Rigide PVC / PVC-U
Le point de départ commun pour les collecteurs usinés, les corps de vannes, les raccords, les supports électriques et les équipements de procédés chimiques.

RIGIDE PVC · COMPOSANTS DE PROCÉDÉS CHIMIQUES
Le TOPS Plastics permet l'usinage CNC du PVC rigide pour des composants personnalisés nécessitant une résistance chimique, une isolation électrique, une résistance à la corrosion et des performances industrielles pratiques.
Nous fabriquons des collecteurs, des pièces de vannes, des raccords, des isolateurs, des accessoires et des composants d'équipements de traitement à partir de fichiers CAO et de dessins techniques de clients.
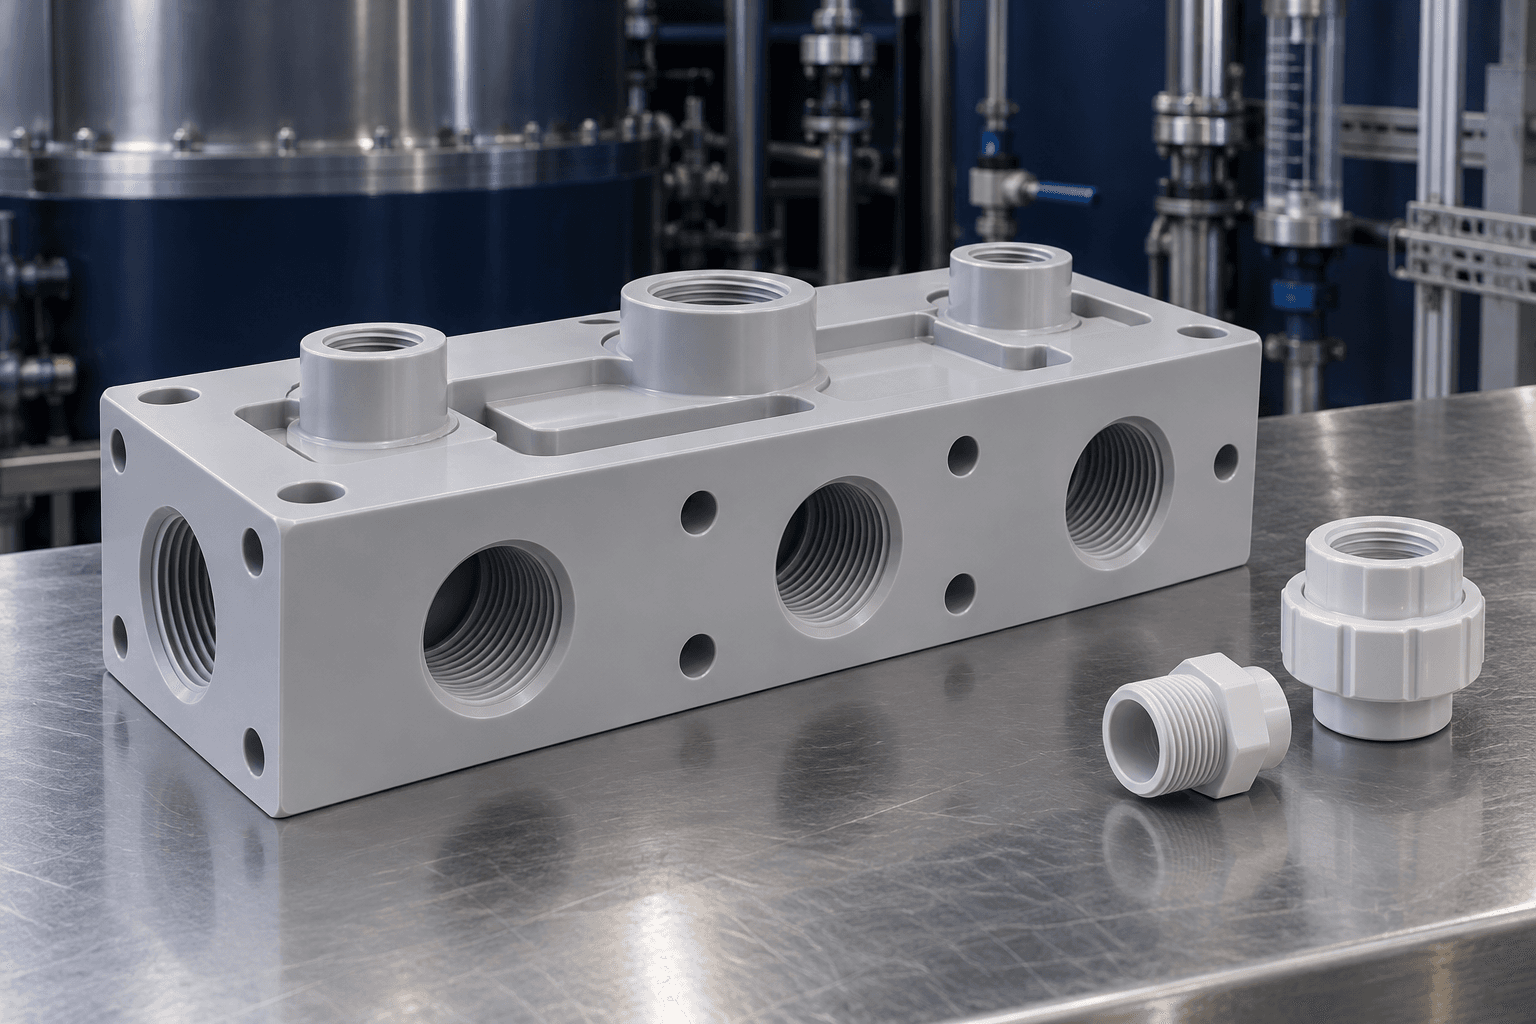
Nous usinons des composants rigides PVC basés sur des dessins à partir de formulaires de stock convenus. Le processus final, la disponibilité des matériaux et le plan d'inspection sont examinés par rapport à la pièce réelle plutôt qu'à une étiquette de matériau générique.
| Capacité | Portée TOPS Plastics |
|---|---|
| Matériel | PVC / PVC-U rigides et qualités CPVC spécifiées |
| Processus | Fraisage, tournage, perçage, taraudage et alésage CNC |
| Pièces typiques | Collecteurs, pièces de vannes, raccords, isolateurs et accessoires |
| Formes de demi-produits | Feuille, plaque, tige et bloc si disponibles |
| Fabrication | Production de prototypes, de petits volumes et répétée |
| Entrée | Fichiers CAO, dessins et échantillons approuvés |
| Fichiers | STEP, STP, IGES, X_T, DWG, DXF et PDF |
| Contrôle | Contrôle dimensionnel selon le dessin convenu |
Le PVC, ou polychlorure de vinyle, est un thermoplastique largement utilisé dans les équipements industriels car il peut offrir une résistance chimique, une résistance à la corrosion, une isolation électrique et une rigidité rentable. Pour l'usinage CNC, la nuance rigide PVC, souvent appelée PVC-U, est généralement la nuance appropriée.
Le point de départ commun pour les collecteurs usinés, les corps de vannes, les raccords, les supports électriques et les équipements de procédés chimiques.
Considéré lorsqu'une nuance spécifiée nécessite une ténacité améliorée ; confirmer la qualité exacte du stock avant le devis.
Utilisé uniquement lorsque la qualité de stock spécifiée et la transparence requise sont adaptées à la surveillance visuelle ou à l'équipement de laboratoire.
Une famille PVC à plus haute température pour les applications dont les conditions de service nécessitent une solution CPVC vérifiée.
Le PVC rigide est souvent sélectionné lorsqu'une pièce nécessite un équilibre pratique entre compatibilité chimique, rigidité et isolation électrique. La qualité exacte contrôle toujours la décision matérielle finale.
Convient à de nombreux acides, alcalis, sels et milieux de processus industriels compatibles après examen spécifique à la qualité.
Utile pour les blocs de support, les entretoises, les boîtiers et les interfaces isolantes.
Une alternative pratique aux polymères hautes performances plus coûteux lorsque les conditions de service le permettent.
Utile pour de nombreux assemblages de procédés humides et de manipulation de fluides.
Les plaques, tiges et blocs prennent en charge une géométrie personnalisée sans outils de moulage dédiés.
Toute réclamation relative à l'indice de flamme ou à l'auto-extinction doit être liée à la qualité du matériau et à la documentation spécifiées.
La sélection du processus suit les faces fonctionnelles, les ports, les alésages et les relations d'assemblage dans le dessin.
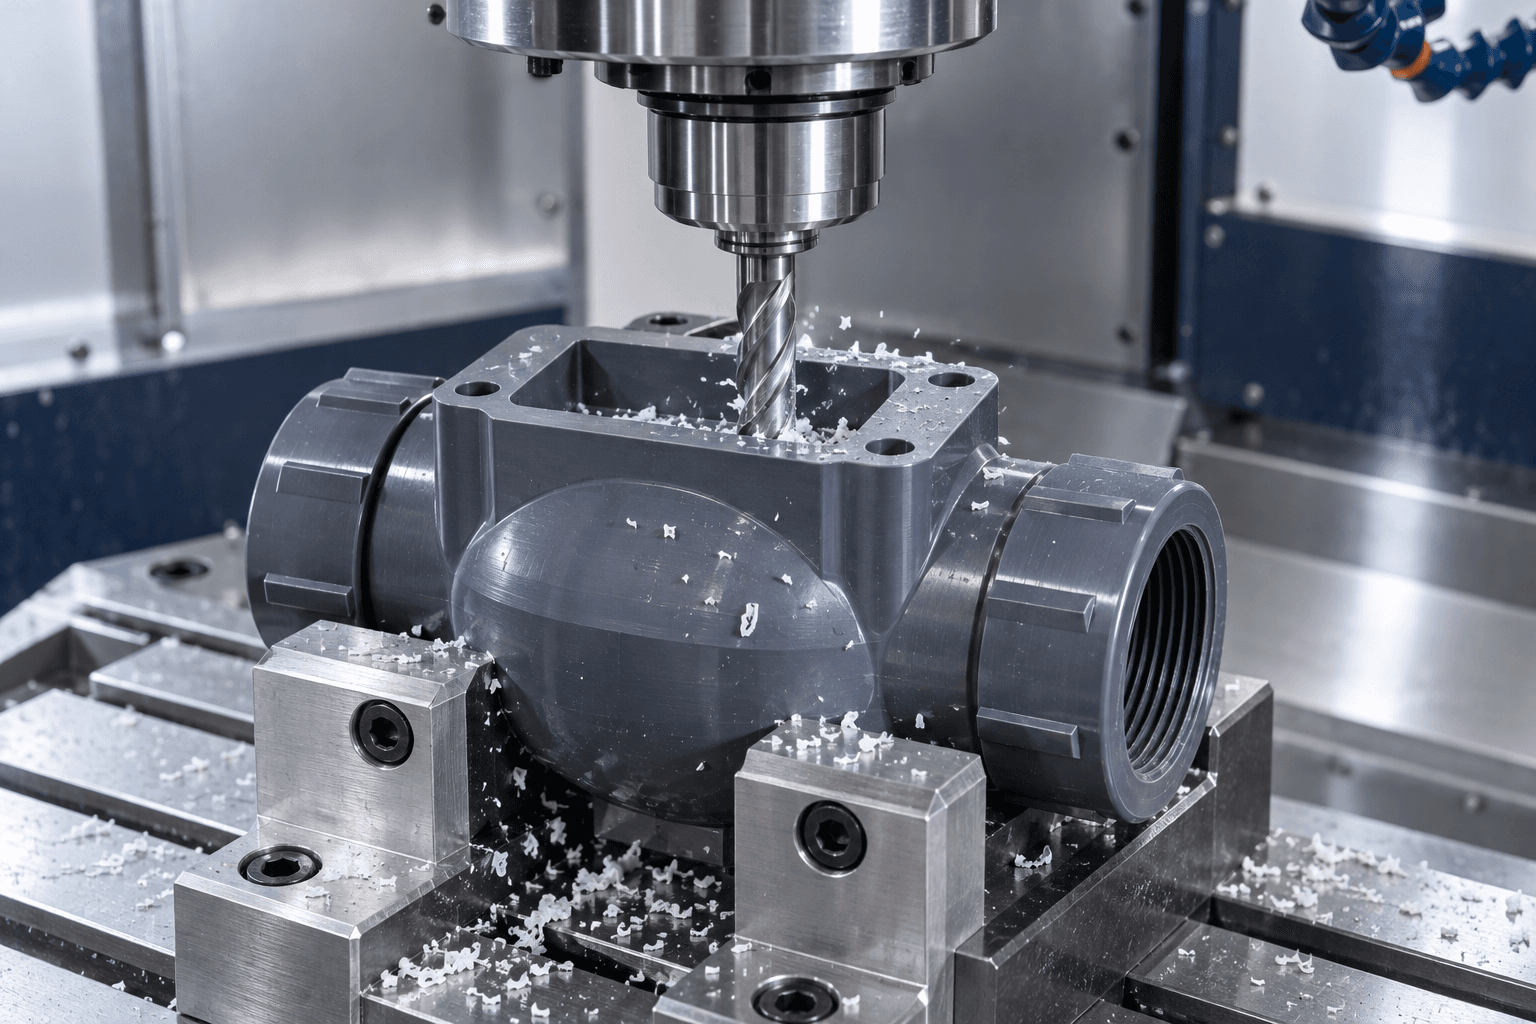
Pour collecteurs, blocs de vannes, plaques de montage, luminaires, composants électriques et raccords de réservoir.
Pour raccords, bagues, manchons, bagues, sièges de vannes et pièces rotatives filetées.
Pour les composants multifaces complexes où l'accès aux outils et le transfert de données justifient un routage multi-axes.
Pour les ports filetés, les passages de fluide, les trous de montage, les contre-alésages et les alésages de précision spécifiés.
Le PVC rigide usine efficacement, mais une chaleur excessive, des outils émoussés, une mauvaise évacuation des copeaux ou un serrage agressif peuvent provoquer des bavures, des écailles de bords, des marquages de surface ou une distorsion des pièces libérées.
Les conditions de coupe sont sélectionnées pour réduire le frottement, la surchauffe locale et la qualité compromise des bords.
Les trous, fentes, filetages et ports de fluide nécessitent un plan d'ébavurage délibéré.
Un support réparti ou un maintien souple approprié peut réduire la déformation pendant l'usinage.
Les coins internes pointus, les bords non pris en charge et les chemins d'entrée agressifs peuvent augmenter le risque d'écaillage.
Les dimensions critiques sont vérifiées une fois que la pièce est revenue à un état d'inspection stable.
Le PVC peut prendre en charge une précision utile, mais la tolérance réalisable dépend de la qualité, de la géométrie, de l'épaisseur de paroi, de la taille, du maintien de la pièce, de la température et de la méthode d'inspection convenue. Nous examinons chaque caractéristique critique au lieu de promettre une tolérance universelle.
| Caractéristique | Considération principale |
|---|---|
| Alésage de précision | État de l'outil, support et épaisseur de paroi adjacente |
| Paroi mince | Pression de fixation et déformation de la pièce libérée |
| Grande assiette | Mouvement thermique et planéité après desserrage |
| Port fileté | Qualité des bords, engagement et épaisseur des parois environnantes |
| Passage collecteur | Stratégie de référence, profondeur de perçage et accès aux outils |
| Pièce multiface | Séquence de configuration et relation de position |
| Ajustement serré | Conditions de température de fonctionnement et d’inspection |
Le PVC est suffisamment rigide pour un travail de précision, mais il peut ramollir sous l'effet de la chaleur et les sections fines peuvent bouger si elles sont serrées de manière trop agressive. L'affûtage des outils, l'évacuation des copeaux et le support réparti sont importants autour des faces d'étanchéité, des ports et des grandes poches.
Peut laisser des bords gommeux, une décoloration ou un mouvement dimensionnel lorsqu'il n'est pas contrôlé.
Réduisez le frottement et aidez à produire des bords et des fils plus propres.
Des mâchoires souples, un support distribué ou des fixations spécialisées peuvent réduire les déformations localisées.
Une pièce critique doit être vérifiée une fois qu'elle s'est stabilisée, et pas seulement lorsqu'elle est maintenue dans le luminaire.
Un dessin pratique donne le matériau, la fonction et les critères d'acceptation ainsi que la géométrie nominale.
Appelez PVC-U, CPVC ou la qualité commerciale spécifiée plutôt que seulement « PVC ».
Les sections non supportées très fines sont plus susceptibles de se déformer par serrage et par coupe.
Les milieux, la concentration, la température et la durée affectent tous leur adéquation.
Concentrez-vous avec précision sur les faces d'étanchéité, les alésages, les ports et les interfaces d'accouplement critiques.
Fournir un matériau environnant adéquat et identifier les normes de filetage et les exigences d'engagement.
L'accès aux joints et l'état de la surface doivent être pris en compte avant l'usinage des pièces.
Ces familles de composants représentatives montrent la portée de l’usinage PVC basé sur des dessins. Il ne s’agit pas de produits de catalogue figés ni de projets clients vérifiés.
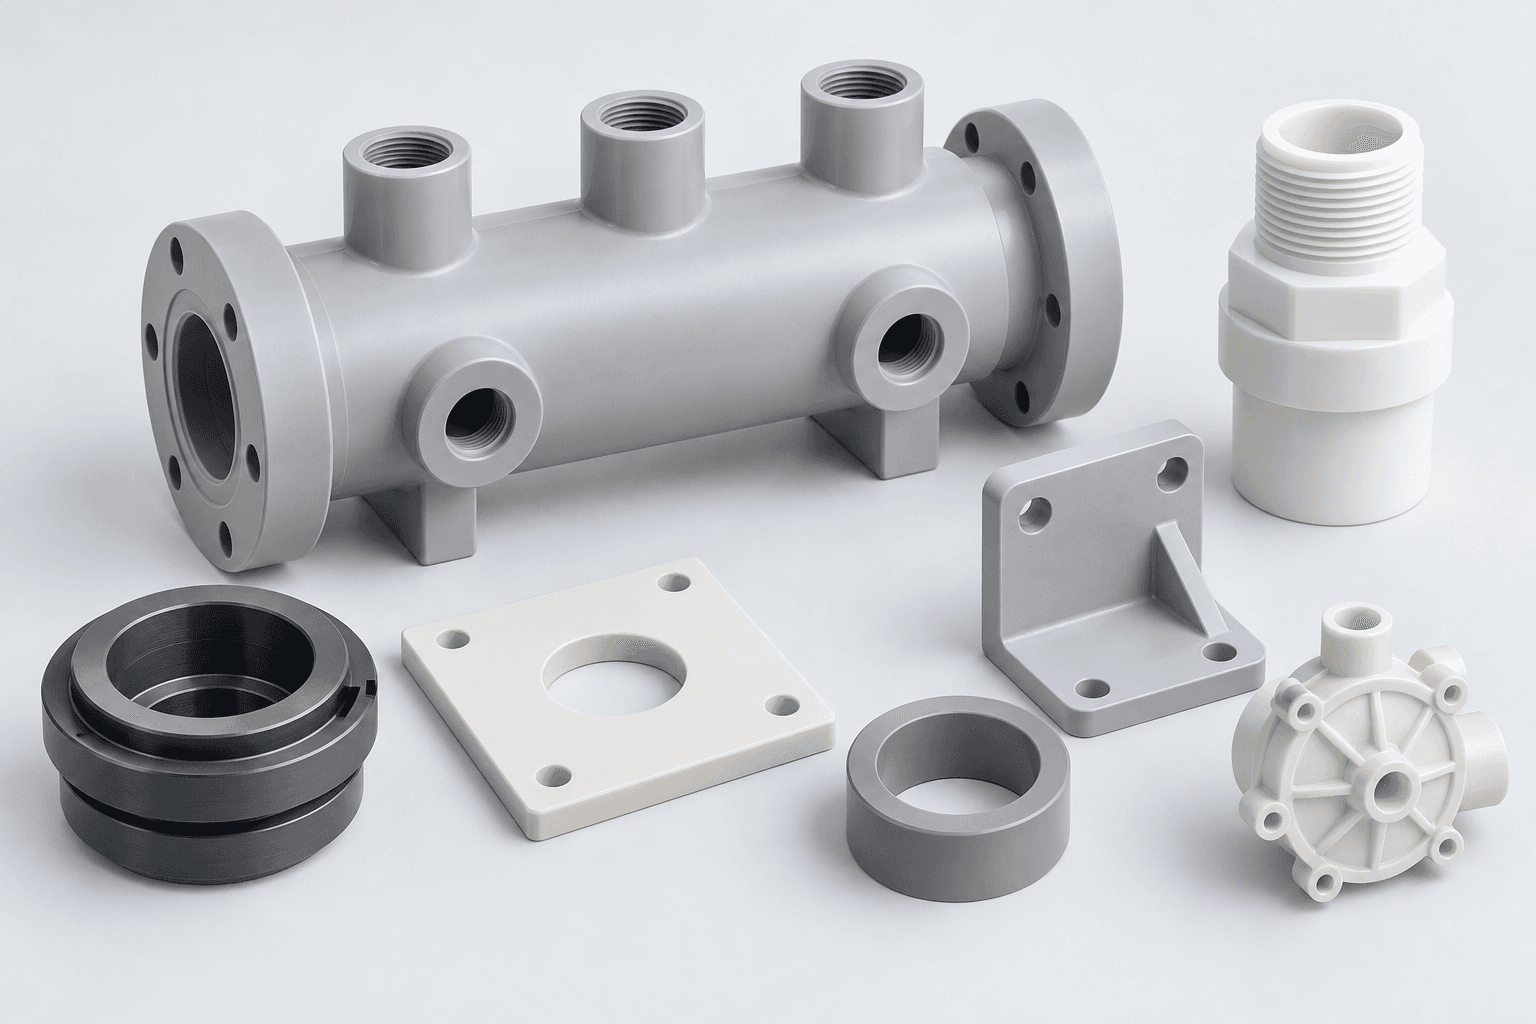
Blocs multiports et composants de distribution de fluides.
Sièges, carrosseries, housses et composants de support.
Connecteurs personnalisés, adaptateurs filetés et brides.
Couvercles, supports et fonctionnalités de gestion des fluides compatibles.
Blocs de montage, entretoises et supports électriques.
Plaques, raccords, couvercles et interfaces personnalisées.
Chambres, accessoires et pièces d'acheminement des fluides.
Emplacement et géométrie de support pour les équipements de traitement.
Couvercles usinés et boîtiers fonctionnels à faible volume.
Composants de rotation et de montage réalisés selon dessin.
Supports, bases et pièces d'interface d'équipement.
Géométrie construite à partir de votre modèle, de votre dessin et de vos critères d'acceptation.
Les assemblages PVC peuvent nécessiter plus qu'un simple usinage. Le collage par solvant, le collage par adhésif sélectionné, le soudage du plastique, l'assemblage mécanique et l'insertion du matériel sont discutés en fonction des exigences réelles en matière de qualité, de géométrie des joints et de service chimique.
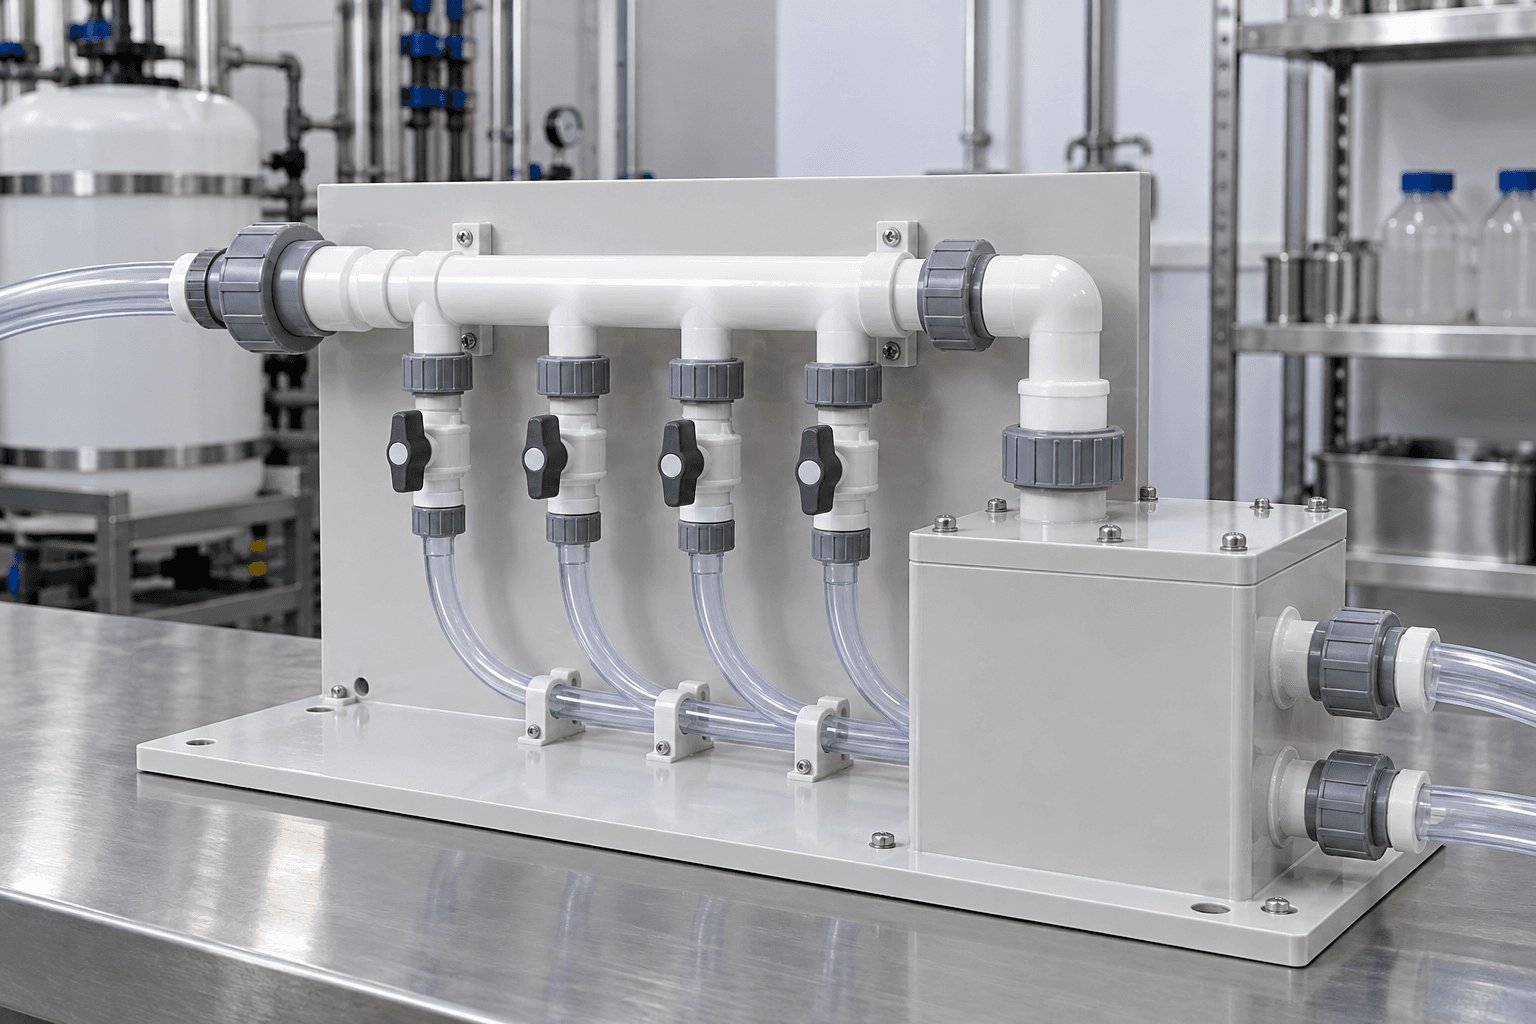
Couramment pris en compte pour les assemblages PVC compatibles où la conception et le système des joints sont définis.
Pour les équipements en plusieurs parties, les accessoires et les modules de manipulation de fluides réparables.
Examiné avec l'épaisseur du mur, les charges et la méthode d'installation prévue.
Une manipulation protectrice peut être appropriée pour les surfaces visibles ou étanches.
L'inspection commence par le dessin et la condition d'acceptation. La qualité du matériau, les références, les alésages critiques, les filetages, les ports, la planéité et l'état des bords sont examinés avant l'emballage final.
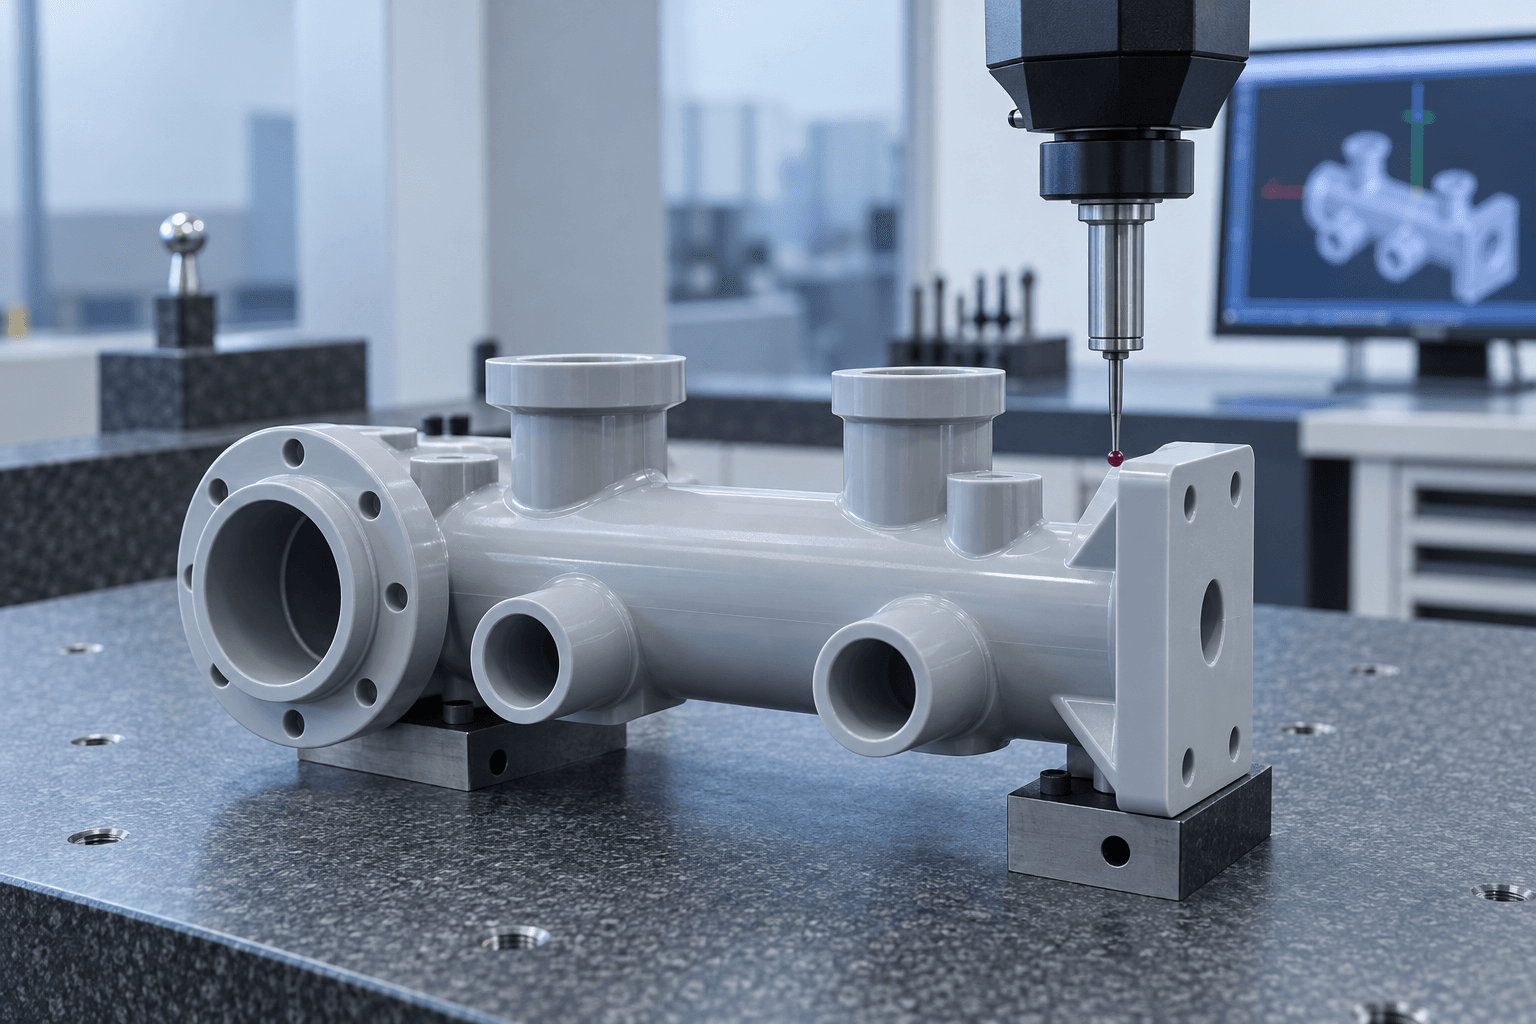
Les deux matériaux peuvent convenir aux équipements de manipulation de produits chimiques. Les facteurs décisifs sont généralement la rigidité, les conditions d'assemblage, les exigences en matière d'impact, la densité et l'environnement de service exact.
| Facteur | PVC | HDPE |
|---|---|---|
| Rigidité | Plus haut | Inférieur |
| Résistance chimique | Excellent pour les médias compatibles | Excellent pour les médias compatibles |
| Isolation électrique | Excellent | Bon |
| Potentiel de tolérance serrée | Souvent meilleur pour une géométrie rigide et stable | Plus sensible à la déformation |
| Flexibilité des impacts | Inférieur | Plus haut |
| Collage / soudage | Couramment considéré pour les systèmes PVC | Nécessite une approche d’adhésion différente |
| Usage général | Collecteurs, raccords, pièces électriques et de processus | Guides, liners et pièces industrielles résistantes aux chocs |
Le PVC est souvent sélectionné pour les composants de processus rigides et rentables. Le PTFE peut être préférable là où une résistance chimique extrême ou un frottement ultra faible l'emportent sur la rigidité, la stabilité dimensionnelle et le coût.
| Facteur | PVC | PTFE |
|---|---|---|
| Résistance chimique | Excellent pour les médias compatibles | Exceptionnel pour de nombreux médias exigeants |
| Rigidité | Plus haut | Inférieur |
| Stabilité dimensionnelle | Généralement plus facile à tenir dans une géométrie rigide | Plus sensible à la déformation |
| Friction | Modéré | Extrêmement faible |
| Coût | Inférieur | Plus haut |
| Choix typique | Collecteurs rigides, raccords et composants isolants | Joints, composants à faible friction et service chimique exigeant |
L'adéquation des matériaux est confirmée pour la qualité et l'environnement réels ; une étiquette d’application ne suffit pas à elle seule à qualifier un composant.
Collecteurs, composants de vannes, raccords de réservoir et accessoires de processus.
Composants d'acheminement des fluides, raccords, plaques de montage et interfaces d'équipement.
Isolateurs, supports, boîtiers et plaques de montage.
Chambres, accessoires et composants compatibles de gestion des fluides.
Composants spécifiés pour la manipulation de produits chimiques et les procédés par voie humide lorsque la qualité est appropriée.
Protections, supports structurels, fixations et pièces d'équipement à faible volume.
Le plan de fabrication permet de conserver les matériaux, les conditions d'application et les exigences des dessins visibles grâce à l'examen, à l'inspection de la production et de l'expédition.
Le tournage CNC prend en charge les diamètres étagés, les alésages, les rainures, les faces et les caractéristiques filetées sélectionnées. Pour les manchons, les sièges de soupape et les raccords, la relation entre l'alésage et le diamètre extérieur, l'épaisseur de la paroi et les charges de service doivent être identifiées lors de l'examen des dessins.
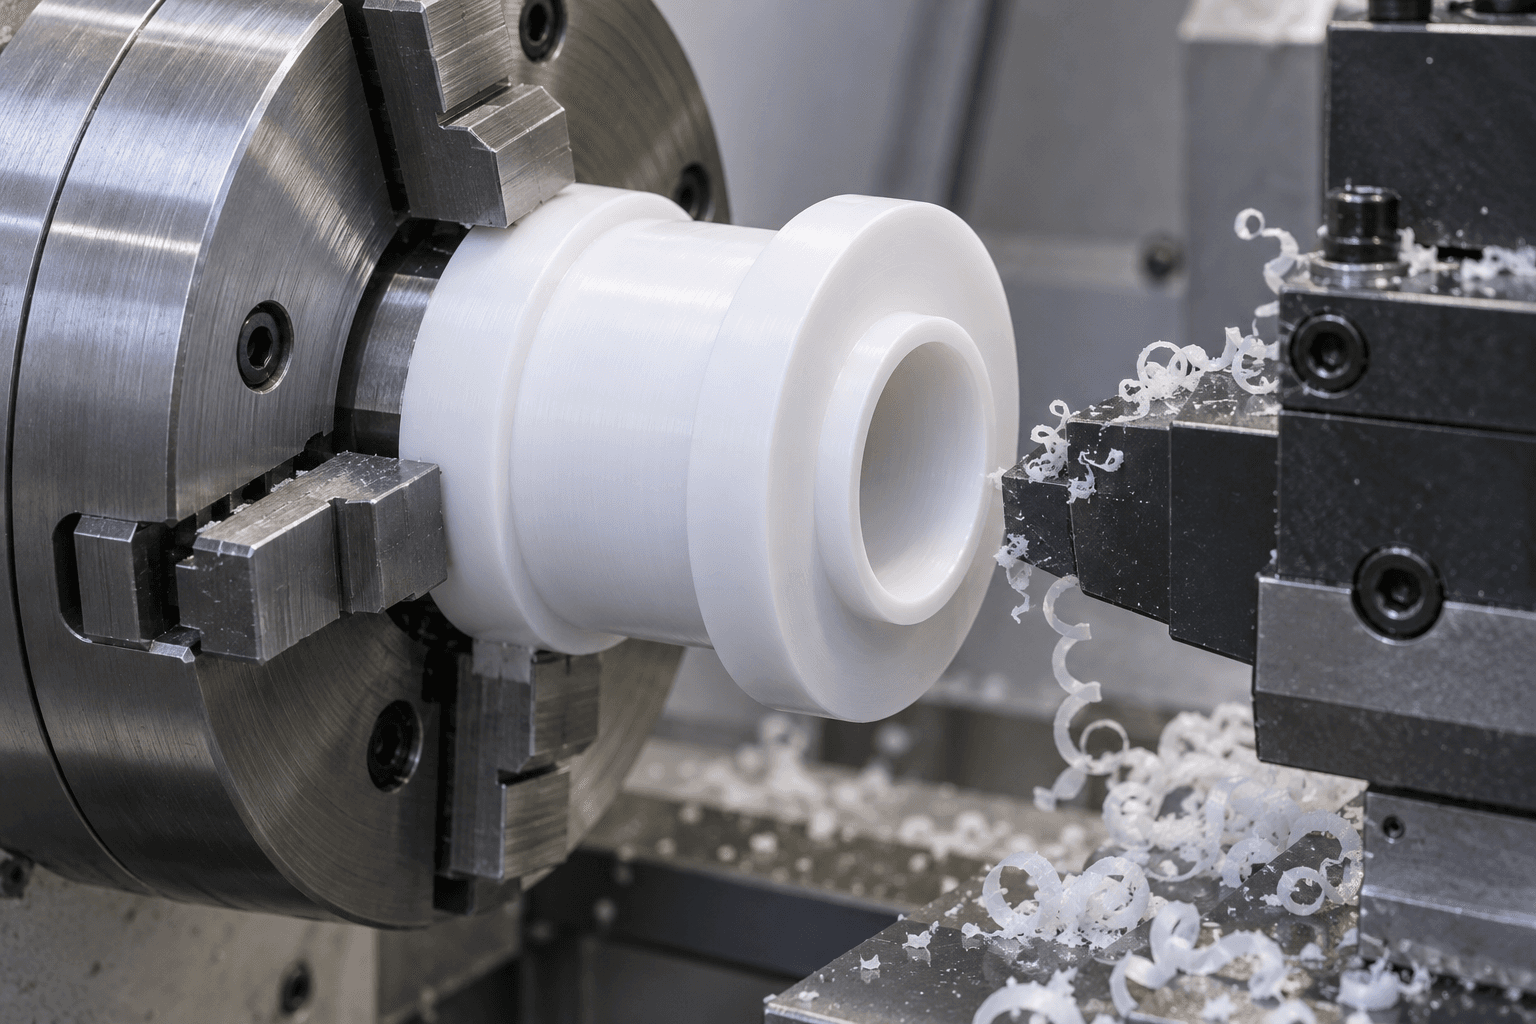
La forme du filetage, la longueur d'engagement et l'épaisseur de paroi sont examinées ensemble.
La géométrie du joint et les conditions des pièces d'accouplement guident la discussion sur les tolérances et la finition.
Les alésages, les diamètres extérieurs et les charges de fonctionnement définissent l'ajustement fonctionnel.
Des trous hors axe, des méplats et des fonctionnalités de montage peuvent être ajoutés après tournage si nécessaire.
Les pièces PVC donnent généralement la priorité à une géométrie fonctionnelle propre plutôt qu'au polissage cosmétique. L'état requis des bords doit être indiqué là où les orifices, les filetages, les faces d'étanchéité ou les surfaces de contact manuel sont impliqués.
Convient à de nombreuses pièces industrielles fonctionnelles lorsque le dessin ne nécessite pas de traitement cosmétique secondaire.
Particulièrement important autour des trous filetés, des ports de fluide, des fentes et des passages transversaux percés.
Peut réduire l’écaillage des bords et améliorer la sécurité de la manipulation et de l’entrée de l’assemblage.
Une manipulation protectrice peut aider à garder les surfaces visibles, d’étanchéité ou de contact exemptes de rayures évitables.
Le même processus basé sur des dessins peut prendre en charge des prototypes fonctionnels, des équipements de traitement à faible volume et des pièces OEM répétées. La clé est de garder le contrôle de la qualité du matériau, de la révision des dessins, des points d'inspection et des conditions d'acceptation convenues.
Validez l’ajustement, l’acheminement des fluides, le montage, l’étanchéité et la sélection des matériaux compatibles avant de répéter le programme.
Convient aux équipements spécialisés, aux montages, aux assemblages de laboratoire et aux systèmes de processus personnalisés.
Des programmes contrôlés, des qualités documentées et des points d'inspection définis prennent en charge les composants OEM récurrents.
L’usinage PVC n’est pas seulement un exercice dimensionnel. La sélection de la qualité, l'exposition aux produits chimiques, la température de service, les ports filetés, le contrôle thermique et les exigences de liaison affectent la fiabilité d'un composant fini en service.
L'examen des matériaux et des processus commence par l'application fonctionnelle et le dessin.
Les connexions fluidiques, les relations de référence et les caractéristiques d'étanchéité sont abordées avant le début de l'usinage.
Le maintien de la pièce, les conditions de coupe et la finition des bords sont prévus pour la géométrie rigide PVC.
L’étendue du devis peut couvrir les premières pièces, les commandes répétées et l’inspection dimensionnelle convenue.
Réponses directes aux questions courantes sur la sélection des matériaux, l’usinage et les applications.
Le PVC rigide s'usine bien lorsque la chaleur, l'affûtage des outils, l'évacuation des copeaux et le maintien de la pièce sont contrôlés. Le résultat réel dépend de la qualité et de la géométrie.
Le PVC rigide ou le PVC-U est le point de départ habituel. Utilisez le CPVC lorsqu'un profil de service chimique à plus haute température est nécessaire, sous réserve d'un examen spécifique à la qualité.
Oui. Le fraisage est utilisé pour les collecteurs, les plaques et les composants multifaces ; le tournage est utilisé pour les raccords, les bagues, les manchons et la géométrie de rotation liée aux vannes.
La tolérance dépend de la taille du composant, de l'épaisseur de la paroi, de la géométrie, de la qualité, de la méthode de fixation, de la température et des conditions d'inspection. Partagez les fonctionnalités critiques pour examen.
Le PVC est couramment utilisé pour les composants compatibles de traitement chimique et de gestion des fluides. Confirmez la qualité par rapport au support réel, à la concentration, à la température et à la durée d'exposition.
Le PVC rigide peut être utile pour les supports électriques et les pièces isolantes. Confirmez toute documentation électrique ou de flamme requise pour la qualité spécifiée.
Oui, à condition que l'épaisseur de la paroi, la forme du filetage, les charges d'engagement et d'assemblage soient prises en compte lors de la révision des dessins.
Les assemblages PVC peuvent utiliser des systèmes de solvants compatibles, des méthodes d'adhésion sélectionnées, du soudage ou un assemblage mécanique. Le joint et le grade doivent être revus pour le service prévu.
Choisissez le PVC lorsqu'une rigidité plus élevée, une isolation électrique et une géométrie stable des composants du processus sont importantes. Considérez le HDPE lorsque la tolérance aux chocs et la flexibilité sont plus importantes.
Choisissez le PVC pour des pièces chimiques ou électriques compatibles, rigides et économiques. Considérez PTFE lorsqu’une résistance chimique extrême ou un faible frottement sont des exigences décisives.
VOTRE QUALITÉ PVC. VOS CONDITIONS DE PROCÉDÉ.
Téléchargez votre modèle CAO ou votre dessin technique. Si connu, indiquez la qualité du PVC, la quantité, les tolérances critiques, la température de fonctionnement, l'exposition aux produits chimiques, la pression, les exigences de filetage et l'application.
Notre équipe peut examiner l’adéquation des matériaux et la stratégie d’usinage avant le devis. L'entreprise, le nom, l'e-mail et le téléphone sont requis ; Le pays, le numéro de pièce, la quantité et le téléchargement du dessin sont facultatifs.
info@tops-precision.comSTEP / STP / IGES / X_T / DWG / DXF / PDF ou ZIP, maximum 10 Mo. Les fichiers plus volumineux peuvent être partagés par e-mail. Veuillez accepter le traitement des fichiers confidentiels avant d’envoyer des dessins sensibles.