Resistencia química
PP es útil con muchos ácidos acuosos, álcalis y otros fluidos de proceso. Confirme el medio específico, la concentración, la temperatura y el período de exposición antes de elegir un grado.

POLIPROPILENO / PP
TOPS Plastics proporciona mecanizado CNC de polipropileno (PP) para componentes personalizados que requieren resistencia química, baja absorción de humedad, bajo peso y rendimiento rentable. Fabricamos colectores, accesorios, accesorios, guías, carcasas y otros componentes industriales PP a partir de archivos CAD y dibujos de ingeniería del cliente.
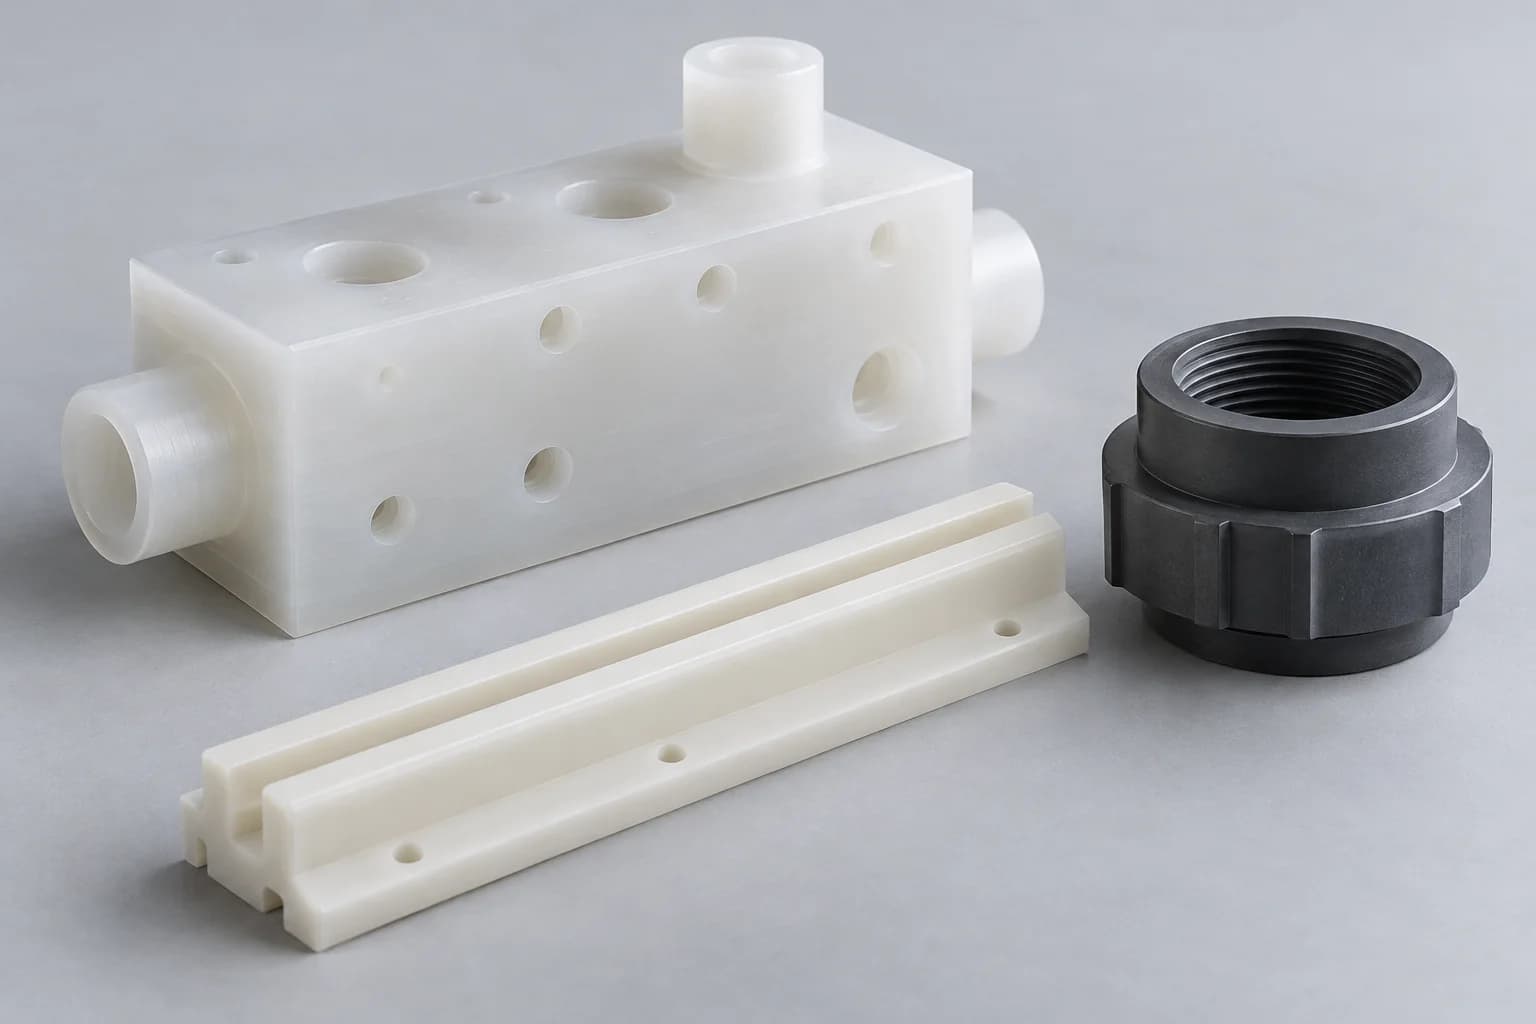
Comience con el entorno químico y la carga de trabajo. Luego defina el grado, las dimensiones funcionales y el método de unión: PP es liviano y soldable, pero la flexibilidad, la expansión térmica y la fluencia influyen en el ensamblaje terminado.
Una cotización de PP debe conectar el dibujo con el entorno operativo. Para cada proyecto se revisan dimensiones, disponibilidad de stock, documentación y requisitos de inspección; no se aplica ninguna tolerancia o límite de tamaño a cada componente del PP.
| Capacidad | Alcance del proyecto |
|---|---|
| Materiales | Polipropileno (PP); Grado exacto del proveedor y forma de stock por confirmar. |
| Procesos | Fresado, torneado, fresado, taladrado y roscado CNC |
| Componentes típicos | Colectores, accesorios, accesorios, guías, carcasas y componentes resistentes a productos químicos. |
| Producción | Prototipos, lotes de bajo volumen y repetición de producción. |
| Entrada | Modelos CAD, dibujos de ingeniería y muestras de referencia con criterios de aceptación acordados. |
| Formatos de archivo | PASO, STP, IGES, X_T, DWG, DXF y PDF |
| Inspección | Características críticas y aceptación final según plano aprobado. |
| Aplicaciones | Equipos químicos, equipos alimentarios, laboratorios y montajes industriales. |
El polipropileno es un termoplástico semicristalino de la familia de las poliolefinas. Para las piezas mecanizadas, normalmente se compra como lámina, varilla u otra forma semiacabada adecuada en lugar de deducirse de una descripción de resina de moldeo por inyección.
Su baja absorción de humedad ayuda a limitar los cambios de tamaño relacionados con la humedad. La resistencia química lo convierte en un candidato para piezas seleccionadas en contacto con fluidos, mientras que el bajo peso puede simplificar el manejo y reducir la masa en movimiento. Estas ventajas no convierten al PP en un plástico de ingeniería rígido y de alta temperatura: la temperatura, la duración de la carga y el historial de existencias siguen siendo importantes.
Utilice la designación completa del material en su dibujo. Los requisitos de color, tipo de homopolímero o copolímero, refuerzo, estabilizadores y documentación pueden cambiar la ruta de compra y mecanizado. Una parte blanca natural no cumple automáticamente con los requisitos para el contacto con alimentos, y una parte negra no está automáticamente estabilizada contra los rayos UV ni es conductora de electricidad.
Elija PP cuando el comportamiento del material se ajuste a la función, en lugar de seleccionarlo únicamente por el precio de la materia prima. A continuación se describen seis razones comunes para considerarlo.
PP es útil con muchos ácidos acuosos, álcalis y otros fluidos de proceso. Confirme el medio específico, la concentración, la temperatura y el período de exposición antes de elegir un grado.
La baja absorción de agua es útil para ambientes húmedos y lavados repetidos. El cambio dimensional debido al calor y la carga aún debe evaluarse por separado.
PP puede reducir la masa de accesorios, carcasas y componentes de manipulación. El espesor de la pared y el espaciamiento de los soportes deben proporcionar la rigidez requerida.
Un PP diseñado adecuadamente puede tolerar flexiones repetidas. La reputación de una bisagra viva moldeada por inyección no es prueba de que una bisagra mecanizada cumplirá el mismo ciclo de vida.
PP puede ser adecuado para piezas industriales y químicas sensibles a los costos. El costo total también incluye rendimiento de stock, sujeción de piezas, desbarbado, unión y verificación.
Un grado adecuado puede proporcionar dureza y cumplimiento útiles. Compare los datos de homopolímero y copolímero a la temperatura de funcionamiento real.
Las siguientes familias de grados son opciones para la revisión de dibujos. La disponibilidad, la designación del proveedor, el color y los documentos de respaldo se confirman antes de la aceptación del pedido, en lugar de tratarse como inventario intercambiable.
A menudo se selecciona donde una rigidez y resistencia relativamente mayores son prioridades dentro del PP sin relleno. Revise los requisitos de impacto a baja temperatura y los datos exactos del proveedor.
A menudo se considera cuando el comportamiento de impacto es más importante. El sistema de comonómero y el grado determinan el equilibrio entre rigidez, tenacidad y rendimiento térmico.
El material no pigmentado es útil cuando se especifica una apariencia natural. La apariencia no establece pureza, idoneidad para la esterilización ni cumplimiento normativo.
Especifique pigmentos, exposición al aire libre y requisitos eléctricos. El color negro por sí solo no establece resistencia a los rayos UV, rendimiento antiestático o comportamiento conductivo.
El refuerzo puede mejorar la rigidez pero aumenta la abrasión de la herramienta y puede hacer que las propiedades dependan de la dirección. Es necesario revisar el acabado de la superficie, la exposición de las fibras y la compatibilidad de los fluidos.
Las aplicaciones médicas o de contacto con alimentos requieren un grado identificado, declaraciones aplicables y trazabilidad. Confirme las condiciones de contacto previstas, el método de limpieza y el alcance de la documentación.
Seleccione el proceso en torno a la geometría funcional, el stock disponible y el soporte de piezas. Combinar procesos puede ser apropiado cuando un componente incluye caras planas, puertos y características rotacionales.
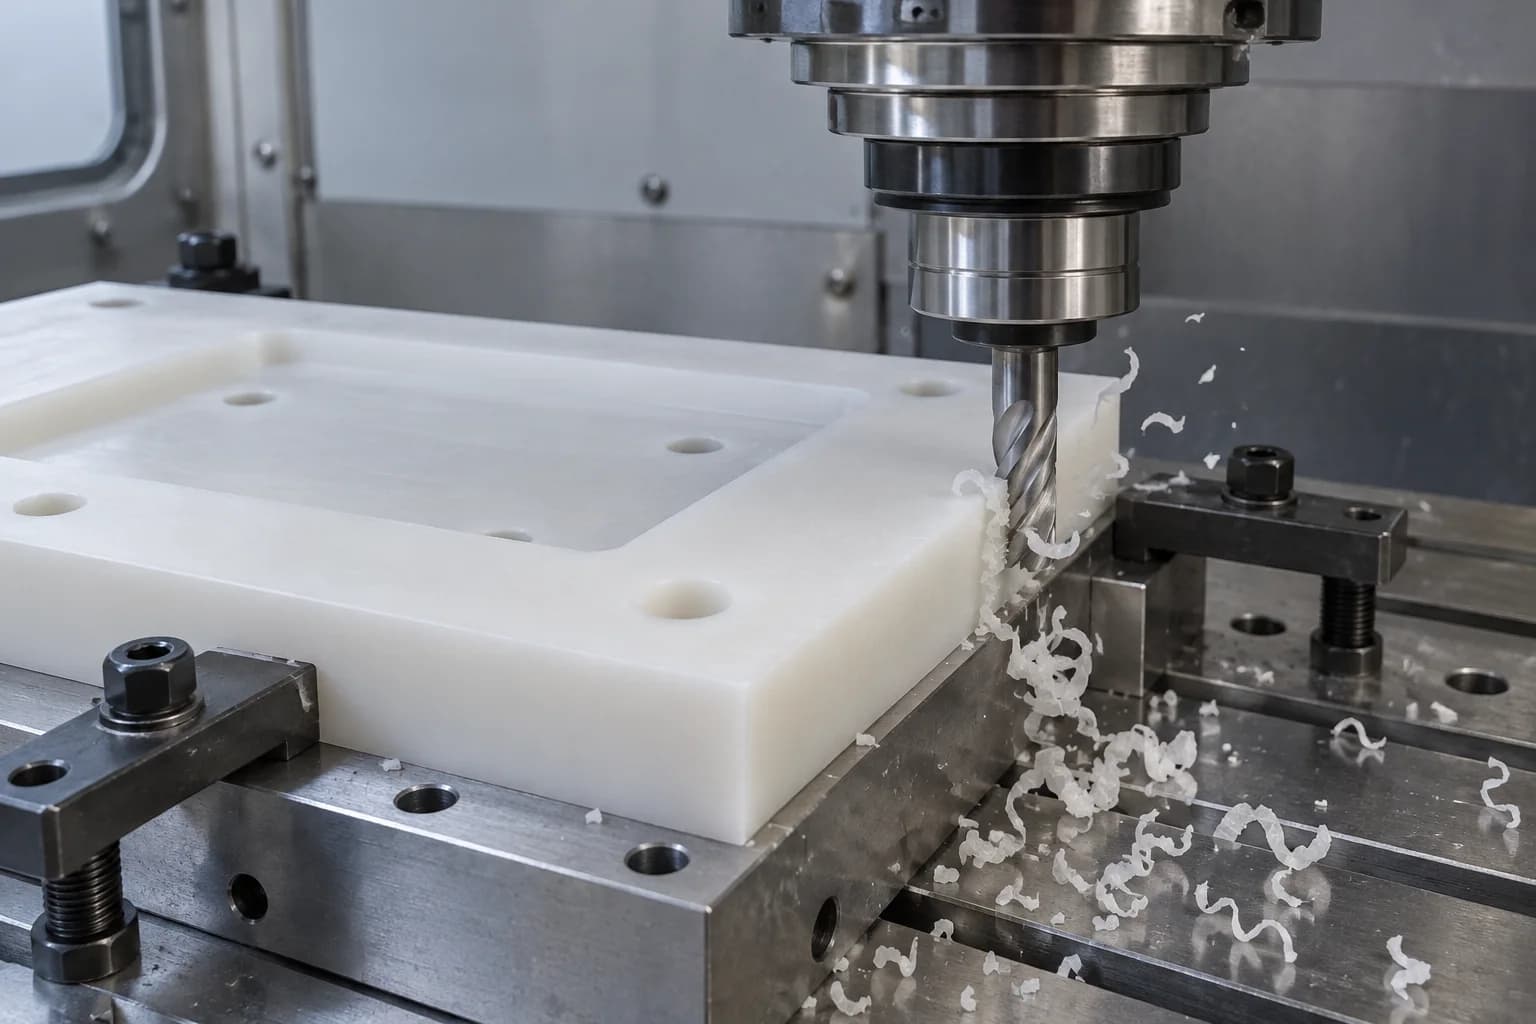
Para colectores, accesorios, placas, carcasas, bolsillos y componentes de equipos químicos. Un soporte amplio y una secuencia de corte planificada ayudan a limitar la flexión cuando se retira material de una placa o bloque.
Explora el proceso →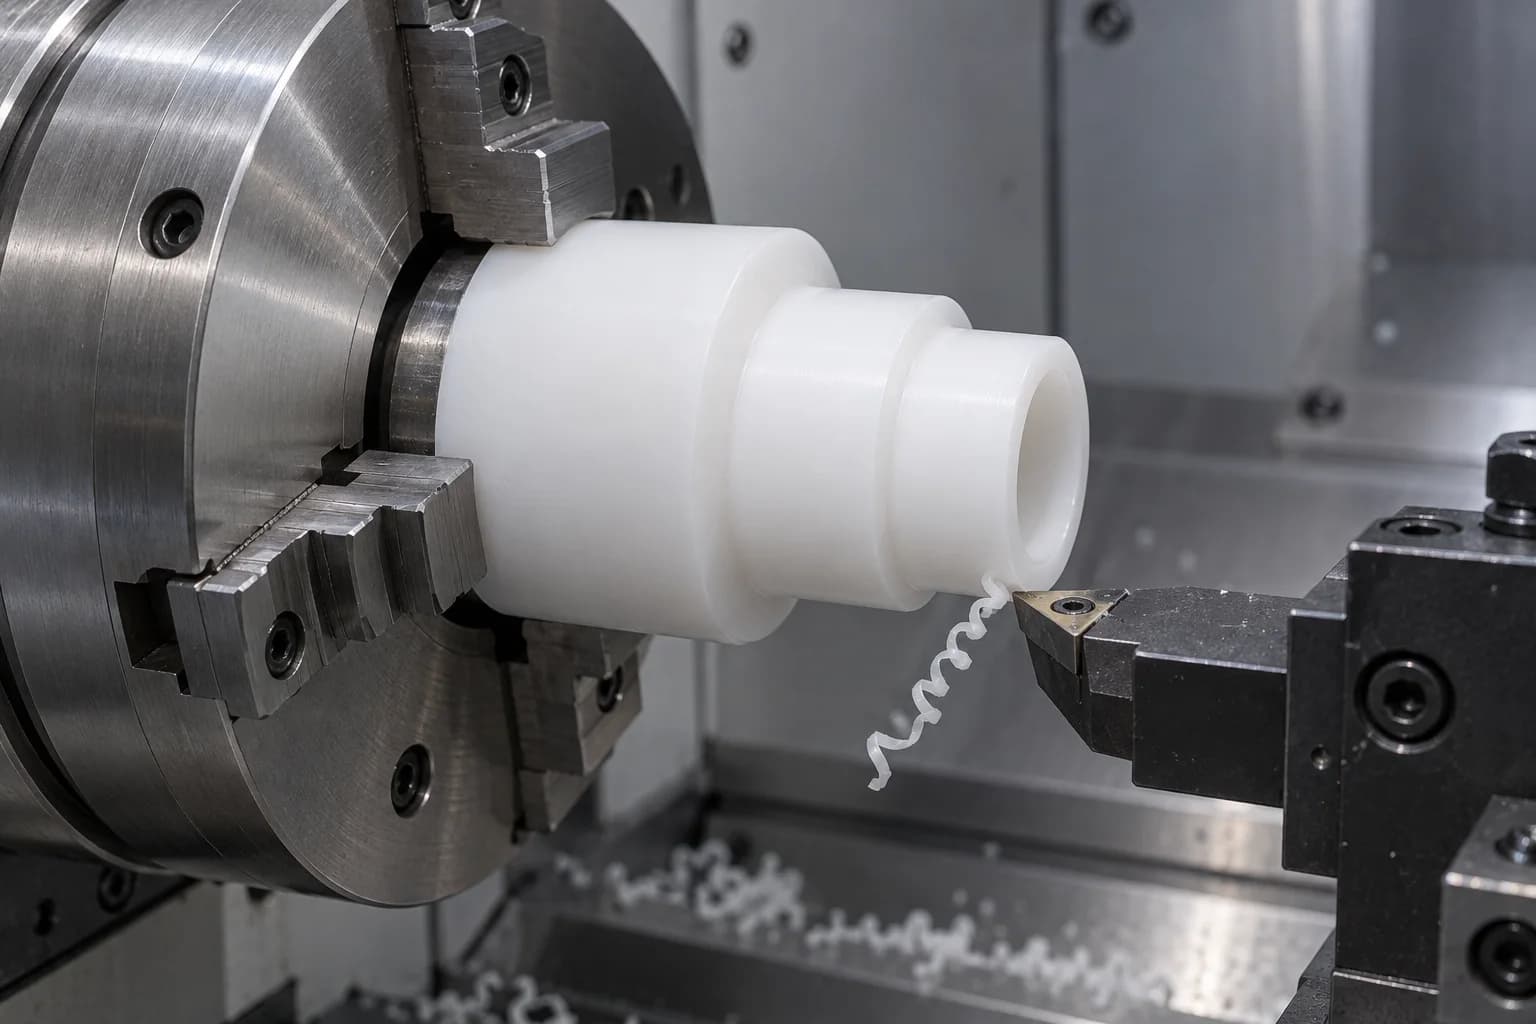
Para casquillos, manguitos, anillos, accesorios, espaciadores y componentes de válvulas cilíndricas. Revise la presión del mandril, la recuperación del orificio, las relaciones de los hombros y la longitud sin soporte antes de seleccionar la secuencia de operación.
Explora el proceso →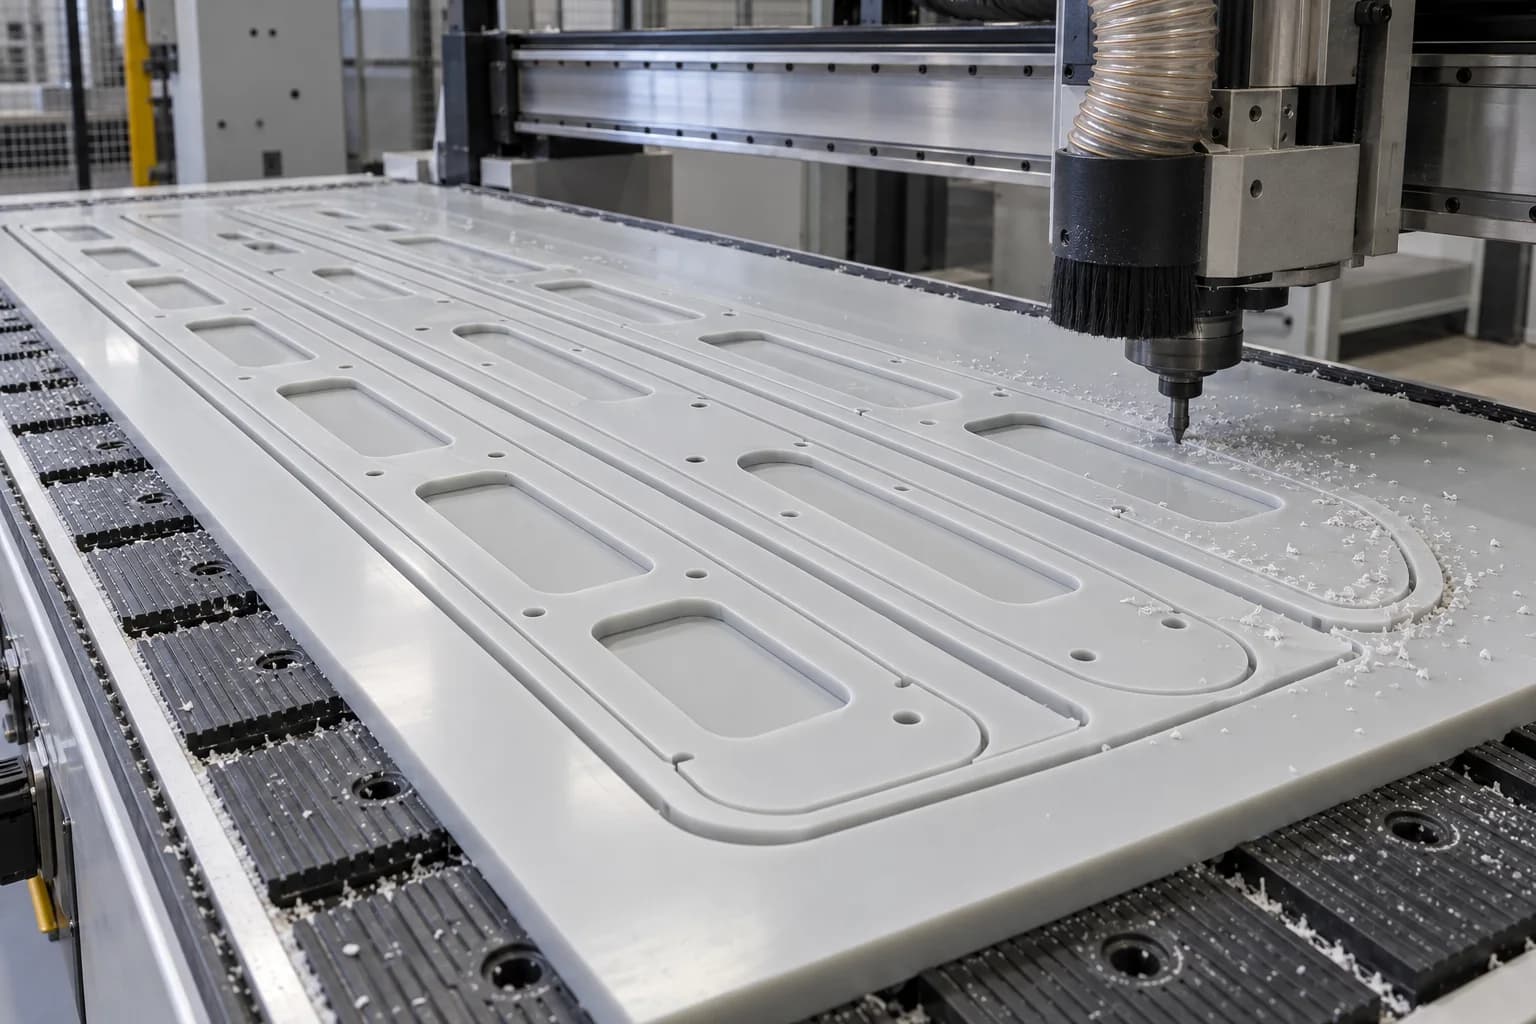
Para perfiles de chapa, paneles, guías y piezas planas de mayor tamaño. El anidamiento, la planitud de la lámina, el soporte local y la secuencia de liberación final afectan la calidad del borde y la consistencia dimensional.
Explora el proceso →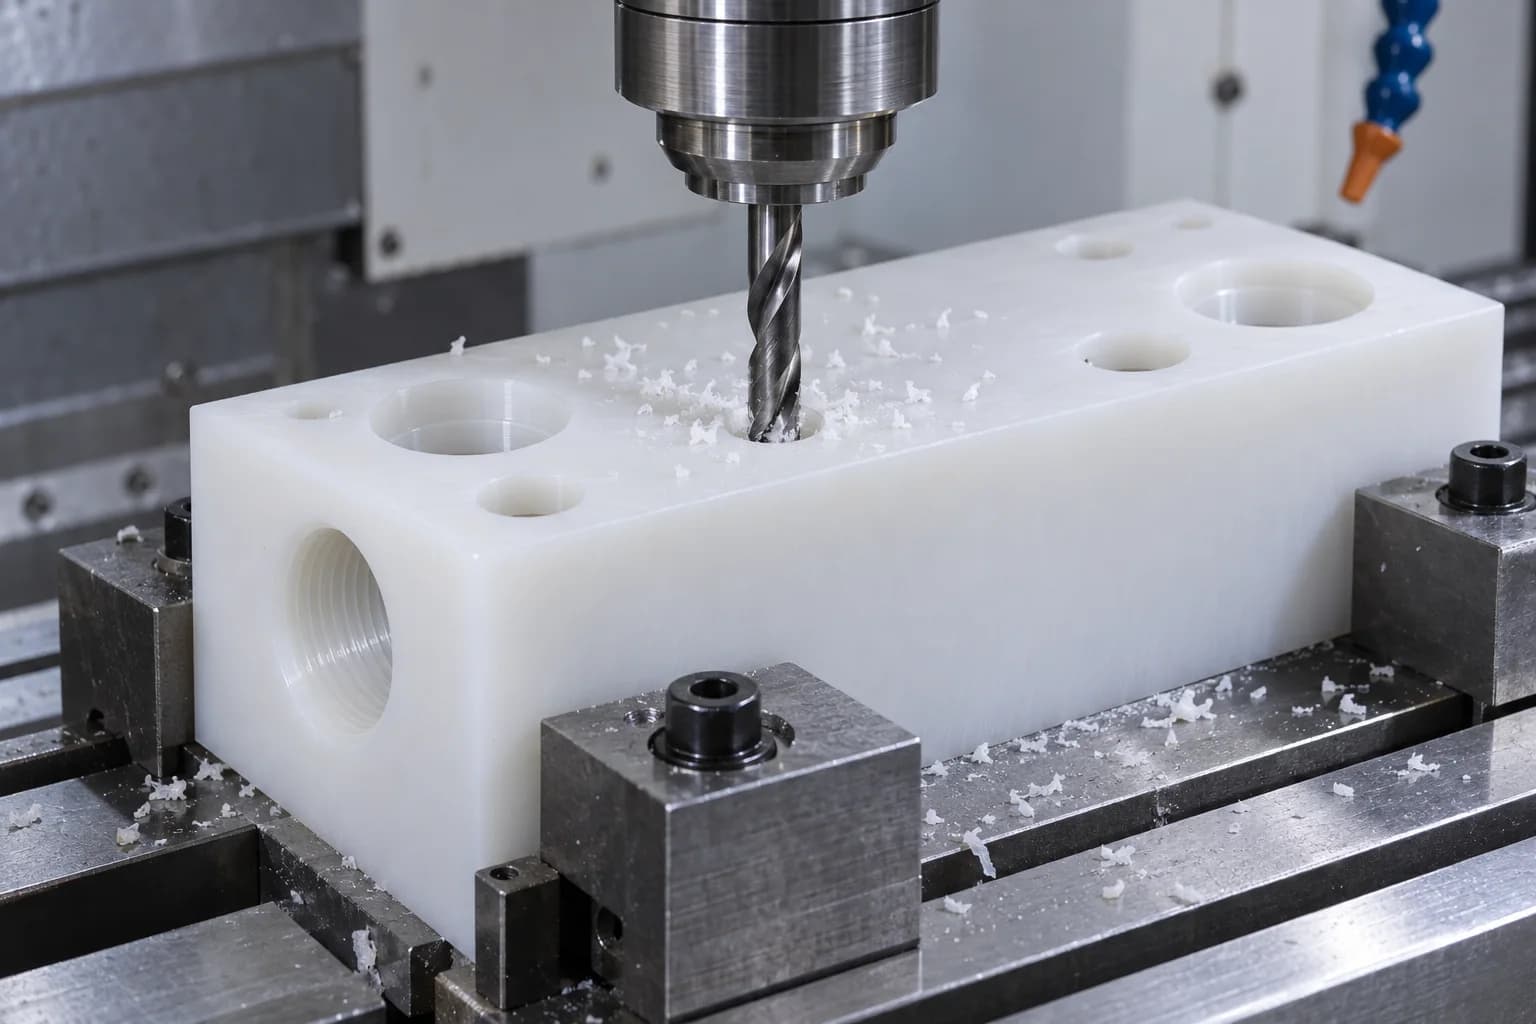
Para puertos, orificios de montaje, avellanados, roscas y características de ensamblaje. La evacuación de virutas, el acceso a herramientas y un espesor de pared adecuado merecen una atención especial en los pasajes que se cruzan.
Explora el proceso →PP corta fácilmente, pero su flexibilidad puede ocultar la distorsión durante el mecanizado. Una pieza que mide correctamente mientras está sujeta puede cambiar de forma después de soltarla.
Apoye tramos largos y secciones delgadas cerca del corte. Una herramienta afilada y una sujeción equilibrada reducen la fuerza que dobla una pared o una guía.
Una mala evacuación de la viruta y el roce pueden ablandar la zona de corte. El filo, el acoplamiento y el avance de la herramienta deben producir un corte limpio en lugar de una fricción prolongada.
Una presión de agarre excesiva puede comprimir un orificio o aplanar una placa temporalmente. Defina la condición de inspección de estado libre y los puntos de apoyo.
Los bordes blandos pueden dejar hilos o rebabas. Inspeccione los orificios transversales y los pasajes internos, así como los bordes exteriores visibles.
El estrés sostenido puede cambiar la forma con el tiempo. Terminar una pieza a medida no establece su ajuste a largo plazo bajo carga.
Las tolerancias del PP se acuerdan característica por característica después de revisar la geometría, el grado, la temperatura y el método de medición. Una tolerancia general de mecanizado de metales suele ser una base deficiente para cotizar piezas de polímero flexible.
| Característica | ¿Qué necesita revisión? | Información práctica sobre dibujo. |
|---|---|---|
| Paredes delgadas | Deflexión durante el corte y la medición. | Espesor de pared, luz sin soporte y desviación de estado libre permitida |
| Platos grandes | Expansión térmica y planitud del material. | Temperatura de referencia, condición del soporte y área de planitud. |
| aburridos | Recuperación elástica y fuerza de calibre. | Función de ajuste, diámetro de acoplamiento y método de medición |
| Componentes largos | Flexibilidad y rectitud después del lanzamiento. | Puntos de apoyo, esquema de referencia y condición de instalación. |
| Roscas | Resistencia de la pared, compromiso y carga de montaje. | Estándar de rosca, profundidad, límites de torsión y método de sellado |
| planitud | Sujeción de piezas y tensiones residuales | Estado libre versus aceptación restringida y caras de datos |
| Ajustes a presión | Fluencia, estrés y cambio de temperatura. | Interferencia, requisito de retención y duración del servicio. |
| Funciones multifacéticas | Transferencia de datos entre operaciones | Datos funcionales, requisitos de posición y relaciones de montaje. |
Para un colector de fluido, distinga un orificio de montaje de un orificio de sellado: rara vez necesitan tolerancias idénticas. Defina qué dimensiones son críticas para el funcionamiento y cuáles pueden utilizar una tolerancia general práctica. La medición final debe realizarse después de la liberación y de una adecuada estabilización de la temperatura.
Envíe su dibujo para una revisión de tolerancia del PP →El calor cambia de tamaño y rigidez; La fluencia cambia la deformación bajo tensión sostenida. Ambos pueden afectar un componente PP incluso cuando sus dimensiones iniciales coinciden con el dibujo.
Evite juzgar las dimensiones de una pieza caliente y recién mecanizada. Estabilícelo antes de la inspección final y documente las condiciones de inspección relevantes.
PP puede doblarse bajo fuerzas de corte, agarre o medición y luego recuperarse. Una configuración de medición repetible de baja fuerza es importante para funciones flexibles.
Los sujetadores, los ajustes a presión y las cargas concentradas pueden deformar gradualmente el material. Utilice un área de apoyo adecuada y revise la retención después del período de servicio previsto.
Especifique temperaturas continuas y máximas, duración de la exposición y carga mecánica. Un punto de fusión no es una temperatura de uso continuo permitida.
Una revisión práctica de una placa PP atornillada considera el área de la arandela, la tensión de contacto, el espaciado de los soportes y el par de torsión de montaje en conjunto. Para una funda de ajuste a presión, verifique tanto el ajuste inicial como la retención requerida después de ciclos de temperatura o carga sostenida. Cuando el rendimiento sea crítico, acuerde las pruebas del prototipo con el cliente en lugar de asumir que la inspección dimensional por sí sola demuestra la vida útil.
Pequeños cambios en el dibujo pueden mejorar la consistencia del mecanizado y el comportamiento del ensamblaje. Los siguientes puntos deben resolverse antes de publicar el plano de fabricación.
Evite las paredes altas y sin soporte cuando sea posible. Agregue nervaduras, acorte los tramos o permita más espesor de pared alrededor de las características funcionales.
Proporcione radios de esquina accesibles para cortadores en los bolsillos. Las esquinas internas muy pequeñas aumentan el alcance de la herramienta y la carga de corte local.
Las secciones más uniformes ayudan a reducir la flexibilidad desigual y la eliminación de material. Considere el orden de las operaciones para placas muy embolsadas.
Aplique límites estrictos a las características de sellado, ubicación y acoplamiento que los requieran. Evite precisiones innecesarias en perfiles exteriores no funcionales.
Evalúe la precarga del sujetador y la retención del ajuste a presión a lo largo del tiempo. Distribuya las cargas y evite depender únicamente de una alta interferencia local.
Deje suficiente pared alrededor de los puertos roscados y especifique la profundidad de rosca utilizable. Revise los insertos o los tornillos pasantes cuando se espere un montaje repetido.
Incluya temperaturas continuas, pico y de limpieza. Considere el movimiento térmico entre PP y los componentes metálicos acoplados.
Dé nombres químicos, concentración, temperatura y duración del contacto. Incluya agentes de limpieza y exposición intermitente, no solo el fluido principal del proceso.
Estas familias de piezas ilustran aplicaciones PP basadas en dibujos. La geometría, la presión, las expectativas de desgaste y la documentación del material determinan la idoneidad; Los ejemplos no son un catálogo estándar ni una galería verificada de proyectos de clientes.
Pasajes que se cruzan, superficies de sellado y caras de montaje revisadas juntas.
Asientos, cuerpos y características internas a una presión y servicio químico definidos.
Adaptadores personalizados, interfaces roscadas y conexiones de fluidos.
Orificios y hombros para interfaces definidas de baja carga o servicio químico.
Diámetros de trabajo y orificios de montaje adaptados a las necesidades de carga y desviación.
Perfiles y ranuras para aplicaciones de manipulación y guiado compatibles.
Superficies de ubicación y soporte para condiciones de montaje específicas.
Bolsillos, interfaces de cubierta y características de montaje para equipos.
Componentes resistentes a la corrosión para un entorno químico verificado.
Tapas, adaptadores y soportes revisados con cualquier conjunto soldado.
Soportes, bandejas y detalles en contacto con fluidos con requisitos de limpieza.
Grados documentados y diseño higiénico para las condiciones de contacto previstas.
Separación controlada con revisión del área de rodamiento y fluencia.
Patrones de montaje, espacios libres y requisitos de planitud admitidos.
Geometrías combinadas fresadas y torneadas producidas a partir de un dibujo aprobado.
PP generalmente es más sencillo de soldar que de unir con adhesivo. Su baja energía superficial dificulta la adhesión confiable sin un sistema adhesivo compatible y una preparación adecuada.
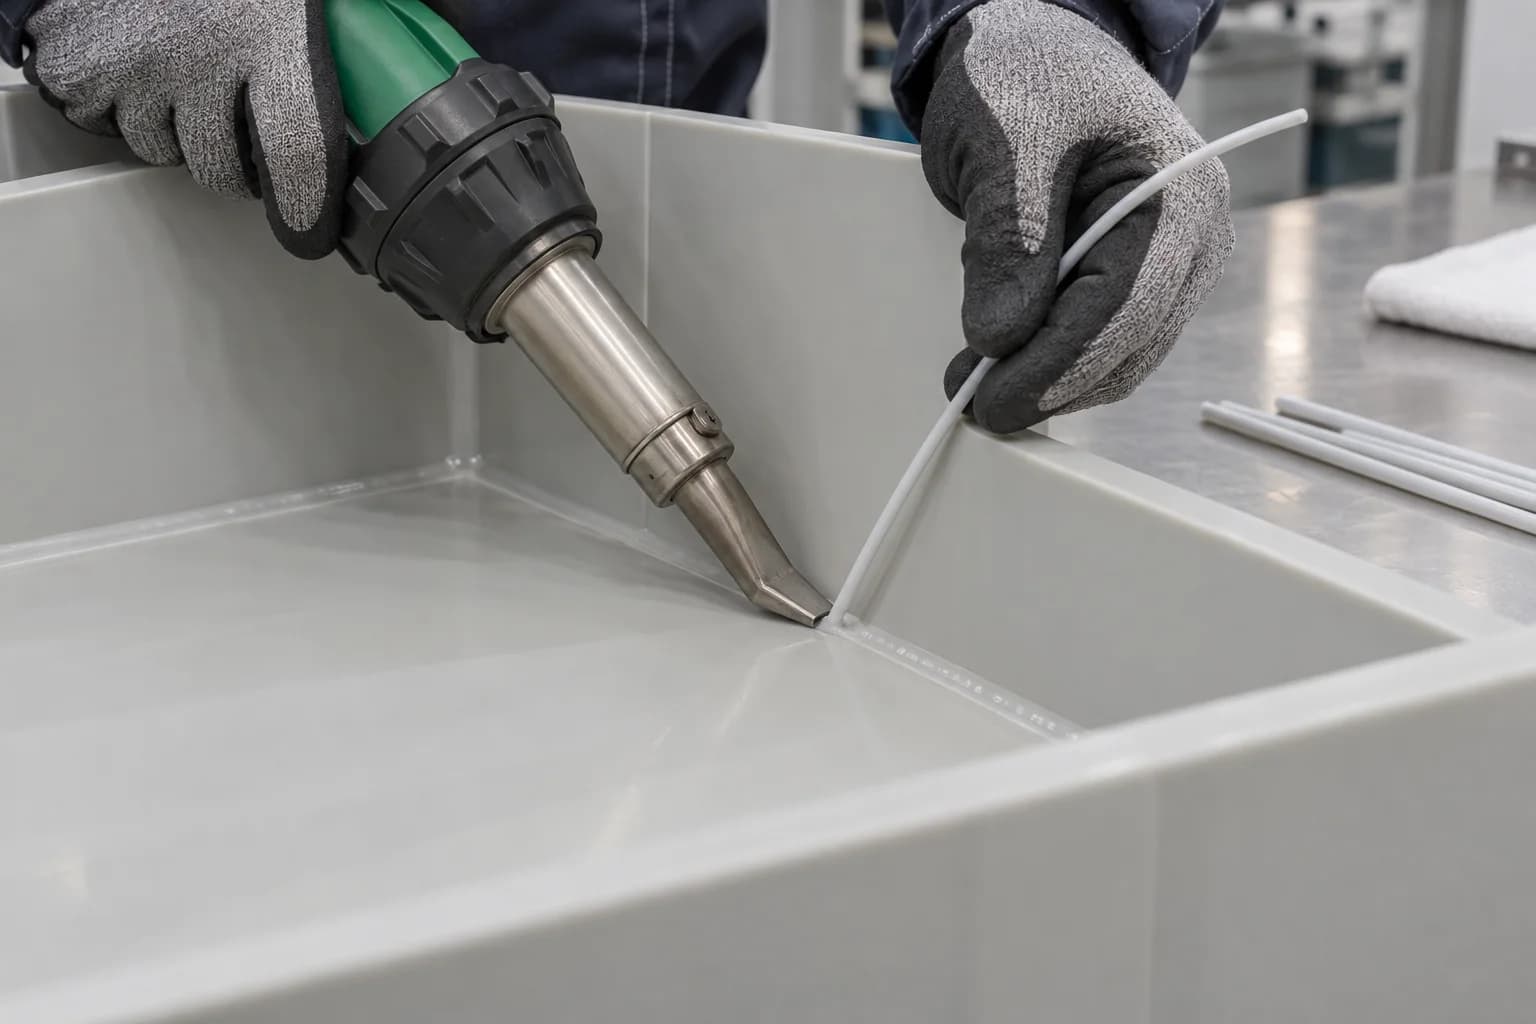
Revise la compatibilidad de grados, material de relleno, preparación de juntas, acceso y distorsión. El gas caliente, la extrusión u otros métodos de soldadura adecuados dependen del montaje; Confirmar la ruta disponible antes de cotizar.
Los sujetadores proporcionan una unión útil cuando se controlan la tensión de contacto y la fluencia. Especifique los orificios de paso, las arandelas, las superficies de apoyo y las condiciones de montaje.
Revise la retención del inserto, el espesor de la pared, el método de instalación y los ciclos de montaje esperados. El hardware puede cambiar la transferencia de carga y la compatibilidad química.
Es posible que los adhesivos comunes no unan el PP de manera confiable. Es posible que se necesiten imprimadores o tratamientos de superficie especializados y un sistema adhesivo calificado; validar contra los fluidos y cargas de servicio reales.
Para un componente de fluido soldado, acuerde las pruebas de presión o fugas, los criterios de aceptación y las responsabilidades antes de la fabricación. Una soldadura de apariencia limpia no es una clasificación de presión. Planifique cualquier mecanizado e inspección final en torno a la distorsión de la soldadura y evite el uso de prácticas de cemento solvente no verificadas destinadas a PVC.
Revisión de un conjunto PP mecanizado y fabricado →Defina la superficie por su función: un terreno de sellado, una cara deslizante y una pared exterior cosmética pueden requerir diferentes criterios de aceptación. Una apariencia brillante por sí sola no establece la calidad dimensional.
Adecuado donde se aceptan marcas de corte normales. Identificar las superficies que deben permanecer libres de abolladuras, material arrastrado o marcas de abrazaderas.
Acuerde un requisito de superficie factible para las caras deslizantes o de sellado. Especifique cómo se comprobará sobre una superficie de polímero suave.
Controle las rebabas, los bordes afilados y los residuos de los orificios transversales. Los pequeños chaflanes pueden mejorar el manejo y el montaje cuando se incluyen en el dibujo.
Defina roturas de bordes para la preparación de la instalación y un manejo seguro. Mantenga los chaflanes libres de las zonas de sellado y asegúrese de que no reduzcan el acoplamiento de rosca requerido.
El tratamiento superficial o la selección de la imprimación pertenecen a un proceso de unión validado. Confirme el momento del tratamiento y la limpieza antes de realizar la unión.
La inspección comienza con la identidad del material y las características críticas para la calidad. La aceptación dimensional final debe representar la condición acordada de la pieza liberada, en lugar de una forma temporalmente limitada.
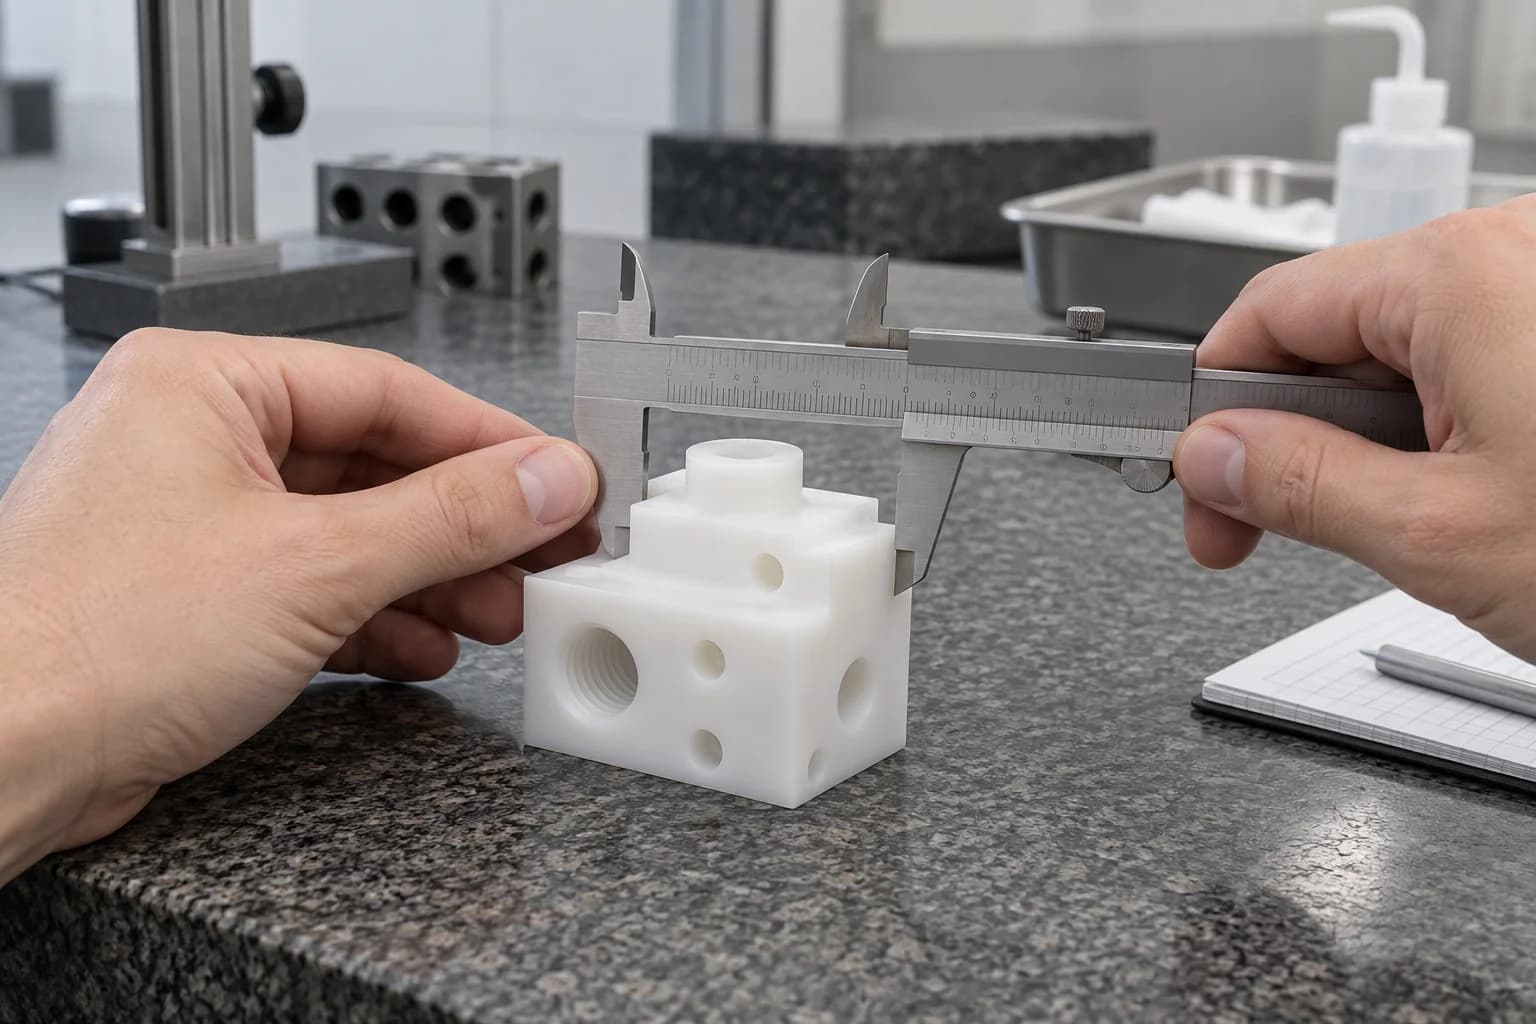
La inspección puede incluir orificios, ubicaciones de los puertos, planitud, espesor de pared, patrones de montaje, acoplamiento de roscas, conductos internos y perfil general. Seleccione un método de medición que no deforme materialmente la característica. Para placas flexibles, acuerde los puntos de apoyo antes de registrar la planitud.
Las pruebas de fábrica más allá de la inspección dimensional son específicas del proyecto. Si se deben demostrar fugas, compatibilidad química, fatiga o comportamiento de instalación, especifique el método, la cantidad de muestra y apruebe los criterios de antemano. La inspección y el embalaje del envío deben seguir el plan de entrega aprobado; ninguna imagen ilustrativa implica ningún resultado de prueba.
Ambas son poliolefinas útiles para ambientes húmedos y químicos. El PP suele ofrecer mayor rigidez, mientras que el HDPE suele seleccionarse por su dureza; compare los grados reales en lugar de confiar únicamente en el nombre del polímero.
| Factor de selección | polipropileno | HDPE |
|---|---|---|
| Peso | Generalmente menor densidad | Ligero, normalmente algo más denso |
| Rigidez | A menudo más rígido en grados comparables sin relleno | Normalmente más flexible |
| Comportamiento de impacto | El grado y la temperatura influyen fuertemente en la tenacidad | A menudo es útil cuando la resistencia al impacto es importante. |
| Resistencia química | Verifique el medio y las condiciones exactas. | Verifique el medio y las condiciones exactas. |
| absorción de humedad | muy bajo | muy bajo |
| Flexión repetida | Comportamiento útil a la fatiga con un diseño adecuado | Evaluar el grado y el modo de deformación. |
| Mecanizado | Admite funciones flexibles y controla las rebabas | Admite funciones flexibles y controla las rebabas |
| Unirse | Se requiere una ruta de soldadura adecuada y un grado compatible | Se requiere una ruta de soldadura adecuada y un grado compatible |
| Ajustes cargados | Revisar la fluencia y el movimiento térmico. | Revisar la fluencia y el movimiento térmico. |
| Uso típico | Accesorios químicos, colectores y componentes de laboratorio. | Revestimientos, guardas, guías y grandes componentes industriales. |
| Flexibilidad | Normalmente menos flexible que el HDPE comparable | Generalmente mayor flexibilidad; todavía se necesita apoyo |
Elija entre PP y PVC según los requisitos de rigidez, peso, exposición química y unión. Ninguno de los materiales es universalmente mejor para cada conjunto de manipulación de productos químicos.
| decisión | PP | Rígido PVC |
|---|---|---|
| Peso y rigidez | Más ligero; más flexible | Más pesado; generalmente más rígido |
| Unirse a la ruta | A menudo se considera soldar o sujetar; la adhesión es difícil | La unión solvente compatible puede ser posible con un sistema específico |
| Servicio químico | Verificar grado, concentración y temperatura. | Verificar grado, concentración y temperatura. |
| Preocupación por el mecanizado | Deflexión, recuperación elástica y rebabas de plumas. | Calor de corte, estado de los bordes y detalles sensibles a las muescas |
| Elección de montaje | Útil cuando es importante una construcción soldable y de baja masa | Útil cuando la rigidez y una junta adherida compatible son importantes |
| Aislamiento electrico | Comportamiento aislante útil; Rendimiento de control exacto de grado y condición. | A menudo seleccionado para piezas aislantes; verificar el grado y los requisitos eléctricos aplicables |
| Construcción soldada | Proceso de soldadura térmica adecuado con stock compatible PP | Proceso de soldadura adecuado con stock compatible PVC |
| Temperatura y carga | Evaluar la temperatura, la fluencia y la exposición específicas del grado | Evaluar la temperatura, la fluencia y la exposición específicas del grado |
| Múltiples y características flexibles | La compatibilidad química, el soporte y la geometría de sellado rigen; más flexible | La rigidez puede beneficiar a múltiples geometrías; no sustituye a la revisión química o de presión |
Si se reemplaza una interfaz soldada del tanque PP por un componente PVC, vuelva a verificar el diseño de la junta, la química del sello y la expansión térmica. Una dimensión exterior coincidente no establece intercambiabilidad. Utilice la guía de resistencia química del proveedor como evaluación inicial y valide las condiciones de exposición críticas.
Explora el mecanizado PVC →PP suele ser el punto de partida económico para componentes compatibles para servicios químicos. Se considera PTFE cuando una fricción excepcionalmente baja o un entorno químico más exigente justifica un material y una estrategia de mecanizado diferentes.
| Requisito | PP | PTFE |
|---|---|---|
| Costo y masa | Generalmente menor costo de material y menor densidad. | Generalmente mayor costo y densidad del material. |
| Compatibilidad química | Amplia utilidad, con importantes límites de exposición. | Resistencia muy amplia; todavía verificar el medio real |
| Fricción | No asuma un comportamiento deslizante similar al de PTFE | A menudo seleccionado por muy baja fricción. |
| Rigidez y dimensiones | Normalmente más rígido, pero flexible y sensible a la fluencia. | Suave, sensible a la deformación; calidad y materia de relleno |
| Temperatura de servicio | Seleccione entre datos de grado exactos bajo carga | A menudo se considera para una gama de temperaturas más amplia; verificar datos compuestos |
| Unión y sellado | Interfaces de soldadura, fijación y sellado diseñadas. | Se requieren enfoques especializados de unión y sellado |
| Arrastrarse bajo carga | El tiempo, la tensión, la temperatura y el refuerzo determinan la deformación. | El tiempo, la tensión, la temperatura y los rellenos determinan la deformación. |
| Servicio de manipulación de fluidos | Útil para tareas químicas compatibles con un sello diseñado | Útil para trabajos químicos exigentes o de baja fricción con un sello diseñado |
No asigne una clasificación de fluencia universal sin considerar la carga, la temperatura, el tiempo y la formulación. Si la pieza es un sello cargado o un asiento de válvula, examine la tensión de contacto y las superficies de contacto juntas. El PTFE relleno y el PP reforzado requieren sus propios datos, en lugar de una extrapolación de materiales sin relleno.
Explora el mecanizado PTFE →La aplicación define el plan de aceptación. PP puede ser adecuado para los siguientes entornos cuando se verifican el grado y las condiciones de funcionamiento.
Colectores, accesorios, interfaces de tanques y soportes expuestos a productos químicos específicos. Incluya concentración, temperatura, medios de limpieza y estrés mecánico.
Piezas de manipulación de fluidos y componentes de equipos compatibles. Confirme la presión, la exposición al aire libre, los productos químicos de mantenimiento y las cargas de conexión.
Guías, accesorios y detalles de manipulación utilizando grados de contacto documentados. Las temperaturas de limpieza, la geometría higiénica y las declaraciones aplicables son esenciales.
Bandejas, soportes e interfaces de equipos con requisitos definidos de limpieza y documentación. PP por sí solo no establece el cumplimiento del dispositivo ni la capacidad de esterilización.
Espaciadores, carcasas y placas de máquinas donde sea útil una baja masa o resistencia química. Revise el área de soporte de los sujetadores, el espacio entre los soportes y la temperatura de servicio.
Componentes de soporte o manipulación de productos químicos seleccionados solo después de que se aprueben explícitamente los requisitos de pureza, contaminación y químicos y eléctricos.
Prototipo de interfaces interiores y componentes poliméricos funcionales donde el grado PP especificado cumple con los requisitos de impacto, temperatura, apariencia e inflamabilidad. Valide el componente para su ubicación prevista.
El mecanizado permite evaluar un diseño PP sin comprometerse con un molde de inyección. El prototipo debe probar las características que controlan la función, no sólo la apariencia externa.
Verificar montaje, interfaces de sellado, soporte y acceso. Utilice una calidad representativa y documente cualquier diferencia con respecto al stock de producción previsto.
Confirme la sujeción del trabajo, la secuencia del proceso, las dimensiones liberadas y el esfuerzo de desbarbado. Acordar la aceptación del primer artículo antes de repetir el proceso.
Controle la revisión del dibujo, la calificación, la forma del stock y el método de inspección. Revisar cualquier sustitución de material o cambio de proceso antes de la producción.
Para un prototipo ensamblado, registre la preparación de la instalación, las condiciones de torsión, la temperatura de funcionamiento y los fluidos de prueba. Los requisitos del cliente pueden incluir retención después de la carga, rendimiento de fugas o ciclos de limpieza. Acordar estas pruebas por separado de la inspección dimensional de rutina; El éxito del prototipo es específico de la configuración probada.
Explorar piezas de prototipo →TOPS Plastics centra la discusión en su dibujo, material y condiciones de trabajo para que la cotización y el plan de aceptación describan la misma pieza.
Identifique datos funcionales, características de sellado y restricciones de ensamblaje antes de asignar la ruta de mecanizado.
Analice el grado de PP, la forma del material, la flexibilidad, el movimiento térmico y las necesidades de unión en lugar de tratarlo como un sustituto del metal.
Revise el fresado, torneado, fresado y cualquier fabricación solicitada como una sola pieza o plan de ensamblaje, con el alcance confirmado en la cotización.
Acuerde las características críticas, los documentos de materiales y cualquier prueba adicional antes de aceptar el pedido. Las fechas de entrega y capacidades numéricas se confirman por proyecto.
Conecte la concentración química, las condiciones de limpieza y la presión con la revisión del material y la geometría. Se deben acordar pruebas de compatibilidad adicionales.
Planifique el soporte, la secuencia de corte y la inspección de piezas liberadas gracias a la flexibilidad de PP.
Analice el método de unión, la compatibilidad del material y la inspección posterior a la unión antes de incluir la fabricación en el alcance acordado.
Lleve a cabo verificaciones de calidad aprobada, revisión de planos y características críticas desde la revisión del prototipo hasta los pedidos recurrentes de OEM.
Un flujo de trabajo definido mantiene conectados la selección de materiales, el mecanizado y la aceptación final. Se incluyen soldaduras, pruebas o documentación adicionales solo cuando se acuerde para el proyecto.
PP es mecanizable, pero las dimensiones limpias requieren control de la flexibilidad, el calor y las rebabas. Las herramientas afiladas, el soporte adecuado, la eliminación adecuada de virutas y la inspección de las piezas liberadas son importantes para las características delgadas o largas.
Sí. El fresado se adapta a placas, cavidades, colectores y carcasas; Trajes de torneado de bujes, anillos, manguitos y accesorios. El fresado y la perforación secundaria se pueden combinar cuando la geometría lo requiera.
Se deben acordar tolerancias para la característica y el grado específicos. El tamaño de la pieza, el espesor de la pared, la temperatura, la fuerza de sujeción y de medición afectan el resultado; proporcionar ajustes críticos y una condición de inspección para su revisión.
Sí. La tensión sostenida puede causar deformación dependiente del tiempo, especialmente a medida que aumenta la temperatura. Revise las áreas de apoyo, las uniones atornilladas, los ajustes a presión y los requisitos de retención durante la duración prevista del servicio.
PP resiste muchos productos químicos, pero la compatibilidad no es universal. Proporcione el medio exacto, la concentración, la temperatura y la duración de la exposición, incluidos los productos químicos de limpieza, para que se pueda verificar el grado seleccionado.
El PP suele ser más ligero y rígido, mientras que el HDPE suele elegirse por su resistencia al impacto y sus piezas industriales flexibles. El grado y la temperatura reales determinan la comparación útil; ambos requieren revisión de fluencia y movimiento térmico.
Depende del deber. PP ofrece un peso reducido y una construcción soldable; El PVC rígido puede ofrecer más rigidez y una ruta de unión solvente compatible. Compare las condiciones químicas exactas y el diseño de las juntas antes de decidir.
Sí, los grados PP adecuados se pueden soldar mediante un proceso adecuado. La compatibilidad de calidades, el relleno, la preparación de juntas y el control de la distorsión son importantes. Confirme cualquier prueba de fuga o presión por separado.
PP tiene baja energía superficial, por lo que muchos adhesivos comunes no lo mojan ni lo unen de manera confiable. Es posible que se necesite un adhesivo, imprimación o tratamiento de superficie especializado, seguido de una validación bajo la exposición y carga previstas.
Los ejemplos incluyen colectores, accesorios, componentes de válvulas, guías, accesorios, carcasas, espaciadores y piezas de equipos químicos o de laboratorio. La idoneidad depende del grado, dibujo, carga y entorno.
TU FLUIDO. TU CARGA. SU PARTE PP.
Cargue su modelo CAD o dibujo de ingeniería y especifique el grado, la cantidad, las tolerancias críticas, la temperatura de funcionamiento, la exposición química, las condiciones del fluido y los requisitos de unión del PP. Nuestro equipo puede revisar la idoneidad del material, el mecanizado y la estrategia de fabricación antes de la cotización.
Se requiere empresa, nombre, correo electrónico y teléfono. El país, el número de pieza, la cantidad y la carga del dibujo son opcionales. Incluya cualquier requisito específico de PP en su dibujo o compártalo por correo electrónico para que la consulta inicial sea sencilla.
info@tops-precision.comSTEP / STP / IGES / X_T / DWG / DXF / PDF o ZIP, máximo 10 MB. Acepte el manejo de archivos confidenciales antes de enviar dibujos confidenciales.