耐薬品性
PP は、多くの酸、アルカリ水溶液、その他のプロセス流体に役立ちます。グレードを選択する前に、特定の媒体、濃度、温度、暴露期間を確認してください。

ポリプロピレン / PP
TOPS Plastics は、耐薬品性、低吸湿性、軽量、コスト効率の高いパフォーマンスが必要なカスタム コンポーネント向けに、ポリプロピレン (PP) の CNC 加工を提供します。当社は、お客様の CAD ファイルとエンジニアリング図面から、PP マニホールド、継手、固定具、ガイド、ハウジング、その他の産業用コンポーネントを製造します。
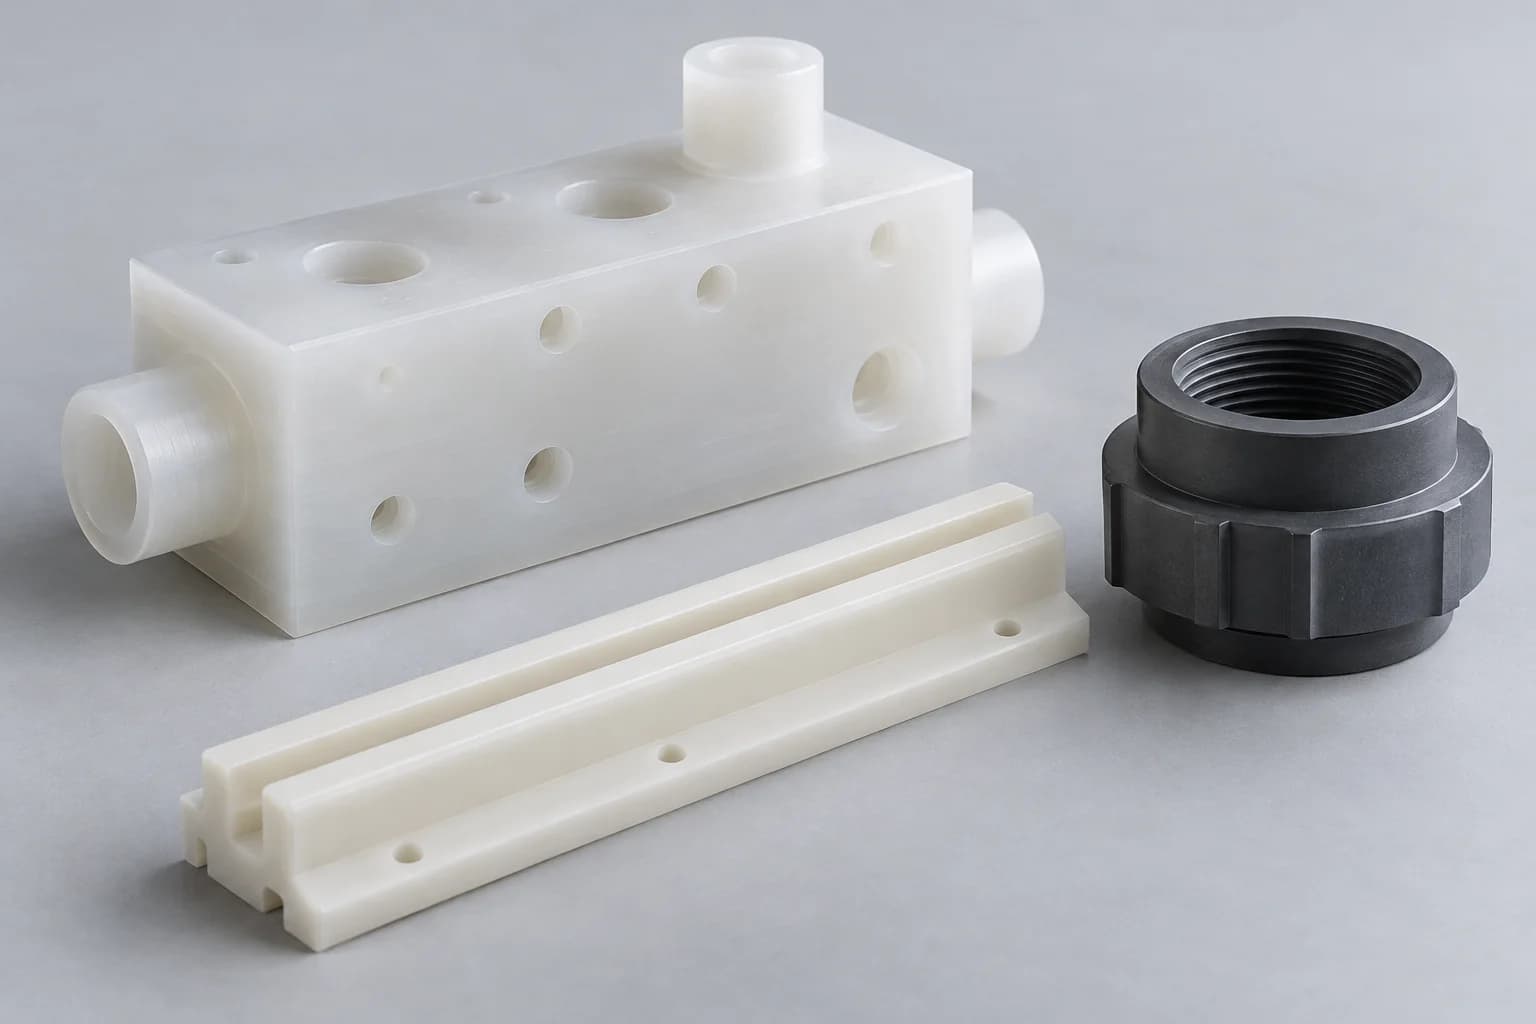
まずは化学環境と作業負荷から始めます。次に、グレード、機能寸法、接合方法を定義します。PP は軽量で溶接可能ですが、柔軟性、熱膨張、クリープが完成したアセンブリに影響します。
PP の見積もりは、図面を動作環境に接続する必要があります。プロジェクトごとに、寸法、在庫状況、文書化および検査要件が検討されます。すべての PP コンポーネントに単一の公差やサイズ制限が適用されることはありません。
| 能力 | プロジェクトの範囲 |
|---|---|
| 材質 | ポリプロピレン (PP);正確なサプライヤーグレードと在庫形態を確認する必要があります |
| プロセス | CNC フライス加工、旋削、ルーティング、穴あけ、タッピング |
| 代表的なコンポーネント | マニホールド、フィッティング、固定具、ガイド、ハウジング、耐薬品性コンポーネント |
| 生産 | 試作、少量バッチ、繰り返し生産 |
| 入力 | 合意された合格基準を備えた CAD モデル、エンジニアリング図面、および参照サンプル |
| ファイル形式 | STEP、STP、IGES、X_T、DWG、DXF、PDF |
| 検査 | 承認された図面に基づく重要な機能と最終的な承認 |
| アプリケーション | 化学装置、食品装置、実験室および産業用アセンブリ |
ポリプロピレンは、ポリオレフィン系の半結晶性熱可塑性プラスチックです。機械加工部品の場合、射出成形樹脂の説明から推測するのではなく、通常、ストック シート、ロッド、またはその他の適切な半完成形状として購入されます。
吸湿量が少ないため、湿度によるサイズの変化を抑えることができます。耐薬品性により、選択された流体接触部品の候補となり、軽量であるため取り扱いが簡素化され、移動質量が軽減されます。これらの利点は、PP を硬質で高温のエンジニアリング プラスチックにするものではありません。温度、荷重の継続時間、および在庫履歴は依然として重要です。
図面では完全な材料指定を使用してください。色、ホモポリマーまたはコポリマーの種類、強化材、安定剤、および文書要件により、購入および加工ルートが変更される場合があります。自然な白い部分は自動的に食品との接触に適合せず、黒い部分は自動的に UV 安定化または導電性になりません。
原材料の価格だけで選ぶのではなく、材質の挙動が機能に合ったものをお選びください。これを考慮すべき 6 つの一般的な理由を以下に概説します。
PP は、多くの酸、アルカリ水溶液、その他のプロセス流体に役立ちます。グレードを選択する前に、特定の媒体、濃度、温度、暴露期間を確認してください。
吸水率が低いため、湿った環境や繰り返しの洗浄に役立ちます。熱と荷重による寸法変化は、やはり個別に評価する必要があります。
PP は、治具、ハウジング、およびハンドリングコンポーネントの質量を削減できます。壁の厚さとサポートの間隔は、必要な剛性を提供する必要があります。
適切に設計されたPPは、繰り返しの屈曲に耐えます。射出成形リビングヒンジの評判は、機械加工ヒンジが同じサイクル寿命を満たすことを証明するものではありません。
PP は、コスト重視の化学部品や工業部品に適している可能性があります。総コストには、在庫歩留まり、ワークホールディング、バリ取り、接合、検証も含まれます。
適切なグレードは、有用な靭性とコンプライアンスを提供します。実際の動作温度でのホモポリマーとコポリマーのデータを比較します。
次のグレード ファミリは、図面レビューのオプションです。在庫状況、サプライヤーの指定、色、および付属文書は、交換可能な在庫として扱われるのではなく、注文を受け入れる前に確認されます。
非充填のPPの中で比較的高い剛性と強度が優先される場合によく選択されます。低温衝撃要件とサプライヤーの正確なデータを確認してください。
衝撃的な動作がより重要な場合に考慮されることがよくあります。コモノマーのシステムとグレードによって、剛性、靱性、温度性能のバランスが決まります。
無着色のストックは、自然な外観を指定する場合に便利です。外観は、純度、滅菌適合性、または規制順守を証明するものではありません。
顔料、屋外暴露、電気要件を指定します。黒色だけでは、耐紫外線性、帯電防止性能、または導電性を確立することはできません。
補強により剛性は向上しますが、工具の摩耗が増加し、特性が方向に依存する可能性があります。表面仕上げ、繊維の露出、流体の適合性を検討する必要があります。
食品と接触する用途や医療用途には、識別されたグレード、該当する宣言、およびトレーサビリティが必要です。意図された接触条件、洗浄方法、および文書の範囲を確認してください。
機能ジオメトリ、利用可能なストック、部品サポートに関するプロセスを選択します。 1 つのコンポーネントに平面、ポート、回転フィーチャーが含まれる場合、プロセスを組み合わせることが適切な場合があります。
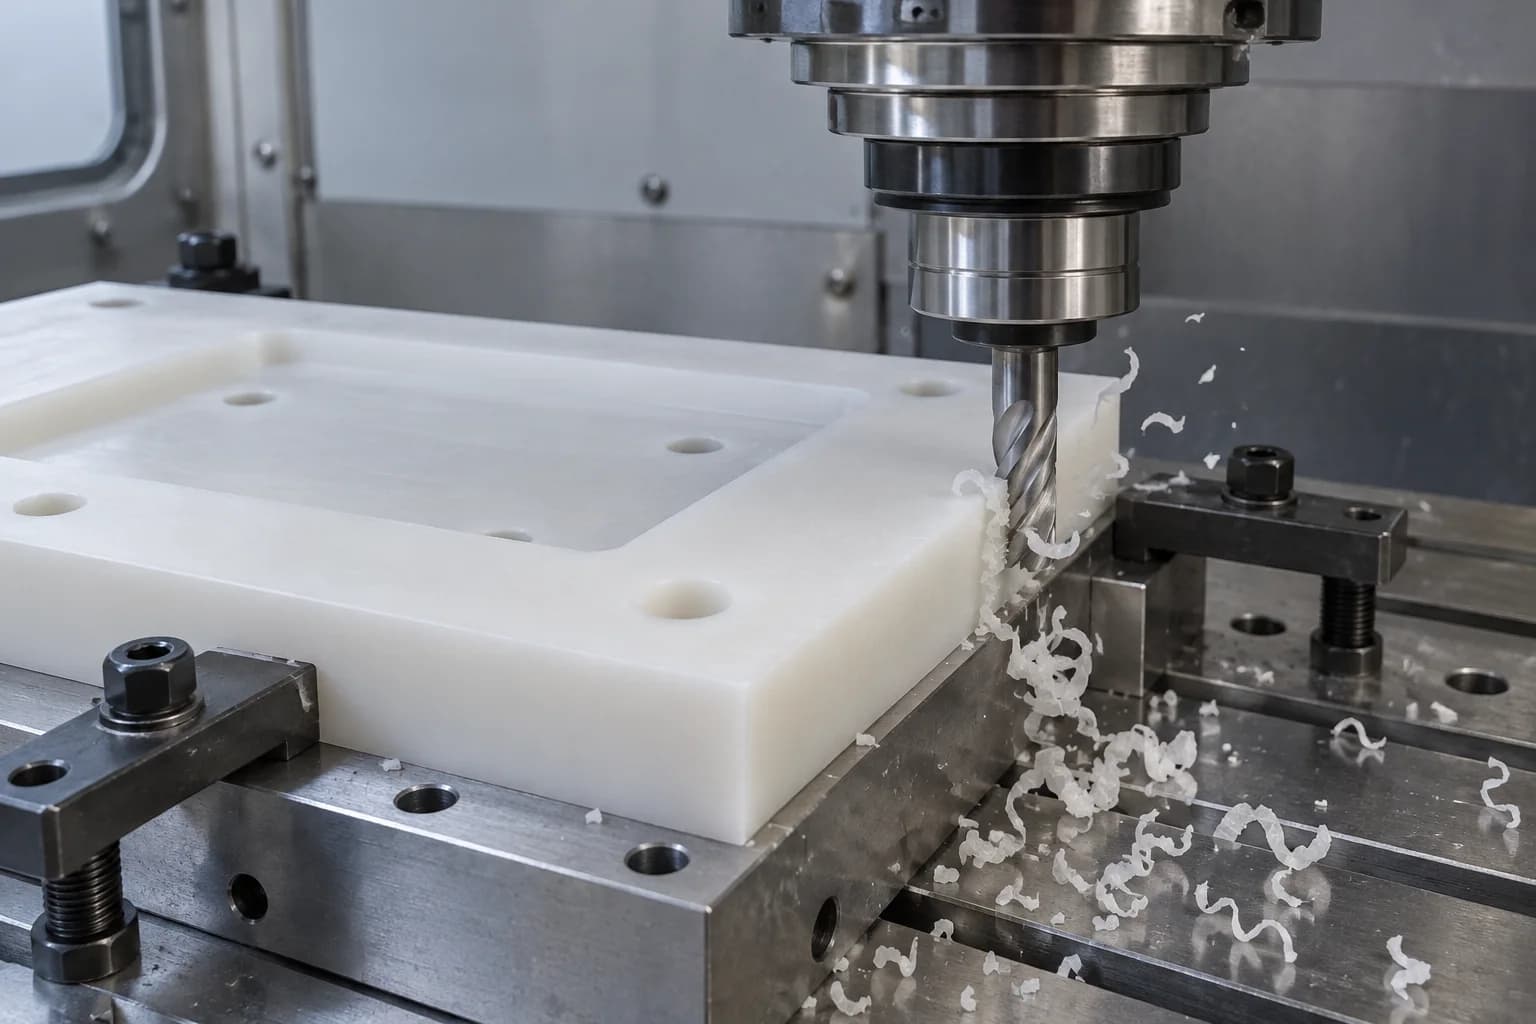
マニホールド、治具、プレート、ハウジング、ポケット、化学機器部品用。広いサポートと計画された切断順序により、材料をプレートまたはブロックから取り外す際の曲がりを制限できます。
プロセスを詳しく見る →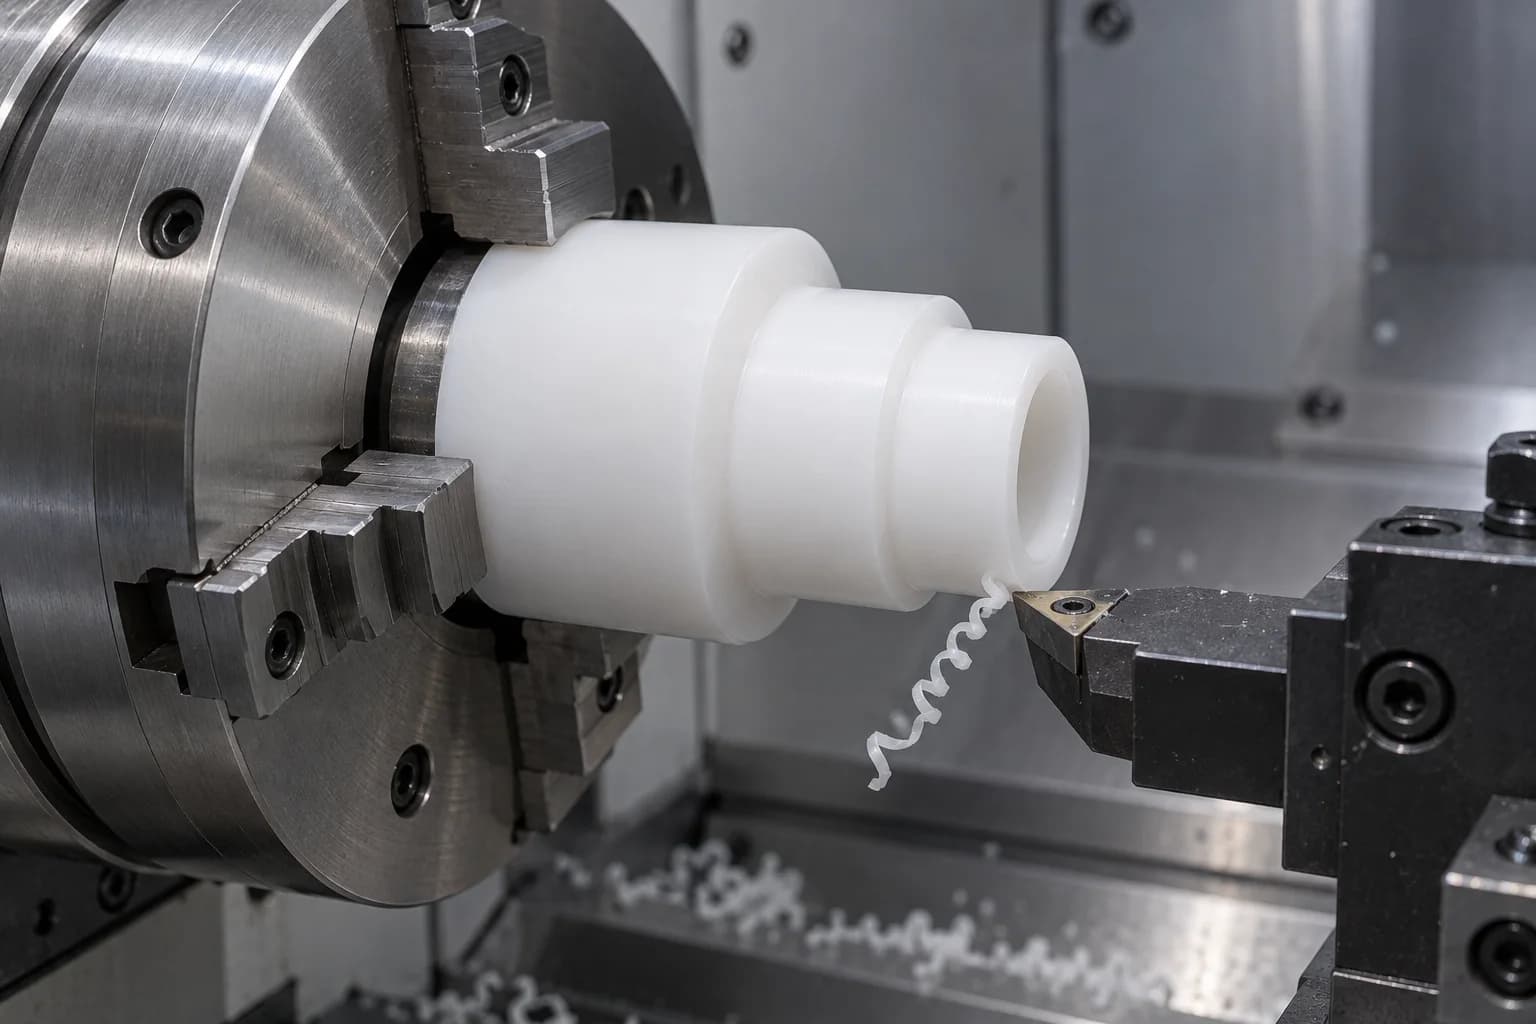
ブッシング、スリーブ、リング、継手、スペーサー、円筒形バルブ部品用。動作シーケンスを選択する前に、チャック圧力、ボア回復、肩の関係、およびサポートされていない長さを確認してください。
プロセスを詳しく見る →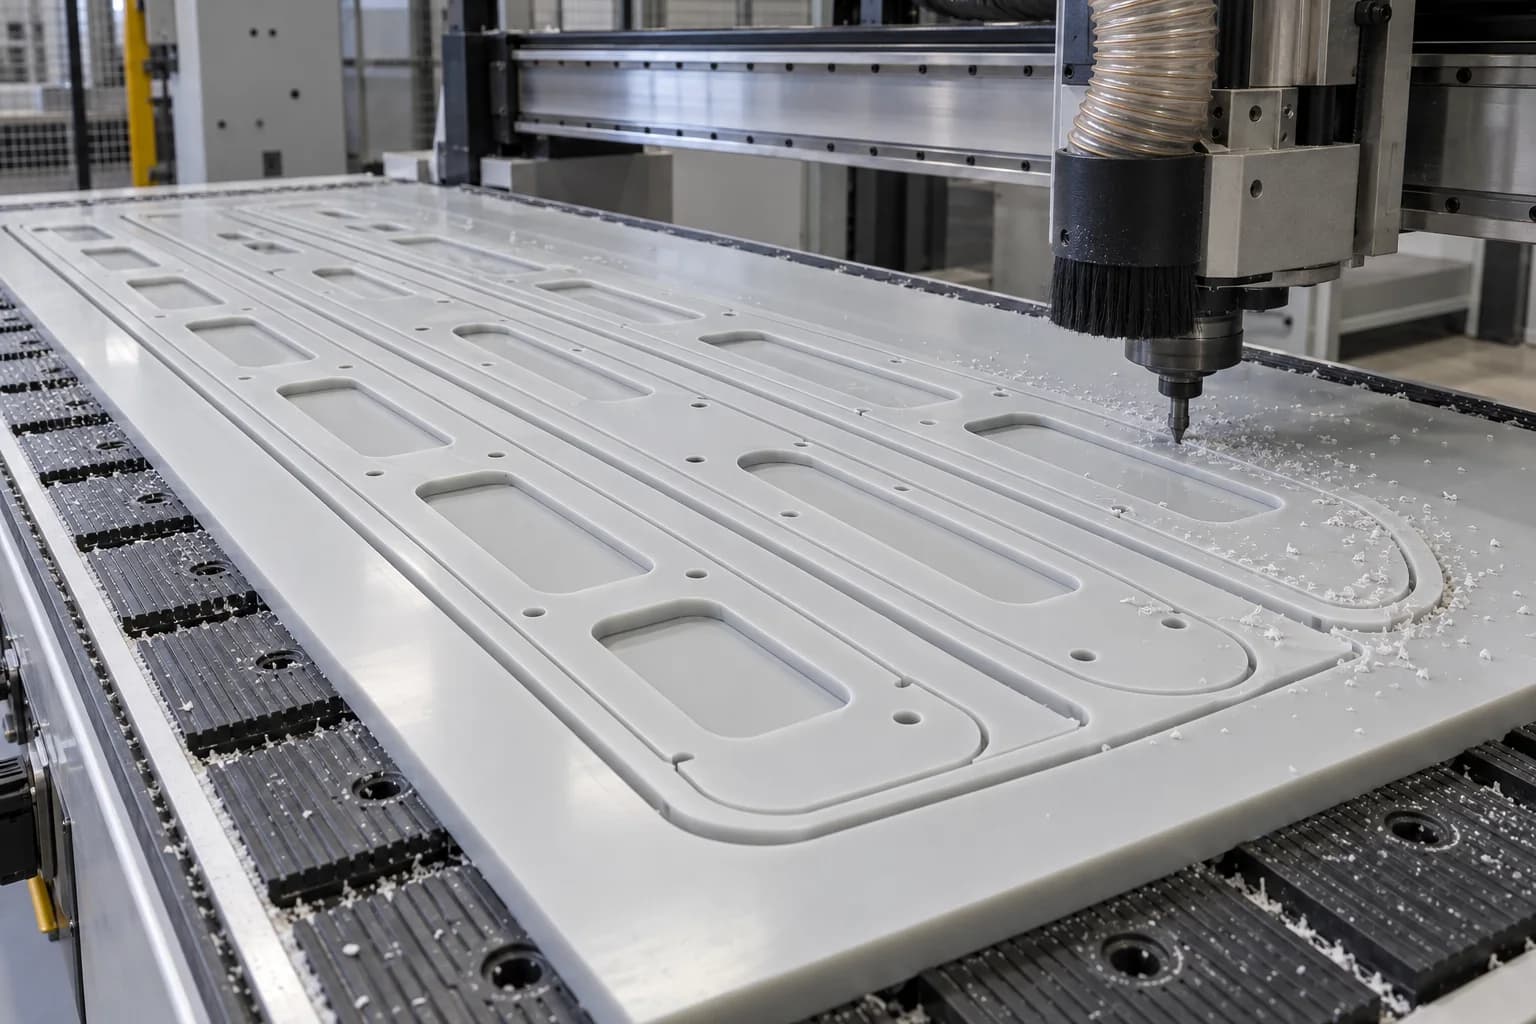
シートプロファイル、パネル、ガイド、および大きな平らな部品用。ネスティング、シートの平坦度、局所的なサポート、および最終的なリリース順序は、エッジの品質と寸法の一貫性に影響します。
プロセスを詳しく見る →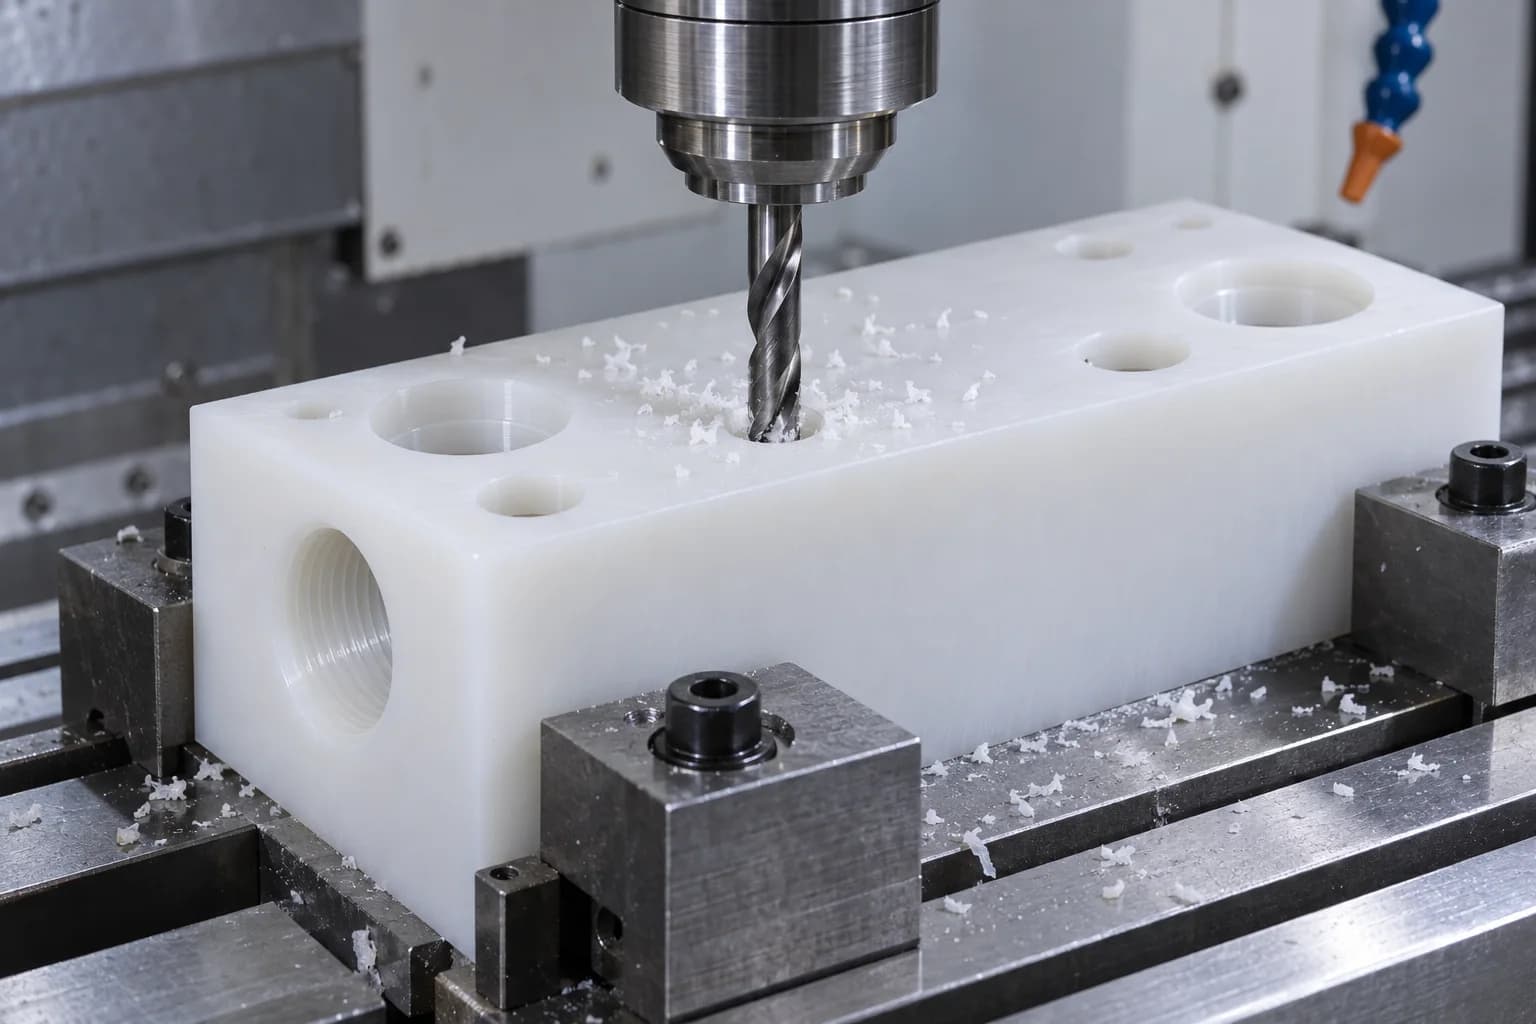
ポート、取り付け穴、ザグリ、ネジ、およびアセンブリ フィーチャ用。切りくずの排出、工具へのアクセス、および適切な壁の厚さは、交差する通路の周囲で特に注意を払う必要があります。
プロセスを詳しく見る →PP は、容易に切断できますが、その柔軟性により、加工中の歪みを隠すことができます。クランプ時に正しく測定された部品でも、解放後に形状が変化する可能性があります。
長いスパンや切断付近の薄肉部分にも対応します。鋭利なツールとバランスのとれたワークホールディングにより、壁やガイドを曲げる力が軽減されます。
切りくず排出が不十分であったり、こすったりすると、切削ゾーンが柔らかくなる可能性があります。工具の鋭さ、噛み合い、送りにより、長時間の摩擦ではなく、きれいな切断を実現する必要があります。
過剰なグリップ圧力により、ボアが圧縮されたり、プレートが一時的に平らになったりすることがあります。自由状態の検査条件とサポートポイントを定義します。
ソフトエッジでは糸ひもや羽根のバリが残る場合があります。交差穴と内部通路、および目に見える外側のエッジを検査します。
持続的なストレスにより、時間の経過とともに形状が変化する可能性があります。パーツを適切なサイズに仕上げても、負荷がかかった状態での長期的なフィット感は確立されません。
PP の公差は、形状、グレード、温度、測定方法を検討した後、機能ごとに合意されます。通常、包括的な金属加工公差は、柔軟なポリマー部品を見積もる根拠としては不十分です。
| 特徴 | 見直しが必要なもの | 実用的な描画情報 |
|---|---|---|
| 薄い壁 | 切断時のたわみと測定 | 壁の厚さ、サポートされていないスパン、および許容される自由状態の偏差 |
| 大皿 | 熱膨張と素材の平坦度 | 基準温度、支持状態、平坦度領域 |
| ボア | 弾性回復力とゲージ力 | フィット機能と嵌合径と測定方法 |
| 長いコンポーネント | リリース後の柔軟性と直進性 | サポートポイント、データムスキームおよび設置状態 |
| ねじ | 壁の強度、嵌合および組立荷重 | ねじ規格、深さ、トルク制限、シール方法 |
| 平面度 | ワーク保持力と残留応力 | 自由状態と抑制された受け入れおよびデータム面 |
| 圧入 | クリープ、応力、温度変化 | 干渉、保持要件およびサービス期間 |
| マルチフェイス機能 | オペレーション間のデータ転送 | 機能データム、位置要件、およびアセンブリ関係 |
流体マニホールドの場合、取り付け穴とシール穴を区別してください。同じ公差が必要になることはほとんどありません。どの寸法が機能にとって重要であり、実際の一般公差を使用する可能性があるかを定義します。最終測定は、リリースおよび適切な温度安定後に行う必要があります。
PP 公差レビューのために図面を送信してください →熱によりサイズと硬さが変化します。クリープは、持続的な応力下で変形を変化させます。どちらも、初期寸法が図面と一致している場合でも、PP コンポーネントに影響を与える可能性があります。
加工したばかりの温かい部品で寸法を判断することは避けてください。最終検査前に安定させ、関連する検査条件を文書化します。
PP は、切断、グリップ、またはゲージの力で曲がってから元に戻ります。柔軟な機能には、再現可能な低力測定セットアップが重要です。
ファスナー、圧入、集中荷重により、素材が徐々に変形する可能性があります。適切なベアリング領域を使用し、予定された保守期間後に保持力を確認してください。
連続温度とピーク温度、暴露時間、機械的負荷を指定します。融点は連続使用が許容される温度ではありません。
ボルト締めされた PP プレートの実践的なレビューでは、ワッシャー面積、接触応力、サポート間隔、および組み立てトルクを総合的に考慮します。圧入スリーブの場合は、初期のフィット感と、温度サイクルまたは持続的な負荷の後に必要な保持力の両方を確認します。性能が重要な場合は、寸法検査だけで耐用年数が証明されると仮定するのではなく、プロトタイプのテストを顧客と合意してください。
図面を少し変更すると、加工の一貫性と組み立て動作が改善されます。製造図面を公開する前に、次の点を解決する必要があります。
可能であれば、高くて支えのない壁を避けてください。リブを追加したり、スパンを短くしたり、機能フィーチャの周囲の壁の厚さを増やしたりします。
ポケットにカッターがアクセスできるコーナー半径を設けます。内部コーナーが非常に小さいため、工具の到達距離が増加し、局所的な切削負荷が増加します。
より均一なセクションは、不均一な柔軟性と削り代の軽減に役立ちます。ポケットの多いプレートの操作順序を考慮してください。
密封、位置決め、および嵌合を必要とする機能に厳密な制限を適用します。機能しない外側のプロファイルでは不必要な精度を避けてください。
経時的なファスナーの予荷重と圧入保持力を評価します。負荷を分散し、局所的な高い干渉のみに依存することを避けてください。
タップポートの周囲に十分な壁を残して、使用可能なねじの深さを指定してください。繰り返し組み立てが予想される場合は、インサートまたは通し締結を見直してください。
連続温度、ピーク温度、洗浄温度が含まれます。 PP と金属嵌合コンポーネント間の熱の動きを考慮してください。
化学名、濃度、温度、接触時間を入力してください。主要なプロセス流体だけでなく、洗浄剤や断続的な暴露も含めます。
これらのパーツ ファミリは、図面ベースの PP アプリケーションを示しています。形状、圧力負荷、摩耗の予測、および材料の文書によって適合性が決まります。これらの例は、標準のカタログや検証済みの顧客プロジェクト ギャラリーではありません。
交差する通路、シールランド、取り付け面をまとめて確認します。
シート、ボディ、内部機能は規定の圧力と化学的義務に準拠しています。
カスタムアダプター、ネジ式インターフェース、流体接続。
定義された低負荷または化学サービスインターフェース用のボアとショルダー。
負荷と振れのニーズに合わせた作動直径と取り付け穴。
サポートされているハンドリングおよびガイド アプリケーションのプロファイルとスロット。
指定された組み立て条件に合わせて表面を配置し、サポートします。
ポケット、カバーインターフェイス、および機器の取り付け機能。
検証済みの化学環境向けの耐食性コンポーネント。
溶接アセンブリのカバー、アダプター、サポートをレビューします。
ホルダー、トレイ、および洗浄要件を伴う流体接触の詳細。
意図された接触条件に応じたグレードと衛生設計を文書化。
軸受領域とクリープレビューによる分離の制御。
取り付けパターン、クリアランス、およびサポートされる平面度要件。
承認された図面から作成された、フライス加工と旋削加工を組み合わせた形状。
PP は一般に、接着よりも溶接の方が簡単です。表面エネルギーが低いため、適合する接着剤システムと適切な準備がなければ、信頼性の高い接着が困難になります。
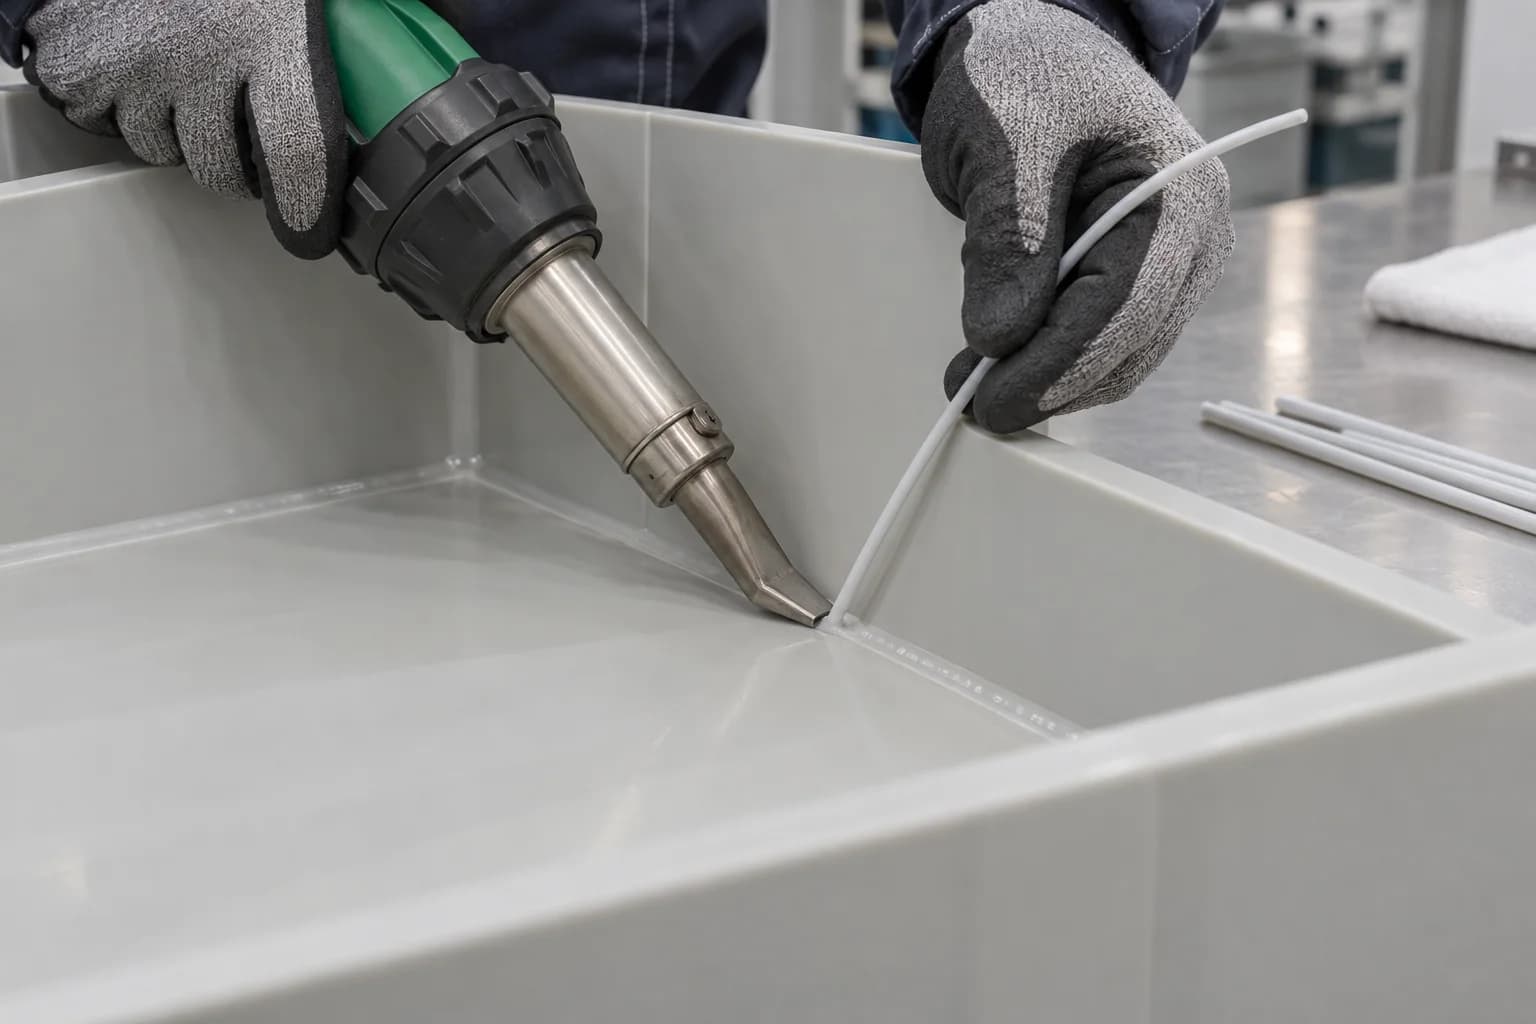
グレードの適合性、充填材、接合部の準備、アクセスおよび歪みを確認します。ホットガス、押出、またはその他の適切な溶接方法はアセンブリによって異なります。お見積り前に利用可能なルートをご確認ください。
ファスナーは、接触応力とクリープが制御されている場合に、保守可能なジョイントを提供します。逃げ穴、ワッシャー、座面、組立条件をご指定ください。
インサートの保持力、肉厚、取り付け方法、予想される組み立てサイクルを確認してください。ハードウェアは荷重伝達と化学的適合性を変える可能性があります。
一般的な接着剤ではPPを確実に接着できない場合があります。特殊なプライマーまたは表面処理、および認定された接着剤システムが必要になる場合があります。実際の流体と使用負荷に対して検証します。
溶接された流体コンポーネントの場合は、製造前に漏れまたは圧力のテスト、合格基準および責任について合意します。きれいに見える溶接部は圧力定格ではありません。溶接歪みを中心に最終加工と検査を計画し、PVC を対象とした未検証の溶剤セメント手法の使用を避けてください。
機械加工および製造された PP アセンブリをレビューします。 →表面をその機能によって定義します。シールランド、滑り面、および化粧外壁には、異なる合格基準が必要になる場合があります。光沢のある外観だけでは寸法品質は確立されません。
通常の切断痕が許容できる場合に適しています。へこみ、引きずった材料、またはクランプの跡が残らないようにする必要がある表面を特定します。
シール面または滑り面の実現可能な表面要件に同意します。柔らかいポリマー表面上でどのようにチェックするかを指定します。
羽のバリ、鋭いエッジ、穴を横切る破片を制御します。小さな面取りを図面に含めると、取り扱いと組み立てが向上します。
設置の準備と安全な取り扱いのためにエッジ ブレークを定義します。面取り部をシールランドから遠ざけて、必要なねじのかみ合いが減少しないようにしてください。
表面処理またはプライマーの選択は、検証済みの接合プロセスに属します。接着前に処理のタイミングと清浄度を確認してください。
検査は、材料の識別と品質にとって重要な特徴から始まります。最終的な寸法許容値は、一時的に拘束された形状ではなく、解放された部品の合意された状態を表す必要があります。
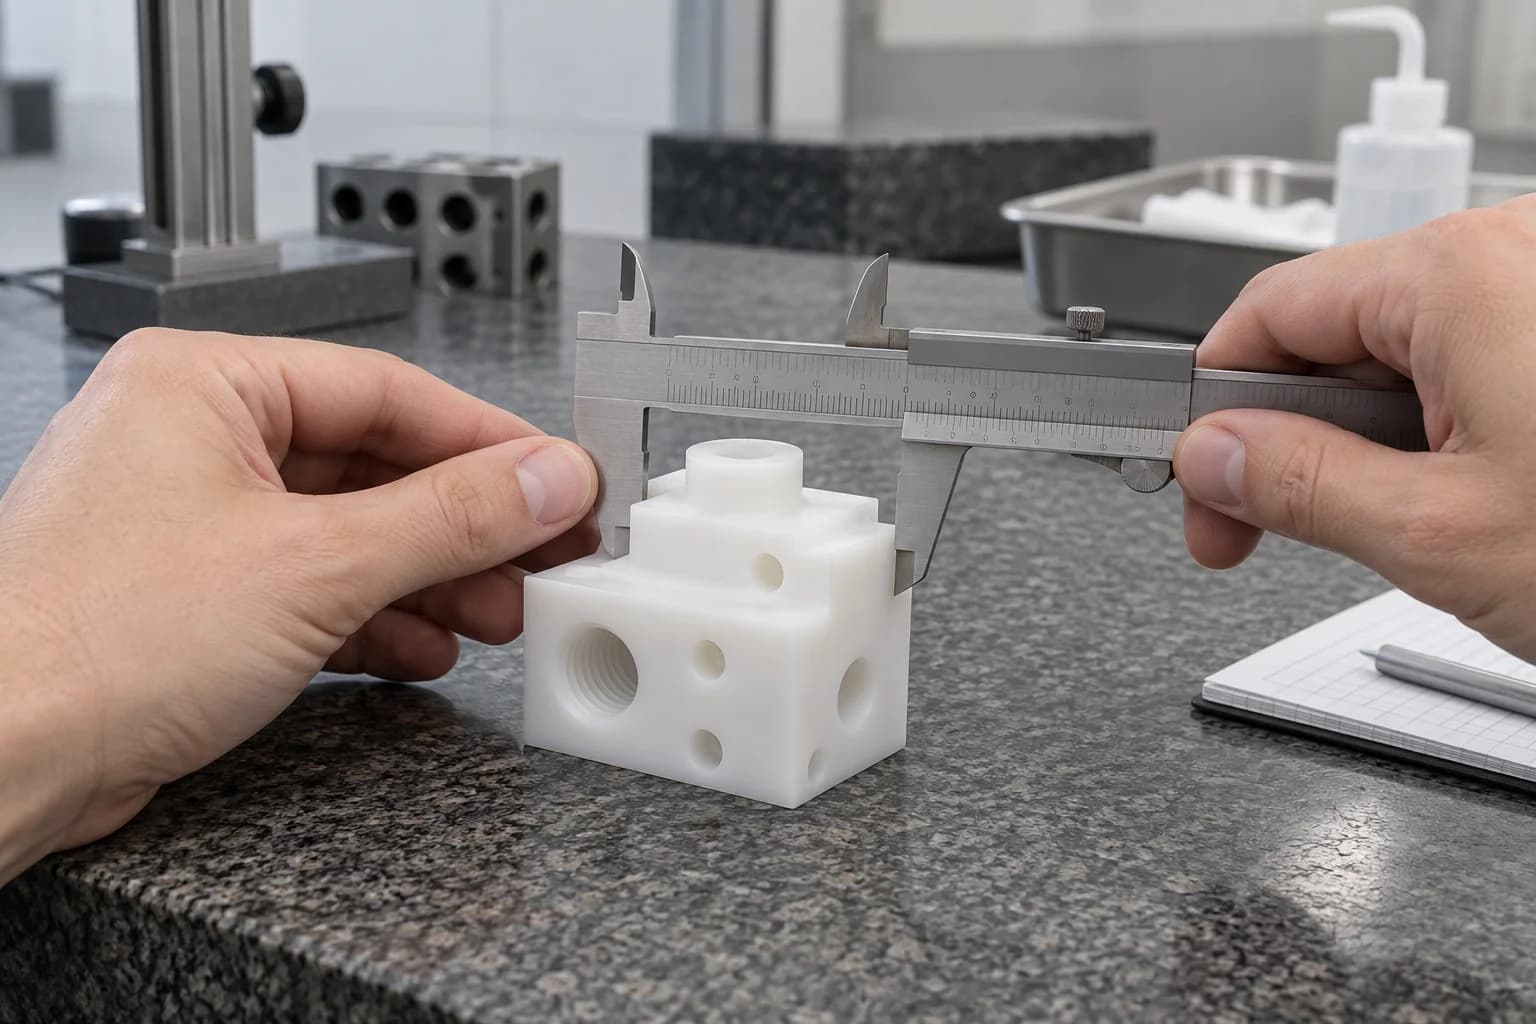
検査には、穴、ポートの位置、平坦度、壁の厚さ、取り付けパターン、ねじのかみ合い、内部通路、全体のプロファイルなどが含まれます。フィーチャーを大幅に変形させない測定方法を選択してください。フレキシブルプレートの場合は、平面度を記録する前にサポートポイントを一致させてください。
寸法検査を超える工場でのテストはプロジェクトごとに異なります。漏れ、化学的適合性、疲労、設置時の動作を実証する必要がある場合は、事前に方法、サンプル量、および合格基準を指定してください。出荷検査と梱包は、承認されたリリース計画に従う必要があります。イメージ画像によってテスト結果が暗示されることはありません。
どちらも湿潤環境や化学環境に有用なポリオレフィンです。多くの場合、PP はより優れた剛性を提供しますが、HDPE は靭性を重視して選択されることがよくあります。ポリマー名だけに依存するのではなく、実際のグレードを比較してください。
| 選択要因 | ポリプロピレン | HDPE |
|---|---|---|
| 重量 | 通常は密度が低い | 軽量、通常はやや密度が高い |
| 剛性 | 多くの場合、同等の非充填グレードではより硬い | 通常はより柔軟です |
| 衝撃挙動 | グレードと温度は靱性に大きく影響します | 衝撃靱性が重要な場合によく役立ちます |
| 耐薬品性 | 正確な培地と条件を確認する | 正確な培地と条件を確認する |
| 水分の吸収 | 非常に低い | 非常に低い |
| 繰り返しの屈曲 | 適切な設計による有用な疲労挙動 | 勾配と変形モードを評価する |
| 機械加工 | 柔軟な機能をサポートし、バリを制御します | 柔軟な機能をサポートし、バリを制御します |
| 参加する | 適切な溶接ルートと適合グレードが必要 | 適切な溶接ルートと適合グレードが必要 |
| ロードされたはめあい | クリープと熱の動きを確認する | クリープと熱の動きを確認する |
| 一般的な使用方法 | 化学フィッティング、マニホールド、実験用コンポーネント | ライナー、ガード、ガイド、大型工業用部品 |
| 柔軟性 | 通常、同等のHDPEよりも柔軟性が劣ります。 | 通常、柔軟性が向上します。まだサポートが必要です |
剛性、重量、化学物質への曝露、接合要件に応じて、PP と PVC のどちらかを選択してください。どちらの材料も、あらゆる化学薬品を扱うアセンブリにとって普遍的に優れているわけではありません。
| 決定 | PP | リジッドPVC |
|---|---|---|
| 重量と剛性 | 軽量化。より柔軟な | より重い;一般的にはより硬い |
| 合流ルート | 溶接または固定がよく考慮されます。接着が難しい | 指定されたシステムでは互換性のある溶剤による接着が可能である可能性があります |
| 化学品の義務 | グレード、濃度、温度を確認する | グレード、濃度、温度を確認する |
| 機械加工に関する懸念事項 | たわみ・弾性回復・羽毛バリ | 切削熱、刃先の状態、ノッチに敏感な詳細 |
| アセンブリの選択 | 軽量で溶接可能な構造が重要な場合に役立ちます | 剛性と互換性のある接着ジョイントが重要な場合に役立ちます |
| 電気絶縁 | 有用な絶縁動作。正確なグレードとコンディションコントロール性能 | 絶縁部品としてよく選択されます。グレードと該当する電気要件を確認する |
| 溶接構造 | 互換性のあるPPストックを使用した適切な熱溶接プロセス | 互換性のあるPVCストックを使用した適切な溶接プロセス |
| 温度と負荷 | グレード固有の温度、クリープ、および暴露を評価 | グレード固有の温度、クリープ、および暴露を評価 |
| 多様な機能と柔軟な機能 | 化学的適合性、サポートおよびシール形状が影響します。より柔軟な | 剛性はマニホールド形状に利益をもたらします。化学的または圧力的レビューに代わるものではありません |
溶接された PP タンク インターフェースを PVC コンポーネントに置き換える場合は、ジョイントの設計、シールの化学的性質、および熱膨張を再確認してください。外形寸法が一致していても互換性はありません。サプライヤーの耐薬品性に関するガイダンスを初期スクリーニングとして使用し、重大な暴露条件を検証します。
PVC 加工を詳しく見る →多くの場合、PP は、互換性のある化学サービスコンポーネントの経済的な出発点となります。 PTFE は、摩擦が非常に低い場合やより要求の厳しい化学環境で、別の材料や加工戦略が正当化される場合に検討されます。
| 要件 | PP | PTFE |
|---|---|---|
| コストと質量 | 一般に材料コストが低くなり、密度が低くなります | 一般的に材料コストと密度が高くなります |
| 化学的適合性 | 重要な暴露制限を備えた幅広い有用性 | 非常に幅広い抵抗。実際のメディアを検証する |
| 摩擦 | PTFE のようなスライド動作を想定しないでください | 非常に低い摩擦のために選択されることが多い |
| 剛性と寸法 | 通常はより硬いですが、柔軟性があり、クリープに敏感です | 柔らかく、変形しやすい。グレードとフィラーが重要 |
| 使用温度 | 負荷時の正確な勾配データから選択 | より広い温度範囲を考慮することがよくあります。化合物データを検証する |
| 接合と封止 | 溶接、固定、および設計されたシールインターフェース | 特殊な接合およびシールのアプローチが必要 |
| 負荷時のクリープ | 時間、応力、温度、補強が変形を決定します | 時間、応力、温度、充填剤が変形を決定します |
| 流体取り扱いサービス | 設計されたシールで互換性のある化学薬品に役立ちます | 設計されたシールにより、要求の厳しい化学薬品や低摩擦作業に役立ちます |
荷重、温度、時間、配合を考慮せずに、一般的なクリープ ランクを割り当てないでください。部品が負荷のかかるシールまたはバルブ シートの場合は、接触応力と合わせ面を一緒に調べます。充填PTFEおよび強化PPには、充填されていない材料からの外挿ではなく、独自のデータが必要です。
PTFE 加工について詳しく見る →アプリケーションは受け入れ計画を定義します。グレードや動作条件を確認すると、PPは以下の環境に適している可能性があります。
マニホールド、フィッティング、タンクインターフェース、ホルダーは指定された化学薬品にさらされます。濃度、温度、洗浄剤、機械的ストレスが含まれます。
流体ハンドリング部品とサポートされる機器コンポーネント。圧力、屋外暴露、メンテナンス薬品、接続荷重を確認してください。
文書化された接触グレードを使用したガイド、治具、および取り扱いの詳細。洗浄温度、衛生的な形状、および該当する宣言は不可欠です。
トレイ、ホルダー、および機器は、定義された洗浄および文書化要件と連動します。 PP だけでは、デバイスのコンプライアンスや滅菌機能は確立されません。
低質量または耐薬品性が役立つスペーサー、ハウジング、およびマシンプレート。ファスナーのベアリング領域、サポート間隔、使用温度を確認してください。
純度、汚染、化学的および電気的要件が明示的に承認された場合にのみ、選択された化学物質処理コンポーネントまたはサポートコンポーネントを使用します。
指定された PP グレードが衝撃、温度、外観、可燃性の要件を満たす内部インターフェイスと機能性ポリマー コンポーネントのプロトタイプ。コンポーネントが意図された場所にあることを検証します。
機械加工により、射出成形金型に頼ることなく、PP 設計を評価できます。プロトタイプでは、外観だけでなく、機能を制御する機能をテストする必要があります。
アセンブリ、シールインターフェイス、サポート、アクセスを確認してください。代表的なグレードを使用し、意図した生産在庫との差異を文書化します。
ワーク保持、プロセス順序、リリース寸法、バリ取り作業を確認します。プロセスを繰り返す前に、最初の記事の受諾に同意します。
図面改訂、グレード、素材形状、検査方法を管理します。製造前に材料の代替やプロセスの変更を確認してください。
組み立てられたプロトタイプの場合は、取り付けの準備、トルク条件、動作温度、およびテスト流体を記録します。お客様の要件には、充填後の保持力、漏れ性能、洗浄サイクルなどが含まれる場合があります。これらのテストは、日常的な寸法検査とは別に合意する必要があります。プロトタイプの成功は、テストされた構成に特有のものです。
プロトタイプ部品を探索する →TOPS Plasticsは、図面、材質、作業条件に焦点を当てて話し合い、見積書と受入計画書が同じ部分を説明するようにします。
加工ルートを割り当てる前に、機能データム、シーリング フィーチャ、およびアセンブリの制約を特定します。
PP を金属代替品として扱うのではなく、グレード、ストック形状、柔軟性、熱移動、接合のニーズについて話し合います。
フライス加工、旋削、ルーティング、および要求された加工を 1 つの部品または組み立て計画として検討し、その範囲を見積書で確認します。
注文を受け入れる前に、重要な機能、重要な文書、および追加のテストに同意します。納期と数値的能力はプロジェクトごとに確認されます。
化学物質の濃度、洗浄条件、圧力負荷を材料と形状のレビューに結び付けます。追加の互換性テストについては同意する必要があります。
PP の柔軟性に基づいて、サポート、切断シーケンス、リリースされた部品の検査を計画します。
合意された範囲に製造を含める前に、接合方法、材料の適合性、接合後の検査について話し合います。
承認されたグレード、図面改訂、およびプロトタイプのレビューからの重要な機能のチェックを定期的な OEM 注文に反映します。
定義されたワークフローにより、材料の選択、加工、最終的な受け入れが一貫して行われます。追加の溶接、テスト、または文書化は、プロジェクトに同意された場合にのみ含まれます。
PP は機械加工が可能ですが、きれいな寸法を得るには、柔軟性、熱、バリを制御する必要があります。細い形状や長い形状の場合、鋭利な工具、適切なサポート、適切な切りくずの除去、およびリリースされた部品の検査が重要です。
はい。フライス加工はプレート、ポケット、マニホールド、ハウジングに適しています。ターニングスーツのブッシュ、リング、スリーブ、継手。ルーティングと二次穴あけは、形状で必要な場合に組み合わせることができます。
公差は、特定の機能およびグレードに対して合意する必要があります。部品のサイズ、肉厚、温度、クランプおよび測定力が結果に影響します。重要な適合とレビューのための検査条件を提供します。
はい。持続的な応力は、特に温度が上昇すると、時間に依存した変形を引き起こす可能性があります。予定の耐用期間にわたって、軸受領域、ボルト接合、圧入、および保持要件を確認します。
PP は多くの化学薬品に耐性がありますが、互換性は普遍的ではありません。選択したグレードを確認できるように、洗浄剤を含む正確な媒体、濃度、温度、曝露時間を指定します。
PP は軽量で剛性が高いことが多く、HDPE は耐衝撃性と柔軟性に優れた工業用部品としてよく選ばれます。実際のグレードと温度によって有用な比較が決まります。どちらもクリープと熱移動のレビューが必要です。
それは任務によります。 PP は軽量で溶接可能な構造を提供します。硬質 PVC は、より高い剛性と互換性のある溶剤結合ルートを提供する可能性があります。決定する前に、正確な化学条件とジョイントの設計を比較してください。
はい、適切なPPグレードは適切なプロセスを使用して溶接できます。グレードの互換性、フィラー、接合部の準備、歪みの制御が重要です。漏れや圧力テストを個別に確認してください。
PP は表面エネルギーが低いため、多くの通常の接着剤では濡れず、確実に接着できません。特殊な接着剤、プライマー、または表面処理が必要になる場合があり、その後、意図した暴露および荷重の下で検証が行われます。
例としては、マニホールド、フィッティング、バルブコンポーネント、ガイド、固定具、ハウジング、スペーサー、実験室または化学機器の部品などが挙げられます。グレード、図面、荷重、環境により適合が異なります。
あなたの体液。あなたの負荷。あなたのPPの部品。
CAD モデルまたは設計図面をアップロードし、PP のグレード、数量、限界公差、動作温度、化学物質への曝露、流体条件、接合要件を指定します。当社のチームは、見積り前に材料の適合性、機械加工、製造戦略を確認することができます。
会社名、名前、メールアドレス、電話番号は必須です。国、部品番号、数量、図面のアップロードはオプションです。 PP 固有の要件を図面に記入するか、電子メールで共有すると、最初の問い合わせが簡単になります。
info@tops-precision.comSTEP / STP / IGES / X_T / DWG / DXF / PDF または ZIP、最大 10 MB。機密図面を送信する前に、機密ファイルの取り扱いに同意してください。