Performances à haute température
Le PAI peut conserver une résistance et une rigidité utiles à des températures élevées. Les données sur la résine ne constituent pas une évaluation universelle d’utilisation continue pour un composant fini chargé.

POLYAMIDE-IMIDE / TORLON® PAI
TOPS Plastics permet un usinage CNC de précision des Torlon et PAI pour les composants à haute température, à charge élevée, résistants à l'usure et électriquement isolants. Nous fabriquons des roulements, des bagues, des isolateurs, des fixations, des pièces structurelles et des composants de précision sur mesure en utilisant le fraisage CNC, le tournage et l'usinage multi-axes à partir de fichiers CAO et de dessins techniques des clients.
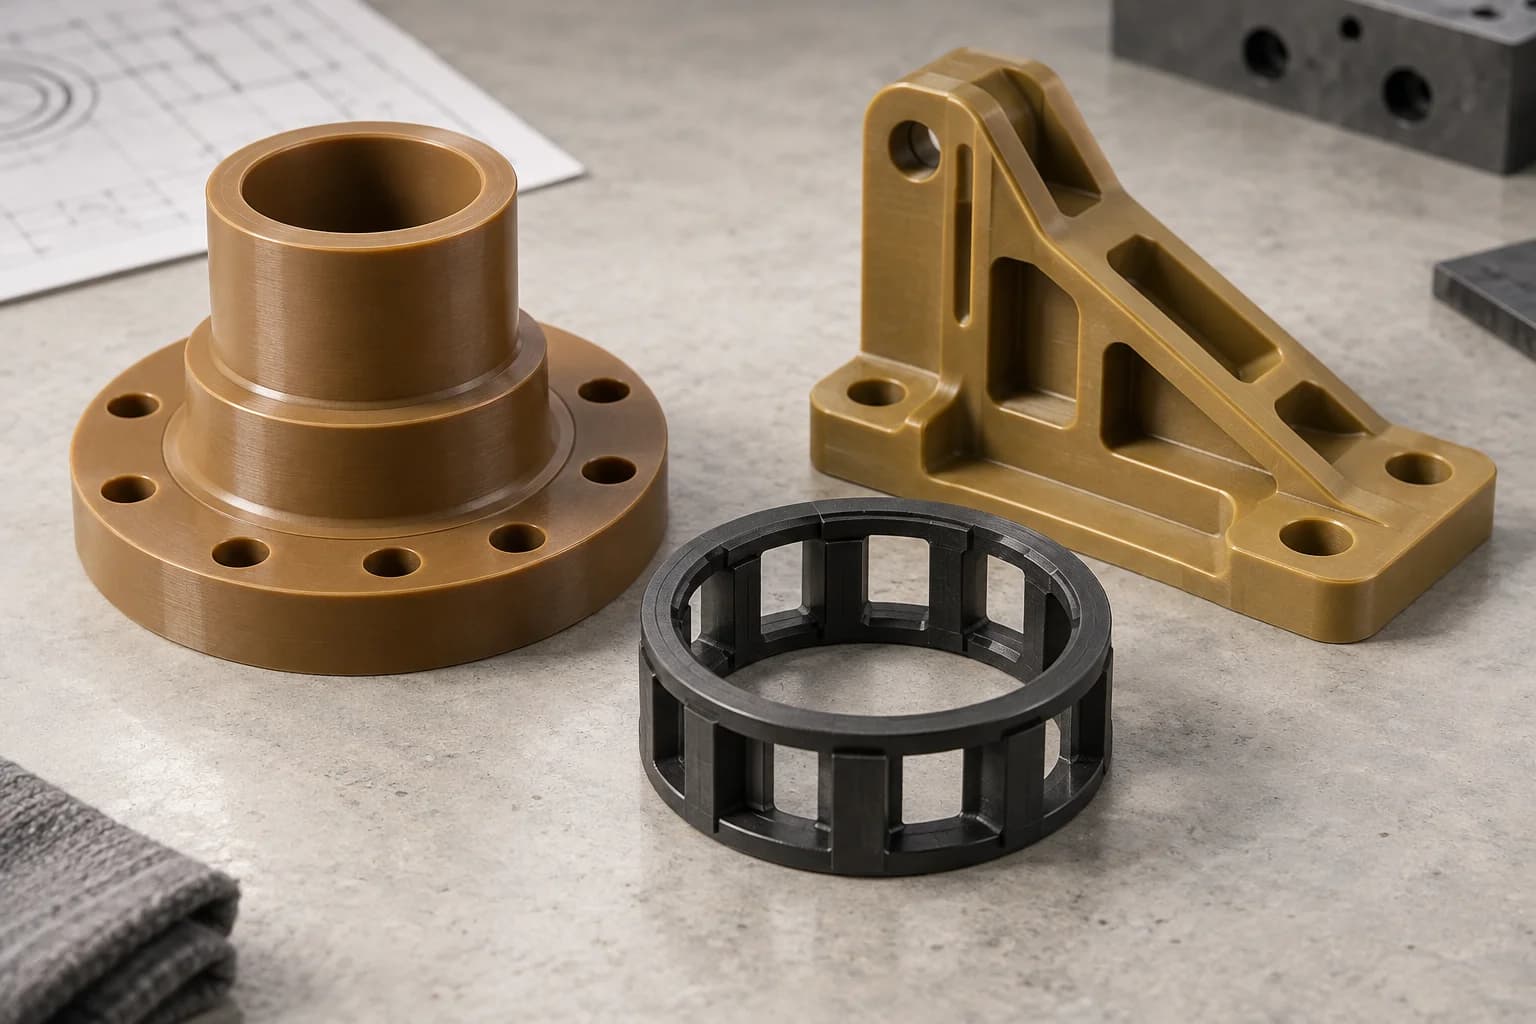
Note. État matériel. Durée de vie de l'outil. Ajustement final. Ces quatre décisions relient un matériau PAI haut de gamme à un composant qui fonctionne dans son environnement prévu.
Un service basé sur le dessin pour les composants PAI de grande valeur. La disponibilité des stocks, la documentation des qualités, le support du traitement thermique et les capacités numériques sont confirmés pour le projet spécifique.
| Capacité | Portée du projet TOPS Plastics |
|---|---|
| Matériel | Torlon / PAI / polyamide-imide ; désignation exacte du fournisseur requise |
| Processus | Fraisage, tournage, perçage, alésage, taraudage et usinage multi-axes CNC |
| Notes | 4203, 4301, 5030/5530 et autres qualités spécifiées, sous réserve d'un examen de l'approvisionnement |
| Pièces typiques | Roulements, bagues, isolateurs, fixations et composants structurels |
| Fabrication | Production de prototypes, de petits volumes et récurrente |
| Entrée | Modèles CAO, dessins techniques ou échantillons pour examen |
| Fichiers | STEP, STP, IGES, X_T, DWG, DXF et PDF |
| Contrôle | Contrôle dimensionnel par rapport au dessin convenu et à l'état du matériau |
Torlon est une famille déposée de PAI, ou polyamide-imide : un polymère technique haute performance sélectionné pour sa résistance, sa rigidité, sa résistance au fluage et la conservation de ses propriétés mécaniques à température élevée.
Torlon n’est pas une seule formulation interchangeable. Les qualités non renforcées, modifiées contre l'usure et renforcées par des fibres ont des comportements électriques, de friction et structurels différents. Spécifiez la qualité exacte et la forme du stock plutôt que d'approuver une substitution sur la base du seul nom PAI. Torlon est une marque déposée de Syensqo ; TOPS Plastics est un fabricant de composants indépendant.
Les roulements, les bagues, les isolants électriques, les fixations à semi-conducteurs et les interfaces structurelles à chaud sont des domaines d'application typiques. Il s'agit d'utilisations illustratives et non de preuves de qualification du client. L’adéquation au service dépend des exigences complètes en matière de charge, de température, de produits chimiques, d’humidité et de durée de vie.
Pensez au PAI lorsque les plastiques techniques ordinaires ne peuvent pas répondre à la demande thermique et mécanique combinée. Confirmez les performances à l’aide des données relatives à la qualité et à l’application réelles.
Le PAI peut conserver une résistance et une rigidité utiles à des températures élevées. Les données sur la résine ne constituent pas une évaluation universelle d’utilisation continue pour un composant fini chargé.
Utile pour les charges soutenues, les supports de roulements et les interfaces de précision. Vérifiez la déformation en fonction du temps à la température et à la contrainte de conception.
Les nuances structurelles et chargées prennent en charge des géométries mécaniques exigeantes. L'orientation des renforts et la sensibilité des entailles influencent toujours la conception.
Les formulations modifiées par l’usure conviennent aux interfaces coulissantes. La surface d'appui, la lubrification, la pression de contact et la vitesse déterminent le résultat.
Les qualités chargées peuvent aider à contrôler les mouvements thermiques et le fluage. Le conditionnement en humidité, les contraintes résiduelles et l'état d'inspection restent importants.
Les qualités non renforcées appropriées sont candidates à l'isolation. Confirmez les exigences diélectriques, de suivi, de température et d’environnement pour le système particulier.
Sélectionnez la formulation avant de sélectionner l'itinéraire d'usinage. Les qualités mentionnées sont des options RFQ soumises à un approvisionnement et à une documentation vérifiés, et non à une promesse de stock immédiat.
Une option PAI non renforcée couramment choisie pour sa ténacité, son allongement et ses propriétés électriques. Considérez-le pour les isolateurs, les connecteurs et les luminaires de précision généraux ; confirmer la désignation exacte de l'extrusion ou du moulage.
Une formulation résistante à l'usure pour les bagues, les roulements, les rondelles de butée et les interfaces coulissantes. Définissez le matériau de raccordement, la finition, la lubrification, la pression et la vitesse au lieu de vous fier à une revendication générique de faible friction.
Options structurelles renforcées de verre associées à une rigidité et un faible fluage. 5030 est une qualité composée à 30 % de fibre de verre ; Duratron T5530 est une qualité d'origine PAI moulée par compression et renforcée à 30 % de verre ; identifier le produit du fournisseur et l'état du matériau. Ne considérez pas les deux comme automatiquement interchangeables.
Considérez uniquement une formulation confirmée avec des données pertinentes. Le renforcement du carbone ou les additifs d'usure peuvent modifier la rigidité, la friction et le comportement électrique ; le comportement conducteur ne peut pas être déduit du seul nom de la charge.
Choisissez le 4203 pour la ténacité et les applications électriques appropriées, le 4301 pour une fonction de roulement ou de glissement révisée, et les nuances chargées de verre lorsque la rigidité, le fluage et la stabilité structurelle dominent.
| Facteur | 4203 | 4301 | 5030 / 5530 |
|---|---|---|---|
| Formulation | Non renforcé | Modifié par l'usure | Renforcé de verre ; vérifier la note exacte |
| Principal facteur de sélection | Robustesse / isolation | Usure / frottement | Rigidité / fluage |
| Utilisation électrique | Un candidat commun | Vérifier les données spécifiques à la formulation | En fonction de l'application et du grade |
| Service de roulement | Évaluer le service et la surface de contact | Option de port adaptée à l'usage | Nécessite un examen de la demande |
| Charge structurelle | Données de nivellement et contrôle de la géométrie | Examiner les compromis mécaniques | Utile là où la rigidité domine |
| Usure des outils | Surveiller l’état de pointe | Les additifs influencent la durée de vie de l'outil | Le renforcement du verre peut être abrasif |
| Finition superficielle | Dépend de l’outillage et de la chaleur | Surface influencée par le mastic | Le renforcement exposé peut être important |
| Pièces typiques | Isolateurs, luminaires | Douilles, rondelles | Fixations structurelles, supports |
Une demande de prix pratique indique séparément la qualité approuvée, les qualités alternatives autorisées et les exigences en matière de documents matériels. Si la note est indécise, indiquez les limites de candidature et demandez une révision de sélection avant de geler le dessin.
Le processus suit les surfaces fonctionnelles, l'accès aux outils de coupe et les relations de référence. Effectuez l’examen de la qualité et de l’état du matériau avant de programmer les dimensions finales.
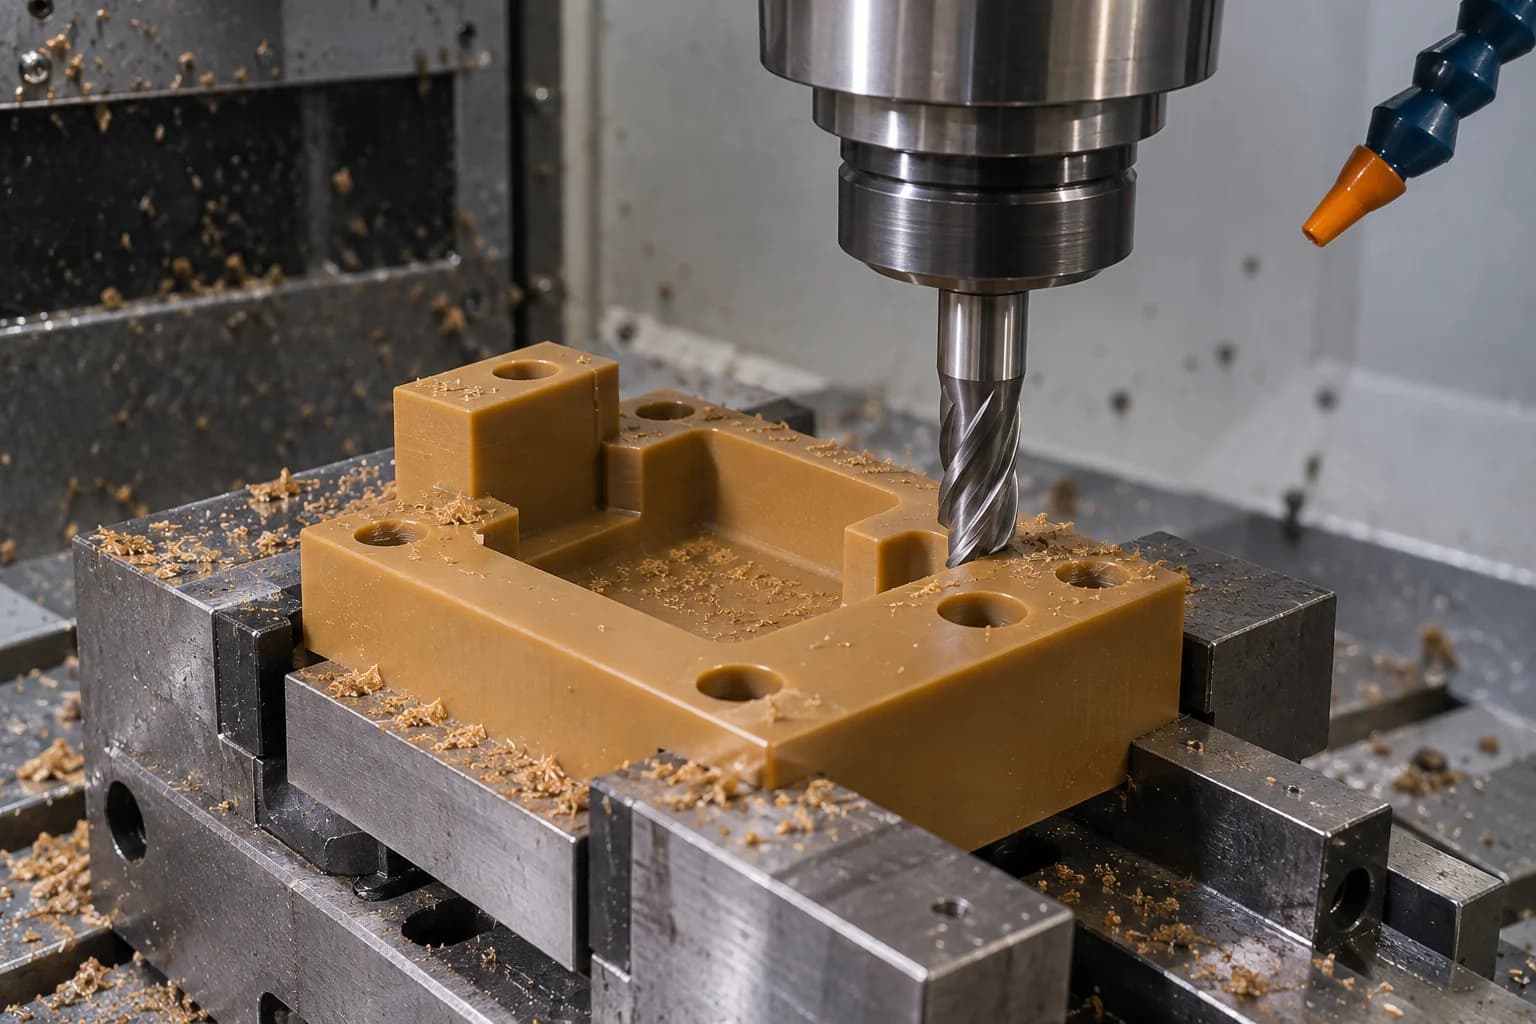
Pour les luminaires, les supports, les poches structurelles, les outils pour semi-conducteurs et les isolants électriques. Le plan a pris en charge le maintien du travail et l'enlèvement de matière équilibré autour des faces critiques.
Explorez le processus →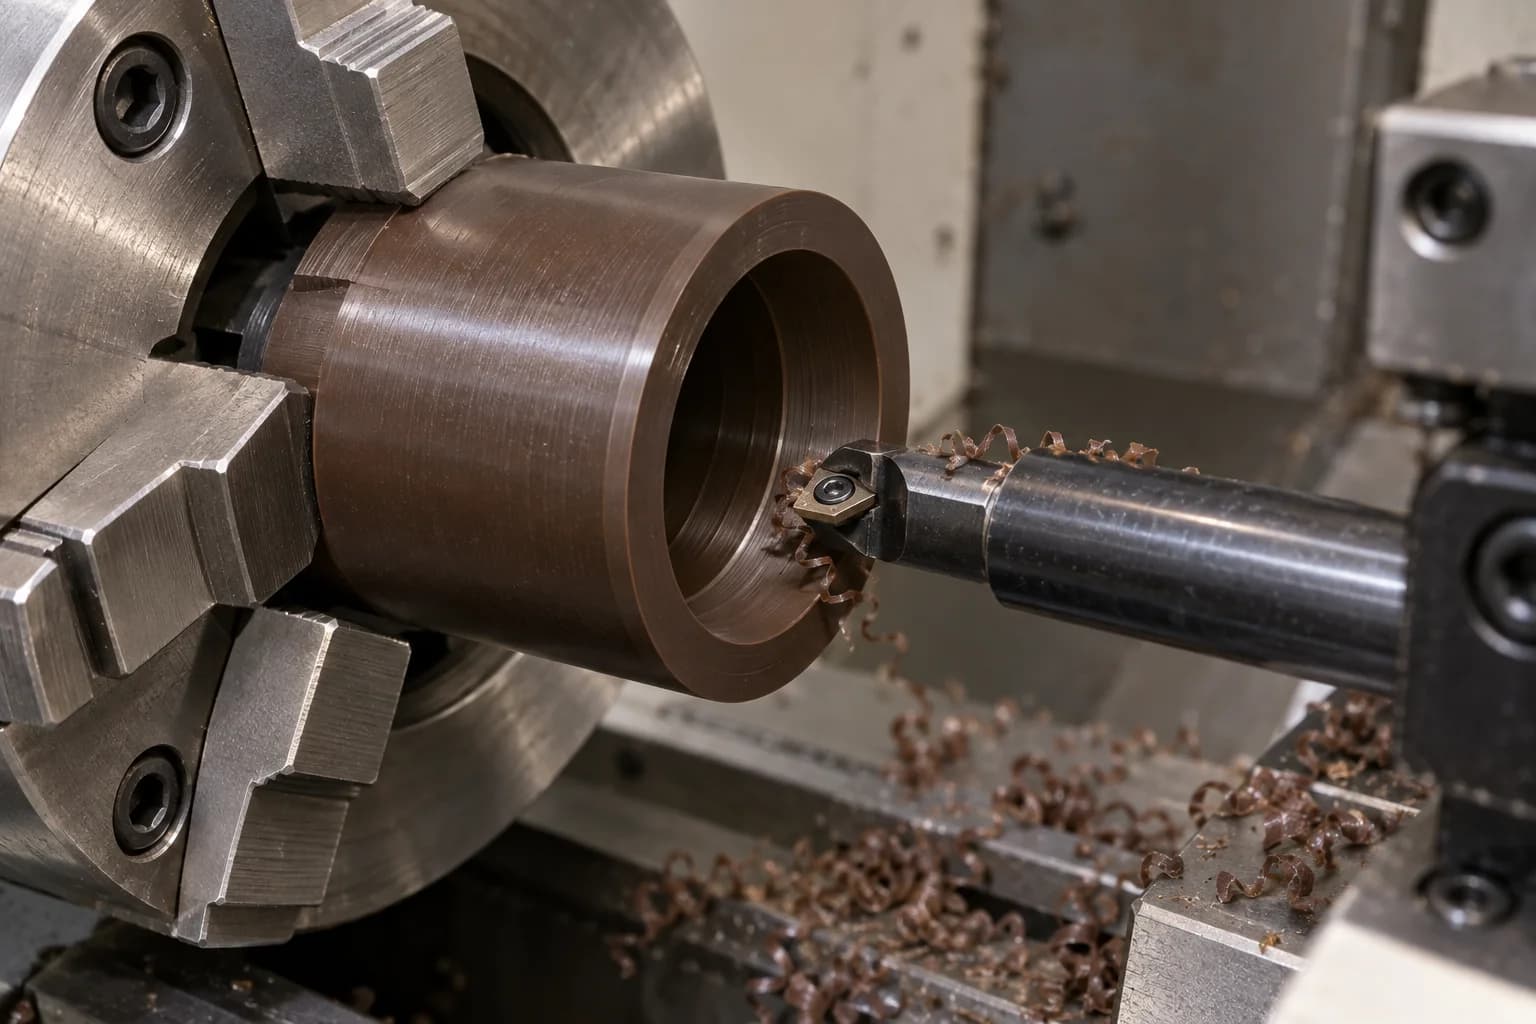
Pour bagues, roulements, manchons, bagues, entretoises, rondelles de butée et composants de vannes. La finition de l'alésage, le faux-rond et le conditionnement des matériaux méritent des critères d'acceptation explicites.
Explorez le processus →Pour les caractéristiques multifaces, les angles composés et les poches complexes. Associez les fonctionnalités critiques à une stratégie de référence cohérente tout en examinant la portée de l'outil et l'élimination des collisions.
Pour alésages de roulements, trous de montage, lamages et filetages. Prise en charge de l’entrée de contrôle, évacuation des copeaux et intégrité des bords ; définir l'engagement du filetage et le couple d'assemblage.
Le Torlon est usinable selon des exigences de précision, mais sa rigidité, sa chaleur de coupe et son abrasivité dépendant de la qualité rendent le contrôle du processus plus exigeant que pour de nombreux plastiques techniques généraux.
Soutenez la pièce à proximité de la coupe et évitez tout porte-à-faux excessif. Un matériau de base rigide ne rend pas rigide un élément usiné mince.
La chaleur localisée peut modifier la taille et l’état de la surface. Des arêtes de coupe tranchantes et une évacuation efficace des copeaux réduisent les frottements et les coupures répétées des copeaux.
Les nuances renforcées peuvent réduire la durée de vie des outils. Surveillez l'état réel des bords plutôt que de supposer une durée de vie unique pour toutes les formulations PAI.
Un enlèvement de matière important ou inégal peut libérer les contraintes et modifier la géométrie. Revoir la séquence d'ébauche, les mesures intermédiaires et la stabilisation.
Les sections non prises en charge peuvent vibrer, s'écailler ou se fissurer. Le support des pièces, les rayons des coins et la séquence d'usinage doivent être révisés avant d'accepter une conception de mur agressive.
Un bord usé peut augmenter la force et la chaleur tout en modifiant la taille de l'alésage, la finition et la qualité du bord. La durée de vie de l'outil fait donc partie du contrôle dimensionnel, en particulier avec les nuances chargées d'abrasifs.
Sélectionnez une géométrie de bord adaptée à la qualité et à l'opération. Remplacez les outils frottés ou ébréchés avant qu'ils ne créent un processus instable.
Un candidat pratique pour de nombreux travaux et des tirages plus courts. Confirmez l’intégrité de la surface et la dérive dimensionnelle grâce à l’inspection du premier article et en cours de processus.
Le diamant polycristallin peut justifier son coût en qualités abrasives ou en production récurrente. Évaluez la géométrie, l'accès et la durée de vie de l'outil attendue pour le travail réel.
Utilisez les tendances d’inspection et les contrôles des bords pour établir des points de remplacement. Le réglage du décalage à lui seul ne peut pas restaurer un tranchant endommagé.
La vitesse de coupe, l'avance, la profondeur et les pratiques de refroidissement sont établies pour la machine, l'outil, la nuance et la géométrie. Aucune recette publiée n'établit la capacité TOPS ou ne remplace une revue de processus spécifique à un projet.
La tolérance dépend du renforcement, de l'historique des stocks, de la géométrie, de l'épaisseur de la paroi, de la séquence d'usinage, de la température, de l'humidité et de l'état de contrainte. Les caractéristiques critiques sont examinées individuellement plutôt que de se voir attribuer une tolérance universelle.
| Caractéristique | Considération principale |
|---|---|
| Alésage de précision | Usure des outils, effets thermiques et rondeur à l'état libre |
| Paroi mince | Vibrations, contraintes de support et de fixation |
| Ajustement des roulements | Nuance, conditionnement et stabilisation finale |
| Planéité | Stress résiduel et élimination équilibrée |
| Fonctionnalité multi-faces | Relations de référence et stratégie de configuration |
| Filetage | Qualité, engagement et intégrité des bords |
| Qualité remplie de verre | Abrasivité, orientation et acceptation de surface |
| Ajustement serré | Température d'inspection, état d'humidité et composant d'accouplement |
Les travaux de précision du PAI peuvent nécessiter une ébauche par étapes, une stabilisation dimensionnelle ou un traitement thermique approuvé par le fournisseur. Le soulagement du stress et la post-guérison ont des objectifs différents et ne doivent pas être utilisés comme des termes interchangeables.
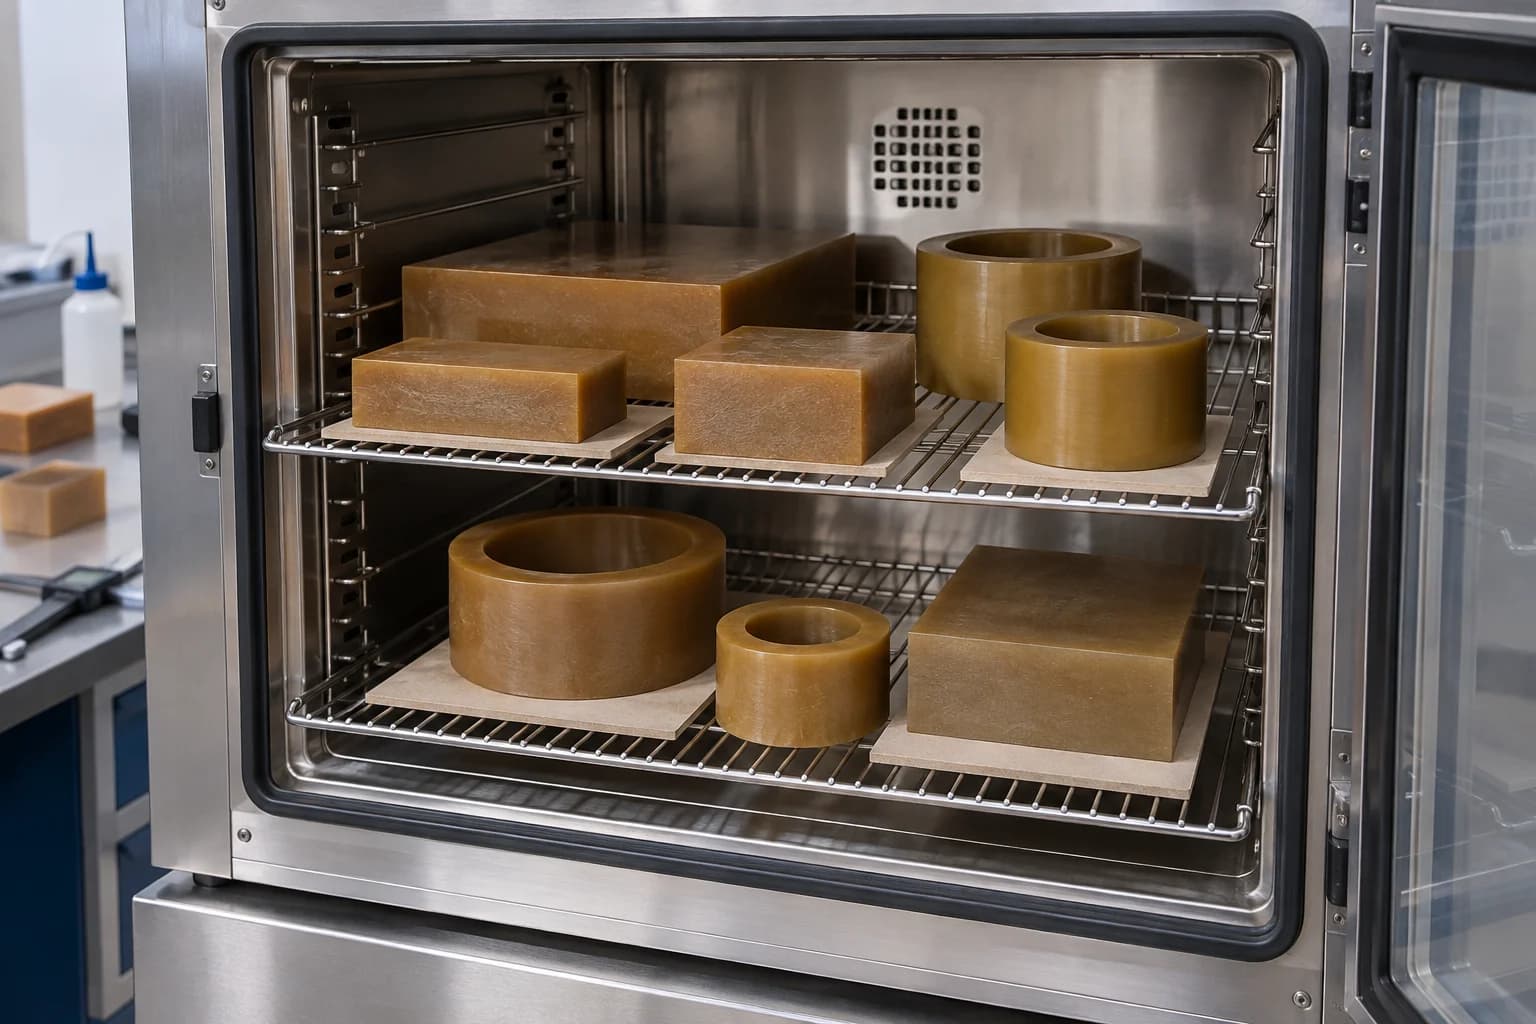
Le stock qualifié peut déjà être entièrement post-traité par son producteur. Établissez l’historique et le conditionnement du fournisseur avant de décider de tout traitement supplémentaire.
La gestion du stress aborde le mouvement dimensionnel. Le post-durcissement du PAI affecte le développement du polymère et les performances de la surface ; une cure supplémentaire peut bénéficier d'une usure sévère ou d'un service chimique.
Toutes les pièces usinées n’ont pas besoin d’être durcies. Convenez de la nécessité, de la procédure du fournisseur, des tolérances dimensionnelles et de la séquence d'inspection avant le devis.
Le traitement peut modifier les dimensions ou l’apparence de la surface. Décidez quelles surfaces seront usinées avant ou après le traitement et vérifiez l'état d'acceptation final.
Il s’agit d’une séquence de décision conceptuelle et non d’une instruction fixe de traitement thermique. Les températures exactes, les temps de séjour, les rampes, les méthodes de support et le conditionnement de l'humidité doivent suivre les directives du fournisseur spécifiques au grade et une procédure validée. La disponibilité d'un soutien au traitement documenté nécessite une confirmation du projet ; un four interne ou une certification n’est pas implicite.
Un dessin clair protège à la fois la fonction et le coût des matériaux. Identifiez les caractéristiques qui déterminent l’ajustement, la durée de vie et la qualification.
Incluez la désignation du fournisseur, le formulaire de stock et les substitutions approuvées. Un dessin qui indique uniquement Torlon laisse des choix de performances importants en suspens.
Identifiez les dimensions et les références CTQ. Une précision inutile sur les faces non fonctionnelles augmente les risques d’inspection et de matériaux.
Discutez dès le début des toiles fines, des poches profondes et des sections élancées. Les exigences de support peuvent déterminer la séquence d’usinage.
Prévoir des fraises avec une rigidité adéquate. Les coins internes pointus peuvent concentrer les contraintes et rendre la finition inutilement difficile.
Indiquer la surface d'appui, la finition, la lubrification, les conditions de contact et les ruptures de bord acceptables. Incluez des tests fonctionnels si nécessaire.
Évaluez ensemble le fluage, les cycles thermiques, la concentration des contraintes et les charges d’installation. La résistance à court terme seule est insuffisante pour un ajustement chargé en continu.
Spécifiez l'isolation, le dégagement, la température et les conditions environnementales. Un grade renforcé ne peut pas remplacer automatiquement une formulation isolante.
Définissez l'état final du matériau requis et si des contrôles dimensionnels ont lieu après stabilisation ou traitement thermique.
Demander la vérification de la qualité, la traçabilité et les normes de matériaux applicables dans la demande de prix. La disponibilité de la documentation doit être confirmée avant de commander.
Ces familles de composants décrivent des opportunités de fabrication basées sur des dessins, et non des produits de catalogue fixe ou des projets clients vérifiés.
Alésages des roulements, jeux de fonctionnement et finition de la surface d'appui. La note finale et l'acceptation sont précisées pour la candidature.
Pression, vitesse, lubrification et ajustement thermique. La note finale et l'acceptation sont précisées pour la candidature.
Charge axiale, planéité des faces et surfaces d'usure. La note finale et l'acceptation sont précisées pour la candidature.
Exigences électriques et exposition à la température. La note finale et l'acceptation sont précisées pour la candidature.
Longueur, parallélisme et charge de serrage soutenue. La note finale et l'acceptation sont précisées pour la candidature.
Support mural, concentricité et ajustements. La note finale et l'acceptation sont précisées pour la candidature.
Terres de phoques, compatibilité des supports et déformation. La note finale et l'acceptation sont précisées pour la candidature.
Géométrie de la fenêtre, équilibre et prise en charge des fonctionnalités fines. La note finale et l'acceptation sont précisées pour la candidature.
Identité de grade, propreté et relations de position. La note finale et l'acceptation sont précisées pour la candidature.
Charges de montage, renforcement et contrôle des références. La note finale et l'acceptation sont précisées pour la candidature.
Cyclage thermique, support et état dimensionnel. La note finale et l'acceptation sont précisées pour la candidature.
Interfaces d'étanchéité, supports et charge de fonctionnement. La note finale et l'acceptation sont précisées pour la candidature.
Dessin client, spécification et qualification des matériaux. La note finale et l'acceptation sont précisées pour la candidature.
Direction de glissement, contre-face et tests de service. La note finale et l'acceptation sont précisées pour la candidature.
Fonctionnalités personnalisées examinées par rapport à l'acceptation fonctionnelle. La note finale et l'acceptation sont précisées pour la candidature.
Définir l'acceptation de surface par fonction. Le renforcement et l'état du matériau influencent l'apparence que l'on peut obtenir ; le vernis cosmétique ne constitue pas une preuve de la performance des roulements.
Une finition technique commune avec des marques d'outils et des cassures d'arêtes convenues. Identifiez les surfaces où les marques sont fonctionnellement restreintes.
Pour les faces d'accouplement et les alésages critiques. Spécifiez la rugosité, la méthode de mesure et les dimensions plutôt que d'utiliser une description subjective de la douceur.
Déterminez où la géométrie des roulements et les exigences de surface le justifient. La faisabilité et les tolérances sont examinées pour la nuance et l'alésage particuliers.
Supprimez les bords lâches et les éclats tout en protégeant les éléments fins critiques. Évitez les arrondis incontrôlés des surfaces d’étanchéité ou de positionnement.
Convenez de l’emplacement, de la profondeur et de la lisibilité des endroits où un marquage de traçabilité est nécessaire. Gardez les marques éloignées des interfaces stressées ou fonctionnelles.
La qualité et l’état des matériaux sont vérifiés parallèlement à la géométrie. L'inspection doit représenter le composant à l'état libre selon les exigences convenues en matière de température et de conditionnement.
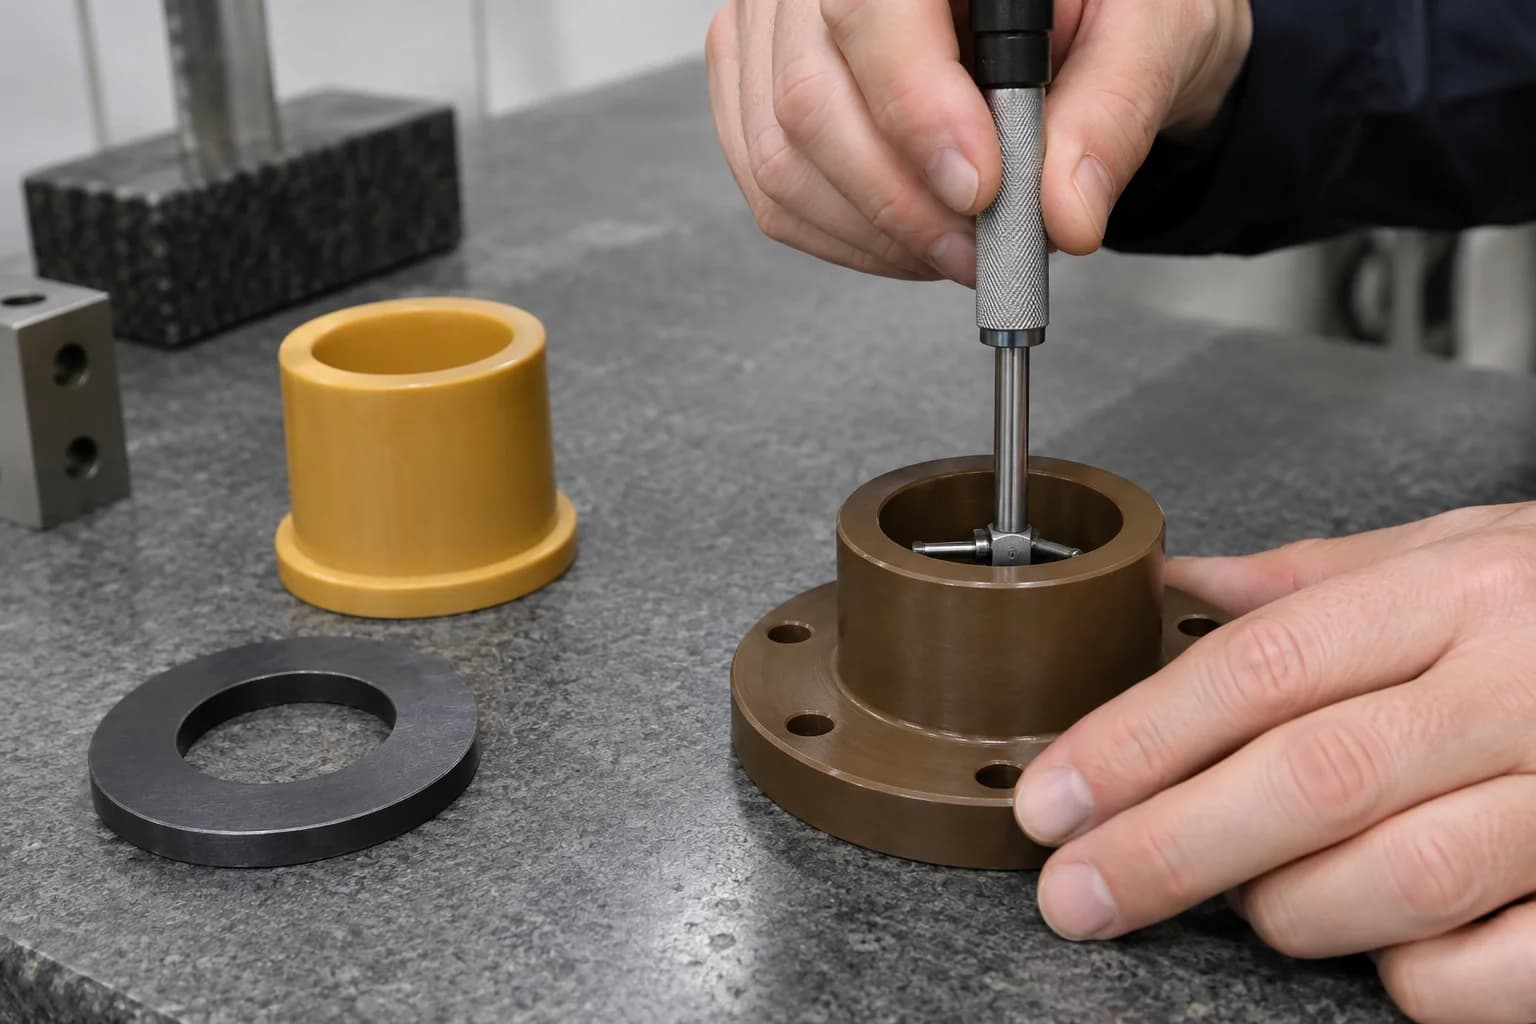
Les contrôles peuvent inclure le diamètre d'alésage, l'ajustement du roulement, la concentricité, la planéité, le parallélisme, la position, la qualité du filetage, l'état de surface et les dimensions structurelles. Spécifiez la simulation de données et tout jaugeage fonctionnel nécessaire à l'acceptation. Les tests en usine, les tests d'usure ou les tests électriques sont convenus séparément plutôt que déduits du contrôle dimensionnel.
L’inspection des expéditions examine la révision des dessins, la quantité, l’identification, les surfaces protégées et les documents matériels demandés. La préparation de l'installation doit tenir compte de l'état des pièces à assembler, de la force d'assemblage et de la plage de température de fonctionnement.
Considérez le Torlon lorsque la rigidité, la résistance au fluage ou les performances à l'usure à température élevée dominent. Considérez PEEK lorsque la compatibilité chimique et les performances de traitement équilibrées favorisent sa qualité spécifique. Comparez les données réelles, pas uniquement les noms de polymères.
| Facteur | Torlon / PAI | PEEK |
|---|---|---|
| Résistance à haute température | Forte rétention ; en fonction de la qualité et de la charge | Option haute performance ; en fonction de la qualité et de la charge |
| Résistance au fluage | Un levier de sélection majeur | Fort; évaluer le stress réel et la durée |
| Niveaux d'usure | Plusieurs formulations ciblées | Formules d'usure également disponibles |
| Robustesse | Dépend de la nuance, de la géométrie et du conditionnement | Dépend de la nuance et de la géométrie |
| Usinabilité | Contrôle thermique/outil souvent plus exigeant | Souvent plus simple en stock non rempli |
| Usure des outils | Peut être important avec des notes remplies | Les nuances renforcées portent également des outils |
| Isolation électrique | Formulations adaptées disponibles | Formulations adaptées disponibles |
| Coût | Matériau généralement de qualité supérieure et coût de traitement | Coût de la prime ; comparer la pièce complète |
| Rigidité structurelle | Les grades pourvus peuvent être attrayants | Le renforcement modifie considérablement la rigidité |
| Résistance chimique | Confirmer les médias ; les bases fortes et la vapeur chaude nécessitent des précautions | Souvent un candidat plus large ; vérifier toujours l'exposition |
Envisagez le Torlon lorsque les exigences mécaniques en matière de charge, d'usure, de fluage ou de service à chaud dépassent la nuance PEI choisie. Considérez Ultem / PEI lorsque ses propriétés thermiques et électriques répondent à ses exigences avec un itinéraire d'usinage plus économique.
| Facteur | Torlon / PAI | Ultem / PEI |
|---|---|---|
| Résistance mécanique | Un candidat pour des conditions de charge plus sévères | Performance structurelle utile ; dépendant du niveau scolaire |
| Résistance au fluage | Un avantage de sélection central | Examiner les données de charge et de température soutenues |
| Performance à l'usure | Niveaux d'usure dédiés disponibles | Vérifier l'adéquation au fonctionnement coulissant |
| Capacité de température | Examiner les propriétés conservées à la charge de travail | Vérifier les limites à long terme spécifiques à chaque catégorie |
| Difficulté d'usinage | La durée de vie de l'outil et l'état du matériau sont importants | Souvent moins exigeant ; le stress compte toujours |
| Coût du matériel | Souvent plus élevé | Souvent inférieur ; question de géométrie et d'approvisionnement |
| Isolation électrique | Qualités appropriées disponibles | Qualités appropriées disponibles |
| Utilisation structurelle | Options remplies pour les interfaces exigeantes | Utile lorsque l'enveloppe de candidature le permet |
Les exemples d'application établissent les questions d'ingénierie à examiner. Ils n'établissent pas d'approbation aérospatiale, d'adéquation médicale, de qualification sous vide ou de propreté des semi-conducteurs.
Supports de service à chaud, pièces d'usure et interfaces structurelles soumis aux spécifications et qualifications des matériaux du client.
Luminaires de précision et isolateurs électriques ; les exigences en matière de vide, de dégazage et de propreté nécessitent un examen explicite.
Cages de roulements, guides d'usure et interfaces mécaniques avec positionnement reproductible et charges d'assemblage contrôlées.
Composants de l'instrument uniquement lorsque la qualité, les conditions de contact et la documentation satisfont aux exigences réelles de l'appareil.
Pièces isolantes haute température avec exigences diélectriques, de dégagement et environnementales définies.
Composants usés ou chargés où la compatibilité avec les fluides, la pression et la température est vérifiée.
Roulements, bagues et rondelles de butée examinés par rapport à l'ensemble des fonctions de glissement et de charge.
Utilisez des tests représentatifs pour établir l’application avant de verrouiller un itinéraire récurrent pour du matériel coûteux.
Validez l’ajustement, le comportement thermique, l’usure, la charge et la fonction électrique dans des conditions représentatives. Enregistrer l'acceptation et les échecs par rapport à la révision du dessin.
Approuver les premiers articles et documents matériels avant de terminer le lot. Maintenir les contrôles des outils et une séquence de stabilisation définie.
Qualité de contrôle, source de stock, dessin, outillage, traitement et inspection. Réévaluez les modifications apportées aux formulations ou à l’état du matériau plutôt que de les substituer silencieusement.
Notre examen relie la nuance, le mastic, l’état du matériau, l’usure des outils, la chaleur de coupe et la gestion des contraintes au dessin fonctionnel. Confirmer l'équipement, l'approvisionnement et le support de processus documenté pour le projet réel.
Examinez le comportement du polymère et les conditions de fonctionnement ainsi que la géométrie.
Discutez des options de matériaux et de la documentation sans traiter les formulations comme interchangeables.
Sélectionnez l'itinéraire d'usinage autour des relations d'accès et de référence.
Identifiez les risques liés à la durée de vie des outils avant que le processus récurrent ne soit approuvé.
Déterminez si une stabilisation conditionnelle ou un traitement soutenu par le fournisseur est requis.
Concentrez-vous sur la géométrie de l'alésage, le jeu de fonctionnement et l'état final du matériau.
Utilisez les commentaires des essais pour affiner le plan d’acceptation des commandes répétées.
Convenez de la traçabilité et des documents disponibles avant d’acheter du stock premium.
Une séquence contrôlée rend les choix critiques révisables avant l'usinage final.
Torlon est une famille déposée de matériaux polyamide-imide utilisés pour des applications thermiques, structurelles, d'usure et électriques exigeantes. Sélectionnez une note exacte et une forme de stock plutôt que le nom de famille seul.
Torlon est le nom commercial d'une famille de formulations PAI. PAI est la désignation générique du polymère ; les différentes formulations et produits en stock ne sont pas automatiquement interchangeables.
Il est usinable, mais la chaleur de coupe, la rigidité, l'usure de l'outil et les contraintes résiduelles nécessitent un contrôle minutieux. Les nuances renforcées et les géométries fines peuvent rendre le processus plus exigeant.
Le 4203 n'est pas renforcé et est généralement considéré pour sa ténacité et ses propriétés électriques. Le 4301 est modifié contre l'usure pour les applications de roulements et de glissement. Le choix final dépend des obligations mécaniques et environnementales.
Le 5530 est généralement spécifié comme qualité de stock PAI structurelle renforcée de verre pour les fixations rigides et les composants chargés. Confirmer la désignation et les données du fournisseur ; ce n'est pas un substitut automatique au 5030.
Toutes les pièces ne nécessitent pas un traitement thermique supplémentaire. Le stock est peut-être déjà post-durci. Les décisions en matière de soulagement du stress et de guérison dépendent de l'historique du matériau, du mouvement dimensionnel et des exigences de service ; suivre la procédure fournisseur.
La tolérance est évaluée caractéristique par caractéristique en fonction de la qualité, de la taille, de la géométrie, du conditionnement, de l'outillage et de la méthode d'inspection. Envoyer le dessin et les ajustements critiques pour examen ; aucune tolérance ne s'applique à chaque pièce Torlon.
Ni l’un ni l’autre n’est universellement meilleur. Le Torlon peut répondre à des exigences exigeantes en matière de fluage, de rigidité ou d'usure, tandis que le PEEK peut offrir un équilibre chimique et de traitement plus approprié. Comparez les notes exactes dans les conditions de travail.
Les exemples incluent les bagues, les roulements, les rondelles de butée, les isolateurs, les cages, les fixations et les interfaces structurelles. Les critères de dessin, de qualité et d’acceptation déterminent les spécifications du composant.
Oui, le matériau chargé en verre approprié peut être fraisé, tourné et percé. Le renforcement abrasif rend l’usure de l’outil, l’intégrité de la surface et le support des caractéristiques particulièrement importants.
VOTRE NOTE. VOTRE CHARGE. VOTRE PIÈCE PAI.
Téléchargez votre modèle CAO ou dessin technique et spécifiez la qualité Torlon ou PAI, la quantité, les tolérances critiques, la température de fonctionnement, la charge mécanique, les conditions d'usure et les exigences en matière de documentation des matériaux. Notre équipe peut examiner l’adéquation des nuances, la stratégie d’usinage et les exigences de contrôle des contraintes avant de proposer un devis.
L'entreprise, le nom, l'e-mail et le téléphone sont requis. Le pays, le numéro de pièce, la quantité et le téléchargement du dessin sont facultatifs. Indiquez les exigences exactes en matière de qualité, de dimensions hors tout, de charge, d'usure, électriques, chimiques, de certification et d'application dans le dossier de dessins ou dans l'e-mail ; la forme reste courte.
info@tops-precision.comSTEP / STP / IGES / X_T / DWG / DXF / PDF ou ZIP, maximum 10 Mo. Veuillez accepter le traitement des fichiers confidentiels avant d’envoyer des dessins sensibles.