Rendimiento a alta temperatura
PAI puede conservar resistencia y rigidez útiles a temperaturas elevadas. Los datos de resina no son una clasificación universal de uso continuo para un componente terminado cargado.

POLIAMIDA-IMIDA / TORLON® PAI
TOPS Plastics proporciona mecanizado CNC de precisión de Torlon y PAI para componentes eléctricamente aislantes, resistentes al desgaste, de alta temperatura y alta carga. Fabricamos rodamientos, bujes, aisladores, accesorios, piezas estructurales y componentes de precisión personalizados mediante fresado, torneado y mecanizado multieje CNC a partir de archivos CAD y dibujos de ingeniería del cliente.
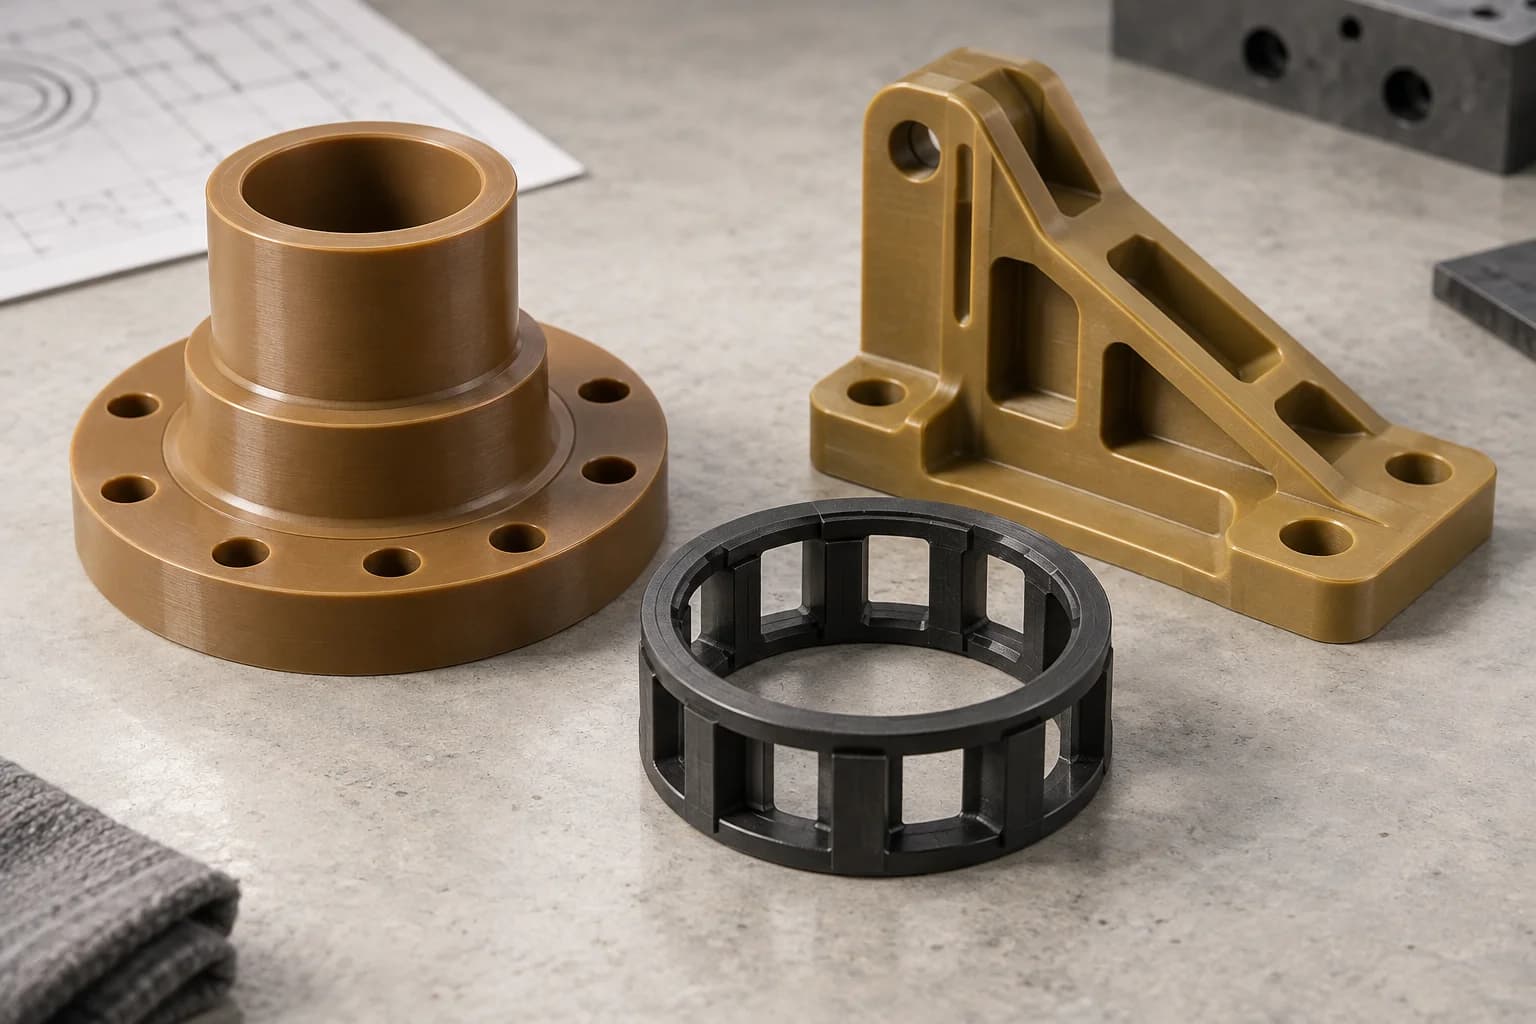
Grado. Estado material. Vida útil de la herramienta. Ajuste definitivo. Estas cuatro decisiones conectan un material PAI premium con un componente que funciona en el entorno previsto.
Un servicio basado en dibujos para componentes PAI de alto valor. La disponibilidad de existencias, la documentación de calificaciones, el soporte de tratamiento térmico y las capacidades numéricas se confirman para el proyecto específico.
| Capacidad | Alcance del proyecto TOPS Plastics |
|---|---|
| Materiales | Torlon / PAI / poliamida-imida; se requiere la designación exacta del proveedor |
| Procesos | Fresado, torneado, taladrado, mandrinado, roscado y mecanizado multieje CNC |
| Grados | 4203, 4301, 5030/5530 y otros grados especificados, sujetos a revisión de abastecimiento |
| Piezas típicas | Cojinetes, casquillos, aisladores, fijaciones y componentes estructurales. |
| Producción | Prototipo, producción de bajo volumen y recurrente. |
| Entrada | Modelos CAD, dibujos de ingeniería o muestras para revisión. |
| Archivos | PASO, STP, IGES, X_T, DWG, DXF y PDF |
| Inspección | Inspección dimensional según el plano acordado y la condición del material. |
Torlon es una familia registrada de PAI, o poliamida-imida: un polímero de ingeniería de alto rendimiento seleccionado por su resistencia, rigidez, resistencia a la fluencia y retención de propiedades mecánicas a temperaturas elevadas.
Torlon no es una única formulación intercambiable. Los grados no reforzados, modificados por desgaste y reforzados con fibra tienen diferentes comportamientos eléctricos, de fricción y estructurales. Especifique la calidad exacta y la forma del stock en lugar de aprobar una sustitución basándose únicamente en el nombre PAI. Torlon es una marca registrada de Syensqo; TOPS Plastics es un fabricante de componentes independiente.
Las direcciones de aplicación típicas son rodamientos, casquillos, aisladores eléctricos, accesorios para semiconductores e interfaces estructurales de servicio en caliente. Son usos ilustrativos, no evidencia de calificación del cliente. La idoneidad del servicio depende de los requisitos completos de carga, temperatura, productos químicos, humedad y vida útil.
Considere PAI cuando los plásticos de ingeniería comunes no puedan satisfacer la demanda térmica y mecánica combinada. Confirme el desempeño utilizando datos para el grado y la aplicación reales.
PAI puede conservar resistencia y rigidez útiles a temperaturas elevadas. Los datos de resina no son una clasificación universal de uso continuo para un componente terminado cargado.
Útil para cargas sostenidas, soportes de rodamientos e interfaces de precisión. Compruebe la deformación dependiente del tiempo a la temperatura y tensión de diseño.
Los grados estructurales y rellenos soportan geometrías mecánicas exigentes. La orientación del refuerzo y la sensibilidad a la entalla todavía influyen en el diseño.
Las formulaciones modificadas por desgaste se adaptan a las interfaces deslizantes. La superficie de contacto, la lubricación, la presión de contacto y la velocidad determinan el resultado.
Las calidades rellenas pueden ayudar a controlar el movimiento térmico y la fluencia. El acondicionamiento de la humedad, la tensión residual y el estado de inspección siguen siendo importantes.
Los grados adecuados no reforzados son candidatos para aislamiento. Confirme los requisitos dieléctricos, de seguimiento, de temperatura y ambientales para el sistema en particular.
Seleccione la formulación antes de seleccionar la ruta de mecanizado. Los grados nombrados son opciones de RFQ sujetas a suministro y documentación verificados, no una promesa de existencias inmediatas.
Una opción de PAI no reforzada comúnmente elegida por su tenacidad, alargamiento y propiedades eléctricas. Considérelo para aisladores, conectores y accesorios de precisión en general; Confirme la designación exacta de extrusión o moldeado.
Una formulación resistente al desgaste para casquillos, cojinetes, arandelas de empuje e interfaces deslizantes. Defina el material de contacto, el acabado, la lubricación, la presión y la velocidad en lugar de confiar en una afirmación genérica de baja fricción.
Opciones estructurales reforzadas con vidrio asociadas con rigidez y baja fluencia. 5030 es un grado de fibra de vidrio del 30%; Duratron T5530 es un material de calidad PAI moldeado por compresión y reforzado con vidrio al 30 %; Identificar el producto del proveedor y el estado del material. No trate a los dos como automáticamente intercambiables.
Considere sólo una formulación confirmada con datos relevantes. El refuerzo de carbono o los aditivos de desgaste pueden cambiar la rigidez, la fricción y el comportamiento eléctrico; El comportamiento conductivo no se puede inferir únicamente del nombre del relleno.
Elija 4203 para dureza y aplicaciones eléctricas adecuadas, 4301 para rodamientos revisados o servicio deslizante, y grados rellenos de vidrio cuando dominan la rigidez, la fluencia y la estabilidad estructural.
| factores | 4203 | 4301 | 5030 / 5530 |
|---|---|---|---|
| Formulación | no reforzado | modificado por desgaste | Reforzado con vidrio; verificar la calificación exacta |
| Controlador de selección principal | Dureza / aislamiento | Desgaste/fricción | Rigidez / fluencia |
| Uso eléctrico | Un candidato común | Verifique los datos específicos de la formulación | Aplicación y grado dependiente |
| Servicio de rodamiento | Evaluar el servicio y la superficie de contacto. | Opción de uso específico | Requiere revisión de la solicitud |
| Carga estructural | Control de geometría y datos de pendiente | Revisar las compensaciones mecánicas | Útil donde domina la rigidez |
| Desgaste de herramientas | Monitorear la condición de vanguardia | Los aditivos influyen en la vida útil de la herramienta | El refuerzo de vidrio puede ser abrasivo |
| Acabado superficial | Dependiente de las herramientas y del calor | Superficie influenciada por masilla | El refuerzo expuesto puede ser importante |
| Piezas típicas | Aisladores, accesorios | Bujes, arandelas | Fijaciones estructurales, soportes. |
Una solicitud de cotización práctica establece por separado el grado aprobado, los grados alternativos permitidos y los requisitos de documentos de materiales. Si la calificación está indecisa, proporcione los límites de la solicitud y solicite una revisión de la selección antes de congelar el sorteo.
El proceso sigue las superficies funcionales, el acceso al cortador y las relaciones de referencia. Complete la revisión de calidad y estado del material antes de programar las dimensiones finales.
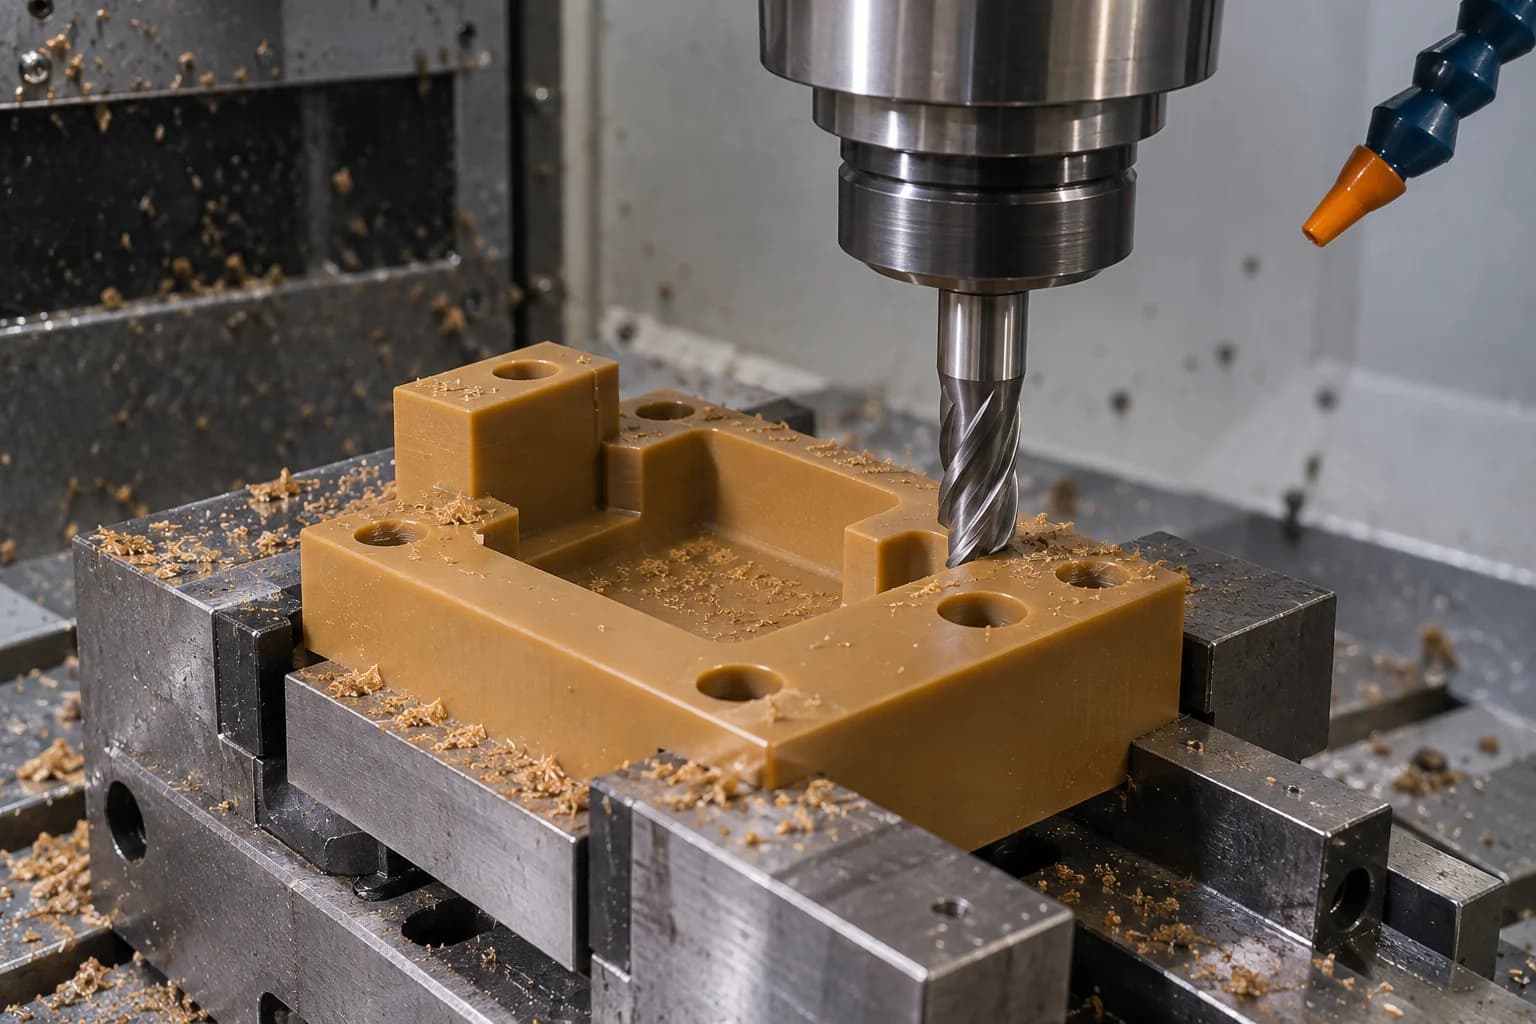
Para accesorios, soportes, cavidades estructurales, herramientas para semiconductores y aisladores eléctricos. Planifique la sujeción de piezas con soporte y la eliminación equilibrada del material alrededor de las caras críticas.
Explora el proceso →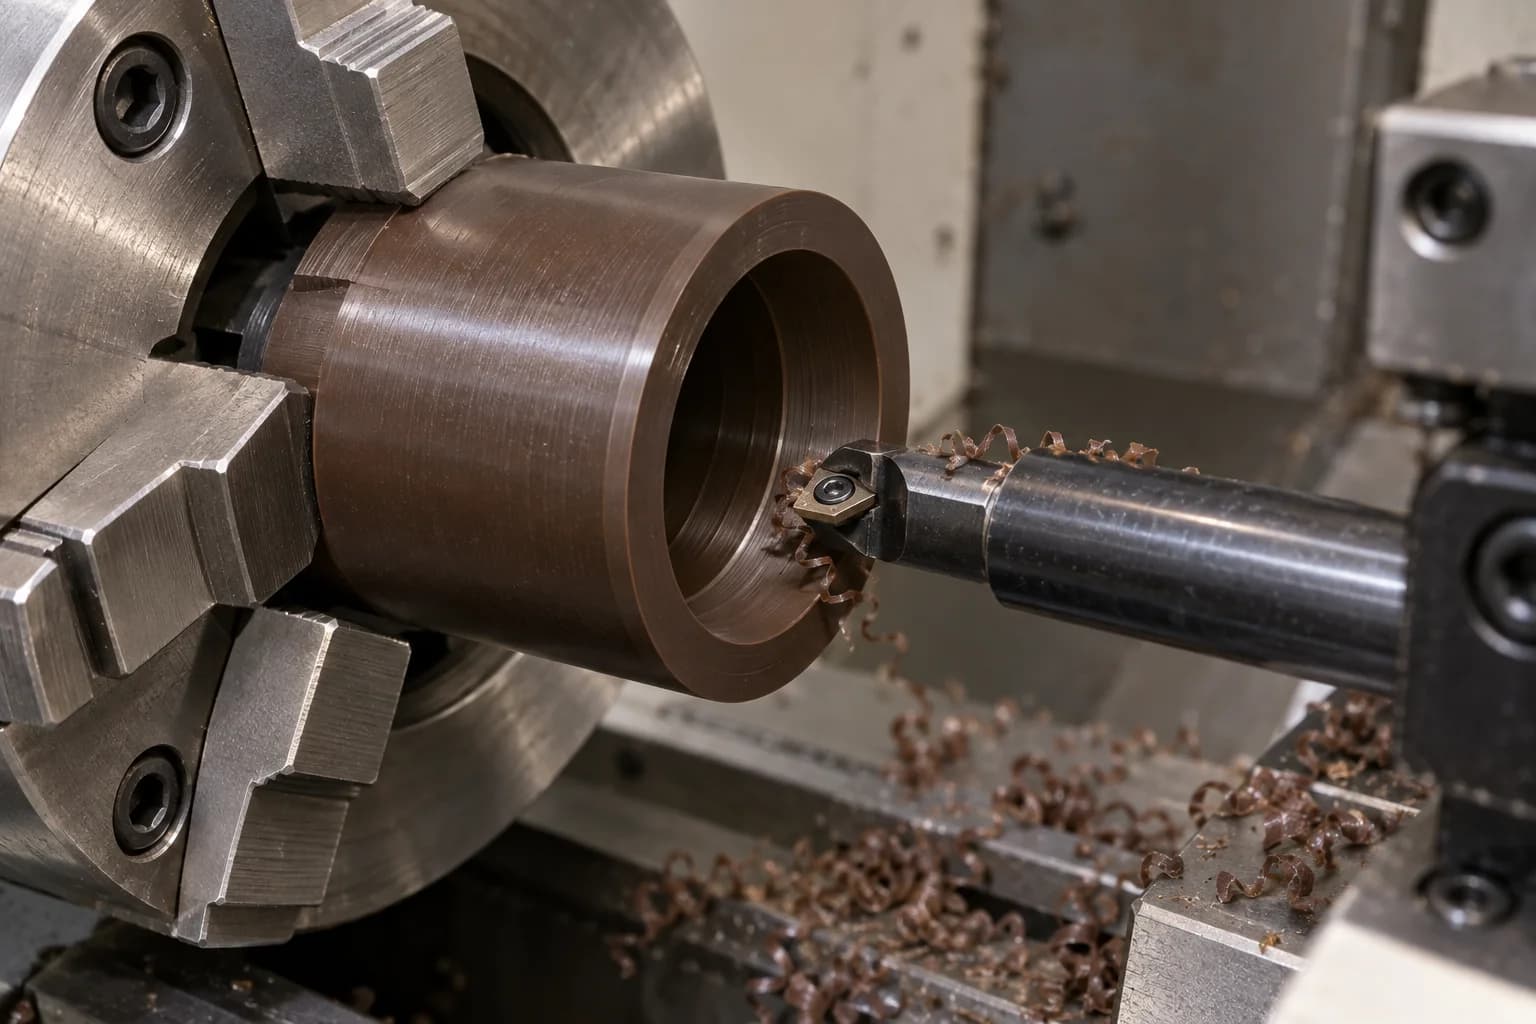
Para casquillos, cojinetes, manguitos, anillos, espaciadores, arandelas de empuje y componentes de válvulas. El acabado del orificio, el descentramiento y el acondicionamiento del material merecen criterios de aceptación explícitos.
Explora el proceso →Para funciones de múltiples caras, ángulos compuestos y cavidades complejas. Relacione las características críticas con una estrategia de referencia consistente mientras revisa el alcance de la herramienta y la distancia de colisión.
Para orificios de rodamientos, orificios de montaje, avellanados y roscas. Controlar el soporte de entrada, la evacuación de virutas y la integridad de los bordes; definir el enganche de la rosca y el par de montaje.
Torlon se puede mecanizar según requisitos de precisión, pero su rigidez, calor de corte y abrasividad dependiente del grado hacen que el control del proceso sea más exigente que el de muchos plásticos de ingeniería general.
Apoye la pieza de trabajo cerca del corte y evite que sobresalga excesivamente. Un material original rígido no convierte en rígida una característica mecanizada delgada.
El calor localizado puede alterar el tamaño y la condición de la superficie. Los bordes cortantes afilados y la evacuación eficaz de las virutas reducen el roce y el corte repetido de las virutas.
Las calidades reforzadas pueden acortar la vida útil de la herramienta. Supervise la condición real del borde en lugar de asumir la vida útil de un cortador en todas las formulaciones de PAI.
La eliminación de material intensa o desigual puede liberar tensiones y cambiar la geometría. Revisar secuencia de desbaste, mediciones intermedias y estabilización.
Las secciones sin soporte pueden vibrar, astillarse o agrietarse. Es necesario revisar el soporte de la pieza, los radios de las esquinas y la secuencia de mecanizado antes de aceptar un diseño de pared agresivo.
Un borde desgastado puede aumentar la fuerza y el calor al mismo tiempo que cambia el tamaño del orificio, el acabado y la calidad del borde. Por lo tanto, la vida útil de la herramienta es parte del control dimensional, particularmente con calidades cargadas de abrasivo.
Seleccione una geometría de borde adecuada para la calidad y la operación. Reemplace las herramientas que rozan o están astilladas antes de que creen un proceso inestable.
Un candidato práctico para muchos trabajos y tiradas más cortas. Confirme la integridad de la superficie y la desviación dimensional con la inspección del primer artículo y durante el proceso.
El diamante policristalino puede justificar su costo en grados abrasivos o producción recurrente. Evalúe la geometría, el acceso y el beneficio esperado de vida útil de la herramienta para el trabajo real.
Utilice tendencias de inspección y comprobaciones de bordes para establecer puntos de reemplazo. El ajuste de compensación por sí solo no puede restaurar un filo dañado.
Se establecen prácticas de velocidad de corte, avance, profundidad y enfriamiento para la máquina, herramienta, calidad y geometría. Ninguna receta publicada establece la capacidad TOPS ni reemplaza una revisión de proceso específica del proyecto.
La tolerancia depende del refuerzo, el historial de existencias, la geometría, el espesor de la pared, la secuencia de mecanizado, la temperatura, la humedad y el estado de tensión. Las características críticas se revisan individualmente en lugar de asignarles una tolerancia universal.
| Característica | Consideración principal |
|---|---|
| Orificio de precisión | Desgaste de herramientas, efectos térmicos y redondez en estado libre. |
| pared delgada | Vibración, soporte y tensión de fijación. |
| Ajuste del rodamiento | Grado, acondicionamiento y estabilización final. |
| planitud | Estrés residual y eliminación equilibrada. |
| Función multicara | Relaciones de referencia y estrategia de configuración |
| Rosca | Grado, compromiso e integridad del borde |
| Grado relleno de vidrio | Abrasividad, orientación y aceptación superficial. |
| Ajuste ceñido | Temperatura de inspección, estado de humedad y componente de acoplamiento |
El trabajo de precisión PAI puede necesitar desbaste por etapas, estabilización dimensional o un tratamiento térmico aprobado por el proveedor. El alivio del estrés y el poscurado tienen propósitos diferentes y no deben usarse como términos intercambiables.
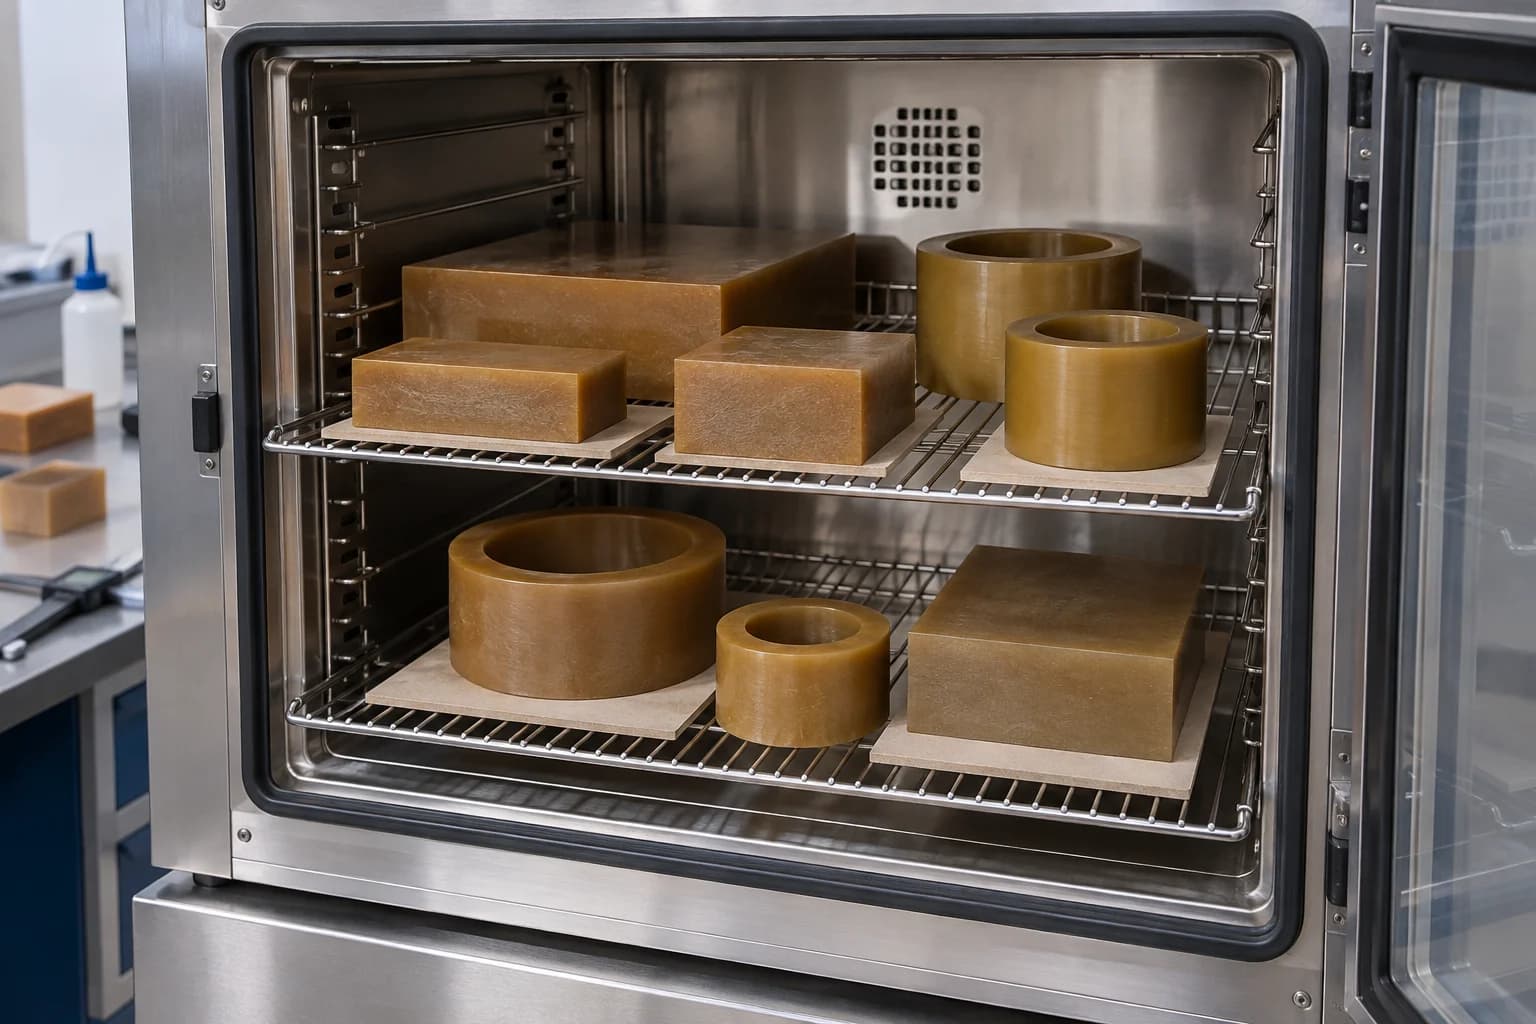
Es posible que el productor ya haya curado completamente el material calificado. Establecer el historial y acondicionamiento de los proveedores antes de decidir sobre cualquier tratamiento adicional.
El manejo del estrés aborda el movimiento dimensional. El poscurado de PAI afecta el desarrollo del polímero y el rendimiento de la superficie; un curado adicional puede beneficiar el desgaste severo o el servicio químico.
No todas las piezas mecanizadas necesitan volver a curarse. Acuerde la necesidad, el procedimiento del proveedor, el margen de dimensiones y la secuencia de inspección antes de la cotización.
El tratamiento puede cambiar las dimensiones o la apariencia de la superficie. Decida qué superficies se mecanizarán antes o después del tratamiento y verificará el estado de aceptación final.
Esta es una secuencia de decisión conceptual, no una instrucción fija de tratamiento térmico. Las temperaturas exactas, los tiempos de permanencia, las rampas, los métodos de soporte y el acondicionamiento de la humedad deben seguir la guía del proveedor específica del grado y un procedimiento validado. La disponibilidad de soporte de tratamiento documentado requiere la confirmación del proyecto; No se implica un horno interno ni certificación.
Un dibujo claro protege tanto la función como el coste del material. Identifique las características que determinan el ajuste, la vida útil y la calificación.
Incluya la designación del proveedor, el formulario de existencias y las sustituciones aprobadas. Un dibujo que dice solo Torlon deja importantes opciones de rendimiento sin resolver.
Identificar dimensiones y datos CTQ. La precisión innecesaria en caras no funcionales aumenta la inspección y el riesgo material.
Analice temprano las redes delgadas, los bolsillos profundos y las secciones delgadas. Los requisitos de soporte pueden determinar la secuencia de mecanizado.
Permitir cortadores con rigidez adecuada. Las esquinas internas afiladas pueden concentrar la tensión y dificultar innecesariamente el acabado.
Indique la superficie, el acabado, la lubricación, las condiciones de contacto y las roturas de bordes aceptables. Incluya pruebas funcionales cuando sea necesario.
Evalúe la fluencia, los ciclos térmicos, la concentración de tensiones y las cargas de instalación en conjunto. La fuerza a corto plazo por sí sola es insuficiente para un ajuste con carga continua.
Especificar aislamiento, espacio libre, temperatura y condiciones ambientales. Un grado reforzado no puede reemplazar automáticamente una formulación aislante.
Defina el estado final requerido del material y si se realizan controles dimensionales después de la estabilización o el tratamiento térmico.
Solicite verificación de calidad, trazabilidad y estándares de materiales aplicables en la RFQ. La disponibilidad de la documentación debe confirmarse antes de realizar el pedido.
Estas familias de componentes describen oportunidades de fabricación basadas en planos, no productos de catálogo fijo ni proyectos de clientes verificados.
Orificios de rodamientos, holguras de funcionamiento y acabado de contracara. La calificación final y la aceptación se especifican en la solicitud.
Presión, velocidad, lubricación y ajuste térmico. La calificación final y la aceptación se especifican en la solicitud.
Carga axial, planitud de la cara y superficies de desgaste. La calificación final y la aceptación se especifican en la solicitud.
Requisitos eléctricos y exposición a la temperatura. La calificación final y la aceptación se especifican en la solicitud.
Longitud, paralelismo y carga de sujeción sostenida. La calificación final y la aceptación se especifican en la solicitud.
Soporte de pared, concentricidad y ajustes de acoplamiento. La calificación final y la aceptación se especifican en la solicitud.
Tierras de sellado, compatibilidad de medios y deformación. La calificación final y la aceptación se especifican en la solicitud.
Geometría de ventana, equilibrio y soporte de características delgadas. La calificación final y la aceptación se especifican en la solicitud.
Identidad de grado, limpieza y relaciones posicionales. La calificación final y la aceptación se especifican en la solicitud.
Montaje de cargas, refuerzo y control de referencias. La calificación final y la aceptación se especifican en la solicitud.
Ciclos térmicos, soporte y condición dimensional. La calificación final y la aceptación se especifican en la solicitud.
Sellado de interfaces, medios y carga operativa. La calificación final y la aceptación se especifican en la solicitud.
Plano del cliente, especificación de materiales y calificación. La calificación final y la aceptación se especifican en la solicitud.
Ensayos de dirección de deslizamiento, contracara y servicio. La calificación final y la aceptación se especifican en la solicitud.
Funciones personalizadas revisadas con respecto a la aceptación funcional. La calificación final y la aceptación se especifican en la solicitud.
Definir aceptación de superficie por función. El refuerzo y el estado del material influyen en la apariencia que se puede lograr; El esmalte cosmético no es evidencia del desempeño del rodamiento.
Un acabado de ingeniería común con marcas de herramientas y roturas de bordes acordadas. Identifique superficies donde las marcas están funcionalmente restringidas.
Para caras de acoplamiento y orificios críticos. Especifique la rugosidad, el método de medición y las dimensiones en lugar de utilizar una descripción subjetiva de suavidad.
Considere dónde lo justifican los requisitos de superficie y geometría del rodamiento. La viabilidad y la tolerancia se revisan para el grado y el diámetro en particular.
Elimine los bordes sueltos y las astillas mientras protege las características delgadas críticas. Evite el redondeo incontrolado de las superficies de sellado o de ubicación.
Acuerde la ubicación, profundidad y legibilidad donde se necesita marcar la trazabilidad. Mantenga las marcas alejadas de las interfaces estresadas o funcionales.
La calidad y el estado del material se verifican junto con la geometría. La inspección debe representar el componente en estado libre bajo los requisitos de temperatura y acondicionamiento acordados.
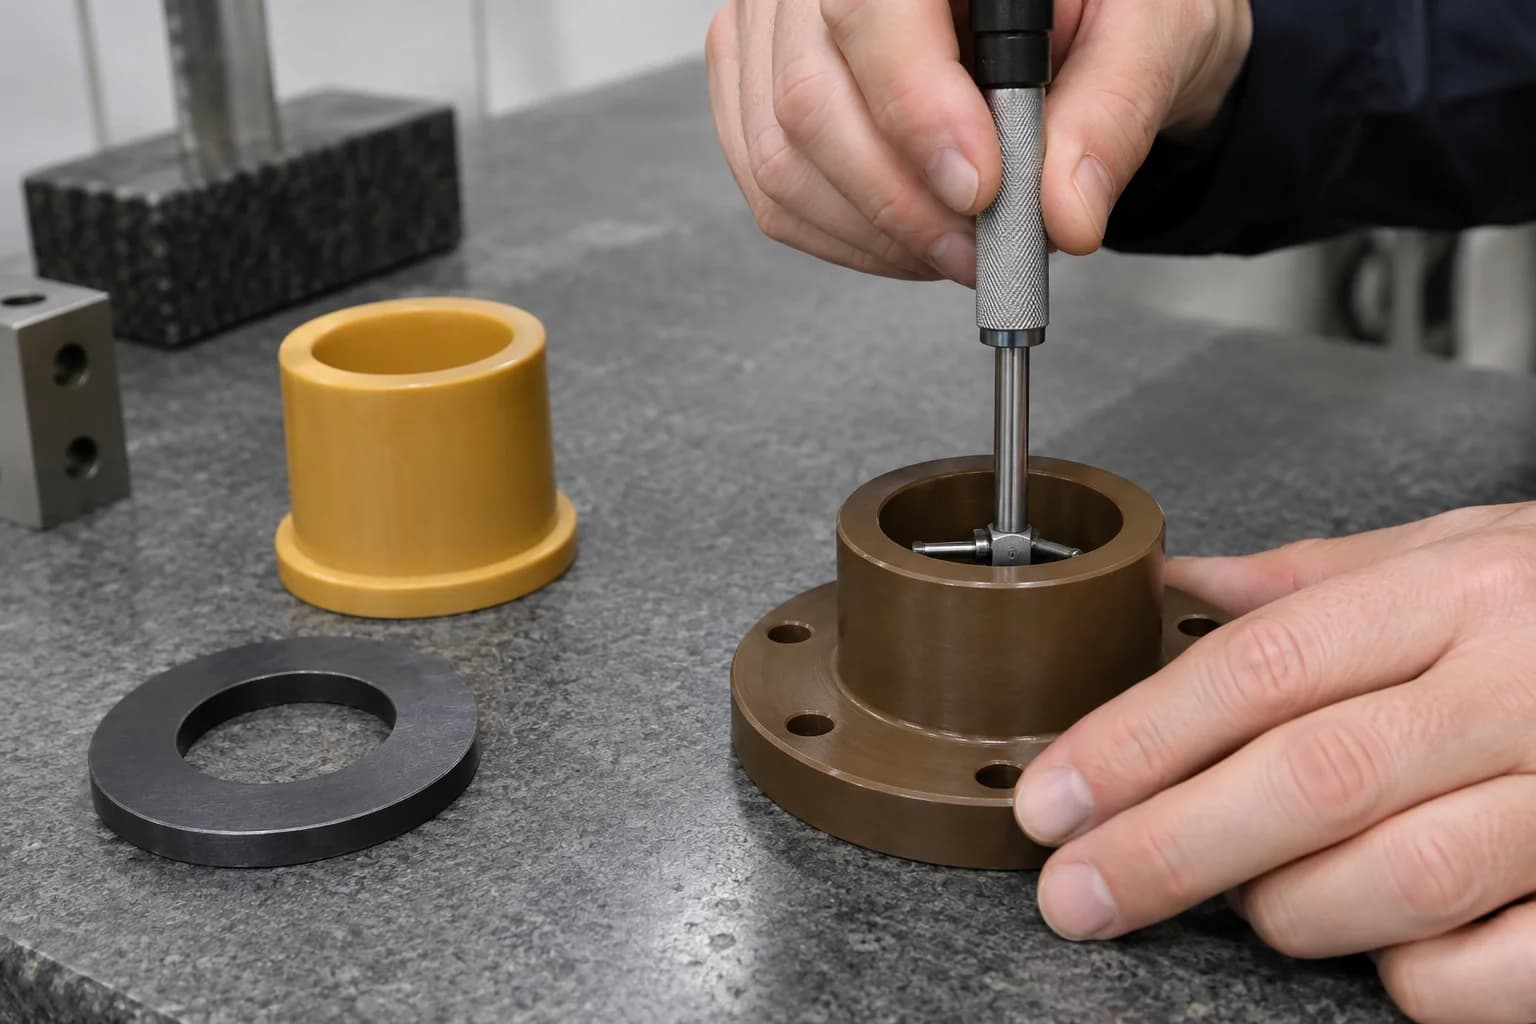
Las comprobaciones pueden incluir el diámetro del orificio, el ajuste del rodamiento, la concentricidad, la planitud, el paralelismo, la posición, la calidad de la rosca, el acabado de la superficie y las dimensiones estructurales. Especifique la simulación de referencia y cualquier medición funcional necesaria para la aceptación. Las pruebas de fábrica, las pruebas de desgaste o las pruebas eléctricas se acuerdan por separado en lugar de asumirse a partir de la inspección dimensional.
La inspección de envío revisa la revisión de planos, cantidad, identificación, superficies protegidas y los documentos de materiales solicitados. La preparación de la instalación debe tener en cuenta el estado de las piezas acopladas, la fuerza de montaje y el rango de temperatura de funcionamiento.
Considere Torlon cuando predomine la rigidez, la resistencia a la fluencia o el rendimiento de desgaste a temperaturas elevadas. Considere PEEK cuando la compatibilidad química y el rendimiento equilibrado del procesamiento favorezcan su grado específico. Compare datos reales, no solo nombres de polímeros.
| factores | Torlon / PAI | PEEK |
|---|---|---|
| Resistencia a altas temperaturas | Fuerte retención; dependiente del grado y la carga | Opción de alto rendimiento; dependiente del grado y la carga |
| Resistencia a la fluencia | Un importante factor de selección | Fuerte; evaluar el estrés real y la duración |
| Grados de desgaste | Varias formulaciones orientadas a un propósito | Formulaciones de desgaste también disponibles |
| Dureza | Depende del grado, la geometría y el acondicionamiento | Depende del grado y la geometría |
| maquinabilidad | Control térmico/de herramientas a menudo más exigente | A menudo es más sencillo en existencias sin cubrir |
| Desgaste de herramientas | Puede ser significativo con calificaciones completas | Las calidades reforzadas también desgastan las herramientas. |
| Aislamiento electrico | Formulaciones adecuadas disponibles | Formulaciones adecuadas disponibles |
| Costo | Costo de procesamiento y material típicamente premium | Costo de la prima; comparar la parte completa |
| Rigidez estructural | Las calificaciones completas pueden ser atractivas | El refuerzo cambia sustancialmente la rigidez. |
| Resistencia química | Confirmar medios; Las bases fuertes y el vapor caliente necesitan cuidados. | A menudo es un candidato más amplio; todavía verificar la exposición |
Considere Torlon cuando las demandas mecánicas de carga, desgaste, fluencia o servicio en caliente excedan el grado PEI elegido. Considere Ultem / PEI cuando sus propiedades térmicas y eléctricas cumplan con el deber con una ruta de mecanizado más económica.
| factores | Torlon / PAI | Ultem/PEI |
|---|---|---|
| Resistencia mecánica | Un candidato para condiciones de carga más severas | Desempeño estructural útil; dependiente del grado |
| Resistencia a la fluencia | Una ventaja de selección central | Revisar los datos de temperatura y carga sostenida |
| Rendimiento de desgaste | Grados de desgaste dedicados disponibles | Comprobar idoneidad para servicio deslizante |
| Capacidad de temperatura | Revisar las propiedades retenidas en carga de trabajo | Verifique los límites a largo plazo específicos del grado |
| dificultad de mecanizado | La vida útil de la herramienta y el estado del material son importantes | A menudo menos exigente; El estrés todavía importa |
| Costo de materiales | A menudo más alto | A menudo más bajo; La geometría y el abastecimiento son importantes. |
| Aislamiento electrico | Grados adecuados disponibles | Grados adecuados disponibles |
| Uso estructural | Opciones completas para interfaces exigentes | Útil cuando el sobre de la solicitud lo permite |
Los ejemplos de aplicación establecen las preguntas de ingeniería a revisar. No establecen aprobación aeroespacial, idoneidad médica, calificación de vacío o limpieza de semiconductores.
Soportes de servicio en caliente, piezas de desgaste e interfaces estructurales sujetos a las especificaciones y calificaciones de materiales del cliente.
Accesorios de precisión y aisladores eléctricos; Los requisitos de vacío, desgasificación y limpieza requieren una revisión explícita.
Jaulas de rodamientos, guías de desgaste e interfaces mecánicas con posicionamiento repetible y cargas de ensamblaje controladas.
Componentes del instrumento solo cuando el grado, las condiciones de contacto y la documentación satisfacen los requisitos reales del dispositivo.
Piezas aislantes de alta temperatura con requisitos dieléctricos, de espacio libre y ambientales definidos.
Desgaste o componentes cargados donde se verifica la compatibilidad de medios, presión y temperatura.
Cojinetes, casquillos y arandelas de empuje revisados frente al completo deslizamiento y carga.
Utilice pruebas representativas para establecer la aplicación antes de bloquear una ruta recurrente para material costoso.
Valide el ajuste, el comportamiento térmico, el desgaste, la carga y la función eléctrica en condiciones representativas. Registrar aceptaciones y fallas contra la revisión del dibujo.
Aprobar los primeros artículos y documentos de materiales antes de completar el lote. Mantener controles de herramientas y una secuencia de estabilización definida.
Control de calidad, origen de existencias, dibujo, utillaje, tratamiento e inspección. Reevaluar los cambios en las formulaciones o el estado del material en lugar de sustituirlos silenciosamente.
Nuestra revisión conecta la calidad, el relleno, el estado del material, el desgaste de las herramientas, el calor de corte y el manejo del estrés con el dibujo funcional. Confirmar el equipo, el abastecimiento y el soporte de proceso documentado para el proyecto real.
Revise el comportamiento del polímero y las condiciones operativas junto con la geometría.
Analice las opciones de materiales y la documentación sin tratar las formulaciones como intercambiables.
Seleccione la ruta de mecanizado alrededor de las relaciones de acceso y referencia.
Identifique los riesgos de vida útil de la herramienta antes de que se apruebe el proceso recurrente.
Establecer si se requiere estabilización condicional o tratamiento respaldado por proveedores.
Concéntrese en la geometría del orificio, el espacio libre de funcionamiento y el estado final del material.
Utilice comentarios de prueba para perfeccionar el plan de aceptación para pedidos repetidos.
Acordar la trazabilidad y los documentos disponibles antes de comprar stock premium.
Una secuencia controlada hace que las decisiones críticas sean revisables antes del mecanizado final.
Torlon es una familia registrada de materiales de poliamida-imida que se utilizan para aplicaciones térmicas, estructurales, eléctricas y de desgaste exigentes. Seleccione una calidad exacta y una forma de stock en lugar de solo el apellido.
Torlon es un nombre comercial para una familia de formulaciones PAI. PAI es la designación genérica del polímero; Las diferentes formulaciones y productos en stock no son automáticamente intercambiables.
Es mecanizable, pero el calor de corte, la rigidez, el desgaste de las herramientas y la tensión residual requieren un control cuidadoso. Las calidades reforzadas y las geometrías delgadas pueden hacer que el proceso sea más exigente.
4203 no está reforzado y comúnmente se considera por su dureza y propiedades eléctricas. 4301 está modificado por desgaste para aplicaciones de rodamientos y deslizamiento. La elección final depende de las exigencias mecánicas y medioambientales.
5530 se especifica comúnmente como un grado estructural PAI reforzado con vidrio para accesorios rígidos y componentes cargados. Confirmar la designación y los datos del proveedor; no es un sustituto automático del 5030.
No todas las piezas requieren tratamiento térmico adicional. Es posible que el material ya esté postcurado. Las decisiones para aliviar el estrés y volver a curar dependen de la historia del material, el movimiento dimensional y los requisitos de servicio; seguir el procedimiento del proveedor.
La tolerancia se evalúa característica por característica en función del grado, tamaño, geometría, acondicionamiento, herramientas y método de inspección. Enviar el dibujo y los ajustes críticos para su revisión; no se aplica ninguna tolerancia única a cada pieza del Torlon.
Ninguno de los dos es universalmente mejor. Torlon puede satisfacer requisitos exigentes de fluencia, rigidez o desgaste, mientras que PEEK puede ofrecer un equilibrio químico y de procesamiento más adecuado. Compare los grados exactos según las condiciones de trabajo.
Los ejemplos incluyen casquillos, cojinetes, arandelas de empuje, aisladores, jaulas, accesorios e interfaces estructurales. Los criterios de dibujo, calidad y aceptación determinan la especificación del componente.
Sí, se puede fresar, tornear y perforar material relleno de vidrio adecuado. El refuerzo abrasivo hace que el desgaste de la herramienta, la integridad de la superficie y el soporte de las características sean especialmente importantes.
TU CALIFICACIÓN. TU CARGA. SU PARTE PAI.
Cargue su modelo CAD o dibujo de ingeniería y especifique el grado, la cantidad, las tolerancias críticas, la temperatura de funcionamiento, la carga mecánica, las condiciones de desgaste y los requisitos de documentación del material del Torlon o PAI. Nuestro equipo puede revisar la idoneidad del grado, la estrategia de mecanizado y los requisitos de control de tensiones antes de la cotización.
Se requiere empresa, nombre, correo electrónico y teléfono. El país, el número de pieza, la cantidad y la carga del dibujo son opcionales. Coloque los requisitos exactos de grado, dimensiones generales, carga, desgaste, eléctricos, químicos, de certificación y de aplicación en el paquete de planos o por correo electrónico; el formulario se queda corto.
info@tops-precision.comSTEP / STP / IGES / X_T / DWG / DXF / PDF o ZIP, máximo 10 MB. Acepte el manejo de archivos confidenciales antes de enviar dibujos confidenciales.