Hochtemperaturleistung
Ziehen Sie PEI in Betracht, bei dem herkömmliche technische Kunststoffe an nützlicher Steifigkeit oder Festigkeit verlieren. Bestätigen Sie Dauer- und Spitzenbedingungen anhand der ausgewählten Materialqualität.

ENTWICKELT FÜR ANSPRUCHSVOLLE DETAILS.
TOPS Plastics fertigt kundenspezifische Ultem- und PEI-Komponenten mittels CNC-Fräsen, Drehen und Mehrachsbearbeitung. Wir prüfen hochtemperaturbeständige, elektrisch isolierende und formstabile Teile anhand Ihrer CAD-Dateien und Konstruktionszeichnungen.
Geben Sie Ultem 1000, glasfaserverstärktes PEI oder eine andere exakte Qualität an. Bewehrung, Betriebstemperatur, elektrische Anforderungen und Materialdokumentation helfen bei der Definition einer praktischen Bearbeitungs- und Inspektionsroute.
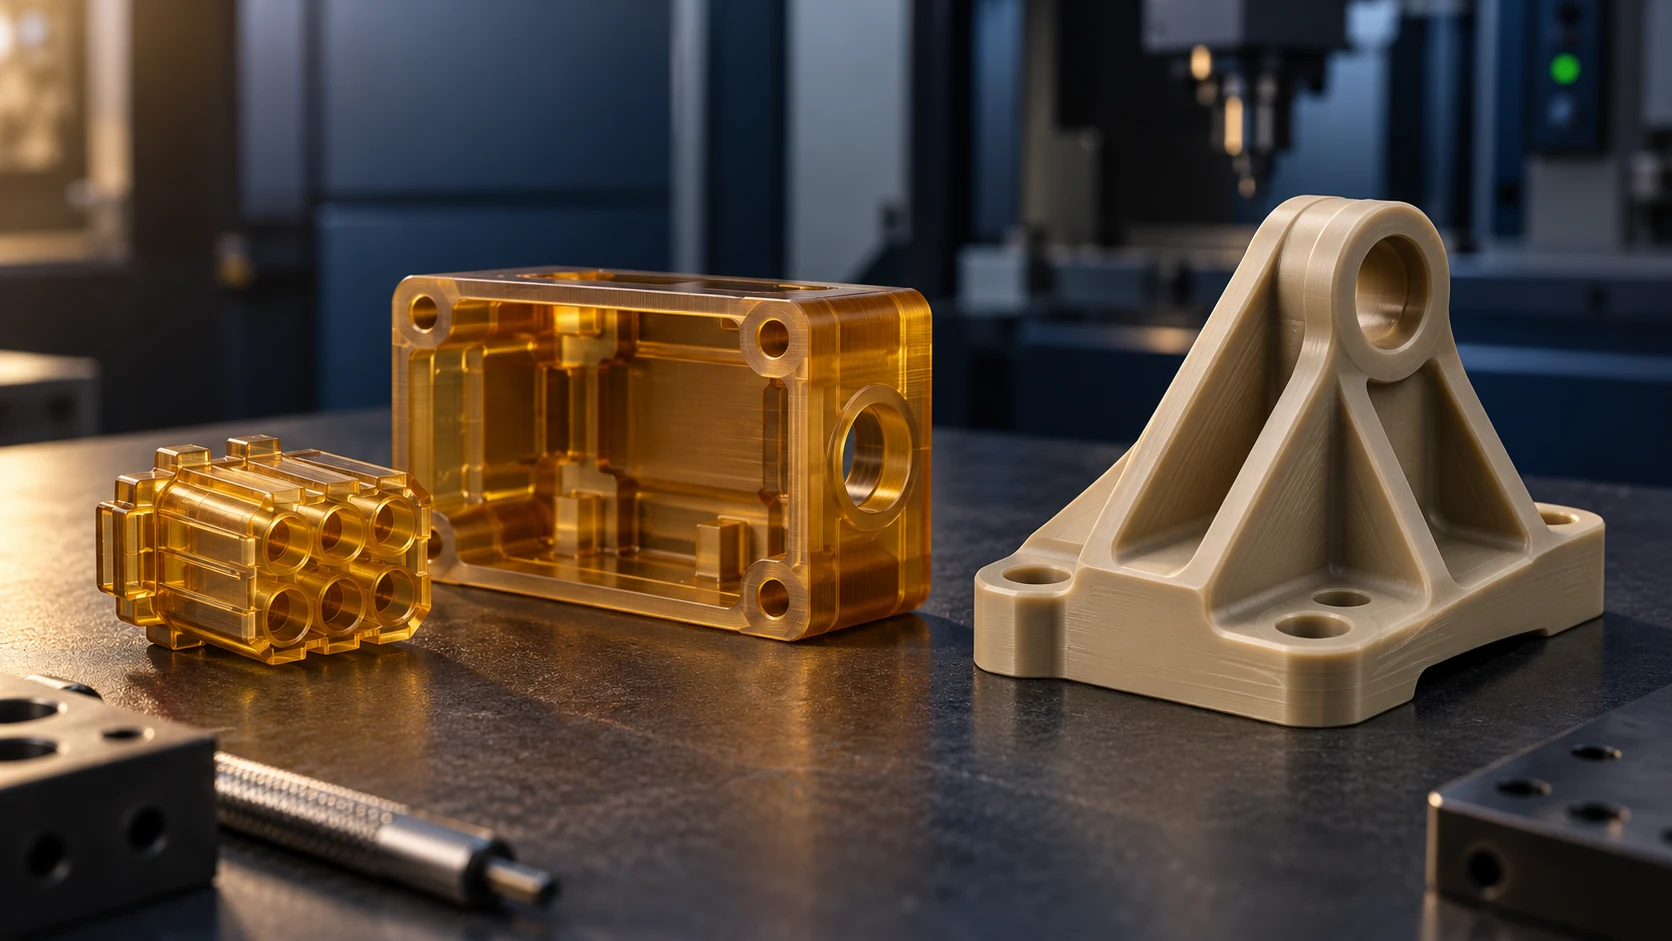
Antrag und Zeichnung definieren das Angebot. Die Verfügbarkeit der Qualität, die Machbarkeit der Funktionen und die erforderlichen Dokumente werden für das tatsächliche Projekt bestätigt.
| Fähigkeit | Überprüfung des TOPS Plastics-Projekts |
|---|---|
| Material | PEI/Polyetherimid; ULTEM ist ein Handelsname und eine Materialfamilie von SABIC. |
| Prozesse | CNC-Fräsen, Drehen, Bohren, Gewindeschneiden, Bohren und geeignete 5-Achsen-Bearbeitungen. |
| Gemeinsame Noten | Ultem 1000, Ultem 2300 und andere speziell angeforderte PEI-Qualitäten, vorbehaltlich der Verfügbarkeit bearbeitbarer Lagerbestände. |
| Typische Teile | Isolatoren, Halterungen, Gehäuse, Verteiler, Vorrichtungen und Präzisionsbauteile. |
| Produktion | Prototypen-, Kleinserien- und Nachbestellungen mit vereinbarten Abnahmekriterien. |
| Eingabe | CAD, technische Zeichnungen und Referenzmuster; Proben allein definieren möglicherweise nicht alle Toleranzen. |
| Dateien | STEP / STP, IGES, X_T, DWG, DXF und PDF mit Einheiten und Zeichnungsrevision. |
| Inspektion | Maßkontrolle nach Zeichnung sowie vereinbarte Material- und Dokumentationsprüfungen. |
PEI oder Polyetherimid ist ein amorpher Hochleistungsthermoplast, der aufgrund seiner Hitzebeständigkeit, Festigkeit, elektrischen Isolierung und Dimensionsstabilität ausgewählt wurde. ULTEM ist ein SABIC-Handelsname für eine Familie von PEI-Harzen und verwandten Mischungen.
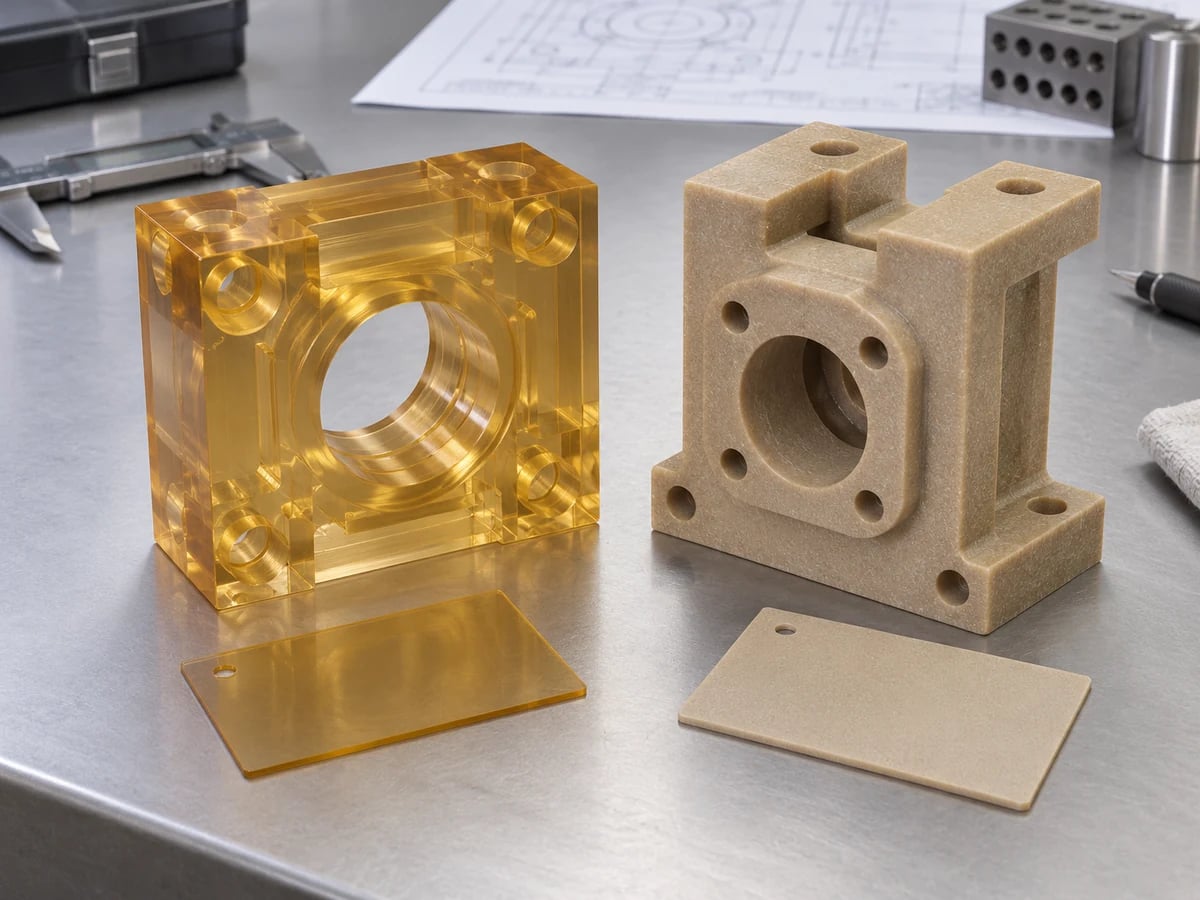
PEI kann zu Isolatoren, Verbindungskomponenten, Halbleiterbefestigungen, Gerätegehäusen und Strukturhalterungen CNC-bearbeitet werden. Ungefülltes Material hat üblicherweise ein natürliches Bernstein-Aussehen; Verstärkte Formulierungen können undurchsichtig sein und ein unterschiedliches mechanisches und Oberflächenverhalten aufweisen. Die Farbe allein identifiziert keine Note.
Eine Notenbezeichnung ist unbedingt erforderlich. Dabei kommt es auf das Harz, die Verstärkung, die Herstellungsgeschichte der Schaftform und die beabsichtigte Exposition an. Die Harzdaten sollten mit dem gelieferten Halbzeugbestand und den Anforderungen des fertigen Bauteils verglichen werden.
Technische Referenzen: Ensinger PEI-Materialleitfaden · SABIC ULTEM-Harzportfolio
PEI bietet ein nützliches Gleichgewicht aus thermischen, elektrischen und strukturellen Eigenschaften. Passen Sie diese Eigenschaften an die Belastungs-, Belichtungs- und Dokumentationsanforderungen Ihrer Komponente an.
Ziehen Sie PEI in Betracht, bei dem herkömmliche technische Kunststoffe an nützlicher Steifigkeit oder Festigkeit verlieren. Bestätigen Sie Dauer- und Spitzenbedingungen anhand der ausgewählten Materialqualität.
Nützlich zum Isolieren von Trägern, Anschlüssen und Prüfvorrichtungen. Definieren Sie Spannung, Umgebung und kritische Isolationsgeometrie.
Steifheit und geringe Bewegung können dazu beitragen, die Schnittstellen aufrechtzuerhalten, aber die Wärmeausdehnung und die Materialbelastung müssen noch überprüft werden.
Viele Sorten bieten eine brauchbare Flammenleistung, ohne dass alle Formulierungen, Farben oder Dicken als gleichwertig betrachtet werden müssen.
Ein Kandidat für tragende Kunststoffbauteile. Verwenden Sie sortenspezifische Festigkeits- und Steifigkeitswerte bei Betriebstemperatur.
Hilfreich bei anhaltender Belastung; Bewerten Sie Dauer, Temperatur, Belastung und Verstärkung, bevor Sie eine langfristige Passform genehmigen.
Technische Referenzen: Ensinger PEI-Materialleitfaden
Wählen Sie die genaue Sorte aus, bevor Sie die Bearbeitungsroute bewerten. Die folgenden Familien leiten die Überprüfung; Es wird davon ausgegangen, dass Spezialrezepturen nicht auf Lager sind.
Ungefülltes PEI ist ein üblicher Ausgangspunkt für elektrische Hochtemperaturisolatoren und allgemeine Präzisionsteile. Natürliches Bernsteinmaterial sorgt für eine relativ sauber bearbeitete Oberfläche; Genaue Bestandsbezeichnung und Rückverfolgbarkeit bleiben wichtig.
Ein 30 % glasfaserverstärkter PEI-Harztyp. Eine Verstärkung erhöht im Allgemeinen die Steifigkeit und verringert die thermische Bewegung, während sie gleichzeitig Werkzeugabrieb und Richtungseffekte erhöht. Bestätigen Sie den passenden Halbzeugbestand und die Lieferantendaten.
Wenn in Ihrer Zeichnung 10 %, 20 % oder eine andere Verstärkungsstufe angegeben ist, geben Sie die genaue Bezeichnung an. Wir bestätigen die Lagerform, Verfügbarkeit und Dokumentation, bevor wir diese Sorte angeben.
Eine Formulierung wie Ultem 9085 muss explizit angefragt werden. Es handelt sich um eine PEI-Mischung; Die Verfügbarkeit von Harz oder additiver Fertigung ist kein Beweis für die Verfügbarkeit bearbeitbarer Lagerbestände oder die Konformität der fertigen Teile.
Für Gesundheits-, ESD- und andere Spezialformulierungen sind die genaue Qualität, Herkunft und Belege erforderlich. Biokompatibilität, Sterilisationskompatibilität und elektrisches Verhalten müssen für die tatsächliche Anwendung bewertet werden.
ULTEM ist eine Marke von SABIC. TOPS Plastics impliziert keine Genehmigung durch den Markeninhaber, keine automatische Luft- und Raumfahrtzulassung oder eine pauschale medizinische Qualifikation. Dokumente und Tests werden vor dem Kauf vereinbart und Ersatzlieferungen bedürfen der Zustimmung des Kunden.
Technische Referenzen: Ensinger PEI-Bearbeitungs- und Lagersorten · SABIC ULTEM-Harzportfolio
Ultem 1000 ist nicht gefüllt; Ultem 2300 enthält 30 % Glasfaser. Wählen Sie die verstärkte Option für eine gerechtfertigte Steifigkeits- und Stabilitätsanforderung, nachdem Sie Zähigkeit, Oberflächenbeschaffenheit und Werkzeug überprüft haben.
| Faktor | Ultem 1000 | Ultem 2300 |
|---|---|---|
| Verstärkung | Ungefülltes PEI. | 30 % glasfaserverstärktes PEI. |
| Steifheit | Nützliche Steifigkeit für allgemeine Hochleistungsteile. | Typischerweise höherer Modul; Bestätigen Sie die Bestandsdaten und die Richtung. |
| Dimensionsstabilität | Gute Dimensionsstabilität bei richtiger Bearbeitung. | Eine geringere thermische Bewegung und eine höhere Steifigkeit können hilfreich sein. Faserorientierung ist wichtig. |
| Zähigkeit | Im Allgemeinen größere Dehnung als die verstärkte Sorte. | Typischerweise geringere Dehnung; Dünne Abschnitte und Kerben bedürfen der Pflege. |
| Werkzeugverschleiß | Überprüfen Sie den Zustand des Fräsers und die Wärmeentwicklung. | Größerer Abrieb durch Glasverstärkung. |
| Elektrische Anwendungen | Ein häufiger Isolatorkandidat; Überprüfen Sie die Isolation und Exposition. | Nützlich in geeigneten elektrischen Designs; bestätigen Sie klassenspezifische Daten. |
| Präzisionsstrukturteile | Überlegen Sie, wo Belastung und Durchbiegung akzeptabel sind. | Berücksichtigen Sie steifigkeitsgesteuerte Komponenten und eine reduzierte Durchbiegung. |
| Oberflächenbeschaffenheit | Normalerweise eine sauberere, gleichmäßigere sichtbare Oberfläche. | Füllstoffe können die Textur und freiliegende Fasern beeinflussen. |
Beginnen Sie mit 1000, wenn Isolierung, Hitzebeständigkeit und das Gleichgewicht zwischen Zähigkeit und Aussehen zum Teil passen. Erwägen Sie 2300, wenn eine geringere Durchbiegung oder thermische Bewegung eine Verstärkung erfordert. Wählen Sie nicht die stärker klingende Sorte, ohne die Montagelasten und Spannungskonzentrationen zu überprüfen.
Technische Referenzen: Ensinger PEI-Bearbeitungs- und Lagersorten
Besprechen Sie Ihre PEI-Note →Passen Sie den Prozess an die funktionalen Schnittstellen an. Planen Sie den Zugang, die Unterstützung und die Bezugspunktstrategie, bevor Sie die endgültige Bearbeitungssequenz festlegen.
Halterungen, Gehäuse, Vorrichtungen, Verteiler, Isolierblöcke und Strukturbauteile mit Taschen, Profilen und Montagedetails.
Entdecken Sie diesen Service →Buchsen, Distanzstücke, Hülsen, Ringe, Isolierteile und Gewindeteile mit konzentrischen Durchmessern und kontrollierten Flächen.
Entdecken Sie diesen Service →Mehrflächenmerkmale, zusammengesetzte Winkel, komplexe Luft- und Raumfahrtkonzepte und Halbleitervorrichtungen, bei denen der Werkzeugzugriff die Geometrie unterstützt.
Entdecken Sie diesen Service →Präzisionslöcher, Befestigungsmerkmale, Gewinde und zugehörige Bohrungen. Überprüfen Sie Breakout, Engagement, Support und Inspektionszugriff.
Fräsen und Drehen können bei Bedarf kombiniert werden. Zusätzliche Achsen verbessern nicht automatisch die Genauigkeit: Fräserreichweite, Teileunterstützung, Temperatur und konsistente Bezugspunkte steuern das Ergebnis.
Technische Referenzen: Ensinger PEI-Bearbeitungs- und Lagersorten
Definieren Sie die erforderliche Leistung getrennt vom Materialnamen. Eine Notenbewertung und ein konformes fertiges Bauteil sind verschiedene Phasen der Überprüfung.
Geben Sie Spannung, Luftstrecken, Kriechstrecken, Kontaktabstände und die Betriebsumgebung an. Dimensionsprüfungen verifizieren die Isolationsgeometrie; Spannungsprüfungen müssen gesondert vereinbart werden.
Geben Sie die anwendbare Prüfung oder Spezifikation, die erforderliche Dicke, Farbe und Dokumentation an. Übertragen Sie eine Harzbewertung nicht auf jede Rohlingsform, Geometrie oder Baugruppe.
Identifizieren Sie die genehmigte Materialbezeichnung, die Rückverfolgbarkeit und alle Flammen-, Rauch-, Toxizitäts- oder Wärmefreisetzungsanforderungen. Bestätigen Sie, welche Nachweise für das fertige Teil benötigt werden.
Leitfähige oder ESD-Modifikationen können das Isolierverhalten verändern. Auch Sterilisation und chemische Einwirkung können die Eignung für die Anwendung beeinträchtigen.
Für eine Angebotsanfrage senden Sie die Spezifikation zusammen mit der Zeichnung. Wir prüfen vor der Angebotserstellung die Materialquelle und die erforderlichen Unterlagen. Aussagen wie „Luftfahrtzulassung“, „medizinische Qualität“ oder eine universelle Flammschutzklasse lassen sich nicht aus dem Wort Ultem ableiten.
Technische Referenzen: SABIC ULTEM-Harzportfolio
Senden Sie uns Ihre Elektro- und Materialanforderungen →PEI kann effektiv bearbeitet werden, aber Hitze, Werkzeugzustand, Werkstückspannung und Materialspannung bestimmen die Oberflächenqualität und Maßgenauigkeit. Bei verstärkten Sorten muss auch auf abrasive Füllstoffe geachtet werden.
Die Schneidwärme wird nicht so effizient abgeleitet wie bei Metallen. Überprüfen Sie die Spanabfuhr, die Schnittbedingungen und die für das Material geeignete Kühlung.
Ein großer oder ungleichmäßiger Materialabtrag kann nach dem Lösen der Spannung zu Materialspannungen führen und Flächen oder Bohrungen verschieben.
Stumpfe Kanten können die Hitze erhöhen und die Oberfläche beschädigen. Der Zustand des Werkzeugs ist während der gesamten Charge von Bedeutung, insbesondere bei kritischen Merkmalen.
Verstärkte Sorten und dünne, nicht unterstützte Abschnitte können abplatzen oder reißen, wenn Schnitt- oder Klemmlasten sich an einer Kante konzentrieren.
Glasverstärkung beschleunigt den Abrieb. Planen Sie geeignete Werkzeuge und Kontrollen, bevor sich durch Verschleiß die Größe oder der Oberflächenzustand ändert.
Vergleichen Sie für einen ersten Artikel die kritischen Maße nach dem Lösen aus der Vorrichtung und bei vereinbarten Messbedingungen. Eine Messung an einem festsitzenden oder warmen Teil beschreibt möglicherweise nicht die eingebaute Passform.
Die erreichbare Toleranz hängt von der Sorte, der Verstärkung, der Teilegröße, der Geometrie, der Wandstärke, dem Zustand des Rohmaterials, der Temperatur und der Prüfmethode ab. Wir überprüfen jedes kritische Feature, anstatt ein unbestätigtes, universelles Limit zu veröffentlichen.
| Funktion | Hauptüberlegung |
|---|---|
| Präzisionsbohrung | Lokale Wärme, Wandstärke, passende Passung und eine geeignete Messmethode. |
| Dünne Wand | Durchbiegung, konzentrierter Klemmdruck und Rissgefahr. |
| Großer Teil | Wärmeausdehnung, Unterstützung und gleichmäßige Messbedingungen. |
| Ebenheit | Lagerbeanspruchung, Materialabtragsbilanz und Zustand nach der Freigabe. |
| Mehrflächengeometrie | Datumsstrategie und die Beziehung zwischen Setups. |
| Gewinde | Steifigkeit, Eingriffslänge, Anzugskräfte und Einsatzauswahl. |
| Glasgefülltes PEI | Werkzeugverschleiß, Faserrichtung und Oberflächenzustand. |
| Enge Passform | Prüftemperatur, Einbautemperatur und das Gegenmaterial. |
PEI ist im Vergleich zu vielen Standardkunststoffen formstabil, dehnt sich jedoch bei der Temperatur aus und kann sich bewegen, wenn durch die Bearbeitung innere Spannungen freigesetzt werden. Große Teile, dünne Abschnitte und enge Passungen bedürfen besonderer Sorgfalt.
Überprüfen Sie die Passung im gesamten Betriebstemperaturbereich, insbesondere wenn PEI mit Metall zusammenpasst. Durch Verstärkung kann die Bewegung und ihre Richtung verändert werden.
Lokale Wärme kann die gemessene Größe und den Oberflächenzustand beeinflussen. Kontrollieren Sie den Prozess und vermeiden Sie die Genehmigung von Abmessungen nur, während das Teil warm ist.
Erheblicher Materialabtrag ausgleichen und Bewegung nach dem Lösen beurteilen. Die Herstellung des Rohmaterials und eine vorherige Konditionierung können das Ergebnis beeinflussen.
Vereinbaren Sie vor der endgültigen Abnahme die Messumgebung und etwaige Stabilisierungszeiten oder qualifizierte Entspannungsverfahren.
Wenn ein Glühen oder ein anderes thermisches Verfahren erforderlich ist, bestätigen Sie die genaue Sorte und die Anweisungen des Lieferanten. Als universelle TOPS-Fähigkeit werden keine festen Temperatur-, Zyklus- oder Einweichzeiten beansprucht. Überprüfen Sie kritische Abmessungen nach jedem Vorgang, der das Teil verändern kann.
Geben Sie der Zeichnung genügend Kontext, um die installierte Funktion zu steuern. Qualität, elektrische Oberflächen, thermische Belastung und Dokumentation können ebenso wichtig sein wie eine Toleranz.
Geben Sie die Bezeichnung und Verstärkung für Harz oder Material an. „Ultem“ allein kann eine Anwendung, die von einer bestimmten Formulierung abhängt, nicht kontrollieren.
Überprüfen Sie die Spannweite, die Belastung, den Zugang zum Fräser und die Unterstützung. Steifes Material kann dennoch an einer dünnen oder eingekerbten Stelle reißen.
Sorgen Sie für nutzbare Radien, um Spannungskonzentrationen zu reduzieren und unnötig schlanke Fräser zu vermeiden.
Identifizieren Sie Verbindungs-, Lokalisierungs- und Dichtungsschnittstellen. Belassen Sie die unkritische Geometrie bei praktischen Anforderungen.
Überprüfen Sie tiefe Taschen und schwierige Kanten, bei denen der Verschleiß oder die Zugänglichkeit des Fräsers eine verstärkte Oberfläche beeinträchtigen kann.
Identifizieren Sie Kontakttrennungen, Kriechwege und Bereiche, in denen Grate oder Beschädigungen die Isolierung beeinträchtigen könnten.
Stellen Sie Dauer- und Spitzentemperaturen, Arbeitszyklen und passende Materialien für Passungen und Halterungen bereit.
Geben Sie die Flammen-, Luftfahrt-, medizinischen oder elektrischen Anforderungen sowie die erforderlichen Nachweise an. Bestätigen Sie genehmigte Substitutionen vor der Herstellung.
Vierzehn verschiedene Komponentenkonzepte veranschaulichen die Bandbreite der zeichnungsbasierten Geometrie. Dabei handelt es sich um KI-generierte Beispiele, nicht um festgelegte Katalogprodukte oder verifizierte Kundenprojekte.
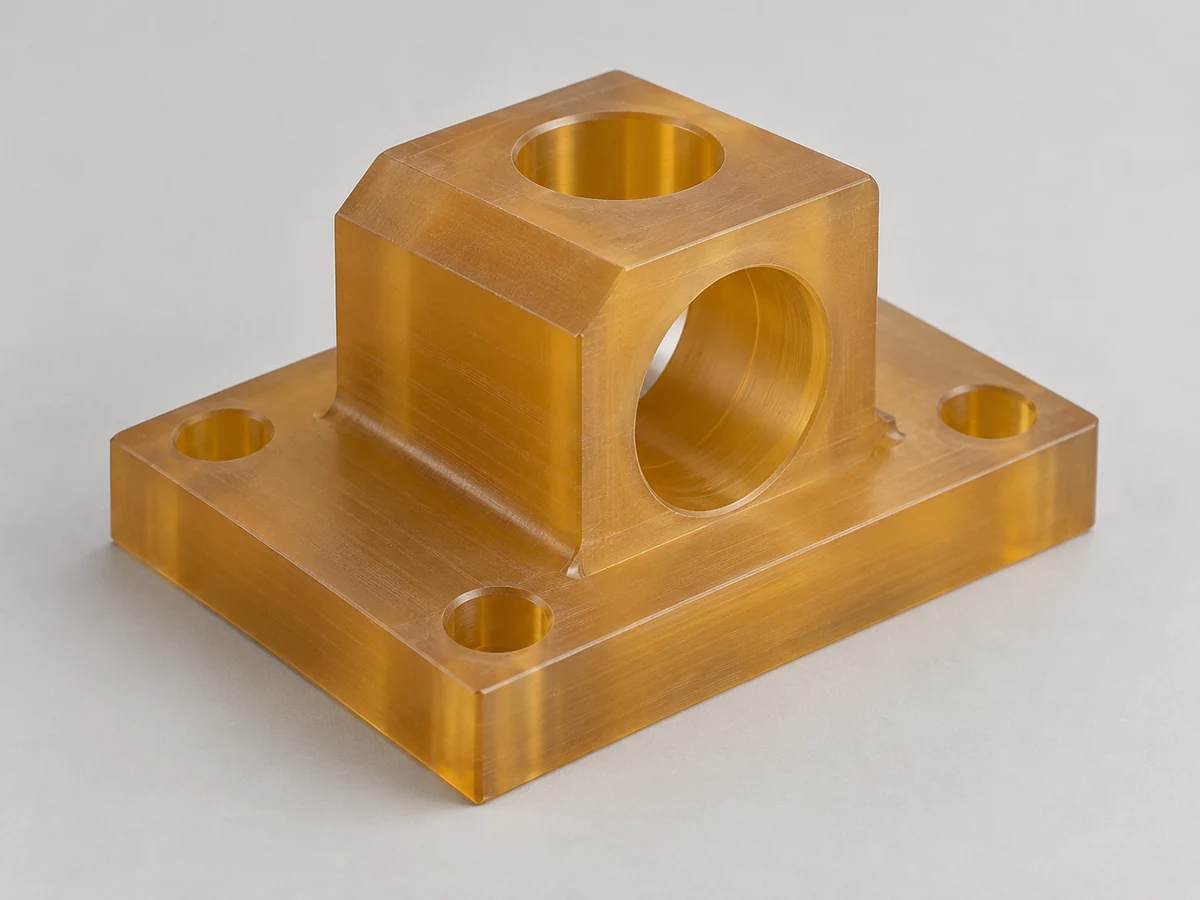
Isolierblöcke mit kontrollierten Abständen und Montageschnittstellen.
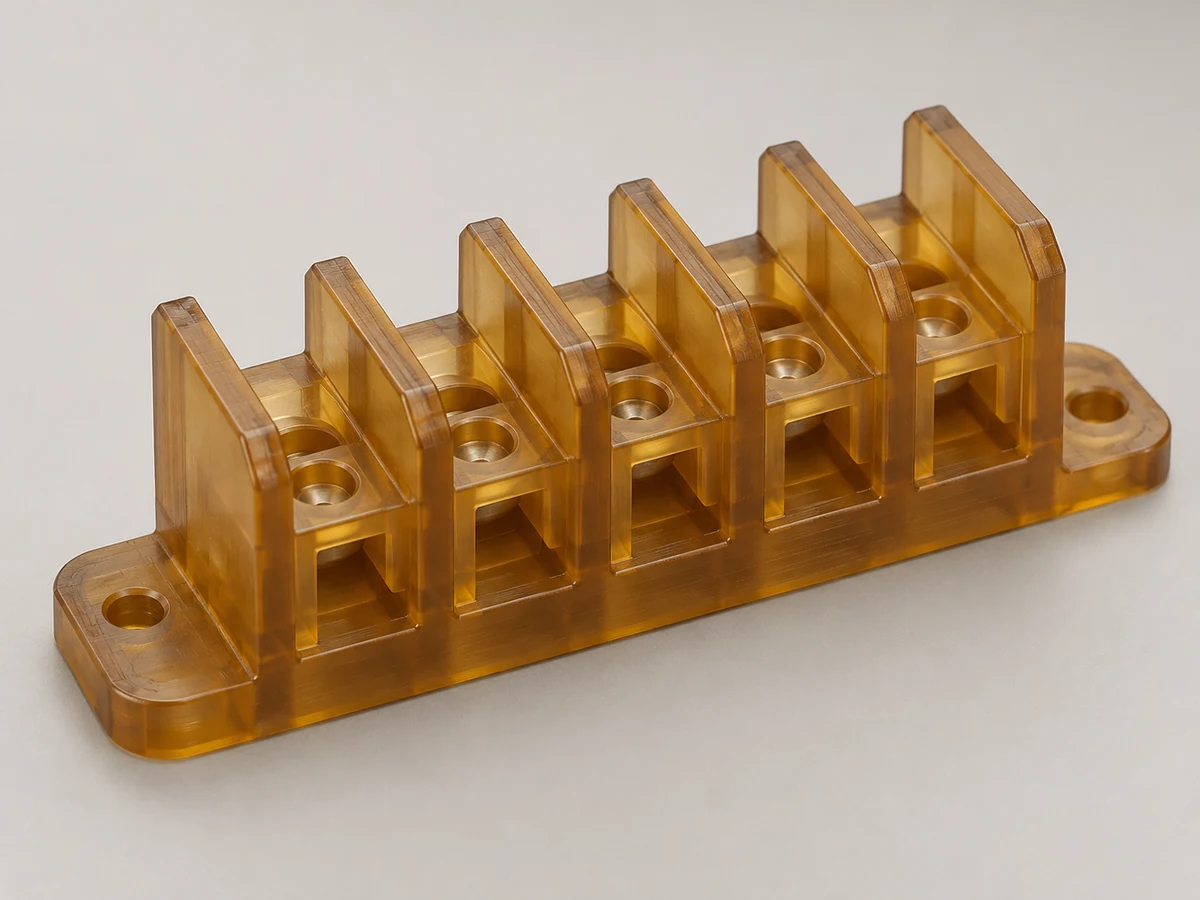
Anschlussträger und Isolierbarrieren mit vorgegebener Isolationsgeometrie.
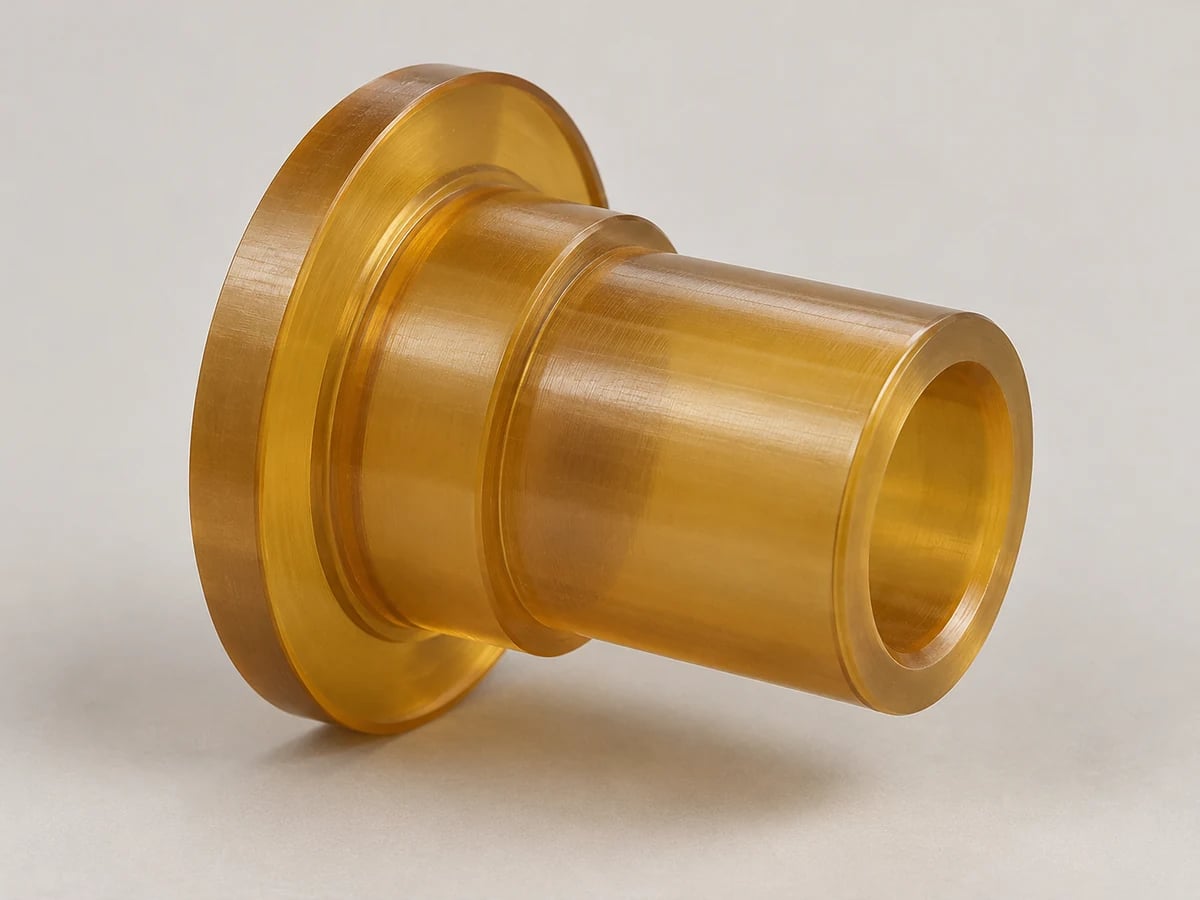
Konzentrische Hülsen und Flanschschnittstellen auf Passung und Temperatur überprüft.
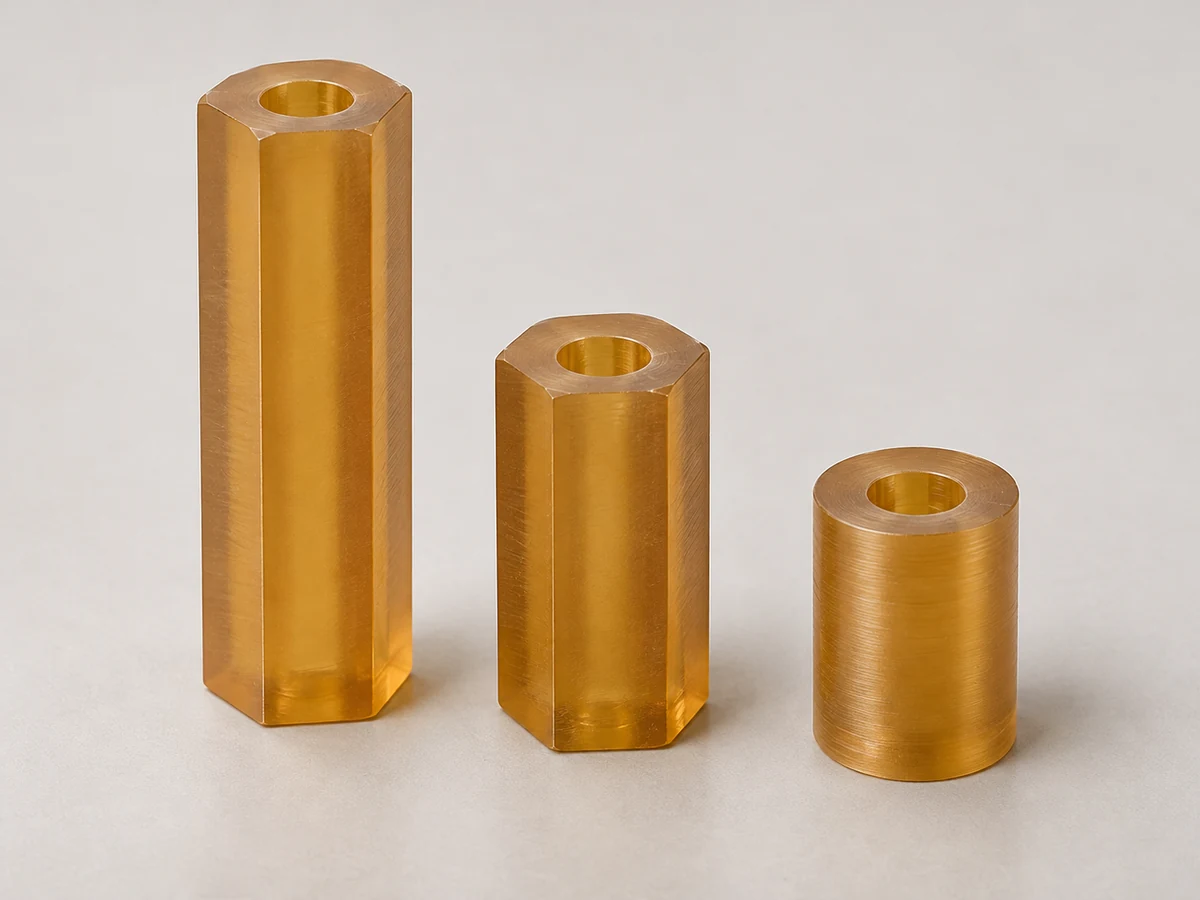
Trennbauteile mit definierter Länge, Flächen und Bohrungen.
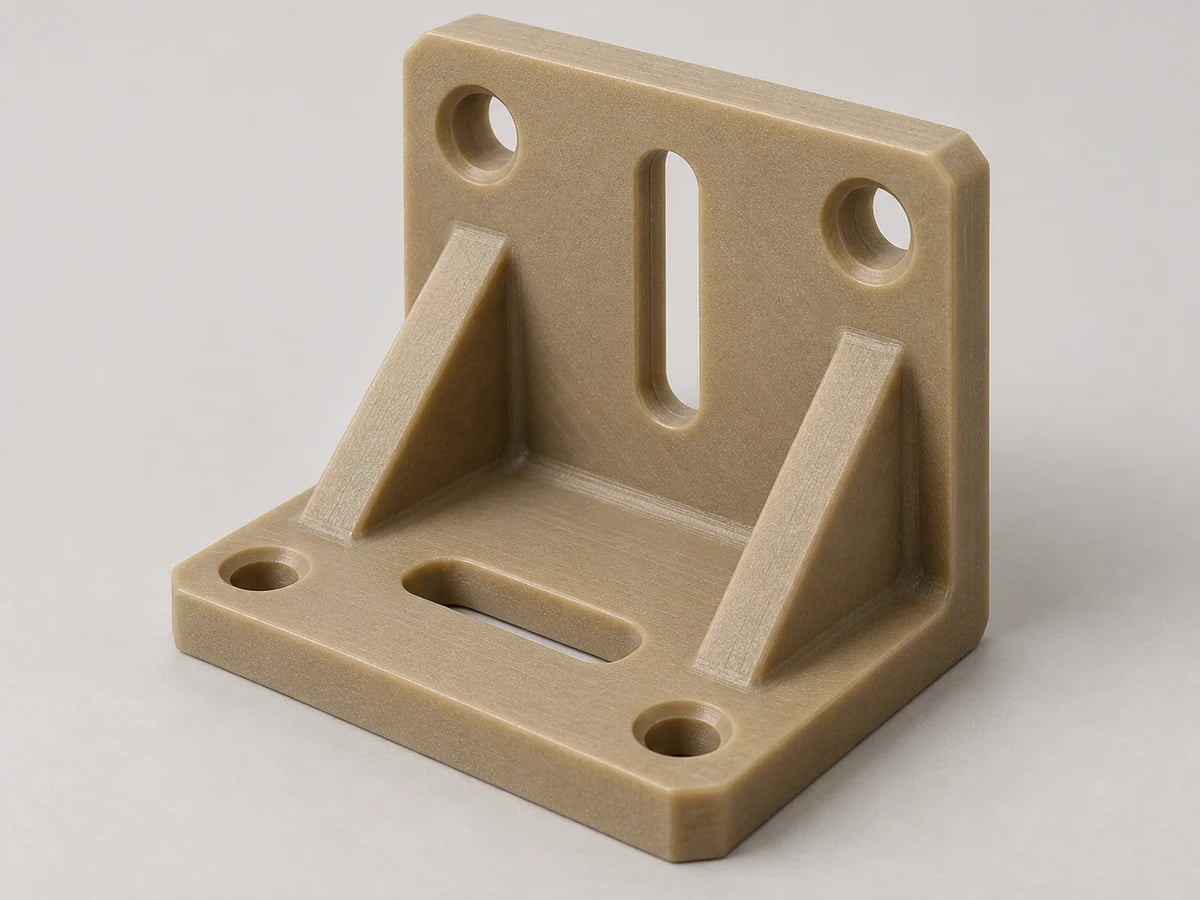
Verstärkte Montagegeometrie mit Überprüfung der Steifigkeit und des Lastpfads.
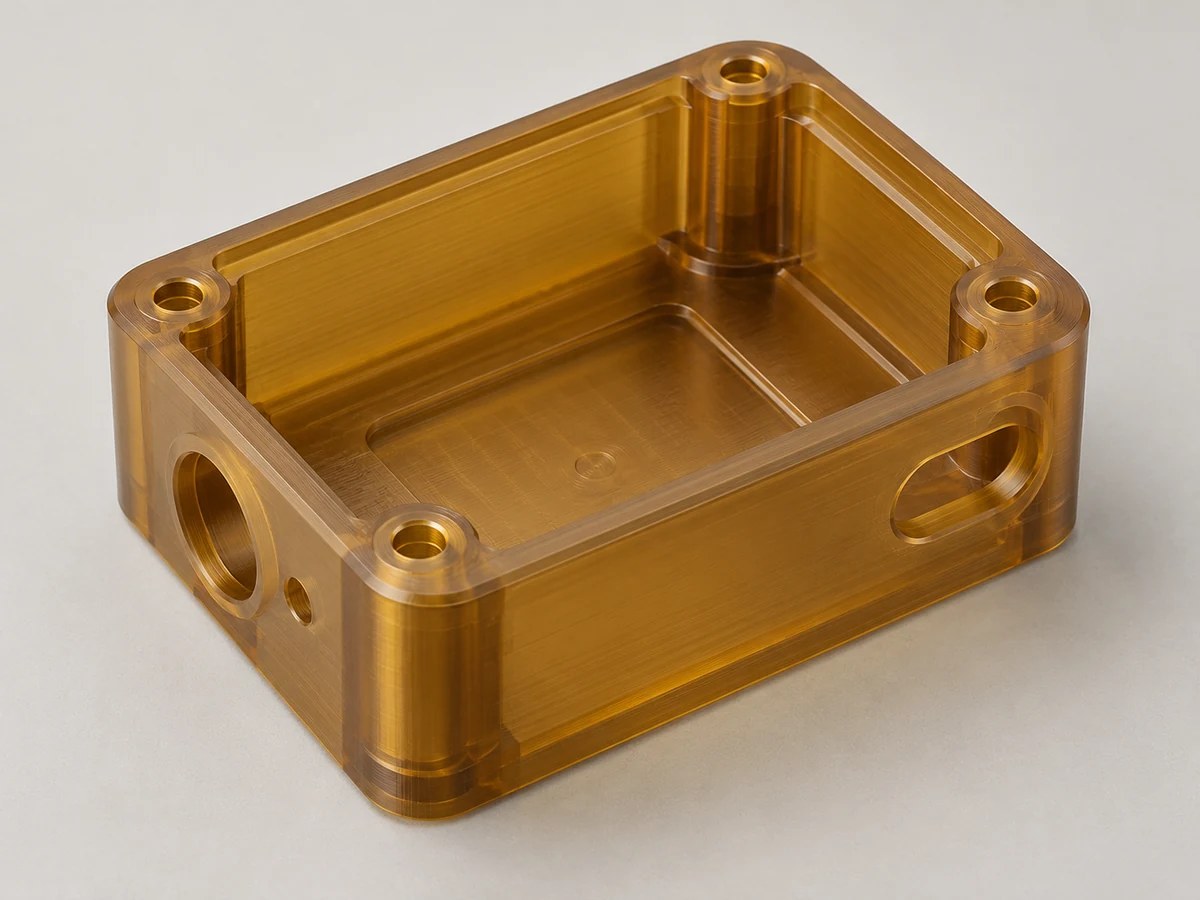
Taschenkörper mit Vorsprüngen, Schnittstellen und Montagefreiräumen.
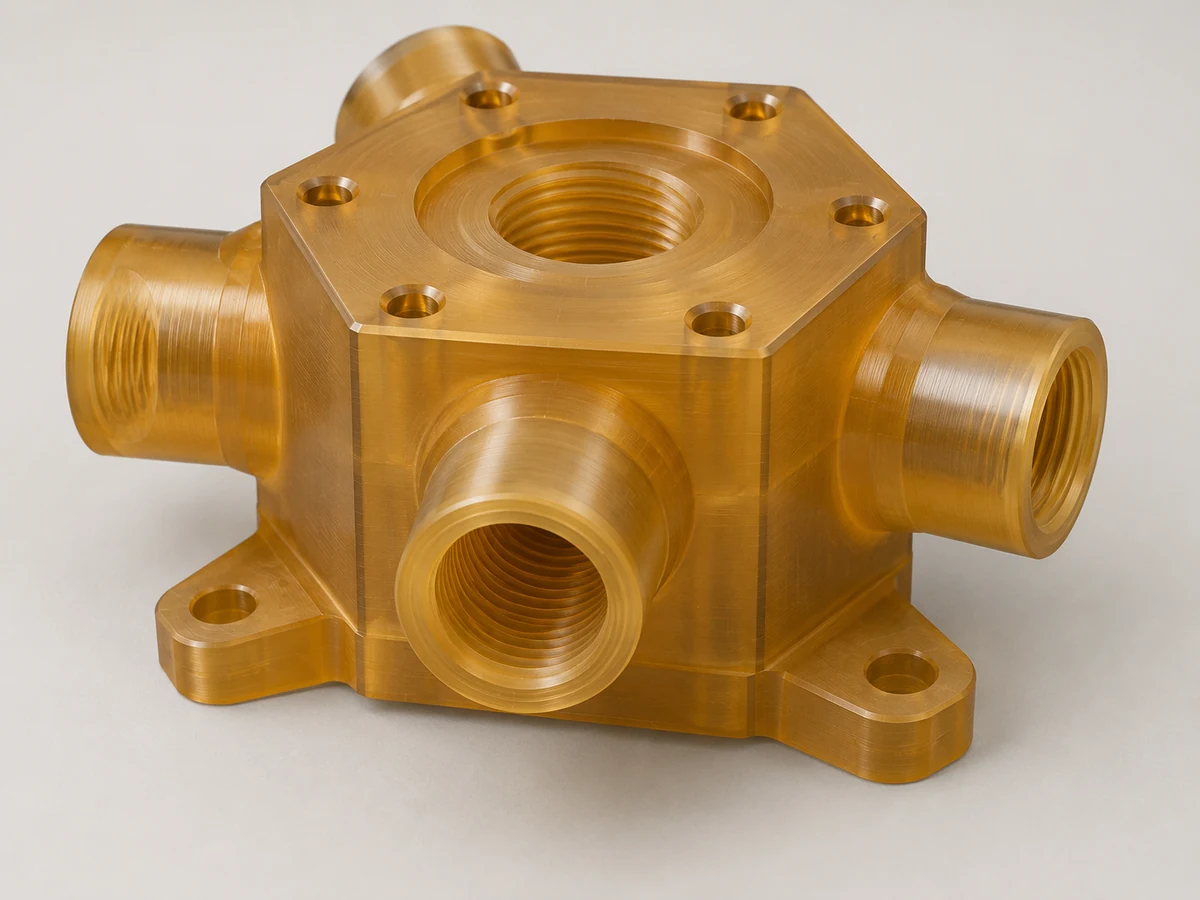
Anschlüsse und Durchgänge für bestimmte Medien, Temperaturen und Testbedingungen.
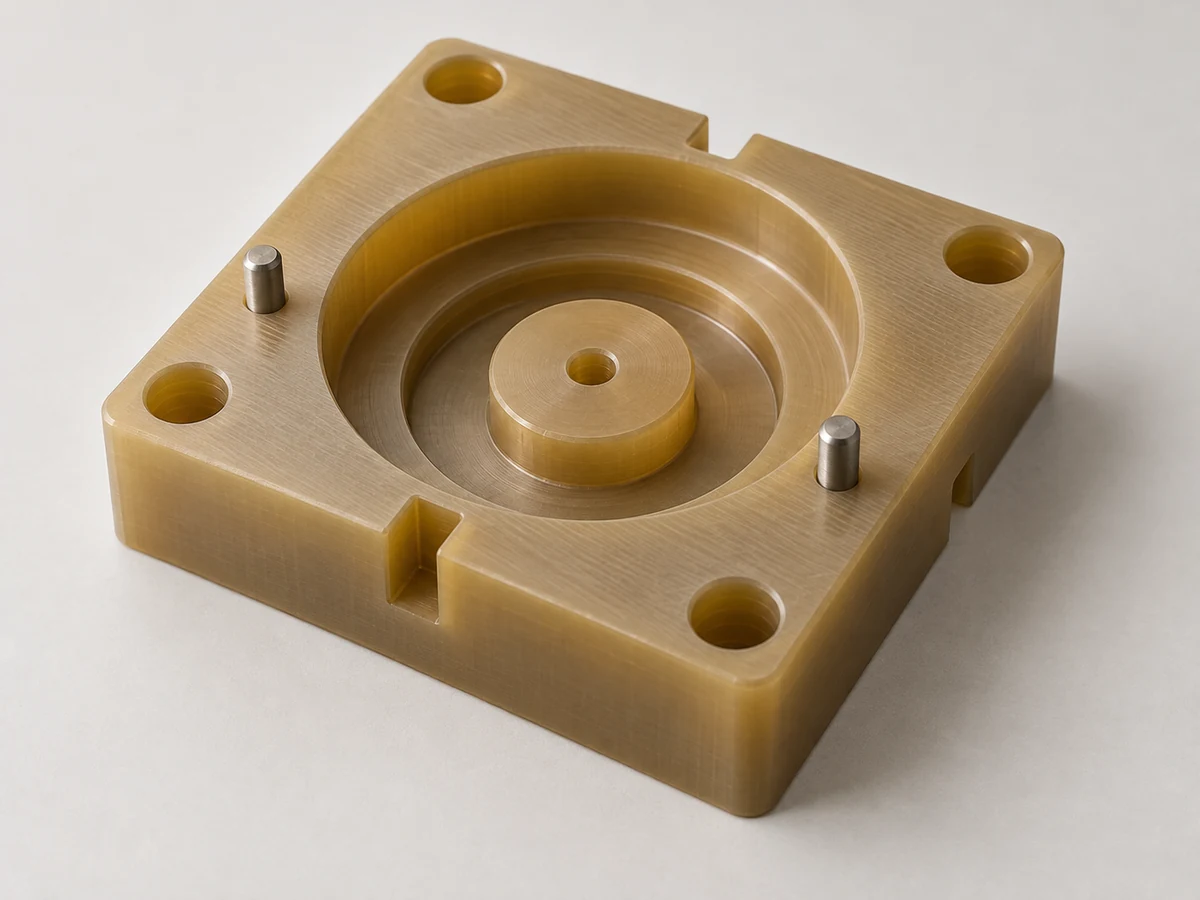
Lokalisierung von Bauteilen mit Anforderungen an Sauberkeit, Güte und Abmessung.
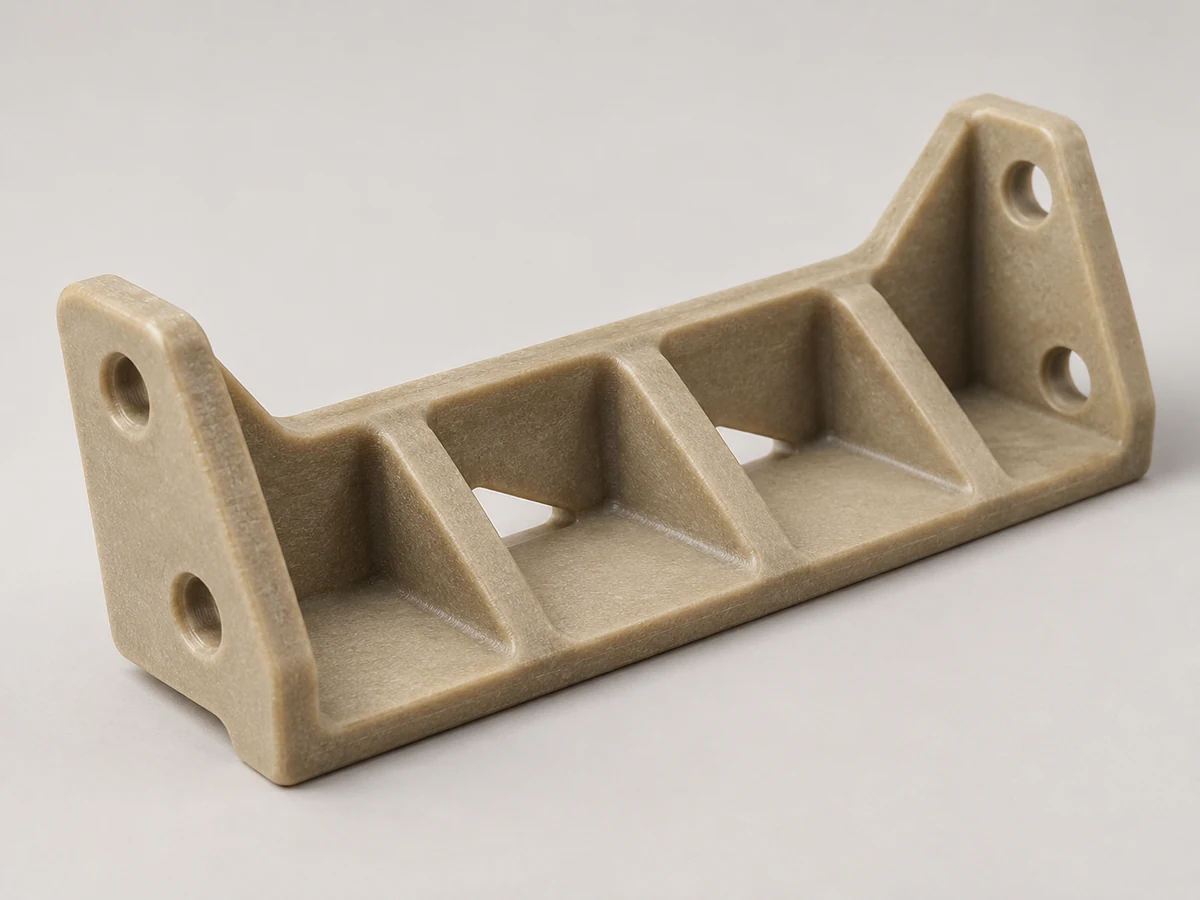
Innenmontagekonzepte unterliegen den genehmigten Material- und Luftfahrtspezifikationen.
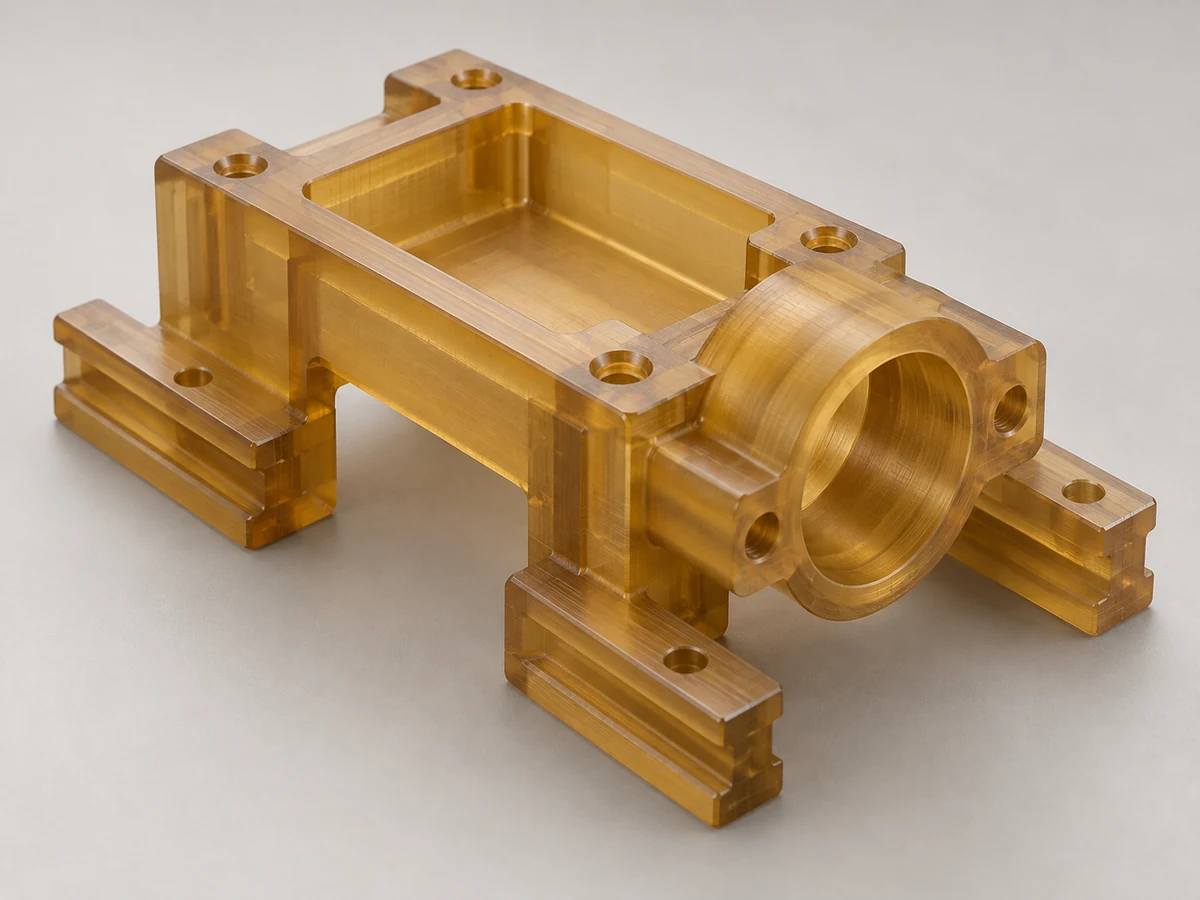
Geräteschnittstellen zur Qualitätsdokumentation und zur Überprüfung der Reinigung oder Sterilisation.
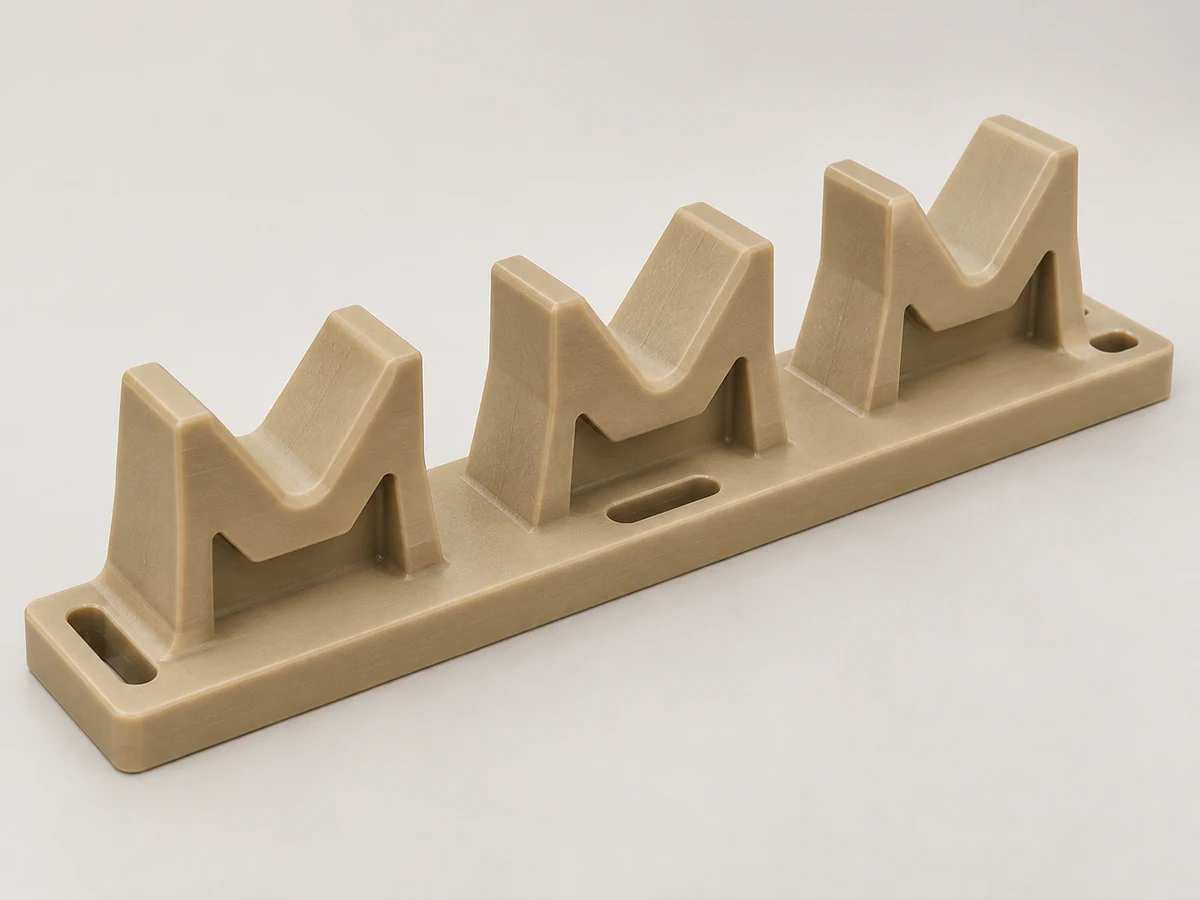
Unterstützte Halterungen und Positionierungssockel für definierte Lasten und Temperaturzyklen.
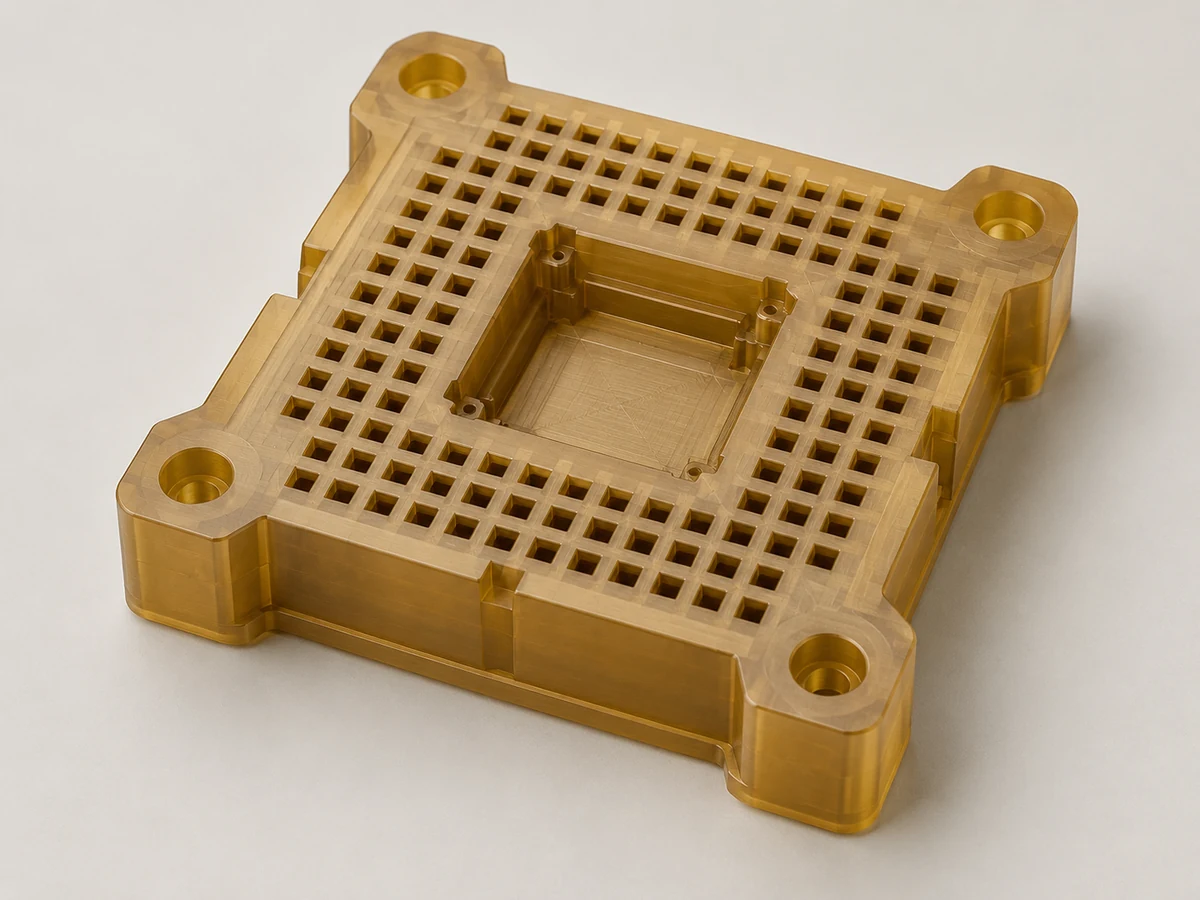
Kontaktträger mit Lochmustern und Anforderungen an die elektrische Isolation.
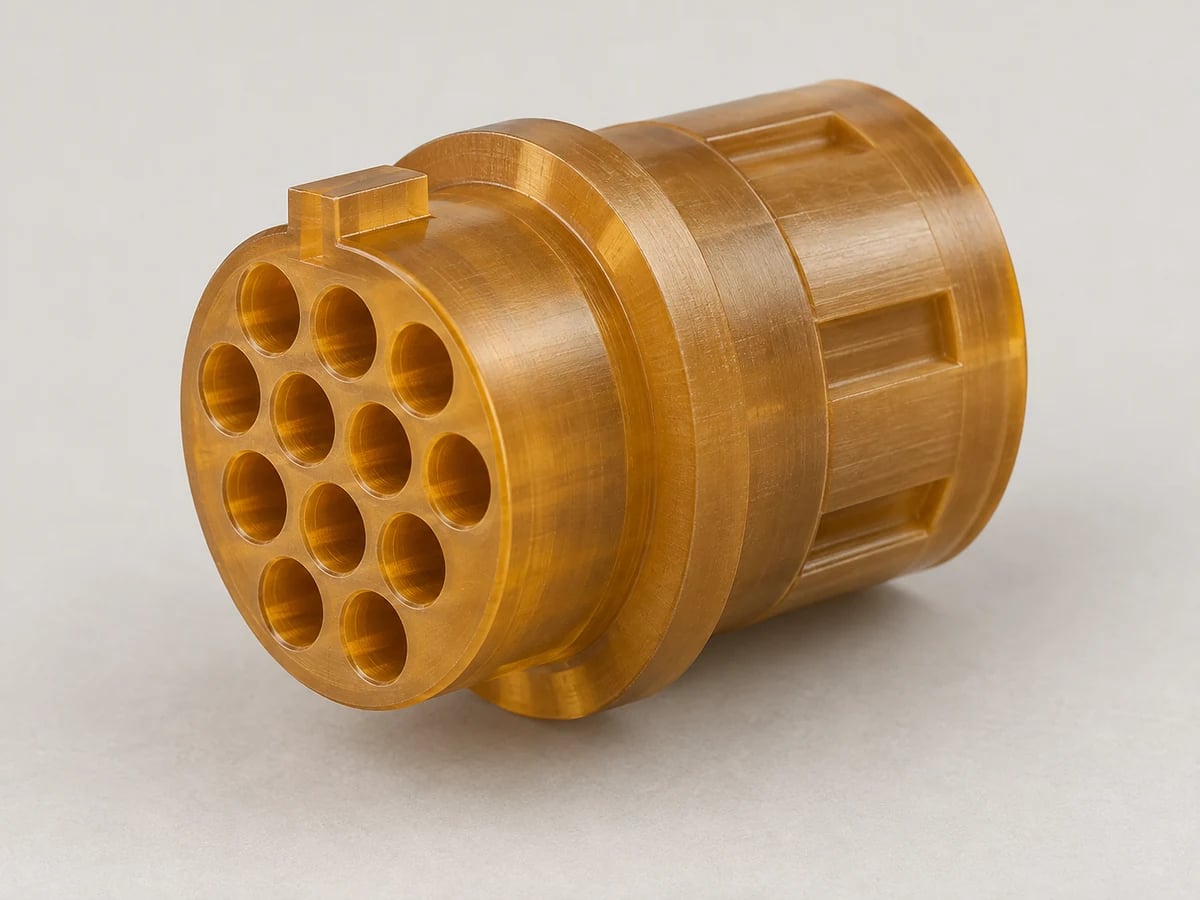
Passfedereinsätze mit spezifiziertem Stiftabstand, Bohrungsgeometrie und Dokumentation.
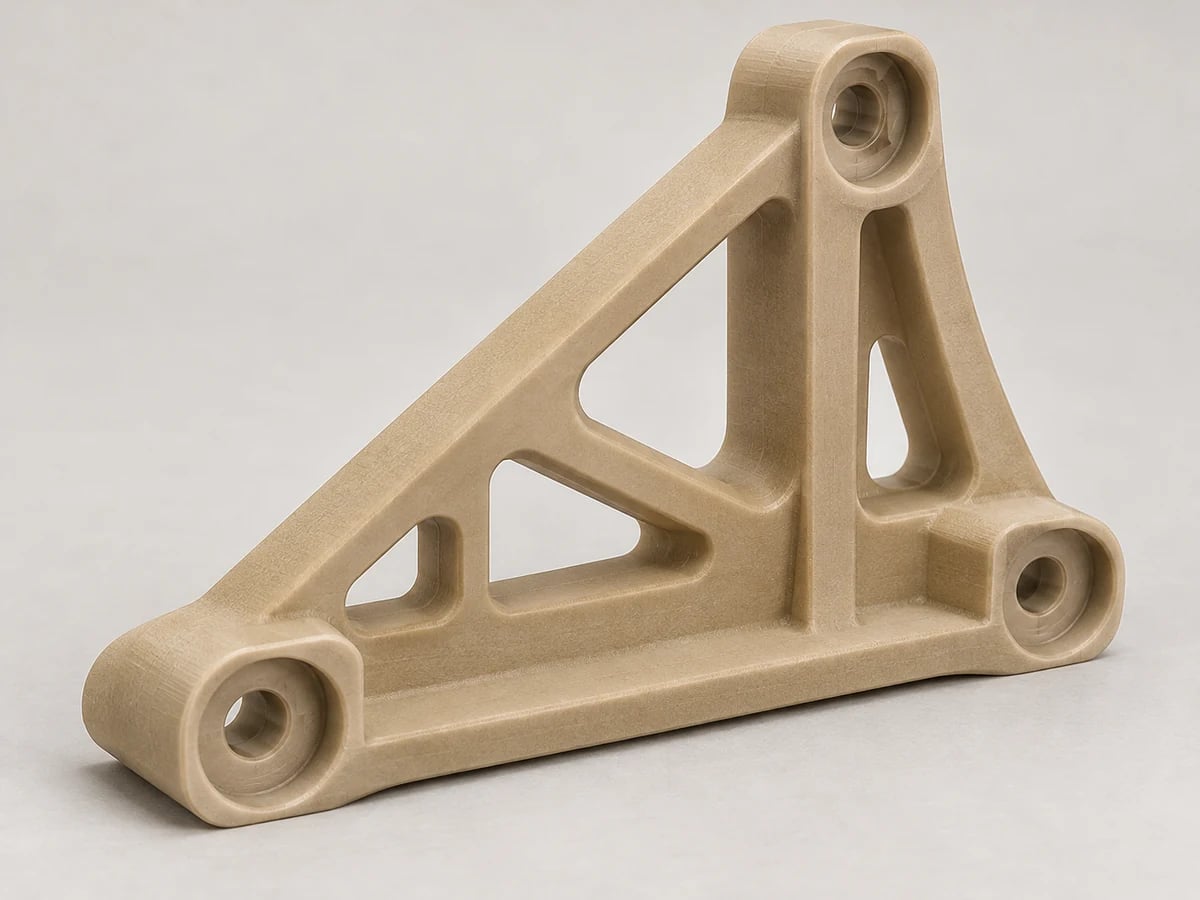
Leichte Stützgeometrie mit Bezugspunkten, Lasten und Verformungsgrenzen.
Bestimmen Sie die Oberfläche entsprechend ihrer Funktion. PEI wird häufig aufgrund seiner technischen Leistung ausgewählt, daher haben Maßhaltigkeit und Sauberkeit in der Regel Vorrang vor optischem Polieren.
Ein praktisches Finish für Funktionsteile, bei denen kontrollierte Werkzeugspuren akzeptabel sind. Kantenzustand und Gratgrenzen definieren.
Überprüfen Sie kritische Pass- oder Sichtflächen und vereinbaren Sie eine geeignete Oberflächenanforderung oder ein Referenzmuster.
Überprüfen Sie Löcher, Gewinde, Taschen und dünne Kanten, ohne Isolationsmerkmale zu beschädigen oder kritische Abmessungen zu ändern.
Geben Sie den Ort, die Tiefe und alle Lesbarkeitsanforderungen für die Kennzeichnung an und vermeiden Sie dabei kritische beanspruchte oder elektrische Oberflächen.
Überprüfen Sie den Gewindehalt, die Installationslasten, die Hardwarekompatibilität und die erforderliche Inspektion der gesamten Baugruppe.
Glasgefülltes Material kann auch nach einem Feinbearbeitungsdurchgang Struktur oder freiliegende Fasern aufweisen. Stimmen Sie das Erscheinungsbild dort ab, wo es darauf ankommt, und halten Sie kosmetische Anforderungen getrennt von Isolierung und Maßhaltigkeit.
Die Materialidentität einer hochwertigen PEI-Komponente verdient frühzeitige Aufmerksamkeit. Vereinbaren Sie den Prüfplan, die Protokolle und die Abnahmebedingungen vor dem ersten Artikel.
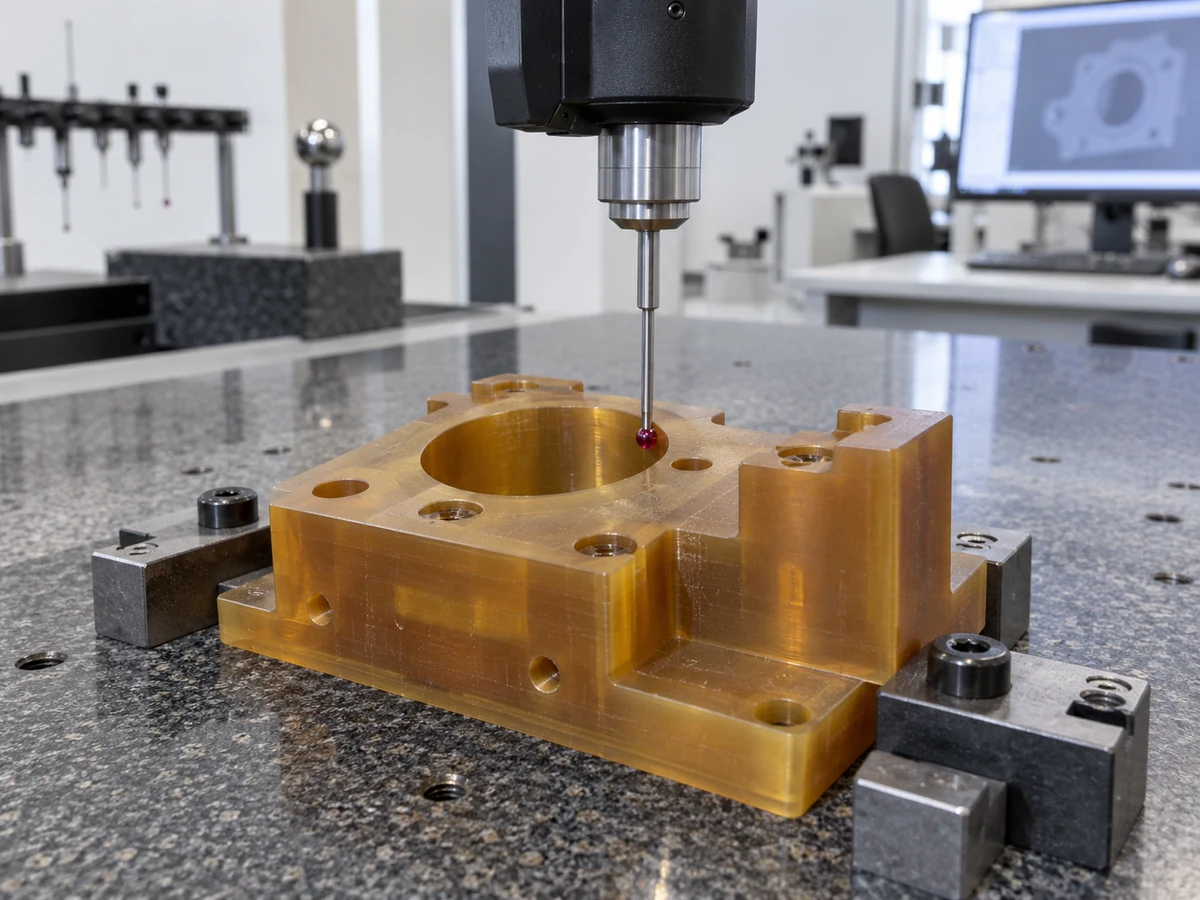
Zu den Prüfungen können Lochposition, Bohrungsgröße, Ebenheit, Rechtwinkligkeit, Gewinde, Passmerkmale und Mehrflächenbeziehungen gehören. Die Isolationsmaße werden an den angegebenen Stellen überprüft. Elektro- oder Flammprüfungen sind ein gesondert vereinbarter Umfang. Materialaufzeichnungen werden nicht durch eine Farbprüfung ersetzt.
Bei der Versandinspektion sollten die genehmigte Qualität und Revision, die Teileidentifikation, die vereinbarten Aufzeichnungen und der Verpackungsschutz bestätigt werden. Ein Referenzmuster kann dabei helfen, die Endbearbeitung zu klären, aber die technische Zeichnung und die Abnahmekriterien bestimmen die Freigabe.
Ziehen Sie PEI in Betracht, wenn die thermischen, elektrischen, Flammen- und Steifigkeitsanforderungen mit der ausgewählten Sorte übereinstimmen. Erwägen Sie PEEK für anspruchsvollere chemische oder thermische Belastungen; Überprüfen Sie den vollständigen sortenspezifischen Vergleich, anstatt davon auszugehen, dass immer ein Polymer gewinnt.
| Faktor | Ultem / PEI | PEEK |
|---|---|---|
| Temperaturfähigkeit | Hochtemperaturoption; Belastung und Langzeitbedingungen prüfen. | Je nach Güteklasse wird es oft für anspruchsvollere thermische Beanspruchungen ausgewählt. |
| Stärke | Hohe Festigkeit; Durch die Verstärkung werden Steifigkeit und Dehnung wesentlich verändert. | Hohe Festigkeit; Ausgefüllte und nicht ausgefüllte Noten können nicht als ein Wert verglichen werden. |
| Elektrische Isolierung | Nützliche Isolierqualitäten; Formulierung und Umgebung prüfen. | Nützliche Isolierqualitäten; gefüllte Formulierungen können sich unterschiedlich verhalten. |
| Dimensionsstabilität | Gut, mit kontrollierter Materialspannung und thermischer Bewegung. | Gut; Kristallinität, Qualität und Verarbeitungshistorie beeinflussen das Verhalten. |
| Chemische Beständigkeit | Bestätigen Sie Medium, Konzentration, Temperatur und Belastung. | Generell breitere chemische Beständigkeit; Die Kompatibilität muss noch überprüft werden. |
| Flammwidrigkeit | Ein wichtiger Auswahlfaktor für geeignete Güten und Prüfbedingungen. | Verfügbare sortenspezifische Flammenleistung; Überprüfen Sie die Dicke und Aufzeichnungen. |
| Bearbeitungskosten | Für ein geeignetes, geradliniges Teil kann es niedriger sein. | Geometrie, Qualität, Werkzeuge und Inspektion können die Kosten erhöhen oder verändern. |
| Materialkosten | Oft niedriger als vergleichbares PEEK-Material; Bestätigen Sie das tatsächliche Angebot. | Häufig höhere Lagerkosten; Qualität, Größe und Verfügbarkeit sind wichtig. |
| Innenräume der Luft- und Raumfahrt | Nützlich, wenn die genehmigte Formulierung und die erforderlichen Nachweise passen. | Wird verwendet, wenn seine Eigenschaften und die genehmigte Spezifikation dies rechtfertigen. |
| Extremer chemischer/thermischer Einsatz | Bewerten Sie die tatsächliche Exposition; folgern Sie keinen universellen Grenzwert. | Oftmals ein stärkerer Kandidat, je nach Note und Bewerbungsqualifikation. |
Verwenden Sie PEI, wenn seine zugelassenen thermischen, elektrischen und Flammeneigenschaften die Anforderungen zu akzeptablen Kosten erfüllen. Steigen Sie auf PEEK um, wenn die Belastung oder mechanische Beanspruchung dies rechtfertigt. Vergleichen Sie äquivalente Materialqualitäten und Betriebsbedingungen, nicht unabhängige Schlagzeilenzahlen für Harzplatten.
Technische Referenzen: Ensinger PEEK-Materialberatung
Entdecken Sie die PEEK-Bearbeitung →Vergleichen Sie zunächst die Arbeitsanforderungen: Betriebstemperatur, Belastungen, Verschleiß, Chemikalien, Feuchtigkeit, elektrisches Verhalten und für die Genehmigung erforderliche Nachweise.
| Material | Hauptstärke | Im Vergleich zu PEI |
|---|---|---|
| PEI / Ultem | Wärme, elektrische Eigenschaften und sortenspezifisches Flammenverhalten. | Ausgangsbasis für diese Materialüberprüfung. |
| PEEK | Anspruchsvolle chemische und thermische Anwendungen. | Oftmals eine kostenintensivere Option für anspruchsvolleren Service. |
| POM / Delrin | Bearbeitbarkeit und präzise mechanische Komponenten. | Normalerweise eine Wahl mit niedrigerer Temperatur. |
| Nylon | Zähigkeit, Verschleiß und viele Gleitanwendungen. | Typischerweise feuchtigkeitsempfindlicher; Voraussetzung für die Einbaupassung. |
| Polycarbonat | Transparenz und Schlagfestigkeit. | In der Regel handelt es sich um eine Option für transparente Komponenten mit niedrigerer Temperatur. |
| PPS | Chemische und thermische Leistung. | Eine andere Balance aus Steifigkeit, Zähigkeit und Verstärkung; Überprüfen Sie die genaue Note. |
PPS dient als technischer Vergleich und stellt keinen Anspruch auf vorrätige TOPS-Sorten dar. Wenn Sie PPS oder eine andere Alternative angeben, bestätigen wir vor dem Angebot die Lieferung und Leistungsfähigkeit für dieses Projekt.
Die Bewerbungsvoraussetzungen legen die Note, Prüfung und Nachweise fest. Ein Materialfamilienname allein qualifiziert ein fertiges Teil nicht für eine regulierte oder sicherheitskritische Verwendung.
Innenhalterungen und Isolierkomponenten, bei denen die angegebenen Anforderungen an Formulierung, Rückverfolgbarkeit und Flamme/Rauch erfüllt sind.
Isolatoren, Steckereinsätze, Buchsen und Strukturträger mit kontrollierter Isolation und Montagefunktionen.
Vorrichtungen und Testkomponenten mit definierter Temperatur, Sauberkeit und elektrischem Verhalten.
Hochleistungsgeräteteile mit exakter Sortendokumentation und qualifizierten Reinigungs- bzw. Sterilisationsbedingungen.
Hochtemperaturbefestigungen und Strukturschnittstellen auf Belastung, Kriechen und Temperaturwechsel überprüft.
Elektrische und thermische Schnittstellen, bei denen die zugelassenen Material- und Flammenanforderungen zur Anwendung passen.
Geben Sie Expositionsdauer und Temperatur an, nicht nur ein Branchenetikett. Der medizinische Einsatz erfordert eine anwendungsspezifische Bewertung; Die Verwendung im Flugzeuginnenraum erfordert die angegebene Formulierung und den angegebenen Nachweis, keine allgemeine Erklärung, dass alle PEI geeignet sind.
Verwenden Sie Prototypen, um die Funktions- und Prüfbasislinie festzulegen, und behalten Sie dann die Qualitäts-, Zeichnungs- und Abnahmekontrolle für Nachbestellungen bei.
Validieren Sie Passform und Abmessungen und führen Sie dann vereinbarte thermische, elektrische und strukturelle Anwendungstests durch. Ein bearbeiteter Prototyp legt nicht automatisch eine Form- oder Additivroute fest.
Entdecken Sie diesen Service →Genehmigen Sie die Güteklasse, den ersten Artikel, das Programm und den Prüfumfang für spezielle Ausrüstungsteile.
Kontrollieren Sie die Materialquelle, Verstärkung, Zeichnungsrevision, Bearbeitungsänderungen und Aufzeichnungen für wiederkehrende OEM-Komponenten.
Eine Änderung der Sorte, des Lagerlieferanten oder der Verstärkung kann eine erneute Überprüfung erforderlich machen. Bestätigen Sie die Ersetzungen und die Dokumentation, bevor Sie die nächste Charge produzieren.
Bei PEI-Teilen können Materialqualität, Verstärkung, Temperatur, elektrische Anforderungen und Dokumentation ebenso wichtig sein wie die Maßtoleranz. Unsere Prüfung beginnt mit der Bewerbung und der gemeinsamen Zeichnung.
Überprüfen Sie die polymerspezifischen Anforderungen an Halterung, Schnitt und Einbau.
Bewerten Sie die nicht verfüllte oder verstärkte Trasse anhand der Belastungs-, Ziel- und Quelldaten.
Planen Sie Profile, Rotationsmerkmale und Mehrflächengeometrie rund um den Werkzeugzugriff.
Beziehen Sie Temperatur und thermische Bewegung in die Toleranz- und Anwendungsprüfung ein.
Konzentrieren Sie sich vor der Angebotserstellung auf funktionale Bezüge und praktische Geometrie.
Bauen Sie ein wiederkehrendes Angebot rund um einen genehmigten ersten Artikel und eine kontrollierte Überarbeitung auf.
Bestätigen Sie genaue Dokumentations- und Quellenanforderungen, anstatt auf die Einhaltung zu schließen.
Vereinbaren Sie Maßabnahmen und Aufzeichnungen für das tatsächliche Bauteil.
Lagerverfügbarkeit, numerische Leistungsfähigkeit, Tests, Zertifizierungen und Lieferverpflichtungen werden im Angebot bestätigt. Abbildungen stellen keine verifizierten TOPS-Testergebnisse oder dokumentierten Kundenprojekte dar.
Sorgen Sie dafür, dass die Sortenauswahl und die Bewerbungsanforderungen an jedem Genehmigungspunkt sichtbar sind. Vor der Herstellung werden bedingte thermische Behandlungen und zusätzliche Prüfungen festgelegt.
Direkte Antworten zu PEI-Qualitäten, Verstärkung, thermischem Service und Präzisionsbearbeitung.
Ultem ist ein SABIC-Handelsname für eine Familie von PEI-Harzen und verwandten Mischungen; PEI ist der Polymername, Polyetherimid. Geben Sie die genaue Sorten- und Lagerbezeichnung an, anstatt nur den Handelsnamen zu verwenden.
Ultem 1000 ist ungefülltes PEI; Ultem 2300 besteht zu 30 % aus Glasfasern. Die verstärkte Sorte hat im Allgemeinen eine höhere Steifigkeit und eine geringere thermische Bewegung, aber eine geringere Dehnung, eine stärkere abrasive Bearbeitung und eine andere Oberflächentextur.
PEI ist mit geeigneten Werkzeugen und Unterstützung bearbeitbar. Präzise Teile erfordern immer noch Wärme, Materialspannung und Spannkontrolle; Verstärkte Sorten berücksichtigen zusätzlich den Werkzeugverschleiß.
Ja. Fräsen unterstützt Taschen, Gehäuse und Vorrichtungen; Das Drehen unterstützt konzentrische Hülsen, Buchsen und Ringe. Die tatsächliche Route hängt von der Geometrie, dem Gefälle, der Zufahrt und den Inspektionsanforderungen ab.
Toleranzen werden Merkmal für Merkmal überprüft. Sorte, Größe, Wandstärke, Materialspannung, Temperatur und Prüfmethode bestimmen die Machbarkeit. Senden Sie die Zeichnung mit kritischen Passungen und Messbedingungen.
PEI wird im Allgemeinen für Anwendungen bei höheren Temperaturen als Standard-Polycarbonat ausgewählt. Der zulässige Betriebszustand hängt weiterhin von der genauen Sorte, Belastung, Dauer und den erforderlichen Eigenschaften ab.
PEI-Material ist oft günstiger als vergleichbares PEEK-Material, der endgültige Teilepreis ist jedoch projektspezifisch. Güteklasse, Rohlingsgröße, Materialausbeute, Geometrie, Verarbeitung und Inspektion wirken sich alle auf das Angebot aus.
Ungefülltes Ultem 1000 ist ein üblicher Ausgangspunkt für Isolierkomponenten. Die beste Qualität hängt von Spannung, Temperatur, Umgebung, Steifigkeit und erforderlichen Zulassungen ab. Verstärkte oder ESD-Typen erfordern eine separate Überprüfung der elektrischen Eigenschaften.
Bestimmte PEI-Typen können für Anwendungen in der Luft- und Raumfahrt geeignet sein, wenn die genehmigte Formulierung und die erforderlichen Nachweise erfüllt sind. Ultem 9085 ist eine PEI-Mischung; Seine Harzbewertung ist kein Beweis für die Verfügbarkeit bearbeitbarer Lagerbestände oder qualifiziert nicht jede fertige Komponente.
Ja. Verstärktes PEI kann mit geeigneten Werkzeugen, Unterstützung und Verschleißkontrolle bearbeitet werden. Überprüfen Sie dünne Kanten, Faserrichtung, Oberflächenzustand und Akzeptanz, nachdem das Teil freigegeben und stabilisiert wurde.
DEINE STUFE. IHRE BEWERBUNG. DEINE ZEICHNUNG.
Laden Sie Ihr CAD-Modell oder Ihre Konstruktionszeichnung hoch und geben Sie die PEI-Qualität, Verstärkung, Menge, kritische Toleranzen, Betriebstemperatur, elektrische Anforderungen und anwendbare Material- oder Flammenspezifikationen an. Unser Team überprüft vor dem Angebot die Material- und Bearbeitungsstrategie.
Berücksichtigen Sie die chemische Umgebung, die mechanischen Belastungen und die für die Genehmigung erforderliche Dokumentation. Firma, Name, E-Mail und Telefonnummer sind erforderlich; Jedes Projektdetail und das Hochladen von CAD- und 2D-Zeichnungen sind optional.
info@tops-precision.comCAD- und 2D-Zeichnungs-Uploads: zusammen maximal 10 MB. Größere Dateien können per E-Mail geteilt werden. Vereinbaren Sie den vertraulichen Umgang mit Dateien, bevor Sie vertrauliche Zeichnungen senden.