Hohe Zähigkeit
Nützlich bei Stößen und mechanischer Belastung. Bestätigen Sie die Kerbgeometrie, die Geschwindigkeit und die tatsächlichen Eigenschaften der konditionierten Sorte.

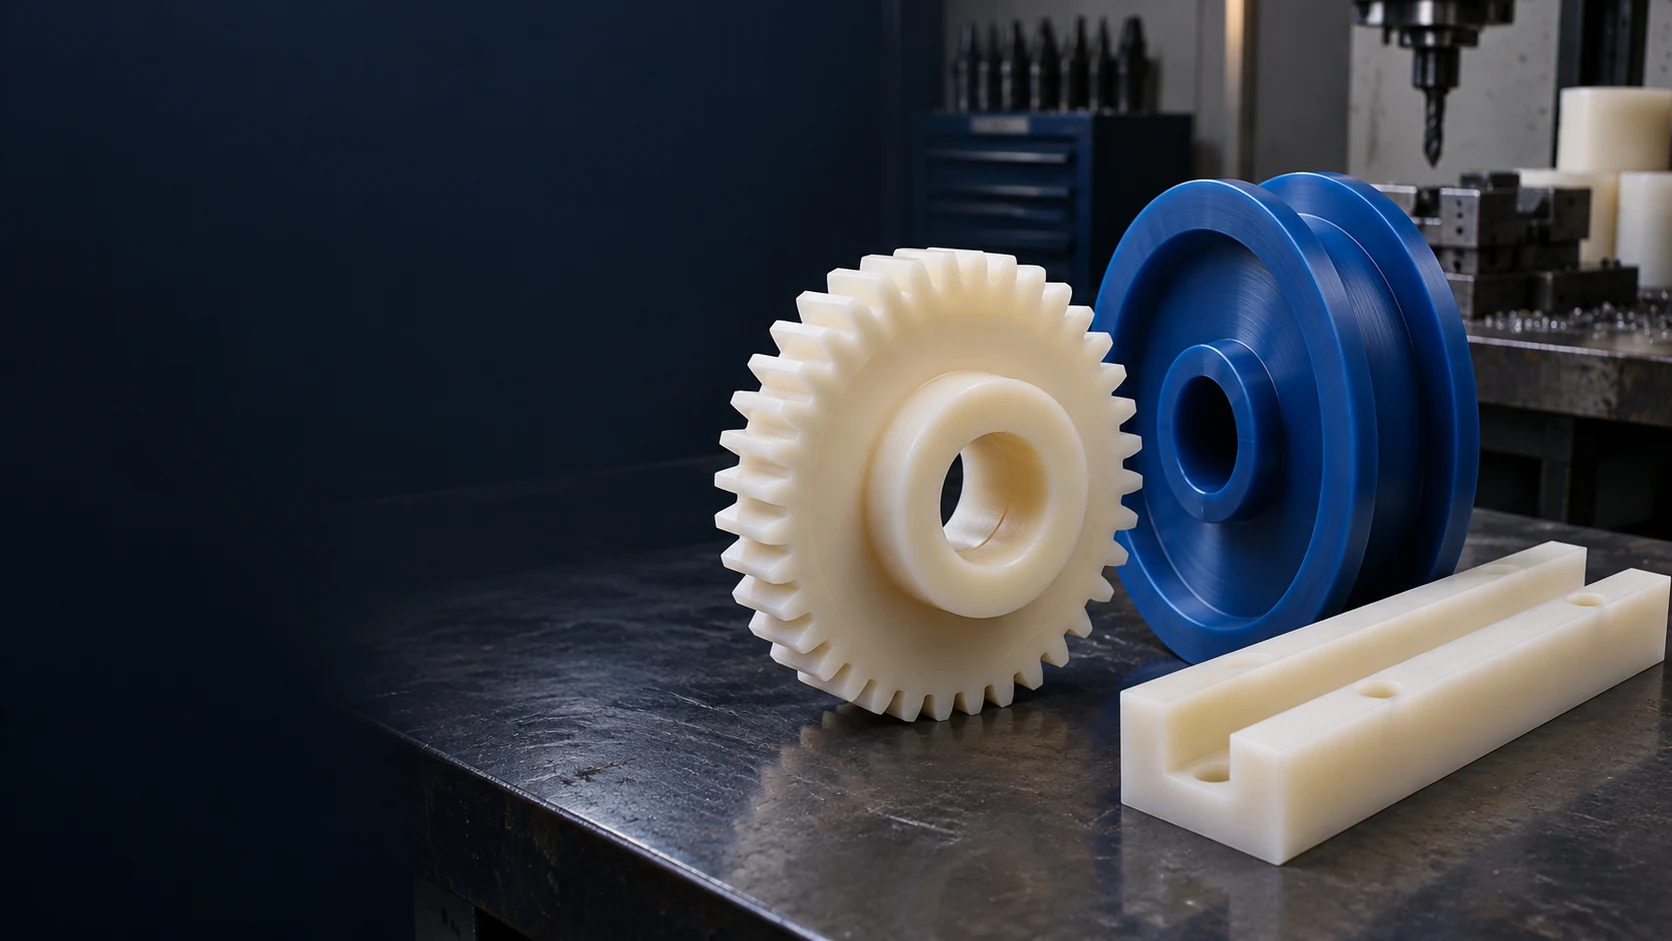
Robustheit · Trageleistung · Feuchtigkeitsbewusste Passform
TOPS Plastics bietet CNC-Bearbeitung von Nylon- und Polyamidmaterialien für kundenspezifische mechanische Komponenten, die Robustheit, Verschleißfestigkeit, geringes Gewicht und zuverlässige Gleitleistung erfordern. Wir bearbeiten PA6, PA66, Gussnylon, gefülltes Nylon und andere spezifizierte Qualitäten mittels CNC-Fräsen, Drehen und Mehrachsbearbeitung.
Die Verfügbarkeit und Eignung der Qualität wird pro Projekt bestätigt. Wenn es auf Passform oder Formstabilität ankommt, werden Feuchtigkeitsaufnahme und -konditionierung überprüft.
Definieren Sie die Polyamidsorte und den zulässigen Materialzustand, bevor Sie die Bearbeitungsroute festlegen. Lagerverfügbarkeit, Toleranzen und Dokumentation werden für jedes Projekt bestätigt.
| Fähigkeit | TOPS Plastics-Projektumfang |
|---|---|
| Materielle Familie | Nylon / Polyamid / PA. |
| Gemeinsame Noten | PA6, PA66, Gussnylon und bestimmte gefüllte Qualitäten, je nach Verfügbarkeit. |
| Prozesse | CNC-Fräsen, Drehen, Bohren, Gewindeschneiden und Bohren; Mehrachsenfunktionen nach Überprüfung. |
| Typische Teile | Zahnräder, Buchsen, Rollen, Lager, Führungen und Verschleißpolster. |
| Produktion | Prototypen-, Kleinserien- und Wiederholungs-OEM-Produktion. |
| Eingabe | Kontrollierte CAD-Modelle, technische Zeichnungen oder Muster mit Abnahmeanforderungen. |
| Dateien | STEP/STP, IGES/IGS, X_T, DWG, DXF, PDF oder ZIP. |
| Inspektion | Zeichnungsbasierte Maßprüfung im vereinbarten Feuchtigkeits- und Temperaturzustand. |
Nylon ist eine Familie technischer Thermoplaste, die Polyamide oder PA genannt werden. Seine Kombination aus Zähigkeit, mechanischer Festigkeit, Verschleißverhalten und geringem Gewicht macht es zu einem Kandidaten für industrielle Bewegungs- und Stützkomponenten.
Im Gegensatz zu POM/Delrin nimmt Nylon viel Feuchtigkeit aus der Umgebung auf. Abmessungen und mechanische Eigenschaften können sich zwischen trockenem Materialzustand und der eventuellen Betriebsumgebung ändern. Eine Materialauswahl benötigt daher sowohl eine Güteklasse als auch einen definierten Zustand.
Verwenden Sie die genaue Lieferantenbezeichnung, anstatt nur „Nylon“ anzugeben. PA6, PA66, Gusstypen und verstärkte Formulierungen weisen ein unterschiedliches Verhalten auf. Die Farbe bestimmt nicht die Chemie, den Füllstoff, die Schmierung oder die Eignung für den Kontakt mit Lebensmitteln. Die tatsächliche Anwendung und die Auswahl der genehmigten Materialdatensatzkontrolle.
Technische Referenzen: Anleitung zur Bearbeitung von Polyamid von Ensinger
Nylon ist oft eine praktische Wahl, wenn es auf Schlagfestigkeit, Verschleiß und Robustheit ankommt. Vergleichen Sie die Eigenschaften unter den tatsächlichen Feuchtigkeits- und Temperaturbedingungen, anstatt nur ein Trockenmaterial-Datenblatt zu verwenden.
Nützlich bei Stößen und mechanischer Belastung. Bestätigen Sie die Kerbgeometrie, die Geschwindigkeit und die tatsächlichen Eigenschaften der konditionierten Sorte.
Ein Kandidat für Führungen, Verschleißpolster, Buchsen und Rollen. Belastung, Gegenlauffläche und Schmierung bestimmen die Nutzungsdauer.
Kann die Bauteilmasse im Vergleich zu Metall reduzieren. Für den Austausch ist weiterhin eine Überprüfung der Steifigkeit, Belastung und Wärme erforderlich.
Unterstützt funktionelle Strukturteile unter Berücksichtigung von Spannungs-, Kriech- und Umgebungsgrenzen.
Nützlich für Bewegungskomponenten, Lager und Zahnräder. Wählen Sie Mischung und Abstand für den Arbeitszyklus.
Bei geeigneten Betriebsbedingungen oft wirtschaftlicher als PEEK. Vergleichen Sie Lager-, Einrichtungs-, Endbearbeitungs- und Qualifizierungskosten.
Wir überprüfen die Qualität des Lieferanten, die Form des Rohmaterials, die Verstärkung und den Feuchtigkeitszustand. Bei diesen Notenfamilien handelt es sich um Auswahloptionen; Verfügbarkeit und Eignung werden vor dem Angebot bestätigt.
Wird häufig für Führungen, Buchsen, Verschleißteile und schlagfeste Industriekomponenten verwendet. Die Feuchtigkeitsaufnahme erfordert eine Überprüfung der Passform und der Abmessungen.
Wird oft aufgrund seiner Steifigkeit und Festigkeit ausgewählt. Einige Trockeneigenschaften unterscheiden sich von PA6, PA66 bleibt jedoch feuchtigkeitsempfindlich; Vergleichen Sie tatsächlich aufbereitete Daten.
Typischerweise gegossenes PA6-Material, nützlich für große Rollen, Seilscheiben, Buchsen und dicke Verschleißteile. Große Lagerverfügbarkeit und Stressverhalten hängen vom Lieferanten ab.
Ein Kandidat für Lager und Gleitverschleißteile. Molybdändisulfid-Formulierung, -Beladung und -Gegenstück wirken sich auf die Leistung aus; Gehen Sie nicht davon aus, dass alle geschmierten Nylons identisch sind.
Kann die Steifigkeit erhöhen und das Kriechen verringern. Glas wirkt abrasiv auf Werkzeuge und die freigelegte Faser oder Ausrichtung kann sich auf die Oberfläche, die Abmessungen und den Verschleiß des Gegenstücks auswirken.
Gussnylon beschreibt einen Herstellungsweg, keine separate PA-Chemie. Ölgefüllte, schmiermittelmodifizierte und verstärkte Gussformulierungen müssen gesondert gekennzeichnet werden. Ersetzen Sie nicht eine generische blaue oder schwarze Standardform durch eine zugelassene kommerzielle Qualität.
Fragen Sie bei einer verstärkten Komponente nach, welche Flächen funktionsfähig sind und wie die Materialausrichtung gesteuert wird. Ein nominaler Füllstoffanteil allein führt nicht zu isotropen Eigenschaften. Lebensmittel-, Elektro- oder Automobildokumente müssen sich auf die gewählte Rezeptur und den Verwendungszweck beziehen.
Technische Referenzen: Nylon-Sortimentsportfolio der Mitsubishi Chemical Group
PA6 und PA66 beschreiben Polyamid-Chemikalien; Gussnylon beschreibt üblicherweise gegossenes PA6-Material. Wählen Sie nach sortenspezifischen mechanischen Daten, Materialgröße und Feuchtigkeitsverhalten.
| Note | Hauptstärke | Wichtigste Vorsichtsmaßnahme | Typische Anwendungen |
|---|---|---|---|
| PA6 | Robustheit und praktische Kosten. | Feuchtigkeitsempfindliche Passformen und Eigenschaften. | Verschleißteile und Führungen. |
| PA66 | Oft nützliche Steifigkeit und Festigkeit. | Nimmt immer noch Feuchtigkeit auf; Der Zustand beeinflusst den Vergleich. | Zahnräder und Strukturteile. |
| Gegossenes Nylon | Große Rohlinge und schwere Bauteile. | Bestandsstress- und Feuchtigkeitsplanung sind weiterhin erforderlich. | Große Rollen, Buchsen und Scheiben. |
| MoS₂-Nylon | Sortenspezifisches Gleit- und Verschleißverhalten. | Bestätigen Sie Formulierung, Ladung und Gegenstück. | Lager und Verschleißteile. |
| Glasgefülltes Nylon | Erhöhte Steifigkeit und reduziertes Kriechen. | Werkzeugverschleiß, freiliegende Fasern und Ausrichtung. | Strukturkomponenten. |
PA66 sollte nicht als feuchtigkeitsbeständig oder allgemein formstabiler als PA6 verkauft werden. Temperatur, Luftfeuchtigkeit, Bewehrung, Materialverarbeitung und Testbedingungen können den Vergleich verändern. Nutzen Sie Lieferantendaten, die unter vergleichbaren Bedingungen erfasst wurden.
Ein größerer Gussrohling kann wirtschaftlich sinnvoll sein, wenn eine extrudierte Form nicht verfügbar ist. Es sind noch genügend Bearbeitungszugabe und ein Plan zur Spannungsfreigabe erforderlich. Bei großen Durchmessern und dicken Abschnitten ist der Feuchtigkeitsausgleich außerdem langsamer als bei kleinen dünnen Teilen.
Passen Sie den Prozess an die Geometrie an und verwalten Sie gleichzeitig Wärme, Unterstützung und Materialzustand.
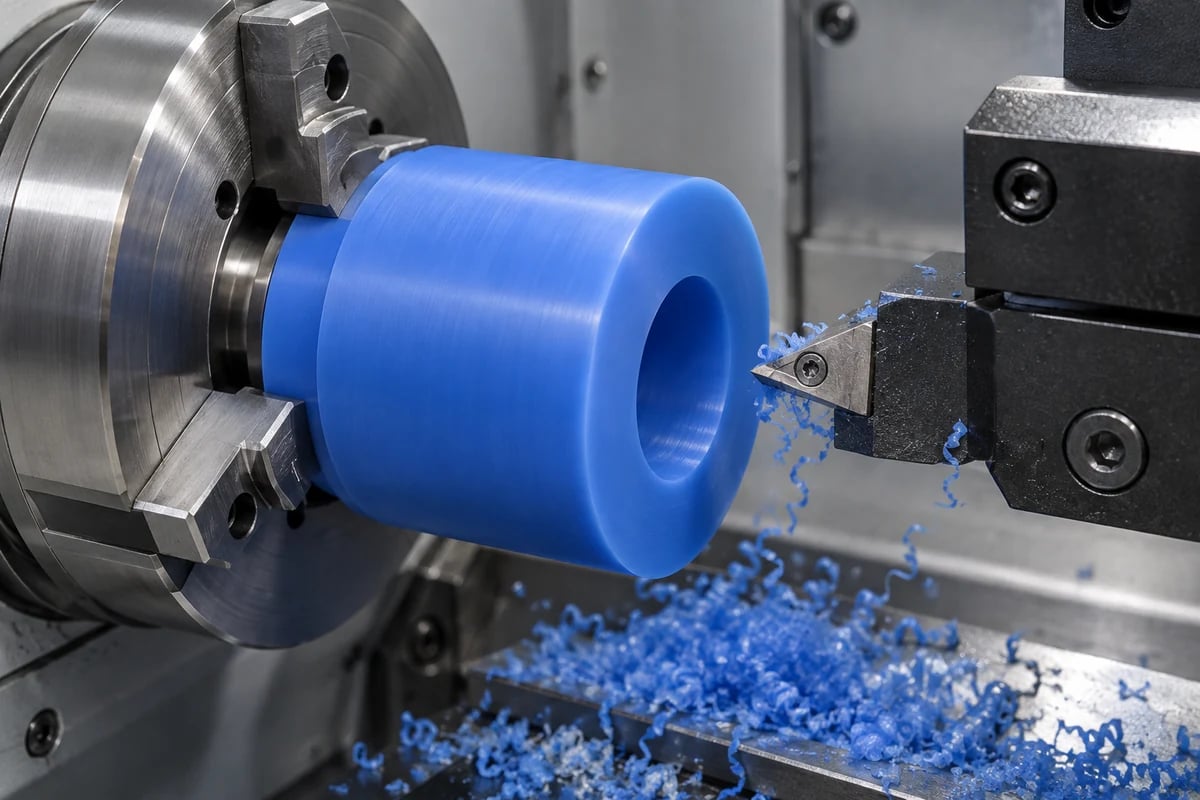
Platten, Gehäuse, Halterungen, Führungen, Vorrichtungen, Verschleißteile und Zahnräder. Überprüfen Sie die Taschentiefe, die Innenradien und das Abtragsgleichgewicht.
Erfahren Sie mehr →Buchsen, Rollen, Hülsen, Distanzstücke, Lager, Ringe und Riemenscheiben. Unterstützen Sie lange Geometrie und definieren Sie die Beziehung zwischen freigegebener Bohrung und Außendurchmesser.
Erfahren Sie mehr →Komplexe mehrflächige Geometrie, bei der der Werkzeugzugriff oder zugehörige Merkmale weniger Setups rechtfertigen. Unterstützung und Bezugskontrolle bleiben weiterhin unerlässlich.
Erfahren Sie mehr →Befestigungslöcher, Gewinde, Bohrungen, Lagersitze und Senkungen. Definieren Sie die Anforderungen an Eingriff, kritische Passung und gratfreien Durchgang.
Erfahren Sie mehr →Scharfe Werkzeuge und ein geeigneter Eingriff helfen, Reibung und örtliche Hitze zu vermeiden. Die Späne müssen die Schneidzone verlassen und dürfen sich nicht um eine Walze wickeln oder in einer Tasche nachgeschnitten werden. Die Schnittparameter werden für die Sorte und den Betrieb ausgewählt und nicht von einem universellen Nylonrezept kopiert.
Eine Halterung soll das Bauteil stützen, ohne flexible Wände in eine künstliche Form zu zwingen. Überprüfen Sie bei einem langen Ärmel die Unterstützung, den Klemmkontakt und die Inspektion nach dem Lösen. Gewindeschnittstellen erfordern eine Überprüfung des Eingriffs und der Montagebelastung, da Polymergewinde kriechen oder sich verformen können.
Nylon lässt sich gut bearbeiten, aber Flexibilität, Hitze, Materialbeanspruchung und Feuchtigkeit können sich auf die Abmessungen auswirken, die über den programmierten Schneidweg hinausgehen.
Feuchtigkeit oder Wassereinwirkung verändern den Materialzustand. Ein Trockenabnahmemaß kann möglicherweise keine Vorhersage einer installierten Passung treffen.
Dünne und lange Abschnitte können sich unter der Einspann- oder Schnittkraft bewegen. Support und Messung im freigegebenen Zustand sind wichtig.
Lokale Hitze kann die Schnittzone aufweichen und ihre Größe verändern. Begrenzen Sie Reibung und Spanansammlung.
Ein starker oder asymmetrischer Materialabtrag kann Spannungen abbauen. Für das Schruppen, Stabilisieren und Schlichten sind möglicherweise separate Schritte erforderlich.
Glas- und Schmiermittelzusätze verändern die Steifigkeit, den Werkzeugverschleiß, das Oberflächenverhalten und die Feuchtigkeitsreaktion.
Bevor Sie eine Bohrung mit einem Werkzeugversatz korrigieren, prüfen Sie, ob sich der Messwert aufgrund von Temperatur, Einspannung oder Materialzustand verändert hat. Ein Maß, das nach dem Lösen wandert, stellt ein anderes Problem dar als ein stabiler Bearbeitungsversatz.
Ein erster Artikel bietet die Möglichkeit, den vereinbarten Prüfstand mit dem Fertigungsstand zu vergleichen. Notieren Sie Revision, Lagerqualität und Messbedingungen. Hierbei handelt es sich um einen Prozessüberprüfungsansatz und nicht um die Behauptung, dass ein bestimmtes Kundenprojekt abgeschlossen wurde.
Die erreichbaren Toleranzen hängen von der Sorte, dem Feuchtigkeitszustand, der Geometrie, der Wandstärke, der Größe, der Temperatur, der Werkstückhalterung und der Betriebsumgebung ab. Numerische Grenzen werden anhand der tatsächlichen Zeichnung überprüft.
| Funktion | Hauptüberlegung |
|---|---|
| Bohrungsdurchmesser | Feuchtigkeitszustand, Wandflexibilität und -einschränkung. |
| Außendurchmesser | Temperatur und Materialbewegung. |
| Zahnradgeometrie | Feuchtigkeitszustand, Zahngeometrie und Inspektionszustand. |
| Dünne Wand | Klemmverformung und Schnittunterstützung. |
| Langer Teil | Ablenkung und Unterstützung. |
| Ebenheit | Stressabbau und definierte Zurückhaltung. |
| Presspassung | Feuchtigkeitsempfindliche Bewegungs- und Gegenstückgrenzen. |
| Lagerpassung | Betriebsfeuchtigkeit, Temperatur und Laufspiel. |
Identifizieren Sie qualitätskritische Bemaßungen, Bezugsreferenzen und Einheiten. Eine unterstützte Lagerbohrung und eine lange, dünne Führung erfordern unterschiedliche Steuerungsstrategien. Legen Sie enge Grenzen für funktionale Schnittstellen fest, anstatt jeder unkritischen Oberfläche die gleichen engen Toleranzen aufzuerlegen.
Vereinbaren Sie, ob die Maße trocken, konditioniert oder in einem bestimmten Betriebszustand gelten. Berücksichtigen Sie die Messtemperatur, gegebenenfalls die verstrichene Stabilisierungszeit sowie die Stütz- und Kontaktkraft. Eine Gegenstückprüfung kann die Maßprüfung ergänzen, wenn ihre Methode und Abnahme schriftlich festgehalten werden.
Senden Sie Ihre Zeichnung für eine Überprüfung der Nylontoleranz →Nylon ist hygroskopisch: Es nimmt Umgebungsfeuchtigkeit auf. Veränderungen im Feuchtigkeitsgehalt können sich auf Größe und Steifigkeit auswirken, nachdem ein präzise bearbeitetes Bauteil die Maschine verlässt.
Die Aufnahme von Feuchtigkeit kann die Abmessungen der freien Teile vergrößern. Die Richtung und Auswirkung auf eine eingeschränkte Baugruppe erfordern eine geometriespezifische Überprüfung.
Konditioniertes Nylon ist im Allgemeinen weniger steif als trockenes Nylon derselben Qualität. Vergleichen Sie Lieferantendaten zum jeweiligen Zustand.
Feuchtigkeit kann die Schlagtoleranz verbessern und gleichzeitig die Steifigkeit verringern. Beide Veränderungen sind in einer Struktur- oder Bewegungskomponente von Bedeutung.
Bohrungen, Wellen, Zahneingriffe und Lagerschnittstellen können sich ändern. Überprüfen Sie die gesamte passende Baugruppe, nicht nur einen Durchmesser.
Bei einer Nylonbuchse in einem Metallgehäuse bewegen sich die freie Buchse und die eingebaute Buchse nicht unbedingt in die gleiche Richtung. Feuchtigkeit, Störungen und Wandeinspannung wirken zusammen. Abmessungen, Materialien und Abstandsanforderungen der Versorgungswelle und des Gehäuses; Tragen Sie nicht bei jeder Bohrung eine einzige Quellzugabe auf.
Bei einem Zahnradpaar können Änderungen der Zahngröße und der Mittenbeziehungen das Spiel und den Kontakt beeinflussen. Definieren Sie den Feuchtigkeitsbereich, die Nassreinigung oder das Eintauchen in Wasser, die Belastung und die Betriebstemperatur. Überprüfen Sie bei Bedarf den vorgesehenen Zustand des Netzes mit einem geeigneten Funktionstest.
Die Feuchtigkeitsaufnahme ist zeitabhängig und wird von der Schnittdicke, der Einwirkung und der Temperatur beeinflusst. Eine Messung der Luftfeuchtigkeit neben dem Teil beweist nicht, dass sich sein Inneres im Gleichgewicht befindet. Berücksichtigen Sie bei der Installationsvorbereitung den vereinbarten Konditionierungszustand und die Lagerhistorie, anstatt davon auszugehen, dass der Lieferzustand dem Servicezustand entspricht.
Erwägen Sie eine Konditionierung, wenn kritische Abmessungen einer bekannten Luftfeuchtigkeit oder Feuchtigkeitsumgebung entsprechen müssen. Stellen Sie den Materialzustand vor endgültigen Toleranzzusagen fest.
Feuchtigkeitskonditionierung und Stressabbau lösen verschiedene Probleme. Durch die Konditionierung verändert sich der Feuchtigkeitsgehalt; Stressmanagement befasst sich mit Bewegungen im Zusammenhang mit der Materialbearbeitung oder Materialentfernung. Auch eine Wärmebehandlung kann den Feuchtigkeitszustand verändern, daher muss die Reihenfolge sortenspezifisch überprüft werden.
Bei anspruchsvoller Geometrie kann eine überprüfte Route das Schruppen vom endgültigen Dimensionieren trennen und eine Konditionierung oder Stabilisierung zwischen den Arbeitsgängen umfassen. Durch die abschließende Konditionierung nach der Endbearbeitung können sich die Abmessungen erneut verschieben. Stimmen Sie dem akzeptierten Endzustand zu und bewerten Sie diese Bewegung, bevor Sie die Route freigeben.
Verwenden Sie nicht für jede Nylonsorte ein willkürliches Einweichen in kochendem Wasser oder einen festen Ofenzyklus. Lieferantenvorgaben, Dicken-, Füllstoff- und Abnahmevorgaben steuern den Ablauf. Wir veröffentlichen keine universellen Konditionierungstemperaturen oder -dauern ohne validierten Prozess.
Notieren Sie die Materialbezeichnung, den Ausgangszustand, gegebenenfalls die verwendete Behandlung, die Lagerbedingungen und den Endkontrollzustand. Werkstests sollten den spezifizierten Zustand reproduzieren, wenn Passform oder Funktion feuchtigkeitsempfindlich sind; Ein sofort gemessener Prototyp ist kein ausreichender Beweis für die Langzeitstabilität.
Technische Referenzen: Ensinger-Leitfaden zur Bearbeitung und Konditionierung von Kunststoffrohstoffen
Entwerfen Sie den tatsächlichen Materialzustand und die tatsächliche Funktion und ermöglichen Sie gleichzeitig unterstütztes Schneiden und aussagekräftige Inspektionen.
Identifizieren Sie PA6, PA66, Gussnylon oder die zugelassene kommerzielle Qualität, einschließlich Füllstoff- und Materialanforderungen.
Geben Sie an, ob die Abmessungen trocken, konditioniert oder in einem definierten Betriebszustand gelten. enthalten Annahmebedingungen.
Dünne Abschnitte können sich während der Bearbeitung und Montage verbiegen. Halten Sie die Unterstützung rund um Bohrungen und Montageschnittstellen aufrecht.
Kriechen unter anhaltender Belastung, Temperatur und Feuchtigkeit prüfen; Die anfängliche Steifheit ist keine langfristige Leistung.
Überprüfen Sie die Abstände oder Interferenzen in der gesamten Serviceumgebung und die tatsächlichen Toleranzen der Gegenteile.
Sorgen Sie für Zugang zum Fräser und vermeiden Sie unnötig tiefe, scharfe Innenecken, die die Bearbeitung schwächen oder erschweren.
Feuchtigkeitsbewegungen können das Netz verändern. Definieren Sie Gegenrad, Achsabstand, Geschwindigkeit und Last.
Lange Rollen, Stangen und Hülsen können durchbiegen. Berücksichtigen Sie Geradheits-, Rundlauf- und Prüfunterstützungsanforderungen.
Zeichnungen sollten zwingende Leistungsanforderungen von Präferenzen unterscheiden, die während des DFM besprochen werden können. Berücksichtigen Sie das Gegenstück, wenn Bohrung, Lagersitz oder Anlagefläche die Funktion bestimmen.
Geben Sie bei Ersatzteilen den Verschleißort und den Fehlerkontext sowie das Muster an. Ein abgenutztes Muster behält möglicherweise nicht die beabsichtigten Originalmaße bei. Bestätigen Sie vor der Herstellung die rekonstruierte Geometrie und die genehmigte Revision.
Diese zeichnungsbasierten Komponentenfamilien veranschaulichen den Umfang der Nylonbearbeitung. Bei Bildern handelt es sich um KI-generierte Konzepte, nicht um festgelegte Katalogprodukte oder verifizierte Kundenprojekte.
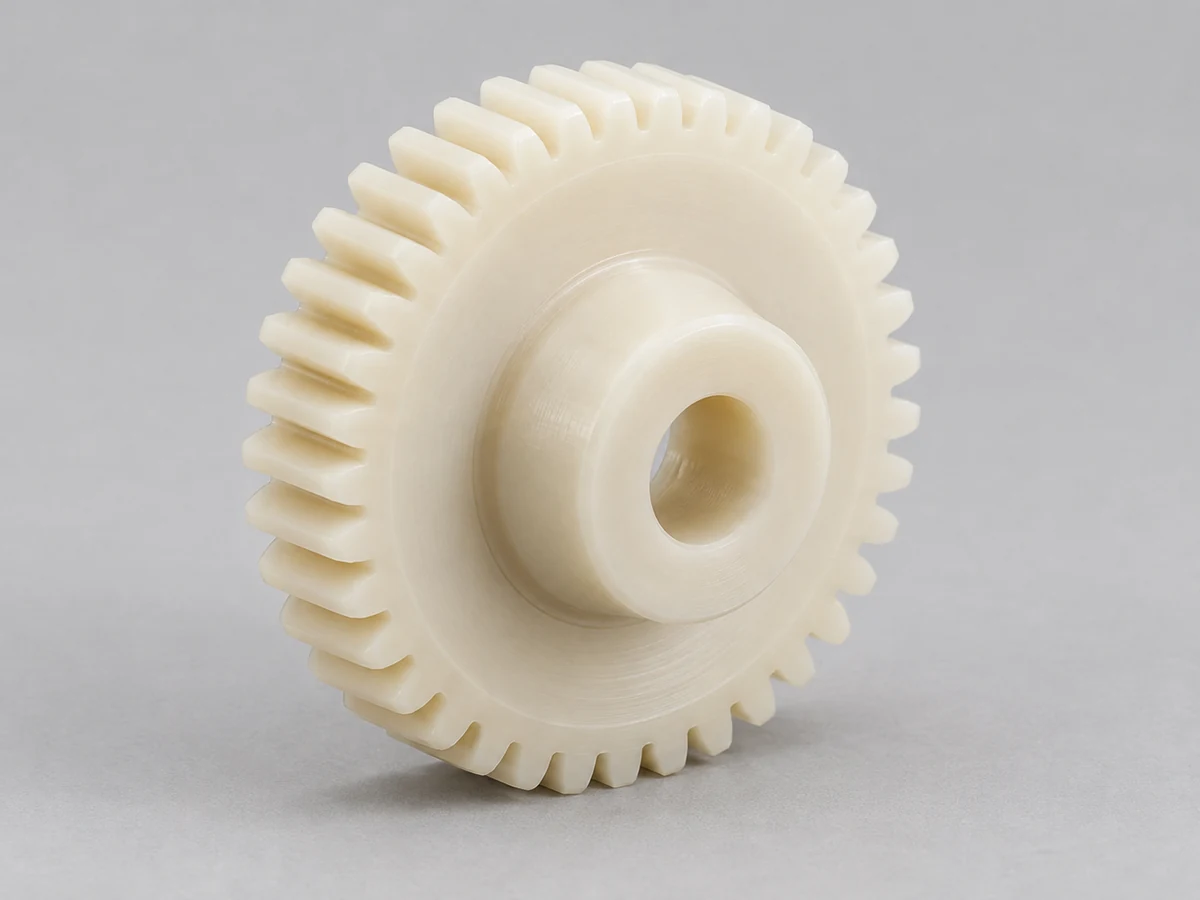
Definieren Sie Zähne, Spiel, Gegenzahnrad, Drehmoment und zulässigen Feuchtigkeitszustand.
Erfahren Sie mehr →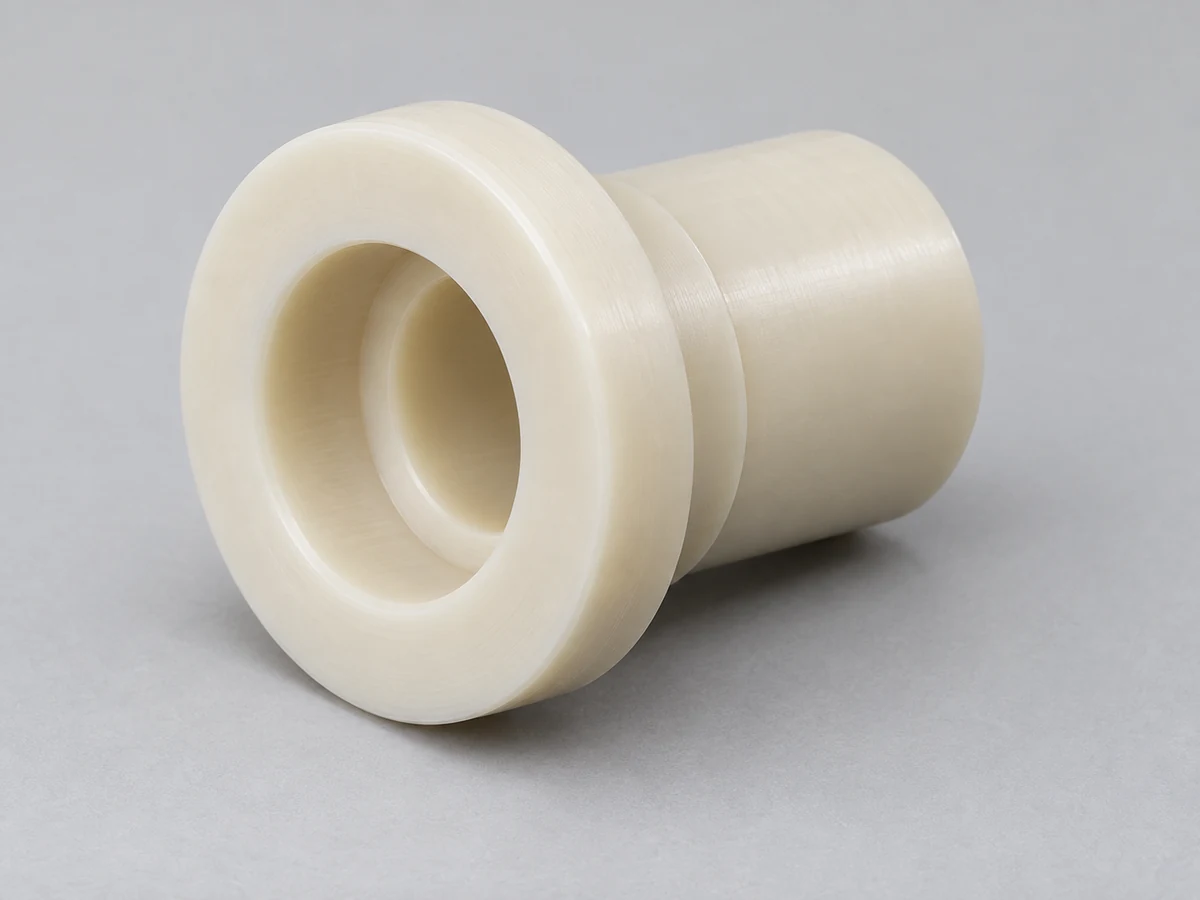
Überprüfen Sie Wellen- und Gehäusepassungen, Schmierung, Belastung und Nasseinwirkung.
Erfahren Sie mehr →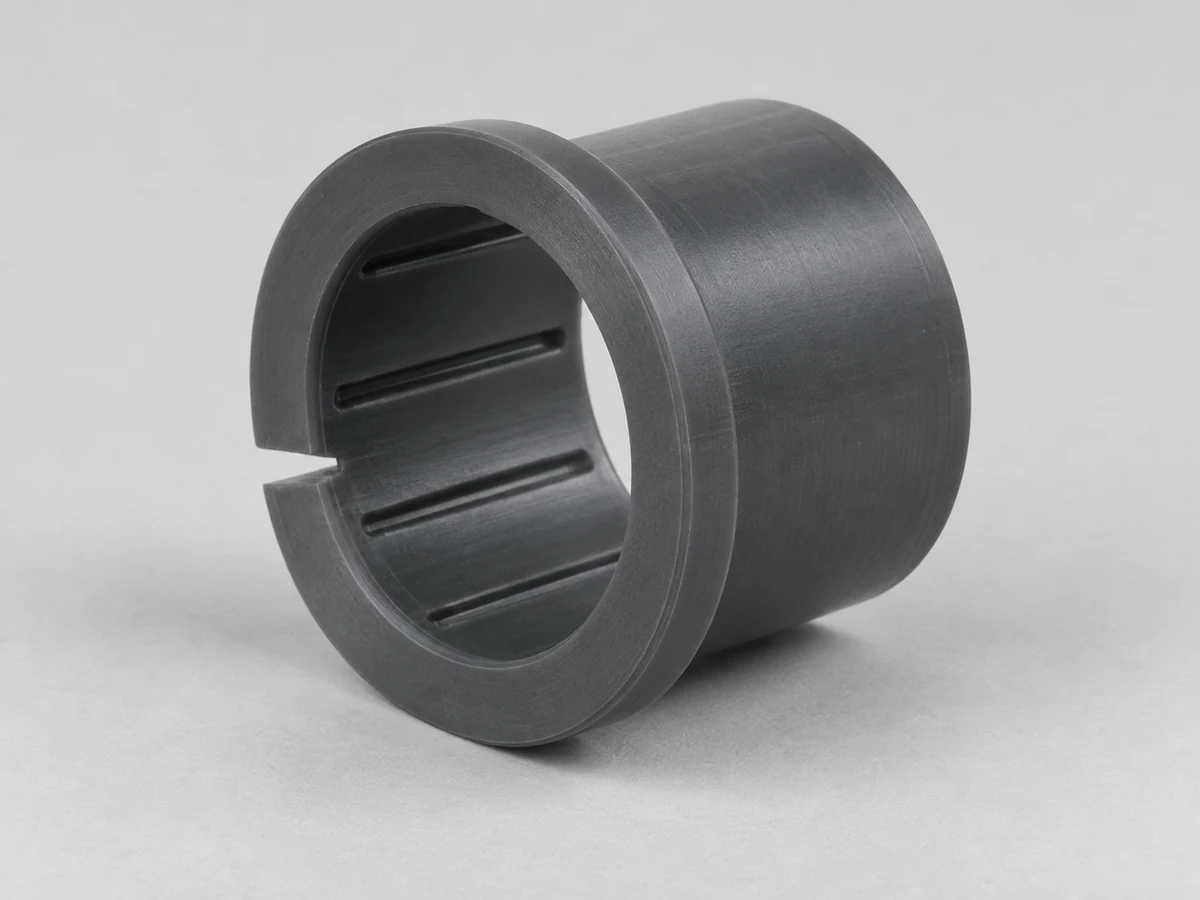
Geben Sie Gleitlagerspiel, Gegenlauffläche, Drehzahl und Verschleißaufmaß an.
Erfahren Sie mehr →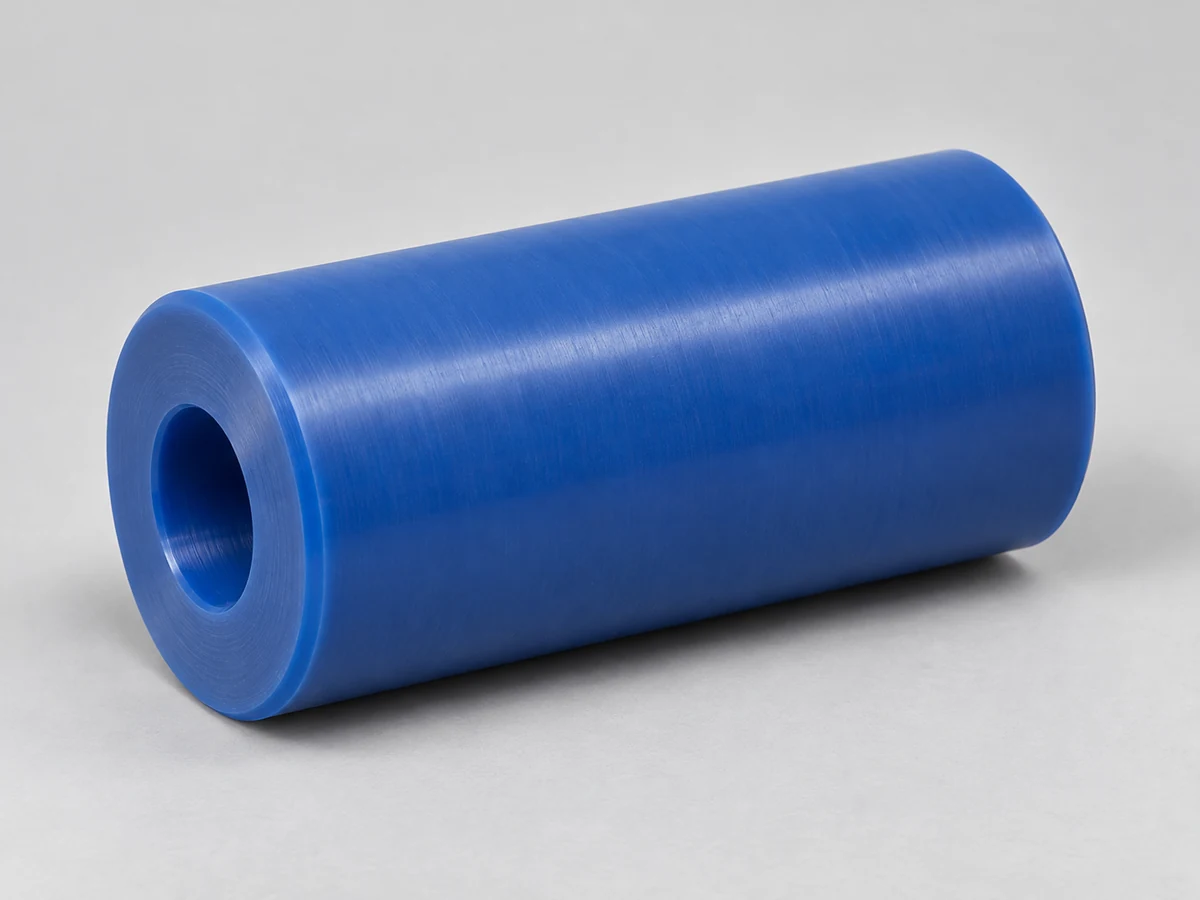
Definieren Sie Arbeitsdurchmesser, Wellenpassung, Rundlauf und unterstützte Last.
Erfahren Sie mehr →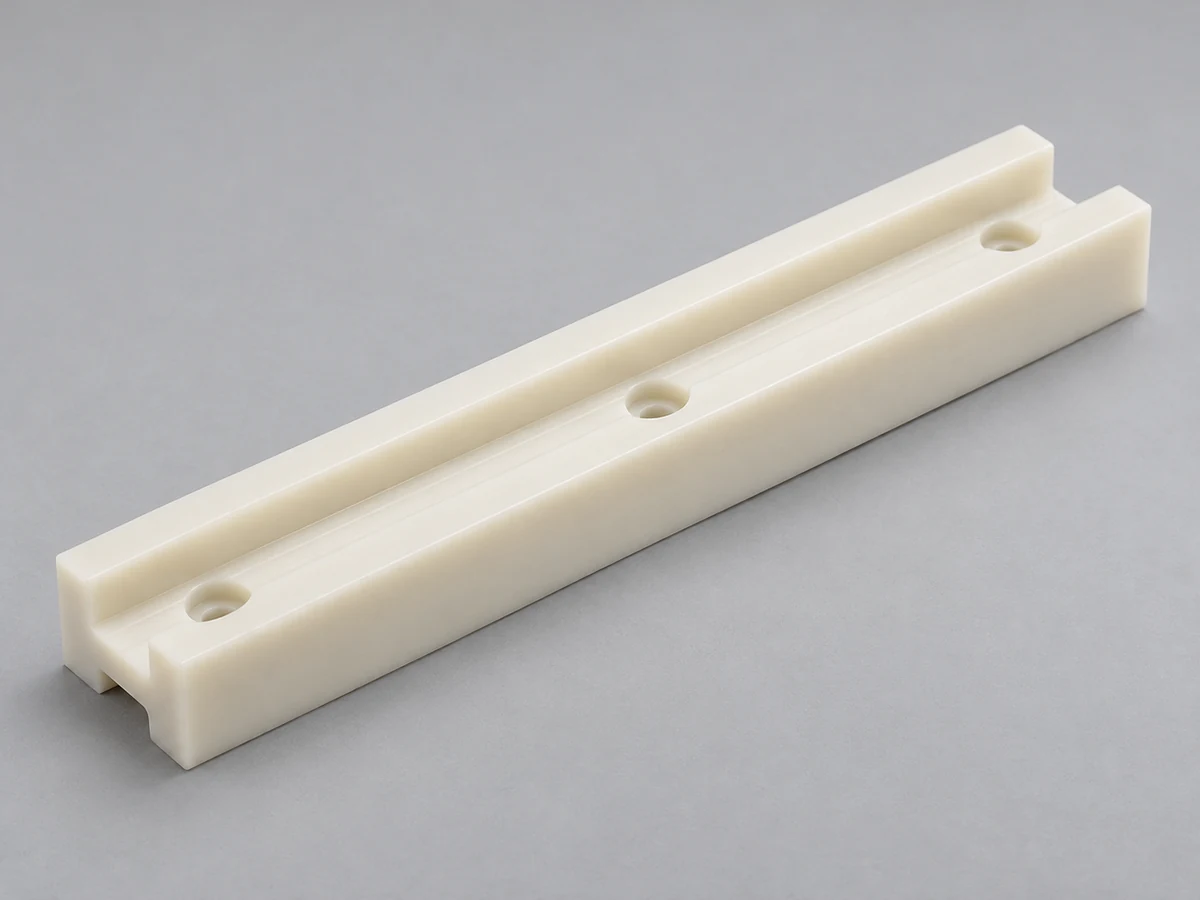
Geben Sie Profil, Montage, Hub und Abstand bei Feuchtigkeitsänderungen an.
Erfahren Sie mehr →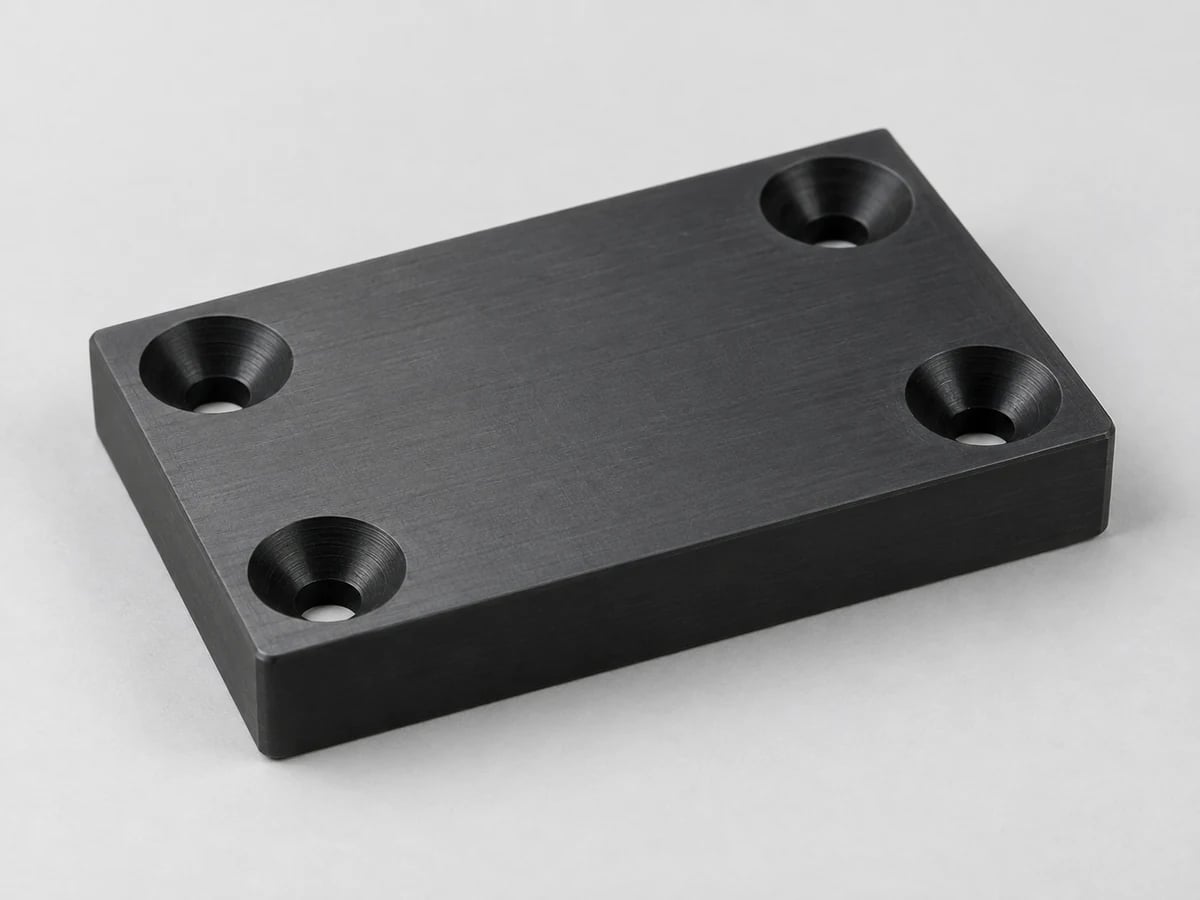
Überprüfen Sie Anpressdruck, Gleitrichtung und Austauschdicke.
Erfahren Sie mehr →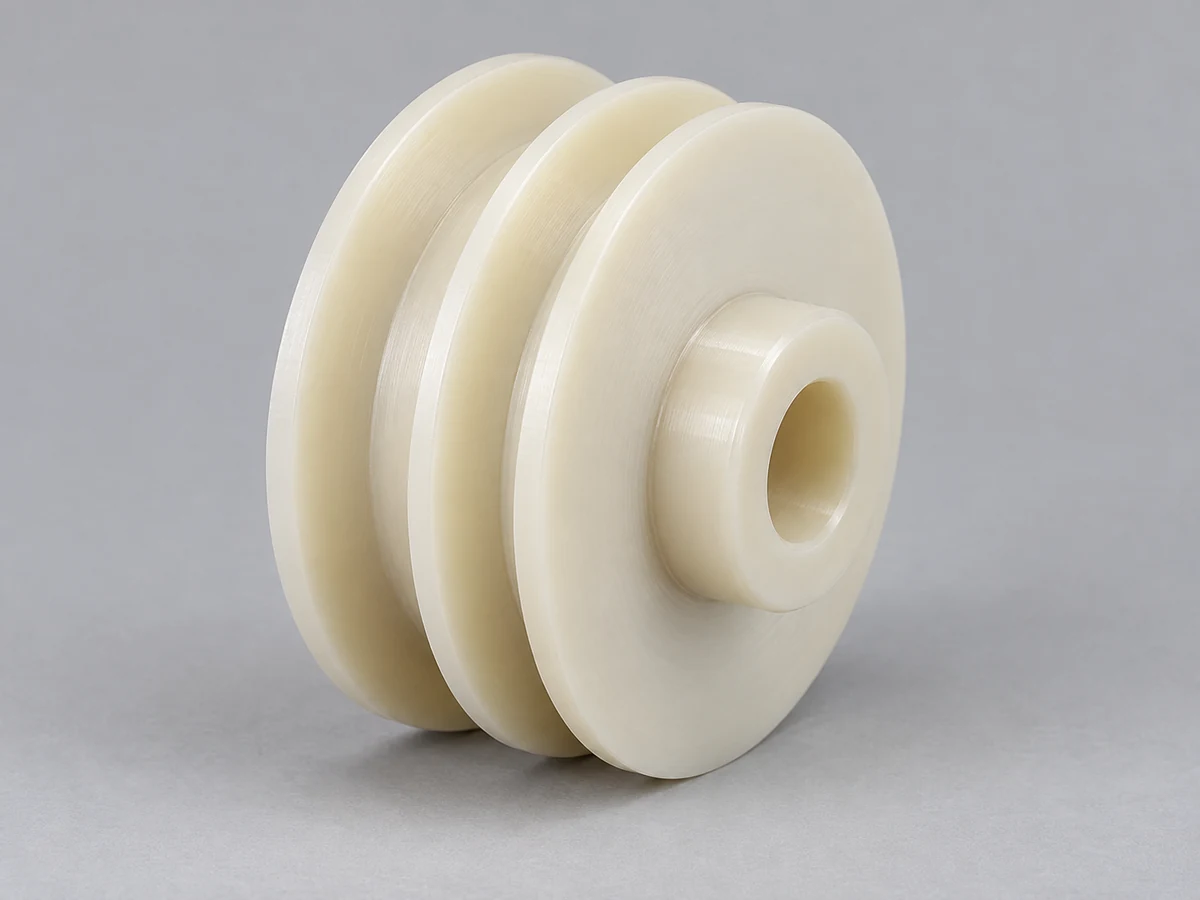
Definieren Sie Riemenprofil, Nabensitz, Geschwindigkeit und Drehmoment.
Erfahren Sie mehr →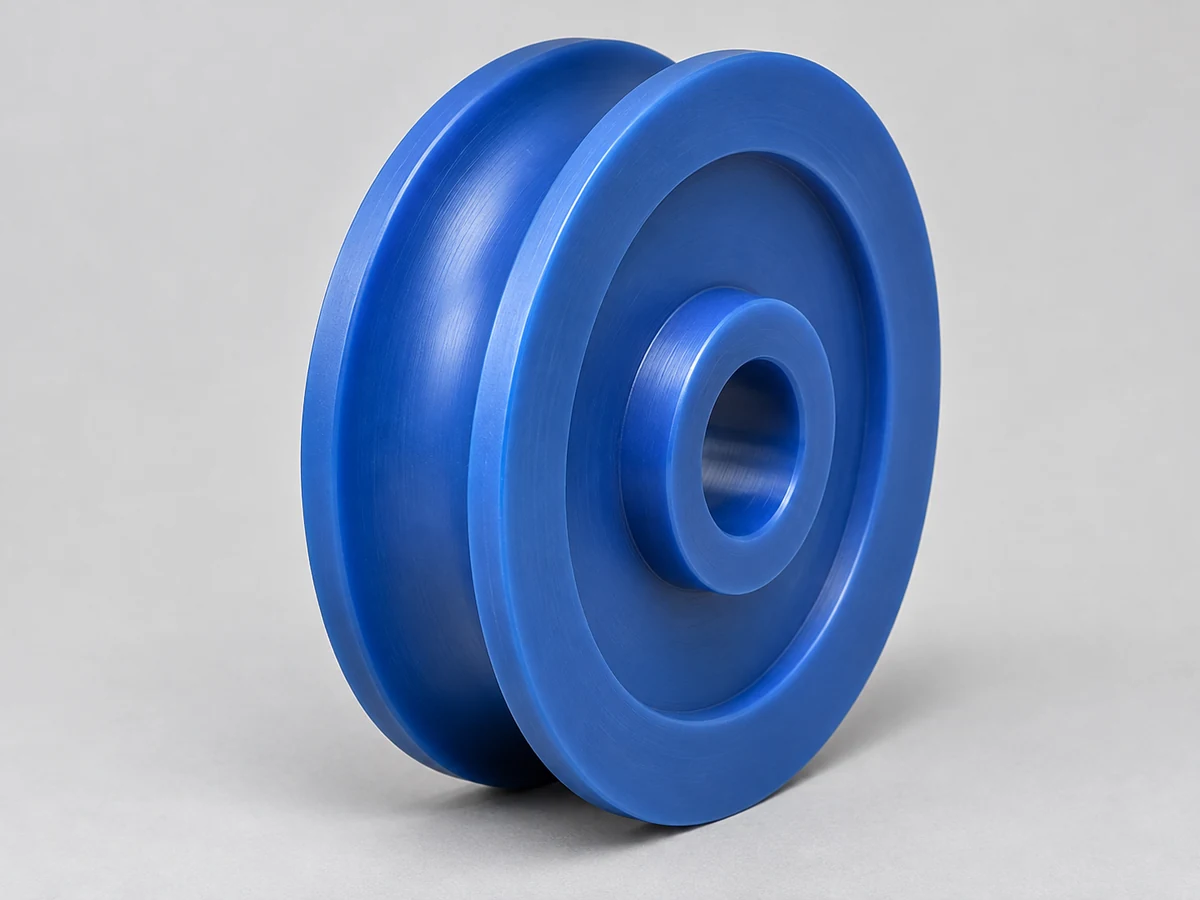
Geben Sie Seilrille, Lagerschnittstelle, Last und Betriebsbedingungen an.
Erfahren Sie mehr →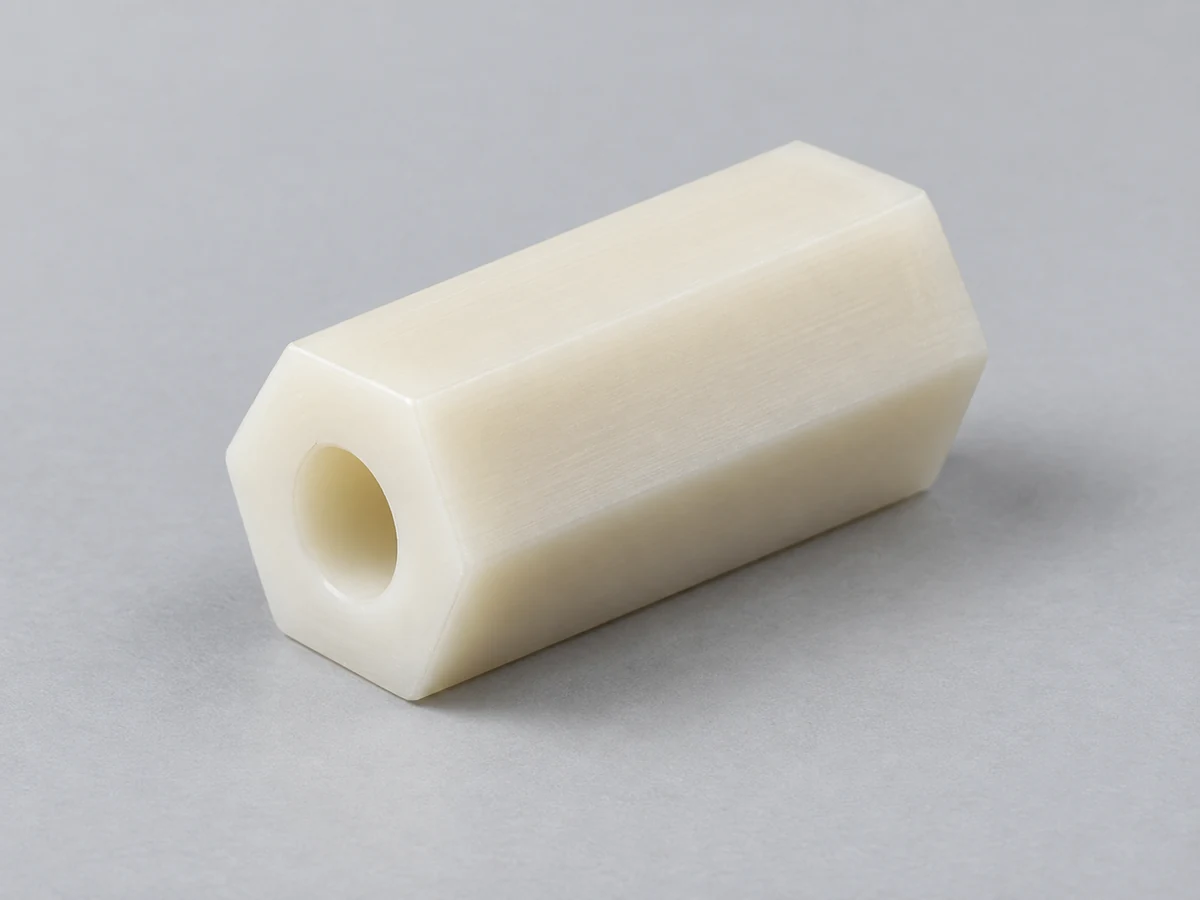
Definieren Sie die Trennung der Baugruppe und die anhaltende Druckbelastung.
Erfahren Sie mehr →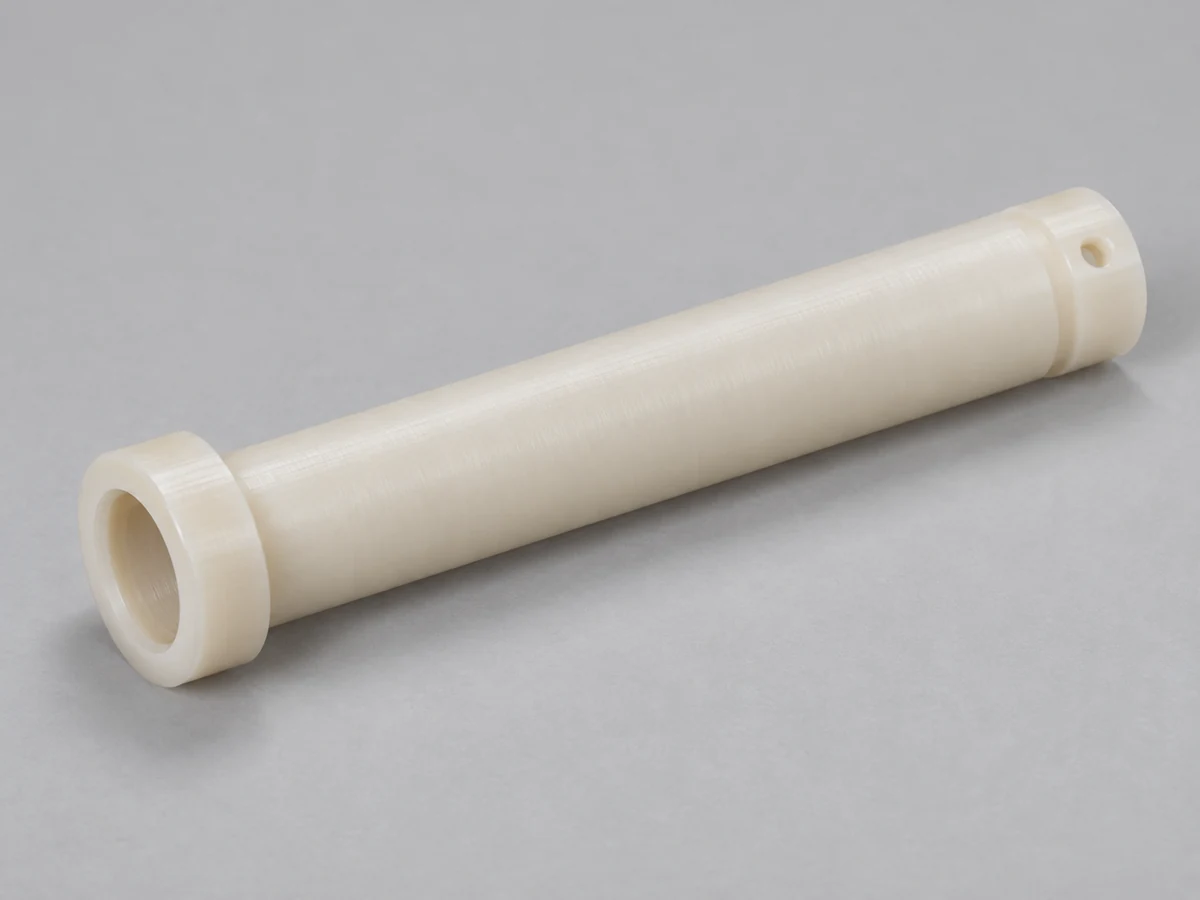
Überprüfen Sie Bohrung, Wandstärke, Länge und Unterstützung beim Drehen.
Erfahren Sie mehr →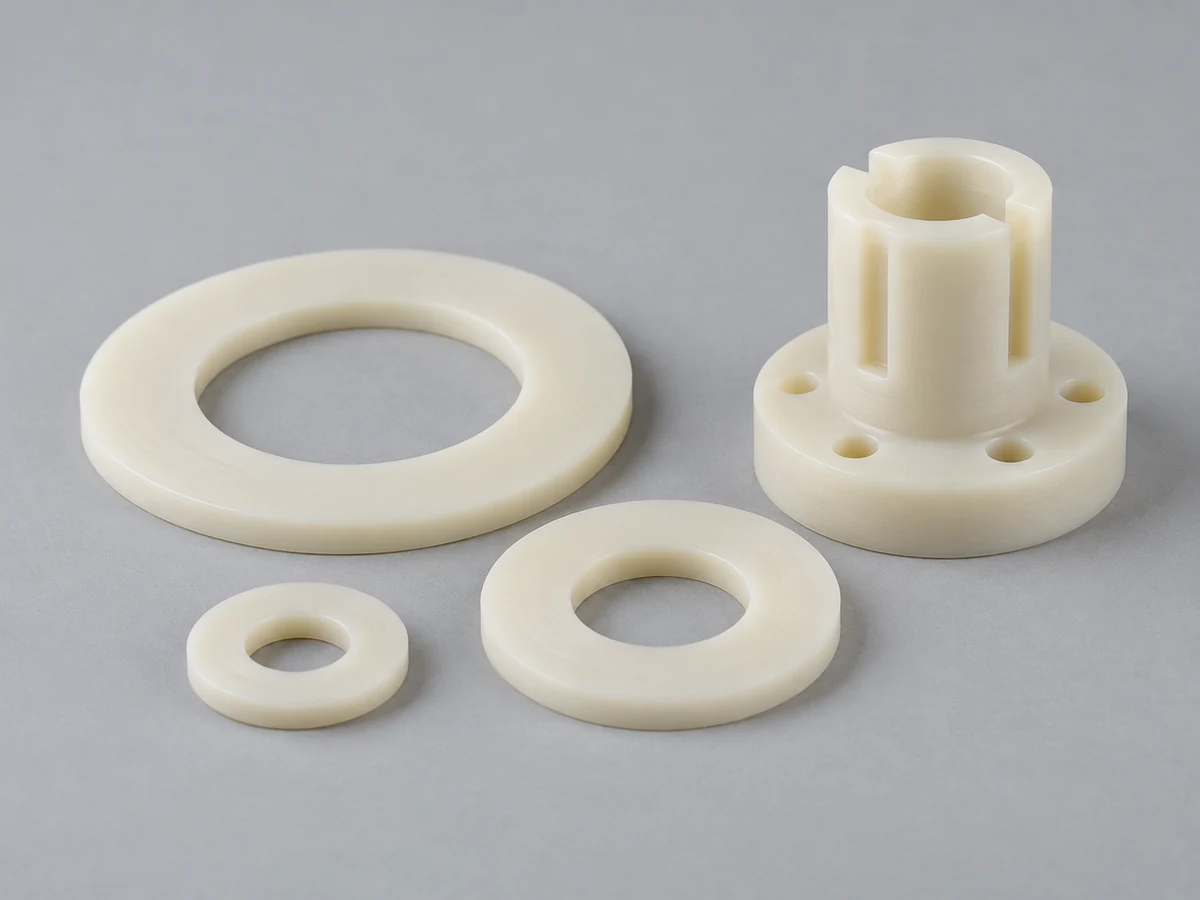
Geben Sie Dicke, Kontaktfläche und Belastung an, ohne eine dauerhafte Beibehaltung der Vorspannung anzunehmen.
Erfahren Sie mehr →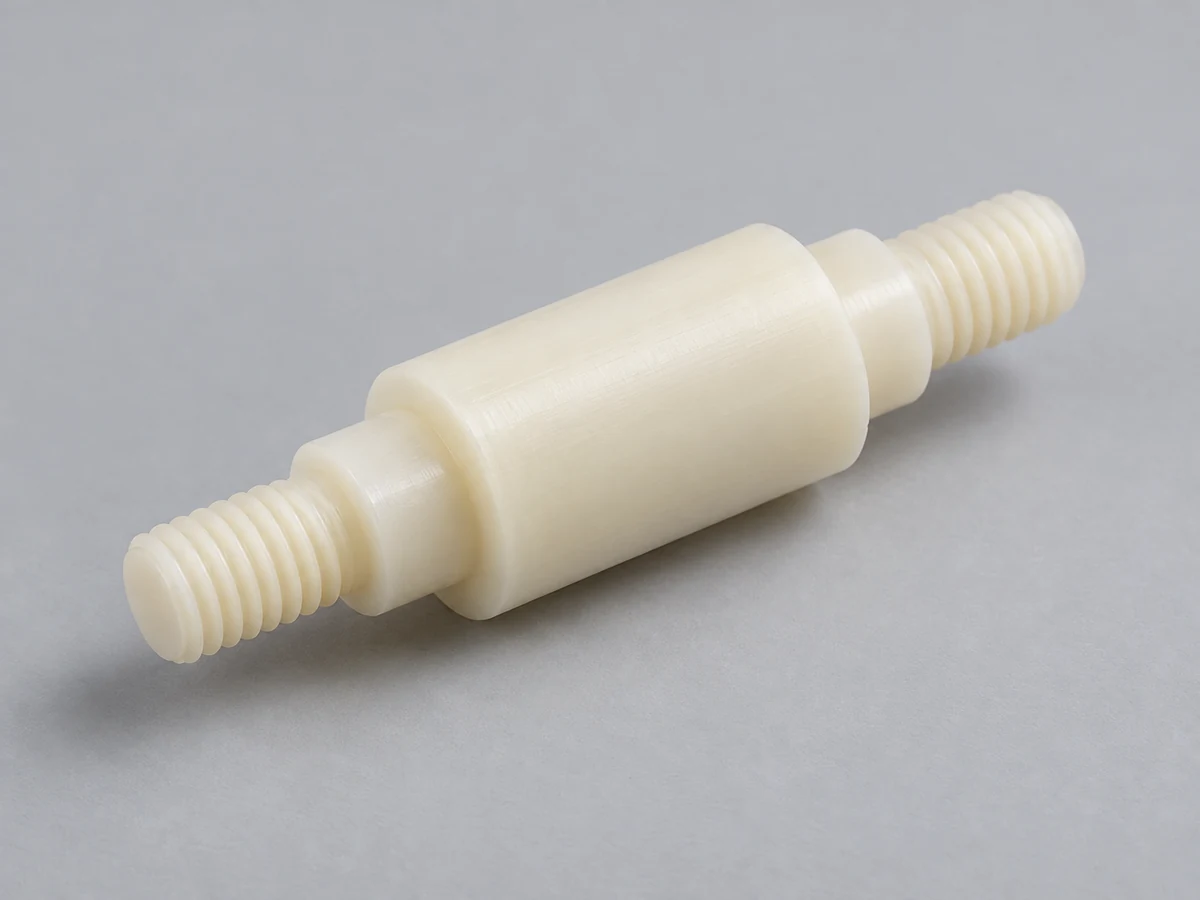
Bestätigen Sie die sortenspezifische elektrische Leistung und die Feuchtigkeitsbedingungen.
Erfahren Sie mehr →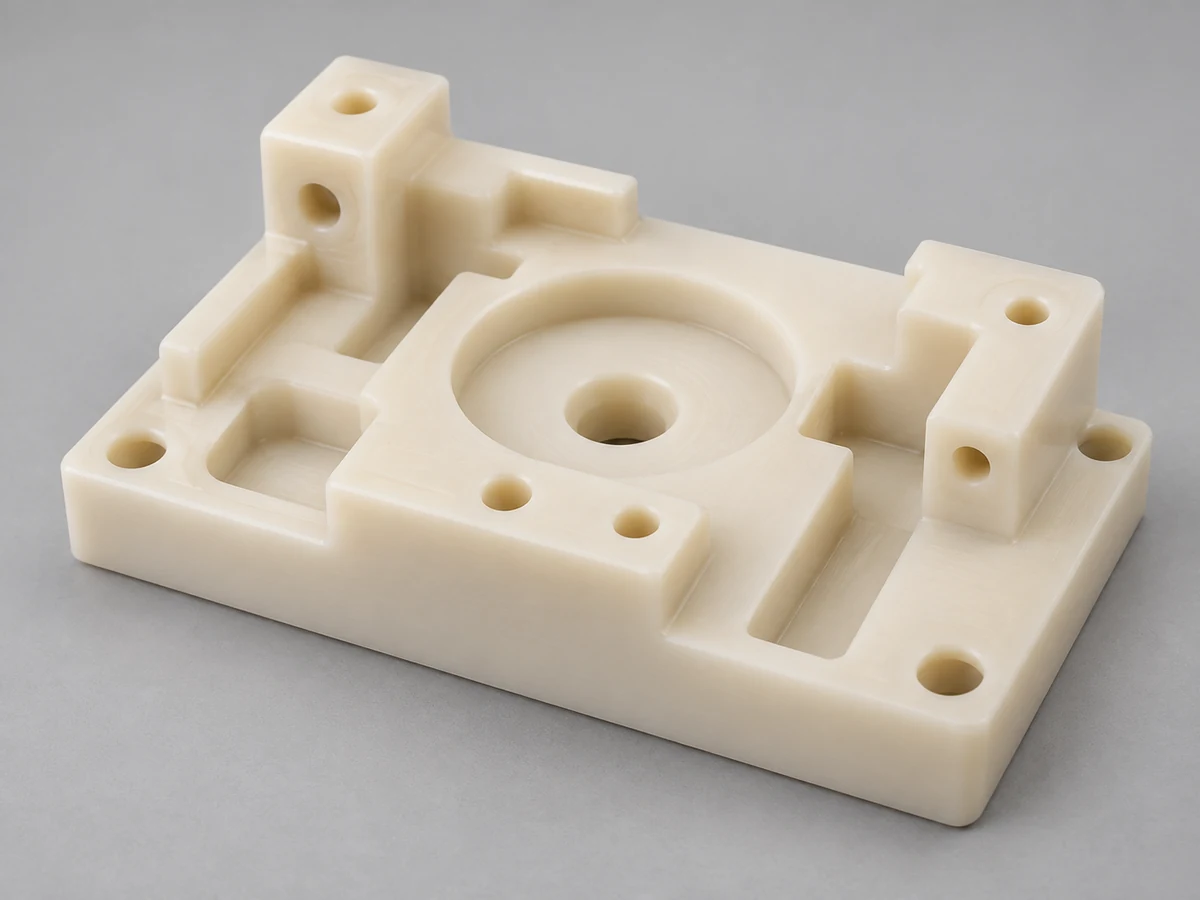
Definieren Sie Ortungsmerkmale, Bezugspunkte, Last und Konditionierungszustand.
Erfahren Sie mehr →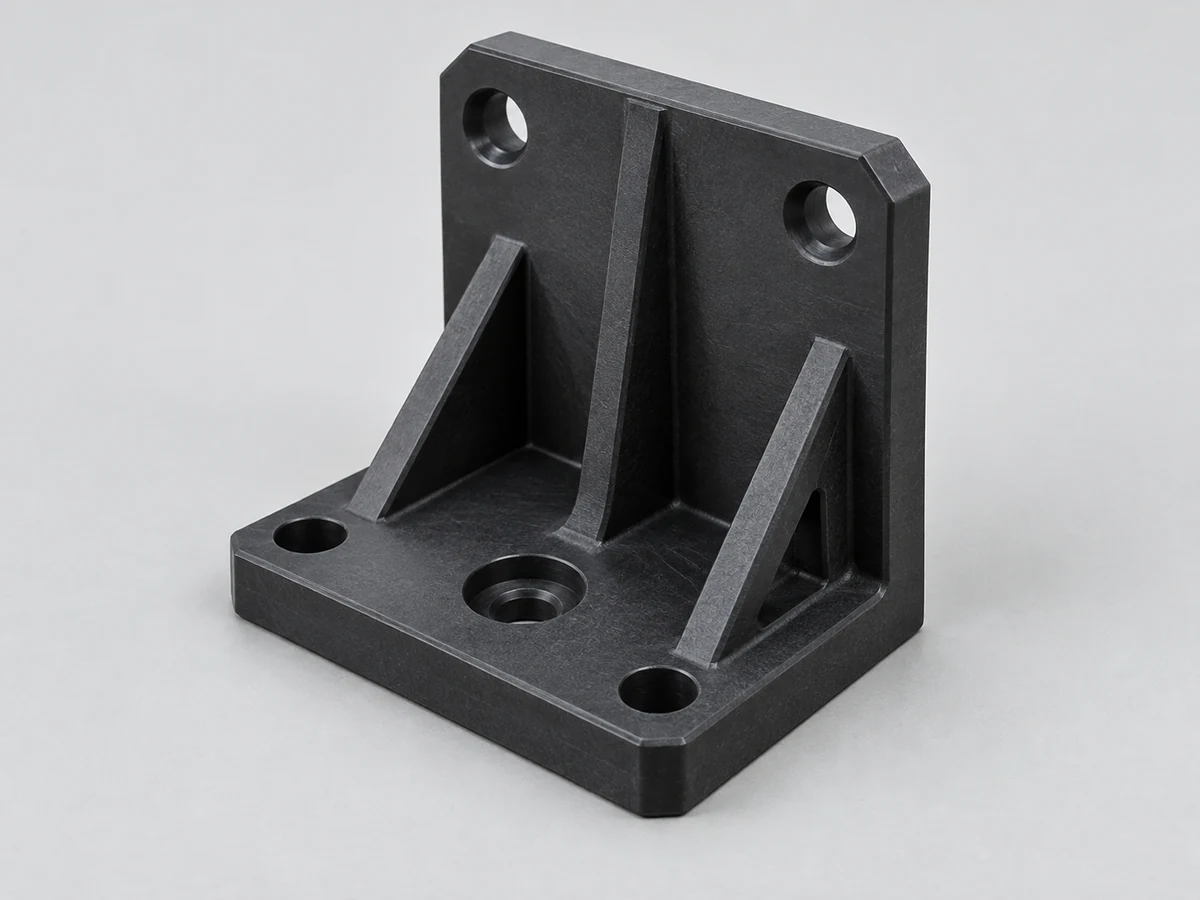
Überprüfen Sie Steifigkeit, Verstärkung, Kriechen und Montageschnittstellen.
Erfahren Sie mehr →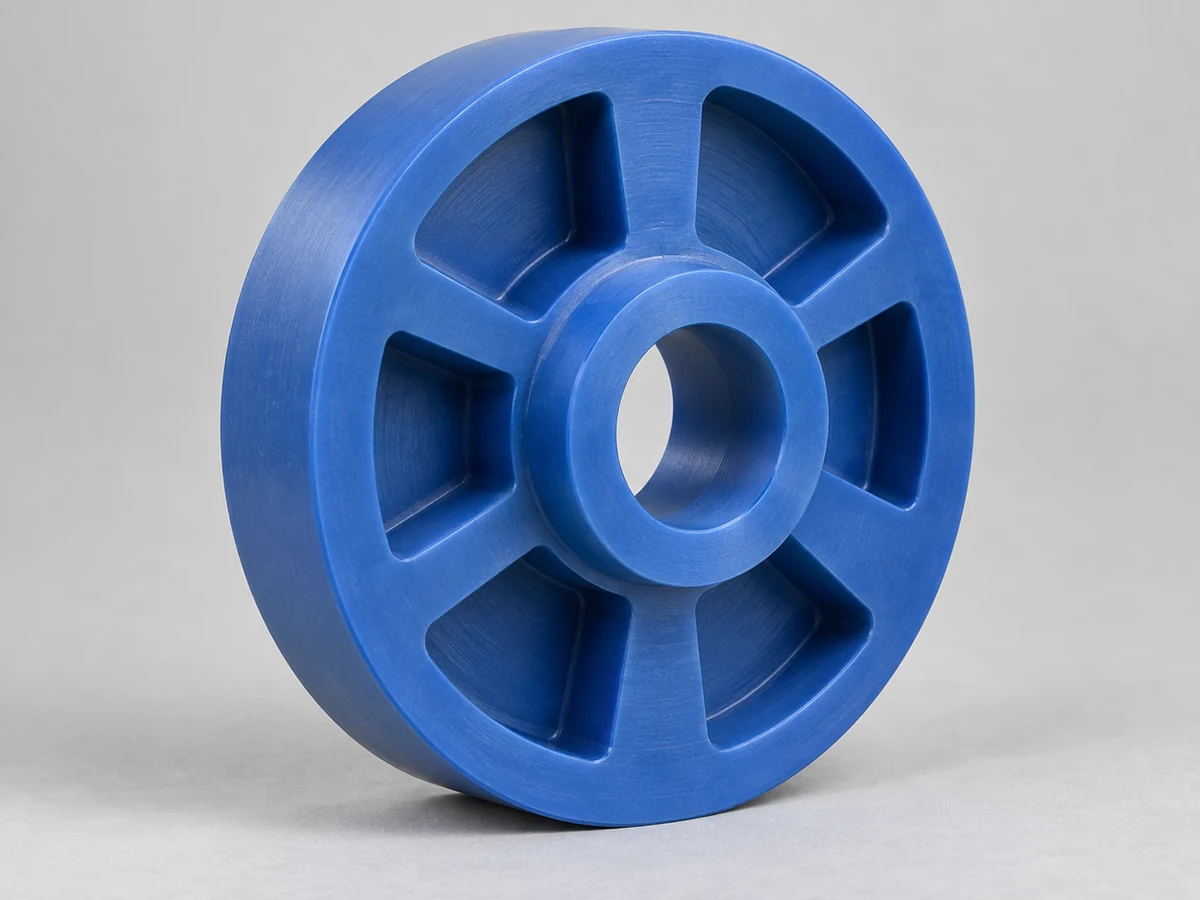
Bestätigen Sie die Lagerverfügbarkeit, die Bearbeitungszugabe und die Konditionierung dicker Abschnitte.
Erfahren Sie mehr →Scharfe Werkzeuge, kontrollierter Schnitt und Spanabfuhr können brauchbare Oberflächen erzeugen. Die Zähigkeit von Nylon kann feine Grate oder Kantenfasern hinterlassen, die Aufmerksamkeit erfordern, insbesondere im Vergleich zu leicht schneidbarem POM.
Reduzieren Sie Reibung, Reißen und Hitze. Überprüfen Sie den Zustand des Werkzeugs, bevor Sie schwerere Endbearbeitungsvorgänge durchführen.
Passen Sie Eingriff und Vorschub an die Sorte und die unterstützte Geometrie an, um die Kantenqualität zu erhalten.
Vermeiden Sie Nachschneiden, umwickelte Späne und lokale Wärmestaus in Taschen oder Bohrungen.
Kontrollieren Sie Grate an Zahnradzähnen, Löchern, Schlitzen und dünnen Kanten, ohne die Funktionsgeometrie zu verändern.
Geben Sie sichere Montagekanten an und bewahren Sie gleichzeitig die beabsichtigten Zahn-, Positionierungs- oder Dichtungsmerkmale.
Geben Sie die funktionale Rauheit getrennt vom Erscheinungsbild an. Freiliegende Verstärkungen können die Oberfläche einer glasfaserverstärkten Sorte verändern und den Verschleiß des Gleitstücks beeinflussen. Ein Hochglanzfoto gibt keinen Aufschluss über den Rauheitswert oder das Verschleißergebnis.
Reinigung und Lagerung können den Feuchtigkeitszustand verändern. Vereinbaren Sie bei Bedarf eine verträgliche Reinigung, Trocknung oder Konditionierung und bestätigen Sie den Endzustand zur Abnahme. Spezielle Sauberkeits- und Lebensmittelkontaktanforderungen müssen gesondert definiert werden.
Eine Nylonkomponente kann unmittelbar nach der Bearbeitung ihre Abmessungen erreichen und sich später verschieben, wenn sich der Feuchtigkeitsgehalt ändert. Die paßkritische Prüfung muss den vereinbarten, akzeptierten Zustand darstellen.
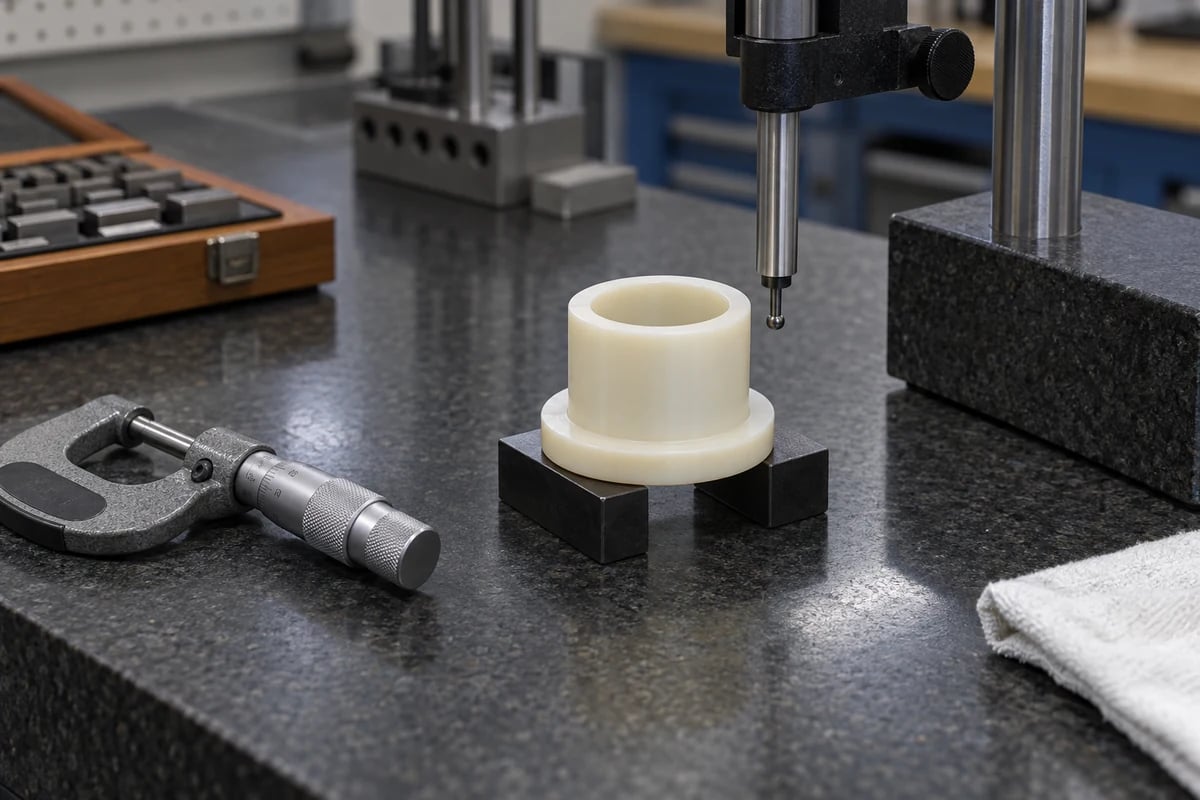
Überprüfen Sie Außendurchmesser, Innendurchmesser, Dicke, Ebenheit, Lochposition, Gewindedetails und Zahnradmerkmale gemäß den Anforderungen der Zeichnung. Verwenden Sie eine für die Polymergeometrie geeignete Messkraft und Unterlage. Koordinatenmessung oder Kontaktmessung werden ausgewählt, um eine Verformung des zu beurteilenden Merkmals zu vermeiden.
Vereinbaren Sie vor der Auftragserteilung den Umfang der Erstartikel- und Chargenberichterstattung. Ausgewählte CTQ-Datensätze und ein vollständiger Dimensionsbericht sind unterschiedliche Leistungen. Materialidentifikations- und Behandlungsaufzeichnungen sollten den Messungen beigefügt sein, wenn dies angegeben ist.
Bei der Versandinspektion sollten Revision, genehmigte Qualität, vereinbarte Abmessungen, Gratkontrolle und Verpackung bestätigt werden. Schützen Sie Zähne, dünne Wände und lange Führungen vor Transportschäden. Die Verpackung kann den Feuchtigkeitsaustausch einschränken, friert den Feuchtigkeitszustand des Nylons jedoch nicht dauerhaft ein; Die Handhabungs- und Lagerungsanweisungen sollten diesen Grenzwert widerspiegeln.
Wählen Sie Nylon, wenn Robustheit, Schlagfestigkeit und Verschleiß im Vordergrund stehen. Ziehen Sie POM/Delrin in Betracht, wenn eine geringere Feuchtigkeitsempfindlichkeit und eine präzise Passformkontrolle dominieren. Bestätigen Sie die tatsächlichen Besoldungsgruppen und Dienstbedingungen.
| Faktor | Nylon | Delrin / POM |
|---|---|---|
| Zähigkeit | Oft ein wichtiger Grund, sich für Nylon zu entscheiden; Der Zustand ist wichtig. | Gute mechanische Zähigkeit; klassenabhängig. |
| Schlagfestigkeit | Oft nützlich für den Aufprall; Kerbe und Feuchtigkeit sind von Bedeutung. | Gut in geeigneten Noten; Vergleichen Sie die tatsächlichen Testbedingungen. |
| Verschleißleistung | Nützlich in vielen Verschleißmischungen und Anwendungen. | Auch nützlich; Last, Geschwindigkeit und Gegenstück regeln. |
| Dimensionsstabilität | Feuchtigkeitsbewegung muss berücksichtigt werden. | Normalerweise einfachere feuchtigkeitsbedingte Dimensionskontrolle. |
| Feuchtigkeitsaufnahme | Höher für typisches PA6/PA66. | Viel niedriger, wenn auch nicht überall Null. |
| Bearbeitbarkeit | Gut mit Wärme, Unterstützung und Konditionskontrolle. | Oft einfachere Kontrolle von Kanten und Präzisionsmerkmalen. |
| Enge Passform | Bedingungsempfindlicher. | Im Allgemeinen ist es bei hoher Luftfeuchtigkeit leichter zu pflegen. |
| Große Gussteile | Stammaktienoption für Industrieaktien. | Weniger verbreitete Aktienroute. |
| Typische Verwendung | Buchsen, Verschleißpolster, Rollen und Riemenscheiben. | Präzisionsgetriebe, Lager und Einbauteile. |
Dabei handelt es sich um Selektionstendenzen, nicht um universelle Rankings. Verstärkung, Schmierung und Prüfzustand können den Vergleich verändern. Wenn Sie Daten für die tatsächliche Verbindung anfordern, anstatt in einem generischen Diagramm „ausgezeichnet“ anzunehmen, beweisen Sie die Eignung.
Bei zeitweise nassen Fixiervorrichtungen kann POM die Abstandsplanung vereinfachen. Für eine große, stoßbelastete Walze bietet Gussnylon möglicherweise eine praktische Kombination aus Schaft und Zähigkeit. Überprüfen Sie Chemie, Temperatur und Beladung, bevor Sie eine der beiden Optionen genehmigen.
Entdecken Sie die Delrin-/POM-Bearbeitung →Passen Sie die Produktanwendung an die zugelassene Sorte, Belastung und Umgebung an. Ein Branchenlabel stellt keine Zertifizierung oder validierte Lebensdauer dar.
Buchsen, Rollen, Verschleißplatten und Führungen mit definierten Belastungen, Schmierung und Wartungszugang.
Zahnräder, Führungen, Abstandshalter und Bewegungsschnittstellen erfordern eine Überprüfung auf Passung und Feuchtigkeit.
Rollen, Seilscheiben, Verschleißpolster und Führungen; Geben Sie Stoßlasten, Details zu Seil oder Förderband und Einsatzmöglichkeiten an.
Gleitführungen und Rollen mit Anforderungen an Reinigung, Geschwindigkeit und Produktkontakt.
Getriebe, Strukturbauteile und Verschleißteile unterliegen festgelegten Material- und Qualifikationsanforderungen.
Verwenden Sie nur die ausgewählte Nylonqualität mit entsprechender Dokumentation für die vorgesehenen Kontakt- und Reinigungsbedingungen.
Isolierende und mechanische Teile mit definierten Dielektrizitäts-, Feuchtigkeits- und thermischen Bedingungen.
Große Gussrollen, Buchsen und Verschleißteile, die eine Bestands-, Last- und Maßplanung erfordern.
Nutzen Sie repräsentative Entwicklungsnachweise, um Qualität, Materialzustand und Passform zu genehmigen, bevor Sie die Menge erhöhen.
Validierung von Passform, Verschleiß, mechanischem Verhalten und Design in einer vereinbarten repräsentativen Umgebung; Rekordabweichungen von der Produktionsabsicht.
Unterstützen Sie Spezialmaschinen und Ersatzteile ohne Gusswerkzeuge und berücksichtigen Sie dabei die Lager- und Einrichtungskosten.
Kontrollieren Sie die genehmigte Sorte, den Lagerweg, die Konditionierung, sofern erforderlich, die Bearbeitungsüberarbeitung und den Inspektionsstatus für wiederkehrende OEM-Teile.
Zu den Kundenanforderungen sollten die voraussichtliche Wiederholungsnachfrage und die Installationsvorbereitung gehören. Eine Passform, die an einem trockenen Prototyp nachgewiesen wurde, beweist nicht, dass sie auch bei nassem Betrieb passt. Funktionstests müssen Umgebung, Belastung, Dauer und Akzeptanz spezifizieren, bevor ihre Ergebnisse eine Veröffentlichung unterstützen können.
Überprüfen Sie Lieferanten-, Verstärkungs-, Lagerform- oder Revisionsänderungen, anstatt davon auszugehen, dass das früher genehmigte Muster jeden Ersatz abdeckt. Das Angebot bestätigt Verfügbarkeit, Prozessumfang und Lieferzeit; Es ist keine unbestätigte allgemeine Vorlaufzeit impliziert.
Die Maßkontrolle von Nylon beginnt mit der Materialbeschaffenheit und nicht nur mit der CNC-Positionierungsgenauigkeit. Unsere Zeichnungsprüfung verbindet diesen Zustand mit Funktion und Inspektion.
Überprüfen Sie Polymerunterstützung, Wärme und Dimensionsbewegung.
Identifizieren Sie die genaue Chemie, den Lagerweg und die modifizierte Rezeptur.
Passen Sie die Rotations- oder Prismengeometrie an geeignete Setups an.
Besprechen Sie den akzeptierten Zustand und die Einsatzbedingungen, bevor Sie Anpassungen durchführen.
Überprüfen Sie Wände, Radien, Gewinde, Zahnräder und Lageroptionen.
Nutzen Sie genehmigte Nachweise, um Pilot- und wiederkehrende Aufträge zu planen.
Vereinbaren Sie CTQ-Funktionen, Support, Zustand und Berichtsumfang.
Arbeiten Sie nach genehmigten Kundengeometrie-, Revisions- und Materialanforderungen.
Die Route wird an Sorte, Größe, Lagerzustand und Kundenakzeptanz angepasst. Konditionierung und Stressbewältigung werden dort einbezogen, wo es gerechtfertigt ist, und werden nicht automatisch jedem Teil auferlegt.
Stellen Sie kontrollierte Revisionen, Bezüge, Einheiten und CTQ-Funktionen bereit.
Identifizieren Sie PA6, PA66, gegossenes oder gefülltes Nylon und die Bezeichnung des zugelassenen Lieferanten.
Definieren Sie Luftfeuchtigkeit, Wassereinwirkung, Belastung, Stöße, Verschleiß und Betriebstemperatur.
Teilen Sie die Passmaße und den erforderlichen Abnahmezustand mit.
Vereinbaren Sie vor der Dimensionierung einen sortenspezifischen Feuchtigkeitszustandsansatz.
Entfernen Sie den Schaft mit geeigneter Unterstützung und ausgewogenem Eingriff.
Überprüfen Sie die Bewegung von Rohmaterial und Schruppen; Verwenden Sie bei Bedarf einen genehmigten Prozess.
Produzieren Sie funktionale Merkmale mit geeigneten Werkzeugen und Spanabfuhr.
Bringen Sie das Teil in den akzeptierten Zustand und beurteilen Sie alle Maßbewegungen.
Überprüfen Sie die vereinbarten Funktionen, Aufzeichnungen und den Schutz für den Versand.
Direkte Antworten zu PA-Qualitäten, Feuchtigkeit, Konditionierung, Passformen und Präzisionsbearbeitung von Nylon.
Ja, Nylon lässt sich im Allgemeinen gut verarbeiten, aber zuverlässige Abmessungen erfordern die Kontrolle von Unterstützung, Hitze, Materialspannung und Feuchtigkeitszustand. Scharfe Werkzeuge und Spanabfuhr sind wichtig, insbesondere bei flexiblen oder gefüllten Sorten.
Nylon 6 ist PA6 und Nylon 66 ist PA66, mit unterschiedlichen Polymerstrukturen und Qualitätseigenschaften. PA66 wird oft wegen seiner Steifigkeit und Festigkeit in Betracht gezogen, während PA6 für robuste Verschleißteile üblich ist. Beide nehmen Feuchtigkeit auf; Vergleichen Sie tatsächliche Lieferantendaten zu passenden Konditionen.
Bei Gussnylon handelt es sich üblicherweise um PA6, das im Gussverfahren zu Rohlingen polymerisiert wird. Es eignet sich für große Rollen, Seilscheiben, Buchsen und dicke Verschleißteile. Identifizieren Sie die genaue Formulierung, da Gusssorten Schmiermittel oder Verstärkungen enthalten können.
Ja, typische Nylonqualitäten absorbieren Feuchtigkeit durch Feuchtigkeit oder Wassereinwirkung. Menge und Rate hängen von Sorte, Dicke, Temperatur und Belichtung ab. Durch die Materialkonditionierung können sich Steifigkeit, Zähigkeit und Abmessungen verändern.
Ja, Feuchtigkeitsaufnahme, Temperatur und freigesetzte innere Spannungen können die Größe nach der Bearbeitung verändern. Vereinbaren Sie den akzeptierten Feuchtigkeitszustand und die Prüfbedingungen für passgenaue Teile, anstatt sich nur auf eine sofortige Trockenmessung zu verlassen.
Die Toleranzen müssen für die tatsächliche Qualität, den Zustand, die Geometrie, die Größe und die Einsatzumgebung überprüft werden. Für jede Nylonkomponente gibt es keine verantwortliche Universalzahl. Geben Sie CTQ-Abmessungen, zusammenpassende Teile und den Prüfstatus für eine Zeichnungsprüfung an.
Keines von beiden ist allgemein besser. Nylon ist oft nützlich für Robustheit, Schlagfestigkeit und Verschleiß, während Delrin/POM die feuchtigkeitsbedingte Passformkontrolle vereinfachen kann. Zahneingriff, Lagerspiel, Belastung, Drehzahl und Schmierung bestimmen die Auswahl.
Ja, Nylon kann für Führungen, Halterungen und Vorrichtungen gefräst und für Rollen, Buchsen und Hülsen gedreht werden. Mehrachsige Bearbeitung und sekundäres Bohren oder Gewindeschneiden können auf verwandte Merkmale überprüft werden.
Erwägen Sie eine Konditionierung, wenn die erforderlichen Abmessungen einem definierten Feuchtigkeits- oder Nasszustand entsprechen. Die Abfolge kann bei Bedarf die Konditionierung des Rohmaterials, das Schruppen, die Spannungsbewältigung und die abschließende Stabilisierung umfassen. Verwenden Sie klassenspezifische Anweisungen und keinen einheitlichen Zyklus.
Gängige Beispiele sind Zahnräder, Buchsen, Lager, Rollen, Führungen, Verschleißpolster, Riemenscheiben, Scheiben, Abstandshalter, Hülsen, Unterlegscheiben, Isolatoren, Vorrichtungen und Strukturteile. Eine weitere nützliche Kategorie sind große Gussteile. Die Eignung wird pro Bewerbung geprüft.
IHRE NYLON-QUALITÄT. IHRE SERVICEBEDINGUNGEN.
Laden Sie Ihr CAD-Modell oder Ihre Konstruktionszeichnung hoch und geben Sie Nylonqualität, Menge, kritische Passungen, Toleranzanforderungen, Betriebstemperatur, Feuchtigkeit oder Wassereinwirkung, Belastungsbedingungen und Anwendung an. Unser Team kann den Materialzustand und die Bearbeitungsstrategie vor der Angebotserstellung überprüfen.
Geben Sie den erforderlichen Trocken-, Konditionierungs- oder Service-Inspektionszustand, Anschlussmaße, Stoß- und Verschleiß- oder Gleitbedingungen an. Firma, Name, E-Mail und Telefonnummer sind erforderlich; Projektdetails und beide Uploads sind optional.
info@tops-precision.comSTEP / STP / IGES / X_T / DWG / DXF / PDF oder ZIP, maximal 10 MB. Größere Dateien können per E-Mail geteilt werden. Bitte stimmen Sie der vertraulichen Behandlung der Dateien zu, bevor Sie sensible Zeichnungen senden.