Verschleißfestigkeit
Ein Kandidat für Opferstreifen und Liner, die wiederholtem Kontakt ausgesetzt sind. Vergleichen Sie das tatsächliche Schleifmedium und die Leistung, bevor Sie die Verschleißdauer vorhersagen.

VERSCHLEISSFLÄCHEN. REICHWEITERE BEWEGUNG.
TOPS Plastics bietet CNC-Bearbeitung von UHMW-PE für kundenspezifische verschleißfeste, reibungsarme und schlagfeste Komponenten. Wir fertigen Führungen, Rollen, Verschleißstreifen, Buchsen, Auskleidungen, Polster und andere industrielle UHMW-Teile aus Kunden-CAD-Dateien und Konstruktionszeichnungen.
Gleitfläche, Montagespiel und Prüftemperatur gemeinsam planen. Senden Sie Ihre Bewerbungsbedingungen für eine zeichnerische Überprüfung.
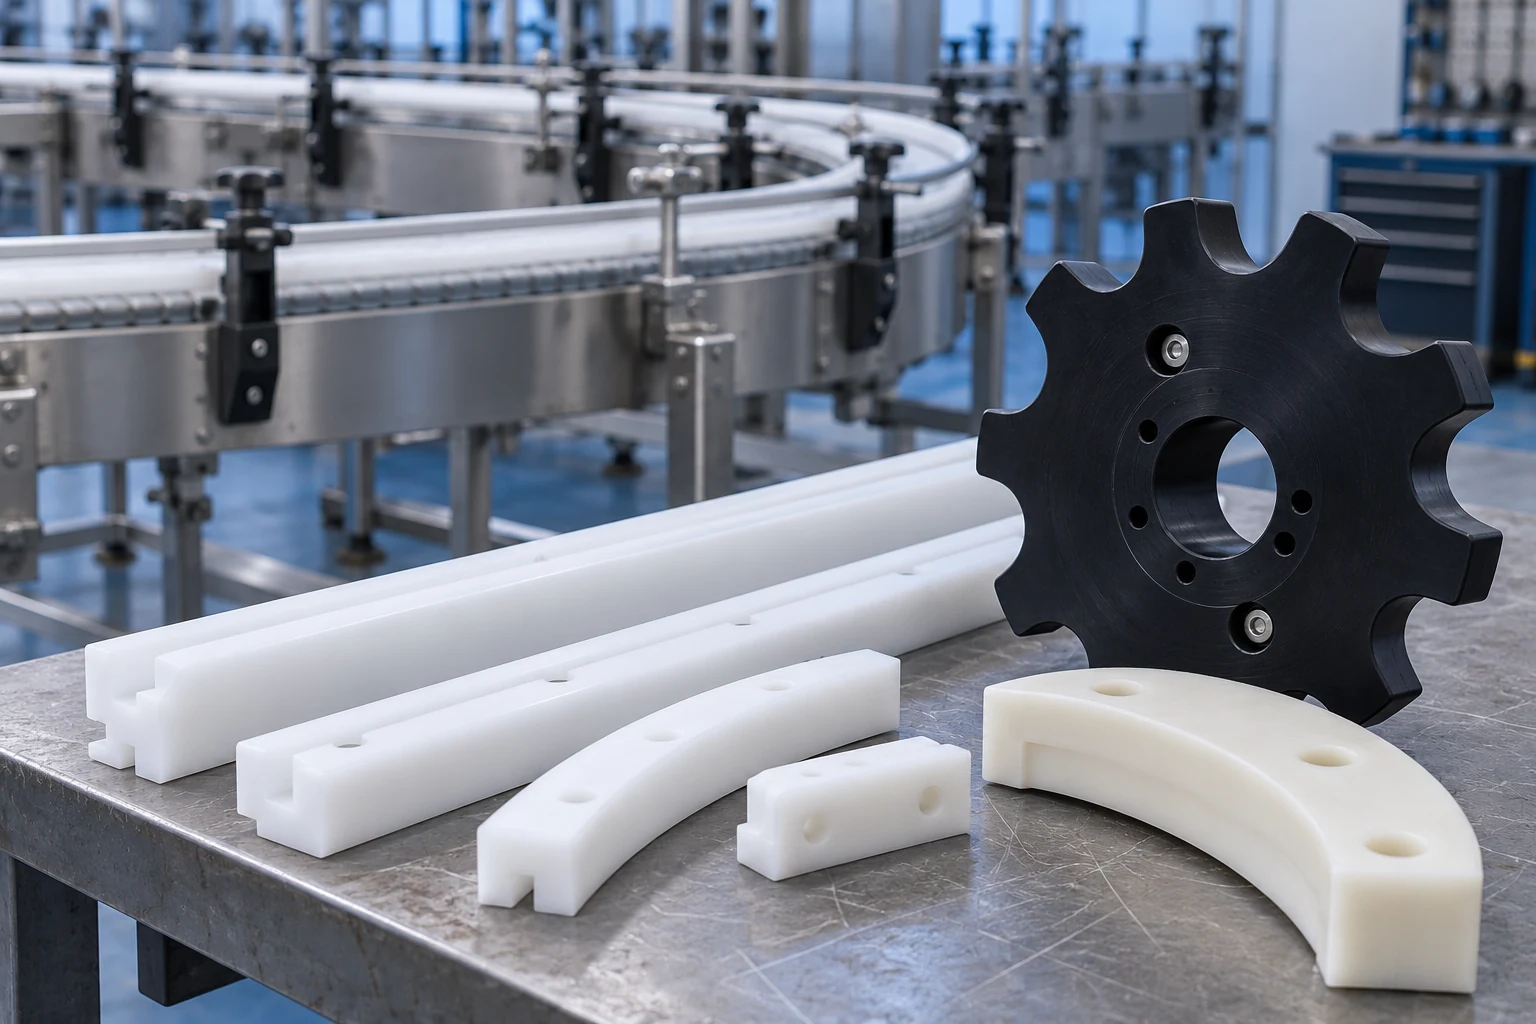
Ein praktischer Ausgangspunkt für eine individuelle Verschleißteil-Anfrage. Lagerverfügbarkeit, Teileumfang, erreichbare Toleranzen und Prüfmethoden werden anhand Ihrer Zeichnung bestätigt.
| Fähigkeit | TOPS Plastics |
|---|---|
| Material | UHMW-PE / UHMWPE / PE1000; Genaue Lagerqualität muss vereinbart werden |
| Prozesse | CNC-Fräsen, Fräsen, Drehen, Bohren und Gewindeschneiden, sofern Geometrie und Belastung dies zulassen |
| Typische Teile | Verschleißstreifen, Führungen, Rollen, Buchsen, Liner und Pads |
| Halbzeugformen | Bleche, Platten, Stangen und Blöcke, je nach Qualität und Lagerverfügbarkeit |
| Produktion | Prototypen-, Kleinserien- und Wiederholungsproduktion |
| Eingabe | CAD-Dateien, technische Zeichnungen oder Muster mit einer vereinbarten Spezifikation |
| Dateien | STEP, STP, IGES, X_T, DWG, DXF und PDF; ZIP-Pakete werden akzeptiert |
| Inspektion | Maßkontrolle gemäß den vereinbarten Zeichnungs-, Temperatur- und Auflagebedingungen |
UHMW-PE bedeutet ultrahochmolekulares Polyethylen. Käufer nennen es auch UHMW, UHMWPE oder PE1000. Es handelt sich um einen Thermoplast, der für Gleitverschleißoberflächen und stoßanfällige Komponenten verwendet wird.
Seine Kombination aus Abriebfestigkeit, geringer Reibung und sehr geringer Feuchtigkeitsaufnahme macht es zu einem nützlichen Kandidaten für Verschleißteile von Förderbändern. Es ist außerdem flexibel: Ein Teil, das gut gleitet, hält möglicherweise nicht so zuverlässig eine enge mechanische Passform wie ein steiferes Polymer.
Die Bezeichnung „selbstschmierend“ bezieht sich auf ein gutes Gleitverhalten, nicht auf eine Garantie dafür, dass jedes Lager trocken laufen kann. Gegenfläche, Belastung, Geschwindigkeit, Verunreinigungen und Hitze bestimmen immer noch die Einsatztauglichkeit. Geben Sie die Qualität des Lieferanten an, anstatt nur nach Materialname oder Farbe auszuwählen.
Technische Referenzen: Eigenschaften des Ensinger PE1000-Materials
Beginnen Sie mit der Anwendung: Die stärksten Gründe, sich für UHMW zu entscheiden, sind in der Regel eher Kontakt, Bewegung und Stoß als eine hohe Positionsgenauigkeit.
Ein Kandidat für Opferstreifen und Liner, die wiederholtem Kontakt ausgesetzt sind. Vergleichen Sie das tatsächliche Schleifmedium und die Leistung, bevor Sie die Verschleißdauer vorhersagen.
Gleitführungen können den Widerstand gegen eine geeignete Gegenfläche verringern. Oberflächenbeschaffenheit, Verschmutzung und Anpressdruck spielen weiterhin eine Rolle.
Nützlich für stoßanfällige Handhabungsgeräte. Überprüfen Sie die lokale Kontaktspannung, Dicke und Unterstützung, anstatt sich auf ein Materialetikett zu verlassen.
Häufig geeignet für nasse oder chemisch beanspruchte Verschleißteile. Überprüfen Sie Medium, Konzentration, Temperatur und Einwirkungsdauer, um die genaue Qualität zu ermitteln.
Die Feuchtigkeitsaufnahme ist im Vergleich zu Nylon gering. Dadurch werden Bewegungen, die durch Hitze, Belastung oder die Freisetzung von Bearbeitungsspannungen verursacht werden, nicht eliminiert.
Eine Polymerkontaktfläche kann Stoß- und Gleitgeräusche abmildern. Montagesteifigkeit, Geschwindigkeit und die Geräuschquelle bestimmen das Ergebnis.
Natürliche, gefärbte und modifizierte Brühe können unterschiedliche Aufgaben erfüllen. Qualitätsbeschaffung und Eignung werden vor der Angebotserstellung überprüft; Jede aufgeführte Option muss bestätigt werden.
Geben Sie die Neuformulierung oder eine andere identifizierte Formulierung, die Stammform und die Lieferantenbezeichnung an. Natürliche Farben allein begründen weder die Reinheit noch die Eignung für den Kontakt mit Lebensmitteln.
Eine Farboption für industrielle Verschleißteile. Schwarzpapier ist nicht automatisch UV-beständig, leitfähig oder antistatisch; erfordern das entsprechende Datenblatt.
Identifizieren Sie für Anwendungen mit bestimmten elektrischen Anforderungen die Formulierung, die Widerstandstestmethode und die Umgebungsbedingungen. Antistatisch ist nicht mit jeder ESD-Klassifizierung austauschbar.
Fordern Sie Unterlagen für den genauen Grad, die Bestimmungsbestimmungen und die Kontaktbedingungen an. Die Konformität eines Lagermaterials allein bescheinigt nicht eine fertige Baugruppe.
Füllstoffe und Additive können Verschleiß, Reibung, elektrisches Verhalten oder Verarbeitung verändern. Geben Sie die Verbindung an; Überprüfen Sie die Auswirkungen auf Passflächen und Bearbeitung.
Technische Referenzen: MCG-Spezial-UHMW-Sortenauswahl
Verwenden Sie ein Verfahren, das an die Form des Rohteils und die Funktionsgeometrie angepasst ist. Lange Profile brauchen Unterstützung; Gedrehte Merkmale benötigen einen realistischen Pass- und Maßplan.
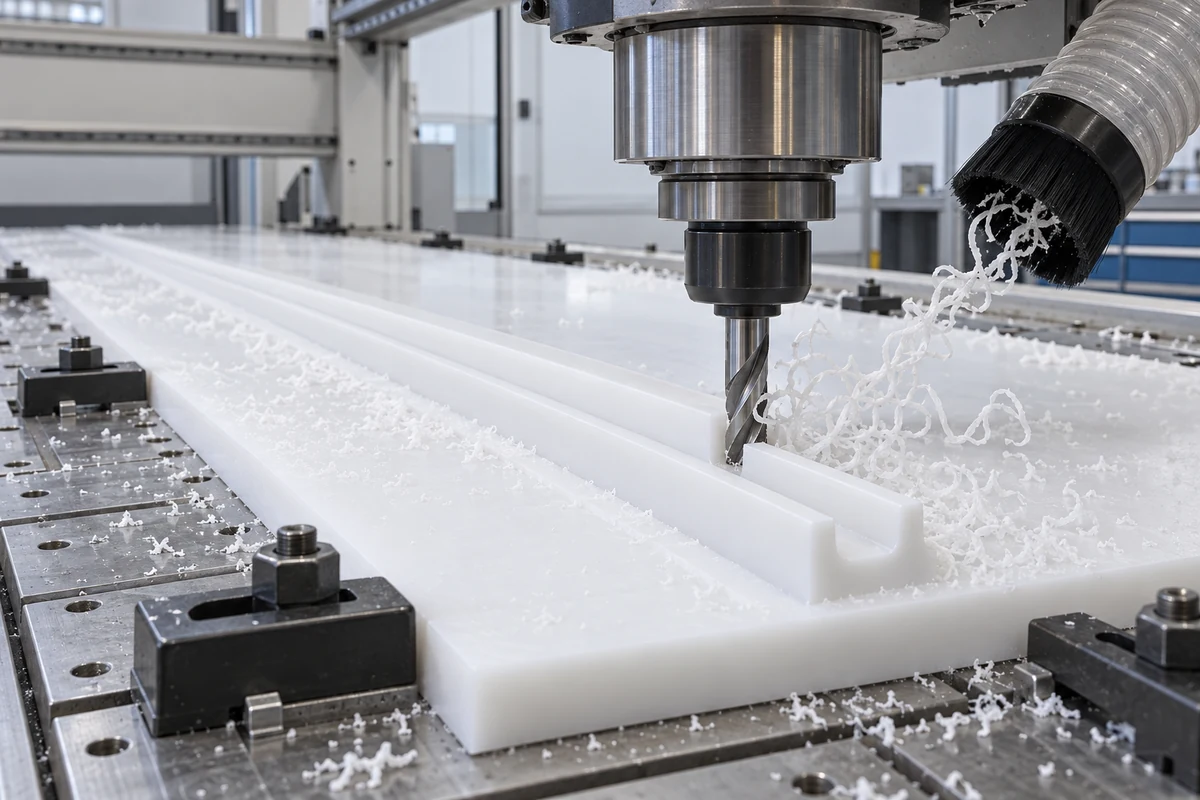
Bearbeiten Sie Taschen, Schlitze, Flächen und Positionierungslöcher in kundenspezifischen Blöcken und Platten. Überprüfen Sie den Toolzugriff und wie die freigegebene Komponente gemessen wird.
Entdecken Sie diesen Service →Förderbandführungen, Verschleißleisten, Auskleidungen und Maschinenschutzvorrichtungen auf Profilblechbasis. Überprüfen Sie die Gesamtgröße, die Blattunterstützung, die Befestigungspositionen und die Verschachtelung, bevor Sie den Routing-Umschlag bestätigen.
Entdecken Sie diesen Service →Stellen Sie Rollen, Buchsen, Lager und kreisförmige Verschleißteile aus geeigneten Stangen oder Blöcken her. Koordinatenbeziehungen zwischen Bohrung, Außendurchmesser und Schulter.
Entdecken Sie diesen Service →Fügen Sie Löcher, Senkungen, Schlitze und fertige Kanten hinzu. Thread-Eingriff und -Last müssen überprüft werden; Wiederholte Montage oder hohe Belastungen können Einlagen oder Durchsteckverbindungen begünstigen.
UHMW ist im Vergleich zu harten Materialien leicht zu schneiden, aber Weichheit und Dimensionsverschiebung erschweren die Kontrolle der Genauigkeit. Ein stabiler Maschinenaufbau macht ein flexibles Bauteil nicht starr.
Die Schnitt- oder Klemmkraft kann eine lange Führung verbiegen oder ein Polster zusammendrücken. Funktionsflächen abstützen und nach Freigabe prüfen.
Ein warmes Teil kann eine Größenprüfung bestehen und sich dann beim Abkühlen ändern. Längere Abmessungen verstärken eine bestimmte Temperaturänderung.
Ein Oberflächenschnitt, während das Material komprimiert wird, kann sich beim Öffnen der Vorrichtung erholen. Überprüfen Sie den Spanndruck und die Messkontaktkraft.
Lange Späne können sich um ein Werkzeug wickeln und das Schneiden behindern. Planen Sie die Evakuierung und entfernen Sie die Späne bei Bedarf sicher bei angehaltener Maschine.
Dünne Kanten können federnde Grate oder Schlieren hinterlassen. Scharfe Werkzeuge und eine definierte Entgratungsmethode tragen zur Erhaltung des Arbeitsprofils bei.
Die erreichbaren Toleranzen hängen von Sorte, Größe, Form, Temperatur, Werkstückhalterung und Messmethode ab. Wir überprüfen jedes Funktionsmerkmal, anstatt eine universelle metallähnliche Toleranz zu veröffentlichen.
| Feature / Teil | Hauptrisiko | Zeichnungs- und Inspektionsüberprüfung |
|---|---|---|
| Großer Teller | Thermische Bewegung und freigegebene Flachheit | Überprüfen Sie die Temperatur, den Zustand der Halterung und die Montagereferenz |
| Langer Leitfaden | Geradheit und Längsbewegung | Identifizieren Sie funktionale Kontaktflächen, Bezugsstrategie und Einbauzugabe |
| Dünne Wand | Spann- und Schnittablenkung | Überprüfen Sie die Unterstützung, die minimale Wandgeometrie und die Messkraft |
| Bohrung | Erholung und Messkraftempfindlichkeit | Definieren Sie Paarungsgröße, Messmethode und Stabilisierungsbedingung |
| Rollen-Außendurchmesser | Flexibilität und Temperatur | Durchmesser, Rundlauf, Bezugsachse und Prüftemperatur vereinbaren |
| Steckplatz | Hitzestau und Werkzeugdurchbiegung | Markieren Sie funktionale Breite, Lage und Kantenanforderungen |
| Großer Liner | Ebenheit und Betriebstemperatur | Unterscheiden Sie zwischen freistaatlicher Inspektion und installierter Unterstützung |
| Presspassen | Flexibilität, Kriechen und thermische Veränderung | Überprüfen Sie Interferenz, Auslastung, Servicebereich und Aufbewahrungsmethode |
Identifizieren Sie, welche Abmessungen die Funktion steuern und welche eine breitere allgemeine Toleranz aufweisen können. Eine kurze Buchse und eine lange, nicht unterstützte Auskleidung erfordern unterschiedliche Abnahmebedingungen, auch wenn beide aus dem gleichen Material bestehen.
Senden Sie Ihre Zeichnung für eine Überprüfung der UHMW-Toleranz →Die Abmessungen von UHMW ändern sich mit der Temperatur. Überprüfen Sie die Schneidwärme, die für die Endprüfung verwendeten Bedingungen und den Temperaturbereich, dem das Teil nach der Installation ausgesetzt sein wird.
Vermeiden Sie Reibung, längere Werkzeugverweildauer und das Nachschneiden angesammelter Späne. Wählen Sie Werkzeug- und Schnittbedingungen, die Material ohne übermäßige lokale Erwärmung entfernen.
Planen Sie den längenbezogenen Freiraum und die Schlitzmontage ein, sofern die Konstruktion dies zulässt. Ein starr gehaltener Streifen kann sich verbiegen, anstatt sich frei auszudehnen.
Lassen Sie das Teil vor der vereinbarten Maßprüfung stabilisieren. Definieren Sie die Referenztemperatur und vermeiden Sie die Interpretation einer Heißmessung als Endabnahme.
Berücksichtigen Sie Dauer- und Spitzentemperaturen sowie Last und Einschaltdauer. Eine Temperaturbewertung des Lieferanten legt nicht die zulässige Durchbiegung Ihrer belasteten Komponente fest.
Bei einer Entwurfsschätzung folgt die Dimensionsbewegung ΔL = α × L × ΔT. Verwenden Sie den genauen Ausdehnungskoeffizienten und das relevante Temperaturintervall der Sorte. Überprüfen Sie anschließend die Spannung, Anisotropie und das Montagespiel. Diese Schätzung ist keine Bearbeitungstoleranz und kein Ersatz für Anwendungstests.
Technische Referenzen: MCG TIVAR 1000 Materialdatenblatt
Ein gutes UHMW-Design lässt Raum für Materialbewegungen und kontrolliert gleichzeitig die Oberflächen, die die Baugruppe tatsächlich führen, stützen oder positionieren.
Gleitspalte, Bohrungspassungen, Kontaktprofile und Montageorte angeben. Vermeiden Sie es, für jedes Maß die engsten Toleranzen anzuwenden.
Sorgen Sie für ausreichend Dicke und Halt für lange Wände oder hervorstehende Finger. Besprechen Sie flexible Geometrie während der DFM-Überprüfung.
Geben Sie den Arbeitsbereich und die verfügbare Bewegung an. Lange Schienen benötigen möglicherweise einen festen Referenzpunkt und eine kontrollierte Ausdehnungszugabe.
UHMW hat eine niedrige Oberflächenenergie, daher bedarf die Klebebefestigung einer speziellen Validierung. Überprüfen Sie die Befestigungselemente, den Support und den Zugang zum Austausch.
Ein praktischer Eckenradius verbessert den Zugang zum Fräser. Identifizieren Sie, welche Ecken wirklich zu einer passenden Komponente passen müssen.
Eine starke Einwirkung kann eine weiche Komponente verformen und eine anhaltende Belastung kann die Retention lockern. Berücksichtigen Sie Schultern, Flansche oder andere mechanische Halterungen.
Verschleißteile zugänglich halten. Geben Sie Ausrichtung, Bezugsflächen und austauschbare Segmente an, damit ein neuer Streifen konsistent installiert werden kann.
Berücksichtigen Sie Gegenfläche, Verunreinigungen, Last, Geschwindigkeit, Aufprall, Temperatur und Reinigungsbedingungen. Diese Eingaben helfen dabei, die Materialauswahl mit der Funktion in Einklang zu bringen.
Diese eindeutigen Abbildungen zeigen Komponentenfamilien zur Zeichnungsprüfung, keine festen Katalogprodukte oder verifizierten Kundenprojekte. Geometrie, Steigung und Abnahme werden durch Ihre Spezifikation festgelegt.
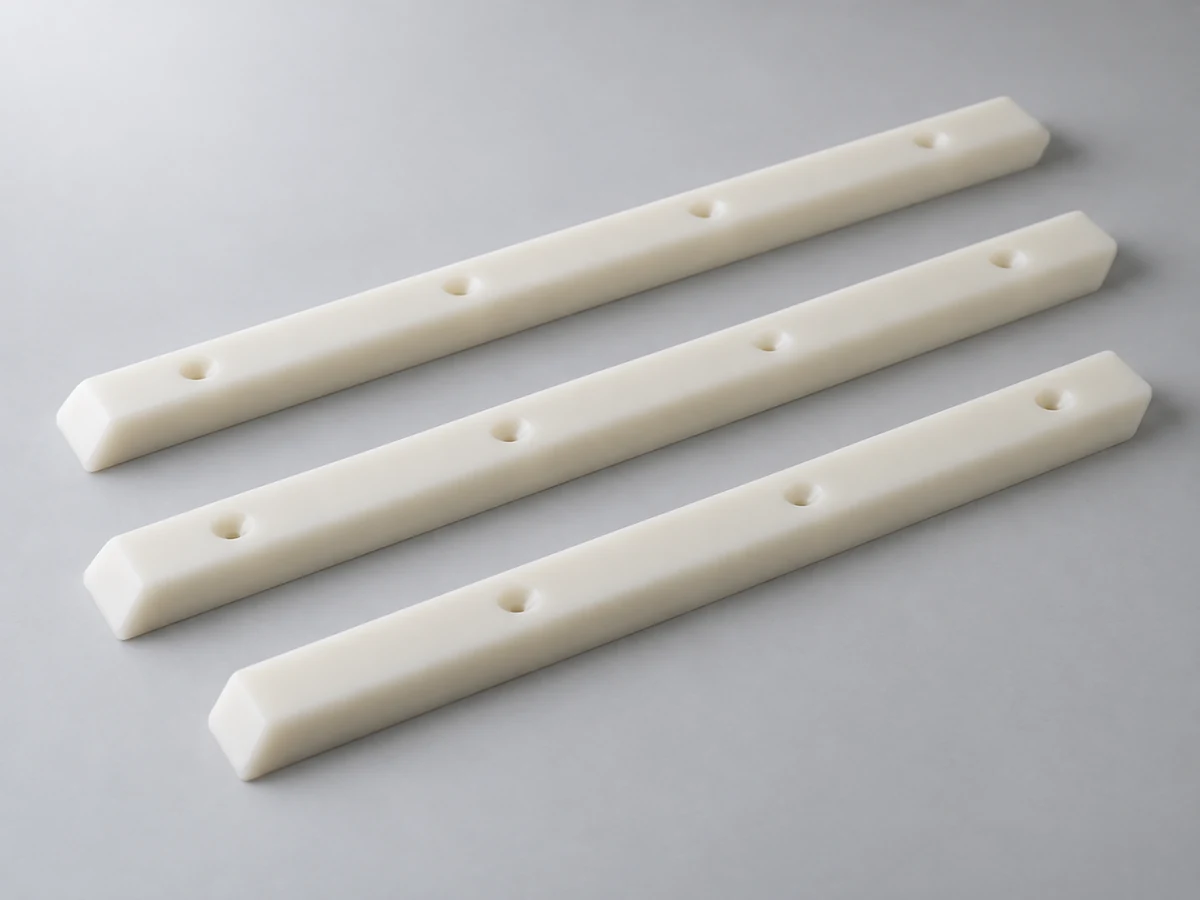
Lange Opfergleitflächen mit Befestigungslöchern, Freiräumen und austauschbaren Längen.
Besprechen Sie diese Komponente →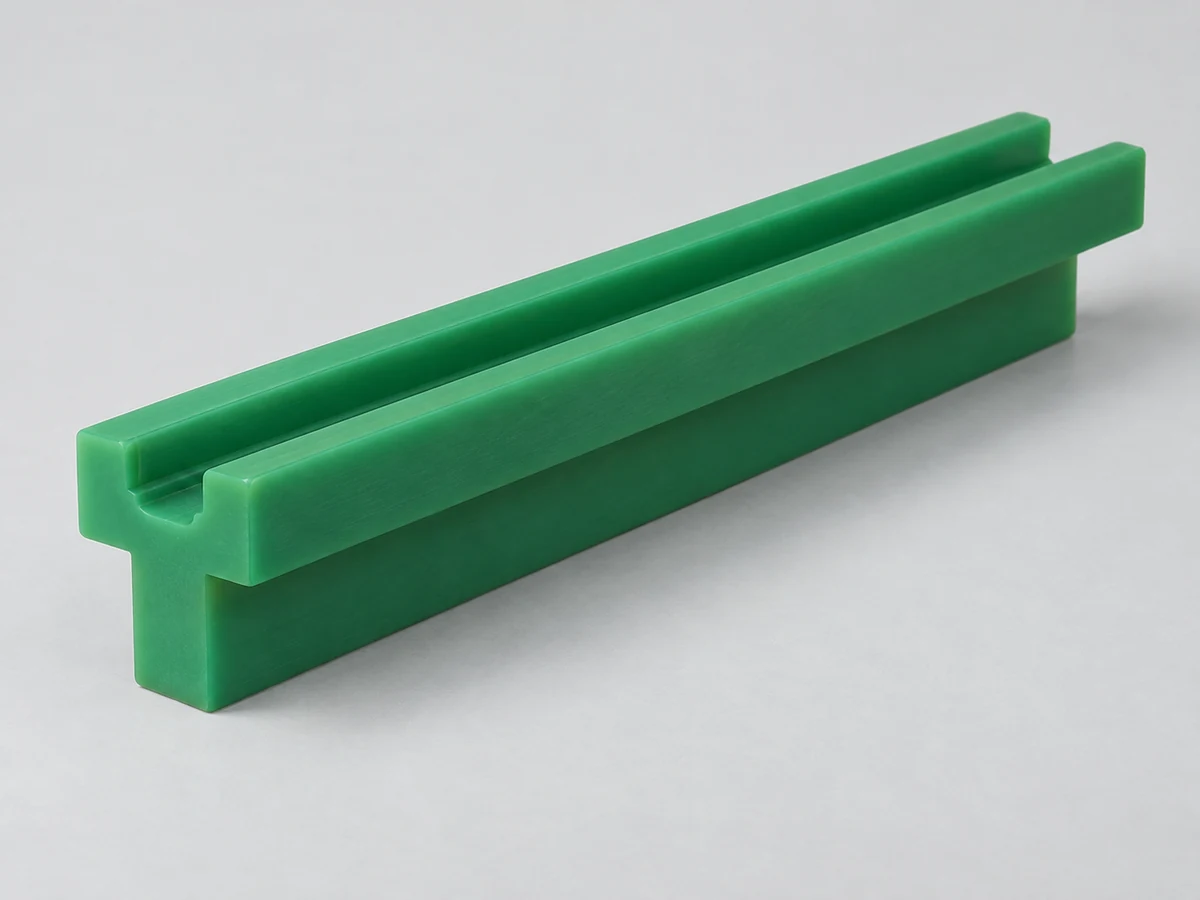
Bearbeitete Kanäle und Laufflächen abgestimmt auf Kettengeometrie, Belastung und Dehnung.
Besprechen Sie diese Komponente →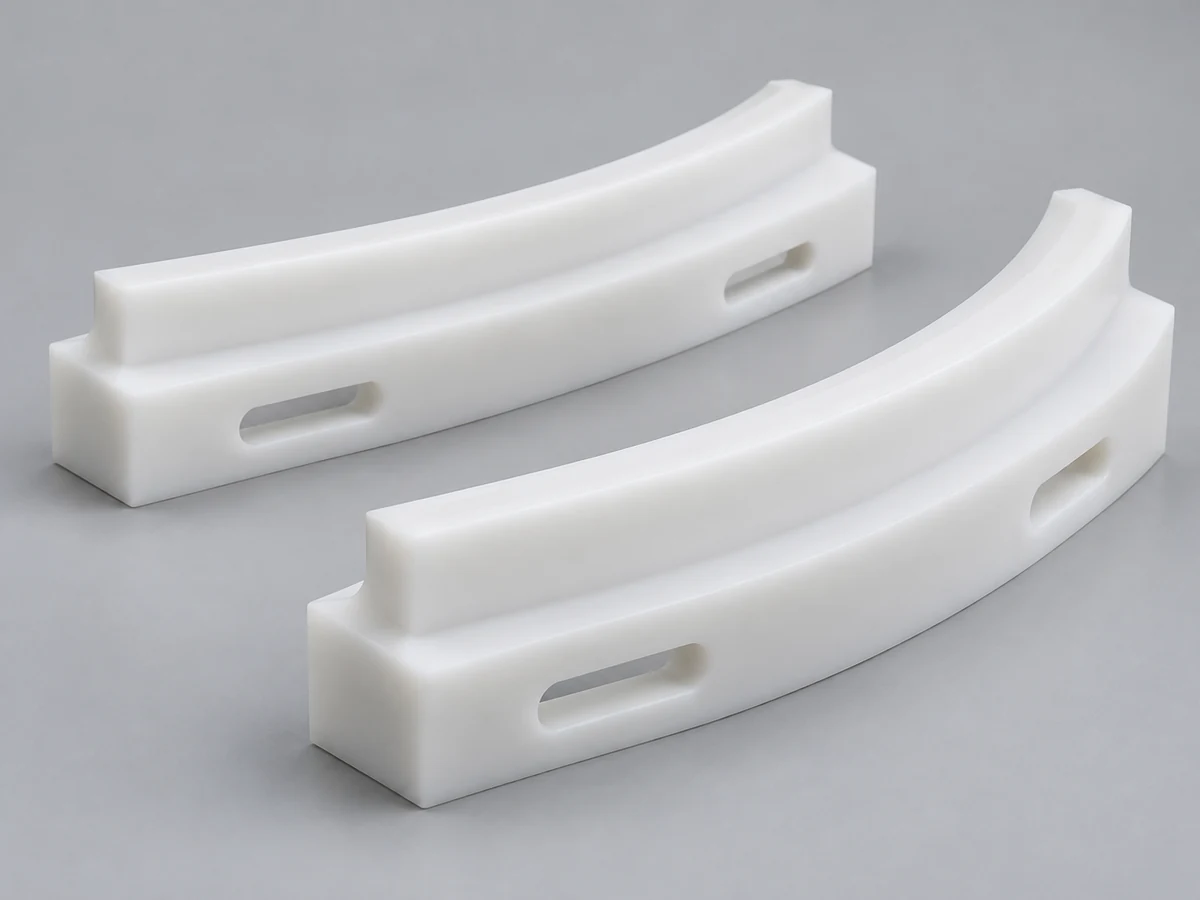
Gebogene oder gerade Profile zur Aufnahme bewegter Produkte mit vereinbartem Laufspalt.
Besprechen Sie diese Komponente →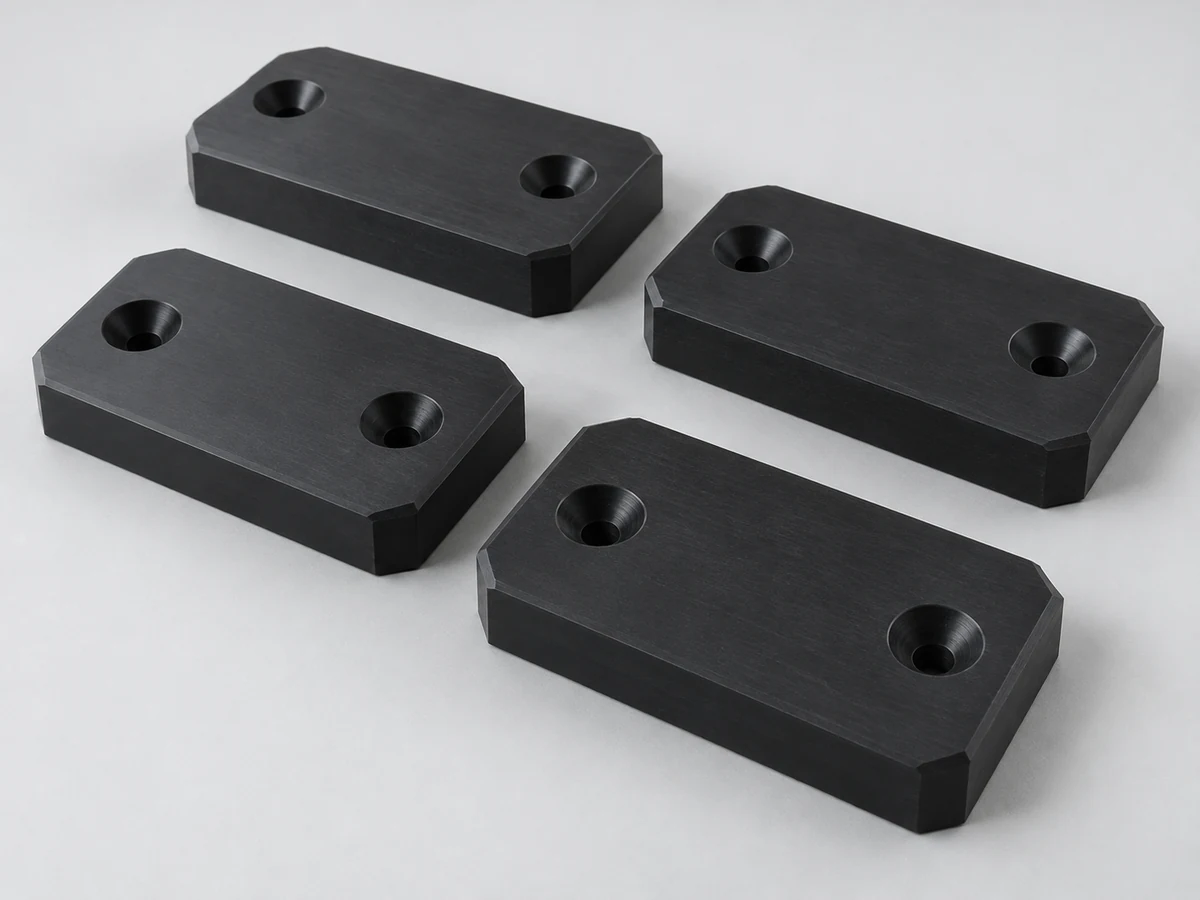
Unterstützte Kontaktpads mit überprüftem Druck, Montagemuster und Kantengeometrie.
Besprechen Sie diese Komponente →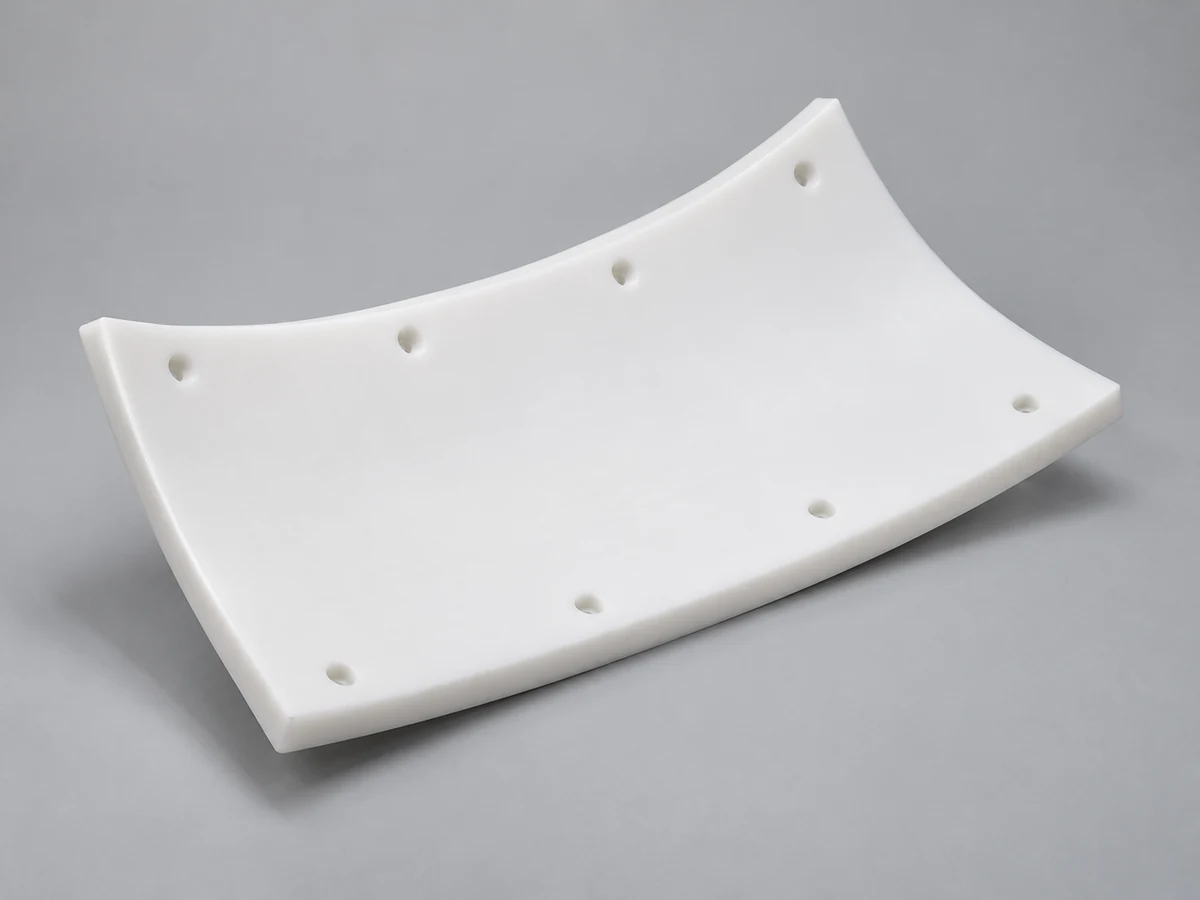
Schutzkontaktflächen auf Plattenbasis mit Befestigungsdetails und Bewegungsspielraum.
Besprechen Sie diese Komponente →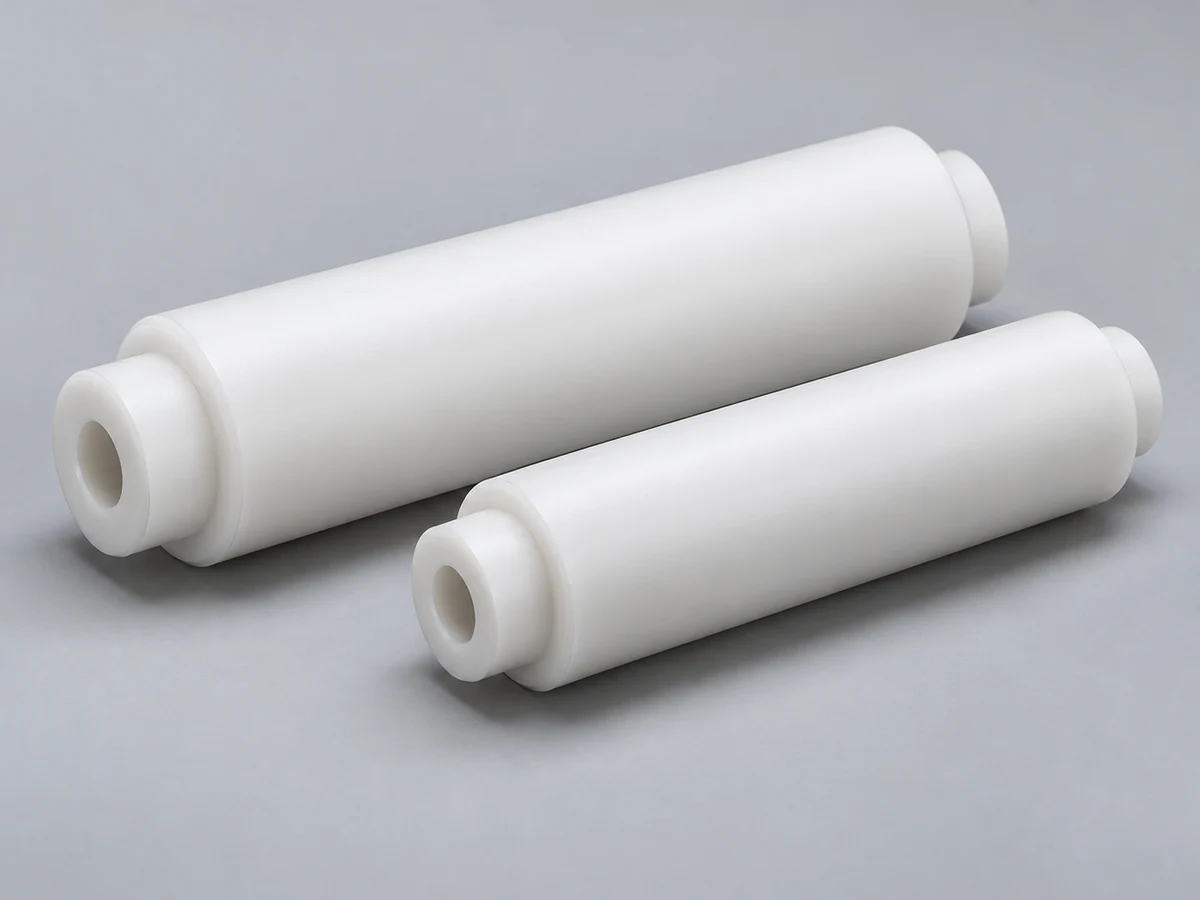
Gedrehte Kontaktdurchmesser und Bohrungen für Förderaufgaben mit Geschwindigkeits- und Verschleißkontrolle.
Besprechen Sie diese Komponente →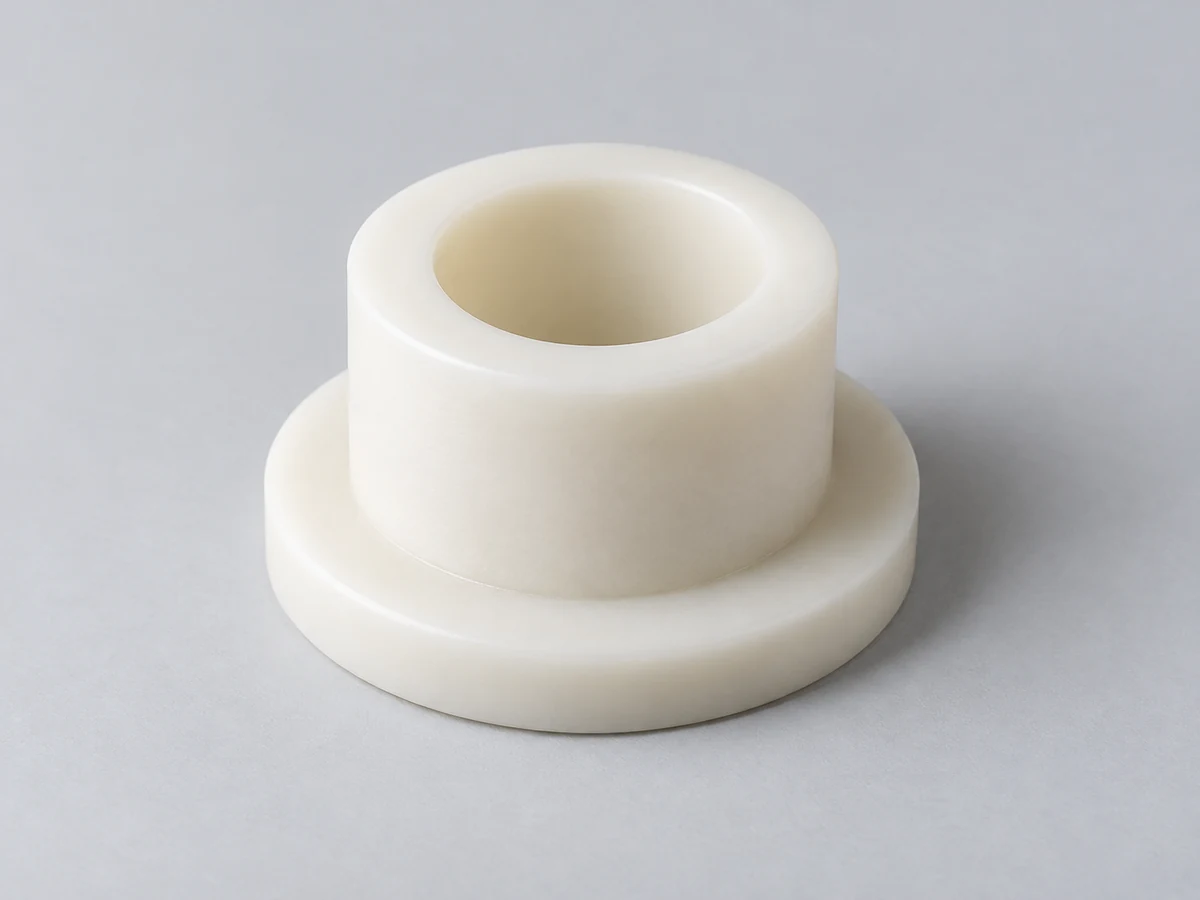
Einfache Gleitschnittstellen, die eine Überprüfung von Belastung, Spiel, Gegenfläche und Halt erfordern.
Besprechen Sie diese Komponente →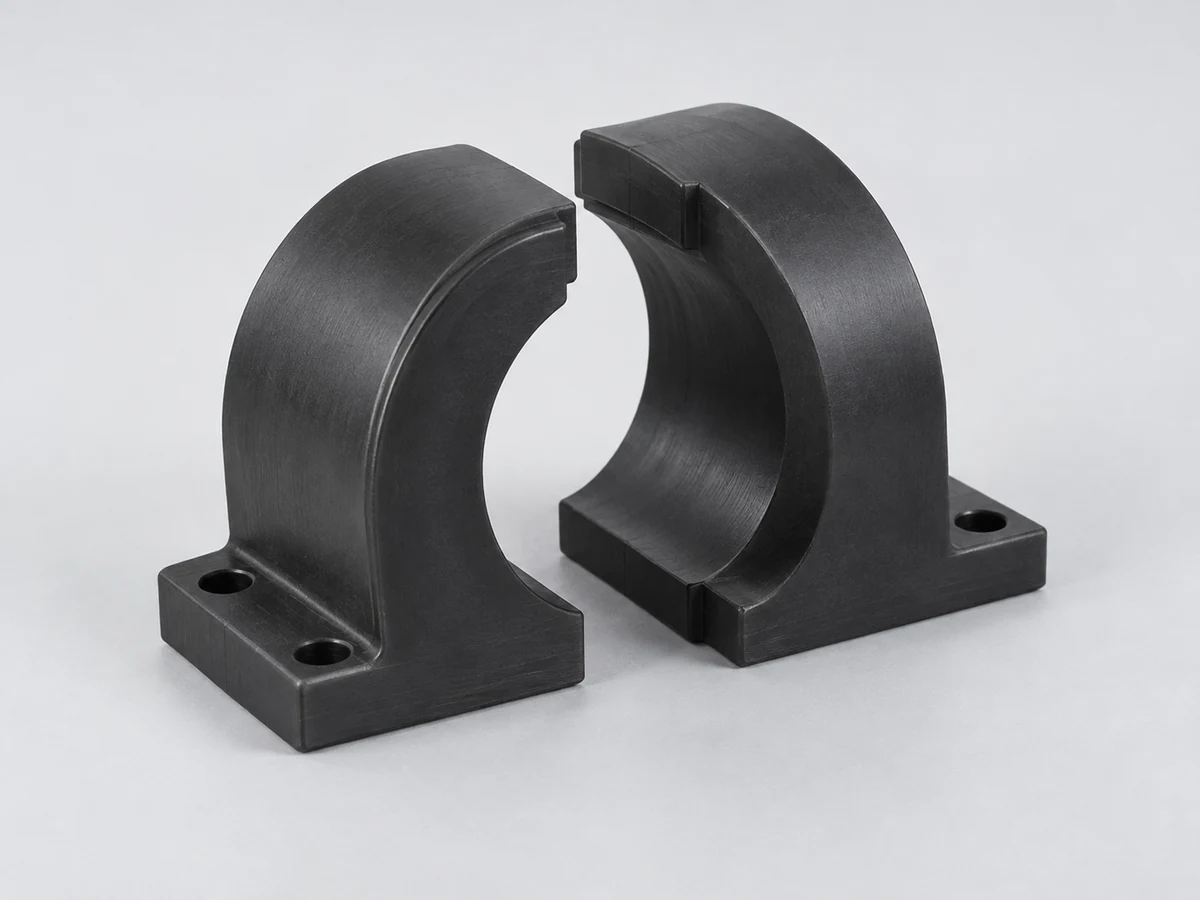
Kundenspezifische Gleitlagergeometrien; Validieren Sie Druck, Geschwindigkeit und Wärme in der Anwendung.
Besprechen Sie diese Komponente →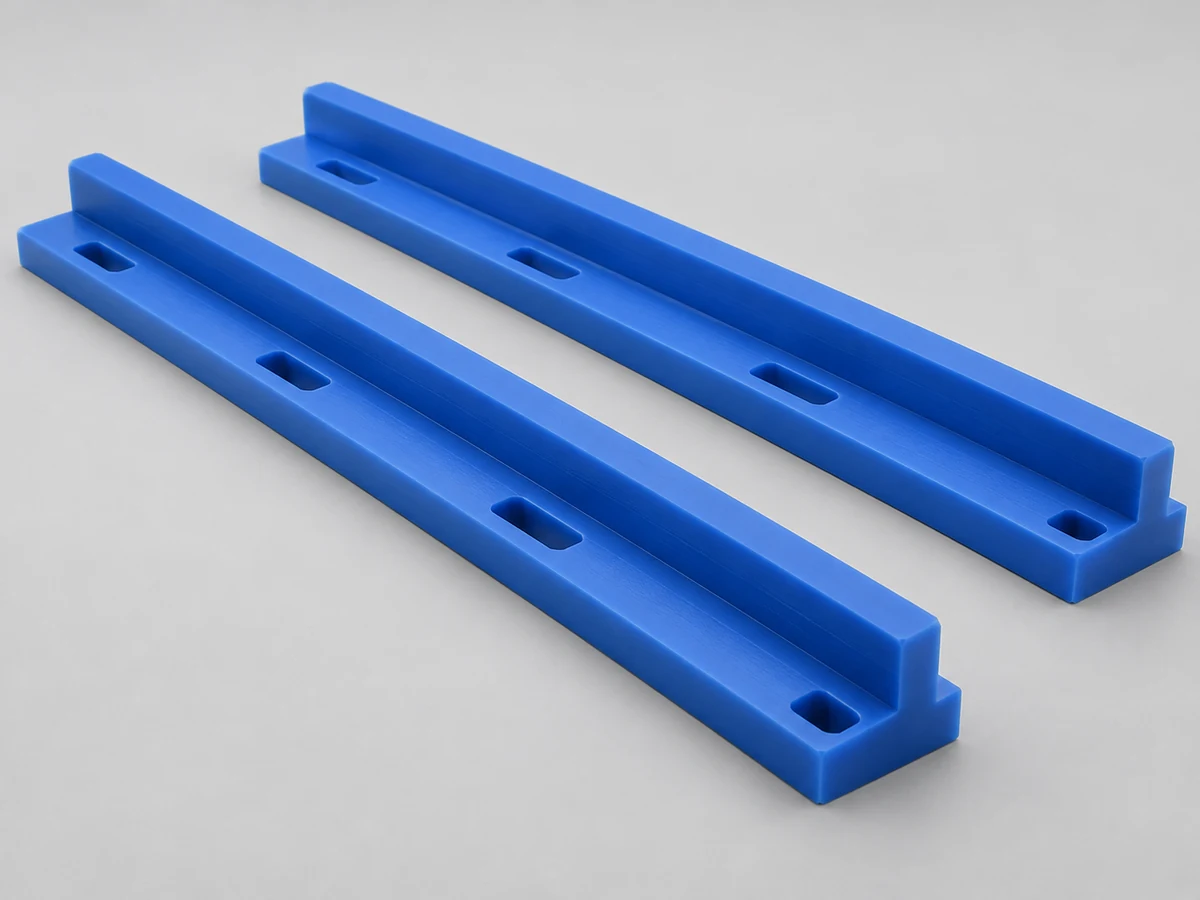
Profilschienen mit abgestimmten Montageschlitzen und unterstützten Gleitflächen.
Besprechen Sie diese Komponente →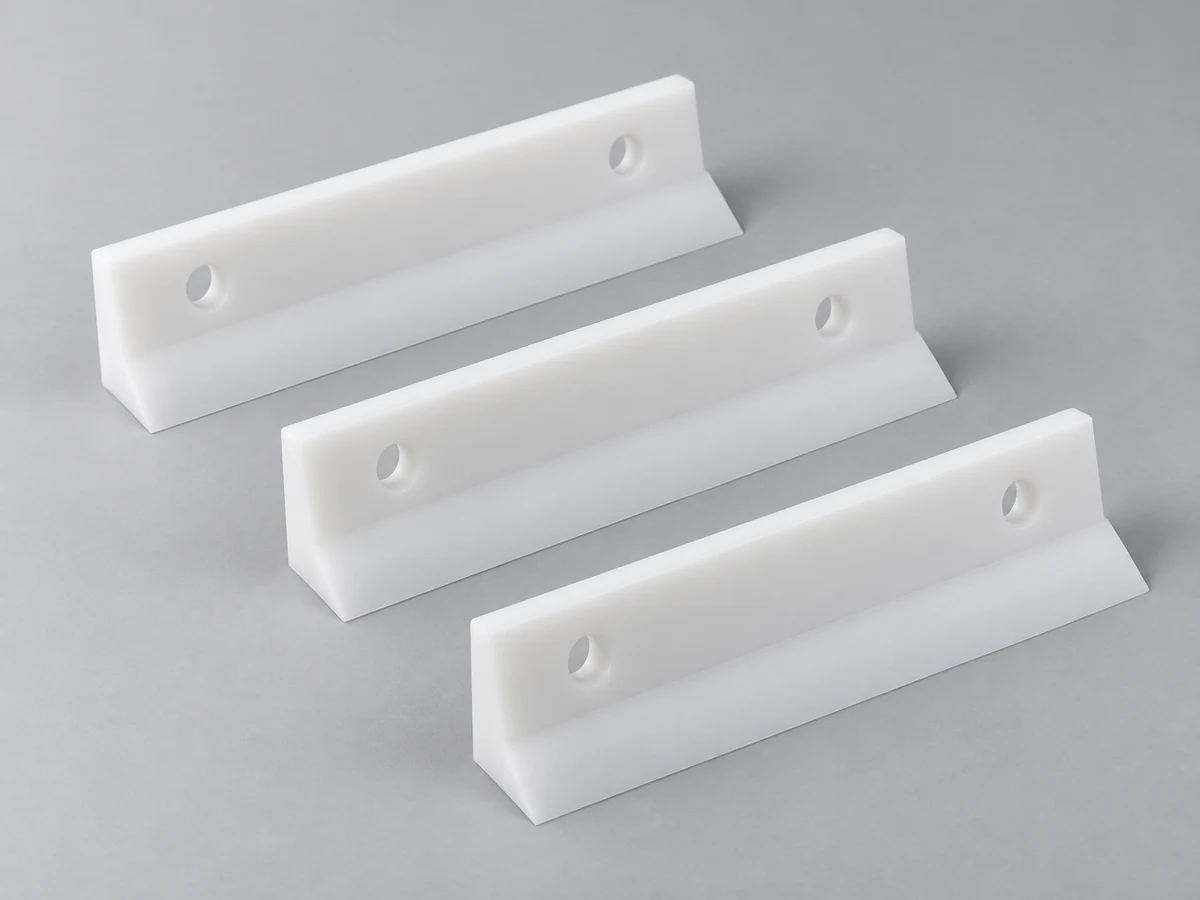
Definierte Arbeitskanten und Befestigungsmöglichkeiten für eine vorgegebene Kontakt- und Reinigungsaufgabe.
Besprechen Sie diese Komponente →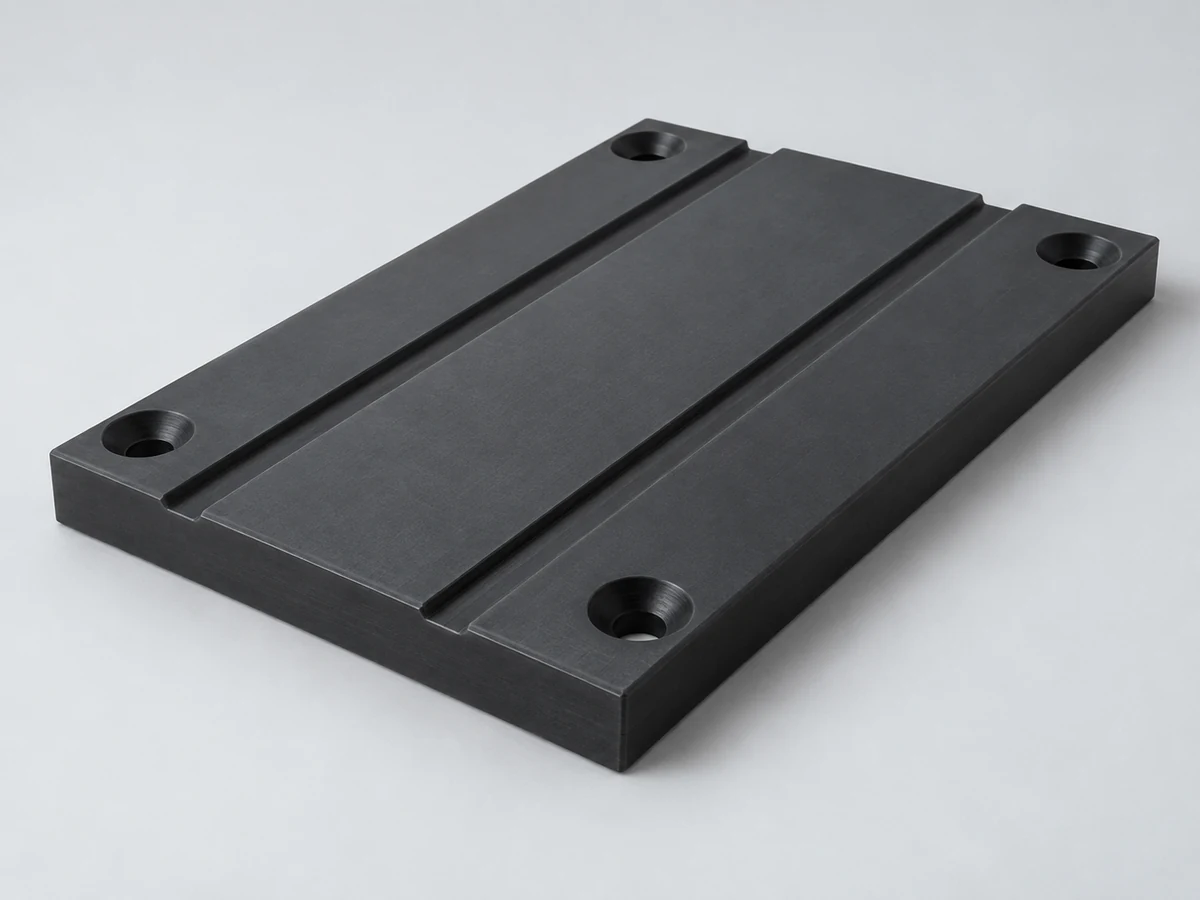
Breite Gleitflächen mit geprüfter Auflage, Anpressdruck und eingebauter Ebenheit.
Besprechen Sie diese Komponente →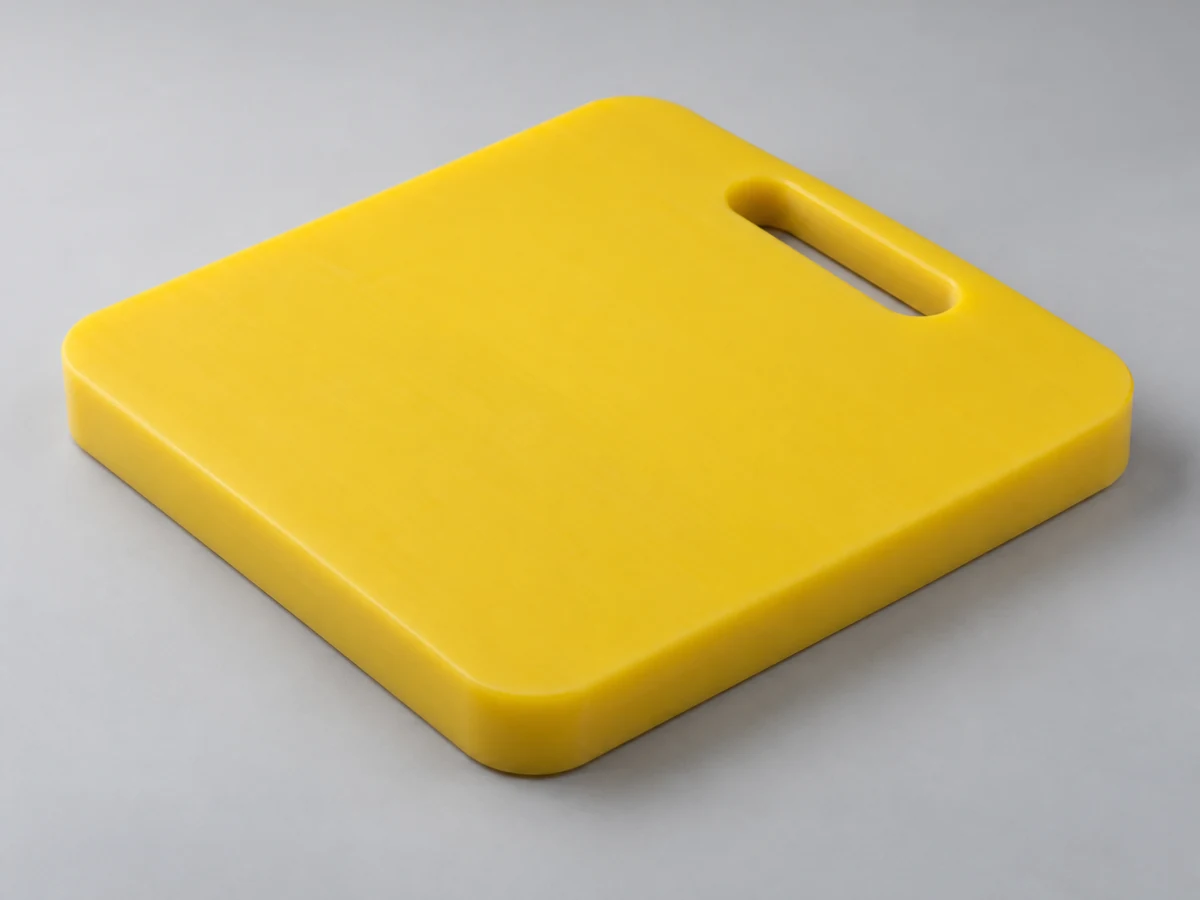
Stützpolsterkonzepte, die eine Lastverteilung, Dicke und gerätespezifische Sicherheitsvalidierung erfordern.
Besprechen Sie diese Komponente →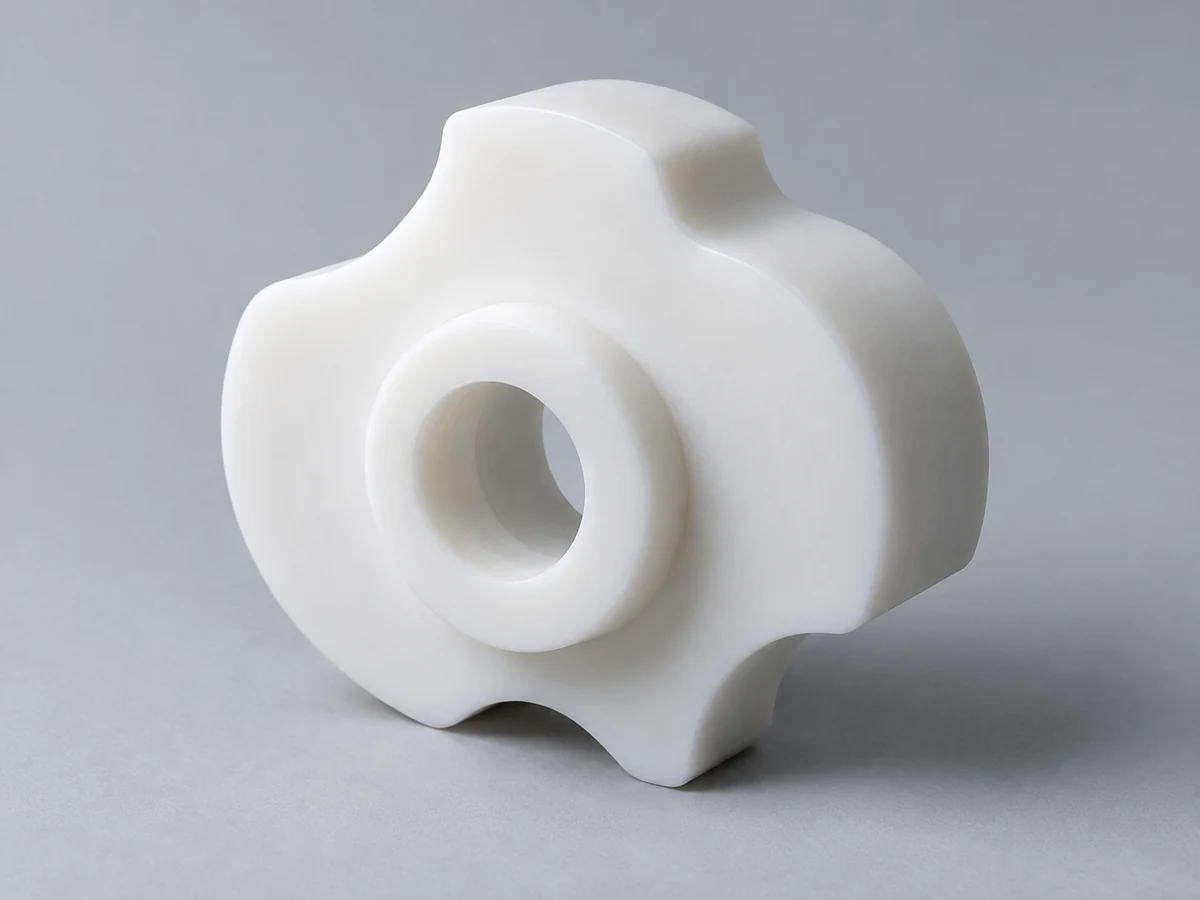
Benutzerdefinierte Profile, Taschen und Schnittstellen werden als Teil des gesamten Mechanismus überprüft.
Besprechen Sie diese Komponente →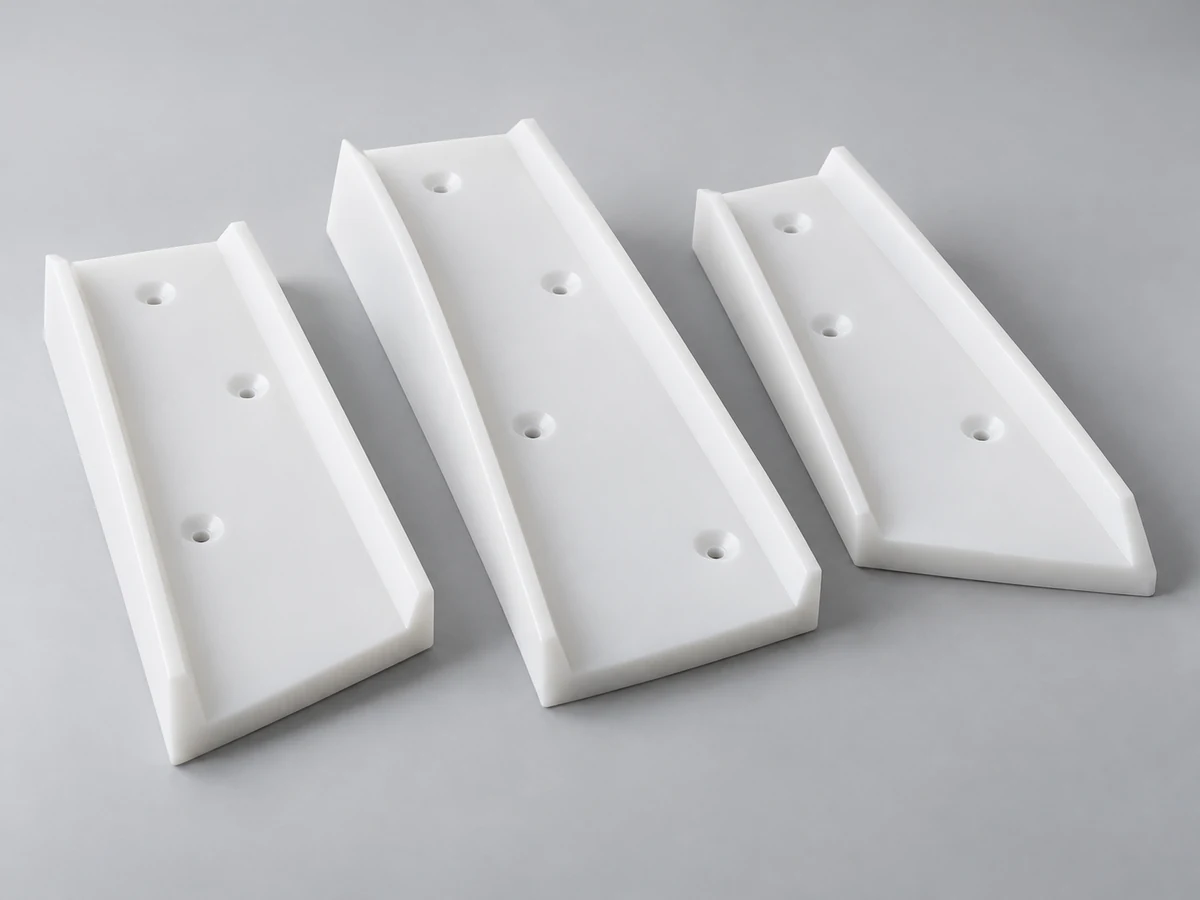
Verschleißsegmente für den Schüttgutfluss mit Montage-, Schlag- und Abriebprüfung.
Besprechen Sie diese Komponente →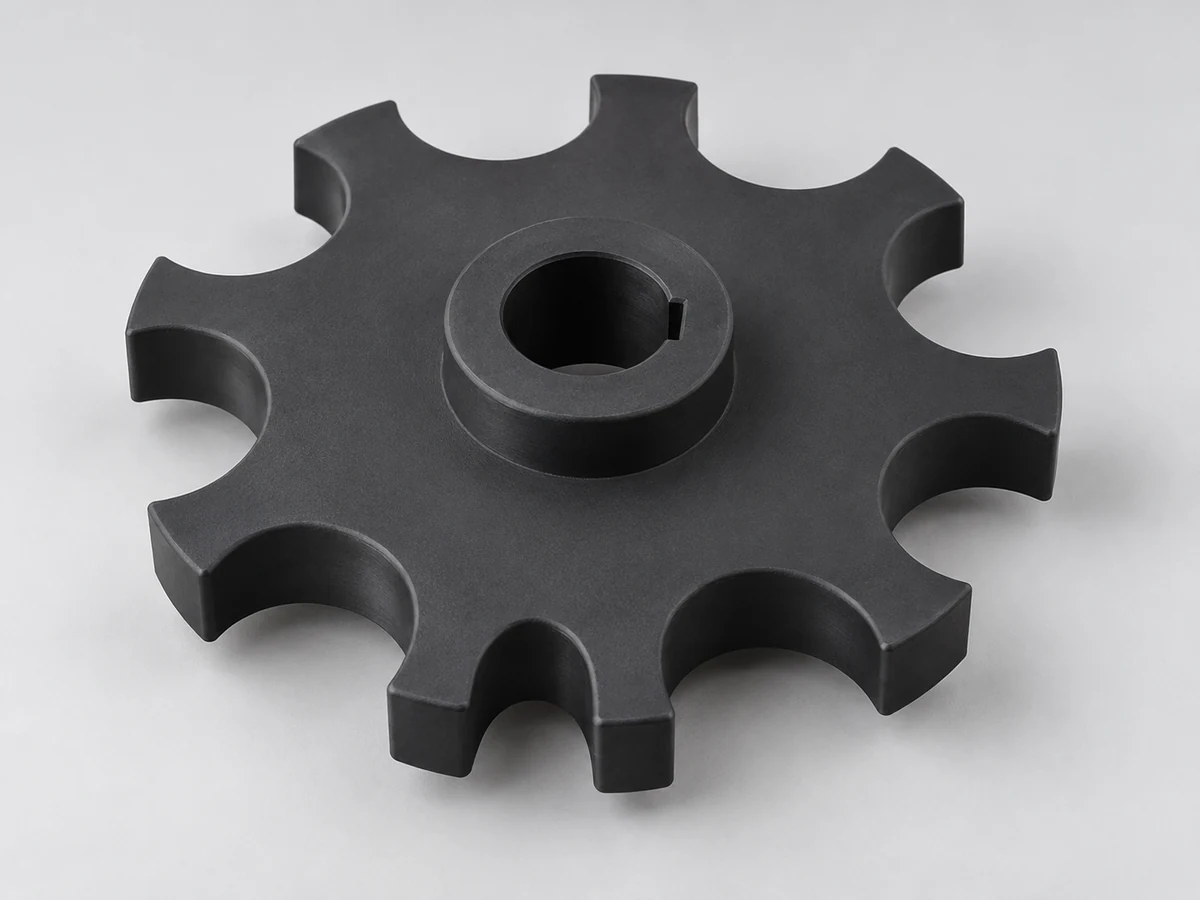
Auf die Produktgeometrie abgestimmte Sternräder, Positionierblöcke und weitere Handhabungsprofile.
Besprechen Sie diese Komponente →Geben Sie eine funktionale Oberfläche der Arbeitsfläche und einen klaren Randzustand an. Ein glatt aussehendes Foto stellt weder einen Rauheitswert noch eine gratfreie Annahme dar.
Achten Sie auf eine saubere, für das Polymer geeignete Schnittkante. Ein verschlissenes Werkzeug kann Material verdrängen oder verschmieren, anstatt das vorgesehene Profil zu schneiden.
Verwenden Sie für den Vorgang eine geeignete Schnittgeometrie und einen geeigneten Freiraum. Übermäßiger Rake ist keine universelle Verbesserung; Validieren Sie das Tool und die Funktion gemeinsam.
Halten Sie Späne von der Schneidzone fern, um Reibung und Nachschneiden zu vermeiden. Überprüfen Sie die Absaugung oder geeignete Luft-/Kühlmittelanordnungen im Hinblick auf die Sauberkeitsanforderungen.
Entfernen Sie abgeschrägte Kanten, ohne ein kritisches Kontaktprofil abzurunden. Vereinbaren Sie Kriterien für Kantenbruch, sichtbaren Grat und etwaige Sauberkeitsanforderungen.
Technische Referenzen: MCG-Leitfaden zur Bearbeitung von Kunststoffteilen
Der Prüfplan sollte das freigegebene Teil und seine Funktionsschnittstellen abbilden. Flexible Oberflächen benötigen einen definierten Auflage- und Messkraftansatz.
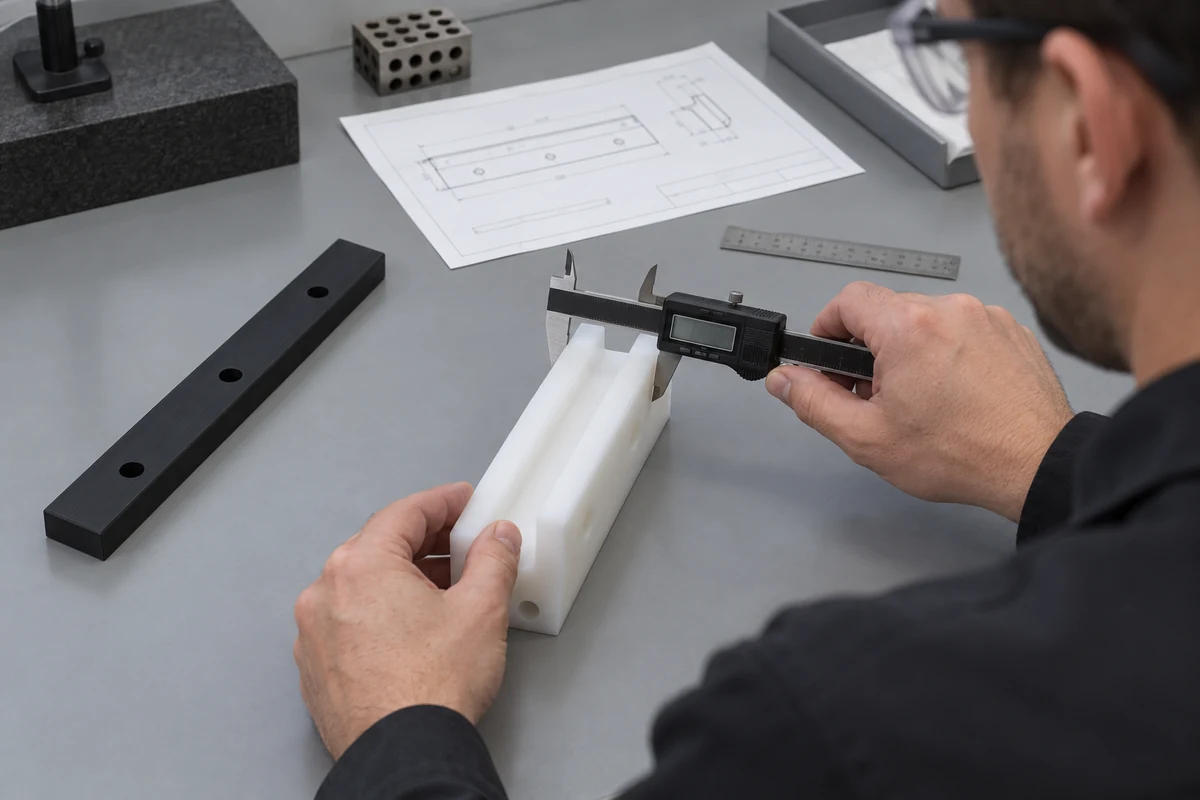
Typische Zeichnungsprüfungen umfassen Profil- und Schlitzbreite, Lochmuster, Dicke, Rollen-Außendurchmesser, Führungsbreite, Ebenheit und Montageorte. Bestätigen Sie vor der Produktion die anwendbare Methode und die Referenzbedingungen.
Vergleichen Sie zur Sendungsinspektion Identifikation und Menge mit der Bestellung, schützen Sie die Arbeitskanten und stützen Sie lange oder dünne Teile im Paket ab. Setzen Sie eine flexible Auskleidung keiner dauerhaften Biegebelastung aus, da dies die Installation beeinträchtigen könnte. Erforderliche Berichte und Rückverfolgbarkeit werden pro Projekt vereinbart.
Entscheiden Sie sich für UHMW, wenn Gleitverschleiß und Schlagfestigkeit ausschlaggebend sind. Wenn ein fester Sitz vorherrscht, vergleichen Sie steifere Alternativen anhand der genauen Qualitäten und Arbeitsbedingungen.
| Material | Hauptstärke | Auswahl relativ zu UHMW |
|---|---|---|
| UHMW | Gleitverschleiß, Stöße und geringe Reibung | Ein Kandidat für ein Verschleißteil; ermöglichen Flexibilität, Kriechen und thermische Bewegung |
| HDPE | Allzweckformen aus Polyethylen | Kann für einfachere Geometrie und budgetkritische Aufgaben geeignet sein; Vergleichen Sie sortenspezifische Steifigkeits- und Verschleißdaten, anstatt von einer universellen Rangfolge auszugehen |
| Nylon | Robuste mechanische und tragende Teile | Oft steifer, aber Feuchtigkeitsaufnahme kann Abmessungen und Eigenschaften verändern |
| POM / Delrin | Präzisionsmechanische Schnittstellen | Oft ein stärkerer Kandidat für stabile, enge Passformen; Überprüfen Sie immer noch Temperatur und Last |
| PTFE | Chemische Belastung und geringe Reibung | Berücksichtigen Sie anspruchsvolle Medien; Weichheit und Kriechfähigkeit erfordern ebenfalls eine sorgfältige Passformplanung |
| PEEK | Hochtemperaturbeständige, starre technische Teile | Überlegen Sie, wann thermische und mechanische Anforderungen höhere Materialkosten rechtfertigen |
Wählen Sie UHMW, wenn Verschleiß, Stoß- und Gleitverhalten wichtiger sind als eine sehr strenge Maßkontrolle. Wählen Sie POM, wenn eine stabile mechanische Präzision im Vordergrund steht, abhängig von der tatsächlichen Qualität und den Betriebsbedingungen. Es gibt keinen universell besten Kunststoff für jede Führung oder jedes Lager.
Anwendungsbeschreibungen sind Ausgangspunkte für die technische Prüfung. Es handelt sich nicht um Ansprüche auf Branchenzertifizierung oder verifizierte Kundeninstallationen.
Verschleißleisten, Kettenführungen und Förderschienen unterstützen die Produktbewegung. Geben Sie Produktgeometrie, Verunreinigungen und Laufspielräume an.
Führungen, Sternräder, Rollen und Verschleißflächen können bewegliche Pakete steuern. Überprüfen Sie die Anforderungen an Liniengeschwindigkeit, Reinigung und Umstellung.
Führungen und Auskleidungen können den dokumentierten Kontaktbedingungen entsprechen. Bestätigen Sie den genauen Lagerbestand und die entsprechende Compliance-Dokumentation.
Rutschenauskleidungen und austauschbare Verschleißkomponenten müssen auf abrasives Material, Stöße, Befestigung und Temperatur überprüft werden.
Buchsen, Gleitplatten und Führungen kombinieren Kontaktgeometrie mit Einbaubeschränkungen. Beinhaltet Lasten, Support und Ersatzzugang.
Gleitende oder stoßende Bauteile müssen auf UV-Einwirkung, Salzwasser, Fixierung und die gewählte Qualität überprüft werden. Die schwarze Farbe allein ist kein ausreichender Beweis für die UV-Eignung.
Verschleißführungen und bewegliche Maschinenteile erfordern eine wiederholbare Überprüfung der Montage, des Spiels und des Arbeitszyklus.
Polster und Auskleidungen erfordern eine Überprüfung der Lastverteilung und des Aufpralls. Sicherheitskritische Stützteile benötigen eine gerätespezifische Designvalidierung.
Der erste Teil sollte Installations- und Verschleißfragen beantworten, bevor eine Nachbestellung die Geometrie festlegt.
Montage, Laufspalt und Austauschzugang in der vorgesehenen Baugruppe prüfen. Planen Sie bei Bedarf einen repräsentativen Verschleiß- oder Gleitversuch ein; Melden Sie die tatsächlichen Testbedingungen.
Kundenspezifische Maschinen und Ersatzteile profitieren von einer klaren Zeichnungsüberarbeitung, einer vereinbarten Lagerqualität und einem Inspektionsplan.
Kontrollvorrichtungen, Bearbeitungsprogramme und Prüfreferenzen für wiederkehrende Streifen, Führungen, Liner und Rollen. Überprüfen Sie alle Änderungen der Lagerqualität oder Revision vor der Wiederverwendung.
Die UHMW-Prozessplanung sollte Verformung, Wärme und Erholung sowie den Fräserweg kontrollieren. Unsere Angebotsprüfung verknüpft die Zeichnung mit den Betriebsbedingungen.
Vergleichen Sie den angegebenen UHMW-Typ mit alternativen Polymeren, wenn Passform, Temperatur oder Belastung die Wahl unsicher machen.
Besprechen Sie unterstützte Setups und Klemmeffekte für weiches Material, insbesondere lange Führungen und dünne Liner.
Überprüfen Sie planare Profile, Taschen und Rotationsmerkmale in einem zeichnungsbasierten Fertigungsplan.
Verwenden Sie die Anwendungsbeschreibung, um Kontaktflächen, Opfermerkmale und Ersatzgeometrie zu überprüfen. Es können projektspezifische Nachweise angefordert werden.
Trennen Sie kritische Passungen von allgemeinen Abmessungen und vereinbaren Sie vor dem Angebot realisierbare Abnahmebedingungen.
Beginnen Sie mit der Baugruppenvalidierung und behalten Sie die genehmigte Revision bei, wenn Sie auf wiederkehrende Mengen umsteigen.
Überprüfen Sie Güteklasse, Lagerform, Befestigungsdetails und Werkzeugzugriff sowie die Kundenanforderungen.
Herstellung gemäß der vereinbarten Spezifikation, kein generisches Produktbild. Dokumentation, Prüfung und Lieferbedingungen werden für jede Bestellung bestätigt.
Ein zeichnungsgesteuerter Workflow hält Material-, Installations- und Abnahmebedingungen von der ersten Überprüfung bis zur Verpackung miteinander in Verbindung.
Direkte Antworten auf Materialauswahl, Verschleißanwendungen, Bearbeitung und Maßkontrolle.
UHMW lässt sich relativ leicht schneiden, die Einhaltung enger Abmessungen ist jedoch schwieriger. Weichheit, Schnitthitze, Rückfederung und faserige Späne erfordern geeignete Werkzeuge, Unterstützung und eine vereinbarte Prüfbedingung.
UHMW und UHMWPE beziehen sich üblicherweise auf dieselbe Materialfamilie: Polyethylen mit ultrahohem Molekulargewicht. UHMW-PE ist eine andere Schreibweise und PE1000 ist eine gängige Aktienbezeichnung. Bestätigen Sie die genaue Qualität des Lieferanten, anstatt sich auf eine Abkürzung zu verlassen.
UHMW kann sich unter Spann- und Messdruck verformen, sich nach dem Lösen erholen und sich mit der Temperatur ausdehnen. Eine enge Toleranz muss anhand von Geometrie, Größe und Referenzbedingungen überprüft werden.
Erreichbare Toleranzen werden per Zeichnung bestätigt. Sorte, Länge, Wandstärke, Träger, Temperatur und Prüfmethode beeinflussen alle das Ergebnis. Identifizieren Sie Funktionsabmessungen, damit bei der Überprüfung kritische Passungen von breiteren allgemeinen Toleranzen unterschieden werden können.
Ja. UHMW kann mit einem geeigneten Verfahren gefräst, gefräst, gedreht und gebohrt werden. Profile auf Blechbasis eignen sich häufig zum Fräsen, während Rollen und Buchsen zum Drehen geeignet sind. Einige Teile erfordern kombinierte Operationen.
Zu den gängigen Komponentenfamilien gehören Verschleißstreifen, Ketten- und Förderbandführungen, Auskleidungen, Polster, Rollen, Buchsen und Abstreifer. Die Eignung hängt weiterhin von der Belastung, den Kontaktbedingungen, der Temperatur und der gewählten Werkstoffsorte ab.
UHMW ist möglicherweise für reibungsarmes Gleiten, Stöße und geringe Feuchtigkeitsaufnahme vorzuziehen, während Nylon für eine steifere tragende Geometrie geeignet sein könnte. Vergleichen Sie vor der Auswahl die tatsächlichen Qualitäten, die Gegenfläche, die Last, die Geschwindigkeit, die Luftfeuchtigkeit und die Temperatur.
Bei beiden handelt es sich um Polyethylen, aber UHMW hat ein viel höheres Molekulargewicht und wird üblicherweise für Gleitverschleiß und Stoßbelastungen ausgewählt. HDPE eignet sich möglicherweise für einfachere Allzweckkomponenten. Zum Vergleich von Steifigkeit, Kosten und Verschleiß werden sortenspezifische Daten benötigt.
UHMW dehnt sich beim Erhitzen aus und zieht sich beim Abkühlen zusammen. Längere Dimensionen erfahren bei gleicher Temperaturänderung mehr absolute Bewegung. Definieren Sie die Prüftemperatur und überprüfen Sie den Betriebsspielraum, die Ausdehnungszugabe und die Montageeinschränkung.
Ja, UHMW ist ein häufiger Kandidat für Förderbandführungen, Verschleißleisten, Rollen und Handhabungsprofile. Validieren Sie Sorte, Laufspalte, Belastung, Liniengeschwindigkeit und Reinigungsbedingungen; Lebensmittelkontakt oder Antistatikaufgaben erfordern die entsprechende Sortendokumentation.
DEINE ZEICHNUNG. IHRE TRAGEBEDINGUNGEN.
Laden Sie Ihr CAD-Modell oder Ihre Konstruktionszeichnung hoch und geben Sie UHMW-Qualität, Menge, Teileabmessungen, Funktionstoleranzen, Betriebstemperatur, Verschleißbedingungen und Anwendung an. Unser Team kann die Design- und Bearbeitungsstrategie vor dem Angebot überprüfen.
Berücksichtigen Sie Gleitgeschwindigkeit, Gegenfläche, Verunreinigungen und Belastung oder Stöße, sofern bekannt. Zeigen Sie bei einer langen Führung oder Auskleidung die Montagebeschränkung und den verfügbaren Dehnungsspielraum an. Lediglich Firma, Name, E-Mail und Telefonnummer sind Pflichtfelder; Projektdetails und beide Uploads sind optional.
info@tops-precision.comCAD- und 2D-Zeichnungs-Uploads: zusammen maximal 10 MB. Größere Dateien können per E-Mail geteilt werden. Vereinbaren Sie den vertraulichen Umgang mit Dateien, bevor Sie vertrauliche Zeichnungen senden.