Desempenho em alta temperatura
Considere o PEI onde os plásticos de engenharia padrão perdem rigidez ou resistência útil. Confirme as condições contínuas e de pico em relação ao teor de estoque selecionado.

PROJETADO PARA OS DETALHES EXIGENTES.
A TOPS Plastics fabrica componentes personalizados Ultem e PEI usando fresamento CNC, torneamento e usinagem multieixos. Revisamos peças de alta temperatura, eletricamente isolantes e dimensionalmente estáveis a partir de seus arquivos CAD e desenhos de engenharia.
Especifique Ultem 1000, PEI preenchido com vidro ou outro grau exato. Reforço, temperatura de serviço, requisitos elétricos e documentação de materiais ajudam a definir uma rota prática de usinagem e inspeção.
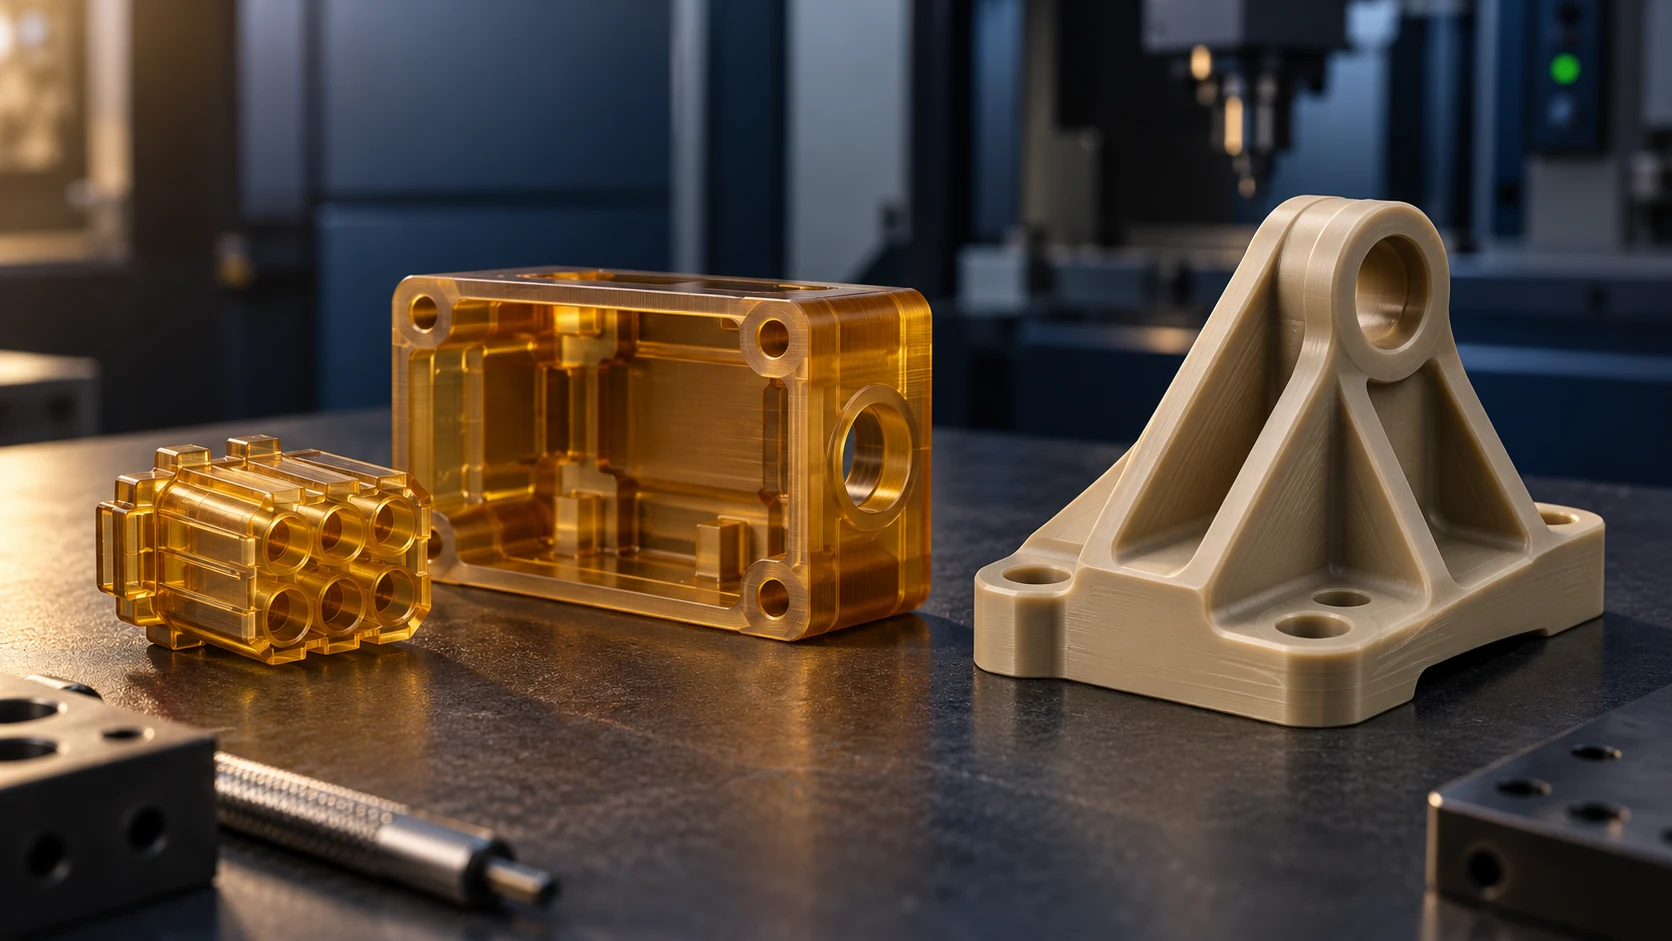
A aplicação e o desenho definem o orçamento. Disponibilidade de notas, viabilidade de recursos e documentos exigidos são confirmados para o projeto real.
| Capacidade | Revisão do projeto TOPS Plastics |
|---|---|
| Materiais | PEI/polieterimida; ULTEM é um nome comercial e uma família de materiais da SABIC. |
| Processos | Fresamento CNC, torneamento, furação, rosqueamento, mandrilamento e operações adequadas de 5 eixos. |
| Notas comuns | Ultem 1000, Ultem 2300 e outras classes PEI especificamente solicitadas, sujeitas à disponibilidade de estoque usinável. |
| Peças típicas | Isoladores, suportes, carcaças, manifolds, acessórios e componentes estruturais de precisão. |
| Produção | Protótipos, pedidos de baixo volume e repetidos com critérios de aceitação acordados. |
| Entrada | CAD, desenhos de engenharia e amostras de referência; as amostras por si só podem não definir todas as tolerâncias. |
| Arquivos | STEP/STP, IGES, X_T, DWG, DXF e PDF com unidades e revisão de desenhos. |
| Inspeção | Inspeção dimensional até desenho, além de verificações acordadas de material e documentação. |
PEI, ou polieterimida, é um termoplástico amorfo de alto desempenho selecionado para resistência ao calor, resistência, isolamento elétrico e estabilidade dimensional. ULTEM é um nome comercial da SABIC para uma família de resinas PEI e misturas relacionadas.
PEI pode ser usinado CNC em isoladores, componentes de conectores, acessórios de semicondutores, caixas de equipamentos e suportes estruturais. O material não preenchido geralmente tem uma aparência âmbar natural; formulações reforçadas podem ser opacas e ter comportamento mecânico e superficial diferente. A cor por si só não identifica uma nota.
Uma designação de grau é essencial. A resina, o reforço, o histórico de fabricação do formato do estoque e a exposição pretendida são importantes. Os dados da resina devem ser verificados em relação ao estoque semiacabado fornecido e aos requisitos do componente acabado.
Referências técnicas: Orientação de material PEI da Ensinger · Portfólio de resinas SABIC ULTEM
PEI oferece um equilíbrio útil de propriedades térmicas, elétricas e estruturais. Combine essas propriedades com o carregamento, a exposição e a documentação que seu componente precisa.
Considere o PEI onde os plásticos de engenharia padrão perdem rigidez ou resistência útil. Confirme as condições contínuas e de pico em relação ao teor de estoque selecionado.
Útil para isolar suportes, conectores e acessórios de teste. Defina tensão, ambiente e geometria crítica de isolamento.
A rigidez e o baixo movimento podem ajudar a manter as interfaces, mas a expansão térmica e o estresse do estoque ainda exigem revisão.
Muitas classes proporcionam desempenho de chama útil sem tratar todas as formulações, cores ou espessuras como equivalentes.
Um candidato para componentes plásticos de suporte de carga. Use valores de resistência e rigidez específicos da classe na temperatura de serviço.
Útil para cargas sustentadas; avalie a duração, a temperatura, o estresse e o reforço antes de aprovar um ajuste de longo prazo.
Referências técnicas: Orientação de material PEI da Ensinger
Selecione a classe exata antes de avaliar a rota de usinagem. As seguintes famílias orientam a revisão; não se presume que as formulações especiais estejam em estoque.
PEI não preenchido é um ponto de partida comum para isoladores elétricos de alta temperatura e peças de precisão em geral. O estoque âmbar natural fornece uma superfície usinada relativamente limpa; a designação exata do estoque e a rastreabilidade continuam importantes.
Uma resina PEI reforçada com 30% de fibra de vidro. O reforço geralmente aumenta a rigidez e reduz o movimento térmico, ao mesmo tempo que adiciona abrasão à ferramenta e efeitos direcionais. Confirme o estoque semiacabado correspondente e os dados do fornecedor.
Se o seu desenho especificar 10%, 20% ou outro nível de armadura, forneça a designação exata. Confirmamos o formulário de estoque, disponibilidade e documentação antes de cotar essa nota.
Uma formulação como Ultem 9085 deve ser solicitada explicitamente. É uma mistura PEI; disponibilidade de resina ou fabricação aditiva não prova disponibilidade de estoque usinável ou conformidade de peças acabadas.
Cuidados de saúde, ESD e outras formulações especializadas exigem a classificação exata, a fonte e os documentos comprovativos. A biocompatibilidade, a compatibilidade de esterilização e o comportamento elétrico devem ser avaliados para a aplicação real.
ULTEM é uma marca registrada da SABIC. TOPS Plastics não implica autorização do proprietário da marca registrada, aprovação aeroespacial automática ou qualificação médica geral. Documentos e testes são acordados antes da compra e as substituições exigem aprovação do cliente.
Referências técnicas: Usinagem PEI e classes de estoque da Ensinger · Portfólio de resinas SABIC ULTEM
Ultem 1000 não está preenchido; Ultem 2300 contém 30% de fibra de vidro. Escolha a opção reforçada para obter um requisito justificado de rigidez e estabilidade, após revisar a tenacidade, a condição da superfície e as ferramentas.
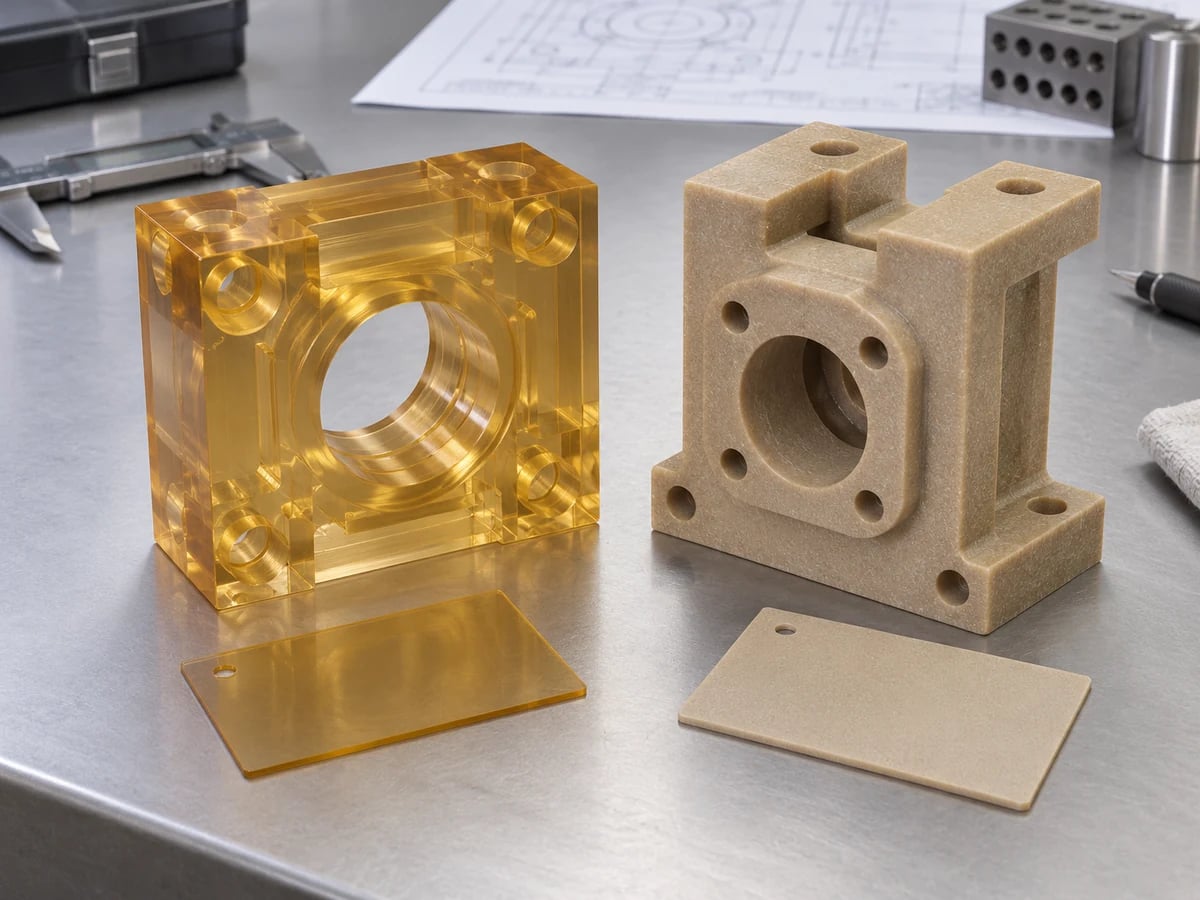
| Fator | Ultem 1000 | Ultem 2300 |
|---|---|---|
| Reforço | PEI não preenchido. | 30% PEI reforçado com fibra de vidro. |
| Rigidez | Rigidez útil para peças gerais de alto desempenho. | Módulo normalmente mais alto; confirme os dados e a direção do estoque. |
| Estabilidade dimensional | Boa estabilidade dimensional com usinagem adequada. | Movimento térmico reduzido e maior rigidez podem ajudar; a orientação da fibra é importante. |
| Resistência | Geralmente maior alongamento do que a classe reforçada. | Alongamento normalmente menor; seções finas e entalhes precisam de cuidados. |
| Desgaste da ferramenta | Revise a condição do cortador e a geração de calor. | Maior abrasão pelo reforço de vidro. |
| Aplicações elétricas | Um candidato a isolante comum; verificar o isolamento e a exposição. | Útil em projetos elétricos adequados; confirmar dados específicos da série. |
| Peças estruturais de precisão | Considere onde a carga e a deflexão são aceitáveis. | Considere componentes orientados por rigidez e deflexão reduzida. |
| Acabamento de superfície | Geralmente uma superfície visível mais limpa e uniforme. | O preenchimento pode influenciar a textura e as fibras expostas. |
Comece com 1000 quando o isolamento, a resistência ao calor e o equilíbrio entre tenacidade e aparência se adequarem à peça. Considere 2300 quando a deflexão reduzida ou o movimento térmico exigirem reforço. Não selecione o tipo de som mais forte sem revisar as cargas de montagem e as concentrações de tensão.
Referências técnicas: Usinagem PEI e classes de estoque da Ensinger
Discuta sua nota PEI →Combine o processo com as interfaces funcionais. Planeje o acesso, o suporte e a estratégia de referência antes de especificar a sequência de usinagem final.
Suportes, carcaças, fixações, manifolds, blocos isolantes e componentes estruturais com bolsões, perfis e detalhes de montagem.
Explorar este serviço →Buchas, espaçadores, luvas, anéis, componentes isolantes e peças roscadas com diâmetros concêntricos e faces controladas.
Explorar este serviço →Recursos multifacetados, ângulos compostos, conceitos aeroespaciais complexos e acessórios semicondutores onde o acesso à ferramenta dá suporte à geometria.
Explorar este serviço →Furos de precisão, recursos de montagem, roscas e furos relacionados. Revise o acesso de breakout, envolvimento, suporte e inspeção.
Fresamento e torneamento podem ser combinados quando necessário. Eixos extras não melhoram automaticamente a precisão: alcance da fresa, suporte da peça, temperatura e referências de dados consistentes controlam o resultado.
Referências técnicas: Usinagem PEI e classes de estoque da Ensinger
Defina o desempenho necessário separadamente do nome do material. Uma classificação e um componente finalizado em conformidade são estágios diferentes da revisão.
Especifique tensão, folgas, caminhos de fuga, espaçamento de contato e ambiente operacional. As verificações dimensionais verificam a geometria do isolamento; o teste dielétrico deve ser acordado separadamente.
Indique o teste ou especificação aplicável, espessura, cor e documentação exigidas. Não transfira uma classificação de resina para cada forma de estoque, geometria ou montagem.
Identifique a designação do material aprovado, a rastreabilidade e quaisquer requisitos de chama, fumaça, toxicidade ou liberação de calor. Confirme quais evidências são necessárias para a peça acabada.
Modificações condutivas ou ESD podem alterar o comportamento do isolamento. A esterilização e a exposição a produtos químicos também podem afetar a adequação da aplicação.
Para uma RFQ, envie a especificação junto com o desenho. Revisamos a fonte do material e os registros necessários antes da cotação. Alegações como “aprovado para aviação”, “classe médica” ou classificação de chama universal não são inferidas da palavra Ultem.
Referências técnicas: Portfólio de resinas SABIC ULTEM
Envie seus requisitos elétricos e de materiais →O PEI pode ser usinado de forma eficaz, mas o calor, a condição da ferramenta, a fixação e a tensão do material determinam a qualidade da superfície e a precisão dimensional. Classes reforçadas também exigem atenção ao enchimento abrasivo.
O calor de corte não é dissipado tão eficientemente como nos metais. Revise o escoamento de cavacos, as condições de corte e o resfriamento compatível para o material.
A remoção grande ou irregular de material pode liberar a tensão do material e mover faces ou furos após a desfixação.
Bordas cegas podem aumentar o calor e danificar a superfície. A condição da ferramenta é importante em todo o lote, especialmente em recursos críticos.
Classes reforçadas e seções finas sem suporte podem lascar ou rachar ao cortar ou fixar cargas concentradas em uma aresta.
O reforço de vidro acelera a abrasão. Planeje ferramentas e verificações adequadas antes que o desgaste altere o tamanho ou a condição da superfície.
Para um primeiro artigo, compare as dimensões críticas após a liberação do acessório e nas condições de medição acordadas. Uma leitura feita em uma peça presa ou quente pode não descrever o ajuste instalado.
A tolerância alcançável depende do grau, reforço, tamanho da peça, geometria, espessura da parede, condição do material, temperatura e método de inspeção. Revisamos cada recurso crítico em vez de publicar um limite universal não verificado.
| Recurso | Consideração principal |
|---|---|
| Furo de precisão | Calor local, espessura da parede, ajuste correspondente e método de medição adequado. |
| Parede fina | Deflexão, pressão de fixação concentrada e risco de fissuração. |
| Grande parte | Expansão térmica, suporte e condições de medição uniformes. |
| Planicidade | Tensão de estoque, equilíbrio de remoção de material e condição após liberação. |
| Geometria multifacetada | Estratégia de Datum e relação entre setups. |
| Rosca | Rigidez, comprimento de engate, cargas de aperto e seleção de pastilhas. |
| PEI cheio de vidro | Desgaste da ferramenta, direção da fibra e condição da superfície. |
| Ajuste justo | Temperatura de inspeção, temperatura instalada e material correspondente. |
O PEI é dimensionalmente estável em comparação com muitos plásticos padrão, mas ainda se expande com a temperatura e pode se mover à medida que a usinagem libera tensões internas. Peças grandes, seções finas e ajustes apertados necessitam de cuidados especiais.
Revise o ajuste em toda a faixa de temperatura de serviço, especialmente quando PEI combina com metal. O reforço pode mudar o movimento e sua direção.
O calor localizado pode influenciar o tamanho medido e a condição da superfície. Controle o processo e evite aprovar dimensões apenas enquanto a peça estiver quente.
Equilibre a remoção significativa de material e avalie o movimento após o desaperto. A fabricação da massa e o condicionamento prévio podem afetar o resultado.
Acorde o ambiente de medição e qualquer tempo de estabilização ou procedimento qualificado de alívio de tensão antes da aceitação final.
Se for necessário recozimento ou outro procedimento térmico, confirme para obter o grau exato e as instruções do fornecedor do estoque. Nenhuma temperatura fixa, ciclo ou tempo de imersão é reivindicado como capacidade TOPS universal. Reinspecione as dimensões críticas após qualquer operação que possa alterar a peça.
Dê ao desenho contexto suficiente para controlar a função instalada. Grau, superfícies elétricas, exposição térmica e documentação podem ser tão importantes quanto a tolerância.
Inclui resina ou designação de estoque e reforço. “Ultem” por si só não pode controlar uma aplicação que depende de uma formulação específica.
Revise a extensão, a carga, o acesso e o suporte do cortador. O material rígido ainda pode rachar em uma característica fina ou entalhada.
Fornece raios utilizáveis para reduzir as concentrações de tensão e evitar fresas desnecessariamente delgadas.
Identifique interfaces de acoplamento, localização e vedação. Deixe a geometria não crítica com requisitos práticos.
Revise bolsões profundos e bordas difíceis onde o desgaste ou o acesso do cortador podem degradar uma superfície reforçada.
Identifique a separação de contato, caminhos de fuga e áreas onde rebarbas ou danos possam prejudicar o isolamento.
Fornece temperaturas contínuas e de pico, ciclo de trabalho e materiais correspondentes para ajustes e montagens.
Declare os requisitos de chama, aviação, médicos ou elétricos e as evidências necessárias. Confirme as substituições aprovadas antes da fabricação.
Quatorze conceitos de componentes distintos ilustram a gama de geometria baseada em desenho. Estes são exemplos gerados por IA, não produtos de catálogo fixo ou projetos de clientes verificados.
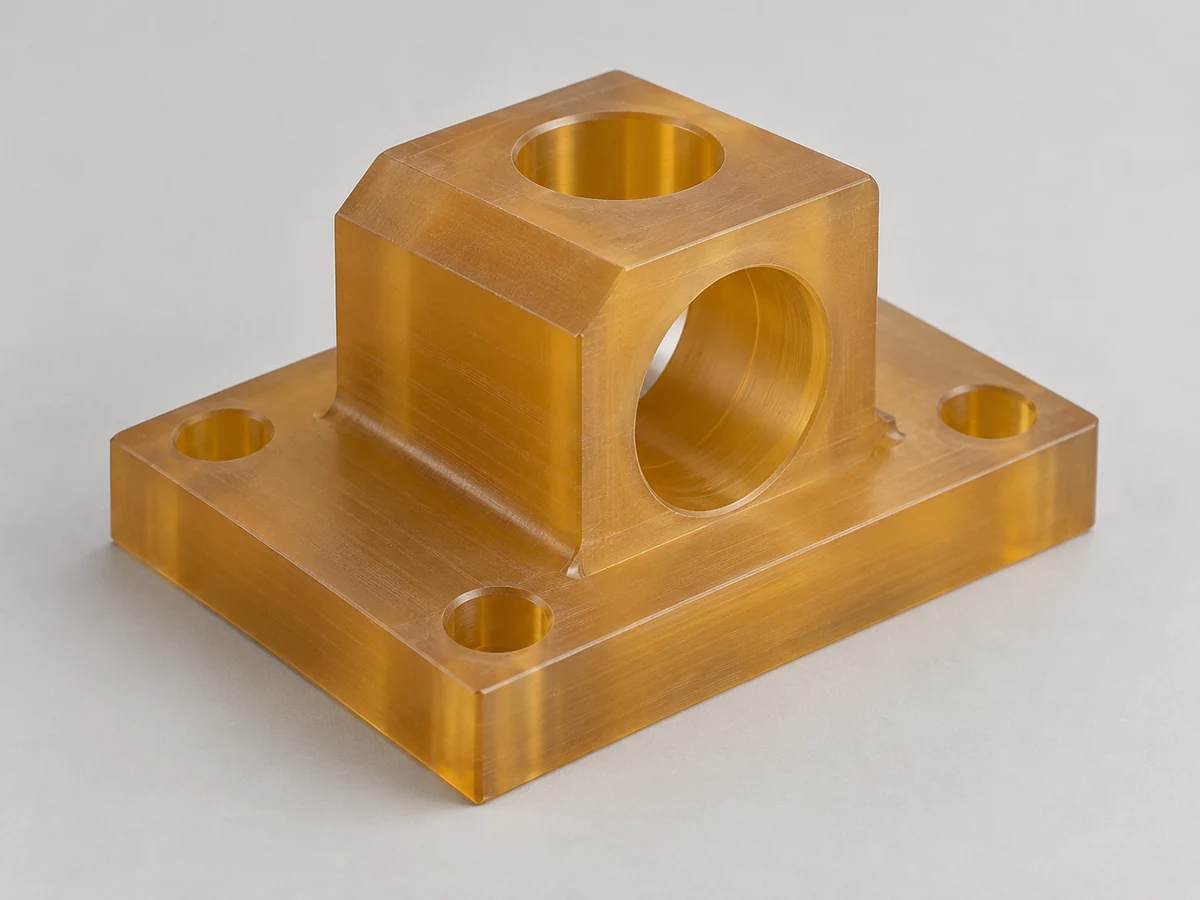
Blocos isolantes com folgas controladas e interfaces de montagem.
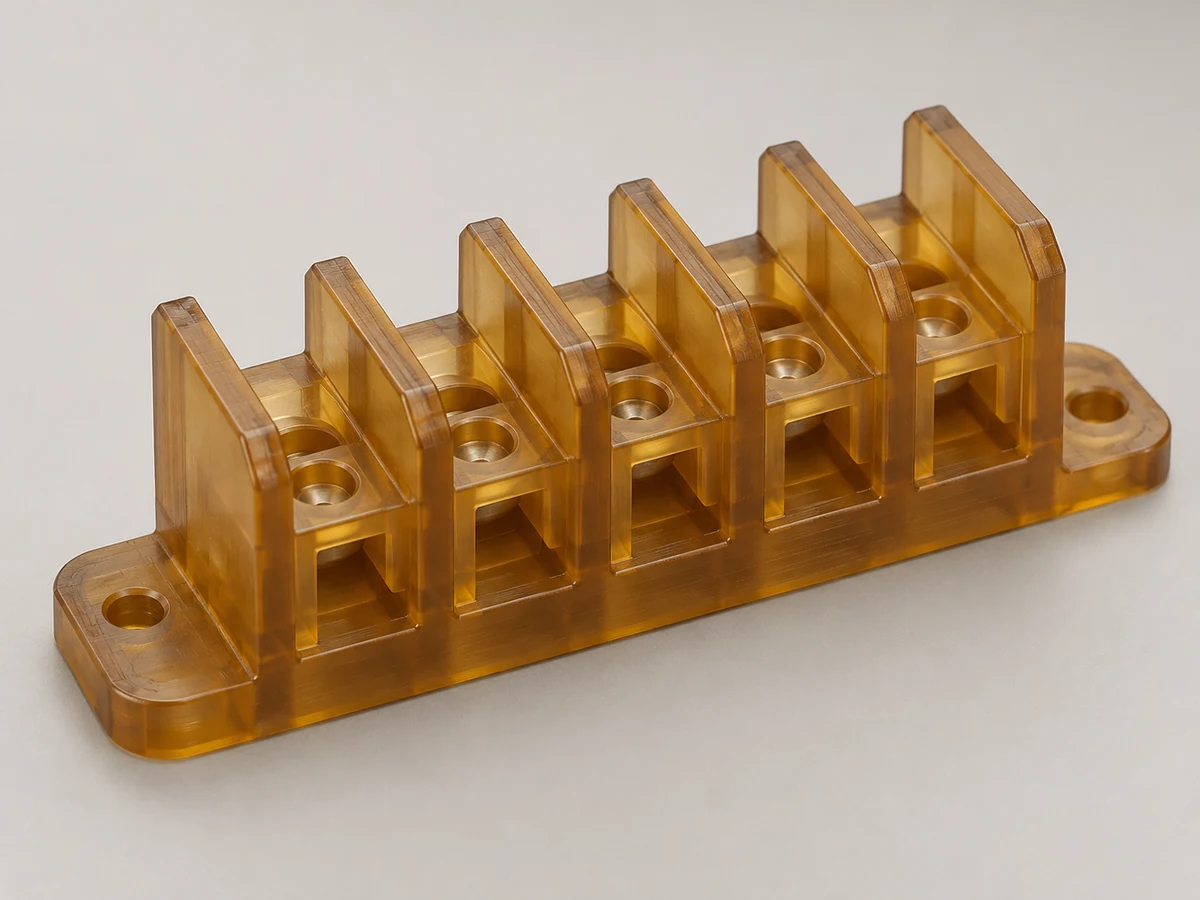
Suportes terminais e barreiras isolantes com geometria de isolamento especificada.
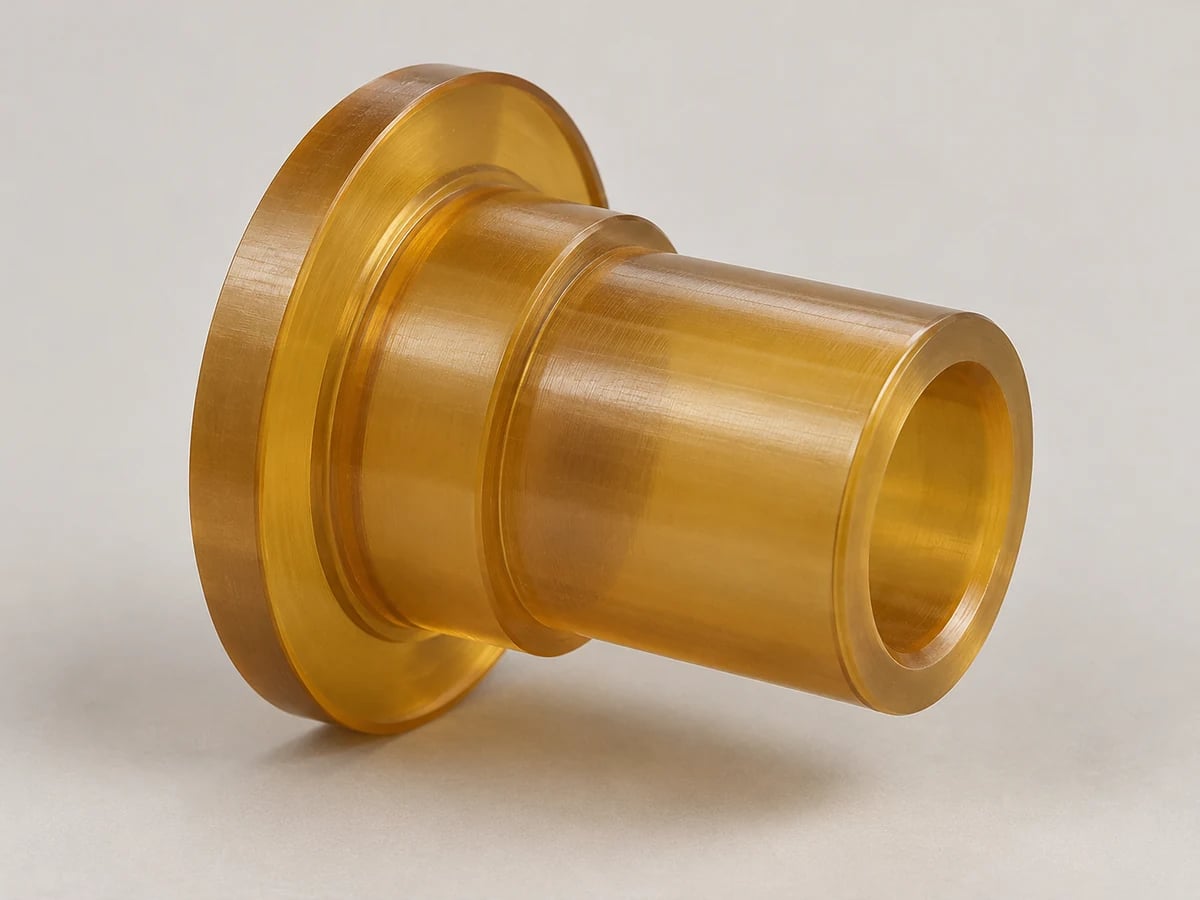
Mangas concêntricas e interfaces de flange revisadas quanto ao ajuste e temperatura.
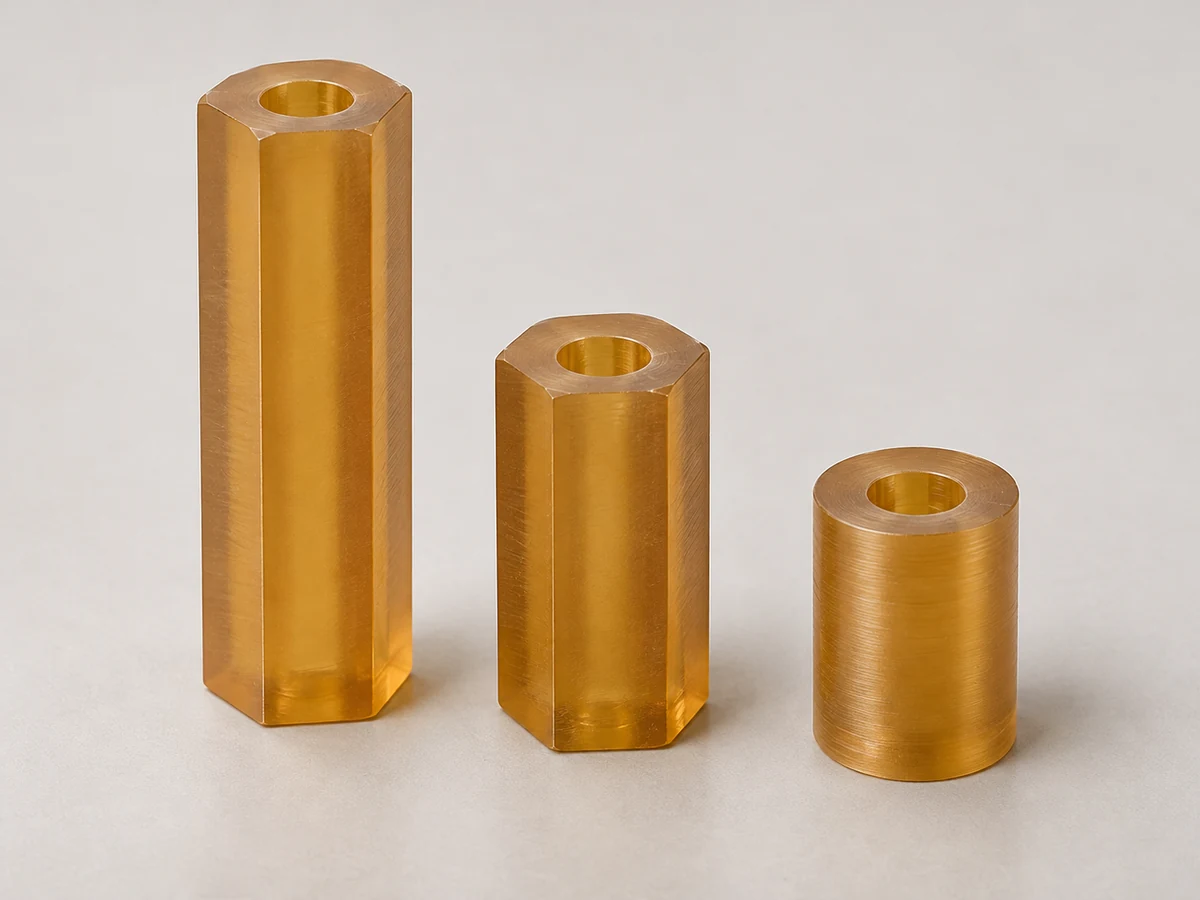
Componentes de separação com comprimento, faces e furos definidos.
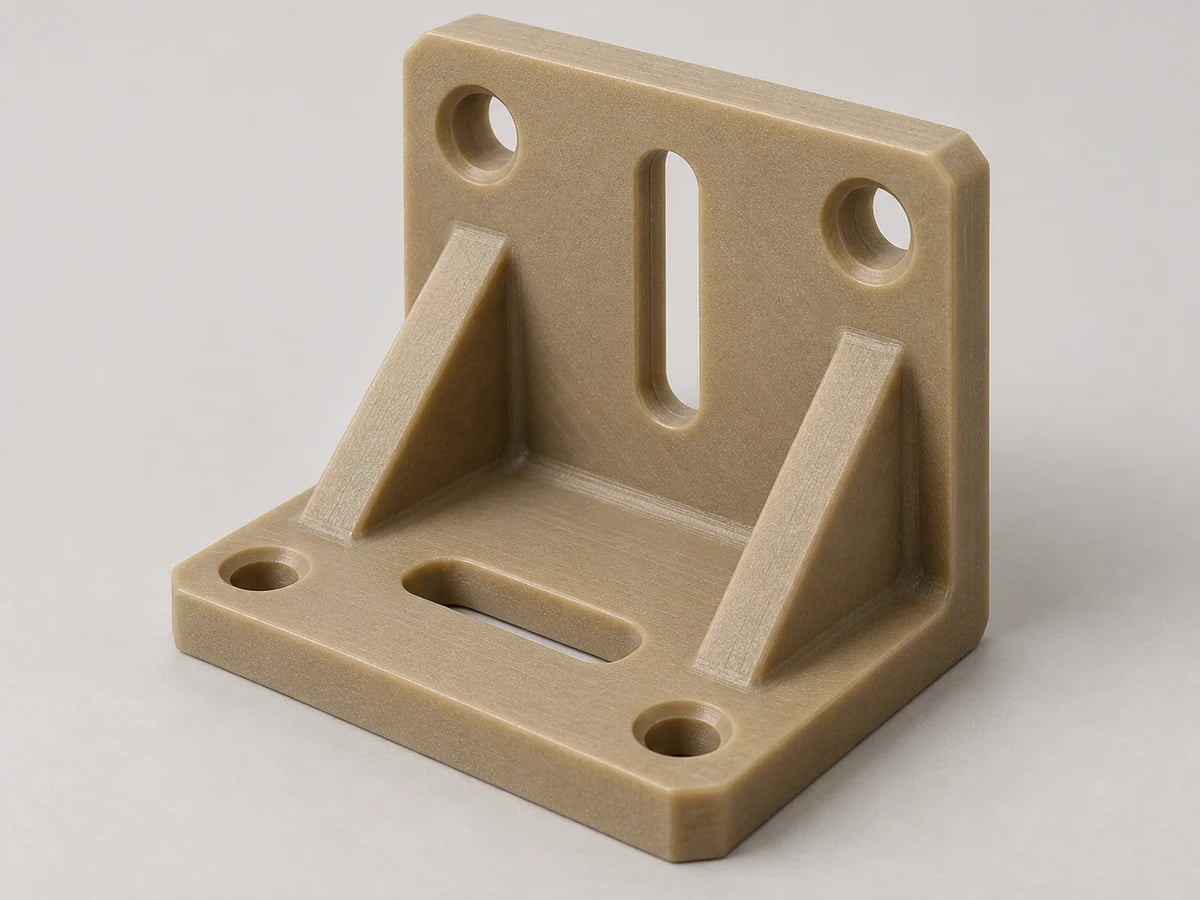
Geometria de montagem reforçada com rigidez e revisão do caminho de carga.
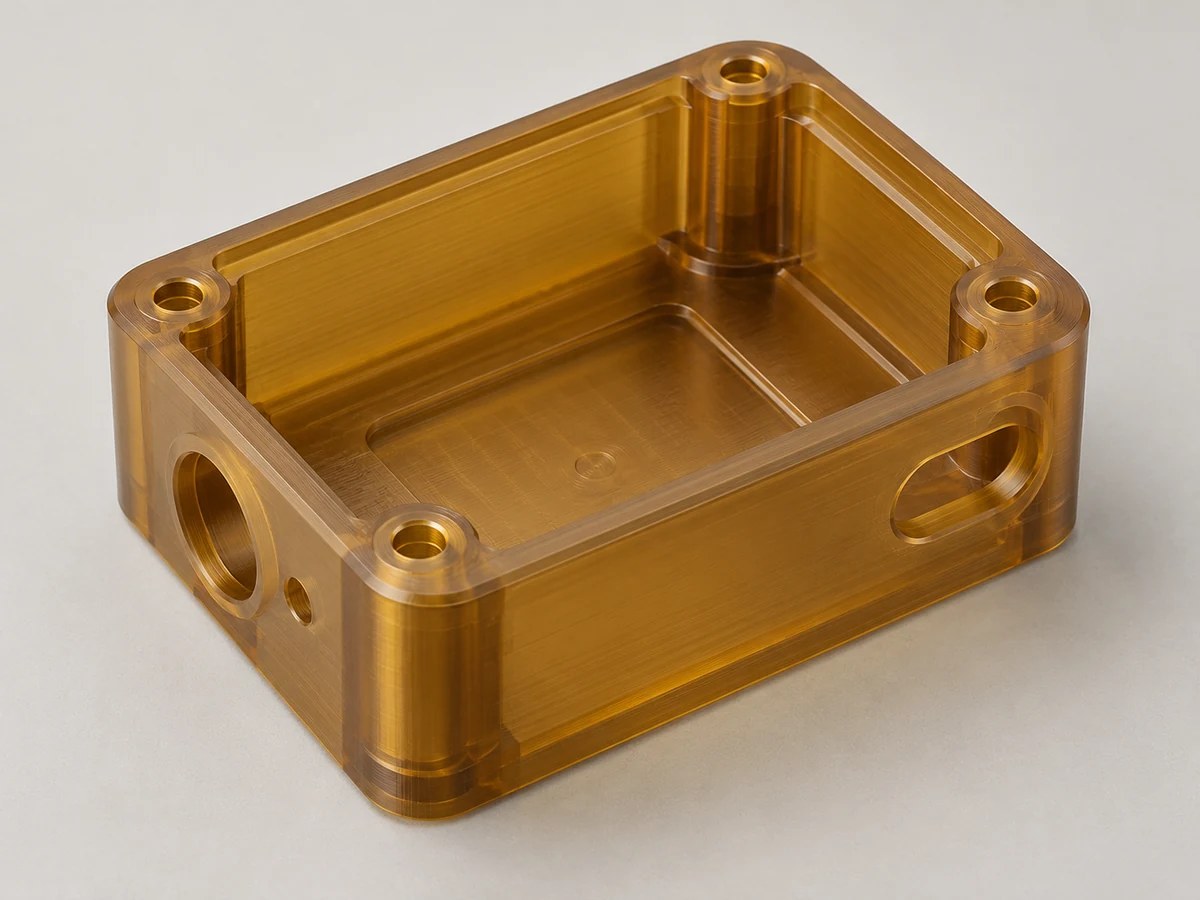
Corpos embolsados com saliências, interfaces e folgas de montagem.
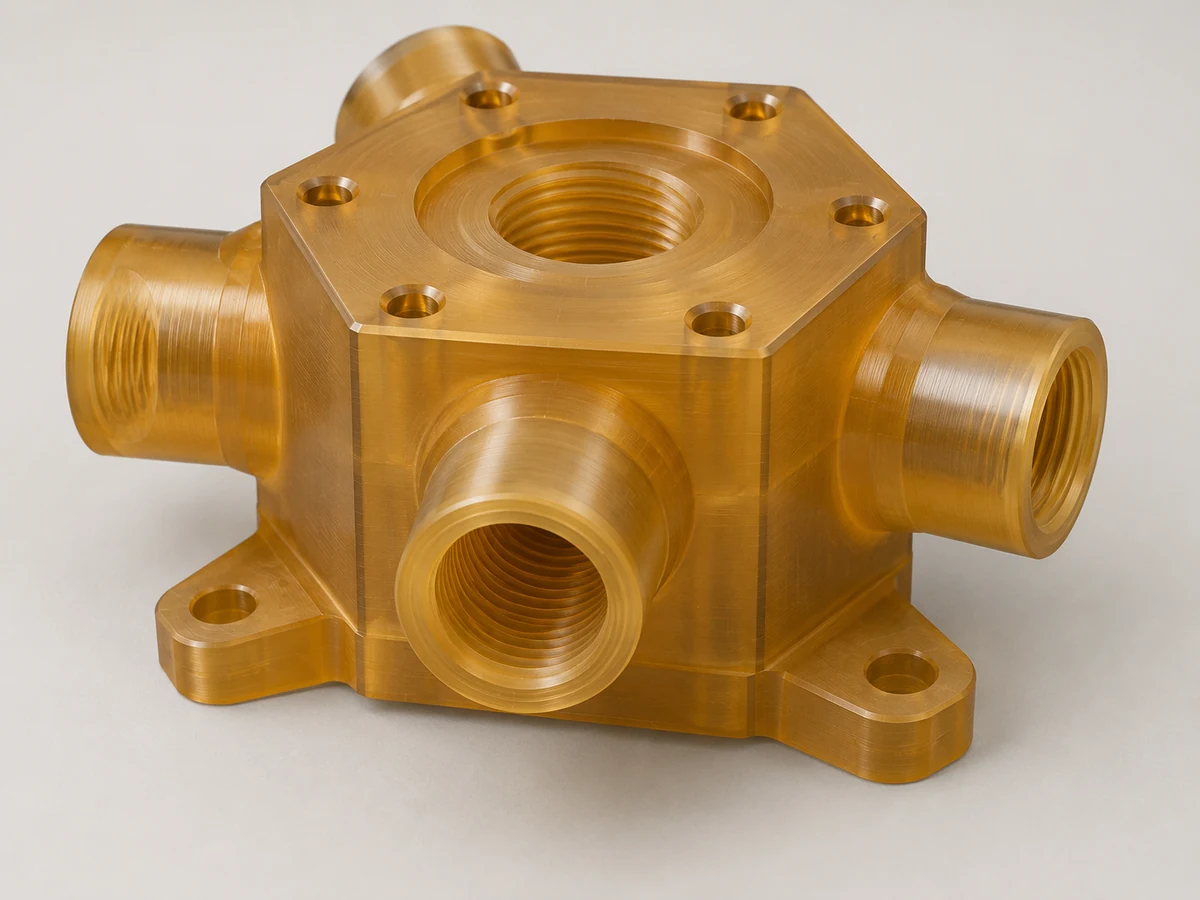
Portas e passagens para meios, temperaturas e condições de teste específicos.
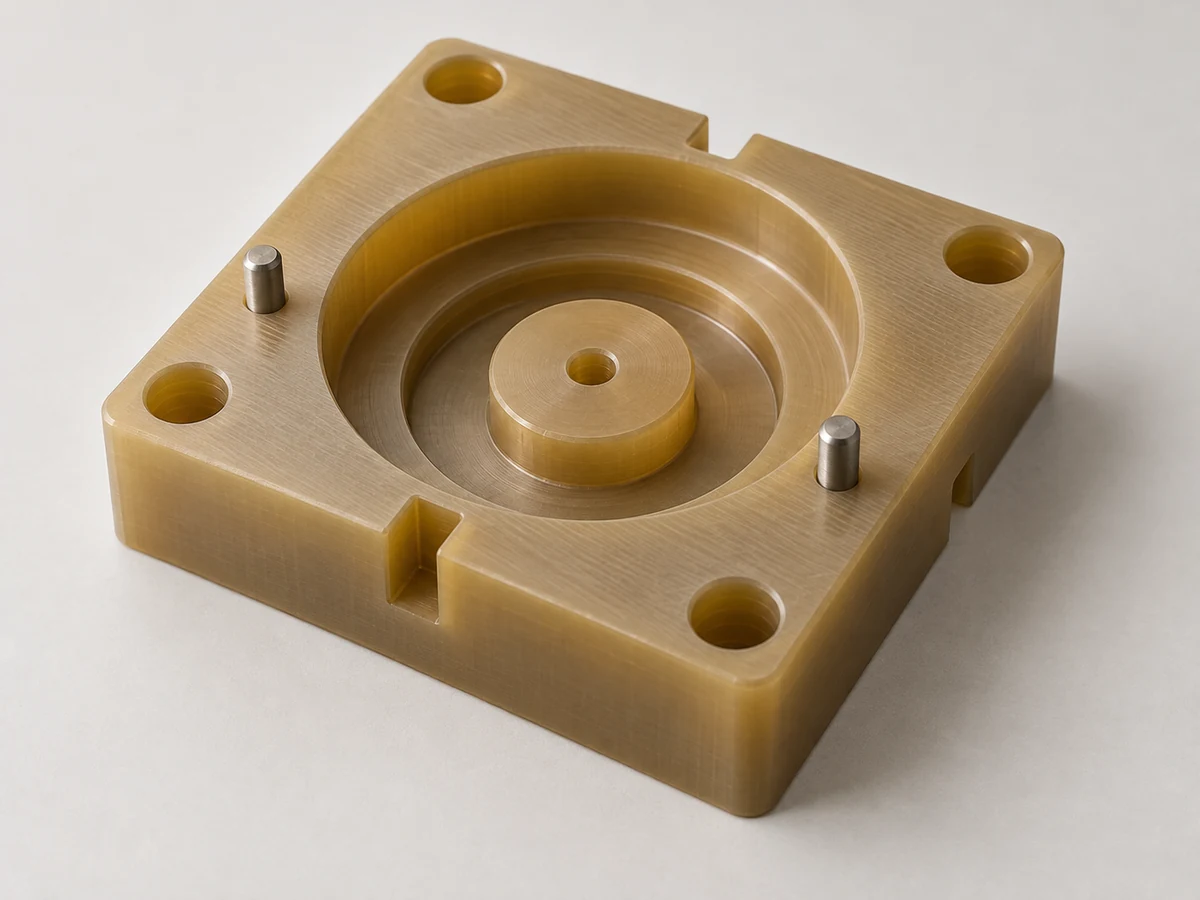
Localização de componentes com requisitos de limpeza, grau e dimensões.
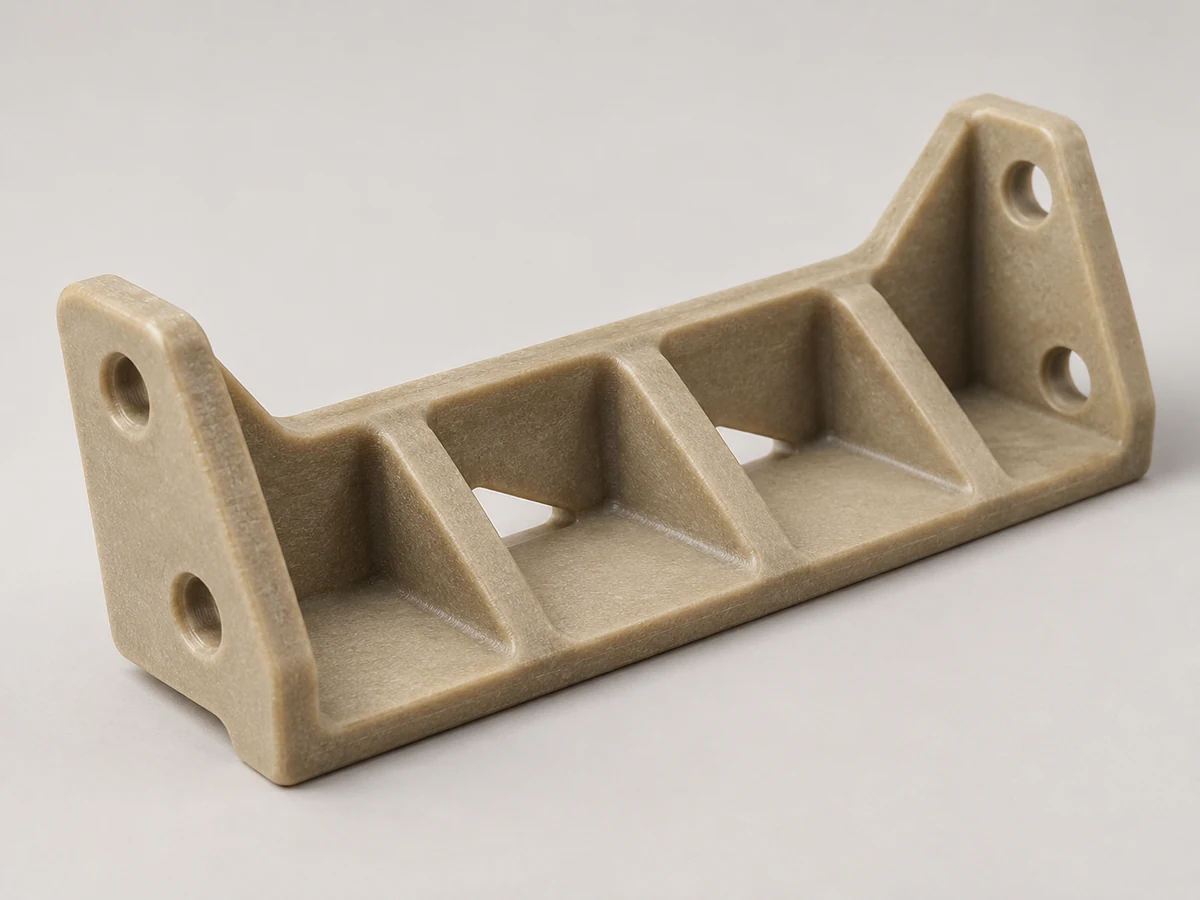
Conceitos de montagem interna sujeitos ao material aprovado e às especificações de aviação.
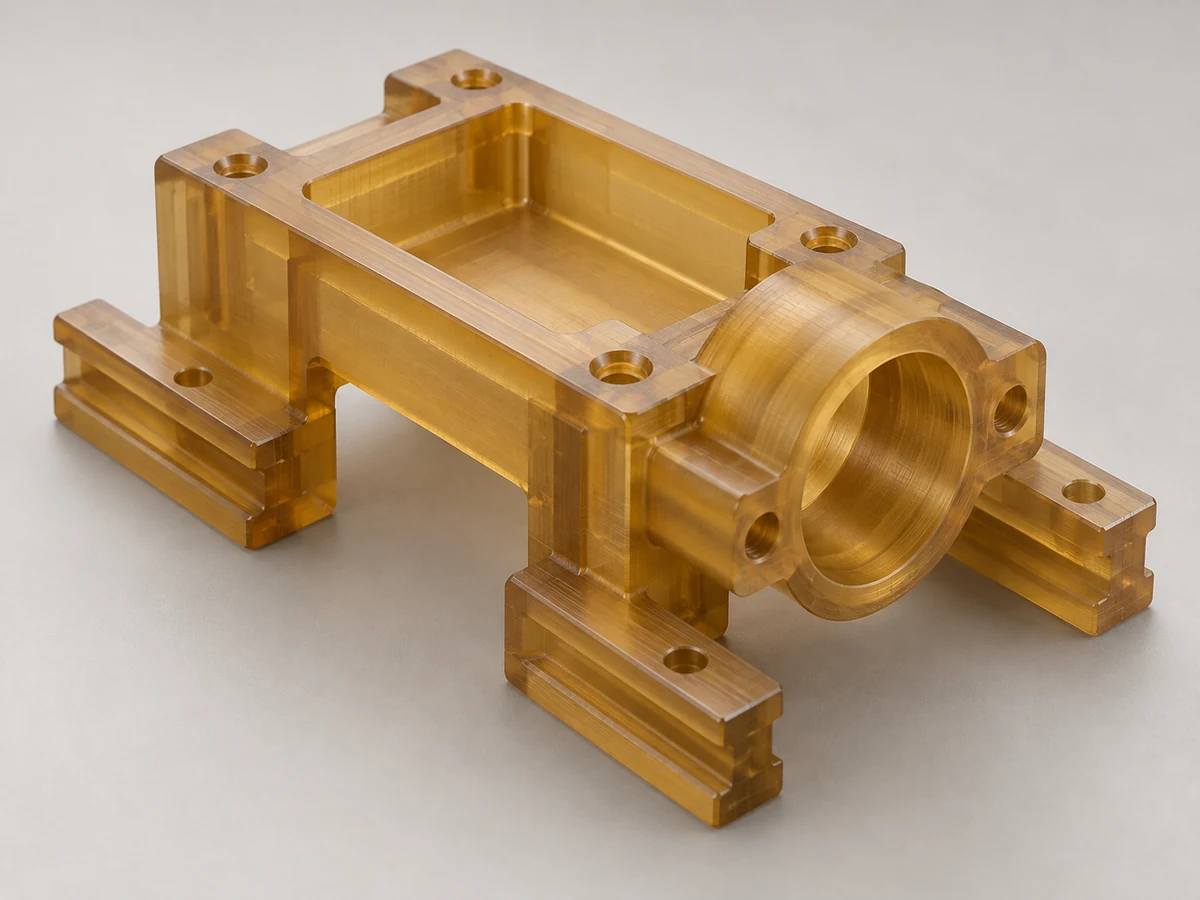
O equipamento faz interface com a documentação de classificação e revisão de limpeza ou esterilização.
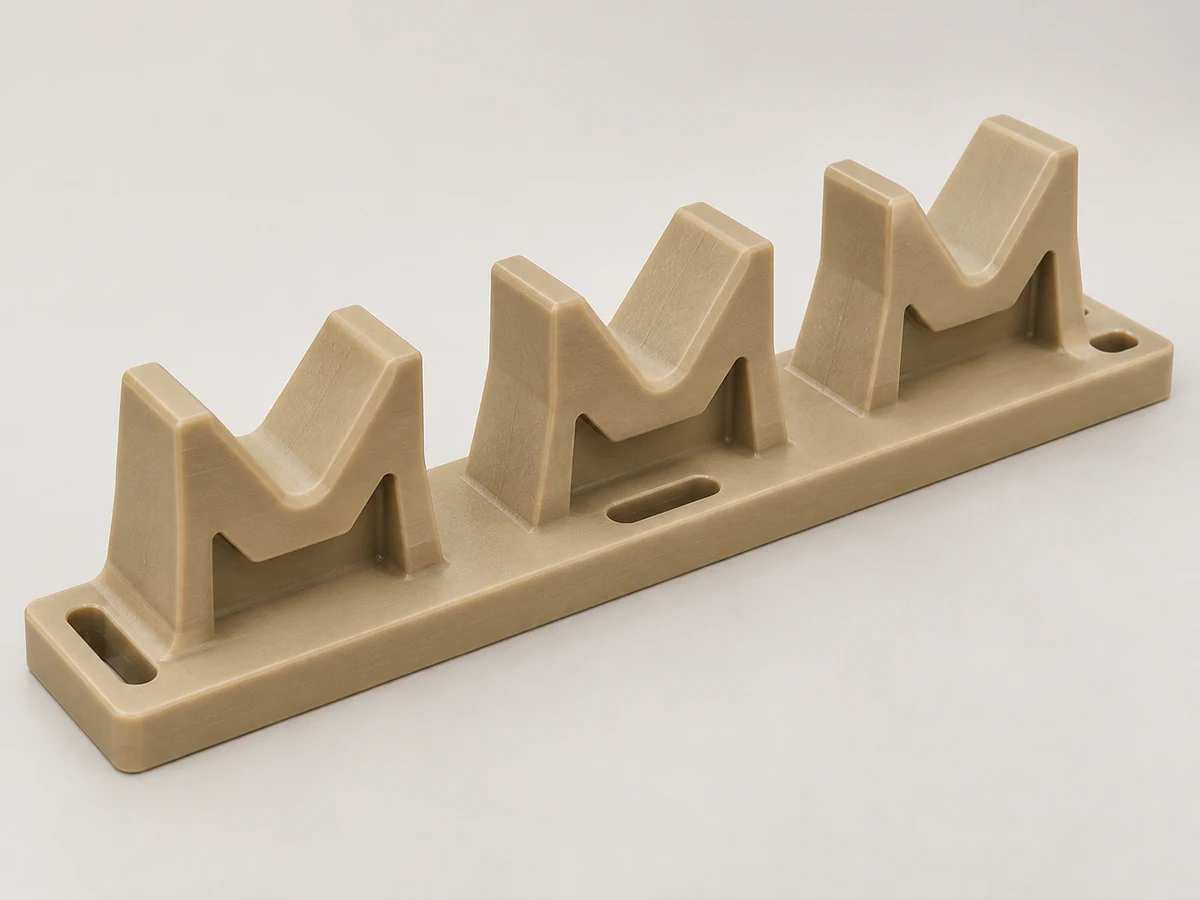
Berços apoiados e bases de localização para cargas e ciclos térmicos definidos.
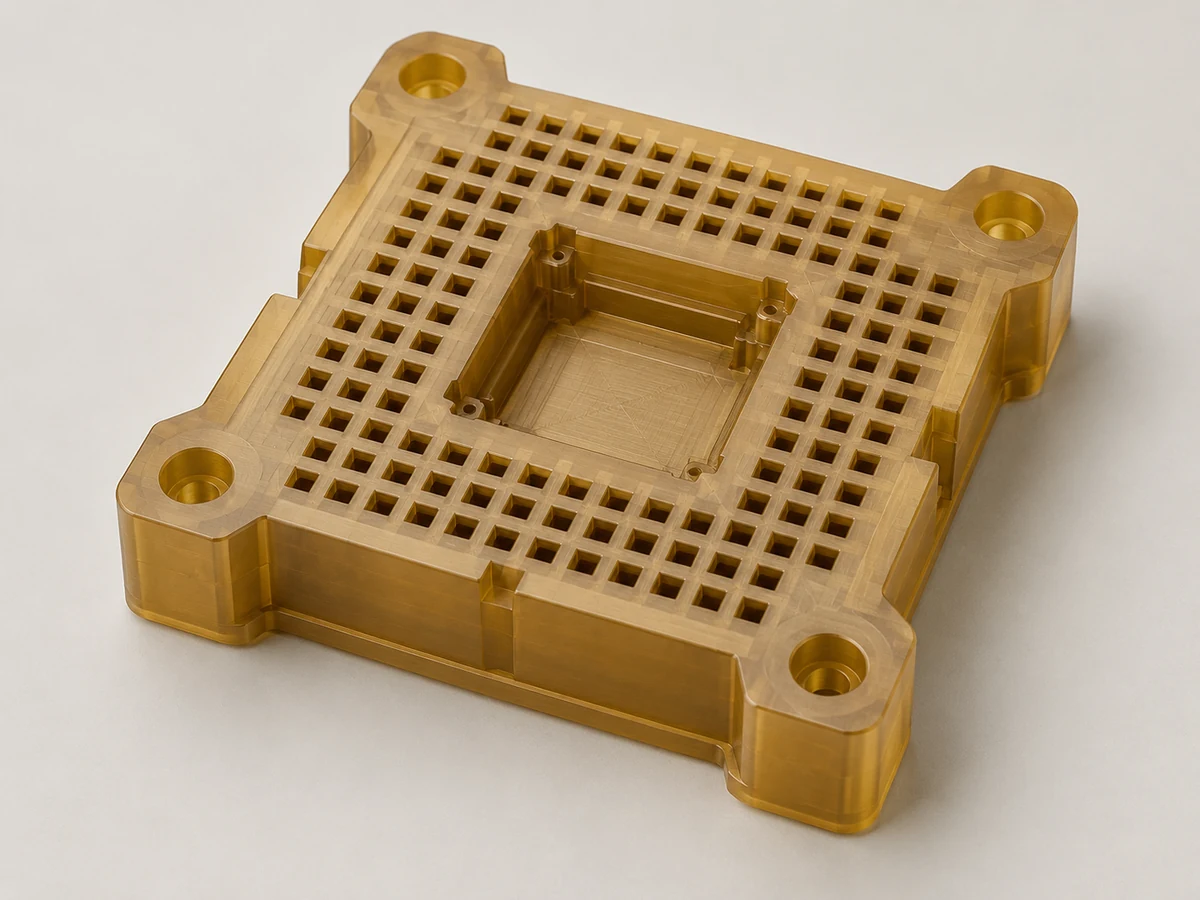
Entre em contato com as transportadoras com padrões de furos e requisitos de isolamento elétrico.
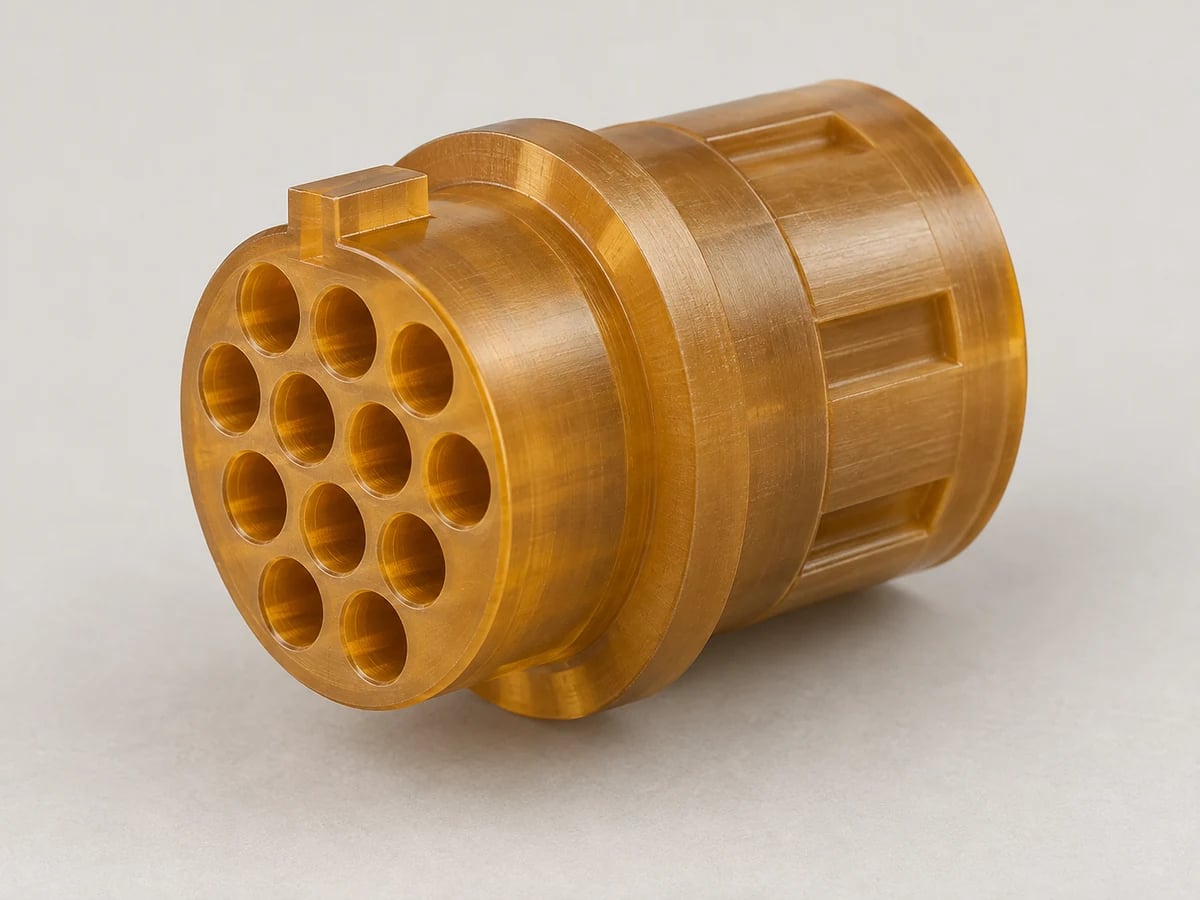
Pastilhas chaveadas com espaçamento de pino, geometria de furo e documentação especificados.
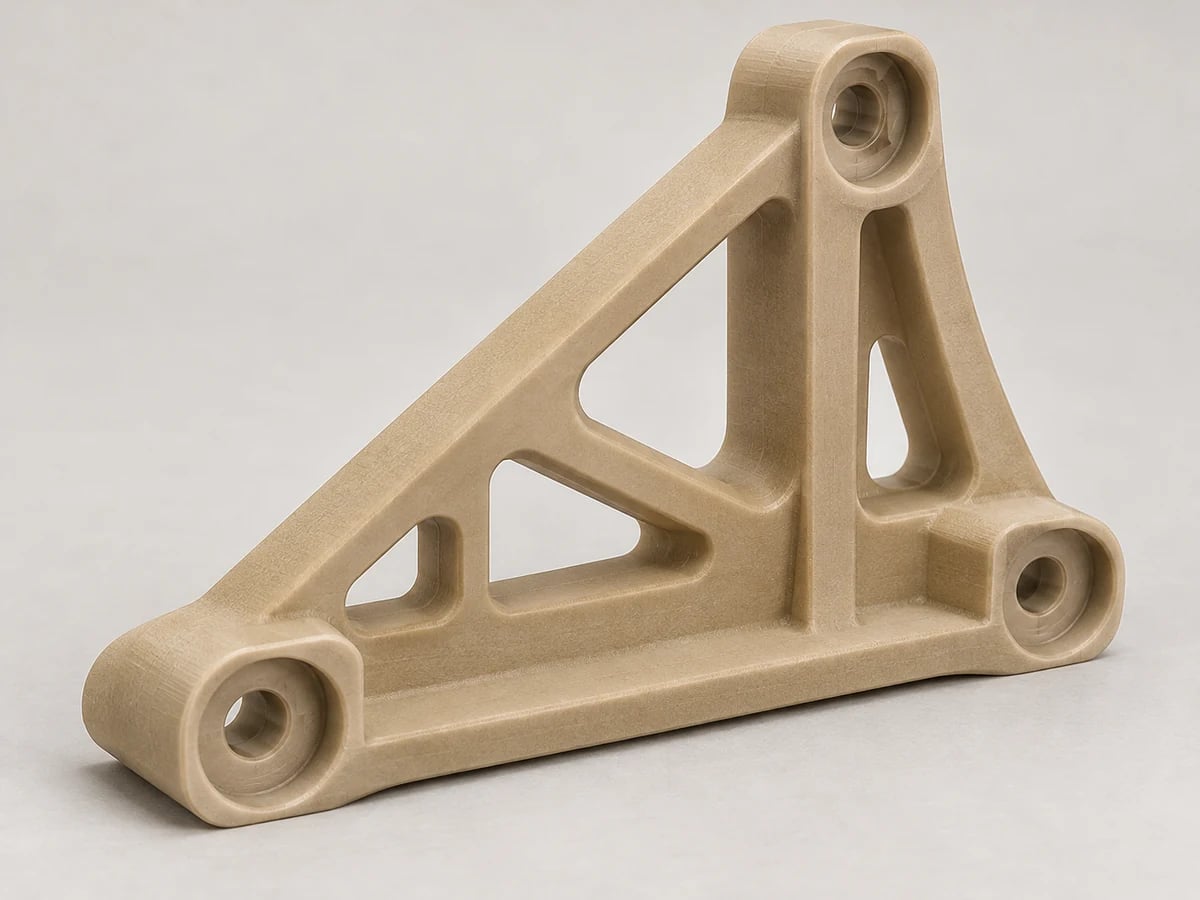
Geometria de suporte leve com referências, cargas e limites de deformação.
Especifique a superfície de acordo com sua função. O PEI é comumente selecionado para desempenho de engenharia, portanto, a qualidade dimensional e os recursos limpos geralmente têm prioridade sobre o polimento óptico.
Um acabamento prático para peças funcionais onde marcas de ferramentas controladas são aceitáveis. Defina a condição da aresta e os limites de rebarbas.
Revise o encaixe crítico ou as faces visíveis e chegue a um acordo sobre um requisito de superfície adequado ou uma amostra de referência.
Verifique furos, roscas, bolsos e bordas finas sem danificar recursos de isolamento ou alterar dimensões críticas.
Especifique o local de identificação, a profundidade e qualquer requisito de legibilidade, evitando superfícies críticas ou elétricas.
Revise a retenção de rosca, cargas de instalação, compatibilidade de hardware e a inspeção completa necessária da montagem.
O material preenchido com vidro pode apresentar textura ou fibras expostas mesmo após um passe de usinagem fino. Combine a aparência onde for importante e mantenha os requisitos cosméticos separados do isolamento e da aceitação dimensional.
A identidade material merece atenção antecipada em um componente PEI de alto valor. Acordar o plano de inspeção, registros e condições de aceitação antes do primeiro artigo.
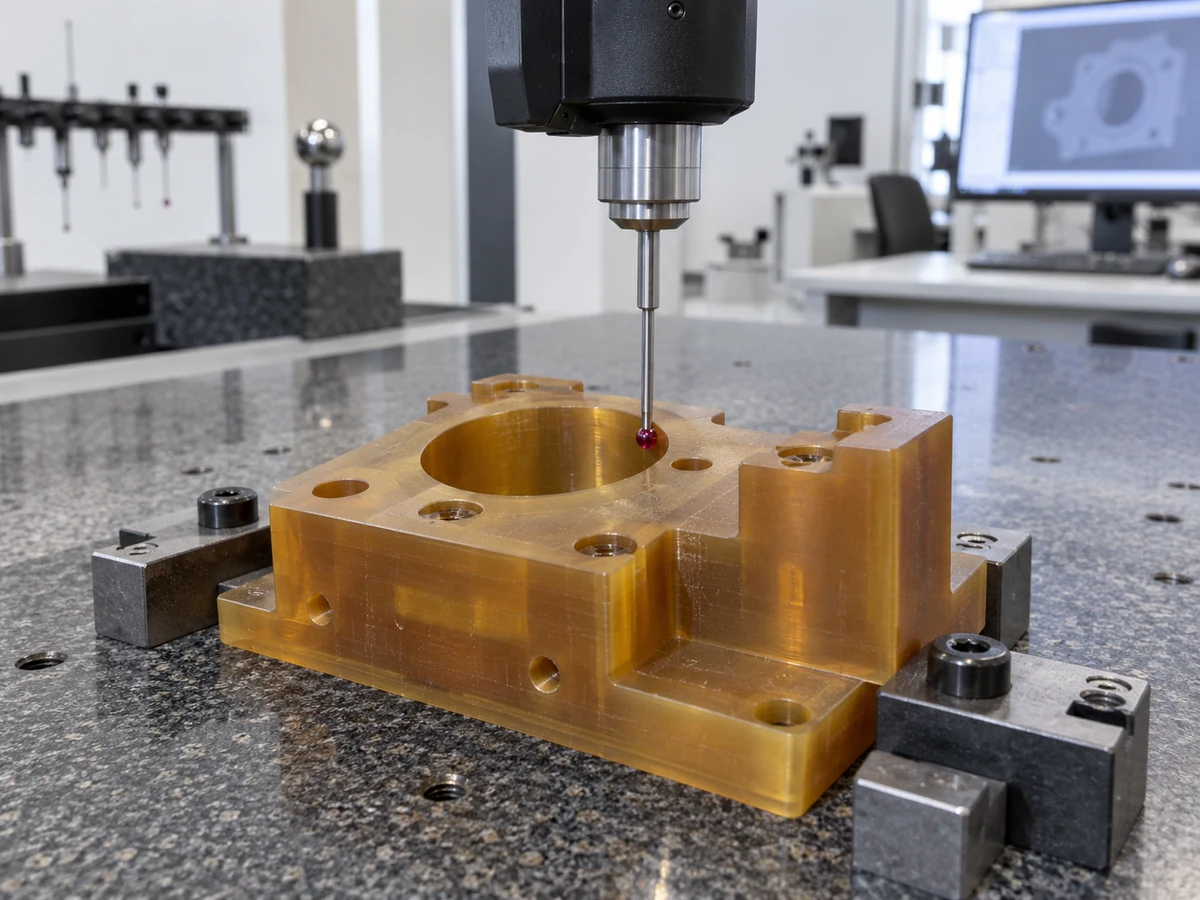
As verificações podem incluir posição do furo, tamanho do furo, planicidade, perpendicularidade, roscas, características de acoplamento e relações multifacetadas. As dimensões de isolamento são inspecionadas quando especificado; testes elétricos ou de chama são um escopo acordado separado. Os registros de materiais não são substituídos por uma verificação de cores.
A inspeção da remessa deve confirmar o grau e a revisão aprovados, a identificação da peça, os registros acordados e a proteção da embalagem. Uma amostra de referência pode ajudar a esclarecer o acabamento, mas o desenho de engenharia e os critérios de aceitação controlam a liberação.
Considere PEI quando os requisitos térmicos, elétricos, de chama e de rigidez se adequarem ao grau selecionado. Considere o PEEK para exposições químicas ou térmicas mais exigentes; verifique a comparação completa específica da classe em vez de presumir que um polímero sempre vence.
| Fator | Ultem/PEI | PEEK |
|---|---|---|
| Capacidade de temperatura | Opção de alta temperatura; verifique a carga e as condições de longo prazo. | Frequentemente selecionado para serviços térmicos mais severos, dependendo do grau. |
| Força | Alta resistência; o reforço altera substancialmente a rigidez e o alongamento. | Alta resistência; notas preenchidas e não preenchidas não podem ser comparadas como um valor. |
| Isolamento elétrico | Classes de isolamento úteis; verifique a formulação e o ambiente. | Classes de isolamento úteis; formulações cheias podem se comportar de maneira diferente. |
| Estabilidade dimensional | Bom, com tensão de estoque e movimento térmico controlados. | Bom; cristalinidade, grau e histórico de processamento influenciam o comportamento. |
| Resistência química | Confirme meio, concentração, temperatura e estresse. | Resistência química geralmente mais ampla; a compatibilidade ainda requer verificação. |
| Resistência à chama | Um fator chave de seleção para notas e condições de teste adequadas. | Desempenho de chama específico da classe disponível; verificar espessura e registros. |
| Custo de usinagem | Pode ser menor para uma peça simples e adequada. | Geometria, classe, ferramentas e inspeção podem aumentar ou alterar custos. |
| Custo de materiais | Freqüentemente inferior ao estoque PEEK comparável; confirme a cotação real. | Custo de estoque frequentemente mais alto; grau, tamanho e disponibilidade são importantes. |
| Interiores aeroespaciais | Útil onde a formulação aprovada e as evidências exigidas se ajustam. | Utilizado onde as suas propriedades e a especificação aprovada o justificam. |
| Serviço químico/térmico extremo | Avaliar em relação à exposição real; não infira um limite universal. | Freqüentemente, um candidato mais forte, sujeito à nota e à qualificação da aplicação. |
Use PEI quando suas propriedades térmicas, elétricas e de chama aprovadas atenderem aos requisitos a um custo aceitável. Passar para PEEK quando a exposição ou exigência mecânica o justificar. Compare qualidades de estoque e condições operacionais equivalentes, e não números de títulos de folhas de resina não relacionados.
Referências técnicas: Orientação de material PEEK da Ensinger
Explore a usinagem PEEK →Compare primeiro os requisitos do trabalho: temperatura operacional, cargas, desgaste, produtos químicos, umidade, comportamento elétrico e evidências necessárias para aprovação.
| Materiais | Força principal | Comparado com PEI |
|---|---|---|
| PEI/Ultem | Calor, propriedades elétricas e comportamento específico da chama. | Linha de base para esta revisão de material. |
| PEEK | Aplicações químicas e térmicas exigentes. | Muitas vezes, uma opção de custo mais elevado para serviços mais severos. |
| POM/Delrin | Usinabilidade e componentes mecânicos de precisão. | Geralmente uma escolha de temperatura mais baixa. |
| Náilon | Resistência, desgaste e muitas aplicações de deslizamento. | Normalmente mais sensível à umidade; condição para o ajuste instalado. |
| Policarbonato | Transparência e resistência ao impacto. | Geralmente uma opção de componente transparente para temperaturas mais baixas. |
| PPS | Desempenho químico e térmico. | Um equilíbrio diferente de rigidez, tenacidade e reforço; revisar a nota exata. |
O PPS é incluído como uma comparação de engenharia e não como uma reivindicação de classes TOPS armazenadas. Se você especificar PPS ou outra alternativa, confirmaremos o fornecimento e a capacidade para esse projeto antes da cotação.
Os requisitos de aplicação estabelecem a nota, a inspeção e as evidências. O nome da família de um material por si só não qualifica uma peça acabada para uso regulamentado ou de segurança crítica.
Suportes interiores e componentes isolantes onde sejam cumpridos os requisitos especificados de formulação, rastreabilidade e chama/fumo.
Isoladores, inserções de conectores, soquetes e suportes estruturais com isolamento controlado e recursos de montagem.
Dispositivos e componentes de teste com temperatura, limpeza e comportamento elétrico definidos.
Peças de equipamentos de alto desempenho com documentação exata de classificação e condições qualificadas de limpeza ou esterilização.
Dispositivos elétricos de alta temperatura e interfaces estruturais revisados para carga, fluência e ciclagem térmica.
Interfaces elétricas e térmicas onde os requisitos de material e chama aprovados atendem à aplicação.
Forneça a duração e a temperatura da exposição, não apenas um rótulo da indústria. O uso médico requer avaliação específica da aplicação; o uso no interior da aeronave requer a formulação e evidência especificadas, e não uma declaração genérica de que todos os PEI são adequados.
Use protótipos para estabelecer a linha de base funcional e de inspeção e, em seguida, mantenha o controle de classificação, desenho e aceitação para pedidos repetidos.
Valide o ajuste e as dimensões e, em seguida, execute testes de aplicação térmica, elétrica e estrutural acordados. Um protótipo usinado não estabelece automaticamente uma rota de moldagem ou aditivo.
Explorar este serviço →Aprovar a classe, primeiro artigo, programa e escopo de inspeção para peças de equipamentos especializados.
Controle a origem do estoque, reforço, revisão de desenhos, alterações de usinagem e registros de componentes OEM recorrentes.
Uma mudança no grau, no fornecedor de estoque ou no reforço pode exigir uma nova revisão. Confirme as substituições e a documentação antes de produzir o próximo lote.
Para peças PEI, a qualidade do material, o reforço, a temperatura, os requisitos elétricos e a documentação podem ser tão importantes quanto a tolerância dimensional. Nossa análise começa com a aplicação e o desenho em conjunto.
Revise os requisitos específicos de suporte, corte e ajuste instalado do polímero.
Avalie a rota não preenchida ou reforçada em relação aos dados de carga, acabamento e origem.
Planeje perfis, recursos rotacionais e geometria multifacetada em torno do acesso à ferramenta.
Inclua a temperatura e o movimento térmico na tolerância e na revisão da aplicação.
Concentre-se em dados funcionais e geometria prática antes de fazer uma cotação.
Crie suprimentos recorrentes em torno de um primeiro artigo aprovado e revisão controlada.
Confirme a documentação exata e os requisitos de origem em vez de inferir a conformidade.
Combine a aceitação dimensional e os registros do componente real.
Disponibilidade de estoque, capacidade numérica, testes, certificações e compromissos de entrega estão confirmados na cotação. As ilustrações não representam resultados de testes TOPS verificados ou projetos de clientes documentados.
Mantenha a seleção de notas e os requisitos de aplicação visíveis em cada ponto de aprovação. Tratamento térmico condicional e testes adicionais são definidos antes da fabricação.
Respostas diretas para classes PEI, reforço, serviço térmico e usinagem de precisão.
Ultem é um nome comercial da SABIC para uma família de resinas PEI e misturas relacionadas; PEI é o nome do polímero, polieterimida. Especifique o grau exato e a designação do estoque em vez de usar apenas o nome comercial.
Ultem 1000 é PEI não preenchido; Ultem 2300 possui 30% de fibra de vidro. A classe reforçada geralmente apresenta maior rigidez e movimento térmico reduzido, mas menor alongamento, usinagem mais abrasiva e uma textura superficial diferente.
PEI é usinável com ferramentas e suporte apropriados. Peças precisas ainda requerem calor, tensão de estoque e controle de fixação; classes reforçadas acrescentam considerações sobre desgaste da ferramenta.
Sim. A fresagem suporta bolsões, alojamentos e acessórios; o torneamento suporta mangas, buchas e anéis concêntricos. A rota real depende da geometria, do grau, do acesso e dos requisitos de inspeção.
As tolerâncias são revisadas recurso por recurso. Grau, tamanho, espessura da parede, tensão do estoque, temperatura e método de inspeção determinam a viabilidade. Envie o desenho com ajustes críticos e condições de medição.
O PEI é geralmente selecionado para aplicações em temperaturas mais altas do que o policarbonato padrão. A condição operacional permitida ainda depende do grau exato, da carga, da duração e das propriedades exigidas.
O estoque PEI costuma ser mais barato do que o estoque PEEK comparável, mas o preço final da peça é específico do projeto. Classe, tamanho da peça bruta, rendimento do material, geometria, acabamento e inspeção afetam a cotação.
O Ultem 1000 não preenchido é um ponto de partida comum para componentes isolantes. A melhor classificação depende da tensão, temperatura, ambiente, rigidez e aprovações necessárias. As classes reforçadas ou ESD exigem uma revisão separada da propriedade elétrica.
Graus específicos de PEI podem ser adequados para aplicações aeroespaciais quando a formulação aprovada e as evidências exigidas forem atendidas. Ultem 9085 é uma mistura de PEI; sua classificação de resina não prova a disponibilidade de estoque usinável nem qualifica todos os componentes acabados.
Sim. O PEI reforçado pode ser usinado com ferramentas adequadas, suporte e controle de desgaste. Revise as arestas finas, a direção da fibra, a condição da superfície e a aceitação depois que a peça for liberada e estabilizada.
SUA GRAU. SUA APLICAÇÃO. SEU DESENHO.
Carregue seu modelo CAD ou desenho de engenharia e especifique o grau de PEI, reforço, quantidade, tolerâncias críticas, temperatura operacional, requisitos elétricos e especificações aplicáveis de material ou chama. Nossa equipe revisará o material e a estratégia de usinagem antes da cotação.
Inclua o ambiente químico, cargas mecânicas e documentação necessária para aprovação. São obrigatórios empresa, nome, email e telefone; todos os detalhes do projeto e uploads de desenhos CAD e 2D são opcionais.
info@tops-precision.comUploads de desenhos CAD e 2D: máximo combinado de 10 MB. Arquivos maiores podem ser compartilhados por email. Combine o tratamento de arquivos confidenciais antes de enviar desenhos confidenciais.