01
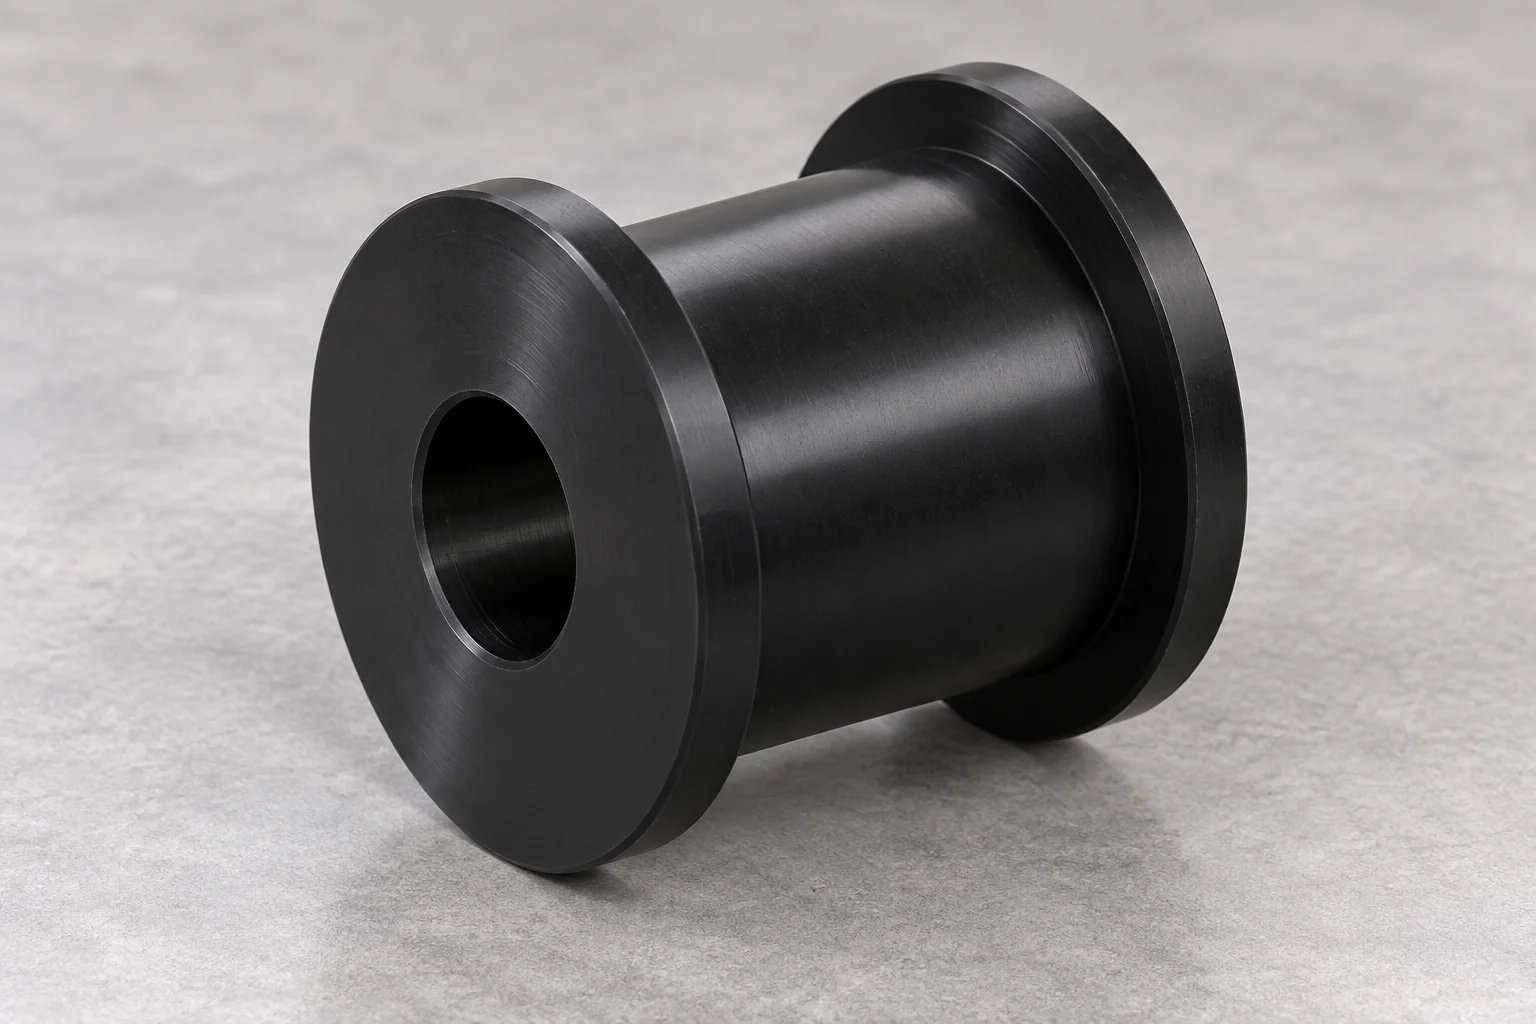
Rolos guia de plástico
Correias guia, trilhos, produtos ou componentes móveis. Revise o perfil da ranhura, a carga lateral, o furo ou a disposição e o alinhamento dos rolamentos.
Discuta este vídeo →
CONSTRUÍDO EM TORNO DO SEU CONJUNTO ROTATIVO
TOPS Plastics fabrica rolos plásticos personalizados para automação, sistemas de transporte, máquinas de embalagem, manuseio de materiais, equipamentos industriais e aplicações OEM. Usinamos rolos guia, rolos transportadores, rolos ranhurados, rolos de rolamento e rolos de perfil especial de Nylon, UHMW-PE, POM/Delrin, PEEK e outros plásticos de engenharia de acordo com desenhos do cliente e requisitos operacionais.
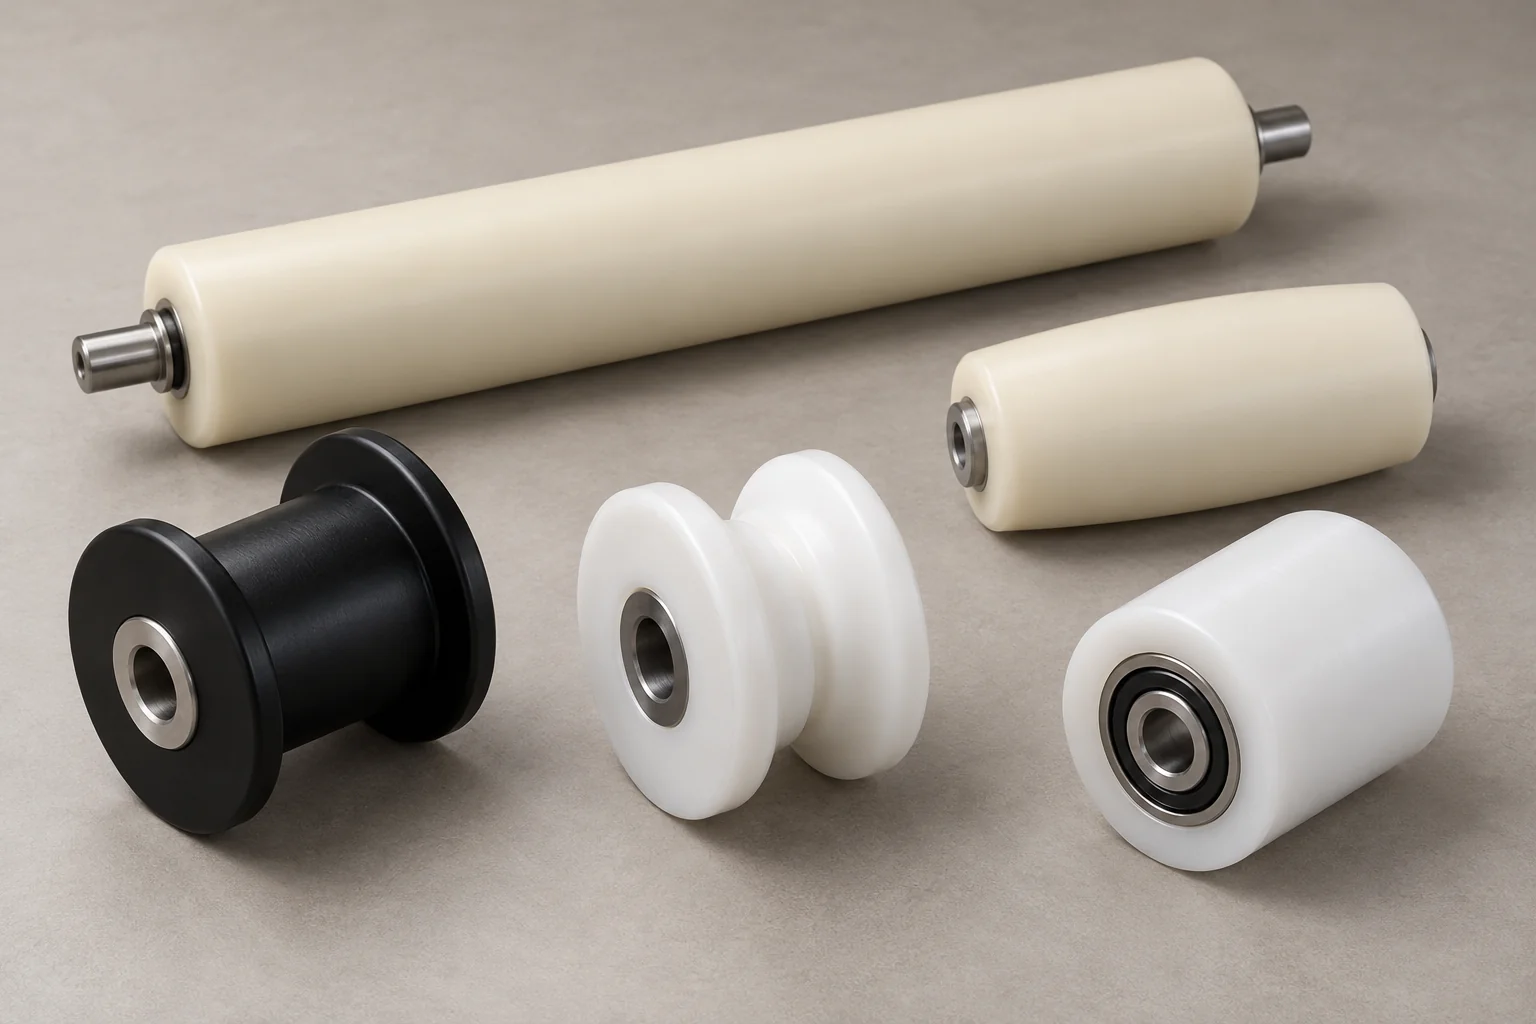
Os rolos personalizados para impressão começam com o conjunto rotativo completo: diâmetro de contato, largura da face, disposição do suporte e serviço operacional.
| Capacidade | TOPS Plastics |
|---|---|
| Tipos de rolos | Rolos guia, transportador, intermediário, acionador, ranhurado, coroado e de perfil especial. |
| Materiais | Nylon, UHMW-PE, POM / Delrin, PEEK, HDPE, PET-P, PPS e graus de engenharia especificados. |
| Geometria | Diâmetro externo personalizado, largura de face, furo, cubo, flanges, degraus e ranhuras. |
| Opções de rolamento | Furo liso, assento de rolamento usinado ou rolamento inserido quando especificado e acordado. |
| Opções de eixo | Eixo passante, ponta de eixo e interfaces de eixo personalizadas revisadas com a montagem. |
| Processos | Torneamento CNC, mandrilamento de precisão, fresamento secundário e furação. |
| Produção | Protótipo, produção OEM de baixo volume e repetição. |
| Entrada | Desenhos 2D, modelos CAD e amostras de referência. Uma amostra desgastada requer uma revisão dimensional. |
| Inspeção | DE, furo, largura, geometria do assento do rolamento, posição da ranhura e desvio funcional de acordo com o desenho acordado. |
Explore a geometria do rolo que corresponde à sua máquina. Cada componente é revisado em relação ao seu eixo, rolamentos, contato com o produto e serviço.
Correias guia, trilhos, produtos ou componentes móveis. Revise o perfil da ranhura, a carga lateral, o furo ou a disposição e o alinhamento dos rolamentos.
Discuta este vídeo →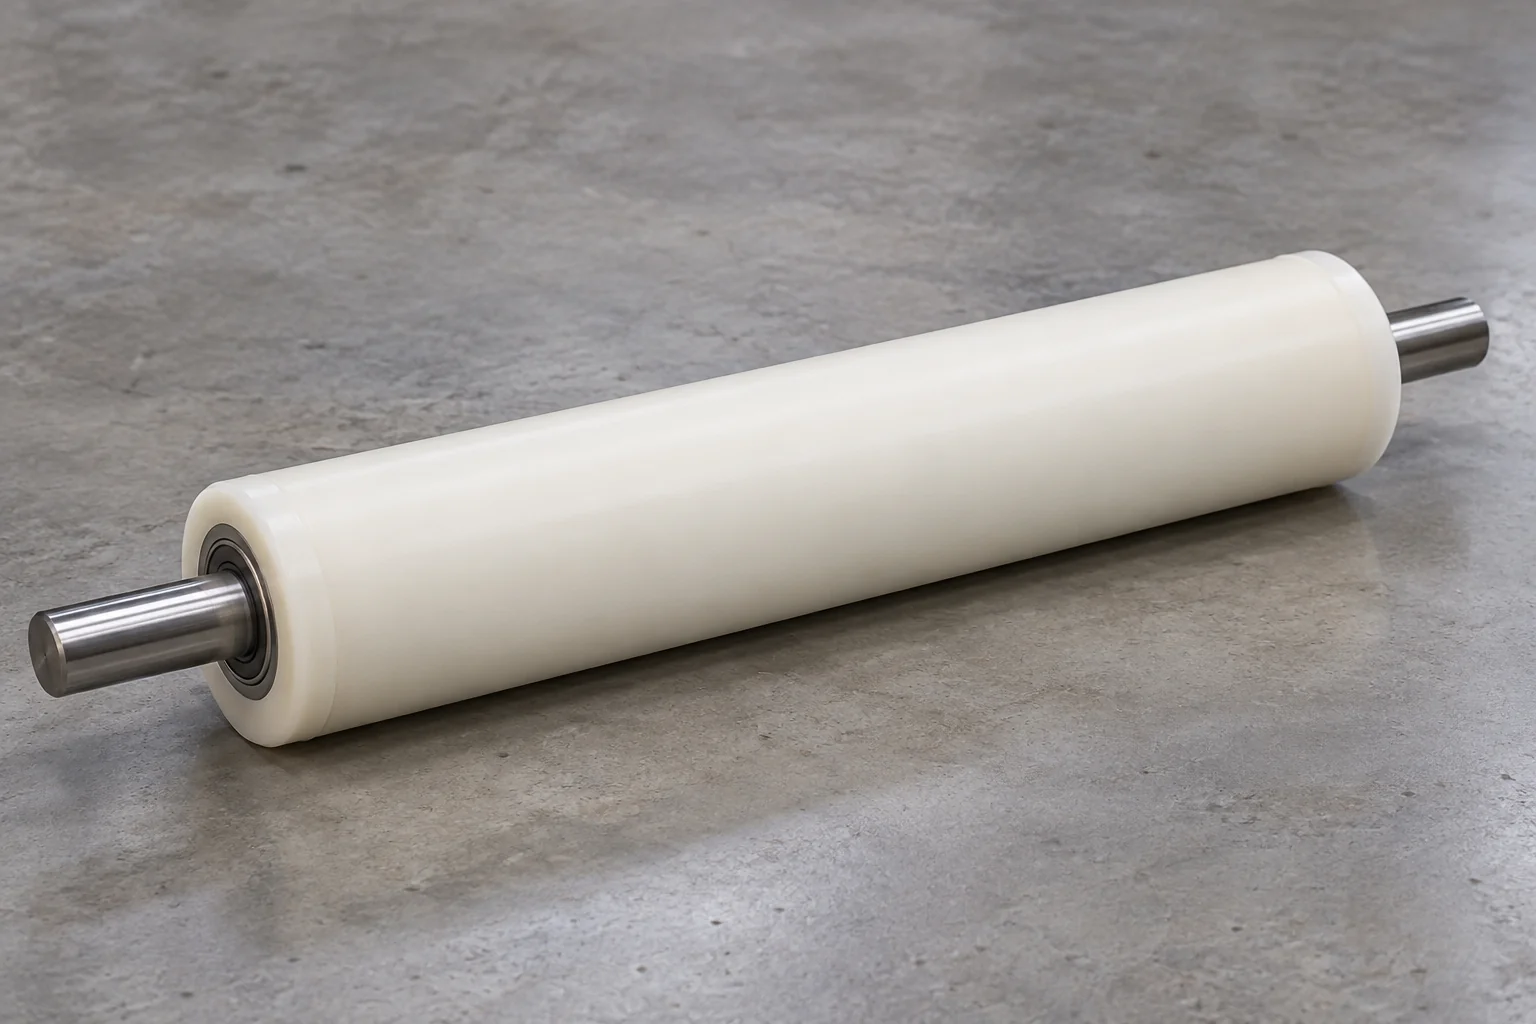
Suporte e transporte de produtos em sistemas de movimentação de materiais. Arranjos simples, montados em eixo, rolamentos e acionados são revisados para a aplicação.
Discuta este vídeo →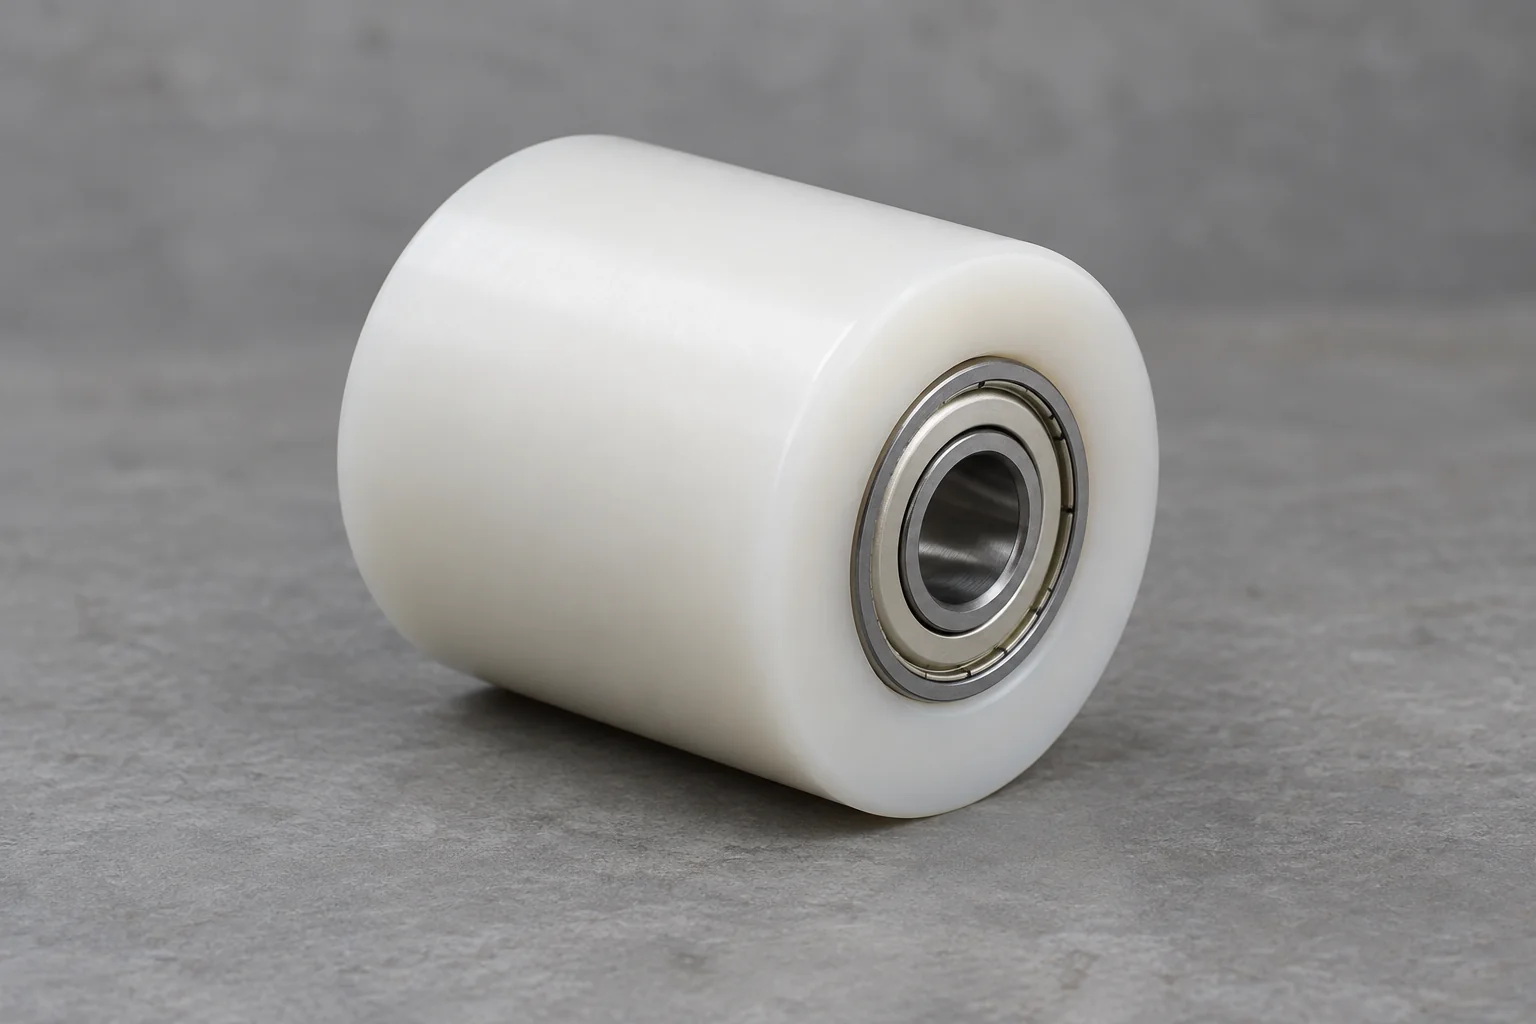
Rolos de suporte de movimento livre que guiam o material ou mantêm a posição da esteira e da esteira. Especifique as condições de suporte, velocidade e rolamento.
Discuta este vídeo →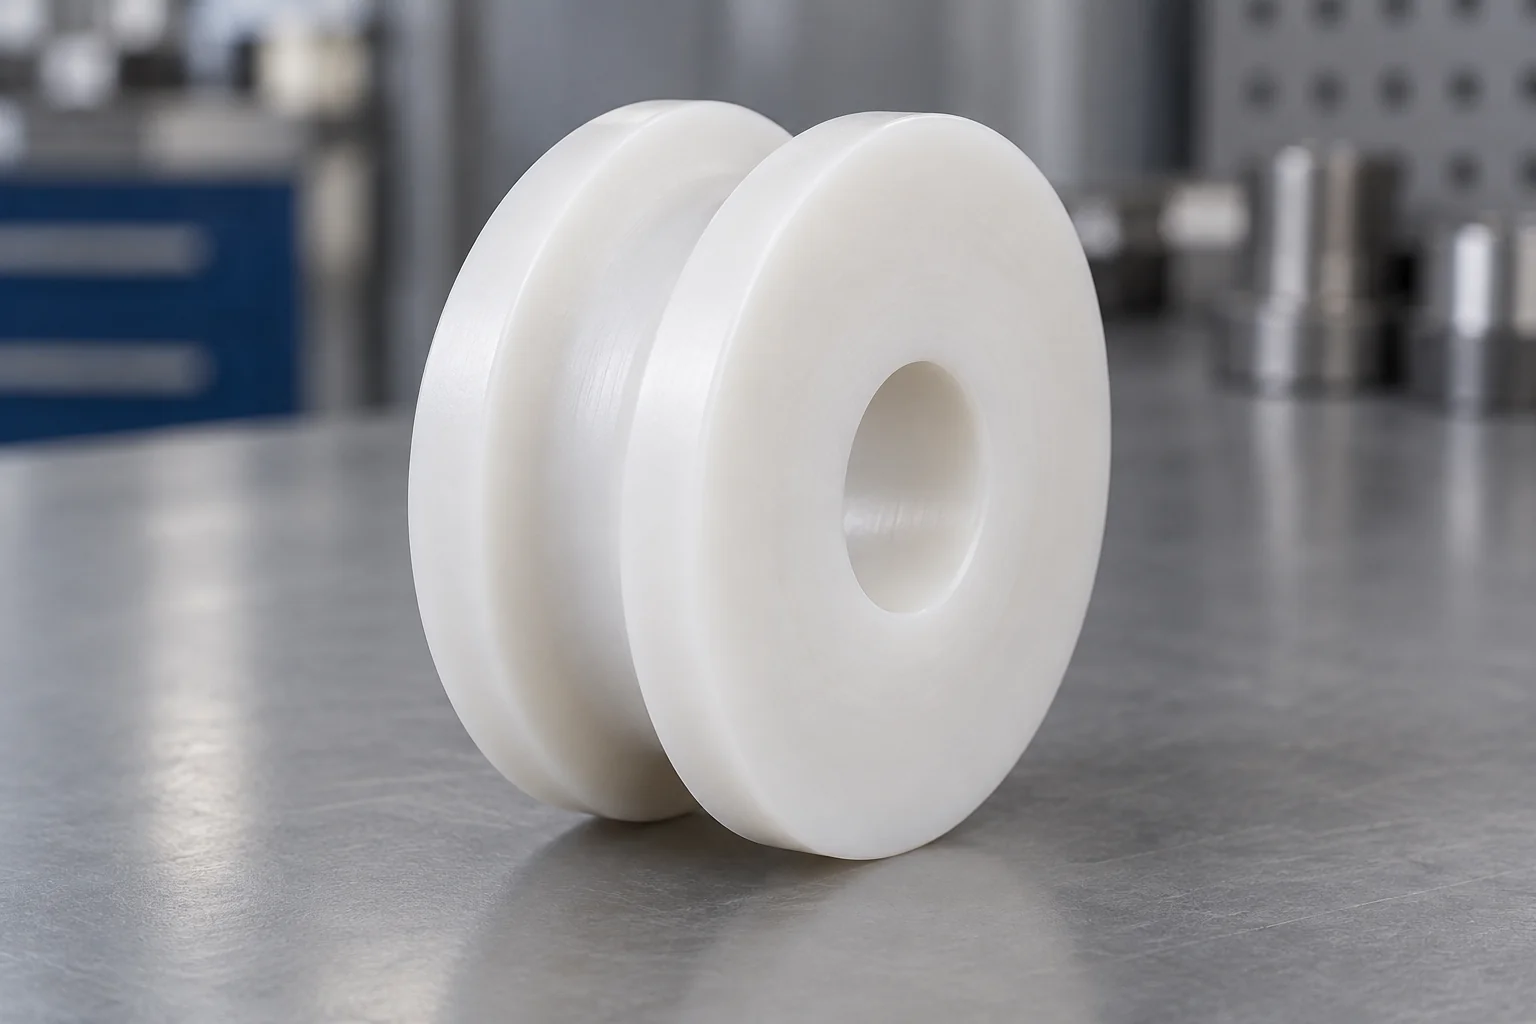
Ranhuras de piso personalizadas para correias, cabos, fios, cordas e orientação de produtos. Defina o raio, ângulo, profundidade e localização da ranhura.
Discuta este vídeo →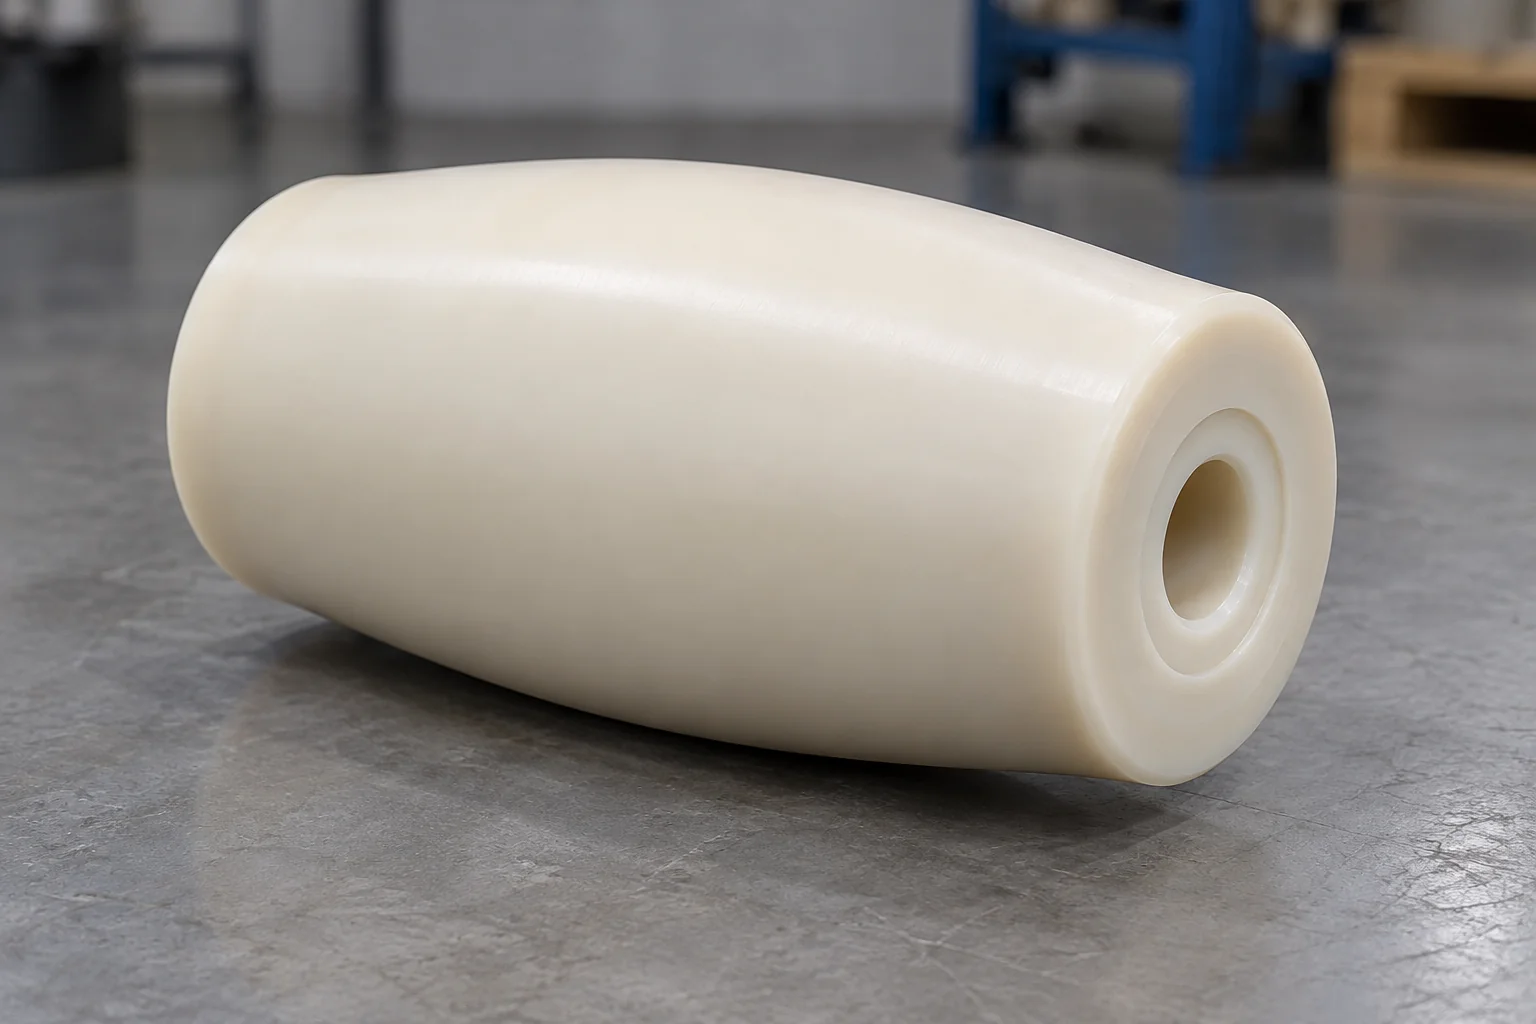
Degraus coroados controlados para sistemas selecionados de rastreamento e manuseio de correias. Revise a geometria e a tensão completas da correia.
Discuta este vídeo →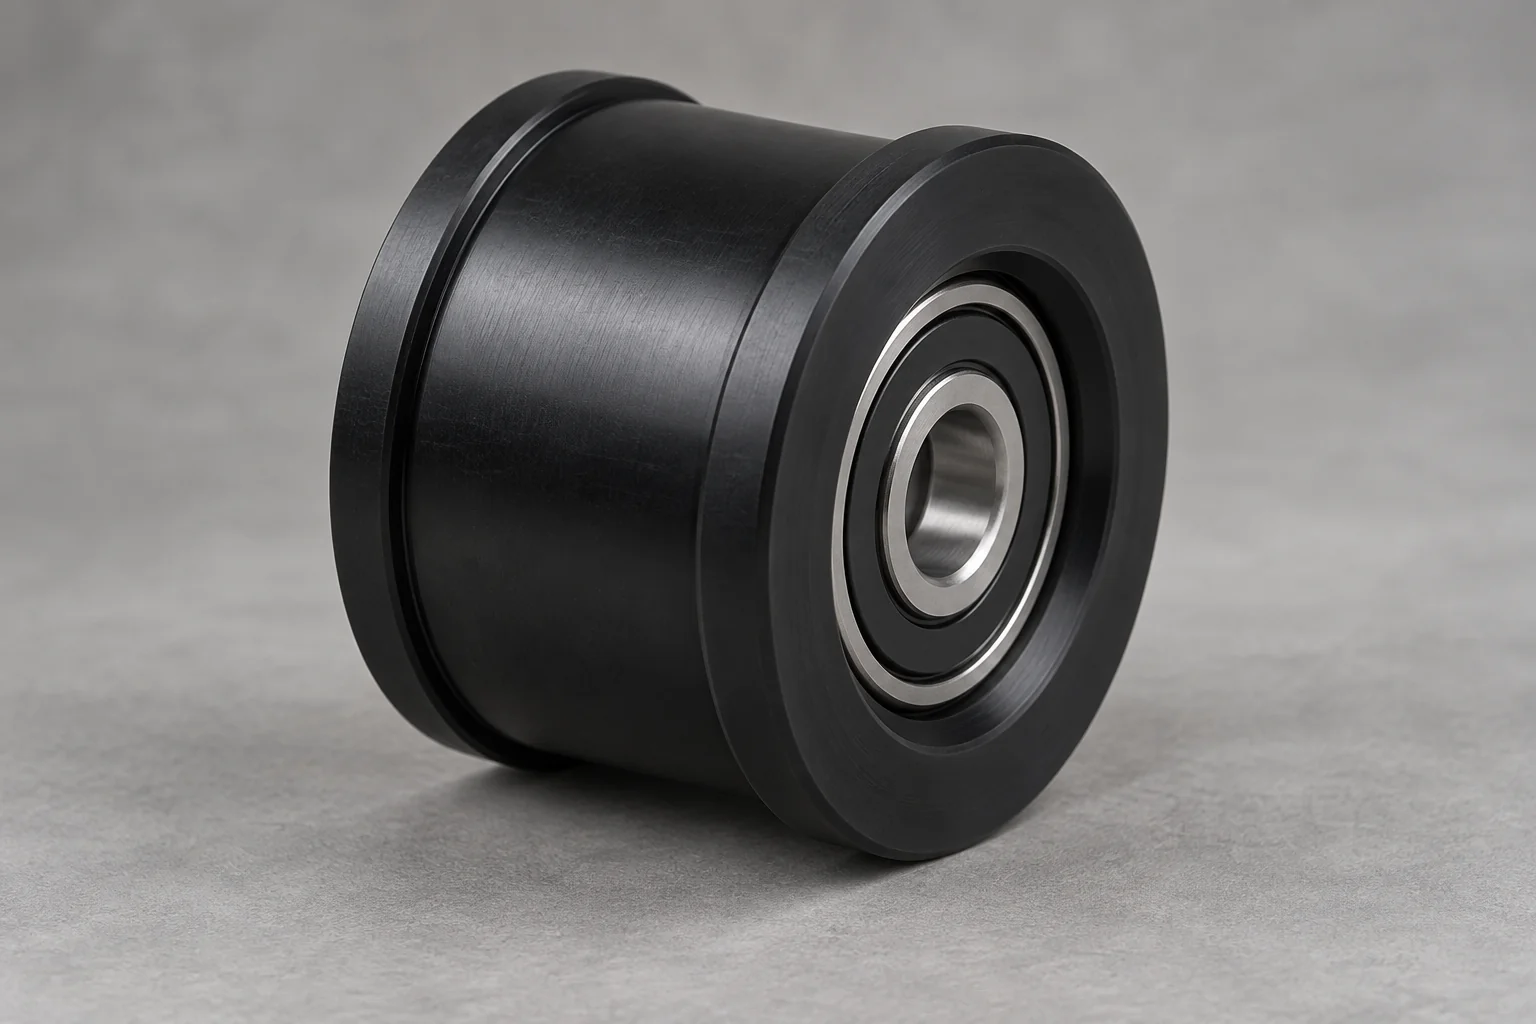
Assentos de rolamentos usinados e arranjos de rolamentos instalados especificados. Defina a referência do rolamento, a retenção e o estado de inspeção.
Discuta este vídeo →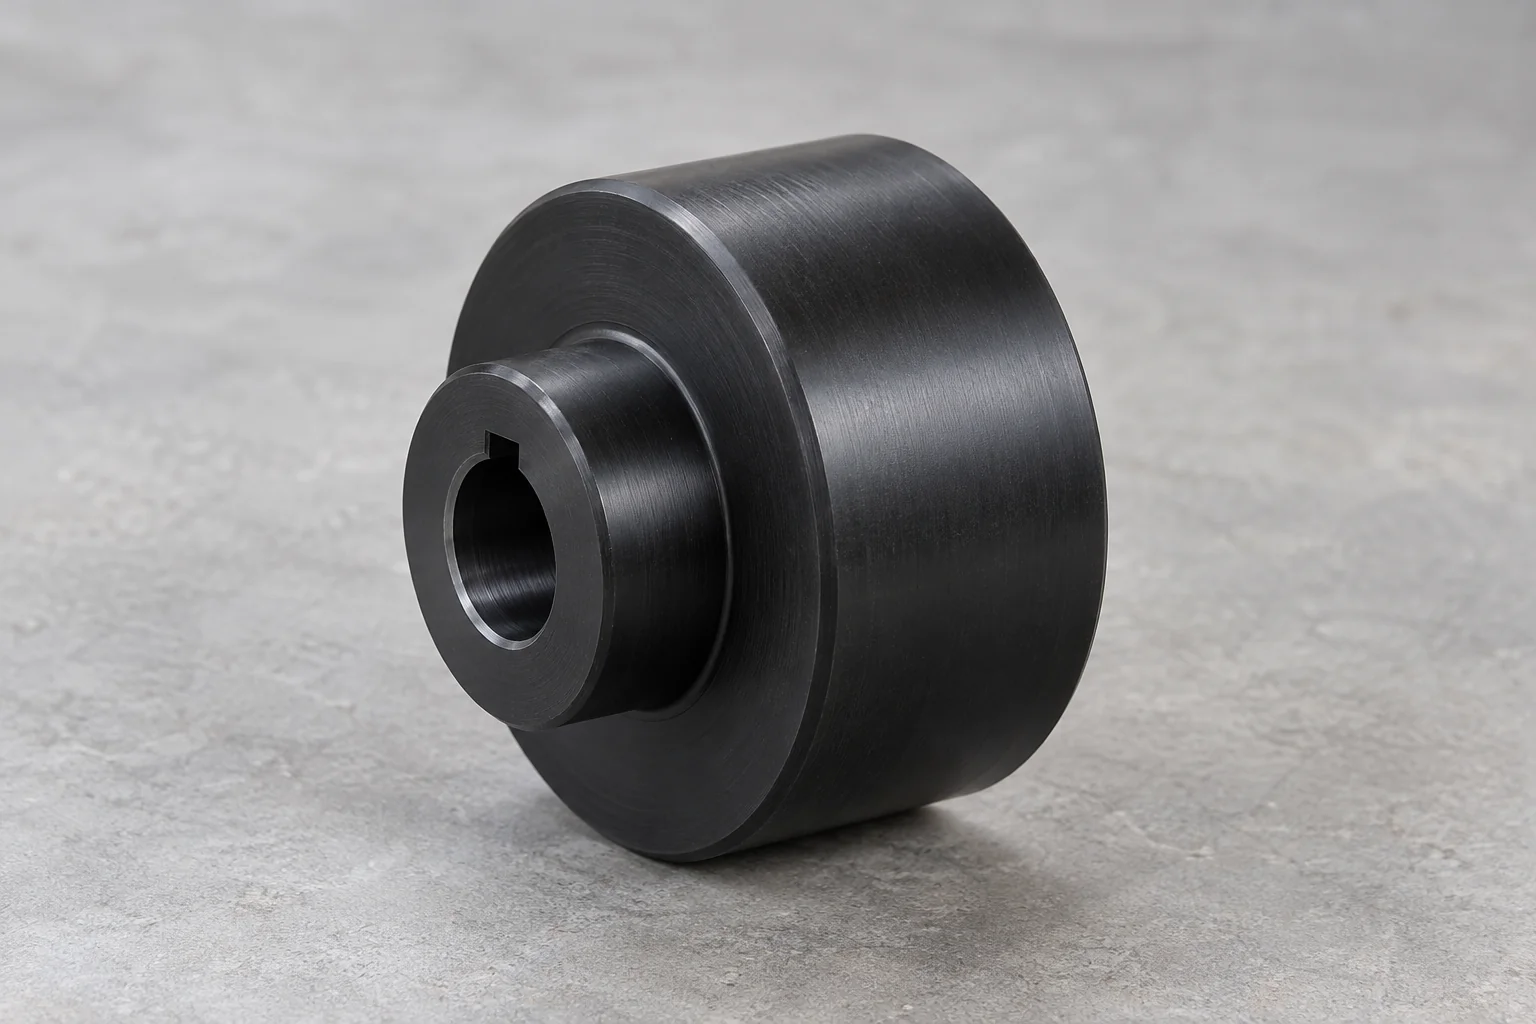
Transfira o torque através de um eixo, cubo, rasgo de chaveta ou interface de acionamento acordada. Revise a tração da banda de rodagem, tensões no cubo e serviço.
Discuta este vídeo →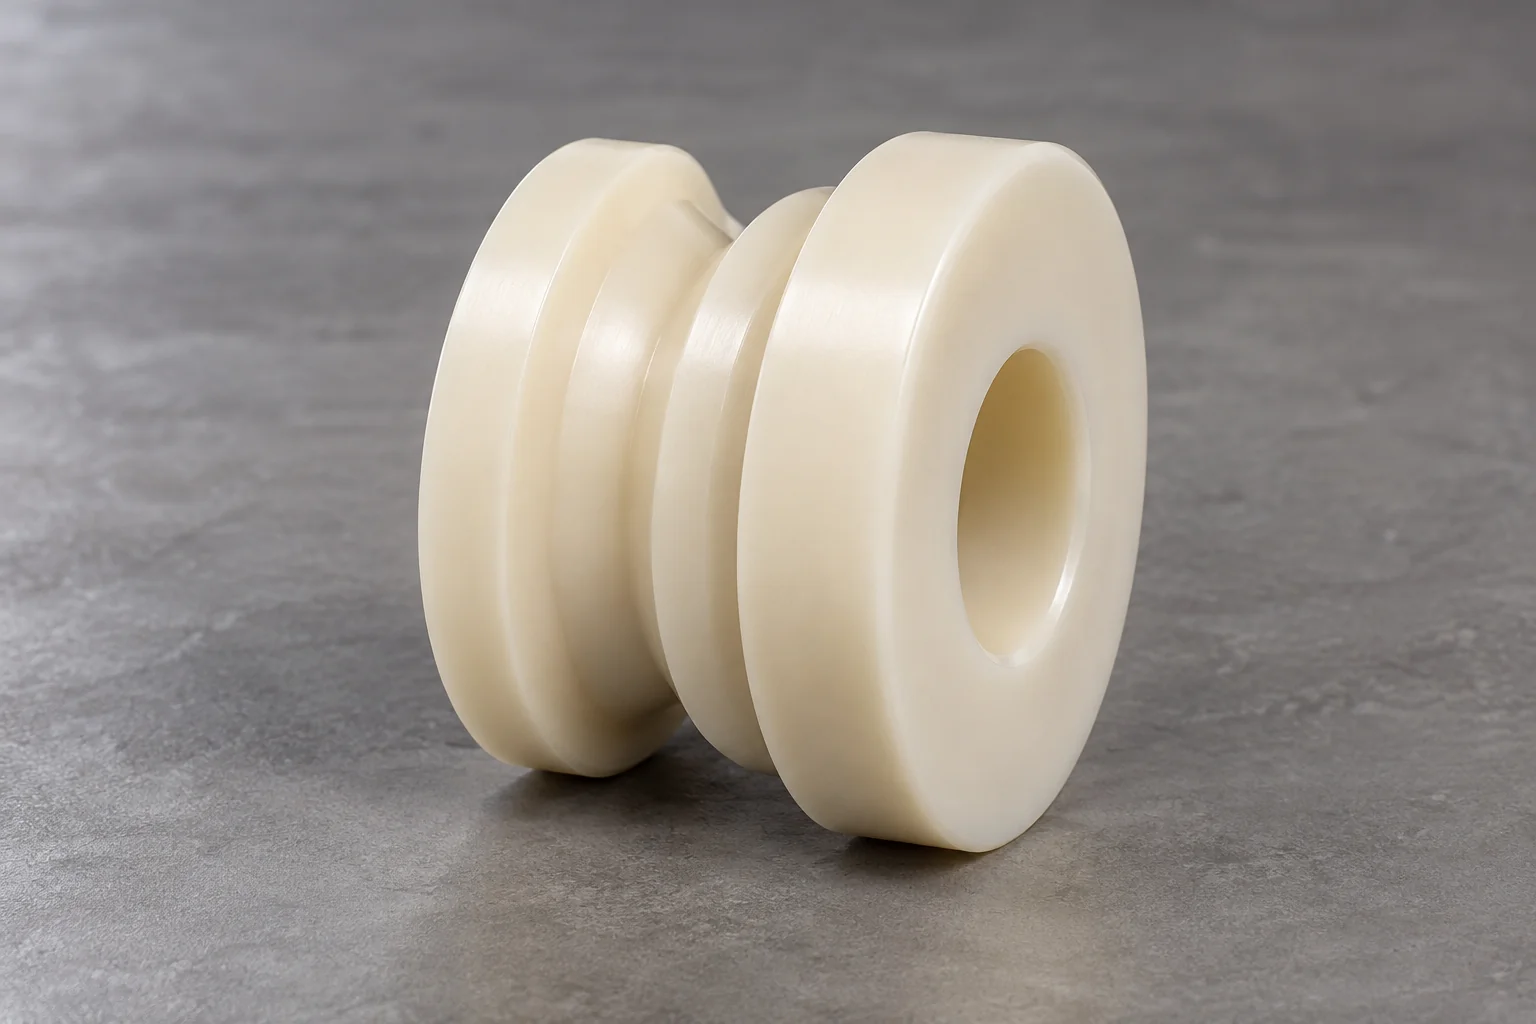
Ranhuras em V, ranhuras em U, degraus, flanges, superfícies contornadas e trilhas personalizadas feitas de acordo com o perfil aprovado.
Discuta este vídeo →Os rolos plásticos são componentes cilíndricos ou perfilados que suportam, guiam, transportam, tensionam ou acionam produtos e elementos de máquinas em movimento. Polímeros de engenharia podem fornecer baixa massa, resistência à corrosão, menor ruído e contato sem danos.
O diâmetro por si só não define o desempenho do rolo. A rigidez do material, o suporte do eixo, a disposição dos rolamentos, a carga, a velocidade de rotação, a geometria da ranhura, o acabamento superficial e o ambiente operacional afetam o resultado da instalação. Uma roda de rolo, roldana ou polia pode ter formato semelhante, mas seu perfil de contato e função de acionamento devem ser especificados.
Selecione o benefício que importa para sua máquina e, em seguida, verifique o tipo de polímero escolhido e as condições de contato.
A massa rotativa inferior pode reduzir a inércia e facilitar o manuseio em comparação com um rolo de metal sólido equivalente.
Polímeros adequados oferecem opções para exposição úmida, lavagem e produtos químicos. Verifique o meio, concentração e temperatura reais.
O contato do polímero pode reduzir o impacto e o ruído metal-metal. Os rolamentos, a montagem e a velocidade da máquina ainda influenciam o nível sonoro.
Uma banda de rodagem de polímero limpa e adequada pode proteger produtos delicados. A contaminação incorporada e as cargas abrasivas podem alterar esse comportamento.
Escolha o material para o contato deslizante ou rolante. A autolubrificação é específica da classe e da aplicação, e não é uma propriedade de todos os plásticos.
O torneamento CNC torna práticos diâmetros, faces, ranhuras, cubos e assentos de rolamento fora do padrão, sem ferramentas de molde.
POM é um ponto de partida útil para precisão e estabilidade dimensional, Nylon para serviços de suporte de carga difíceis, UHMW para guias e transportadores resistentes à abrasão e PEEK para condições químicas ou de temperatura exigentes. A seleção final depende da nota e da função.
| Materiais | Ajuste típico | Força principal | Revise antes da seleção |
|---|---|---|---|
| Náilon/PA | Rolos de suporte de carga e expostos a impactos | Dureza e resistência ao desgaste | A absorção de umidade altera as dimensões; revise o condicionamento, temperatura e grau. |
| UHMW-PE | Transportador, guia e rolos expostos ao impacto | Resistência à abrasão, baixo atrito e comportamento de impacto | Rigidez e fluência mais baixas podem limitar a retenção do assento do rolamento ou desvio apertado. |
| POM/Delrin | Máquinas de precisão e geometria estável dos rolos | Baixa absorção de umidade e estabilidade dimensional | O desempenho do impacto e da temperatura depende do grau; compare o serviço real com o Nylon. |
| PEEK | Rolos de alta temperatura ou quimicamente exigentes | Desempenho térmico e químico | Maior custo de material; use dados de notas e limites de carga de contato. |
| HDPE | Rolos industriais em geral e para manuseio de produtos químicos | Estoque econômico e resistência química | Menor rigidez, fluência e movimento térmico. |
| PET-P | Rolos mecânicos de precisão em serviços com baixa umidade | Baixa absorção de umidade e estabilidade dimensional | A sensibilidade do entalhe e o comportamento do impacto requerem revisão. |
| PPS | Rolos técnicos com demandas térmicas ou químicas | Baixa absorção de umidade e estabilidade térmica/química | A fragilidade e o reforço podem afetar o desgaste por impacto e contato. |
Não existe um melhor material universal para rolos de plástico. Especifique a carga suportada, velocidade, extensão de suporte, contato do produto, processo de limpeza e faixa de temperatura. Os requisitos elétricos ou de contato com alimentos exigem o grau exato do material e documentos de apoio.
Defina cada superfície funcional e sua relação com o furo ou eixo do rolamento. As dimensões são revisadas quanto à capacidade de fabricação, em vez de serem oferecidas como uma faixa fixa de tamanho de estoque.
| Parâmetro | Personalização/entrada de desenho |
|---|---|
| Diâmetro externo | OD personalizado com tolerância funcional e condição de medição. |
| Largura do rolo/comprimento da face | Face de trabalho personalizada e comprimento total; incluem folga de montagem. |
| Diâmetro do furo | Furo liso personalizado, furo chaveado ou furo escalonado. |
| Diâmetro do cubo | Diâmetro e projeção do cubo integral personalizado. |
| Forma de ranhura | Contorno específico em U, V, correia, cabo ou desenho. |
| Largura/profundidade da ranhura | Especifique largura, profundidade, raio ou ângulo raiz e posição axial. |
| Perfil da coroa | Defina a altura da coroa, o raio ou o perfil completo e a face de trabalho. |
| Flanges | Altura, espessura, espaçamento e raios de borda personalizados. |
| Assento do rolamento | Defina a designação do rolamento, diâmetro externo, profundidade do assento, ressalto e retenção. |
| Chaveta | Especifique largura, profundidade, comprimento e relação angular. |
| Interface do eixo | Eixo passante, ponta de eixo, planos, conexão de acionamento e retenção. |
| Buracos cruzados | Localização personalizada, tamanho, rosca e relação com a superfície de corrida. |
| Acabamento de superfície | Dependente do material e da aplicação; definir rostos de contato de trabalho e aceitação. |
Um assento de rolamento de plástico não deve utilizar automaticamente a interferência especificada para um alojamento de metal. A rigidez do polímero, a fluência, a espessura da parede e a expansão térmica afetam a retenção do rolamento, a distorção do anel e a folga instalada.
Especifique se o rolo gira livremente no eixo ou gira com ele. Para contato deslizante, revise o acabamento do eixo, folga, lubrificação e dados do material do rolamento.
Forneça a designação do rolamento, diâmetro externo, largura e método de retenção. Revise a interferência com a espessura da parede da sede, o grau do polímero, o método de montagem e toda a faixa de temperatura.
Um rasgo de chaveta transfere o torque através do furo e do cubo. Definir tamanho da chaveta, torque, seção da parede e retenção; avaliar a concentração de tensão e a fluência sob carga sustentada.
Forneça diâmetro do eixo, comprimento, material, posições de rolamento e locais de suporte. Indique se o eixo está estacionário ou gira com o rolo.
Defina as conexões finais, o comprimento do engate e o alinhamento. O espaçamento do suporte e a construção final influenciam a flexão e o alinhamento do rolamento.
Combine os ajustes da sede e do eixo antes da usinagem. Interferência excessiva pode distorcer o polímero ou o anel do rolamento; retenção insuficiente pode permitir movimento após mudanças de temperatura ou serviço prolongado. Pode ser necessário um teste de montagem completo.
O perfil de execução controla onde a carga é transportada e como o produto ou correia é guiado. Defina a geometria de posicionamento em vez de especificar apenas um nome de ranhura.
Para suporte e transporte. Especifique o diâmetro da banda de rodagem, comprimento da face, acabamento e pressão de contato; a tração não é garantida apenas pela suavidade.
Para produtos redondos, cabos ou componentes guiados. Forneça o raio da raiz, a profundidade, a largura da abertura e o diâmetro correspondente para evitar o contato concentrado da borda.
Para aplicações de esteira, correia ou movimento guiado. Defina o ângulo incluído, o relevo da raiz, a profundidade e o alinhamento com o trilho ou correia correspondente.
Um perfil convexo controlado pode influenciar o rastreamento em sistemas de correia selecionados. A Crown não corrige todos os problemas de rastreamento; a tensão da correia, o alinhamento das polias e a geometria do transportador precisam ser revisados.
A capacidade de carga e a vida útil devem ser avaliadas para todo o rolo, eixo, rolamento e sistema de contato. Um diâmetro externo ou nome de material não pode estabelecer uma classificação de carga universal.
Apenas relação de feixe conceitual. F: carga · L: vão de apoio · E: módulo · I: rigidez da seção. O dimensionamento real do rolo requer as condições de suporte, eixo, contato e fluência.
Uma carga de contato mais alta aumenta a deflexão do rolo e do eixo. Inclua cargas de pico, impacto, ciclo de trabalho e como a carga é distribuída pela face.
Vãos mais longos aumentam a flexão e podem alterar o rastreamento. Forneça a distância real entre os suportes, não apenas o comprimento do rolo.
A velocidade influencia a seleção do rolamento, o aquecimento dos contatos e o equilíbrio. Especifique RPM, velocidade de superfície, operação start-stop e serviço sustentado.
UHMW, POM e PEEK respondem de maneira diferente sob a mesma carga. O módulo muda com a temperatura e o tempo; a deformação sustentada requer dados de fluência.
A dureza do produto, as partículas, a carga nas bordas e os produtos químicos de limpeza afetam o desgaste. Verifique a pressão de contato e qualquer deslizamento entre a banda de rodagem e o produto.
Para um conceito de viga simplificado, a deflexão é dimensionada com carga × vão de apoio³ ÷ (módulo × rigidez da seção). Esta é uma relação conceitual, não uma fórmula completa de dimensionamento de rolos: condições de suporte, distribuição de carga, contribuição do eixo, deformação de contato e fluência do polímero determinam o resultado real.
Não deduza a vida útil do rolete apenas pela classificação do desgaste do material. Valide montagens críticas em níveis representativos de carga, velocidade, temperatura e contaminação.
Para rolos de precisão, a relação do diâmetro externo com o furo ou eixo do rolamento, o desvio total, a geometria do assento do rolamento e a localização da ranhura geralmente são mais importantes do que o aperto de cada dimensão externa.
| Recurso | Por que isso importa |
|---|---|
| OD do rolo | Contato do produto, relação de transmissão e folga instalada. |
| Furo | Folga do eixo ou ajuste do rolamento. |
| Concentricidade do diâmetro externo ao furo | Relação entre a banda de trabalho e o eixo de rotação. Defina o ponto de referência e o controle geométrico. |
| Batimento total | Consistência de rotação, vibração e rastreamento; especifique a superfície inspecionada e o eixo de referência. |
| Largura do rolo | Folga axial e cobertura de contato. |
| Localização do sulco | Alinhamento de correia, cabo ou produto. |
| Perfil de ranhura | Geometria de contato, orientação e tensão local. |
| Assento do rolamento | Retenção, alinhamento e distorção do anel do rolamento. |
| Perpendicularidade facial | Alinhamento axial em relação ao ponto de referência de rotação. |
Especifique o ponto de referência, configuração de inspeção, temperatura de medição e condicionamento do material. Runout inclui os efeitos de geometria e configuração; uma leitura de desvio por si só não isola a concentricidade. Ajustes justos e paredes finas precisam de uma revisão de tolerância específica do projeto, especialmente com UHMW ou nylon sensível à umidade.
Coloque os requisitos funcionais no desenho e revise o estado instalado antes da produção.
Compare rigidez, desgaste, temperatura, umidade, produtos químicos e contato com o produto; não selecione Nylon, POM ou UHMW apenas pelo preço.
Forneça o sistema de suporte completo, referências de rolamentos e se o rolo ou eixo gira.
Deixe seção suficiente ao redor dos furos, ranhuras e assentos dos rolamentos para resistir à distorção de fixação, montagem e serviço.
Combine interferência e retenção com a especificação do rolamento, grau do polímero, espessura da parede e faixa de temperatura.
Identifique a superfície de rolamento e o eixo de referência e indique se a inspeção é feita na peça desencapada ou no rolo montado.
Revise o ajuste e a folga nas temperaturas mínima e máxima, especialmente para diâmetros grandes e interfaces de rolamento de aço.
Defina o condicionamento e o estado de umidade utilizado para aceitação dimensional. As dimensões instaladas podem mudar com a umidade.
Forneça largura, profundidade, raio ou ângulo, localização axial, transições de arestas e geometria de posicionamento.
O torneamento CNC é o principal processo para a geometria rotacional dos rolos. As operações secundárias seguem os recursos do inversor e os requisitos de montagem em seu desenho.
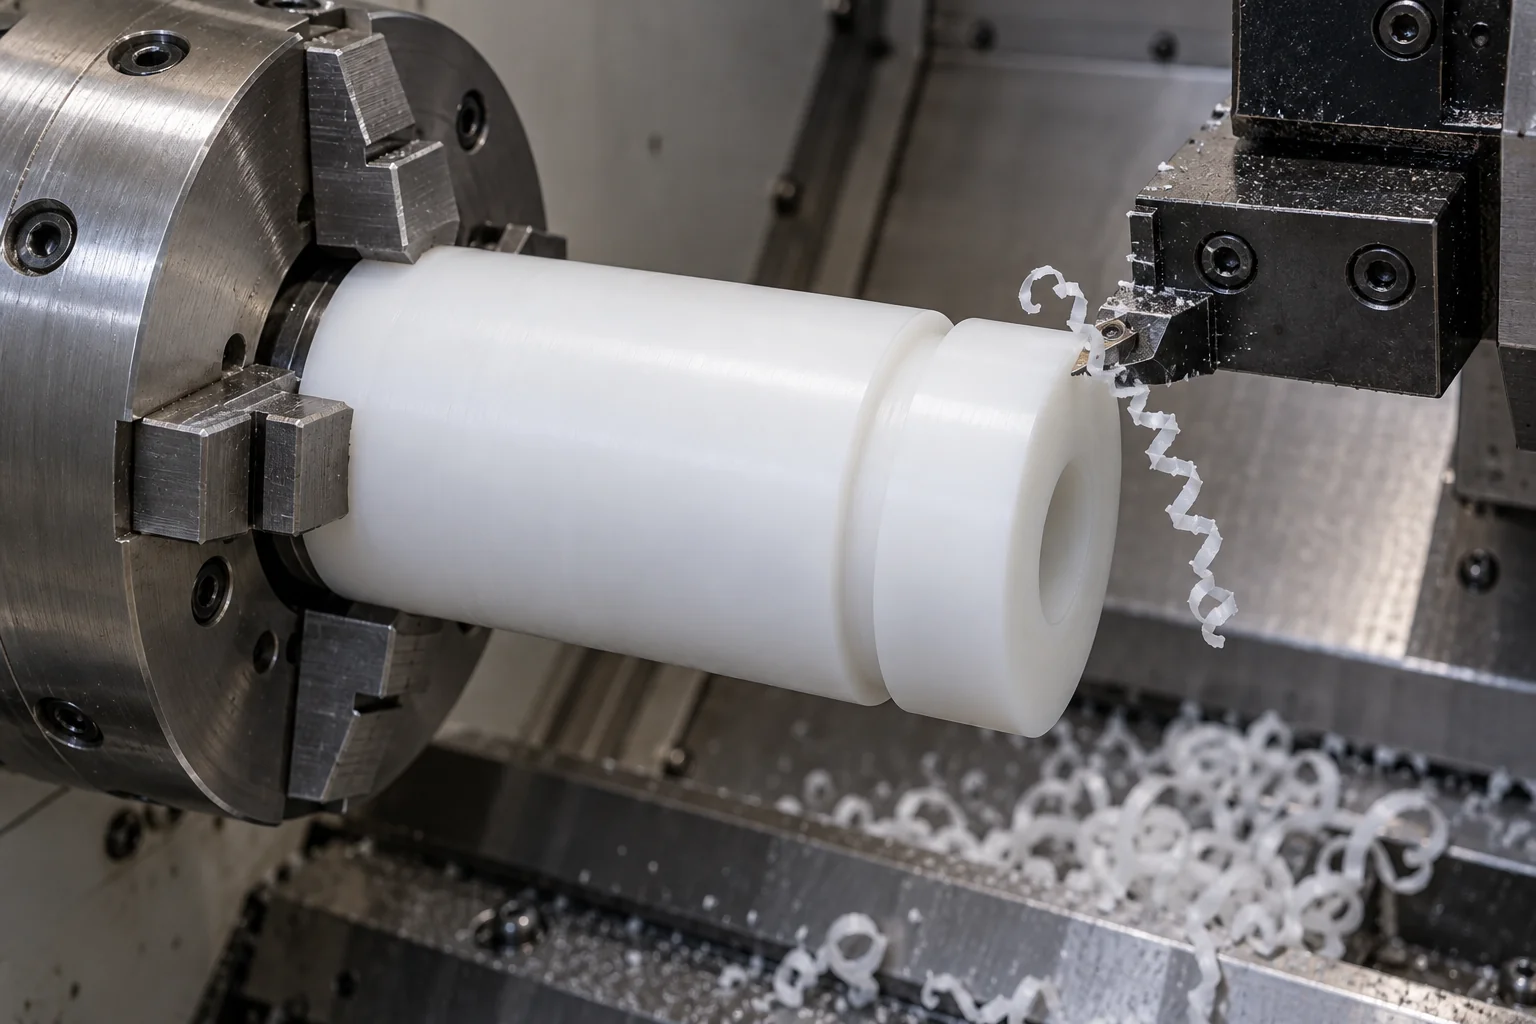
Usine diâmetros externos, faces, furos, cubos, ressaltos, degraus e ranhuras circunferenciais com suporte adequado e fixação controlada.
Faça o acabamento dos furos do eixo e dos assentos dos rolamentos em relação ao ponto de referência escolhido. Revise a espessura da parede, o acesso à ferramenta e a medição após a liberação.
Usine rasgos de chaveta, planos, furos transversais, recursos de acionamento e detalhes antirrotação, preservando sua relação com o eixo do rolo.
Onde especificado e acordado, instale rolamentos ou eixos usando um método revisado. Defina a retenção, o caminho da força de montagem e a aceitação instalada.
Verifique o diâmetro externo, o furo, o desvio funcional, a geometria da ranhura e as dimensões do desenho após a estabilização acordada e o estado de montagem.
Os rolos de plástico são atraentes por sua baixa massa, resistência à corrosão, contato mais silencioso e manuseio sem danos. O metal geralmente se adapta a projetos dominados por rigidez, carga muito alta ou condução de calor.
| Fator | Rolos de plástico | Rolos metálicos |
|---|---|---|
| Peso | Geralmente menor para geometria sólida comparável | Geralmente mais alto; construção oca muda a comparação |
| Ruído | Pode reduzir o ruído de contato e impacto | Depende do contato, rolamentos e estrutura |
| Corrosão | Opções robustas com um grau de polímero compatível | Dependente da liga, do revestimento e da exposição |
| Marcação de superfície | Pode ser mais baixo com material de piso limpo e adequado | Dureza de contato e acabamento podem marcar produtos |
| Rigidez | Inferior; verifique a deflexão e a fluência dependente do tempo | Geralmente mais alto |
| Capacidade de alta carga | Limitado pela geometria, tensão de contato e temperatura | Muitas vezes melhor para alta rigidez ou demandas de alta carga |
| Condutividade térmica | Inferior; o calor friccional pode permanecer local | Geralmente mais alto |
| Ambientes químicos | Selecione entre classes de polímeros compatíveis | Liga e dependente de produtos químicos |
Compare montagens completas em vez de apenas a densidade do material. Uma banda de rodagem de polímero em um núcleo de metal pode ser apropriada para algumas tarefas, mas o escopo de construção e fabricação exige uma revisão separada.
Combine a banda de rodagem de trabalho e a disposição dos rolamentos com o produto que está sendo manuseado e com o ambiente da máquina.
Rolos guia, intermediários e transportadores para movimentação, acumulação e sustentação da correia do produto.
Orientação do produto, rolos de aperto e manuseio com geometria de contato e requisitos de superfície definidos.
Rolos fabricados com classes especificamente documentadas, quando necessário. Confirme as condições de contato com alimentos, agentes de limpeza e rastreabilidade antes de fazer o pedido.
Rolos de guia, rastreamento e posicionamento de precisão com desvio controlado e relações de montagem.
Não danifique o contato ou o isolamento elétrico, quando apropriado. O comportamento ESD requer uma classificação e validação específicas.
Rolos de fixação, manuseio e linha de produção selecionados para carga, contaminação e serviço.
Rolos de movimento e suporte resistentes ao desgaste para equipamentos personalizados e conjuntos OEM.
Comece com a validação funcional e, em seguida, retenha os requisitos de material, referência e inspeção necessários para pedidos repetidos.
Avalie a geometria, o material, o formato da ranhura, o ajuste do rolamento, o rastreamento e o desvio instalado antes de aprovar o desenho de produção.
Fabricação CNC para máquinas personalizadas, conjuntos de reposição e sistemas OEM especializados sem se comprometer com ferramentas de molde.
Controle a qualidade do estoque, revisão de desenhos, programa de usinagem, assentos de rolamentos, estado de montagem e registros de inspeção acordados.
Defina as características críticas e o método de medição com o desenho. Os equipamentos, a amostragem e o escopo do relatório são acordados para cada projeto.
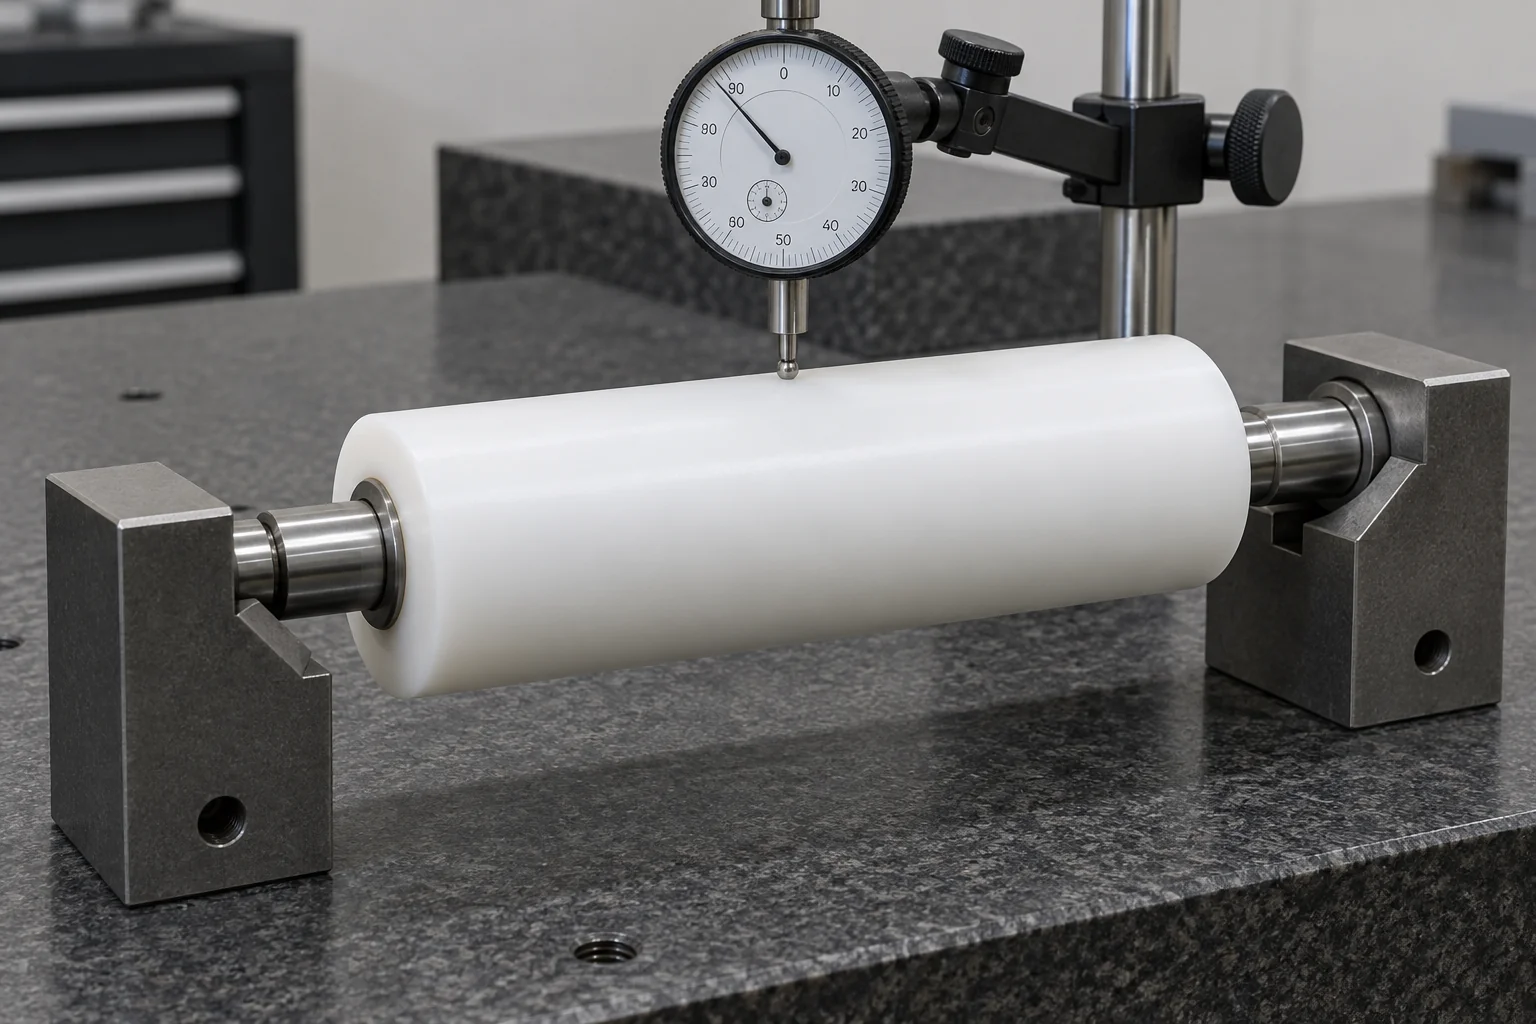
Confirme o grau de polímero especificado, a identificação do estoque e a documentação solicitada.
Estabeleça superfícies funcionais, eixo de referência, limites de aceitação e condições de inspeção.
Meça o diâmetro externo, o furo e a largura com métodos adequados ao material e à geometria.
Verifique o diâmetro do assento, a profundidade, o ombro e o ajuste acordado de liberação ou montagem.
Utilize uma configuração de referência definida para avaliar a rotação do piso e a relação geométrica especificada.
Verifique o raio ou ângulo, largura, profundidade e posição axial em relação ao desenho.
Revise rebarbas, condição da aresta, marcas de usinagem e aceitação especificada da face de trabalho.
Proteja as superfícies da banda de rodagem, as interfaces dos rolamentos e a identificação dos componentes durante o transporte.
Micrômetros, medidores de furo, configurações de indicadores ou métodos de medição de perfil podem ser apropriados dependendo do recurso. Concorde com o método real antes de reivindicar uma capacidade de medição; inspeção óptica ou uso de CMM só estão incluídos quando especificamente confirmados.
Um rolo tem mais que um diâmetro: a rigidez do material, a extensão do suporte, os rolamentos, o desvio, o perfil da ranhura, a velocidade e a carga precisam ser revisados em conjunto.
Torneamento CNC focado na banda de trabalho, furo e relações axiais.
Vários plásticos de engenharia analisados em relação à aplicação real.
Ranhuras, furos, cubos, flanges e assentos de rolamento personalizados.
Detalhes do rolamento e do eixo considerados no conjunto correspondente.
Runout e aceitação dimensional planejados em torno dos dados acordados.
Um caminho desde verificações de adequação até produção recorrente e de baixo volume.
Recursos de acionamento e suporte de montagem especificado quando acordado.
Fabricação a partir de desenhos aprovados; as amostras ajudam a estabelecer a geometria, mas o desgaste deve ser avaliado.
Respostas práticas para especificar, selecionar e adquirir rolos de polímero personalizados.
Rolos de plástico suportam, guiam, transportam, tensionam ou acionam produtos e elementos de máquinas. Os usos típicos incluem transportadores, máquinas de embalagem, automação, manuseio de produtos e equipamentos industriais personalizados.
Não existe um único material melhor. O POM atende a muitas tarefas de precisão, o Nylon oferece resistência, o UHMW oferece resistência à abrasão e baixo atrito e o PEEK atende a condições exigentes de calor ou químicas; grau, carga e ambiente decidem a escolha final.
Depende do dever. O nylon é geralmente mais rígido e útil para serviços de suporte de carga mais difíceis, enquanto o UHMW é frequentemente escolhido para abrasão, impacto e contato de baixo atrito. A absorção de umidade do nylon e a fluência do UHMW precisam de tolerâncias diferentes.
POM é frequentemente adequado devido à sua baixa absorção de umidade, usinabilidade e estabilidade dimensional. O rolo final ainda precisa de um ponto de referência revisado, desvio, ajuste do rolamento, faixa de temperatura e classe do material.
Sim, os rolos de plástico podem ser usinados com assentos de rolamento e fornecidos com rolamentos especificados quando acordado. Forneça a designação do rolamento, o método de retenção, a carga axial e o estado de montagem necessário.
Não existe um valor de interferência universal para todos os rolos de plástico. Determine-o a partir da especificação do rolamento, rigidez do polímero, fluência, espessura da parede, temperatura operacional e método de retenção; não copie automaticamente um ajuste de alojamento metálico.
O desvio funcional da banda de rodagem, a relação entre diâmetro externo e furo, a geometria do assento do rolamento e a posição da ranhura são frequentemente os mais importantes. Especifique o ponto de referência, configuração de medição, temperatura, condicionamento e se a peça é inspecionada nua ou montada.
Sim, perfis de rolos personalizados com ranhura em V, ranhura em U e outros perfis específicos de desenho podem ser revisados para usinagem. Forneça largura da ranhura, profundidade, raio ou ângulo, localização, perfil de acoplamento e requisitos críticos de contato.
Eles podem reduzir o impacto e o ruído de contato em aplicações adequadas. O ruído também depende da condição do rolamento, da velocidade, da montagem, do alinhamento e do produto manuseado, portanto um resultado mais silencioso deve ser validado na máquina.
Podemos revisar desenhos, modelos CAD e amostras de referência para fabricação de rolos personalizados. Uma amostra desgastada não define o ajuste original ou a qualidade do material de forma confiável; concordar com dimensões restauradas, características críticas e um desenho aprovado antes da produção.
O DIÂMETRO É APENAS O INÍCIO.
Carregue seu desenho de rolo, modelo CAD ou fotografias de amostra e forneça o material, diâmetro externo, largura da face, furo ou configuração do rolamento, perfil da ranhura, detalhes do eixo, carga, velocidade e ambiente operacional. Podemos revisar a geometria e o material antes da cotação. Contate-nos para organizar qualquer amostra física de referência.
Empresa, nome, e-mail e telefone são obrigatórios. País, número de peça, quantidade e upload de desenho são opcionais. Inclua os detalhes técnicos em seu pacote de desenho ou e-mail; não há necessidade de preencher um longo formulário técnico.
info@tops-precision.comSTEP/STP/IGES/X_T/DWG/DXF/PDF ou ZIP, máximo 10 MB. Pacotes maiores podem ser compartilhados por email. Combine o tratamento de arquivos confidenciais antes de enviar desenhos confidenciais.