Componentes fresados PET-P
Guias, faixas de desgaste, placas, alojamentos, blocos manifold e acessórios com bolsões, furos e interfaces de montagem definidos por desenho.

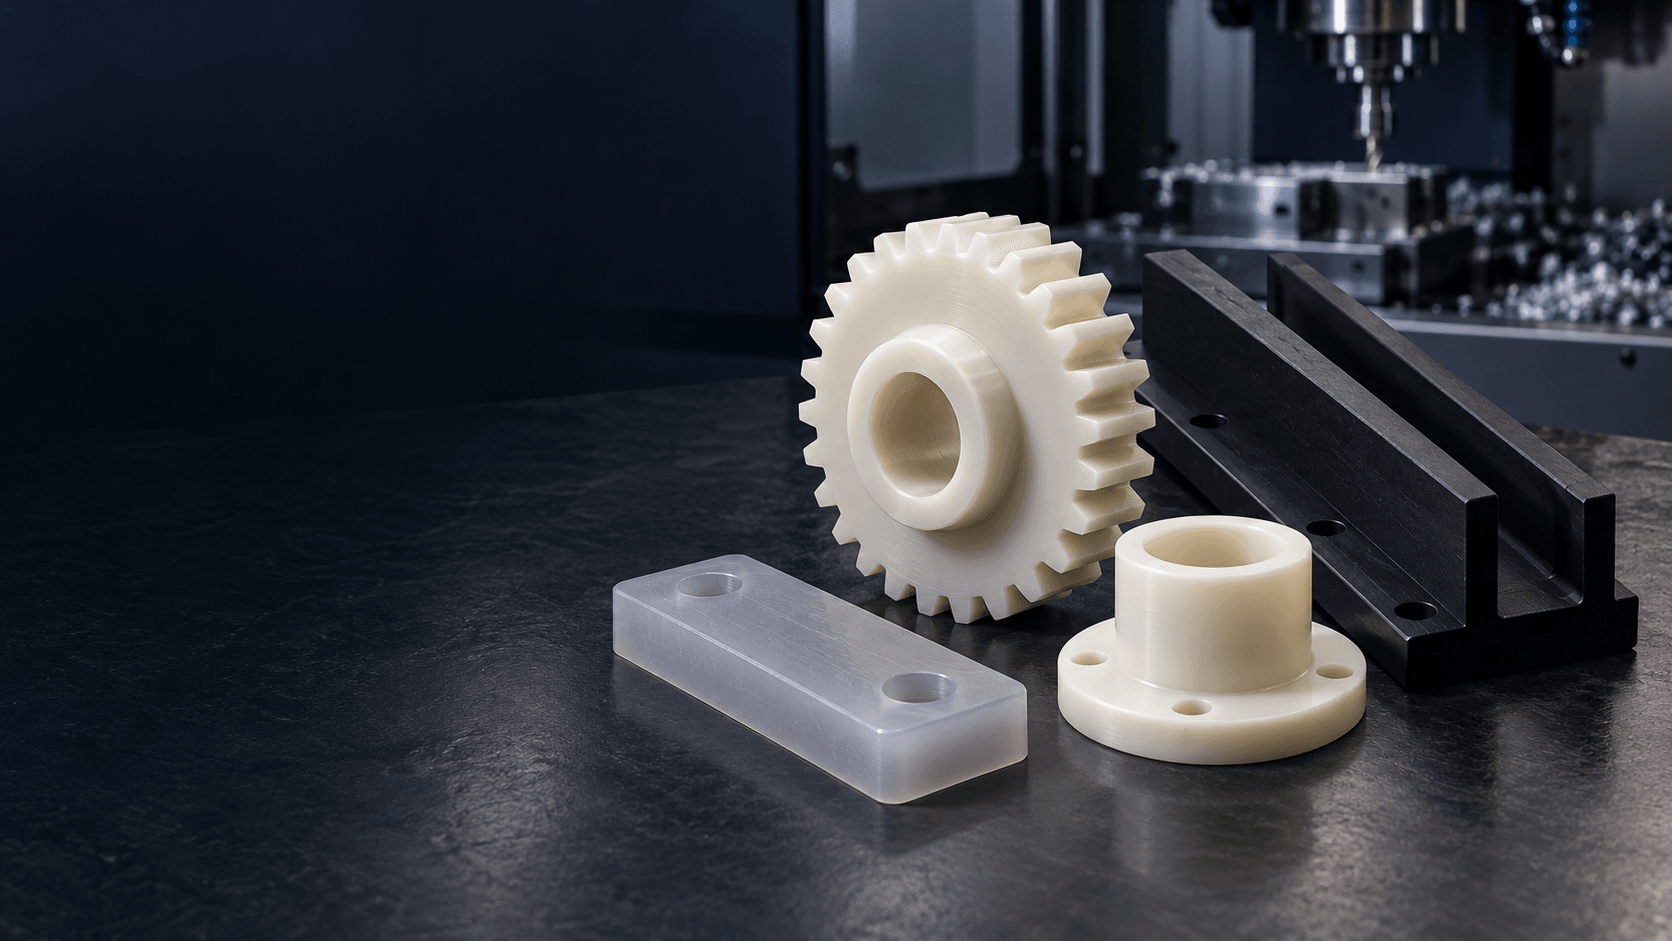
ESTABILIDADE DIMENSIONAL · RIGIDEZ · PEÇAS DE DESGASTE DE PRECISÃO
TOPS Plastics fornece usinagem CNC PET personalizada para componentes PET-P de precisão onde estabilidade dimensional, rigidez, comportamento de desgaste e baixa absorção de umidade são importantes. Usinamos engrenagens, guias, buchas, rolos, coxins de desgaste e peças de equipamentos com base em desenhos a partir de tipos de estoque especificados.
PET não é uma escolha genérica de material. Analisamos se o requisito é PET / PET-P de engenharia, PET para garrafa, PETG, uma classe preenchida ou outro poliéster antes de planejar a usinagem e a inspeção.
PET-P é comumente selecionado para componentes de plástico de engenharia rígidos e estáveis. A rota depende do tipo, forma do material, geometria, interfaces críticas e aplicação real do produto.
Guias, faixas de desgaste, placas, alojamentos, blocos manifold e acessórios com bolsões, furos e interfaces de montagem definidos por desenho.
Buchas, buchas, rolos, anéis e espaçadores com furos, diâmetros, faces e ranhuras controlados.
As peças multifacetadas são revisadas quanto ao acesso à ferramenta, folga do acessório e relações de referência que são importantes na montagem.
Protótipos, pedidos de baixo volume e repetidos são planejados em torno de revisões controladas de desenhos, identidade de material e escopo de inspeção acordado.
Engenharia PET-P é um poliéster semicristalino usado para peças industriais usinadas. Não deve ser considerado equivalente a todo material vendido como PET.
| Família de materiais | Razão típica para considerar isso | Revise antes da seleção |
|---|---|---|
| PET / PET-P | Peças de engenharia e componentes de desgaste rígidos e estáveis. | Grau exato, temperatura, carga, formulário de estoque e documentação. |
| PET para garrafa | Aplicações de embalagens. | Não o trate como um substituto automático da usinagem de precisão. |
| PETG | Componentes moldados ou transparentes. | Rigidez, comportamento térmico, acabamento e necessidades de usinagem diferem do PET-P. |
O estoque PET-P é comumente considerado quando um componente precisa de rigidez útil, estabilidade dimensional, baixa absorção de umidade em relação ao náilon e comportamento confiável em uma montagem controlada. A qualidade exata do fornecedor, o histórico de extrusão, a cor e os aditivos podem afetar a peça acabada.
O frasco e a embalagem PET são formas de produto diferentes e não são estoque automaticamente adequado para usinagem de precisão. PETG é outro poliéster relacionado com diferentes características de conformação, tenacidade e ópticas. Especifique a designação do material no desenho ou envie a folha de dados quando a identidade for crítica.
PET-P pode ser um forte candidato quando o projeto precisa de comportamento mecânico equilibrado e dimensões controladas. Ele ainda precisa de uma revisão específica de classe e geometria.
A baixa absorção de umidade pode ajudar quando um ajuste preciso deve permanecer previsível em ambientes industriais normais.
A geometria rígida pode suportar guias, suportes, elementos de fixação e outras interfaces carregadas quando a seção é projetada adequadamente.
As aplicações de deslizamento e desgaste precisam que a superfície de contato, a carga, a velocidade e as condições de lubrificação sejam revisadas em conjunto.
As peças isolantes exigem que o grau exato, a temperatura, a geometria e as evidências necessárias sejam especificadas.
O fresamento e o torneamento CNC podem criar furos, ranhuras, faces, bolsões e perfis a partir do material PET-P.
Comparado com polímeros mais sensíveis à umidade, o PET-P pode oferecer consistência dimensional útil; nenhum material não é afetado pelo meio ambiente.
Especifique o material por designação de fornecedor, quando possível. Um rótulo genérico PET não define todos os registros de propriedade, aditivos ou conformidade.
Estoque natural padrão para componentes industriais baseados em desenho onde a documentação de classe e a cor são definidas.
Material opaco para componentes de máquinas, guias e acessórios onde é necessária proteção de cor ou luz.
Classes especiais podem alterar a rigidez, o desgaste ou o comportamento térmico. Confirme a formulação exata antes da cotação.
Aplicações de contato com alimentos, elétricas ou regulamentadas exigem que a documentação específica do fornecedor e as condições pretendidas sejam revisadas.
A seleção do processo segue as faces funcionais, furos, perfis e relações de montagem no seu desenho.
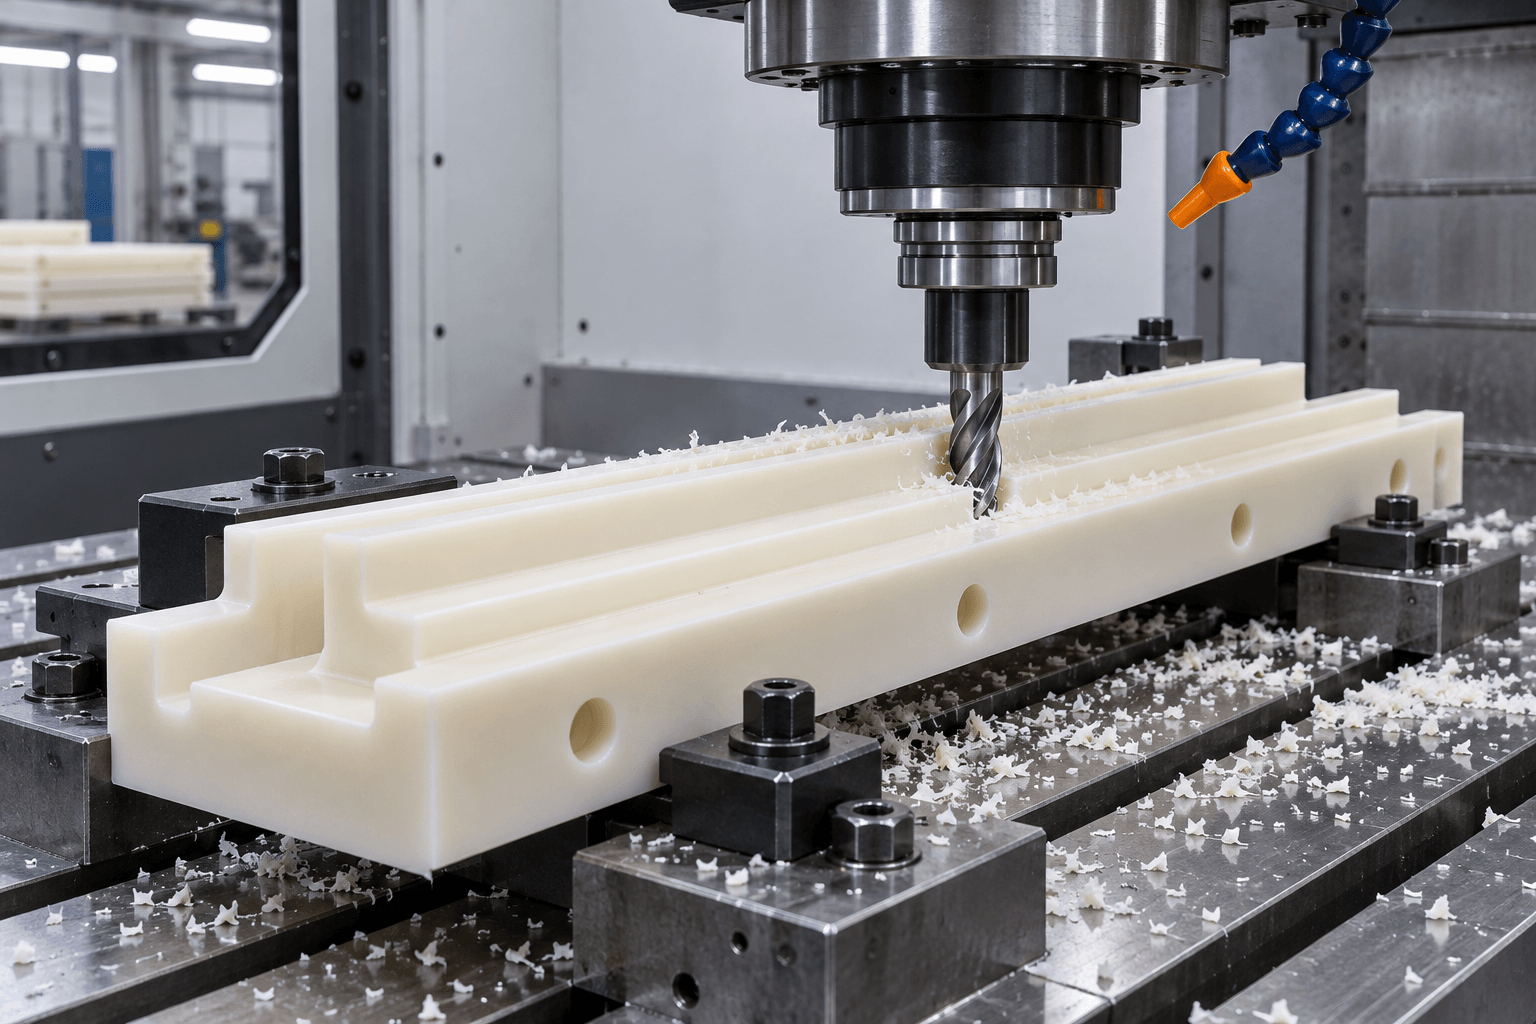
Para placas, alojamentos, perfis, trilhos-guia, bolsões e recursos em múltiplas faces.
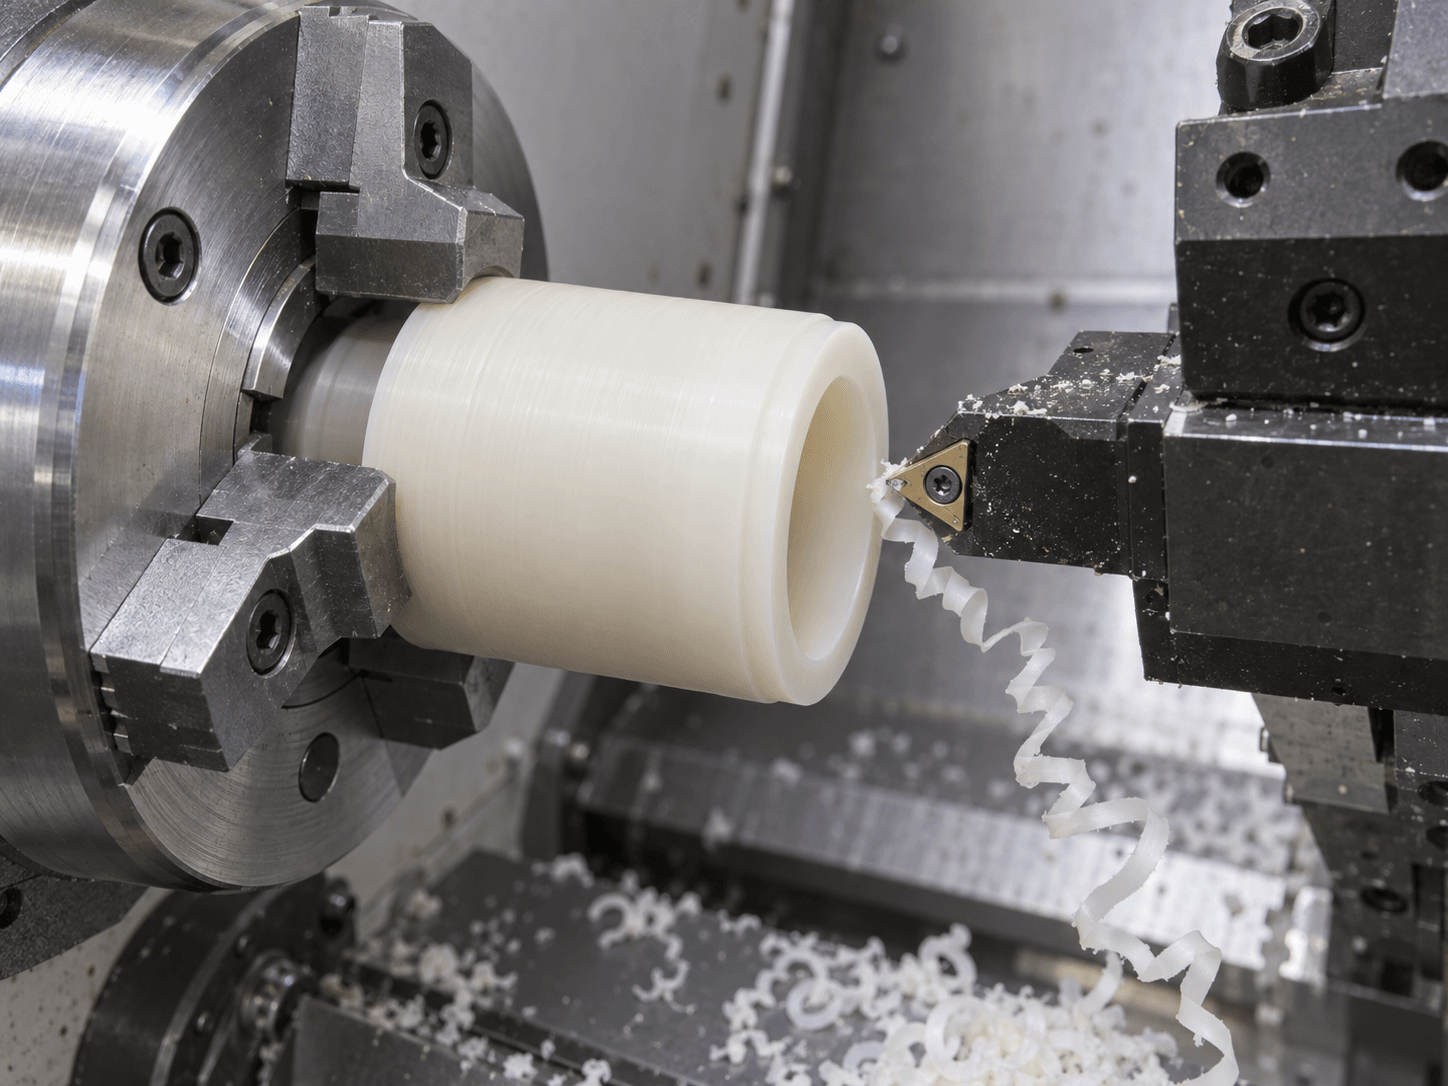
Para buchas, luvas, rolos, anéis e outros componentes rotacionais do PET-P.
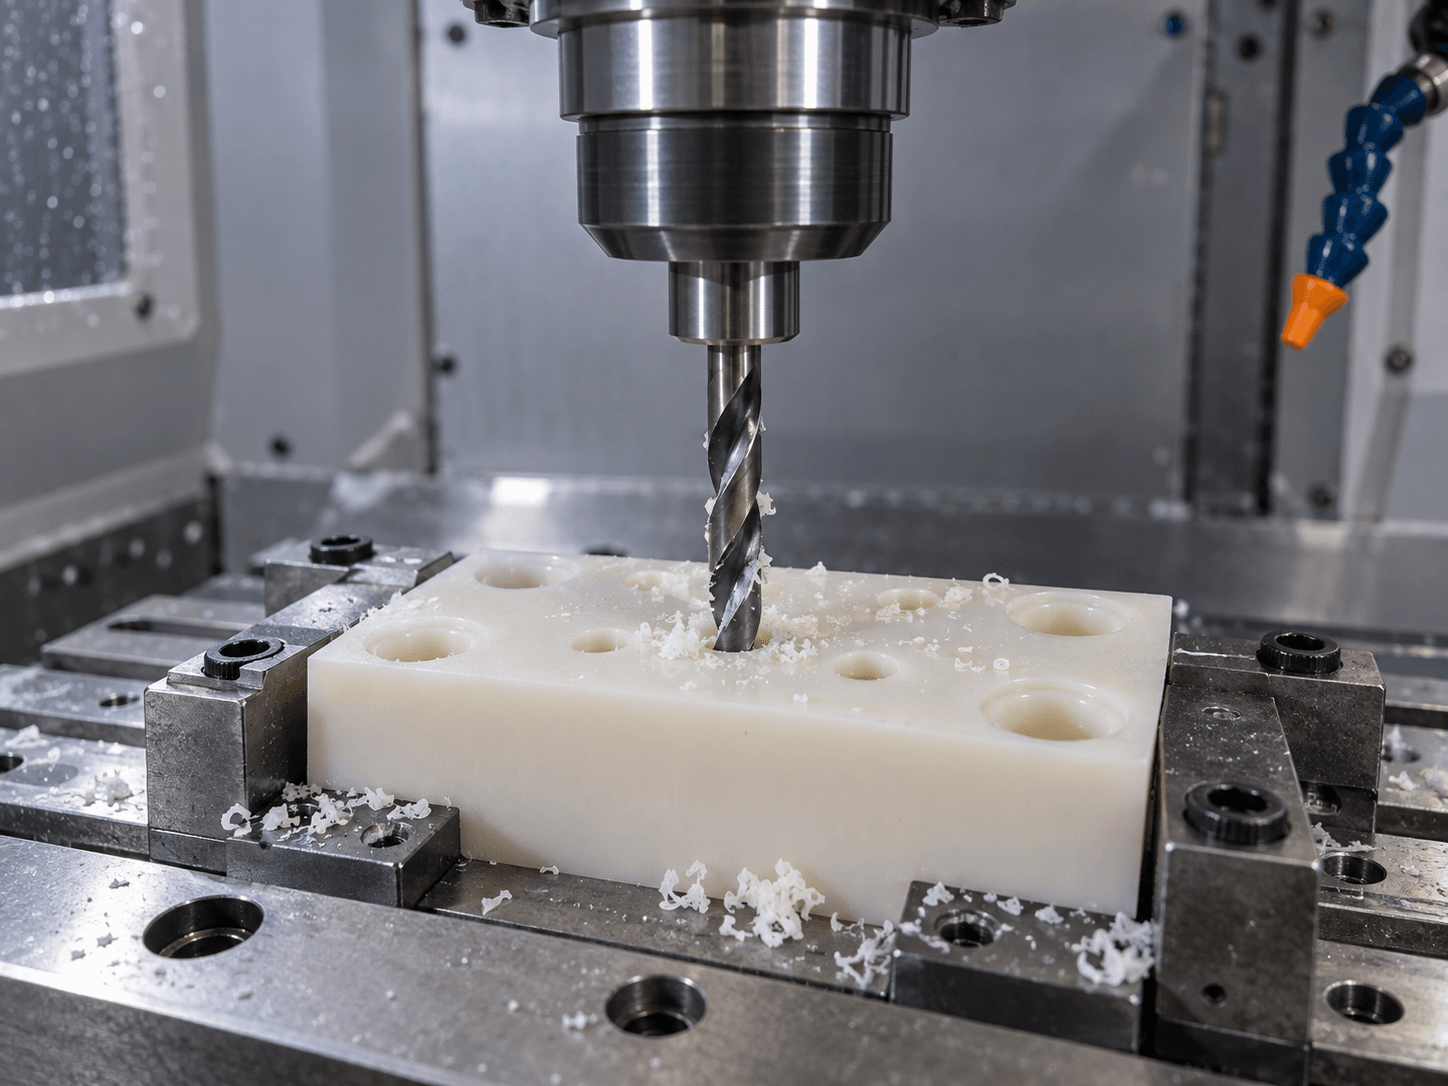
Para furos de montagem, furos, rebaixos e recursos relacionados a dados com um método de medição acordado.
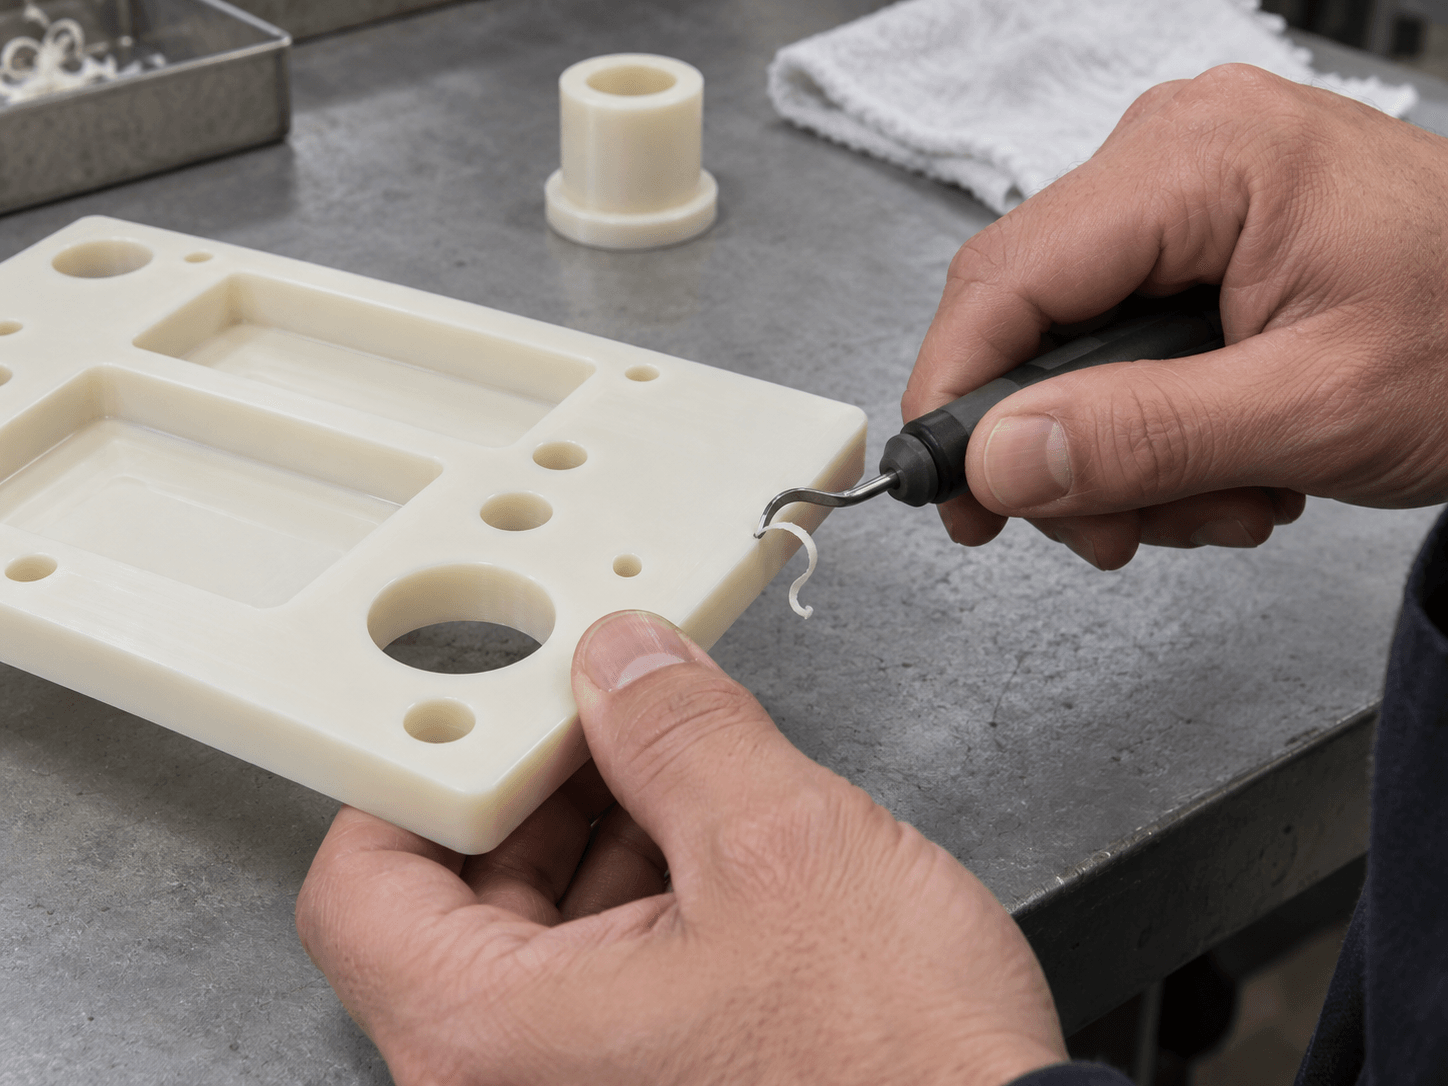
Para arestas funcionais e condições de superfície com base no desenho, manuseio do produto e uso instalado.
Bons resultados de usinagem começam com a condição do material, uma fixação sensata e um plano de inspeção que reflita o estado liberado do componente.
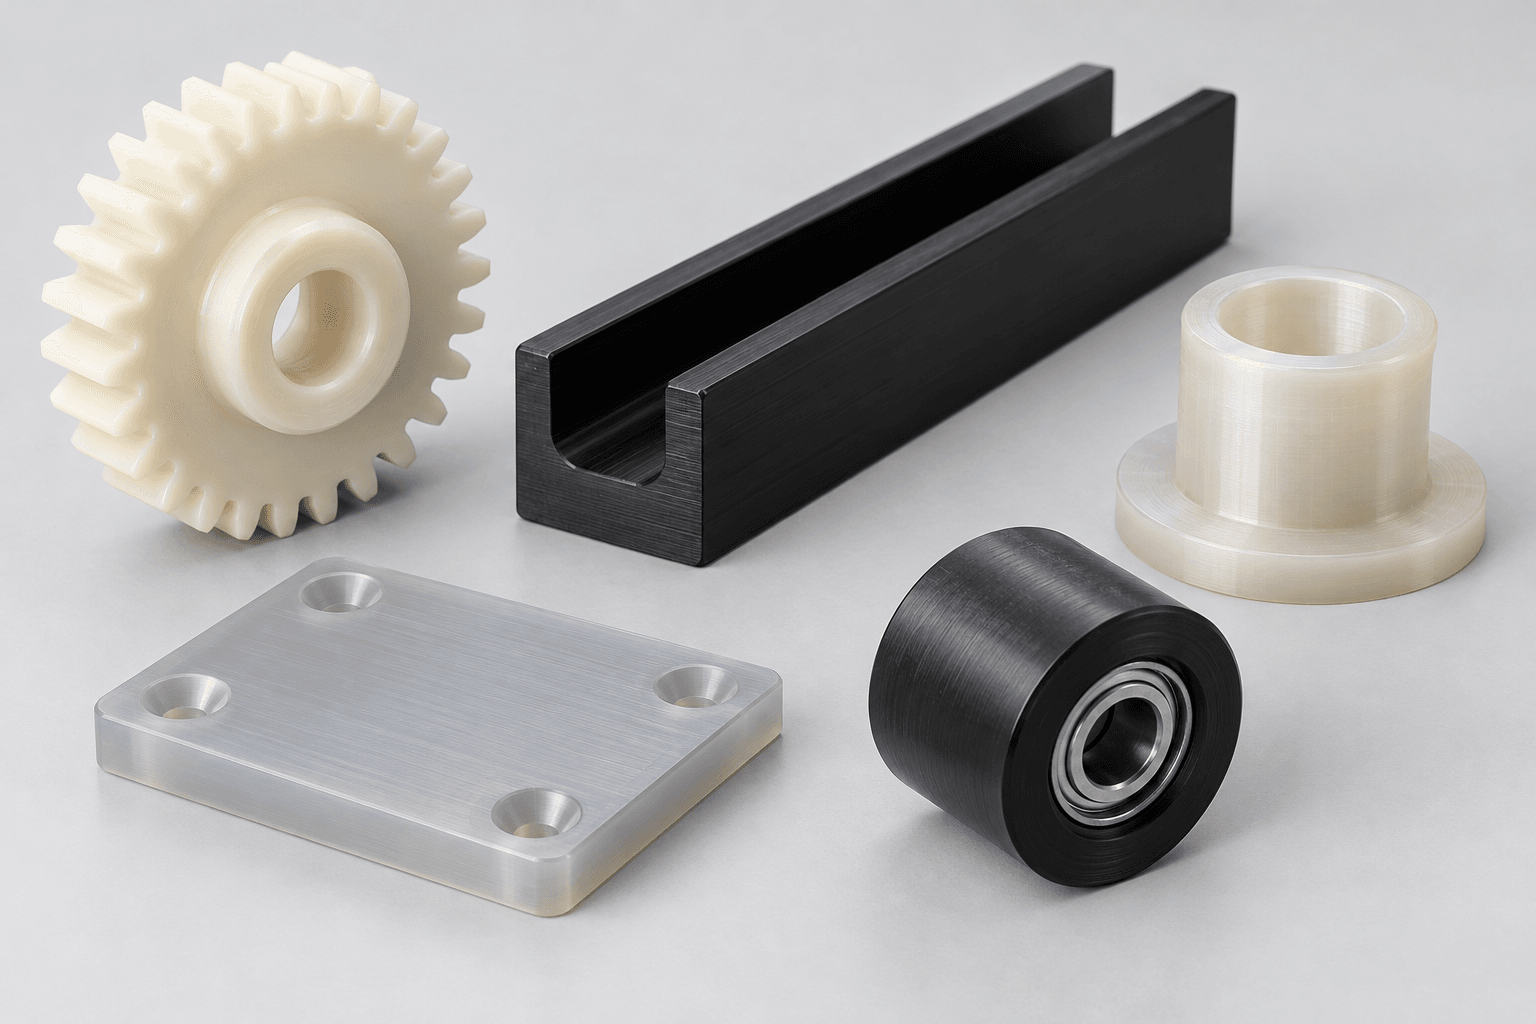
PET-P pode usinar de forma limpa com ferramentas e condições de corte adequadas. Planejamos suporte em torno de paredes finas, bolsões profundos, guias longas e recursos que poderiam se mover após a remoção ou desaperto do material.
Um desenho que identifica pontos de referência, faces correspondentes, furos críticos e condições de medição permite que as decisões de usinagem se concentrem na função, em vez de em uma tolerância geral em cada superfície.
Um corte limpo por si só não prova que uma peça PET acabada atenderá à função instalada. O plano de fabricação considera estes pontos práticos.
A condição e o engate da ferramenta são escolhidos para limitar o calor desnecessário nas bordas e recursos finos.
Furos, ranhuras e recursos de interseção são revisados para requisitos acessíveis de rebarbação e condições de borda.
A força de fixação e o suporte são planejados para que a peça seja avaliada após a liberação, e não apenas enquanto estiver fixa.
A espessura da parede, o vão e o suporte do acessório determinam se um recurso pode manter a geometria pretendida.
A remoção assimétrica de material pode liberar tensões internas; a sequência e o momento da inspeção são revisados quando necessário.
Não existe tolerância universal para cada peça PET-P. Os resultados alcançáveis dependem da classe, dimensões, condição do material, geometria, fixação, temperatura e método de inspeção.
| Recurso | Informações que melhoram a revisão | Consideração típica de inspeção |
|---|---|---|
| Ajuste do furo ou eixo | Parte de acasalamento e intenção de ajuste. | Meça após a liberação em uma condição de referência acordada. |
| Guia longo | Comprimento, pontos de montagem e faixa de temperatura. | Avalie a retilineidade e o esquema de referência após a remoção do suporte. |
| Parede fina | Espessura da parede, características adjacentes e carga. | Confirme o método de suporte e os pontos de medição acessíveis. |
| Selando ou localizando a face | Requisitos de planicidade, acabamento e acoplamento. | Definir referência, método de medição e estado de aceitação. |
Identifique os recursos que realmente controlam a função: furos, faces correspondentes, distâncias centrais, planicidade, perfil, relações posicionais e condição da superfície. Muitas vezes é mais prático priorizar um conjunto limitado de recursos do CTQ do que aplicar uma nota geral rígida a um componente grande.
Para interfaces críticas, forneça o material correspondente, a intenção de ajuste, a força de montagem, a temperatura operacional e os requisitos de medição. Nós os revisamos antes de nos comprometermos com uma rota de fabricação e inspeção.
A baixa absorção de umidade do PET-P é útil para muitos projetos mecânicos, mas as condições de aplicação permanecem parte da revisão de engenharia.
A umidade ambiental ainda pode ser importante em torno de ajustes críticos. Indique as condições esperadas de armazenamento e operação, quando conhecidas.
A expansão térmica afeta as dimensões plásticas. Defina a faixa de serviço e os materiais correspondentes para componentes longos ou justos.
Confirme meio, concentração, temperatura e tempo de exposição. A compatibilidade é específica do grau e da condição.
As ranhuras de montagem, a folga, a pré-carga do fixador e a sequência de montagem podem ser tão importantes quanto o tamanho nominal da peça.
Um desenho prático comunica a geometria e a finalidade de seus requisitos críticos.
Use uma designação de fornecedor ou folha de dados quando um estoque específico de PET-P for obrigatório.
Mostre as faces e os eixos que controlam a montagem e a inspeção.
Identifique as dimensões que afetam o ajuste, a vedação, o movimento ou o alinhamento.
Revise os raios dos cantos internos, bolsões profundos e recursos fechados antes do lançamento.
Mantenha vãos não suportados e recursos muito finos realistas para o tamanho e a carga da peça.
Indique os requisitos de rebarbação, arestas quebradas ou superfícies onde o manuseio ou a função necessitam deles.
Inclua temperatura, umidade, carga, deslizamento e condições químicas para revisão do material.
Especifique as verificações, registros e condições de medição necessárias para aceitação.
Estas famílias de componentes representativas mostram geometria baseada em desenho que pode ser revisada. São conceitos de produtos ilustrativos e não peças fixas de catálogo ou projetos verificados de clientes.
Perfis e recursos de montagem para movimento controlado e interfaces de desgaste substituíveis.
Geometria do dente e interfaces do cubo revisadas em relação aos requisitos de carga, peça correspondente e folga.
Furos, flanges e tolerâncias de comprimento revisados com material do eixo e ciclo de trabalho.
Almofadas, corrediças e guias substituíveis com requisitos de espessura, montagem e contraface.
Perfis rotacionais com requisitos de furo, concentricidade e montagem definidos pela montagem.
Elementos rígidos de localização, isolamento ou suporte feitos para pontos de referência e interfaces controladas.
Especifique o acabamento para a função real do componente em vez de apenas um alvo de aparência.
Adequado para muitos componentes industriais quando o desenho controla interfaces funcionais.
As faces deslizantes precisam das condições de contraface, carga e lubrificação consideradas junto com o acabamento.
Bordas acessíveis podem ser rebarbadas de acordo com um requisito acordado de quebra ou manuseio.
Cor, riscos e aceitação cosmética devem ser descritos separadamente da aceitação dimensional.
O plano de inspeção começa com a identidade do material e os requisitos de desenho e depois segue os recursos que controlam a instalação e o desempenho.
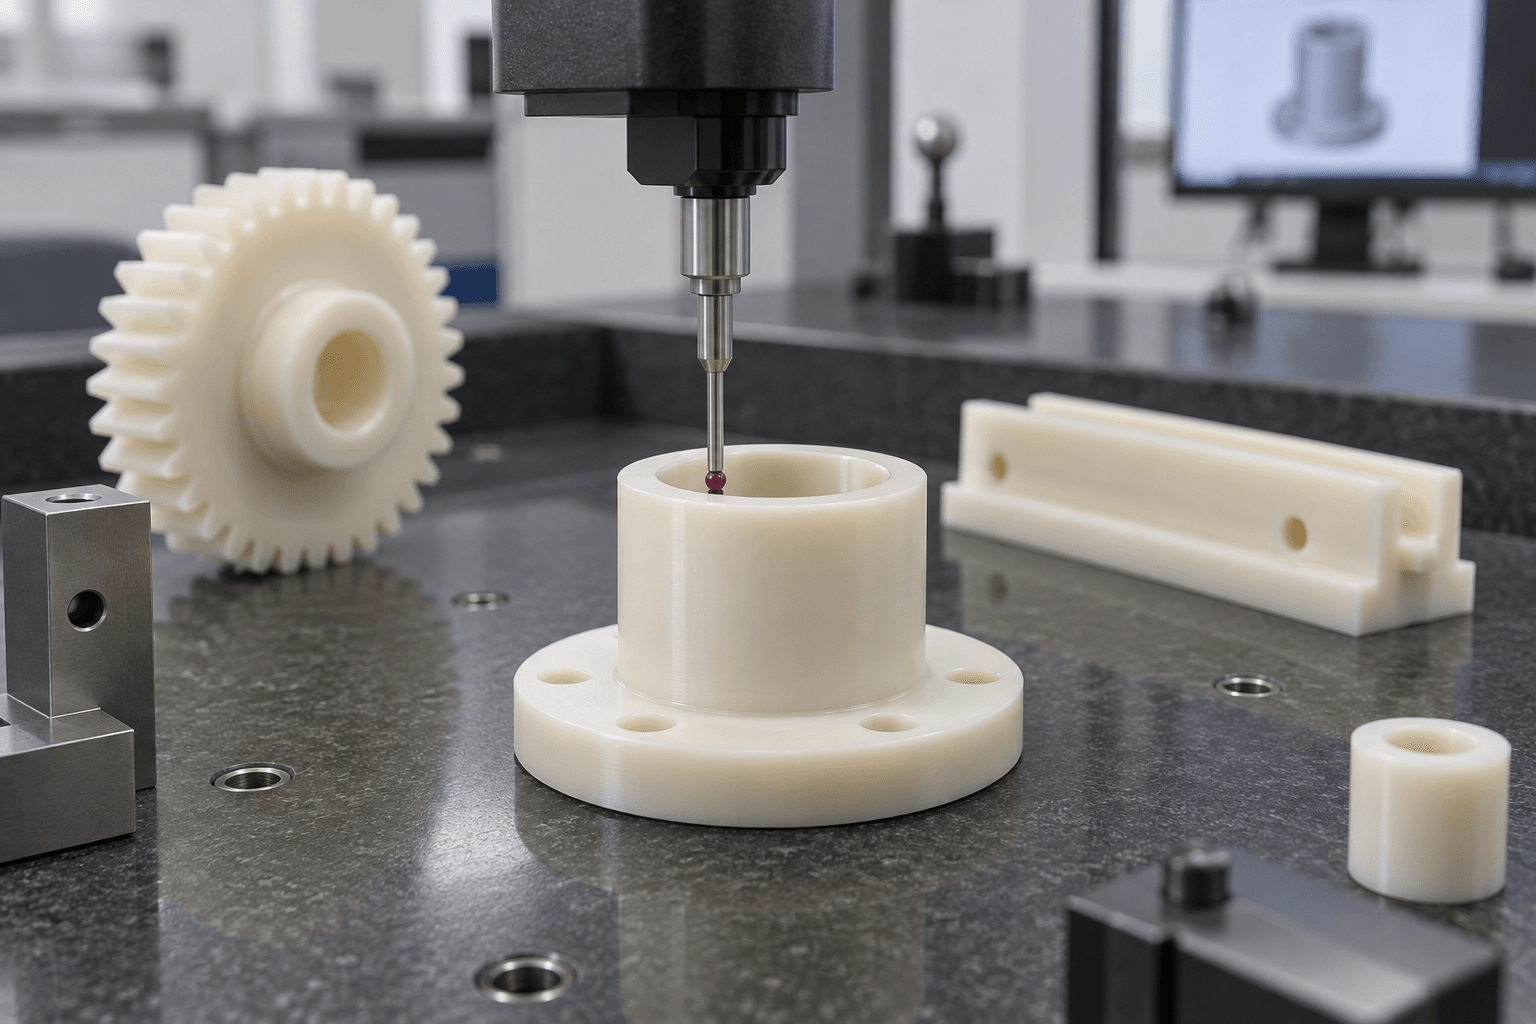
A seleção de materiais deve começar com o ambiente operacional real e não com uma classificação genérica.
| Materiais | Muitas vezes considerado para | Pergunta de seleção chave |
|---|---|---|
| PET-P | Guias rígidas estáveis, peças de desgaste e componentes industriais de precisão. | A rigidez, a baixa absorção de umidade e o grau exato são adequados ao serviço? |
| Delrin/POM | Peças mecânicas, engrenagens e buchas de baixo atrito. | O comportamento de fricção e os limites químicos/temperatura são adequados? |
| Náilon | Componentes resistentes ao desgaste e peças propensas a impactos. | As alterações dimensionais relacionadas à umidade podem ser acomodadas? |
| UHMW | Guias e revestimentos focados em abrasão e impacto. | Sua rigidez e comportamento térmico são adequados para o ajuste? |
| PEEK | Aplicações mecânicas de alta temperatura ou exigentes. | Os requisitos de desempenho superior são justificados pelas condições de serviço? |
PET-P pode ser preferível ao náilon, onde o movimento relacionado à umidade dificultaria um ajuste preciso. POM é frequentemente considerado quando menor atrito é a prioridade. Nenhuma das comparações substitui a revisão de carga, temperatura, produtos químicos, materiais correspondentes e documentação de classificação.
O contexto de aplicação do produto ajuda a revisar o material e os critérios de aceitação. Não estabelece certificação ou conformidade por si só.
Guias, rolos, coxins e componentes de posicionamento com condições de carga e limpeza definidas.
Utilize apenas uma classe selecionada com documentação aplicável para as condições reais de contato e lavagem.
Guias, ninhos, fixações e peças isolantes com ciclo definido, alinhamento e requisitos de desgaste.
Acessórios, suportes e componentes isolantes que exigem especificações exatas de materiais e dimensões.
Tiras de desgaste, guias de corrente e interfaces deslizantes revisadas com carga, velocidade e contraface.
Peças mecânicas personalizadas, tampas e componentes de localização feitos para interfaces controladas por desenho.
Use cada etapa para estabelecer a linha de base de material, desenho e inspeção necessária para a próxima.
Valide o ajuste, a montagem e a aplicação pretendida do produto em relação a uma revisão de desenho acordada.
Confirme a rota de fabricação, a origem do estoque, o escopo da inspeção e os requisitos do cliente antes de repetir o pedido.
Controle a revisão do desenho, o grau especificado, as dimensões funcionais e os requisitos de embalagem da remessa.
Compartilhe as quantidades esperadas e quaisquer testes planejados de fábrica ou preparação de instalação. Um ajuste bem-sucedido do protótipo não substitui a validação de todas as condições de serviço, certificação ou requisitos de equipamento acabado.
Fabricamos componentes PET-P baseados em desenho com revisão focada na identidade do material, dimensões funcionais e inspeção prática.
Discuta PET-P em relação às condições operacionais em vez de selecionar apenas por um nome genérico.
Combine o processo com recursos de peças prismáticas, rotacionais e multifacetadas.
Revise o acesso à ferramenta, paredes, furos, referências e requisitos realistas de arestas.
Confirme o grau de estoque especificado e os documentos necessários antes da produção.
Alinhe as principais dimensões e o tempo de inspeção antes de prosseguir para a produção repetida.
Planeje a embalagem em torno de arestas, furos, superfícies críticas e requisitos de manuseio do cliente.
Uma solicitação de cotação clara reduz revisões evitáveis e fornece à equipe de produção as informações necessárias para uma cotação realista.
Fornece revisões controladas, unidades, referências e dimensões críticas.
Identifique PET-P, cor, designação do fornecedor e registros de materiais obrigatórios.
Compartilhe cargas, temperatura, umidade, mídia, movimento e condições das peças correspondentes.
Selecione fresamento, torneamento, configurações, fixação e acesso em torno da geometria.
Verifique as principais dimensões acordadas antes do restante do pedido prosseguir.
Usinar, rebarbar e manusear peças conforme desenho e escopo acordado.
Verifique os requisitos aceitos e proteja as peças para envio.
Use referências de materiais como ponto de partida e, em seguida, verifique a classificação e as condições exatas do seu projeto.
Para uma solicitação de cotação de usinagem PET, envie o modelo CAD, desenho em PDF, designação do material, quantidade, características críticas, requisitos de superfície e borda, aplicação, condições operacionais e documentação desejada. Se a nota ainda estiver em aberto, descreva a função e as restrições para que uma comparação prática possa ser feita.
Referências técnicas: Referência de usinagem de engenharia PET da Ensinger
Leia o guia de seleção de plásticos de engenharia →Respostas diretas para seleção de classe PET-P, usinagem, estabilidade dimensional e cotação baseada em desenho.
PET-P é um poliéster de engenharia semicristalino usado para peças industriais usinadas. As propriedades exatas dependem do grau do fornecedor e do formato do estoque.
Não. O frasco e a embalagem PET são formas de produtos diferentes e não devem ser considerados substitutos adequados para o estoque de usinagem de engenharia PET-P.
Sim. O estoque PET-P pode ser fresado, torneado, furado e furado CNC para peças baseadas em desenho quando ferramentas, suporte e inspeção são planejados em torno da geometria.
Sim. A fresagem é adequada para guias, placas, alojamentos e componentes multifacetados; torneamento de buchas, mangas, rolos e anéis.
As tolerâncias alcançáveis dependem da classe, geometria, tamanho, fixação e condições de inspeção. Envie o desenho para revisão específica do recurso.
PET-P geralmente tem menor absorção de umidade do que o náilon, o que pode ser útil para consistência dimensional. Compare notas exatas e condições de serviço.
PET-P é frequentemente selecionado por rigidez e estabilidade dimensional; POM é frequentemente considerado para interfaces mecânicas de baixo atrito. A escolha correta depende do ambiente e da função.
Utilize apenas uma classe selecionada com documentação apropriada para as condições pretendidas de contato, limpeza e serviço. Um nome genérico PET-P não estabelece conformidade.
Exemplos comuns incluem engrenagens, guias, tiras de desgaste, buchas, rolos, pastilhas, peças de fixação e componentes de equipamentos industriais.
PET-P tem absorção de umidade comparativamente baixa, mas temperatura, umidade, condição de estoque e requisitos de ajuste crítico ainda devem ser revisados.
SUA GRAU PET-P. SUA INTERFACE FUNCIONAL.
Carregue seu arquivo CAD ou desenho de engenharia e identifique a classe PET-P, quantidade, dimensões críticas, requisitos de superfície e aplicação pretendida. Nossa equipe pode revisar a capacidade de fabricação, o ajuste do material e o escopo da inspeção antes da cotação.
Empresa, nome, e-mail e telefone são obrigatórios. Quantidade, número da peça e país são opcionais. Um desenho ou upload de CAD é opcional e pode ser compartilhado por e-mail se tiver mais de 10 MB.
info@tops-precision.comSTEP/STP/IGES/X_T/DWG/DXF/PDF ou ZIP, máximo 10 MB. Arquivos maiores podem ser compartilhados por email. Por favor, concorde com o tratamento de arquivos confidenciais antes de enviar desenhos sensíveis.