Composants PET-P fraisés
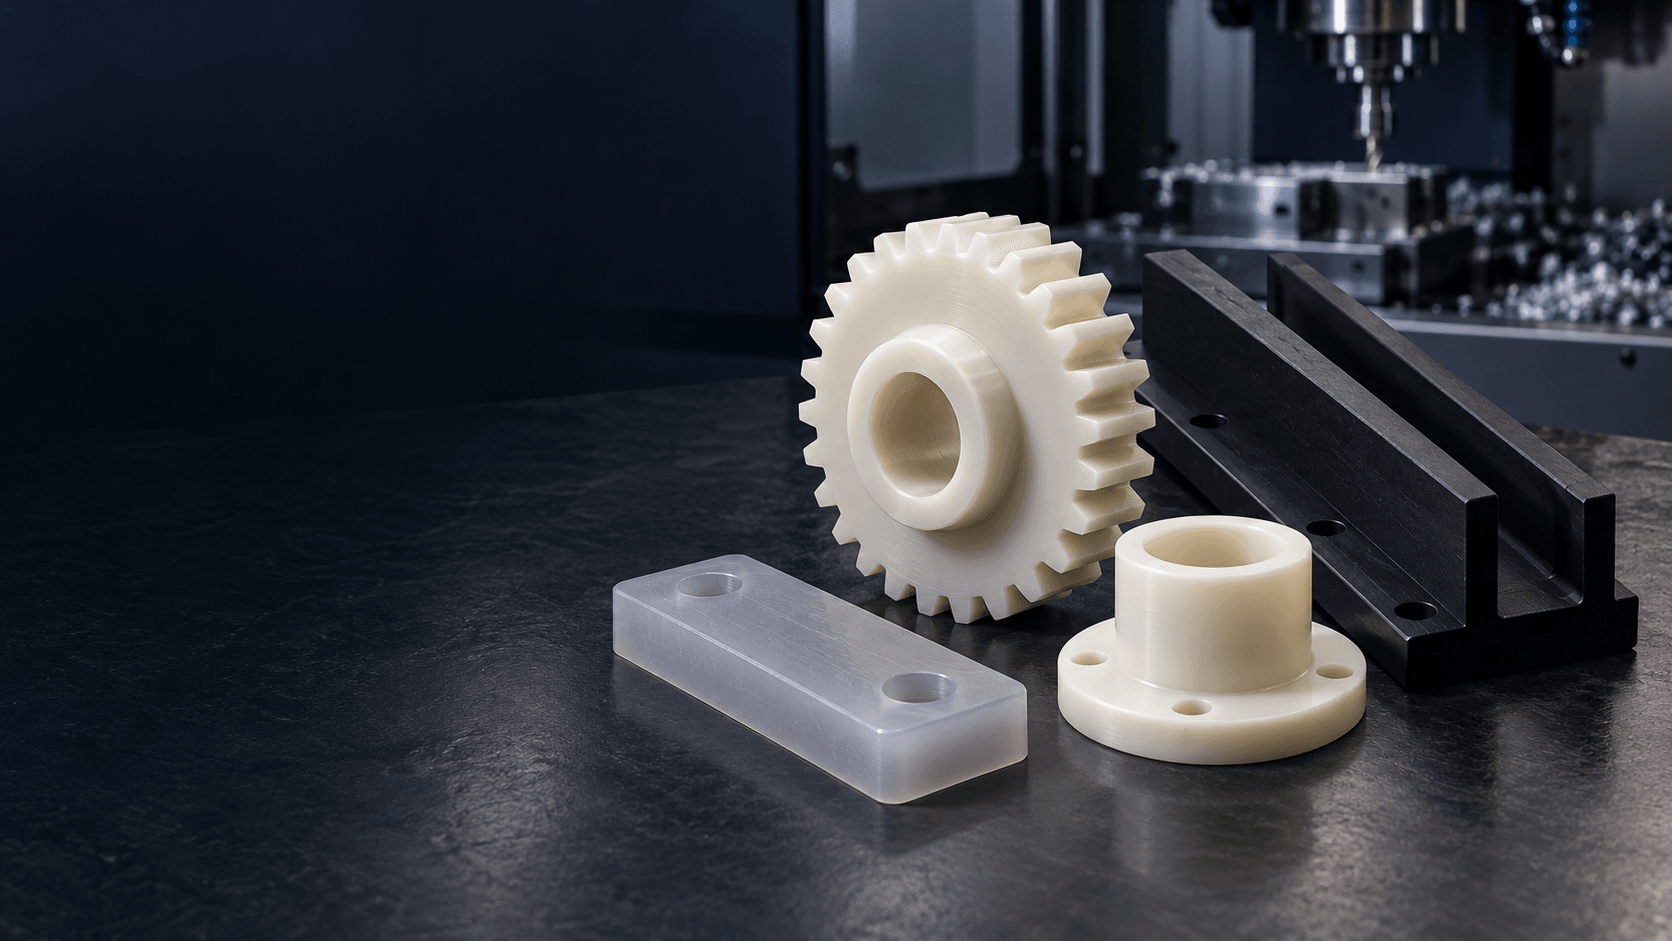
Guides, bandes d'usure, plaques, boîtiers, blocs collecteurs et fixations avec poches, trous et interfaces de montage définis par dessin.

STABILITÉ DIMENSIONNELLE · RIGIDITÉ · PIÈCES D'USURE DE PRÉCISION
TOPS Plastics fournit un usinage CNC PET personnalisé pour les composants de précision PET-P où la stabilité dimensionnelle, la rigidité, le comportement à l'usure et la faible absorption d'humidité sont des matières. Nous usinons des engrenages, des guides, des bagues, des rouleaux, des patins d'usure et des pièces d'équipement sur la base de dessins à partir de qualités de stock spécifiées.
Le PET n’est pas un choix de matériau générique. Nous examinons si l'exigence concerne l'ingénierie PET / PET-P, le PET de qualité bouteille, le PETG, une qualité chargée ou un autre polyester avant de planifier l'usinage et l'inspection.
Le PET-P est généralement sélectionné pour les composants en plastique technique stables et rigides. L'itinéraire dépend de la qualité, de la forme du stock, de la géométrie, des interfaces critiques et de l'application réelle du produit.
Guides, bandes d'usure, plaques, boîtiers, blocs collecteurs et fixations avec poches, trous et interfaces de montage définis par dessin.
Douilles, manchons, rouleaux, bagues et entretoises avec alésages, diamètres, faces et rainures contrôlés.
Les pièces multifaces sont examinées pour l'accès aux outils, le jeu des fixations et les relations de référence qui comptent dans l'assemblage.
Les commandes de prototypes, de petits volumes et répétées sont planifiées autour de révisions contrôlées des dessins, de l'identité des matériaux et de la portée d'inspection convenue.
Ingénierie PET-P est un polyester semi-cristallin utilisé pour les pièces industrielles usinées. Il ne faut pas supposer qu'il est équivalent à tous les matériaux vendus sous le nom de PET.
| Famille de matériaux | Raison typique de le considérer | Révision avant sélection |
|---|---|---|
| PET / PET-P | Pièces d'ingénierie et composants d'usure rigides et stables. | Qualité exacte, température, charge, forme de stock et documentation. |
| PET de qualité bouteille | Applications d'emballage. | Ne le considérez pas comme un substitut à l’usinage automatique de précision. |
| PETG | Composants formés ou transparents. | La rigidité, le comportement thermique, la finition et les besoins d'usinage diffèrent de ceux du PET-P. |
Le stock PET-P est généralement envisagé lorsqu'un composant a besoin d'une rigidité utile, d'une stabilité dimensionnelle, d'une faible absorption d'humidité par rapport au nylon et d'un comportement fiable dans un assemblage contrôlé. La qualité exacte du fournisseur, l’historique d’extrusion, la couleur et les additifs peuvent affecter la pièce finie.
Les bouteilles et emballages PET sont des formes de produits différentes et ne constituent pas automatiquement un stock adapté à un usinage de précision. Le PETG est un autre polyester apparenté avec des caractéristiques de formation, de ténacité et optiques différentes. Précisez la désignation du matériau sur le dessin ou envoyez la fiche technique lorsque l'identité est critique.
Le PET-P peut être un candidat sérieux lorsque la conception nécessite un comportement mécanique équilibré et des dimensions contrôlées. Il nécessite encore un examen spécifique à la qualité et à la géométrie.
Une faible absorption d’humidité peut s’avérer utile lorsqu’un ajustement précis doit rester prévisible dans des environnements industriels normaux.
La géométrie rigide peut supporter des guides, des supports, des éléments de fixation et d'autres interfaces chargées lorsque la section est conçue de manière appropriée.
Les applications de glissement et d'usure nécessitent un examen conjoint de la surface de contact, de la charge, de la vitesse et des conditions de lubrification.
Les pièces isolantes nécessitent que la qualité exacte, la température, la géométrie et les preuves requises soient spécifiées.
Le fraisage et le tournage CNC peuvent créer des alésages, des fentes, des faces, des poches et des profils à partir du stock PET-P.
Comparé aux polymères plus sensibles à l'humidité, le PET-P peut offrir une cohérence dimensionnelle utile ; aucun matériau n'est insensible à l'environnement.
Précisez le matériau par désignation du fournisseur lorsque cela est possible. Une étiquette générique PET ne définit pas chaque propriété, additif ou enregistrement de conformité.
Matériau naturel standard pour les composants industriels basés sur des dessins où la documentation de qualité et la couleur sont définies.
Matériau opaque pour les composants de machines, les guides et les fixations où une protection contre la couleur ou la lumière est requise.
Les qualités spéciales peuvent modifier la rigidité, l'usure ou le comportement thermique. Confirmez la formulation exacte avant le devis.
Les applications en contact avec les aliments, électriques ou réglementées nécessitent que la documentation particulière du fournisseur et les conditions prévues soient examinées.
La sélection du processus suit les faces fonctionnelles, les alésages, les profils et les relations d'assemblage dans votre dessin.
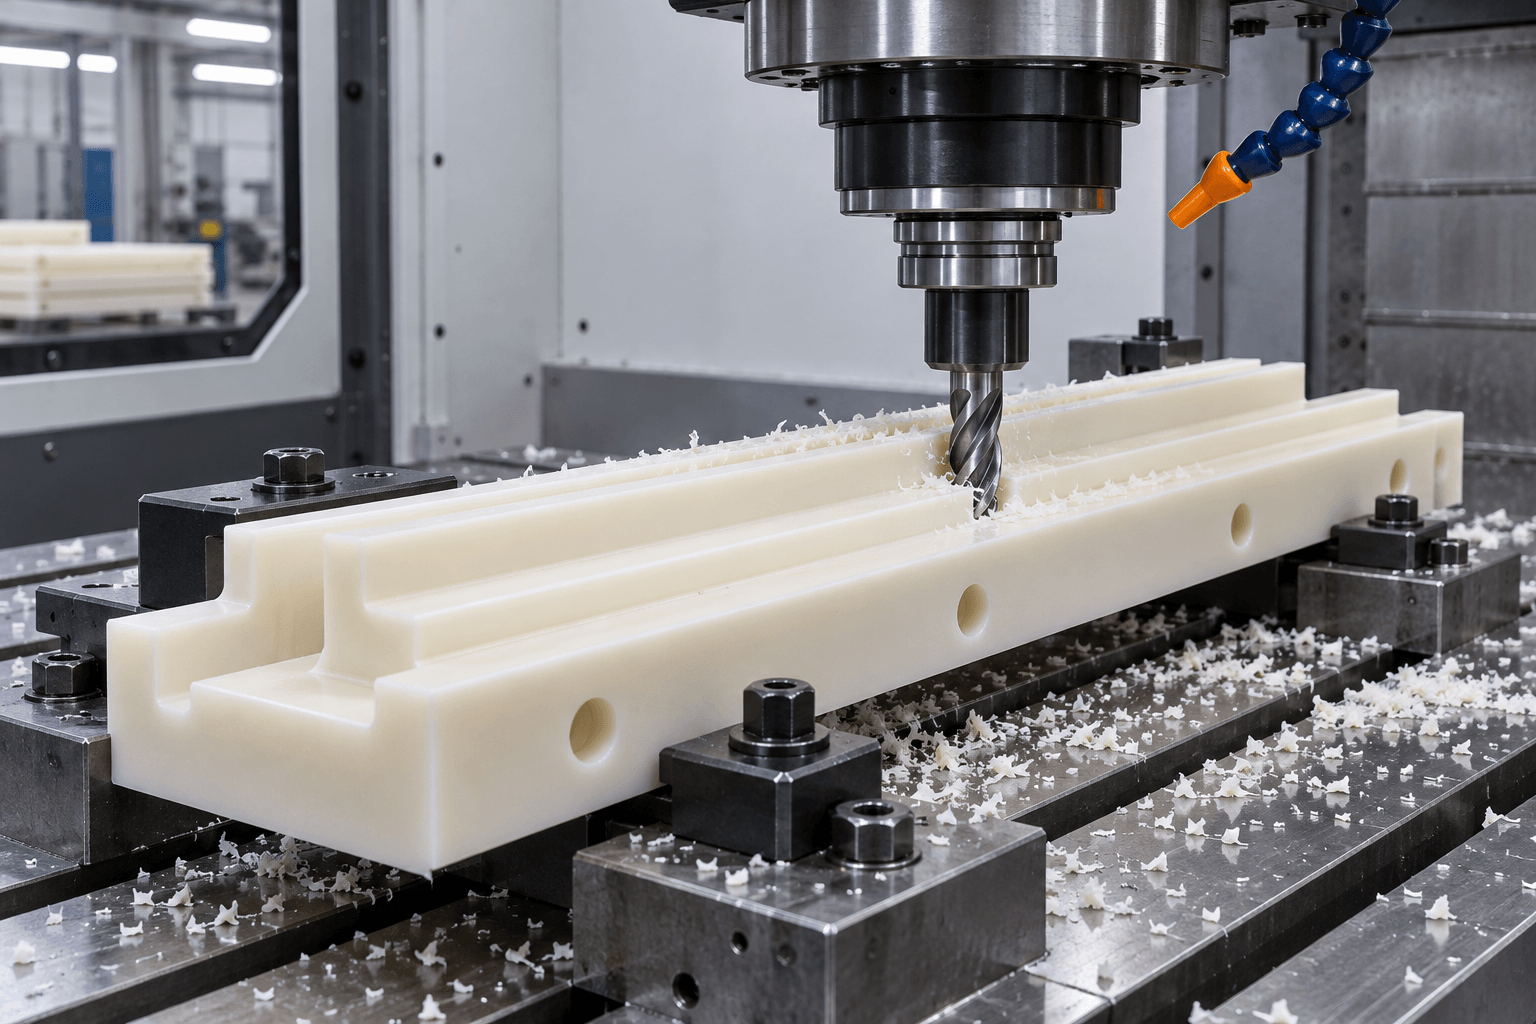
Pour plaques, boîtiers, profilés, rails de guidage, poches et éléments sur plusieurs faces.
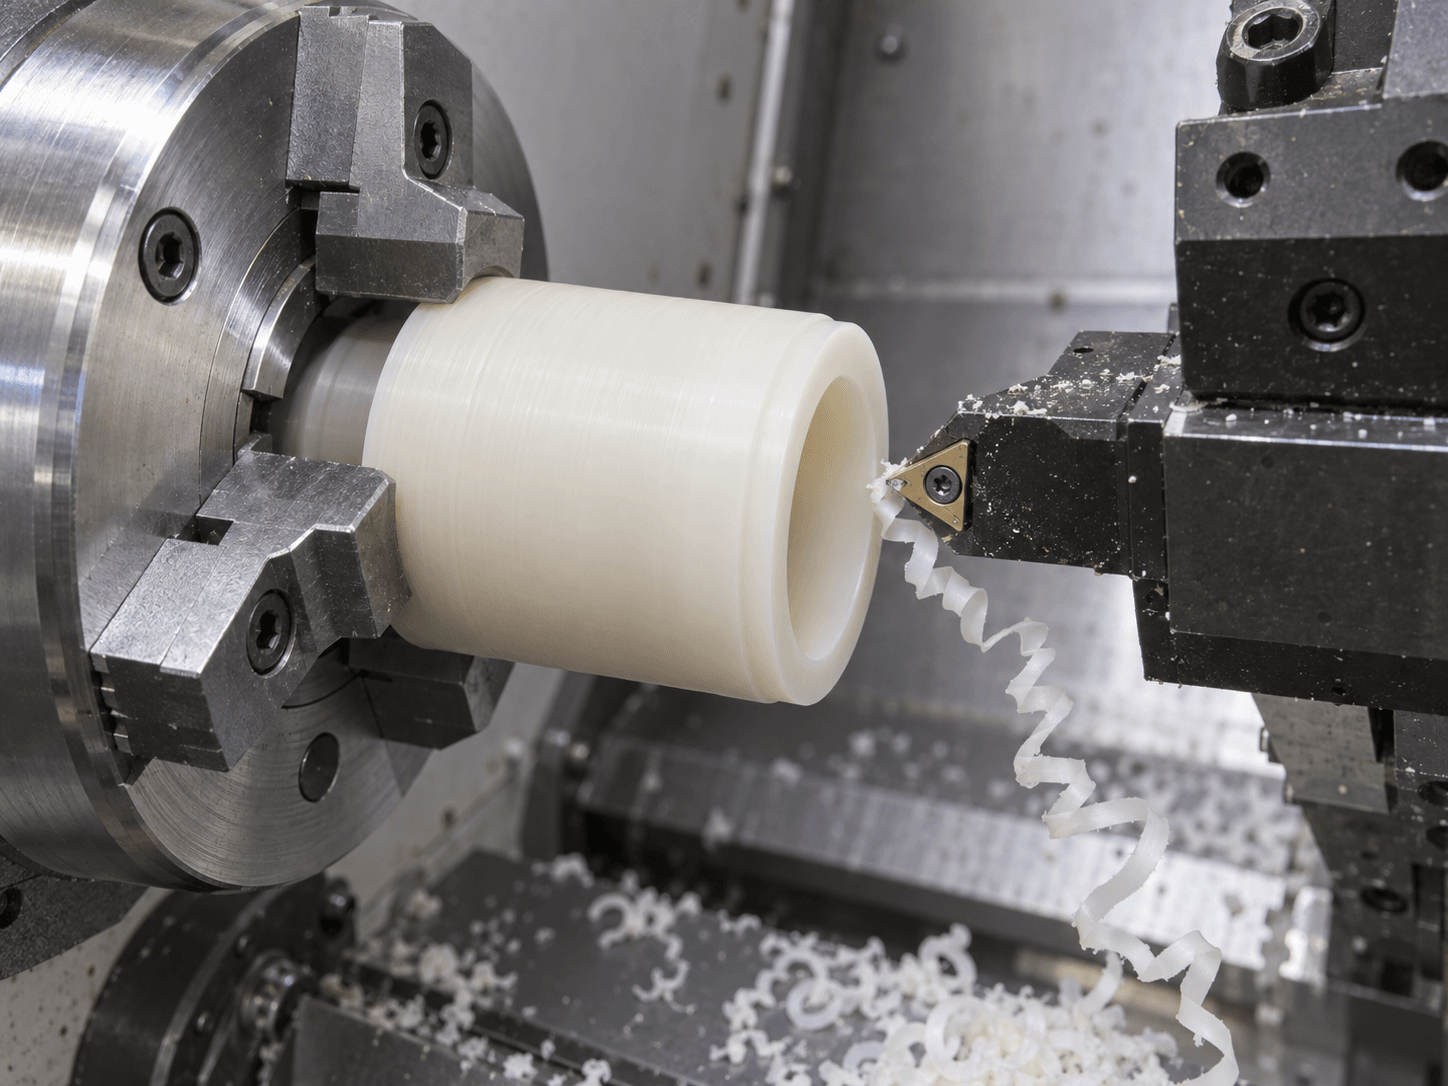
Pour bagues, manchons, rouleaux, bagues et autres composants rotatifs PET-P.
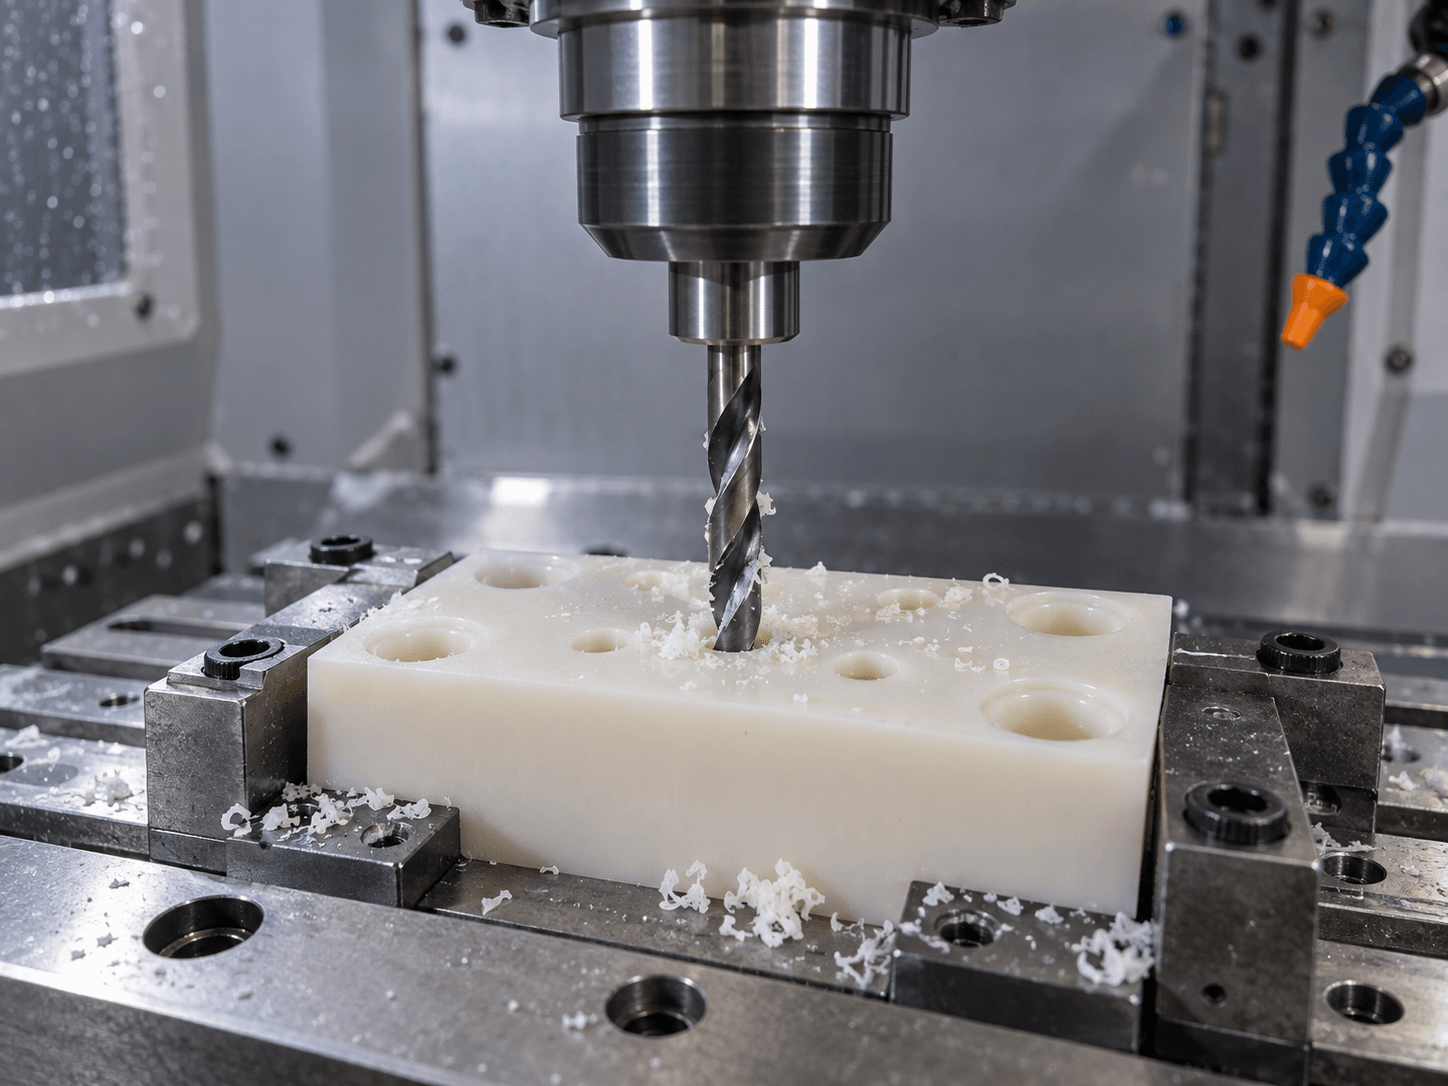
Pour le montage de trous, d'alésages, de contre-alésages et de caractéristiques liées aux références avec une méthode de mesure convenue.
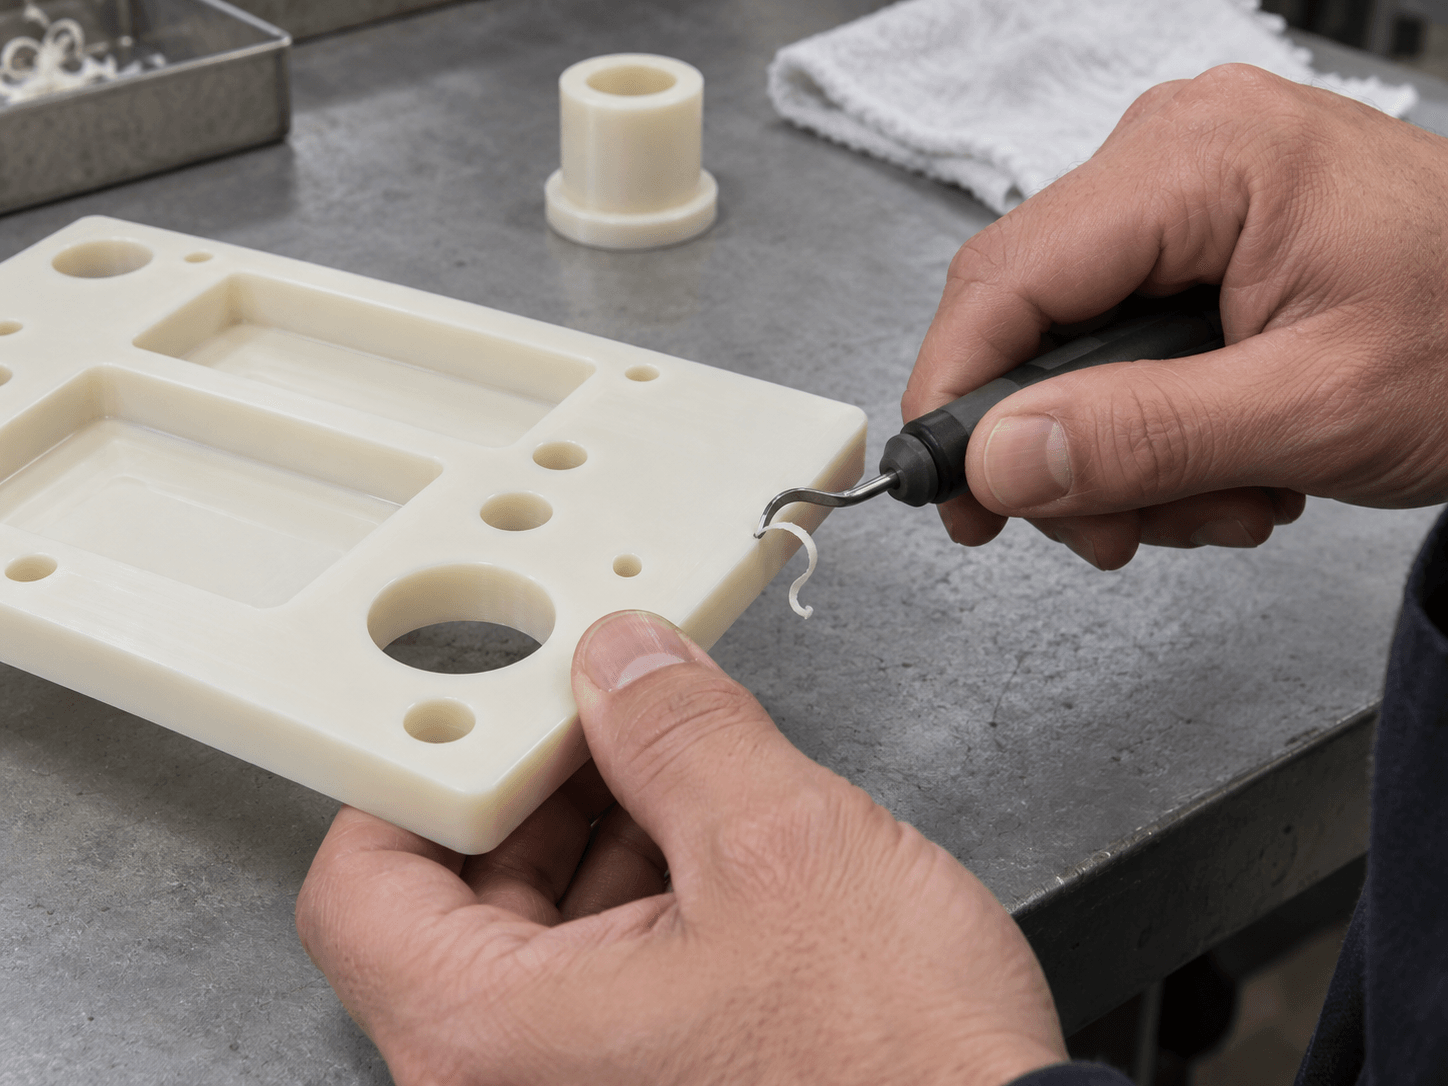
Pour les bords fonctionnels et l’état de la surface en fonction du dessin, de la manipulation du produit et de l’utilisation installée.
De bons résultats d’usinage commencent par l’état du stock, un maintien de la pièce raisonnable et un plan d’inspection qui reflète l’état de sortie du composant.
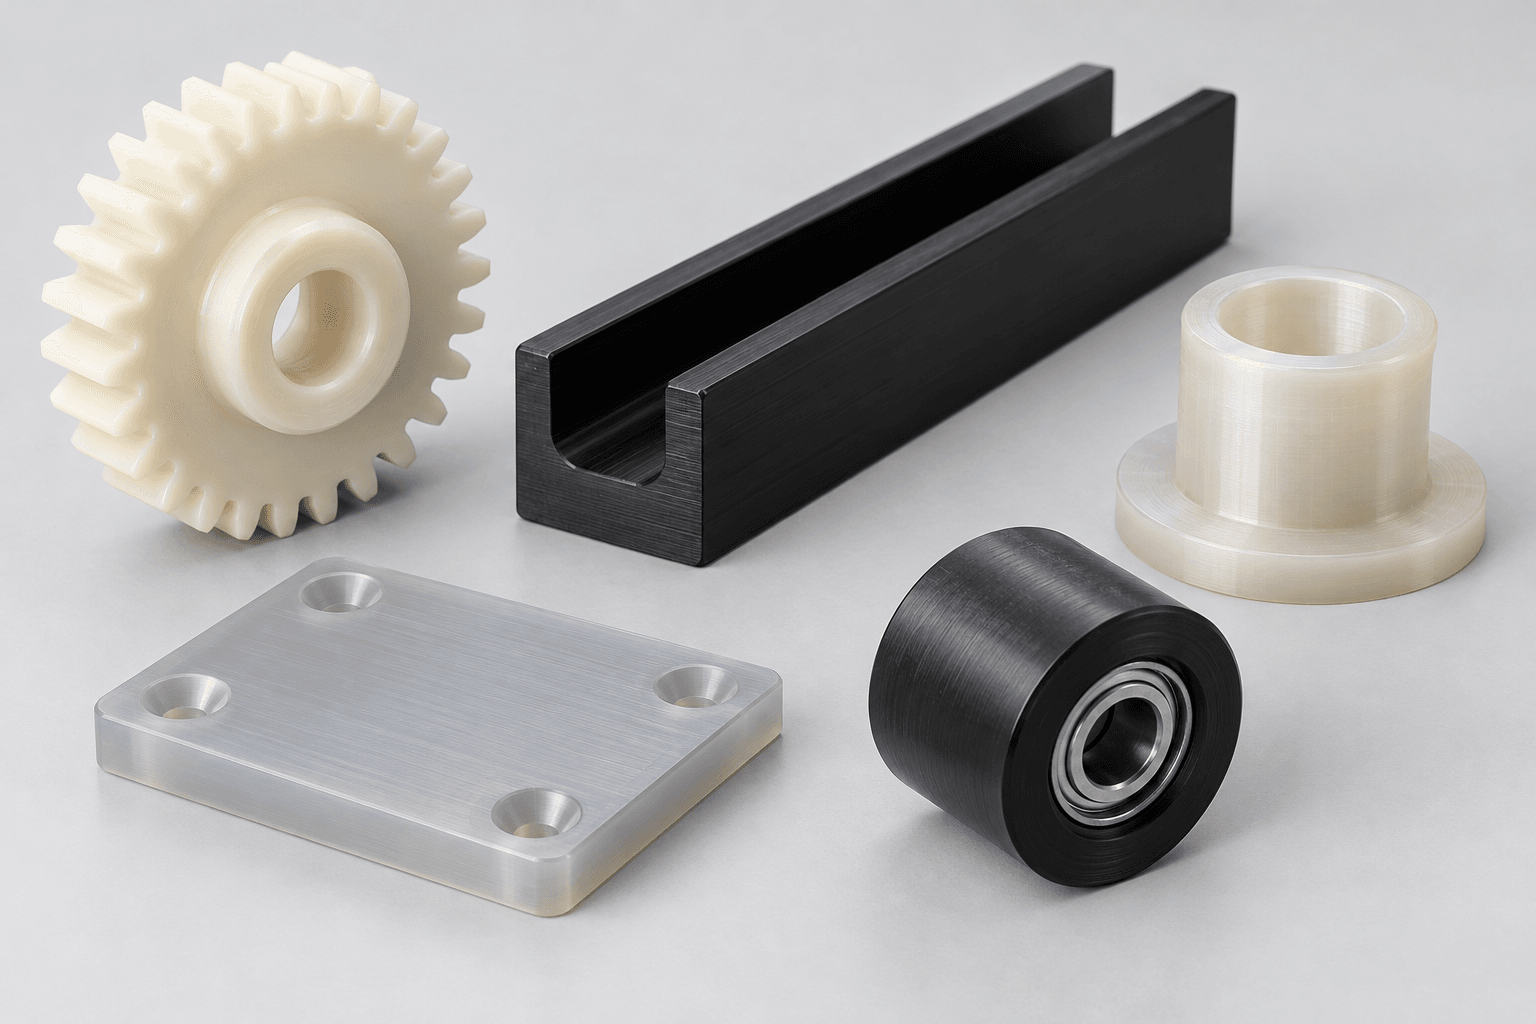
Le PET-P peut usiner proprement avec des conditions d'outillage et de coupe appropriées. Nous prévoyons un support autour de parois fines, de poches profondes, de guides longs et d'éléments susceptibles de bouger après enlèvement de matière ou desserrage.
Un dessin qui identifie les références, les faces d'accouplement, les alésages critiques et les conditions de mesure permet aux décisions d'usinage de se concentrer sur la fonction plutôt que sur une tolérance globale sur chaque surface.
Une coupe nette ne prouve pas en soi qu'une pièce PET finie remplira sa fonction installée. Le plan de fabrication prend en compte ces points pratiques.
L'état et l'engagement de l'outil sont choisis pour limiter la chaleur inutile sur les bords et les éléments fins.
Les trous, les fentes et les caractéristiques d'intersection sont examinés pour les exigences d'ébavurage et d'état des bords accessibles.
La force de serrage et le support sont planifiés de manière à ce que la pièce soit évaluée après le desserrage, et pas seulement lorsqu'elle est fixée.
L'épaisseur des murs, la portée et le support des fixations déterminent si un élément peut conserver sa géométrie prévue.
L'enlèvement de matière asymétrique peut libérer les contraintes internes ; la séquence et le calendrier des inspections sont examinés là où cela est important.
Il n'y a pas de tolérance universelle pour chaque pièce du PET-P. Les résultats obtenus dépendent de la qualité, des dimensions, de l'état du stock, de la géométrie, du maintien de la pièce, de la température et de la méthode d'inspection.
| Caractéristique | Informations qui améliorent l'examen | Considération d'inspection typique |
|---|---|---|
| Ajustement d'alésage ou d'arbre | Pièce d'accouplement et intention d'ajustement. | Mesurer après la libération dans une condition de référence convenue. |
| Guide long | Longueur, points de montage et plage de température. | Évaluez la rectitude et le schéma de référence après la suppression du support. |
| Paroi mince | Épaisseur de paroi, caractéristiques adjacentes et charge. | Confirmer la méthode de support et les points de mesure accessibles. |
| Face d'étanchéité ou de localisation | Exigence de planéité, de finition et d'accouplement. | Définir la donnée, la méthode de mesure et l'état d'acceptation. |
Identifiez les caractéristiques qui contrôlent véritablement la fonction : alésages, faces de contact, entraxes, planéité, profil, relations de position et état de surface. Il est souvent plus pratique de donner la priorité à un ensemble limité de fonctionnalités CTQ plutôt que d’appliquer une note générale précise à un composant volumineux.
Pour les interfaces critiques, fournissez le matériau de raccordement, l'intention d'ajustement, la force d'assemblage, la température de fonctionnement et les exigences de mesure. Nous les examinons avant de nous engager dans un itinéraire de fabrication et d’inspection.
La faible absorption d'humidité du PET-P est utile pour de nombreuses conceptions mécaniques, mais les conditions d'application font toujours partie de l'examen technique.
L’humidité environnementale peut toujours avoir une importance autour des ajustements critiques. Indiquer les conditions de stockage et d'exploitation prévues lorsqu'elles sont connues.
La dilatation thermique affecte les dimensions du plastique. Définissez la gamme de service et les matériaux de raccordement pour les composants longs ou à ajustement serré.
Confirmer le milieu, la concentration, la température et le temps d'exposition. La compatibilité dépend du grade et de la condition.
Les fentes de montage, le jeu, la précharge des fixations et la séquence d'assemblage peuvent être aussi importants que la taille nominale des pièces.
Un dessin pratique communique la géométrie et le but de ses exigences critiques.
Utilisez une désignation de fournisseur ou une fiche technique lorsqu'un stock particulier de PET-P est obligatoire.
Affichez les faces et les axes qui contrôlent l'assemblage et l'inspection.
Identifiez les dimensions qui affectent l’ajustement, l’étanchéité, le mouvement ou l’alignement.
Examinez les rayons des coins internes, les poches profondes et les caractéristiques fermées avant la sortie.
Gardez les portées non prises en charge et les caractéristiques très fines réalistes pour la taille et la charge de la pièce.
Indiquer les exigences en matière d'ébavurage, de rupture ou de surface là où la manipulation ou le fonctionnement en ont besoin.
Incluez la température, l’humidité, la charge, le glissement et les conditions chimiques pour l’examen des matériaux.
Préciser les contrôles, les enregistrements et les conditions de mesure nécessaires à l'acceptation.
Ces familles de composants représentatives affichent une géométrie basée sur un dessin qui peut être révisée. Il s'agit de concepts de produits illustratifs, et non de pièces de catalogue fixes ou de projets clients vérifiés.
Profils et caractéristiques de montage pour un mouvement contrôlé et des interfaces d'usure remplaçables.
La géométrie des dents et les interfaces du moyeu ont été examinées par rapport aux exigences de charge, de pièce d'accouplement et de jeu.
Alésages, brides et tolérances de longueur examinés avec le matériau de l'arbre et le cycle de service.
Patins, glissières et glissières remplaçables avec exigences en matière d'épaisseur, de montage et de contre-face.
Profils de rotation avec exigences d'alésage, de concentricité et de montage définies par l'assemblage.
Eléments rigides de positionnement, d'isolation ou de support réalisés selon des références et interfaces contrôlées.
Spécifiez la finition pour la fonction réelle du composant plutôt qu'une seule cible d'apparence.
Convient à de nombreux composants industriels lorsque le dessin contrôle les interfaces fonctionnelles.
Les faces coulissantes nécessitent que les conditions de contreface, de charge et de lubrification soient prises en compte parallèlement à la finition.
Les bords accessibles peuvent être ébavurés selon des exigences de rupture ou de manipulation convenues.
La couleur, les rayures et l'acceptation esthétique doivent être décrites séparément de l'acceptation dimensionnelle.
Le plan d'inspection commence par l'identité des matériaux et les exigences de dessin, puis suit les caractéristiques qui contrôlent l'installation et les performances.
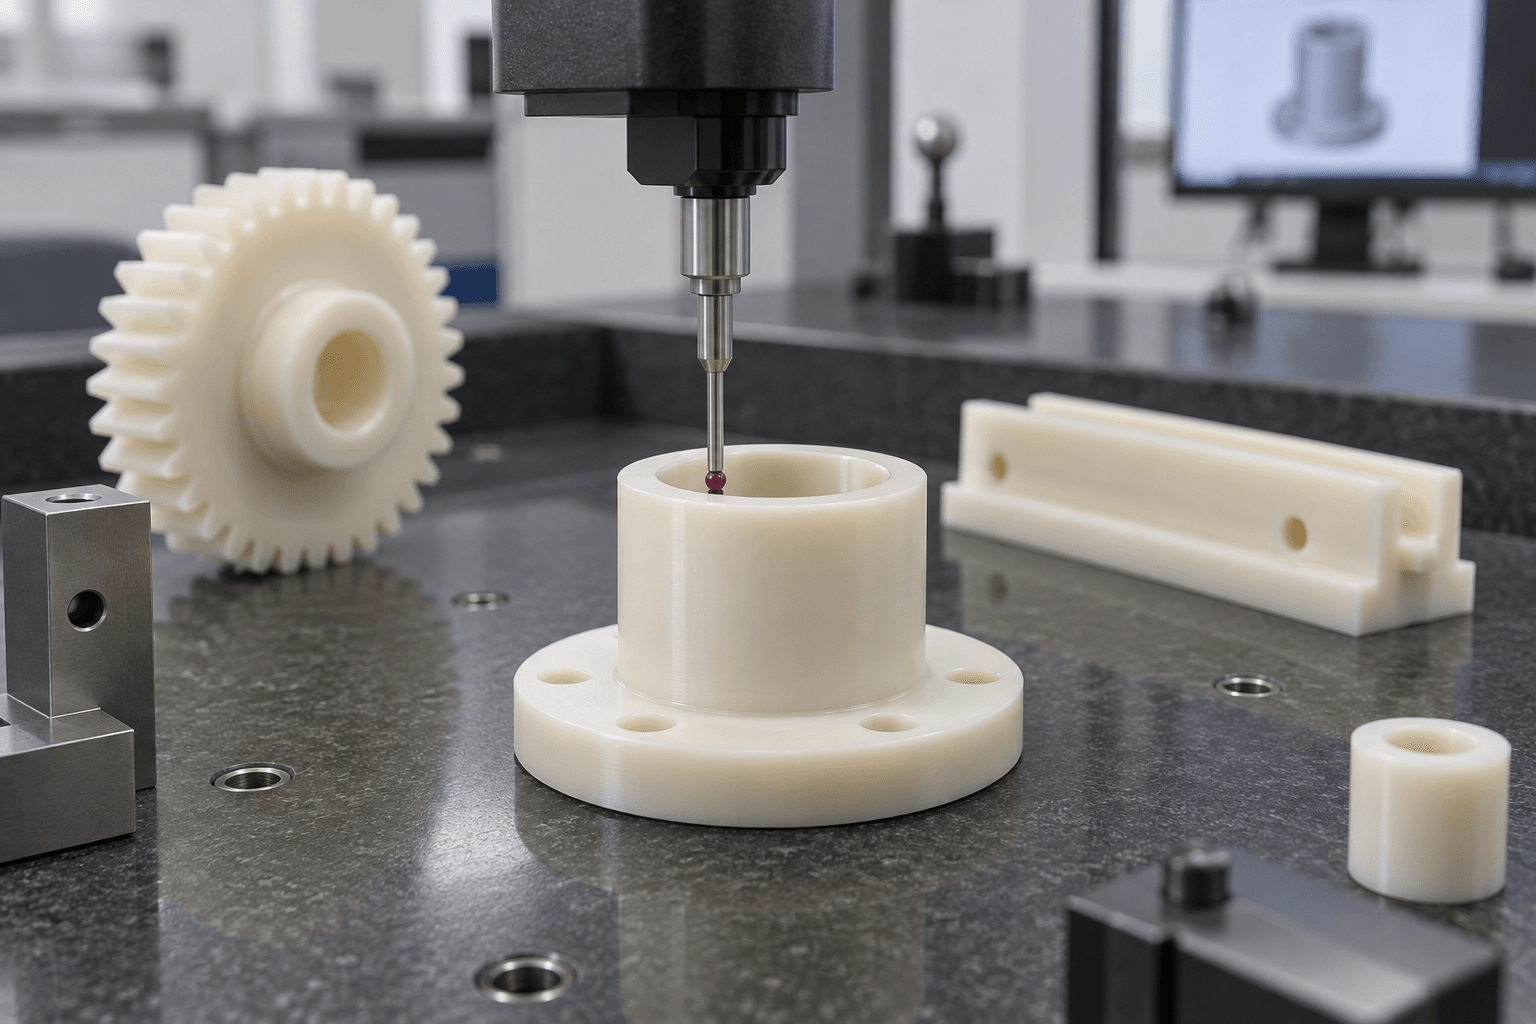
La sélection des matériaux doit commencer par l'environnement d'exploitation réel et non par un classement générique.
| Matériel | Souvent considéré pour | Question clé de sélection |
|---|---|---|
| PET-P | Guides rigides stables, pièces d'usure et composants industriels de précision. | La rigidité, la faible absorption d’humidité et la qualité exacte conviennent-elles au service ? |
| Delrin/POM | Pièces mécaniques, engrenages et bagues à faible friction. | Le comportement au frottement et les limites chimiques/de température sont-ils adaptés ? |
| Nylon | Composants résistants à l'usure et pièces sujettes aux chocs. | Les changements dimensionnels liés à l’humidité peuvent-ils être pris en compte ? |
| UHMW | Guides et doublures axés sur l'abrasion et les impacts. | Sa rigidité et son comportement thermique sont-ils adaptés à l'ajustement ? |
| PEEK | Applications mécaniques à plus haute température ou exigeantes. | Les exigences de performances plus élevées sont-elles justifiées par les conditions de service ? |
Le PET-P peut être préférable au nylon où les mouvements liés à l'humidité rendraient un ajustement précis difficile. Le POM est souvent envisagé lorsqu'une friction moindre est la priorité. Aucune des deux comparaisons ne remplace l’examen de la charge, de la température, des produits chimiques, des matériaux d’accouplement et de la documentation sur les qualités.
Le contexte d’application du produit permet d’examiner le matériel et les critères d’acceptation. Il n’établit pas en soi la certification ou la conformité.
Guides, rouleaux, patins d'usure et composants de positionnement avec conditions de chargement et de nettoyage définies.
Utilisez uniquement une qualité sélectionnée avec la documentation applicable pour les conditions réelles de contact et de lavage.
Guides, emboîtements, fixations et pièces isolantes avec exigences définies en matière de cycle, d'alignement et d'usure.
Luminaires, supports et composants isolants nécessitant des spécifications exactes en matière de matériaux et de dimensions.
Bandes d'usure, guides de chaîne et interfaces coulissantes revues avec charge, vitesse et contreface.
Pièces mécaniques personnalisées, couvercles et composants de localisation fabriqués sur des interfaces contrôlées par dessin.
Utilisez chaque étape pour établir la base de référence en matière de matériaux, de dessins et d’inspection nécessaires pour la suivante.
Valider l'ajustement, l'assemblage et l'application prévue du produit par rapport à une révision du dessin convenue.
Confirmez l’itinéraire de fabrication, la source des stocks, la portée de l’inspection et les exigences du client avant de répéter la commande.
Révision des dessins de contrôle, qualité spécifiée, dimensions fonctionnelles et exigences en matière d'emballage d'expédition.
Partagez les quantités attendues et tous les tests en usine ou préparation d’installation prévus. Un ajustement réussi d’un prototype ne remplace pas la validation de chaque condition de service, certification ou exigence d’équipement fini.
Nous fabriquons des composants PET-P basés sur des dessins avec un examen axé sur l'identité des matériaux, les dimensions fonctionnelles et l'inspection pratique.
Discutez du PET-P par rapport aux conditions de fonctionnement au lieu de sélectionner uniquement par un nom générique.
Adaptez le processus aux caractéristiques des pièces prismatiques, rotatives et multifaces.
Examinez l'accès aux outils, les murs, les alésages, les références et les exigences réalistes en matière d'arêtes.
Confirmez la qualité de stock spécifiée et les documents requis avant la production.
Alignez les dimensions clés et le calendrier d’inspection avant de passer à une production répétée.
Planifiez l'emballage autour des bords critiques, des alésages, des surfaces et des exigences de manipulation du client.
Un appel d'offres clair réduit les révisions évitables et donne à l'équipe de fabrication les informations nécessaires pour un devis réaliste.
Fournissez des révisions, des unités, des références et des dimensions critiques contrôlées.
Identifiez le PET-P, la couleur, la désignation du fournisseur et les enregistrements de matériaux obligatoires.
Partagez les charges, la température, l’humidité, les supports, les mouvements et les conditions des pièces d’accouplement.
Sélectionnez le fraisage, le tournage, les réglages, le maintien de la pièce et l'accès autour de la géométrie.
Vérifiez les dimensions clés convenues avant le reste de la commande.
Usiner, ébavurer et manipuler les pièces selon le plan et le périmètre convenu.
Vérifiez les exigences acceptées et protégez les pièces pour l’expédition.
Utilisez les références matérielles comme point de départ, puis vérifiez la qualité et les conditions exactes de votre projet.
Pour une demande de prix pour l'usinage du PET, envoyez le modèle CAO, le dessin PDF, la désignation du matériau, la quantité, les caractéristiques critiques, les exigences de surface et de bord, l'application, les conditions de fonctionnement et la documentation souhaitée. Si la classe est encore ouverte, décrivez la fonction et les contraintes afin qu'une comparaison pratique puisse être effectuée.
Références techniques : Ingénierie de référence d'usinage PET d'Ensinger
Lire le guide de sélection des plastiques techniques →Réponses directes à la sélection de la nuance PET-P, à l'usinage, à la stabilité dimensionnelle et au devis basé sur des dessins.
PET-P est un polyester technique semi-cristallin utilisé pour les pièces industrielles usinées. Les propriétés exactes dépendent de la qualité du fournisseur et de la forme du stock.
Non. Le flacon et l'emballage du PET sont des formes de produit différentes et ne doivent pas être considérés comme des substituts appropriés au stock d'usinage du PET-P.
Oui. Le stock PET-P peut être fraisé, tourné, percé et alésé CNC pour des pièces basées sur des dessins lorsque l'outillage, le support et l'inspection sont planifiés autour de la géométrie.
Oui. Le fraisage convient aux guides, plaques, boîtiers et composants multifaces ; le tournage des bagues, des manchons, des rouleaux et des bagues.
Les tolérances réalisables dépendent de la qualité, de la géométrie, de la taille, du maintien de la pièce et des conditions d'inspection. Envoyez le dessin pour examen spécifique aux fonctionnalités.
Le PET-P a généralement une absorption d'humidité inférieure à celle du nylon, ce qui peut être utile pour la cohérence dimensionnelle. Comparez les qualités exactes et les conditions de service.
Le PET-P est souvent sélectionné pour sa rigidité et sa stabilité dimensionnelle ; Le POM est souvent envisagé pour les interfaces mécaniques à faible friction. Le bon choix dépend de l'environnement et de la fonction.
Utilisez uniquement une qualité sélectionnée avec une documentation appropriée pour les conditions de contact, de nettoyage et de service prévues. Un nom générique PET-P n’établit pas la conformité.
Les exemples courants incluent les engrenages, les guides, les bandes d'usure, les bagues, les rouleaux, les patins, les pièces de fixation et les composants d'équipement industriel.
Le PET-P a une absorption d'humidité relativement faible, mais la température, l'humidité, l'état du stock et les exigences d'ajustement critique doivent toujours être examinés.
VOTRE QUALITÉ PET-P. VOTRE INTERFACE FONCTIONNELLE.
Téléchargez votre fichier CAO ou dessin technique et identifiez la qualité, la quantité, les dimensions critiques, les exigences de surface et l'application prévue du PET-P. Notre équipe peut examiner la fabricabilité, l’adéquation des matériaux et la portée de l’inspection avant l’offre.
L'entreprise, le nom, l'e-mail et le téléphone sont requis. La quantité, le numéro de pièce et le pays sont facultatifs. Un téléchargement de dessin ou de CAO est facultatif et peut être partagé par e-mail s'il dépasse 10 Mo.
info@tops-precision.comSTEP / STP / IGES / X_T / DWG / DXF / PDF ou ZIP, maximum 10 Mo. Les fichiers plus volumineux peuvent être partagés par e-mail. Veuillez accepter le traitement des fichiers confidentiels avant d’envoyer des dessins sensibles.