Gefräste PET-P-Komponenten
Führungen, Verschleißstreifen, Platten, Gehäuse, Verteilerblöcke und Vorrichtungen mit zeichnungsdefinierten Taschen, Löchern und Montageschnittstellen.

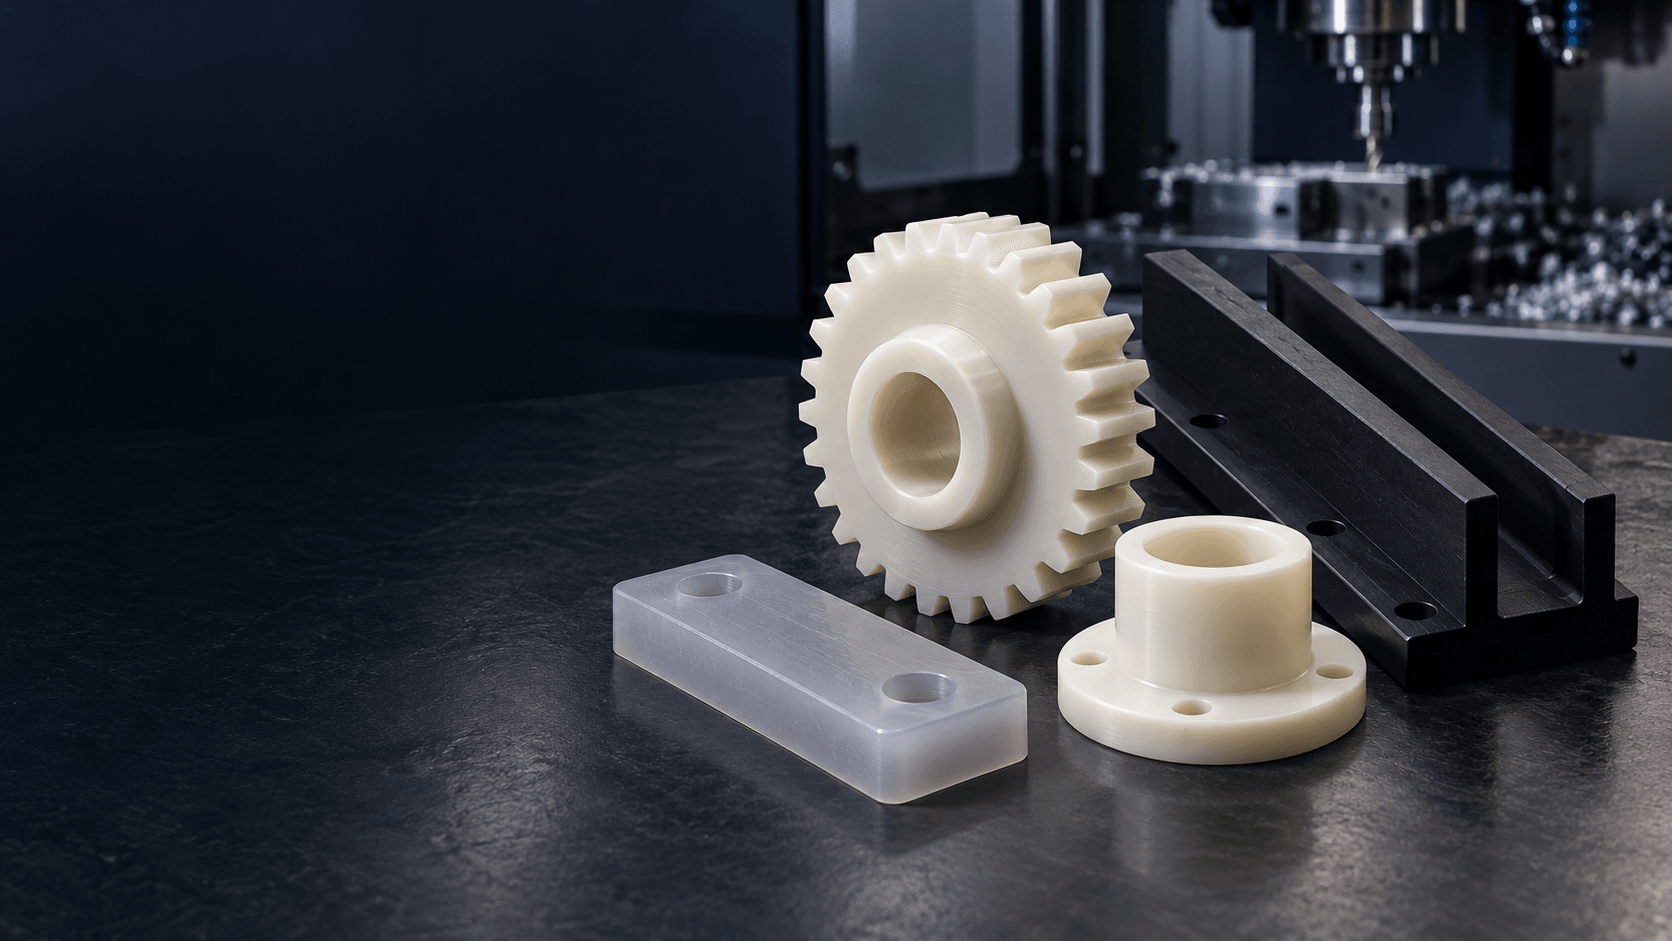
FORMSTABILITÄT · STEIFIGKEIT · PRÄZISIONSVERSCHLEISSTEILE
TOPS Plastics bietet kundenspezifische CNC-PET-Bearbeitung für Präzisions-PET-P-Komponenten, bei denen Dimensionsstabilität, Steifigkeit, Verschleißverhalten und geringe Feuchtigkeitsaufnahme wichtig sind. Wir bearbeiten zeichnungsbasierte Zahnräder, Führungen, Buchsen, Rollen, Verschleißpolster und Ausrüstungsteile aus bestimmten Lagerqualitäten.
PET ist keine generische Materialauswahl. Wir prüfen vor der Planung der Bearbeitung und Prüfung, ob es sich um die Herstellung von PET / PET-P, PET in Flaschenqualität, PETG, einer gefüllten Sorte oder einem anderen Polyester handelt.
PET-P wird üblicherweise für stabile, starre technische Kunststoffkomponenten ausgewählt. Die Route hängt von der Sorte, der Werkstoffform, der Geometrie, den kritischen Schnittstellen und der tatsächlichen Produktanwendung ab.
Führungen, Verschleißstreifen, Platten, Gehäuse, Verteilerblöcke und Vorrichtungen mit zeichnungsdefinierten Taschen, Löchern und Montageschnittstellen.
Buchsen, Hülsen, Rollen, Ringe und Distanzstücke mit kontrollierten Bohrungen, Durchmessern, Flächen und Nuten.
Mehrflächige Teile werden auf Werkzeugzugang, Vorrichtungsspielraum und Bezugspunktbeziehungen überprüft, die bei der Montage von Bedeutung sind.
Prototypen-, Kleinserien- und Nachbestellungen werden anhand kontrollierter Zeichnungsüberarbeitungen, Materialidentität und vereinbartem Prüfumfang geplant.
Engineering PET-P ist ein teilkristalliner Polyester, der für maschinell bearbeitete Industrieteile verwendet wird. Es sollte nicht davon ausgegangen werden, dass es jedem Material gleichwertig ist, das als PET verkauft wird.
| Materialfamilie | Typischer Grund, darüber nachzudenken | Überprüfen Sie vor der Auswahl |
|---|---|---|
| PET / PET-P | Starre, stabile Konstruktionsteile und Verschleißteile. | Genaue Qualität, Temperatur, Belastung, Lagerform und Dokumentation. |
| PET in Flaschenqualität | Verpackungsanwendungen. | Behandeln Sie es nicht als Ersatz für die automatische Präzisionsbearbeitung. |
| PETG | Geformte oder transparente Bauteile. | Steifigkeit, Wärmeverhalten, Finish und Bearbeitungsanforderungen unterscheiden sich von PET-P. |
PET-P-Material wird häufig in Betracht gezogen, wenn eine Komponente nützliche Steifigkeit, Dimensionsstabilität, geringe Feuchtigkeitsaufnahme im Vergleich zu Nylon und zuverlässiges Verhalten in einer kontrollierten Baugruppe erfordert. Die genaue Qualität des Lieferanten, die Extrusionshistorie, die Farbe und die Zusatzstoffe können sich auf das fertige Teil auswirken.
Flasche und Verpackung PET sind unterschiedliche Produktformen und nicht automatisch geeignete Materialien für die Präzisionsbearbeitung. PETG ist ein weiterer verwandter Polyester mit unterschiedlichen Formgebungs-, Zähigkeits- und optischen Eigenschaften. Geben Sie die Materialbezeichnung auf der Zeichnung an oder senden Sie das Datenblatt, wenn die Identität entscheidend ist.
PET-P kann ein guter Kandidat sein, wenn das Design ein ausgewogenes mechanisches Verhalten und kontrollierte Abmessungen erfordert. Es bedarf noch einer sorten- und geometriespezifischen Überprüfung.
Eine geringe Feuchtigkeitsaufnahme kann hilfreich sein, wenn eine präzise Passung in normalen Industrieumgebungen vorhersehbar bleiben muss.
Eine starre Geometrie kann Führungen, Halterungen, Befestigungselemente und andere belastete Schnittstellen unterstützen, wenn der Abschnitt entsprechend gestaltet ist.
Bei Gleit- und Verschleißanwendungen müssen die Passfläche, die Last, die Geschwindigkeit und die Schmierbedingungen gemeinsam überprüft werden.
Für isolierende Teile müssen die genaue Güte, Temperatur, Geometrie und erforderliche Nachweise angegeben werden.
Durch CNC-Fräsen und Drehen können Bohrungen, Schlitze, Flächen, Taschen und Profile aus PET-P-Material erstellt werden.
Im Vergleich zu feuchtigkeitsempfindlicheren Polymeren kann PET-P eine nützliche Dimensionskonsistenz bieten; Kein Material bleibt von der Umgebung verschont.
Geben Sie das Material nach Möglichkeit anhand der Lieferantenbezeichnung an. Ein generisches PET-Label definiert nicht jeden Eigenschafts-, Zusatzstoff- oder Compliance-Datensatz.
Standard-Naturmaterial für zeichnungsbasierte Industriekomponenten, bei denen Gütedokumentation und Farbe definiert sind.
Undurchsichtiges Material für Maschinenkomponenten, Führungen und Vorrichtungen, bei denen Farb- oder Lichtschutz erforderlich ist.
Sondergüten können die Steifigkeit, den Verschleiß oder das thermische Verhalten verändern. Bestätigen Sie die genaue Formulierung vor dem Angebot.
Lebensmittelkontakt-, elektrische oder regulierte Anwendungen erfordern die Überprüfung der jeweiligen Lieferantendokumentation und der vorgesehenen Bedingungen.
Die Prozessauswahl richtet sich nach den Funktionsflächen, Bohrungen, Profilen und Baugruppenbeziehungen in Ihrer Zeichnung.
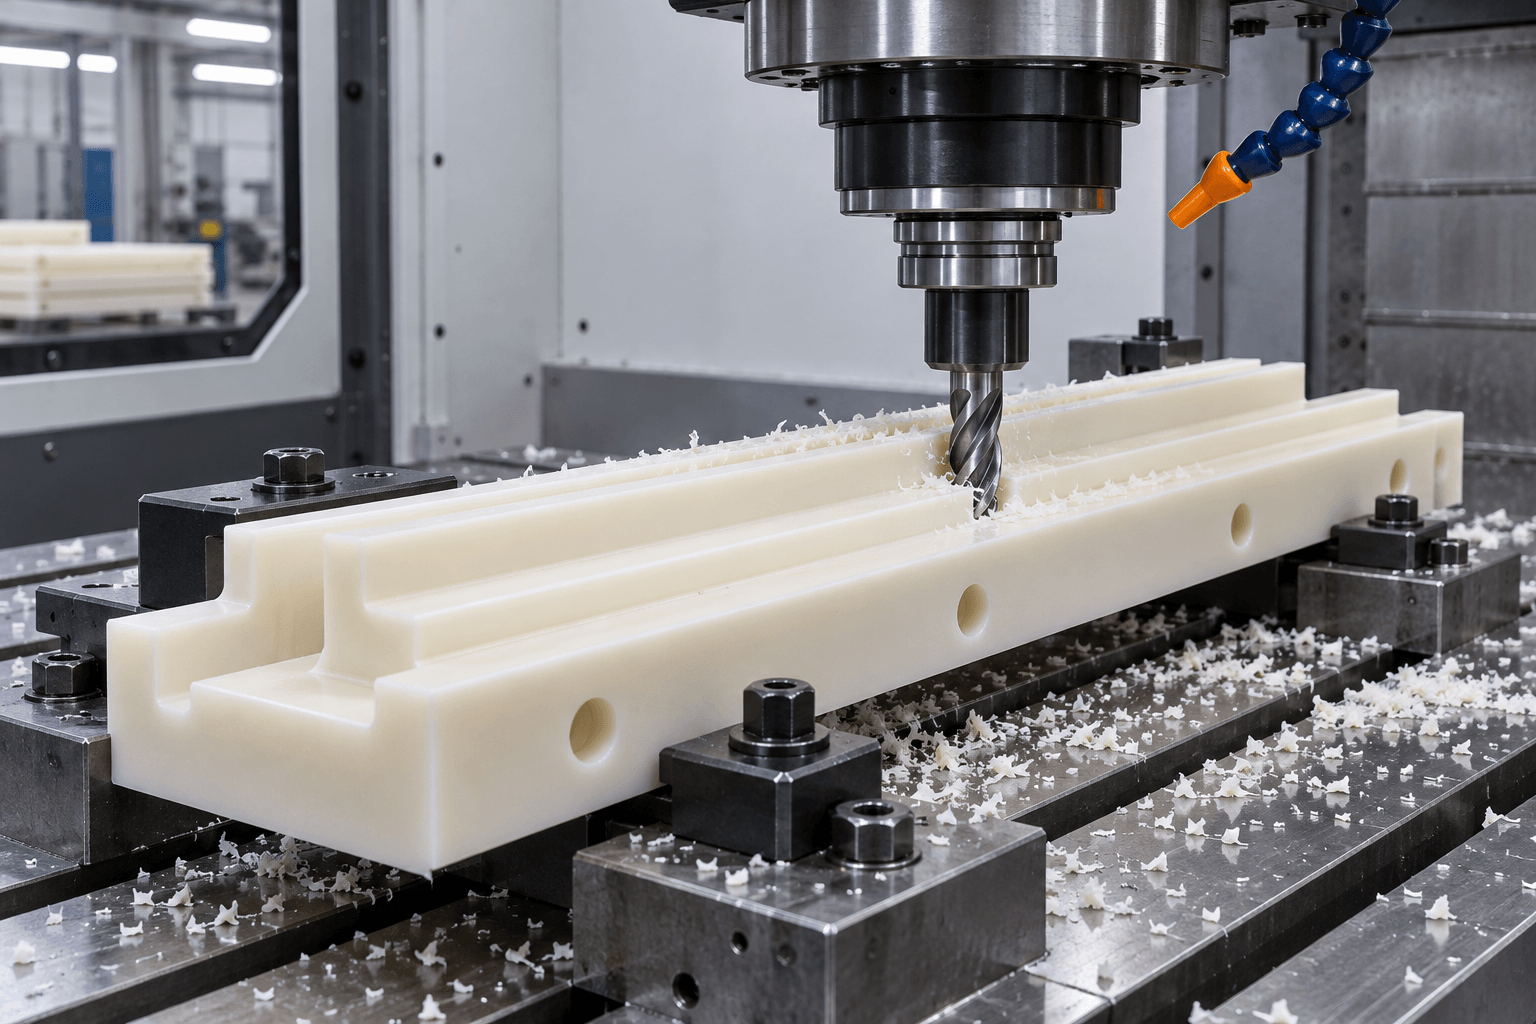
Für Platten, Gehäuse, Profile, Führungsschienen, Taschen und Merkmale auf mehreren Flächen.
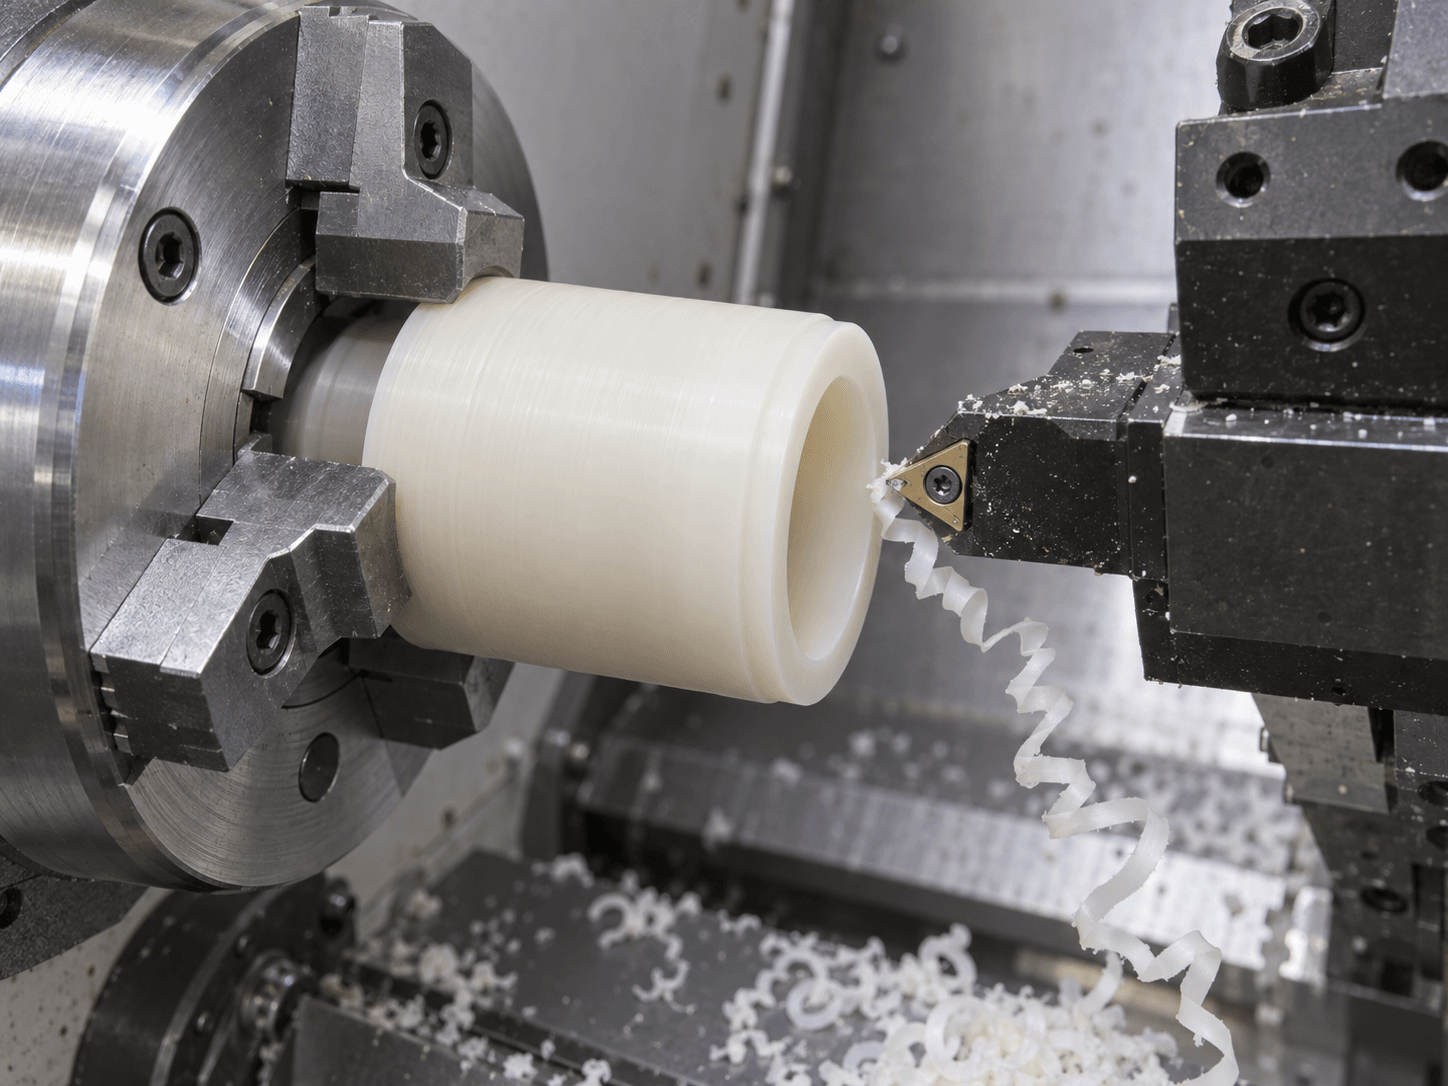
Für Buchsen, Hülsen, Rollen, Ringe und andere rotierende PET-P-Komponenten.
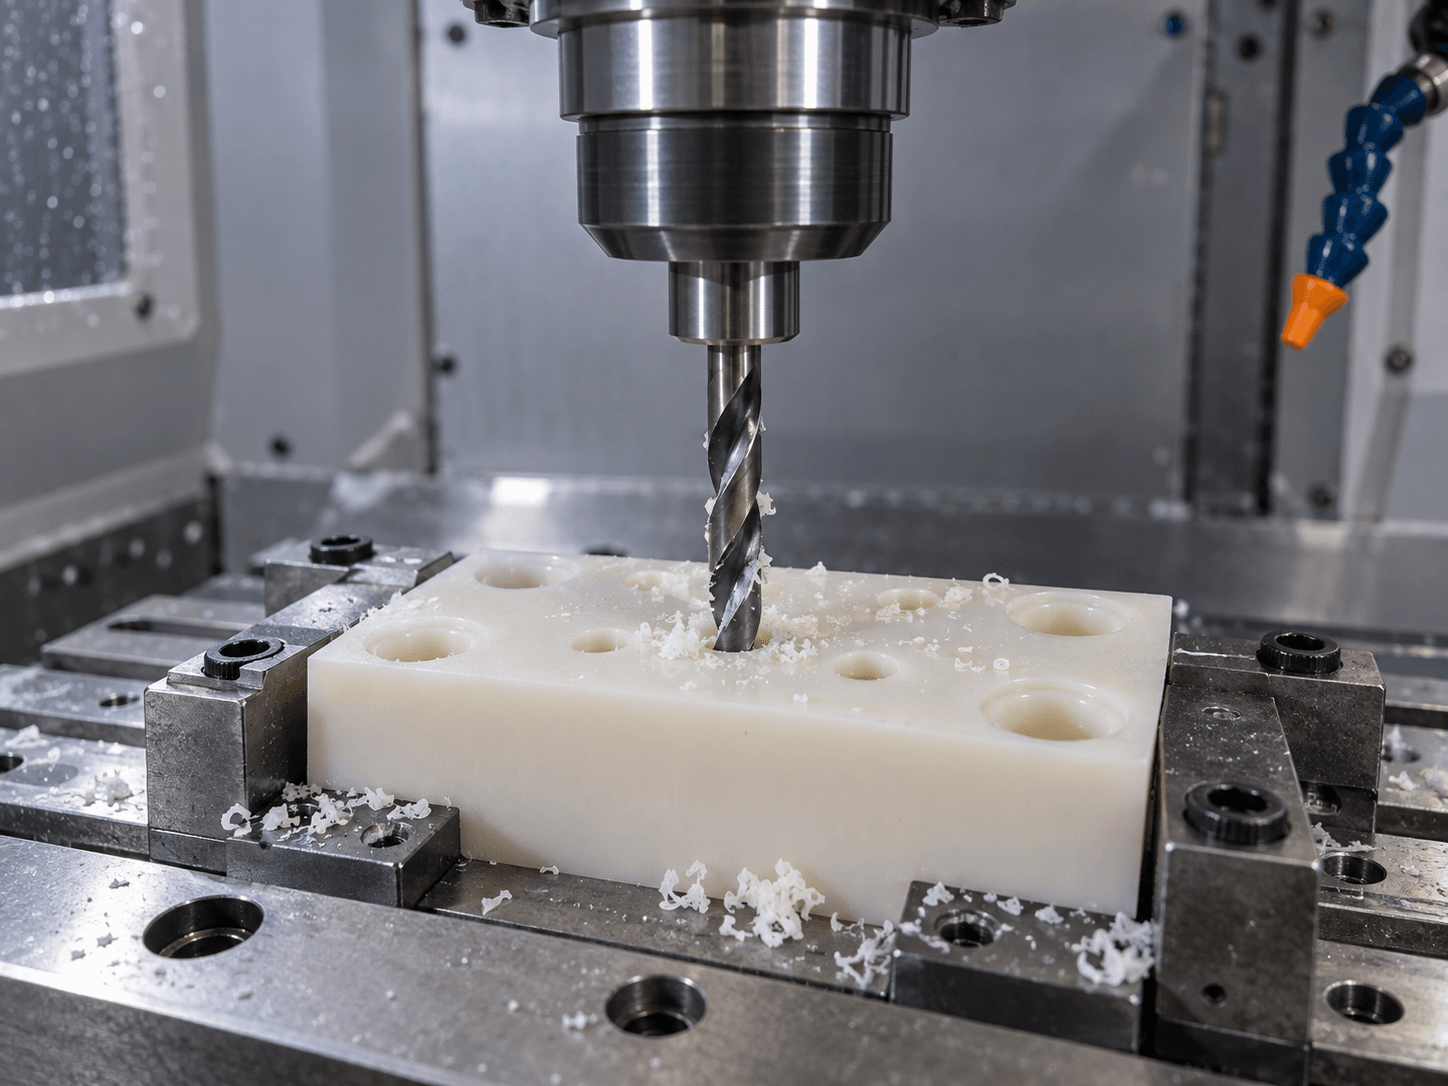
Zur Montage von Löchern, Bohrungen, Senkungen und bezugspunktbezogenen Merkmalen mit einer vereinbarten Messmethode.
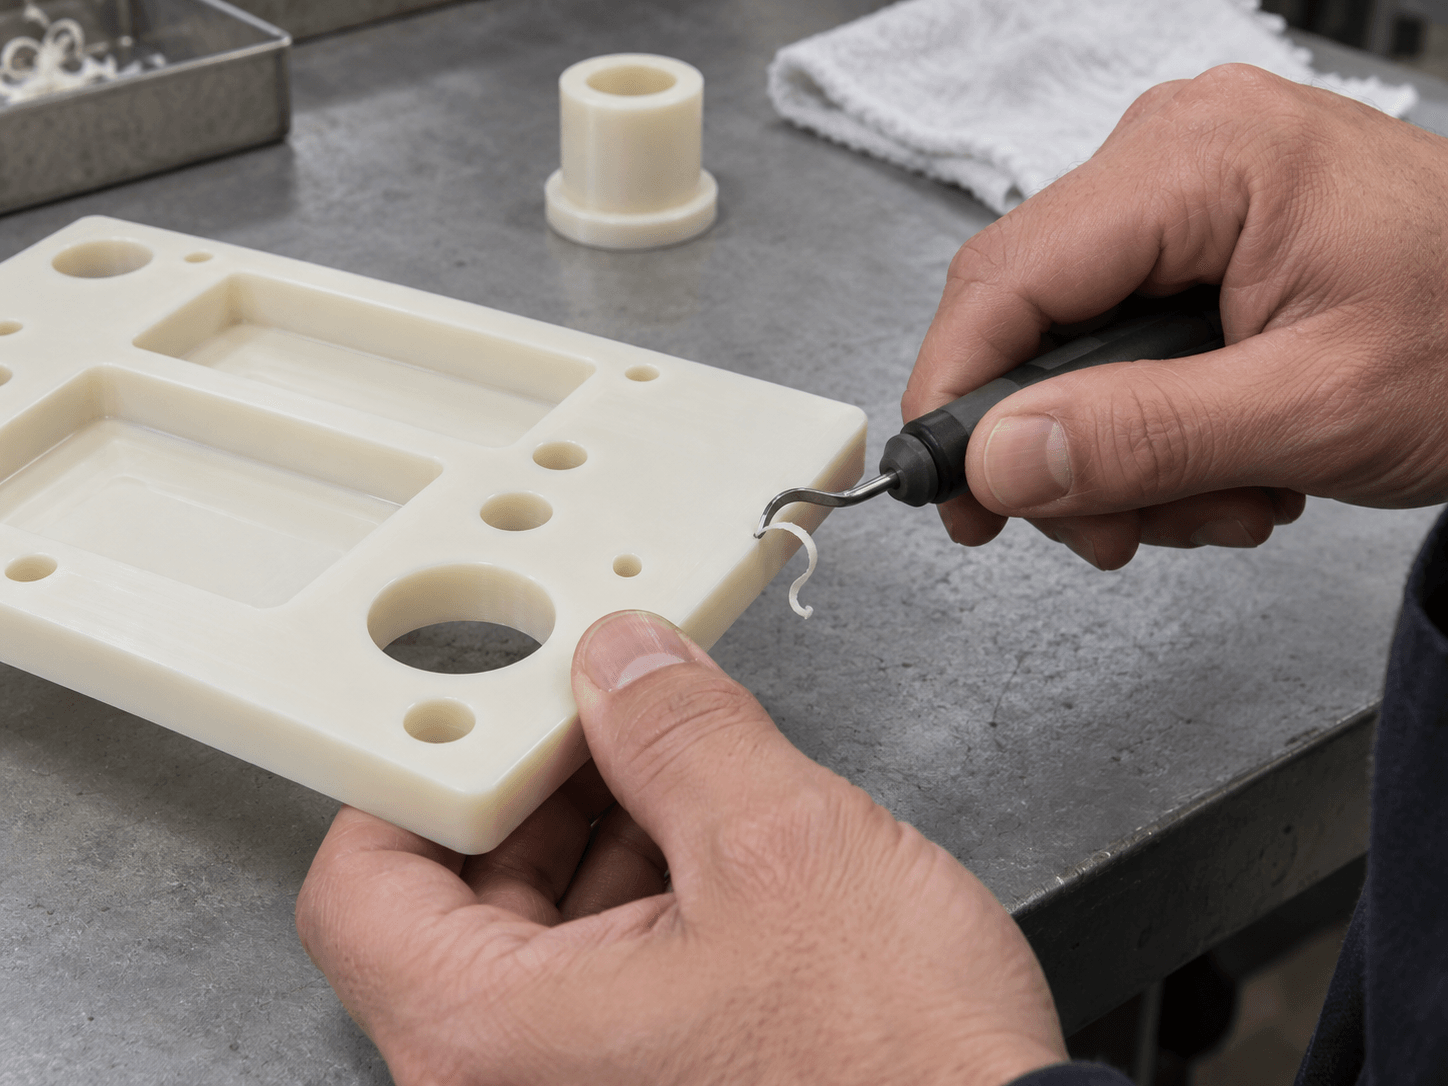
Für funktionale Kanten und Oberflächenbeschaffenheit anhand der Zeichnung, der Produkthandhabung und der installierten Verwendung.
Gute Bearbeitungsergebnisse beginnen mit dem Zustand des Werkstücks, einer vernünftigen Werkstückspannung und einem Prüfplan, der den freigegebenen Zustand des Bauteils widerspiegelt.
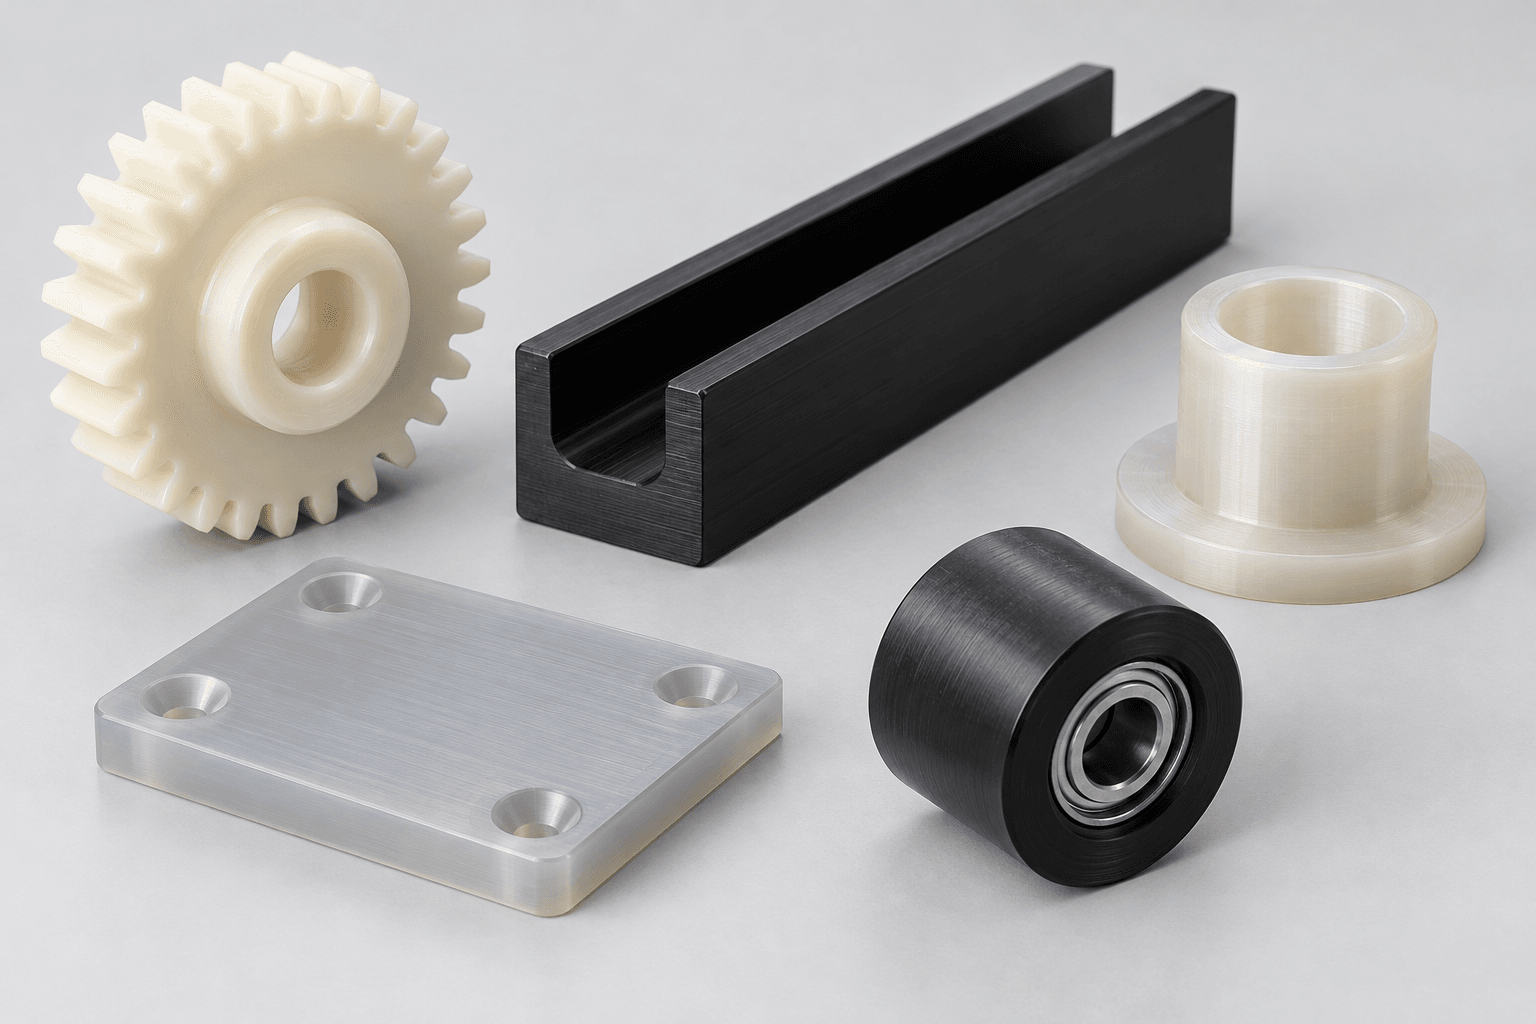
PET-P kann mit geeigneten Werkzeug- und Schnittbedingungen sauber bearbeitet werden. Wir planen die Unterstützung rund um dünne Wände, tiefe Taschen, lange Führungen und Merkmale, die sich nach der Materialentfernung oder dem Lösen der Klemmung bewegen könnten.
Eine Zeichnung, die Bezüge, Passflächen, kritische Bohrungen und Messbedingungen identifiziert, ermöglicht es, dass sich Bearbeitungsentscheidungen auf die Funktion konzentrieren und nicht auf eine pauschale Toleranz für jede Oberfläche.
Ein sauberer Schnitt allein beweist nicht, dass ein fertiges PET-Teil seine installierte Funktion erfüllt. Der Fertigungsplan berücksichtigt diese praktischen Punkte.
Werkzeugzustand und -eingriff werden so gewählt, dass unnötige Hitze an Kanten und dünnen Merkmalen begrenzt wird.
Löcher, Schlitze und sich überschneidende Merkmale werden auf zugängliche Entgratungs- und Kantenbeschaffenheitsanforderungen überprüft.
Spannkraft und Unterstützung werden so geplant, dass das Teil nach der Freigabe und nicht nur im fixierten Zustand bewertet wird.
Wandstärke, Spannweite und Halterung der Vorrichtung bestimmen, ob ein Element seine beabsichtigte Geometrie beibehalten kann.
Durch asymmetrischen Materialabtrag können innere Spannungen gelöst werden; Reihenfolge und Inspektionszeitpunkt werden dort überprüft, wo es darauf ankommt.
Es gibt keine universelle Toleranz für jedes PET-P-Teil. Die erreichbaren Ergebnisse hängen von der Sorte, den Abmessungen, dem Zustand des Werkstücks, der Geometrie, der Werkstückspannung, der Temperatur und der Prüfmethode ab.
| Funktion | Informationen, die die Bewertung verbessern | Typische Inspektionsüberlegung |
|---|---|---|
| Bohrungs- oder Wellenpassung | Zusammenpassendes Teil und Passungsabsicht. | Messung nach Freigabe bei einem vereinbarten Referenzzustand. |
| Langer Leitfaden | Länge, Befestigungspunkte und Temperaturbereich. | Bewerten Sie die Geradheit und das Bezugsschema, nachdem die Unterstützung entfernt wurde. |
| Dünne Wand | Wandstärke, angrenzende Merkmale und Belastung. | Bestätigen Sie die Unterstützungsmethode und die zugänglichen Messpunkte. |
| Dicht- oder Anlagefläche | Anforderungen an Ebenheit, Oberflächenbeschaffenheit und Passung. | Bezugspunkt, Messmethode und Abnahmezustand festlegen. |
Identifizieren Sie die Merkmale, die die Funktion wirklich steuern: Bohrungen, Passflächen, Achsabstände, Ebenheit, Profil, Positionsbeziehungen und Oberflächenzustand. Oft ist es praktischer, eine begrenzte Anzahl von CTQ-Funktionen zu priorisieren, als einer großen Komponente eine strenge allgemeine Note zu geben.
Geben Sie für kritische Schnittstellen das passende Material, die Passgenauigkeit, die Montagekraft, die Betriebstemperatur und die Messanforderungen an. Wir überprüfen diese, bevor wir uns auf einen Herstellungs- und Inspektionsweg festlegen.
Die geringe Feuchtigkeitsaufnahme von PET-P ist für viele mechanische Konstruktionen nützlich, die Anwendungsbedingungen bleiben jedoch Teil der technischen Prüfung.
Umgebungsfeuchtigkeit kann bei kritischen Passungen immer noch eine Rolle spielen. Geben Sie die voraussichtlichen Lager- und Betriebsbedingungen an, sofern bekannt.
Die Wärmeausdehnung beeinflusst die Kunststoffabmessungen. Definieren Sie das Leistungsspektrum und die passenden Materialien für lange oder eng anliegende Komponenten.
Bestätigen Sie Medium, Konzentration, Temperatur und Einwirkzeit. Die Kompatibilität ist klassen- und zustandsspezifisch.
Montageschlitze, Abstand, Vorspannung der Befestigungselemente und Montagereihenfolge können ebenso wichtig sein wie die Nenngröße des Teils.
Eine praktische Zeichnung vermittelt Geometrie und den Zweck ihrer kritischen Anforderungen.
Verwenden Sie eine Lieferantenbezeichnung oder ein Datenblatt, wenn ein bestimmter PET-P-Lagerbestand obligatorisch ist.
Zeigen Sie die Flächen und Achsen an, die die Montage und Inspektion steuern.
Identifizieren Sie die Abmessungen, die sich auf Passung, Abdichtung, Bewegung oder Ausrichtung auswirken.
Überprüfen Sie vor der Freigabe die Inneneckenradien, tiefen Taschen und geschlossenen Merkmale.
Halten Sie nicht unterstützte Spannweiten und sehr dünne Elemente realistisch für die Teilegröße und -last.
Geben Sie Entgratungs-, Bruchkanten- oder Oberflächenanforderungen dort an, wo Handhabung oder Funktion sie erfordern.
Berücksichtigen Sie Temperatur, Feuchtigkeit, Belastung, Gleiten und chemische Bedingungen für die Materialprüfung.
Geben Sie die für die Abnahme erforderlichen Prüfungen, Aufzeichnungen und Messbedingungen an.
Diese repräsentativen Komponentenfamilien zeigen zeichnungsbasierte Geometrie, die überprüft werden kann. Es handelt sich um illustrative Produktkonzepte, nicht um festgelegte Katalogteile oder verifizierte Kundenprojekte.
Profile und Montagefunktionen für kontrollierte Bewegung und austauschbare Verschleißschnittstellen.
Überprüfung der Zahngeometrie und der Nabenschnittstellen hinsichtlich Last-, Gegenstück- und Spielanforderungen.
Bohrungen, Flansche und Längentoleranzen anhand von Wellenmaterial und Einschaltdauer überprüft.
Austauschbare Pads, Schlitten und Läufer mit den Anforderungen an Dicke, Montage und Gegenfläche.
Rotationsprofile mit durch die Baugruppe definierten Bohrungs-, Konzentrizitäts- und Montageanforderungen.
Starre Positionierungs-, Isolier- oder Stützelemente, die an kontrollierten Bezugspunkten und Schnittstellen hergestellt werden.
Geben Sie die Oberfläche für die eigentliche Funktion der Komponente an und nicht nur für das Erscheinungsbild.
Geeignet für viele Industriekomponenten, wenn die Zeichnung funktionale Schnittstellen steuert.
Bei Gleitflächen müssen neben der Endbearbeitung auch die Gegenfläche, die Belastung und die Schmierungsbedingungen berücksichtigt werden.
Zugängliche Kanten können auf eine vereinbarte Bruchkanten- oder Handhabungsanforderung entgratet werden.
Farbe, Kratzer und kosmetische Akzeptanz sollten getrennt von der Dimensionsakzeptanz beschrieben werden.
Der Inspektionsplan beginnt mit den Materialidentitäts- und Zeichnungsanforderungen und folgt dann den Merkmalen, die Installation und Leistung steuern.
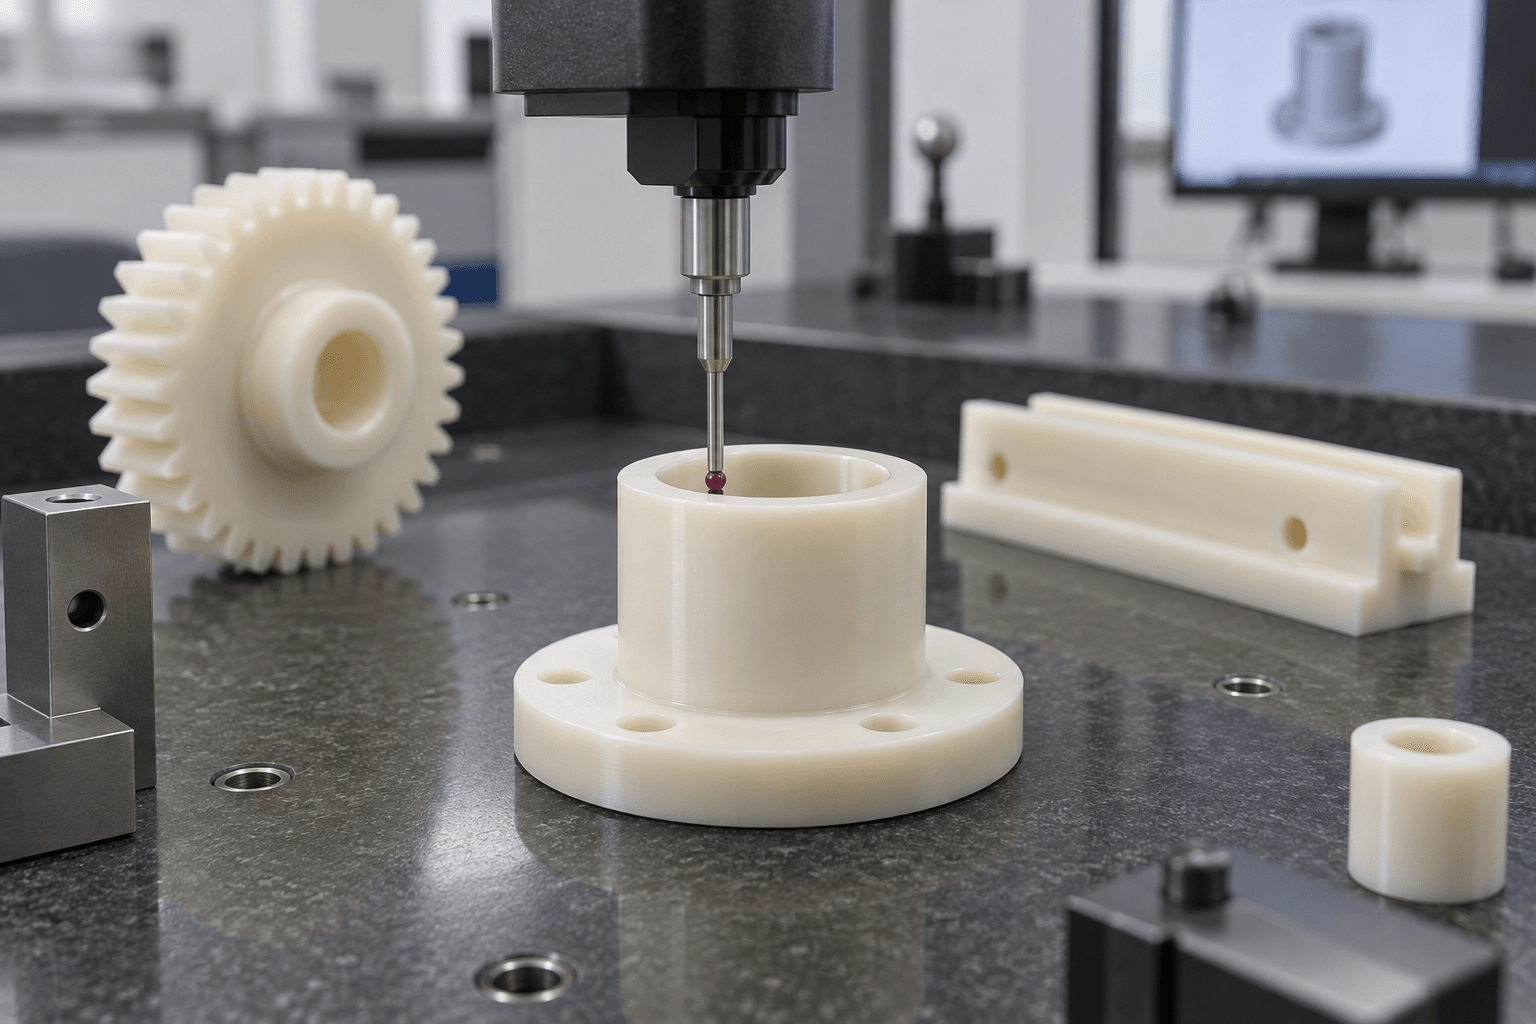
Die Materialauswahl sollte mit der realen Betriebsumgebung beginnen und nicht mit einer generischen Rangfolge.
| Material | Wird oft in Betracht gezogen | Frage zur Schlüsselauswahl |
|---|---|---|
| PET-P | Stabile starre Führungen, Verschleißteile und Präzisionsindustriekomponenten. | Passen Steifigkeit, geringe Feuchtigkeitsaufnahme und exakte Qualität zum Einsatzzweck? |
| Delrin / POM | Reibungsarme mechanische Teile, Zahnräder und Buchsen. | Sind Reibungsverhalten und Chemikalien-/Temperaturgrenzen geeignet? |
| Nylon | Robuste Verschleißteile und stoßanfällige Teile. | Können feuchtigkeitsbedingte Dimensionsänderungen berücksichtigt werden? |
| UHMW | Abrieb- und stoßorientierte Führungen und Liner. | Ist seine Steifigkeit und sein thermisches Verhalten für die Passform geeignet? |
| PEEK | Höhere Temperaturen oder anspruchsvolle mechanische Anwendungen. | Sind höhere Leistungsanforderungen durch Servicebedingungen gerechtfertigt? |
PET-P ist möglicherweise Nylon vorzuziehen, wenn feuchtigkeitsbedingte Bewegungen eine präzise Passform erschweren würden. POM wird oft in Betracht gezogen, wenn eine geringere Reibung Priorität hat. Keiner der Vergleiche ersetzt die Überprüfung von Belastung, Temperatur, Chemikalien, passenden Materialien und Sortendokumentation.
Der Produktanwendungskontext hilft bei der Überprüfung von Material- und Akzeptanzkriterien. Es stellt keine Zertifizierung oder Konformität allein dar.
Führungen, Rollen, Verschleißplatten und Positionierungskomponenten mit definierten Belastungs- und Reinigungsbedingungen.
Verwenden Sie nur eine ausgewählte Sorte mit entsprechender Dokumentation für die tatsächlichen Kontakt- und Waschbedingungen.
Führungen, Nester, Vorrichtungen und Isolierteile mit definierten Takt-, Ausrichtungs- und Verschleißanforderungen.
Vorrichtungen, Stützen und Isolierkomponenten, die genaue Material- und Maßangaben erfordern.
Verschleißleisten, Kettenführungen und Gleitschnittstellen überprüft mit Last, Geschwindigkeit und Gegenfläche.
Kundenspezifische mechanische Teile, Abdeckungen und Positionierungskomponenten, die anhand zeichnungsgesteuerter Schnittstellen hergestellt werden.
Nutzen Sie jede Stufe, um die Material-, Zeichnungs- und Inspektionsgrundlagen festzulegen, die für die nächste Stufe benötigt werden.
Validieren Sie Passform, Montage und beabsichtigte Produktanwendung anhand einer vereinbarten Zeichnungsüberarbeitung.
Bestätigen Sie den Herstellungsweg, die Lagerquelle, den Prüfumfang und die Kundenanforderungen, bevor Sie eine erneute Bestellung aufgeben.
Kontrollieren Sie die Überarbeitung der Zeichnung, die spezifizierte Sorte, die Funktionsabmessungen und die Anforderungen an die Versandverpackung.
Teilen Sie erwartete Mengen und alle geplanten Werkstests oder Installationsvorbereitungen mit. Eine erfolgreiche Prototypenanpassung ersetzt nicht die Validierung aller Servicebedingungen, Zertifizierungen oder Anforderungen an die fertige Ausrüstung.
Wir fertigen zeichnungsbasierte PET-P-Komponenten mit Schwerpunkt auf Materialidentität, Funktionsabmessungen und praktischer Prüfung.
Besprechen Sie PET-P anhand der Betriebsbedingungen, anstatt nur anhand eines generischen Namens auszuwählen.
Passen Sie den Prozess an prismatische, rotierende und mehrflächige Teilemerkmale an.
Überprüfen Sie Werkzeugzugang, Wände, Bohrungen, Bezugspunkte und realistische Kantenanforderungen.
Bestätigen Sie vor der Produktion die angegebene Lagerqualität und die erforderlichen Dokumente.
Stimmen Sie wichtige Abmessungen und Inspektionszeitpunkte ab, bevor Sie mit der Wiederholungsproduktion beginnen.
Planen Sie die Verpackung im Hinblick auf kritische Kanten, Bohrungen, Oberflächen und Kundenhandhabungsanforderungen.
Eine klare Ausschreibung reduziert vermeidbare Überarbeitungen und liefert dem Fertigungsteam die für ein realistisches Angebot erforderlichen Informationen.
Stellen Sie kontrollierte Revisionen, Einheiten, Bezüge und kritische Abmessungen bereit.
Identifizieren Sie PET-P, Farbe, Lieferantenbezeichnung und obligatorische Materialaufzeichnungen.
Teilen Sie Lasten, Temperatur, Luftfeuchtigkeit, Medien, Bewegung und Bedingungen der Verbindungsteile.
Wählen Sie Fräsen, Drehen, Setups, Werkstückspannung und Zugriff auf die Geometrie.
Überprüfen Sie die vereinbarten Schlüsselmaße, bevor mit der weiteren Auftragsausführung begonnen wird.
Teile nach Zeichnung und vereinbartem Umfang bearbeiten, entgraten und bearbeiten.
Überprüfen Sie die akzeptierten Anforderungen und schützen Sie Teile für den Versand.
Nutzen Sie Materialreferenzen als Ausgangspunkt und überprüfen Sie dann die genaue Qualität und die Bedingungen für Ihr Projekt.
Für eine PET-Bearbeitungsanfrage senden Sie das CAD-Modell, die PDF-Zeichnung, die Materialbezeichnung, die Menge, kritische Merkmale, Oberflächen- und Kantenanforderungen, die Anwendung, die Betriebsbedingungen und die gewünschte Dokumentation. Wenn die Note noch offen ist, beschreiben Sie die Funktion und Einschränkungen, damit ein praktischer Vergleich durchgeführt werden kann.
Technische Referenzen: Technische PET-Bearbeitungsreferenz von Ensinger
Lesen Sie den Leitfaden zur Auswahl technischer Kunststoffe →Direkte Antworten auf die Auswahl der PET-P-Sorte, die Bearbeitung, die Maßhaltigkeit und zeichnungsbasierte Angebote.
PET-P ist ein teilkristalliner technischer Polyester, der für bearbeitete Industrieteile verwendet wird. Die genauen Eigenschaften hängen von der Qualität des Lieferanten und der Lagerform ab.
Nein. Flasche und Verpackung PET sind unterschiedliche Produktformen und sollten nicht als geeigneter Ersatz für technisches Bearbeitungsmaterial PET-P angesehen werden.
Ja. Das PET-P-Material kann für zeichnungsbasierte Teile CNC-gefräst, gedreht, gebohrt und gebohrt werden, wenn Werkzeuge, Unterstützung und Inspektion anhand der Geometrie geplant werden.
Ja. Fräsanzüge, Führungen, Platten, Gehäuse und Mehrflächenkomponenten; Drehanzüge Buchsen, Hülsen, Rollen und Ringe.
Die erreichbaren Toleranzen hängen von Sorte, Geometrie, Größe, Werkstückhalterung und Prüfbedingungen ab. Senden Sie die Zeichnung zur funktionsspezifischen Überprüfung.
PET-P hat im Allgemeinen eine geringere Feuchtigkeitsaufnahme als Nylon, was für die Dimensionskonsistenz nützlich sein kann. Vergleichen Sie genaue Qualitäten und Servicebedingungen.
PET-P wird häufig aufgrund seiner Steifigkeit und Dimensionsstabilität ausgewählt; POM wird oft für reibungsarme mechanische Schnittstellen in Betracht gezogen. Die richtige Wahl hängt von Umgebung und Funktion ab.
Verwenden Sie nur eine ausgewählte Sorte mit entsprechender Dokumentation für die vorgesehenen Kontakt-, Reinigungs- und Servicebedingungen. Ein generischer PET-P-Name stellt keine Konformität dar.
Gängige Beispiele sind Zahnräder, Führungen, Verschleißleisten, Buchsen, Rollen, Polster, Vorrichtungsteile und Komponenten von Industrieanlagen.
PET-P hat eine vergleichsweise geringe Feuchtigkeitsaufnahme, dennoch sollten Temperatur, Luftfeuchtigkeit, Lagerzustand und kritische Passgenauigkeit überprüft werden.
IHR PET-P-SORTIMENT. IHRE FUNKTIONALE SCHNITTSTELLE.
Laden Sie Ihre CAD-Datei oder Konstruktionszeichnung hoch und identifizieren Sie die PET-P-Sorte, die Menge, die kritischen Abmessungen, die Oberflächenanforderungen und die beabsichtigte Anwendung. Unser Team kann vor dem Angebot die Herstellbarkeit, die Materialpassung und den Prüfumfang prüfen.
Firma, Name, E-Mail und Telefonnummer sind erforderlich. Menge, Teilenummer und Land sind optional. Ein Zeichnungs- oder CAD-Upload ist optional und kann per E-Mail geteilt werden, wenn die Datei größer als 10 MB ist.
info@tops-precision.comSTEP / STP / IGES / X_T / DWG / DXF / PDF oder ZIP, maximal 10 MB. Größere Dateien können per E-Mail geteilt werden. Bitte stimmen Sie der vertraulichen Behandlung der Dateien zu, bevor Sie sensible Zeichnungen senden.