01
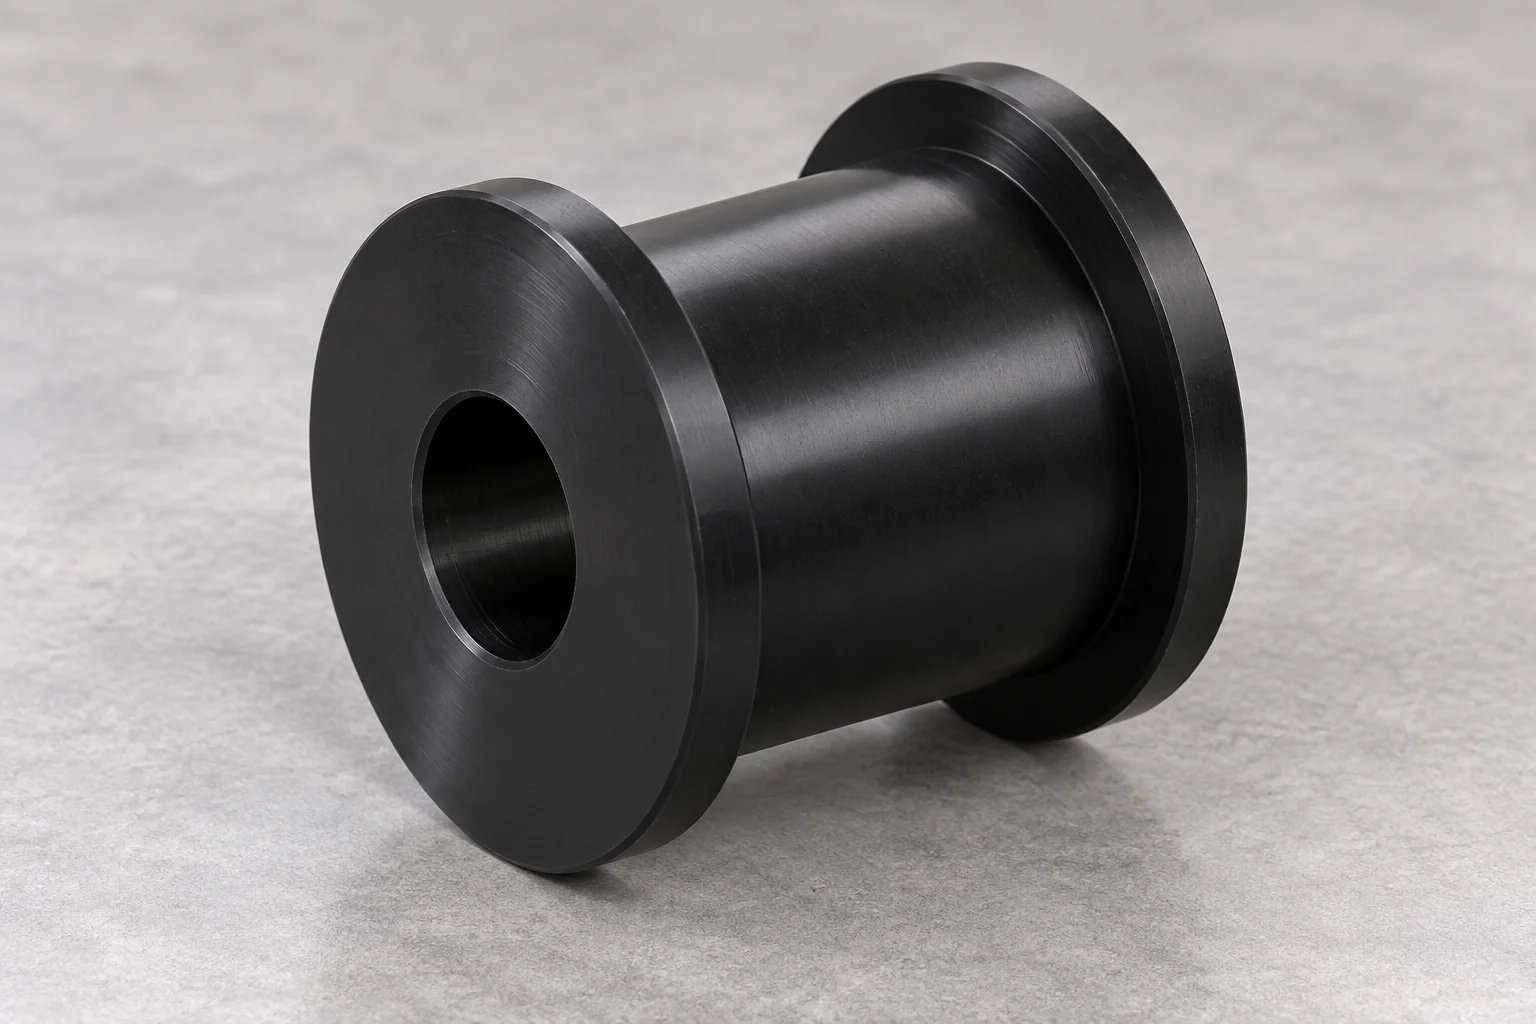
Führungsrollen aus Kunststoff
Führungsbänder, Schienen, Produkte oder bewegliche Komponenten. Überprüfen Sie das Rillenprofil, die Seitenlast, die Bohrungs- oder Lageranordnung und -ausrichtung.
Besprechen Sie diese Rolle →
UM IHRE ROTIERENDE BAUGRUPPE GEBAUT
TOPS Plastics fertigt kundenspezifische Kunststoffrollen für Automatisierung, Fördersysteme, Verpackungsmaschinen, Materialtransport, Industrieanlagen und OEM-Anwendungen. Wir bearbeiten Führungsrollen, Förderrollen, Rillenrollen, Lagerrollen und Spezialprofilrollen aus Nylon, UHMW-PE, POM/Delrin, PEEK und anderen technischen Kunststoffen nach Kundenzeichnungen und Betriebsanforderungen.
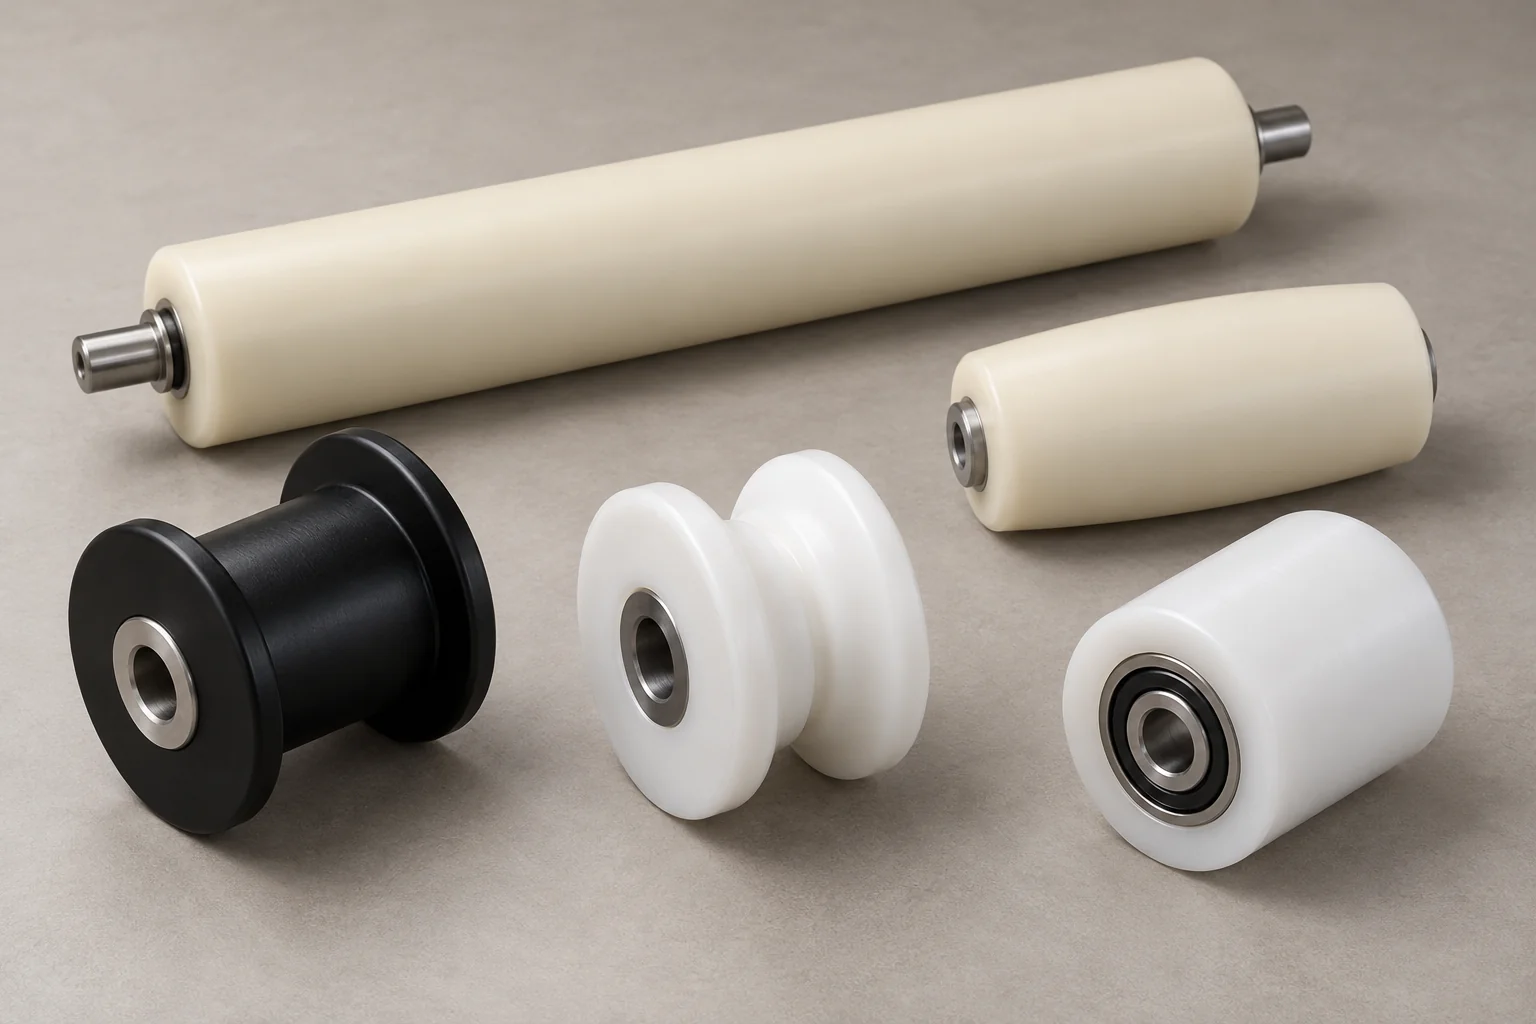
Maßgeschneiderte Druckwalzen beginnen mit der kompletten rotierenden Baugruppe: Kontaktdurchmesser, Flächenbreite, Stützanordnung und Betriebsleistung.
| Fähigkeit | TOPS Plastics |
|---|---|
| Rollentypen | Führungs-, Förder-, Umlenk-, Antriebs-, Rillen-, Ballen- und Spezialprofilrollen. |
| Materialien | Nylon, UHMW-PE, POM / Delrin, PEEK, HDPE, PET-P, PPS und bestimmte technische Qualitäten. |
| Geometrie | Kundenspezifischer Außendurchmesser, Flächenbreite, Bohrung, Nabe, Flansche, Stufen und Nuten. |
| Lagermöglichkeiten | Gleitlager, bearbeiteter Lagersitz oder eingesetztes Lager, sofern spezifiziert und vereinbart. |
| Schaftoptionen | Durchgangswellen-, Steckwellen- und kundenspezifische Wellenschnittstellen mit der Baugruppe überprüft. |
| Prozesse | CNC-Drehen, Präzisionsbohren, Sekundärfräsen und Bohren. |
| Produktion | Prototypen-, Kleinserien- und Wiederholungs-OEM-Produktion. |
| Eingabe | 2D-Zeichnungen, CAD-Modelle und Referenzmuster. Eine abgenutzte Probe erfordert eine Maßprüfung. |
| Inspektion | Außendurchmesser, Bohrung, Breite, Lagersitzgeometrie, Nutposition und Funktionsschlag gemäß der vereinbarten Zeichnung. |
Entdecken Sie die Walzengeometrie, die zu Ihrer Maschine passt. Jede Komponente wird auf Welle, Lager, Produktkontakt und Einsatz überprüft.
Führungsbänder, Schienen, Produkte oder bewegliche Komponenten. Überprüfen Sie das Rillenprofil, die Seitenlast, die Bohrungs- oder Lageranordnung und -ausrichtung.
Besprechen Sie diese Rolle →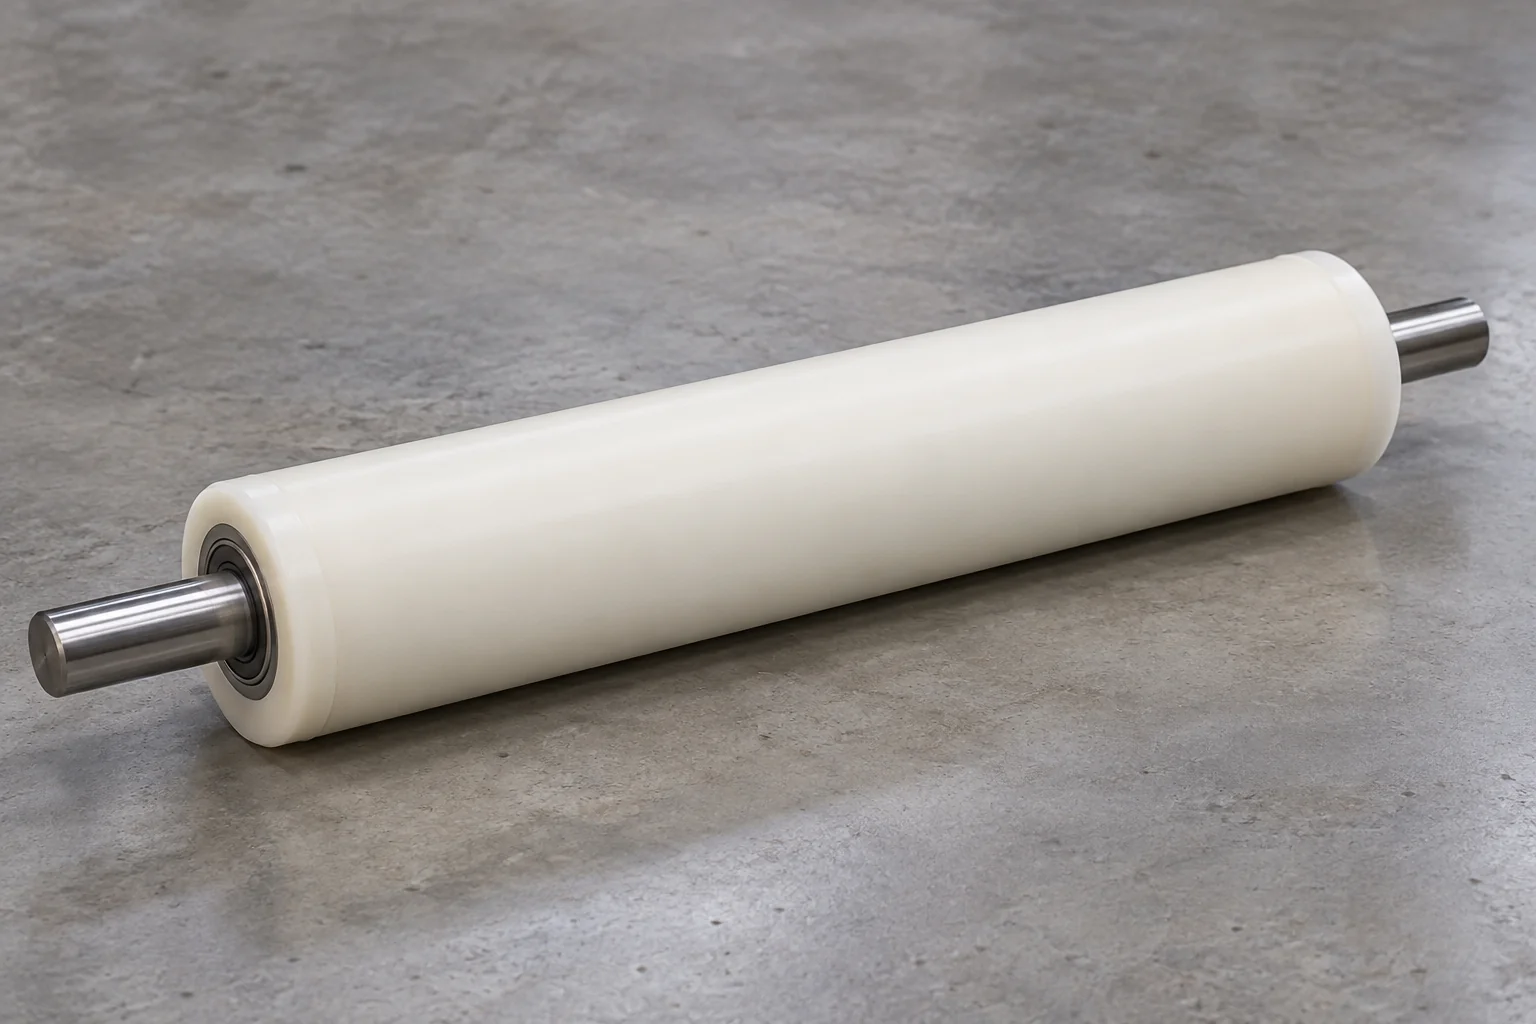
Unterstützung und Transport von Produkten in Materialtransportsystemen. Je nach Anwendung werden einfache, wellenmontierte, gelagerte und angetriebene Anordnungen geprüft.
Besprechen Sie diese Rolle →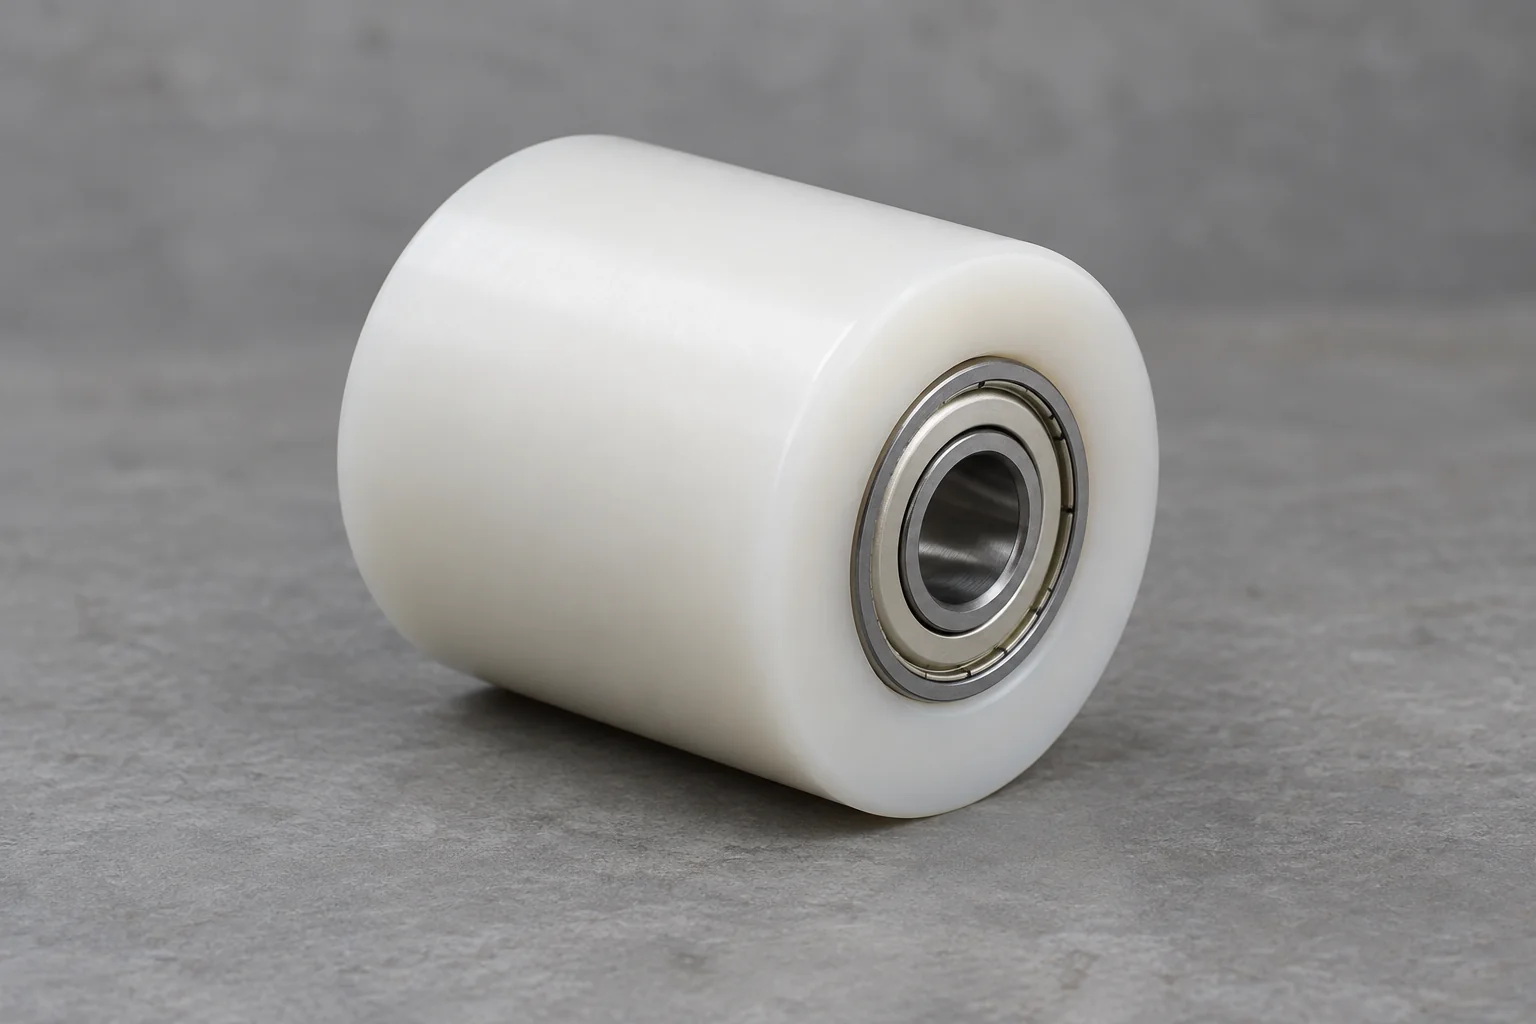
Freilaufende Stützrollen, die das Material führen oder die Band- und Schienenposition beibehalten. Geben Sie Auflage-, Geschwindigkeits- und Lagerbedingungen an.
Besprechen Sie diese Rolle →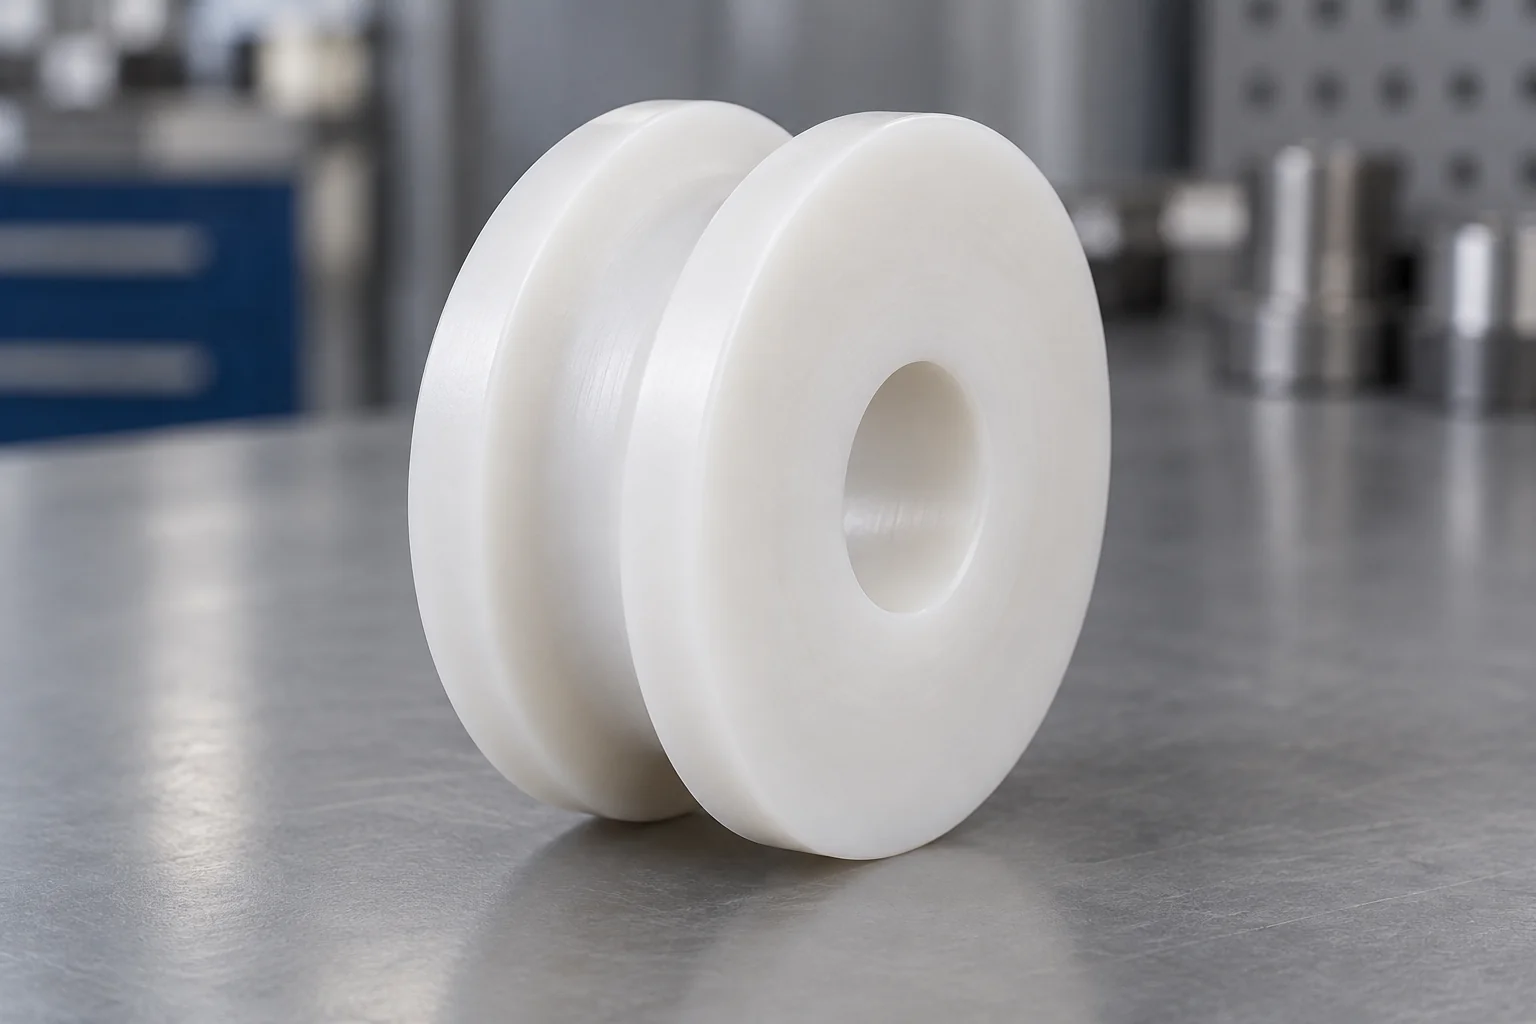
Kundenspezifische Profilrillen für Riemen, Kabel, Drähte, Seile und Produktführung. Definieren Sie Nutradius, Winkel, Tiefe und Position.
Besprechen Sie diese Rolle →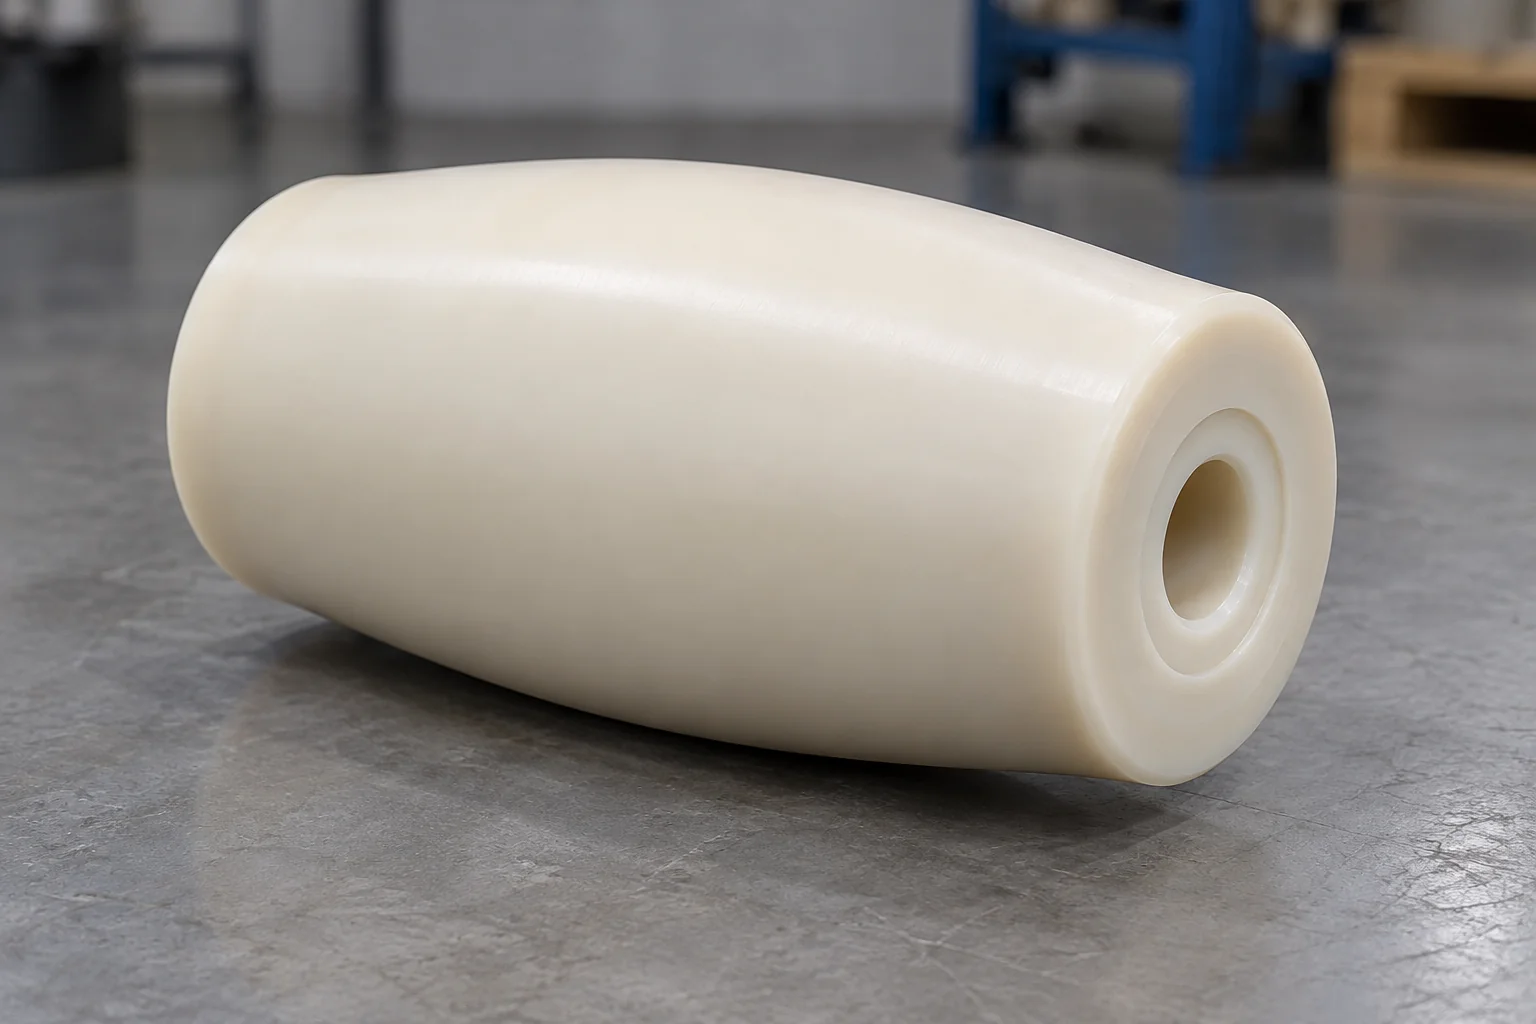
Kontrollierte ballige Laufflächen für ausgewählte Bandführungs- und Fördersysteme. Überprüfen Sie die vollständige Riemengeometrie und -spannung.
Besprechen Sie diese Rolle →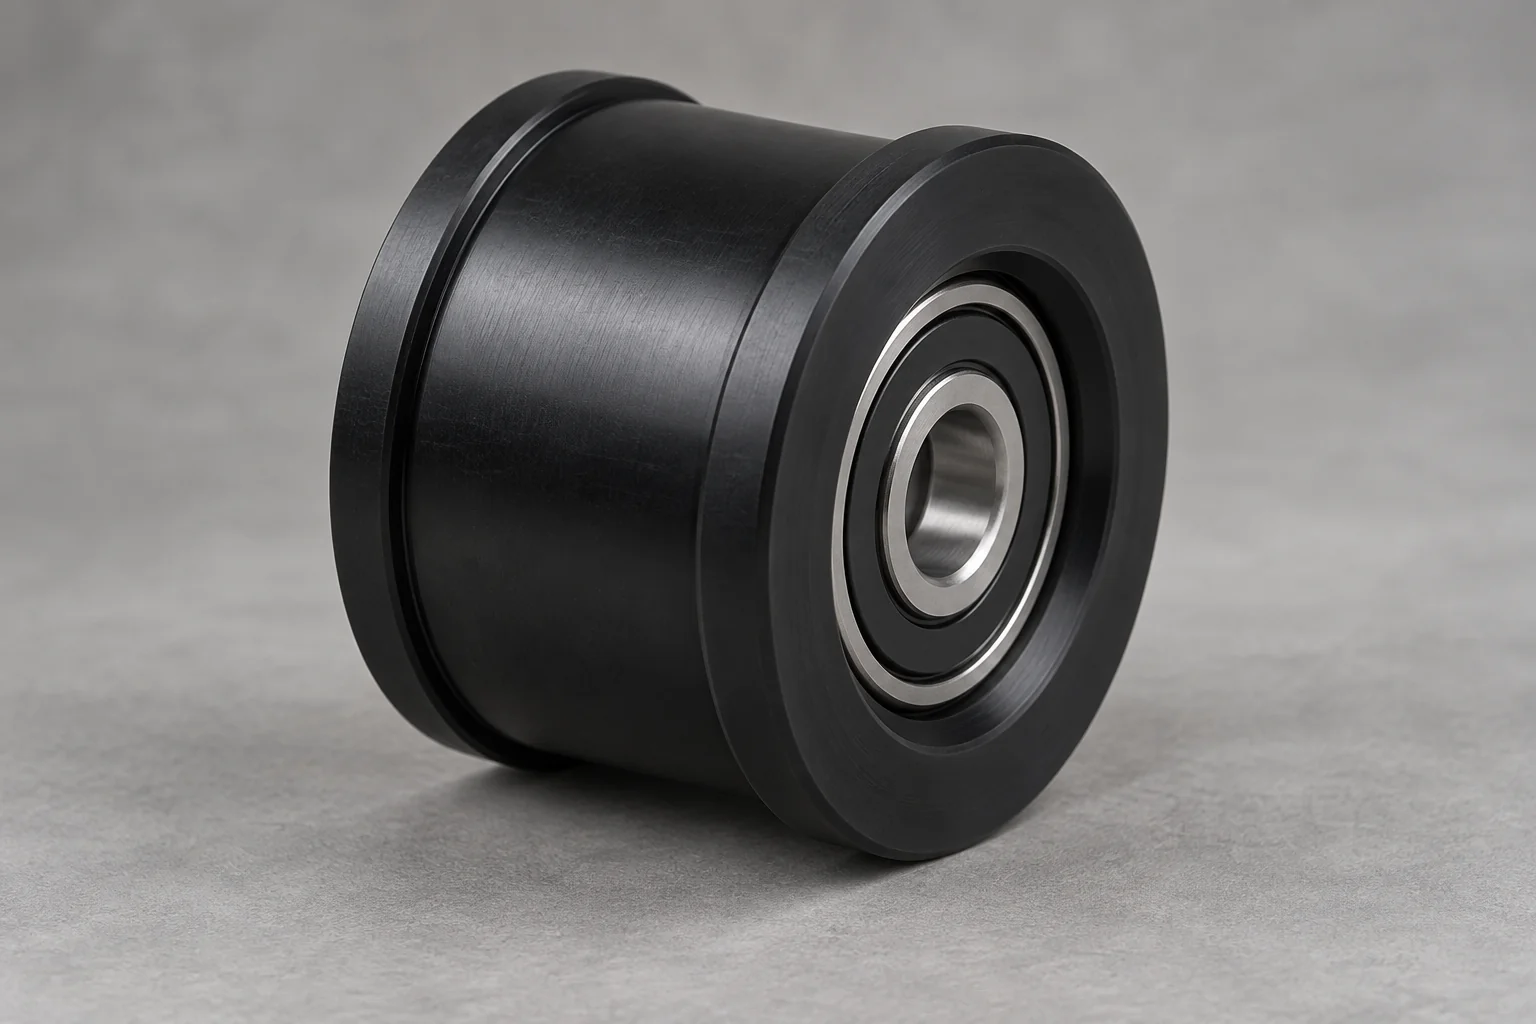
Bearbeitete Lagersitze und spezifizierte eingebaute Lageranordnungen. Definieren Sie Lagerreferenz, Aufbewahrung und Inspektionsstatus.
Besprechen Sie diese Rolle →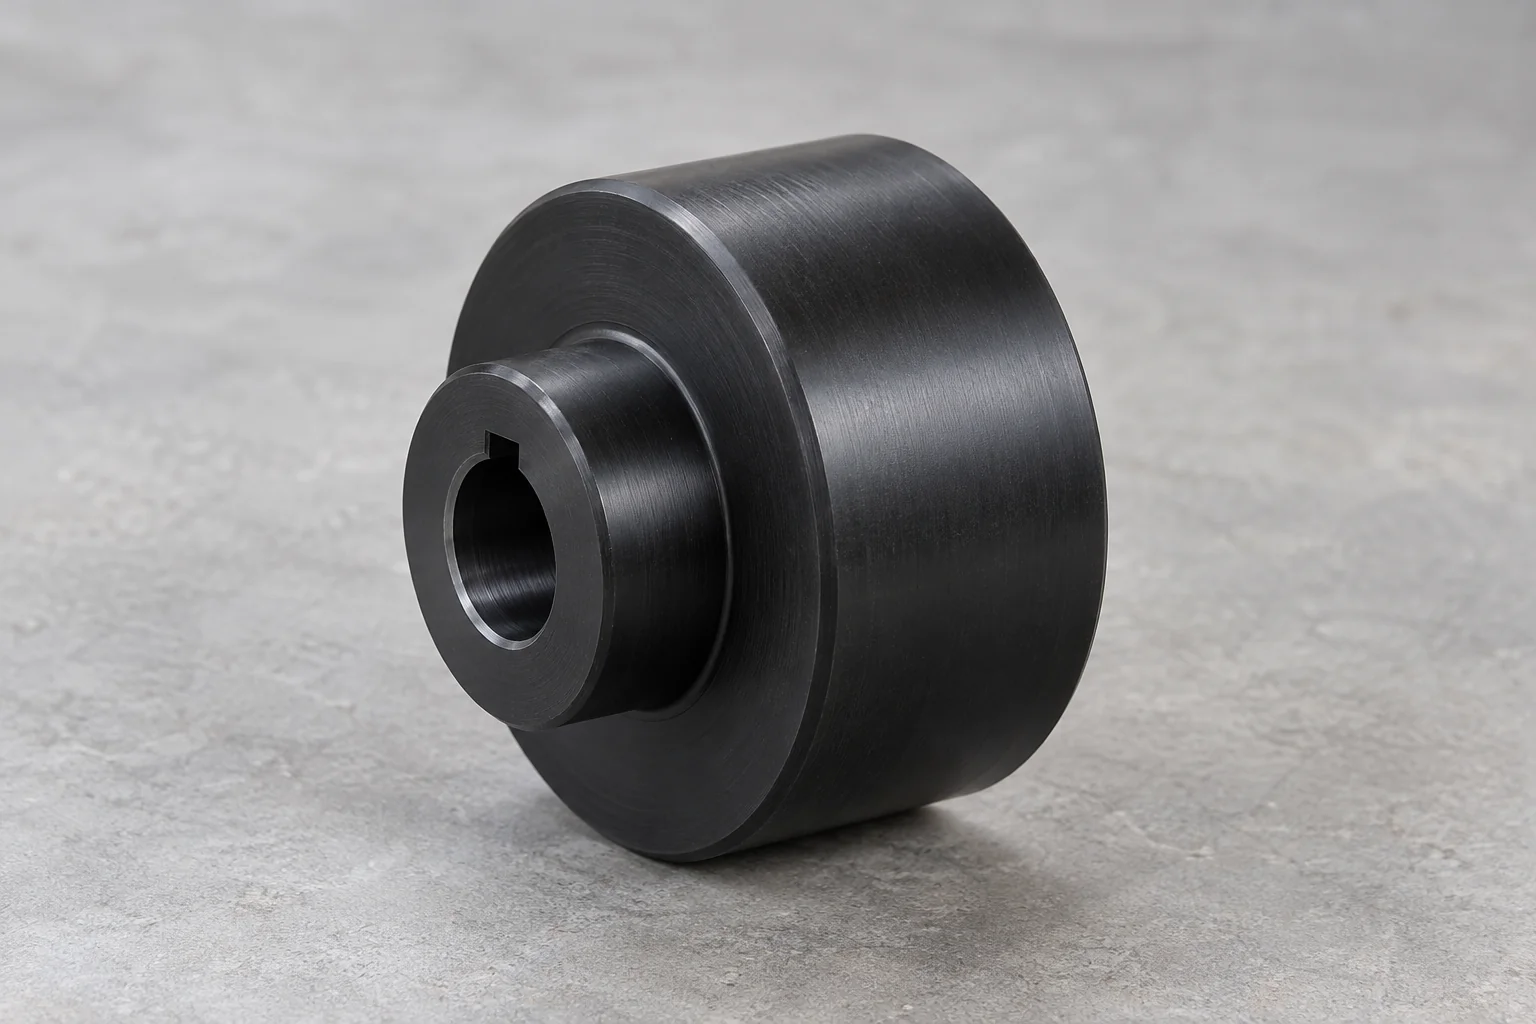
Übertragen Sie das Drehmoment über eine Welle, Nabe, Keilnut oder eine vereinbarte Antriebsschnittstelle. Überprüfen Sie die Traktion des Profils, die Nabenbelastung und die Belastung.
Besprechen Sie diese Rolle →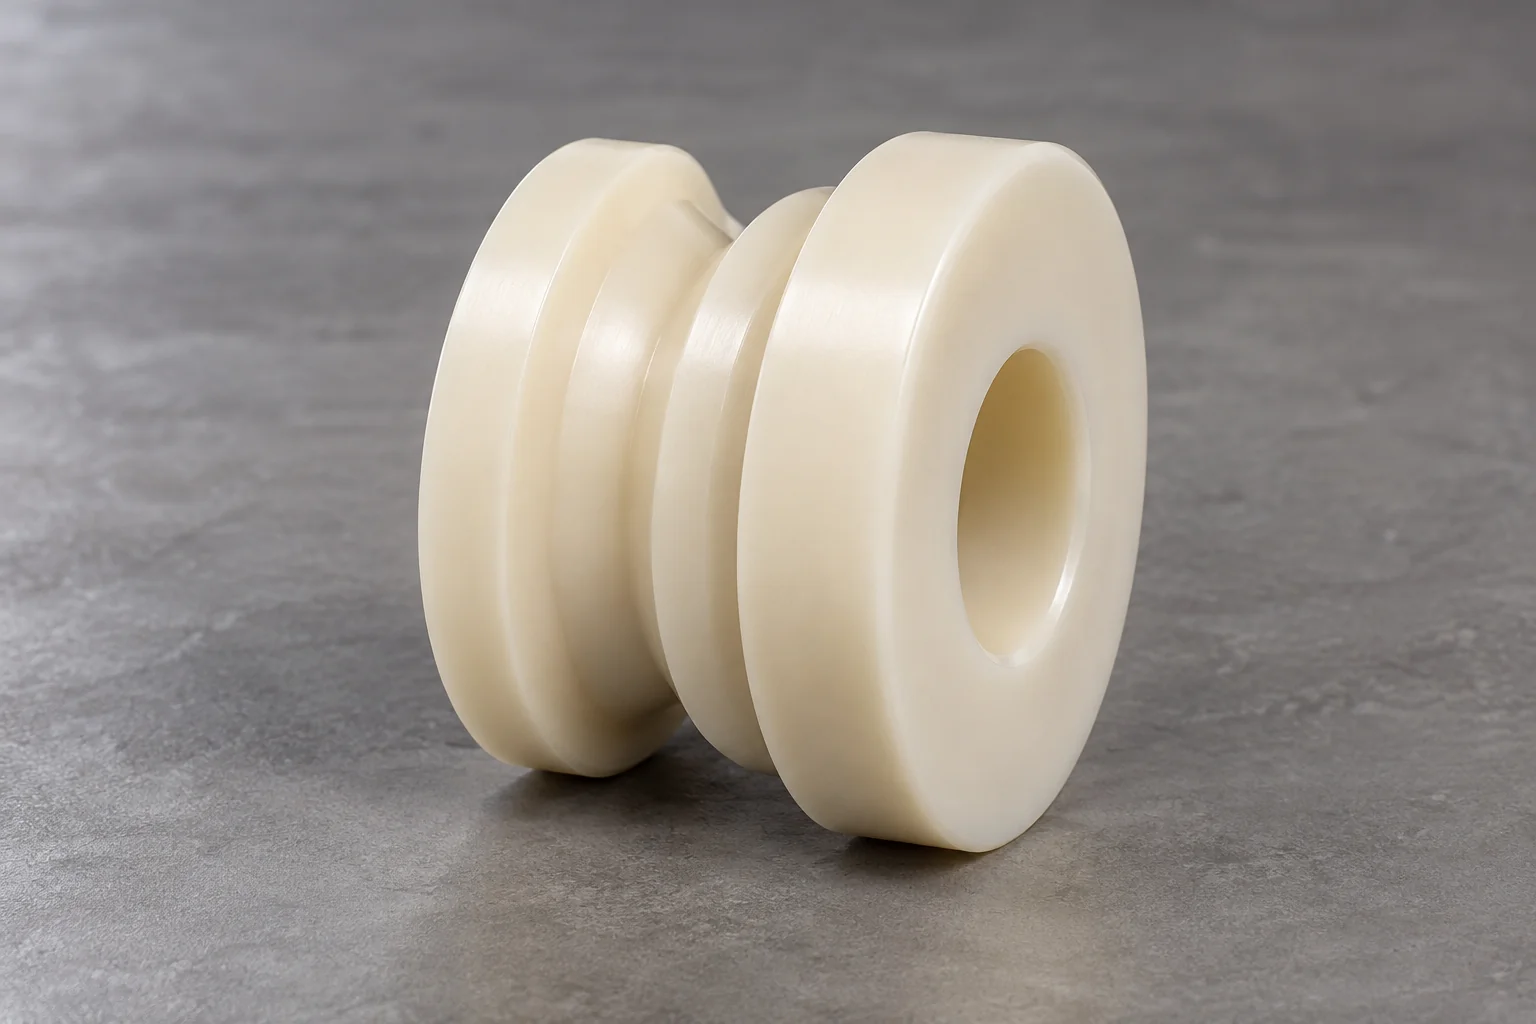
V-Nuten, U-Nuten, Stufen, Flansche, konturierte Oberflächen und maßgeschneiderte Schienen nach dem zugelassenen Profil.
Besprechen Sie diese Rolle →Kunststoffrollen sind zylindrische oder profilierte Bauteile, die bewegte Produkte und Maschinenelemente tragen, führen, transportieren, spannen oder antreiben. Technische Polymere können eine geringe Masse, Korrosionsbeständigkeit, geringere Geräuschentwicklung und einen nicht beschädigenden Kontakt bieten.
Der Durchmesser allein bestimmt nicht die Leistung der Walze. Materialsteifigkeit, Wellenunterstützung, Lageranordnung, Last, Drehzahl, Nutgeometrie, Oberflächenbeschaffenheit und die Betriebsumgebung wirken sich alle auf das Installationsergebnis aus. Ein Rollenrad, eine Riemenscheibe oder eine Riemenscheibe können eine ähnliche Form haben, ihr Kontaktprofil und ihre Antriebsfunktion müssen jedoch spezifiziert werden.
Wählen Sie den Vorteil aus, der für Ihre Maschine wichtig ist, und überprüfen Sie dann die ausgewählte Polymersorte und die Kontaktbedingungen.
Eine geringere rotierende Masse kann die Trägheit verringern und die Handhabung im Vergleich zu einer gleichwertigen Vollmetallwalze erleichtern.
Geeignete Polymere bieten Optionen für Nass-, Nass- und Chemikalieneinwirkung. Überprüfen Sie das tatsächliche Medium, die Konzentration und die Temperatur.
Der Polymerkontakt kann Stöße und Metall-auf-Metall-Geräusche reduzieren. Lager, Montage und Maschinengeschwindigkeit beeinflussen weiterhin den Geräuschpegel.
Eine geeignete, saubere Polymerlauffläche kann empfindliche Produkte schützen. Eingelagerte Verunreinigungen und abrasive Füllstoffe können dieses Verhalten verändern.
Wählen Sie das Material für den Gleit- oder Rollkontakt. Selbstschmierung ist sorten- und anwendungsspezifisch und nicht eine Eigenschaft jedes Kunststoffs.
Durch CNC-Drehen können nicht standardmäßige Durchmesser, Flächen, Nuten, Naben und Lagersitze ohne Formwerkzeuge hergestellt werden.
POM ist ein nützlicher Ausgangspunkt für Präzision und Dimensionsstabilität, Nylon für harte Belastungen, UHMW für abriebfeste Führungen und Förderer und PEEK für anspruchsvolle Temperatur- oder chemische Bedingungen. Die endgültige Auswahl hängt von der Besoldungsgruppe und dem Aufgabenbereich ab.
| Material | Typische Passform | Hauptstärke | Überprüfen Sie vor der Auswahl |
|---|---|---|---|
| Nylon/PA | Trag- und stoßbeanspruchte Rollen | Zähigkeit und Verschleißfestigkeit | Feuchtigkeitsaufnahme verändert die Abmessungen; Überprüfen Sie Konditionierung, Temperatur und Qualität. |
| UHMW-PE | Förder-, Führungs- und stoßbeaufschlagte Rollen | Abriebfestigkeit, geringe Reibung und Schlagverhalten | Eine geringere Steifigkeit und ein geringeres Kriechen können die Lagersitzretention oder einen engen Rundlauf einschränken. |
| POM / Delrin | Präzisionsmaschinen und stabile Rollengeometrie | Geringe Feuchtigkeitsaufnahme und Dimensionsstabilität | Schlag- und Temperaturverhalten hängen von der Sorte ab; Vergleichen Sie die tatsächliche Leistung mit Nylon. |
| PEEK | Hochtemperatur- oder chemisch anspruchsvolle Walzen | Thermische und chemische Leistung | Höhere Materialkosten; Verwenden Sie Gütedaten und Kontaktbelastungsgrenzen. |
| HDPE | Allgemeine Industrie- und Chemierollen | Wirtschaftlicher Lagerbestand und chemische Beständigkeit | Geringere Steifigkeit, Kriechen und thermische Bewegung. |
| PET-P | Präzisionsmechanische Walzen im Einsatz bei geringer Feuchtigkeit | Geringe Feuchtigkeitsaufnahme und Dimensionsstabilität | Kerbempfindlichkeit und Schlagverhalten bedürfen einer Überprüfung. |
| PPS | Technische Walzen mit thermischen oder chemischen Anforderungen | Geringe Feuchtigkeitsaufnahme und thermische/chemische Stabilität | Sprödigkeit und Verstärkung können Auswirkungen auf den Stoß- und Kontaktverschleiß haben. |
Es gibt kein allgemeingültig bestes Kunststoffwalzenmaterial. Geben Sie die unterstützte Last, Geschwindigkeit, Stützspanne, Produktkontakt, Reinigungsprozess und Temperaturbereich an. Für Lebensmittelkontakt- oder elektrische Anforderungen sind die genaue Materialqualität und entsprechende Dokumente erforderlich.
Definieren Sie jede Funktionsfläche und ihre Beziehung zur Bohrung oder Lagerachse. Die Abmessungen werden auf Herstellbarkeit überprüft und nicht als fester Lagergrößenbereich angeboten.
| Parameter | Anpassung/Zeichnungseingabe |
|---|---|
| Außendurchmesser | Kundenspezifischer Außendurchmesser mit Funktionstoleranz und Messbedingungen. |
| Rollenbreite / Flächenlänge | Maßgeschneiderte Arbeitsfläche und Gesamtlänge; inklusive Montagefreiraum. |
| Bohrungsdurchmesser | Kundenspezifische Glattbohrung, Passfederbohrung oder Stufenbohrung. |
| Nabendurchmesser | Kundenspezifischer integrierter Nabendurchmesser und Vorsprung. |
| Rillenform | U-, V-, Riemen-, Kabel- oder zeichnungsspezifische Kontur. |
| Nutbreite/-tiefe | Geben Sie Breite, Tiefe, Fußradius oder Winkel und axiale Position an. |
| Kronenprofil | Definieren Sie Kronenhöhe, Radius oder Vollprofil und die Arbeitsfläche. |
| Flansche | Benutzerdefinierte Höhe, Dicke, Abstände und Kantenradien. |
| Lagersitz | Definieren Sie Lagerbezeichnung, Außendurchmesser, Sitztiefe, Schulter und Halterung. |
| Keilnut | Geben Sie Breite, Tiefe, Länge und Winkelverhältnis an. |
| Wellenschnittstelle | Durchgangswelle, Steckwelle, Abflachungen, Antriebsverbindung und Halterung. |
| Querlöcher | Benutzerdefinierte Position, Größe, Gewinde und Verhältnis zur Lauffläche. |
| Oberflächenbeschaffenheit | Material- und anwendungsabhängig; Arbeitskontaktflächen und Akzeptanz definieren. |
Ein Lagersitz aus Kunststoff sollte nicht automatisch das für ein Metallgehäuse angegebene Übermaß aufweisen. Polymersteifigkeit, Kriechen, Wandstärke und Wärmeausdehnung wirken sich auf den Lagerhalt, die Ringverformung und das Einbauspiel aus.
Geben Sie an, ob sich die Rolle frei auf der Welle dreht oder mitdreht. Überprüfen Sie für den Gleitkontakt die Wellenbeschaffenheit, das Spiel, die Schmierung und die Lagerdaten des Materials.
Geben Sie die Lagerbezeichnung, den Außendurchmesser, die Breite und die Befestigungsmethode an. Überprüfen Sie die Beeinträchtigung der Sitzwandstärke, der Polymersorte, der Montagemethode und des gesamten Temperaturbereichs.
Eine Keilnut überträgt das Drehmoment durch Bohrung und Nabe. Definieren Sie Schlüsselgröße, Drehmoment, Wandabschnitt und Haltekraft. Beurteilung der Spannungskonzentration und des Kriechens unter Dauerlast.
Geben Sie Wellendurchmesser, Länge, Material, Lagerpositionen und Stützstellen an. Geben Sie an, ob die Welle stillsteht oder sich mit der Rolle dreht.
Definieren Sie beide Endverbindungen, Eingriffslänge und Ausrichtung. Stützabstand und Endkonstruktion beeinflussen die Biegung und Lagerausrichtung.
Vereinbaren Sie vor der Bearbeitung die Passung von Sitz und Welle. Übermäßiger Eingriff kann das Polymer oder den Lagerring verformen; Eine unzureichende Retention kann zu Bewegungen nach Temperaturänderungen oder längerem Betrieb führen. Möglicherweise ist ein vollständiger Montageversuch erforderlich.
Das Laufprofil steuert, wo die Last transportiert wird und wie das Produkt bzw. Band geführt wird. Definieren Sie die passende Geometrie, anstatt nur einen Nutnamen anzugeben.
Zur Unterstützung und zum Transport. Geben Sie den Profildurchmesser, die Laufflächenlänge, die Oberfläche und den Anpressdruck an. Traktion ist nicht allein durch Laufruhe gewährleistet.
Für Rundprodukte, Kabel oder geführte Bauteile. Geben Sie den Wurzelradius, die Tiefe, die Öffnungsweite und den passenden Durchmesser an, um konzentrierten Kantenkontakt zu vermeiden.
Für Schienen-, Band- oder geführte Bewegungsanwendungen. Definieren Sie den eingeschlossenen Winkel, die Wurzelentlastung, die Tiefe und die Ausrichtung mit der passenden Schiene oder dem passenden Band.
Ein kontrolliertes konvexes Profil kann die Spurführung in ausgewählten Bandsystemen beeinflussen. Crown behebt nicht jedes Tracking-Problem. Riemenspannung, Riemenscheibenausrichtung und Förderergeometrie müssen überprüft werden.
Belastbarkeit und Lebensdauer müssen für das komplette Rollen-, Wellen-, Lager- und Kontaktsystem beurteilt werden. Ein Außendurchmesser oder Materialname kann keine universelle Tragzahl festlegen.
Nur konzeptionelle Balkenbeziehung. F: Last · L: Stützweite · E: Modul · I: Abschnittssteifigkeit. Für die tatsächliche Rollendimensionierung sind die Auflage-, Wellen-, Kontakt- und Kriechbedingungen erforderlich.
Eine höhere Kontaktlast erhöht die Durchbiegung von Rolle und Welle. Berücksichtigen Sie Spitzenlasten, Stöße, Arbeitszyklen und die Art und Weise, wie die Last über die Ortsbrust verteilt wird.
Längere Spannweiten verstärken die Biegung und können die Spurführung verändern. Geben Sie den tatsächlichen Abstand zwischen den Stützen an, nicht nur die Rollenlänge.
Die Geschwindigkeit beeinflusst die Lagerauswahl, die Kontakterwärmung und die Auswuchtung. Geben Sie Drehzahl, Oberflächengeschwindigkeit, Start-Stopp-Betrieb und Dauerbetrieb an.
UHMW, POM und PEEK reagieren bei gleicher Last unterschiedlich. Modul ändert sich mit Temperatur und Zeit; Für eine anhaltende Verformung sind Kriechdaten erforderlich.
Produkthärte, Partikel, Kantenbelastung und Reinigungschemikalien beeinflussen den Verschleiß. Überprüfen Sie den Anpressdruck und eventuelles Gleiten zwischen Lauffläche und Produkt.
Für ein vereinfachtes Balkenkonzept skaliert die Durchbiegung mit Last × Stützweite³ ÷ (Modul × Abschnittssteifigkeit). Hierbei handelt es sich um eine konzeptionelle Beziehung und nicht um eine vollständige Formel zur Rollendimensionierung: Auflagebedingungen, Lastverteilung, Wellenbeitrag, Kontaktverformung und Polymerkriechen bestimmen das tatsächliche Ergebnis.
Schließen Sie die Lebensdauer der Walze nicht allein aus der Rangfolge des Materialverschleißes ab. Validieren Sie kritische Baugruppen bei repräsentativen Belastungs-, Geschwindigkeits-, Temperatur- und Verschmutzungsgraden.
Bei Präzisionsrollen ist das Verhältnis des Außendurchmessers zur Bohrung oder Lagerachse, der Gesamtschlag, die Lagersitzgeometrie und die Nutposition oft wichtiger als das Festziehen aller Außenmaße.
| Funktion | Warum es wichtig ist |
|---|---|
| Rollen-Außendurchmesser | Produktkontakt, Antriebsübersetzung und Einbauspiel. |
| Bohrung | Wellenspiel oder Lagerpassung. |
| Konzentrizität von Außendurchmesser und Bohrung | Zusammenhang zwischen Arbeitsprofil und Rotationsachse. Definieren Sie das Datum und die geometrische Steuerung. |
| Gesamtrundlauf | Rotationskonsistenz, Vibration und Tracking; Geben Sie die geprüfte Fläche und die Bezugsachse an. |
| Rollenbreite | Axialspiel und Kontaktabdeckung. |
| Rillenposition | Riemen-, Kabel- oder Produktausrichtung. |
| Rillenprofil | Kontaktgeometrie, Führung und lokale Spannung. |
| Lagersitz | Retention, Ausrichtung und Verformung des Lagerrings. |
| Rechtwinkligkeit der Fläche | Axiale Ausrichtung relativ zum Rotationsbezugspunkt. |
Geben Sie den Bezugspunkt, den Prüfaufbau, die Messtemperatur und die Materialkonditionierung an. Der Rundlauf umfasst die Auswirkungen von Geometrie und Einrichtung; Ein Rundlaufmesswert allein isoliert die Konzentrizität nicht. Enge Passungen und dünne Wände erfordern eine projektspezifische Toleranzprüfung, insbesondere bei UHMW oder feuchtigkeitsempfindlichem Nylon.
Tragen Sie die funktionalen Anforderungen in die Zeichnung ein und überprüfen Sie den Einbauzustand vor der Produktion.
Vergleichen Sie Steifigkeit, Verschleiß, Temperatur, Feuchtigkeit, Chemikalien und Produktkontakt; Wählen Sie Nylon, POM oder UHMW nicht allein aufgrund des Preises.
Geben Sie das komplette Stützsystem, die Lagerangaben und ob sich die Rolle oder Welle dreht, an.
Lassen Sie um Bohrungen, Nuten und Lagersitze ausreichend Platz, um Verformungen beim Klemmen, bei der Montage und bei der Wartung standzuhalten.
Stimmen Sie Übermaß und Halt mit der Lagerspezifikation, der Polymersorte, der Wandstärke und dem Temperaturbereich ab.
Identifizieren Sie die Lauffläche und die Bezugsachse und geben Sie an, ob die Prüfung am blanken Teil oder an der montierten Rolle erfolgt.
Überprüfen Sie Passung und Spiel bei minimaler und maximaler Temperatur, insbesondere bei großen Durchmessern und Stahl-Lager-Schnittstellen.
Definieren Sie die Konditionierung und den Feuchtigkeitszustand, der für die Maßabnahme verwendet wird. Die Einbaumaße können sich je nach Luftfeuchtigkeit ändern.
Geben Sie Breite, Tiefe, Radius oder Winkel, axiale Position, Kantenübergänge und passende Geometrie an.
Das CNC-Drehen ist der Hauptprozess für die Rotationswalzengeometrie. Sekundäre Vorgänge folgen den Antriebsmerkmalen und Montageanforderungen Ihrer Zeichnung.
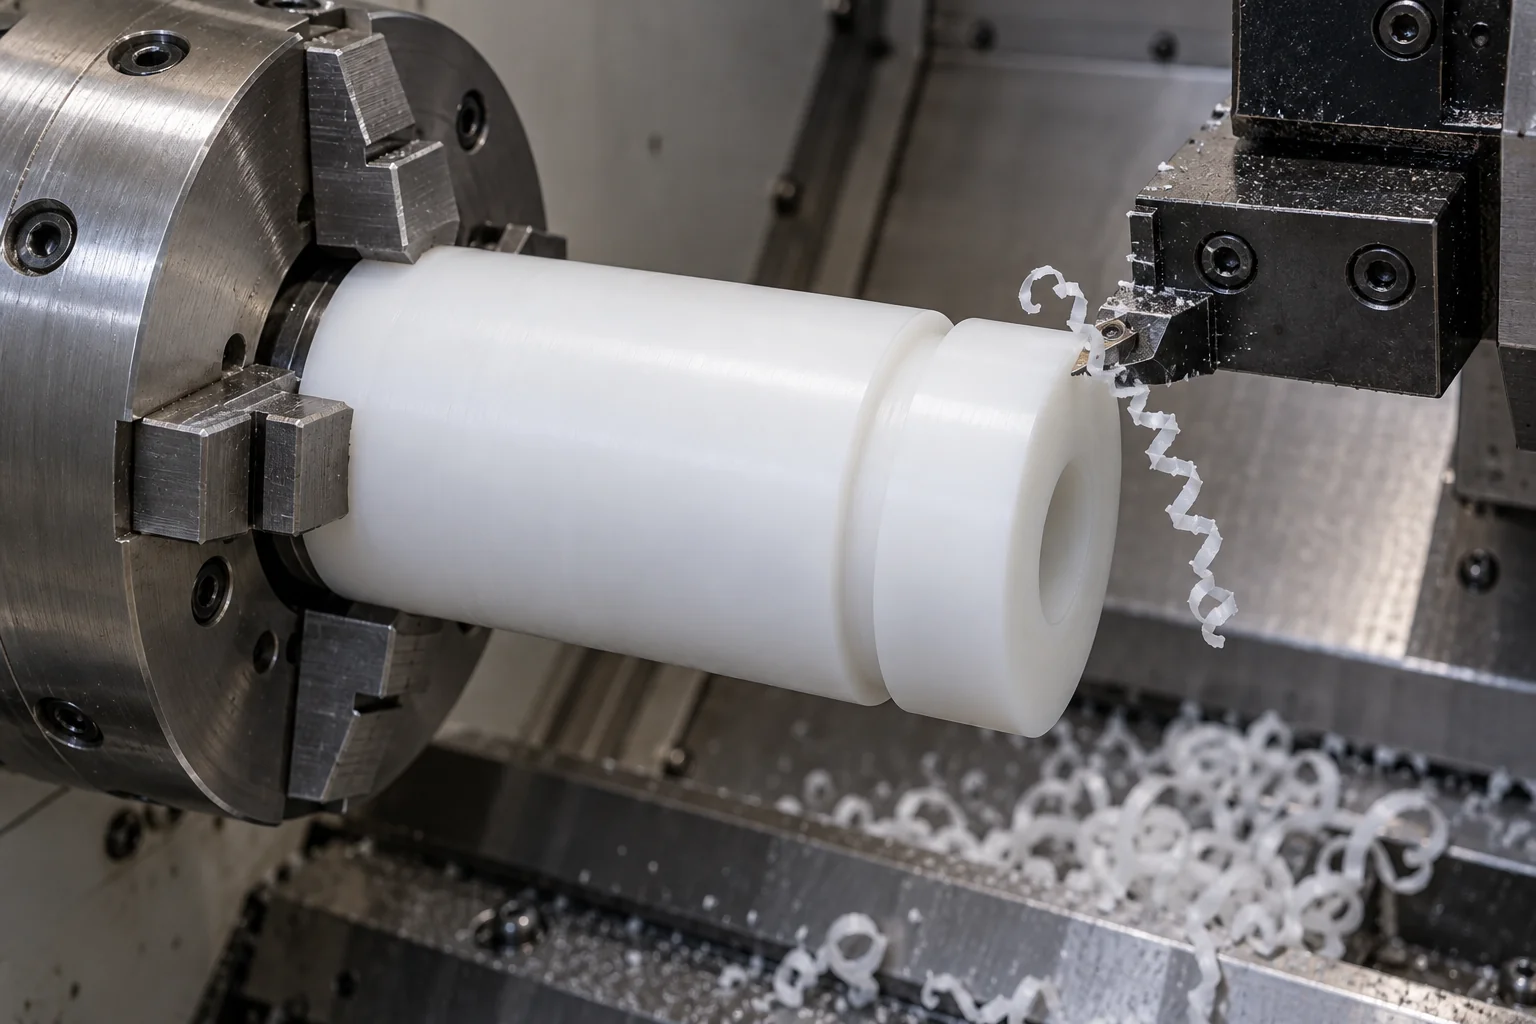
Bearbeiten Sie Außendurchmesser, Flächen, Bohrungen, Naben, Schultern, Stufen und Umfangsnuten mit geeigneter Unterstützung und kontrollierter Spannung.
Wellenbohrungen und Lagersitze entsprechend dem gewählten Bezugspunkt fertigstellen. Überprüfen Sie die Wandstärke, den Werkzeugzugang und die Messung nach der Freigabe.
Bearbeiten Sie Keilnuten, Abflachungen, Querlöcher, Antriebsmerkmale und Verdrehsicherungsdetails unter Beibehaltung ihrer Beziehung zur Rollenachse.
Sofern angegeben und vereinbart, installieren Sie Lager oder Wellen mit einer überprüften Methode. Definieren Sie den Halt, den Montagekraftpfad und die installierte Akzeptanz.
Überprüfen Sie Außendurchmesser, Bohrung, Funktionsrundlauf, Nutgeometrie und Zeichnungsmaße nach dem vereinbarten Stabilisierungs- und Montagezustand.
Kunststoffrollen zeichnen sich durch geringe Masse, Korrosionsbeständigkeit, leiseren Kontakt und schonende Handhabung aus. Metall eignet sich oft für Konstruktionen, bei denen Steifigkeit, sehr hohe Belastung oder Wärmeleitung im Vordergrund stehen.
| Faktor | Kunststoffrollen | Metallrollen |
|---|---|---|
| Gewicht | Im Allgemeinen niedriger für vergleichbare Volumengeometrie | Im Allgemeinen höher; Hohlbauweise verändert den Vergleich |
| Lärm | Kann Kontakt- und Aufprallgeräusche reduzieren | Hängt von Kontakt, Lagerung und Struktur ab |
| Korrosion | Starke Optionen mit einer kompatiblen Polymersorte | Abhängig von Legierung, Beschichtung und Belichtung |
| Oberflächenmarkierung | Kann bei geeignetem, sauberem Profilmaterial niedriger sein | Kontakthärte und Oberflächenbeschaffenheit können Markierungen auf Produkten hinterlassen |
| Steifheit | Unten; Durchbiegung und zeitabhängiges Kriechen prüfen | Normalerweise höher |
| Hochbelastbar | Begrenzt durch Geometrie, Kontaktspannung und Temperatur | Oft besser für hohe Steifigkeit oder hohe Belastungsanforderungen |
| Wärmeleitfähigkeit | Unten; Reibungswärme kann lokal bleiben | Normalerweise höher |
| Chemische Umgebungen | Wählen Sie aus kompatiblen Polymertypen | Legierungs- und chemikalienabhängig |
Vergleichen Sie komplette Baugruppen und nicht nur die Materialdichte. Eine Polymerlauffläche auf einem Metallkern kann für einige Aufgaben geeignet sein, Konstruktion und Fertigungsumfang erfordern jedoch eine gesonderte Prüfung.
Passen Sie die Lauffläche und die Lageranordnung an das zu handhabende Produkt und die Maschinenumgebung an.
Führungs-, Umlenk- und Transportrollen für Produktbewegung, Stauung und Bandunterstützung.
Produktführungs-, Andruck- und Handhabungsrollen mit definierter Kontaktgeometrie und Oberflächenanforderungen.
Bei Bedarf werden Walzen aus speziell dokumentierten Qualitäten hergestellt. Bestätigen Sie vor der Bestellung die Lebensmittelkontaktbedingungen, Reinigungsmittel und die Rückverfolgbarkeit.
Präzise Führungs-, Lauf- und Positionierungsrollen mit kontrolliertem Rundlauf und Montageverhältnissen.
Gegebenenfalls nicht beschädigender Kontakt oder elektrische Isolierung. Das ESD-Verhalten erfordert eine bestimmte Qualität und Validierung.
Vorrichtungs-, Handhabungs- und Produktionsrollen, ausgewählt nach Belastung, Verschmutzung und Einsatz.
Verschleißfeste Bewegungs- und Stützrollen für kundenspezifische Geräte und OEM-Baugruppen.
Beginnen Sie mit der Funktionsvalidierung und behalten Sie dann die für Nachbestellungen erforderlichen Material-, Bezugs- und Prüfanforderungen bei.
Bewerten Sie Geometrie, Material, Nutform, Lagerpassung, Spurführung und eingebauten Rundlauf, bevor Sie die Produktionszeichnung genehmigen.
CNC-Fertigung für kundenspezifische Maschinen, Ersatzbaugruppen und spezielle OEM-Systeme, ohne sich auf Gusswerkzeuge festlegen zu müssen.
Kontrollieren Sie die Lagerqualität, die Überarbeitung der Zeichnung, das Bearbeitungsprogramm, die Lagersitze, den Montagezustand und die vereinbarten Prüfprotokolle.
Definieren Sie kritische Merkmale und Messverfahren anhand der Zeichnung. Ausrüstung, Stichprobenumfang und Prüfbericht werden für jedes Projekt vereinbart.
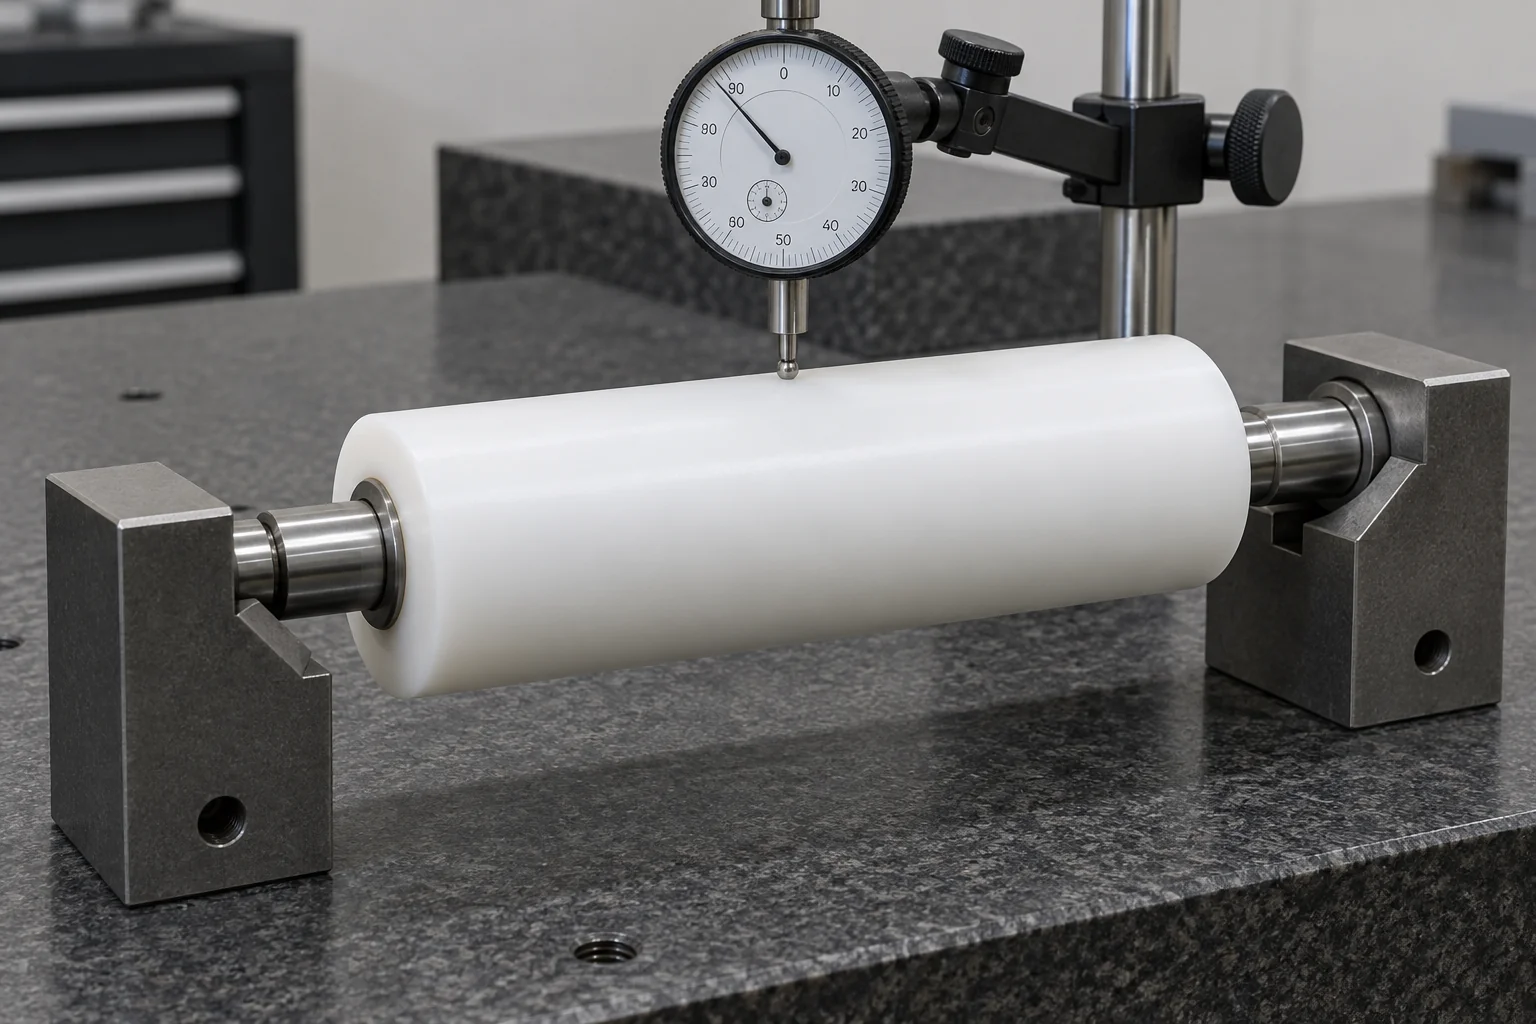
Bestätigen Sie die angegebene Polymersorte, die Bestandsidentifikation und die angeforderte Dokumentation.
Legen Sie Funktionsflächen, Bezugsachsen, Akzeptanzgrenzen und Prüfbedingungen fest.
Messen Sie Außendurchmesser, Bohrung und Breite mit für Material und Geometrie geeigneten Methoden.
Überprüfen Sie Sitzdurchmesser, Tiefe, Schulter und die vereinbarte freigegebene oder montierte Passung.
Verwenden Sie einen definierten Bezugspunkt, um die Laufflächendrehung und die angegebene geometrische Beziehung zu beurteilen.
Überprüfen Sie Radius oder Winkel, Breite, Tiefe und axiale Position anhand der Zeichnung.
Überprüfen Sie Grate, Kantenzustand, Bearbeitungsspuren und die spezifizierte Arbeitsflächenabnahme.
Schützen Sie Laufflächen, Lagerschnittstellen und Komponentenkennzeichnung während des Versands.
Abhängig von der Funktion können Mikrometer, Bohrungsmessgeräte, Anzeigeeinrichtungen oder Profilmessmethoden geeignet sein. Vereinbaren Sie die tatsächliche Methode, bevor Sie eine Messfähigkeit beanspruchen; Eine optische Prüfung oder der Einsatz eines KMG ist nur bei ausdrücklicher Bestätigung inbegriffen.
Eine Rolle ist mehr als ein Durchmesser: Materialsteifigkeit, Stützweite, Lager, Rundlauf, Rillenprofil, Geschwindigkeit und Belastung müssen gemeinsam überprüft werden.
Beim CNC-Drehen lag der Schwerpunkt auf den Arbeitsprofil-, Bohrungs- und Axialbeziehungen.
Mehrere technische Kunststoffe im Vergleich zur tatsächlichen Anwendung überprüft.
Kundenspezifische Nuten, Bohrungen, Naben, Flansche und Lagersitze.
Lager- und Wellendetails, die bei der passenden Baugruppe berücksichtigt werden.
Planlauf- und Maßabnahme anhand der vereinbarten Daten geplant.
Ein Weg von der Passprüfung zur Kleinserien- und wiederkehrenden Produktion.
Antriebsfunktionen und spezifizierte Montageunterstützung, sofern vereinbart.
Fertigung nach genehmigten Zeichnungen; Proben helfen bei der Festlegung der Geometrie, der Verschleiß muss jedoch beurteilt werden.
Praktische Antworten zur Spezifikation, Auswahl und Beschaffung kundenspezifischer Polymerwalzen.
Kunststoffrollen tragen, führen, transportieren, spannen oder treiben Produkte und Maschinenelemente an. Zu den typischen Einsatzgebieten gehören Förderbänder, Verpackungsmaschinen, Automatisierung, Produkthandhabung und kundenspezifische Industrieanlagen.
Es gibt kein einzelnes bestes Material. POM eignet sich für viele Präzisionsaufgaben, Nylon bietet Zähigkeit, UHMW bietet Abriebfestigkeit und geringe Reibung und PEEK ist für anspruchsvolle Hitze- oder chemische Bedingungen geeignet. Sorte, Belastung und Umgebung entscheiden über die endgültige Wahl.
Es kommt auf die Pflicht an. Nylon ist im Allgemeinen steifer und eignet sich für härtere Belastungen, während UHMW häufig für Abrieb-, Stoß- und reibungsarmen Kontakt verwendet wird. Für die Feuchtigkeitsaufnahme und das UHMW-Kriechen von Nylon sind unterschiedliche Toleranzen erforderlich.
POM ist aufgrund seiner geringen Feuchtigkeitsaufnahme, Bearbeitbarkeit und Dimensionsstabilität häufig geeignet. Für die endgültige Walze müssen noch Bezugswerte, Rundlauffehler, Lagerpassung, Temperaturbereich und Materialqualität überprüft werden.
Ja, Kunststoffrollen können mit Lagersitzen bearbeitet und nach Vereinbarung mit spezifizierten Lagern geliefert werden. Geben Sie die Lagerbezeichnung, die Haltemethode, die axiale Belastung und den erforderlichen Montagezustand an.
Es gibt keinen universellen Interferenzwert für alle Kunststoffrollen. Bestimmen Sie es anhand der Lagerspezifikation, der Polymersteifigkeit, des Kriechens, der Wandstärke, der Betriebstemperatur und der Haltemethode. Kopieren Sie nicht automatisch eine Metallgehäusepassung.
Der funktionelle Laufflächenrundlauf, das Verhältnis von Außendurchmesser zu Bohrung, die Geometrie des Lagersitzes und die Rillenposition sind oft am wichtigsten. Geben Sie den Bezugspunkt, den Messaufbau, die Temperatur und die Konditionierung an und geben Sie an, ob das Teil blank oder montiert geprüft wird.
Ja, kundenspezifische V-Nut-, U-Nut- und andere zeichnungsspezifische Rollenprofile können für die Bearbeitung überprüft werden. Geben Sie Nutbreite, Tiefe, Radius oder Winkel, Position, passendes Profil und kritische Kontaktanforderungen an.
Sie können bei geeigneten Anwendungen Schlag- und Kontaktgeräusche reduzieren. Der Lärm hängt auch vom Lagerzustand, der Geschwindigkeit, der Montage, der Ausrichtung und dem gehandhabten Produkt ab. Daher sollte ein leiseres Ergebnis in der Maschine validiert werden.
Wir können Zeichnungen, CAD-Modelle und Referenzmuster für die kundenspezifische Walzenfertigung prüfen. Ein getragenes Muster gibt keine verlässliche Auskunft über die ursprüngliche Passform oder Materialgüte; Vereinbaren Sie vor der Produktion die wiederhergestellten Abmessungen, kritischen Merkmale und eine genehmigte Zeichnung.
Der Durchmesser ist nur der Anfang.
Laden Sie Ihre Rollenzeichnung, Ihr CAD-Modell oder Beispielfotos hoch und geben Sie Material, Außendurchmesser, Gesichtsbreite, Bohrungs- oder Lagerkonfiguration, Nutprofil, Wellendetails, Last, Geschwindigkeit und Betriebsumgebung an. Wir können die Geometrie und das Material vor dem Angebot überprüfen. Kontaktieren Sie uns, um ein physisches Referenzmuster zu vereinbaren.
Firma, Name, E-Mail und Telefonnummer sind erforderlich. Land, Teilenummer, Menge und Zeichnungs-Upload sind optional. Fügen Sie die technischen Details Ihrem Zeichnungspaket oder Ihrer E-Mail bei. Es ist nicht erforderlich, ein langes technisches Formular auszufüllen.
info@tops-precision.comSTEP / STP / IGES / X_T / DWG / DXF / PDF oder ZIP, maximal 10 MB. Größere Pakete können per E-Mail geteilt werden. Vereinbaren Sie den vertraulichen Umgang mit Dateien, bevor Sie vertrauliche Zeichnungen senden.