01
Kunststoff-Gleitlager
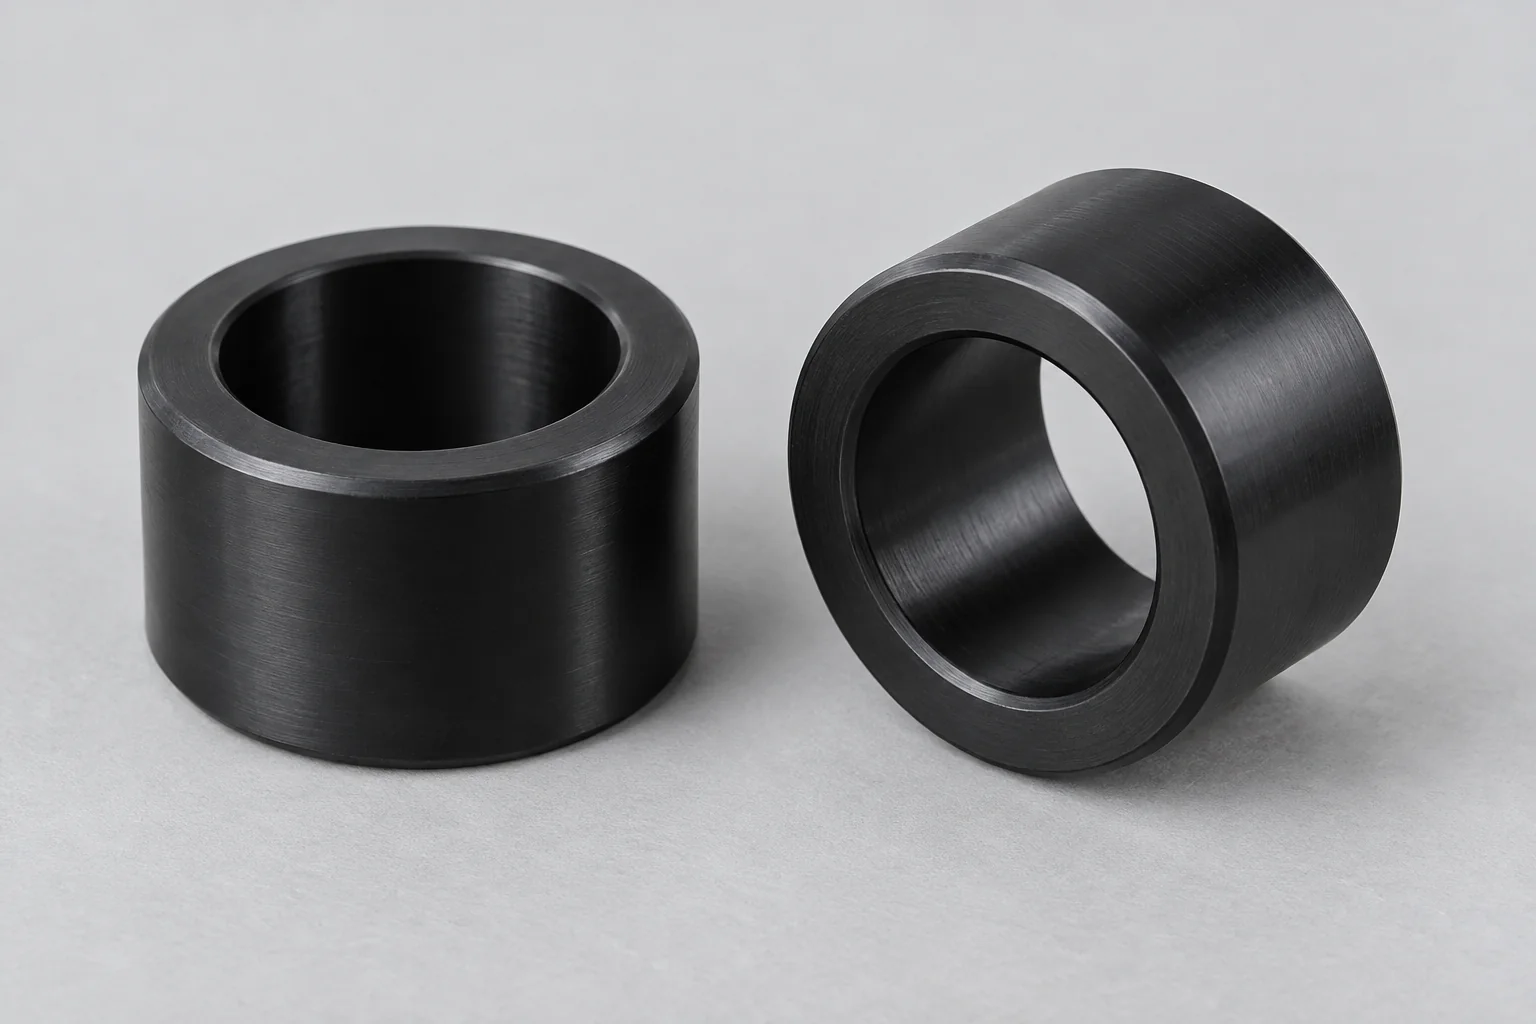
Gleitlager für rotierende oder oszillierende Bewegungen in Wellen, Drehpunkten, Führungsmechanismen und Industrieanlagen.
Besprechen Sie dieses Lager →
FÜR DAS BEWEGUNGSSYSTEM SPEZIFIZIERT
TOPS Plastics fertigt kundenspezifische Kunststofflager und Präzisionsgleitlagerkomponenten für Industriemaschinen, Automatisierung, Robotik, Halbleiterausrüstung, medizinische Geräte und OEM-Anwendungen. Wir fertigen Gleitlager, Flanschlager, Gleitlager, Axialkomponenten und Sonderlagergeometrien aus POM/Delrin, Nylon, PEEK, PTFE, UHMW und anderen technischen Kunststoffen nach Kundenzeichnungen und Betriebsanforderungen.
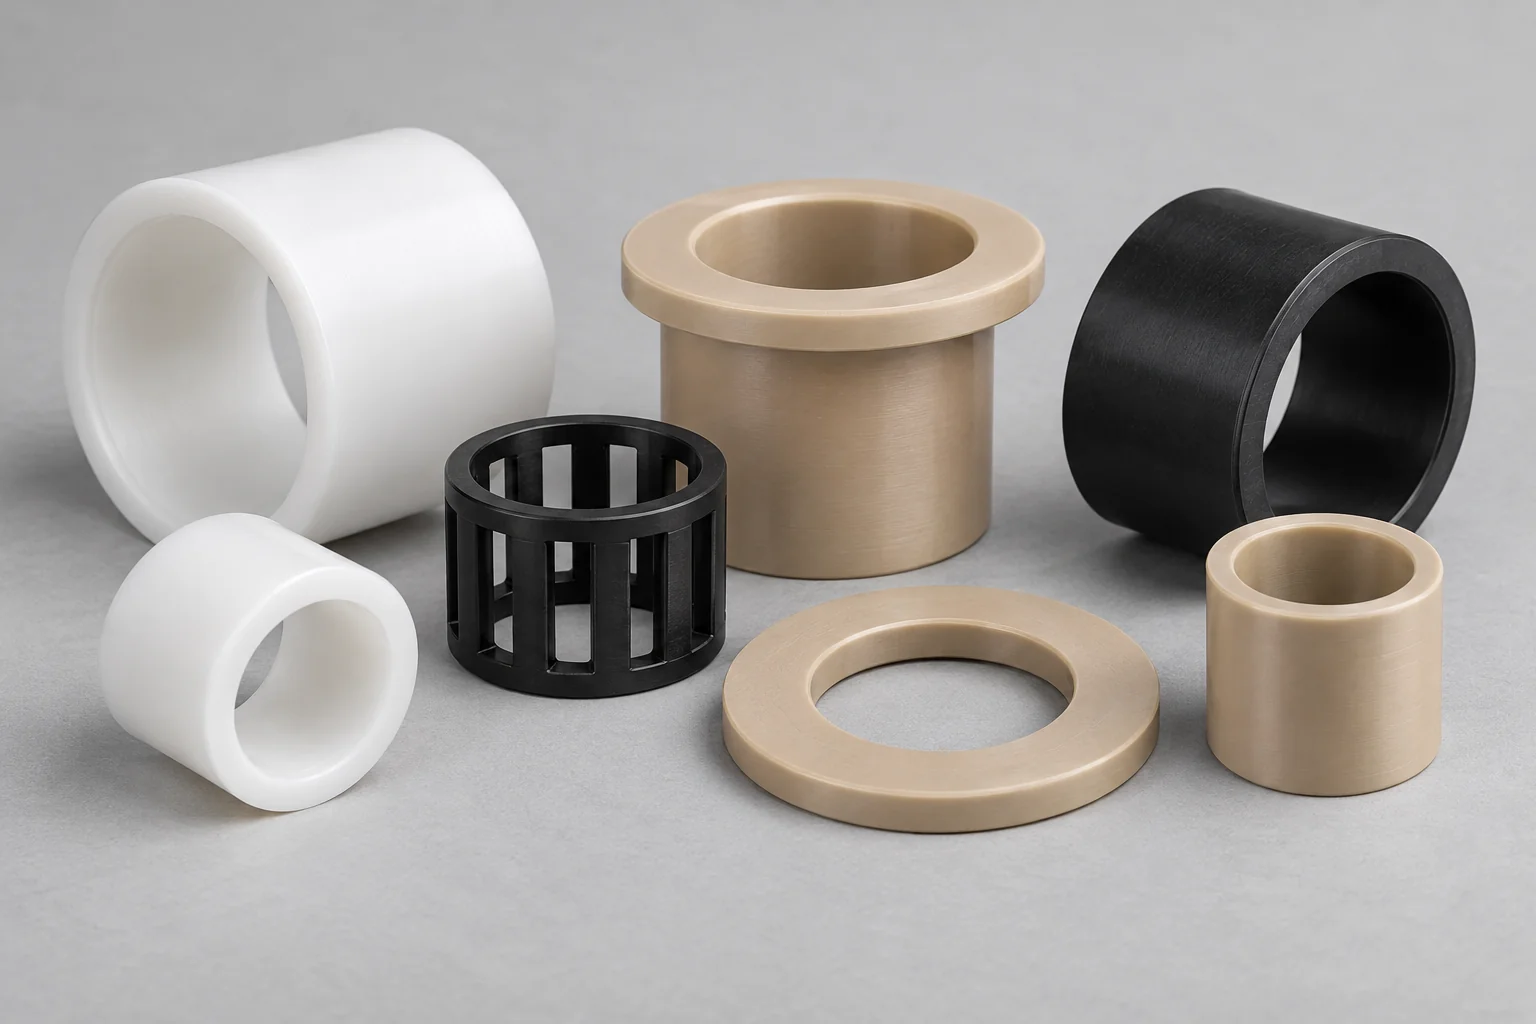
Ein Lagerangebot beginnt mit dem Bewegungssystem: dem Polymer, der Gegenwelle, dem Gehäuse, dem Arbeitsspiel und der Betriebsbelastung.
| Fähigkeit | TOPS Plastics |
|---|---|
| Lagertypen | Glatte, Hülsen-, Flansch-, Druck-, Zapfen-, Ringe-, Käfig- und spezielle zeichnungsbasierte Komponenten. |
| Materialien | POM / Delrin, Nylon, PTFE, PEEK, UHMW und spezifizierte technische oder gefüllte Lagerqualitäten. |
| Geometrie | Kundenspezifische ID, AD, Länge, Flansch, Nuten, Schultern und Druckflächen. |
| Wellenschnittstellen | Glatte Bohrungen, Präzisionsbohrungen und spezielle zeichnungsdefinierte Passungen. |
| Gehäuseschnittstellen | Gleit-, Fixier- oder Presspassungen dort, wo Material und Montage dies rechtfertigen. |
| Prozesse | CNC-Drehen, Präzisionsbohren, Sekundärfräsen und Bohren. |
| Produktion | Prototypen-, Kleinserien- und Wiederholungsaufträge von OEMs. |
| Inspektion | Innendurchmesser, Außendurchmesser, Rundheit, zeichnungsdefinierter Rundlauf oder koaxiale Beziehung, Breite und Funktionsabmessungen. |
| Eingabe | CAD-Modelle, 2D-Zeichnungen und Referenzmuster; Vereinbaren Sie eine wiederhergestellte Zeichnung, wenn ein Muster getragen wird. |
Entdecken Sie die Lagergeometrie, die zu Ihrer Maschine passt. Jede Komponente wird hinsichtlich ihrer Lastrichtung, Welle, ihres Gehäuses und ihrer Belastung überprüft.
Gleitlager für rotierende oder oszillierende Bewegungen in Wellen, Drehpunkten, Führungsmechanismen und Industrieanlagen.
Besprechen Sie dieses Lager →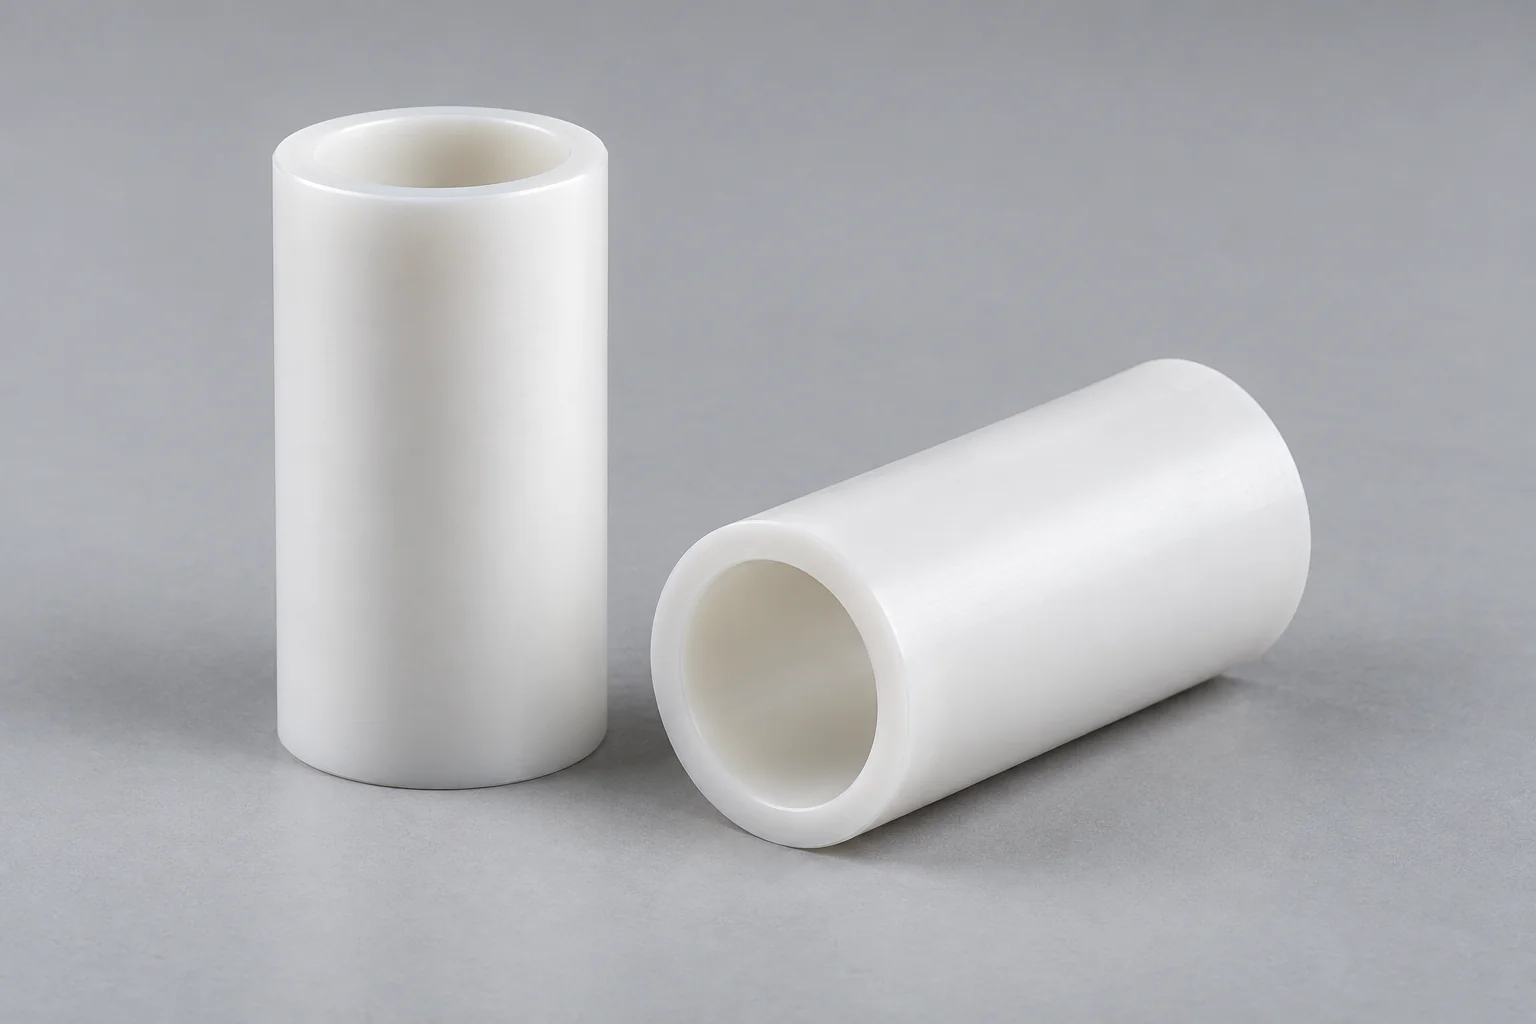
Zylindrische Gleitlager zur Wellenführung und -abstützung, mit individueller Länge, Bohrung und Gehäuseschnittstelle.
Besprechen Sie dieses Lager →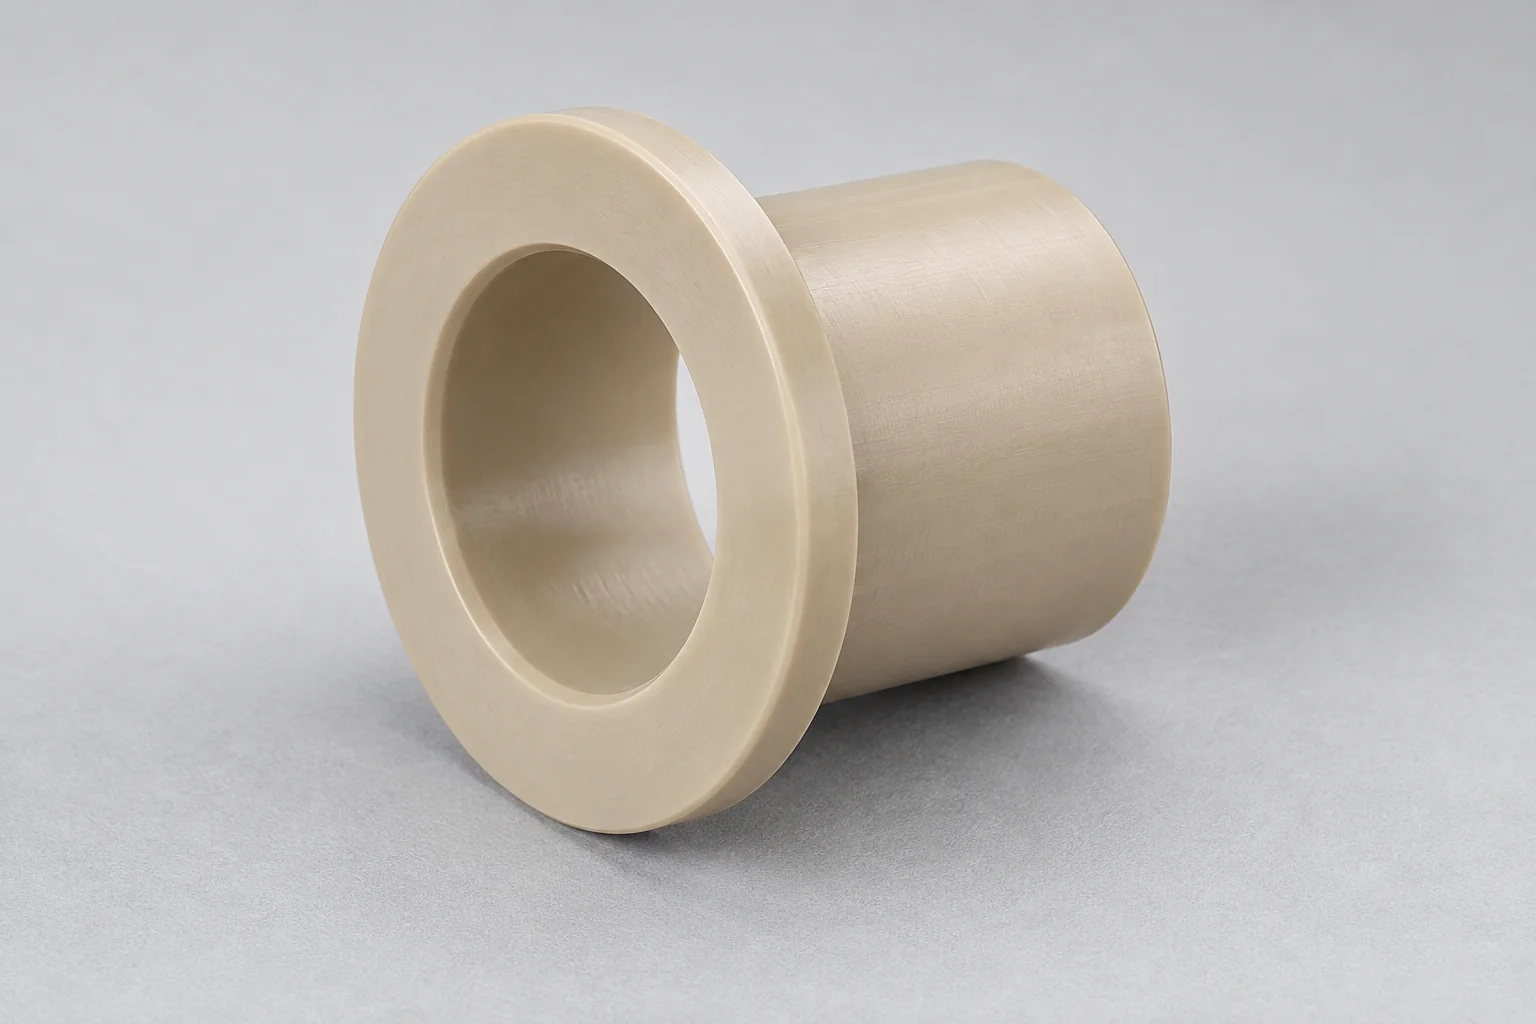
Ein integrierter Flansch sorgt für die axiale Positionierung und, sofern dafür vorgesehen, für die Schubunterstützung.
Besprechen Sie dieses Lager →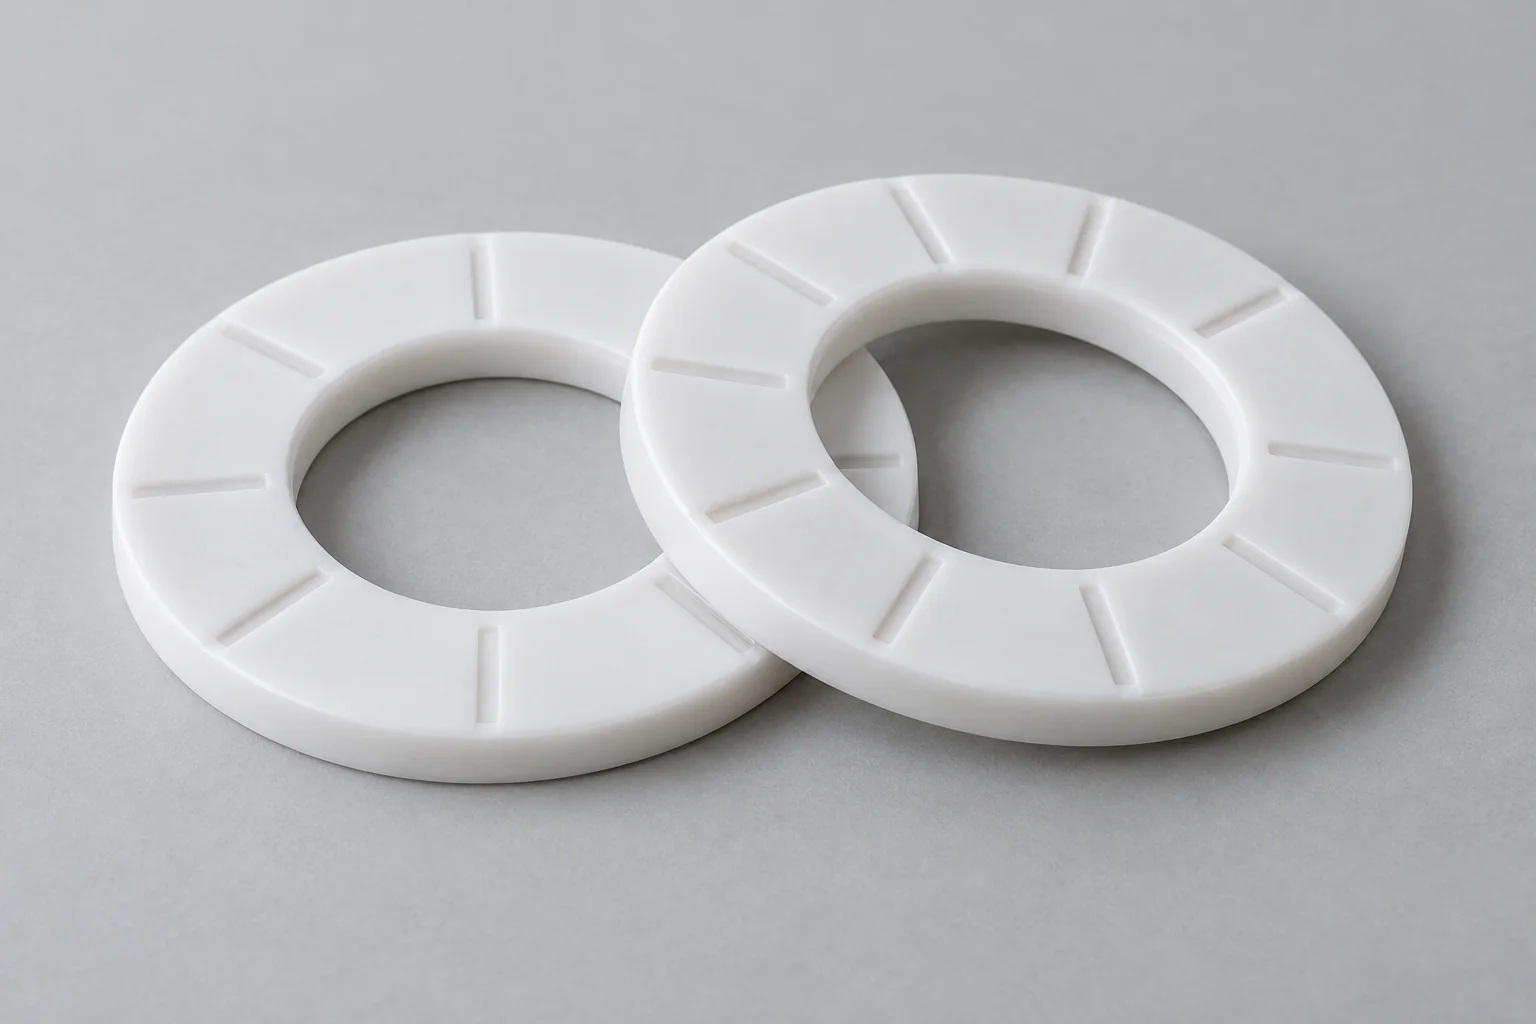
Ringförmige Gleitflächen nehmen axiale Lasten auf; Wirkbereich, Passfläche und Schmierung definieren.
Besprechen Sie dieses Lager →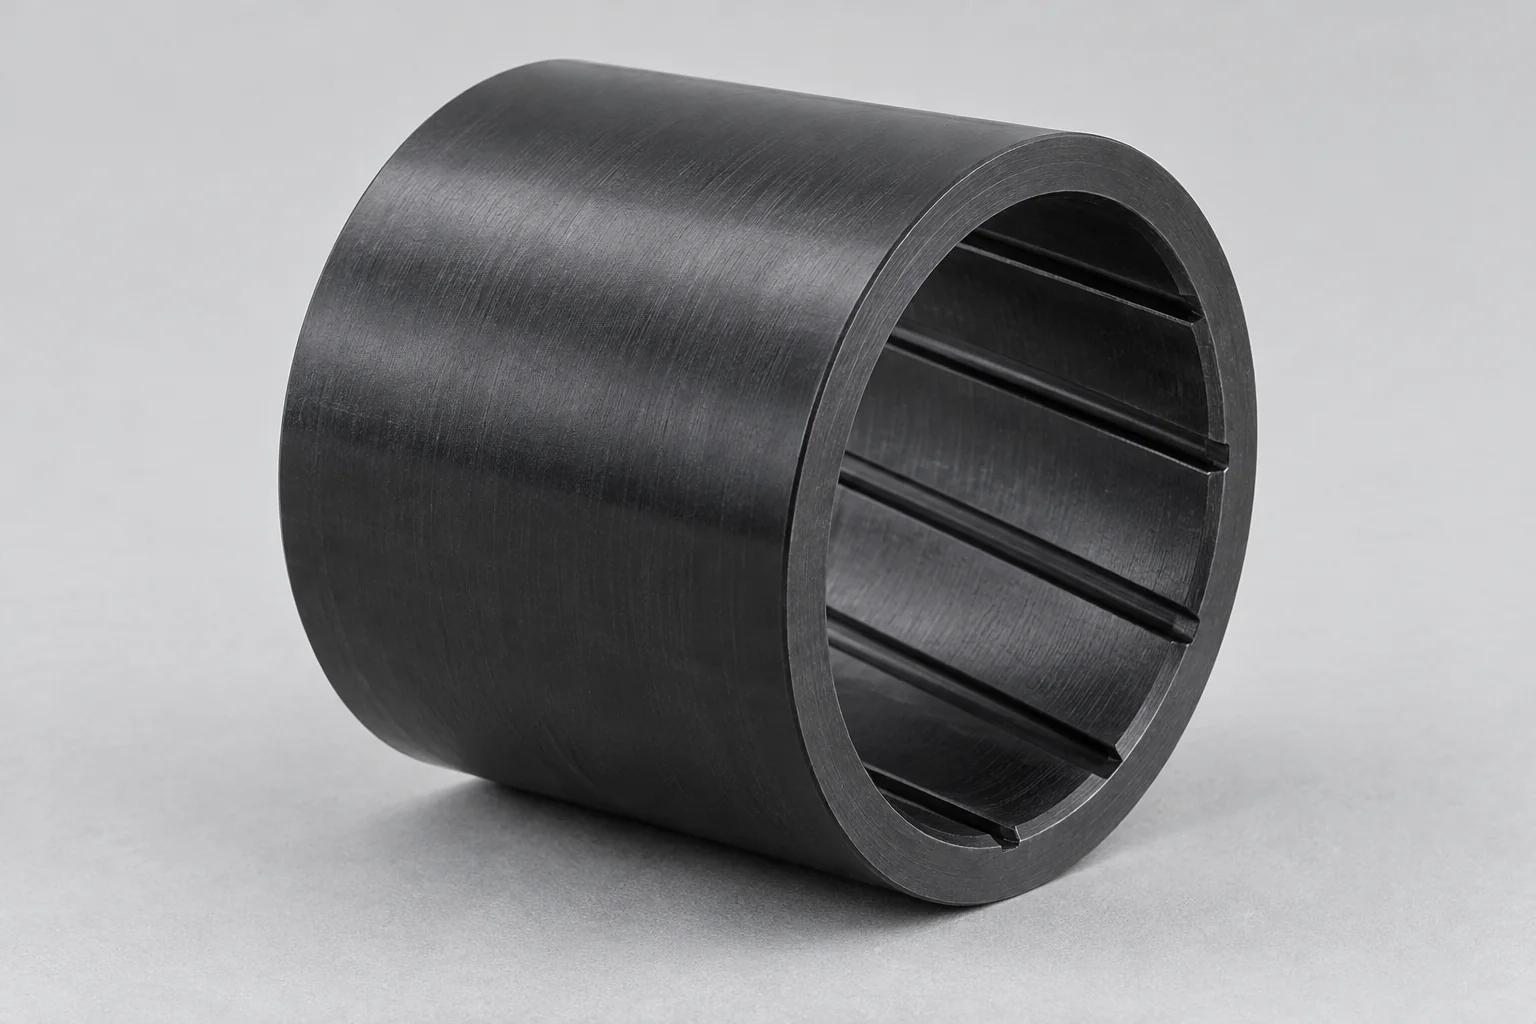
Der Schleifkontakt trägt eine rotierende Welle. Überprüfen Sie Druck, Geschwindigkeit, Wellenbeschaffenheit und Laufspiel.
Besprechen Sie dieses Lager →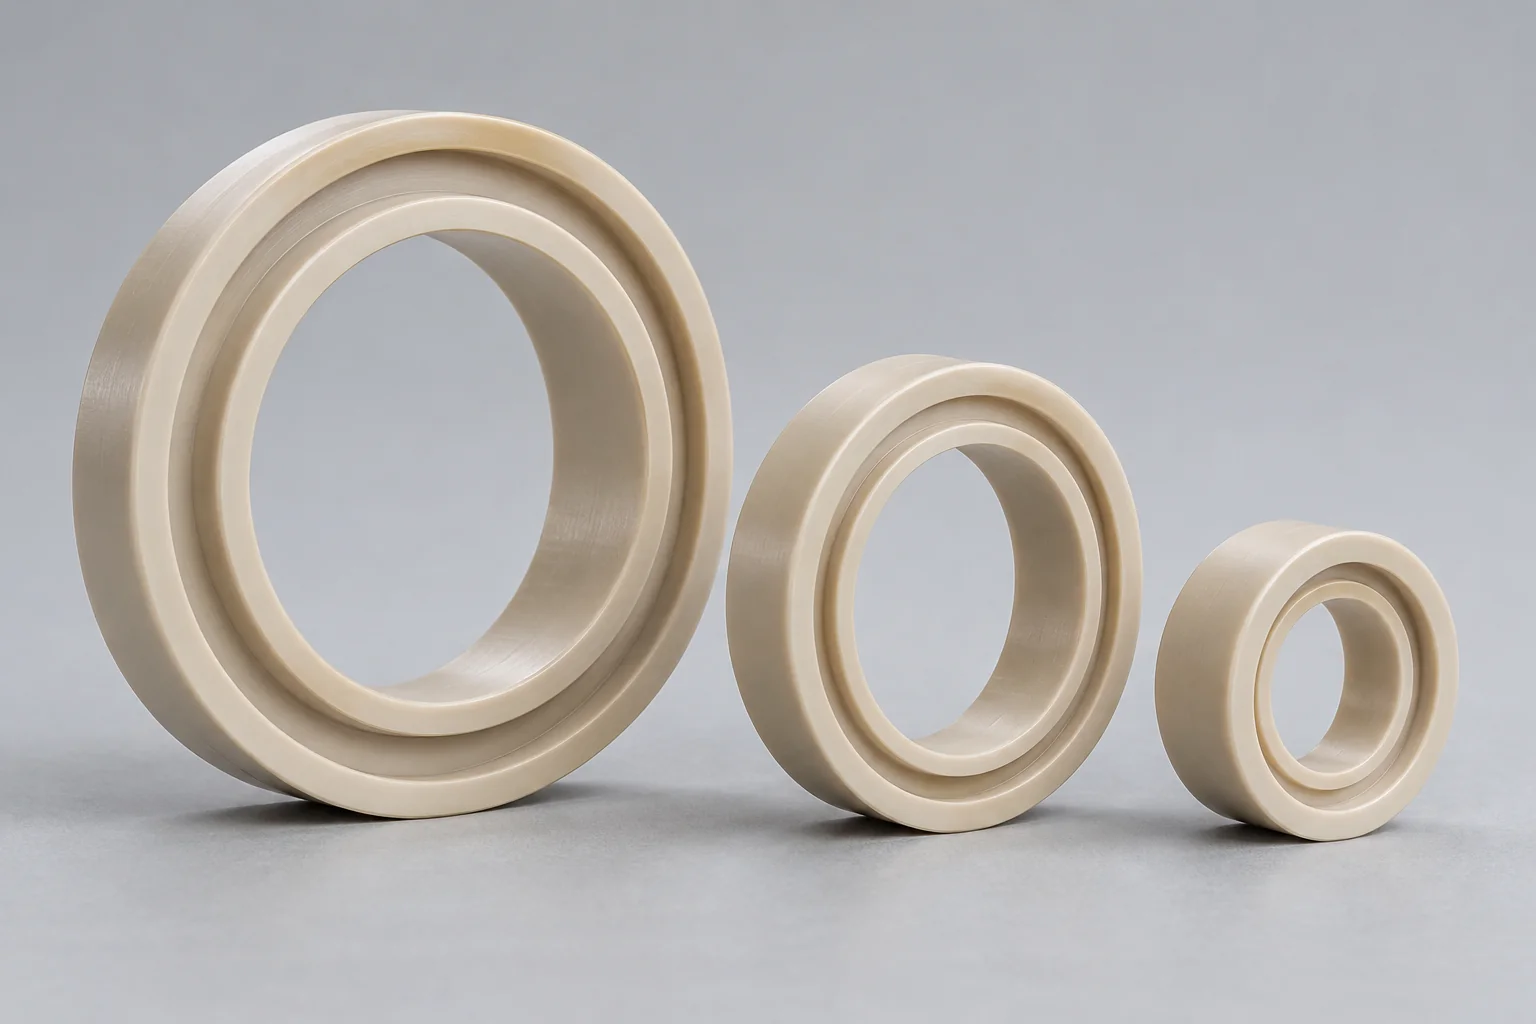
Kundenspezifische Innen- oder Außenringe und Verschleißschnittstellen, die entsprechend der passenden Geometrie bearbeitet werden; Die Montagefunktion bleibt zeichnungsspezifisch.
Besprechen Sie dieses Lager →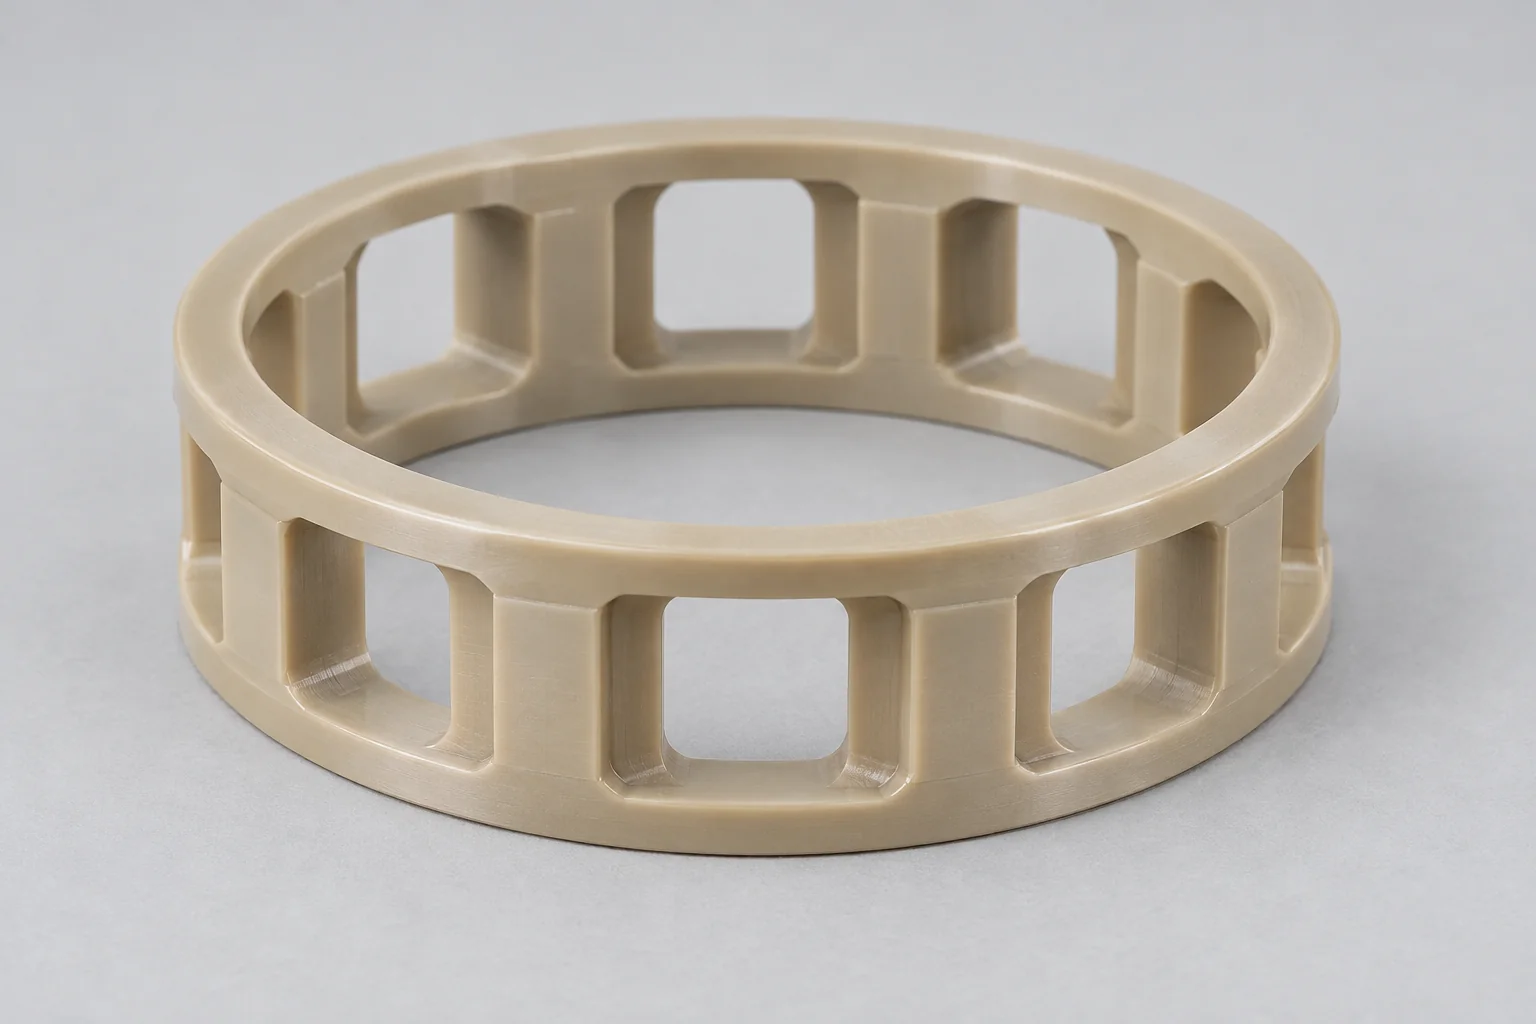
Polymerkäfige trennen und führen Wälzkörper innerhalb einer bestimmten Lagerbaugruppe. Taschengeometrie und Montagedetails sind erforderlich.
Besprechen Sie dieses Lager →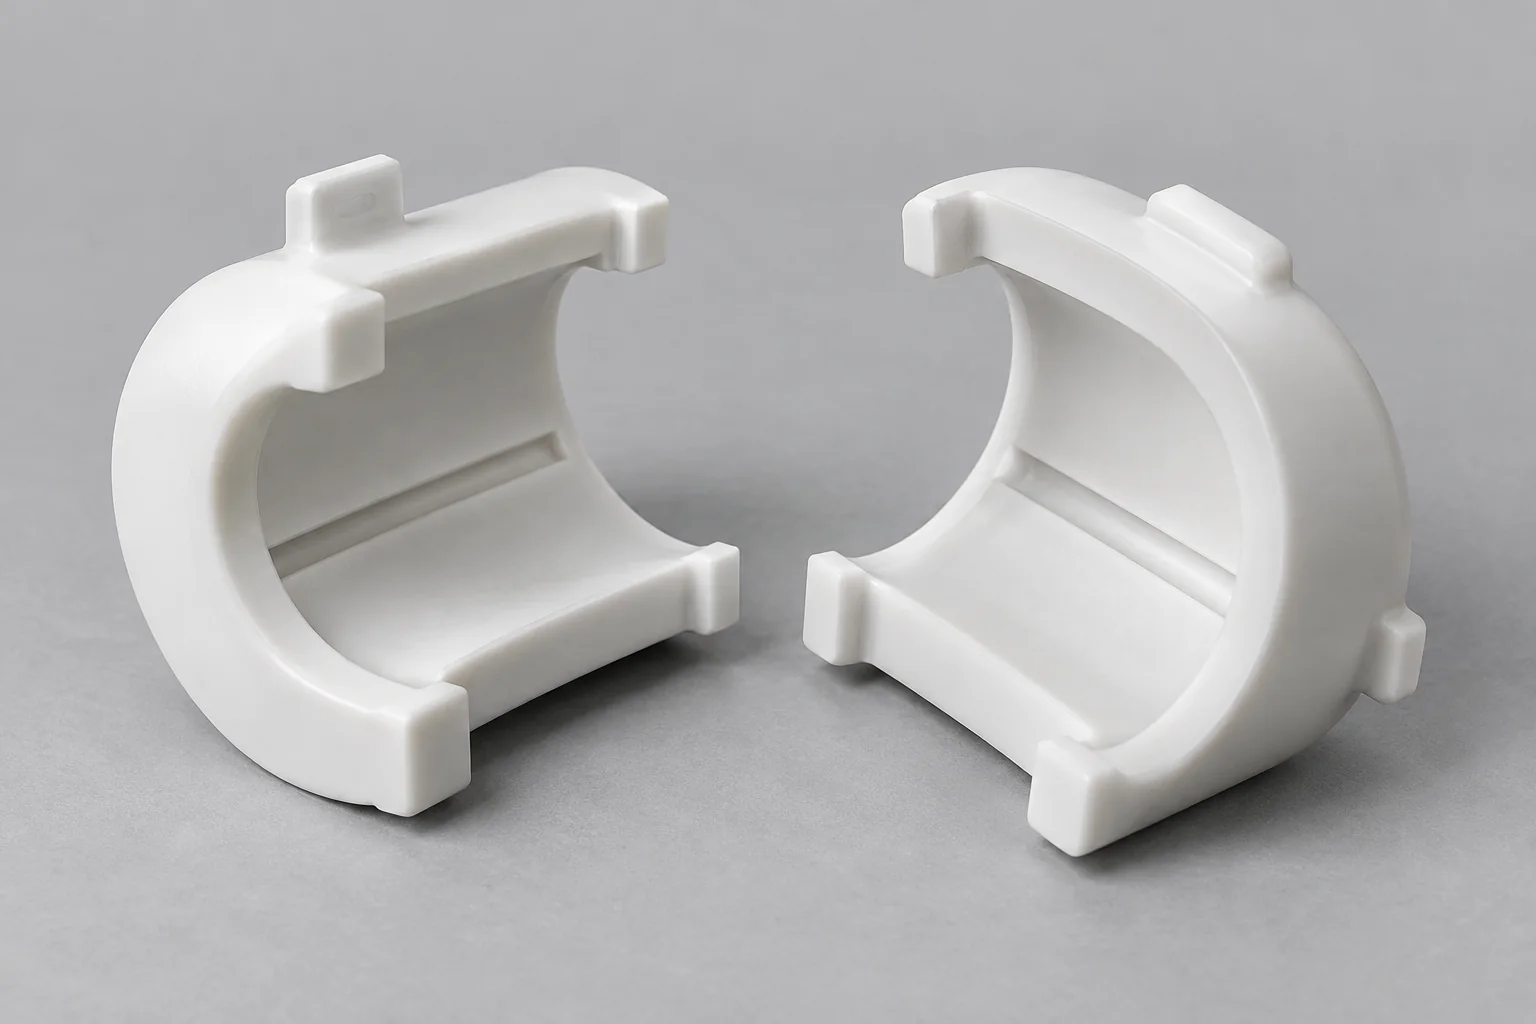
Schultern, Nuten, Verdrehsicherungen, integrierte Flansche und nicht standardmäßige oder geteilte Profile, hergestellt nach der vereinbarten Zeichnung.
Besprechen Sie dieses Lager →Kunststofflager sind Polymerkomponenten, die bewegliche Maschinenelemente stützen, führen oder trennen und gleichzeitig Reibung und Verschleiß kontrollieren.
Sie können als Gleithülsen, Druckflächen, Gleitlager oder Teile einer komplexeren Lagerbaugruppe dienen. Viele Kunststoffgleitlager nutzen einen Gleitkontakt zwischen dem Polymer und einer Gegenwelle anstelle von Wälzkörpern.
Der Schwerpunkt dieser Seite liegt auf kundenspezifisch bearbeiteten Gleitlagern und Lagerkomponenten. Ein Polymerkäfig oder -ring ist eine Komponente einer Baugruppe; es stellt für sich genommen kein vollständiges Wälzlager dar. Die selbstausrichtende Geometrie kann anhand einer definierten Zeichnung und einer passenden Baugruppe überprüft werden.
Bei einer Kunststoffbuchse handelt es sich häufig um eine Art Gleitlager. Kunststofflager beschreiben eine breitere Funktionskategorie, die auch Axial-, Zapfen- und Sonderkonfigurationen umfasst.
| Faktor | Kunststofflager | Kunststoffbuchsen |
|---|---|---|
| Hauptkonzept | Funktionelle Lagerkategorie. | Gängige zylindrische Lagergeometrie. |
| Geometrie | Glatte, Hülsen-, Flansch-, Druck-, Ring-, Käfig- und Sonderkomponenten. | Normalerweise zylindrische Hülsen- oder Flanschformen. |
| Laden | Je nach Ausführung radial, axial oder kombiniert. | Oftmals radiale Wellenabstützung; Ein Flansch kann auch eine bestimmte Schubkraft tragen. |
| Bewegung | Rotierende, oszillierende oder gleitende Bewegung. | Oft Wellenführung und Schwenkbewegung. |
| Gestaltungsspielraum | Gesamte Lagerfunktion und ihre passenden Schnittstellen. | Eine engere Geometrie- und Passformspezifikation. |
| Beziehung | Kann Buchsen und andere Lagerkomponenten umfassen. | Eine Buchse kann als Gleitlager fungieren. |
Informationen zur Zylinderhülsen- und Bundbuchsengeometrie finden Sie auch auf unserer Seite Kunststoffbuchsen. Hier beginnt die Auswahl mit der Lagerbelastung, der Reibung, dem Verschleiß und dem installierten Bewegungssystem.
Technische Polymere bieten nützliche Optionen, wenn die gesamten Betriebsbedingungen sie unterstützen.
Ausgewählte Polymere eignen sich für nasse oder chemisch ausgesetzte Anwendungen. Überprüfen Sie das tatsächliche Medium, die Konzentration und die Temperatur.
Eine Polymerkomponente kann die Baugruppenmasse im Vergleich zu einer äquivalenten Metallgeometrie reduzieren.
Durch geeignete Gleitschnittstellen können Kontaktgeräusche reduziert werden. Wellenbearbeitung, Ausrichtung und Montage wirken sich immer noch auf das Ergebnis aus.
Lagerqualitäten können für ein günstiges Gleitverhalten sorgen. Die Reibung hängt von der Sorte, der Welle, der Belastung, der Geschwindigkeit und der Schmierung ab.
Ungefüllte Isolierstoffe können elektrische Pfade trennen. Leitfähige und kohlenstoffgefüllte Sorten erfordern eine gesonderte Prüfung.
Die CNC-Fertigung unterstützt nicht standardmäßige Geometrien, Prototypen und kleinere wiederkehrende Aufträge ohne spezielle Formwerkzeuge.
POM wird oft für die Dimensionskontrolle in Betracht gezogen, Nylon für harten Verschleißeinsatz, PTFE für geringe Reibung und chemische Belastung und PEEK für anspruchsvolle thermische oder mechanische Bedingungen.
| Material | Hauptstärke | Hauptanliegen | Typische Verwendung |
|---|---|---|---|
| POM / Delrin | Geringe Feuchtigkeitsaufnahme, Bearbeitbarkeit und Dimensionsstabilität. | Sortenspezifische Temperatur- und Chemikaliengrenzwerte. | Präzisionsgleitlager. |
| Nylon | Zähigkeit und gutes Verschleißverhalten. | Durch Feuchtigkeitsaufnahme verändern sich Abmessungen und Abstand. | Industrielle tragende Teile. |
| PTFE | Sehr geringe Reibung und breite chemische Beständigkeit. | Kriechverhalten und geringe Steifigkeit, insbesondere bei Dauerlast. | Chemikalien- und reibungsarme Schnittstellen. |
| PEEK | Festigkeit und Hitzebeständigkeit in geeigneten Qualitäten. | Kosten; Qualität und Wellenkompatibilität sind immer noch wichtig. | Anspruchsvolle technische Lager. |
| UHMW | Abriebfestigkeit und Schlagzähigkeit. | Geringe Steifigkeit, Kriechfestigkeit und begrenzte Temperaturbeständigkeit. | Verschleißintensive Anwendungen mit geringer Belastung. |
| PET-P | Dimensionsstabilität und geringe Feuchtigkeitsaufnahme. | Kerbempfindlichkeit und Zähigkeit müssen überprüft werden. | Präzisionsmechanische Lager. |
| PPS | Chemische und thermische Stabilität. | Sprödigkeit und Fülleffekte. | Technische Lager in anspruchsvollen Umgebungen. |
| Gefüllte Lagersorten | Anwendungsspezifisches Reibungs-, Verschleiß- oder Kriechverhalten. | Füllstoffeffekte auf Wellenverschleiß, Isolierung und Nachgiebigkeit. | Spezialisierte Bewegungssysteme. |
Selbstschmierend und wartungsfrei sind sorten- und anwendungsspezifische Beschreibungen. Sie sind keine universellen Eigenschaften von POM, Nylon, PTFE oder anderen bearbeiteten Kunststoffen. Wählen Sie die genaue Lieferantensorte aus und validieren Sie das passende Paar.
Belastung und Drehzahl müssen zusammen mit der Temperatur, der Wellenoberfläche und dem Schmiersystem überprüft werden. Maße allein sagen noch nichts über die Lebensdauer aus.
F: Radiallast · d: Wellendurchmesser · L: Lagerlänge
p: projizierter Druck · v: Gleitgeschwindigkeit
Einfache Radialhülsen-Abschirmungsbeziehungen. Die tatsächlichen Kontakt-, Ausrichtungs-, Wärme- und Gütedaten müssen überprüft werden.
Eine höhere radiale oder axiale Belastung erhöht den Anpressdruck. Die Schätzung der projizierten Fläche gilt für eine einfache radiale Hülse; Druckflächen erfordern eine eigene wirksame Überprüfung der Kontaktfläche. Kantenbelastung und Fehlausrichtung können die lokale Spannung erhöhen.
Eine Erhöhung der relativen Gleitgeschwindigkeit kann die Reibungswärme erhöhen. Geben Sie Wellengeschwindigkeit, Durchmesser, Oszillationswinkel oder lineare Geschwindigkeit und den Arbeitszyklus an. Start-Stopp- und Spitzenbedingungen sind wichtig.
PV ist ein Screening-Parameter für den Gleitbetrieb. Zulässige Werte sind abhängig von Sorte, Temperatur, Wellenoberfläche, Schmierung, Einschaltdauer und Kühlung; Es wird kein universeller Polymer-PV-Grenzwert angeboten.
Der Koeffizient hängt vom Polymer- und Gegenlaufflächenpaar sowie von Belastung, Geschwindigkeit, Temperatur und Schmierung ab. Die statische Anlaufreibung kann sich von der Laufreibung unterscheiden.
Die Lebensdauer hängt vom Polymer, dem Zustand der Welle, der Verschmutzung, der Ausrichtung und dem zulässigen Verschleiß ab. Möglicherweise ist ein Probe- oder anwendungsspezifischer Test erforderlich, bevor ein Austauschintervall festgelegt wird.
Verwenden Sie einheitliche Einheiten: F in N und d und L in mm ergeben p in N/mm² (MPa). Mit v in m/s ist PV in MPa·m/s. Diese Screening-Beziehungen stellen keine Lebensdauerberechnung, keine garantierte Bewertung oder einen Ersatz für die Testdaten der ausgewählten Note dar.
Geben Sie Welle, Gehäuse und eingebautes Lager als ein Toleranzsystem an. Retention und Laufspiel lösen unterschiedliche Probleme.
Durchmesserspiel = eingebaute Bohrung − Wellendurchmesser
Der tatsächliche Wellendurchmesser und seine Toleranz legen das Arbeitsspiel zur Lagerbohrung fest. Geben Sie Schaftmaterial, Härte und Oberflächenbeschaffenheit sowie Größe an.
Die Bohrung steuert die Lagerhaltung und die installierte Geometrie. Gehäusematerial, Steifigkeit, Wandstärke und Temperatur beeinflussen die Passform.
Berücksichtigen Sie Wärmeausdehnung, Feuchtigkeitsaufnahme, elastische Verformung, Kriechen und Wellentoleranzen. Ein zu geringer Abstand kann zum Festfressen führen; Ein zu großer Abstand beeinträchtigt die Führung und die Vibration.
Ein Presssitz kann die Bohrung verändern, insbesondere bei dünner Wand. Legen Sie fest, ob die Abnahme vor dem Einbau, in einem Referenzgehäuse oder in der fertigen Baugruppe erfolgt.
Das diametrale Laufspiel ist die eingebaute Lagerbohrung abzüglich des tatsächlichen Wellendurchmessers im angegebenen Zustand. Bei einem zentrierten kreisförmigen Paar beträgt das nominelle Radialspiel die Hälfte des Durchmesserspiels. Überprüfen Sie die Toleranzextreme und Betriebsbedingungen, anstatt jedem Material ein Spiel zuzuweisen.
Teilen Sie sowohl die Lagerzeichnung als auch die passende Geometrie, damit bearbeitete Merkmale eine klare Funktion haben.
| Parameter | Anpassung und Überprüfung |
|---|---|
| Innendurchmesser | Zeichnungsbasierte Bohrung, Toleranz und eingebauter Prüfzustand. |
| Außendurchmesser | Gehäuseretention oder Lokalisierungspassung. |
| Lagerlänge | Kontaktlänge, Ausrichtung und Lastverteilung. |
| Flanschdurchmesser | Gehäusesitz und axiale Lage. |
| Flanschdicke | Axialer Aufbau und Steifigkeit. |
| Druckfläche | Anforderungen an axiale Kontaktfläche, Oberflächenbeschaffenheit und Ebenheit. |
| Schmiernuten | Profil und Position für das angegebene Schmiersystem. |
| Retentionsrillen | Zeichnungsbasiertes Nut- und Halteelement. |
| Fasen | Montageeinführungen und Kantenschutz. |
| Schultern | Axialer Sitz- und Montageort. |
| Anti-Rotations-Funktionen | Abflachungen, Keile, Laschen oder Kreuzelemente, sofern angegeben. |
| Geteilte Geometrie | Wo Montagezugang, Unterstützung und Material es rechtfertigen. |
| Sonderprofile | Nicht standardmäßige oder selbstausrichtende Profile mit passenden Teilen überprüft. |
Geben Sie den Betriebsbereich und den Expositionsverlauf an, einschließlich Reinigungs-, Lagerungs- und Startbedingungen.
Steifigkeit und zulässige Belastung ändern sich mit der Temperatur. Berücksichtigen Sie Dauer-, Spitzen- und Inspektionstemperaturen, Wärmeerzeugung und die umgebenden Kühlbedingungen.
Nylon kann seine Größe durch Feuchtigkeit oder Eintauchen ändern. Vereinbaren Sie die Konditionierung und berücksichtigen Sie den installierten Abstand in der vorgesehenen Umgebung.
Überprüfen Sie die tatsächliche Chemikalie, Konzentration, Temperatur, Einwirkzeit und Belastung. Eine generische Beständigkeitskennzeichnung stellt keine Anwendungskompatibilität dar.
Einige Lagersysteme tolerieren schmutzigen Betrieb, aber abrasive Partikel können die Welle und das Polymer beschädigen. Berücksichtigen Sie Schmutz, Abwischen, Versiegeln und Wartungszugang.
Installierte Bohrung, Rundheit, das Innen-Außen-Verhältnis und die Gehäusepassung sind oft wichtiger als das Anziehen aller Außenmaße.
| Funktion | Warum es wichtig ist |
|---|---|
| Innendurchmesser | Steuert das Laufspiel im vorgegebenen eingebauten oder freien Zustand. |
| Außendurchmesser | Definiert die Passform und den Halt des Gehäuses. |
| Rundheit | Beeinflusst die Gleichmäßigkeit des Kontakts und den lokalen Druck. |
| Koaxiale Beziehung zwischen Innen- und Außendurchmesser | Bezieht die Wellenhalterung auf die Lage des Gehäuses; Geben Sie das tatsächliche Datum und die GD&T-Anforderungen an. |
| Flanschdicke | Steuert die axiale Positionierung und Stapelung. |
| Rechtwinkligkeit der Fläche | Beeinflusst den Sitz und den Druckflächenkontakt. |
| Lagerlänge | Beeinflusst die Lastverteilung und die Ausrichtungsempfindlichkeit. |
| Druckfläche | Unterstützt axiale Belastung; Definieren Sie Ebenheit, Oberfläche und Position. |
| Rillenposition | Steuert die Verteilung oder Retention der Schmierung. |
Geben Sie Konzentrizität, Rundlauf oder andere geometrische Kontrollen nur dann an, wenn dies für den Zeichnungsstandard und die Funktion angemessen ist. diese sind nicht austauschbar. Vereinbaren Sie Prüftemperatur, Konditionierung, Kontaktkraft des Messgeräts, Bezugspunkteinstellung und Montagezustand. Für alle Lagerqualitäten und -größen wird keine pauschale Toleranz zugesagt.
Die nützlichste Zeichnung identifiziert die Funktionsschnittstellen und die Bedingungen, unter denen sie funktionieren müssen.
Identifizieren Sie die radiale oder axiale Belastung und ob die Bewegung rotiert, oszilliert oder gleitet. Berücksichtigen Sie die Belastungsrichtung und etwaige Stöße.
Geben Sie Material, Härte, Durchmessertoleranz und Oberflächenbeschaffenheit an. Eine Oberfläche, die zu einer Qualität passt, passt möglicherweise nicht zu einer anderen.
Berücksichtigen Sie thermische Veränderungen, Feuchtigkeit, Toleranzen und installierte Verformungen über den Betriebsbereich.
Kompression kann die Arbeitsbohrung verringern und dünne Wände überbeanspruchen. Überprüfen Sie die Aufbewahrung, ohne automatisch eine Metalllagerpassung zu kopieren.
Ein längeres Lager bietet eine projizierte Fläche, kann jedoch empfindlicher auf Wellenfehlausrichtung und Kantenbelastung reagieren.
Anhaltende Belastung und erhöhte Temperatur können die Geometrie im Laufe der Zeit verändern. Trennen Sie kurzfristige Anpassung von langfristiger Bindung.
Überprüfen Sie Testdaten zur Materialqualität, die tatsächliche Belastung und Wellenkompatibilität sowie Kosten und Bearbeitbarkeit.
Geben Sie Trockenlauf, Fett-, Öl- oder Prozessflüssigkeitseinwirkung an. Bestätigen Sie die Kompatibilität des Schmiermittels und stellen Sie bei Bedarf Zugang zum Nachfüllen bereit.
Die Bearbeitungsreihenfolge richtet sich nach Funktionsbohrung, Außendurchmesser, Sitzflächen und Nebenmerkmalen.
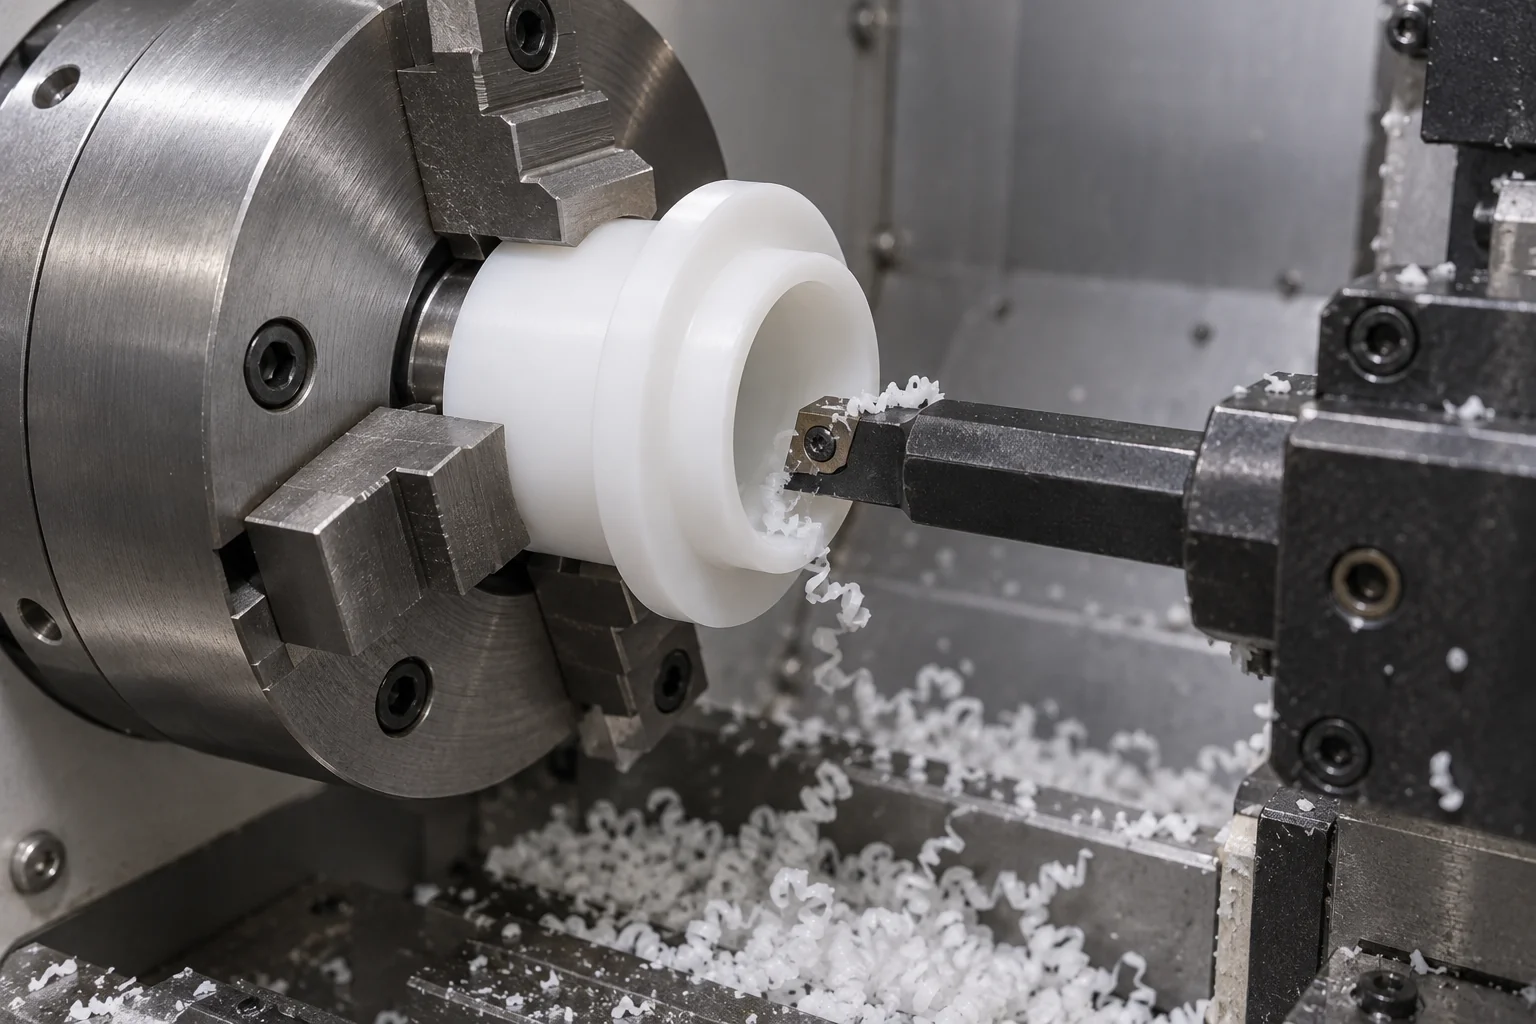
Produziert Außen- und Innendurchmesser, Flansche, Schultern und Druckflächen aus geeignetem Material mit kontrollierten Stütz- und Schnittbedingungen.
Vervollständigt kritische Wellenschnittstellen. Mess- und Freigabebedingungen werden unter Berücksichtigung der Materialreaktion und der Installation geplant.
Fügt Rillen, Abflachungen, Querlöcher und Verdrehsicherungsfunktionen hinzu, wo Werkzeugzugang und Wandsteifigkeit dies zulassen.
Entfernt unerwünschte Grate und schützt Lagerkanten und Passelemente. Gleitflächen entsprechen den angegebenen Oberflächenanforderungen.
Prüft Bohrung, Außendurchmesser, Rundheit, koaxiale Beziehung und Flanschgeometrie gemäß der vereinbarten Zeichnung und Methode.
Wählen Sie nach Bewegungssystem und Lagertyp. Eine gleitende Polymerkomponente ist kein automatischer Ersatz für eine Wälzkörperbaugruppe aus Metall.
| Faktor | Kunststofflager | Metalllager |
|---|---|---|
| Gewicht | Normalerweise niedriger bei vergleichbarer Geometrie. | Normalerweise höher; Legierung und Geometrie sind wichtig. |
| Korrosion | Starke Optionen, abhängig von Polymer und Medium. | Hängt von Legierung, Beschichtung und Belichtung ab. |
| Elektrische Isolierung | Erhältlich in geeigneten Isolierqualitäten; Die gefüllten Noten variieren. | Normalerweise leitfähig. |
| Lärm | Der gleitende Polymerkontakt kann Kontaktgeräusche reduzieren. | Abhängig von Lagertyp, Schmierung und Montage. |
| Hohe Belastung | Begrenzt durch Steifigkeit, Temperatur und Kriechen. | Hält je nach Ausführung oft höhere Lasten. |
| Wärmeableitung | Generell geringere Wärmeleitfähigkeit. | Generell bessere Wärmeleitung. |
| Dimensionsstabilität | Empfindlicher gegenüber Temperatur, Feuchtigkeit und Dauerbelastung. | Oft formsteifer. |
| Chemische Belastung | Nützliche Optionen mit sortenspezifischen Prüfungen. | Legierung und Medium müssen aufeinander abgestimmt sein. |
Ziehen Sie Kunststoff in Betracht, wenn geringes Gewicht, Korrosionsbeständigkeit, elektrische Isolierung oder leiser Gleitkontakt wichtig sind. Betrachten Sie Metall, bei dem hohe Belastung, Steifigkeit oder Wärmeleitung vorherrschen. Validieren Sie eine Ersetzung in der tatsächlichen Baugruppe.
Anwendungsbeispiele leiten die Diskussion; Die Materialeignung und etwaige behördliche Unterlagen müssen für das spezifische Projekt bestätigt werden.
| Industrie | Typische Lageranwendung |
|---|---|
| Industriemaschinen | Wellenunterstützung, Drehpunkte und Schiebemechanismen. |
| Automatisierung und Robotik | Reibungsarme Gelenke und Führungsschnittstellen. |
| Verpackung | Fördererdrehpunkte und wiederkehrende Bewegungssysteme. |
| Lebensmittelausrüstung | Korrosionsbeständige Mechanismen mit geeigneten, dokumentierten Qualitäten und Reinigungsverträglichkeit. |
| Medizinische Ausrüstung | Leises mechanisches Uhrwerk mit anwendungsspezifischer Materialprüfung. |
| Elektronik | Isolieren von Bewegungskomponenten, wenn die Sorte die Isolierung unterstützt. |
| Chemische Verarbeitung | Auf das Medium abgestimmte, chemikalienbeständige Wellenunterstützung. |
| Marine | Korrosionsbeständige Bewegungskomponenten mit Wassereinwirkung und Belastungsprüfung. |
Bei der Inspektion muss festgestellt werden, ob das Lager frei ist, in einem Referenzgehäuse eingebaut oder im endgültigen Mechanismus montiert ist.
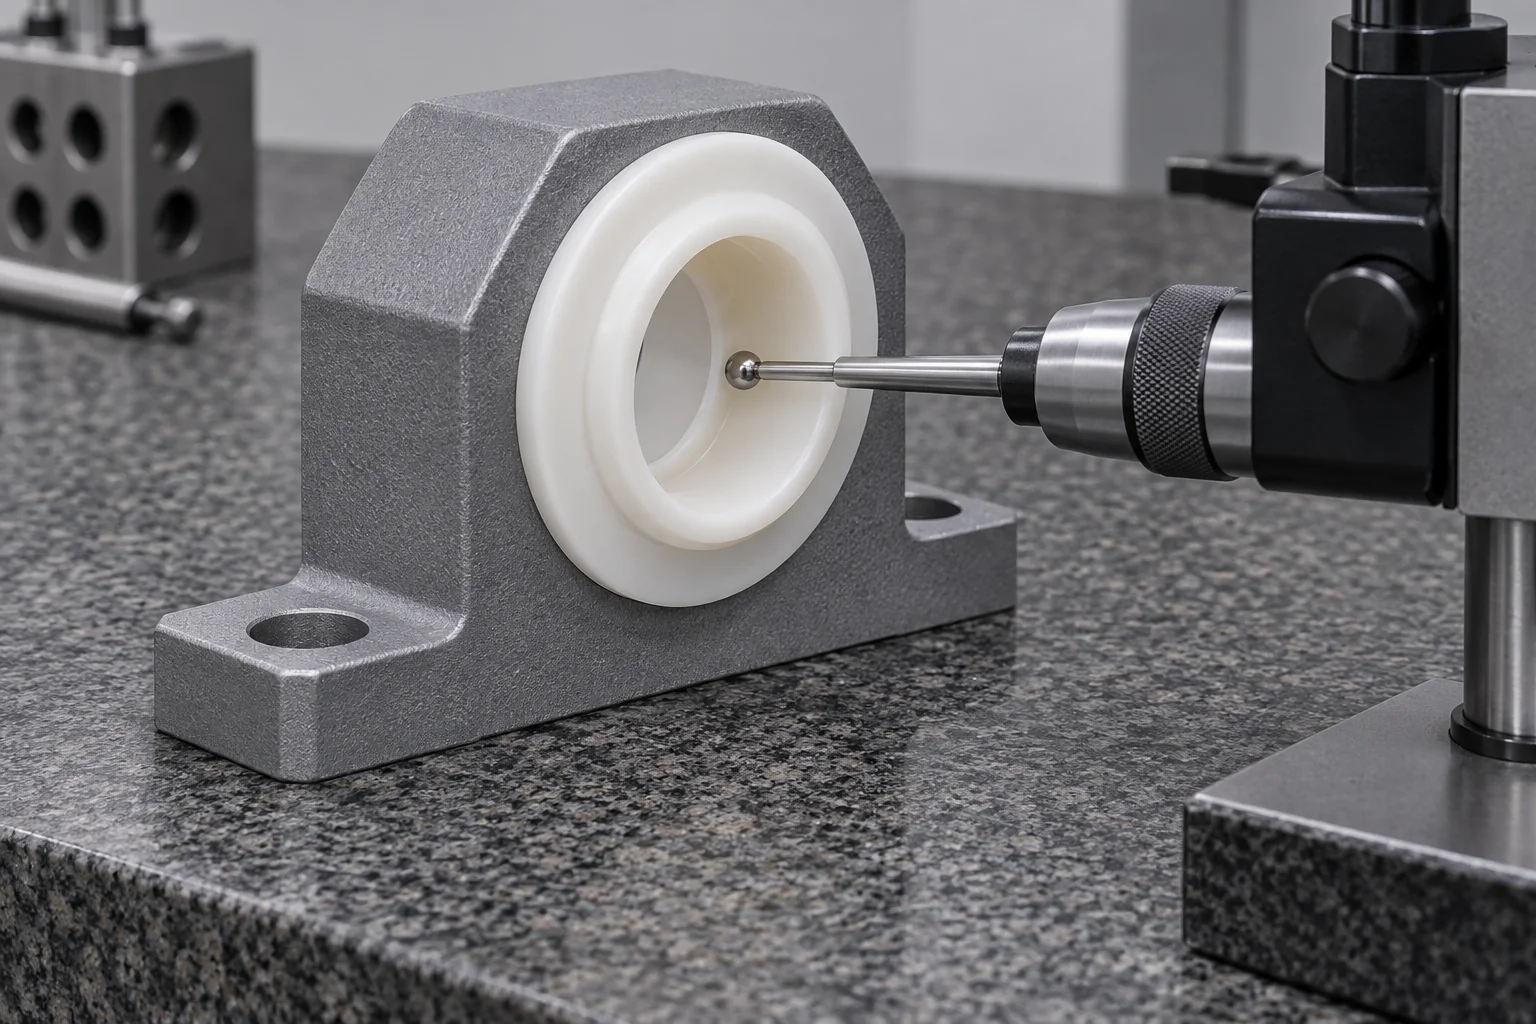
Bestätigen Sie das angegebene Polymer und alle Füllstoff- oder Lieferantenbezeichnungen anhand der vereinbarten Bestelldokumentation.
Identifizieren Sie Wellen- und Gehäuseschnittstellen, Bezugspunkte, Arbeitsspiel und den Abnahmezustand.
Verwenden Sie geeignete Messmethoden und Anpresskräfte für Material, Wandstärke und erforderliche Toleranz.
Überprüfen Sie die in der Zeichnung definierten Form- und Positionsanforderungen mit dem vereinbarten Setup. Schließen Sie sie nicht aus einer einzigen Durchmessermessung ab.
Überprüfen Sie die Sitzgeometrie, die Breite und die angegebenen Merkmale der Druckfläche.
Dokumentieren Sie die Referenzgehäusegröße, das Montageverfahren und die Konditionierung, bei der die installierte Bohrung kontrolliert wird.
Gleitflächen, Nuten, Einführungen und Kanten auf die vorgeschriebene Beschaffenheit und unerwünschte Grate prüfen.
Schützen Sie Funktionsflächen, identifizieren Sie Revisionen und führen Sie Inspektionsprotokolle wie vereinbart.
Nutzen Sie den Prototyp, um die Funktionsabnahme zu ermitteln, bevor Sie die Bearbeitungsspezifikation wiederholen.
Überprüfen Sie Wellenpassung, Reibung, Steigung und Laufspiel in der vorgesehenen Baugruppe. Bestätigen Sie die Prüfpflicht und den akzeptablen Verschleiß.
Die CNC-Fertigung unterstützt spezialisierte OEM-Geräte und kleinere Aufträge mit zeichnungsbasierter Geometrie.
Kontrollieren Sie die Materialqualität, die Überarbeitung der Zeichnung, das Bearbeitungsprogramm und die Prüfmethode, damit wiederkehrende Aufträge der genehmigten Spezifikation folgen.
Als Teil des Bewegungssystems muss ein Kunststofflager ausgelegt werden. Material, Welle, Gehäuse, Spiel, Last, Geschwindigkeit, Temperatur und Umgebung bestimmen die Leistung – nicht nur die Lagerabmessungen.
Benutzerdefinierte Geometrie anhand Ihres CAD-Modells und Ihrer Funktionszeichnung überprüft.
Bearbeitungsrouten zentriert auf Bohrung, Außendurchmesser und Sitzflächen.
Technische Kunststoffe im Hinblick auf Umwelt und Pflicht berücksichtigt.
Beide Steckschnittstellen werden in der Spezifikation berücksichtigt.
Freie und eingebaute Maße werden vor der Produktion unterschieden.
Hülsen, Flansche und Druckflächen auf ihre Belastungsrichtung überprüft.
Ein definierter Weg von der ersten Passungsvalidierung bis zur wiederkehrenden Produktion.
Mit der Zeichnung abgestimmte Abnahmemethoden und Messbedingungen.
Praktische Antworten zur Spezifikation, Auswahl und Beschaffung kundenspezifischer Polymerlager.
Kunststofflager stützen oder führen bewegliche Teile und kontrollieren gleichzeitig Reibung und Verschleiß. Zu den üblichen Aufgaben gehören Wellenunterstützung, Drehzapfen, Gleitführungen und Schubschnittstellen in Industrieanlagen.
Bei einer Kunststoffbuchse handelt es sich häufig um ein zylindrisches Gleitlager. Kunststofflager sind die breitere Funktionskategorie und können Hülsen-, Flansch-, Axial-, Zapfen- und andere Lagerkomponenten umfassen.
Es gibt keinen einzigen besten Kunststoff für jedes Lager. POM, Nylon, PTFE und PEEK bieten unterschiedliche Kombinationen aus Stabilität, Zähigkeit, Reibung und thermischer Belastbarkeit; Wählen Sie die genaue Sorte je nach Last, Geschwindigkeit, Welle und Umgebung.
Keines von beiden ist allgemein besser. POM wird oft wegen seiner geringen Feuchtigkeitsaufnahme und Dimensionskontrolle in Betracht gezogen, während Nylon Robustheit und ein gutes Verschleißverhalten bietet. Feuchtigkeit, Temperatur, Güte und die passende Welle entscheiden über die Eignung.
Einige PTFE-Lagersysteme können im Rahmen ihres validierten Betriebs trocken betrieben werden. Eine geringe Reibung allein garantiert keine ausreichende Belastbarkeit oder Lebensdauer; Überprüfen Sie Kriechen, Güte, Wellenbeschaffenheit, Druck, Geschwindigkeit und Temperatur, bevor Sie den Trockenlauf festlegen.
Das Durchmesserspiel ist die installierte Bohrung abzüglich des Wellendurchmessers im angegebenen Zustand. Überprüfen Sie die Worst-Case-Toleranzen, Änderungen der Presspassungsbohrung, Wärmeausdehnung, Feuchtigkeit und Lastverformung. Es gibt keine universelle Toleranz für alle Polymere.
PV ist der Druck multipliziert mit der Gleitgeschwindigkeit und dient zur Ermittlung der Gleitlagerbelastung. Die akzeptable PV hängt von der genauen Sorte und den Testbedingungen ab, einschließlich Wellenoberfläche, Schmierung, Temperatur, Arbeitszyklus und Kühlung. Es lässt sich nicht unabhängig über die Lebensdauer vorhersagen.
Ja, wenn Güte und Geometrie diese Montagemethode unterstützen. Geben Sie Gehäusebohrung und -material, Wandstärke, Halterung und Einbaubohrung an. Übermäßiges Übermaß kann das Spiel verringern und das Lager verformen.
Installierte Bohrung, Gehäusepassung, Rundheit, Innen-Außen-Verhältnis und Sitzgeometrie sind oft die wichtigsten Funktionskontrollen. Geben Sie die Daten, GD&T, Prüftemperatur, Konditionierung an und geben Sie an, ob die Abnahme im freien Zustand oder im eingebauten Zustand erfolgt.
Ja, wir können kundenspezifische Lagerzeichnungen und CAD-Modelle für die Herstellung überprüfen. Geben Sie in Ihrer Anfrage die genaue Sorte, die passende Welle und das passende Gehäuse, die Last, die Geschwindigkeit, die Schmierung, die Temperatur und die kritischen Abnahmeanforderungen an.
Welle. GEHÄUSE. PFLICHT.
Laden Sie Ihre Lagerzeichnung oder Ihr CAD-Modell hoch und geben Sie Material, Lagertyp, Wellendurchmesser, Gehäusebohrung, Last, Geschwindigkeit, Laufspiel und Betriebsumgebung an. TOPS Plastics kann die Geometrie, Materialauswahl und Bearbeitungsanforderungen vor dem Angebot überprüfen.
Firma, Name, E-Mail und Telefonnummer sind erforderlich. Land, Teilenummer, Menge und Zeichnungs-Upload sind optional. Fügen Sie technische Details in Ihr Zeichnungspaket oder Ihre E-Mail ein; Die Form bleibt kurz.
info@tops-precision.comSTEP / STP / IGES / X_T / DWG / DXF / PDF oder ZIP, maximal 10 MB. Größere Pakete können per E-Mail geteilt werden. Vereinbaren Sie den vertraulichen Umgang mit Dateien, bevor Sie vertrauliche Zeichnungen senden.