Wärmeausdehnung
Bearbeitungswärme und Umgebungstemperatur können eine Abmessung verändern. Der Effekt wird mit zunehmender gemessener Länge deutlicher.

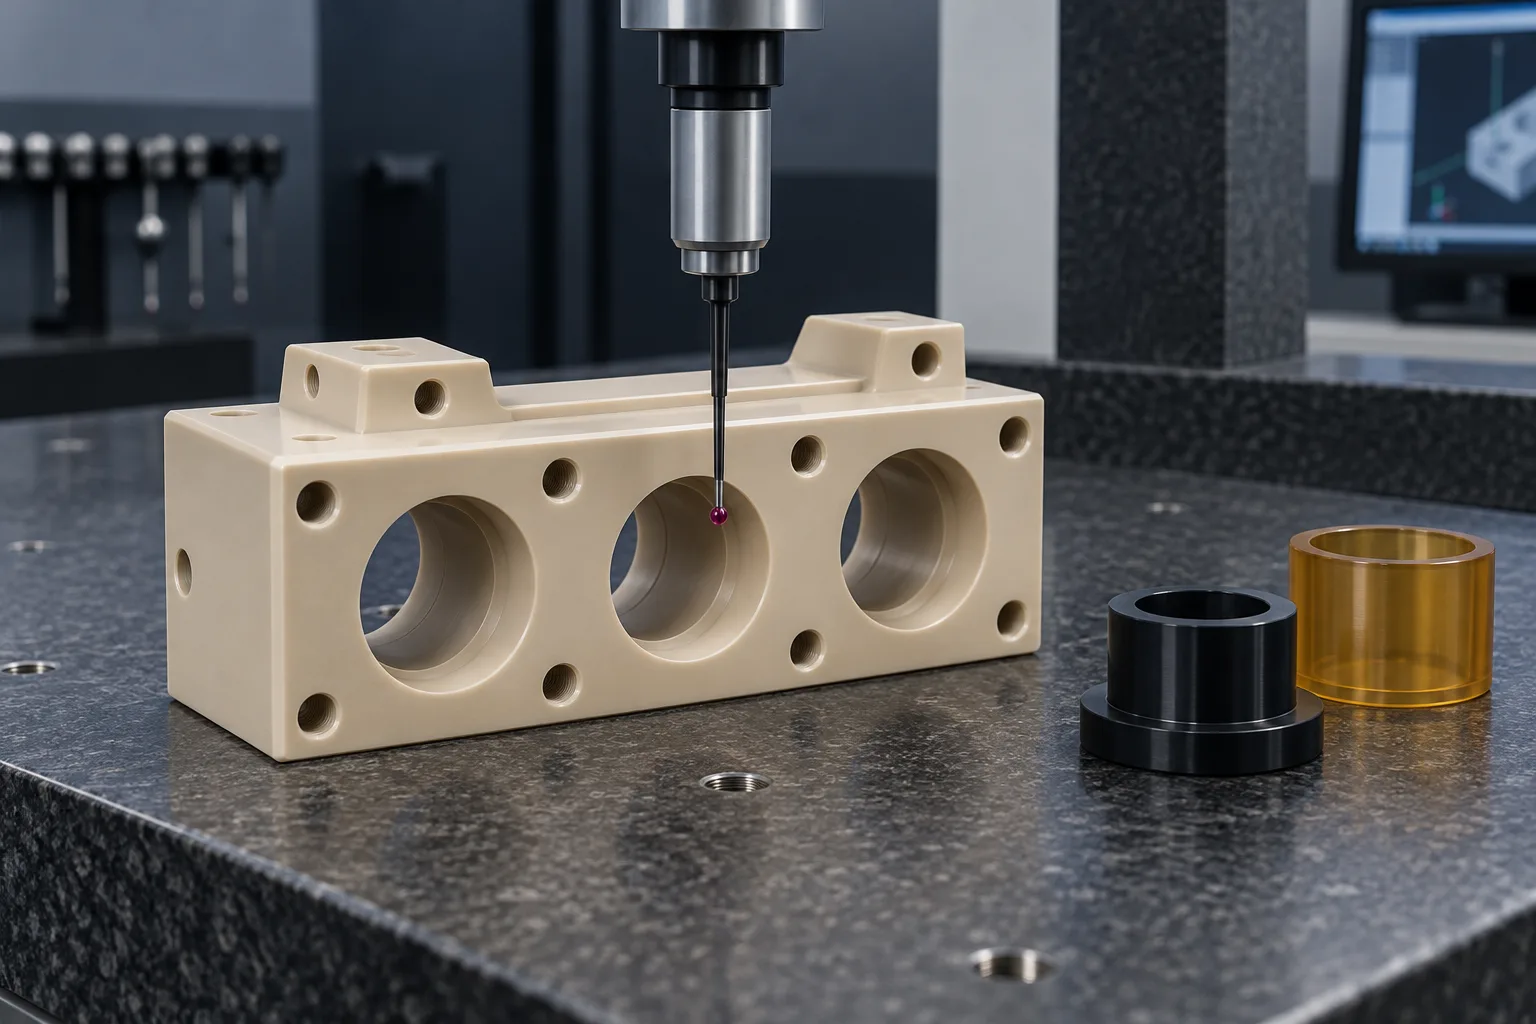
FUNKTIONELLE PASSFORM / MATERIALSTABILITÄT / MESSUNG
TOPS Plastics ermöglicht die präzise CNC-Bearbeitung von Kunststoffkomponenten mit kritischen Maß-, Positions- und Passungsanforderungen. Wir überprüfen materialspezifische Bearbeitung, Werkstückspannung, Stufenbearbeitung und Maßprüfung für PEEK, POM, PEI, PPS, Nylon, PTFE und andere technische Kunststoffe.
Präzision beginnt mit einer definierten Bedingung.
01 / PRÄZISIONSÜBERPRÜFUNG
Die Zeichnung definiert die Präzisionsanforderung. Wir überprüfen das Polymer, die Strukturgröße, den Zustand der Stütze und den Inspektionsplan, bevor wir die Machbarkeit bestätigen.
| Fähigkeit | Projektumfang |
|---|---|
| Prozesse | Präzisions-CNC-Fräsen, Drehen und 5-Achsen-Bearbeitung; Sekundäroperationen, ausgewählt nach Merkmal. |
| Präziser Fokus | Kritische Abmessungen, funktionale Passungen, GD&T und Beziehungen zwischen Merkmalen. |
| Materialien | PEEK, POM, PEI, PPS, PET-P, Nylon, PTFE, PC, PMMA und andere spezifizierte technische Kunststoffe. |
| Inspektion | Maßüberprüfung anhand der kontrollierten Zeichnung und der vereinbarten Messbedingungen. |
| Qualitätsansatz | Erstmusterprüfung, Inprozesskontrollen und Endkontrolle im vereinbarten Umfang. |
| Eingabe | 3D-CAD-Modell plus kontrollierte 2D-Zeichnung, Überarbeitung, Materialqualität und -menge. |
| Dokumentation | Format des Inspektionsberichts, gemessene Merkmale, Probenahme und Materialdokumentation vor der Bestellung vereinbart. |
| Produktion | Funktionsprototypen, Validierungschargen, Kleinserienbestellungen und Wiederholungsproduktion. |
Eine Maschinenpositionierungsspezifikation ist keine Garantie für die Toleranz des fertigen Teils. Numerische Toleranzen, Messgeräte, Unsicherheiten, Umgebungskontrollen und Berichtsanforderungen müssen für Ihr spezifisches Projekt bestätigt werden.
02 / PRÄZISIONSÜBERPRÜFUNG
Die Kunststoffbearbeitung mit engen Toleranzen kontrolliert ausgewählte Abmessungen, geometrische Beziehungen oder Passungen innerhalb einer engen zulässigen Variation im Verhältnis zur Größe und Funktion des Teils.
Das Ziel besteht darin, die Merkmale zu steuern, die Montage, Abdichtung, Bewegung und Ausrichtung bestimmen. Allgemeine Abmessungen können oft weniger restriktiv bleiben. Dadurch wird der Bearbeitungs- und Prüfaufwand auf die Merkmale gelenkt, die sich auf die Leistung auswirken.
Eine vollständige Anforderung identifiziert das Merkmal, die Nennabmessung, die zulässige Abweichung, ggf. Bezugspunkte, den Materialzustand und die Abnahmemethode. Ohne diese Bedingungen kann es schwierig sein, eine sehr kleine Toleranz herzustellen oder konsistent zu überprüfen.
04 / PRÄZISIONSÜBERPRÜFUNG
Die Materialauswahl sollte erfolgen, bevor die Toleranzstrategie finalisiert wird. POM, PEEK, PEI, PPS und PET-P werden häufig für Präzisionsarbeiten in Betracht gezogen, aber kein Ranking ersetzt eine qualitätsspezifische Überprüfung.
| Material | Präziser Ausgangspunkt | Zu überprüfende Hauptrisiken |
|---|---|---|
| POM / Delrin | Oft günstig für feinmechanische Eigenschaften | Kontrollieren Sie Hitze, Materialspannung, Grate und den Passungszustand. |
| PEEK | Oft günstig, wenn Lagerbestand und Bearbeitung kontrolliert werden | Überprüfen Sie Eigenspannung, Hitze und sortenspezifisches Verhalten. |
| PEI / Ultem | Oft geeignet für stabile Präzisionsmerkmale | Überprüfen Sie die Materialbeanspruchung, Feuchtigkeit, Hitze und chemische Verträglichkeit. |
| PPS | Je nach Steigung und Richtung oft günstig | Sprödigkeit, Füllstofforientierung und Werkzeugverschleiß erfordern Aufmerksamkeit. |
| PET-P | Oft günstig für Präzisionsverschleißteile | Überprüfen Sie Bearbeitungswärme, Kantenschäden und kerbempfindliche Merkmale. |
| ABS | Nützlich für viele Präzisions-Prototypfunktionen | Wärme und asymmetrische Entfernung können zur Bewegung beitragen. |
| Polycarbonat | Die Machbarkeit hängt stark von Spannung und Geometrie ab | Überprüfen Sie Risse, kompatible Flüssigkeiten und Oberflächenanforderungen. |
| Nylon | Zustandsabhängig | Definieren Sie Trocken-, Konditionierungs- oder Betriebszustandsmaße. |
| PTFE | Hochsensibel für anspruchsvolle enge Passformen | Flexibilität, Kriechen, Messkraft und Wärmeausdehnung. |
| UHMW | Hochsensibel für anspruchsvolle enge Passformen | Geringe Steifigkeit, thermische Bewegung und unterstützte Messung. |
| HDPE / PP | Zustandsabhängig für enge Toleranzen | Thermische Bewegung, Kriechen und Merkmalsunterstützung. |
Hierbei handelt es sich um qualitative Auswahlüberlegungen, nicht um zertifizierte Fähigkeitsbewertungen. Gefüllte und ungefüllte Sorten, Werkstoffform, Faserrichtung, Temperatur und Teilegröße können das Ergebnis verändern. Wählen Sie zunächst das Material für die Funktion aus und legen Sie dann die erforderlichen Abmessungen fest.
Vergleichen Sie technische Kunststoffe →05 / PRÄZISIONSÜBERPRÜFUNG
Das Endmaß ist das Ergebnis eines kompletten Fertigungs- und Messsystems.
Geben Sie die genaue Bezeichnung, Füllstoffe, Lieferantenbeschränkungen und ggf. erforderliche Nachweise an. Durch Verstärkung kann ein gerichtetes Verhalten eingeführt werden.
Extrudierte, formgepresste, geglühte und spannungsarm geglühte Werkstoffe können unterschiedlich auf Materialabtrag reagieren.
Dünne Wände, große Platten, große Spannweiten und ungleichmäßiger Abtrag erhöhen den Bedarf an Unterstützung und stufenweiser Bearbeitung.
Der Vorrichtungsdruck und die Stützstellen wirken sich auf die zu schneidende Form aus. Vermeiden Sie die Verwendung einer Klemmlast, um Bewegungen zu verbergen.
Ausgewogenes Schruppen, geeignete Schneidwerkzeuge und Spielraum für die Schlichtbearbeitung tragen zur Bewältigung von Hitze und freigesetzter Spannung bei.
Bearbeitungstemperatur, Stabilisierung und Messtemperatur beeinflussen alle die Maßinterpretation.
Freie, unterstützte und montierte Messungen können zu unterschiedlichen Ergebnissen führen. Passen Sie die Methode an die angegebene Bedingung an.
06 / PRÄZISIONSÜBERPRÜFUNG
Wählen Sie den Prozess rund um die Funktionsflächen und Bezugsbeziehungen aus und bestätigen Sie dann, wie jedes kritische Merkmal geprüft wird.
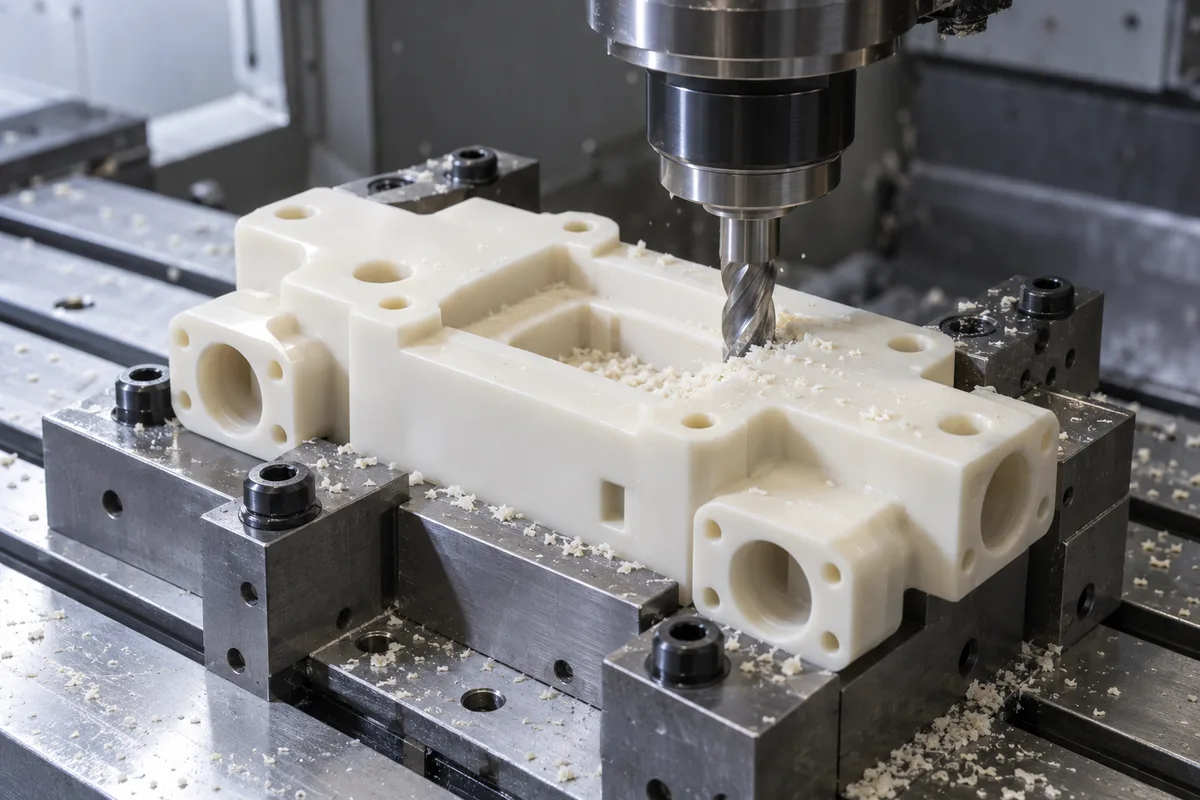
Für Präzisionsgehäuse, Verteiler, Passflächen, Bohrungen, Taschen und Merkmale auf mehreren Flächen. Planen Sie gemeinsam die Bezugspunktübertragung und den Endbearbeitungszugang.
Überprüfen Sie diesen Prozess →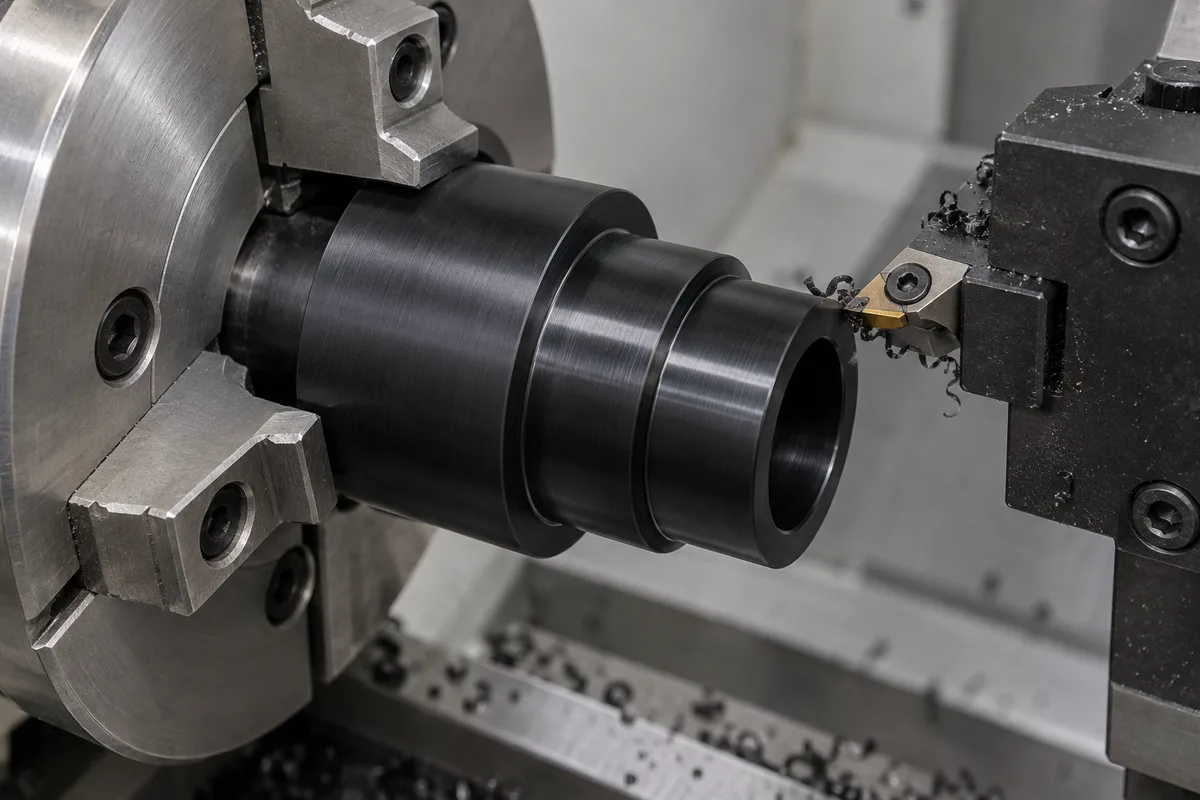
Für Buchsen, Lagerkomponenten, Hülsen und Rollen mit kontrolliertem Durchmesser, Passung und Außen-/Innendurchmesser-Verhältnissen. Überprüfen Sie den Spanndruck, die Wandstärke und die freigegebenen Abmessungen.
Überprüfen Sie diesen Prozess →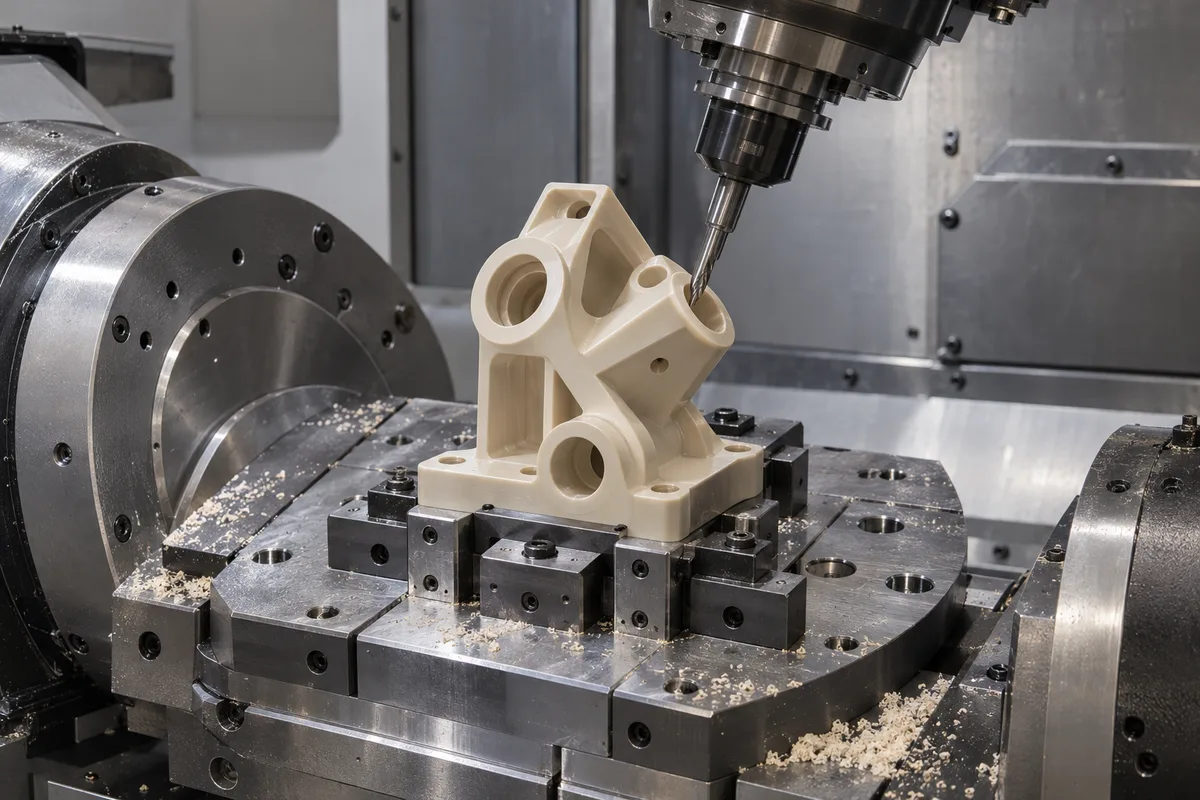
Für zusammengesetzte Winkelmerkmale, mehrseitige Positionsanforderungen und komplexe Bezugsbeziehungen. Weniger Einstellungen können die Bezugspunktkontrolle erleichtern, aber die Materialbewegung wird dadurch nicht beseitigt.
Überprüfen Sie diesen Prozess →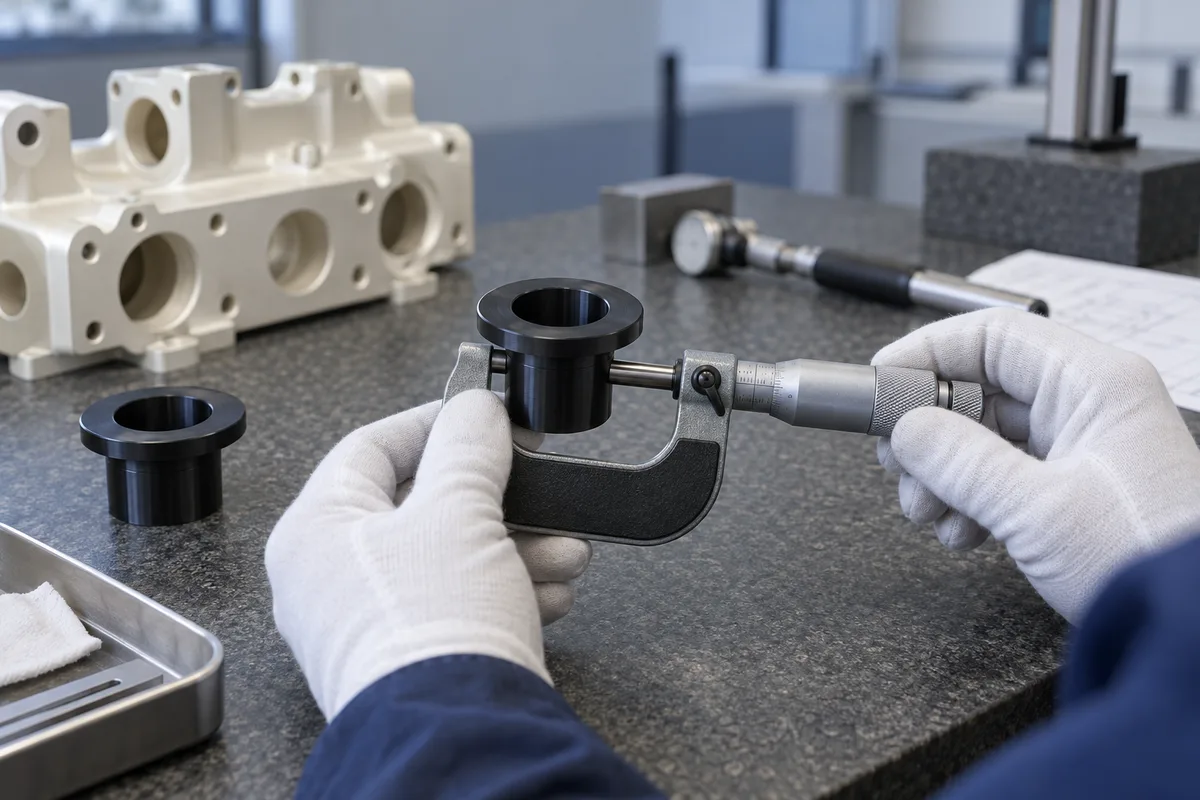
Bohr-, Reib-, Gewindebearbeitungs-, Polier- und Prüfvorrichtungsvorgänge können in Betracht gezogen werden, wenn die Merkmale und die Güte dies rechtfertigen. Bei der Endbearbeitung muss die erforderliche Geometrie erhalten bleiben.
Überprüfen Sie diesen Prozess →07 / PRÄZISIONSÜBERPRÜFUNG
Verwenden Sie die Materialreaktion, um die Bearbeitungsreihenfolge, die Unterstützung und die Prüfbedingungen festzulegen.
Ein nützlicher Ausgangspunkt für mechanische Passungen. Kontrollieren Sie Schnittwärme, Grate und Materialspannung; Überprüfen Sie die Durchmesser nach der Freigabe und Stabilisierung.
Überprüfen Sie den Lagerbestand, den Werkzeugzustand und die Hitze. Für anspruchsvolle Geometrien kann eine Spannungsentlastung mithilfe eines zugelassenen sortenspezifischen Verfahrens in Betracht gezogen werden.
Geben Sie an, ob die Maße trocken, konditioniert oder im Gebrauchszustand gelten. Die Verpackungs- und Inspektionszeiten müssen dieser Anforderung entsprechen.
Nutzen Sie realistische Passungen und leichte, wiederholbare Messkräfte. Unterstützen Sie weiche Merkmale und prüfen Sie, ob Klemmdruck oder anhaltende Belastung das Ergebnis verändern.
Beschränken Sie strenge Anforderungen auf funktionale Merkmale. Überprüfen Sie die thermische Bewegung, das Kriechen, die Unterstützung und die Vorteile eines stabileren Materials, wenn die Funktion dies zulässt.
Eine Änderung der Qualität nach der Genehmigung der Zeichnung kann die Machbarkeit der Toleranz ändern. Behandeln Sie Ersetzungen als technische Änderung und überprüfen Sie den Abnahmeplan erneut.
08 / PRÄZISIONSÜBERPRÜFUNG
Eine funktionale Bezugsstruktur definiert, wie das Teil in seiner Baugruppe sitzt und wie sich kritische Merkmale auf diese Position beziehen. Es kann nützlicher sein als eine Kette enger bilateraler Dimensionen.
Ordnen Sie die Bohrung den Funktionsreferenzen zu. Die tatsächliche Bezugsauswahl und geometrische Kontrolle muss Ihrem Zeichnungsstandard und Ihrer Baugruppe entsprechen.
Lokalisieren Sie die Bohrungen relativ zu den Montage- und Positionierungsbezügen, die bei der Montage verwendet werden. Fügen Sie alle anwendbaren Modifikatoren in die Zeichnung ein.
Tragen Sie es dort auf, wo die Abdichtung oder Montage von der Oberflächenform abhängt. Definieren Sie den freigegebenen oder unterstützten Zustand für flexible Teile.
Steuern Sie eine Passfläche oder Bohrungsachse relativ zum funktionalen Bezugspunkt, anstatt sich auf eine Kette linearer Bemaßungen zu verlassen.
Verwenden Sie für komplexe Gehäuse oder Konturen eine entsprechende Profilanforderung mit einer klaren Bezugs- und Bewertungsmethode.
Wählen Sie für Drehteile Positions- oder Rundlaufsteuerungen aus, die die Funktion ausdrücken. Wenn eine ältere Konzentrizitätsbeschriftung angezeigt wird, klären Sie den maßgeblichen Zeichnungsstandard und wie diese gemessen wird.
Ordnen Sie passende Platten, Führungen und Gleitflächen der Oberfläche zu, auf der sich die Komponente tatsächlich befindet.
Verwenden Sie den in der Zeichnung angegebenen GD&T-Standard und die Revision. Datumssimulation, Einspannung, Sondierungsstrategie und zulässige Messkraft sollten vor der Produktion geklärt werden.
09 / PRÄZISIONSÜBERPRÜFUNG
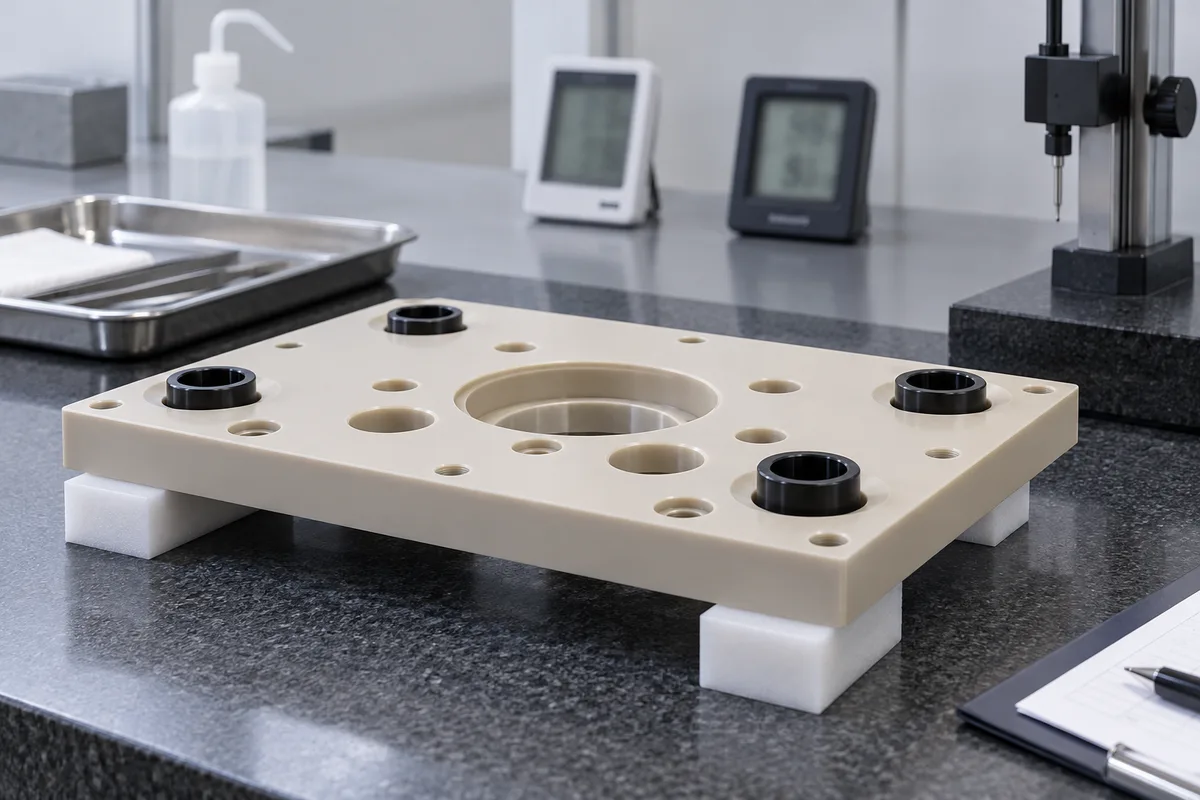
Eine Abmessung kann sich zwischen Bearbeitung, Inspektion und Service ändern, wenn sich die Temperatur ändert. Stabilisieren Sie das Teil und die Messausrüstung, bevor Sie enge Toleranzen bewerten.
Fertigbearbeitung
Lassen Sie die Vorrichtung los
Ermöglichen Sie eine thermische Stabilisierung
Im vereinbarten Zustand prüfen
Notieren Sie das Ergebnis und den Zustand
Geben Sie die Inspektionstemperatur oder den vereinbarten Referenzzustand und gegebenenfalls die zulässige Abweichung an. Die Stabilisierungszeit hängt vom Material, der Masse, der Querschnittsdicke und der Umgebung ab; Eine Wartezeit kann nicht alle Teile abdecken.
Berücksichtigen Sie den Temperaturunterschied zwischen Inspektion und Verwendung. Eine Passung, die bei Raumtemperatur funktioniert, kann sich in einer heißen Baugruppe anders verhalten. Wärmeschätzungen sollten sortenspezifische Daten verwenden und validiert werden, wenn die Leistung von entscheidender Bedeutung ist.
10 / PRÄZISIONSÜBERPRÜFUNG
Hygroskopische Materialien nehmen Feuchtigkeit auf und können ihre Größe verändern. Der erforderliche Materialzustand ist Bestandteil der Maßangabe.
Feuchtigkeit kann erhebliche Auswirkungen haben. Definieren Sie die Trocken-, Konditionierungs- oder Betriebszustandsabnahme und das Konditionierungsverfahren.
Normalerweise weniger feuchtigkeitsempfindlich als Nylon, aber verwenden Sie die genauen Qualitätsdaten und die angegebene Umgebung.
Eine geringe Feuchtigkeitsaufnahme kann für die Dimensionsstabilität hilfreich sein; Bestätigen Sie die Qualität und die tatsächlichen Servicebedingungen.
Oft weniger feuchtigkeitsempfindlich als Nylon, aber diese Materialien sind nicht austauschbar. Für PEI und gefüllte Sorten ist noch eine eigene Konditionierungsprüfung erforderlich.
Notieren Sie bei feuchtigkeitsempfindlichen Polymeren den erforderlichen Zustand, die Konditionierungsmethode, den Inspektionszeitpunkt und die Schutzverpackung. Das Trocknen oder Konditionieren ist kein automatischer Produktionsschritt; es muss für das Material und die vereinbarte Anforderung geeignet sein.
11 / PRÄZISIONSÜBERPRÜFUNG
Glühen oder stufenweise Bearbeitung können angebracht sein, wenn starker Abtrag, dünne Wände, enge Ebenheit oder Präzisionsmerkmale eine Spannungsverschiebung wahrscheinlich machen. Es ist nicht für jedes Kunststoffteil erforderlich.
Bestätigen Sie den qualifizierten Bestand
Raue Maschine
Stressabbau, falls angegeben
Stabilisieren
Maschine fertigstellen
Endkontrolle
PEEK, PEI, Acryl und andere Polymere können die Materialspannung aufrechterhalten, die bei anspruchsvoller Bearbeitung wichtig ist. Überprüfen Sie die Richtlinien des Lagerlieferanten, Materialübergänge, Unterstützung, Abmessungen und den gesamten Wärmezyklus, bevor Sie die Behandlung festlegen.
Verwenden Sie keine allgemeine Glühtemperatur für alle Polymere. Jeder genehmigte Zyklus, jede Zwischentoleranz und jede Inspektionsphase sollte dokumentiert werden. Wenn die Behandlung extern durchgeführt wird, vereinbaren Sie vor der Bestellung den Weg und die entsprechenden Unterlagen.
12 / PRÄZISIONSÜBERPRÜFUNG
Ein flexibles Teil kann durch eine Vorrichtung in seine Form gezwungen werden und sich bewegen, wenn es losgelassen wird. Die Bearbeitung und Inspektion sollte den erforderlichen Zustand der Halterung des fertigen Teils widerspiegeln.
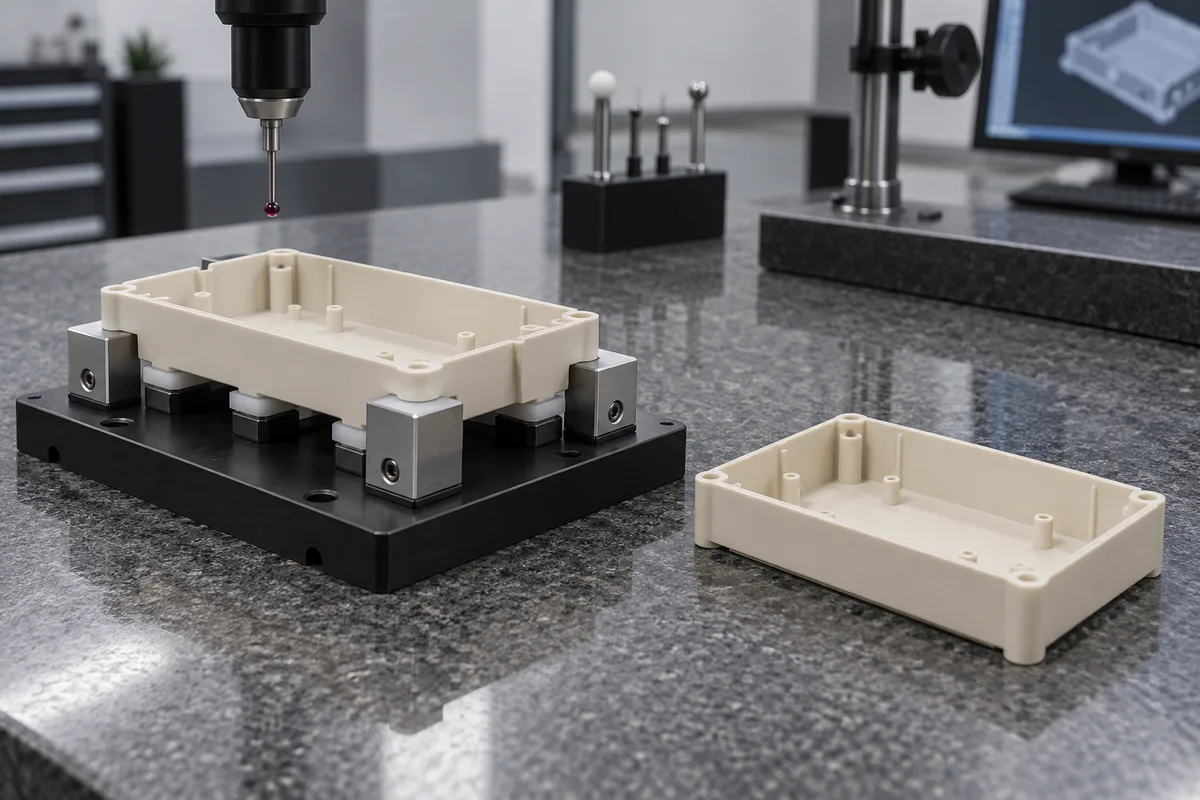
Verteilen Sie die Last auf geeignete Stützbereiche, anstatt sie auf eine dünne Wand oder eine Präzisionsbohrung zu konzentrieren.
Lokalisieren Sie wiederholt Funktionsbereiche und schützen Sie gleichzeitig empfindliche Merkmale und fertige Oberflächen.
Berücksichtigen Sie diese für geeignete flache Komponenten, nachdem Sie den Dichtungsbereich, die Haltekraft und mögliche Verformungen überprüft haben.
Überprüfen Sie die Zeichnung nach der Freigabe, wenn eine Freistaatsabnahme erforderlich ist. Für eingeschränkte Anforderungen definieren Sie die Vorrichtung und die zulässige Belastung.
Ziehen Sie eine Messvorrichtung nicht fest, bis ein verzerrtes Teil durchzugehen scheint. Vereinbaren Sie, ob die Abnahme kostenlos, unterstützt oder montiert erfolgt, und reproduzieren Sie diesen Zustand konsequent.
13 / PRÄZISIONSÜBERPRÜFUNG
Die Steifigkeit, der Zugang und die Größe der Merkmale bestimmen, ob die Zeichnung eine andere Unterstützung, einen anderen Prozess oder eine andere Toleranzstrategie benötigt.
| Funktion | Hauptrisiko | Review-Ansatz |
|---|---|---|
| Dünne Wände | Durchbiegung und Klemmverzerrung | Erhöhen Sie die lokale Steifigkeit oder definieren Sie Unterstützung und Zurückhaltung. |
| Lange Zeit nicht unterstützte Funktionen | Biegen beim Schneiden und Messen | Verkürzen Sie die Spannen oder fügen Sie verteilte Unterstützung hinzu. |
| Große flache Teller | Wärme- und Eigenspannungsbewegung | Überprüfen Sie die ausgeglichenen Entfernungs-, Stabilisierungs- und Messbedingungen. |
| Tiefe Bohrungen | Werkzeugreichweite, Wärme- und Spanabfuhr | Überprüfen Sie die Tiefe, den Endzugang und die Bohrungsmessung. |
| Kleine Präzisionslöcher | Grate, Kantenschäden und Messzugang | Geben Sie die Kantenbeschaffenheit und eine geeignete Messmethode an. |
| Vielseitige Funktionen | Datumsübertragung zwischen Setups | Planen Sie die Bezugsposition und die Einrichtungsreihenfolge. |
| Presspassungen | Temperatur, Ringspannung und Kriechen | Überprüfen Sie die Verbindungsmaterialien, die Montagekraft und die Betriebslast. |
| Lange schlanke Drehteile | Durchbiegung und Futtereinfluss | Überprüfen Sie die Unterstützung, die Reihenfolge und die freigegebene Geradheit. |
| Optische Kunststoffe | Spannungsriss- und Oberflächenanforderungen | Überprüfen Sie die kompatiblen Flüssigkeiten, die Verarbeitung und die Maßhaltigkeit. |
14 / PRÄZISIONSÜBERPRÜFUNG
Wählen Sie die Messtechnik entsprechend dem Merkmal, der Materialsteifigkeit und den Akzeptanzbedingungen aus. Ein KMG ist nicht automatisch das beste Werkzeug für jedes flexible Kunststoffmerkmal.
| Zu berücksichtigende Methode | Geeignete Funktion oder Aufgabe | Wichtige Einschränkung |
|---|---|---|
| CMM | Feature-Position, Profil und datumsbezogene Geometrie | Antastkraft, Einspannung, Zugang und Unsicherheit müssen zum Teil passen. |
| Optischer Komparator oder Vision | Kleine Kanten, Profile und zugängliche Funktionen | Beleuchtung, Transparenz und Kantenschärfe können das Ergebnis beeinflussen. |
| Höhenmesser | Höhen und zugängliche Beziehungen zu einer Bezugsebene | Stütz- und Bezugssitz müssen wiederholbar sein. |
| Bohrlehren und Mikrometer | Durchmesser und Dicken | Kontaktkräfte können weiche Oberflächen oder dünne Wände verformen. |
| Gewindelehren | Spezifizierte funktionale Thread-Akzeptanz | Vereinbaren Sie die Stärkeklasse, den Einsatz und eventuelle Einschränkungen bei weichen Materialien. |
| Oberflächenmessung | Spezifizierte Textur oder Oberflächenbeschaffenheit | Wählen Sie je nach Oberfläche eine berührende oder berührungslose Auswertung. |
| Kundenspezifische Vorrichtungen | Montagebezogene Standort- und unterstützte Zustandsprüfungen | Definieren Sie Einspannung, Lasten und Korrelation zur Zeichnung. |
Hierbei handelt es sich um einen Leitfaden zur Inspektionsplanung und nicht um eine Bestandsaufnahme für TOPS-Geräte. Die erforderliche Geräteverfügbarkeit, Kalibrierung, Auflösung, Messunsicherheit, Probenahme und Berichtsformat werden im Angebot bestätigt. Ein angeforderter CMM-Bericht oder eine Fachprüfung muss ausdrücklich im vereinbarten Umfang enthalten sein.
Verwenden Sie eine wiederholbare Methode, erfassen Sie gegebenenfalls die Material- und Umgebungsbedingungen und beziehen Sie jedes Ergebnis auf die kontrollierte Überarbeitung der Zeichnung. Lösen Sie widersprüchliche Messmethoden, bevor Sie eine enge Toleranz akzeptieren.
15 / PRÄZISIONSÜBERPRÜFUNG
Verwandeln Sie den genehmigten ersten Artikel in einen wiederholbaren Prozess- und Prüfplan. Nachfolgende Chargen müssen dieselben kontrollierten Anforderungen verwenden.
Zeichnungs- und GD&T-Überprüfung
Material- und Bestandsüberprüfung
Erstartikelbearbeitung
Erstmusterprüfung
Bei Bedarf korrigierende Anpassung
Kontrollierte Produktion
Inprozesskontrollen
Endkontrolle
Vereinbarter Inspektionsbericht
Legen Sie Prüfpunkte für kritische Merkmale, Werkzeugverschleiß und Abmessungen fest, die sich nach der Freigabe verschieben können. Ein erster Artikel ist ein Beweis für den vereinbarten Teil und Zustand; es allein stellt keine langfristige Prozessfähigkeit her. Statistische Leistungsfähigkeitsstudien, vollständige Inspektionen und kundenspezifische FAI-Formate bedürfen eines gesondert vereinbarten Umfangs.
Planen Sie eine Kleinmengen- oder Wiederholungsbestellung →16 / PRÄZISIONSÜBERPRÜFUNG
Klare funktionale Anforderungen erleichtern die Herstellung des Teils und die Überprüfung des Ergebnisses.
Identifizieren Sie Abmessungen, die Dichtung, Bewegung, Position und Montage bestimmen. Vermeiden Sie es, überall die engsten Grenzwerte festzulegen.
Wählen Sie stabile Positionierungsmerkmale, die die Baugruppe repräsentieren und bei der Inspektion reproduziert werden können.
Berücksichtigen Sie relevante Temperatur-, Feuchtigkeitszustands-, Zeit- und Unterstützungsanforderungen.
Vermeiden Sie dünne Wände um eng anliegende Bohrungen, sofern die Funktion dies zulässt. Überprüfen Sie die Wirkung des Drückens oder Klemmens.
Verwenden Sie ein kohärentes Bezugsschema und geeignete GD&T für funktionale Beziehungen.
Überprüfen Sie die unterschiedliche Ausdehnung zwischen dem Kunststoffteil und seinen Gegenkomponenten.
Staatliche Füllstoffe, Bestandsbeschränkungen und zulässige Substitutionen. Ausgefüllte Noten können sich je nach Richtung unterschiedlich verhalten.
Geben Sie bei flexiblen Paneelen und Gehäusen die erforderliche Einspannung und den Zustand an, in dem die Abnahme erfolgt.
17 / PRÄZISIONSÜBERPRÜFUNG
Diese Komponentenfamilien veranschaulichen die Feature-Beziehungen, die wir überprüfen können. Jede Zeichnung wird auf Herstellbarkeit und Akzeptanzbedingungen geprüft.
Bohrung und Außendurchmesser passen mit kontrollierten Sitzflächen.
Passung, Laufspiel und lastabhängige Geometrie.
Anschlussposition, Dichtflächen und sich kreuzende Durchgänge.
Lokalisierung von Merkmalen, Ebenheit und spezifizierter Sauberkeit oder Materialanforderungen.
Einbaulage, Abstände und genaue elektrische Anforderungen.
Passflächen, Positionierungsbohrungen und Montageausrichtung.
Sitzgeometrie, Dichtflächen und Funktionsschnittstellen.
Instrumentenlokalisierungsfunktionen, Gehäuse und kontrollierte Revisionen.
Ausrichtung, Profil und spezifizierte kosmetische oder optische Akzeptanz.
Durchmesser, Rundlauf und Lagerschnittstellen.
Dicke, Parallelität und Positionierungsgeometrie.
Zusammengesetzte Flächen und datumsbezogene Positionsmerkmale.
18 / PRÄZISIONSÜBERPRÜFUNG
Passung, Ausrichtung, Abdichtung und Positionsgenauigkeit bestimmen diese Anwendungen. Materialreinheits-, Compliance- und Qualifizierungsanforderungen müssen gesondert angegeben werden.
Gerätebefestigungen und Präzisionsschnittstellen; Genaue Reinheits-, Ausgasungs- und Reinigungsanforderungen erfordern eine anwendungsspezifische Überprüfung.
Gehäuse, Vorrichtungen und Instrumentenkomponenten nach kontrollierten Zeichnungen. Der Name des Polymers impliziert keine medizinische Eignung oder behördliche Akzeptanz.
Leichte Hochleistungskomponenten mit spezifizierten Material-, Rückverfolgbarkeits- und Inspektionsanforderungen.
Prüfvorrichtungen, Isolatoren und Präzisionsgehäuse mit definierter Montage und Ausrichtung.
Verteiler, Ventilteile und Dichtungsschnittstellen auf Medien, Temperatur und Druck überprüft.
Führungen, Rollen und Bewegungssystemkomponenten mit Funktionsspiel und Positionierungsanforderungen.
19 / PRÄZISIONSÜBERPRÜFUNG
Unsere Überprüfung beginnt mit den Bedingungen, die eine Toleranz sinnvoll machen: Material, Geometrie, Temperatur, Feuchtigkeit und Messzustand.
Bewerten Sie das Polymerverhalten zusammen mit der Zeichnung, anstatt eine Annahme zur Metallbearbeitung anzuwenden.
Bestätigen Sie Sorte, Materialform und die Notwendigkeit einer Konditionierung oder stufenweisen Verarbeitung.
Klären Sie funktionale Bezüge und wie Anforderungen überprüft werden.
Planen Sie Stütz- und Klemmpositionen entsprechend der Steifigkeit des Merkmals und dem Zustand des fertigen Teils.
Wählen Sie die Prozesskombination aus, die zu den Geometrie- und Bezugsbeziehungen passt.
Vereinbaren Sie kritische Messungen und Freigabekriterien, bevor Sie den gesamten Lauf durchführen.
Identifizieren Sie Kontrollen, die Bewegungen, Verschleiß oder Rüstabweichungen während der Produktion aufdecken können.
Besprechen Sie praktische Änderungen an unnötigen Einschränkungen unter Beibehaltung der Funktion des Teils.
Senden Sie die Toleranz, die Ihre Baugruppe benötigt. Wir prüfen die Machbarkeit und die erforderlichen Nachweise vor der Angebotserstellung, anstatt eine Zahl für jedes Material und jede Komponente zu versprechen.
20 / PRÄZISIONSÜBERPRÜFUNG
Der Workflow zeichnet die technischen Entscheidungen auf, die Ihre Zeichnung mit den Fertigteilmessungen verbinden.
Geben Sie Revision, Menge, kritische Merkmale und die Montagefunktion an.
Identifizieren Sie genaue Materialien, Füllstoffe, Lieferantenbeschränkungen und erforderliche Dokumentation.
Beheben Sie Bezüge, geometrische Kontrollen, Passungen und Zeichnungsmehrdeutigkeiten.
Vereinbaren Sie Temperatur, Feuchtigkeit, Träger, Messmethoden und Berichte.
Bestätigen Sie, was zitiert werden kann und welche Anforderungen besprochen werden müssen.
Wählen Sie Anlageflächen, Klemmträger und Schrupp-/Schlichtstufen.
Material mit geeigneter Unterstützung und Schlichtaufmaß entfernen.
Nutzen Sie die zugelassenen stufenspezifischen Routen- und Zwischenprüfungen.
Funktionsmaße im überprüften Materialzustand herstellen.
Überprüfen Sie die vereinbarten Nachweise und nehmen Sie bei Bedarf korrigierende Änderungen vor.
Befolgen Sie die veröffentlichten Einrichtungs-, Revisions- und Messkontrollpunkte.
Überprüfen Sie die Abnahme, erstellen Sie den vereinbarten Bericht und schützen Sie Teile für den Versand.
21 / IHRE FRAGEN
Dies hängt von der Strukturgröße, dem Material, der Geometrie und der Funktion ab. Eine Toleranz ist eng, wenn die zulässige Abweichung im Verhältnis zur Materialbewegung und der damit verbundenen Herstellungs- oder Messunsicherheit gering ist. Senden Sie die tatsächliche Zeichnung. Es gibt keinen universellen numerischen Schwellenwert, der jedes Polymer abdeckt.
POM, PEEK, PEI, PPS und PET-P werden oft für Präzisionsarbeiten in Betracht gezogen. Die beste Wahl muss auch die Last-, Temperatur-, Medien- und elektrischen Anforderungen erfüllen. Genaue Sorte, Lagerbeschaffenheit und Geometrie bestimmen, ob die geforderte Toleranz realistisch ist.
Viele Kunststoffe weisen eine größere Wärmeausdehnung, eine geringere Steifigkeit und eine größere Empfindlichkeit gegenüber Klemmen, Feuchtigkeit oder freigegebenen Materialspannungen auf als herkömmliche technische Metalle. Eine Abmessung kann sich nach der Bearbeitung ändern, daher kommt es auf den Zustand des fertigen Teils und die Prüfmethode an.
Beide können für Präzisionskomponenten geeignet sein, wenn Sorte, Material, Geometrie und Prozess kontrolliert werden. Dadurch wird keine garantierte Toleranz für jedes PEEK- oder Delrin-Teil festgelegt. Kritische Abmessungen und Prüfbedingungen bedürfen einer individuellen Prüfung.
Nylon kann Feuchtigkeit absorbieren und seine Abmessungen ändern, wenn sich sein Feuchtigkeitsgehalt ändert. Temperatur, Eigenspannung und Vorrichtungsfreigabe können ebenfalls dazu beitragen. Geben Sie an, ob die Maße trocken, konditioniert oder im Gebrauchszustand gelten.
Die Abmessungen ändern sich, wenn sich das Polymer ausdehnt oder zusammenzieht. Der Effekt hängt von der genauen Neigung, Richtung, gemessenen Länge und Temperaturdifferenz ab. Stabilisierung zulassen und Prüfbedingung vereinbaren; Betriebstemperaturpassungen separat beurteilen.
Nicht immer. Spannungsabbau oder stufenweise Bearbeitung können bei anspruchsvoller Geometrie oder starkem Materialabtrag helfen, aber der Bedarf und der thermische Zyklus hängen von der Sorte und der Materialhistorie ab. Jede Behandlung sollte einem genehmigten materialspezifischen Prozess folgen.
Beginnen Sie mit der Montagefunktion und wählen Sie reproduzierbare Bezüge aus. Wenden Sie geometrische Kontrollen auf funktionale Beziehungen an und legen Sie den maßgeblichen Standard fest. Klären Sie bei flexiblen Bauteilen die Freistellungs- oder Zwangsabnahme und die Prüfvorrichtung.
Verwenden Sie eine für das Merkmal und die Steifigkeit geeignete Methode: Maßmessgeräte, optische Methoden, KMG oder spezielle Vorrichtungen können in Betracht gezogen werden. Vereinbaren Sie vor der Bestellung die Verfügbarkeit der Ausrüstung, die Messkraft, den Support, die Umgebungsbedingungen, die Unsicherheit und die Berichterstattung.
Nein. Die Toleranzfähigkeit muss anhand von Material, Sorte, Geometrie, Größe und Prüfbedingungen qualifiziert werden. Eine für eine Komponente akzeptierte Anforderung kann nicht automatisch auf ein anderes Polymer oder Teiledesign angewendet werden.
ZEICHNUNG + BEDINGUNGEN + ANNAHME
Laden Sie Ihr 3D-CAD-Modell und Ihre kontrollierte Konstruktionszeichnung hoch. Identifizieren Sie kritische Abmessungen, die engste erforderliche Toleranz, GD&T, Bezugsschema, genaue Materialqualität und die Montagefunktion. Unser Team kann die Machbarkeit prüfen und vor dem Angebot einen Bearbeitungs- und Inspektionsansatz vorschlagen.
Geben Sie in Ihrem Zeichnungspaket oder Ihrer E-Mail die gefüllte oder ungefüllte Sorte, die Gesamtgröße, die Menge, die Betriebstemperatur, den Feuchtigkeitszustand, die Inspektionstemperatur, die Unterstützung oder Einspannung sowie alle erforderlichen FAI-, CMM-Berichte oder Materialzertifikate an. Firma, Name, E-Mail und Telefonnummer sind erforderlich; Land, Teilenummer, Menge und Zeichnungs-Upload bleiben optional.
info@tops-precision.comSTEP / STP / IGES / X_T / DWG / DXF / PDF oder ZIP, maximal 10 MB. Größere Dateien können per E-Mail geteilt werden. Vereinbaren Sie den vertraulichen Umgang mit Dateien, bevor Sie vertrauliche Zeichnungen senden.