Expansión térmica
El calor del mecanizado y la temperatura ambiente pueden cambiar una dimensión. El efecto se vuelve más significativo a medida que aumenta la longitud medida.

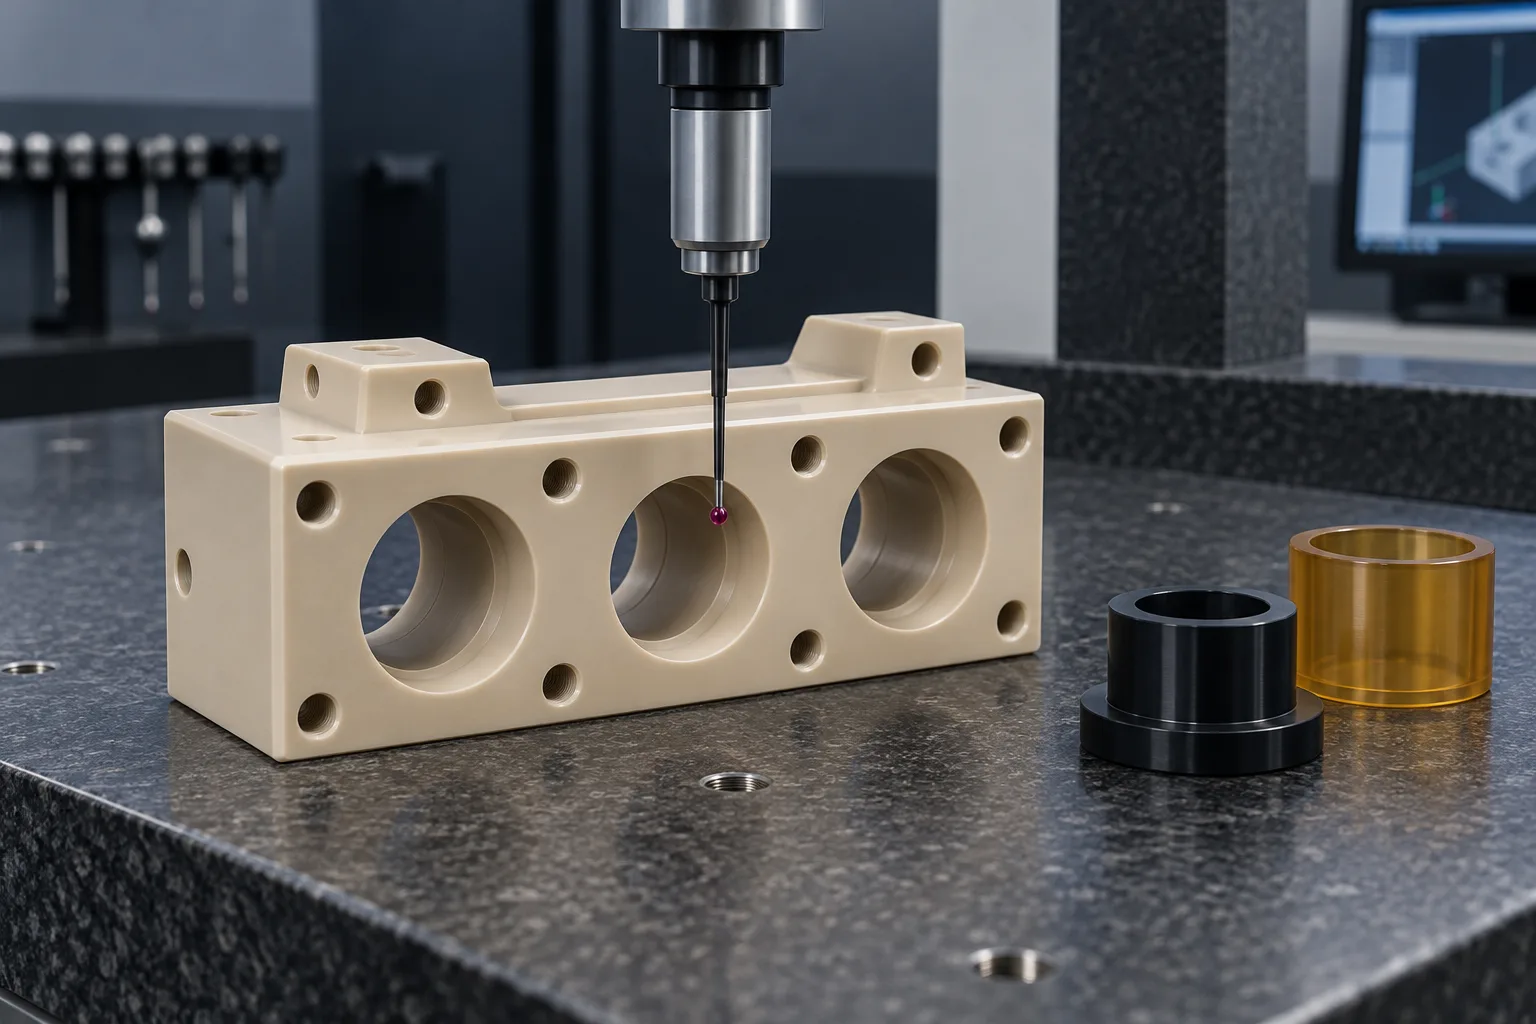
AJUSTES FUNCIONALES / ESTABILIDAD DEL MATERIAL / MEDICIÓN
TOPS Plastics proporciona mecanizado CNC de precisión para componentes de plástico con requisitos críticos de dimensiones, posición y ajuste. Revisamos el mecanizado, la sujeción de piezas, el procesamiento por etapas y la inspección dimensional de materiales específicos para PEEK, POM, PEI, PPS, nailon, PTFE y otros plásticos de ingeniería.
La precisión comienza con una condición definida.
01 / REVISIÓN DE PRECISIÓN
El dibujo define el requisito de precisión. Revisamos el polímero, el tamaño de las características, la condición del soporte y el plan de inspección antes de confirmar la viabilidad.
| Capacidad | Alcance del proyecto |
|---|---|
| Procesos | Fresado, torneado y mecanizado de 5 ejes CNC de precisión; operaciones secundarias seleccionadas por característica. |
| Enfoque de precisión | Dimensiones críticas, ajustes funcionales, GD&T y relaciones entre características. |
| Materiales | PEEK, POM, PEI, PPS, PET-P, Nylon, PTFE, PC, PMMA y otros plásticos de ingeniería especificados. |
| Inspección | Verificación dimensional según el plano controlado y la condición de medición acordada. |
| Enfoque de calidad | Revisión del primer artículo, verificaciones en proceso e inspección final dentro del alcance acordado. |
| Entrada | Modelo CAD 3D más dibujo 2D controlado, revisión, calidad y cantidad del material. |
| Documentación | Formato del informe de inspección, características medidas, muestreo y documentación del material acordados antes del pedido. |
| Producción | Prototipos funcionales, lotes de validación, pedidos de bajo volumen y repetición de producción. |
Una especificación de posicionamiento de la máquina no es una garantía de tolerancia de la pieza terminada. Las tolerancias numéricas, los equipos de medición, la incertidumbre, los controles ambientales y los requisitos de informes deben confirmarse para su proyecto específico.
02 / REVISIÓN DE PRECISIÓN
El mecanizado de plástico con tolerancia estricta controla dimensiones seleccionadas, relaciones geométricas o ajustes dentro de una estrecha variación permitida en relación con el tamaño y la función de la pieza.
El objetivo es controlar las características que determinan el montaje, sellado, movimiento y alineación. Las dimensiones generales a menudo pueden seguir siendo menos restrictivas. Esto dirige el esfuerzo de mecanizado e inspección hacia las características que afectan el rendimiento.
Un requisito completo identifica la característica, la dimensión nominal, la variación permitida, la referencia de referencia cuando sea necesario, la condición del material y el método de aceptación. Una tolerancia muy pequeña sin esas condiciones puede ser difícil de fabricar o verificar de manera consistente.
04 / REVISIÓN DE PRECISIÓN
La selección del material debe realizarse antes de finalizar la estrategia de tolerancia. POM, PEEK, PEI, PPS y PET-P se consideran con frecuencia para trabajos de precisión, pero ninguna clasificación reemplaza una revisión de grado específico.
| Materiales | Punto de partida de precisión | Principales riesgos a revisar |
|---|---|---|
| POM / Delrin | A menudo favorable para características mecánicas de precisión. | Controle el calor, la tensión del material, las rebabas y el estado de ajuste. |
| PEEK | A menudo es favorable cuando se controlan el stock y el mecanizado. | Revise la tensión residual, el calor y el comportamiento específico del grado. |
| PEI/Ultem | A menudo es adecuado para funciones de precisión estables. | Revise el estrés del stock, la humedad, el calor y la compatibilidad química. |
| PPS | A menudo favorable, dependiendo del grado y la dirección. | La fragilidad, la orientación del relleno y el desgaste de las herramientas requieren atención. |
| PET-P | A menudo es favorable para piezas de desgaste de precisión. | Revise el calor del mecanizado, los daños en los bordes y las características sensibles a las muescas. |
| ABS | Útil para muchas funciones de prototipos de precisión | El calor y la eliminación asimétrica pueden contribuir al movimiento. |
| policarbonato | La viabilidad depende en gran medida de la tensión y la geometría. | Revise los requisitos de craqueo, fluidos compatibles y superficies. |
| nailon | Sensible a la condición | Defina dimensiones secas, acondicionadas o en estado de servicio. |
| PTFE | Altamente sensible para ajustes ajustados exigentes | Flexibilidad, fluencia, medición de fuerza y expansión térmica. |
| UHMW | Altamente sensible para ajustes ajustados exigentes | Baja rigidez, movimiento térmico y medición apoyada. |
| HDPE / PP | Sensible a la condición para tolerancias estrechas | Movimiento térmico, fluencia y soporte de funciones. |
Éstas son consideraciones de selección cualitativas, no calificaciones de capacidad certificadas. Los grados con y sin relleno, la forma del stock, la dirección de la fibra, la temperatura y el tamaño de la pieza pueden cambiar el resultado. Primero seleccione el material para su función y luego califique las dimensiones requeridas.
Comparar materiales plásticos de ingeniería →05 / REVISIÓN DE PRECISIÓN
La dimensión final es el resultado de un completo sistema de fabricación y medición.
Especifique la designación exacta, los rellenos, las restricciones del proveedor y cualquier evidencia requerida. El refuerzo puede introducir un comportamiento direccional.
El material extruido, moldeado por compresión, recocido y libre de tensiones puede responder de manera diferente a la eliminación de material.
Las paredes delgadas, las losas grandes, los claros largos y la eliminación desigual aumentan la necesidad de soporte y procesamiento por etapas.
La presión del accesorio y las ubicaciones de los soportes afectan la forma que se está cortando. Evite utilizar cargas de sujeción para ocultar el movimiento.
El desbaste equilibrado, las herramientas de corte adecuadas y el margen para el acabado ayudan a gestionar el calor y la tensión liberada.
La temperatura de mecanizado, la estabilización y la temperatura de medición afectan la interpretación dimensional.
Las mediciones en estado libre, soportadas y ensambladas pueden dar resultados diferentes. Haga coincidir el método con la condición especificada.
06 / REVISIÓN DE PRECISIÓN
Seleccione el proceso en torno a las superficies funcionales y las relaciones de referencia, luego confirme cómo se inspeccionará cada característica crítica.
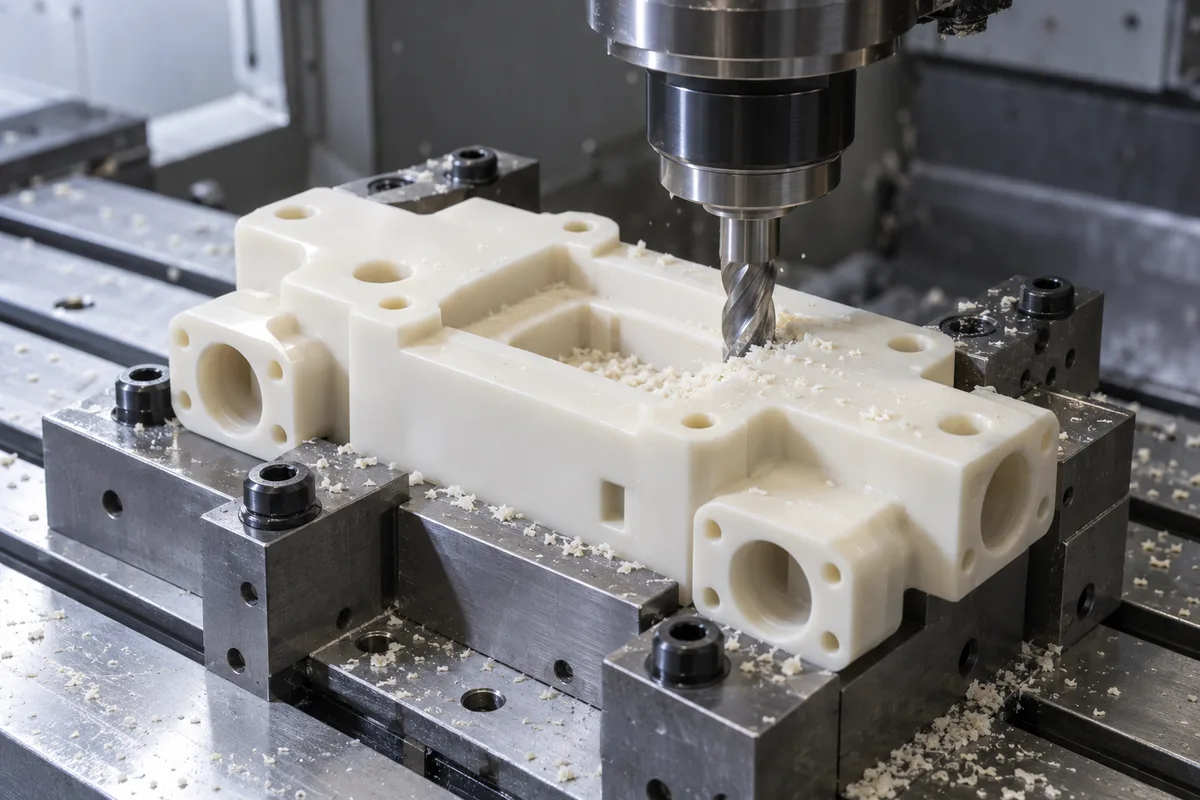
Para carcasas de precisión, colectores, caras de acoplamiento, orificios, cavidades y funciones en múltiples caras. Planificar conjuntamente la transferencia de datos y el acceso final.
Revisa este proceso →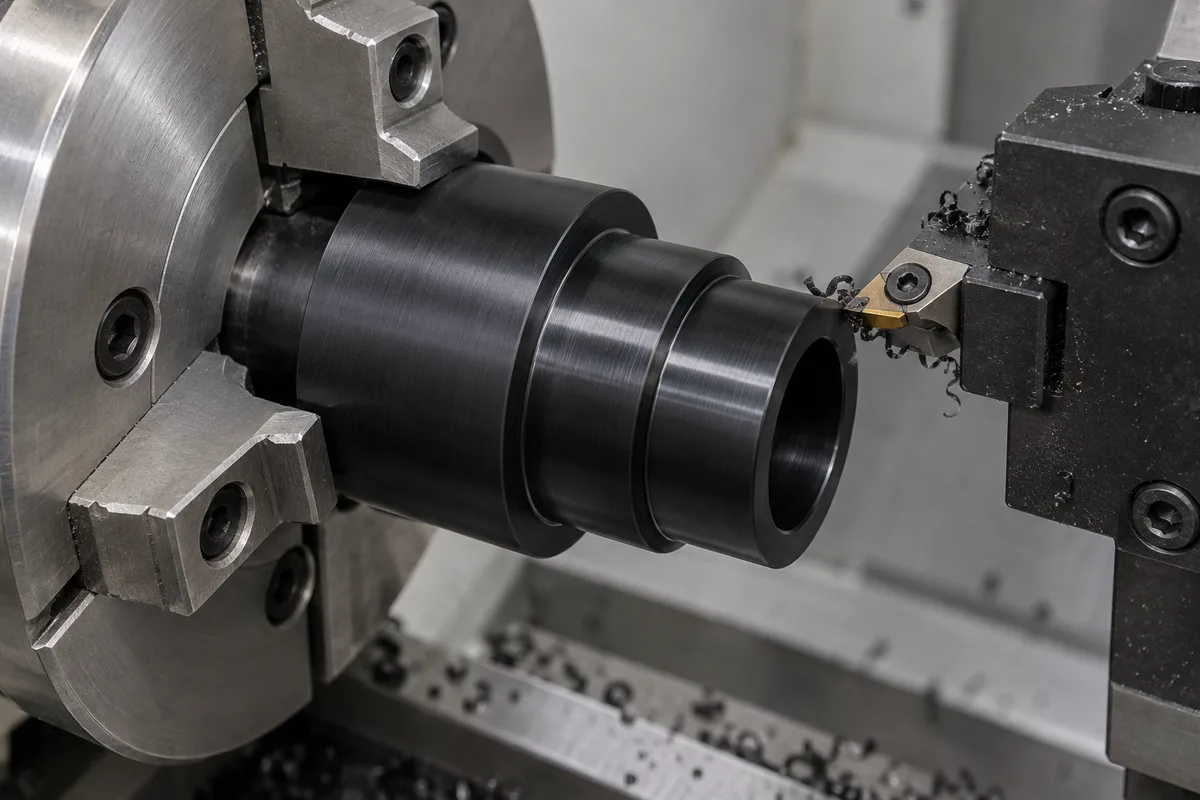
Para bujes, componentes de rodamientos, manguitos y rodillos con diámetro, ajuste y relaciones OD/ID controladas. Revise la presión del mandril, el espesor de la pared y las dimensiones liberadas.
Revisa este proceso →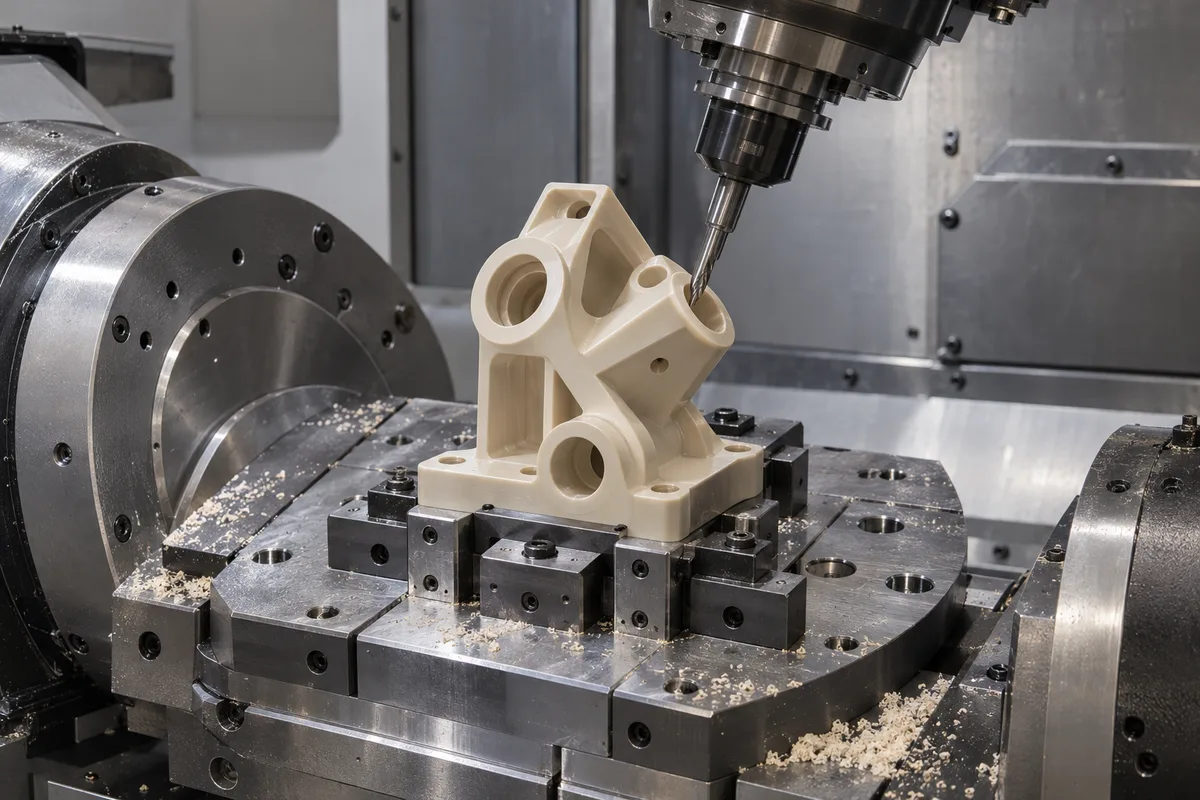
Para funciones de ángulos compuestos, requisitos posicionales de múltiples caras y relaciones de referencia complejas. Menos configuraciones pueden ayudar al control de referencia, pero no eliminan el movimiento del material.
Revisa este proceso →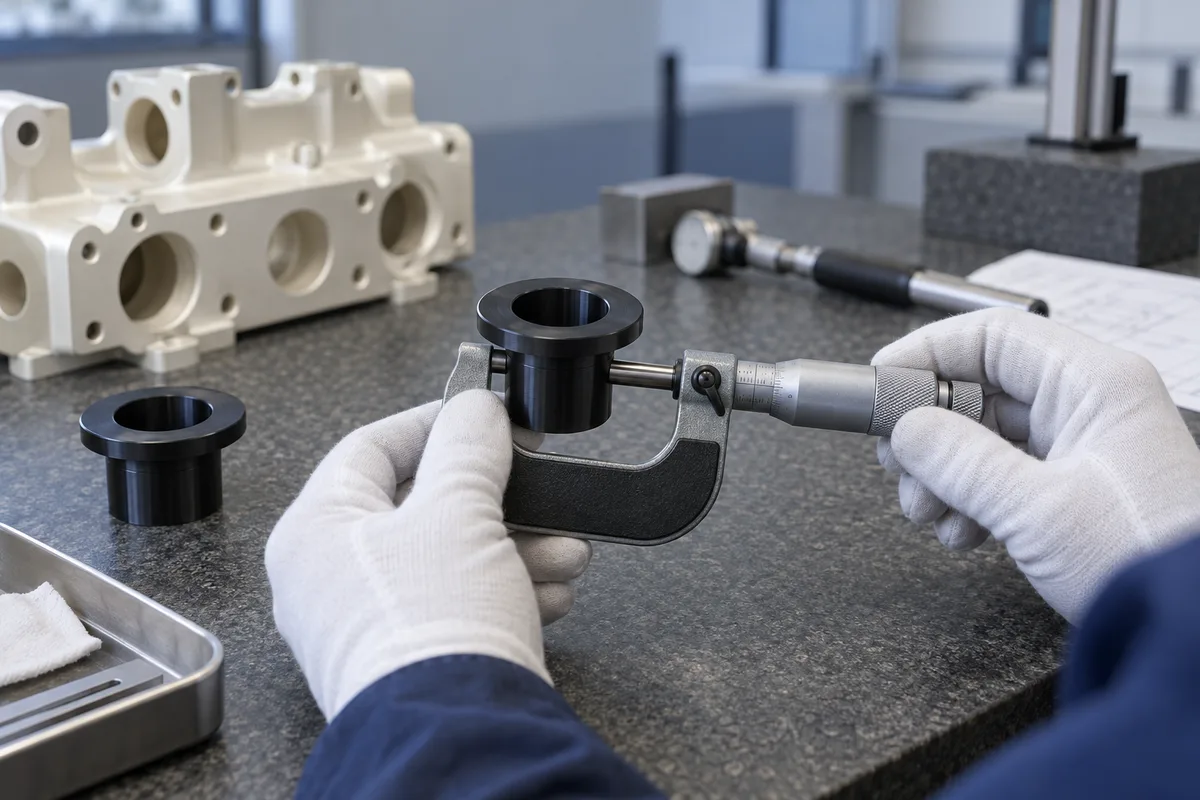
Podrán considerarse operaciones de mandrinado, escariado, acabado de roscas, pulido e inspección de fijaciones cuando las características y calidades lo justifiquen. El acabado debe preservar la geometría requerida.
Revisa este proceso →07 / REVISIÓN DE PRECISIÓN
Utilice la respuesta del material para establecer la secuencia de mecanizado, el soporte y la condición de inspección.
Un punto de partida útil para ajustes mecánicos. Controle el calor de corte, las rebabas y la tensión del material; verificar los diámetros después de la liberación y estabilización.
Revise el historial de existencias, el estado de las herramientas y el calor. Se puede considerar el alivio de tensiones para geometrías exigentes, utilizando un proceso aprobado específico para el grado.
Indique si las dimensiones se aplican en seco, acondicionado o en estado de servicio. El tiempo de embalaje e inspección debe ser consistente con ese requisito.
Utilice ajustes realistas y fuerzas de medición ligeras y repetibles. Apoye las características suaves y compruebe si la presión de la abrazadera o la carga sostenida cambian el resultado.
Restrinja los requisitos estrictos a las características funcionales. Revise el movimiento térmico, la fluencia, el soporte y el beneficio de un material más estable cuando la función lo permita.
Cambiar la calificación después de la aprobación del dibujo puede cambiar la viabilidad de la tolerancia. Trate las sustituciones como un cambio de ingeniería y revise nuevamente el plan de aceptación.
08 / REVISIÓN DE PRECISIÓN
Una estructura de referencia funcional define cómo se asienta la pieza en su ensamblaje y cómo se relacionan las características críticas con esa ubicación. Puede resultar más útil que una cadena de estrechas dimensiones bilaterales.
Relacionar el taladro con las referencias funcionales. La selección de referencia real y el control geométrico deben seguir su estándar de dibujo y ensamblaje.
Ubique los orificios en relación con los puntos de referencia de montaje y ubicación utilizados en el ensamblaje. Incluya cualquier modificador aplicable en el dibujo.
Aplicar donde el sellado o montaje depende de la forma de la superficie. Defina la condición liberada o admitida para piezas flexibles.
Controle una cara coincidente o un eje de orificio en relación con el dato funcional en lugar de depender de una cadena de dimensiones lineales.
Utilice un requisito de perfil apropiado para carcasas o contornos complejos, con una referencia de datos clara y un método de evaluación.
Para piezas torneadas, seleccione controles de posición o descentramiento que expresen la función. Si aparece una leyenda de concentricidad heredada, aclare el estándar de dibujo que rige y cómo se medirá.
Relacione las placas de acoplamiento, guías y caras deslizantes con la superficie que realmente ubica el componente.
Utilice el estándar GD&T y la revisión indicada en el plano. La simulación de referencia, la restricción, la estrategia de sondeo y la fuerza de medición permitida deben resolverse antes de la producción.
09 / REVISIÓN DE PRECISIÓN
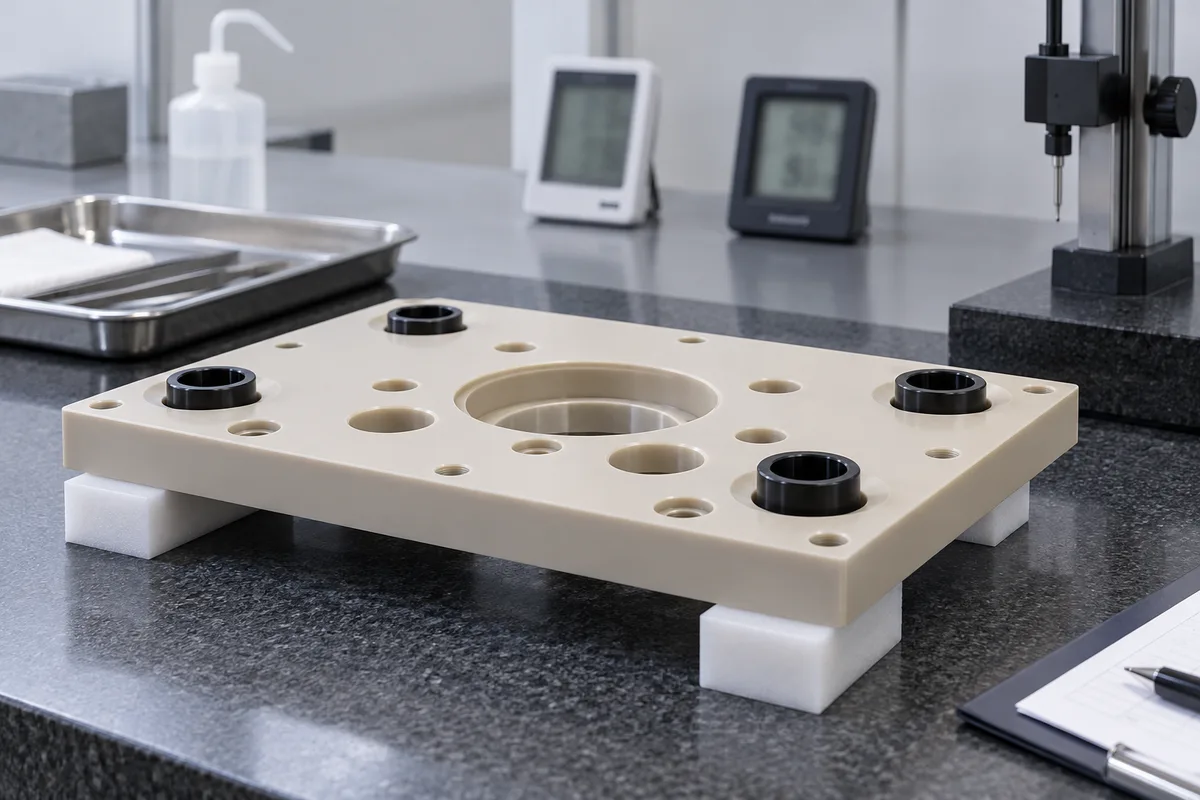
Una dimensión puede cambiar entre mecanizado, inspección y servicio a medida que cambia la temperatura. Estabilice la pieza y el equipo de medición antes de evaluar tolerancias estrechas.
Terminar el mecanizado
Liberar el accesorio
Permitir la estabilización térmica.
Inspeccionar en las condiciones acordadas.
Registre el resultado y la condición.
Indique la temperatura de inspección o condición de referencia acordada y la variación permitida cuando sea relevante. El tiempo de estabilización depende del material, la masa, el espesor de la sección y el medio ambiente; Un tiempo de espera no puede cubrir todas las partes.
Considere la diferencia de temperatura entre la inspección y el uso. Un ajuste que funciona a temperatura ambiente puede comportarse de manera diferente en un conjunto caliente. Las estimaciones térmicas deben utilizar datos específicos del grado y validarse cuando el rendimiento sea crítico.
10 / REVISIÓN DE PRECISIÓN
Los materiales higroscópicos absorben la humedad y pueden cambiar de tamaño. El estado del material requerido es parte de la especificación dimensional.
La humedad puede tener un efecto sustancial. Definir la aceptación en seco, acondicionado o en estado de servicio y el procedimiento de acondicionamiento.
Normalmente es menos sensible a la humedad que el nailon, pero utiliza los datos de grado exactos y el entorno especificado.
La baja absorción de humedad puede resultar útil para la estabilidad dimensional; Confirme el grado y las condiciones reales de servicio.
A menudo son menos sensibles a la humedad que el nailon, pero estos materiales no son intercambiables. PEI y los grados llenos aún requieren su propia revisión de acondicionamiento.
Para polímeros sensibles a la humedad, registre el estado requerido, el método de acondicionamiento, el momento de la inspección y el embalaje protector. El secado o acondicionamiento no es un paso de producción automático; debe ser apropiado para el material y el requisito acordado.
11 / REVISIÓN DE PRECISIÓN
El recocido o el mecanizado por etapas pueden ser apropiados cuando la remoción pesada, las paredes delgadas, la planitud ajustada o las características de precisión hacen probable el movimiento de tensiones. No es necesario para todas las piezas de plástico.
Confirmar stock calificado
máquina áspera
Alivio del estrés si se especifica
Estabilizar
maquina de acabado
Inspección final
PEEK, PEI, acrílico y otros polímeros pueden retener la tensión del material que se vuelve importante durante el mecanizado exigente. Revise la guía del proveedor de existencias, las transiciones de materiales, el soporte, las dimensiones y el ciclo térmico completo antes de especificar el tratamiento.
No utilice una temperatura de recocido genérica entre polímeros. Se debe documentar cualquier ciclo aprobado, tolerancia intermedia y etapa de inspección. Cuando el tratamiento se suministre externamente, acuerde la ruta y los registros de respaldo antes de realizar el pedido.
12 / REVISIÓN DE PRECISIÓN
Una pieza flexible puede tomar forma mediante un dispositivo y moverse cuando se suelta. El mecanizado y la inspección deben reflejar la condición requerida del soporte de la pieza terminada.
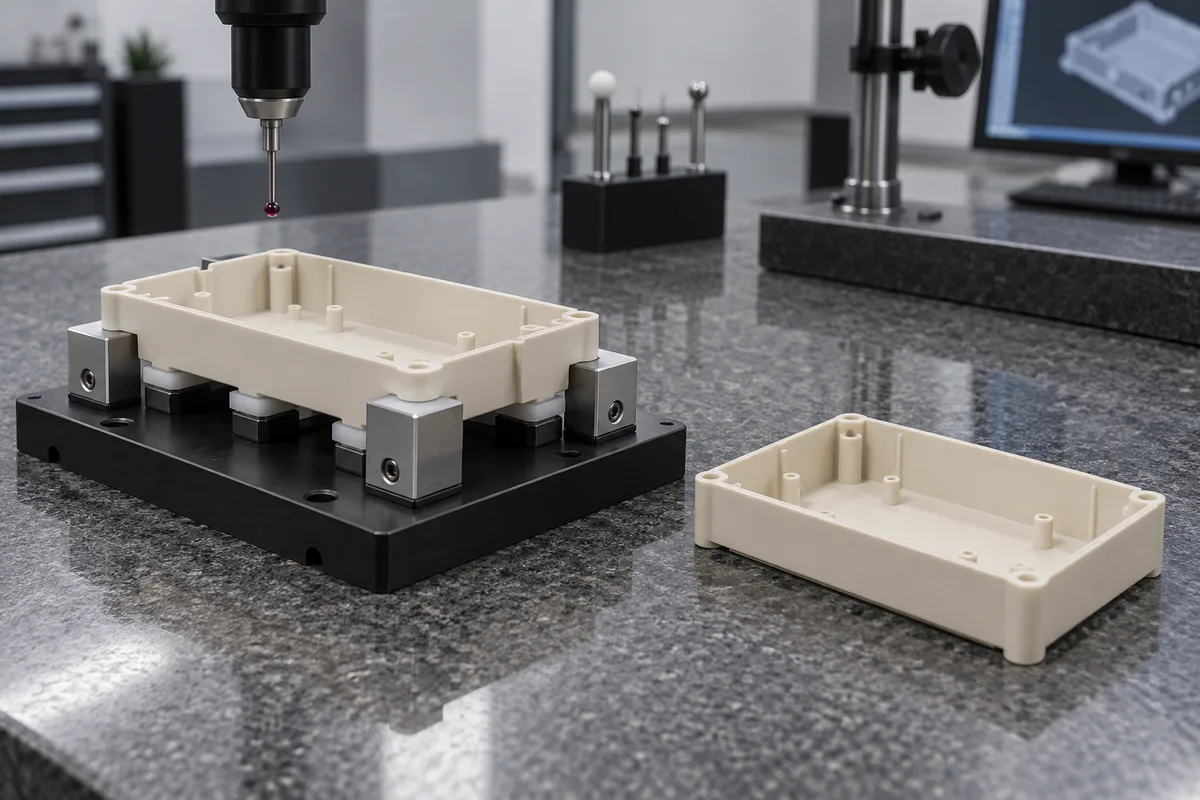
Distribuya la carga entre áreas de soporte adecuadas en lugar de concentrarla en una pared delgada o en un orificio de precisión.
Ubíquelo repetidamente en áreas funcionales mientras protege las características delicadas y las superficies terminadas.
Considere estos para componentes planos adecuados después de revisar el área de sellado, la fuerza de sujeción y la posible deformación.
Inspeccione después de la publicación cuando el dibujo requiera la aceptación del estado libre. Para requisitos restringidos, defina el accesorio y la carga permitida.
No apriete un dispositivo de medición hasta que parezca pasar una parte distorsionada. Acuerde si la aceptación se aplica de forma libre, soportada o ensamblada, y reproduzca ese estado de manera consistente.
13 / REVISIÓN DE PRECISIÓN
La rigidez, el acceso y el tamaño de las características determinan si el dibujo necesita una estrategia de soporte, proceso o tolerancia diferente.
| Característica | Riesgo principal | Enfoque de revisión |
|---|---|---|
| Paredes delgadas | Deflexión y distorsión de sujeción. | Incrementar la rigidez local o definir soporte y restricción. |
| Funciones no compatibles durante mucho tiempo | Doblado durante el corte y la medición. | Acorte los tramos o agregue soporte distribuido. |
| Platos planos grandes | Movimiento térmico y de tensiones residuales. | Revise las condiciones de remoción, estabilización y medición del equilibrio. |
| Perforaciones profundas | Alcance de la herramienta, calor y evacuación de virutas | Revise la profundidad, el acceso de acabado y la medición del orificio. |
| Pequeños agujeros de precisión | Rebabas, daños en los bordes y acceso a las mediciones | Especifique la condición del borde y un método de medición adecuado. |
| Funciones multifacéticas | Transferencia de datos entre configuraciones | Planifique la ubicación del datum y la secuencia de configuración. |
| Ajustes a presión | Temperatura, tensión circular y fluencia. | Revise los materiales de acoplamiento, la fuerza de montaje y la carga de servicio. |
| Piezas torneadas largas y delgadas | Influencia de la desviación y del mandril | Revisión de soporte, secuencia y rectitud liberada. |
| Plásticos ópticos | Fisuración por tensión y requisitos de superficie. | Revisar fluidos compatibles, acabado y aceptación dimensional. |
14 / REVISIÓN DE PRECISIÓN
Seleccione la metrología que coincida con la característica, la rigidez del material y la condición de aceptación. Una CMM no es automáticamente la mejor herramienta para cada característica de plástico flexible.
| Método a considerar | Característica o tarea adecuada | Limitación importante |
|---|---|---|
| MMC | Posición de la característica, perfil y geometría relacionada con el datum | La fuerza de la sonda, la restricción, el acceso y la incertidumbre deben adaptarse a la pieza. |
| Comparador óptico o visión. | Bordes pequeños, perfiles y funciones accesibles. | La iluminación, la transparencia y la definición de los bordes pueden afectar el resultado. |
| Medidor de altura | Alturas y relaciones accesibles con un plano de referencia. | El soporte y el asiento de referencia deben ser repetibles. |
| Calibres y micrómetros | Diámetros y espesores | La fuerza de contacto puede distorsionar superficies blandas o paredes delgadas. |
| Calibres de hilo | Aceptación de hilo funcional especificado | Acuerde la clase de calibre, el compromiso y cualquier limitación de material blando. |
| Medición de superficie | Textura o condición de superficie especificada | Elija una evaluación de contacto o sin contacto adecuada a la superficie. |
| Accesorios personalizados | Ubicación relacionada con el ensamblaje y comprobaciones de estado admitido | Definir restricciones, cargas y correlación con el dibujo. |
Esta es una guía de planificación de inspecciones, no una reclamación de inventario para equipos TOPS. La disponibilidad del equipo requerido, la calibración, la resolución, la incertidumbre de la medición, el muestreo y el formato del informe se confirman en la cotización. Se debe incluir explícitamente en el alcance acordado un informe CMM solicitado o una inspección especializada.
Utilice un método repetible, registre el material y las condiciones ambientales cuando sea relevante, y relacione cada resultado con la revisión controlada del dibujo. Resuelva los métodos de medición conflictivos antes de aceptar una tolerancia estrecha.
15 / REVISIÓN DE PRECISIÓN
Convierta el primer artículo aprobado en un proceso y un plan de inspección repetibles. Los lotes posteriores deben utilizar los mismos requisitos controlados.
Revisión de dibujo y GD&T.
Verificación de materiales y stock.
Mecanizado del primer artículo
Inspección del primer artículo
Ajuste correctivo si es necesario
Producción controlada
Controles en proceso
Inspección final
Informe de inspección acordado
Establezca puntos de control para características críticas, desgaste de herramientas y dimensiones que pueden moverse después del lanzamiento. Un primer artículo es prueba de la parte y condición pactadas; por sí solo no establece la capacidad del proceso a largo plazo. Los estudios de capacidad estadística, la inspección completa y los formatos FAI específicos del cliente necesitan un alcance acordado por separado.
Planifique un pedido repetido o de bajo volumen →16 / REVISIÓN DE PRECISIÓN
Los requisitos funcionales claros hacen que la pieza sea más fácil de fabricar y el resultado más fácil de verificar.
Identificar las dimensiones que determinan el sellado, el movimiento, la ubicación y el montaje. Evite imponer el límite más estricto en todas partes.
Elija características de ubicación estables que representen el conjunto y puedan reproducirse en la inspección.
Incluya requisitos relevantes de temperatura, estado de humedad, tiempo y soporte.
Evite paredes delgadas alrededor de orificios muy ajustados donde la función lo permita. Revise el efecto de presionar o sujetar.
Utilice un esquema de datos coherente y GD&T apropiado para las relaciones funcionales.
Revise la expansión diferencial entre la pieza de plástico y sus componentes coincidentes.
Rellenos estatales, restricciones de stock y sustituciones permitidas. Las calificaciones completas pueden comportarse de manera diferente según la dirección.
Para paneles y carcasas flexibles, indique la restricción requerida y la condición en la que se aplica la aceptación.
17 / REVISIÓN DE PRECISIÓN
Estas familias de componentes ilustran las relaciones entre características que podemos revisar. Se evalúa la capacidad de fabricación y las condiciones de aceptación de cada dibujo.
El orificio y el diámetro exterior se ajustan con superficies de asiento controladas.
Ajuste, juego de funcionamiento y geometría relacionada con la carga.
Posición del puerto, caras de sellado y pasajes de intersección.
Características de ubicación, planitud y limpieza especificada o requisitos de materiales.
Posición de montaje, espacios libres y requisitos exactos de grado eléctrico.
Caras de acoplamiento, localización de orificios y alineación del ensamblaje.
Geometría del asiento, superficies de sellado e interfaces funcionales.
Características de localización de instrumentos, carcasas y revisiones controladas.
Alineación, perfil y aceptación cosmética u óptica especificada.
Interfaces de diámetro, descentramiento y rodamiento.
Espesor, paralelismo y geometría de localización.
Caras compuestas y características posicionales relacionadas con datos de referencia.
18 / REVISIÓN DE PRECISIÓN
El ajuste, la alineación, el sellado y la precisión posicional impulsan estas aplicaciones. Los requisitos de pureza, cumplimiento y calificación del material deben especificarse por separado.
Accesorios de equipos e interfaces de precisión; Los requisitos exactos de pureza, desgasificación y limpieza necesitan una revisión específica de la aplicación.
Carcasas, accesorios y componentes de instrumentos según dibujos controlados. El nombre del polímero no implica idoneidad médica ni aceptación regulatoria.
Componentes livianos de alto rendimiento con requisitos específicos de material, trazabilidad e inspección.
Accesorios de prueba, aisladores y carcasas de precisión con montaje y alineación definidos.
Colectores, piezas de válvulas e interfaces de sellado revisados para medios, temperatura y presión.
Guías, rodillos y componentes del sistema de movimiento con espacios libres funcionales y requisitos de posicionamiento.
19 / REVISIÓN DE PRECISIÓN
Nuestra revisión comienza con las condiciones que hacen que una tolerancia sea significativa: el material, la geometría, la temperatura, la humedad y el estado de medición.
Evalúe el comportamiento del polímero junto con el dibujo en lugar de aplicar una suposición de mecanizado de metales.
Confirme la calidad, la forma del stock y la necesidad de acondicionamiento o procesamiento por etapas.
Aclarar las referencias funcionales y cómo se verificarán los requisitos.
Planifique las ubicaciones de los soportes y las abrazaderas teniendo en cuenta la rigidez y el estado de la pieza terminada.
Seleccione la combinación de procesos que se ajuste a las relaciones de geometría y referencia.
Acuerde las medidas críticas y los criterios de liberación antes de realizar la ejecución completa.
Identifique controles que puedan revelar movimiento, desgaste o desviación de la configuración durante la producción.
Discuta cambios prácticos a restricciones innecesarias preservando al mismo tiempo la función de la pieza.
Envía la tolerancia que tu montaje necesita. Revisaremos su viabilidad y la evidencia requerida antes de cotizar, en lugar de prometer un número para cada material y componente.
20 / REVISIÓN DE PRECISIÓN
El flujo de trabajo registra las decisiones de ingeniería que conectan su dibujo con las mediciones de la pieza terminada.
Proporcionar revisión, cantidad, características críticas y la función de montaje.
Identifique el material exacto, los rellenos, las restricciones de los proveedores y la documentación requerida.
Resolver datums, controles geométricos, ajustes y ambigüedades de dibujo.
Acordar temperatura, humedad, soporte, métodos de medición e informes.
Confirme qué se puede cotizar y qué requisitos necesitan discusión.
Elija superficies de ubicación, soporte de abrazadera y etapas de desbaste/acabado.
Retire el material con soporte y margen de acabado adecuados.
Utilice la ruta aprobada específica del grado y las verificaciones intermedias.
Producir dimensiones funcionales en la condición del material revisado.
Revisar la evidencia acordada y realizar cambios correctivos si es necesario.
Siga los puntos de control de configuración, revisión y medición publicados.
Verificar la aceptación, preparar el informe acordado y proteger las piezas para su envío.
21 / TUS PREGUNTAS
Depende del tamaño de la característica, el material, la geometría y la función. Una tolerancia es estricta cuando la variación permitida es pequeña en relación con el movimiento del material y la incertidumbre de fabricación o medición involucrada. Envíe el dibujo real; ningún umbral numérico universal cubre todos los polímeros.
Los modelos POM, PEEK, PEI, PPS y PET-P se consideran a menudo para trabajos de precisión. La mejor elección también debe cumplir con los requisitos de carga, temperatura, medios y eléctricos. La calidad exacta, el estado del material y la geometría determinan si la tolerancia solicitada es realista.
Muchos plásticos tienen una mayor expansión térmica, menor rigidez y más sensibilidad a la sujeción, la humedad o la tensión liberada que los metales de ingeniería comunes. Una dimensión puede cambiar después del mecanizado, por lo que la condición de la pieza terminada y el método de inspección son importantes.
Ambos pueden ser adecuados para componentes de precisión cuando se controlan la calidad, el material, la geometría y el proceso. Esto no establece una tolerancia garantizada para cada pieza PEEK o Delrin. Las dimensiones críticas y las condiciones de inspección necesitan una revisión individual.
El nailon puede absorber la humedad y cambiar de dimensiones a medida que cambia su contenido de humedad. La temperatura, la tensión residual y la liberación del accesorio también pueden contribuir. Especifique si las dimensiones se aplican en seco, acondicionado o en estado de servicio.
Las dimensiones cambian a medida que el polímero se expande o contrae. El efecto depende del grado exacto, la dirección, la longitud medida y la diferencia de temperatura. Permitir la estabilización y acordar las condiciones de inspección; evaluar los ajustes de temperatura de servicio por separado.
No siempre. El alivio de tensión o el mecanizado por etapas pueden ayudar a la geometría exigente o la eliminación de material pesado, pero la necesidad y el ciclo térmico dependen de la calidad y el historial del material. Cualquier tratamiento debe seguir un proceso aprobado y específico para el material.
Partir de la función de montaje y seleccionar puntos de referencia reproducibles. Aplicar controles geométricos a relaciones funcionales y especificar el estándar rector. Para componentes flexibles, aclare la aceptación restringida o de estado libre y el dispositivo de inspección.
Utilice un método adecuado a la característica y la rigidez: se pueden considerar calibres dimensionales, métodos ópticos, CMM o accesorios dedicados. Acordar disponibilidad de equipos, fuerza de medición, soporte, condiciones ambientales, incertidumbre e informes antes del pedido.
No. La capacidad de tolerancia debe calificarse por material, grado, geometría, tamaño y condición de inspección. Un requisito aceptado para un componente no se puede aplicar automáticamente a otro polímero o diseño de pieza.
SORTEO + CONDICIONES + ACEPTACIÓN
Cargue su modelo CAD 3D y su dibujo de ingeniería controlado. Identifique las dimensiones críticas, la tolerancia más estricta requerida, GD&T, esquema de referencia, grado exacto del material y función de ensamblaje. Nuestro equipo puede revisar la viabilidad y proponer un enfoque de mecanizado e inspección antes de la cotización.
Incluya el grado lleno o sin llenar, el tamaño total, la cantidad, la temperatura de servicio, la condición de humedad, la temperatura de inspección, el soporte o la restricción y cualquier informe FAI, CMM o certificado de material requerido en su paquete de dibujo o correo electrónico. Se requiere empresa, nombre, correo electrónico y teléfono; El país, el número de pieza, la cantidad y la carga del dibujo siguen siendo opcionales.
info@tops-precision.comSTEP / STP / IGES / X_T / DWG / DXF / PDF o ZIP, máximo 10 MB. Los archivos más grandes se pueden compartir por correo electrónico. Acepte el manejo de archivos confidenciales antes de enviar dibujos confidenciales.