Dilatation thermique
La chaleur d’usinage et la température ambiante peuvent modifier une dimension. L'effet devient d'autant plus significatif que la longueur mesurée augmente.

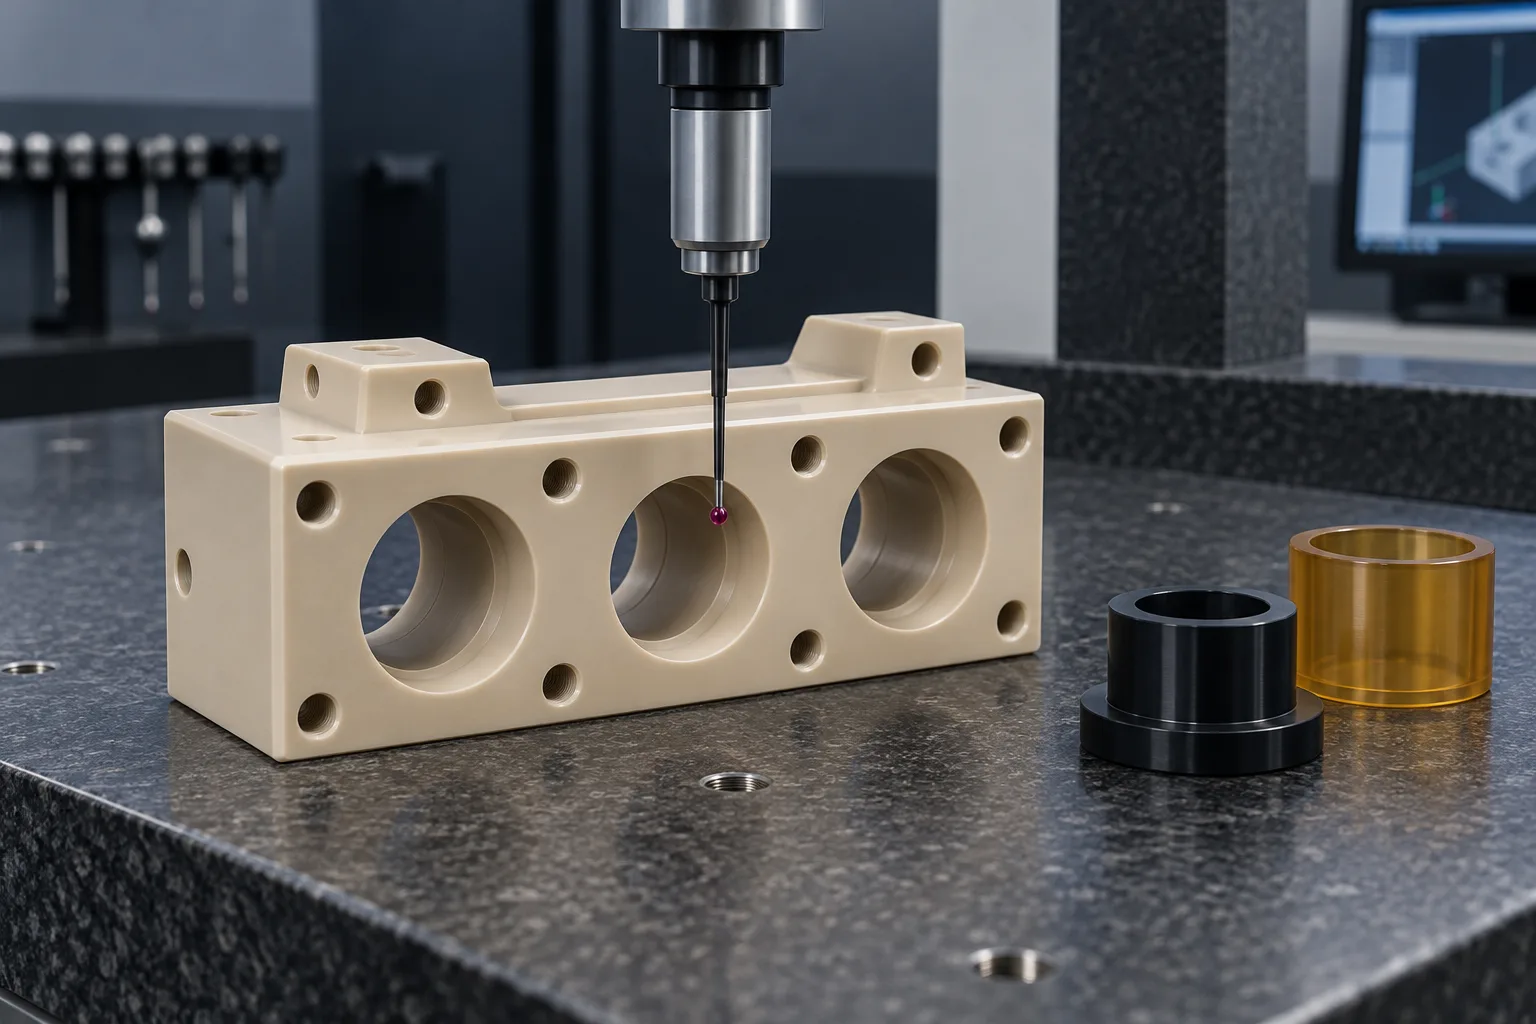
AJUSTEMENTS FONCTIONNELS / STABILITÉ DES MATÉRIAUX / MESURE
TOPS Plastics permet un usinage CNC de précision pour les composants en plastique présentant des exigences critiques en matière de dimensions, de position et d'ajustement. Nous examinons l'usinage, le maintien de la pièce, le traitement par étapes et l'inspection dimensionnelle spécifiques aux matériaux pour les PEEK, POM, PEI, PPS, le nylon, les PTFE et d'autres plastiques techniques.
La précision commence par une condition définie.
01 / REVUE DE PRÉCISION
Le dessin définit l'exigence de précision. Nous examinons le polymère, la taille des caractéristiques, l'état du support et le plan d'inspection avant de confirmer la faisabilité.
| Capacité | Portée du projet |
|---|---|
| Processus | Fraisage CNC de précision, tournage et usinage 5 axes ; opérations secondaires sélectionnées par fonctionnalité. |
| Mise au point précise | Dimensions critiques, ajustements fonctionnels, GD&T et relations entre les fonctionnalités. |
| Matériaux | PEEK, POM, PEI, PPS, PET-P, Nylon, PTFE, PC, PMMA et autres plastiques techniques spécifiés. |
| Contrôle | Vérification dimensionnelle selon le dessin contrôlé et les conditions de mesure convenues. |
| Démarche qualité | Examen du premier article, contrôles en cours et inspection finale dans le cadre convenu. |
| Entrée | Modèle CAO 3D avec dessin 2D contrôlé, révision, qualité et quantité du matériau. |
| Documentation | Format du rapport d'inspection, caractéristiques mesurées, échantillonnage et documentation matérielle convenus avant la commande. |
| Fabrication | Prototypes fonctionnels, lots de validation, commandes à faible volume et production répétée. |
Une spécification de positionnement de machine ne constitue pas une garantie de tolérance sur une pièce finie. Les tolérances numériques, l'équipement de mesure, l'incertitude, les contrôles environnementaux et les exigences en matière de rapport doivent être confirmés pour votre projet spécifique.
02 / REVUE DE PRÉCISION
L’usinage plastique à tolérance serrée contrôle les dimensions sélectionnées, les relations géométriques ou les ajustements dans une étroite variation autorisée par rapport à la taille et à la fonction de la pièce.
L'objectif est de contrôler les caractéristiques qui déterminent l'assemblage, l'étanchéité, le mouvement et l'alignement. Les dimensions générales peuvent souvent rester moins restrictives. Cela oriente les efforts d’usinage et d’inspection vers les caractéristiques qui affectent les performances.
Une exigence complète identifie la caractéristique, la dimension nominale, la variation admissible, la référence de référence si nécessaire, l'état du matériau et la méthode d'acceptation. Une très petite tolérance sans ces conditions peut être difficile à fabriquer ou à vérifier de manière cohérente.
04 / REVUE DE PRÉCISION
La sélection des matériaux doit avoir lieu avant que la stratégie de tolérance ne soit finalisée. Les POM, PEEK, PEI, PPS et PET-P sont fréquemment considérés pour le travail de précision, mais aucun classement ne remplace un examen spécifique à un grade.
| Matériel | Point de départ précis | Principaux risques à revoir |
|---|---|---|
| POM / Delrin | Souvent favorable aux caractéristiques mécaniques de précision | Contrôlez la chaleur, la contrainte du stock, les bavures et l'état d'ajustement. |
| PEEK | Souvent avantageux lorsque les stocks et les usinages sont maîtrisés | Examinez les contraintes résiduelles, la chaleur et le comportement spécifique à la qualité. |
| PEI / Ultem | Souvent adapté aux fonctionnalités de précision stables | Examinez le stress du stock, l’humidité, la chaleur et la compatibilité chimique. |
| PPS | Souvent favorable, selon le niveau et la direction | La fragilité, l'orientation de la charge et l'usure des outils nécessitent une attention particulière. |
| PET-P | Souvent favorable aux pièces d'usure de précision | Examinez la chaleur d’usinage, les dommages sur les bords et les caractéristiques sensibles aux entailles. |
| ABS | Utile pour de nombreuses fonctionnalités de prototypes de précision | La chaleur et l’évacuation asymétrique peuvent contribuer au mouvement. |
| Polycarbonate | La faisabilité dépend fortement de la contrainte et de la géométrie | Examinez les exigences en matière de fissuration, de fluides compatibles et de surface. |
| Nylon | Sensible aux conditions | Définissez les dimensions sèches, conditionnées ou en état de service. |
| PTFE | Très sensible pour les ajustements serrés exigeants | Flexibilité, fluage, force de mesure et dilatation thermique. |
| UHMW | Très sensible pour les ajustements serrés exigeants | Faible rigidité, mouvement thermique et mesure supportée. |
| HDPE / PP | Sensible aux conditions pour des tolérances étroites | Mouvement thermique, fluage et support des fonctionnalités. |
Il s’agit de considérations de sélection qualitatives et non d’évaluations de capacités certifiées. Les qualités chargées et non chargées, la forme du stock, la direction des fibres, la température et la taille des pièces peuvent modifier le résultat. Sélectionnez d’abord le matériau fonctionnel, puis qualifiez les dimensions requises.
Comparez les matières plastiques techniques →05 / REVUE DE PRÉCISION
La dimension finale est le résultat d’un système complet de fabrication et de mesure.
Précisez la désignation exacte, les charges, les restrictions du fournisseur et toute preuve requise. Le renforcement peut introduire un comportement directionnel.
Les supports extrudés, moulés par compression, recuits et déstressés peuvent réagir différemment à l'enlèvement de matière.
Les parois minces, les grandes plaques, les longues portées et les retraits inégaux augmentent le besoin de support et de traitement par étapes.
La pression des fixations et les emplacements de support affectent la forme à découper. Évitez d'utiliser une charge de serrage pour masquer le mouvement.
Une ébauche équilibrée, des outils de coupe adaptés et une tolérance pour la finition aident à gérer la chaleur et les contraintes libérées.
La température d’usinage, la stabilisation et la température de mesure affectent toutes l’interprétation dimensionnelle.
Les mesures à l'état libre, prises en charge et assemblées peuvent donner des résultats différents. Faites correspondre la méthode à la condition spécifiée.
06 / REVUE DE PRÉCISION
Sélectionnez le processus autour des surfaces fonctionnelles et des relations de référence, puis confirmez la manière dont chaque fonctionnalité critique sera inspectée.
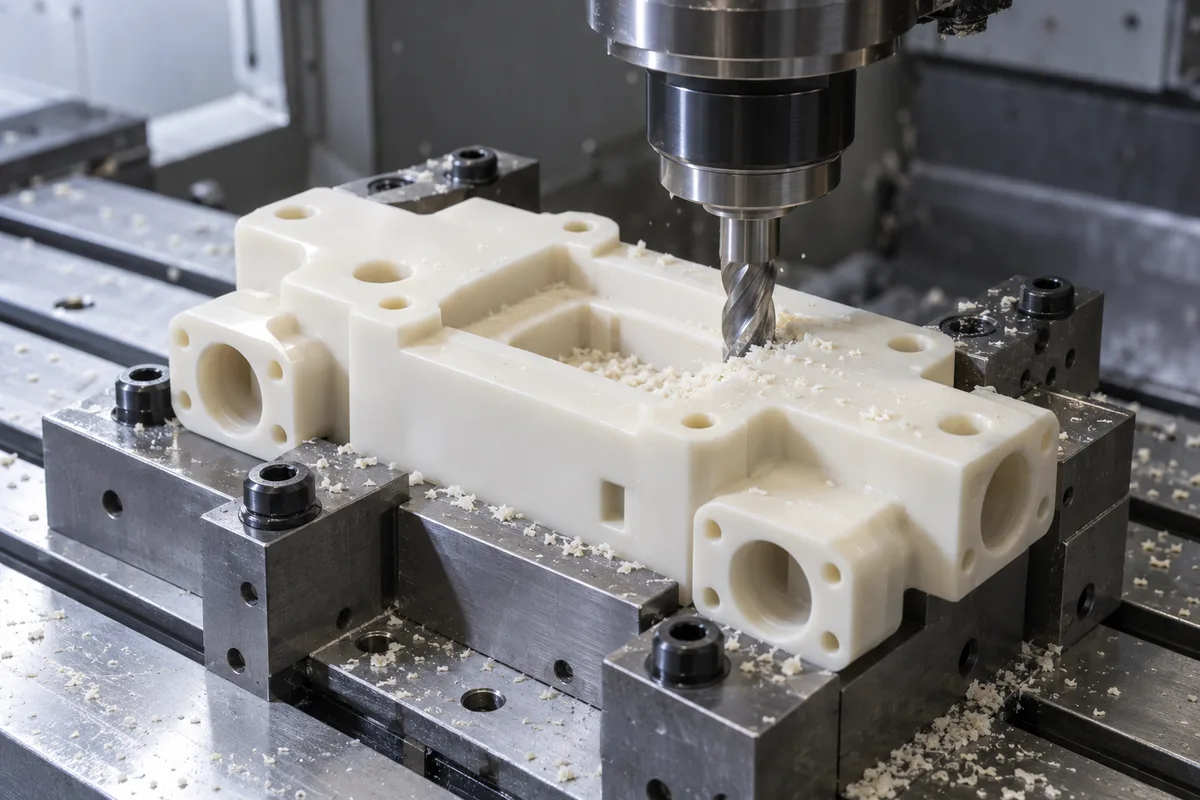
Pour boîtiers de précision, collecteurs, faces de contact, alésages, poches et caractéristiques sur plusieurs faces. Planifier le transfert des données et finaliser l'accès ensemble.
Revoir ce processus →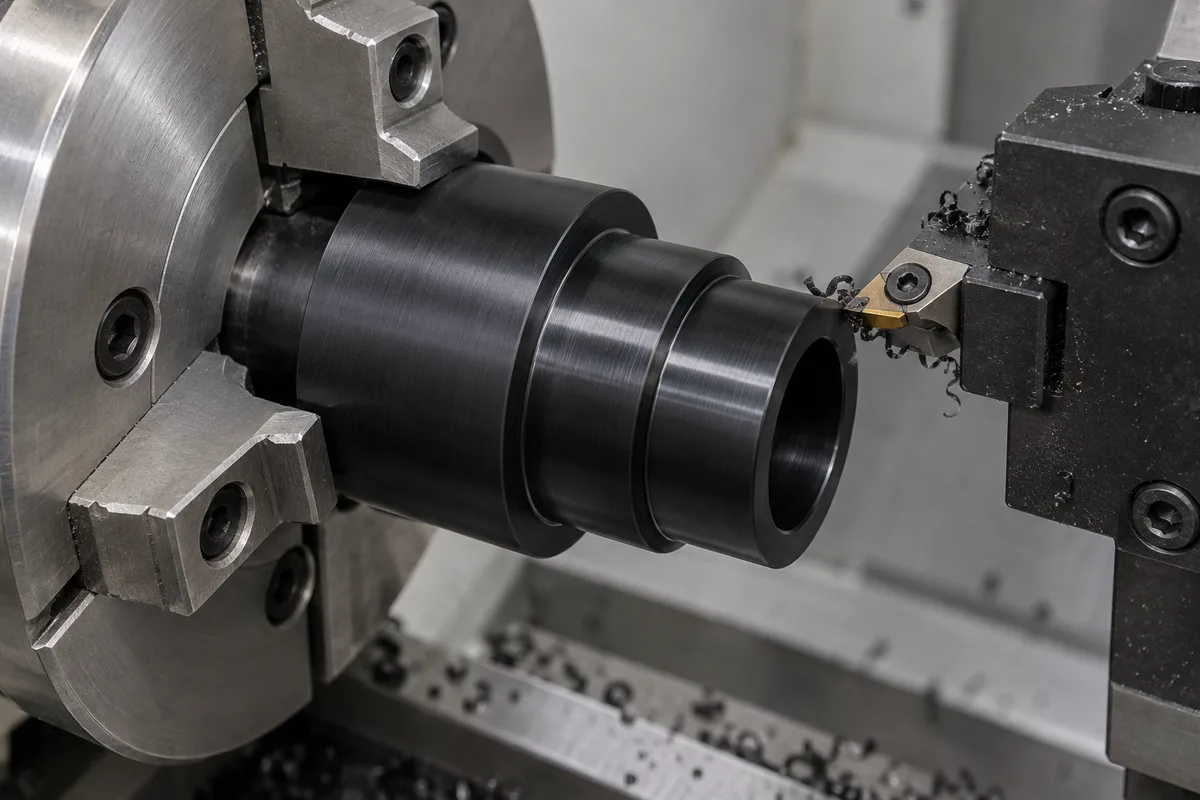
Pour bagues, composants de roulements, manchons et rouleaux avec diamètre, ajustement et relations OD/ID contrôlés. Vérifiez la pression du mandrin, l'épaisseur de la paroi et les dimensions libérées.
Revoir ce processus →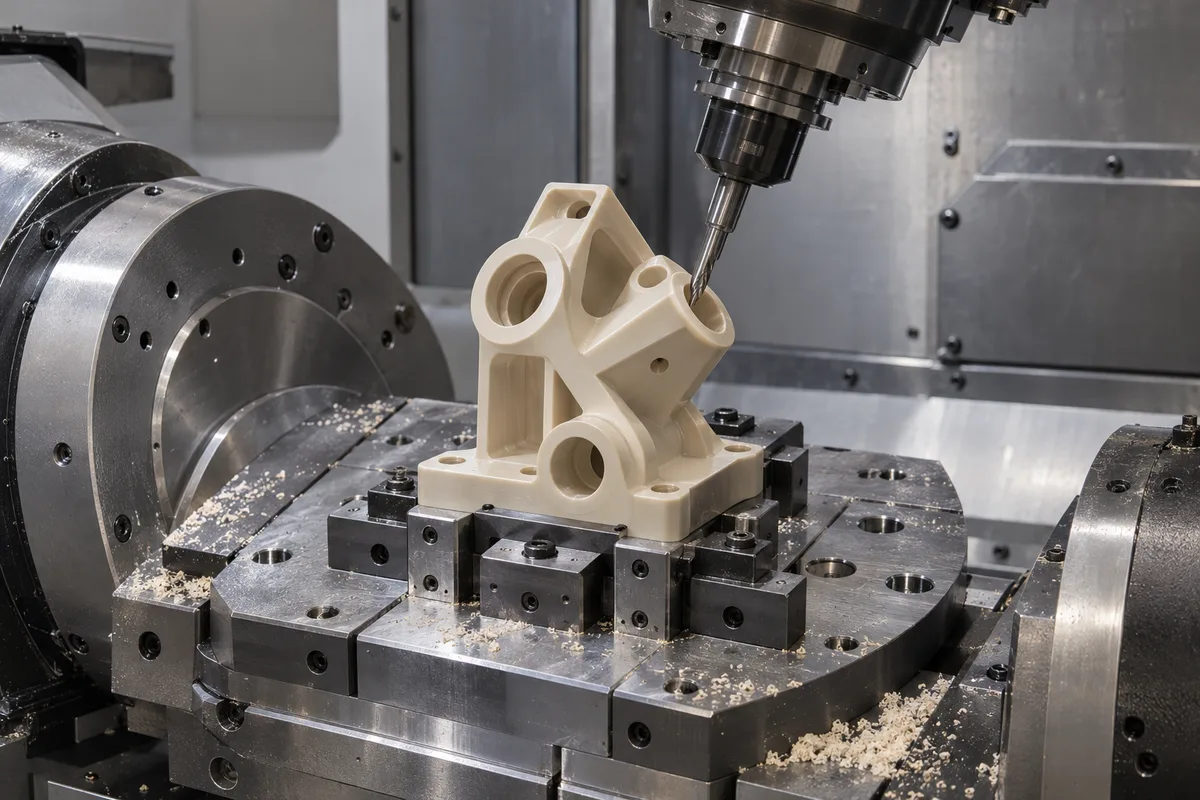
Pour les caractéristiques à angle composé, les exigences de position multi-faces et les relations de référence complexes. Moins de configurations peuvent faciliter le contrôle des références, mais ne suppriment pas le mouvement du matériau.
Revoir ce processus →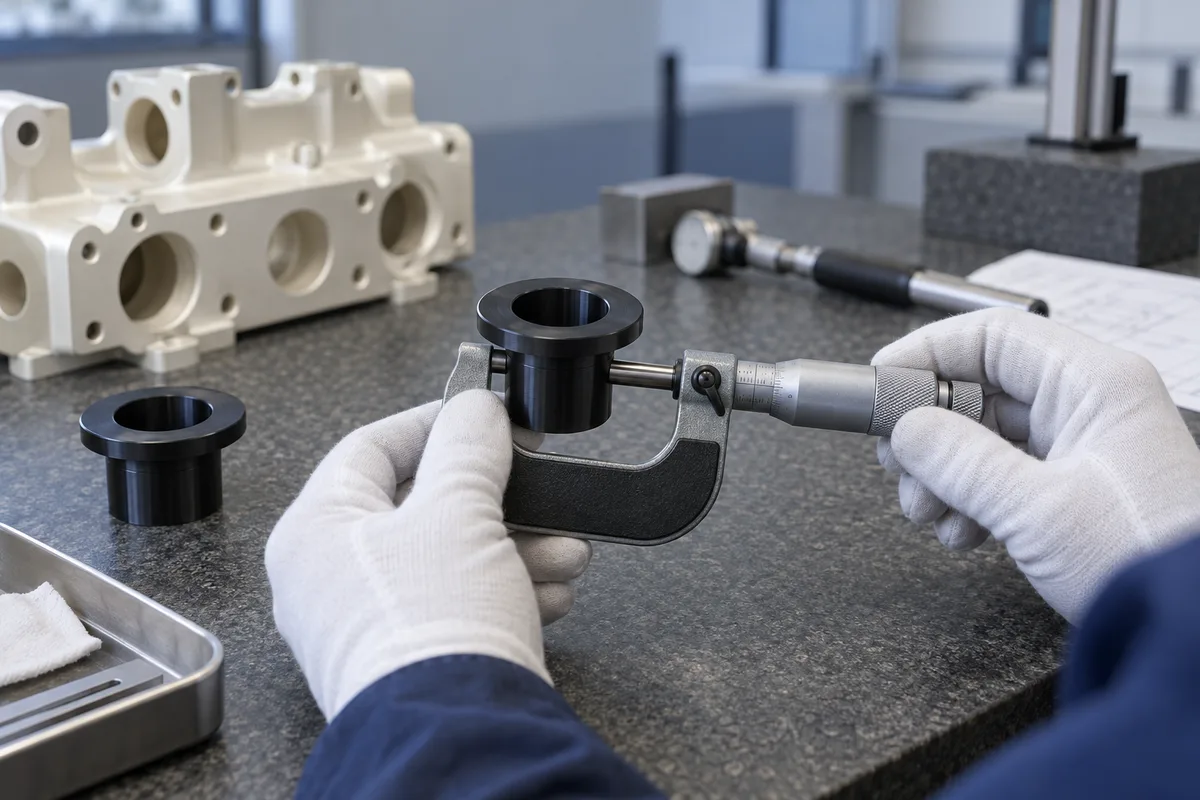
Les opérations d'alésage, d'alésage, de finition de filetage, de polissage et de contrôle des montages peuvent être envisagées lorsque la caractéristique et la nuance le justifient. La finition doit conserver la géométrie requise.
Revoir ce processus →07 / REVUE DE PRÉCISION
Utilisez la réponse du matériau pour définir la séquence d'usinage, le support et les conditions d'inspection.
Un point de départ utile pour les ajustements mécaniques. Contrôlez la chaleur de coupe, les bavures et la tension du stock ; vérifier les diamètres après relâchement et stabilisation.
Examinez l’historique des stocks, l’état des outils et la chaleur. Un soulagement des contraintes peut être envisagé pour une géométrie exigeante, en utilisant un processus approuvé spécifique à la nuance.
Indiquer si les dimensions s'appliquent à sec, conditionné ou à l'état de service. Le calendrier d’emballage et d’inspection doit être conforme à cette exigence.
Utilisez des ajustements réalistes et des forces de mesure légères et reproductibles. Prenez en charge les fonctionnalités logicielles et vérifiez si la pression de serrage ou une charge soutenue modifie le résultat.
Limitez les exigences strictes aux fonctionnalités fonctionnelles. Examinez le mouvement thermique, le fluage, le support et les avantages d'un matériau plus stable lorsque la fonction le permet.
La modification de la qualité après l'approbation du dessin peut modifier la faisabilité de la tolérance. Considérez les substitutions comme une modification technique et révisez à nouveau le plan d'acceptation.
08 / REVUE DE PRÉCISION
Une structure de référence fonctionnelle définit la manière dont la pièce se place dans son assemblage et la manière dont les caractéristiques critiques sont liées à cet emplacement. Cela peut être plus utile qu’une chaîne aux dimensions bilatérales serrées.
Reliez l’alésage aux références fonctionnelles. La sélection de référence réelle et le contrôle géométrique doivent suivre la norme de votre dessin et votre assemblage.
Localisez les alésages par rapport aux références de montage et de localisation utilisées lors de l'assemblage. Incluez tous les modificateurs applicables sur le dessin.
Appliquer là où l'étanchéité ou le montage dépend de la forme de la surface. Définissez la condition validée ou prise en charge pour les pièces flexibles.
Contrôlez une face de contact ou un axe d'alésage par rapport à la référence fonctionnelle plutôt que de vous fier à une chaîne de dimensions linéaires.
Utilisez une exigence de profil appropriée pour les boîtiers ou les contours complexes, avec une référence de référence claire et une méthode d'évaluation.
Pour les pièces tournées, sélectionnez les commandes de position ou de faux-rond qui expriment la fonction. Si une légende de concentricité existante apparaît, clarifiez la norme de dessin applicable et la manière dont elle sera mesurée.
Reliez les plaques de contact, les guides et les faces coulissantes à la surface qui localise réellement le composant.
Utilisez la norme GD&T et la révision indiquées sur le dessin. La simulation des données, la contrainte, la stratégie de sondage et la force de mesure admissible doivent être résolues avant la production.
09 / REVUE DE PRÉCISION
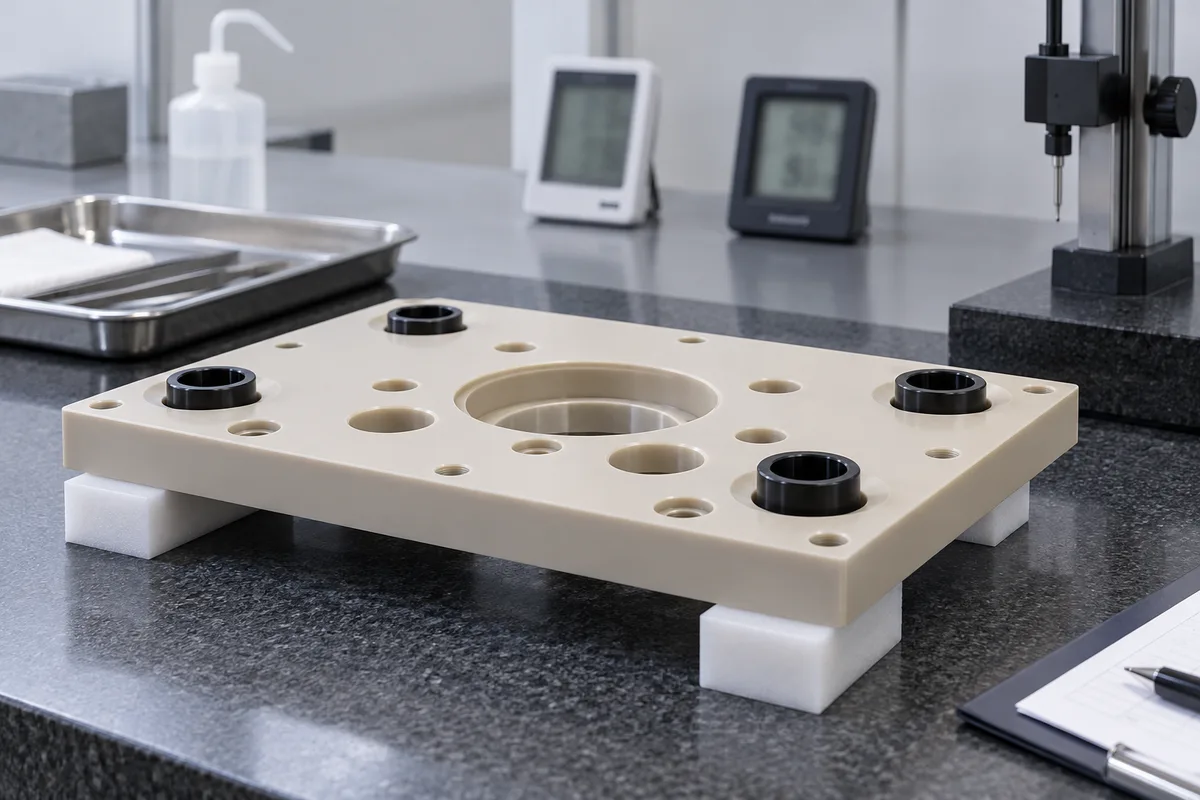
Une dimension peut changer entre l'usinage, l'inspection et l'entretien en fonction des changements de température. Stabilisez la pièce et l'équipement de mesure avant d'évaluer des tolérances serrées.
Finition de l'usinage
Relâchez le luminaire
Permettre la stabilisation thermique
Inspecter dans l’état convenu
Enregistrez le résultat et l'état
Indiquer la température d'inspection ou la condition de référence convenue et la variation autorisée, le cas échéant. Le temps de stabilisation dépend du matériau, de la masse, de l'épaisseur de la section et de l'environnement ; un seul temps d’attente ne peut pas couvrir tout.
Tenez compte de la différence de température entre l’inspection et l’utilisation. Un ajustement qui fonctionne à température ambiante peut se comporter différemment dans un assemblage chaud. Les estimations thermiques doivent utiliser des données spécifiques à la qualité et être validées lorsque les performances sont critiques.
10 / REVUE DE PRÉCISION
Les matériaux hygroscopiques absorbent l’humidité et peuvent changer de taille. L'état du matériau requis fait partie de la spécification dimensionnelle.
L'humidité peut avoir un effet considérable. Définir la réception à sec, conditionné ou en état de service ainsi que la procédure de conditionnement.
Généralement moins sensible à l'humidité que le nylon, mais utilisez les données de qualité exactes et l'environnement spécifié.
Une faible absorption d’humidité peut être utile pour la stabilité dimensionnelle ; confirmer la qualité et les conditions de service réelles.
Souvent moins sensible à l’humidité que le nylon, mais ces matériaux ne sont pas interchangeables. Les qualités PEI et chargées nécessitent toujours leur propre examen de conditionnement.
Pour les polymères sensibles à l'humidité, enregistrez l'état requis, la méthode de conditionnement, le calendrier d'inspection et l'emballage de protection. Le séchage ou le conditionnement ne constituent pas une étape de production automatique ; il doit être adapté au matériel et aux exigences convenues.
11 / REVUE DE PRÉCISION
Le recuit ou l'usinage par étapes peuvent être appropriés lorsque des enlèvements importants, des parois minces, une planéité serrée ou des caractéristiques de précision rendent probable un mouvement de contrainte. Ce n’est pas nécessaire pour toutes les pièces en plastique.
Confirmer le stock qualifié
Machine brute
Soulagement du stress si spécifié
Stabiliser
Machine de finition
Inspection finale
Les PEEK, PEI, l'acrylique et d'autres polymères peuvent conserver les contraintes de stock qui deviennent importantes lors d'un usinage exigeant. Examinez les directives du fournisseur de stock, les transitions de matériaux, le support, les dimensions et le cycle thermique complet avant de spécifier le traitement.
N'utilisez pas de température de recuit générique pour les polymères. Tout cycle approuvé, allocation intermédiaire et étape d’inspection doivent être documentés. Lorsque le traitement est fourni en externe, convenez de l’itinéraire et des documents justificatifs avant de commander.
12 / REVUE DE PRÉCISION
Une pièce flexible peut être mise en forme par un dispositif de fixation et se déplacer lorsqu'elle est relâchée. L'usinage et l'inspection doivent refléter l'état requis du support de la pièce finie.
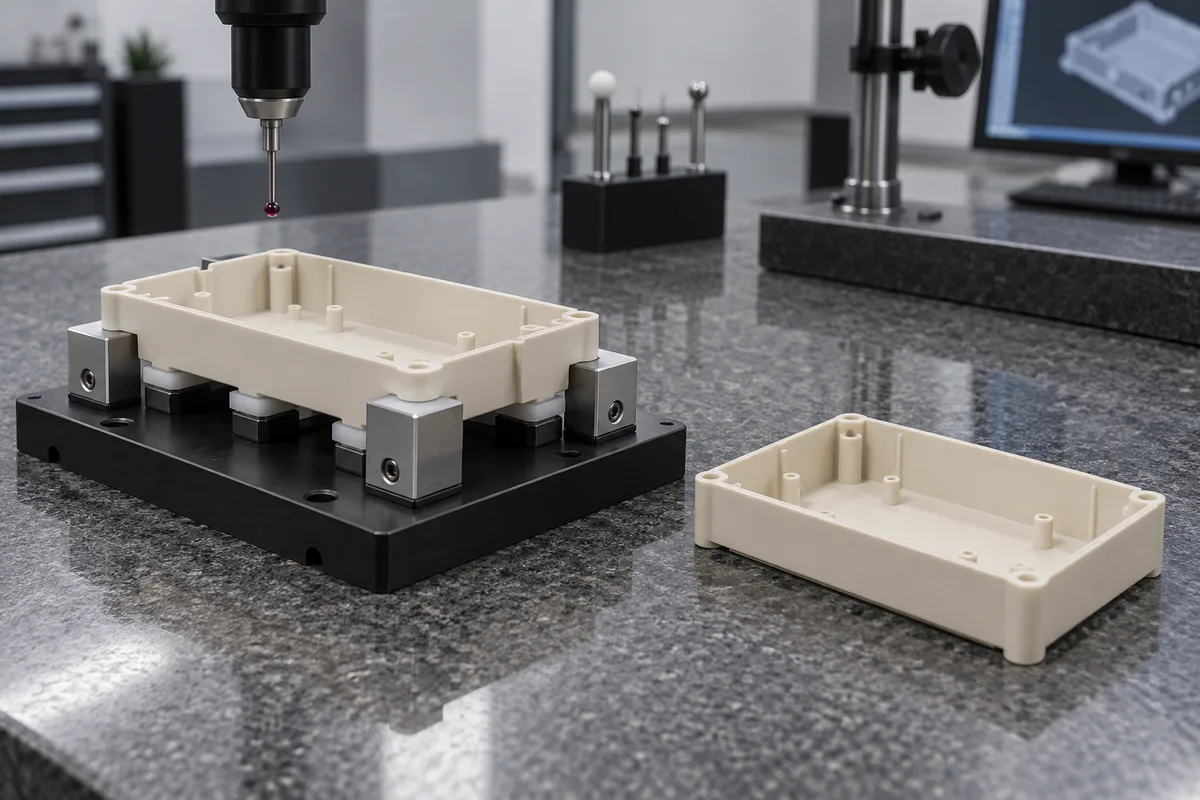
Répartissez la charge sur les zones supportées appropriées plutôt que de la concentrer sur une paroi mince ou un alésage de précision.
Localisez de manière répétée sur les zones fonctionnelles tout en protégeant les éléments délicats et les surfaces finies.
Considérez-les pour les composants plats appropriés après avoir examiné la zone d'étanchéité, la force de maintien et la déformation possible.
Inspectez après la publication lorsque le dessin nécessite une acceptation à l’état libre. Pour les exigences restreintes, définissez le dispositif et la charge autorisée.
Ne serrez pas un dispositif de mesure jusqu'à ce qu'une pièce déformée semble passer. Convenez si l’acceptation s’applique gratuitement, pris en charge ou assemblé, et reproduisez cet état de manière cohérente.
13 / REVUE DE PRÉCISION
La rigidité, l'accès et la taille des caractéristiques déterminent si le dessin nécessite une stratégie de support, de processus ou de tolérance différente.
| Caractéristique | Risque principal | Approche de révision |
|---|---|---|
| Parois minces | Déviation et distorsion de serrage | Augmentez la rigidité locale ou définissez le support et la retenue. |
| Fonctionnalités non prises en charge depuis longtemps | Pliage pendant la coupe et la mesure | Raccourcissez les portées ou ajoutez un support distribué. |
| Grandes assiettes plates | Mouvement thermique et contraintes résiduelles | Examinez les conditions équilibrées de retrait, de stabilisation et de mesure. |
| Alésages profonds | Portée des outils, évacuation de la chaleur et des copeaux | Examinez la profondeur, l’accès de finition et la mesure du perçage. |
| Petits trous de précision | Bavures, dommages aux bords et accès aux mesures | Spécifiez l’état des bords et une méthode de mesure appropriée. |
| Fonctionnalités multi-faces | Transfert de données entre les configurations | Emplacement des références du plan et séquence de configuration. |
| Ajustements à la presse | Température, contrainte circulaire et fluage | Examinez les matériaux d’accouplement, la force d’assemblage et la charge de service. |
| Pièces tournées longues et fines | Déviation et influence du mandrin | Revoir le support, la séquence et la rectitude libérée. |
| Plastiques optiques | Fissuration sous contrainte et exigences de surface | Examinez les fluides compatibles, la finition et l’acceptation dimensionnelle. |
14 / REVUE DE PRÉCISION
Sélectionnez la métrologie en fonction de la fonctionnalité, de la rigidité du matériau et des conditions d'acceptation. Une MMT n'est pas automatiquement le meilleur outil pour chaque élément plastique flexible.
| Méthode à considérer | Fonctionnalité ou tâche appropriée | Limite importante |
|---|---|---|
| MMT | Position de la fonction, profil et géométrie liée aux références | La force de palpage, la retenue, l'accès et l'incertitude doivent être adaptés à la pièce. |
| Comparateur optique ou vision | Petits bords, profils et fonctionnalités accessibles | L'éclairage, la transparence et la définition des bords peuvent affecter le résultat. |
| Jauge de hauteur | Hauteurs et relations accessibles avec un plan de référence | Les sièges de support et de référence doivent être reproductibles. |
| Jauges d'alésage et micromètres | Diamètres et épaisseurs | La force de contact peut déformer les surfaces molles ou les parois minces. |
| Jauges de filetage | Acceptation du thread fonctionnel spécifié | Convenez de la classe de jauge, de l’engagement et de toute limitation relative aux matériaux souples. |
| Mesure de surface | Texture ou état de surface spécifié | Choisissez une évaluation avec ou sans contact adaptée à la surface. |
| Luminaires personnalisés | Emplacement lié à l'assemblage et vérifications de l'état pris en charge | Définissez les contraintes, les charges et la corrélation avec le dessin. |
Il s'agit d'un guide de planification d'inspection et non d'une réclamation d'inventaire pour l'équipement TOPS. La disponibilité de l'équipement requis, l'étalonnage, la résolution, l'incertitude de mesure, l'échantillonnage et le format du rapport sont confirmés dans le devis. Un rapport CMM ou une inspection spécialisée demandé doit être explicitement inclus dans le périmètre convenu.
Utilisez une méthode reproductible, enregistrez les conditions matérielles et environnementales, le cas échéant, et reliez chaque résultat à la révision contrôlée du dessin. Résolvez les méthodes de mesure contradictoires avant d’accepter une tolérance étroite.
15 / REVUE DE PRÉCISION
Transformez le premier article approuvé en un processus et un plan d'inspection reproductibles. Les lots suivants doivent utiliser les mêmes exigences contrôlées.
Revue des dessins et des GD&T
Vérification du matériel et des stocks
Usinage premier article
Inspection du premier article
Ajustement correctif si nécessaire
Une production maîtrisée
Contrôles en cours
Inspection finale
Rapport d'inspection agréé
Définissez des points de contrôle pour les caractéristiques critiques, l'usure des outils et les dimensions susceptibles de bouger après la libération. Un premier article fait foi de la pièce et de l'état convenus ; il ne suffit pas à établir une capacité de processus à long terme. Les études de capacité statistique, les inspections complètes et les formats FAI spécifiques au client nécessitent une portée convenue distincte.
Planifiez une commande à faible volume ou une commande répétée →16 / REVUE DE PRÉCISION
Des exigences fonctionnelles claires facilitent la fabrication de la pièce et la vérification du résultat.
Identifiez les dimensions qui déterminent l’étanchéité, le mouvement, l’emplacement et l’assemblage. Évitez d’imposer partout la limite la plus stricte.
Choisissez des éléments de localisation stables qui représentent l'assemblage et peuvent être reproduits lors de l'inspection.
Incluez les exigences pertinentes en matière de température, d’humidité, de calendrier et de support.
Évitez les parois minces autour des alésages bien ajustés lorsque la fonction le permet. Examinez l’effet de la pression ou du serrage.
Utilisez un schéma de référence cohérent et un GD&T approprié pour les relations fonctionnelles.
Examinez la dilatation différentielle entre la pièce en plastique et ses composants correspondants.
Indiquez les charges, les restrictions de stock et les substitutions autorisées. Les notes remplies peuvent se comporter différemment selon la direction.
Pour les panneaux et boîtiers flexibles, indiquer le maintien requis et les conditions dans lesquelles l'acceptation s'applique.
17 / REVUE DE PRÉCISION
Ces familles de composants illustrent les relations entre les fonctionnalités que nous pouvons examiner. Chaque dessin est évalué pour la fabricabilité et les conditions d'acceptation.
L'alésage et le diamètre extérieur s'adaptent aux faces d'assise contrôlées.
Ajustement, jeu de fonctionnement et géométrie liée à la charge.
Position du port, faces d'étanchéité et passages qui se croisent.
Caractéristiques de localisation, planéité et exigences spécifiées en matière de propreté ou de matériaux.
Position de montage, dégagements et exigences exactes en matière de qualité électrique.
Faces d'accouplement, alésages de positionnement et alignement assemblé.
Géométrie du siège, zones d'étanchéité et interfaces fonctionnelles.
Caractéristiques de localisation des instruments, boîtiers et révisions contrôlées.
Alignement, profil et acceptation cosmétique ou optique spécifiée.
Interfaces de diamètre, de faux-rond et de roulement.
Épaisseur, parallélisme et géométrie de localisation.
Faces composées et caractéristiques de position liées aux références.
18 / REVUE DE PRÉCISION
L’ajustement, l’alignement, l’étanchéité et la précision de positionnement déterminent ces applications. Les exigences en matière de pureté des matériaux, de conformité et de qualification doivent être spécifiées séparément.
Fixations d'équipement et interfaces de précision ; Les exigences exactes en matière de pureté, de dégazage et de nettoyage nécessitent un examen spécifique à l'application.
Boîtiers, accessoires et composants d'instruments selon des dessins contrôlés. L’adéquation médicale ou l’acceptation réglementaire n’est pas implicite dans le nom du polymère.
Composants légers et performants avec des exigences spécifiées en matière de matériaux, de traçabilité et d'inspection.
Testez les montages, les isolateurs et les boîtiers de précision avec un montage et un alignement définis.
Collecteurs, pièces de vannes et interfaces d'étanchéité examinés pour les fluides, la température et la pression.
Guides, rouleaux et composants du système de mouvement avec jeux fonctionnels et exigences de positionnement.
19 / REVUE DE PRÉCISION
Notre examen commence par les conditions qui donnent un sens à une tolérance : le matériau, la géométrie, la température, l'humidité et l'état de mesure.
Évaluez le comportement du polymère avec le dessin au lieu d'appliquer une hypothèse d'usinage des métaux.
Confirmez la qualité, la forme du stock et la nécessité d'un conditionnement ou d'un traitement par étapes.
Clarifier les références fonctionnelles et la manière dont les exigences seront vérifiées.
Planifiez les emplacements de support et de serrage en fonction de la rigidité des caractéristiques et de l'état de la pièce finie.
Sélectionnez la combinaison de processus qui correspond aux relations entre la géométrie et la référence.
Convenez des mesures critiques et des critères de publication avant de valider l’exécution complète.
Identifiez les contrôles qui peuvent révéler des mouvements, de l'usure ou des dérives de configuration pendant la production.
Discutez des modifications pratiques apportées aux restrictions inutiles tout en préservant la fonction de la pièce.
Envoyez la tolérance dont votre assemblage a besoin. Nous examinerons sa faisabilité et les preuves requises avant de proposer un devis, plutôt que de promettre un chiffre pour chaque matériau et composant.
20 / REVUE DE PRÉCISION
Le flux de travail enregistre les décisions techniques qui relient votre dessin aux mesures de la pièce finie.
Fournir la révision, la quantité, les fonctionnalités critiques et la fonction d’assemblage.
Identifiez le matériau exact, les charges, les restrictions des fournisseurs et la documentation requise.
Résolvez les références, les contrôles géométriques, les ajustements et les ambiguïtés des dessins.
Convenez de la température, de l’humidité, du support, des méthodes de mesure et des rapports.
Confirmez ce qui peut être cité et quelles exigences nécessitent une discussion.
Choisissez les surfaces de positionnement, le support de serrage et les étapes d'ébauche/finition.
Enlever le matériau avec un support et une marge de finition appropriés.
Utilisez l’itinéraire approuvé spécifique au niveau et les contrôles intermédiaires.
Produire des dimensions fonctionnelles dans l’état matériel examiné.
Examinez les preuves convenues et apportez des modifications correctives si nécessaire.
Suivez les points de contrôle de configuration, de révision et de mesure publiés.
Vérifier l'acceptation, préparer le rapport convenu et protéger les pièces pour l'expédition.
21 / VOS QUESTIONS
Cela dépend de la taille des éléments, du matériau, de la géométrie et de la fonction. Une tolérance est stricte lorsque la variation autorisée est faible par rapport au mouvement du matériau et à l'incertitude de fabrication ou de mesure impliquée. Envoyez le dessin réel ; aucun seuil numérique universel ne couvre chaque polymère.
Les POM, PEEK, PEI, PPS et PET-P sont souvent envisagés pour les travaux de précision. Le meilleur choix doit également répondre aux exigences en matière de charge, de température, de fluide et électriques. La nuance exacte, l'état du stock et la géométrie déterminent si la tolérance demandée est réaliste.
De nombreux plastiques ont une dilatation thermique plus importante, une rigidité plus faible et une plus grande sensibilité au serrage, à l'humidité ou aux contraintes libérées que les métaux techniques courants. Une dimension peut changer après l'usinage, c'est pourquoi l'état de la pièce finie et la méthode d'inspection sont importants.
Les deux peuvent convenir aux composants de précision lorsque la qualité, le matériau, la géométrie et le processus sont contrôlés. Cela n'établit pas une tolérance garantie pour chaque pièce PEEK ou Delrin. Les dimensions critiques et les conditions d’inspection nécessitent un examen individuel.
Le nylon peut absorber l'humidité et changer de dimension à mesure que sa teneur en humidité change. La température, les contraintes résiduelles et le relâchement des fixations peuvent également y contribuer. Précisez si les dimensions s'appliquent à sec, conditionné ou à l'état de service.
Les dimensions changent à mesure que le polymère se dilate ou se contracte. L'effet dépend de la pente exacte, de la direction, de la longueur mesurée et de la différence de température. Autoriser la stabilisation et convenir des conditions d’inspection ; évaluer séparément les ajustements de température de service.
Pas toujours. La réduction des contraintes ou l'usinage par étapes peuvent aider à une géométrie exigeante ou à un enlèvement de matière important, mais le besoin et le cycle thermique dépendent de la nuance et de l'historique du stock. Tout traitement doit suivre un processus approuvé spécifique au matériau.
Partez de la fonction d’assemblage et sélectionnez des références reproductibles. Appliquez des contrôles géométriques aux relations fonctionnelles et spécifiez la norme régissante. Pour les composants flexibles, clarifiez l'acceptation à l'état libre ou restreinte ainsi que le dispositif d'inspection.
Utiliser une méthode adaptée à la caractéristique et à la rigidité : des jauges dimensionnelles, des méthodes optiques, une MMT ou des montages dédiés peuvent être envisagés. Convenez de la disponibilité de l'équipement, de la force de mesure, du support, des conditions environnementales, de l'incertitude et des rapports avant de commander.
La capacité de tolérance doit être qualifiée par le matériau, la qualité, la géométrie, la taille et les conditions d'inspection. Une exigence acceptée pour un composant ne peut pas être automatiquement appliquée à un autre polymère ou à une autre conception de pièce.
DESSIN + CONDITIONS + ACCEPTATION
Téléchargez votre modèle CAO 3D et votre dessin technique contrôlé. Identifiez les dimensions critiques, la tolérance requise la plus stricte, les dimensions GD&T, le schéma de référence, la qualité exacte du matériau et la fonction d'assemblage. Notre équipe peut examiner la faisabilité et proposer une approche d’usinage et d’inspection avant devis.
Incluez le grade rempli ou non, la taille globale, la quantité, la température de service, l'état d'humidité, la température d'inspection, le support ou la retenue, ainsi que tout rapport FAI, CMM ou certificat de matériau requis dans votre dossier de dessins ou par courrier électronique. L'entreprise, le nom, l'e-mail et le téléphone sont requis ; Le pays, le numéro de pièce, la quantité et le téléchargement du dessin restent facultatifs.
info@tops-precision.comSTEP / STP / IGES / X_T / DWG / DXF / PDF ou ZIP, maximum 10 Mo. Les fichiers plus volumineux peuvent être partagés par e-mail. Acceptez le traitement des fichiers confidentiels avant d’envoyer des dessins sensibles.