熱膨張
加工熱や周囲温度により寸法が変化する場合があります。測定された長さが長くなるほど、その効果はより顕著になります。

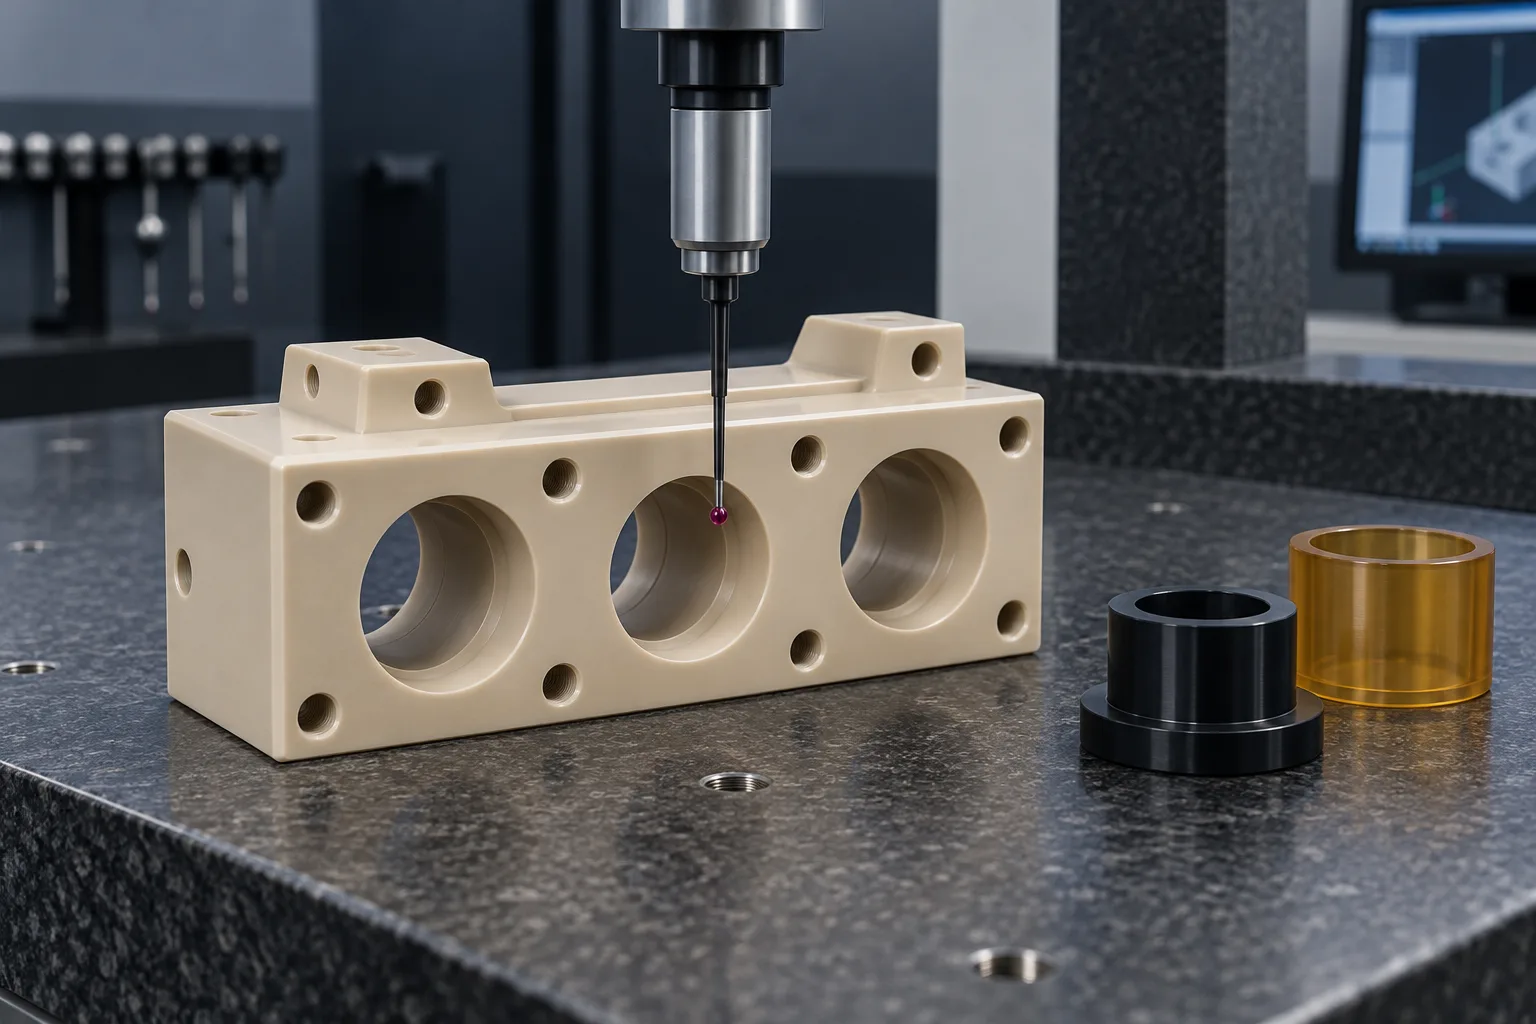
機能的なフィット感 / 素材の安定性 / 寸法
TOPS Plastics は、重要な寸法、位置、フィット要件を持つプラスチック部品に精密 CNC 加工を提供します。 PEEK、POM、PEI、PPS、ナイロン、PTFE、その他のエンジニアリングプラスチックの材料固有の機械加工、ワーク保持、段階加工、寸法検査をレビューします。
精度は定義された条件から始まります。
01 / 精密レビュー
図面は精度要件を定義します。実現可能性を確認する前に、ポリマー、フィーチャーサイズ、サポート条件、検査計画をレビューします。
| 能力 | プロジェクトの範囲 |
|---|---|
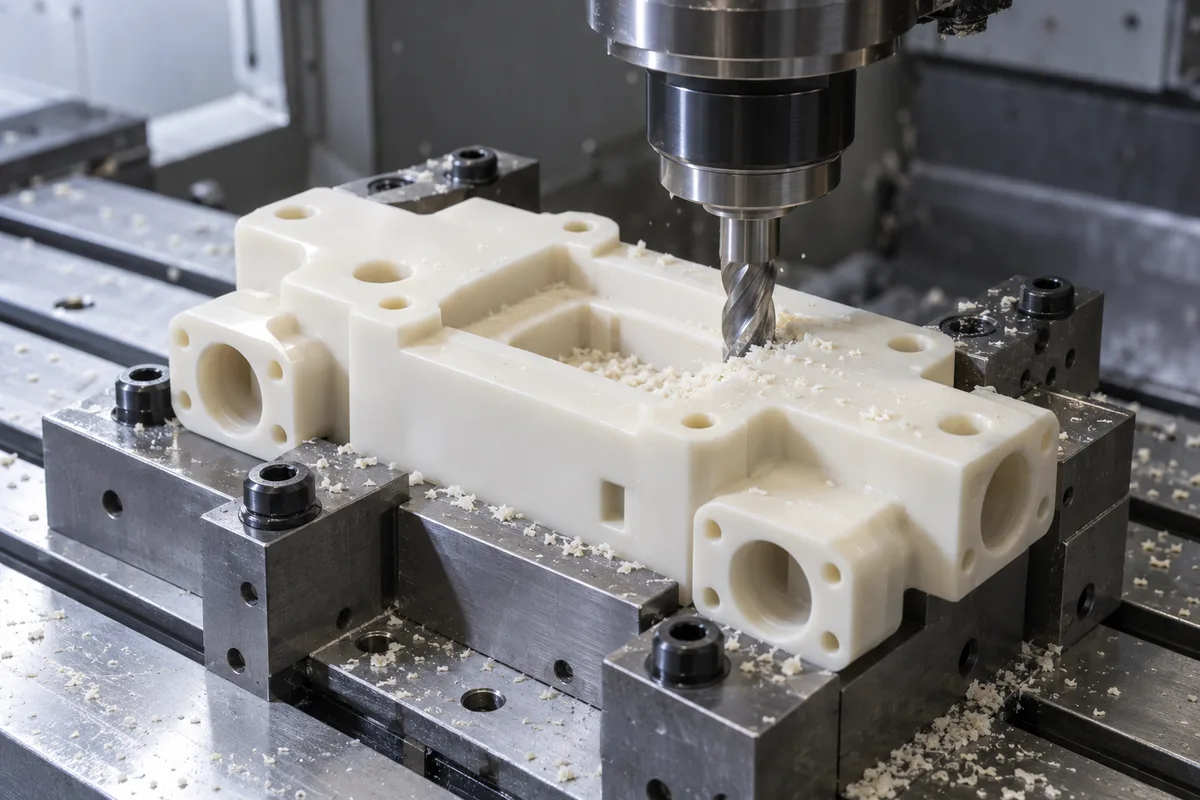
| プロセス | 精密 CNC フライス加工、旋削加工、5 軸加工。機能によって選択された二次操作。 |
| 正確なフォーカス | 重要な寸法、機能的適合、GD&T、および機能間の関係。 |
| 材料 | PEEK、POM、PEI、PPS、PET-P、ナイロン、PTFE、PC、PMMA、その他指定エンプラ。 |
| 検査 | 管理された図面と合意された測定条件に対する寸法検証。 |
| 品質への取り組み | 合意された範囲内での最初の品目のレビュー、工程内チェック、および最終検査。 |
| 入力 | 3D CAD モデルと管理された 2D 図面、リビジョン、材料グレードおよび数量。 |
| ドキュメント | 検査レポートの形式、測定された特徴、サンプリング、および注文前に合意された材料文書。 |
| 生産 | 機能的なプロトタイプ、検証バッチ、少量の注文、繰り返し生産。 |
機械の位置決め仕様は、完成品の公差を保証するものではありません。数値許容差、測定機器、不確実性、環境管理、およびレポート要件は、特定のプロジェクトについて確認する必要があります。
02 / 精密レビュー
厳しい公差のプラスチック機械加工では、選択した寸法、幾何学的関係を制御するか、部品のサイズと機能に対して許容される狭い変動内に収まるように制御します。
目的は、組み立て、シール、動き、位置合わせを決定する機能を制御することです。一般的な寸法では、制限が緩和されることがよくあります。これにより、機械加工と検査の労力が、パフォーマンスに影響を与える機能に向けられます。
完全な要件では、特徴、公称寸法、許容される変動、必要に応じてデータム参照、材料の状態、および受け入れ方法が特定されます。これらの条件がなければ公差が非常に小さい場合、一貫して製造または検証することが困難になる可能性があります。
04 / 精密レビュー
材料の選択は、公差戦略が最終決定される前に行う必要があります。 POM、PEEK、PEI、PPS、および PET-P は、精密作業の対象としてよく考慮されますが、グレード固有のレビューに代わるランキングはありません。
| 材質 | 正確な出発点 | 検討すべき主なリスク |
|---|---|---|
| POM / Delrin | 多くの場合、精密な機械的特徴に有利です | 熱、素材応力、バリ、嵌合状態を管理します。 |
| PEEK | 在庫と加工が管理されている場合に有利な場合が多い | 残留応力、熱、およびグレード固有の挙動を確認します。 |
| PEI / Ultem | 多くの場合、安定した精度の特徴に適しています | ストックの応力、湿気、熱、化学的適合性を確認します。 |
| PPS | グレードや方向によっては有利な場合が多い | 脆さ、フィラーの向き、工具の摩耗には注意が必要です。 |
| PET-P | 多くの場合、精密摩耗部品に適しています | 加工熱、エッジ損傷、ノッチに敏感な機能を確認します。 |
| ABS | 多くの精密なプロトタイプ機能に役立ちます | 熱と非対称性の除去は動きに寄与する可能性があります。 |
| ポリカーボネート | 実現可能性は応力と形状に大きく依存します | 亀裂、適合する流体、および表面の要件を確認します。 |
| ナイロン | 状態依存型 | 乾燥寸法、調整済み寸法、または使用状態の寸法を定義します。 |
| PTFE | 厳密なフィット感を要求する高感度 | 柔軟性、クリープ、測定力、熱膨張。 |
| UHMW | 厳密なフィット感を要求する高感度 | 低剛性、熱による動き、測定をサポートします。 |
| HDPE / PP | 条件に応じて厳しい公差を実現 | 熱移動、クリープ、および機能のサポート。 |
これらは定性的な選択の考慮事項であり、認定された能力の評価ではありません。充填材と非充填材のグレード、素材の形状、繊維の方向、温度、部品サイズによって結果が変わる可能性があります。まず機能に合わせて材質を選択し、必要な寸法を決定します。
エンプラ素材の比較 →05 / 精密レビュー
最終的な寸法は、完全な製造および測定システムの結果です。
正確な名称、フィラー、サプライヤーの制限、および必要な証拠を指定します。補強により方向性のある動作が導入される可能性があります。
押出成形、圧縮成形、アニーリングおよび応力除去された素材は、材料の除去に対して異なる反応を示す可能性があります。
薄い壁、大きなプレート、長いスパン、不均一な除去により、サポートと段階的な処理の必要性が高まります。
治具の圧力とサポートの位置は、切断される形状に影響します。動きを隠すためにクランプ荷重を使用することは避けてください。
バランスの取れた荒加工、適切な切削工具、仕上げの許容範囲は、熱の管理と応力の解放に役立ちます。
加工温度、安定化温度、測定温度はすべて、寸法の解釈に影響します。
自由状態、サポートおよび組み立てられた測定では、異なる結果が得られる場合があります。メソッドを指定された条件に一致させます。
06 / 精密レビュー
機能面とデータム関係に関するプロセスを選択し、各重要なフィーチャーがどのように検査されるかを確認します。
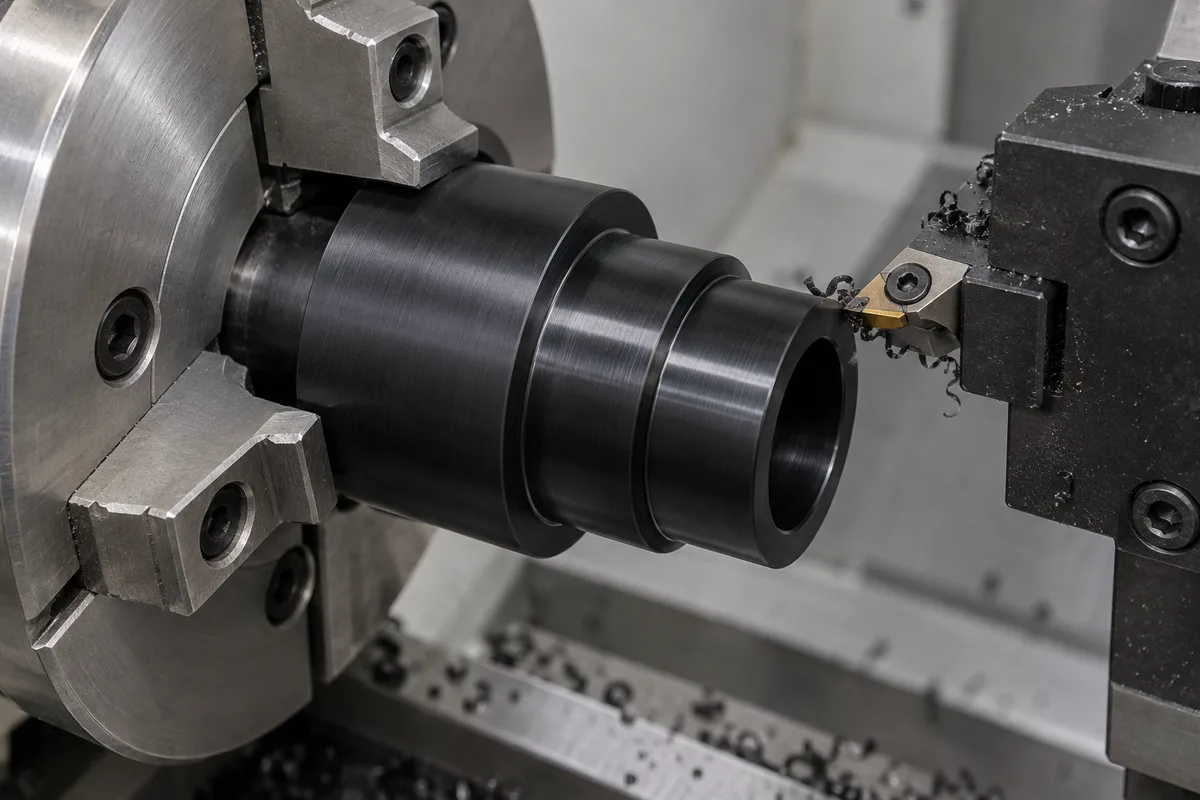
直径、フィット感、外径/内径関係が制御されたブッシュ、ベアリングコンポーネント、スリーブ、ローラー用。チャック圧力、肉厚、リリース寸法を見直してください。
このプロセスを確認してください→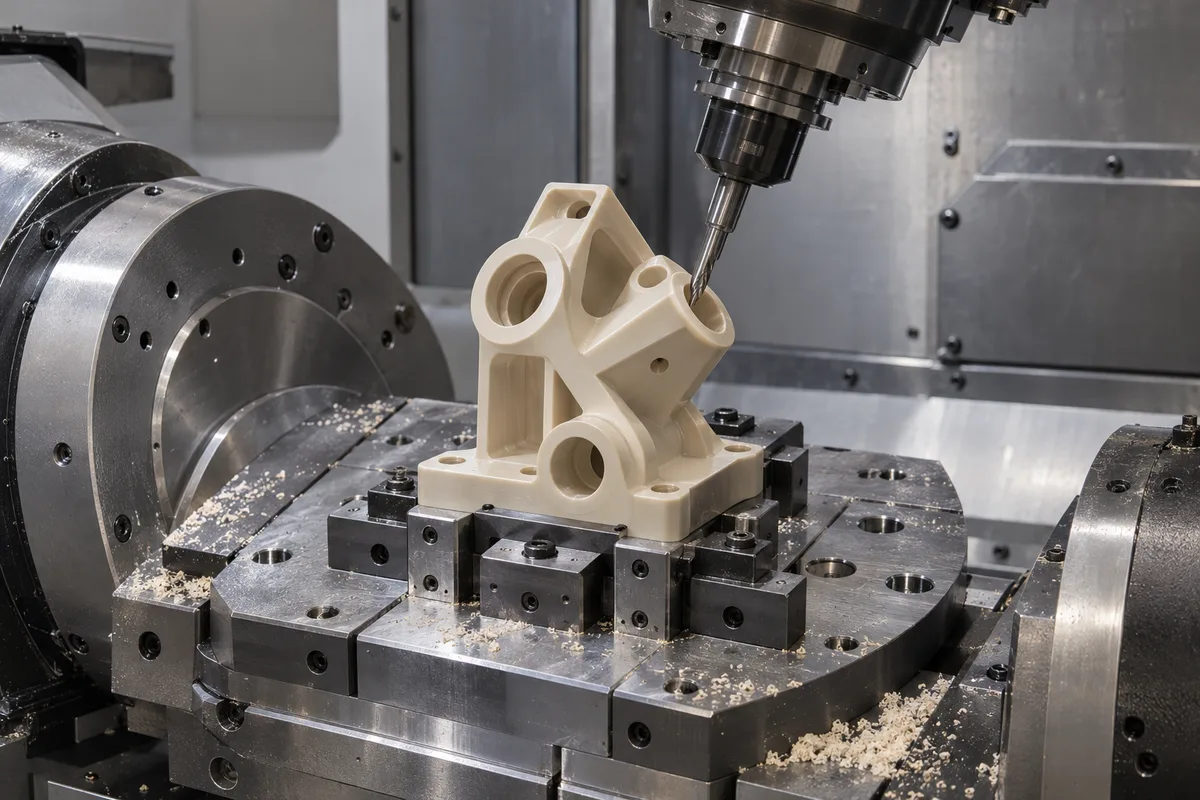
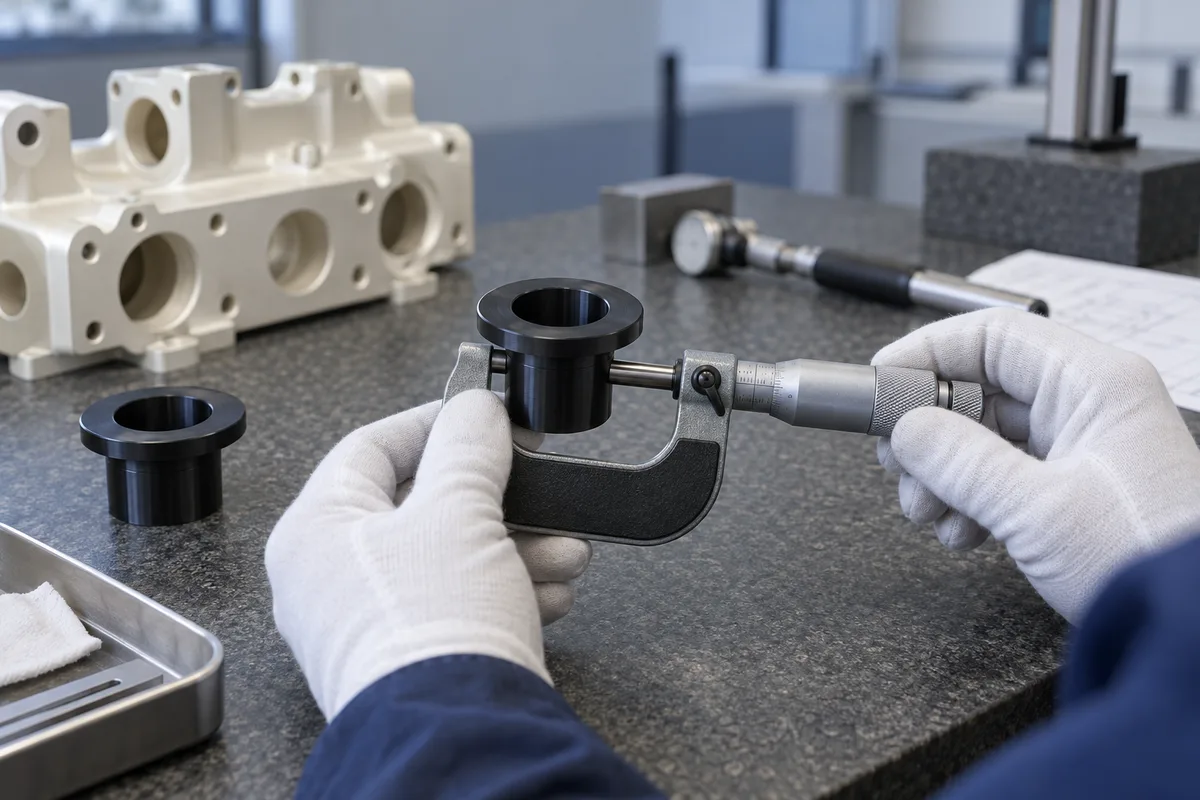
形状とグレードが正当である場合は、ボーリング、リーマ加工、ねじ山仕上げ、研磨、および検査治具の操作を検討できます。仕上げでは必要な形状を維持する必要があります。
このプロセスを確認してください→07 / 精密レビュー
材料応答を使用して、加工順序、サポート、検査条件を設定します。
機械的フィットの開始点として便利です。切削熱、バリ、ストック応力を制御します。解放および安定化後の直径を確認します。
在庫履歴、工具の状態、熱を確認します。要求の厳しい形状については、承認されたグレード固有のプロセスを使用して応力除去を検討することができます。
寸法が乾燥状態、調整済み、または使用状態のいずれに適用されるかを記載します。梱包と検査のタイミングは、その要件と一致している必要があります。
現実的なフィット感と軽くて再現性のある測定力を使用します。ソフト機能をサポートし、クランプ圧力や持続的な負荷によって結果が変化するかどうかを確認します。
厳しい要件を機能的な機能に限定します。熱移動、クリープ、サポート、および機能が許す場合のより安定した素材の利点を確認します。
図面承認後にグレードを変更すると、公差の実現可能性が変わる可能性があります。代替品をエンジニアリング変更として扱い、受け入れ計画を再度確認します。
08 / 精密レビュー
機能データム構造は、部品がアセンブリ内でどのように配置されるか、および重要なフィーチャがその位置にどのように関連するかを定義します。これは、厳密な両側寸法のチェーンよりも便利です。
ボアを機能参照に関連付けます。実際のデータムの選択と幾何学的制御は、図面規格とアセンブリに従う必要があります。
組み立てに使用される取り付けおよび位置決め基準を基準にして穴の位置を決めます。該当するモディファイアを図面に含めます。
表面形状に応じてシールまたは取り付けが異なる場所に適用します。フレキシブル部品のリリースまたはサポート状態を定義します。
一連の直線寸法に依存するのではなく、機能データムを基準にして嵌合面または穴軸を制御します。
明確なデータ参照と評価方法を使用して、複雑なハウジングや輪郭に適切なプロファイル要件を使用します。
旋削加工品については、機能を表現する位置制御または振れ制御を選択します。従来の同心度吹き出しが表示される場合は、準拠する図面規格とその測定方法を明確にしてください。
嵌合プレート、ガイド、およびスライド面を、コンポーネントを実際に配置する表面に関連付けます。
図面に記載されている GD&T 規格とリビジョンを使用してください。データムシミュレーション、拘束、プロービング戦略、および許容される測定力は、製造前に解決する必要があります。
09 / 精密レビュー
温度の変化に応じて、加工、検査、サービスの間で寸法が変化する可能性があります。精密な公差を評価する前に、部品と測定装置を安定させてください。
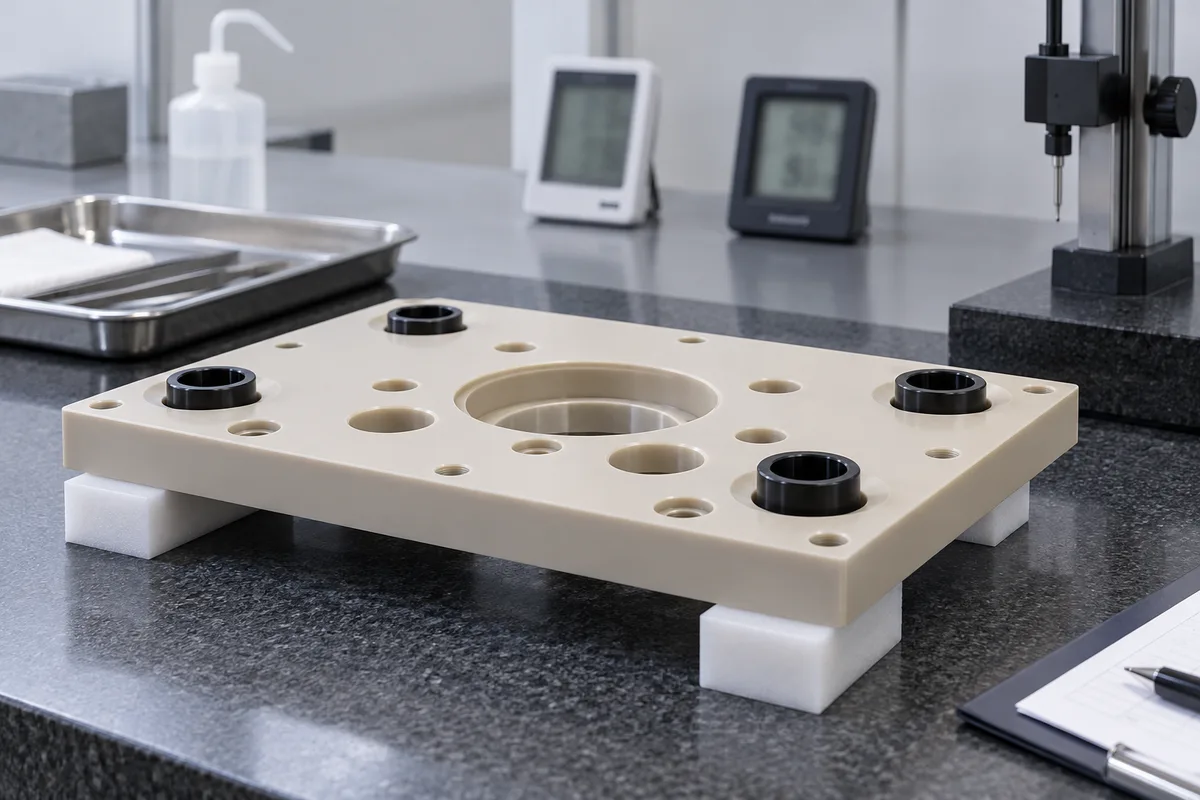
仕上げ加工
治具を放す
熱安定化を可能にする
合意された状態で検査する
結果と状態を記録する
関連する場合は、検査温度または合意された基準条件と許容される変動を記載します。安定化時間は、材料、質量、切片の厚さ、環境によって異なります。 1 回の待ち時間ではすべての部分をカバーすることはできません。
検査時と使用時の温度差を考慮してください。室温では機能するはめあいでも、加熱アセンブリでは動作が異なる場合があります。熱推定値はグレード固有のデータを使用し、パフォーマンスが重要な場合に検証する必要があります。
10 / 精密レビュー
吸湿性のある素材は湿気を吸収し、サイズが変化する可能性があります。必要な材料状態は寸法仕様の一部です。
湿気は大きな影響を与える可能性があります。乾燥状態、調整済み、または使用状態の受け入れと調整手順を定義します。
通常、ナイロンよりも湿気の影響を受けませんが、正確なグレードデータと指定された環境を使用してください。
吸湿量が少ないことは、寸法安定性に役立ちます。グレードや実際の使用状況をご確認ください。
多くの場合、ナイロンよりも湿気に弱いですが、これらの素材は互換性がありません。 PEI および充填グレードは、依然として独自のコンディショニングのレビューが必要です。
感湿性ポリマーの場合は、必要な状態、コンディショニング方法、検査タイミング、および保護包装を記録します。乾燥または調整は自動的な生産ステップではありません。それは材料および合意された要件に対して適切でなければなりません。
11 / 精密レビュー
アニーリングまたは段階的機械加工は、大量の除去、薄肉、厳密な平面度、または精密な形状により応力が移動する可能性が高い場合に適している場合があります。すべてのプラスチック部品に必要なわけではありません。
適格在庫を確認する
ラフマシン
ストレス軽減が指定されている場合
安定させる
仕上げ機
最終検査
PEEK、PEI、アクリルおよびその他のポリマーは、要求の厳しい加工中に重要となるストック応力を保持できます。処理を指定する前に、在庫サプライヤーのガイダンス、材料の移行、サポート、寸法、および完全な熱サイクルを確認してください。
ポリマー全体に一般的なアニーリング温度を使用しないでください。承認されたサイクル、中間許容値、および検査段階はすべて文書化する必要があります。治療が外部から提供される場合は、注文前にルートと裏付け記録に同意してください。
12 / 精密レビュー
柔軟なパーツは、固定具によって強制的に形状を変えられ、解放されると移動します。機械加工と検査は、必要な完成部品のサポート状態を反映する必要があります。
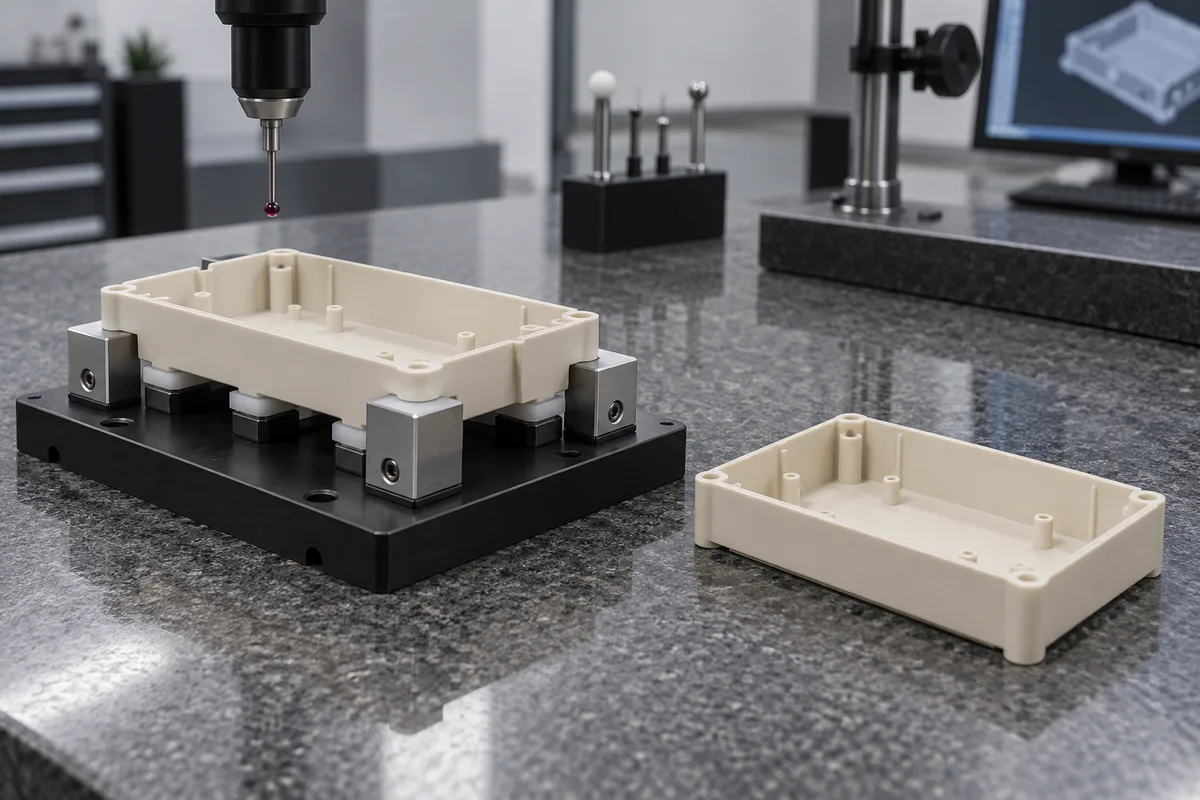
薄い壁や精密な穴に荷重を集中させるのではなく、適切なサポート領域全体に荷重を分散させます。
デリケートな部分や仕上げ面を保護しながら、機能エリアを繰り返し位置決めします。
シール領域、保持力、変形の可能性を検討した後、適切な平坦なコンポーネントについてこれらを検討してください。
図面が自由状態の受け入れを必要とする場合は、リリース後に検査します。制約された要件については、治具と許容荷重を定義します。
測定治具は歪みが出るまで締め付けないでください。受け入れが無償、サポート、または組み立てのいずれに適用されるかに同意し、その状態を一貫して再現します。
13 / 精密レビュー
フィーチャーの剛性、アクセス、およびサイズによって、図面に別のサポート、プロセス、または公差戦略が必要かどうかが決まります。
| 特徴 | 主なリスク | レビューアプローチ |
|---|---|---|
| 薄い壁 | たわみとクランプの歪み | 局所的な剛性を高めるか、サポートと拘束を定義します。 |
| 長い間サポートされていない機能 | 切断時や測定時の曲がり | スパンを短縮するか、分散サポートを追加します。 |
| 大きな平板 | 熱および残留応力の動き | 除去、安定化、測定条件のバランスを見直してください。 |
| 深い穴 | ツールリーチ、熱および切りくずの排出 | 深さ、仕上げアクセス、および穴の測定を確認します。 |
| 小さな精密穴 | バリ、エッジ損傷および測定アクセス | エッジの状態と適切な測定方法を指定してください。 |
| マルチフェイス機能 | セットアップ間のデータム転送 | データムの位置とセットアップ順序を計画します。 |
| 圧入 | 温度、フープ応力、クリープ | 相手材、組立力、使用荷重を見直してください。 |
| 細長い旋削部品 | たわみとチャックの影響 | サポート、シーケンス、リリースされた真直度を確認します。 |
| 光学プラスチック | 応力亀裂と表面要件 | 互換性のある流体、仕上げ、および寸法の許容範囲を確認してください。 |
14 / 精密レビュー
特徴、材料の剛性、および許容条件に合わせて計測法を選択します。 CMM は、あらゆる柔軟なプラスチックの特徴に自動的に最適なツールになるわけではありません。
| 検討すべき方法 | 適切な機能またはタスク | 重要な制限事項 |
|---|---|---|
| 三次元測定機 | フィーチャの位置、プロファイル、およびデータム関連のジオメトリ | プローブの力、拘束、アクセス、および不確実性は部品に適合する必要があります。 |
| 光学コンパレータまたはビジョン | 小さなエッジ、プロファイル、アクセス可能な機能 | 照明、透明度、エッジの定義は結果に影響を与える可能性があります。 |
| 身長計 | 高さとデータム平面へのアクセス可能な関係 | サポートとデータムの取り付けは再現可能でなければなりません。 |
| ボアゲージとマイクロメーター | 直径と厚さ | 接触力により、柔らかい表面や薄い壁が変形する可能性があります。 |
| ねじゲージ | 指定された機能スレッドの受け入れ | ゲージクラス、エンゲージメント、およびソフトマテリアルの制限に同意します。 |
| 表面測定 | 指定された質感または表面状態 | 表面に応じて接触または非接触の評価を選択します。 |
| カスタム治具 | アセンブリ関連の場所とサポートされる状態のチェック | 拘束、荷重、相関関係を図面に定義します。 |
これは検査計画ガイドであり、TOPS 機器の在庫請求ではありません。必要な機器の可用性、校正、分解能、測定の不確かさ、サンプリングおよびレポート形式は見積書で確認されます。要求された CMM レポートまたは特殊な検査は、合意された範囲に明示的に含める必要があります。
再現可能な方法を使用し、必要に応じて材料と環境条件を記録し、各結果を管理された図面の改訂に関連付けます。厳密な公差を受け入れる前に、矛盾する測定方法を解決してください。
15 / 精密レビュー
承認された最初の品目を再現可能なプロセスと検査計画に変えます。後続のバッチでは、同じ管理された要件を使用する必要があります。
図面と GD&T レビュー
材料と在庫の確認
初品加工
初品検査
必要に応じて修正調整
管理された生産
工程内チェック
最終検査
合意された検査報告書
重要な機能、工具の摩耗、リリース後に移動する可能性のある寸法についてチェックポイントを設定します。最初の記事は、合意された部分と条件の証拠です。それ自体では長期的なプロセス能力を確立しません。統計的能力の調査、完全な検査、および顧客固有の FAI フォーマットには、別途合意された範囲が必要です。
少量または繰り返しの注文を計画する →16 / 精密レビュー
機能要件が明確であれば、部品の製造が容易になり、結果の検証が容易になります。
シール、動き、位置、組み立てを決定する寸法を特定します。どこにでも最も厳しい制限を課すことは避けてください。
アセンブリを代表し、検査で再現できる安定した位置決めフィーチャを選択します。
関連する温度、湿度状態、タイミング、サポート要件を含めます。
機能が許す限り、ぴったりとフィットする穴の周囲に薄い壁を設けないでください。プレスまたはクランプの効果を確認します。
機能的な関係には、一貫したデータム スキームと適切な GD&T を使用します。
プラスチック部品とその相手コンポーネントの間の膨張差を確認します。
州のフィラー、在庫制限、および許可された代替品。塗りつぶされたグレードは方向によって動作が異なる場合があります。
フレキシブルパネルおよびハウジングについては、必要な拘束と受け入れが適用される条件を明記してください。
17 / 精密レビュー
これらのコンポーネント ファミリは、確認できる機能の関係を示しています。各図面は、製造可能性と合格条件について評価されます。
内径と外径は制御された座面に適合します。
フィット感、ランニングクリアランス、荷重関連のジオメトリ。
ポートの位置、シール面、および交差する通路。
位置決め機能、平坦度、および指定された清浄度または材料要件。
取り付け位置、クリアランス、および正確な電気グレードの要件。
合わせ面、位置決め穴、および組み立てられた位置合わせ。
シートの形状、シールランド、機能的なインターフェース。
機器の位置特定機能、ハウジング、および管理されたリビジョン。
アライメント、プロファイル、および指定された外観または光学的許容。
直径、振れ、ベアリングの境界面。
厚さ、平行度、位置決め形状。
複合面とデータム関連の位置フィーチャ。
18 / 精密レビュー
これらのアプリケーションは、フィット、位置合わせ、シーリング、位置精度によって推進されます。材料の純度、コンプライアンス、および認定要件は個別に指定する必要があります。
機器の固定具と精密インターフェース。正確な純度、ガス放出、および洗浄要件については、アプリケーション固有のレビューが必要です。
ハウジング、備品、機器コンポーネントを管理された図面に。ポリマー名は、医療上の適合性や規制上の承認を暗示するものではありません。
指定された材料、トレーサビリティ、および検査要件を備えた軽量の高性能コンポーネント。
規定の取り付けと位置合わせを備えたテスト治具、絶縁体、高精度ハウジング。
マニホールド、バルブ部品、シールインターフェースの媒体、温度、圧力を確認しました。
機能的なクリアランスと位置決め要件を備えたガイド、ローラー、およびモーション システム コンポーネント。
19 / 精密レビュー
私たちのレビューは、公差を意味のあるものにする条件、つまり材料、形状、温度、湿度、測定状態から始まります。
金属加工の仮定を適用するのではなく、図面と併せてポリマーの挙動を評価します。
グレード、在庫形状、コンディショニングや段階的加工の必要性を確認します。
機能参照と要件の検証方法を明確にします。
フィーチャの剛性と完成品の状態の周りのサポートとクランプの位置を計画します。
形状とデータムの関係に適合するプロセスの組み合わせを選択します。
完全な実行をコミットする前に、重要な測定とリリース基準に同意します。
製造中の動き、摩耗、セットアップのドリフトを明らかにする可能性のあるチェックを特定します。
部品の機能を維持しながら、不必要な制限に対する実際的な変更について話し合います。
アセンブリに必要な公差を送信します。当社は、すべての材料やコンポーネントについて 1 つの数字を約束するのではなく、見積り前に実現可能性と必要な証拠を検討します。
20 / 精密レビュー
ワークフローは、図面を完成品の測定に結び付けるエンジニアリング上の決定を記録します。
リビジョン、数量、重要な機能、およびアセンブリ機能を提供します。
正確な材料、充填剤、サプライヤーの制限、必要な文書を特定します。
データム、幾何学的コントロール、はめあい、図面の曖昧さを解決します。
温度、湿度、サポート、測定方法およびレポートに同意します。
何を引用できるのか、どの要件に議論が必要なのかを確認します。
位置決め面、クランプサポート、荒加工/仕上げステージを選択してください。
適切なサポートと仕上げ代を使用して材料を除去します。
承認されたグレード固有のルートと中間チェックを使用します。
検討した材料状態で機能的な寸法を作成します。
合意された証拠を確認し、必要に応じて修正を加えます。
リリースされたセットアップ、リビジョン、および測定のチェックポイントに従ってください。
受け入れを確認し、合意されたレポートを作成し、出荷に備えて部品を保護します。
21 / ご質問
それは、フィーチャのサイズ、材料、形状、機能によって異なります。材料の動きや、関連する製造または測定の不確実性に対して、許容される変動が小さい場合、許容差は厳しくなります。実際の図面を送信してください。すべてのポリマーをカバーする普遍的な数値閾値はありません。
POM、PEEK、PEI、PPS、PET-Pは、精密な作業によく使用されます。最適な選択は、負荷、温度、媒体、電気要件も満たす必要があります。要求された公差が現実的かどうかは、正確なグレード、在庫状態、および形状によって決まります。
多くのプラスチックは、一般的なエンジニアリング金属よりも熱膨張が大きく、剛性が低く、クランプ、湿気、または解放されたストック応力に対してより敏感です。加工後に寸法が変化する場合があるため、完成品の状態や検査方法が重要となります。
どちらも、グレード、素材、形状、プロセスを制御すれば、精密部品に適しています。これは、PEEK または Delrin 部品ごとに 1 つの保証された公差を確立するものではありません。重要な寸法と検査条件は個別に検討する必要があります。
ナイロンは湿気を吸収し、含水量の変化に応じて寸法が変化する可能性があります。温度、残留応力、治具のリリースも影響する可能性があります。寸法が乾燥状態、調整済み、または使用状態のいずれに適用されるかを指定します。
ポリマーが膨張または収縮すると、寸法が変化します。影響は正確な勾配、方向、測定された長さ、温度差によって異なります。安定化を許可し、検査条件を一致させます。使用温度の適合性を個別に評価します。
いつもではありません。応力除去や段階的加工は、要求の厳しい形状や大量の素材の除去に役立つ場合がありますが、必要性と熱サイクルは材種と素材の履歴によって異なります。いかなる処理も、承認された材料固有のプロセスに従う必要があります。
アセンブリ関数から開始して、再現可能なデータムを選択します。幾何学的制御を機能関係に適用し、管理基準を指定します。フレキシブルコンポーネントの場合、自由状態または拘束された受け入れと検査治具を明確にします。
寸法ゲージ、光学式、三次元測定機、専用治具など、特徴や剛性に応じた方法をご利用ください。注文前に、機器の可用性、測定力、サポート、環境条件、不確実性、およびレポートについて合意します。
いいえ。公差性能は、材料、グレード、形状、サイズ、検査条件によって認定される必要があります。あるコンポーネントに対して受け入れられた要件を、別のポリマーや部品の設計に自動的に適用することはできません。
図面 + 条件 + 承諾
3D CAD モデルと制御されたエンジニアリング図面をアップロードします。重要な寸法、最も厳しい要求公差、GD&T、データム方式、正確な材料グレード、およびアセンブリ機能を特定します。当社のチームは、見積り前に実現可能性を検討し、加工と検査のアプローチを提案します。
充填または非充填グレード、全体のサイズ、数量、使用温度、湿気状態、検査温度、サポートまたは拘束、および必要な FAI、CMM レポート、または材料証明書を図面パッケージまたは電子メールに含めてください。会社名、名前、電子メール、電話番号は必須です。国、部品番号、数量、図面のアップロードはオプションのままです。
info@tops-precision.comSTEP / STP / IGES / X_T / DWG / DXF / PDF または ZIP、最大 10 MB。大きなファイルは電子メールで共有できます。機密図面を送信する前に、機密ファイルの取り扱いに同意してください。