金型の位置調整が不要
予想される数量では、専用の射出成形ツールへの投資とメンテナンスをサポートできません。

パイロット / ブリッジ / リピート制作
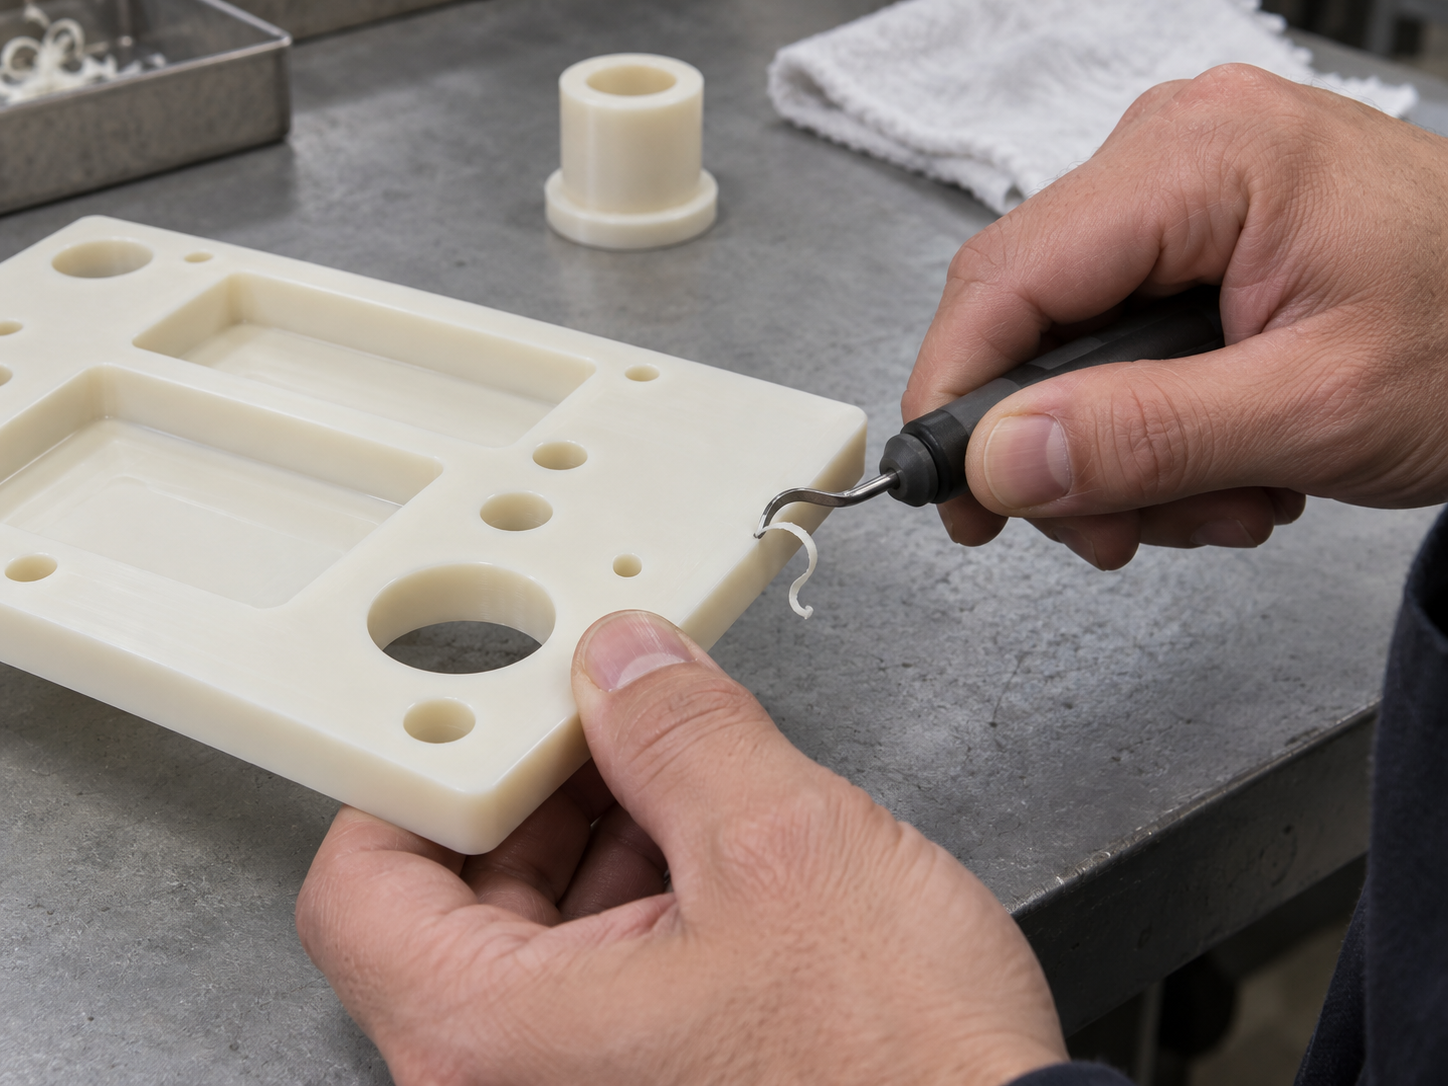
TOPS Plastics は、CNC フライス加工、旋削加工、多軸加工を使用してカスタム プラスチック部品を少量製造します。パイロットランやエンジニアリング検証バッチからブリッジ生産や小規模バッチの繰り返し注文に至るまで、当社は専用の金型ツールを使用せずに CAD から直接エンジニアリング プラスチック コンポーネントを機械加工します。
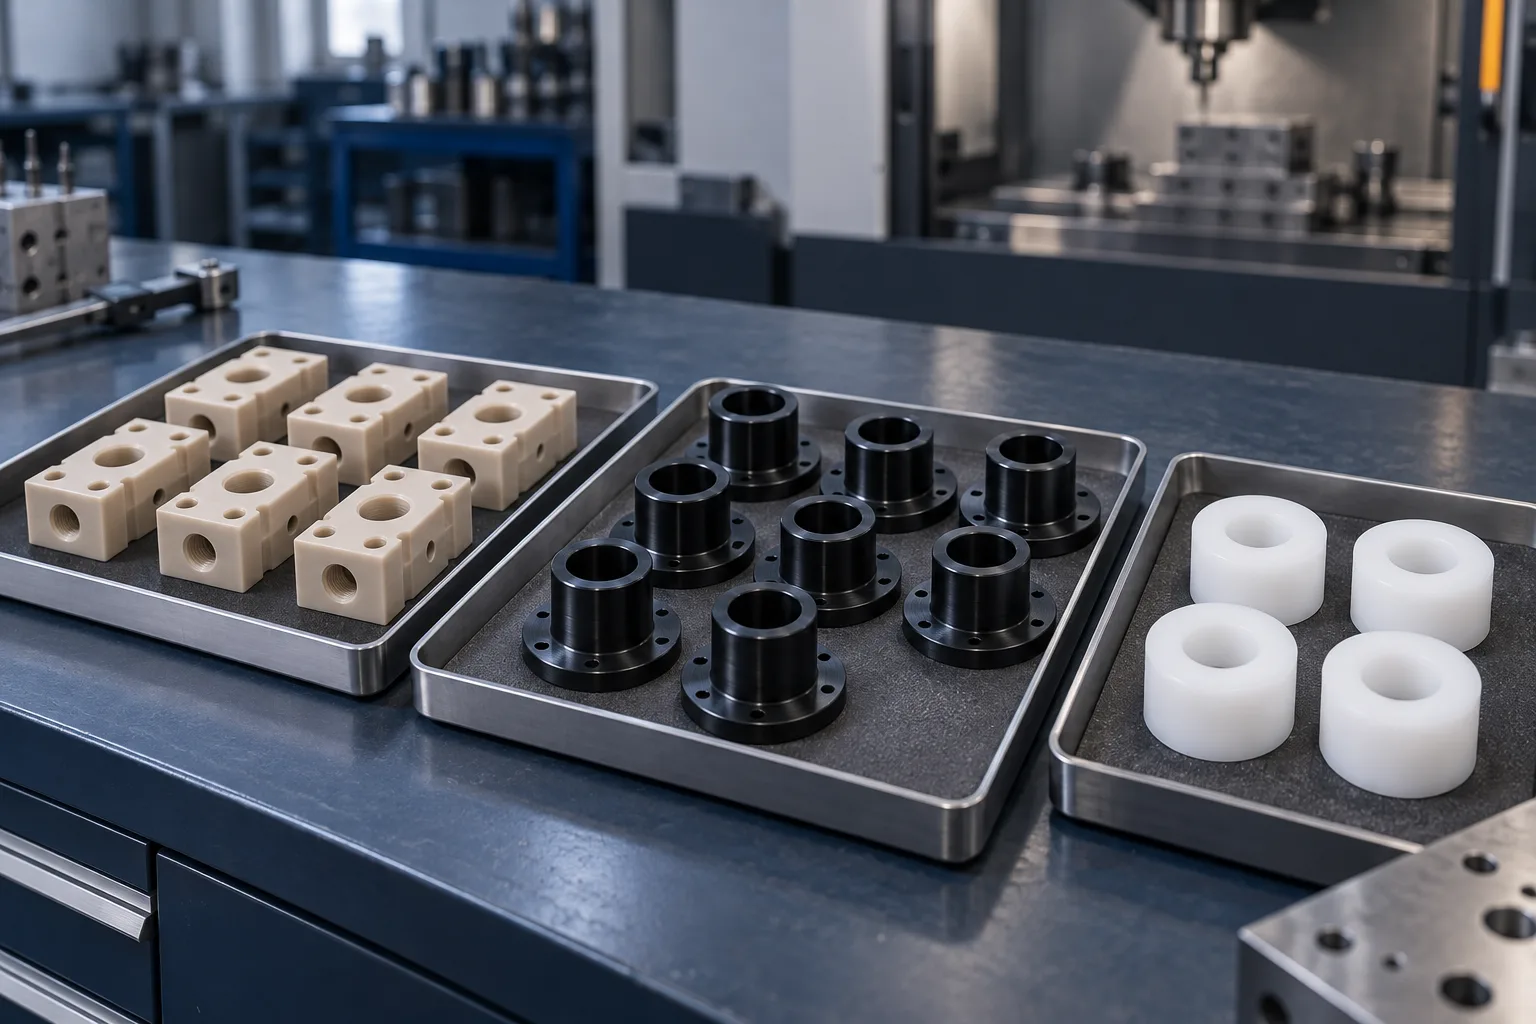
生産数量と加工ルートは、お客様の部品、材料、リピート需要に応じて検討されます。
| 能力 | TOPS Plastics |
|---|---|
| 生産タイプ | 少量バッチ/少量の CNC 加工 |
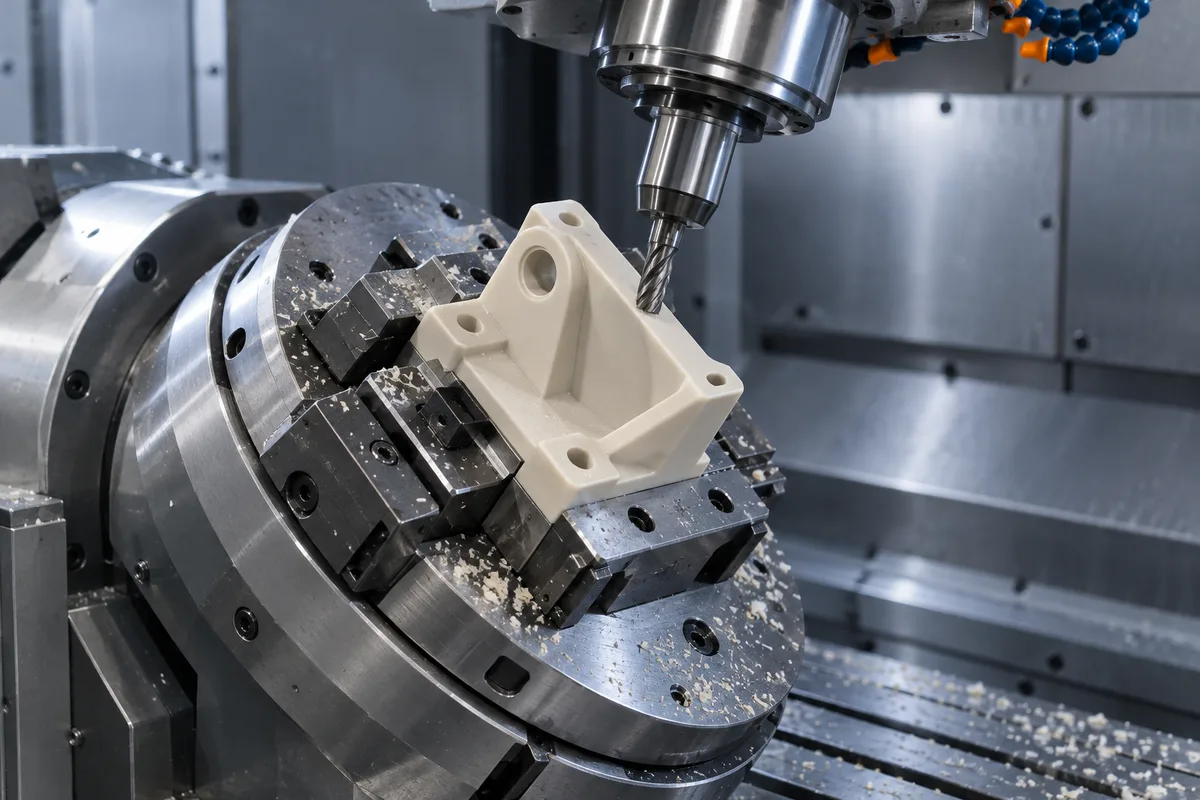
| プロセス | フライス加工、旋削、穴あけ、タッピング、5 軸加工 |
| 数量 | プロジェクトに依存します。形状、サイクルタイム、工具の経済性を考慮してレビュー |
| 材料 | PEEK、POM、PTFE、ナイロン、UHMW、PC、PMMA、ABS、PVC、PP、PEI、PVDF、PPS、Torlon / PAI |
| 部品の種類 | 機能部品、ハウジング、ブッシング、固定具、マニホールド |
| 入力 | CAD ファイル、2D 図面、参照サンプル。サンプルには合意された寸法仕様が必要です |
| ファイル | STEP、STP、IGES、X_T、DWG、DXF、PDF。 ZIPパッケージを受け入れます |
| 検査 | 合意された図面と計画に対する最初の物品と寸法検査 |
少量のプラスチック機械加工では、専用の成形ツールを正当化するのが困難な量のカスタム CNC プラスチック コンポーネントを生産しますが、注文には再現可能なセットアップと管理された検査が必要です。
通常、エンジニアリング試験、パイロット生産、特殊機器、交換部品、橋梁の生産、および定期的な少量の OEM 注文に対応しています。少量注文は、普遍的な数量カットオフではなく、部品の経済性と要件によって定義されます。
CAD から直接機械加工を行うと、専用の射出成形金型が不要になります。プログラミング、ワークホールディング、切削工具、検査には準備費用がかかり、見積書に含める必要があります。
生産要件、設計の成熟度、ツールにかかるコストを考慮してプロセスを選択してください。
予想される数量では、専用の射出成形ツールへの投資とメンテナンスをサポートできません。
ロットごとにデザインが変わる場合がございます。 CNC プログラムと治具は、新しいリビジョンごとにレビューできます。
印刷物が同じように動作すると仮定するのではなく、指定されたストックポリマーとグレードが必要です。
ツール、認定、または別の製造ルートの準備中に、使用可能な部品が必要になります。
特殊な産業用、医療用、実験用の機器は、その耐用年数全体にわたって適度な数量が必要な場合があります。
複数の構成を小規模に実行すると、バージョンごとに個別の金型を使用する必要がなくなります。
試作加工は設計の証明に重点を置いています。少量の機械加工には、使用可能な生産部品を供給する制御されたプロセスも必要です。
| ステージ | 主な目標 | 製造業の焦点 |
|---|---|---|
| プロトタイプ | デザイン、フィット感、機能を検証する | 反復と学習。プロトタイプ部品は製造に適さない可能性があります |
| エンジニアリングバッチ | 機能とプロセスを検証する | 重要な寸法、テストおよび代表的な材料 |
| 音量が小さい | 使用可能な生産部品を供給する | 再現性、合格基準、バッチの経済性 |
| 橋梁製作 | 最終生産ルートが完成する前に部品を供給 | 継続性、認定および移行計画 |
| リピート生産 | 定期的なバッチの供給 | 安定した仕様、改訂管理と検査 |
カッターのアクセスと材料ストックが形状に適合する場合、CNC は機能的な小ロット部品の実用的な出発点を作ることができます。
専用の金型への投資を回避しながら、プログラミング、治具、機械加工のセットアップを可能にします。
用途に適した文書化されたストックグレードを選択してください。ストックフォームと成形フォームは依然として個別の検証が必要です。
射出成形金型を変更せずに、バッチ間の CAD の変更をレビューします。変更された形状には、依然として新しいワークホールドが必要な場合があります。
合意された要件に合わせて、穴、ポケット、ねじ山、シール界面、および基準面を機械加工および検査できます。
温度、化学薬品、摩耗、寸法のニーズに合わせてエンジニアリングポリマーと高性能ポリマーをレビューします。
承認されたプログラムとセットアップ記録は、材料と改訂の確認を条件として、繰り返し注文をサポートできます。
部品の形状と、同じデータムに関連付けられたままにする必要があるフィーチャーに従ってプロセスを組み合わせます。
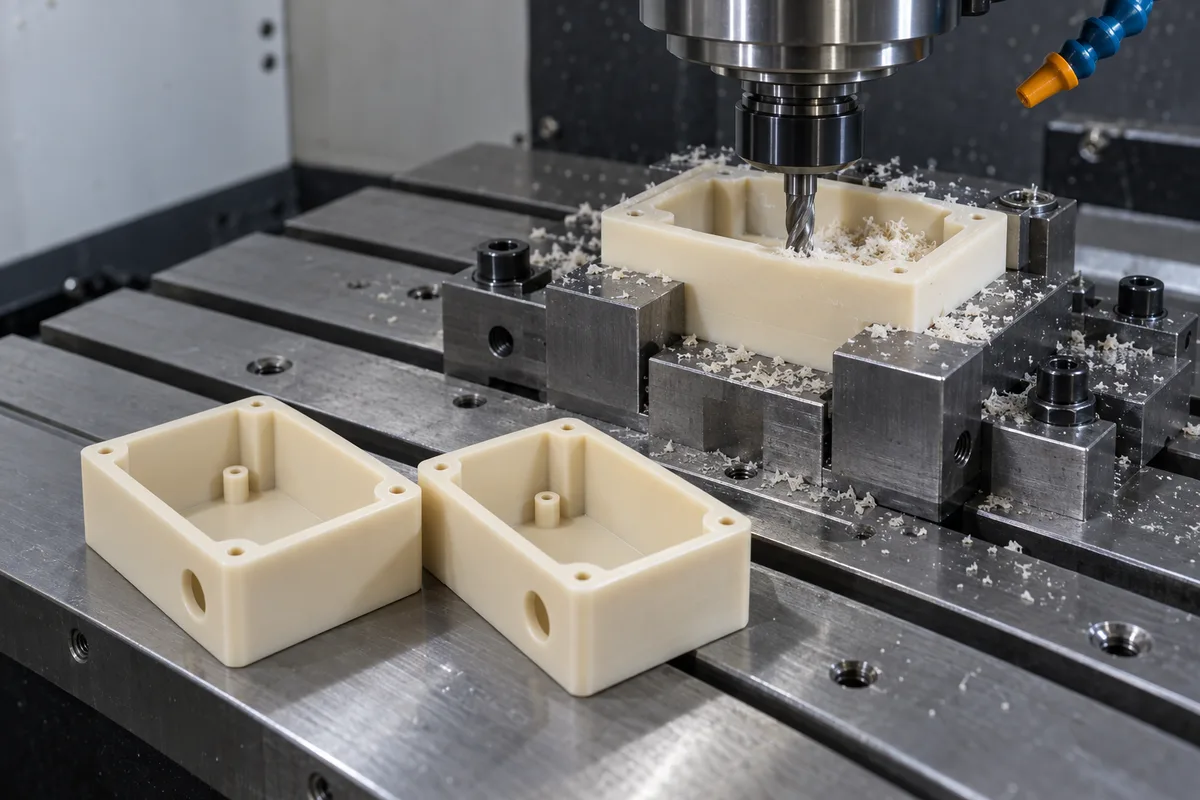
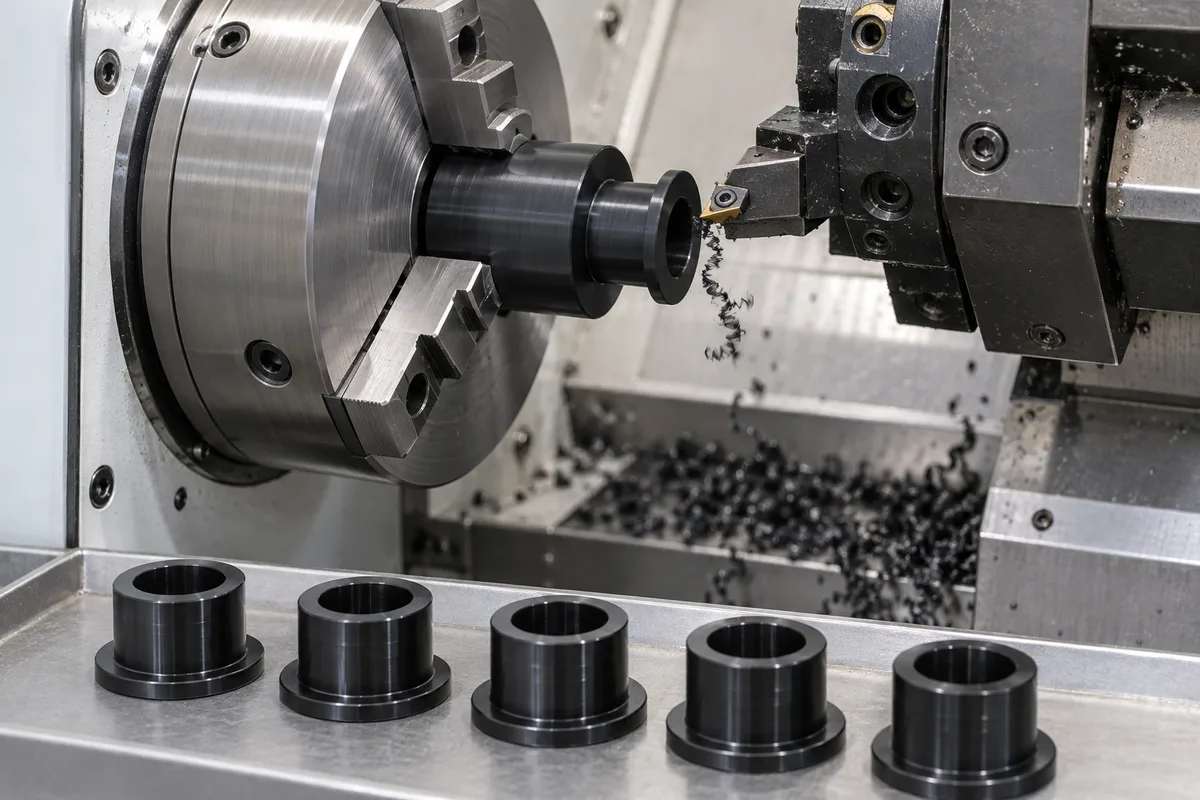
加工コストを比較する前に、使用環境に応じた材料を選択してください。 ABS、PVC、HDPE、ポリプロピレンもプロジェクトレビューに利用できます。
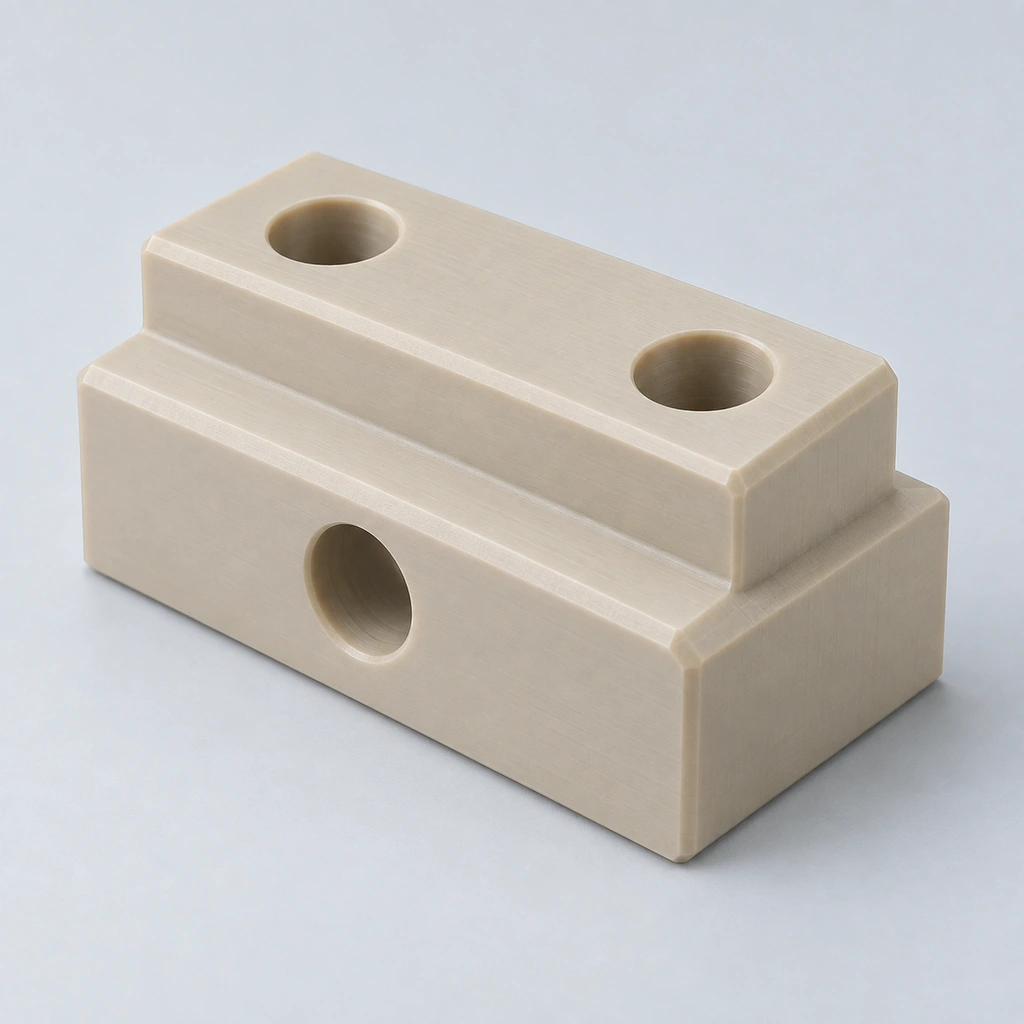
厳しい熱的および機械的要件を備えた高価値の技術部品。正確なグレードを確認してください。
低摩擦と寸法管理が重要なギア、ブッシュ、機械部品。
シール、絶縁体、および互換性のある化学薬品取り扱い部品。クリープ、荷重、検査条件を見直してください。
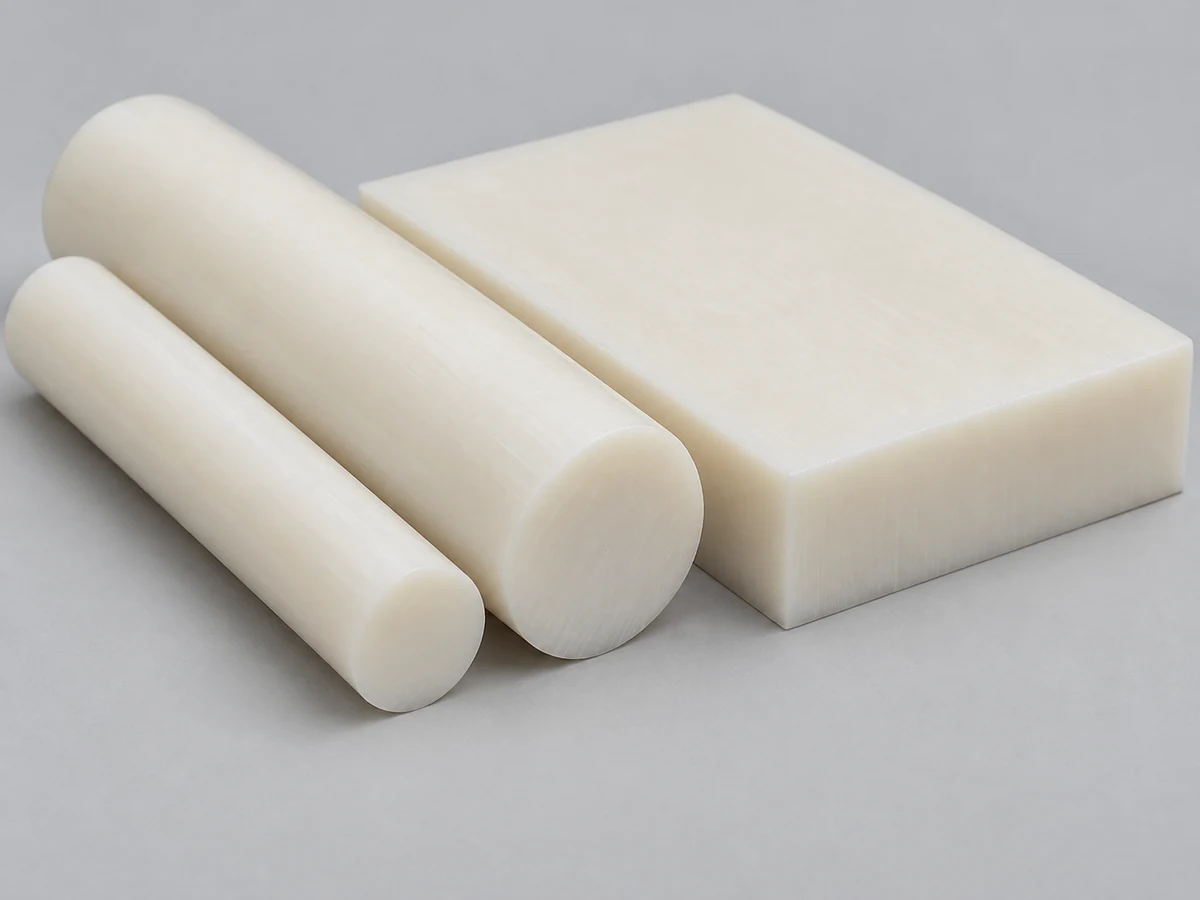
ローラー、ギア、ブッシュ。調湿と寸法許容状態を一致させます。
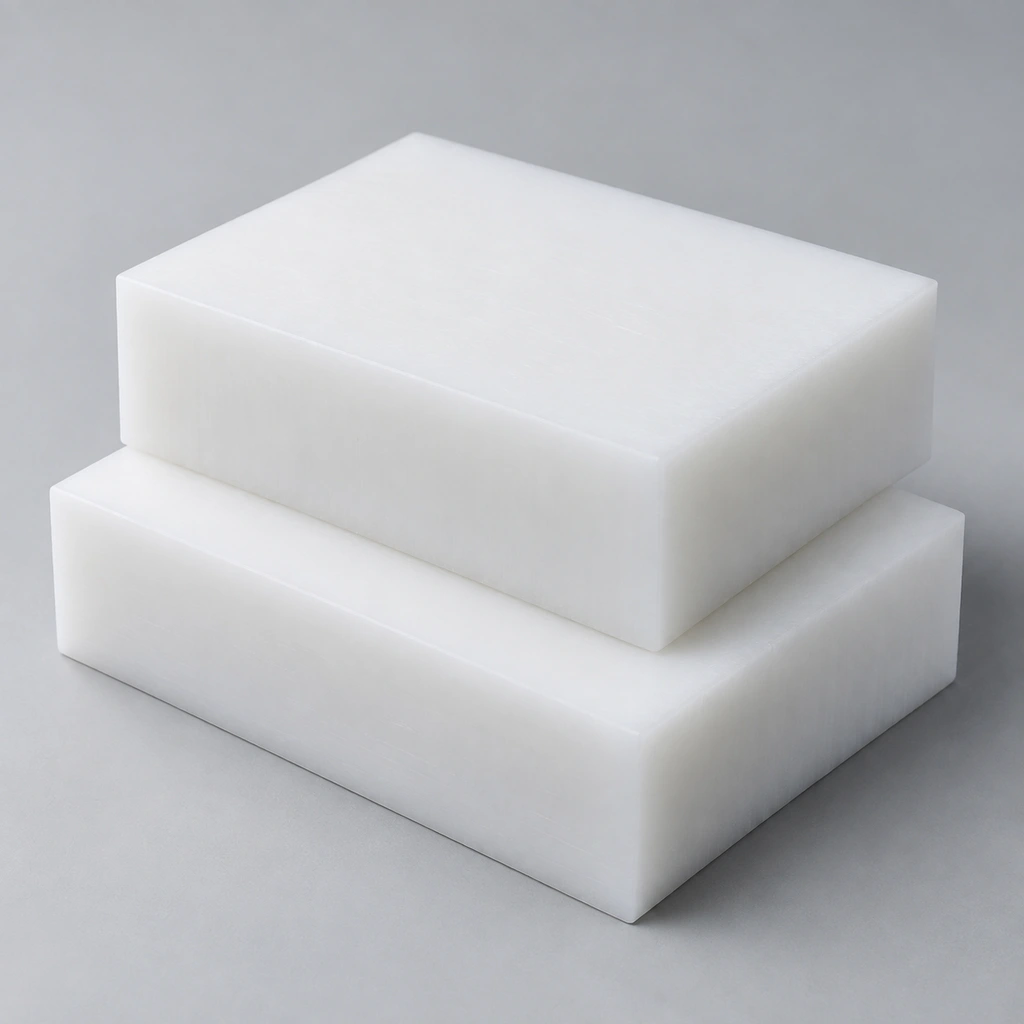
ガイド、ライナー、摩耗部品。たわみを見直し、不必要な精度要件を回避します。
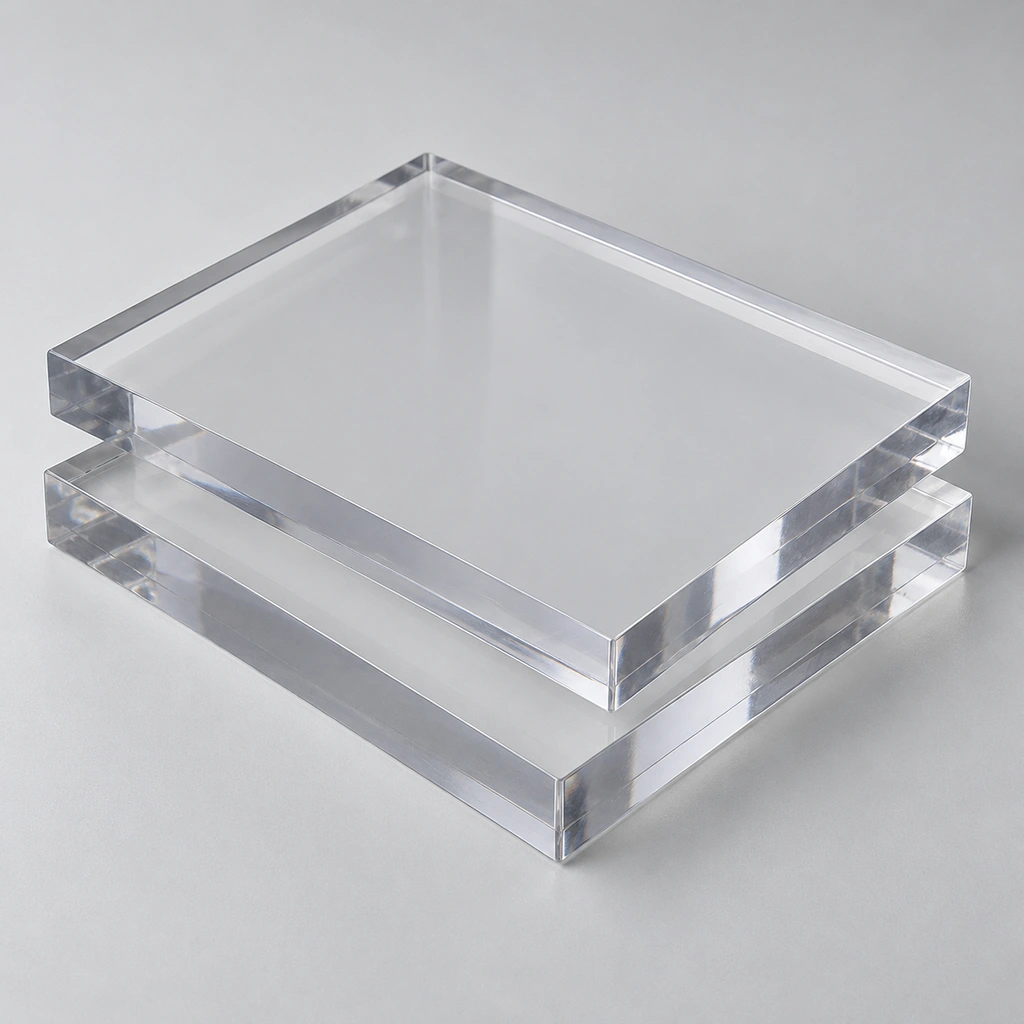
透明なハウジングとガード。衝撃、外観、化学物質への曝露要件を指定します。
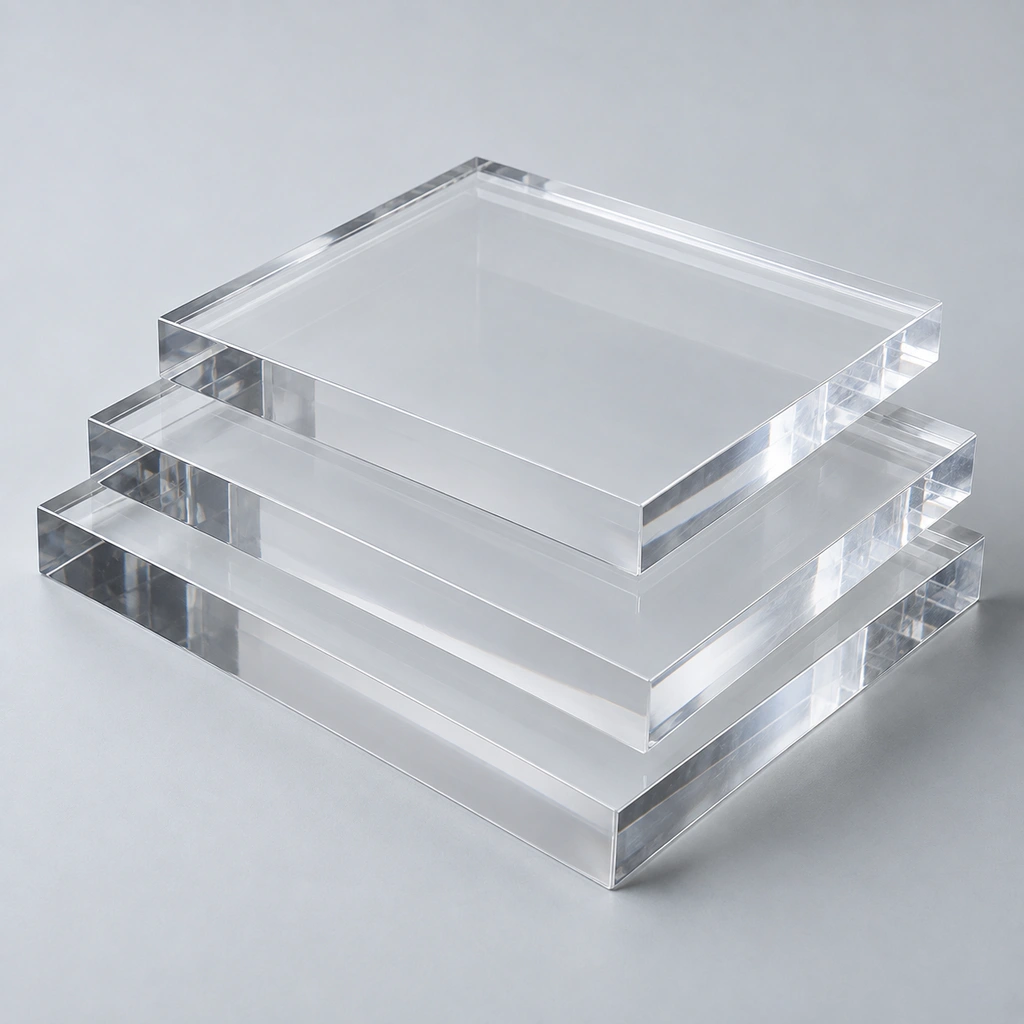
外観とエッジの仕上げが重要なコンポーネントを透明にします。光学的許容基準を確認してください。
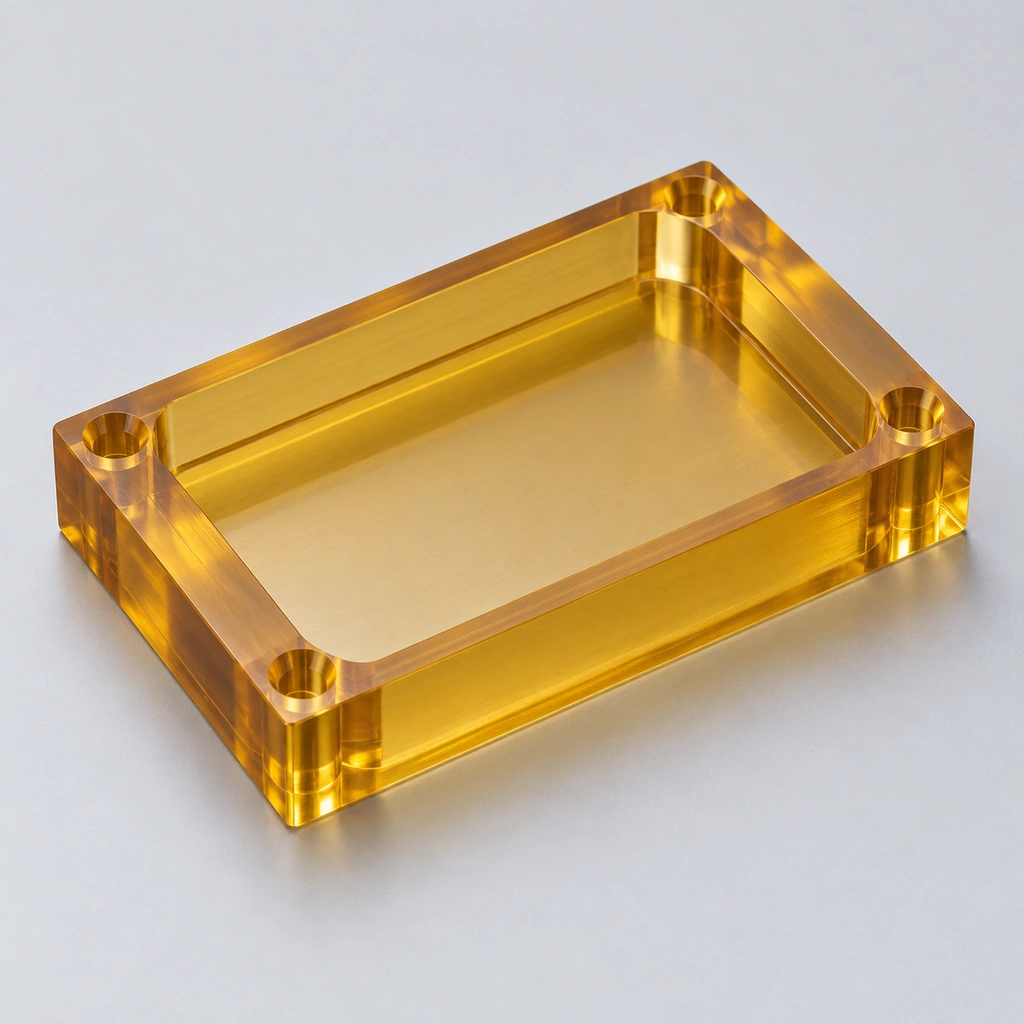
指定された未充填または強化 PEI グレードを必要とする電気および熱用途。
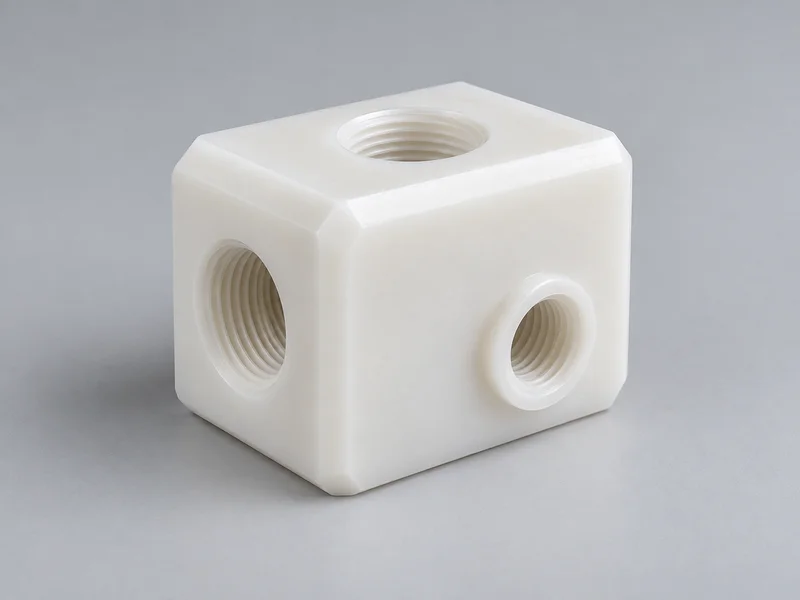
互換性のある流体および化学プロセス部品。純度要件はグレードと文書によって異なります。
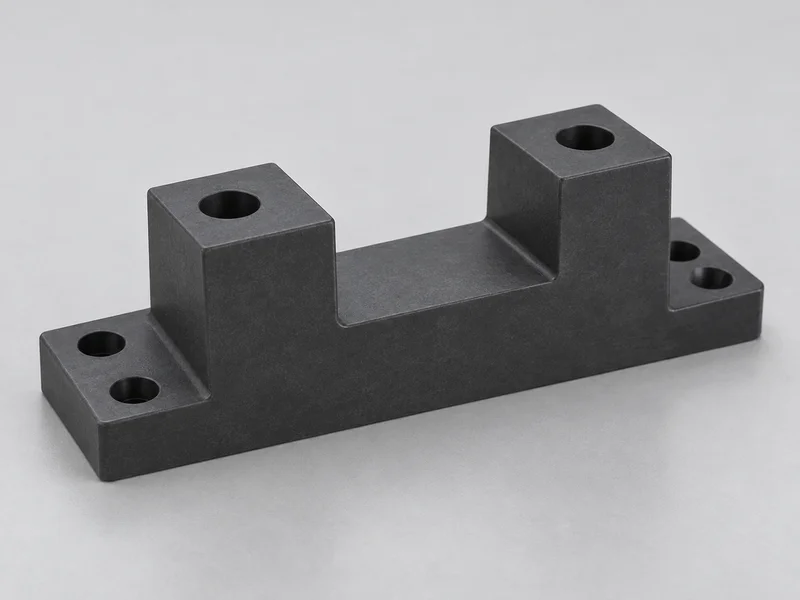
特殊な剛性コンポーネント。公差を検討する前に鉄筋とグレードを選択してください。
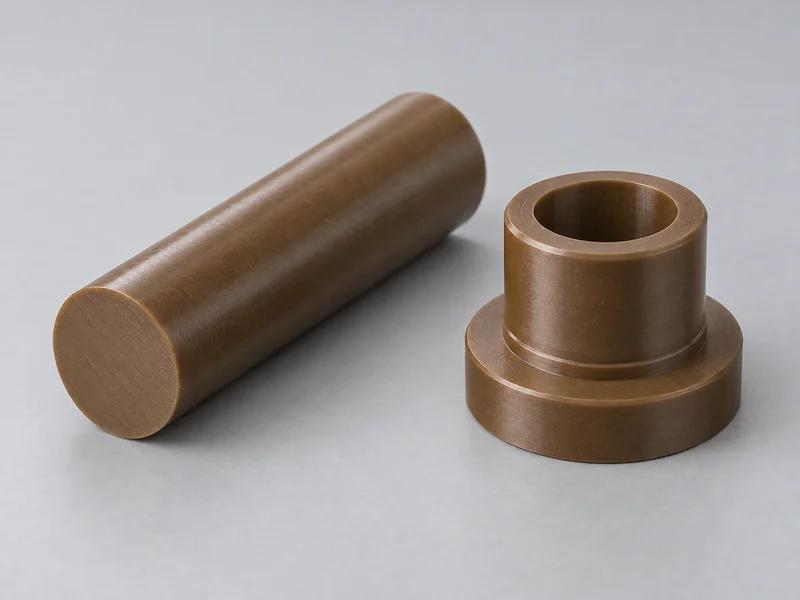
高性能軸受および絶縁部品。在庫状態と後処理はグレードごとに検討する必要があります。
サプライヤーのグレード、充填剤、ストックフォーム、および必要な文書を指定します。同じポリマーファミリーの機械加工された素材と成形された樹脂が、同一の特性や認定の証拠を提供すると想定すべきではありません。
機器製造業者、購買チーム、およびメンテナンス要件のための機能部品。
制御されたシャフトインターフェース用のフランジおよびスリーブ部品。
合意された負荷と環境に合わせたカスタムの機械的形状。
回転ハンドルおよびガイドコンポーネント。
定義されたボアと接続フィーチャを備えた流体ブロック。
機器本体、カバー、インターフェースコンポーネント。
指定されたグレードの電気スペーサーとサポート。
特殊な機器の組み立て、取り扱い、テストツール。
定義されたスタンドオフ、リング、および分離コンポーネント。
ハンドリングシステム用のスライド要素と位置決め要素。
治具およびプロセス部品は、アプリケーション固有の清浄度要件の対象となります。
図面ベースの承認と顧客認定を備えた機器コンポーネント。
既存のツールが利用できない場合の少量の実行。形状、所有権、受け入れ要件を確認します。
各部品が同じ要件に基づいて評価されるように、材料グレード、プログラム改訂、ワーク保持および検査基準を管理し続ける必要があります。
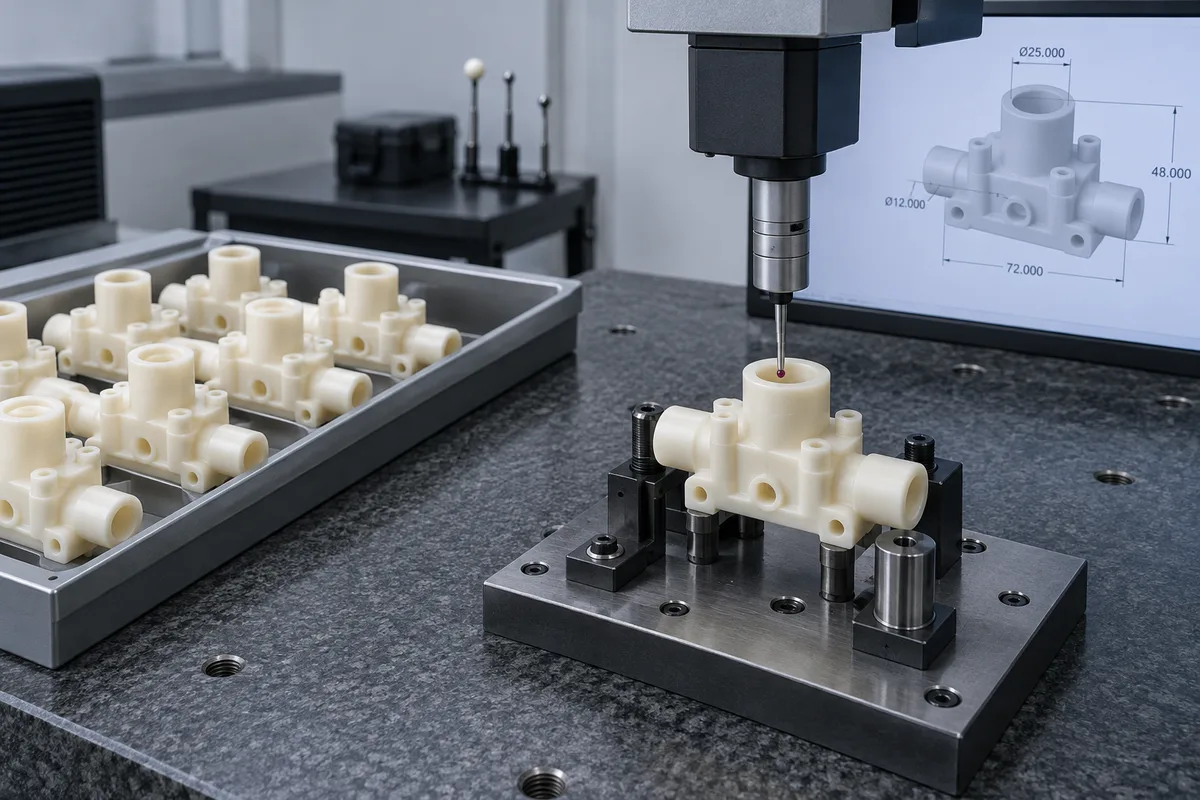
ポリマー、強化材、ストック仕様、必要なバッチ書類を確認します。
承認された加工プログラムとパラメータを正しい図面リビジョンに関連付けます。
サポートされる表面、データム、クランプ条件、および加工シーケンスを定義します。
バッチを続行する前に、合意された重要な機能に対して最初の部分をチェックしてください。
選択した寸法と工具の状態を合意された頻度で監視します。
リリースおよび出荷前に、合意されたサンプリングまたは完全検査計画を適用します。
注文前にどのような記録が必要かを定義します。最初の製品の結果、寸法レポート、材料文書、およびトレーサビリティはプロジェクト固有の成果物です。不適合部品または図面の変更がどのように処理されるかに同意します。
すべての次元に可能な限り厳しい制限を適用するのではなく、関数を許容します。グレード、肉厚、形状、検査条件は再現性とコストの両方に影響します。
| 要件 | 推奨されるアプローチ |
|---|---|
| 一般的な形状 | 見積書と図面上で加工公差を合意する |
| クリティカルフィット | 機能フィーチャーのみを締め付けてデータムを定義します |
| ベアリング/ボア | はめあい、嵌合部品、測定方法を定義する |
| 大きなプラスチック部品 | 関連する検査温度と安定化を指定します |
| 薄壁 | クランプとリリース形状の変形を確認する |
| 定期的なバッチ | 再現可能な検査基準と条件を使用する |
| 複数のリビジョン | バッチごとに図面リビジョンをロックする |
熱膨張、残留応力、湿気は測定寸法に影響を与える可能性があります。ナイロンのコンディショニングと柔軟な PTFE または UHMW 部品には特に注意が必要です。実際の設計をレビューした後、達成可能な公差を確認します。すべてのポリマーに普遍的な厳しい耐性の主張は適用されません。
公差と検査計画を作成する →集中的に図面をレビューすることで、繰り返し行われるセットアップ、加工、検査の作業を削減できます。
機能上の寸法には厳密な制限を設けてください。他の場所で合意された一般公差を使用してください。
ジオメトリをフリーズする前に、ツールの圧力、サポート、たわみを確認してください。
一貫した穴サイズ、ねじ山、実用的な内部半径により、ツーリングとチェックが簡素化されます。
材料価格だけではなく、化学物質への曝露、温度、摩耗、荷重、湿気を比較してください。
品質にとって重要な特徴、データム関係、および受け入れ方法を明確にマークします。
成形が後で行われる可能性がある場合は、抜き勾配、壁の均一性、樹脂の選択を個別に検討してください。
生産実行用の 1 つの図面リビジョンを承認し、置き換えられたファイルを分離します。
ブリッジ生産では、金型、生産ライン、または最終製造プロセスが開発または修復されている間に、使用可能な CNC 部品を供給します。
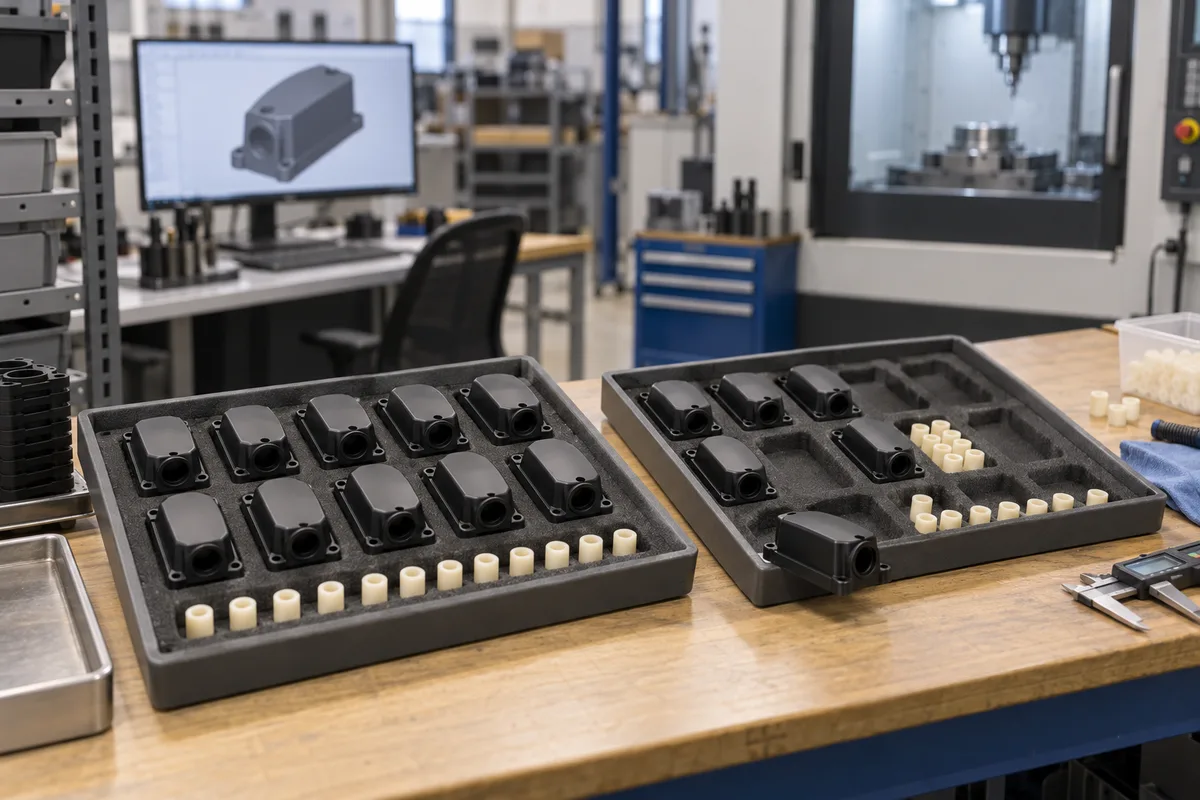
射出成形金型の製造または修理中に部品を供給します。
顧客の認定、初期市場投入、または完全に凍結されていない設計をサポートします。
サプライヤーの異動、予期せぬ需要、または確立されたルートの中断について話し合います。
生産前にブリッジの数量、必要な日付、受け入れられた材料、および計画された切り替えを定義します。機械加工部品と成形部品は、応力、外観、特性、寸法挙動が異なる場合があります。ブリッジバッチが承認を自動的に転送すると仮定するのではなく、最終ルートを認定します。
はい。需要や部品の経済性から専用工具を使用することが正当化されない場合には、小規模バッチの繰り返し加工が実用的になることがあります。
バッチごとの数量、予想される年間需要、再注文の頻度について合意します。リリースごとにリビジョン、資料ソース、必要なドキュメントを再確認します。以前の発注書では、代替グレードが自動的に承認されることはありません。
プログラムとセットアップ情報を保持することで、繰り返しの準備を減らすことができますが、リードタイムと価格は、在庫状況、機械の搭載量、検査範囲、およびエンジニアリングの変更によって異なります。注文時に記録保持の必要性を指定します。
完全なコストと資格取得までの道のりを比較してください。すべてのプラスチック部品に適用できる単一の損益分岐点の量はありません。
| 因子 | CNC加工 | 射出成形 |
|---|---|---|
| ツーリング | 専用の金型はありません。プログラミングと備品が必要な場合があります | 専用の金型とプロセスのセットアップが必要 |
| 初期投資 | アクセス可能な小規模バッチ ジオメトリの場合は、多くの場合、これより低くなります | 工具への投資は多額になる可能性がある |
| 設計変更 | リビジョンに向けてプログラムとセットアップを見直しました | 工具の修正または交換が必要な場合があります |
| 少量のバッチ | 多くの場合実用的です。サイクルタイムと無駄は依然として重要 | 適切なツールとリピート需要があれば実現可能 |
| 量産グレードの素材 | 特定ストックグレード | 指定成形樹脂グレード |
| 複雑な成形品 | カッターとワークホルダーへのアクセスにより制限される | 適切な形状を金型に組み込むことが可能 |
| 大量の繰り返し発生 | 加工サイクルが依然としてコスト要因となる | 工具は需要に応じて償却可能 |
| 最初の部分までのリードタイム | 在庫、セットアップ、検査により異なります | ツールとプロセスの認定が含まれます |
| 材質範囲 | 対応可能な在庫形状とグレード | 利用可能な成形可能なコンパウンドと検証済みの加工 |
需要が限られている場合、設計が変更される可能性がある場合、または金型への投資を正当化することが難しい場合は、少量の CNC を選択してください。安定した設計と定期的な需要により、金型と認定コストを吸収できる場合は、射出成形を検討してください。
比較には、工具、治具、セットアップ、在庫使用率、サイクルタイム、仕上げ、検査、輸送費、および予想される改訂を含めます。少量の注文ごとに成形が自動的に不経済になるわけではありません。
CNC 加工と射出成形の比較 →小バッチ生産は、エンジニアリング要件が高く、年間需要がそれほど多くない特殊な装置に対応できます。
顧客定義の清浄度および材料要件を備えた治具、マニホールド、およびプロセスコンポーネント。
検証バッチと繰り返しの機器コンポーネント。規制およびアプリケーションの認定は引き続き顧客固有です。
カスタムの治具、ガイド、ローラー、およびハンドリング機構。
製造前に合意された図面および文書要件を備えた高性能ポリマーコンポーネント。
交換部品、治具、ハウジング、摩耗部品。
絶縁体、テスト治具、機器のハウジング。
マニホールド、流体部品、カスタム機器コンポーネント。
小規模な製造オーダーには、追加のプロトタイプ以上のものが必要です。合意された材料、改訂、加工ルート、および受け入れ計画が必要です。
ポリマーの挙動を形状とともに説明します。
射出成形ツールを使用せずに在庫から製造します。
図面に合わせて工程の組み合わせを選択してください。
一般的なエンジニアリンググレードと高性能グレードを確認します。
生産前に機能、方法、頻度、レポートについて合意します。
切断前に実際のコストと再現性の向上を特定します。
最初のバッチで得た教訓を活用して、以降のリリースを定義します。
承認された図面と改訂が承認の中心となるようにしてください。
加工前にリリース基準を定義し、同じ図面と検査の要件をバッチ全体に適用します。
モデルと寸法図、リビジョン、バッチ要求を共有します。
このリリースの正確な在庫仕様と数量に同意します。
機械加工性、セットアップコスト、寸法の許容範囲を確認します。
品質にとって重要な機能とその検査方法を特定します。
承認されたルート、基準、およびサポート戦略を準備します。
計画された生産セットアップを使用して最初の部品を機械加工します。
合意された機能を確認し、実行前に矛盾があれば解決してください。
リリースされた数量を承認されたリビジョンに合わせて生産します。
重要な機能を監視し、合意に従ってチェックを記録します。
完成したバッチを受け入れ計画と照合して検証します。
部品を保護し、図面の改訂と必要な出荷書類を特定します。
これは、意図された生産用途に合わせて材料、セットアップ、検査が管理され、小ロットでカスタム プラスチック部品を CNC 製造するものです。通常、試験運用、ブリッジ供給、OEM の繰り返し注文に対応します。
少量生産は、形状、材料、サイクル時間、工具の経済性に依存します。ルートを確認できるように、バッチごとの数量と推定年間需要を送信します。普遍的なカットオフや公表数量の保証はありません。
専用の金型が不要なので可能です。見積もりには、プログラミング、ワーク保持、ストック、機械加工、仕上げ、検査を含める必要があります。形状と繰り返しの需要が結果を決定します。
プロトタイプは主にデザイン、フィット感、機能をテストします。生産バッチは、意図された用途に対する合意された材料、改訂、一貫性、および検査の要件も満たさなければなりません。成功したプロトタイプは、自動的に生産部品として認定されるわけではありません。
はい、形状、材料、スケジュールが加工に適している場合には可能です。ツーリングまたは最終ルートの準備中に、一時的な供給数量と受け入れ要件を定義します。後でルートが変更された場合は、成形部品を個別に認定します。
すべての部品に最適な材料はありません。 PEEK、Delrin / POM、PTFE、ナイロン、UHMW、PC、PMMA、ABS、PEI、PVDF、PPS、Torlonを荷重、温度、化学物質、湿気、寸法要件に照らして確認してください。
材料グレード、図面改訂、プログラム、ワーク保持、検査計画に同意します。これらをリリースごとに確認し、注文に必要なレポートまたはトレーサビリティを指定します。
多くの場合、限られた需要に対応しますが、常にそうとは限りません。機械加工全体のコストを、金型投資、成形単価、認定、修正リスク、および予想される耐用年数と比較します。適切なプロジェクトでは、少量の成形も実用的です。
はい。新しい図面のリビジョンを発行し、次のリリースの前に変更を特定します。改訂された設計には、製造可能性、価格、検査のレビューが必要であり、更新された治具や新しい最初の製品が必要になる場合があります。
潜在的に。成形形状、抜き勾配、壁の均一性、樹脂の入手可能性、収縮および認定要件を早期に検討してください。機械加工されたストックグレードと成形された樹脂が同じように動作すると想定すべきではありません。
一枚の絵。管理されたバッチ。
CAD モデルと設計図面をアップロードし、プラスチックのグレード、バッチごとの数量、および重要な公差を共有します。当社のチームは、CNC 加工がお客様の少量生産要件に適合するかどうかを検討し、機能を損なうことなくコストを削減する実用的な方法を特定します。
リピート供給またはブリッジ供給の場合は、推定年間需要、注文頻度、現在の生産段階、検査要件、用途、将来の射出成形計画を図面パッケージまたは電子メールに含めてください。会社名、名前、メールアドレス、電話番号は必須です。国、部品番号、数量、図面のアップロードはオプションです。
info@tops-precision.comSTEP / STP / IGES / X_T / DWG / DXF / PDF または ZIP、最大 10 MB。大きなファイルは電子メールで共有できます。機密図面を送信する前に、機密ファイルの取り扱いに同意してください。