優れた光学的透明性
クリアグレードは視認性と光の透過性に役立ちます。部品が透明に見える以上のことを行う必要がある場合は、実際の光学テストを定義します。

明確さは図面から始まります。
TOPS Plastics は、CAD ファイルとエンジニアリング図面からカスタムのアクリルおよび PMMA コンポーネントを製造します。窓、ライトガイド、カバー、ハウジング、マニホールド、精密透明部品の寸法、外観、用途をレビューします。
CNC フライス加工、ルーティング、旋削、穴あけ、切断が主要なプロセス ルートをサポートします。選択された素材と形状について、研磨、接着、組み立てが確認されます。
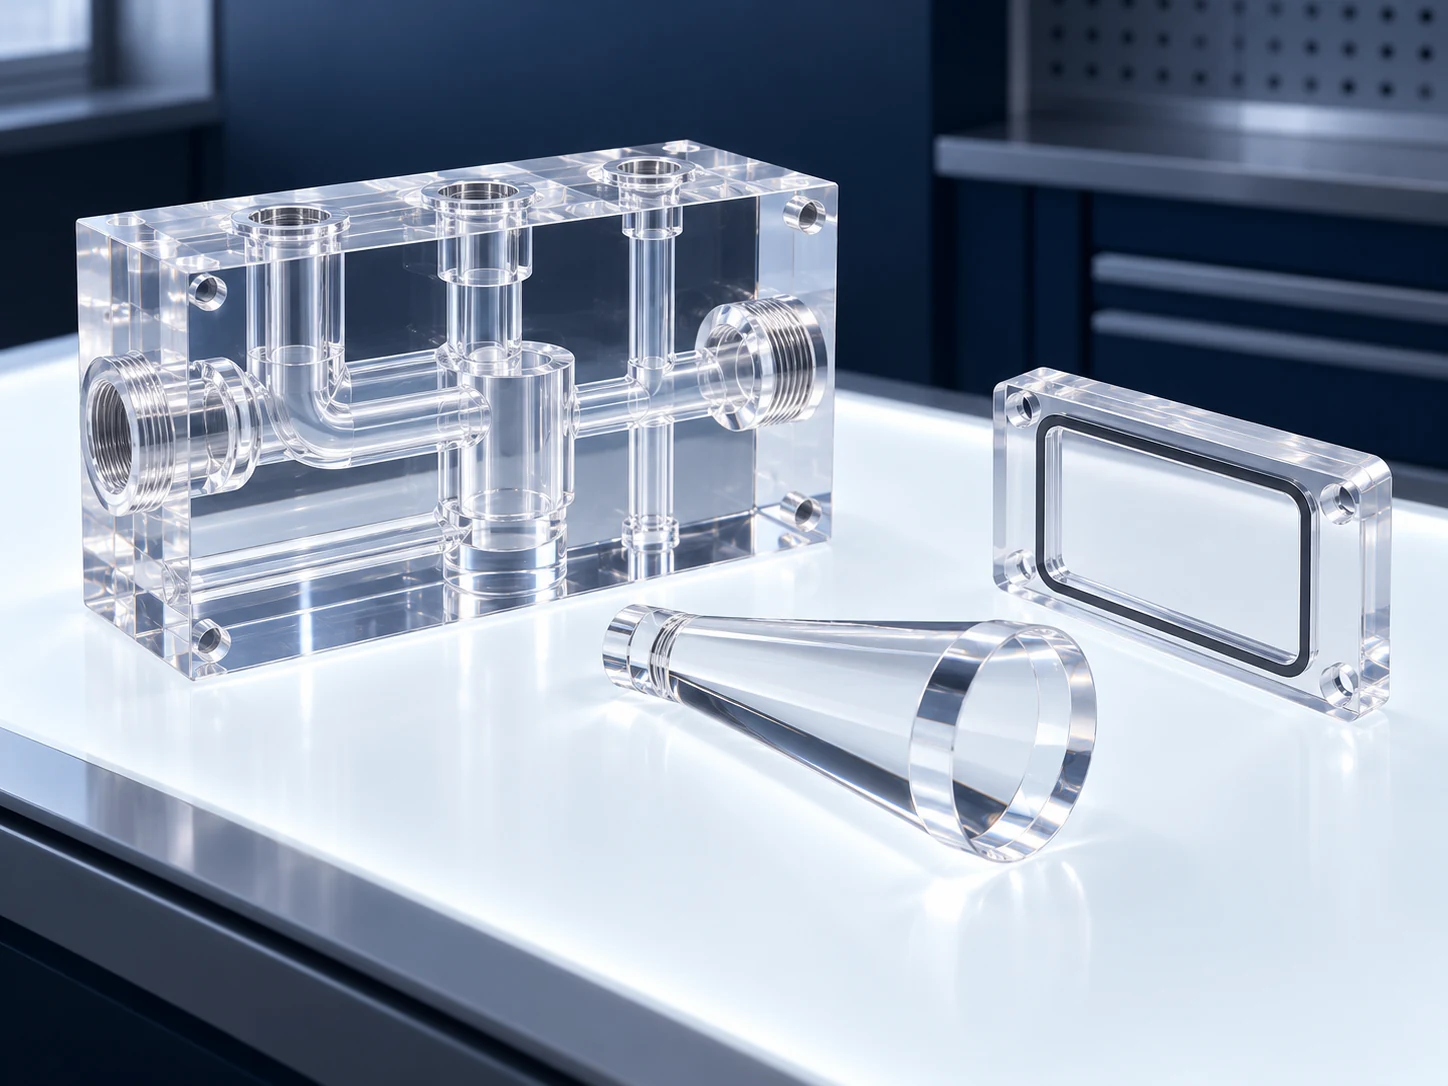
図面、光学要件、および素材の選択が見積もりを決定します。プロセスの詳細と合格基準はコンポーネントごとに合意されています。
| 能力 | TOPS Plastics プロジェクトのレビュー |
|---|---|
| 材質 | アクリル / ポリメチルメタクリレート (PMMA)、正確なサプライヤー指定。 |
| プロセス | CNC フライス加工、ルーティング、旋削、穴あけ、切断は、ジオメトリに基づいて選択されます。 |
| 二次プロセス | 必要に応じて研磨、接着、組み立てを行います。見積もり前に方法と在庫状況を確認してください。 |
| 材質の種類 | 適切なシート、プレート、ロッド、またはブランクの形状に鋳造または押出された PMMA。 |
| 代表的な部品 | 窓、カバー、ライトガイド、マニホールド、ハウジング、透明器具。 |
| 生産 | 定義された検査計画によるプロトタイプ、少量注文、およびリピート注文。 |
| ファイル | STEP / STP、IGES、X_T、DWG、DXF、および PDF (単位および図面リビジョンを含む)。 |
| 検査 | 寸法チェックに加えて、合意された視覚的、外観的、および光学的許容度を確認します。 |
アクリルは、PMMA (ポリメチルメタクリレート) の一般名です。透明部品、きれいな外観、有用な光透過のために広く選択されている硬質熱可塑性プラスチックです。
PMMA は、透明な窓、ハウジング、ライト ガイド、マニホールド、光学器具、ディスプレイ コンポーネントに機械加工できます。適切なグレードは耐候性を備え、同等の体積のガラスよりも軽量です。
透明度は光学仕様とは異なります。グレード、厚さ、機械加工、仕上げ、表示形状はすべて結果に影響します。一般的なコーティングされていないポリカーボネートと比較して、アクリルは通常、表面が硬いですが、より脆いです。集中した荷重や適合しない化学物質には特に注意が必要です。
技術的な参考資料: Plaskolite OPTIX アクリル素材ファミリー
PMMA は、目に見える表面がコンポーネントの機能の一部である場合に実用的な選択肢です。負荷や環境要件と合わせて選定してください。
クリアグレードは視認性と光の透過性に役立ちます。部品が透明に見える以上のことを行う必要がある場合は、実際の光学テストを定義します。
一般にコーティングされていない PC よりも硬い。依然として保護的な取り扱いが必要です。コーティングとグレードによって比較が変わる可能性があります。
厚さ、サポート、たわみを検討しながら、より軽量な透明コンポーネントとしてアクリルを検討してください。
屋外への適合性は、供給されるグレード、暴露、および予想される耐用年数によって異なります。
適切な仕上げを行うと、目に見える面とエッジが改善されます。外観上の基準と受け入れ条件に同意します。
工具、熱、サポート、切りくず除去を制御しながら、フライス加工、ルーティング、旋削、穴あけによりカスタムの詳細を作成します。
技術的な参考資料: PLEXIGLAS 表面硬度の目安
キャストアクリルは、多くの場合、複雑で研磨された精密部品の出発点として役立ちます。押出シートは、より単純なプロファイルやコスト重視のパネルに適しています。実際のグレードや在庫特性をご確認ください。
| 因子 | キャストアクリル | 押し出しアクリル |
|---|---|---|
| CNC 加工性 | 多くの場合、複雑なポケットや精密な機能に好まれます。 | 多くのルーティングされたプロファイルに実用的です。切断と熱管理の見直しが必要です。 |
| 内部応力 | 株式履歴は依然として重要です。キャストはストレスフリーなブランクを保証するものではありません。 | 押し出し履歴により、評価が必要な応力が発生する可能性があります。 |
| 光学仕上げ | 透明な機械加工部品を要求する場合に一般的な選択肢です。 | 完成品の品質は、在庫、形状、および選択したプロセスによって決まります。 |
| 研磨 | 仕上げる面とエッジ、およびその後の組み立てを確認します。 | 供給されたストックの研磨応答と残留応力を確認します。 |
| 複雑な加工 | 多くの場合、大幅な在庫除去に推奨されるルートです。 | より単純なプロファイルを検討するか、加工シーケンスを限定します。 |
| 結合 | 関節の準備、フィット感、ストレス管理は引き続き重要です。 | 互換性のあるジョイント設計と応力管理も必要です。 |
| コスト | さらに費用がかかる場合があります。実際のサイズ、グレード、収量を確認してください。 | 標準シートプロファイルの場合、より経済的になる可能性があります。 |
| 一般的な使用方法 | 精密ブロック、化粧パーツ、複雑なクリアパーツ。 | フラット パネルとより複雑ではないシート コンポーネント。 |
図面を承認する前にストック ルートを選択してください。レビューには、厚さのばらつき、仕上げ許容差、グレードの有無も含めてください。どちらの材料ルートでも、仕上げや接着の前に応力を評価する必要がなくなります。
技術的な参考資料: OPTIX セルキャスト製作ガイド · OPTIX 押出成形ガイド
描画用のキャストアクリルまたは押し出しアクリルについて話し合う →これらのファミリを使用して要件を説明します。注文前に、在庫状況、在庫形態、および添付文書が確認されます。特殊グレードは在庫があるとは想定されていません。
精密な透明部品、研磨されたブロック、複雑な機械加工によく使用されます。
応力と厚さの要件を確認した後、より単純なシート プロファイル、パネル、表示カバーを検討してください。
色、透過率、外観基準、およびパーツを透明のままにしておく必要があるかどうかを指定します。
屋外暴露、期待寿命、およびグレード固有の文書を確認してください。
関連する場合は、波長、透過率、ヘイズ、表面状態、および歪みを定義します。
帯電防止、耐衝撃性改良、またはその他の配合は、適切な機械加工可能な素材が調達できる場合にのみ考慮されます。
樹脂またはシートのブランドは、完成したコンポーネントの光学的、医療的、電気的認定を自動的に認定するものではありません。正確な在庫グレードと必要なトレーサビリティを指定します。
加工と仕上げを一緒に計画します。面またはエッジへのアクセスは、寸法制御と外観の両方に影響します。
取り付け穴と組み立て穴には、適切なエッジ距離、サポート、および制御されたブレークアウトが必要です。
後の機械加工や仕上げに備えて、実用的な余裕を持たせたシート プロファイルとブランクを準備します。
最初に必要な外観に同意します。形状の具体的な仕上げ方法と能力が確認されています。
機械、ダイヤモンド、火炎、その他の仕上げ方法は互換性がありません。当社は、合意されたプロセスおよび検査方法なしに、未検証の蒸気研磨能力を記載したり、特定の光学的結果を約束したりすることはありません。
アクリルは脆く、応力集中に敏感です。不適切な工具、熱、またはサポートは、エッジの欠け、表面の汚れ、白化、または遅延亀裂を引き起こす可能性があります。
カットをサポートし、薄い部分を無理に押し込まないようにします。 PMMA は通常、PC よりも衝撃に対する耐性が低くなります。
局所的に過度に熱を加えると、材料が柔らかくなり、エッジや表面仕上げが損傷する可能性があります。
粗い穴や鋭い角は応力を集中させる可能性があります。半径と荷重経路を見直してください。
機械加工、拘束されたジオメトリ、およびアセンブリでは、後で重要になる応力が残る可能性があります。
透明なパーツは傷や工具の跡が目立つため、接触面をきれいにし、取り扱いが重要です。
図面上で光学面、装飾面、機能面を分離します。それぞれに独自の製造および受け入れのアプローチが必要です。
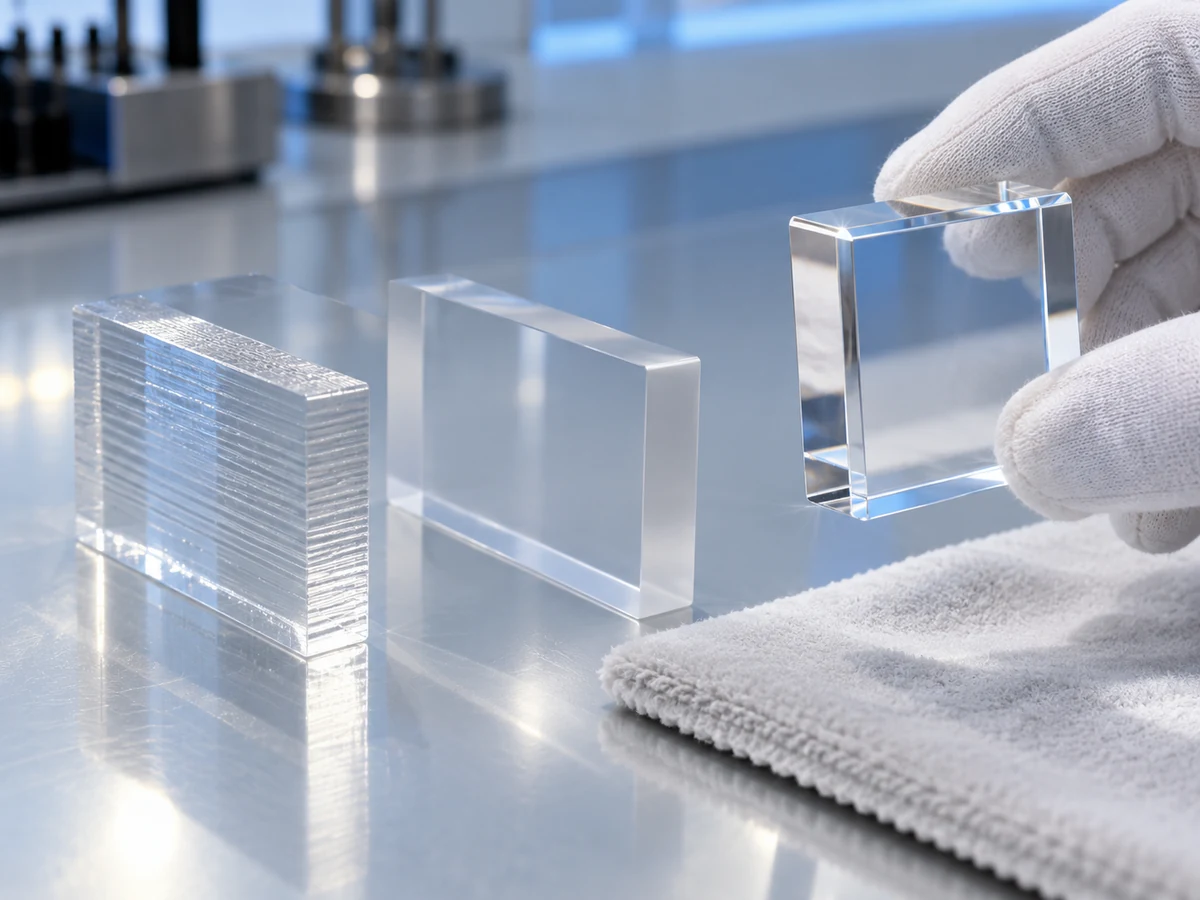
光路、波長、観察用途、および透過、曇り、または歪みの許容方法を記載します。
観察距離、照明、許容可能なマーク、および参照サンプルまたは書面による基準を定義します。
目に見える工具跡が機能を損なわない寸法、はめあい、データムを優先します。
目に見えて透明なままにしておく必要があるエッジと、エッジの仕上げが寸法にどのような影響を与えるかを特定します。
すべてのアクリル面に光学研磨が必要なわけではありません。重要な表面の仕上げを制限することで、不必要なコストと取り扱いを削減できます。滑らかに見える部品でも、ライトガイド、窓、レンズとして機能する場合には、合意された光学テストが必要です。
光学要件について話し合う →実現可能性は、サイズ、形状、素材の種類、応力、温度、肉厚、ワーク保持力、およびその後の光学仕上げによって異なります。機能固有のレビューのために図面を送信します。
| 特徴 | 主な考慮事項 |
|---|---|
| 精密穴 | 肉厚、脆性エッジ、嵌合嵌合および測定方法。 |
| 大型透明パネル | 熱移動、平面度、サポートおよび取り付けの許容値。 |
| 薄壁 | リリース後のクランプ、振動、たわみ、チッピング。 |
| 深いポケット | 工具へのアクセス、熱、切りくずの排出、壁のバランス。 |
| ドリル穴 | 出口サポート、エッジブレイクアウト、隣接エッジからの距離。 |
| 光学面 | 寸法要件は、光学仕上げおよび化粧仕上げとは別に必要です。 |
| 接着アセンブリ | ジョイントのフィット感、接着剤の隙間、組み立て中の位置合わせと動き。 |
| ねじ | かみ合い、刃先距離、締め付け荷重、および適切なインサート。 |
クレージングは、応力が環境と相互作用するときに発生する可能性のある微細な亀裂のネットワークです。材料の除去、組み立て負荷、および互換性のない洗浄用化学物質を一緒に検討する必要があります。
局所的な過熱を制限し、表面の軟化または損傷の兆候を確認します。
集中的に圧力を加えたり、解放すると変形する強制的な形状でパーツを保持したりしないでください。
実際の半径を使用し、荷重がかかる遷移部分の応力を確認します。
クリーナー、接着剤、シーラント、および使用期間を在庫供給者のガイダンスに照らして確認してください。
バリ取りと穴のエッジの検査。欠けや粗い移行部分により亀裂が生じる可能性があります。
機械加工後、または接着、取り付け、洗浄中に亀裂が発生する場合があります。最初の品目のレビューには、アンロードされた部品の寸法チェックだけでなく、意図した組み立て条件と露出条件も含める必要があります。使い慣れた溶剤が適合すると仮定するのではなく、サプライヤーが承認した洗浄手順を使用してください。
技術的な参考資料: OPTIX 押出成形と応力ガイダンス
大幅な機械加工やその後の仕上げ、接着、露出が残留応力を重要視する場合には、アニーリングを検討することがあります。これは、各部分の固定ステップではなく、計画されたグレード固有の操作です。
押出材、特殊グレード、接着アセンブリ、または異なる仕上げルートの場合、順序が変更される場合があります。製造前に手順、サポート、冷却、再検査の要件に同意します。 TOPS のプロセス能力として、普遍的な温度や保持時間は公表されていません。
技術的な参考資料: PLEXIGLAS 加工およびアニーリング ガイド
有用な図は、何が明確に保たれなければならないか、何が適合しなければならないか、そしてコンポーネントがどのように組み立てられ、洗浄されるかを説明します。
実際のグレードとブランクの入手可能性に応じて、複雑な研磨または接着コンポーネントの鋳造ストックを検討してください。
実用的な半径を許容し、負荷がかかったセクションまたは薄いセクションの近くのノッチを確認してください。
取り付け穴に荷重のサポートと締め付けのためのスペースを与えます。実際のサイズと荷重についてはエッジ距離を確認してください。
サポートされていないスパン、振動、欠けや破損のリスクを確認します。
表示ゾーンと機能データムを個別に定義して、不必要な仕上げを回避します。
機械加工されたままのエッジ、精密機械加工されたエッジ、化粧研磨されたエッジ、または光学エッジとその合格基準を特定します。
部品設計を修正する前に、接合部の形状、位置合わせ、接着ギャップ、応力管理を計画します。
供給剤、濃度、頻度、温度により適合性を評価できます。
各画像は、異なるコンポーネントの概念を示しています。最終的な寸法、グレード、合否は、これらの画像ではなく、承認された図面によって管理されます。
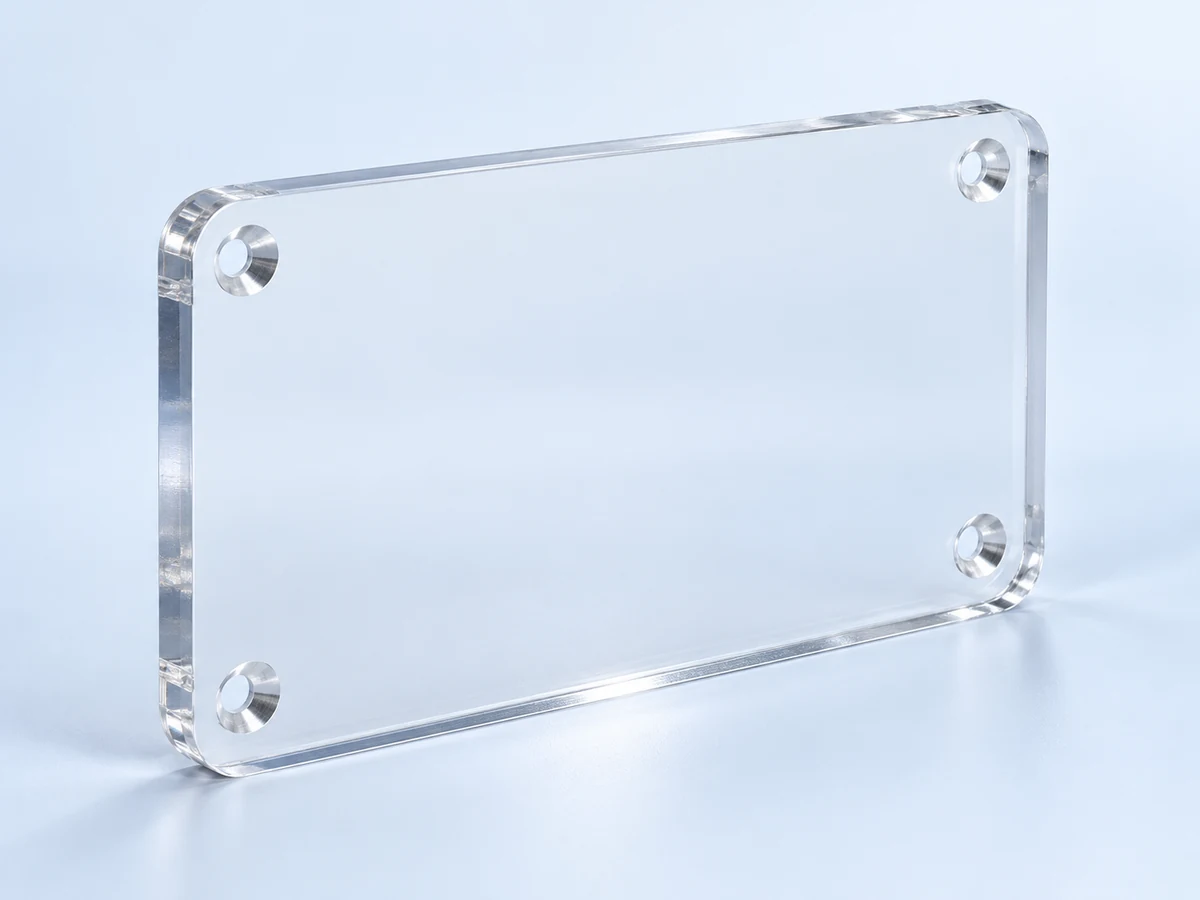
取り付け穴、明確な平面性、保護面を備えた鮮明な表示パネル。
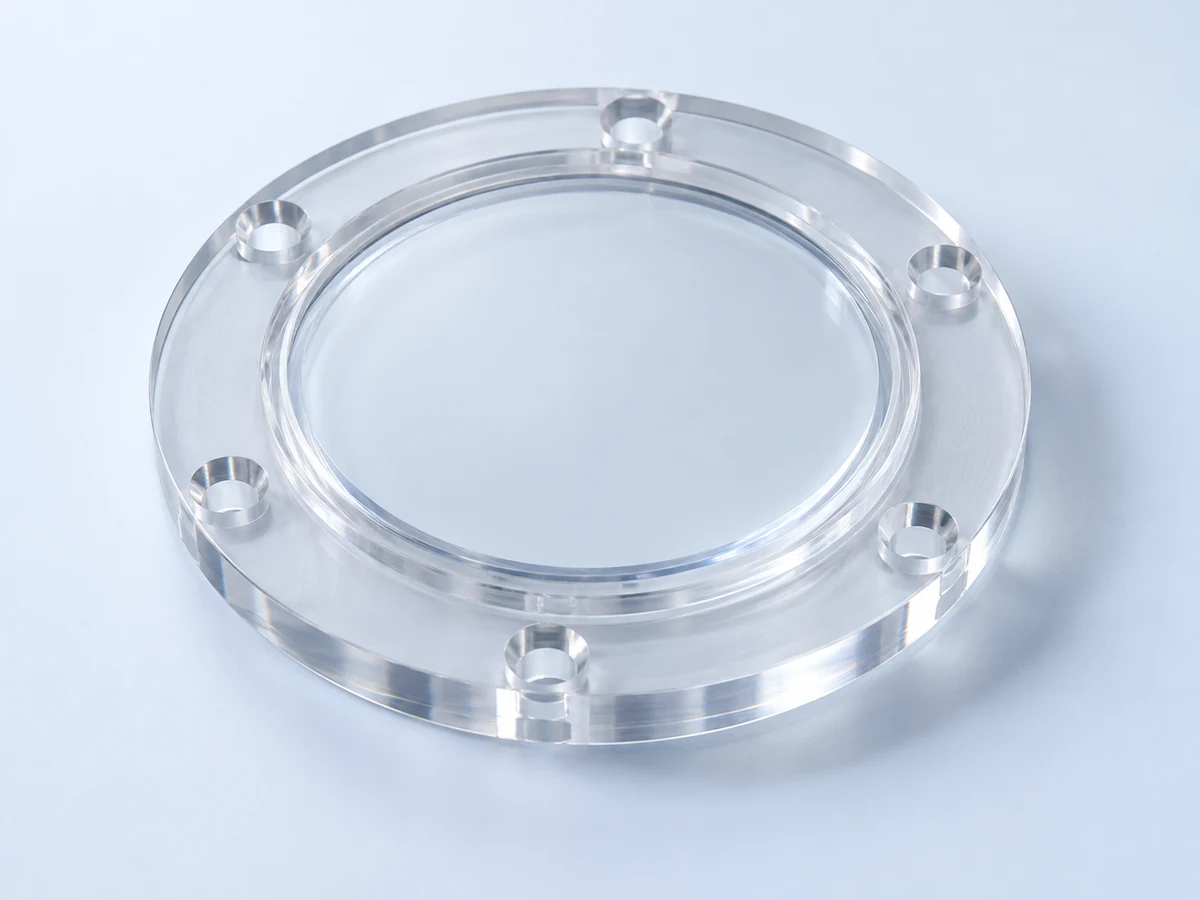
適合性と表示ゾーン要件を備えた円形または形状の観察窓。
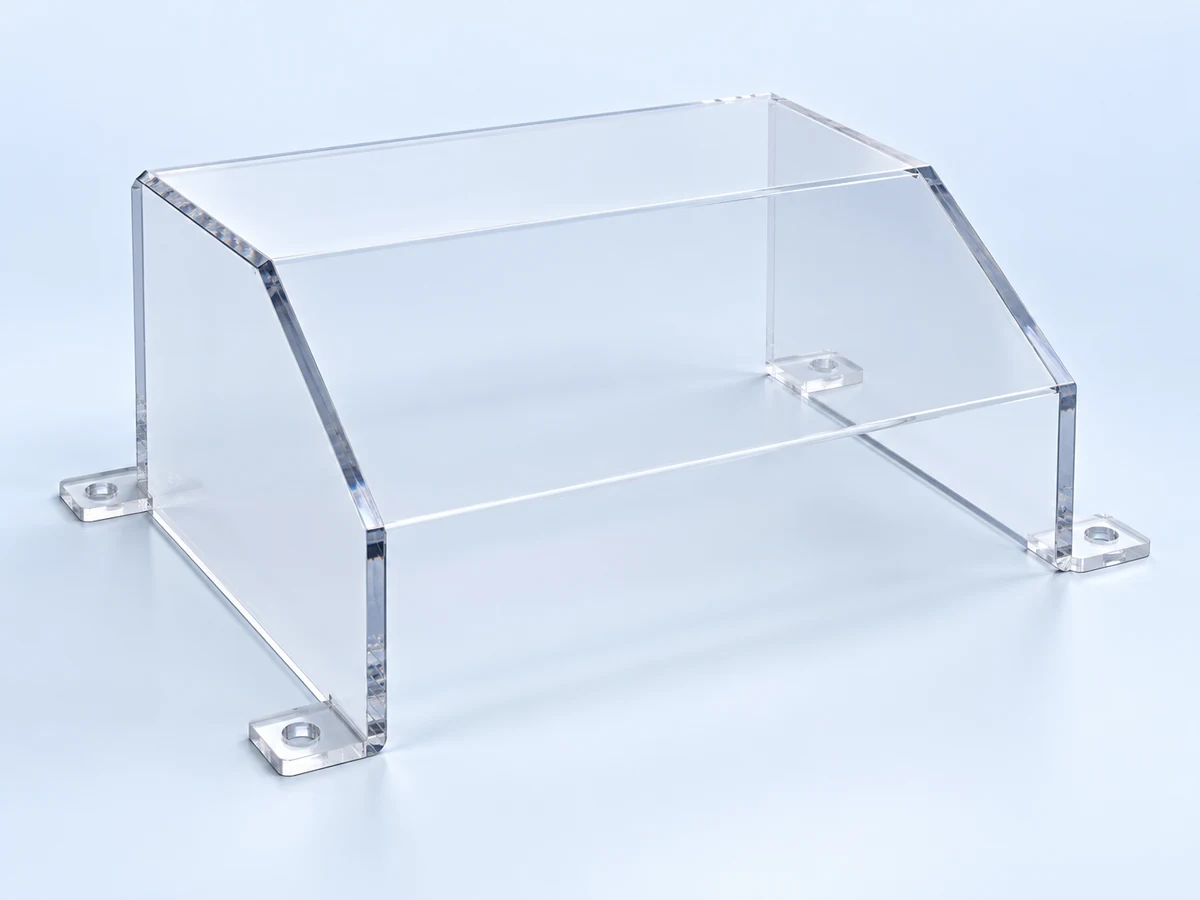
取り付けの詳細、クリアランス、および指定されたエッジの外観を備えたプロファイル付きカバー。
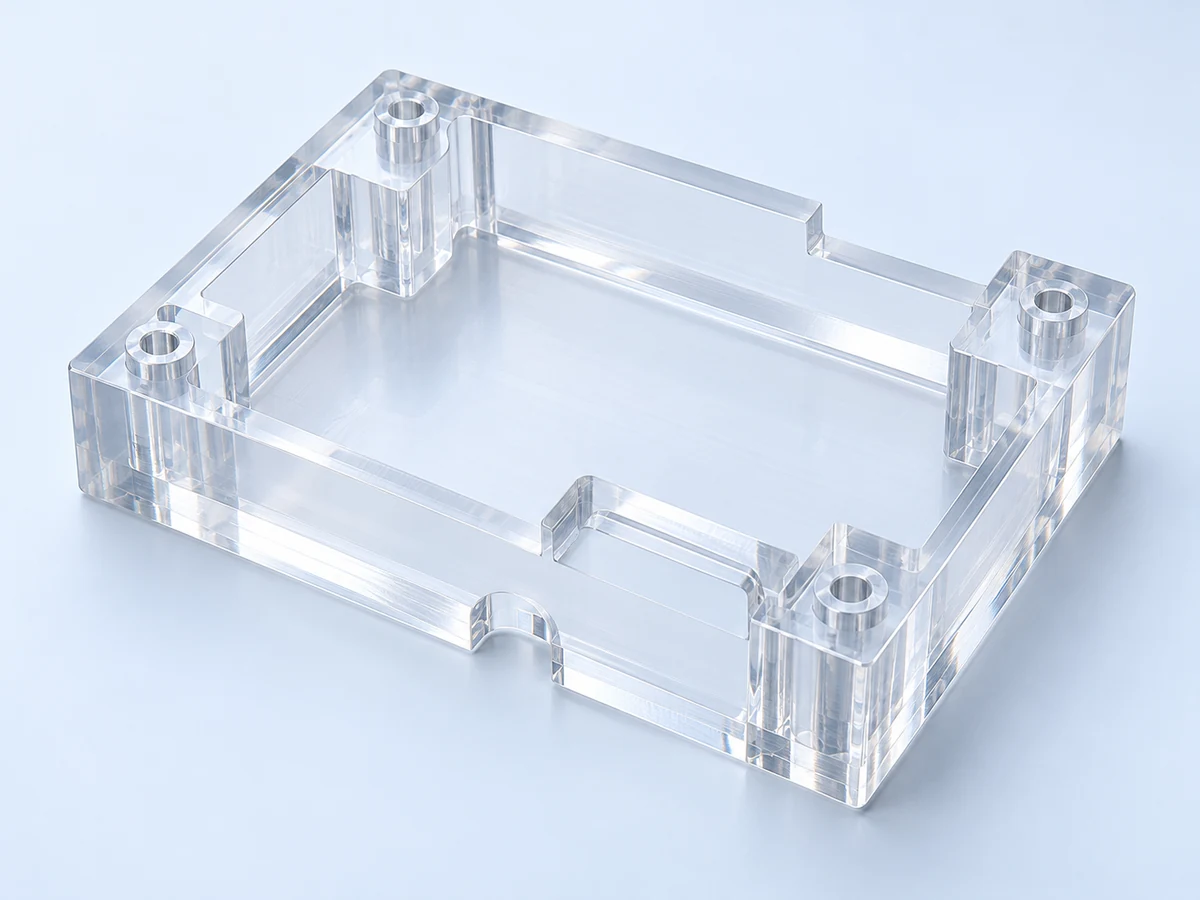
保護された透明な面と組み合わされたポケットとインターフェース。
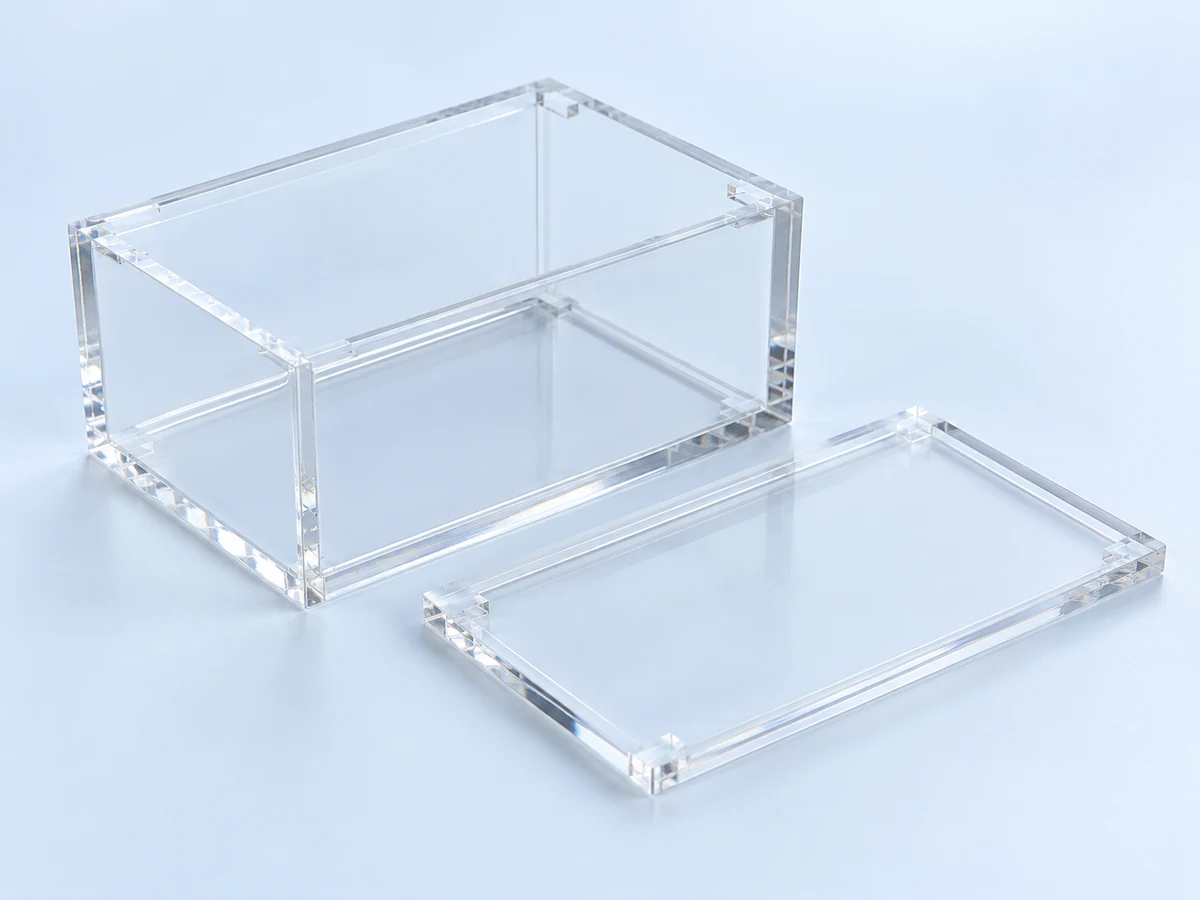
ジョイントの位置合わせとアセンブリのレビューを備えた複数のパーツからなる本体と蓋。
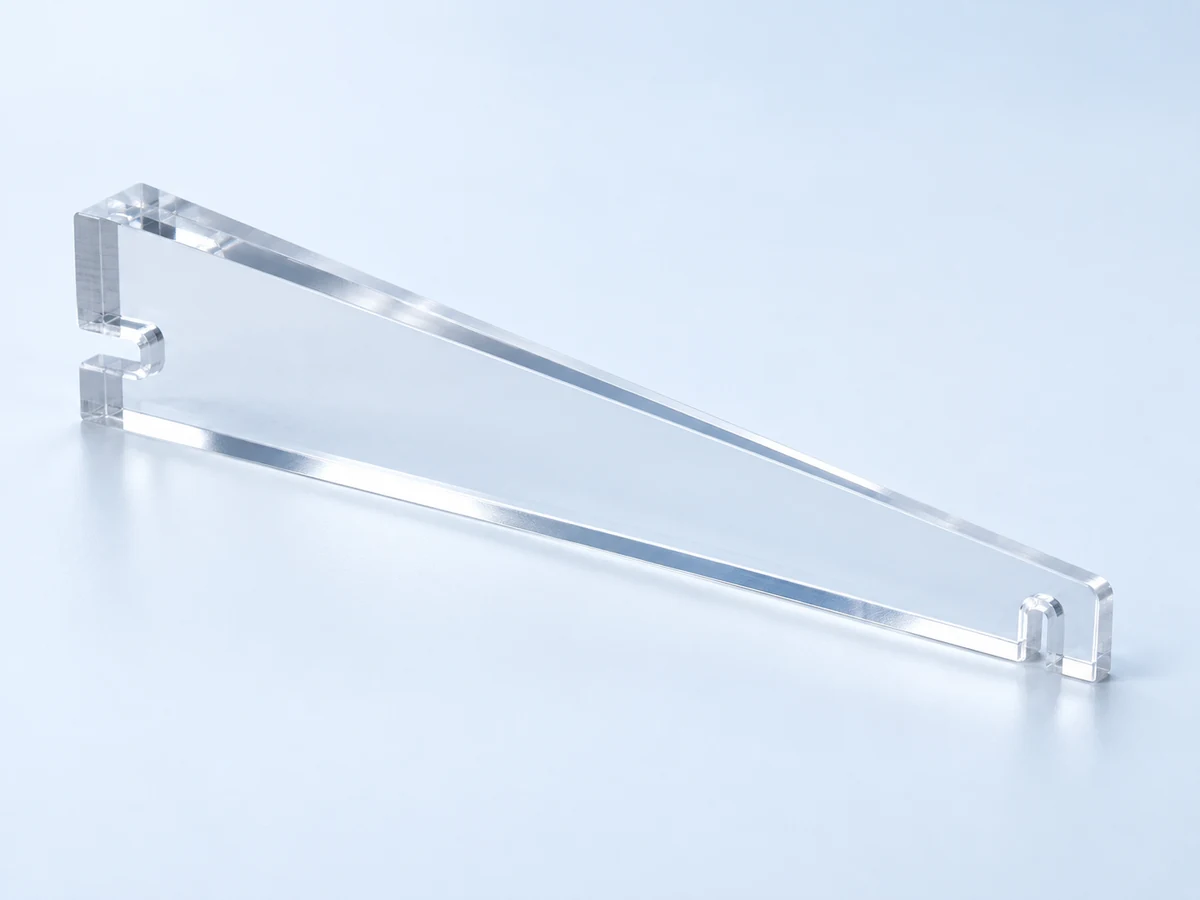
指定された光学受容性を備えたテーパ状または円筒状の光路コンポーネント。
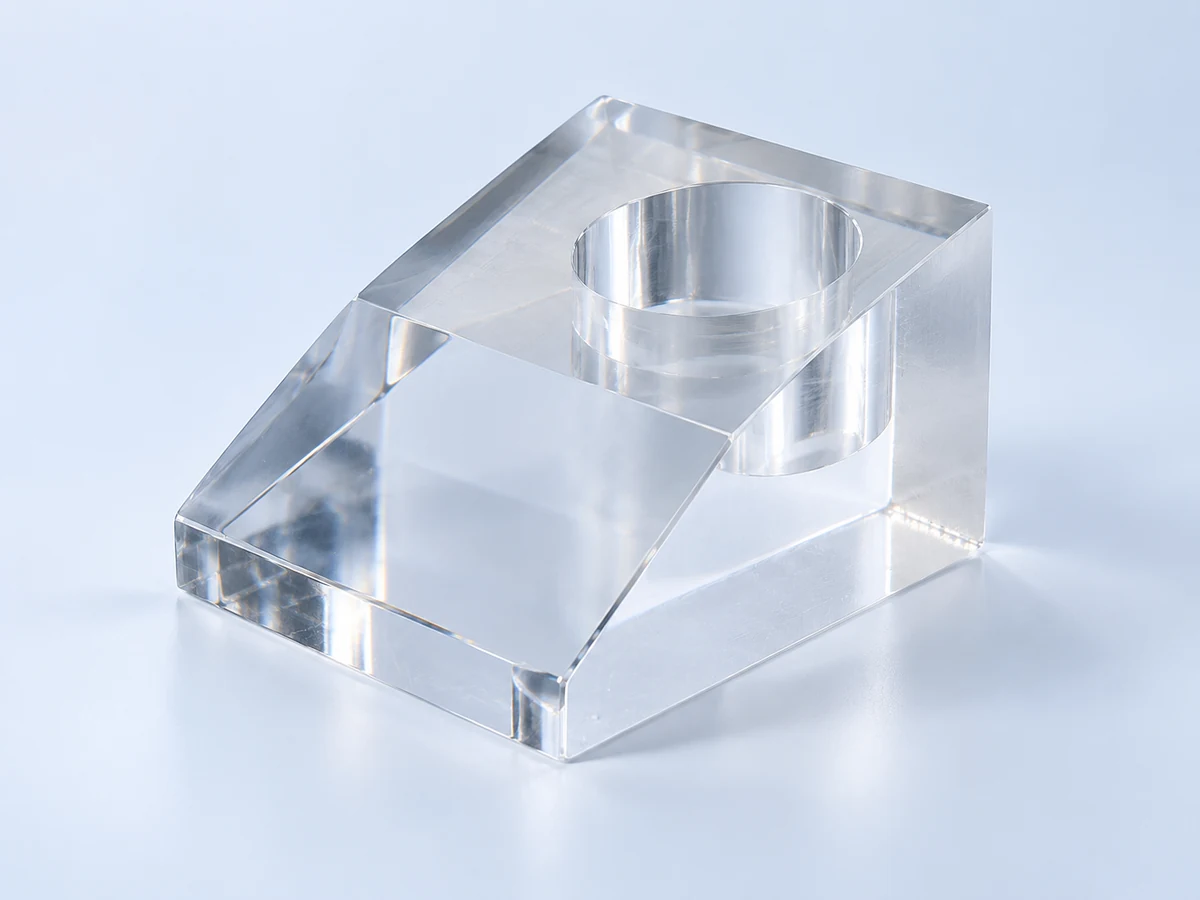
機械加工された特徴と明確な表示面を備えた厚い透明なブロック。
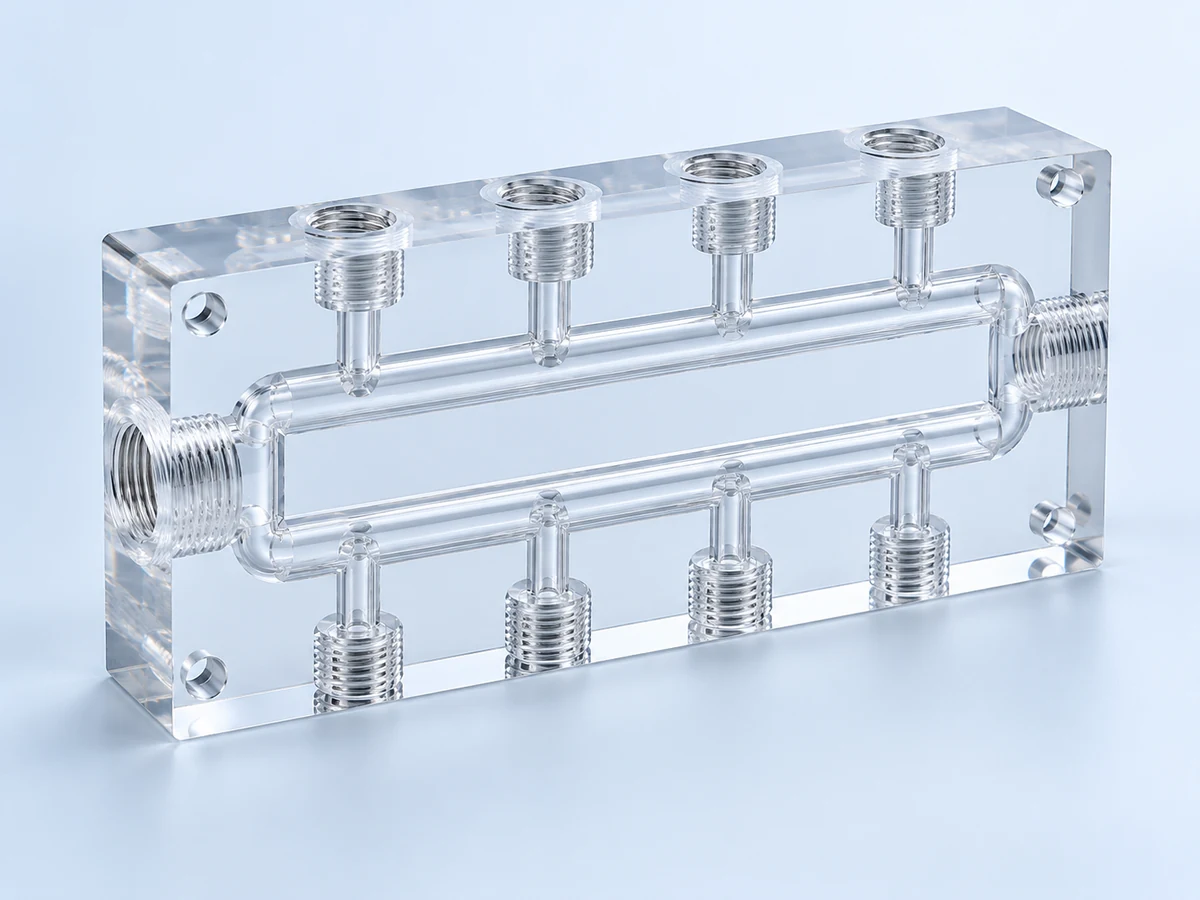
お客様が定義した流体および圧力条件に対応する透明な通路とポート。
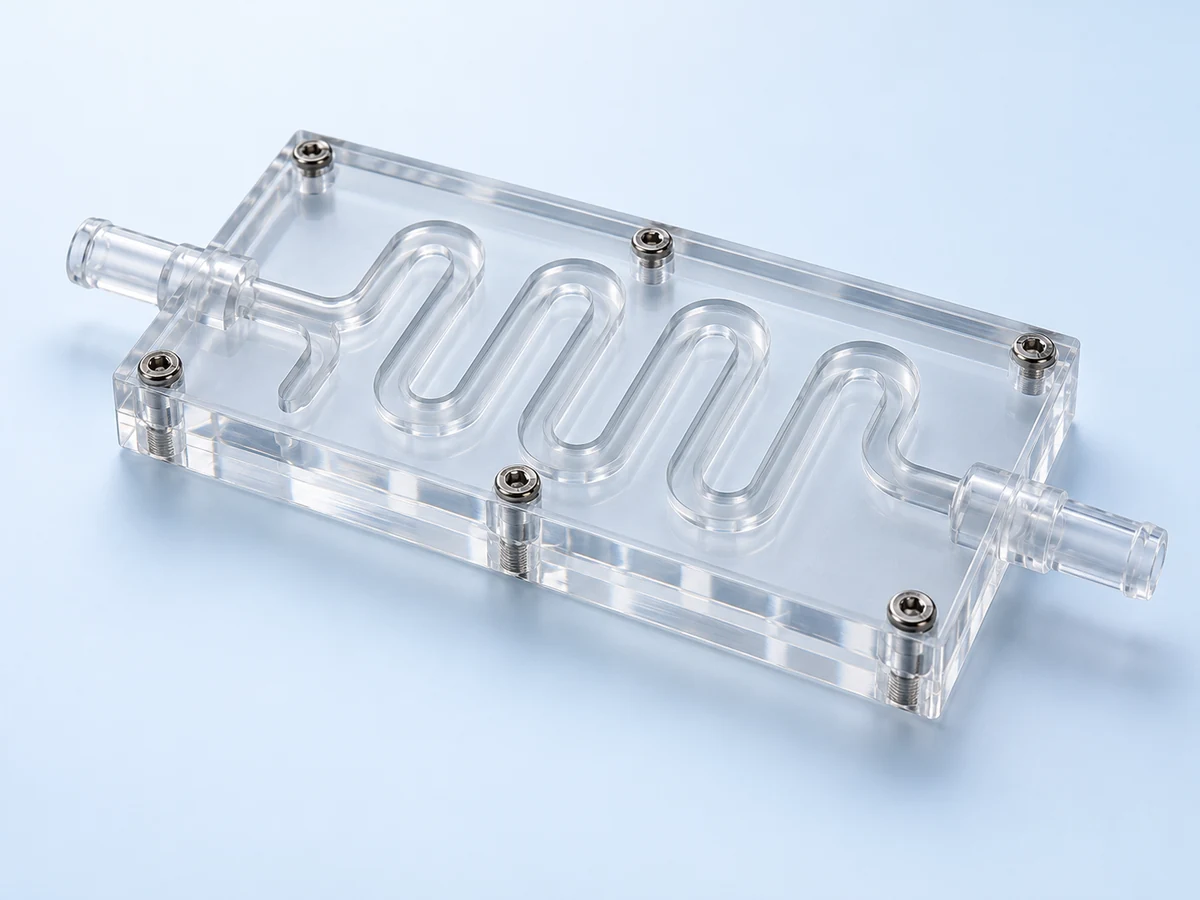
密閉性、互換性、テスト要件を備えた観察チャネルとチャンバー。
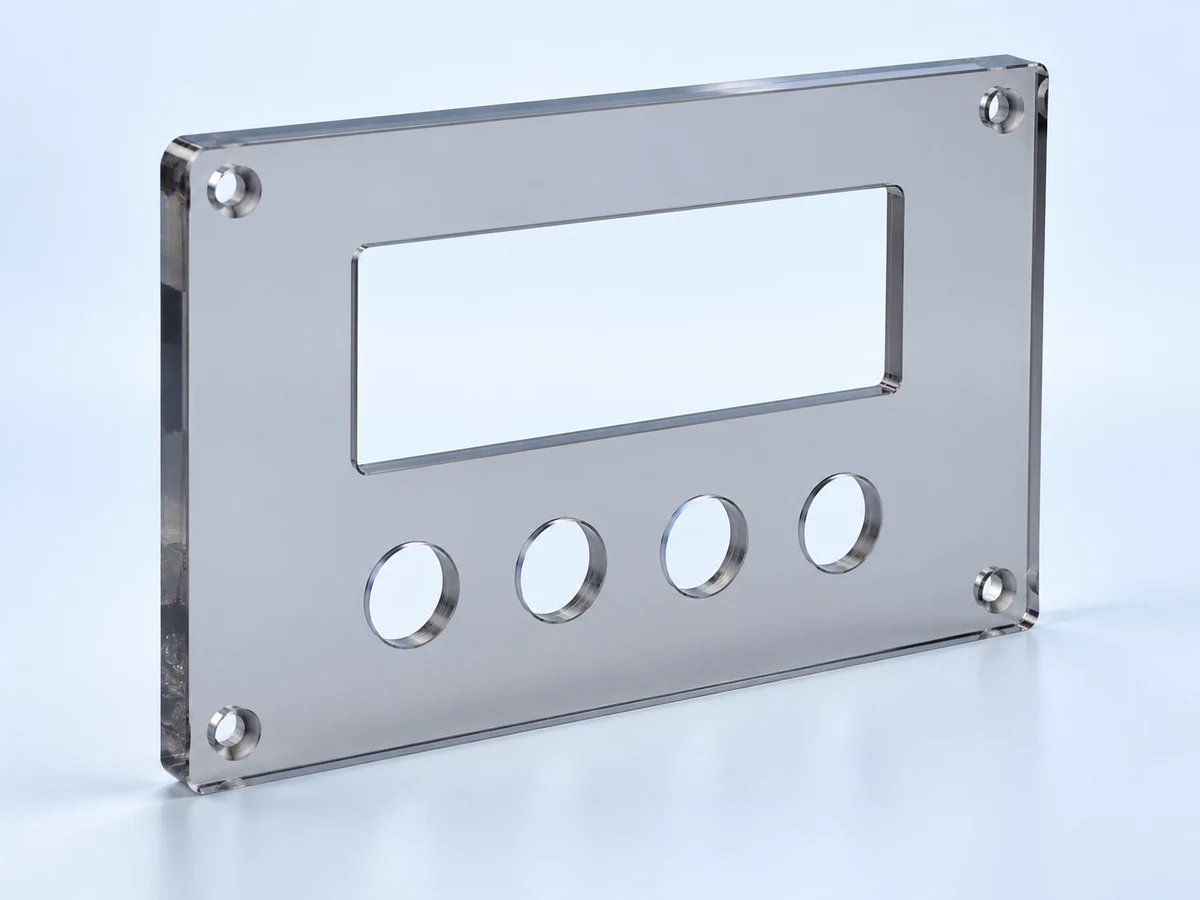
ディスプレイ開口部とアクセス制御を備えたルーティングされた機器プロファイル。
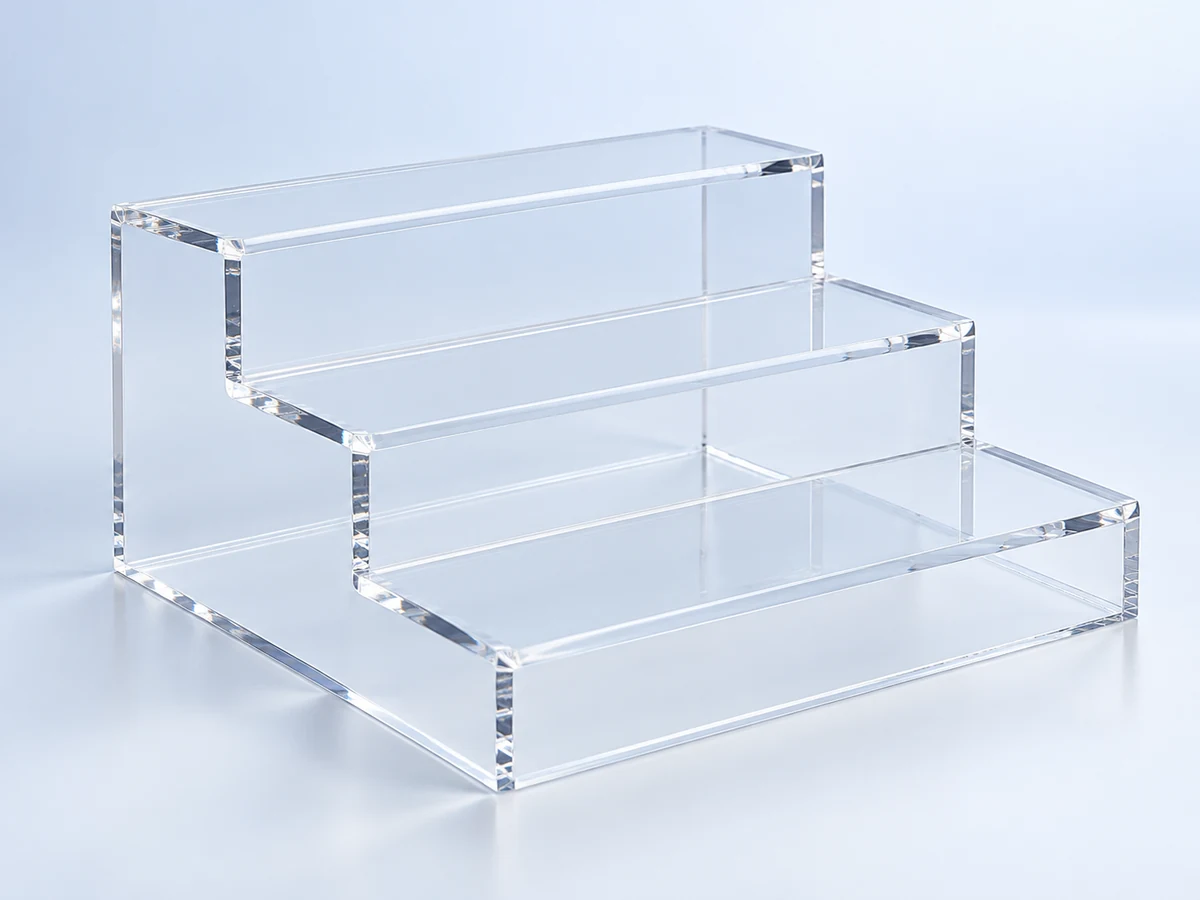
エッジと面の化粧品要件を備えた透明なサポートと視覚的なアセンブリ。
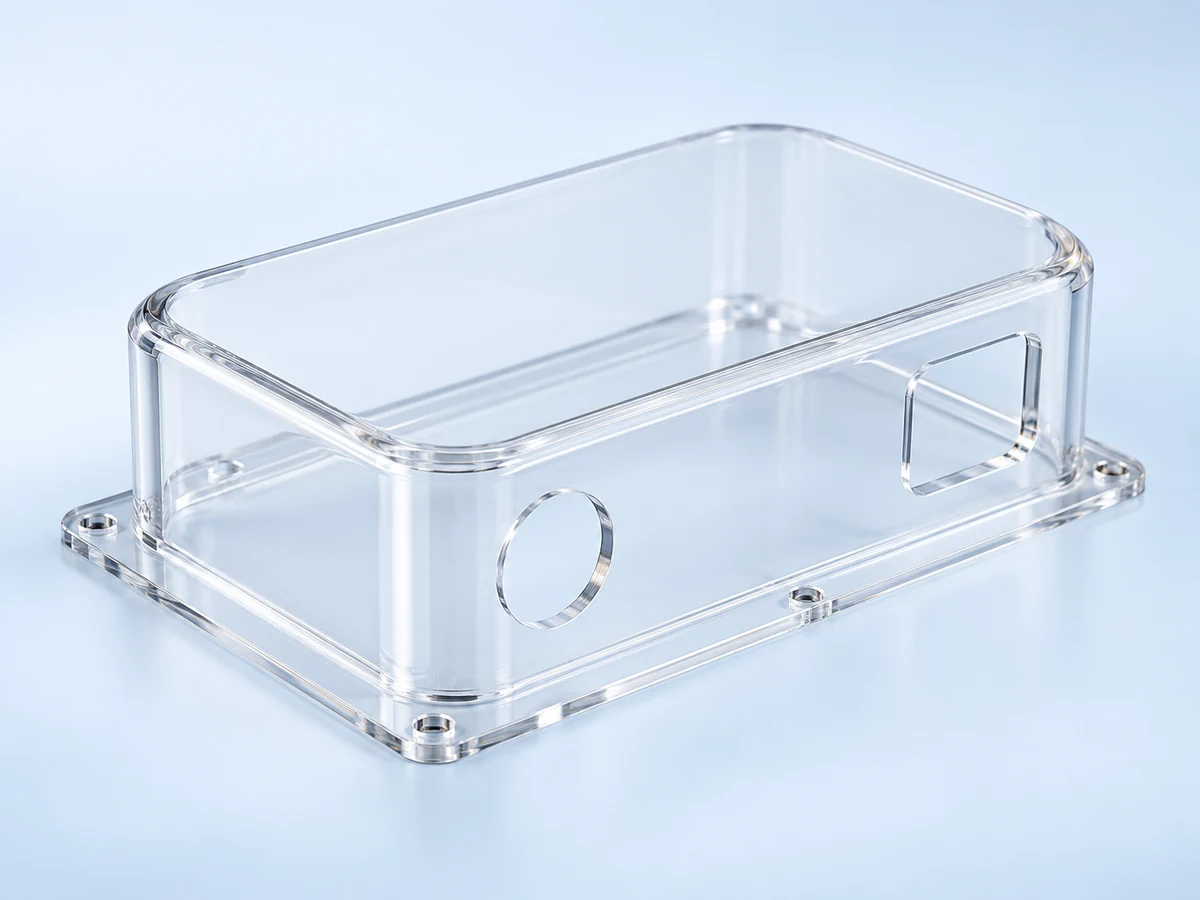
取り付けフランジと取り付けスペースを備えた機器カバー。
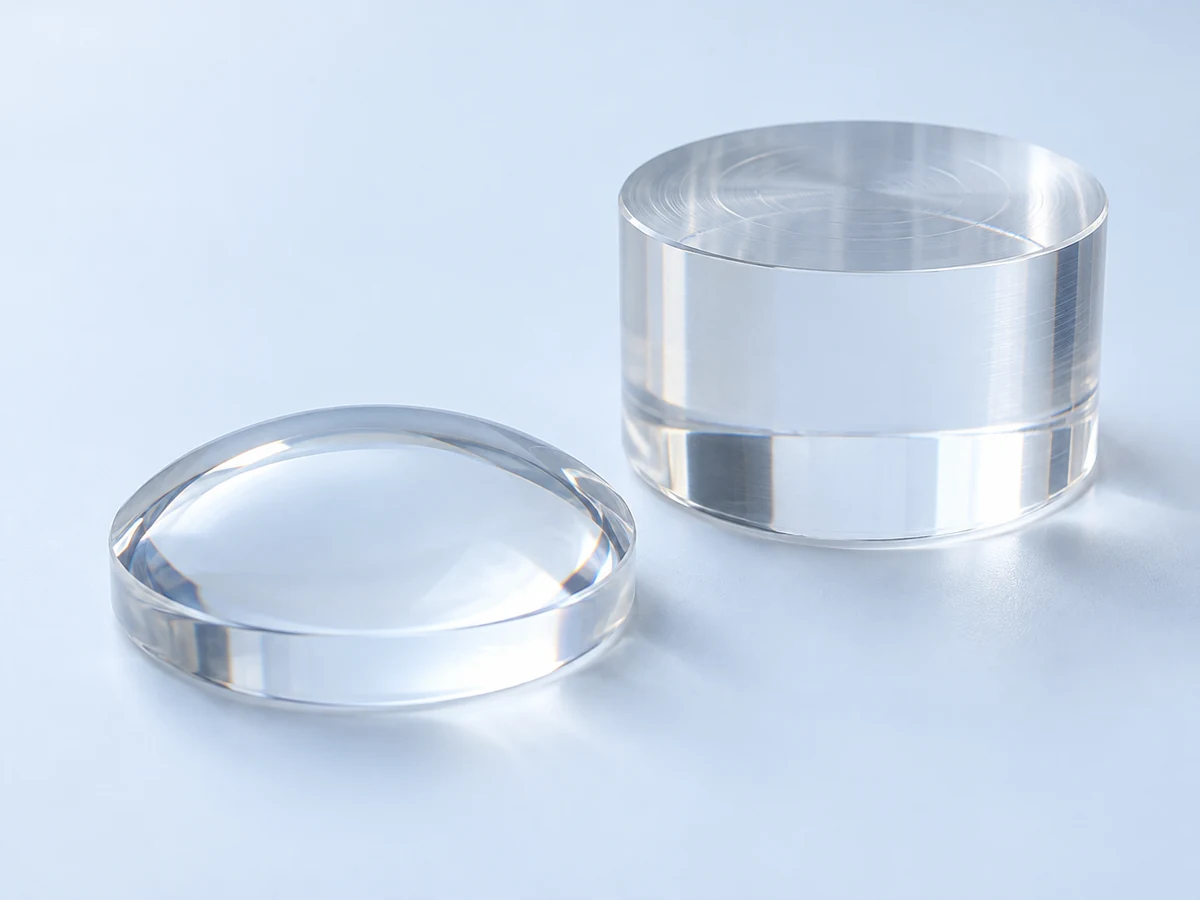
レンズ形状またはブランクのプロトタイプは、表面、形状、および光学的実現可能性のレビューの対象となります。
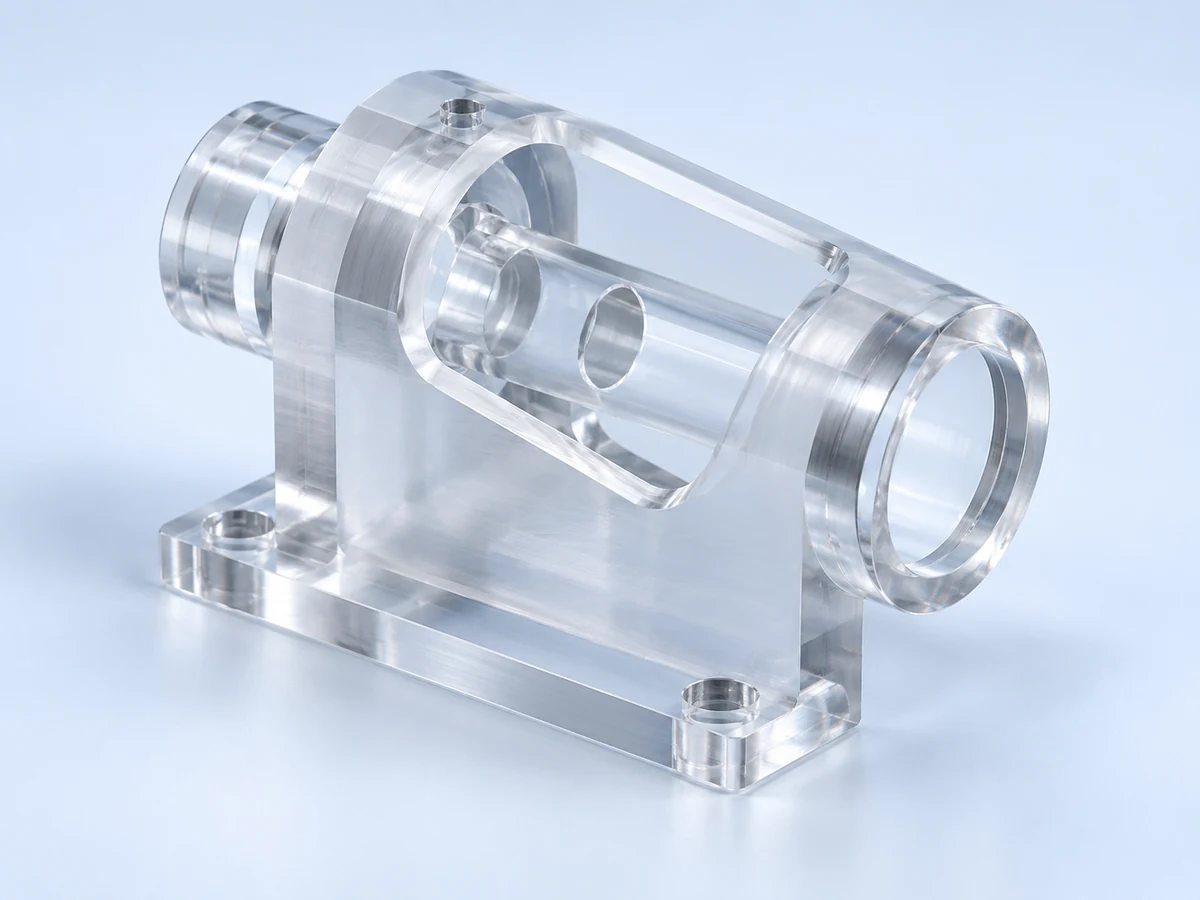
フィット感、外観、製造上の選択を検証するための透明部品。
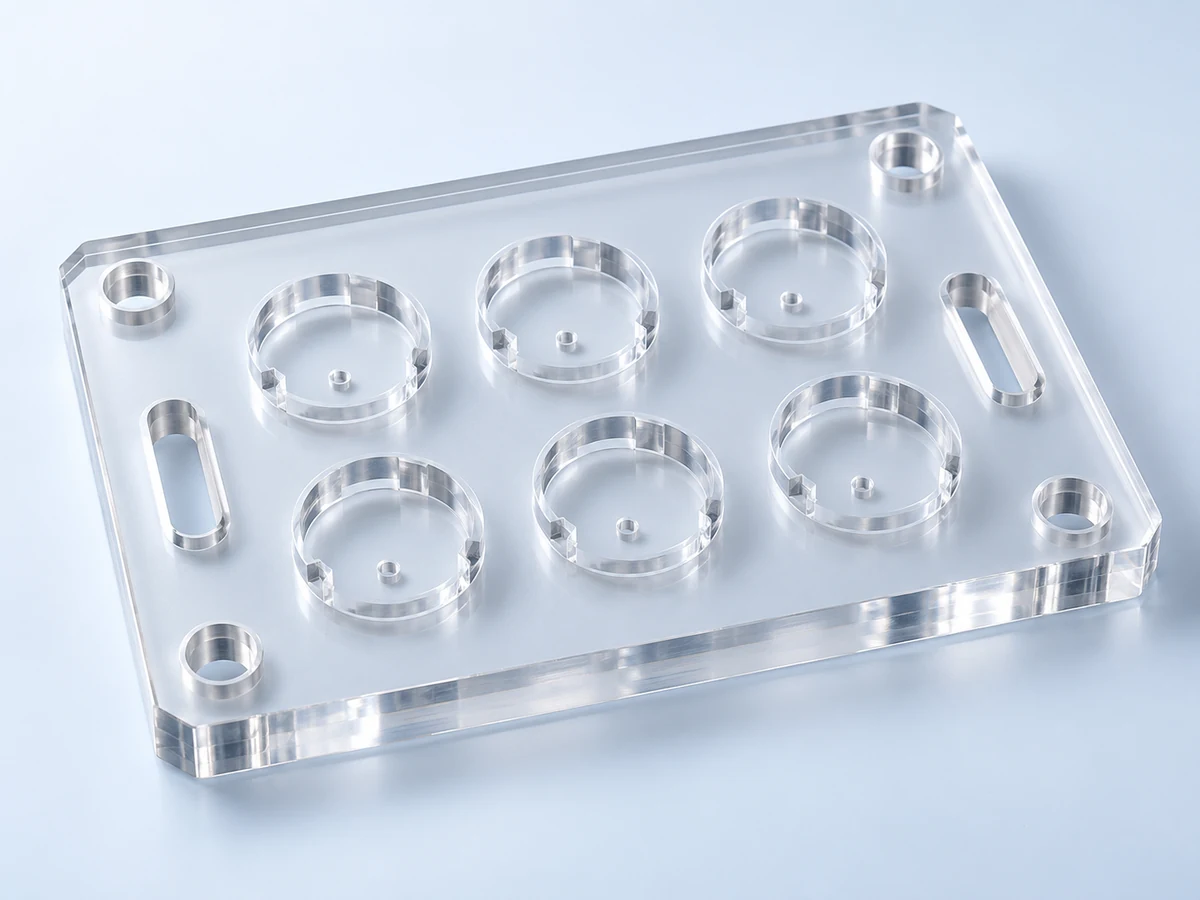
組み立てや検査中に視覚的にアクセスできる位置プレートとポケット。
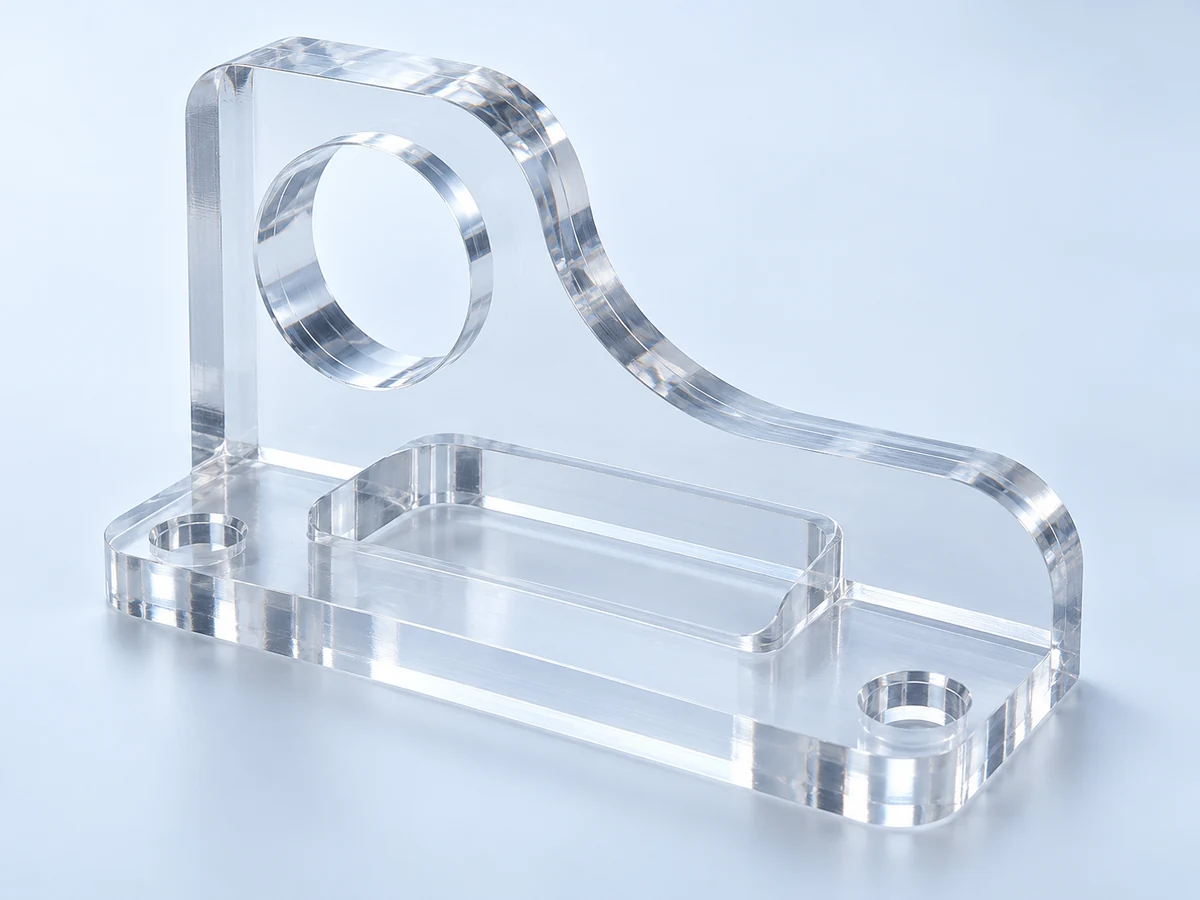
カスタムプロファイル、ポケット、取り付け機能を備えた図面ベースの透明パーツ。
透明なコンポーネントの場合、寸法精度と視覚的な鮮明さを個別に制御する必要があります。機械加工、仕上げ、検査を選択する前に、重要な光学面にマークを付けます。
光路、結合表面、および必要な透過または出力の動作を定義します。
表示領域、表面形状、歪みや曇りの要件を指定します。
取り付けエッジや機能的特徴から明確な視界ゾーンを分離します。
可視性、流体の適合性、温度、圧力、シールインターフェースを定義します。
内部通路、壁セクション、ポート負荷、およびリークテスト範囲を確認します。
透明なジョイント、アクセス開口部、および必要な封じ込め性能を調整します。
ディスプレイの開口部、取り付けクリアランス、および目に見える表面の許容範囲を特定します。
化粧品の参照、照明、研磨されたエッジの外観に同意します。
透明な機械加工されたブランクは、自動的に精密な光学レンズになるわけではありません。レンズの形状、表面品質、光学性能には、個別の実現可能性とテスト契約が必要です。
表面機能により仕上げ範囲を選択します。外観の改善は、寸法、応力、その後の組み立てとのバランスをとる必要があります。
| 終了 | 代表的な目的 | プロジェクトのレビュー |
|---|---|---|
| 機械加工のまま | 目に見える工具跡が許容される機能的特徴。 | バリとエッジの要件を定義します。 |
| 精密機械加工 | 完全な研磨ルートを必要とせず、よりクリーンな外観。 | 工具マークの制限と基準面を一致させます。 |
| メカニカルポリッシュ | 選択した化粧面またはエッジ。 | アクセス、形状保持、およびメソッドの利用可能性を確認します。 |
| ダイヤモンドポリッシュ | 適切なアクセス可能なジオメトリ上の明確なエッジ。 | 見積前に在庫状況とエッジ形状を確認します。 |
| フレイムポリッシュ | 特定の互換性のあるジオメトリとアプリケーションのみ。 | 熱応力とその後の接合を検討する必要があります。一般的な能力として想定されていません。 |
| 光学仕上げ | 定義された透明または光路パフォーマンス。 | 光学的な受け入れ方法を指定し、ルートを検証します。 |
研磨は、制御が不十分な場合、応力を導入または露出しながら、外観を改善することができます。光沢のあるエッジは、部品にストレスがないことを示すものではありません。仕上げサンプルに同意し、再生産を承認する前に、後の接着、洗浄、検査を検討します。
技術的な参考資料: PLEXIGLAS サンディングと研磨のガイド
設計の一部としてジョイントを計画します。接着により残留応力が明らかになる可能性があり、透明な継ぎ目には構造的な要件だけでなく視覚的な要件もあります。
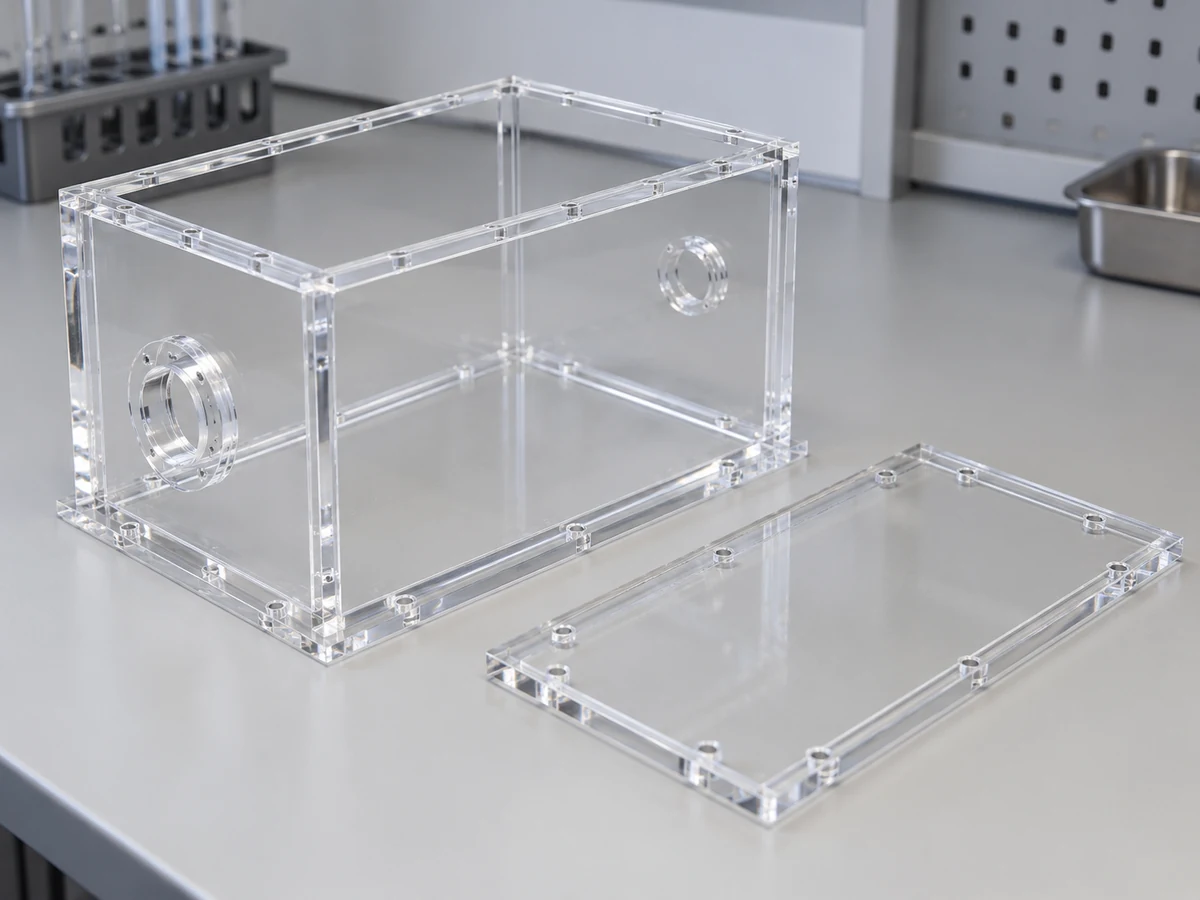
在庫の応力、フィット感、および意図された露出を確認した後、互換性のある合意されたプロセスのみを使用してください。
接着剤の適合性、ギャップ、硬化条件、必要な接合性能を指定します。
応力の集中を避けるために、穴のクリアランス、ワッシャー、サポート、トルクを見直してください。
インサートのタイプ、保持方法、刃先距離、PMMA に導入される負荷を評価します。
完全なアセンブリの調整、継ぎ目の外観、アクセスおよび最終検査を調整します。
ボックス、実験室、透明なハウジング、マニホールド、およびカバーでは、異なる接合方法が使用される場合があります。接着またはねじ止めされたアセンブリは、自動的に漏れ防止または耐圧評価されません。必要なテスト条件と動作条件を指定します。特定の接着プロセスが利用可能かどうかは、見積書で確認されます。
技術的な参考資料: PLEXIGLAS 接着ガイド
検査では、PMMA を有用にする寸法機能と目に見える品質をカバーする必要があります。範囲と記録はお客様の要件に同意されます。
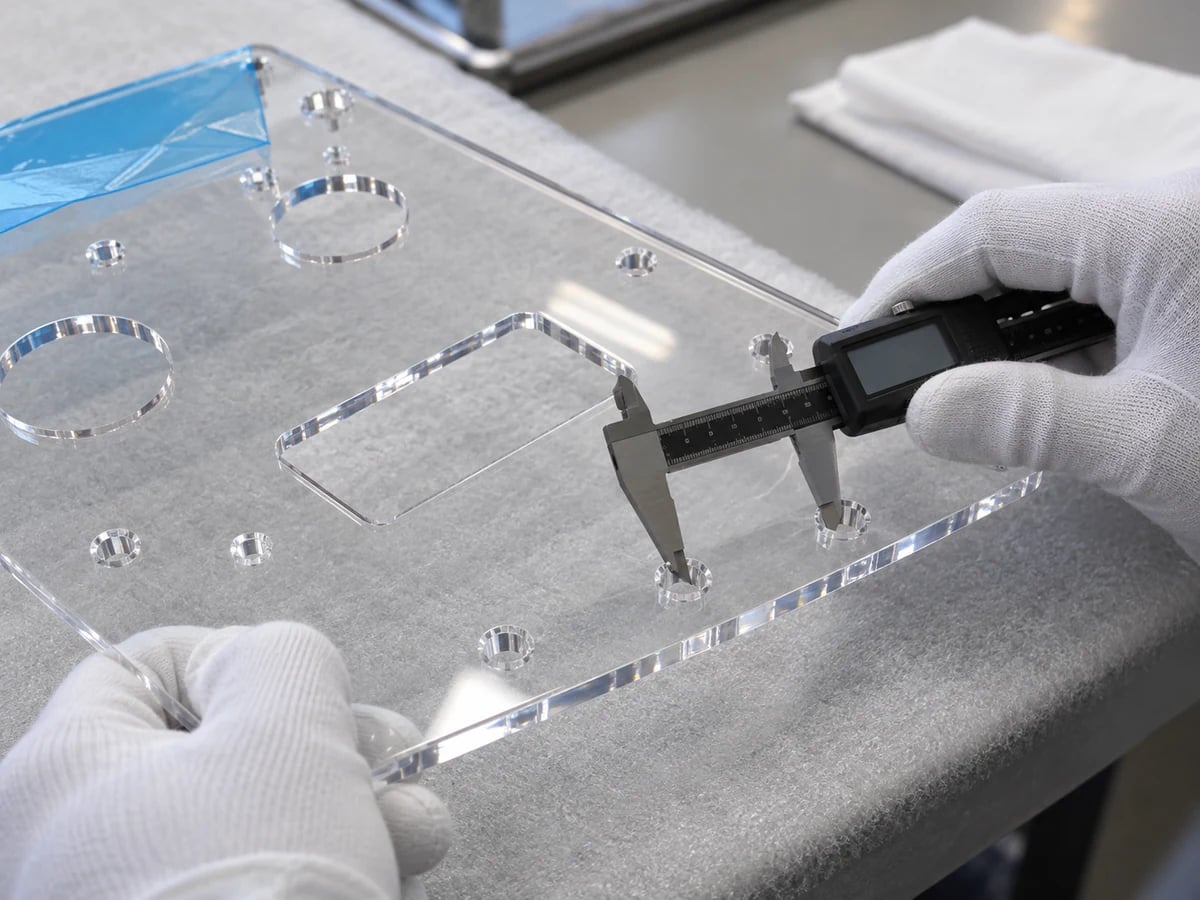
目視チェックには、傷、曇り、亀裂、欠け、接合部の気泡、研磨跡、エッジの透明度などが含まれる場合があります。閲覧条件と受け入れサンプルに同意します。光学性能については、写真に頼るのではなく、テストを定義してください。出荷検査では、保護パッケージが接触による損傷を防止していることも確認する必要があります。
透明度、磨かれた外観、およびコーティングされていない表面の硬度が決定につながる場合は、アクリルを選択してください。耐衝撃性と靭性がより重要な場合は、グレードと用途のレビューの対象となる PC を検討してください。
| 因子 | アクリル/PMMA | ポリカーボネート |
|---|---|---|
| 光学的透明度 | 鮮明な視覚コンポーネントと光路コンポーネントのためによく選択されます。 | 明確なグレードが利用可能。素材と仕上げの光学要件を確認します。 |
| 表面硬度 | 一般に、コーティングされていない一般的な PC よりも硬い。 | コーティングとグレードの選択により、表面の挙動が大きく変化する可能性があります。 |
| 耐傷性 | コーティングされていない表面耐性は有用ですが、傷には保護が必要です。 | コーティングされていない PC は傷がつきやすくなります。必要に応じてコーティングされたオプションを評価します。 |
| 耐衝撃性 | 影響を慎重に検討してください。 PMMA は一般的により脆いです。 | 多くの場合、丈夫なコンポーネントや保護用途に好まれます。 |
| 脆さ | エッジ、ノッチ、取り付け荷重には注意が必要です。 | 通常、衝撃や集中変形に対する耐性が向上します。 |
| 研磨性 | アクセス可能な面とエッジは、外観を整えるために仕上げることができます。 | 別の仕上げルートが必要になる場合があります。結果を検証します。 |
| ライトガイド/ディスプレイ | 多くの場合、可視部品や照明部品の開始点として役立ちます。 | 光学要件と靭性のバランスをとる必要がある場合に役立ちます。 |
| 安全ガード | 適合性は、機械の危険性と指定された検証によって異なります。 | 頻繁に使用されるガード素材のオプション。完全な安全策にはまだ検証が必要です。 |
| 外観 | 一般的に、光沢のあるクリアおよびポリッシュエッジのアセンブリに選択されます。 | 外観と機械的靭性を組み合わせる必要がある場合に役立ちます。 |
技術的な参考資料: PLEXIGLAS 表面比較ガイダンス
ポリカーボネートの機械加工と製造を探索する →アプリケーション要件により、グレードの選択、仕上げ、および文書化が決まります。この材料ファミリーは、規制された用途への適合性を確立していません。
透明なカバー、観察室、流体部品には洗浄と文書化が必要です。
明確な視界または光路の受け入れを備えた光学ブロック、窓、および透明なハウジング。
取り付けと環境のレビューを備えたディスプレイウィンドウと透明なエンクロージャ。
検査窓とセンサー カバー、設置荷重と表示ゾーンの要件。
ライトガイドと光学部品は、意図した照明および性能テストによって定義されます。
温度、クリーナー、サポート条件に合わせて選択されたカバーと観察窓。
化学的適合性と合意された漏れまたは圧力試験を備えたマニホールドおよび流れ観察部品。
フィット感、外観、組み立て、アプリケーションの検証のための透明なプロトタイプ。
初期のパーツを使用して、視覚的な参照とアセンブリの動作、および寸法を確立します。
器具、カバー、特殊透明部品の在庫、仕上げ方法、検査範囲を承認します。
一貫した視覚的参照と保護されたパッケージにより、グレード、リビジョン、機械加工、仕上げの変更を管理します。
アクリル部品の場合、寸法精度だけでは不十分です。製造ルート全体を通じて、透明度、応力、エッジ、取り扱いを考慮する必要があります。
ルートに同意する前に、脆弱な部分、サポート、カッターへのアクセスを確認してください。
形状、仕上げ、その後の組み立てに応じて素材を選択します。
プロセスをポケット、プロファイル、回転フィーチャーに合わせます。
表示ゾーンと許容基準を早期に特定します。
プロジェクトごとに方法、実現可能性、仕上がり基準を確認します。
形状、クランプ、仕上げ、洗浄、および組み立ての負荷を接続します。
承認された最初の記事と管理された改訂版を繰り返し注文に使用します。
お客様のご要望を反映した寸法・外観チェックに同意します。
具体的な在庫状況、光学性能、文書化、テスト、納品の約束は見積書で確認されます。図示された概念は、以前の顧客プロジェクトや測定された TOPS 生産結果を確立するものではありません。
このシーケンスは、図面をサーフェスの受け入れおよび保護された完成コンポーネントに接続します。実際の部品については、承認ポイントと条件操作が合意されます。
PMMAの在庫、加工、研磨、クレージング、透明部品の選定に直接お答えします。
はい。アクリルはポリメタクリル酸メチル (PMMA) の一般名です。正確なグレード、色、コーティング、ストックルートによっても、異なる特性が存在する可能性があります。
それらは異なる在庫製造ルートです。複雑な精密機械加工にはキャストアクリルが好まれることがよくあります。押し出しシートは、より単純なプロファイルに適合します。実際のグレード、厚さ、応力要件を確認してください。
アクリルはうまく機械加工できますが、脆さ、熱、表面保護には注意が必要です。工具、サポート、および切りくずの除去は部品に適合する必要があります。
はい。フライス加工により、ポケット、プロファイル、および多面の詳細が作成されます。旋削加工は円形のフィーチャや円筒形のブランクに適しています。形状と光学要件によってルートが決まります。
素材、サポート、熱、コーナー半径、穴の品質、組み立て荷重を見直して、亀裂のリスクを軽減します。実際の設計と露出を考慮せずに、クラックがゼロであることを保証するプロセスはありません。
透明度を向上させるために、適切な表面とエッジを仕上げることができます。アクセス、形状、応力、および必要な光学テストが実現可能性を決定します。すべての顔に研磨が必要なわけではありません。
残留応力は荷重や互換性のない化学薬品や洗浄剤と相互作用し、微細な亀裂を引き起こす可能性があります。完全な機械加工、仕上げ、接着、洗浄の手順を確認します。
アクリルは透明性と洗練された外観を求めて選択されることがよくあります。 PC は、靭性と耐衝撃性を理由に選択されることがよくあります。機能や環境に合わせてグレードをお選びください。
公差の実現可能性は、形状、サイズ、素材、応力、温度、仕上げによって異なります。 1 つの普遍的な値を仮定するのではなく、機能固有の評価のために図面を送信します。
はい、PMMA が目的の機能に適しています。プロトタイプを使用して、製造前にフィット感、外観、組み立て、光学要件または環境要件を検証します。
あなたの絵。表面の要件。
CAD モデルまたは図面をアップロードし、グレード、数量、重要な公差、光学要件または表面要件、エッジ仕上げ、接着要件、および用途を指定します。私たちのチームは、見積もりの前に機械加工、仕上げ、製造戦略を検討します。
鋳造または押出素材が必要かどうか、動作温度、洗浄または化学物質への曝露も含めてお知らせください。会社名、名前、メールアドレス、電話番号は必須です。すべてのプロジェクトの詳細と両方の図面のアップロードはオプションです。
info@tops-precision.comCAD および 2D 図面のアップロード: 合計最大 10 MB。大きなファイルは電子メールで共有できます。機密図面を送信する前に、機密ファイルの取り扱いに同意してください。