Hervorragende optische Klarheit
Klare Sorten sind nützlich für die Sicht und die Lichtdurchlässigkeit. Definieren Sie den eigentlichen optischen Test, wenn das Teil mehr leisten muss, als nur transparent auszusehen.

KLARHEIT BEGINNT MIT DER ZEICHNUNG.
TOPS Plastics fertigt kundenspezifische Acryl- und PMMA-Komponenten anhand Ihrer CAD-Dateien und technischen Zeichnungen. Wir überprüfen Fenster, Lichtleiter, Abdeckungen, Gehäuse, Verteiler und transparente Präzisionsteile auf ihre Abmessungen, ihr Aussehen und ihren Verwendungszweck.
CNC-Fräsen, Fräsen, Drehen, Bohren und Schneiden unterstützen den primären Prozessweg. Polieren, Kleben und Zusammenbau werden für das ausgewählte Material und die ausgewählte Geometrie bestätigt.
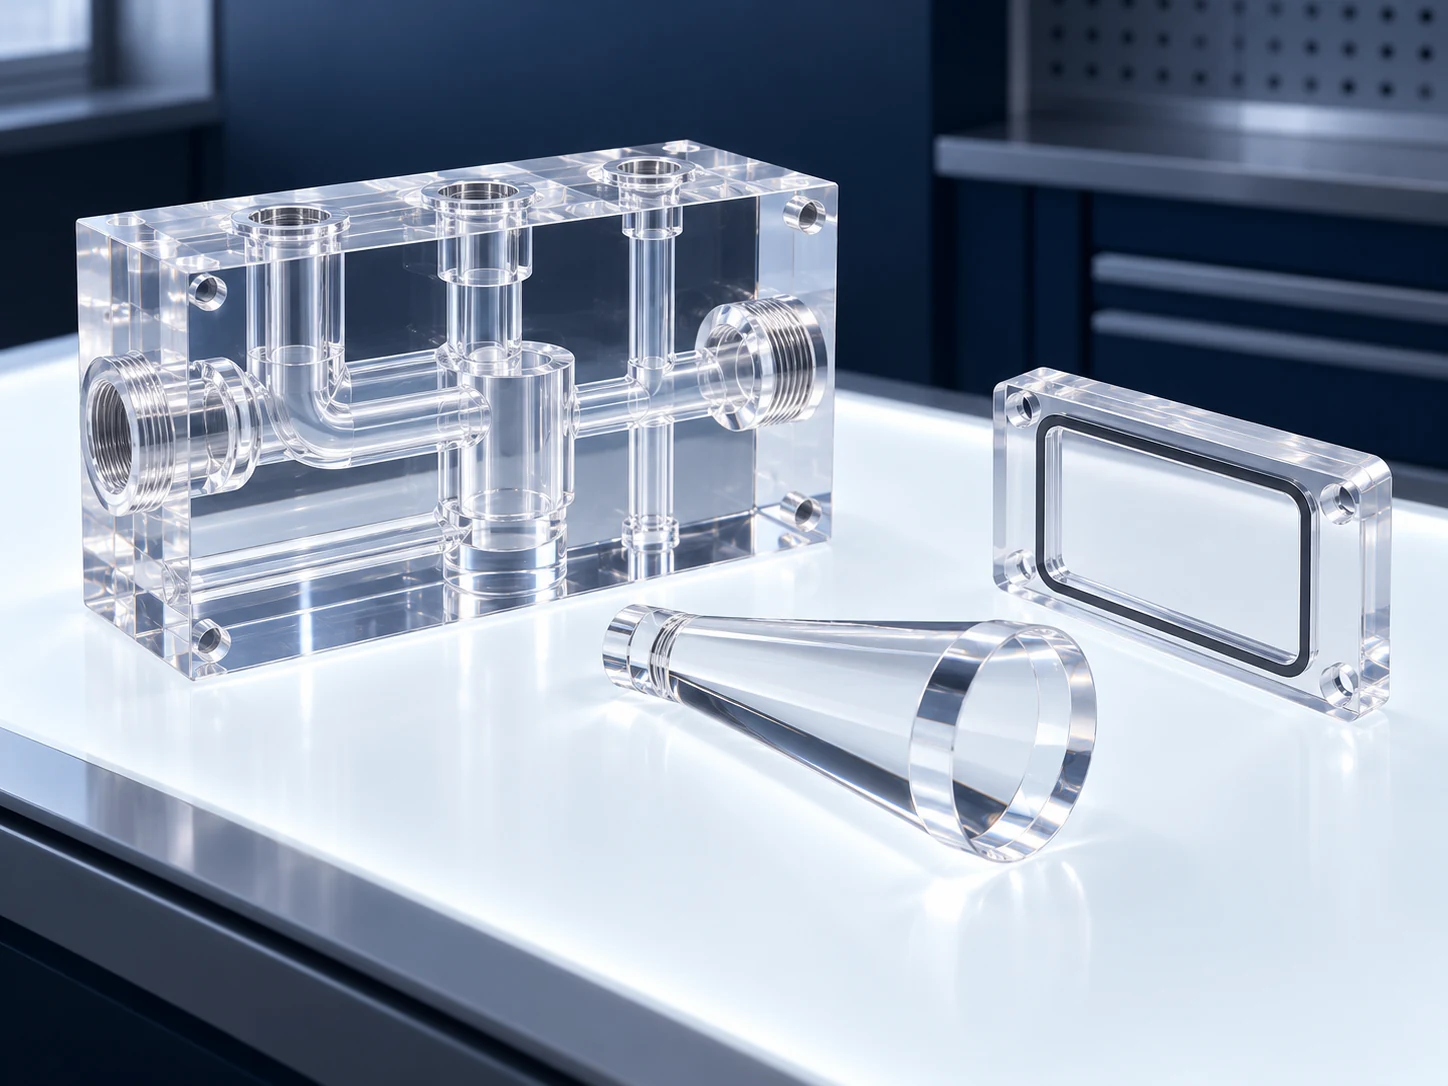
Ihre Zeichnung, optische Anforderungen und Materialauswahl bestimmen das Angebot. Für jede Komponente werden Prozessdetails und Abnahmekriterien vereinbart.
| Fähigkeit | Überprüfung des TOPS Plastics-Projekts |
|---|---|
| Material | Acryl / Polymethylmethacrylat (PMMA), mit genauer Lieferantenbezeichnung. |
| Prozesse | CNC-Fräsen, Fräsen, Drehen, Bohren und Schneiden, ausgewählt nach der Geometrie. |
| Sekundärprozesse | Polieren, Kleben und ggf. Montage; Methode und Verfügbarkeit werden vor dem Angebot bestätigt. |
| Materialtypen | Gegossenes oder extrudiertes PMMA in geeigneten Platten-, Platten-, Stab- oder Rohlingsformen. |
| Typische Teile | Fenster, Abdeckungen, Lichtleiter, Verteiler, Gehäuse und transparente Einbauten. |
| Produktion | Prototypen-, Kleinserien- und Nachbestellungen mit definiertem Prüfplan. |
| Dateien | STEP / STP, IGES, X_T, DWG, DXF und PDF, einschließlich Einheiten und Zeichnungsrevision. |
| Inspektion | Maßkontrollen sowie vereinbarte visuelle, kosmetische und etwaige optische Abnahmen. |
Acryl ist der gebräuchliche Name für PMMA oder Polymethylmethacrylat: ein starrer Thermoplast, der häufig wegen seiner transparenten Teile, seines sauberen Aussehens und seiner guten Lichtdurchlässigkeit ausgewählt wird.
PMMA kann zu klaren Fenstern, Gehäusen, Lichtleitern, Verteilern, optischen Vorrichtungen und Anzeigekomponenten verarbeitet werden. Geeignete Qualitäten bieten Witterungsbeständigkeit und ein geringeres Gewicht als Glas bei gleichem Volumen.
Transparenz ist nicht dasselbe wie eine optische Spezifikation. Sorte, Dicke, Bearbeitung, Endbearbeitung und die Betrachtungsgeometrie beeinflussen alle das Ergebnis. Im Vergleich zu typischem unbeschichtetem Polycarbonat hat Acryl normalerweise eine härtere Oberfläche, ist aber spröder; Konzentrierte Ladungen und unverträgliche Chemikalien erfordern besondere Aufmerksamkeit.
Technische Referenzen: Plaskolite OPTIX Acrylmaterialfamilien
PMMA ist eine praktische Wahl, wenn die sichtbare Oberfläche Teil der Funktion des Bauteils ist. Wählen Sie es entsprechend den Last- und Umgebungsanforderungen aus.
Klare Sorten sind nützlich für die Sicht und die Lichtdurchlässigkeit. Definieren Sie den eigentlichen optischen Test, wenn das Teil mehr leisten muss, als nur transparent auszusehen.
Im Allgemeinen härter als unbeschichtetes PC. Es ist weiterhin ein schützender Umgang erforderlich; Beschichtungen und Qualitäten können den Vergleich verändern.
Erwägen Sie Acryl als leichtere transparente Komponente und prüfen Sie dabei Dicke, Halt und Durchbiegung.
Die Eignung für den Außenbereich hängt von der gelieferten Sorte, der Beanspruchung und der erwarteten Lebensdauer ab.
Durch geeignete Veredelung können Sichtflächen und Kanten verbessert werden. Vereinbaren Sie eine kosmetische Referenz und Abnahmebedingungen.
Durch Fräsen, Fräsen, Drehen und Bohren entstehen individuelle Details, bei denen Werkzeug, Wärme, Unterstützung und Spanabfuhr kontrolliert werden.
Technische Referenzen: Anleitung zur PLEXIGLAS-Oberflächenhärte
Gegossenes Acryl ist oft ein nützlicher Ausgangspunkt für komplexe, polierte Präzisionsteile. Extrudierte Platten eignen sich für einfachere Profile und kostenempfindliche Platten. Bestätigen Sie die tatsächlichen Sorten- und Materialeigenschaften.
| Faktor | Gegossenes Acryl | Extrudiertes Acryl |
|---|---|---|
| CNC-Bearbeitbarkeit | Wird oft für komplexe Taschen und Präzisionsmerkmale bevorzugt. | Praktisch für viele gefräste Profile; Schneiden und Wärmekontrolle müssen überprüft werden. |
| Innerer Stress | Die Aktienhistorie ist immer noch wichtig; Der Guss garantiert keinen spannungsfreien Rohling. | Der Extrusionsverlauf kann zu Spannungen führen, die einer Bewertung bedürfen. |
| Optische Veredelung | Eine häufige Wahl für anspruchsvolle, klar bearbeitete Teile. | Die Endqualität hängt vom Material, der Geometrie und dem gewählten Verfahren ab. |
| Polieren | Überprüfen Sie die zu fertigenden Flächen und Kanten und die anschließende Montage. | Überprüfen Sie die Politurreaktion und die verbleibende Spannung für das gelieferte Material. |
| Komplexe Bearbeitung | Oftmals eine bevorzugte Route für den erheblichen Materialabtrag. | Erwägen Sie ein einfacheres Profil oder qualifizieren Sie die Bearbeitungssequenz. |
| Bindung | Gemeinsame Vorbereitung, Passform und Stressmanagement bleiben wichtig. | Auch eine verträgliche Gelenkgestaltung und Stressbewältigung sind erforderlich. |
| Kosten | Kann mehr kosten; Überprüfen Sie die tatsächliche Größe, Sorte und Ausbeute. | Kann bei Standardblechprofilen wirtschaftlicher sein. |
| Typische Verwendung | Präzisionsblöcke, kosmetische Teile und komplexe transparente Komponenten. | Flache Panels und Blechkomponenten mit geringerer Komplexität. |
Wählen Sie die Lagerroute aus, bevor Sie die Zeichnung genehmigen. Berücksichtigen Sie bei der Überprüfung Dickenschwankungen, Oberflächenzugabe und Sortenverfügbarkeit. Bei keinem der beiden Materialwege entfällt die Notwendigkeit, die Spannung vor der Endbearbeitung oder Verklebung zu beurteilen.
Technische Referenzen: Anleitung zur OPTIX-Zellgussherstellung · Leitfaden zur extrudierten OPTIX-Fertigung
Besprechen Sie gegossenes oder extrudiertes Acryl für Ihre Zeichnung →Verwenden Sie diese Familien, um Ihre Anforderung zu beschreiben. Verfügbarkeit, Lagerbestand und Belege werden vor einer Bestellung bestätigt; Es wird davon ausgegangen, dass Spezialsorten nicht auf Lager sind.
Ein häufiger Kandidat für transparente Präzisionsteile, polierte Blöcke und komplexe Bearbeitungen.
Ziehen Sie einfachere Blechprofile, Paneele und Sichtabdeckungen in Betracht, nachdem Sie die Anforderungen an Spannung und Dicke überprüft haben.
Geben Sie Farbe, Transmission und Aussehen an und geben Sie an, ob das Teil durchsichtig bleiben muss.
Bestätigen Sie die Außenbewitterung, die erwartete Lebensdauer und die sortenspezifische Dokumentation.
Definieren Sie gegebenenfalls Wellenlänge, Transmission, Trübung, Oberflächenzustand und Verzerrung.
Antistatische, schlagzähmodifizierte oder andere Formulierungen werden nur dann berücksichtigt, wenn geeignetes, bearbeitbares Material beschafft werden kann.
Eine Harz- oder Plattenmarke ist nicht automatisch eine optische, medizinische oder elektrische Qualifikation für das fertige Bauteil. Geben Sie die genaue Lagerqualität und die erforderliche Rückverfolgbarkeit an.
Planen Sie Bearbeitung und Endbearbeitung gemeinsam. Der Zugriff auf eine Fläche oder Kante wirkt sich sowohl auf die Dimensionskontrolle als auch auf das Erscheinungsbild aus.
Taschen, Blöcke, Gehäuse, Verteiler und Vorrichtungen mit definierten Bezugspunkten und Betrachtungszonen.
Entdecken Sie diesen Service →Profile, Paneele, Abdeckungen, Fenster und flache Displayteile werden beim Schneiden unterstützt.
Entdecken Sie diesen Service →Ringe, Hülsen, runde Fenster, Abstandshalter und zylindrische optische Rohlinge.
Entdecken Sie diesen Service →Befestigungs- und Montagelöcher erfordern einen geeigneten Randabstand, Unterstützung und einen kontrollierten Ausbruch.
Bereiten Sie Blechprofile und Rohlinge mit praktischen Aufmaßen für die spätere Bearbeitung und Endbearbeitung vor.
Vereinbaren Sie zunächst das gewünschte Erscheinungsbild. Die spezifische Endbearbeitungsmethode und -fähigkeit werden für die Geometrie bestätigt.
Transparente Boxen, Kammern und mehrteilige Gehäuse erfordern eine Überprüfung der Verbindungen, der Haftung und der Belastung.
Entdecken Sie diesen Service →Mechanische, Diamant-, Flammen- und andere Veredelungsmethoden sind nicht austauschbar. Wir geben keine unbestätigte Fähigkeit zum Dampfpolieren an und versprechen kein bestimmtes optisches Ergebnis ohne vereinbarten Prozess und Prüfmethode.
Acryl ist spröde und empfindlich gegenüber Spannungskonzentrationen. Schlechte Werkzeuge, Hitze oder Unterstützung können zu abgebrochenen Kanten, verschmierten Oberflächen, Weißfärbung oder verzögerter Rissbildung führen.
Stützen Sie den Schnitt und vermeiden Sie es, dünne Teile zu erzwingen; PMMA verträgt Stöße in der Regel schlechter als PC.
Übermäßige lokale Hitze kann das Material aufweichen und die Kante oder Oberflächenbeschaffenheit beschädigen.
Grobe Löcher und scharfe Ecken können Stress verursachen; Überprüfen Sie Radien und Lastpfade.
Bearbeitung, eingeschränkte Geometrie und Montage können Spannungen hinterlassen, die später wichtig werden.
Klare Teile zeigen Kratzer und Werkzeugspuren, daher reinigen Sie Kontaktflächen und Handhabungsmaterialien.
Trennen Sie optische, kosmetische und funktionale Flächen auf der Zeichnung. Jeder benötigt seinen eigenen Herstellungs- und Akzeptanzansatz.
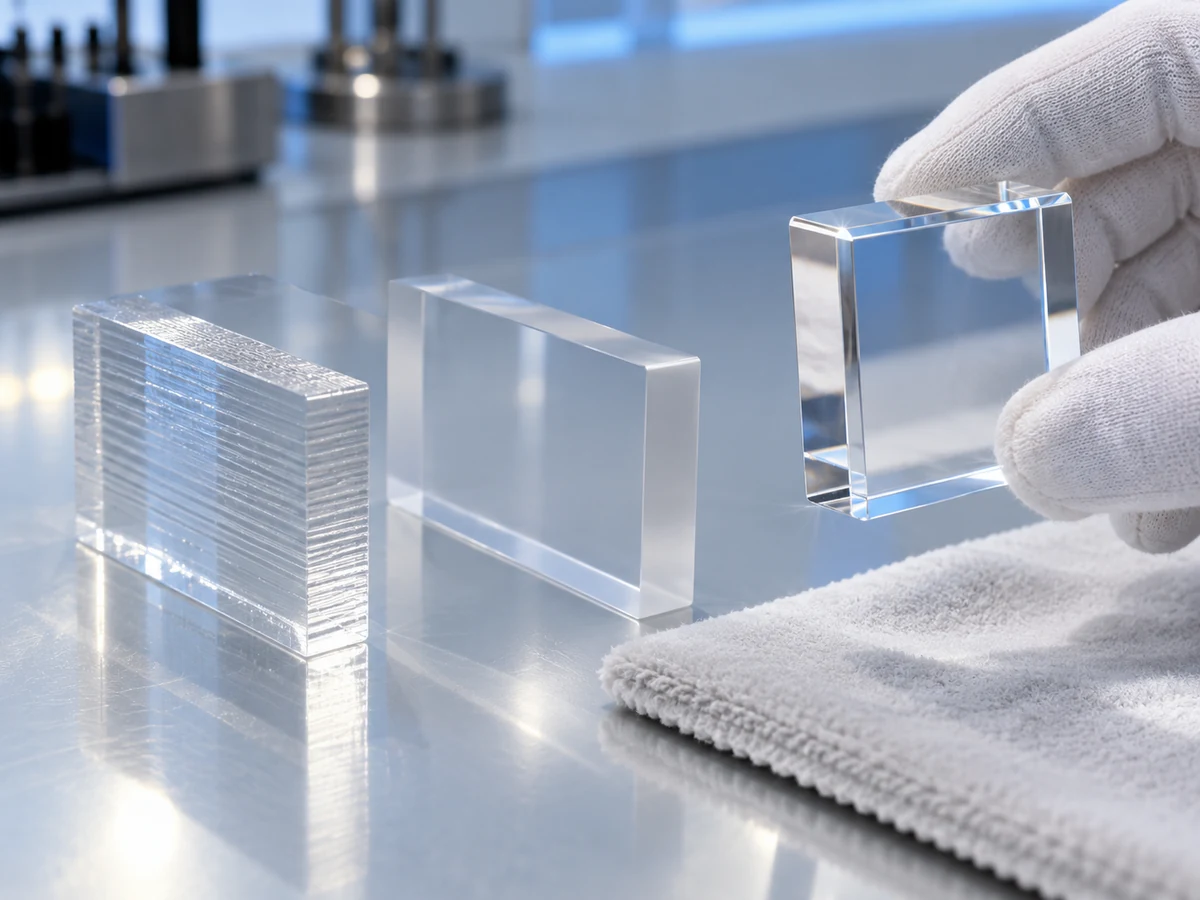
Geben Sie den Lichtweg, die Wellenlänge oder die Betrachtungsverwendung sowie etwaige Übertragungs-, Trübungs- oder Verzerrungsakzeptanzmethoden an.
Definieren Sie Betrachtungsabstand, Beleuchtung, akzeptable Noten und ein Referenzmuster oder schriftliche Kriterien.
Priorisieren Sie Bemaßungen, Passungen und Bezugspunkte, bei denen sichtbare Werkzeugspuren die Funktion nicht beeinträchtigen.
Identifizieren Sie Kanten, die sichtbar frei bleiben müssen, und wie sich die Kantenbearbeitung auf die Abmessungen auswirken kann.
Nicht jede Acrylfläche benötigt eine optische Politur. Durch die Beschränkung der Endbearbeitung auf die wichtigen Oberflächen können unnötige Kosten und Bearbeitungsaufwand reduziert werden. Ein glatt aussehendes Teil benötigt dennoch die vereinbarte optische Prüfung, wenn es als Lichtleiter, Fenster oder Linse dient.
Besprechen Sie Ihre optischen Anforderungen →Die Machbarkeit hängt von Größe, Geometrie, Materialart, Beanspruchung, Temperatur, Wandstärke, Werkstückspannung und anschließender optischer Veredelung ab. Senden Sie eine Zeichnung zur funktionsspezifischen Überprüfung.
| Funktion | Hauptüberlegung |
|---|---|
| Präzisionsbohrung | Wandstärke, spröde Kanten, Passung und Messmethode. |
| Große transparente Platte | Toleranzen für thermische Bewegung, Ebenheit, Unterstützung und Montage. |
| Dünne Wand | Klemmung, Vibration, Durchbiegung und Abplatzen nach dem Lösen. |
| Tiefe Tasche | Werkzeugzugang, Wärme, Spanabfuhr und Wandausgleich. |
| Gebohrtes Loch | Ausgangsunterstützung, Kantenausbruch und Abstand zu benachbarten Kanten. |
| Optisches Gesicht | Maßliche Anforderungen getrennt vom optischen und kosmetischen Finish. |
| Verklebte Montage | Fügesitz, Klebespalt, Ausrichtung und Bewegung bei der Montage. |
| Gewinde | Eingriff, Randabstand, Anzugskraft und Einsätze, sofern geeignet. |
Haarrisse sind ein Netzwerk feiner Risse, die entstehen können, wenn Spannungen mit der Umgebung interagieren. Materialabtrag, Montagebelastungen und unverträgliche Reinigungschemikalien sollten gemeinsam überprüft werden.
Begrenzen Sie lokale Überhitzungen und prüfen Sie Anzeichen weicher oder beschädigter Oberflächen.
Vermeiden Sie konzentrierten Druck oder das Halten des Teils in einer erzwungenen Form, die sich beim Loslassen ändert.
Verwenden Sie praktische Radien und überprüfen Sie die Spannung an belasteten Übergängen.
Überprüfen Sie Reinigungsmittel, Klebstoffe, Dichtstoffe und die Einwirkungsdauer anhand der Richtlinien des Lagerlieferanten.
Lochkanten entgraten und prüfen; Späne und raue Übergänge können zu Rissen führen.
Nach der Bearbeitung oder beim Kleben, Einbauen oder Reinigen können Risse auftreten. Die Überprüfung des ersten Artikels sollte die beabsichtigten Montage- und Expositionsbedingungen umfassen und nicht nur eine Maßprüfung an einem unbelasteten Teil. Verwenden Sie vom Lieferanten genehmigte Reinigungsverfahren, anstatt davon auszugehen, dass ein bekanntes Lösungsmittel kompatibel ist.
Technische Referenzen: OPTIX extrudierte Fertigung und Spannungsführung
Glühen kann in Betracht gezogen werden, wenn eine erhebliche Bearbeitung oder spätere Nachbearbeitung, Verklebung oder Freilegung eine Restspannung erforderlich macht. Es handelt sich um einen geplanten, sortenspezifischen Vorgang und nicht um einen festen Schritt für jedes Teil.
Die Bestellung kann sich für extrudiertes Material, Sondergüten, geklebte Baugruppen oder eine andere Veredelungsmethode ändern. Vereinbaren Sie vor der Herstellung die Anforderungen an Verfahren, Unterstützung, Kühlung und erneute Inspektion. Es wird keine universelle Temperatur oder Haltezeit als TOPS-Prozessfähigkeit veröffentlicht.
Technische Referenzen: PLEXIGLAS-Bearbeitungs- und Glühanleitung
Eine praktische Zeichnung erklärt, was klar bleiben muss, was passen muss und wie das Bauteil zusammengebaut und gereinigt wird.
Erwägen Sie Gussmaterial für komplexe polierte oder geklebte Komponenten, abhängig von der tatsächlichen Qualität und Rohlingsverfügbarkeit.
Ermöglichen Sie praktische Radien und überprüfen Sie Kerben in der Nähe belasteter oder dünner Abschnitte.
Geben Sie den Montagelöchern Platz für Stütz- und Anzugslasten; Überprüfen Sie den Randabstand auf die tatsächliche Größe und Belastung.
Überprüfen Sie nicht unterstützte Spannweiten, Vibrationen und das Risiko von Absplitterungen oder Brüchen.
Definieren Sie Betrachtungsbereiche und funktionale Bezugspunkte unabhängig voneinander und vermeiden Sie so unnötige Nacharbeiten.
Identifizieren Sie bearbeitete, feinbearbeitete, kosmetisch polierte oder optische Kanten und die Akzeptanzkriterien.
Planen Sie Verbindungsgeometrie, Ausrichtung, Klebespalte und Spannungsmanagement, bevor Sie das Teiledesign festlegen.
Zufuhrmittel, Konzentration, Häufigkeit und Temperatur, damit die Verträglichkeit beurteilt werden kann.
Jedes Bild veranschaulicht ein anderes Komponentenkonzept. Endabmessungen, Qualität und Abnahme werden durch Ihre genehmigte Zeichnung und nicht durch diese Bilder bestimmt.
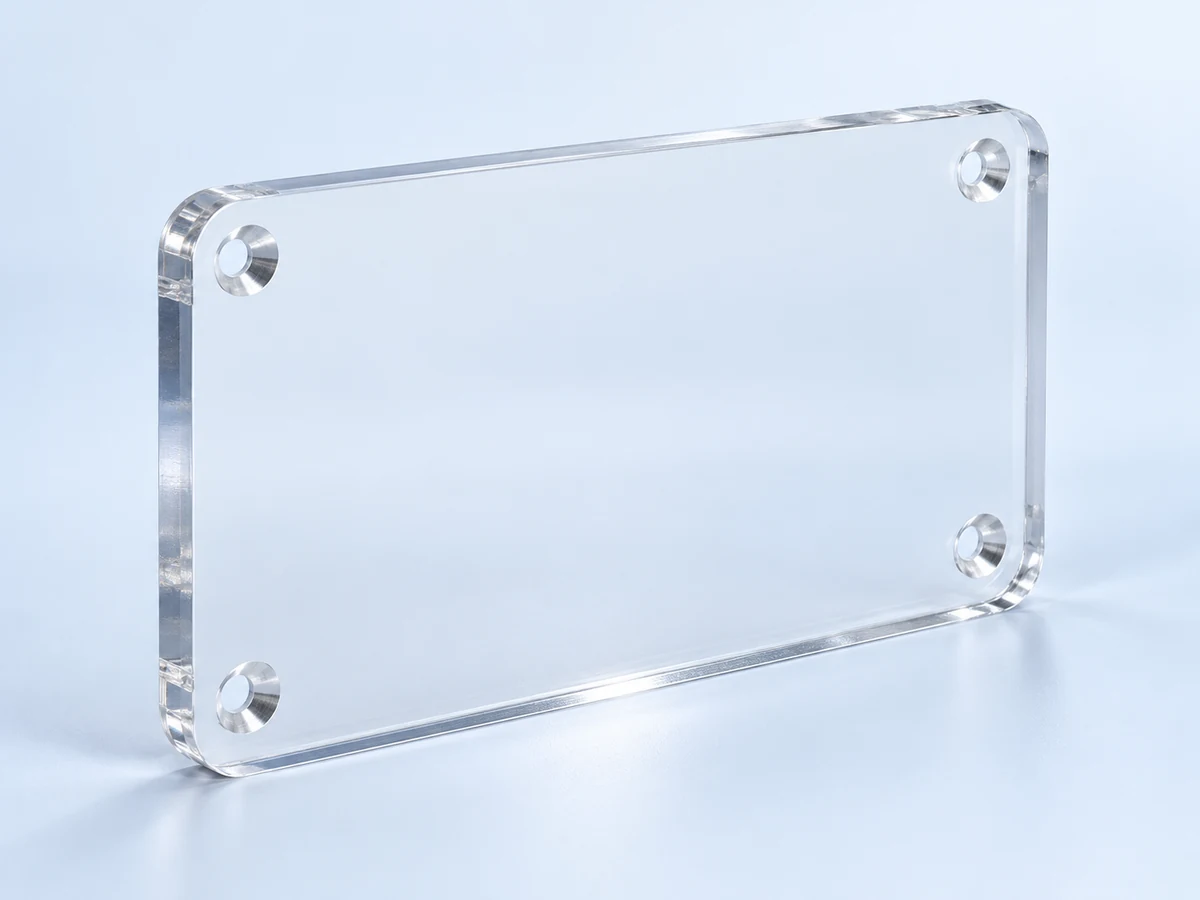
Klare Sichtfenster mit Befestigungslöchern, definierter Ebenheit und geschützten Flächen.
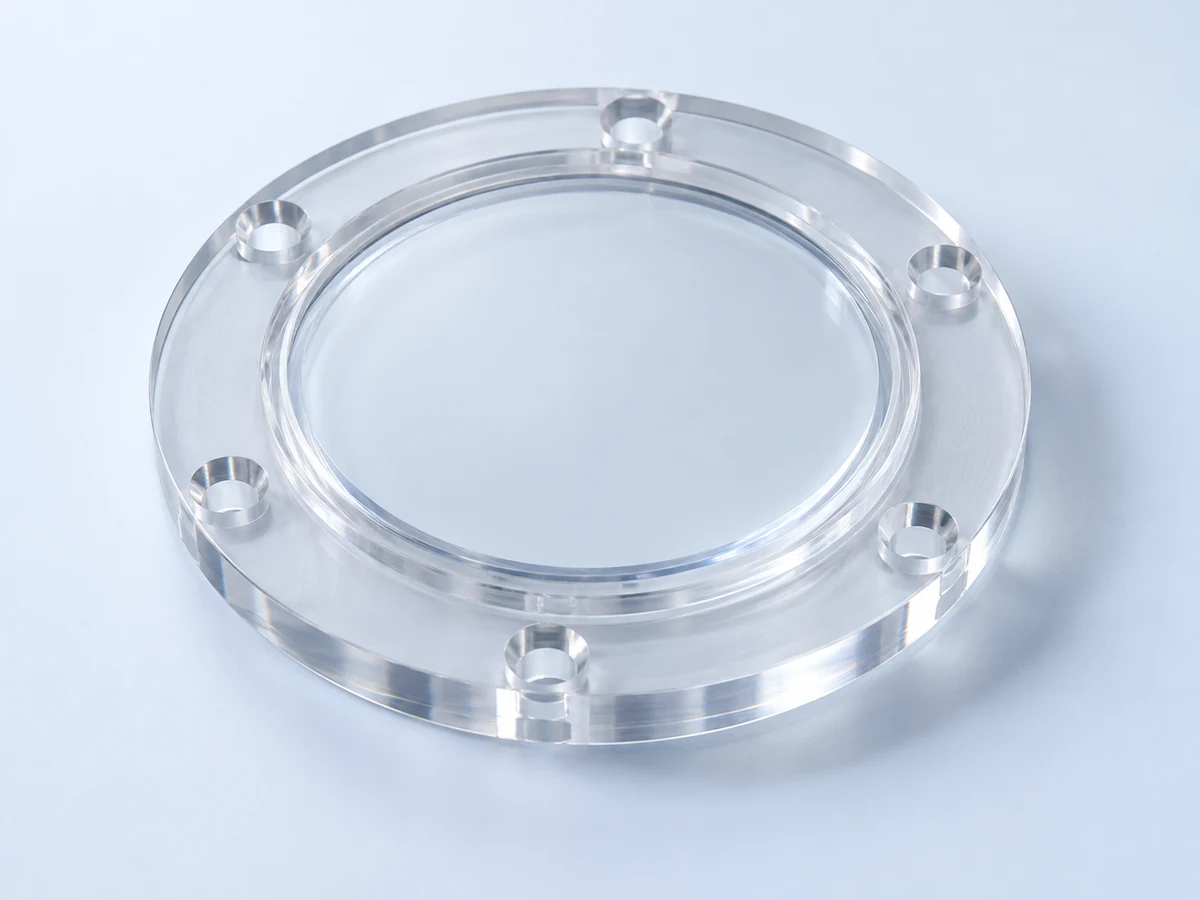
Runde oder geformte Beobachtungsfenster mit Anforderungen an Passform und Sichtbereich.
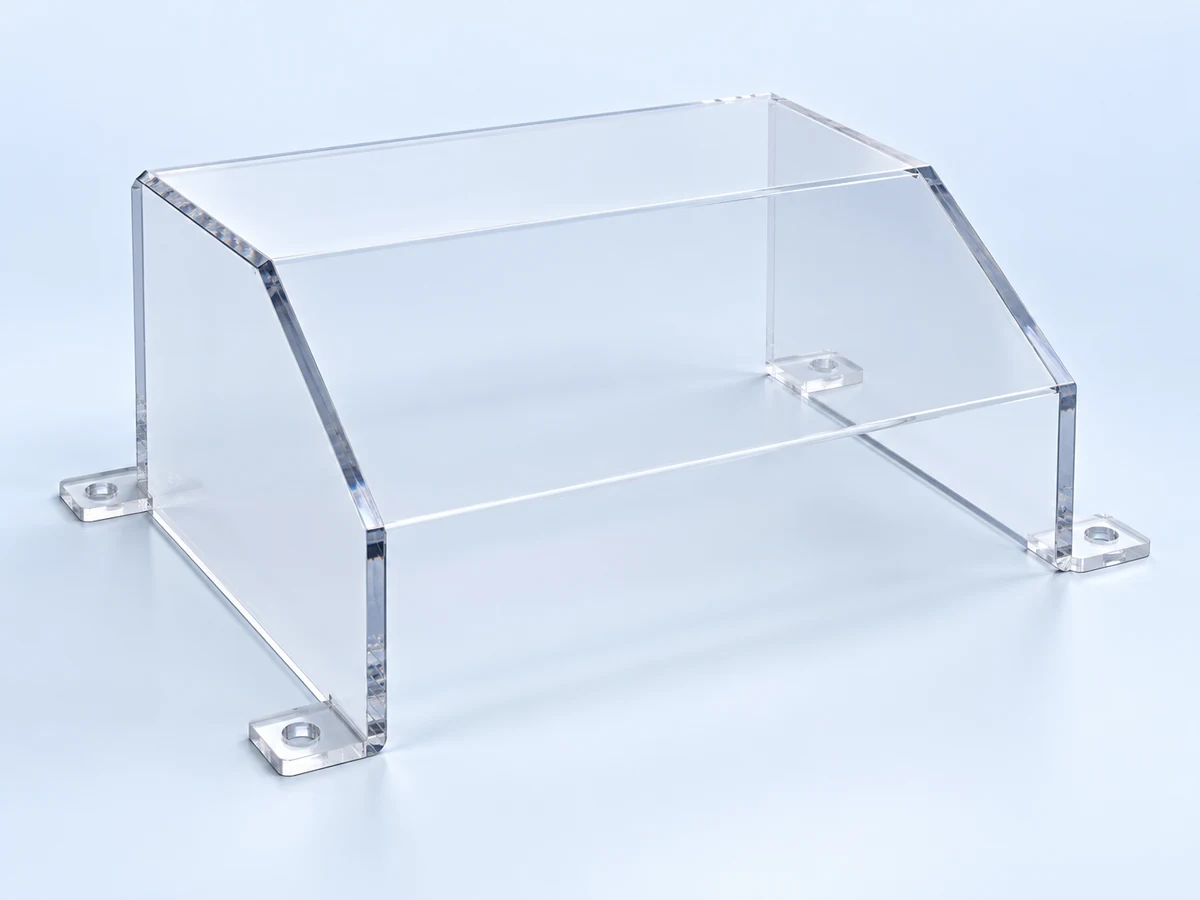
Profilierte Abdeckungen mit Montagedetails, Abständen und vorgegebenem Kantenbild.
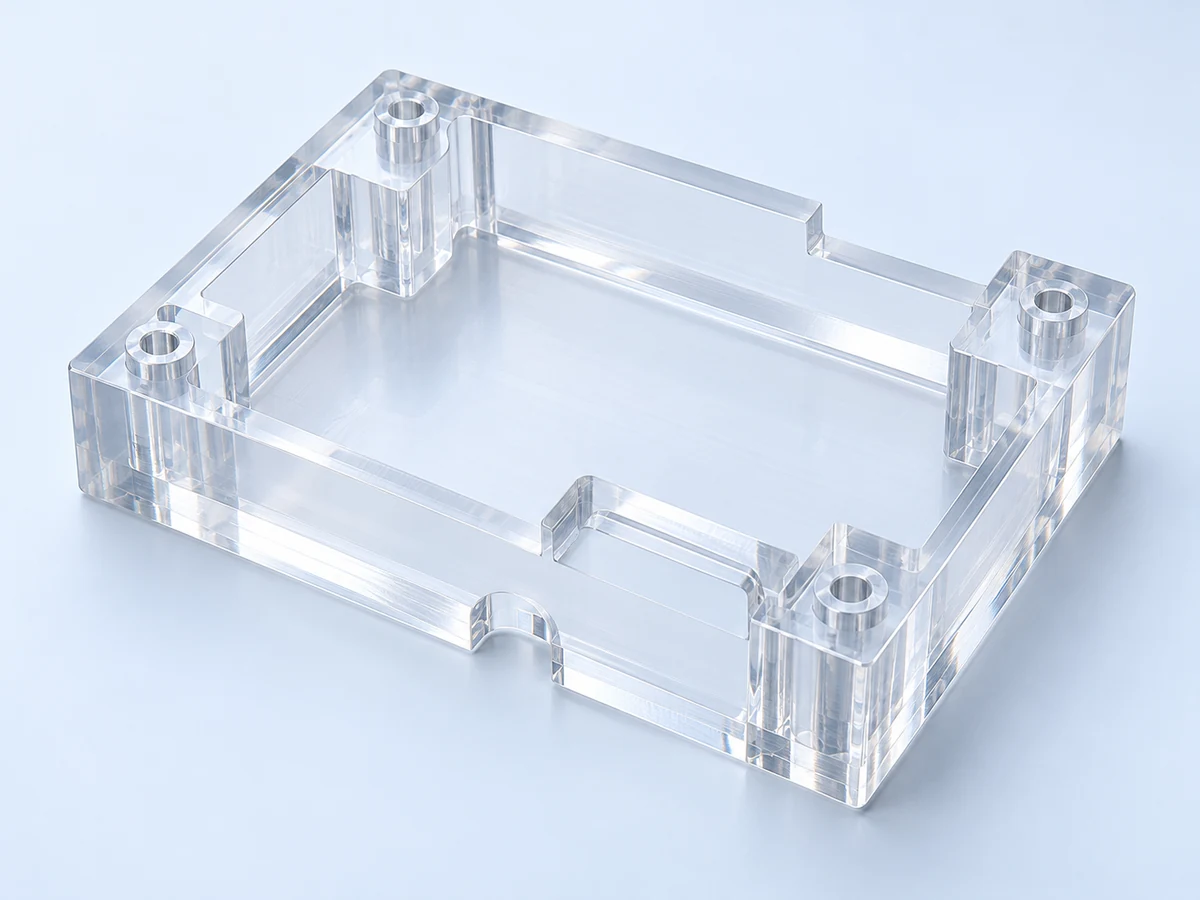
Taschen und Schnittstellen kombiniert mit geschützten transparenten Flächen.
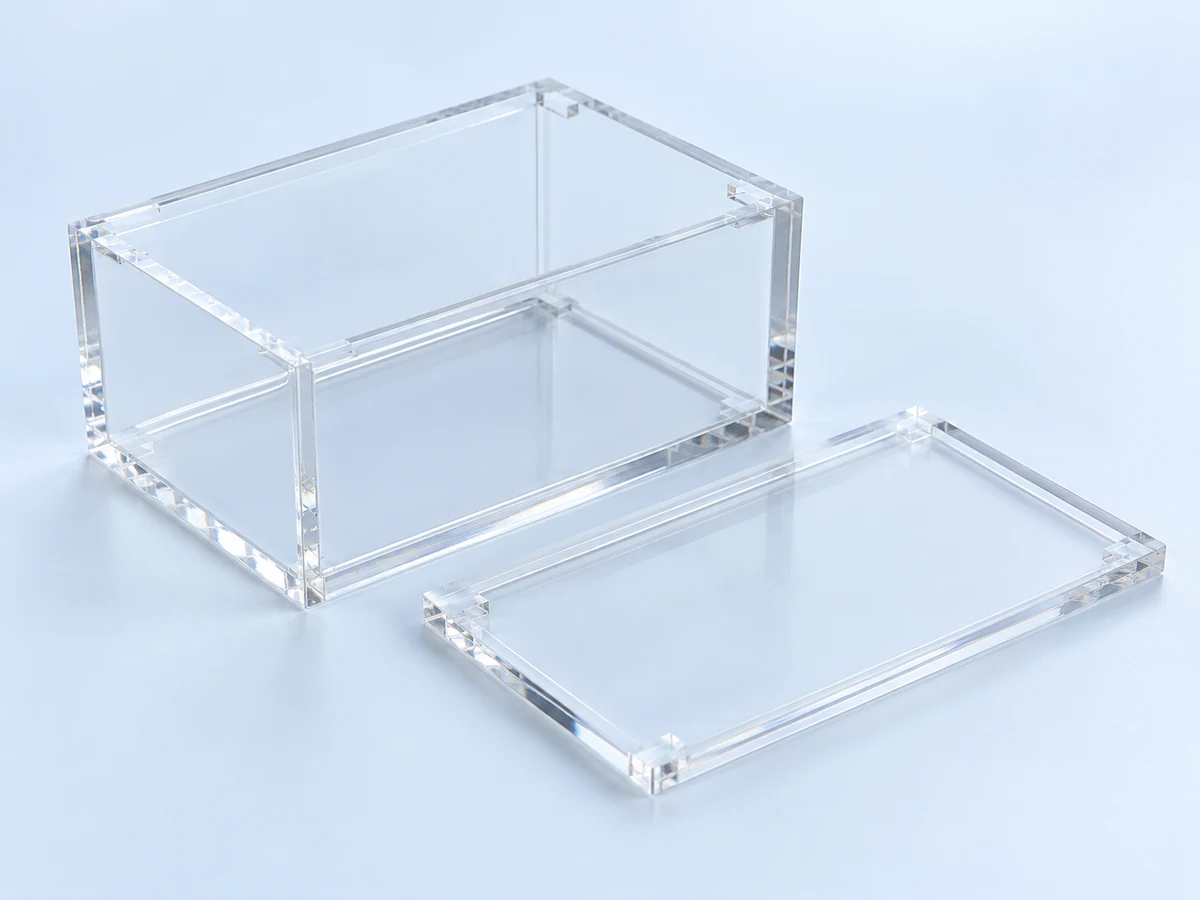
Mehrteilige Gehäuse und Deckel mit Verbindungsausrichtung und Montageprüfung.
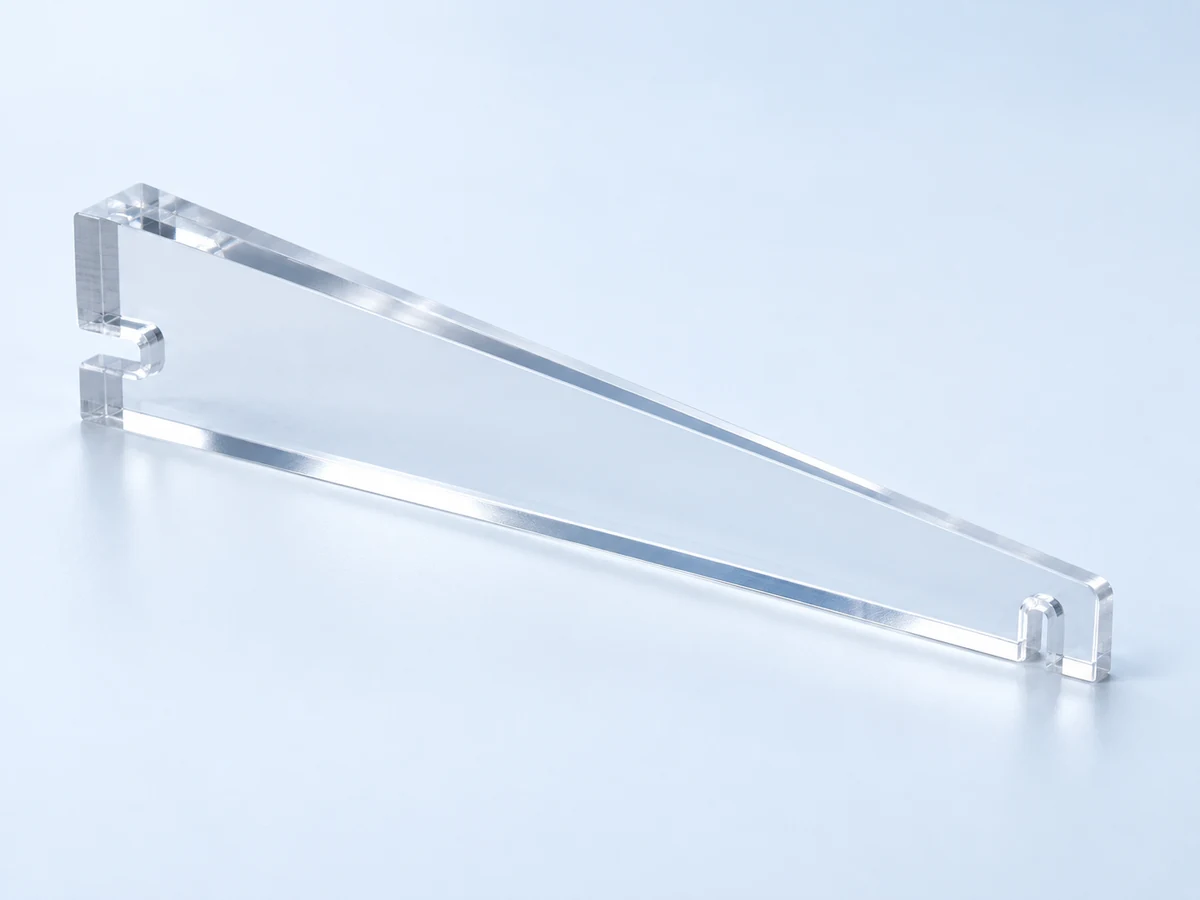
Konische oder zylindrische Lichtwegkomponenten mit spezifizierter optischer Akzeptanz.
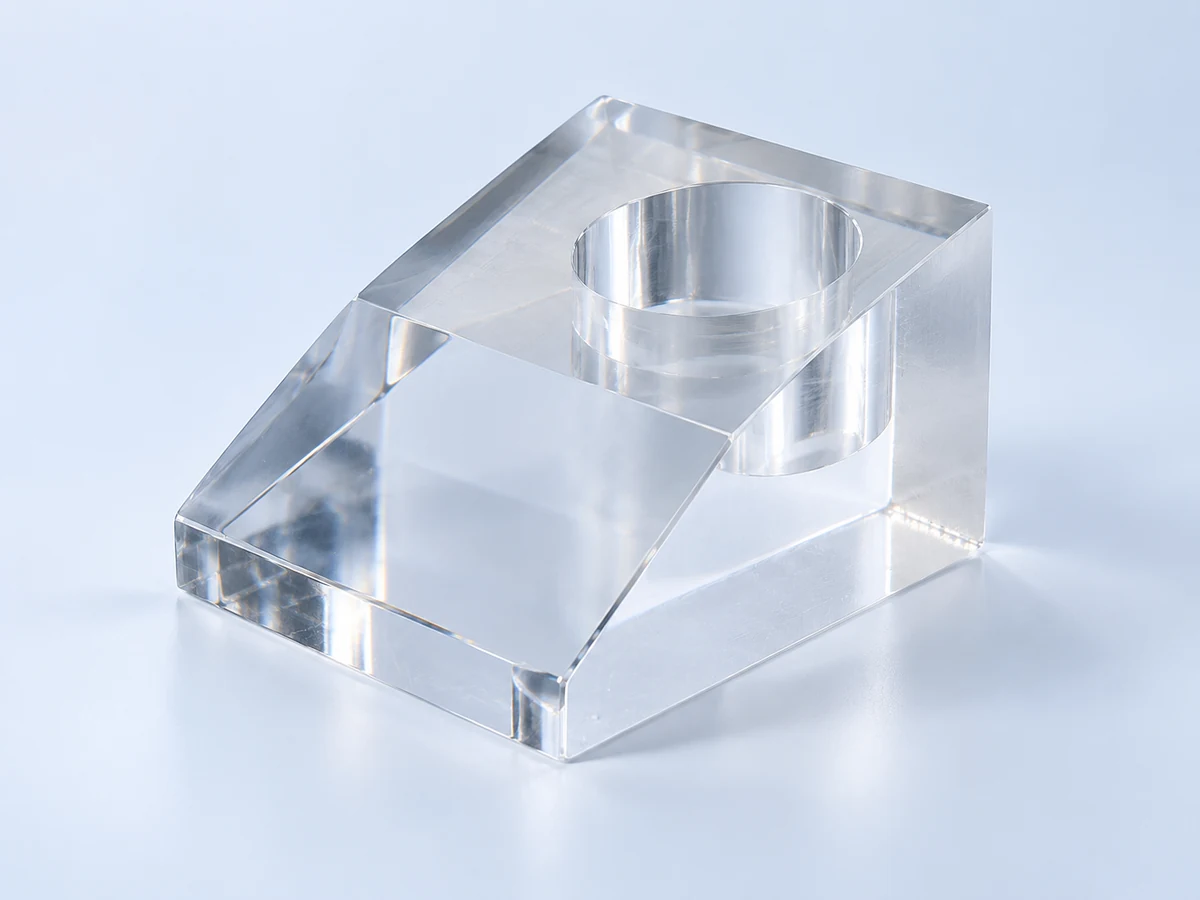
Dicke, durchsichtige Blöcke mit bearbeiteten Merkmalen und definierten Sichtflächen.
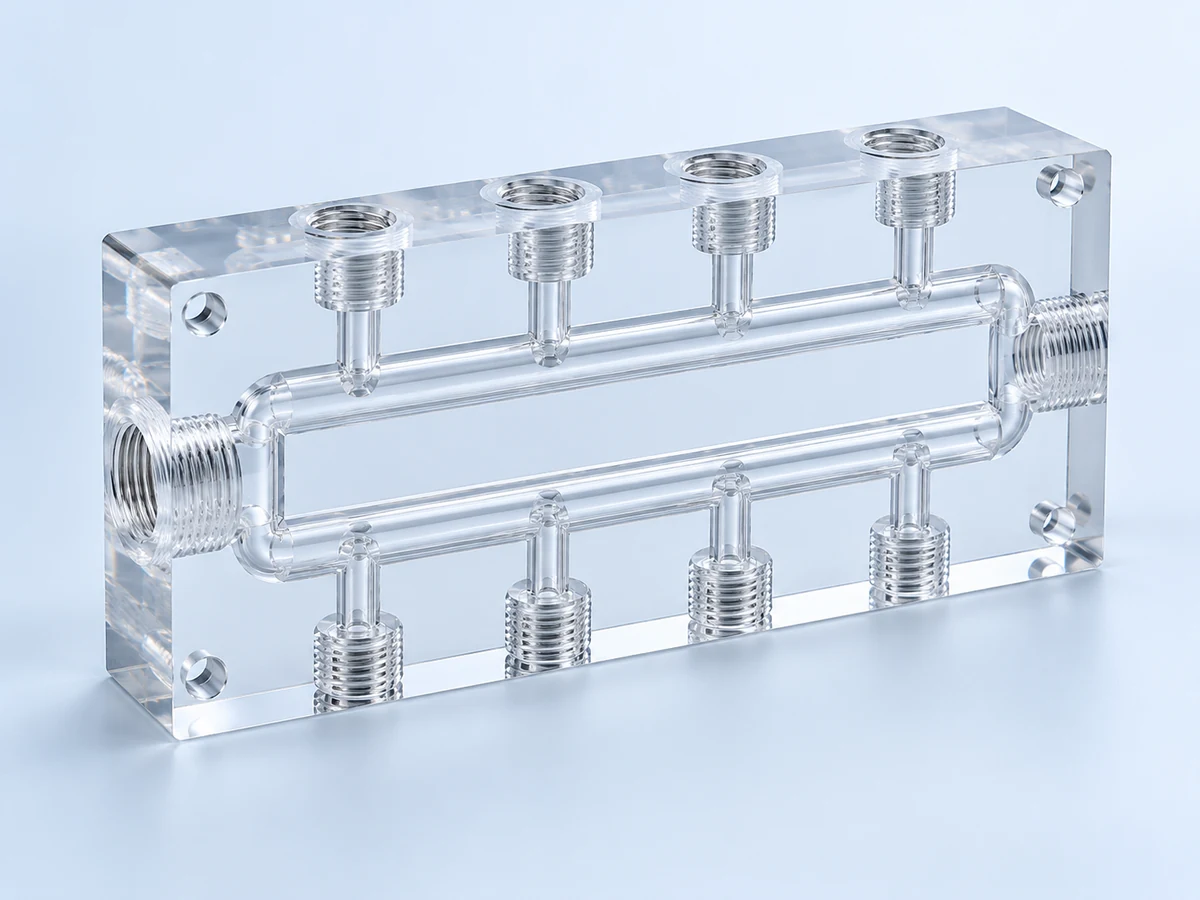
Transparente Durchgänge und Anschlüsse für kundenspezifische Flüssigkeits- und Druckbedingungen.
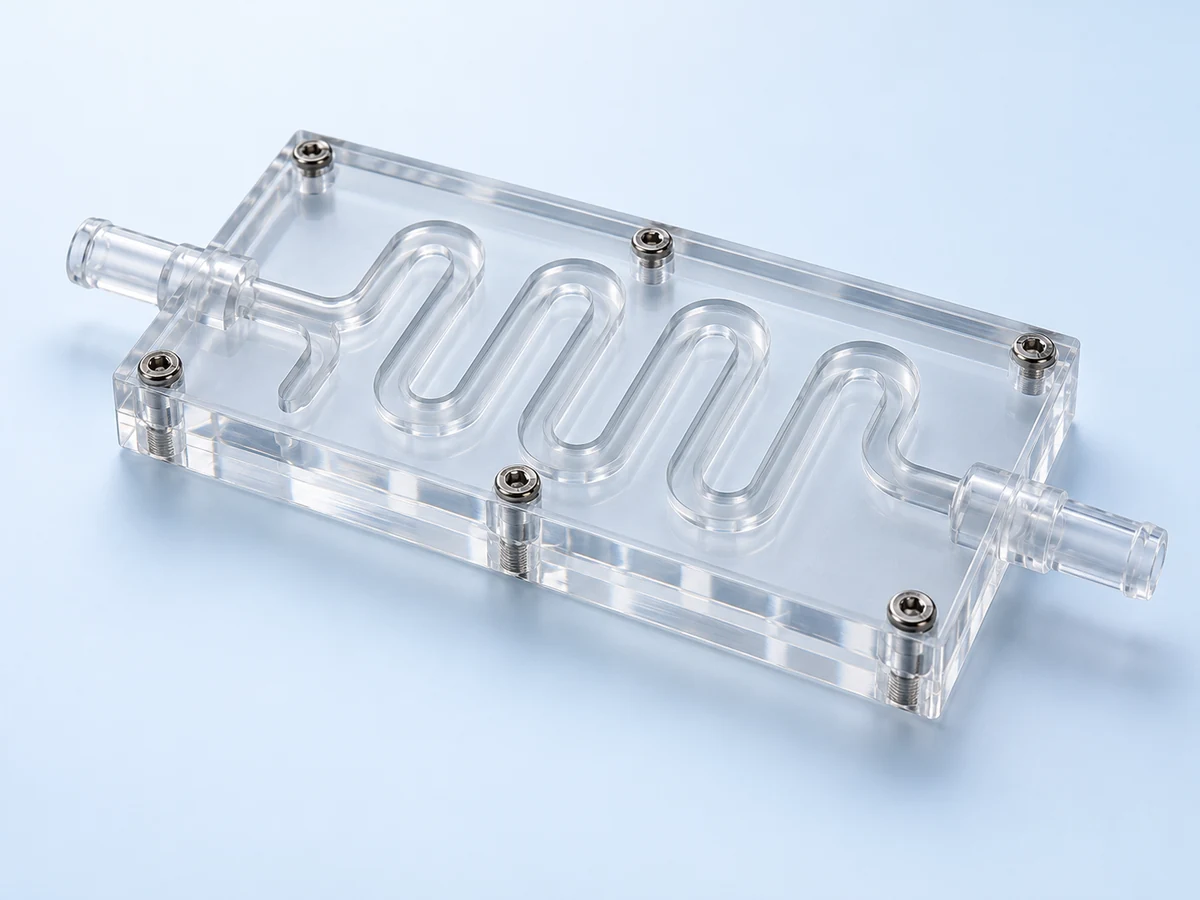
Beobachtungskanäle und -kammern mit Anforderungen an Abdichtung, Kompatibilität und Prüfung.
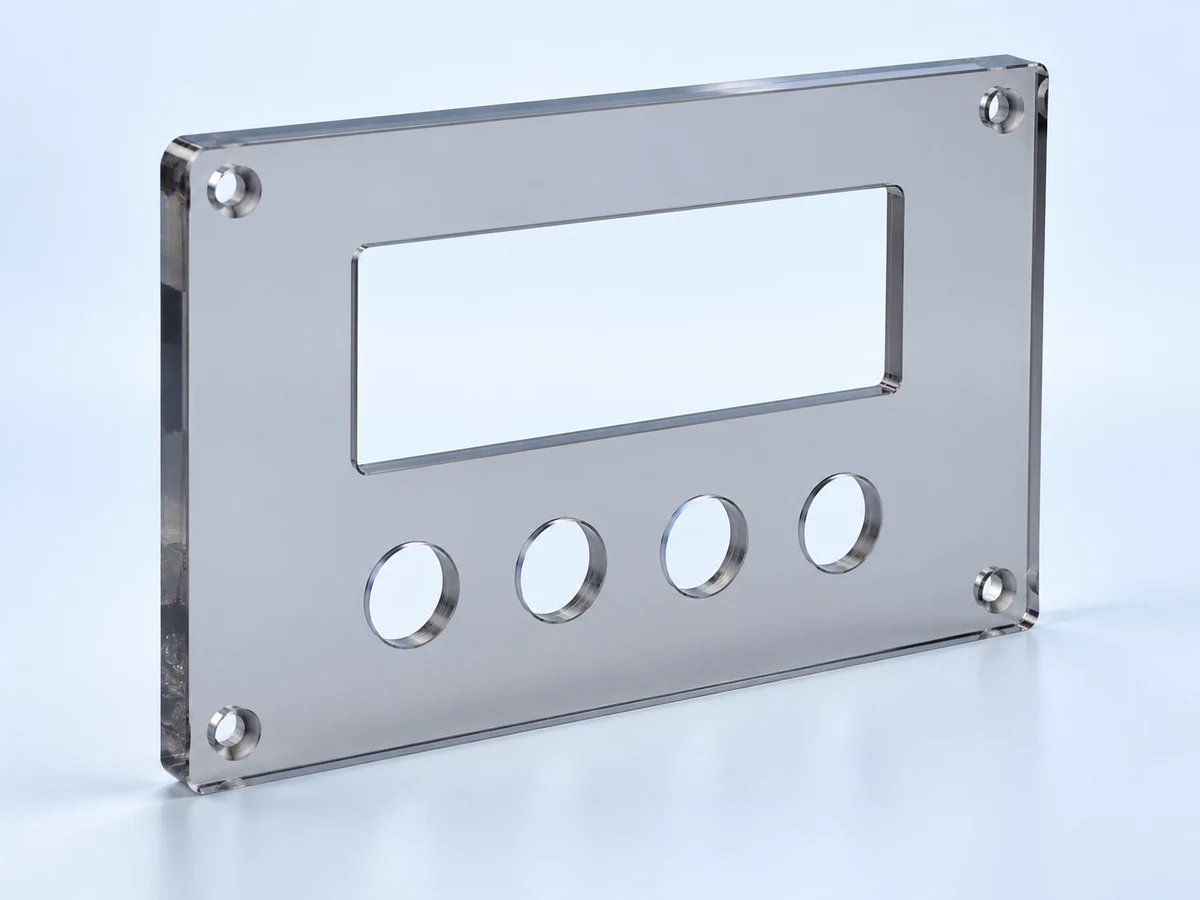
Geroutete Instrumentenprofile mit Anzeigeöffnungen und Zugangskontrollen.
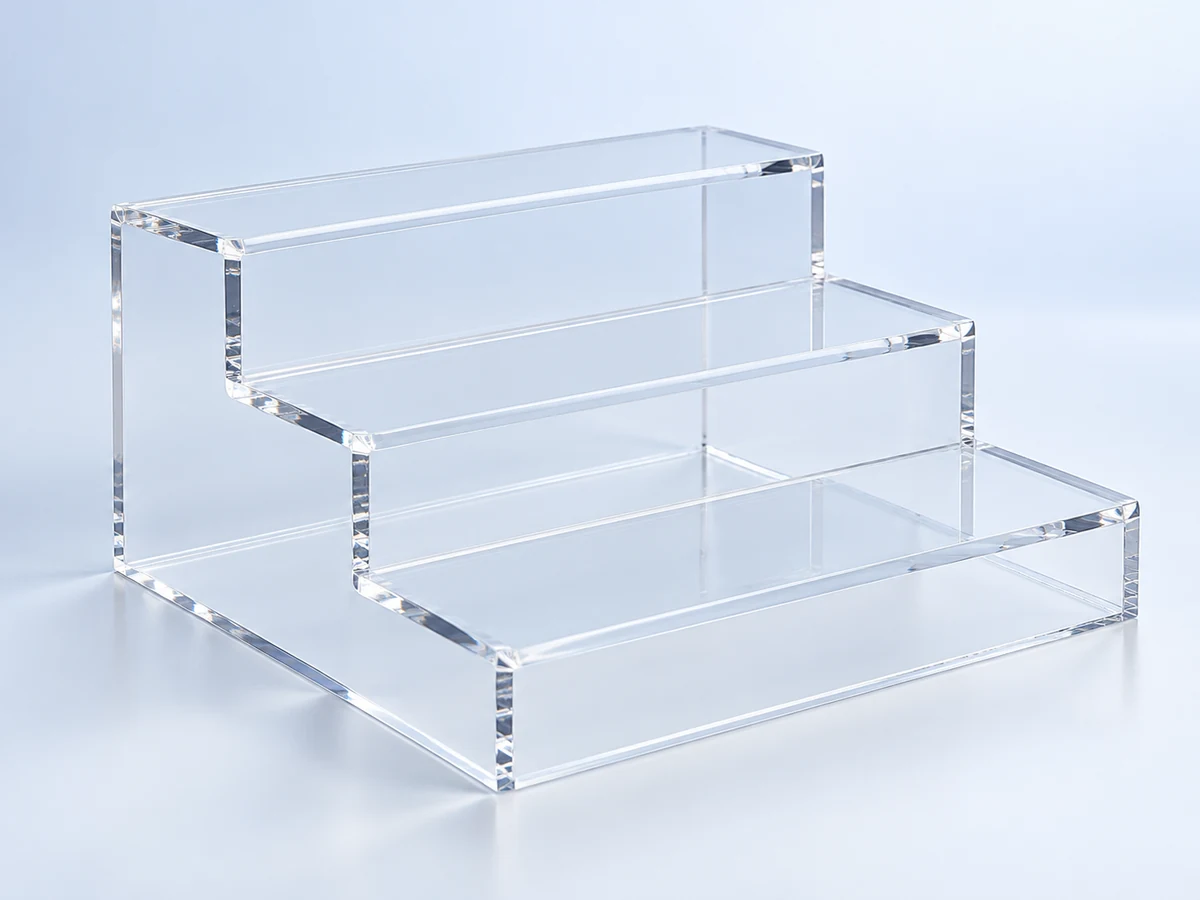
Klare Stützen und visuelle Baugruppen mit kosmetischen Kanten- und Gesichtsanforderungen.
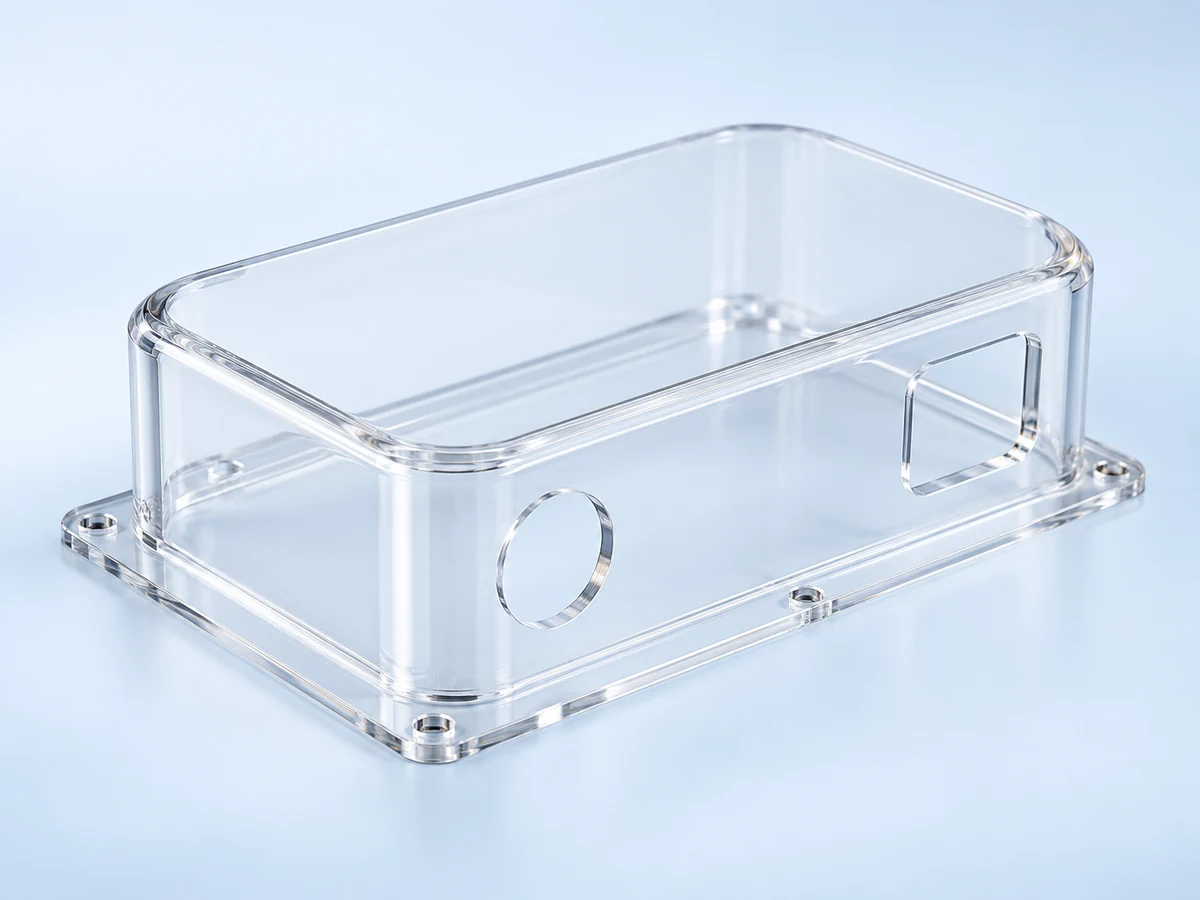
Geräteabdeckungen mit Montageflanschen und Einbaufreiraum.
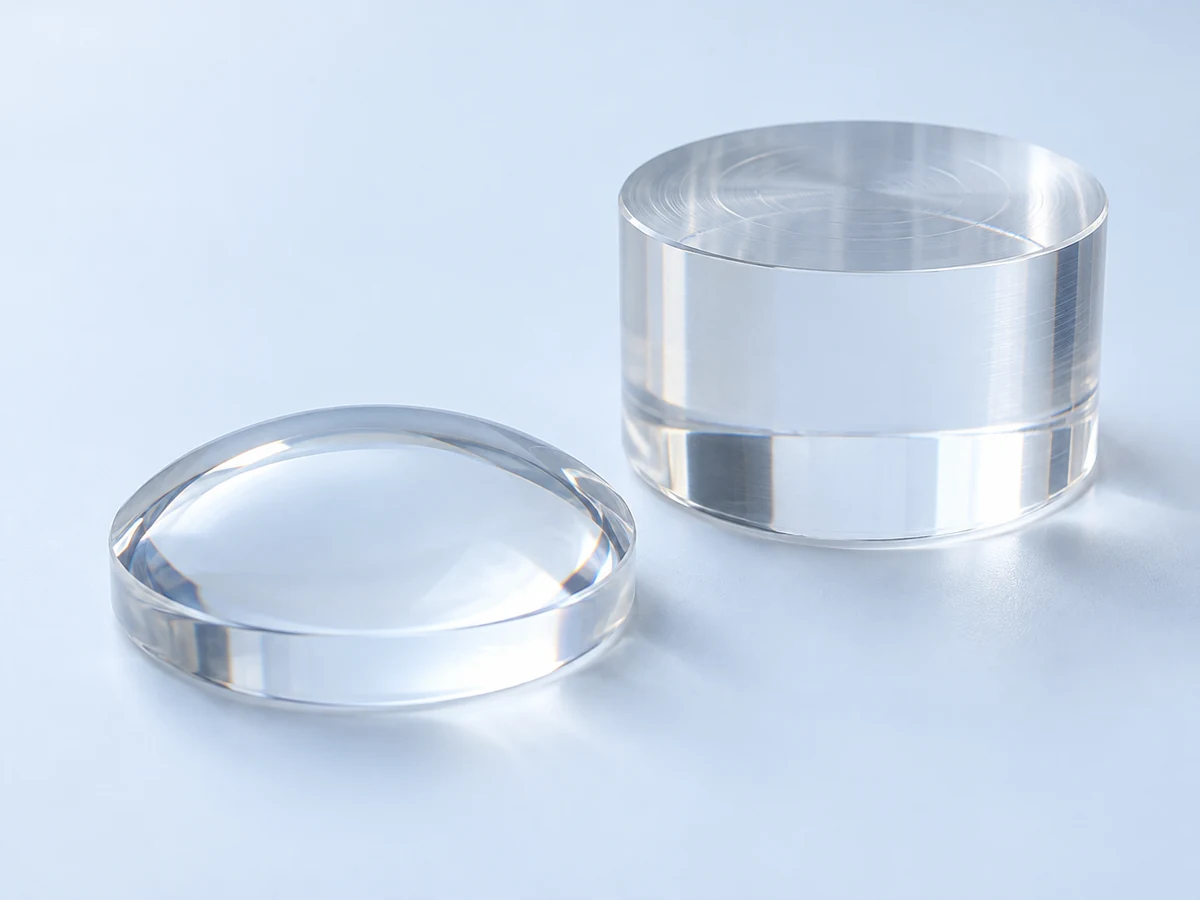
Prototypen von Linsengeometrien oder Rohlingen unterliegen einer Oberflächen-, Form- und optischen Machbarkeitsprüfung.
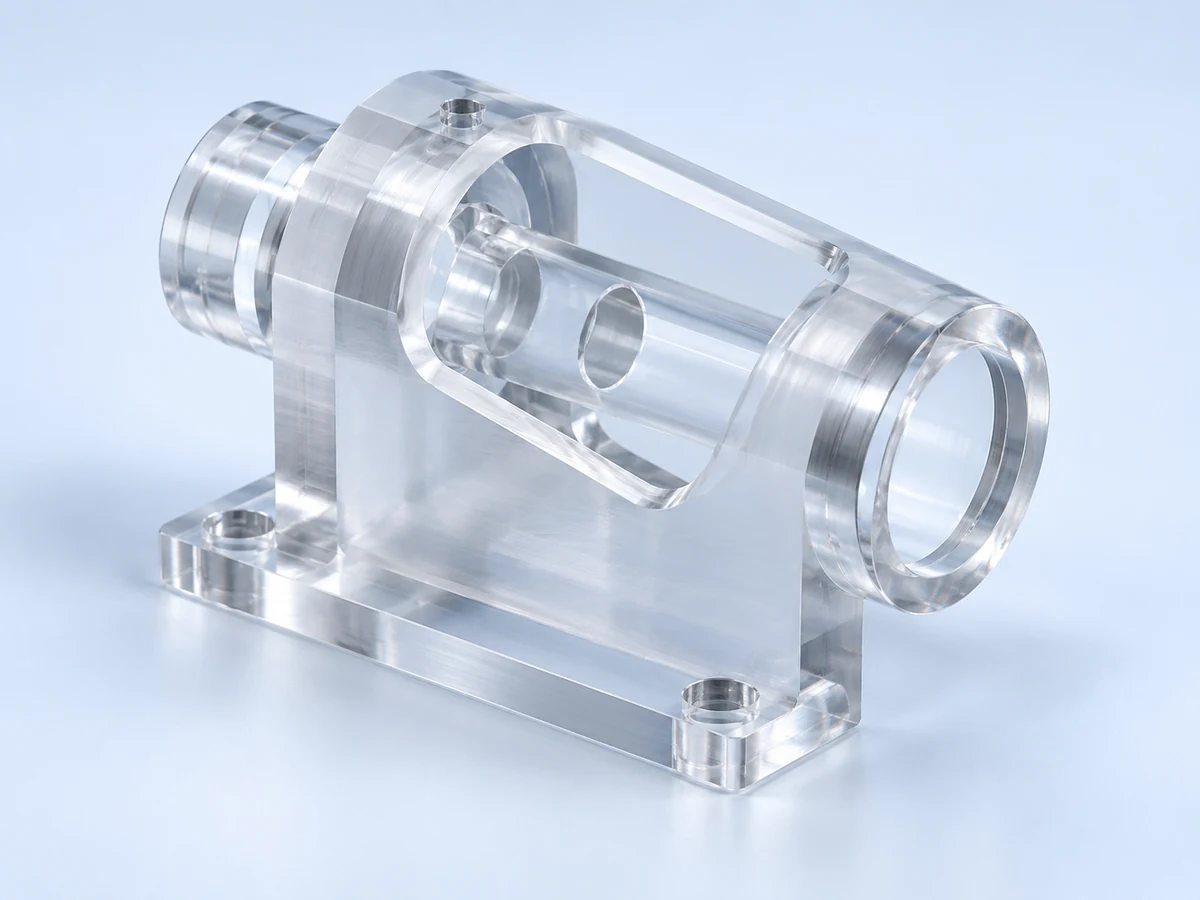
Transparente Teile zur Überprüfung von Passform, Aussehen und Herstellungsentscheidungen.
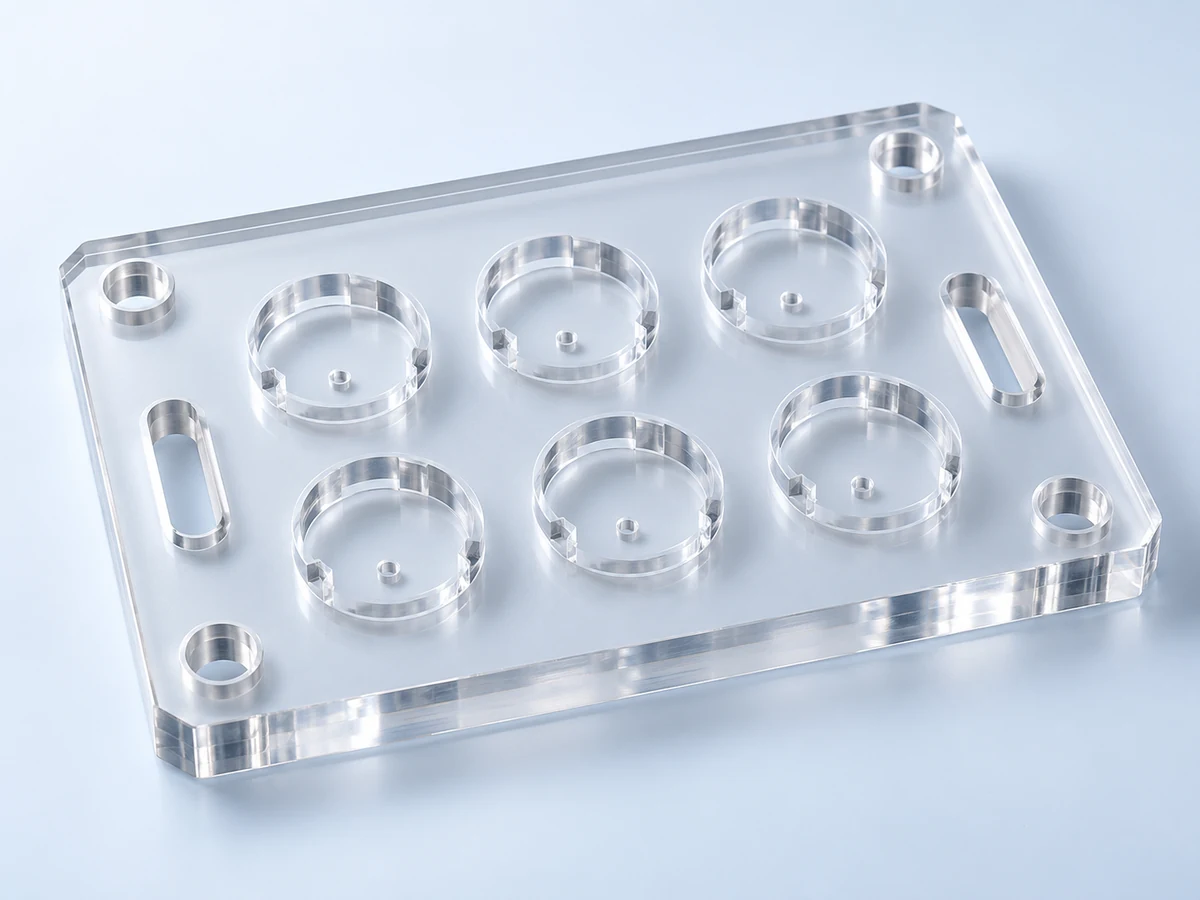
Positionierungsplatten und -taschen für visuellen Zugriff während der Montage oder Inspektion.
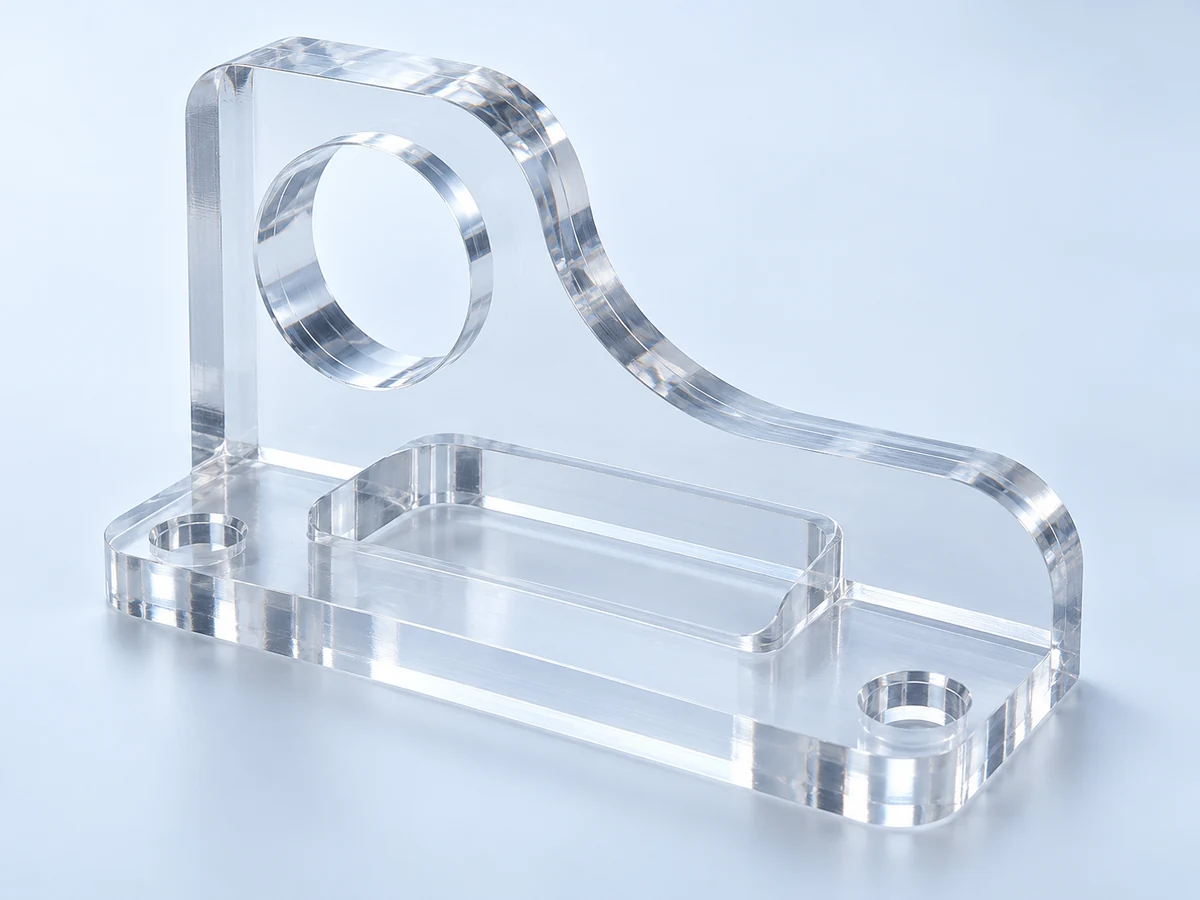
Zeichnungsbasierte transparente Teile mit kundenspezifischen Profilen, Taschen und Montagefunktionen.
Bei transparenten Bauteilen müssen Maßhaltigkeit und optische Klarheit getrennt kontrolliert werden. Markieren Sie kritische optische Flächen, bevor Sie sich für Bearbeitung, Endbearbeitung und Inspektion entscheiden.
Definieren Sie den Lichtweg, die Einkoppelflächen und das gewünschte Übertragungs- bzw. Ausgangsverhalten.
Geben Sie den Sichtbereich, die Oberflächenform und etwaige Verzerrungs- oder Trübungsanforderungen an.
Trennen Sie klare Sichtbereiche von Montagekanten und Funktionsmerkmalen.
Definieren Sie Sichtbarkeit, Flüssigkeitskompatibilität, Temperatur, Druck und Dichtungsschnittstellen.
Überprüfen Sie interne Durchgänge, Wandabschnitte, Anschlussbelastungen und den Umfang der Dichtheitsprüfung.
Koordinieren Sie klare Fugen, Zugangsöffnungen und alle erforderlichen Eindämmungsleistungen.
Identifizieren Sie Anzeigeöffnungen, Montageabstände und sichtbare Oberflächenakzeptanz.
Stimmen Sie kosmetische Bezüge, Beleuchtung und das Aussehen polierter Kanten ab.
Ein klar bearbeiteter Rohling ist nicht automatisch eine optische Präzisionslinse. Linsenform, Oberflächengüte und optische Leistung bedürfen gesonderter Machbarkeits- und Prüfvereinbarungen.
Wählen Sie den Endbearbeitungsbereich nach Oberflächenfunktion. Verbesserungen im Aussehen müssen mit den Abmessungen, der Beanspruchung und der späteren Montage in Einklang gebracht werden.
| Fertig | Typischer Zweck | Projektrückblick |
|---|---|---|
| Wie bearbeitet | Funktionsmerkmale, bei denen sichtbare Werkzeugspuren akzeptabel sind. | Definieren Sie Grat- und Kantenanforderungen. |
| Fein bearbeitet | Saubereres Erscheinungsbild ohne vollständigen Polierweg. | Vereinbaren Sie Werkzeugmarkierungsgrenzen und eine Referenzfläche. |
| Mechanische Politur | Ausgewählte kosmetische Oberflächen oder Kanten. | Bestätigen Sie den Zugriff, die Beibehaltung der Form und die Verfügbarkeit der Methode. |
| Diamantpolitur | Klare Kanten bei geeigneter zugänglicher Geometrie. | Verfügbarkeit und Kantengeometrie werden vor dem Angebot bestätigt. |
| Flammenpolitur | Nur speziell kompatible Geometrie und Anwendungen. | Die thermische Belastung und die spätere Verklebung müssen überprüft werden; nicht als allgemeine Fähigkeit vorausgesetzt. |
| Optisches Finish | Definierte Transparenz- oder Lichtwegleistung. | Geben Sie die optische Akzeptanzmethode an und validieren Sie die Route. |
Polieren kann das Erscheinungsbild verbessern und gleichzeitig Spannungen erzeugen oder freilegen, wenn es schlecht kontrolliert wird. Eine glänzende Kante ist kein Beweis für ein spannungsfreies Teil. Vereinbaren Sie ein Endbearbeitungsmuster und erwägen Sie eine spätere Verklebung, Reinigung und Inspektion, bevor Sie eine Wiederholungsproduktion genehmigen.
Technische Referenzen: Anleitung zum Schleifen und Polieren von PLEXIGLAS
Planen Sie die Verbindung als Teil des Entwurfs. Bei der Verklebung können Eigenspannungen sichtbar werden und eine transparente Naht hat neben strukturellen auch optische Anforderungen.
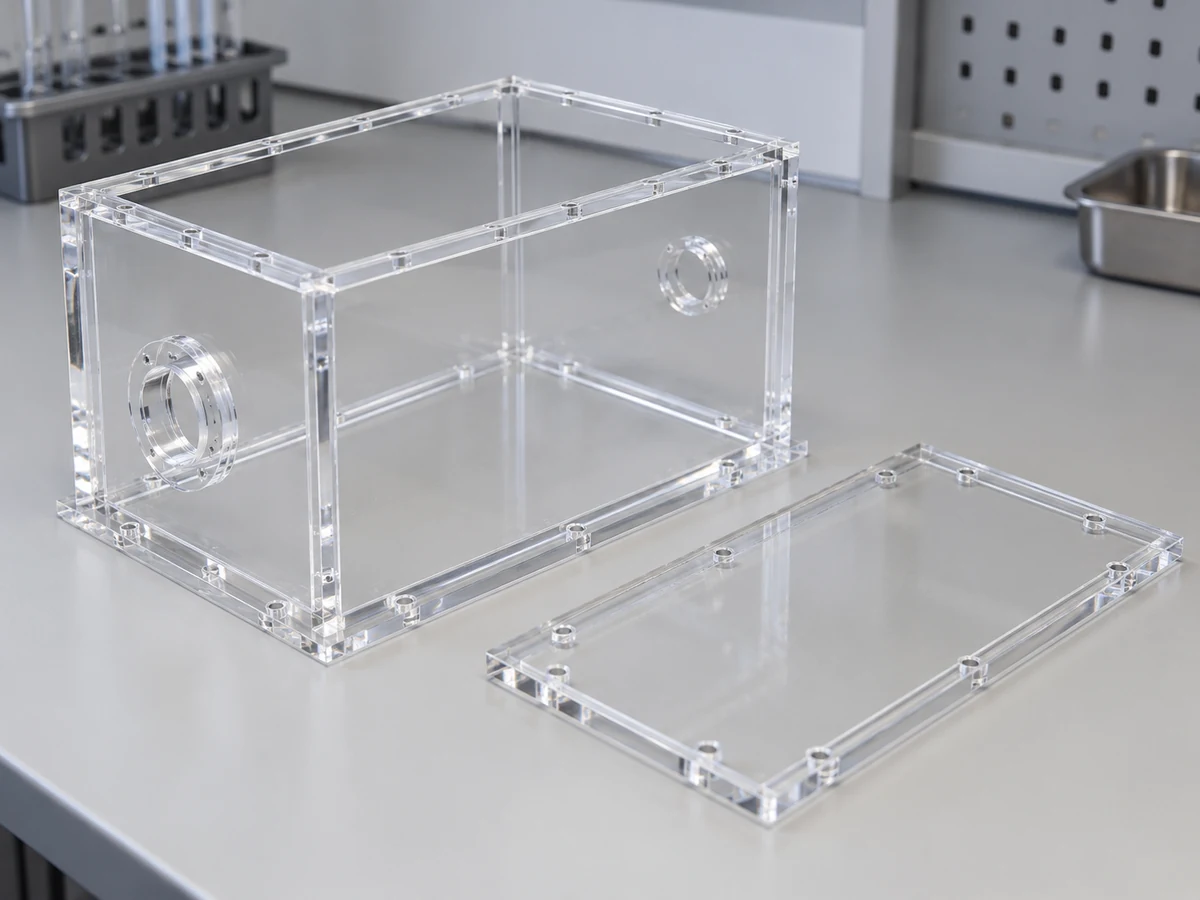
Verwenden Sie einen kompatiblen, vereinbarten Prozess erst nach Überprüfung der Materialbelastung, der Passform und der vorgesehenen Belastung.
Geben Sie die Klebstoffkompatibilität, den Spalt, die Aushärtungsbedingungen und die erforderliche Verbindungsleistung an.
Überprüfen Sie Lochabstände, Unterlegscheiben, Halterung und Drehmoment, um konzentrierte Belastungen zu vermeiden.
Bewerten Sie den Einsatztyp, die Haltemethode, den Kantenabstand und die in das PMMA eingeleitete Last.
Koordinatenausrichtung, Nahtbild, Zugang und Endkontrolle der kompletten Baugruppe.
Boxen, Laborkammern, Klarsichtgehäuse, Verteiler und Abdeckungen können unterschiedliche Verbindungsstrategien verwenden. Eine geklebte oder geschraubte Baugruppe ist nicht automatisch dicht oder druckfest; Geben Sie die erforderlichen Test- und Betriebsbedingungen an. Die Verfügbarkeit eines bestimmten Klebeverfahrens wird im Angebot bestätigt.
Technische Referenzen: PLEXIGLAS Verklebungsanleitung
Die Inspektion sollte die Dimensionsfunktion und die sichtbare Qualität abdecken, die PMMA nützlich macht. Der Umfang und die Aufzeichnungen werden mit Ihren Anforderungen abgestimmt.
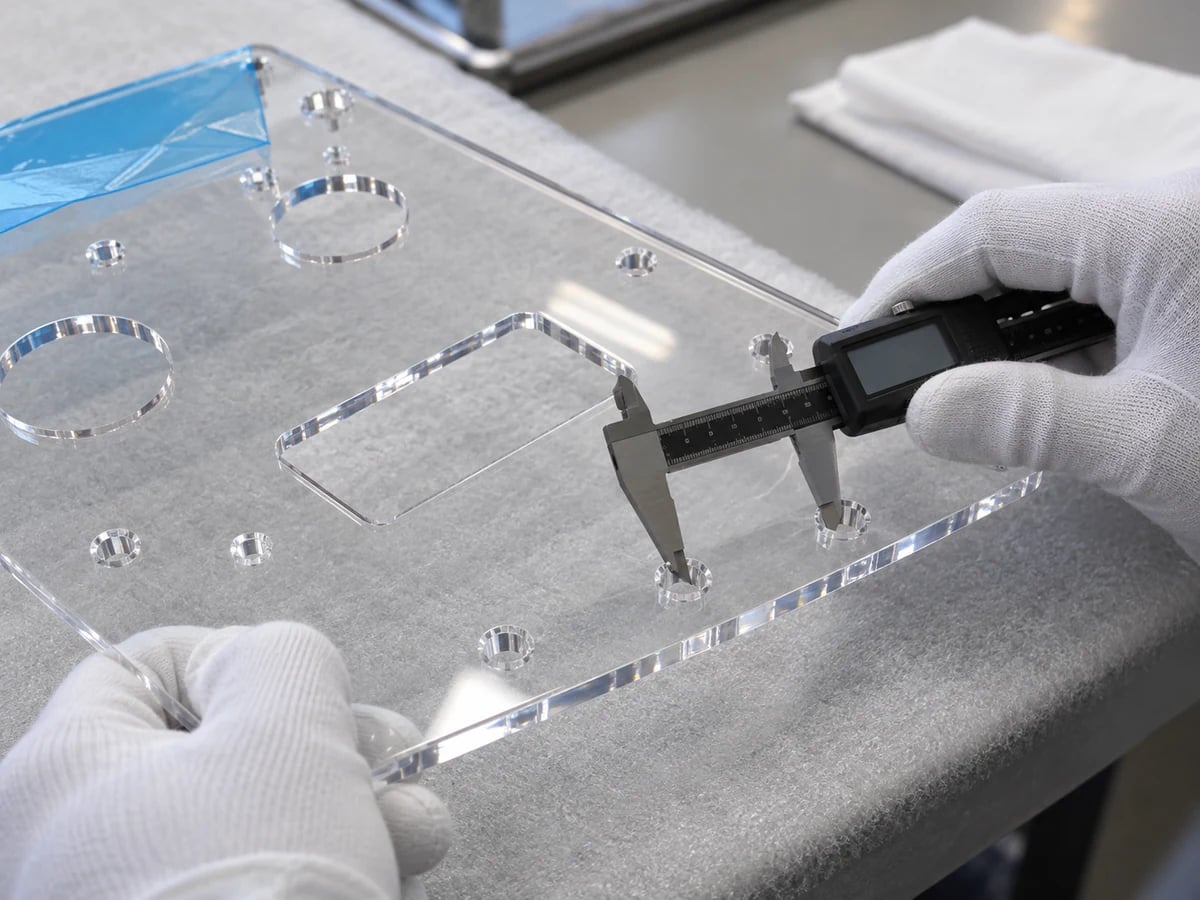
Bei der Sichtprüfung können Kratzer, Schleier, Risse, Absplitterungen, Blasen an den Verbindungsstellen, Polierspuren und Kantenklarheit festgestellt werden. Vereinbaren Sie Besichtigungsbedingungen und Abnahmemuster. Definieren Sie für die optische Leistung den Test, anstatt sich auf ein Foto zu verlassen. Die Inspektion der Sendung sollte auch bestätigen, dass eine Schutzverpackung Kontaktschäden verhindert.
Entscheiden Sie sich für Acryl, wenn Klarheit, poliertes Aussehen und unbeschichtete Oberflächenhärte ausschlaggebend sind. Ziehen Sie PC in Betracht, wenn Schlagfestigkeit und Zähigkeit wichtiger sind, vorbehaltlich der Qualitäts- und Anwendungsprüfung.
| Faktor | Acryl / PMMA | Polycarbonat |
|---|---|---|
| Optische Klarheit | Wird häufig aufgrund klarer Sicht- und Lichtwegkomponenten ausgewählt. | Klare Noten verfügbar; Überprüfen Sie die optischen Anforderungen an das Material und die Verarbeitung. |
| Oberflächenhärte | Im Allgemeinen härter als typischer unbeschichteter PC. | Beschichtungen und Sortenauswahl können das Oberflächenverhalten erheblich verändern. |
| Kratzfestigkeit | Nützlicher unbeschichteter Oberflächenwiderstand, aber Kratzer müssen trotzdem geschützt werden. | Unbeschichteter PC kann leichter zerkratzen; Bewerten Sie bei Bedarf beschichtete Optionen. |
| Schlagfestigkeit | Überprüfen Sie die Auswirkungen sorgfältig. PMMA ist im Allgemeinen spröder. | Wird oft für robuste Komponenten und Schutzanwendungen bevorzugt. |
| Sprödigkeit | Kanten, Kerben und Montagelasten bedürfen der Pflege. | Typischerweise besser in der Lage, Stöße und konzentrierte Verformungen zu tolerieren. |
| Polierbarkeit | Zugängliche Flächen und Kanten können optisch veredelt werden. | Möglicherweise ist eine andere Zielroute erforderlich. Validieren Sie das Ergebnis. |
| Lichtleiter / Displays | Oft ein nützlicher Ausgangspunkt für sichtbare und beleuchtete Teile. | Nützlich, wenn optische Anforderungen mit Robustheit in Einklang gebracht werden müssen. |
| Sicherheitspersonal | Die Eignung hängt von der Gefährdung der Maschine und den vorgeschriebenen Nachweisen ab. | Eine häufige Schutzmaterialoption; Die gesamte Absicherung muss noch validiert werden. |
| Kosmetisches Erscheinungsbild | Wird häufig für glänzend klare Baugruppen und Baugruppen mit polierten Kanten verwendet. | Nützlich, wenn Aussehen und mechanische Belastbarkeit kombiniert werden müssen. |
Technische Referenzen: Leitfaden zum PLEXIGLAS-Oberflächenvergleich
Entdecken Sie die Bearbeitung und Herstellung von Polycarbonat →Die Bewerbungsanforderungen bestimmen die Sortenauswahl, Veredelung und Dokumentation. Die Materialfamilie begründet keine Eignung für eine geregelte Verwendung.
Transparente Abdeckungen, Beobachtungskammern und Fluidteile mit Reinigungs- und Dokumentationspflicht.
Optische Blöcke, Fenster und Klarsichtgehäuse mit definierter Sicht- oder Lichtwegakzeptanz.
Schaufenster und transparente Gehäuse mit Montage- und Umgebungsprüfung.
Inspektionsfenster und Sensorabdeckungen mit Einbaulasten und Sichtbereichsanforderungen.
Lichtleiter und optische Komponenten, definiert durch die vorgesehene Beleuchtung und Leistungsprüfung.
Abdeckungen und Sichtfenster ausgewählt nach Temperatur, Reinigungsmitteln und Auflagebedingungen.
Verteiler und Strömungsüberwachungsteile mit chemischer Kompatibilität und vereinbarter Dichtheits- oder Druckprüfung.
Transparente Prototypen für Passform, Aussehen, Montage und Anwendungsvalidierung.
Verwenden Sie frühe Teile, um die visuelle Referenz und das Montageverhalten sowie die Abmessungen festzulegen.
Validieren Sie Aussehen, Transparenz, Abmessungen, Montage und alle erforderlichen Lichtdurchlässigkeits- oder Anwendungstests.
Entdecken Sie diesen Service →Genehmigen Sie den Bestand, die Endbearbeitungsmethode und den Inspektionsumfang für Instrumente, Abdeckungen und spezielle transparente Komponenten.
Kontrollieren Sie Qualitäts-, Revisions-, Bearbeitungs- und Endbearbeitungsänderungen mit konsistenten visuellen Referenzen und geschützter Verpackung.
Bei Acrylteilen reicht die Maßhaltigkeit allein nicht aus. Klarheit, Beanspruchung, Kanten und Handhabung müssen während des gesamten Herstellungsprozesses berücksichtigt werden.
Überprüfen Sie spröde Merkmale, Unterstützung und Zugang zum Fräser, bevor Sie sich auf die Route einigen.
Wählen Sie das Material anhand der Geometrie, des Finishs und der anschließenden Montage aus.
Passen Sie den Prozess an Taschen, Profile und Rotationsmerkmale an.
Identifizieren Sie Sichtbereiche und Akzeptanzkriterien frühzeitig.
Bestätigen Sie die Methode, Machbarkeit und Endreferenz für jedes Projekt.
Verbinden Sie Geometrie-, Spann-, Endbearbeitungs-, Reinigungs- und Montagelasten.
Nutzen Sie genehmigte Erstartikel und kontrollierte Revisionen für Nachbestellungen.
Vereinbaren Sie Maß- und Aussehensprüfungen, die den Kundenanforderungen entsprechen.
Spezifische Lagerverfügbarkeit, optische Leistungsfähigkeit, Dokumentation, Prüf- und Lieferverpflichtungen werden im Angebot bestätigt. Die dargestellten Konzepte stellen weder frühere Kundenprojekte noch gemessene TOPS-Produktionsergebnisse dar.
Der Ablauf verbindet die Zeichnung mit der Oberflächenabnahme und einem geschützten fertigen Bauteil. Für den tatsächlichen Teil werden Freigabepunkte und bedingte Vorgänge vereinbart.
Direkte Antworten zu den Themen PMMA-Bestand, Bearbeitung, Polieren, Haarrissbildung und Auswahl transparenter Teile.
Ja. Acryl ist die gebräuchliche Bezeichnung für Polymethylmethacrylat (PMMA). Genaue Qualitäten, Farben, Beschichtungen und Lagerrouten können dennoch unterschiedliche Eigenschaften haben.
Es handelt sich um unterschiedliche Lagerherstellungswege. Gegossenes Acryl wird oft für komplexe Präzisionsbearbeitungen bevorzugt; Extrudierte Platten eignen sich für einfachere Profile. Bestätigen Sie die tatsächlichen Güte-, Dicken- und Spannungsanforderungen.
Acryl kann gut bearbeitet werden, Sprödigkeit, Hitze und Oberflächenschutz erfordern jedoch Pflege. Werkzeugausstattung, Halterung und Spanabfuhr müssen zum Teil passen.
Ja. Beim Fräsen entstehen Taschen, Profile und mehrflächige Details; Das Drehen eignet sich für kreisförmige Elemente und zylindrische Rohlinge. Die Geometrie und die optischen Anforderungen bestimmen die Streckenführung.
Reduzieren Sie das Risiko von Rissen, indem Sie Lagerbestand, Unterstützung, Wärme, Eckradien, Lochqualität und Montagelasten überprüfen. Ohne Berücksichtigung des tatsächlichen Designs und der Exposition kann kein Prozess garantieren, dass keine Risse entstehen.
Für eine bessere Übersichtlichkeit können geeignete Flächen und Kanten bearbeitet werden. Zugang, Geometrie, Beanspruchung und die erforderliche optische Prüfung bestimmen die Machbarkeit; Nicht jedes Gesicht muss poliert werden.
Eigenspannungen können mit Belastungen oder unverträglichen Chemikalien und Reinigungsmitteln interagieren und feine Risse verursachen. Überprüfen Sie die vollständige Bearbeitungs-, Endbearbeitungs-, Klebe- und Reinigungssequenz.
Acryl wird oft aufgrund seiner Klarheit und seines polierten Aussehens gewählt. PC wird oft aufgrund seiner Robustheit und Schlagfestigkeit ausgewählt. Wählen Sie die genaue Note für die Funktion und Umgebung aus.
Die Machbarkeit der Toleranz hängt von Geometrie, Größe, Lagerbestand, Spannung, Temperatur und Verarbeitung ab. Senden Sie die Zeichnung für eine merkmalsspezifische Bewertung, anstatt einen universellen Wert anzunehmen.
Ja, sofern PMMA zur vorgesehenen Funktion passt. Nutzen Sie Prototypen, um vor der Produktion Passform, Aussehen, Montage und alle optischen oder Umgebungsanforderungen zu validieren.
DEINE ZEICHNUNG. IHRE OBERFLÄCHENANFORDERUNGEN.
Laden Sie Ihr CAD-Modell oder Ihre CAD-Zeichnung hoch und geben Sie Qualität, Menge, kritische Toleranzen, optische oder kosmetische Anforderungen, Kantenbeschaffenheit, Klebeanforderungen und Anwendung an. Unser Team überprüft vor der Angebotserstellung die Bearbeitungs-, Endbearbeitungs- und Fertigungsstrategie.
Teilen Sie uns mit, ob gegossenes oder extrudiertes Material erforderlich ist, und geben Sie dabei auch Betriebstemperatur und Reinigung bzw. chemische Einwirkung an. Firma, Name, E-Mail und Telefonnummer sind erforderlich. Alle Projektdetails und beide Zeichnungs-Uploads sind optional.
info@tops-precision.comCAD- und 2D-Zeichnungs-Uploads: zusammen maximal 10 MB. Größere Dateien können per E-Mail geteilt werden. Vereinbaren Sie den vertraulichen Umgang mit Dateien, bevor Sie vertrauliche Zeichnungen senden.