Lösungsmittelverklebung
Für kompatible Acryl-/PMMA-, PVC- und ausgewählte ABS-Baugruppen. Enge Passform, saubere Kanten, kontrollierte Kapillarspalte, präzise Befestigungen und ausreichend Stabilisierungszeit bestimmen das Ergebnis.

ENTWICKELTE VERBINDUNGEN. KOMPLETTE BAUGRUPPEN.
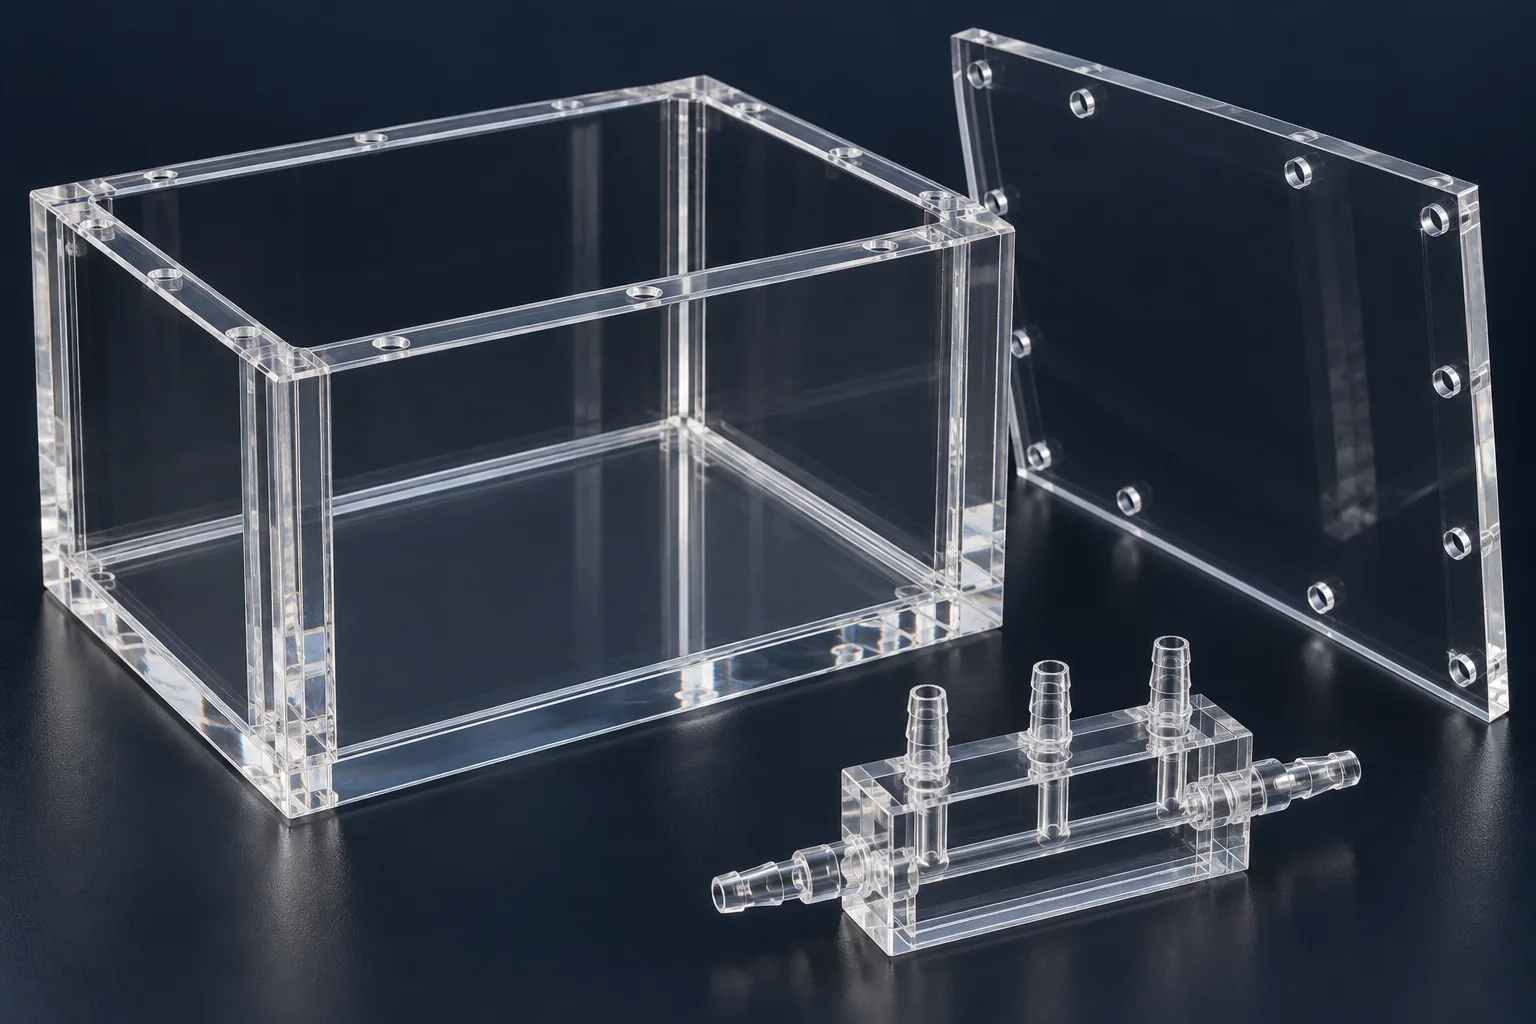
TOPS Plastics bietet kundenspezifische Kunststoffverbindungen und Montage für gefertigte Komponenten, Gehäuse, Gehäuse, Verteiler, Abdeckungen und transparente Baugruppen. Wir wählen die Verbindungsmethode entsprechend Ihren Kunststoffmaterialien, der Verbindungsgeometrie, der Festigkeit, dem Aussehen, der chemischen Belastung und dem Produktionsvolumen aus.
Separate Komponenten. Man dachte über die Versammlung nach.
01
Eine geklebte Baugruppe beginnt mit der Materialpaarung, der Verbindung und den Bedingungen, unter denen sie funktionieren muss. Wir gehen diese gemeinsam durch, bevor wir uns für eine Verbindungsroute entscheiden.
| Fähigkeit | Projektumfang |
|---|---|
| Verbindungsmethoden | Lösungsmittelverklebung, Strukturklebstoffe, UV-härtende Klebstoffe und mechanische oder hybride Verbindung, vorbehaltlich der Prüfung des Untergrunds und der Anwendung. |
| Materialien | Acryl / PMMA, Polycarbonat, PVC, ABS, PETG und andere ausgewählte kompatible Kunststoffe. Genaue Qualitäten und Zusatzstoffe sind wichtig. |
| Anwendungen | Kundenspezifische Gehäuse, Gehäuse, Verteiler, Maschinenschutz, Geräteabdeckungen und transparente Kammern. |
| Gemeinsame Anforderungen | Strukturelle Lastübertragung, Abdichtung, optisches Erscheinungsbild oder optische Klarheit mit vereinbarten Abnahmekriterien. |
| Produktion | Prototypenbaugruppen, Kleinserienfertigung und Wiederholungsproduktion mit definierter Montagereihenfolge. |
| Projekteingaben | Zusammenbauzeichnungen, CAD-Dateien, Einzelteilzeichnungen, Muster und Servicebedingungen. |
| Sekundäroperationen | CNC-Bearbeitung, Fräsen, Schneiden, ausgewähltes Polieren und Komponentenmontage, je nach Design. |
| Inspektion | Sicht- und Maßkontrollen; Passgenauigkeits-, Dichtheits- oder Funktionsprüfungen, sofern spezifiziert und vereinbart. |
02
Beim Kunststoffkleben werden einzelne Komponenten mithilfe eines kompatiblen Lösungsmittel- oder Klebstoffsystems zu einer fertigen Baugruppe zusammengefügt. Die beste Methode hängt vom Polymer, der Verbindungskonstruktion und der erforderlichen Leistung ab.
Beim Kleben mit Lösungsmittel werden kompatible thermoplastische Oberflächen weicher, sodass die Verbindung verschmelzen kann, wenn das Lösungsmittel austritt. Dabei kommt es auf Materialverträglichkeit, gute Passform und einen kontrollierten Auftragsprozess an; Es handelt sich nicht um eine universelle Methode für alle Kunststoffe.
Durch die Klebeverbindung entsteht eine separate ausgehärtete Schicht zwischen den Substraten. Dies kann das Füllen von Lücken oder das Verbinden unähnlicher Materialien unterstützen, wenn die Klebstoffchemie, die Oberflächenvorbereitung und die Aushärtung geeignet sind.
Das Kunststoffschweißen ist ein verwandter, aber unterschiedlicher Prozess: Es verbindet kompatible Thermoplaste durch Wärme oder andere Energie. Mechanische Befestigungselemente können auch Teil einer Baugruppe sein, wenn eine lösbare Verbindung oder ein alternativer Lastpfad erforderlich ist.
03
An erster Stelle steht die Materialverträglichkeit. Anschließend bewerten wir Belastung, Abdichtung, Aussehen, Zugang, Montagezeit und die Betriebsumgebung.
| Ihre Anforderung | Zu bewertende Route | Was muss überprüft werden |
|---|---|---|
| Klare Acrylbaugruppe | Kontrollierte Lösungsmittelverklebung oder ein kompatibler UV-härtender Klebstoff | Kantenzustand, Passform, Blasen, Trübung und Eigenspannung. |
| Strukturelle undurchsichtige Baugruppe | Ausgewählter Strukturklebstoff | Tatsächliche Substratqualitäten, Verbindungsfläche, Schälkräfte und Aushärtungsbedingungen. |
| PVC Chemie-Service-Komponente | Kompatibler Lösungsmittelkleber oder ein qualifiziertes Schweißverfahren | PVC-Sorte, chemische Belastung, Verbindungsgeometrie und Betriebsbewertung. |
| Wartungsfähige Montage | Mechanische Verbindungselemente oder Hybridverbindungen | Ausbauzugang, Kunststoffkriechen, Einsätze und Dichtungsstrategie. |
| PP- oder HDPE-Komponente | Spezialklebstoff mit qualifizierter Vorbereitung, Verschweißung oder Befestigung | Geringe Oberflächenenergie, Behandlungsbeständigkeit und Servicetests. |
| Unähnliche Materialien | Verträglichkeitsgeprüfter Kleber | Nicht übereinstimmende Wärmeausdehnung, Steifigkeit und chemische Beständigkeit. |
| Auslaufsichere Montage | Technische Lösungsmittel-, Schweiß- oder Klebeverbindung | Gemeinsame Kontinuität und eine vereinbarte Dichtheitsprüfung; Das Aussehen allein reicht nicht aus. |
| Kosmetische transparente Verbindung | UV-Klebstoff oder kontrollierte Lösungsmittelklebung | Lichtdurchlässigkeit, sichtbare Klebelinie und optische Akzeptanz. |
04
Wir wählen für die Montage ein Verbindungssystem und nicht für jeden Kunststoff einen Kleber.
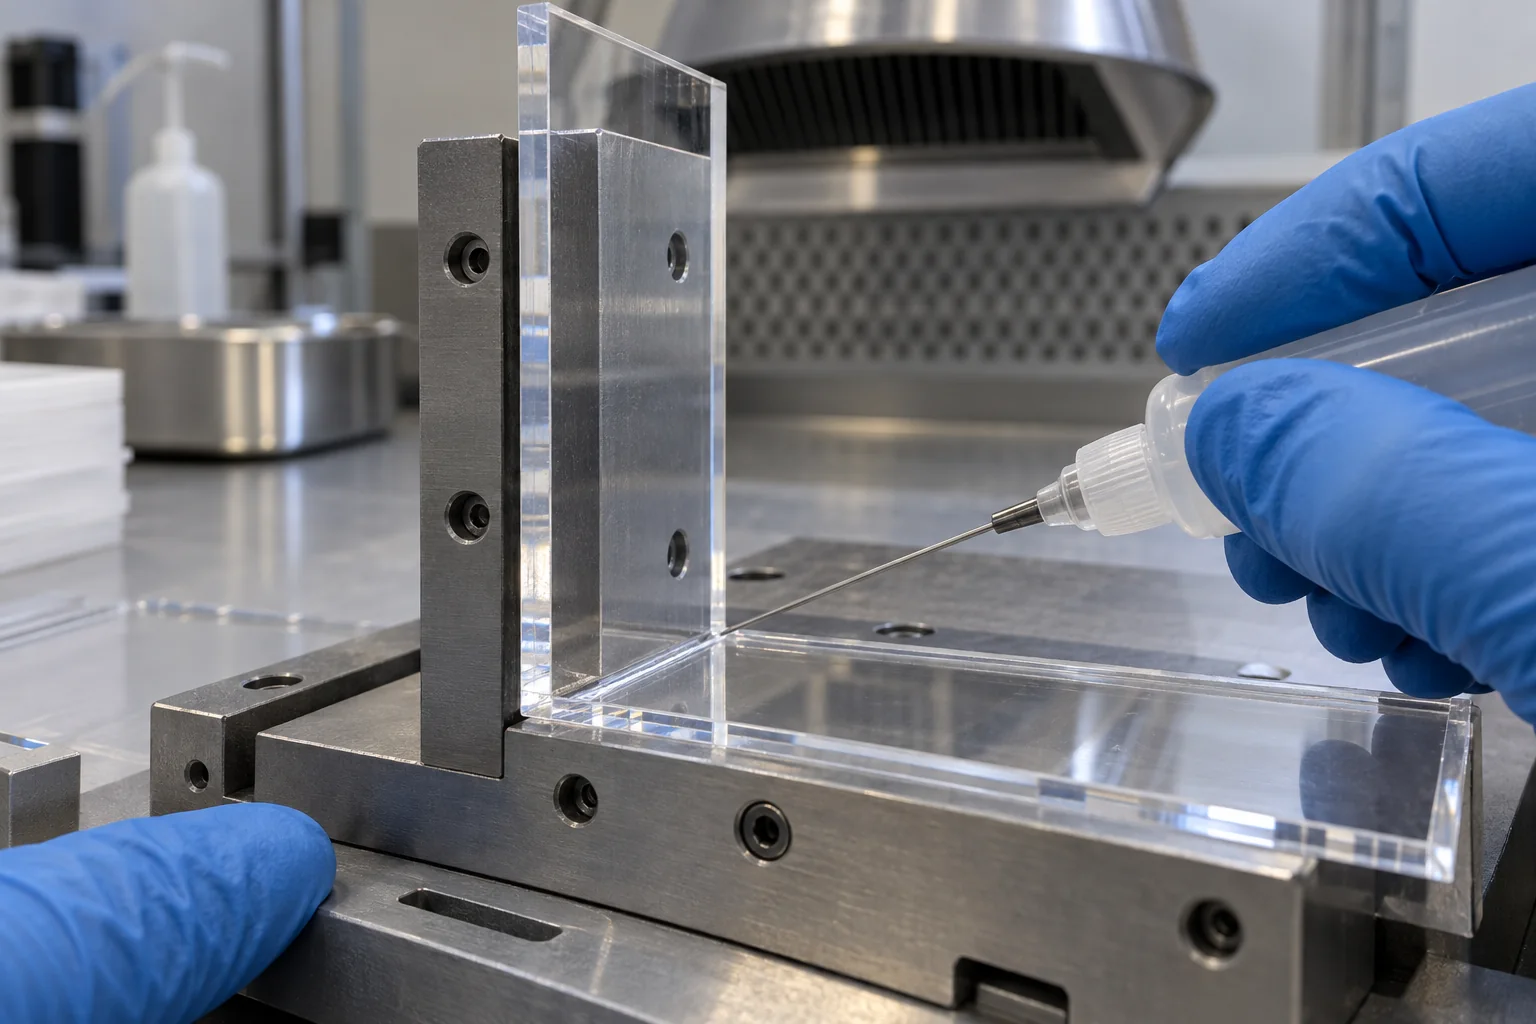
Für kompatible Acryl-/PMMA-, PVC- und ausgewählte ABS-Baugruppen. Enge Passform, saubere Kanten, kontrollierte Kapillarspalte, präzise Befestigungen und ausreichend Stabilisierungszeit bestimmen das Ergebnis.
Für ausgewählte konstruktive, fugenfüllende oder materialfremde Verbindungen. Epoxid-, Polyurethan-, Acryl- und Spezialsysteme bieten unterschiedliche Steifigkeit, Schlagfestigkeit und chemisches Verhalten; Jedes erfordert eine substratspezifische Überprüfung.
Für kompatible transparente und optische Baugruppen, bei denen das aushärtende Licht den Klebstoff erreichen kann. Wellenlänge, Substrattransmission, Bindungstiefe und Schattenbereiche bestimmen die Aushärtungsstrategie.
Für abnehmbare Baugruppen, schwer zu verklebende Untergründe oder Lastpfade, die von Befestigungselementen profitieren. Eine Hybridfuge kann die Befestigung mit Kleber oder einem separaten Dichtungssystem kombinieren.
Der vorgeschlagene Klebstoff, das Lösungsmittel, die Vorbereitungsmethode und der Aushärtungsplan werden für Ihre speziellen Materialien bestätigt. Die Prozessverfügbarkeit und etwaige spezielle Behandlungs- oder Prüfanforderungen werden vor der Produktion vereinbart.
05
Das Folgende ist eine allgemeine Auswahlhilfe und keine Garantie für die Haftfestigkeit. Sorte, Füllstoffe, Beschichtungen, Verunreinigungen und Einsatzbedingungen können das Ergebnis verändern.
| Kunststoff | Allgemeine Verbindungsschwierigkeiten | Methoden und Überlegungen |
|---|---|---|
| Acryl / PMMA | Oft vergleichsweise einfach | Kompatibler Lösungsmittel- oder UV-Kleber; Schützen Sie optische Oberflächen und bewältigen Sie die Bearbeitungsbelastung. |
| ABS | Oft vergleichsweise einfach | Ausgewählte Lösungsmittel- oder Klebstoffsysteme; Formulierung und Aussehen prüfen. |
| PVC | Oft vergleichsweise einfach | Kompatibler Lösungsmittelkleber oder Schweißkleber; Bestätigen Sie die starre/flexible Sorte und den chemischen Einsatz. |
| PETG | Oft beherrschbar | Ausgewählte Lösungsmittel- oder Klebstoffsysteme; Spannungsrissbildung und optische Verträglichkeit bestätigen. |
| Polycarbonat | Erfordert Pflege | Ausgewählte Klebstoffe oder qualifizierte Lösungsmittelsysteme; Spannungsrisse in der Umgebung sind ein zentrales Problem. |
| Nylon | Erfordert Pflege | Sorte, Feuchtigkeitskonditionierung, Vorbereitung und Klebstoffverträglichkeit beeinflussen die Haftung. |
| Delrin / POM | Schwierig | Chemisch resistente Oberfläche; Möglicherweise sind eine spezielle Vorbereitung und eine Klebstoffqualifikation erforderlich. |
| HDPE | Schwierig | Geringe Oberflächenenergie; Bewerten Sie Spezialklebstoffe, qualifizierte Behandlung, Schweißen oder Befestigung. |
| Polypropylen / PP | Schwierig | Geringe Oberflächenenergie; Standard-Allzweckklebstoffe benetzen oder haften möglicherweise nicht zuverlässig. |
| PTFE / Teflon | Sehr schwierig | Extrem niedrige Oberflächenenergie; spezielle Behandlung und Qualifizierung oder ein anderes Verbindungsdesign. |
06
Diese Materialien können gerade deshalb nützlich sein, weil sie Adhäsion oder Chemikalien widerstehen. Dasselbe Verhalten macht eine zuverlässige Klebeverbindung anspruchsvoller.
Eine niedrige Oberflächenenergie schränkt die Benetzung durch viele gewöhnliche Klebstoffe ein. Möglicherweise ist ein Spezialsystem oder ein qualifizierter Aktivierungsprozess erforderlich.
Seine niederenergetische Oberfläche und Flexibilität erfordern eine sorgfältige Auswahl des Klebstoffs und eine Verbindung, die Bewegungen aufnimmt.
Die chemische Beständigkeit und die Oberflächenchemie erschweren allgemeine Klebeverbindungen. Gehen Sie nicht davon aus, dass ein Klebstoff, der auf ABS funktioniert, auch auf POM funktioniert.
Aufgrund der sehr geringen Oberflächenenergie ist die Verklebung besonders schwierig. Eine spezielle Oberflächenbehandlung kann erforderlich sein und muss für die Anwendung validiert werden.
Plasma, Korona, Flammbehandlung, chemische Behandlung und Grundierungen sind mögliche Vorbereitungswege für ausgewählte Substrate. Sie sind nicht austauschbar und ihre Verfügbarkeit, Prozesskontrolle und Haltbarkeit müssen bestätigt werden. Wir betrachten sie nicht als automatische Lösungen oder gehen von einer Behandlungsfähigkeit ohne Projektprüfung aus.
Für einige PP- und HDPE-Baugruppen ist kompatibles thermoplastisches Schweißen oder mechanische Befestigung der praktischere Weg. Spezialklebstoffe können einige Typen ohne besondere Aktivierung verkleben, Lieferantendaten und Tests an den tatsächlichen Teilen bleiben jedoch weiterhin unerlässlich.
07
Auf einer sauber aussehenden Oberfläche können sich immer noch Trennmittel, Bearbeitungskühlmittel, Öl oder Fingerabdrücke befinden. Ein starker Kleber kann eine ungeeignete Schnittstelle nicht ausgleichen.
Identifizieren Sie beide Polymerqualitäten, Füllstoffe, Beschichtungen und etwaige Schutzfilme.
Überprüfen Sie die Passflächen auf Beschädigung, Verschmutzung und Restspannung.
Mit einer Methode reinigen, die mit dem Kunststoff- und Klebstoffsystem kompatibel ist.
Bereiten Sie die Verbindungsflächen nur so vor, wie es das gewählte Verfahren erfordert.
Tragen Sie bei Bedarf eine spezielle Grundierung oder eine qualifizierte Behandlung auf.
Geben Sie das Lösungsmittel oder den Klebstoff in kontrollierter Menge und Deckung ab.
Befestigen Sie die Baugruppe und halten Sie die vereinbarten Aushärtungs- oder Stabilisierungsbedingungen ein.
Überprüfen Sie die fertige Verbindung und bewahren Sie die erforderlichen Prozessaufzeichnungen auf.
Staub, Fett und Trennmittel können die Benetzung verhindern. Auch Kühlmittelrückstände, Fingerabdrücke, ungleichmäßige Rauheit und zurückgebliebene Reinigungsflüssigkeit können die Haftung oder das Erscheinungsbild beeinträchtigen. Bei der Handhabung nach der Vorbereitung müssen die Klebeflächen sauber bleiben.
Abrieb und Abwischen mit Lösungsmitteln sind keine allgemeingültigen Anweisungen. Das Abschleifen einer transparenten Oberfläche kann das Erscheinungsbild beeinträchtigen, während ein inkompatibles Lösungsmittel bei Polycarbonat und anderen beanspruchten Kunststoffen zu Rissen oder Rissen führen kann. Nutzen Sie substratspezifische Lieferantenempfehlungen und qualifizierte Versuche.
08
Die Gelenkgeometrie sollte die Last über einen nützlichen Klebebereich verteilen und Schäl-, Spalt- und Einklemmspannungen reduzieren. Überprüfen Sie die Verbindung, bevor Sie die einzelnen Teile bearbeiten.
Überlappungsverbindungen und unterstützte Überlappungen verteilen die Last häufig besser als eine kleine Stoßverbindung. Mehr Fläche hilft nur, wenn der Klebstoff die gesamte Fuge benetzt und aushärtet.
Entwerfen Sie den Lastpfad so, dass verteilte Scherung oder Kompression begünstigt wird. Nicht unterstützte Kanten können Spannungen konzentrieren und eine Fugenöffnung auslösen.
Nutzen Sie den Abstand, der für das ausgewählte System erforderlich ist. Eine Lösungsmittel-Kapillarverbindung und ein spaltfüllender Strukturklebstoff erfordern unterschiedliche Passungen.
Schultern, Falze, Laschen und Positionierungsmerkmale können die Position steuern und die Abhängigkeit von der Klemmkraft verringern. Halten Sie sie mit der Montagereihenfolge kompatibel.
Ziehen Sie verformte Teile nicht zusammen und fangen Sie Spannungen in der Verbindung ein. Berücksichtigen Sie Toleranzen, thermische Bewegung und Schrumpfung beim Aushärten.
Geben Sie eingeschlossener Luft und überschüssigem Material einen kontrollierten Fluchtweg. Planen Sie den Zugang zur Abgabe, Inspektion und zum Aushärten, insbesondere in geschlossenen Kanälen.
Geeignete Übergänge verwenden und im Stoßbereich abstützen. Scharfe Ecken, abrupte Abschnittsänderungen und lokale Belastungen können eine ansonsten solide Baugruppe schwächen.
Kleiner Klebebereich; Öffnungslasten können sich an der Schnittstelle konzentrieren.
Überlappung verteilt die Last; Entwerfen Sie den Spalt und verwalten Sie die Kantenablösung.
Die Diagramme zeigen Lastpfadkonzepte und keine zugelassenen Abmessungen. Klebeüberlappung, Spalt, Wandstärke und Befestigungen müssen auf die tatsächlichen Materialien und Belastungen abgestimmt sein.
09
Es gibt keinen einzigen, stärksten Kleber für jede Baugruppe. Definieren Sie, was das Gelenk leisten soll und wie der Erfolg gemessen wird.
Identifizieren Sie statische, zyklische, Stoß- und Schällasten, Lastrichtung, Steifigkeit und sicherheitsrelevante Anforderungen. Geben Sie an, ob ein Probekörper- oder ein Zusammenbautest erforderlich ist.
Geben Sie Medium, Druck bzw. Vakuum, Einwirkzeit, Temperatur und zulässige Leckage an. Eine optisch durchgehende Naht stellt keine Druckstufe dar.
Definieren Sie sichtbare Flächen, akzeptable Blasen, Trübung, Auspressen und das Erscheinungsbild der Verbindungslinie. Vereinbaren Sie bei Bedarf ein Muster oder einen visuellen Abnahmestandard.
Listen Sie Chemikalien, Konzentration, Reinigungsmittel, Einwirkungsdauer und Dauer- oder Spitzentemperaturen auf. Bewerten Sie beide Untergründe und das ausgehärtete Verbindungssystem.
10
Transparente Verbindungen haben zwei Aufgaben: Sie halten die Baugruppe zusammen und wahren das für die Anwendung erforderliche Erscheinungsbild.
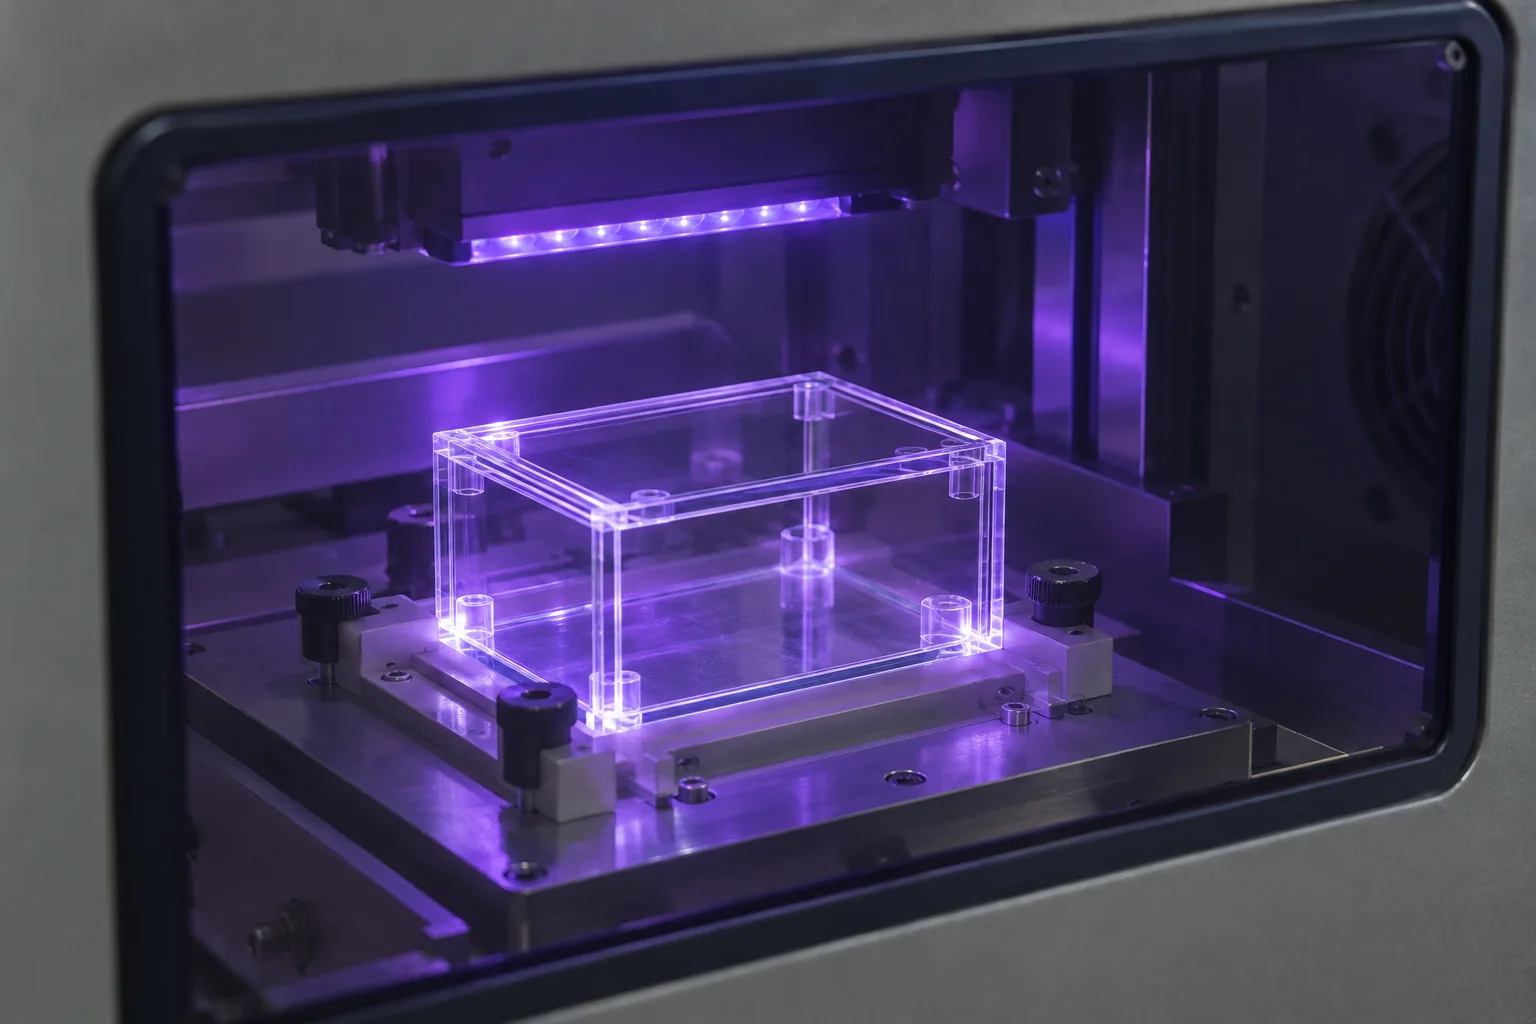
Bei kompatiblen Acrylbaugruppen tragen Kantenvorbereitung, Passform, Kapillarfluss und Befestigungen zur Bildung einer sauberen Naht bei. Überschüssiges Lösungsmittel, schlechte Passform oder Restspannung können Blasen, Weißfärbung oder Haarrisse verursachen.
Bei ausgewählten transparenten Baugruppen kann eine kontrollierte Klebeschicht für eine saubere sichtbare Verbindung sorgen. Überprüfen Sie die tatsächliche Materialdurchlässigkeit bei der Aushärtungswellenlänge und bestätigen Sie die Aushärtung in allen Verbindungsbereichen.
Klarsichtkammern, Gehäuse, Geräteabdeckungen, Instrumentenfenster, Displaygehäuse und ausgewählte Klarsichtverteiler benötigen eine definierte optische und funktionale Spezifikation.
Planen Sie die Bearbeitung, das Laserschneiden und Polieren vor dem Verkleben. Diese Vorgänge können Spannungen hinterlassen oder die Kantenpassung verändern; Verwenden Sie eine kompatible Handhabung, Reinigung und Verpackung.
Klares Polycarbonat ist nicht mit Acryl/PMMA austauschbar. Ein Acryllösungsmittelprozess kann eine Polycarbonatkomponente beschädigen. Unterschiedliche klare Polymere erfordern ein kompatibles System und Tests auf Haarrisse, Trübung und Bewegung.
UV-blockierende Sorten, Beschichtungen, dicke Abschnitte und schattige Ecken können eine vollständige Lichthärtung verhindern. Eine Nachhärtung ist nur dort möglich, wo das spezifische Klebstoffsystem dies unterstützt; sichtbare Transparenz allein beweist nicht die UV-Durchlässigkeit.
Leitfaden zum Material Acryl / PMMA →11
Wir überprüfen mehrteilige Baugruppen von der einzelnen Bauteilgeometrie bis hin zur fertigen Verbindung und den Anforderungen an die Handhabung.
Durchsichtige Gerätegehäuse mit kontrollierter Eckausrichtung und sichtbaren Nahtanforderungen.
Hergestellte transparente Kammern mit Zugang, Abdichtung und vereinbarten Servicebedingungen.
Mehrteilige Gehäuse, die maschinell bearbeitete Elemente und verbundene Platten kombinieren.
Maßgeschneiderte Abdeckungen und Schutzplatten mit geklebten Halterungen oder Positionierungselementen.
Ausgewählte mehrteilige Strömungskomponenten mit definierter Kanalgeometrie und Leckkriterien.
Transparente Schutzvorrichtungen und Schutzbaugruppen mit Montage- und Wartungszugangsanforderungen.
Maßgeschneiderte Halterungen, Kammern und Gerätekomponenten aus den angegebenen Materialien.
Ausgewählte Baugruppen im Hinblick auf Medien, Druck, Temperatur und Reinigungsbedingungen überprüft.
Transparente Fenster und Rahmen mit vereinbarter optischer und optischer Abnahme.
Präzisionskomponenten, montiert mit definierten Bezugs- und Passungsbeziehungen.
Vorgefertigte Behälter mit konstruierten Eckverbindungen und Handhabungsanforderungen.
Bearbeitete Platten, Halterungen und Gehäuse werden zu einer fertigen Komponente zusammengefügt.
12
Vergleichen Sie die gesamten Montageanforderungen, einschließlich Materialkompatibilität, Reparaturzugang, Aussehen und Betriebsumgebung.
| Verbindungsmethode | Wo es passt | Haupteinschränkungen |
|---|---|---|
| Lösungsmittelverklebung | Eng anliegende kompatible Thermoplaste, einschließlich ausgewählter Acryl- oder PVC-Baugruppen. | Materialspezifisch; Passform, Lösungsmittelverträglichkeit, Eigenspannung und Stabilisierung sind von Bedeutung. |
| Strukturklebstoff | Ausgewählte tragende, spaltfüllende und materialfremde Verbindungen. | Vorbereitung, Klebespalt, Klebeeigenschaften und vollständige Aushärtung müssen kontrolliert werden. |
| UV-Kleber | Kompatible transparente Baugruppen mit Lichtzugang und optischen Anforderungen. | Die Durchlässigkeit des Substrats und schattige Klebebereiche können die Aushärtung einschränken. |
| Kunststoffschweißen | Kompatible thermoplastische Baugruppen, oft für PP, PE oder PVC in Betracht gezogen. | Benötigt einen geeigneten qualifizierten Prozess; Hitze, Verformung und Zugang können die Geometrie beeinflussen. |
| Mechanische Befestigung | Abnehmbare Verbindungen, schlechte Klebstoffverträglichkeit oder direkte mechanische Haftung. | Lokale Spannungen, Kriechen, Einsätze, Dichtung und Montagedrehmoment erfordern Aufmerksamkeit. |
| Hybridfügen | Baugruppen, die Lastübertragungs-, Dichtungs- oder Positionierungsfunktionen kombinieren. | Die Aufgaben des Klebers, der Dichtung und der Befestigungselemente müssen klar definiert sein. |
13
Schweißen kann eine Prüfung wert sein, wenn eine kompatible thermoplastische Verbindung gegenüber einer separaten Klebeschicht bevorzugt wird, insbesondere bei ausgewählten PP-, PE- und PVC-Baugruppen.
Es eignet sich möglicherweise für chemische oder gefertigte thermoplastische Baugruppen, bei denen Material, Verbindungszugang und Geometrie einen qualifizierten Schweißprozess unterstützen. Die Substratqualitäten müssen kompatibel sein und Wärmeeintrag, Verbindungsvorbereitung und Verformung müssen kontrolliert werden.
Schweißen ist nicht automatisch stärker oder dichter als Kleben. Vereinbaren Sie den verfügbaren Prozess, die Akzeptanzkriterien und alle erforderlichen Funktionstests für die spezifische Baugruppe. Bei gemischten Kunststoffen, optischen transparenten Verbindungen oder wärmeempfindlichen Teilen kann eine andere Methode besser geeignet sein.
Besprechen Sie den gesamten Weg der Kunststoffherstellung →14
Manchmal mit einem ausgewählten Kleber und einer Verbindung, die für beide Materialien ausgelegt ist. Ein passendes Aussehen begründet keine chemische Kompatibilität.
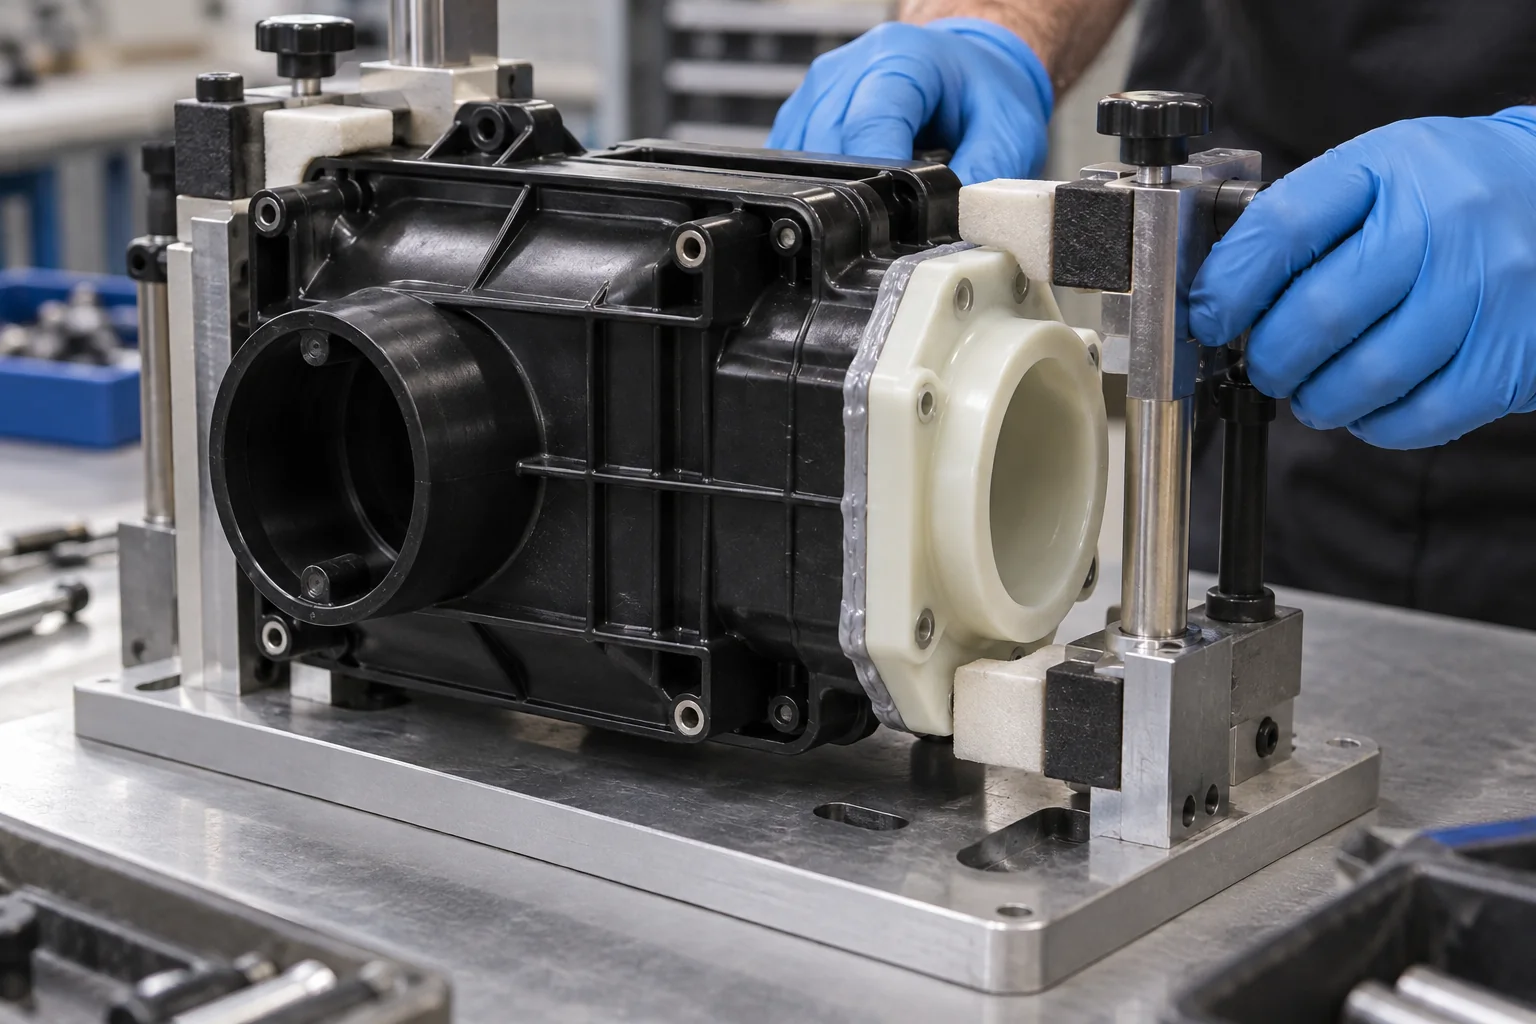
Geben Sie sowohl die genauen Qualitäten als auch die Beschichtungen und Füllstoffe an. Die Kompatibilität muss jede Schnittstelle abdecken, nicht nur ein Substrat.
Unterschiedliche Wärmeausdehnungen und Steifigkeiten können bei Temperaturänderungen oder Belastungen zu Spannungen führen. Ein geeigneter Kleber und ein geeigneter Spalt können dabei helfen.
Schrumpfung beim Aushärten, Hitze, Lösungsmitteleinwirkung und Einspannung der Vorrichtung können die Ausrichtung, innere Spannung und das Erscheinungsbild beeinträchtigen.
Bewerten Sie die tatsächlichen Substrate mit relevanten Chemikalien, Temperaturzyklen und Belastungen. Ein Handhabungsversuch bei Raumtemperatur berechtigt nicht zu einem langfristigen Einsatz.
15
Die Inspektion folgt einem vereinbarten Plan, der die Verbindung, die fertigen Abmessungen und die für Ihre Anwendung wichtigen Funktionen umfasst.
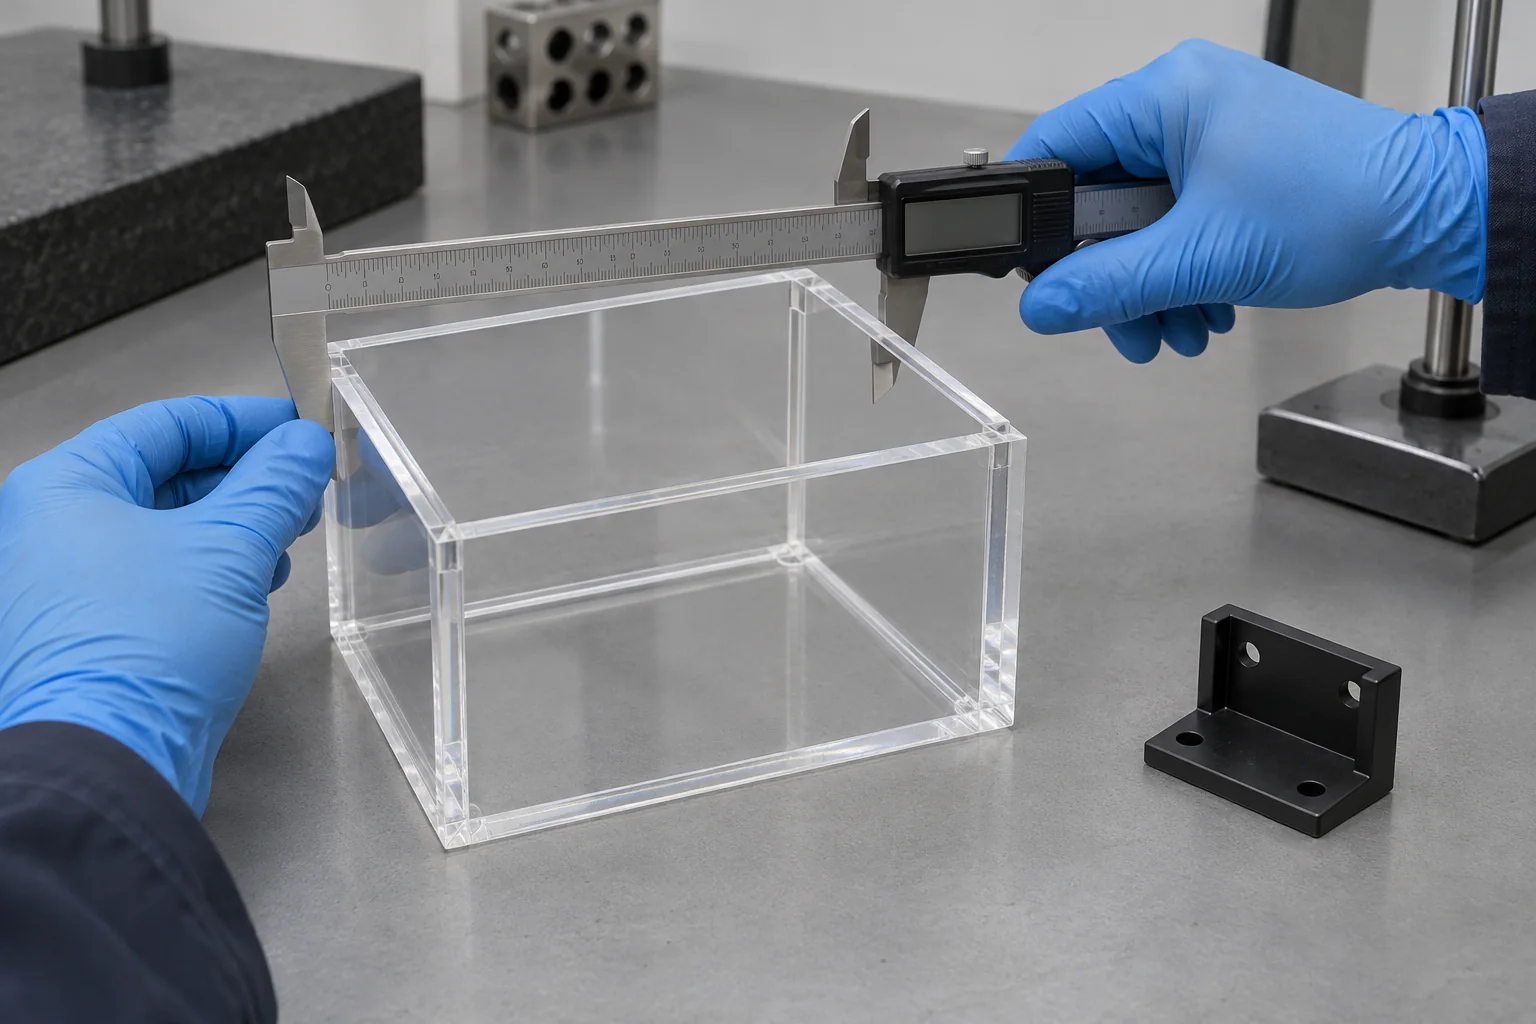
Überprüfen Sie die Materialidentifikation, Zeichnungsüberarbeitungen und gemeinsame Anforderungen.
Überprüfen Sie vor dem Zusammenfügen die Vorbereitung und Handhabung der Oberfläche.
Überprüfen Sie den Standort, die Ausrichtung und den Sitz der Komponenten.
Kontrollieren Sie den Klebstoff- oder Lösungsmittelauftrag und die angegebenen Aushärtungsbedingungen.
Überprüfen Sie sichtbare Kontinuität, Blasen, Hohlräume und überschüssiges Material.
Überprüfen Sie Abmessungen, Ausrichtung, Trübung, Risse und Haarrisse.
Führen Sie bei Bedarf vereinbarte Pass-, Dichtheits- oder Funktionsprüfungen durch.
Zeichnen Sie spezifizierte Ergebnisse auf und geben Sie die Baugruppe anhand der Akzeptanzkriterien frei.
Reinigen und schützen Sie Gelenke und optische Oberflächen zum Verpacken.
Eine Sichtprüfung gibt keinen Aufschluss über die Haftfestigkeit oder Lebensdauer. Wenn Festigkeits-, Dichtheits- oder Funktionstests erforderlich sind, definieren Sie vor dem Angebot die Methode, die Probenmenge, das Medium, den Druck, die Dauer, die Temperatur und die Erfolgskriterien.
Für eine zerstörende Prüfung sind möglicherweise zusätzliche Teile oder repräsentative Coupons erforderlich. Etwaige Laboruntersuchungen, Zertifizierungen oder Sonderprüfungen müssen ausdrücklich vereinbart werden; Dies ist in einem Standard-Montageauftrag nicht vorgesehen.
16
Der erste Bau legt eine praktikable Verbindungs- und Montagesequenz fest. Die Wiederholungsproduktion erfordert einen kontrollierten Prozess, der diese Entscheidungen bewahrt.
Überprüfen Sie Passform, Aussehen, Abdichtung und Verbindungsgeometrie anhand realer Materialien. Nutzen Sie die Ergebnisse, um das Komponentendesign und die Akzeptanzkriterien zu verfeinern.
Führen Sie wiederholbare Vorrichtungen, Vorbereitungsanweisungen und eine praktische Aushärtungssequenz ein. Planen Sie die Handhabung und Inspektion entsprechend der Chargenmenge.
Kontrollieren Sie Materialidentität, Klebstoffcharge und Haltbarkeit, Vorbereitung, Dosierung, Vorrichtungszustand und Aushärtung. Bewahren Sie die vereinbarten Rückverfolgbarkeits- und Inspektionsaufzeichnungen auf.
17
Anwendungen leiten die Fügespezifikation. Die Nutzung in der Industrie allein stellt keine behördliche Genehmigung oder Eignung für einen bestimmten Dienst dar.
Kundenspezifische Gehäuse, Halterungen und transparente Baugruppen. Definieren Sie Reinigung, Kontakt und ggf. erforderliche Materialdokumentation.
Abdeckungen, Schutzvorrichtungen, Gehäuse und verbundene Halterungen für Installation und Wartung.
Instrumentengehäuse, Panels und Isolierbaugruppen mit definierten Temperatur- und Kompatibilitätsanforderungen.
Ausgewählte Kanäle, Kammern und Verteiler werden auf Medien, Leckagen und Betriebsbedingungen überprüft.
Kundenspezifische Schutzvorrichtungen, Sensorgehäuse und Vorrichtungskomponenten mit Ausrichtungs- und Bewegungsanforderungen.
Transparente Kammern und Instrumentenkomponenten mit vereinbarten Sauberkeits-, Sichtbarkeits- und Dimensionskriterien.
18
Bringen Sie die Teilegeometrie und die Montageanforderung in die gleiche Zeichnungsprüfung ein. Unser Fokus liegt auf einer herstellbaren Verbindung und einem klaren Abnahmeplan.
Überprüfen Sie die Qualität des Untergrunds und die Umgebung, bevor Sie sich für eine Verbindungsmethode entscheiden.
Koordinieren Sie die Bearbeitung, den Zuschnitt und die Montage der Komponenten so, dass die passenden Merkmale die Verbindung unterstützen.
Berücksichtigen Sie optische Flächen, Nahtbild und spannungsempfindliche klare Kunststoffe.
Definieren Sie Reinigung, Handhabung und alle ausgewählten Grundierungs- oder Behandlungsanforderungen.
Bewerten Sie Überlappung, Spalt, Ausrichtung, Entlüftung und den Lastpfad vor der Produktion.
Nutzen Sie frühe Builds, um Vorrichtungen, Reihenfolge und wiederholbare Prozessbedingungen festzulegen.
Vereinbaren Sie Abmessungen, Sichtabnahmen und eventuelle besondere Funktionsprüfungen.
Koordinieren Sie die Komponenten und die fertige Baugruppe durch eine einzige Projektüberprüfung.
19
Ein dokumentierter Ablauf verbindet die Zeichnung, den Fügeprozess und die fertige Baugruppe.
Laden Sie CAD-Dateien, Komponentenzeichnungen und eine Montagezeichnung hoch.
Bestätigen Sie beide Kunststoffe, genaue Qualitäten und etwaige Oberflächenbeschichtungen.
Überprüfen Sie die Gelenkgeometrie, die Ausrichtung und den Montagezugang.
Definieren Sie Anforderungen an Festigkeit, Aussehen, Versiegelung und Service.
Wählen und qualifizieren Sie die entsprechende Verbindungsroute.
Bearbeiten oder schneiden Sie die einzelnen Komponenten nach dem vereinbarten Design.
Bereiten Sie die Kontaktflächen vor und schützen Sie sie.
Wenden Sie das Verbindungssystem an und positionieren Sie die Teile in der Vorrichtung.
Halten Sie die angegebenen Aushärtungs- oder Stabilisierungsbedingungen ein.
Überprüfen Sie das Aussehen, die Ausrichtung und die Endabmessungen der Verbindung.
Führen Sie vereinbarte Pass-, Dichtheits- oder Funktionsprüfungen durch.
Reinigen, schützen und verpacken Sie die fertigen Baugruppen.
20
Kunststoffklebungen verbinden einzelne Kunststoffkomponenten mithilfe eines kompatiblen Lösungsmittel- oder Klebstoffsystems. Lösungsmittelklebungen verschmelzen geeignete Oberflächen, wenn das Lösungsmittel austritt; Bei der Klebeverbindung bleibt eine separate ausgehärtete Verbindungsschicht erhalten.
Acryl / PMMA, ABS und PVC bieten oft vergleichsweise einfache Optionen mit kompatiblen Systemen. Auch PETG kann geeignet sein. Genaue Qualität, Oberflächenbeschaffenheit, Verbindungsdesign und Serviceanforderungen bestimmen weiterhin den Prozess.
PP, HDPE, POM und insbesondere PTFE sind mit vielen Allzweckklebstoffen schwierig. Sie erfordern möglicherweise einen Spezialkleber, eine qualifizierte Vorbereitung oder eine andere Verbindungsmethode wie Schweißen oder Befestigen.
Die Lösungsmittelbindung macht kompatible thermoplastische Oberflächen weich, sodass sie verschmelzen können. Beim Kleben wird ein separates ausgehärtetes Material zwischen den Substraten verwendet. Ihre Anforderungen an Passform, Vorbereitung und Stabilisierung sind unterschiedlich.
Keiner von beiden ist allgemein stärker. Eine kompatible Lösungsmittelverbindung kann in einem geeigneten Thermoplast gut funktionieren, während ein ausgewählter Strukturklebstoff möglicherweise besser für Lücken oder unterschiedliche Materialien geeignet ist. Beurteilen Sie die tatsächliche Verbindung unter den erforderlichen Belastungen und der erforderlichen Umgebung.
Sie können mit einem ausgewählten kompatiblen Klebstoff verbunden werden, das System muss jedoch auf beide Qualitäten, Spannungsrisse, Aussehen und thermische Bewegung überprüft werden. Gehen Sie nicht davon aus, dass ein PMMA-Lösungsmittelprozess für Polycarbonat sicher ist.
Einige Qualitäten können mit Spezialklebstoffen und bei Bedarf einer qualifizierten Oberflächenbehandlung verbunden werden. Gewöhnliche Klebstoffe funktionieren möglicherweise nicht zuverlässig. Für einige Konstruktionen können Schweißen oder mechanische Befestigung besser geeignet sein.
Verunreinigungen, unverträgliche Reinigungsmittel und unsachgemäße Vorbereitung können die Haftung schwächen oder den Kunststoff beschädigen. Ein kontrollierter substratspezifischer Vorbereitungs- und Handhabungsprozess unterstützt die Wiederholbarkeit.
Ein Design mit ausreichender Überlappung, kontrolliertem Spalt, genauer Ausrichtung und einem Lastpfad, der das Abblättern begrenzt, ist oft vorzuziehen. Die beste Geometrie hängt vom Polymer, dem Verbindungssystem und den Betriebsbelastungen ab.
Bewerten Sie das Schweißen auf geeignete kompatible Thermoplaste und einen qualifizierten Prozess. Wählen Sie Befestigungselemente, wenn es auf Entfernung, mechanische Fixierung oder schwierige Klebstoffverträglichkeit ankommt. Hybridkonstruktionen können Füge- und Dichtfunktionen kombinieren.
IHRE MATERIALIEN. IHRE MONTAGE.
Laden Sie Ihre CAD-Dateien und Montagezeichnungen hoch. Geben Sie das Materialpaar, die Menge, die Verbindungsdetails, die Festigkeits- und optischen Anforderungen, die chemische Belastung, die Temperaturen und alle Kriterien für die Dichtheitsprüfung im Zeichnungspaket oder per E-Mail an.
Firma, Name, E-Mail und Telefonnummer sind erforderlich. Land, Teilenummer, Menge und Zeichnungs-Upload sind optional. Wir können die Komponenten, Verbindungsrouten und Inspektionsanforderungen vor der Angebotserstellung prüfen.
info@tops-precision.comSTEP / STP / IGES / X_T / DWG / DXF / PDF oder ZIP, maximal 10 MB. Größere Zeichnungspakete können per E-Mail geteilt werden. Vereinbaren Sie den vertraulichen Umgang mit Dateien, bevor Sie vertrauliche Zeichnungen senden.