溶剤接着
互換性のあるアクリル / PMMA、PVC、および選択された ABS アセンブリ用。ぴったりフィット、きれいなエッジ、制御された毛細管ギャップ、正確な固定具、および十分な安定時間が結果を左右します。

設計されたジョイント。組み立てを完了します。
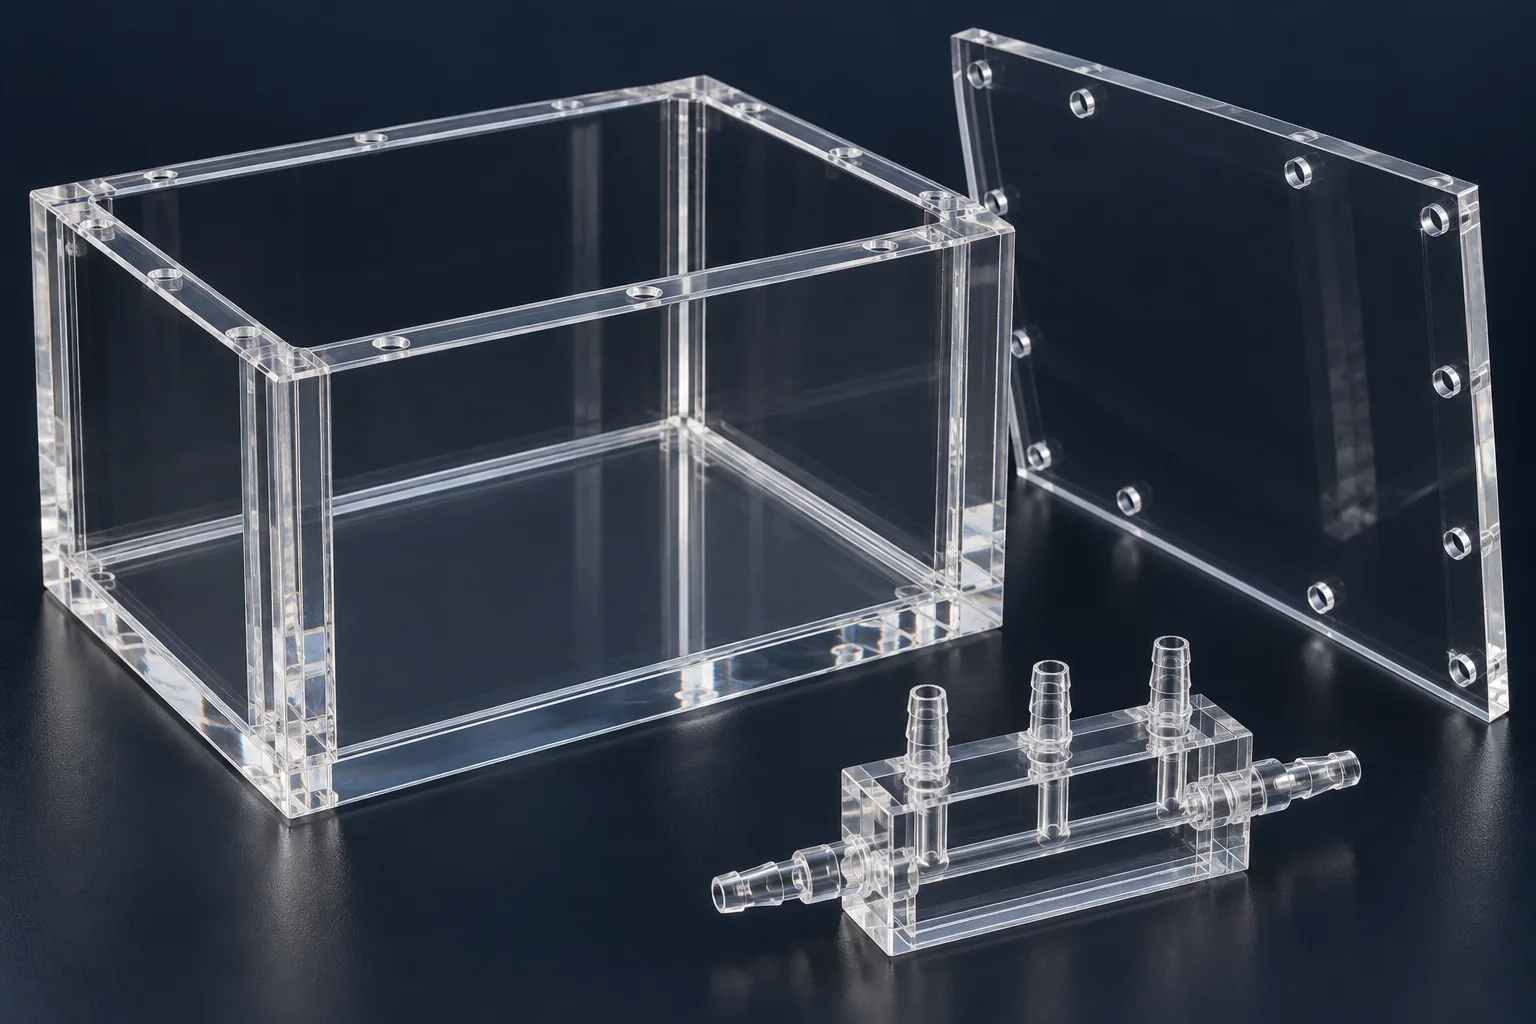
TOPS Plastics は、組み立てられたコンポーネント、ハウジング、エンクロージャ、マニホールド、カバー、透明アセンブリにカスタムのプラスチック接着とアセンブリを提供します。お客様のプラスチック材料、接合部の形状、強度、外観、化学物質への曝露、生産量に応じて接合方法を選択します。
コンポーネントを分離します。 1つは組み立てを検討したものです。
01
接着アセンブリは、材料ペア、ジョイント、およびそれが動作する必要がある条件から始まります。参加ルートを選択する前に、これらを一緒に確認します。
| 能力 | プロジェクトの範囲 |
|---|---|
| 接合方法 | 溶剤接着、構造用接着剤、UV 硬化接着剤、機械的接合またはハイブリッド接合は、基材および用途のレビューの対象となります。 |
| 材料 | アクリル / PMMA、ポリカーボネート、PVC、ABS、PETG、およびその他の選択された互換性のあるプラスチック。正確なグレードと添加物が重要です。 |
| アプリケーション | カスタムハウジング、エンクロージャー、マニホールド、マシンガード、機器カバー、透明チャンバー。 |
| 共同要件 | 合意された合格基準を備えた構造荷重伝達、シーリング、外観または光学的透明度。 |
| 生産 | プロトタイプアセンブリ、少量生産、定義されたアセンブリシーケンスによる繰り返し生産。 |
| プロジェクトへのインプット | 組立図、CAD ファイル、個別部品図、サンプル、サービス条件。 |
| 二次的な操作 | 設計の要求に応じて、CNC 機械加工、ルーティング、切断、選択された研磨、コンポーネントの組み立てを行います。 |
| 検査 | 視覚的および寸法チェック。指定され、同意された場合には、フィット、漏れ、または機能のチェックが行われます。 |
02
プラスチック接着では、互換性のある溶剤または接着剤システムを使用して、個別のコンポーネントを完成したアセンブリに結合します。最適な方法は、ポリマー、ジョイントの設計、および必要な性能によって異なります。
溶剤接着により、適合する熱可塑性プラスチックの表面が柔らかくなり、溶剤が除去されると接合部が融合できるようになります。それは、材料の適合性、ぴったりとしたフィット感、および制御された塗布プロセスに依存します。これはすべてのプラスチックに適用できる普遍的な方法ではありません。
接着剤による接着により、基板間に別の硬化層が形成されます。これにより、接着剤の化学的性質、表面処理、および硬化が適切であれば、隙間の充填や異種材料の接合をサポートできます。
プラスチック溶接は、関連するプロセスではありますが、異なるプロセスです。熱またはその他のエネルギーを介して、互換性のある熱可塑性プラスチックを接合します。取り外し可能なジョイントや代替の荷重経路が必要な場合は、機械式ファスナーをアセンブリの一部として使用することもできます。
03
材料の互換性が最優先されます。次に、積載、密閉、外観、アクセス、組み立て時間、動作環境を評価します。
| あなたの要件 | 評価するルート | 確認しなければならないこと |
|---|---|---|
| 透明アクリルアセンブリ | 制御された溶剤接着または互換性のある UV 硬化接着剤 | エッジの状態、フィット感、気泡、曇り、残留応力。 |
| 構造的に不透明なアセンブリ | 厳選された構造用接着剤 | 実際の基材グレード、接合面積、剥離荷重、硬化条件。 |
| PVC 化学サービスコンポーネント | 適合する溶剤セメントまたは認定された溶接プロセス | PVC グレード、化学物質への曝露、接合部の形状、およびサービス評価。 |
| 保守可能なアセンブリ | メカニカルファスナーまたはハイブリッド接合 | 取り外しアクセス、プラスチッククリープ、インサートおよびシーリング戦略。 |
| PP または HDPE コンポーネント | 適切な準備、溶接または固定を行った特殊接着剤 | 低い表面エネルギー、処理耐久性、およびサービステスト。 |
| 異種材料 | 適合性テスト済みの接着剤 | 熱膨張の不一致、剛性、耐薬品性。 |
| 漏れのないアセンブリ | 人工溶剤、溶接または接着接合 | ジョイントの連続性と合意されたリークテスト。見た目だけでは不十分です。 |
| 化粧用透明ジョイント | UV接着剤または制御された溶剤による接着 | 光透過性、目に見える接着ライン、および外観上の許容性。 |
04
私たちは、プラスチックごとに 1 つの接着剤を選択するのではなく、アセンブリの接合システムを選択します。
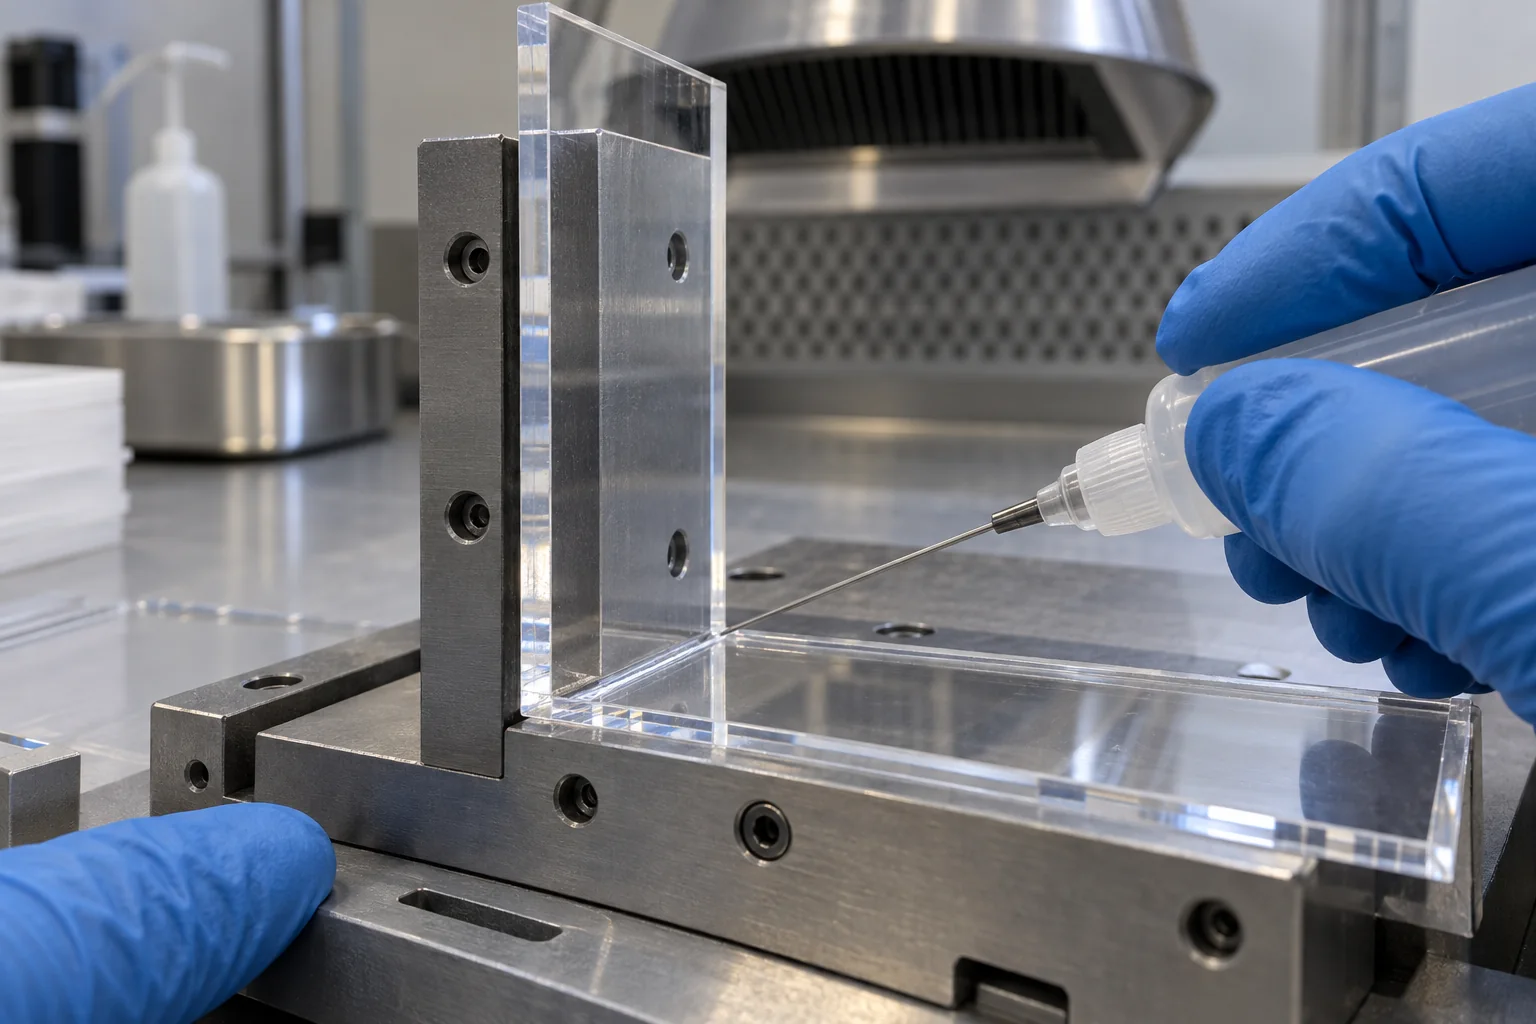
互換性のあるアクリル / PMMA、PVC、および選択された ABS アセンブリ用。ぴったりフィット、きれいなエッジ、制御された毛細管ギャップ、正確な固定具、および十分な安定時間が結果を左右します。
選択された構造ジョイント、ギャップ充填ジョイント、または異種材料ジョイント用。エポキシ、ポリウレタン、アクリルおよび特殊システムは、異なる剛性、衝撃、および化学的挙動を提供します。それぞれ、基材固有のレビューが必要です。
硬化光が接着剤に届く、互換性のある透明アセンブリおよび化粧アセンブリ用。波長、基板の透過率、結合深さ、影の領域によって硬化戦略が決まります。
取り外し可能なアセンブリ、接着が難しい基板、またはファスナーの利点が得られるロードパスの場合。ハイブリッド ジョイントでは、接着剤または別個のシーリング システムによる固定を組み合わせることができます。
提案された接着剤、溶剤、調製方法、および硬化スケジュールが、お客様の特定の材料に対して確認されます。プロセスの可用性と特別な処理またはテストの要件は、生産前に合意されます。
05
以下は一般的な選択ガイドであり、結合強度を保証するものではありません。グレード、フィラー、コーティング、汚染、使用条件によって結果が変わる可能性があります。
| プラスチック | 一般的な接着難易度 | 方法と考慮事項 |
|---|---|---|
| アクリル/PMMA | 比較的簡単なことが多い | 互換性のある溶剤または UV 接着剤。光学面を保護し、加工ストレスを管理します。 |
| ABS | 比較的簡単なことが多い | 選択された溶剤または接着剤システム。配合と外観をチェックします。 |
| PVC | 比較的簡単なことが多い | 適合する溶剤セメントまたは溶接。リジッド/フレキシブルグレードと化学サービスを確認してください。 |
| PETG | 多くの場合管理可能 | 選択された溶剤または接着剤システム。応力亀裂と外観の適合性を確認します。 |
| ポリカーボネート | 介護が必要 | 選択された接着剤または認定された溶剤システム。環境ストレスクラッキングは重要な懸念事項です。 |
| ナイロン | 介護が必要 | グレード、調湿、調合、接着剤の適合性が接着力に影響します。 |
| Delrin / POM | 難しい | 耐薬品性の表面。専門的な準備と接着剤の資格が必要な場合があります。 |
| HDPE | 難しい | 低い表面エネルギー。特殊な接着剤、適格な処理、溶接または固定を評価します。 |
| ポリプロピレン/PP | 難しい | 低い表面エネルギー。標準的な汎用接着剤は濡れなかったり、確実に接着しない場合があります。 |
| PTFE / Teflon | とても難しい | 非常に低い表面エネルギー。専門的な治療や資格、または異なる接合設計。 |
06
これらの材料は、付着や化学薬品に耐性があるからこそ有用です。同じ動作により、信頼性の高い接着ジョイントの要求がさらに厳しくなります。
表面エネルギーが低いため、多くの通常の接着剤による濡れが制限されます。特殊なシステムまたは認定されたアクティベーション プロセスが必要になる場合があります。
その低エネルギー表面と柔軟性には、慎重な接着剤の選択と動きに対応するジョイントが必要です。
耐薬品性とその表面化学により、汎用の接着が困難になります。 ABS で機能する接着剤が POM でも機能するとは考えないでください。
表面エネルギーが非常に低いため、特に接着が困難になります。特殊な表面処理が必要な場合があり、用途に合わせて検証する必要があります。
プラズマ、コロナ、火炎処理、化学処理、およびプライマーは、選択された基材の準備方法として考えられます。これらは互換性がなく、可用性、プロセス制御、耐久性を確認する必要があります。私たちはそれらを自動的な解決策として扱ったり、プロジェクトのレビューなしに処理能力を想定したりしません。
一部の PP および HDPE アセンブリでは、互換性のある熱可塑性プラスチック溶接または機械的保持がより現実的な方法です。特殊接着剤は特別な活性化を行わなくても一部のグレードを接着できますが、サプライヤーのデータと実際の部品のテストは依然として不可欠です。
07
きれいに見える表面にも、離型剤、機械加工クーラント、油、指紋などが付着している可能性があります。強力な接着剤は、不適切な界面を補うことはできません。
両方のポリマーグレード、フィラー、コーティング、および保護フィルムを特定します。
合わせ面に損傷、汚れ、残留応力がないか検査します。
プラスチックおよび接着剤システムと互換性のある方法を使用して清掃してください。
選択したプロセスで必要な場合にのみ、接合面を準備します。
必要に応じて、指定されたプライマーまたは認定された処理を適用します。
溶剤または接着剤を、制御された量と範囲で塗布します。
アセンブリを固定し、合意された硬化または安定化条件を維持します。
完成した接合部を検査し、必要なプロセス記録を保管します。
ほこり、グリース、離型剤が濡れを妨げる可能性があります。冷却剤の残留物、指紋、不均一な粗さ、および残留した洗浄液も、接着力や外観を損なう可能性があります。準備後の取り扱いでは、接着面を清潔に保つ必要があります。
研磨や溶剤による拭き取りは、普遍的な指示ではありません。透明な表面を研磨すると外観が損なわれる可能性があり、また、不適合な溶剤によりポリカーボネートやその他の応力のあるプラスチックにひび割れや亀裂が生じる可能性があります。素材固有のサプライヤーのガイダンスと認定されたトライアルを使用してください。
08
接合部の形状は、有効な接合領域に荷重を分散させ、剥離、劈開、固定応力を軽減する必要があります。個々の部品を加工する前に、接合部を確認してください。
ラップジョイントとサポートされたオーバーラップは、多くの場合、小さな突合せジョイントよりも適切に荷重を分散します。より多くの面積が役立つのは、接着剤が接合部全体に湿って硬化する場合のみです。
分散せん断または圧縮を優先するように荷重経路を設計します。エッジがサポートされていないと応力が集中し、ジョイントが開き始める可能性があります。
選択したシステムに必要なギャップを使用します。溶剤キャピラリジョイントと隙間を埋める構造用接着剤は、異なるフィット感を必要とします。
ショルダー、リベート、タブ、位置決め機能により位置を制御し、クランプ力への依存を軽減できます。アセンブリ順序との互換性を維持してください。
歪んだ部品を一緒に引っ張って、接合部に応力を閉じ込めないでください。公差、熱移動、硬化収縮を考慮してください。
閉じ込められた空気と余分な物質を制御された逃げ道にします。特に密閉されたチャネルでは、塗布、検査、硬化へのアクセスを計画します。
適切なトランジションを使用し、関節付近をサポートします。鋭い角、急激なセクションの変化、局所的な負荷により、健全なアセンブリが弱くなる可能性があります。
接着面積が小さい。開放荷重は界面に集中する可能性があります。
オーバーラップすると荷重が分散されます。ギャップを設計し、エッジ剥離を管理します。
この図は、承認された寸法ではなく、荷重経路の概念を示しています。接着の重なり、ギャップ、壁の厚さ、固定具は、実際の材料と荷重に合わせて設計する必要があります。
09
すべてのアセンブリに最適な単一の最強の接着剤はありません。ジョイントが何をしなければならないか、そして成功をどのように測定するかを定義します。
静的、周期的、衝撃および剥離荷重、荷重の方向、剛性、および安全関連の要件を特定します。試験片または組み立て部品の試験が必要かどうかを述べます。
媒体、圧力または真空、暴露時間、温度、許容される漏れを指定します。視覚的に連続した縫い目は圧力定格を確立しません。
目に見える面、許容可能な気泡、曇り、絞り出し、および結合線の外観を定義します。必要に応じて、サンプルまたは視覚的な許容基準に同意します。
化学薬品、濃度、洗浄剤、暴露時間、連続温度またはピーク温度をリストします。両方の基板と硬化した接合システムを評価します。
10
透明ジョイントには 2 つの役割があります。アセンブリを保持することと、用途に必要な外観を維持することです。
互換性のあるアクリルアセンブリの場合、エッジの準備、フィット、毛細管の流れ、固定具がきれいな縫い目を形成するのに役立ちます。過剰な溶剤、フィット感の悪さ、または残留応力により、気泡、白化、ひび割れが発生する可能性があります。
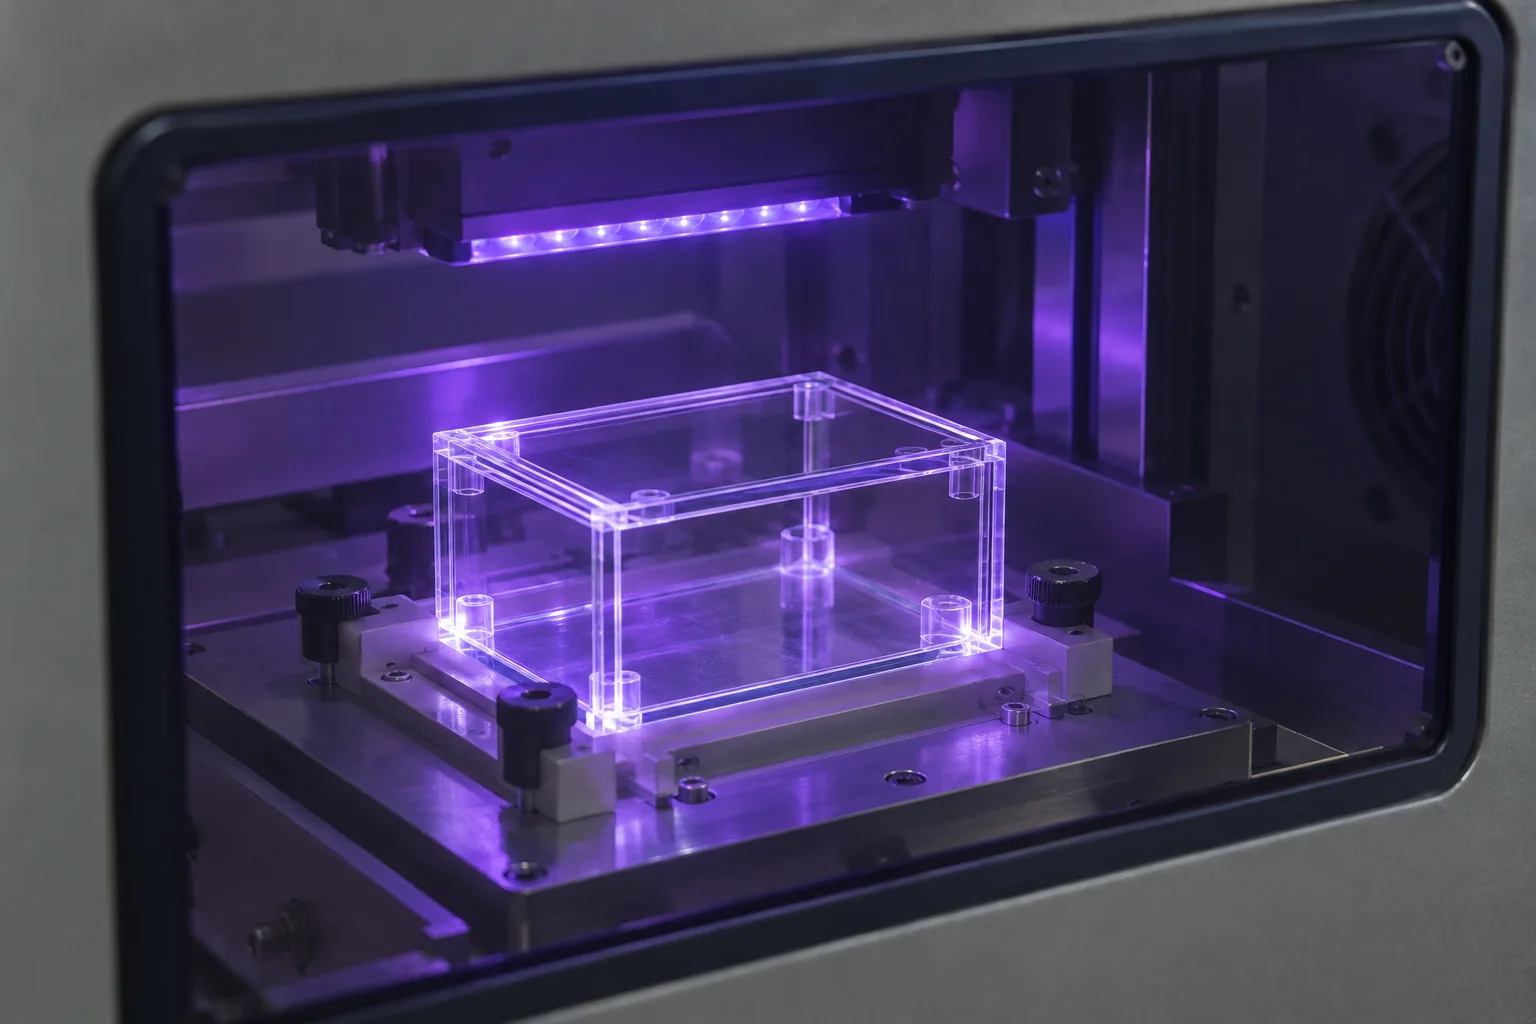
選択された透明アセンブリの場合、制御された接着層により、きれいに目に見える接合部を提供できます。硬化波長での実際の材料の透過率を検証し、すべての接合領域で硬化していることを確認します。
透明チャンバー、ハウジング、機器カバー、計器窓、ディスプレイエンクロージャー、および選択された透明マニホールドには、定義された外観および機能仕様が必要です。
接着前に機械加工、レーザー切断、研磨を計画します。これらの操作により応力が残ったり、エッジのフィット感が変化したりする可能性があります。適切な取り扱い、洗浄、梱包を行ってください。
透明ポリカーボネートとアクリル/PMMAの互換性はありません。アクリル溶剤プロセスは、ポリカーボネートコンポーネントに損傷を与える可能性があります。異なる透明ポリマーには互換性のあるシステムが必要で、ひび割れ、曇り、動きについてのテストが必要です。
UV ブロックグレード、コーティング、厚い部分、影のある角は、完全な光硬化を妨げる可能性があります。二次硬化は、特定の接着システムがサポートしている場合にのみ可能です。目に見える透明度だけでは UV 透過を証明することはできません。
アクリル/PMMA 素材ガイド →11
私たちは、個々のコンポーネントの形状から完成した接合部や取り扱い要件に至るまで、複数の部品からなるアセンブリをレビューします。
コーナーの位置合わせが制御され、継ぎ目が見える要件を備えた、すっきりとした機器エンクロージャ。
アクセス、密閉、および合意された使用条件を備えた製造された透明チャンバー。
機械加工された特徴と接合されたパネルを組み合わせたマルチピースハウジング。
接着ブラケットまたは位置決め機能を備えたカスタム カバーおよび保護パネル。
定義されたチャネル形状と漏れ基準を備えた、選択されたマルチパート フロー コンポーネント。
取り付けおよび保守アクセス要件を備えた透明なガードおよび保護アセンブリ。
指定された材料で作られたカスタムホルダー、チャンバー、および機器コンポーネント。
選択されたアセンブリは、媒体、圧力、温度、洗浄条件に対してレビューされます。
光学的および外観上の同意が得られた透明な窓とフレーム。
定義されたデータムとフィット関係に従って組み立てられた精密コンポーネント。
設計されたコーナージョイントと取り扱い要件を備えた加工済みコンテナ。
機械加工されたプレート、ブラケット、ハウジングが結合されて完成したコンポーネントになります。
12
材料の互換性、修理アクセス、外観、動作環境など、完全な組み立て要件を比較します。
| 接合方法 | それが収まる場所 | 主な制限事項 |
|---|---|---|
| 溶剤結合 | 選択されたアクリルまたは PVC アセンブリを含む、ぴったりとフィットする互換性のある熱可塑性プラスチック。 | 素材固有。フィット感、溶媒適合性、残留応力、安定化が重要です。 |
| 構造用接着剤 | 選択された耐荷重性、隙間充填性、および異種材料ジョイント。 | 準備、結合ギャップ、接着特性、および完全な硬化を制御する必要があります。 |
| UV接着剤 | 光アクセスと外観上の要件を備えた互換性のある透明アセンブリ。 | 基材の透過や結合領域の影により、硬化が制限される可能性があります。 |
| プラスチック溶接 | 互換性のある熱可塑性プラスチック アセンブリ。多くの場合、PP、PE、または PVC で検討されます。 | 適切な資格のあるプロセスが必要です。熱、歪み、アクセスはジオメトリに影響を与える可能性があります。 |
| 機械的締結 | 取り外し可能なジョイント、接着剤の適合性が低い、または直接機械的に保持されている。 | 局所応力、クリープ、インサート、シーリング、取り付けトルクに注意が必要です。 |
| ハイブリッド結合 | 荷重伝達、シール、または位置決め機能を組み合わせたアセンブリ。 | 接着剤、シール、留め具の役割を明確に設計する必要があります。 |
13
特に選択された PP、PE、および PVC アセンブリの場合、別個の接着層よりも互換性のある熱可塑性ジョイントが優先される場合、溶接を評価する価値があります。
材料、接合部のアクセス、形状が適格な溶接プロセスをサポートしている場合、化学サービスまたは製造された熱可塑性アセンブリに適している可能性があります。基板のグレードは互換性があり、入熱、接合の準備、歪みを制御する必要があります。
溶接は、自動的に接着よりも強くなったり、漏れを防止したりするわけではありません。特定のアセンブリに利用可能なプロセス、合格基準、および必要な機能テストについて合意します。混合プラスチック、化粧品の透明な接合部、または熱に弱い部分の場合は、別の方法の方が適切な場合があります。
完全なプラスチック製造ルートについて話し合う →14
場合によっては、両方の材料に合わせて設計された接着剤と接合部を選択して使用することもあります。外観が一致しても、化学的適合性は確立されません。
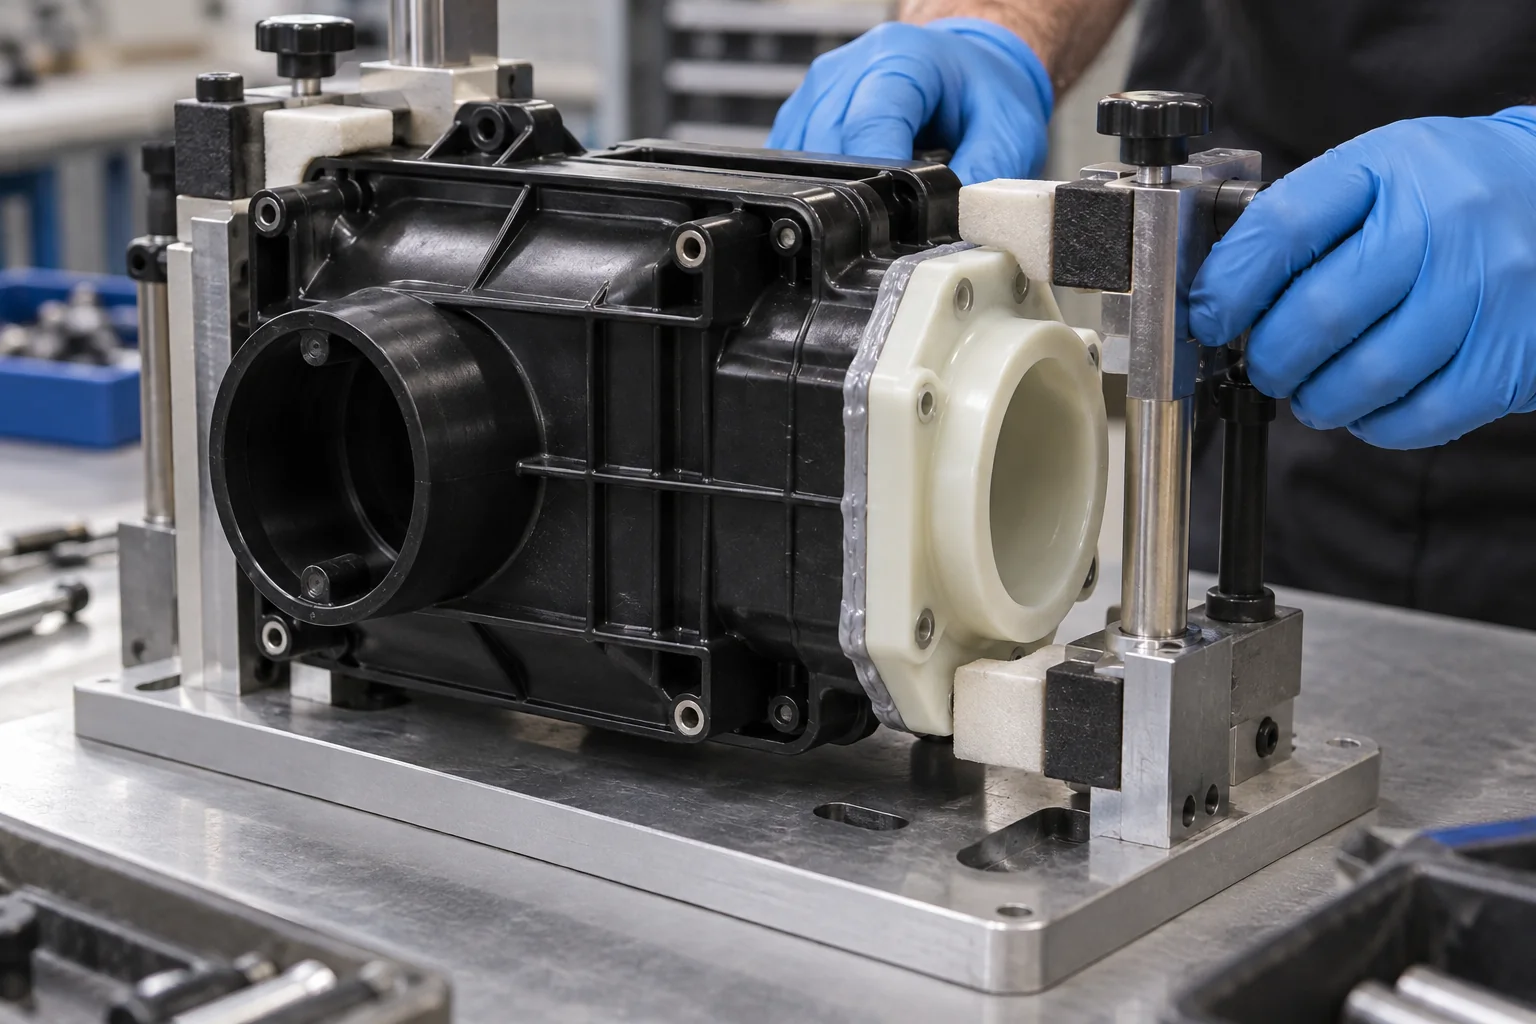
正確なグレード、コーティング、フィラーの両方を記載します。互換性は、1 つの基板だけではなく、各インターフェイスをカバーする必要があります。
熱膨張と剛性が異なると、温度変化や負荷時に応力が発生する可能性があります。適切な接着剤と隙間を使用すると、それに対応できる場合があります。
硬化収縮、熱、溶剤への曝露、治具の拘束は、位置合わせ、内部応力、外観に影響を与える可能性があります。
関連する化学物質、温度サイクル、負荷を使用して実際の基板を評価します。室温での取り扱い試験は長期使用の対象にはなりません。
15
検査は、アプリケーションにとって重要な接合部、仕上がり寸法、機能をカバーする合意された計画に従って行われます。
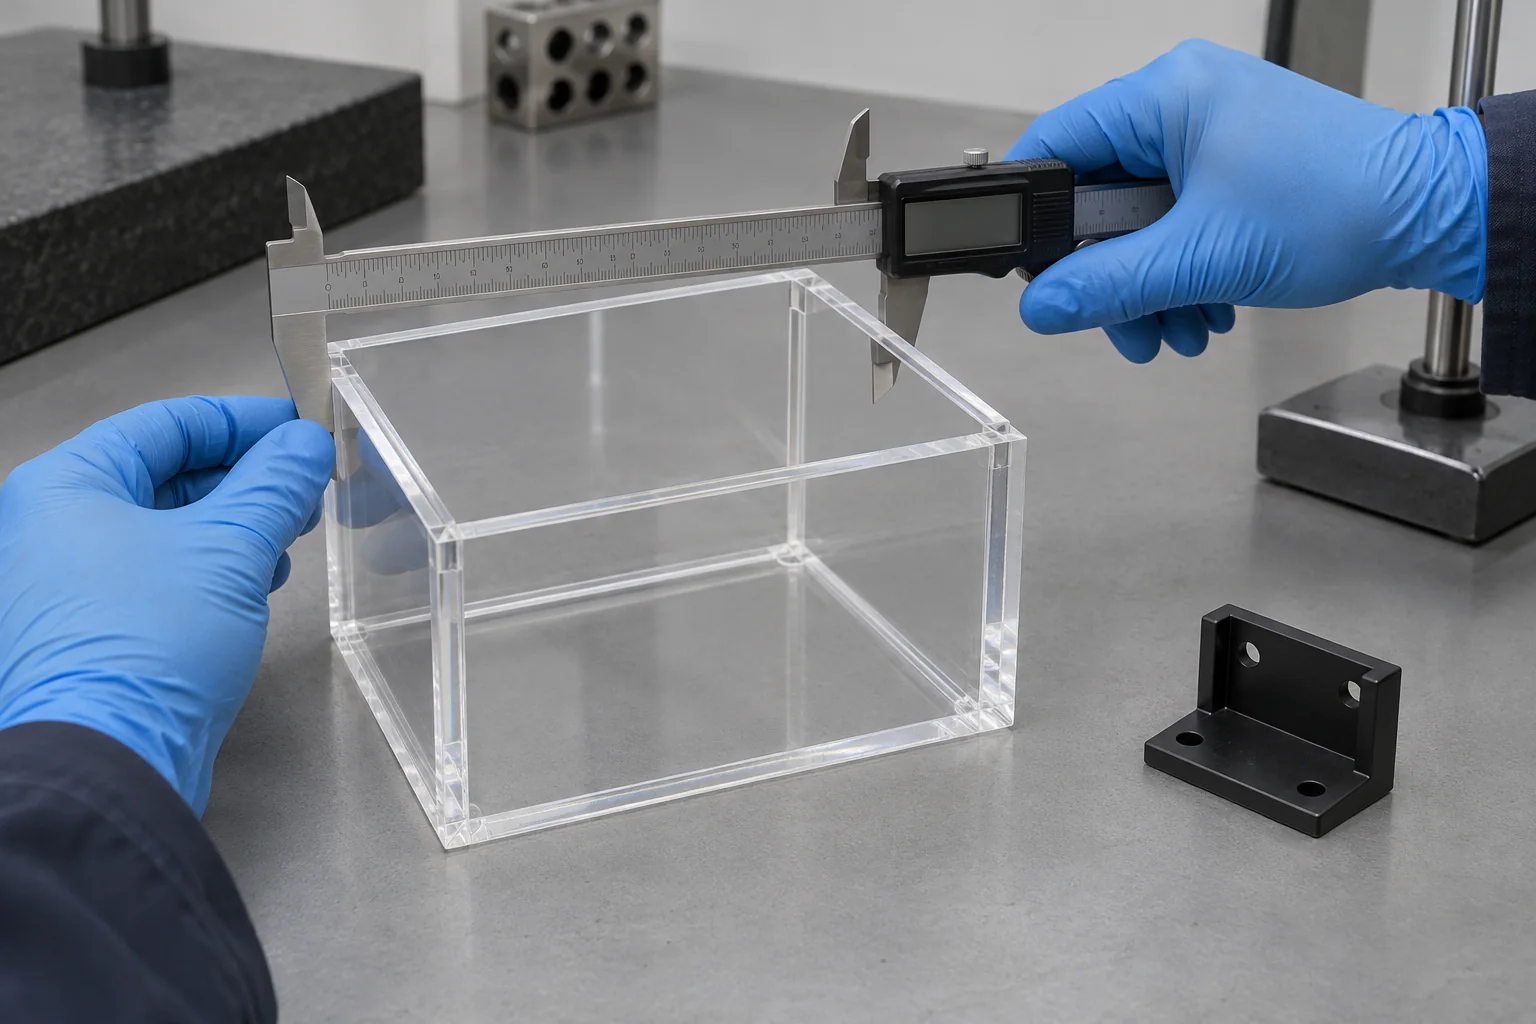
材料の識別、図面の改訂、および接合要件を確認します。
接合する前に、表面の準備と取り扱いを確認してください。
治具の位置、位置合わせ、コンポーネントの適合性を確認します。
接着剤または溶剤の塗布と指定された硬化条件を制御します。
目に見える連続性、気泡、空隙、余分な材料を検査します。
寸法、位置合わせ、曇り、亀裂、ひび割れを確認します。
必要に応じて、合意された取り付け、漏れ、または機能のチェックを実行します。
指定された結果を記録し、合格基準に照らしてアセンブリをリリースします。
梱包用に接合部と化粧面をきれいにして保護します。
目視チェックでは接着強度や耐用年数を確認することはできません。強度、漏れ、または機能のテストが必要な場合は、見積前に方法、サンプル量、媒体、圧力、期間、温度を定義し、合格基準を定義します。
破壊テストでは、追加の部品または代表的なクーポンが必要になる場合があります。臨床検査、認証、または特別検査は、特別に同意する必要があります。これは標準の組み立て順序には含まれません。
16
最初のビルドでは、実行可能なジョイントとアセンブリのシーケンスを確立します。繰り返しの生産には、それらの決定を維持する制御されたプロセスが必要です。
実際の材料を使用して、フィット感、外観、シーリング、ジョイントの形状を確認します。結果を使用して、コンポーネントの設計と合格基準を調整します。
再現可能な治具、準備手順、実際の硬化手順を紹介します。バッチ数量に応じて取り扱いと検査を計画します。
材料のアイデンティティ、接着剤のバッチと保存期間、準備、塗布、治具の状態、硬化を管理します。合意されたトレーサビリティと検査記録を保管してください。
17
アプリケーションは結合仕様をガイドします。業界での使用だけでは、特定のサービスに対する規制上の承認または適合性が確立されません。
カスタムのエンクロージャ、ホルダー、透明なアセンブリ。クリーニング、連絡先、および必要な材料文書を定義します。
設置とメンテナンス用に設計されたカバー、ガード、ハウジング、および結合ブラケット。
温度と互換性の要件が定義された計器ハウジング、パネル、断熱アセンブリ。
選択したチャネル、チャンバー、マニホールドの媒体、漏れ、動作条件をレビューしました。
調整と移動の要件を備えたカスタム ガード、センサー ハウジング、治具コンポーネント。
合意された清浄度、視認性、寸法基準を備えた透明なチャンバーと機器コンポーネント。
18
部品の形状とアセンブリ要件を同じ図面レビューに組み込みます。私たちが重視しているのは、製造可能なジョイントと明確な受け入れ計画です。
下地グレードや環境を検討した上で接合方法を選択してください。
コンポーネントの加工、切断、組み立てを調整して、嵌合フィーチャーがジョイントをサポートできるようにします。
光学面、継ぎ目の外観、応力に敏感な透明なプラスチックを考慮してください。
洗浄、取り扱い、および選択したプライマーまたは処理の要件を定義します。
製造前に、重なり、ギャップ、位置合わせ、通気、および積載経路を評価します。
初期のビルドを使用して、治具、シーケンス、再現可能なプロセス条件を確立します。
寸法、視覚的な受け入れ、および特別な機能チェックに同意します。
単一のプロジェクト レビューを通じて、コンポーネントと完成したアセンブリを調整します。
19
文書化されたシーケンスにより、図面、接合プロセス、完成したアセンブリが接続されます。
CAD ファイル、コンポーネント図面、アセンブリ図面をアップロードします。
両方のプラスチック、正確なグレード、および表面コーティングを確認します。
ジョイントの形状、位置合わせ、およびアセンブリへのアクセスを確認します。
強度、外観、密閉性、サービス要件を定義します。
適切な参加ルートを選択して認定します。
合意された設計に合わせて個々のコンポーネントを機械加工または切断します。
合わせ面を準備して保護します。
結合システムを適用し、治具内の部品の位置を決めます。
指定された硬化条件または安定化条件を維持します。
接合部の外観、位置合わせ、仕上がり寸法を検査します。
同意された取り付け、漏れ、または機能のチェックを完了します。
完成したアセンブリを洗浄、保護し、梱包します。
20
プラスチック接着では、互換性のある溶剤または接着剤システムを使用して、個別のプラスチックコンポーネントを結合します。溶剤結合は、溶剤が離れるにつれて適切な表面を融合します。接着により、硬化した別の接合層が保持されます。
アクリル / PMMA、ABS および PVC は、互換性のあるシステムで比較的簡単なオプションを提供することがよくあります。 PETGも適しています。正確なグレード、表面状態、接合部の設計、およびサービス要件がプロセスを決定します。
PP、HDPE、POM、特にPTFEは多くの汎用接着剤では困難です。特殊な接着剤、適切な準備、または溶接や固定などの別の接合方法が必要な場合があります。
溶剤結合により、互換性のある熱可塑性プラスチック表面が柔らかくなり、融合できるようになります。接着結合では、基板間に別の硬化材料を使用します。適合性、準備、安定化の要件は異なります。
どちらも普遍的に強いわけではありません。互換性のある溶剤接合は適切な熱可塑性プラスチックで良好に機能しますが、選択された構造用接着剤は隙間や異種材料により適している可能性があります。実際の接合部は必要な荷重や環境にてご判断ください。
選択した互換性のある接着剤を使用してそれらを接合することはできますが、システムの両方のグレード、応力亀裂、外観、熱の動きをチェックする必要があります。 PMMA 溶剤プロセスがポリカーボネートに対して安全であると想定しないでください。
一部のグレードは、特殊接着剤と、必要に応じて認定された表面処理を使用して接合できます。通常の接着剤では確実に機能しない場合があります。設計によっては、溶接または機械的保持の方が適している場合があります。
汚染、適合しない洗浄剤、および準備が一貫していない場合、接着力が弱くなったり、プラスチックが損傷したりする可能性があります。制御された基板固有の準備および取り扱いプロセスにより、再現性がサポートされます。
多くの場合、適切なオーバーラップ、制御されたギャップ、正確な位置合わせ、および剥離を制限する荷重経路を備えた設計が推奨されます。最適な形状は、ポリマー、接合システム、動作荷重によって異なります。
適切な互換性のある熱可塑性プラスチックと認定されたプロセスの溶接を評価します。取り外し、機械的保持、または困難な接着剤の適合性が重要な場合は、ファスナーを選択してください。ハイブリッド設計では、接合機能とシール機能を組み合わせることができます。
あなたの資料。あなたの集会。
CAD ファイルとアセンブリ図面をアップロードします。材料の組み合わせ、数量、接合部の詳細、強度と表面の要件、化学薬品への曝露、温度、漏れテスト基準を図面パッケージまたは電子メールで含めてください。
会社名、名前、メールアドレス、電話番号は必須です。国、部品番号、数量、図面のアップロードはオプションです。お見積り前に構成部品、接合ルート、検査の必要性などを確認させていただきます。
info@tops-precision.comSTEP / STP / IGES / X_T / DWG / DXF / PDF または ZIP、最大 10 MB。より大きな図面パッケージは電子メールで共有できます。機密図面を送信する前に、機密ファイルの取り扱いに同意してください。