Unión por disolvente
Para acrílico compatible/PMMA, PVC y conjuntos ABS seleccionados. El resultado es un ajuste perfecto, bordes limpios, espacios capilares controlados, fijaciones precisas y un tiempo de estabilización suficiente.

JUNTAS DE INGENIERÍA. MONTAJES COMPLETOS.
TOPS Plastics proporciona unión y ensamblaje de plástico personalizado para componentes fabricados, carcasas, gabinetes, colectores, cubiertas y ensamblajes transparentes. Seleccionamos el método de unión según sus materiales plásticos, geometría de la unión, resistencia, apariencia, exposición química y volumen de producción.
Componentes separados. Se consideró la asamblea.
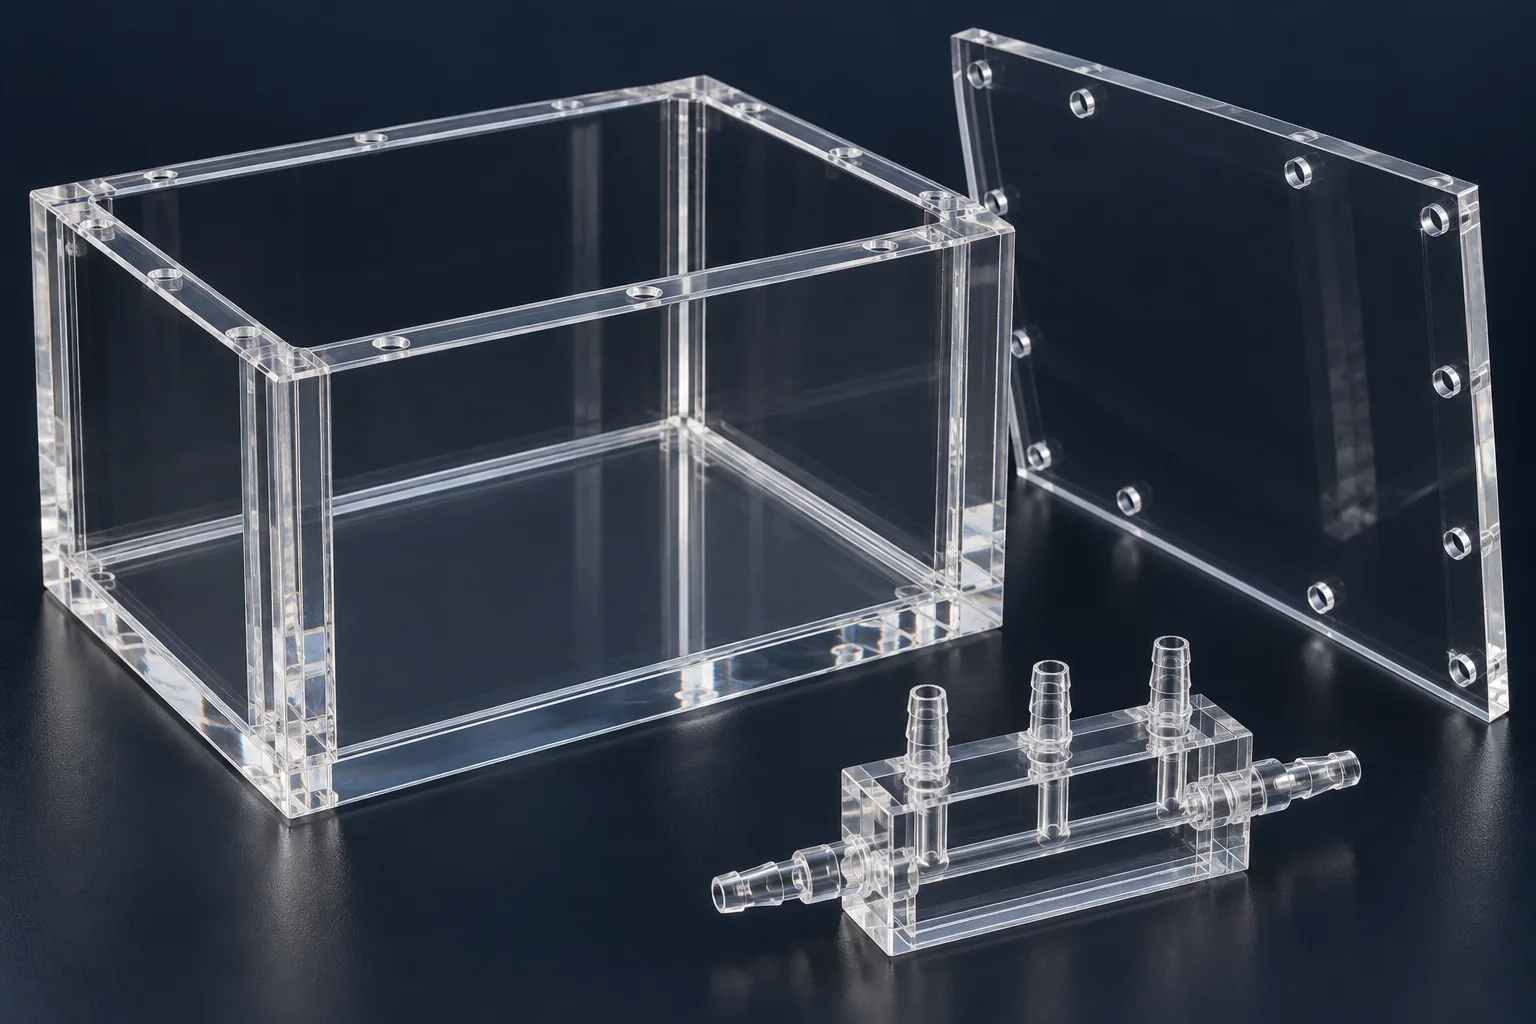
01
Un ensamblaje adherido comienza con el par de materiales, la unión y las condiciones en las que debe trabajar. Los revisamos juntos antes de elegir una ruta de unión.
| Capacidad | Alcance del proyecto |
|---|---|
| Métodos de unión | Unión solvente, adhesivos estructurales, adhesivos de curado UV y uniones mecánicas o híbridas, sujetas a revisión del sustrato y la aplicación. |
| Materiales | Acrílico / PMMA, Policarbonato, PVC, ABS, PETG y otros plásticos compatibles seleccionados. Los grados exactos y los aditivos son importantes. |
| Aplicaciones | Carcasas, recintos, colectores, protectores de máquinas, cubiertas de equipos y cámaras transparentes personalizados. |
| Requisitos conjuntos | Transferencia de carga estructural, sellado, apariencia cosmética o claridad óptica, con criterios de aceptación acordados. |
| Producción | Ensamblajes de prototipos, construcciones de bajo volumen y producción repetida con una secuencia de ensamblaje definida. |
| Entradas del proyecto | Planos de montaje, archivos CAD, planos de piezas individuales, muestras y condiciones de servicio. |
| Operaciones secundarias | Mecanizado CNC, fresado, corte, pulido seleccionado y montaje de componentes según lo requiera el diseño. |
| Inspección | Controles visuales y dimensionales; controles de ajuste, fugas o funcionamiento cuando se especifique y acuerde. |
02
La unión plástica une componentes separados en un conjunto terminado utilizando un sistema adhesivo o solvente compatible. El mejor método depende del polímero, el diseño de la junta y el rendimiento requerido.
La unión con solvente suaviza las superficies termoplásticas compatibles para que la unión pueda fusionarse cuando el solvente sale. Depende de la compatibilidad del material, del ajuste íntimo y de un proceso de aplicación controlado; No es un método universal para todos los plásticos.
La unión adhesiva crea una capa curada separada entre los sustratos. Esto puede ayudar a rellenar huecos o a unir materiales diferentes cuando la química del adhesivo, la preparación de la superficie y el curado son apropiados.
La soldadura de plástico es un proceso relacionado pero diferente: une termoplásticos compatibles mediante calor u otra energía. Los sujetadores mecánicos también pueden formar parte de un conjunto cuando se necesita una junta removible o una ruta de carga alternativa.
03
La compatibilidad de materiales es lo primero. Luego evaluamos la carga, el sellado, la apariencia, el acceso, el tiempo de montaje y el entorno operativo.
| Su requisito | Ruta a evaluar | ¿Qué se debe comprobar? |
|---|---|---|
| Conjunto de acrílico transparente. | Unión solvente controlada o un adhesivo de curado UV compatible | Condición de los bordes, ajuste, burbujas, turbidez y tensión residual. |
| Montaje opaco estructural | Adhesivo estructural seleccionado | Grados reales del sustrato, área de juntas, cargas de pelado y condiciones de curado. |
| Componente de servicio químico PVC | Cemento solvente compatible o un proceso de soldadura calificado. | Grado PVC, exposición química, geometría de unión y clasificación de servicio. |
| Montaje reparable | Fijaciones mecánicas o unión híbrida. | Acceso de extracción, fluencia de plástico, inserciones y estrategia de sellado. |
| Componente PP o HDPE | Adhesivo especial con preparación, soldadura o fijación calificada. | Baja energía superficial, durabilidad del tratamiento y pruebas de servicio. |
| Materiales diferentes | Adhesivo de compatibilidad probada | Desajuste de expansión térmica, rigidez y resistencia química. |
| Montaje hermético | Juntas diseñadas con disolvente, soldadas o adhesivas. | Continuidad conjunta y prueba de fugas acordada; La apariencia por sí sola es insuficiente. |
| Junta transparente cosmética | Adhesivo UV o unión solvente controlada | Transmisión de luz, línea de unión visible y aceptación cosmética. |
04
Seleccionamos un sistema de unión para el montaje en lugar de elegir un adhesivo para cada plástico.
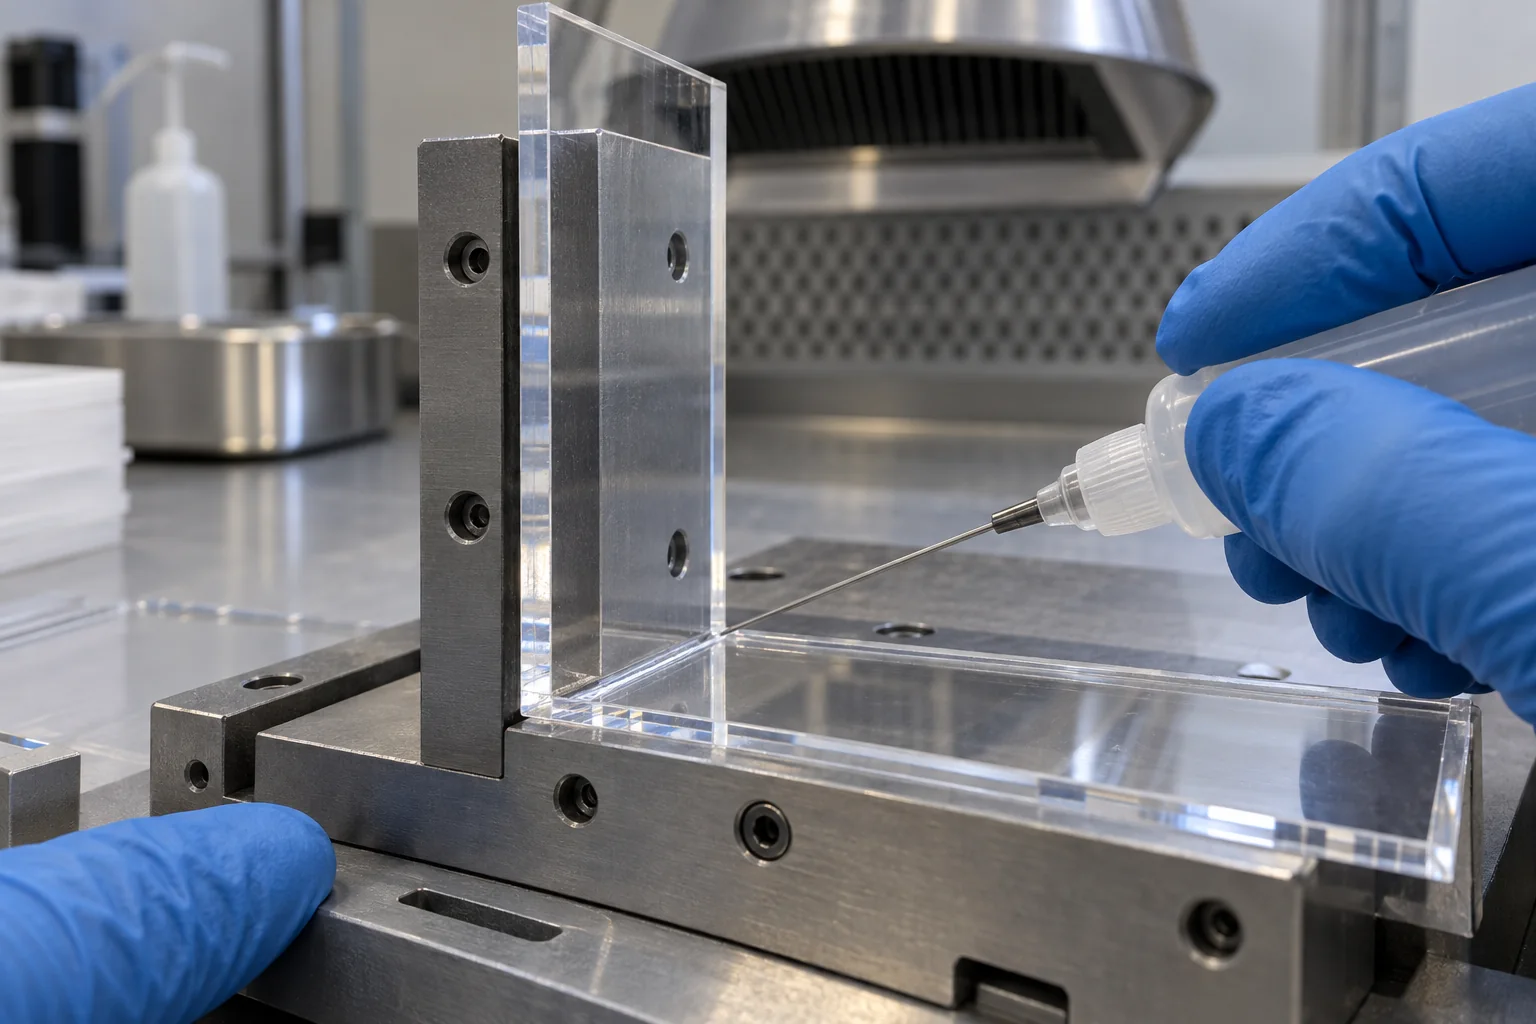
Para acrílico compatible/PMMA, PVC y conjuntos ABS seleccionados. El resultado es un ajuste perfecto, bordes limpios, espacios capilares controlados, fijaciones precisas y un tiempo de estabilización suficiente.
Para juntas estructurales seleccionadas, de relleno de huecos o de materiales diferentes. Los sistemas epoxi, poliuretano, acrílico y especiales ofrecen diferente rigidez, impacto y comportamiento químico; cada uno necesita una revisión específica del sustrato.
Para conjuntos transparentes y cosméticos compatibles donde la luz de polimerización puede alcanzar el adhesivo. La longitud de onda, la transmisión del sustrato, la profundidad de la unión y las áreas sombreadas determinan la estrategia de curado.
Para ensamblajes removibles, sustratos difíciles de unir o rutas de carga que se benefician de los sujetadores. Una junta híbrida puede combinar fijación con adhesivo o un sistema de sellado independiente.
El adhesivo, el disolvente, el método de preparación y el programa de curado propuestos se confirman para sus materiales particulares. La disponibilidad del proceso y cualquier tratamiento especial o requisitos de prueba se acuerdan antes de la producción.
05
La siguiente es una guía de selección general, no una garantía de resistencia de la unión adhesiva. El grado, los rellenos, los recubrimientos, la contaminación y las condiciones de servicio pueden cambiar el resultado.
| plastico | Dificultad general de vinculación | Métodos y consideraciones |
|---|---|---|
| Acrílico/PMMA | A menudo comparativamente fácil | Disolvente compatible o adhesivo UV; Protege las superficies ópticas y gestiona el estrés del mecanizado. |
| ABS | A menudo comparativamente fácil | Sistemas disolventes o adhesivos seleccionados; comprobar formulación y apariencia. |
| PVC | A menudo comparativamente fácil | Cemento solvente compatible o soldadura; Confirme el grado rígido/flexible y el servicio químico. |
| PETG | A menudo manejable | Sistemas disolventes o adhesivos seleccionados; Confirmar la compatibilidad estética y de estrés. |
| policarbonato | Requiere cuidado | Adhesivos seleccionados o sistemas solventes calificados; El agrietamiento por tensión ambiental es una preocupación clave. |
| nailon | Requiere cuidado | El grado, el acondicionamiento de la humedad, la preparación y la compatibilidad del adhesivo afectan la adhesión. |
| Delrin / POM | Difícil | Superficie químicamente resistente; Puede ser necesaria una preparación especializada y calificación adhesiva. |
| HDPE | Difícil | Baja energía superficial; evaluar adhesivos especiales, tratamiento calificado, soldadura o fijación. |
| Polipropileno / PP | Difícil | Baja energía superficial; Es posible que los adhesivos estándar de uso general no se humedezcan ni se adhieran de manera confiable. |
| PTFE / Teflon | muy dificil | Energía superficial extremadamente baja; tratamiento y cualificación especializados, o un diseño de unión diferente. |
06
Estos materiales pueden resultar útiles precisamente porque resisten la adherencia o los productos químicos. Ese mismo comportamiento hace que una unión unida confiable sea más exigente.
La baja energía superficial limita la humectación de muchos adhesivos comunes. Es posible que se necesite un sistema especializado o un proceso de activación calificado.
Su superficie de baja energía y su flexibilidad requieren una cuidadosa selección del adhesivo y una junta que se adapte al movimiento.
La resistencia química y la química de su superficie dificultan la unión de adhesivos de uso general. No asuma que un adhesivo que funciona en ABS funcionará en POM.
La energía superficial muy baja hace que sea particularmente difícil de unir. Puede ser necesario un tratamiento de superficie especializado y debe validarse para la aplicación.
Las posibles rutas de preparación para sustratos seleccionados son plasma, corona, tratamiento con llama, tratamiento químico e imprimaciones. No son intercambiables, debiendo confirmarse su disponibilidad, control de proceso y durabilidad. No los tratamos como soluciones automáticas ni asumimos una capacidad de tratamiento sin una revisión del proyecto.
Para algunos conjuntos PP y HDPE, la soldadura termoplástica compatible o la retención mecánica es la ruta más práctica. Los adhesivos especiales pueden unir algunos grados sin una activación especial, pero los datos de los proveedores y las pruebas de las piezas reales siguen siendo esenciales.
07
Una superficie de aspecto limpio aún puede contener agente desmoldante, refrigerante de mecanizado, aceite o huellas dactilares. Un adhesivo fuerte no puede compensar una interfaz inadecuada.
Identifique tanto los grados de polímeros, rellenos, recubrimientos y cualquier película protectora.
Inspeccione las superficies de contacto en busca de daños, contaminación y tensiones residuales.
Limpiar utilizando un método compatible con el sistema plástico y adhesivo.
Prepare las superficies de las juntas sólo según lo requiera el proceso seleccionado.
Aplique una imprimación específica o un tratamiento calificado donde sea necesario.
Dispensar el solvente o adhesivo con cantidad y cobertura controlada.
Fijar el conjunto y mantener las condiciones de curado o estabilización acordadas.
Inspeccione la junta completa y mantenga los registros del proceso requeridos.
El polvo, la grasa y los agentes desmoldantes pueden impedir que se moje. Los residuos de refrigerante, las huellas dactilares, la aspereza inconsistente y el líquido de limpieza retenido también pueden comprometer la adhesión o la apariencia. La manipulación después de la preparación debe mantener limpias las superficies de unión.
La abrasión y la limpieza con disolventes no son instrucciones universales. La abrasión de una superficie transparente puede estropear la apariencia, mientras que un disolvente incompatible puede agrietar o enloquecer el policarbonato y otros plásticos estresados. Utilice la guía del proveedor específica del sustrato y pruebas calificadas.
08
La geometría de la unión debe distribuir la carga a través de un área de unión útil y reducir el despegue, la hendidura y la tensión de bloqueo. Revise la unión antes de mecanizar las piezas individuales.
Las juntas traslapadas y los traslapes apoyados a menudo distribuyen la carga mejor que una junta a tope pequeña. Más área ayuda sólo cuando el adhesivo se moja y cura en toda la junta.
Diseñe la trayectoria de carga para favorecer el corte o la compresión distribuidos. Los bordes sin soporte pueden concentrar la tensión e iniciar la apertura de la junta.
Utilice el espacio requerido por el sistema seleccionado. Una junta capilar solvente y un adhesivo estructural para rellenar huecos necesitan ajustes diferentes.
Los hombros, los reembolsos, las pestañas y las características de ubicación pueden controlar la posición y reducir la dependencia de la fuerza de sujeción. Mantenlos compatibles con la secuencia de montaje.
No junte las piezas deformadas ni atrape la tensión en la unión. Tenga en cuenta tolerancias, movimiento térmico y contracción del curado.
Dé al aire atrapado y al exceso de material una vía de escape controlada. Planificar los accesos de dispensación, inspección y curado, especialmente en canales cerrados.
Utilice transiciones y soportes adecuados cerca de las juntas. Las esquinas afiladas, los cambios abruptos de sección y las cargas locales pueden debilitar un conjunto que de otro modo sería sólido.
Pequeña área de unión; Las cargas de apertura pueden concentrarse en la interfaz.
La superposición distribuye la carga; diseñar el espacio y gestionar el pelado de los bordes.
Los diagramas muestran conceptos de trayectoria de carga en lugar de dimensiones aprobadas. La superposición de unión, los espacios, el espesor de la pared y los accesorios deben diseñarse para los materiales y cargas reales.
09
No existe un pegamento más fuerte para cada montaje. Defina qué tiene que hacer la articulación y cómo se medirá el éxito.
Identifique cargas estáticas, cíclicas, de impacto y de pelado, dirección de carga, rigidez y requisitos relacionados con la seguridad. Indique si se necesita una muestra de prueba o una prueba de piezas ensambladas.
Especificar el medio, presión o vacío, tiempo de exposición, temperatura y fuga permitida. Una costura visualmente continua no establece una clasificación de presión.
Defina caras visibles, burbujas aceptables, neblina, apariencia exprimida y de línea de unión. Acuerde una muestra o un estándar de aceptación visual cuando sea necesario.
Enumere los productos químicos, la concentración, los agentes de limpieza, la duración de la exposición y las temperaturas continuas o máximas. Evaluar ambos sustratos y el sistema de unión curado.
10
Las juntas transparentes tienen dos funciones: mantener unido el conjunto y preservar la apariencia que requiere la aplicación.
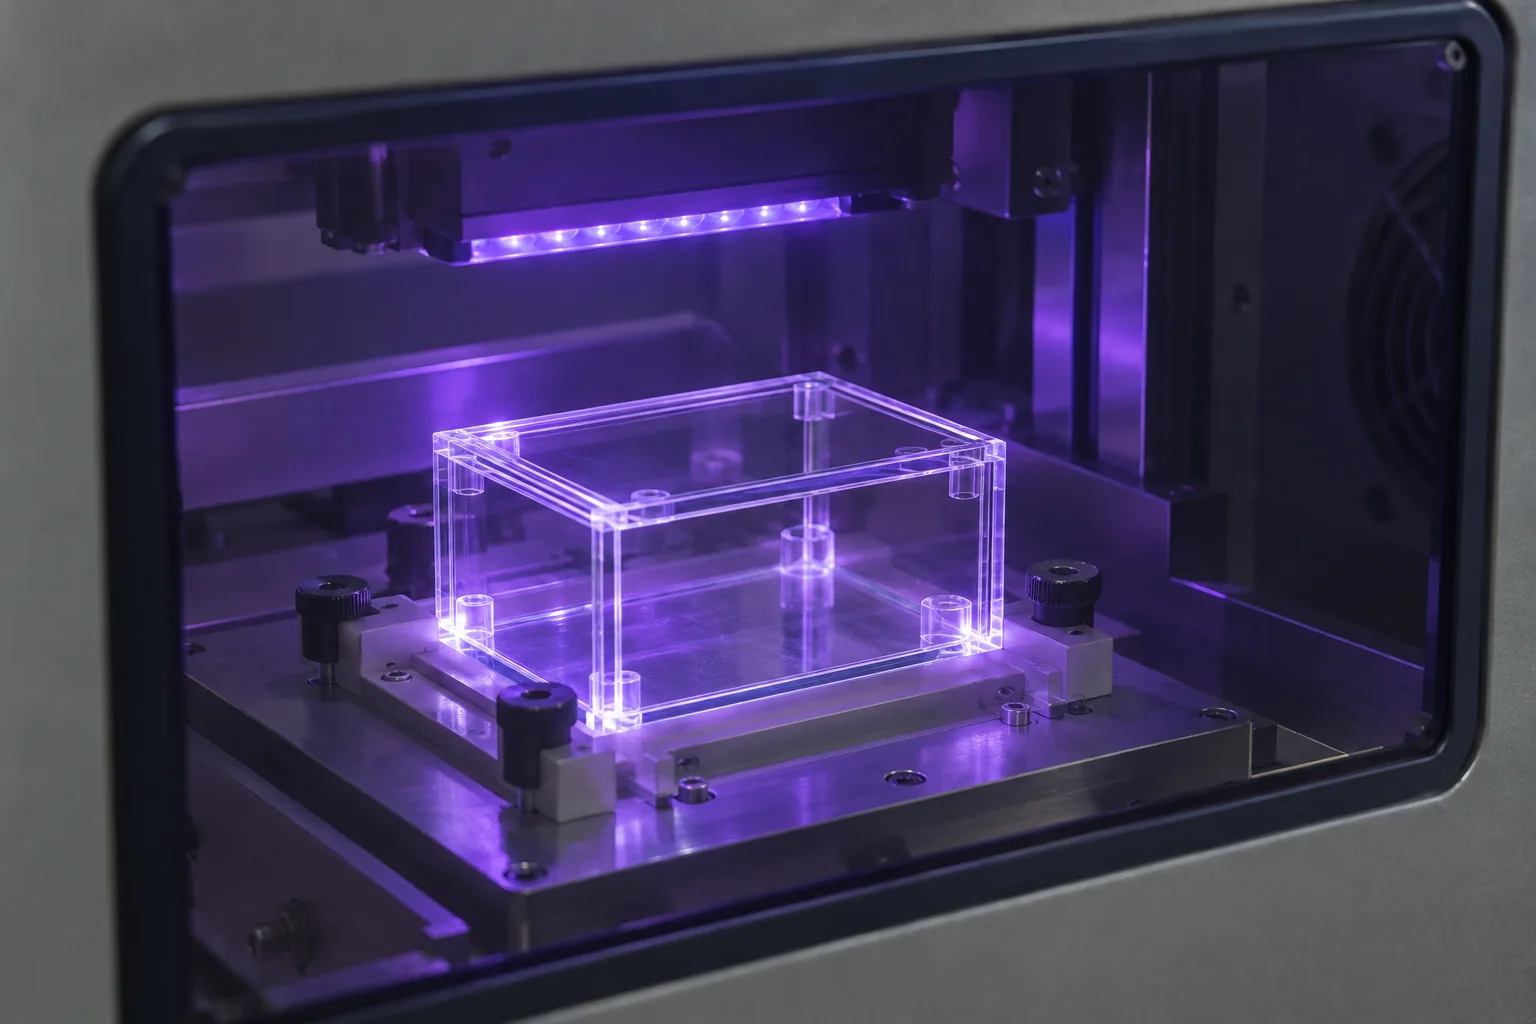
Para ensamblajes acrílicos compatibles, la preparación de los bordes, el ajuste, el flujo capilar y los accesorios ayudan a formar una unión limpia. El exceso de disolvente, un mal ajuste o la tensión residual pueden provocar burbujas, blanqueamiento o agrietamiento.
Para conjuntos transparentes seleccionados, una capa adhesiva controlada puede proporcionar una junta visible y ordenada. Verifique la transmisión real del material en la longitud de onda de curado y confirme el curado en todas las regiones de las juntas.
Las cámaras transparentes, las carcasas, las cubiertas de equipos, las ventanas de instrumentos, los recintos de visualización y los colectores transparentes seleccionados necesitan una especificación cosmética y funcional definida.
Planifique el mecanizado, el corte por láser y el pulido antes del pegado. Estas operaciones pueden dejar tensión o alterar el ajuste de los bordes; utilice manipulación, limpieza y embalaje compatibles.
El policarbonato transparente no es intercambiable con acrílico/PMMA. Un proceso con solvente acrílico puede dañar un componente de policarbonato. Los polímeros transparentes diferentes requieren un sistema compatible y pruebas de agrietamiento, turbidez y movimiento.
Los grados, recubrimientos, secciones gruesas y esquinas sombreadas que bloquean los rayos UV pueden impedir el fotopolimerización completo. Un curado secundario sólo es posible cuando el sistema adhesivo específico lo soporta; La transparencia visible por sí sola no prueba la transmisión de rayos UV.
Guía de material acrílico / PMMA →11
Revisamos conjuntos de varias piezas desde la geometría de los componentes individuales hasta las uniones terminadas y los requisitos de manipulación.
Gabinetes transparentes para equipos con alineación de esquinas controlada y requisitos de juntas visibles.
Cámaras transparentes fabricadas con acceso, sellado y condiciones de servicio acordadas.
Carcasas multipiezas que combinan elementos mecanizados y paneles unidos.
Cubiertas y paneles protectores personalizados con soportes adheridos o elementos de localización.
Componentes de flujo de varias partes seleccionados con geometría de canal definida y criterios de fuga.
Resguardos transparentes y conjuntos de protección con requisitos de montaje y acceso de servicio.
Soportes, cámaras y componentes de equipos personalizados fabricados con los materiales especificados.
Conjuntos seleccionados revisados según los medios, la presión, la temperatura y las condiciones de limpieza.
Ventanas y marcos transparentes con aceptación óptica y estética acordada.
Componentes de precisión ensamblados con referencias definidas y relaciones de ajuste.
Contenedores fabricados con juntas de esquina diseñadas y requisitos de manipulación.
Placas, soportes y carcasas mecanizados unidos en un componente terminado.
12
Compare los requisitos de ensamblaje completos, incluida la compatibilidad de materiales, el acceso a reparaciones, la apariencia y el entorno operativo.
| Método de unión | donde puede caber | Principales limitaciones |
|---|---|---|
| Unión solvente | Termoplásticos compatibles con ajuste perfecto, incluidos conjuntos acrílicos seleccionados o PVC. | Material específico; ajuste, compatibilidad con disolventes, tensiones residuales y cuestiones de estabilización. |
| Adhesivo estructural | Juntas de carga seleccionadas, de relleno de huecos y de materiales diferentes. | Se deben controlar la preparación, la separación de unión, las propiedades adhesivas y el curado completo. |
| adhesivo ultravioleta | Conjuntos transparentes compatibles con acceso a la luz y requisitos cosméticos. | La transmisión del sustrato y las áreas de unión sombreadas pueden limitar el curado. |
| Soldadura de plástico | Conjuntos termoplásticos compatibles, a menudo considerados para PP, PE o PVC. | Necesita un proceso calificado adecuado; el calor, la distorsión y el acceso pueden afectar la geometría. |
| Fijación mecánica | Juntas removibles, mala compatibilidad adhesiva o retención mecánica directa. | Es necesario prestar atención a las tensiones locales, la fluencia, los insertos, el sellado y el par de instalación. |
| Unión híbrida | Conjuntos que combinan funciones de transferencia de carga, sellado o posicionamiento. | Se deben diseñar claramente las funciones del adhesivo, el sello y los sujetadores. |
13
Puede valer la pena evaluar la soldadura cuando se prefiere una junta termoplástica compatible a una capa adhesiva separada, especialmente para conjuntos PP, PE y PVC seleccionados.
Puede ser adecuado para ensamblajes termoplásticos fabricados o para servicios químicos donde el material, el acceso a las juntas y la geometría respaldan un proceso de soldadura calificado. Los grados del sustrato deben ser compatibles y es necesario controlar el aporte de calor, la preparación de las juntas y la distorsión.
La soldadura no es automáticamente más fuerte ni más hermética que la unión. Acuerde el proceso disponible, los criterios de aceptación y cualquier prueba funcional requerida para el ensamblaje específico. Para plásticos mixtos, juntas transparentes estéticas o elementos sensibles al calor, puede ser más apropiado otro método.
Discuta la ruta completa de fabricación de plástico. →14
En ocasiones, con un adhesivo seleccionado y una junta diseñada para ambos materiales. La apariencia coincidente no establece compatibilidad química.
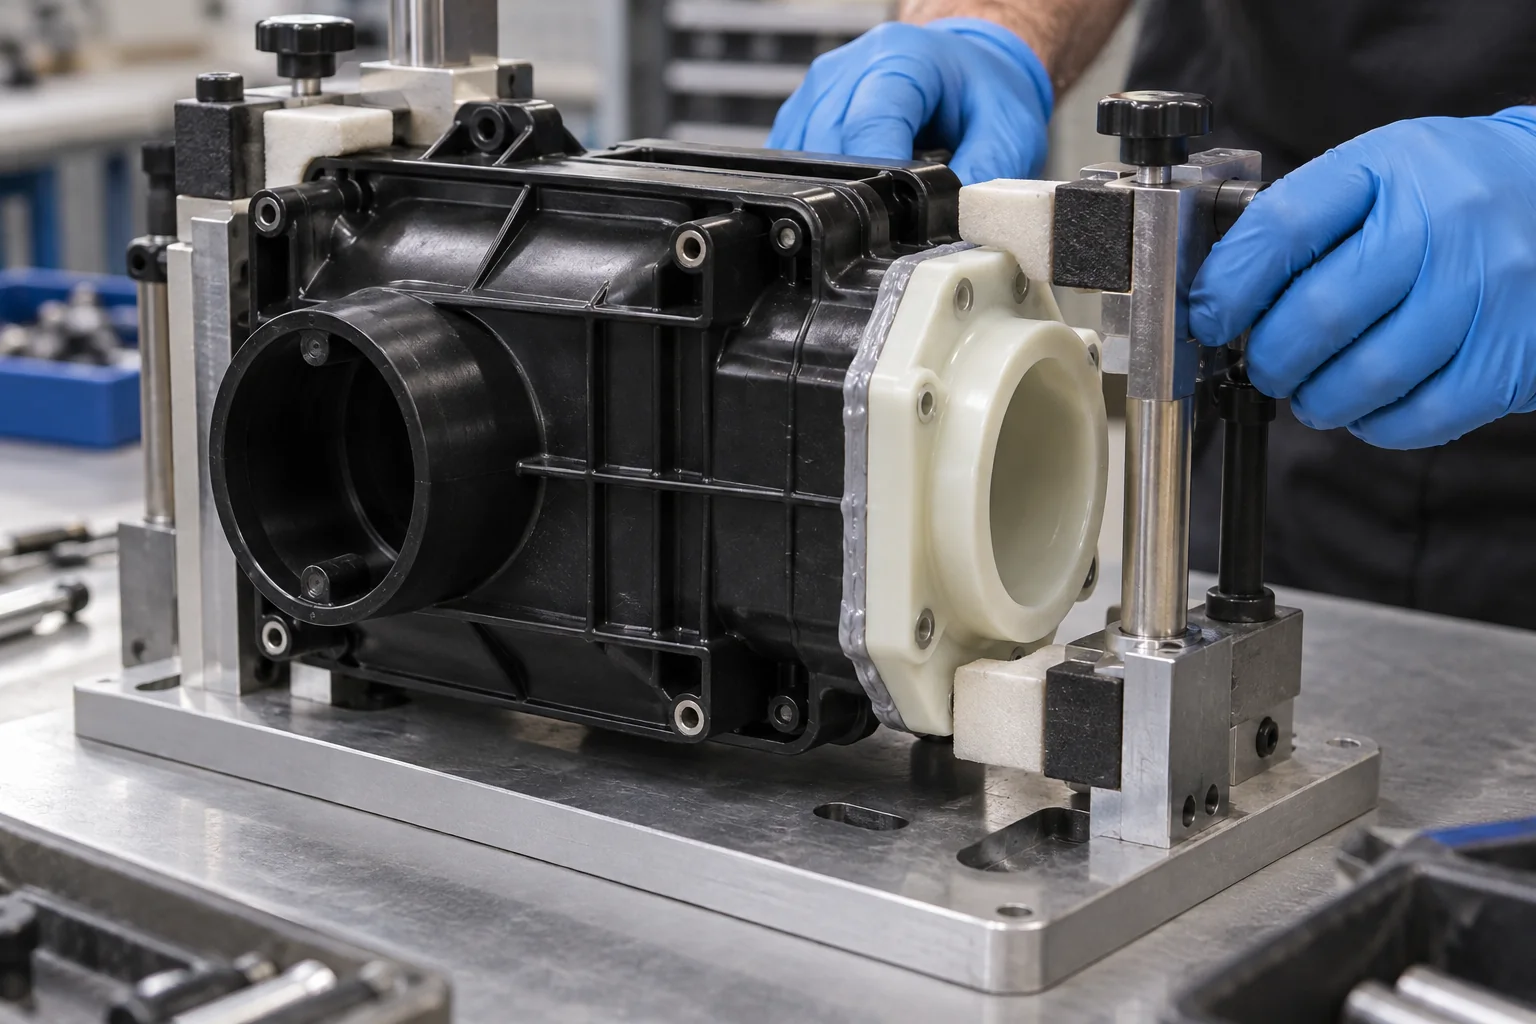
Indique ambos grados exactos, recubrimientos y rellenos. La compatibilidad debe cubrir cada interfaz, no solo un sustrato.
Diferentes expansiones térmicas y rigidez pueden crear tensión durante los cambios de temperatura o la carga. Un adhesivo y un espacio adecuados pueden ayudar a acomodarlo.
La contracción del curado, el calor, la exposición a solventes y la restricción del accesorio pueden afectar la alineación, la tensión interna y la apariencia.
Evalúe los sustratos reales con productos químicos, ciclos de temperatura y cargas relevantes. Una prueba de manejo a temperatura ambiente no califica para servicio a largo plazo.
15
La inspección sigue un plan acordado que cubre la junta, las dimensiones terminadas y las funciones importantes para su aplicación.
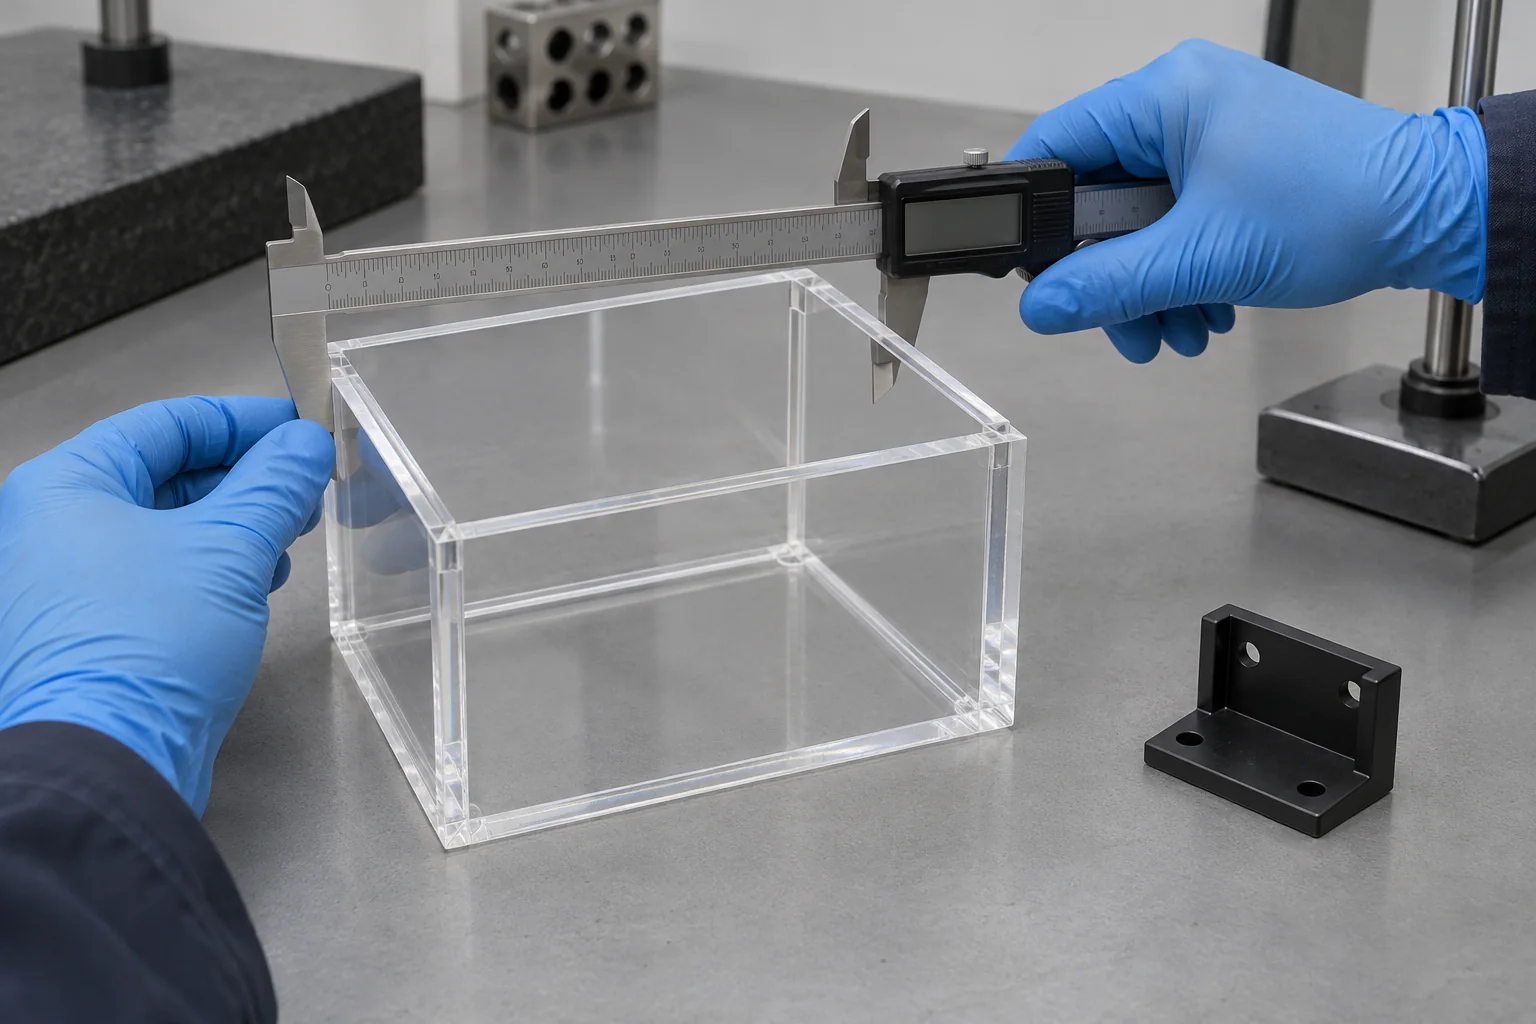
Revisar la identificación de materiales, revisiones de planos y requisitos de juntas.
Verifique la preparación y manipulación de la superficie antes de unir.
Verifique la ubicación del accesorio, la alineación y el ajuste de los componentes.
Controle la aplicación de adhesivo o solvente y las condiciones de curado especificadas.
Inspeccione la continuidad visible, las burbujas, los huecos y el exceso de material.
Verifique las dimensiones, la alineación, la turbidez, las grietas y las fisuras.
Realice comprobaciones de ajuste, fugas o funcionamiento acordadas cuando sea necesario.
Registre los resultados especificados y libere el ensamblaje según los criterios de aceptación.
Limpia y protege juntas y superficies cosméticas para embalaje.
Una verificación visual no establece la fuerza de unión ni la vida útil. Si se requieren pruebas de resistencia, fugas o funcionales, defina el método, la cantidad de muestra, el medio, la presión, la duración, la temperatura y los criterios de aprobación antes de la cotización.
Una prueba destructiva puede requerir piezas adicionales o cupones representativos. Cualquier ensayo de laboratorio, certificación o inspección especial deberá ser acordado específicamente; no está implícito en un pedido de montaje estándar.
16
La primera construcción establece una secuencia de ensamblaje y unión viable. La producción repetida necesita un proceso controlado que preserve esas decisiones.
Revise el ajuste, la apariencia, el sellado y la geometría de las juntas utilizando materiales reales. Utilice los resultados para perfeccionar el diseño de componentes y los criterios de aceptación.
Introduzca accesorios repetibles, instrucciones de preparación y una secuencia de curado práctica. Planifique el manejo y la inspección en función de la cantidad del lote.
Controle la identidad del material, el lote de adhesivo y su vida útil, preparación, dosificación, condición de fijación y curado. Mantener los registros de trazabilidad e inspección acordados.
17
Las aplicaciones guían la especificación de unión. El uso industrial por sí solo no establece la aprobación regulatoria o la idoneidad para un servicio en particular.
Cerramientos, soportes y conjuntos transparentes a medida. Definir limpieza, contacto y cualquier documentación material requerida.
Tapas, guardas, carcasas y soportes unidos diseñados para instalación y mantenimiento.
Carcasas de instrumentos, paneles y conjuntos aislantes con requisitos definidos de temperatura y compatibilidad.
Canales, cámaras y colectores seleccionados revisados en busca de medios, fugas y condiciones de funcionamiento.
Protectores personalizados, carcasas de sensores y componentes de accesorios con requisitos de alineación y movimiento.
Cámaras y componentes de instrumentos transparentes con criterios acordados de limpieza, visibilidad y dimensiones.
18
Lleve la geometría de la pieza y los requisitos de ensamblaje en la misma revisión del dibujo. Nuestro objetivo es una junta fabricable y un plan de aceptación claro.
Revise los grados del sustrato y el entorno antes de elegir un método de unión.
Coordine el mecanizado, corte y ensamblaje de componentes para que las características de acoplamiento soporten la unión.
Considere las caras ópticas, la apariencia de las costuras y los plásticos transparentes sensibles al estrés.
Defina los requisitos de limpieza, manipulación y cualquier imprimación o tratamiento seleccionado.
Evalúe la superposición, el espacio, la alineación, la ventilación y la ruta de carga antes de la producción.
Utilice construcciones tempranas para establecer accesorios, secuencias y condiciones de proceso repetibles.
Acuerde las dimensiones, la aceptación visual y cualquier control funcional especial.
Coordinar los componentes y el montaje terminado a través de una única revisión del proyecto.
19
Una secuencia documentada conecta el dibujo, el proceso de unión y el montaje terminado.
Cargue archivos CAD, dibujos de componentes y un dibujo de ensamblaje.
Confirme ambos plásticos, grados exactos y cualquier revestimiento de superficie.
Revisar la geometría de las juntas, la alineación y el acceso al ensamblaje.
Definir requisitos de resistencia, apariencia, sellado y servicio.
Seleccione y califique la ruta de incorporación adecuada.
Mecanice o corte los componentes individuales según el diseño acordado.
Prepare y proteja las superficies de contacto.
Aplicar el sistema de unión y ubicar las piezas en el útil.
Mantener las condiciones de curado o estabilización especificadas.
Inspeccione la apariencia de las juntas, la alineación y las dimensiones del acabado.
Complete las comprobaciones de ajuste, fugas o funcionamiento acordadas.
Limpiar, proteger y embalar los conjuntos terminados.
20
La unión plástica une componentes plásticos separados utilizando un sistema adhesivo o solvente compatible. La unión solvente fusiona superficies adecuadas a medida que el solvente sale; La unión adhesiva retiene una capa de unión curada separada.
Acrílico / PMMA, ABS y PVC a menudo ofrecen opciones comparativamente sencillas con sistemas compatibles. PETG también puede ser adecuado. El grado exacto, la condición de la superficie, el diseño de las juntas y los requisitos de servicio aún determinan el proceso.
PP, HDPE, POM y especialmente PTFE son difíciles con muchos adhesivos de uso general. Es posible que requieran un adhesivo especial, una preparación calificada o un método de unión diferente, como soldadura o fijación.
La unión solvente suaviza las superficies termoplásticas compatibles para que puedan fusionarse. La unión adhesiva utiliza un material curado separado entre los sustratos. Sus requisitos de ajuste, preparación y estabilización difieren.
Ninguno de los dos es universalmente más fuerte. Una junta solvente compatible puede funcionar bien en un termoplástico adecuado, mientras que un adhesivo estructural seleccionado puede adaptarse mejor a espacios o materiales diferentes. Juzgue la junta real bajo las cargas y el entorno requeridos.
Un adhesivo compatible seleccionado puede unirlos, pero se debe verificar el sistema en cuanto a ambos grados, agrietamiento por tensión, apariencia y movimiento térmico. No asuma que un proceso con solvente PMMA sea seguro para el policarbonato.
Algunos grados se pueden unir con adhesivos especiales y, cuando sea necesario, con un tratamiento de superficie calificado. Es posible que los adhesivos comunes no funcionen de manera confiable. La soldadura o la retención mecánica pueden ser más adecuadas para algunos diseños.
La contaminación, los agentes de limpieza incompatibles y la preparación inconsistente pueden debilitar la adhesión o dañar el plástico. Un proceso controlado de preparación y manipulación específico del sustrato respalda la repetibilidad.
A menudo es preferible un diseño con una superposición adecuada, un espacio controlado, una alineación precisa y una trayectoria de carga que limite el despegue. La mejor geometría depende del polímero, del sistema de unión y de las cargas operativas.
Evaluar la soldadura para termoplásticos compatibles adecuados y un proceso calificado. Elija sujetadores cuando sea importante retirarlos, retenerlos mecánicamente o tener una compatibilidad adhesiva difícil. Los diseños híbridos pueden combinar funciones de unión y sellado.
TUS MATERIALES. TU ASAMBLEA.
Cargue sus archivos CAD y planos de ensamblaje. Incluya el par de materiales, la cantidad, los detalles de las juntas, los requisitos cosméticos y de resistencia, la exposición a productos químicos, las temperaturas y cualquier criterio de prueba de fugas en el paquete del dibujo o por correo electrónico.
Se requiere empresa, nombre, correo electrónico y teléfono. El país, el número de pieza, la cantidad y la carga del dibujo son opcionales. Podemos revisar los componentes, uniendo la ruta y las necesidades de inspección antes de la cotización.
info@tops-precision.comSTEP / STP / IGES / X_T / DWG / DXF / PDF o ZIP, máximo 10 MB. Los paquetes de dibujos más grandes se pueden compartir por correo electrónico. Acepte el manejo de archivos confidenciales antes de enviar dibujos confidenciales.