Excelente claridad óptica
Los grados claros son útiles para la visualización y la transmisión de luz. Defina la prueba óptica real si la pieza debe hacer algo más que parecer transparente.

LA CLARIDAD EMPIEZA CON EL DIBUJO.
TOPS Plastics fabrica componentes acrílicos y PMMA personalizados a partir de sus archivos CAD y dibujos de ingeniería. Revisamos ventanas, guías de luz, cubiertas, carcasas, colectores y piezas transparentes de precisión en torno a sus dimensiones, apariencia y uso previsto.
El fresado, fresado, torneado, taladrado y corte CNC respaldan la ruta del proceso principal. Se confirma el pulido, pegado y montaje para el material y la geometría seleccionados.
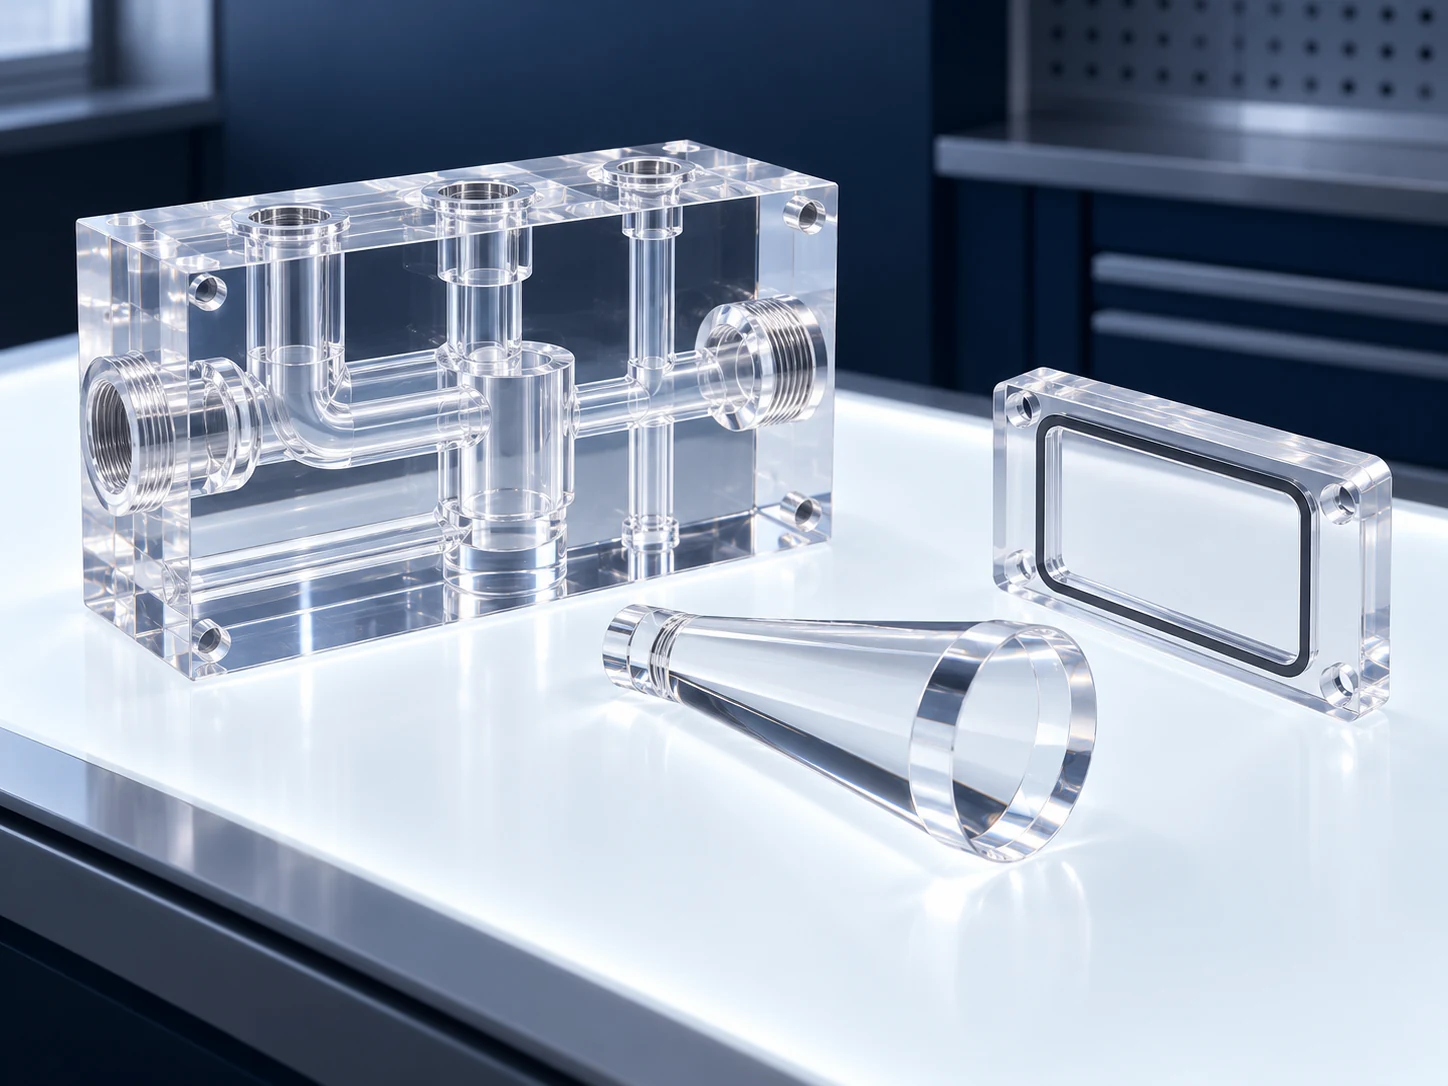
Su dibujo, requisitos ópticos y selección de stock definen la cotización. Los detalles del proceso y los criterios de aceptación se acuerdan para cada componente.
| Capacidad | Revisión del proyecto TOPS Plastics |
|---|---|
| Materiales | Acrílico/polimetilmetacrilato (PMMA), con designación exacta del proveedor. |
| Procesos | Fresado, fresado, torneado, taladrado y corte CNC, seleccionados según la geometría. |
| Procesos secundarios | Pulido, pegado y montaje cuando corresponda; Método y disponibilidad confirmados antes de la cotización. |
| tipos de materiales | PMMA fundido o extruido en forma adecuada de láminas, placas, varillas o piezas en bruto. |
| Piezas típicas | Ventanas, cubiertas, guías de luz, colectores, carcasas y luminarias transparentes. |
| Producción | Prototipos, pedidos de bajo volumen y repetidos con un plan de inspección definido. |
| Archivos | STEP/STP, IGES, X_T, DWG, DXF y PDF, incluyendo unidades y revisión de planos. |
| Inspección | Controles dimensionales y aceptación visual, cosmética y óptica acordada. |
Acrílico es el nombre común del PMMA, o polimetacrilato de metilo: un termoplástico rígido ampliamente seleccionado para piezas transparentes, apariencia limpia y transmisión de luz útil.
El PMMA se puede mecanizar en ventanas transparentes, carcasas, guías de luz, colectores, accesorios ópticos y componentes de visualización. Los grados adecuados proporcionan resistencia a la intemperie y menor peso que el vidrio para un volumen equivalente.
La transparencia no es lo mismo que una especificación óptica. La calidad, el espesor, el mecanizado, el acabado y la geometría de visualización influyen en el resultado. En comparación con el típico policarbonato sin recubrimiento, el acrílico suele tener una superficie más dura pero es más quebradizo; Las cargas concentradas y los productos químicos incompatibles requieren especial atención.
Referencias técnicas: Familias de materiales acrílicos Plaskolite OPTIX
El PMMA es una opción práctica cuando la superficie visible forma parte de la función del componente. Selecciónelo junto con los requisitos ambientales y de carga.
Los grados claros son útiles para la visualización y la transmisión de luz. Defina la prueba óptica real si la pieza debe hacer algo más que parecer transparente.
Generalmente más duro que el PC sin recubrimiento. Aún es necesario un manejo protector; Los recubrimientos y calidades pueden cambiar la comparación.
Considere el acrílico para obtener un componente transparente más claro, mientras revisa el espesor, el soporte y la deflexión.
La idoneidad para exteriores depende del grado suministrado, la exposición y la vida útil esperada.
Un acabado adecuado puede mejorar las caras y aristas visibles. Acordar una referencia cosmética y condiciones de aceptación.
El fresado, fresado, torneado y taladrado crean detalles personalizados cuando se controlan las herramientas, el calor, el soporte y la eliminación de virutas.
Referencias técnicas: Guía de dureza de superficies de PLEXIGLAS
El acrílico fundido suele ser un punto de partida útil para piezas de precisión pulidas y complejas. La lámina extruida puede adaptarse a perfiles más simples y paneles económicos. Confirme la calidad real y las propiedades del material.
| factores | Acrílico fundido | Acrílico extruido |
|---|---|---|
| maquinabilidad CNC | A menudo se prefiere para cavidades complejas y funciones de precisión. | Práctico para muchos perfiles enrutados; Es necesario revisar el corte y el control del calor. |
| Estrés interno | La historia de las acciones todavía importa; La fundición no garantiza una pieza en bruto libre de tensiones. | El historial de extrusión puede crear tensiones que necesitan evaluación. |
| Acabado óptico | Una opción común para piezas mecanizadas transparentes exigentes. | La calidad del acabado depende del stock, la geometría y el proceso seleccionado. |
| Pulido | Revisar las caras y aristas a terminar y posterior montaje. | Revise la respuesta del pulido y la tensión retenida del material suministrado. |
| Mecanizado complejo | A menudo es una ruta preferida para una eliminación sustancial de material. | Considere un perfil más simple o califique la secuencia de mecanizado. |
| Vinculación | La preparación conjunta, el ajuste y el manejo del estrés siguen siendo importantes. | También se requieren un diseño de juntas compatible y una gestión del estrés. |
| Costo | Puede costar más; verifique el tamaño, grado y rendimiento reales. | Puede resultar más económico para perfiles de chapa estándar. |
| Uso típico | Bloques de precisión, piezas cosméticas y componentes transparentes complejos. | Paneles planos y componentes en chapa de menor complejidad. |
Elija la ruta de stock antes de aprobar el dibujo. Incluya la variación de espesor, el margen de acabado y la disponibilidad de calidad en la revisión. Ninguna ruta del material elimina la necesidad de evaluar la tensión antes del acabado o la unión.
Referencias técnicas: Guía de fabricación de moldes celulares OPTIX · Guía de fabricación extruida OPTIX
Analice el acrílico fundido o extruido para su dibujo →Utilice estas familias para describir sus necesidades. La disponibilidad, la forma de existencias y los documentos de respaldo se confirman antes de realizar el pedido; No se supone que los grados especiales estén almacenados.
Un candidato frecuente para piezas transparentes de precisión, bloques pulidos y mecanizado complejo.
Considere perfiles de láminas, paneles y cubiertas de visualización más simples después de verificar los requisitos de tensión y espesor.
Especificar color, transmisión, referencia de apariencia y si la pieza debe permanecer transparente.
Confirme la exposición al aire libre, la vida útil esperada y la documentación específica del grado.
Defina la longitud de onda, la transmisión, la turbidez, la condición de la superficie y la distorsión cuando sea relevante.
Las formulaciones antiestáticas, modificadas por impacto u otras se consideran sólo cuando se puede obtener material mecanizable adecuado.
Una marca de resina o lámina no es automáticamente una calificación óptica, médica o eléctrica para el componente terminado. Especifique la calidad exacta del stock y la trazabilidad requerida.
Planifique el mecanizado y el acabado juntos. El acceso a una cara o arista afecta tanto al control dimensional como a la apariencia.
Bolsillos, bloques, carcasas, colectores y accesorios con puntos de referencia y zonas de visualización definidos.
Explora este servicio →Perfiles, paneles, cubiertas, ventanas y piezas planas de exposición soportadas durante el corte.
Explora este servicio →Anillos, manguitos, ventanas circulares, espaciadores y espacios ópticos cilíndricos.
Explora este servicio →Los orificios de montaje y montaje requieren una distancia al borde adecuada, soporte y rotura controlada.
Prepare perfiles de láminas y espacios en blanco con márgenes prácticos para su posterior mecanizado y acabado.
Primero acuerde la apariencia requerida. El método de acabado específico y la capacidad se confirman para la geometría.
Las cajas transparentes, las cámaras y las carcasas de varias piezas necesitan una revisión de las juntas, el adhesivo y la tensión.
Explora este servicio →Los métodos de acabado mecánico, diamante, llama y otros métodos no son intercambiables. No enumeramos una capacidad de pulido con vapor no verificada ni prometemos un resultado óptico particular sin un proceso y método de inspección acordados.
El acrílico es quebradizo y sensible a las concentraciones de tensión. Un mal uso de herramientas, calor o soporte pueden provocar bordes astillados, superficies manchadas, blanqueamiento o agrietamiento retardado.
Apoye el corte y evite forzar los rasgos finos; El PMMA suele tolerar menos los impactos que el PC.
El calor local excesivo puede ablandar el material y dañar el borde o el acabado de la superficie.
Los agujeros rugosos y las esquinas afiladas pueden concentrar la tensión; revise los radios y las rutas de carga.
El mecanizado, la geometría restringida y el ensamblaje pueden dejar tensiones que se vuelven importantes más adelante.
Las piezas transparentes revelan rayones y marcas de herramientas, por lo que es necesario limpiar las superficies de contacto y los materiales de manipulación.
Separe las superficies ópticas, cosméticas y funcionales en el dibujo. Cada uno necesita su propio enfoque de fabricación y aceptación.
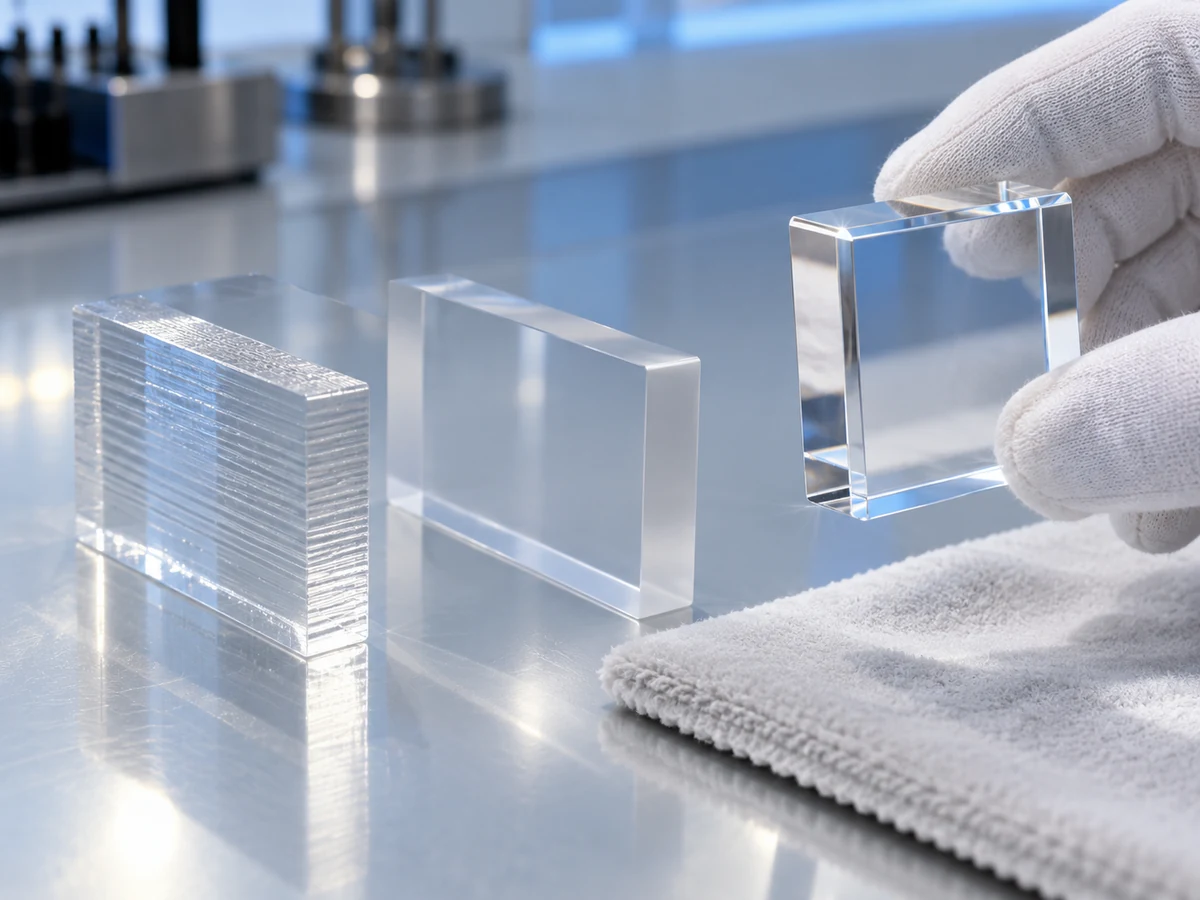
Indique la trayectoria de la luz, la longitud de onda o el uso de visualización y cualquier método de aceptación de transmisión, neblina o distorsión.
Defina la distancia de visualización, la iluminación, las marcas aceptables y una muestra de referencia o criterios escritos.
Priorice las dimensiones, ajustes y referencias donde las marcas visibles de las herramientas no afecten la función.
Identifique los bordes que deben permanecer visiblemente claros y cómo el acabado de los bordes puede afectar las dimensiones.
No todas las caras acrílicas necesitan pulido óptico. Limitar el acabado a las superficies importantes puede reducir costos y manipulación innecesarios. Una pieza de aspecto liso aún necesita la prueba óptica acordada si sirve como guía de luz, ventana o lente.
Discuta sus requisitos ópticos →La viabilidad depende del tamaño, la geometría, el tipo de material, la tensión, la temperatura, el espesor de la pared, la sujeción del trabajo y el acabado óptico posterior. Envíe un dibujo para una revisión de características específicas.
| Característica | Consideración principal |
|---|---|
| Orificio de precisión | Espesor de la pared, bordes quebradizos, ajuste de acoplamiento y método de medición. |
| Gran panel transparente | Movimiento térmico, planitud, soporte y tolerancias de montaje. |
| pared delgada | Sujeción, vibración, flexión y desconchado tras la liberación. |
| Bolsillo profundo | Acceso a herramientas, calor, evacuación de virutas y equilibrio de paredes. |
| agujero perforado | Soporte de salida, ruptura de bordes y distancia de bordes adyacentes. |
| Cara óptica | Requisitos dimensionales por separado del acabado óptico y cosmético. |
| Montaje adherido | Ajuste de juntas, espacio de adhesivo, alineación y movimiento durante el montaje. |
| Rosca | Engranaje, distancia al borde, carga de apriete e inserciones cuando sea necesario. |
El agrietamiento es una red de finas grietas que pueden desarrollarse cuando el estrés interactúa con el medio ambiente. La retirada de material, las cargas de montaje y los productos químicos de limpieza incompatibles se deben revisar juntos.
Limite el sobrecalentamiento local y revise los signos de superficies blandas o dañadas.
Evite la presión concentrada o mantener la pieza en una forma forzada que cambie cuando se suelta.
Utilice radios prácticos y revise la tensión en las transiciones cargadas.
Verifique los limpiadores, adhesivos, selladores y la duración de la exposición con las instrucciones del proveedor de existencias.
Desbarbar e inspeccionar los bordes de los agujeros; Las astillas y las transiciones bruscas pueden provocar grietas.
Pueden aparecer grietas después del mecanizado o durante el pegado, instalación o limpieza. La revisión del primer artículo debe incluir el montaje previsto y las condiciones de exposición, no sólo una comprobación dimensional de una pieza descargada. Utilice procedimientos de limpieza aprobados por el proveedor en lugar de asumir que un disolvente familiar es compatible.
Referencias técnicas: Fabricación extruida OPTIX y guía de tensión
Se puede considerar el recocido cuando el mecanizado sustancial o el acabado posterior, la unión o la exposición hacen que la tensión residual sea importante. Es una operación planificada y específica para cada grado, en lugar de un paso fijo para cada pieza.
El orden puede cambiar para material extruido, grados especiales, ensamblajes adheridos o una ruta de acabado diferente. Acordar los requisitos de procedimiento, soporte, enfriamiento y reinspección antes de la fabricación. No se publica ninguna temperatura universal ni tiempo de mantenimiento como capacidad del proceso TOPS.
Referencias técnicas: Guía de mecanizado y recocido de PLEXIGLAS
Un dibujo útil explica qué debe quedar claro, qué debe encajar y cómo se ensamblará y limpiará el componente.
Considere el material fundido para componentes complejos pulidos o adheridos, sujeto al grado real y a la disponibilidad de piezas en bruto.
Permita radios prácticos y revise las muescas cerca de secciones delgadas o cargadas.
Deje espacio a los orificios de montaje para soportar y apretar las cargas; revise la distancia al borde para conocer el tamaño y la carga reales.
Revise los tramos sin soporte, la vibración y el riesgo de astillamiento o fractura.
Defina zonas de visualización y datos funcionales de forma independiente, evitando acabados innecesarios.
Identifique los bordes mecanizados, mecanizados finos, pulidos cosméticamente u ópticos y los criterios de aceptación.
Planifique la geometría de las juntas, la alineación, los espacios adhesivos y la gestión de tensiones antes de fijar el diseño de la pieza.
Agente de suministro, concentración, frecuencia y temperatura para poder evaluar la compatibilidad.
Cada imagen ilustra un concepto de componente diferente. Las dimensiones finales, la calificación y la aceptación están controladas por el dibujo aprobado, no por estas imágenes.
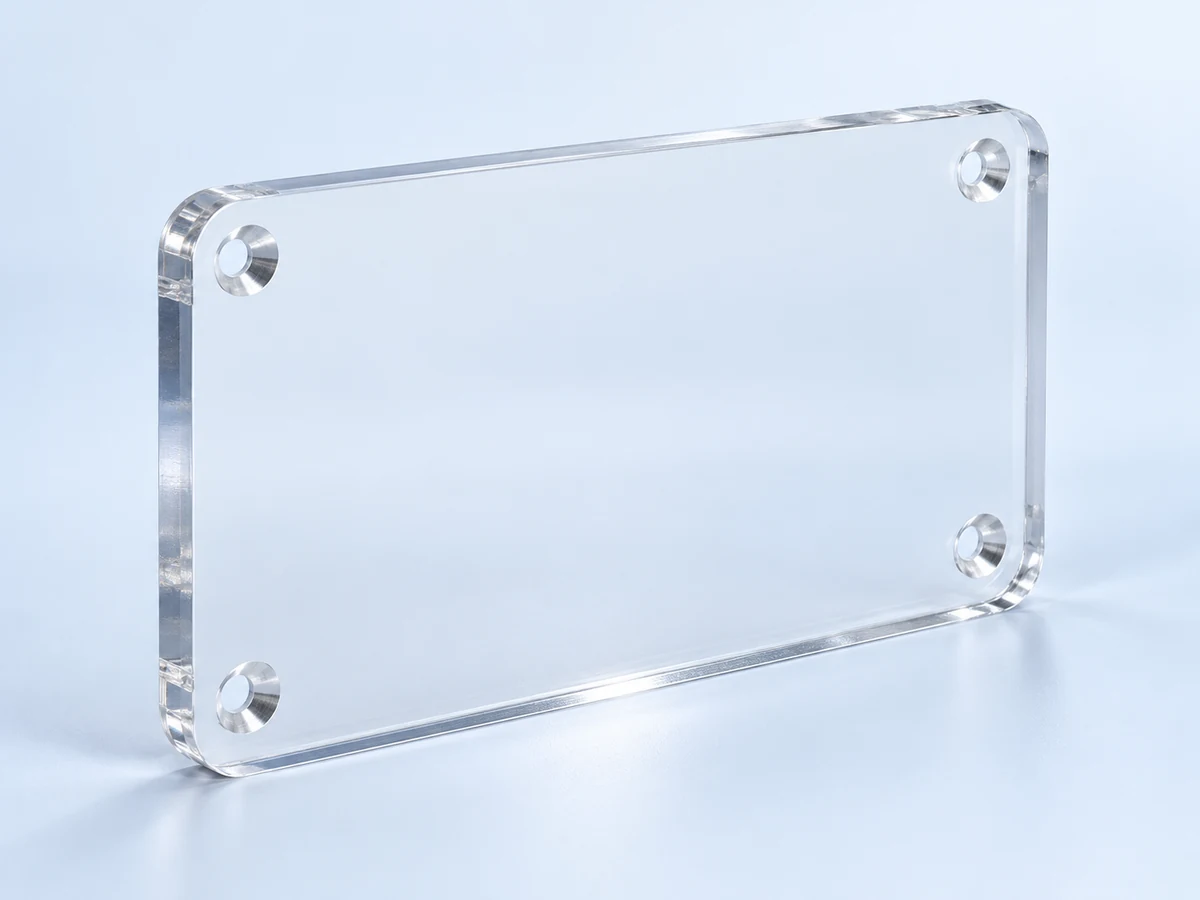
Paneles de visualización transparentes con orificios de montaje, planitud definida y caras protegidas.
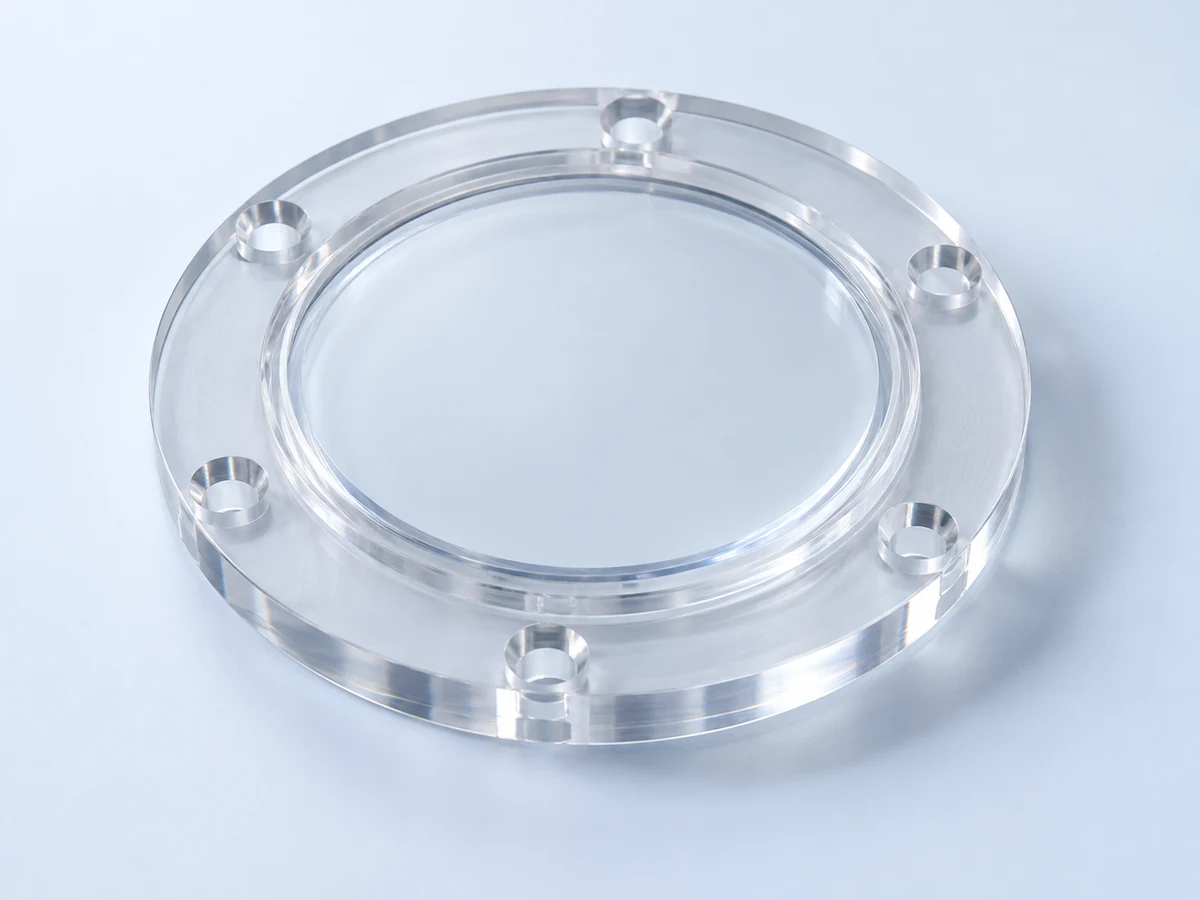
Ventanas de observación circulares o con forma con requisitos de ajuste y zona de visualización.
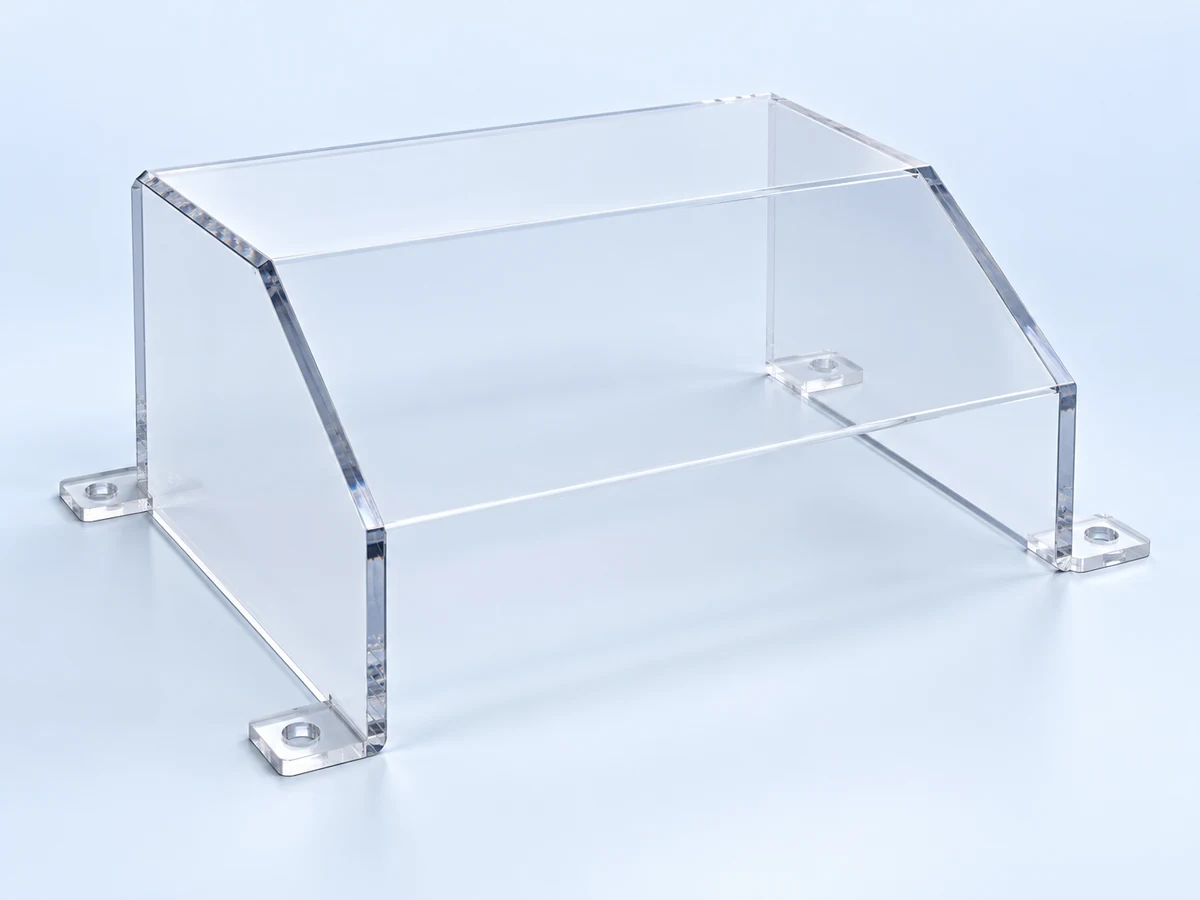
Cubiertas perfiladas con detalles de montaje, espacios libres y apariencia de borde especificada.
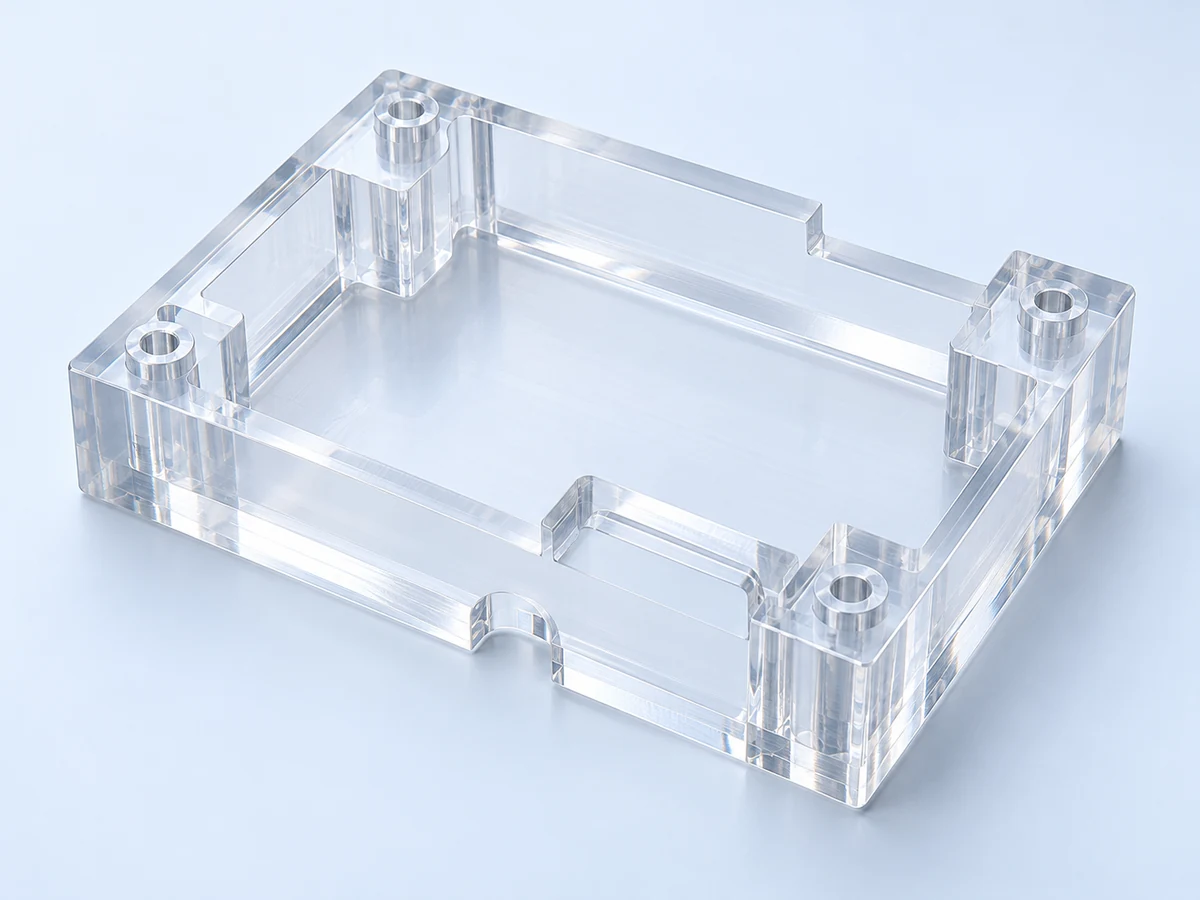
Bolsillos e interfaces combinados con caras transparentes protegidas.
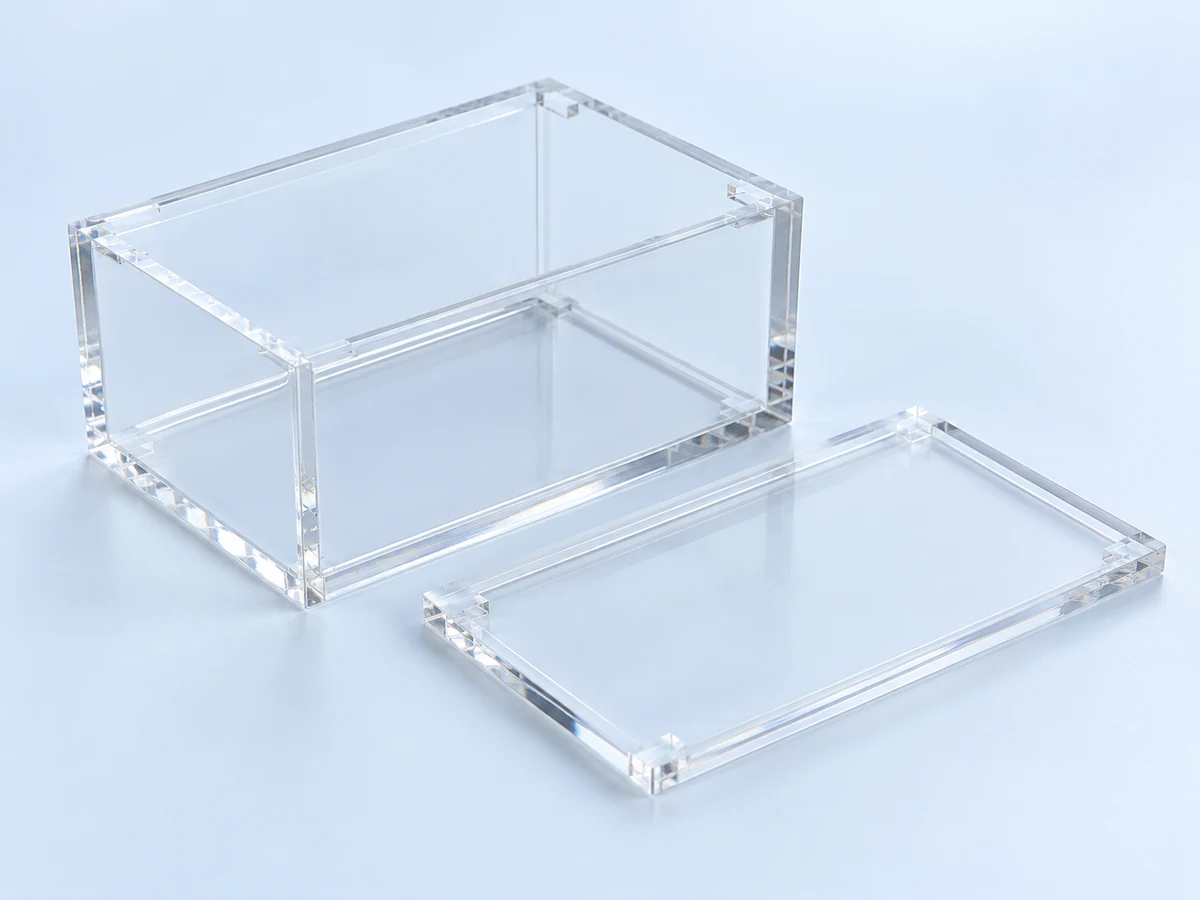
Cuerpos y tapas multipiezas con alineación de juntas y revisión de montaje.
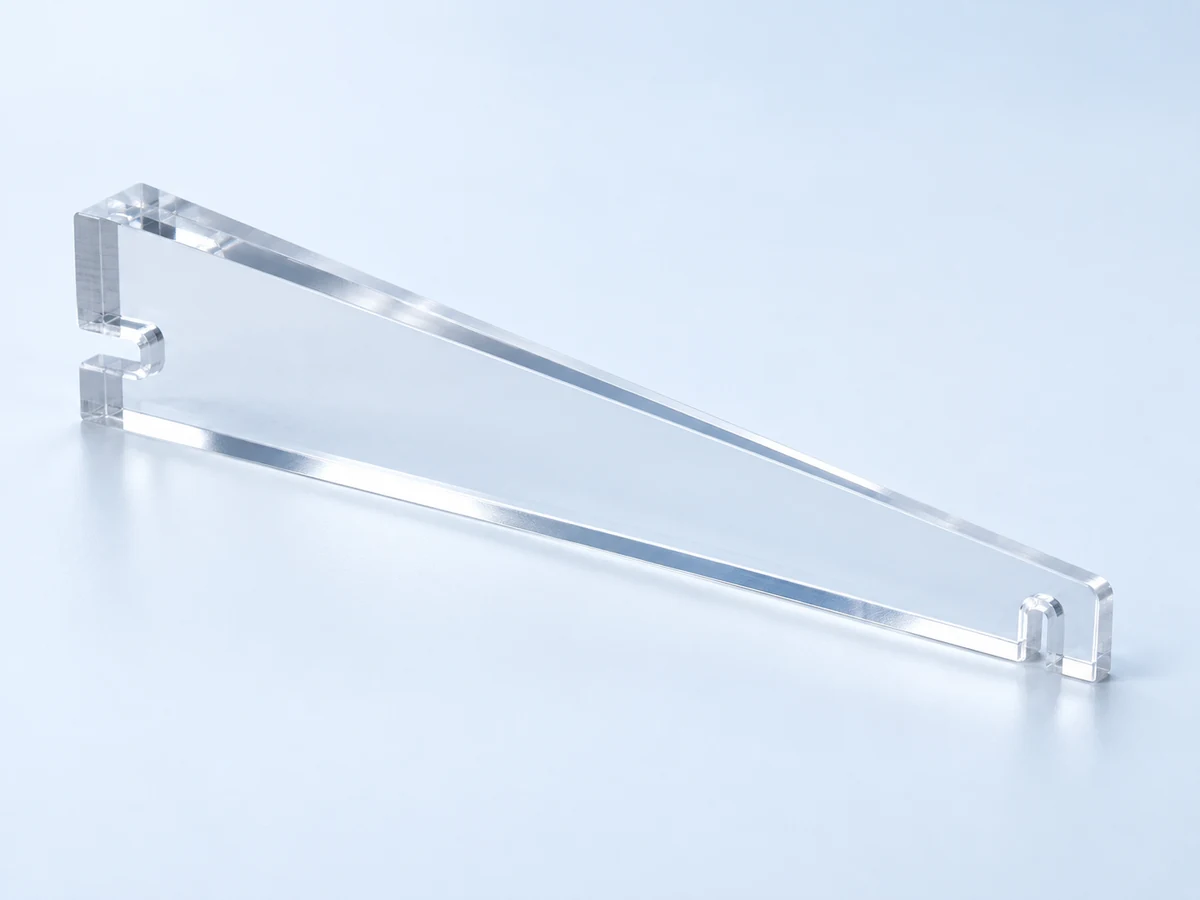
Componentes de trayectoria de luz cónicos o cilíndricos con aceptación óptica especificada.
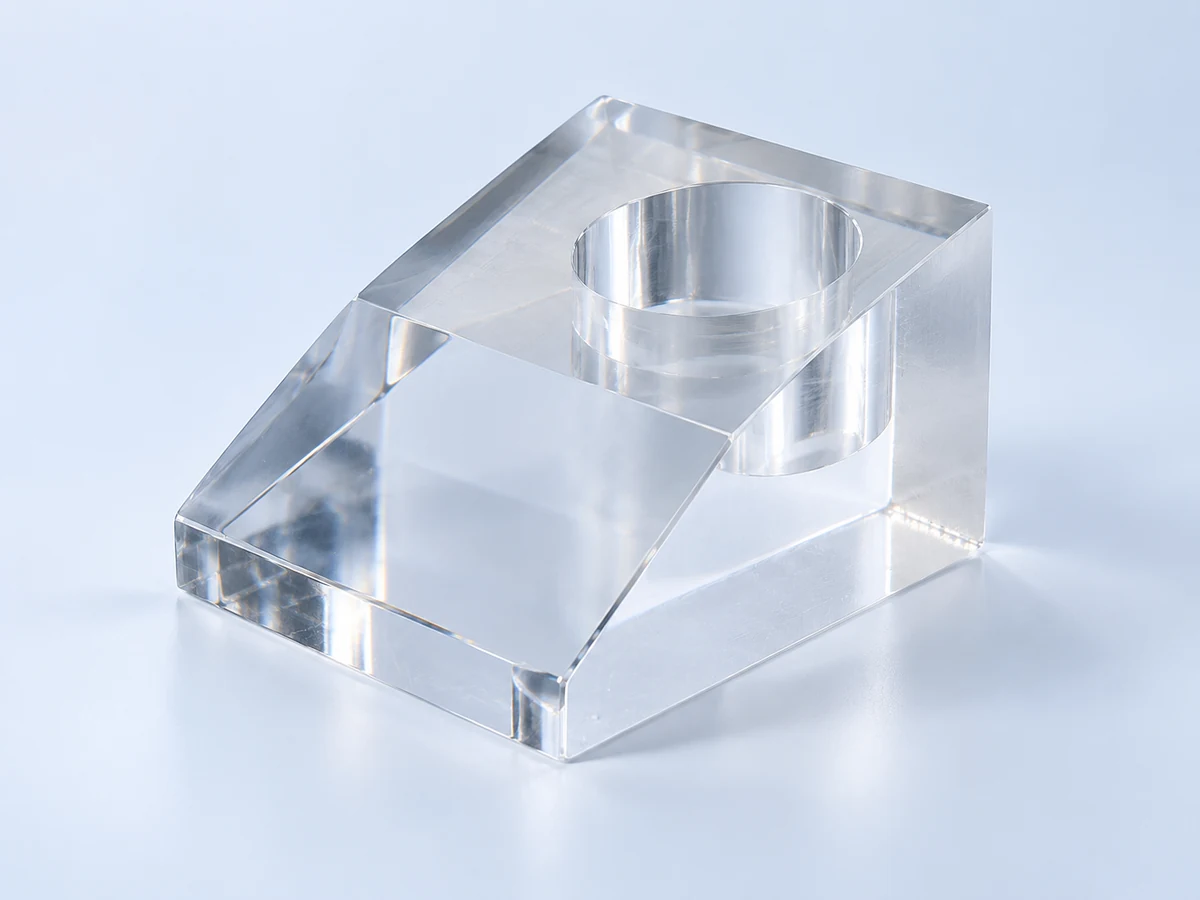
Bloques transparentes gruesos con características mecanizadas y caras visuales definidas.
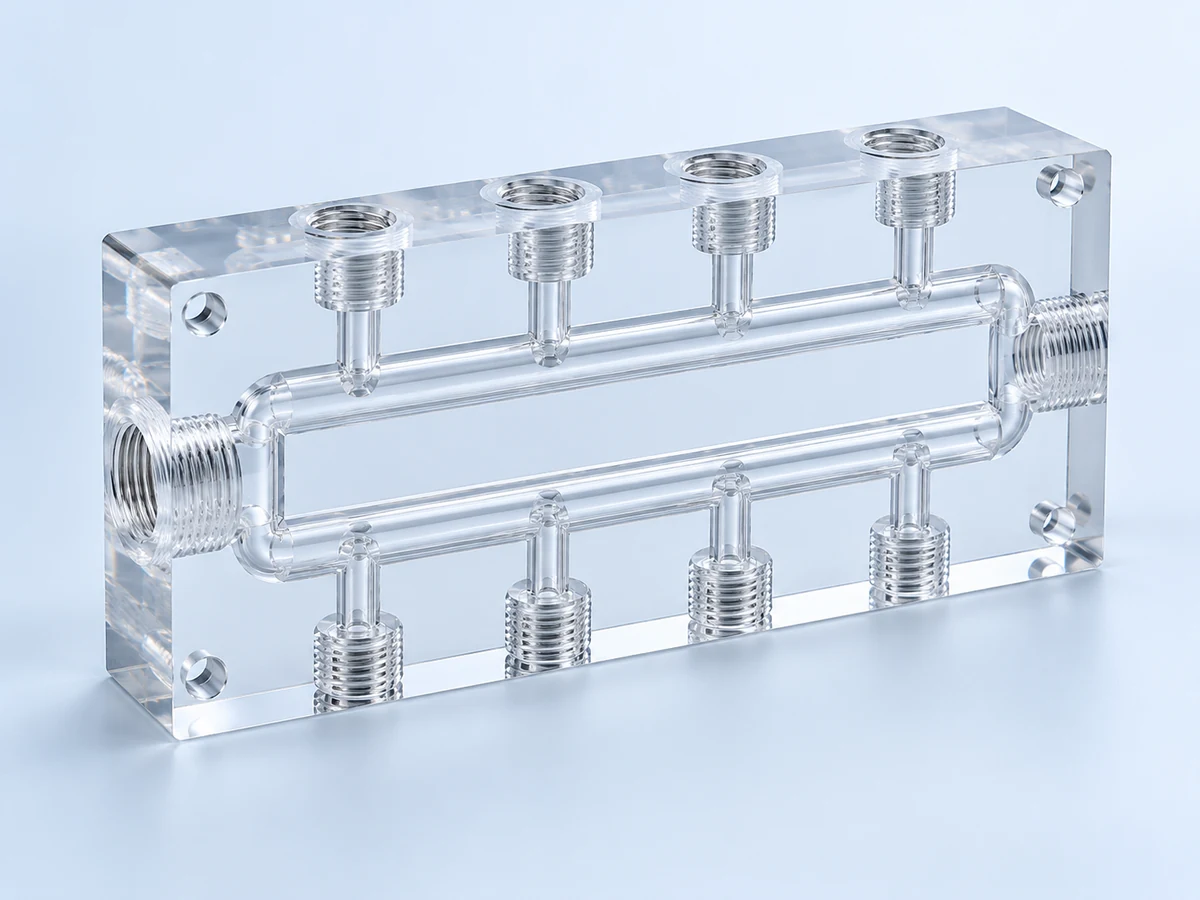
Pasajes y puertos transparentes para condiciones de presión y fluidos definidas por el cliente.
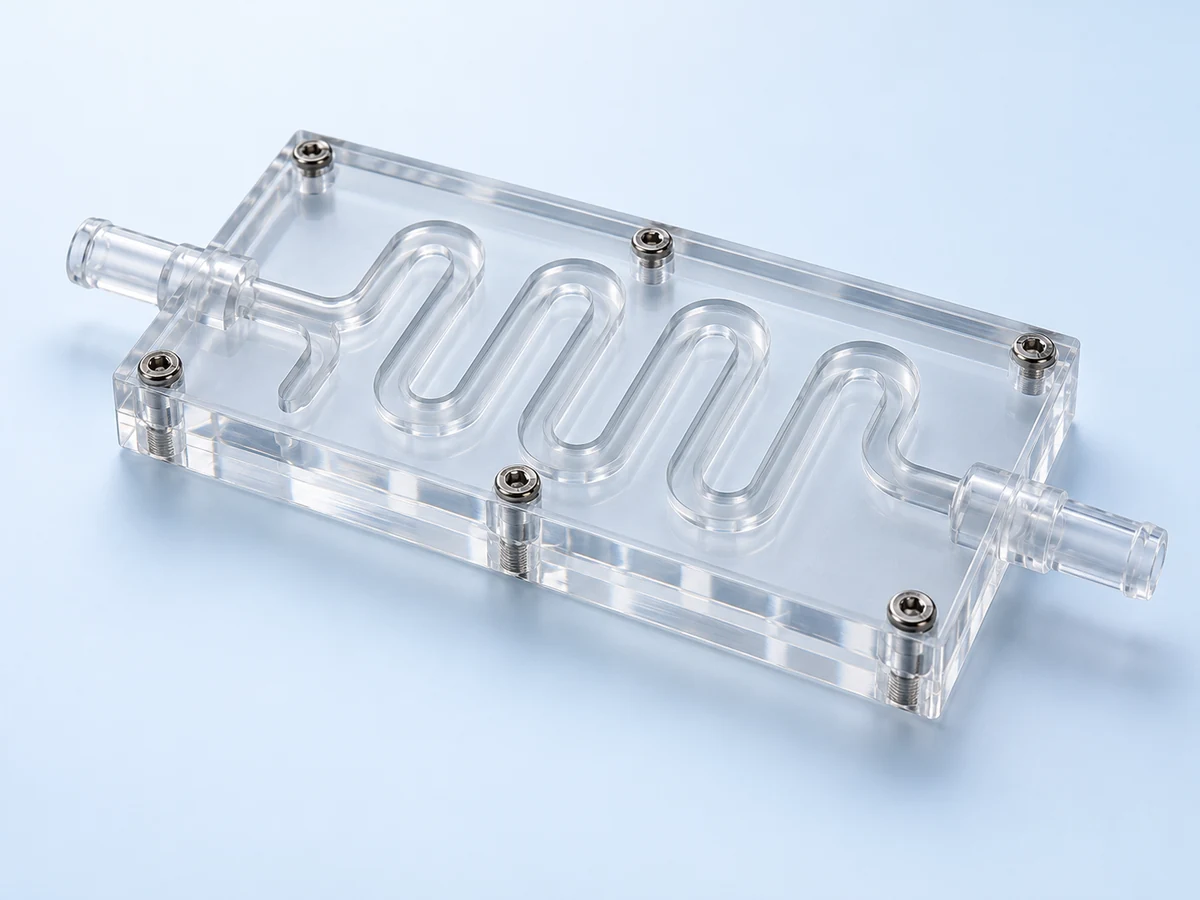
Canales y cámaras de observación con requisitos de sellado, compatibilidad y prueba.
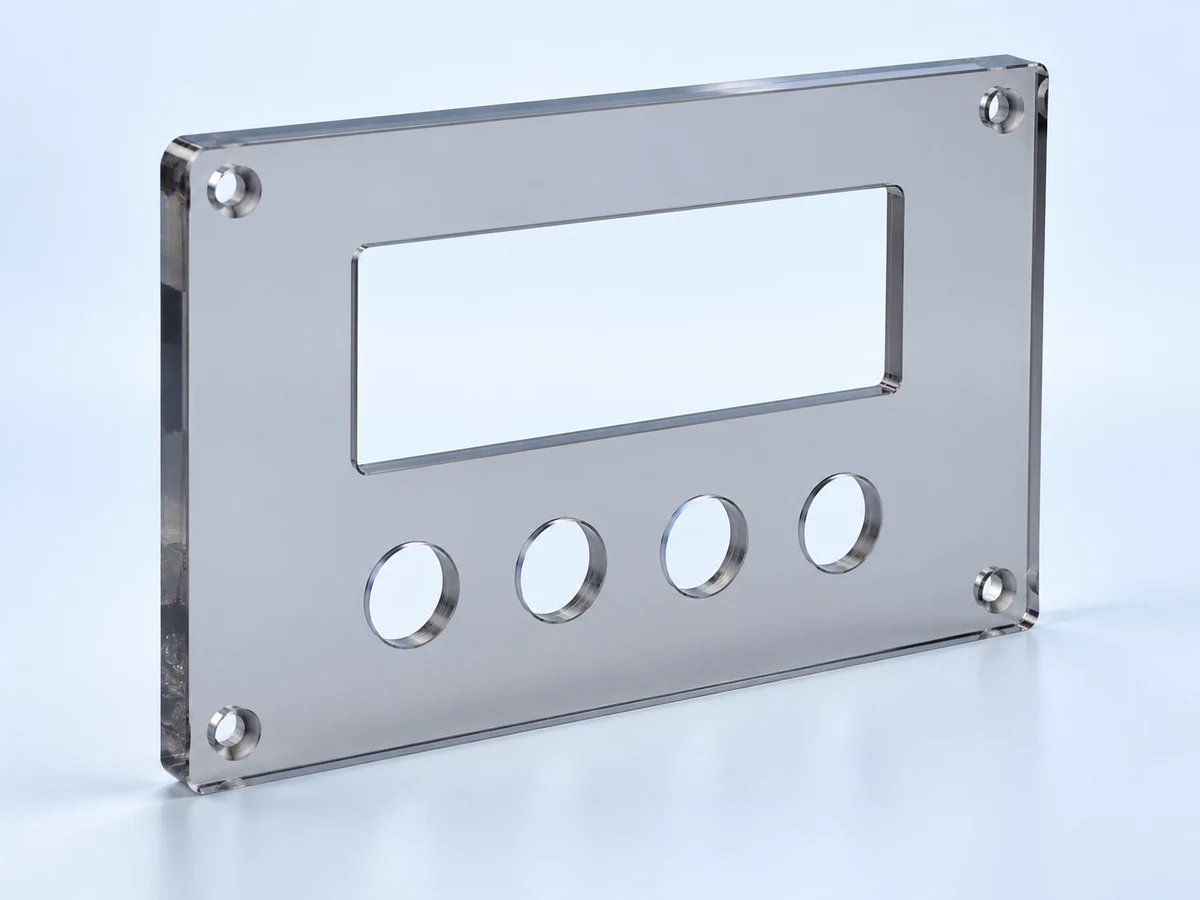
Perfiles de instrumentos enrutados con aperturas de visualización y acceso a controles.
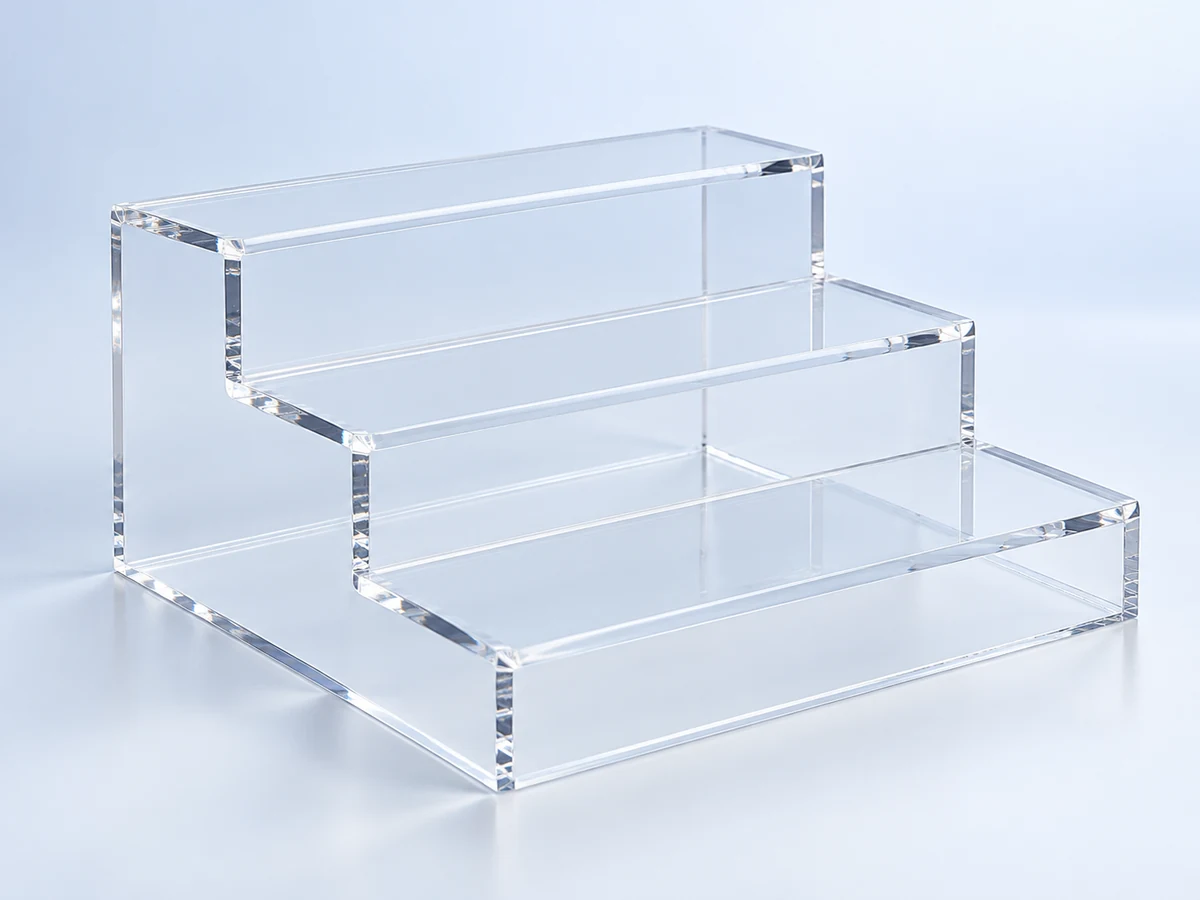
Soportes claros y ensamblajes visuales con requisitos estéticos de bordes y caras.
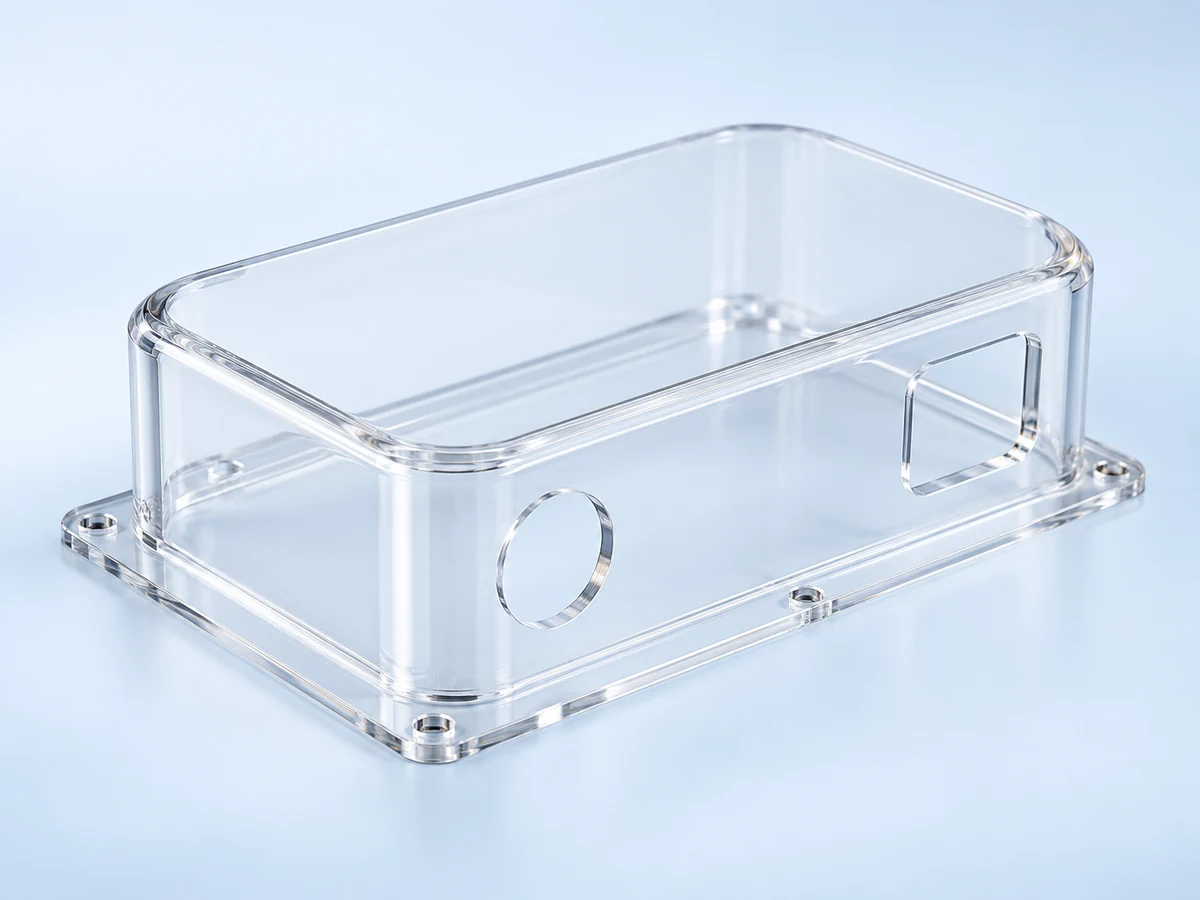
Cubiertas de equipos con bridas de montaje y espacio libre para instalación.
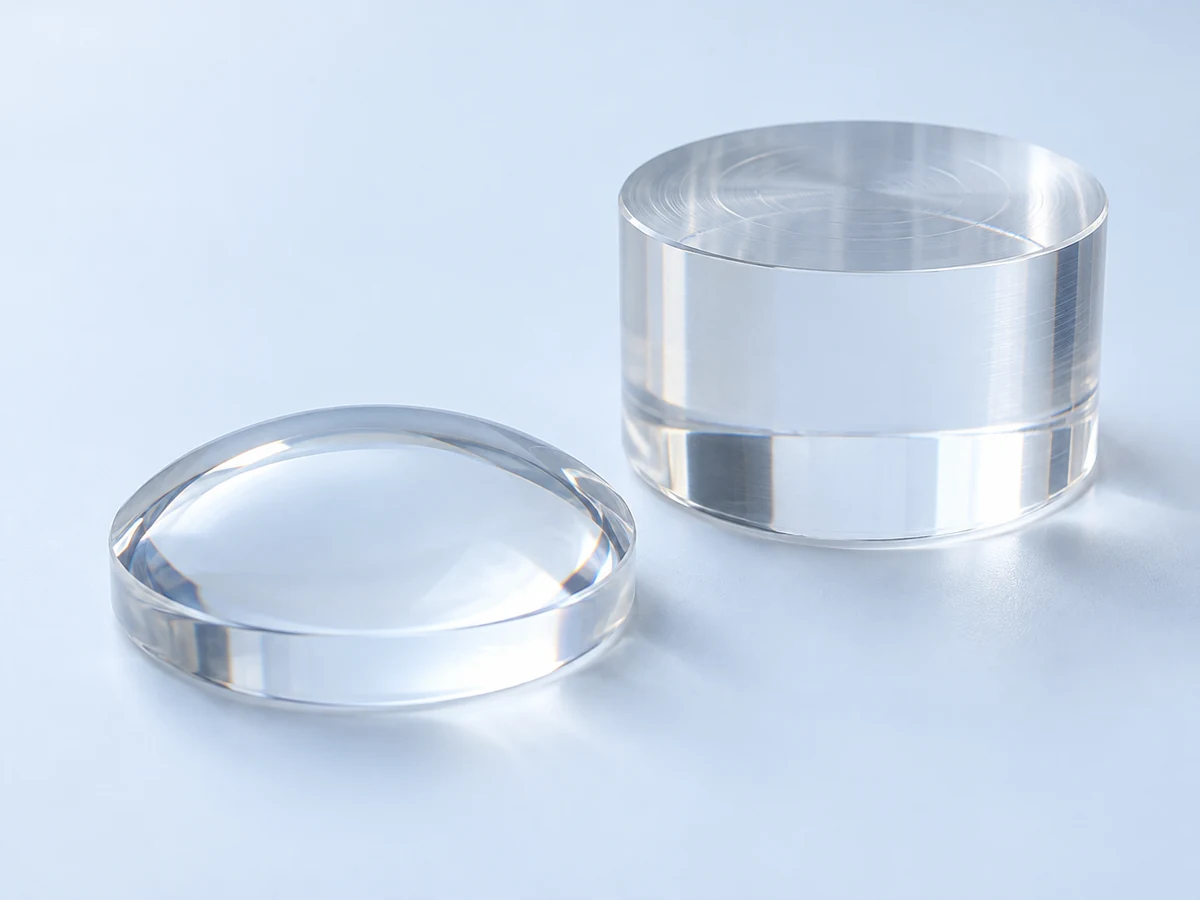
Prototipos de geometrías de lentes o espacios en blanco sujetos a revisión de superficie, forma y viabilidad óptica.
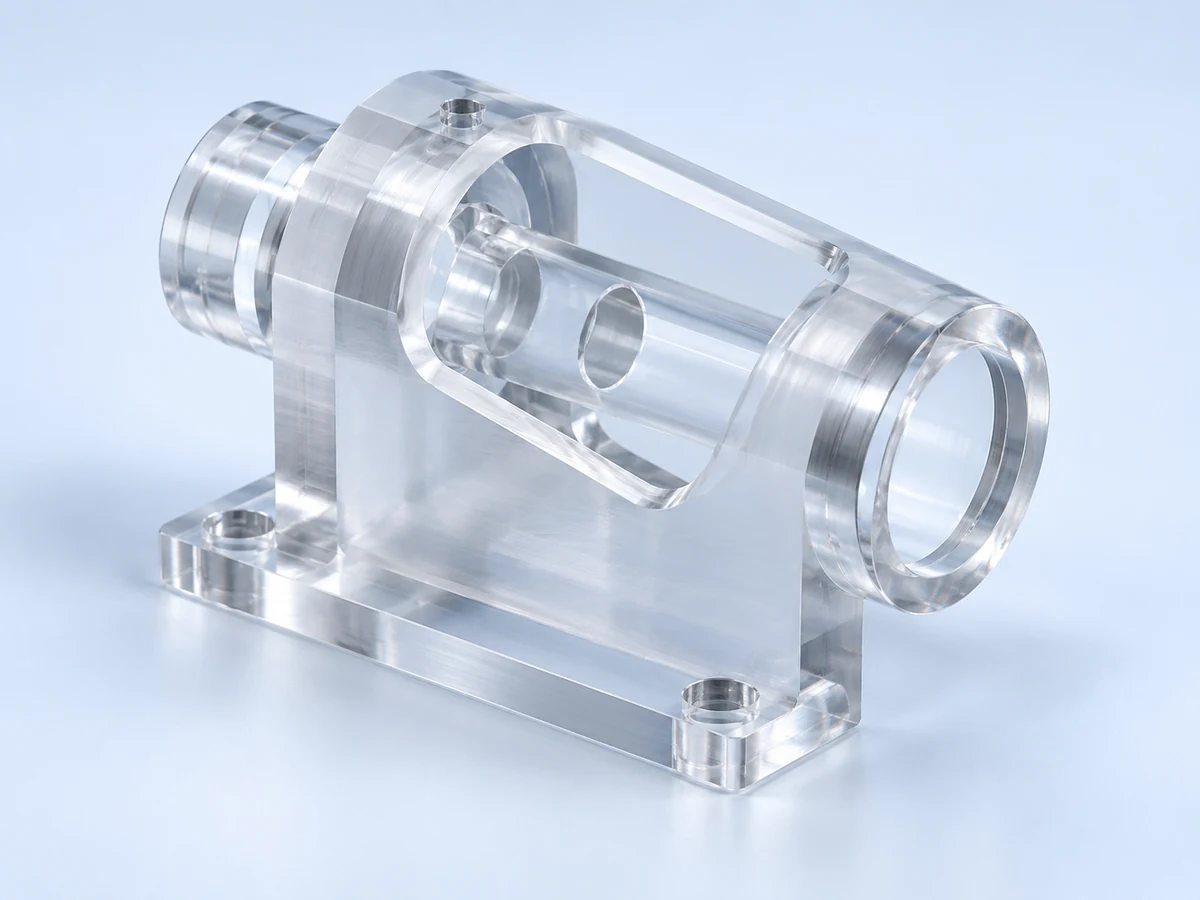
Piezas transparentes para validar opciones de ajuste, apariencia y fabricación.
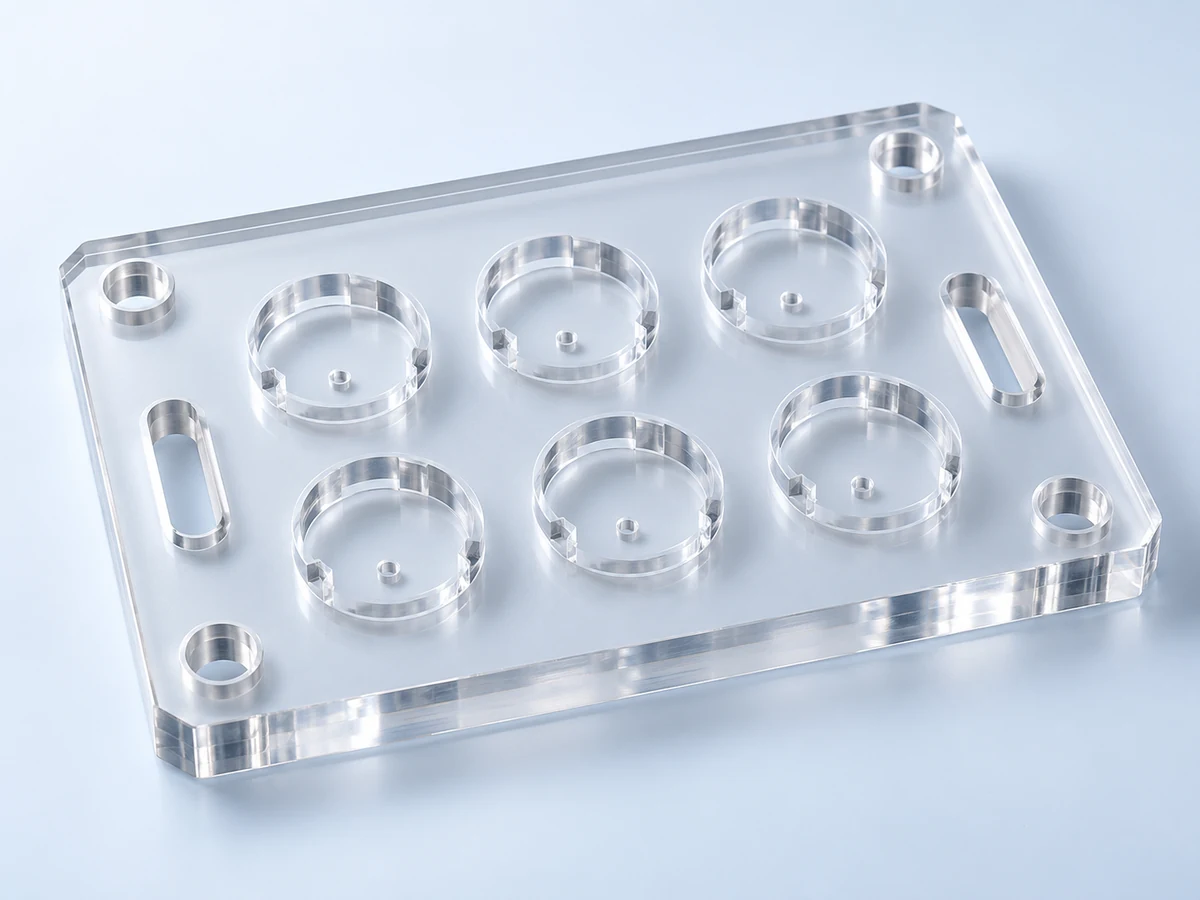
Placas de localización y bolsillos para acceso visual durante el montaje o inspección.
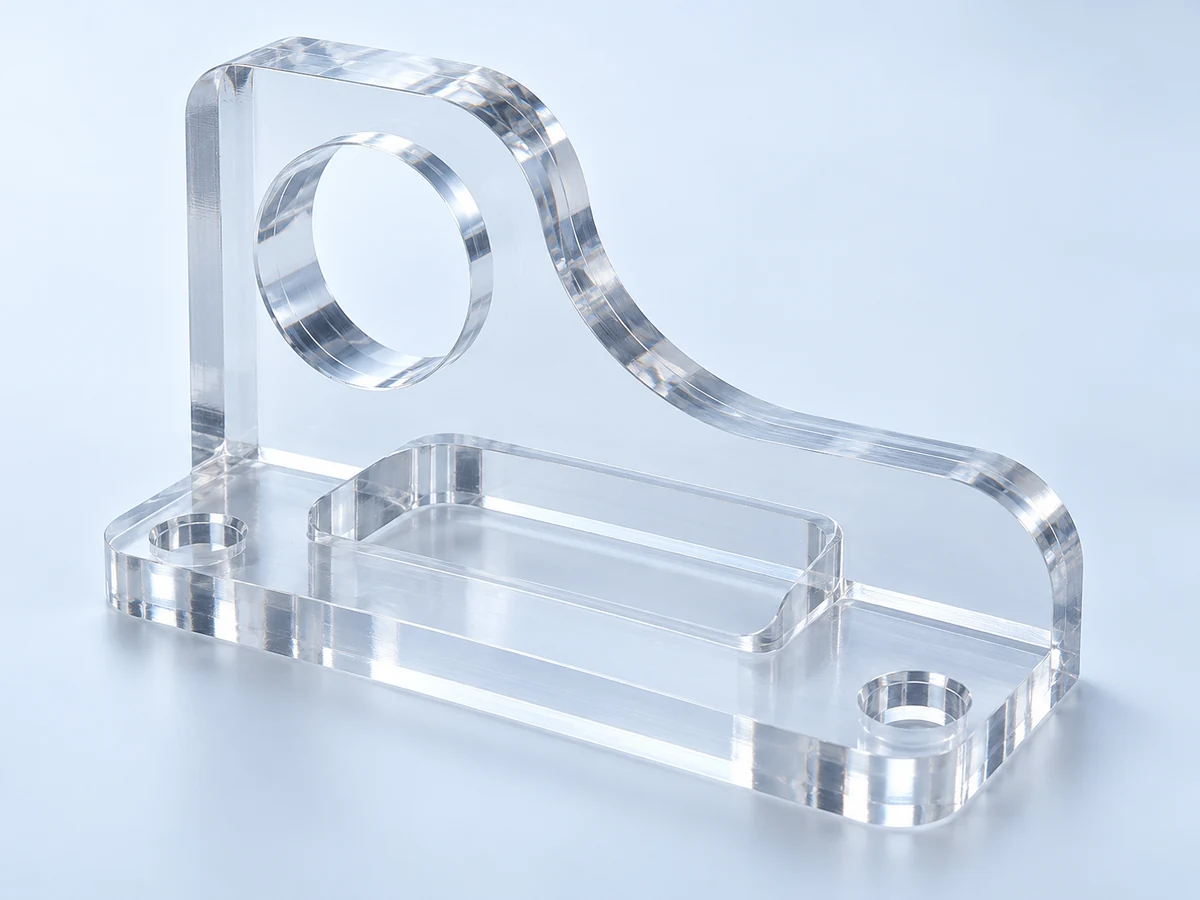
Piezas transparentes basadas en dibujos con perfiles, bolsillos y funciones de montaje personalizados.
Para componentes transparentes, la precisión dimensional y la claridad visual deben controlarse por separado. Marque las caras ópticas críticas antes de elegir el mecanizado, el acabado y la inspección.
Defina la trayectoria de la luz, las superficies de acoplamiento y el comportamiento de transmisión o salida requerido.
Especifique el área de visualización, la forma de la superficie y cualquier requisito de distorsión o turbidez.
Separe las zonas de visualización claras de los bordes de montaje y las características funcionales.
Defina visibilidad, compatibilidad de fluidos, temperatura, presión e interfaces de sellado.
Revise los pasajes internos, las secciones de las paredes, las cargas de los puertos y el alcance de la prueba de fugas.
Coordine las juntas claras, las aberturas de acceso y cualquier desempeño de contención requerido.
Identifique las aberturas de la pantalla, los espacios libres de montaje y la aceptación de la superficie visible.
Coinciden las referencias cosméticas, la iluminación y el aspecto de los bordes pulidos.
Una pieza en blanco mecanizada transparente no es automáticamente una lente óptica de precisión. La forma de la lente, la calidad de la superficie y el rendimiento óptico requieren acuerdos de prueba y viabilidad separados.
Elija el alcance del acabado según la función de la superficie. Las mejoras en la apariencia deben equilibrarse con las dimensiones, la tensión y el posterior montaje.
| terminar | Propósito típico | Revisión del proyecto |
|---|---|---|
| Como mecanizado | Características funcionales donde las marcas visibles de herramientas son aceptables. | Defina los requisitos de rebabas y bordes. |
| Mecanizado fino | Aspecto más limpio sin una ruta de pulido completa. | Acuerde los límites de las marcas de herramientas y una superficie de referencia. |
| Pulido mecánico | Superficies o bordes cosméticos seleccionados. | Confirme el acceso, la retención de la forma y la disponibilidad del método. |
| Pulido de diamantes | Bordes limpios en una geometría accesible adecuada. | La disponibilidad y la geometría del borde se confirman antes de la cotización. |
| Polaco de llama | Geometría y aplicaciones compatibles específicas únicamente. | Se debe revisar el estrés térmico y la posterior unión; no se asume como una capacidad general. |
| Acabado óptico | Rendimiento definido de transparencia o trayectoria de luz. | Especificar el método de aceptación óptica y validar la ruta. |
El pulido puede mejorar la apariencia al mismo tiempo que introduce o expone estrés si no se controla adecuadamente. Un borde brillante no es evidencia de una pieza libre de tensiones. Acuerde una muestra de acabado y considere la unión, limpieza e inspección posteriores antes de aprobar la repetición de la producción.
Referencias técnicas: Guía para lijar y pulir con PLEXIGLAS
Planifique la junta como parte del diseño. La unión puede revelar tensiones residuales, y una costura transparente tiene requisitos visuales además de estructurales.
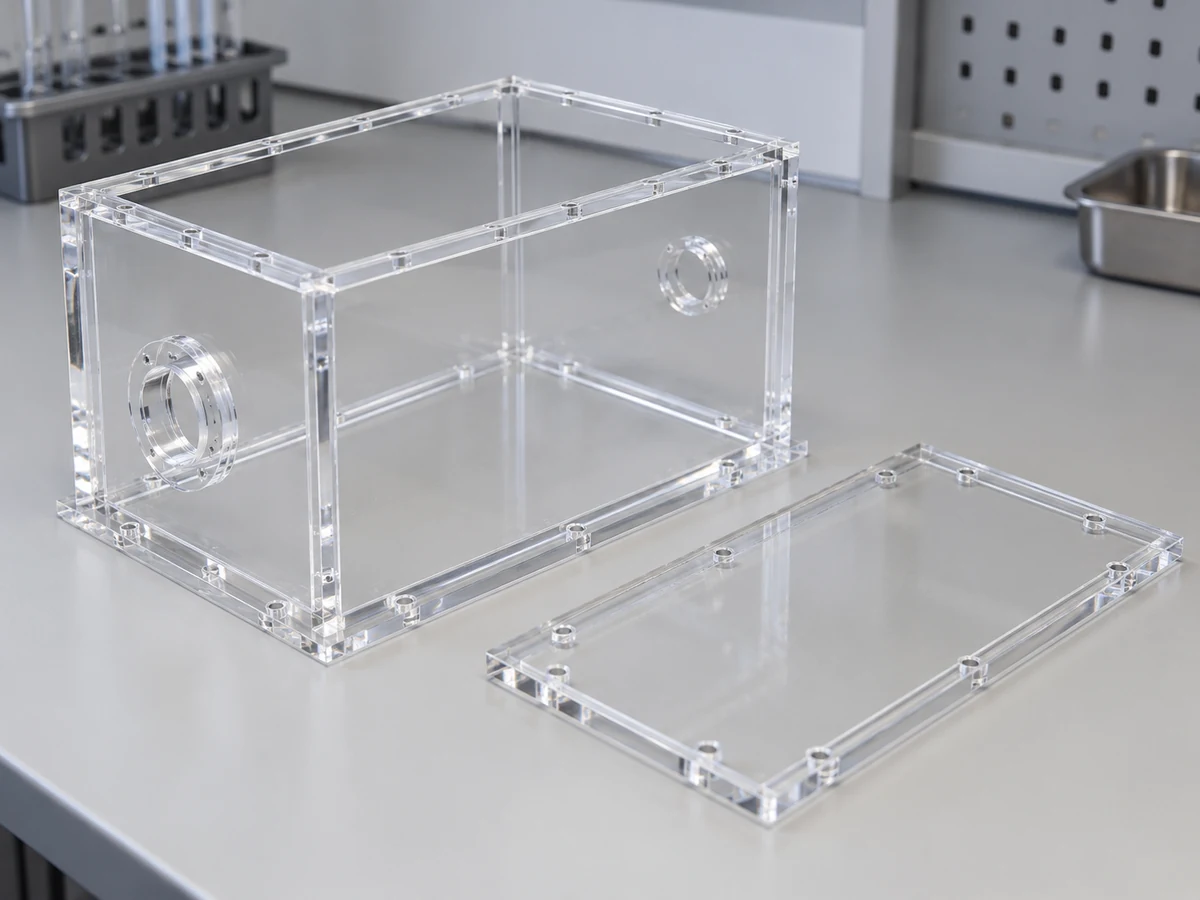
Utilice únicamente un proceso compatible y acordado después de revisar la tensión, el ajuste y la exposición prevista del stock.
Especifique la compatibilidad del adhesivo, el espacio, las condiciones de curado y el rendimiento requerido de la junta.
Revise los espacios libres de los orificios, las arandelas, el soporte y el torque para evitar tensiones concentradas.
Evalúe el tipo de inserto, el método de retención, la distancia al borde y la carga introducida en el PMMA.
Coordinar alineación, aspecto de costura, acceso e inspección final del conjunto completo.
Cajas, cámaras de laboratorio, carcasas transparentes, colectores y cubiertas pueden utilizar diferentes estrategias de unión. Un conjunto adherido o atornillado no es automáticamente hermético ni está clasificado para presión; especificar las condiciones de prueba y operación requeridas. La disponibilidad de un proceso de unión particular se confirma en la cotización.
Referencias técnicas: Guía para el pegado de PLEXIGLAS
La inspección debe cubrir la función dimensional y la calidad visible que hace que el PMMA sea útil. El alcance y los registros están de acuerdo con sus requisitos.
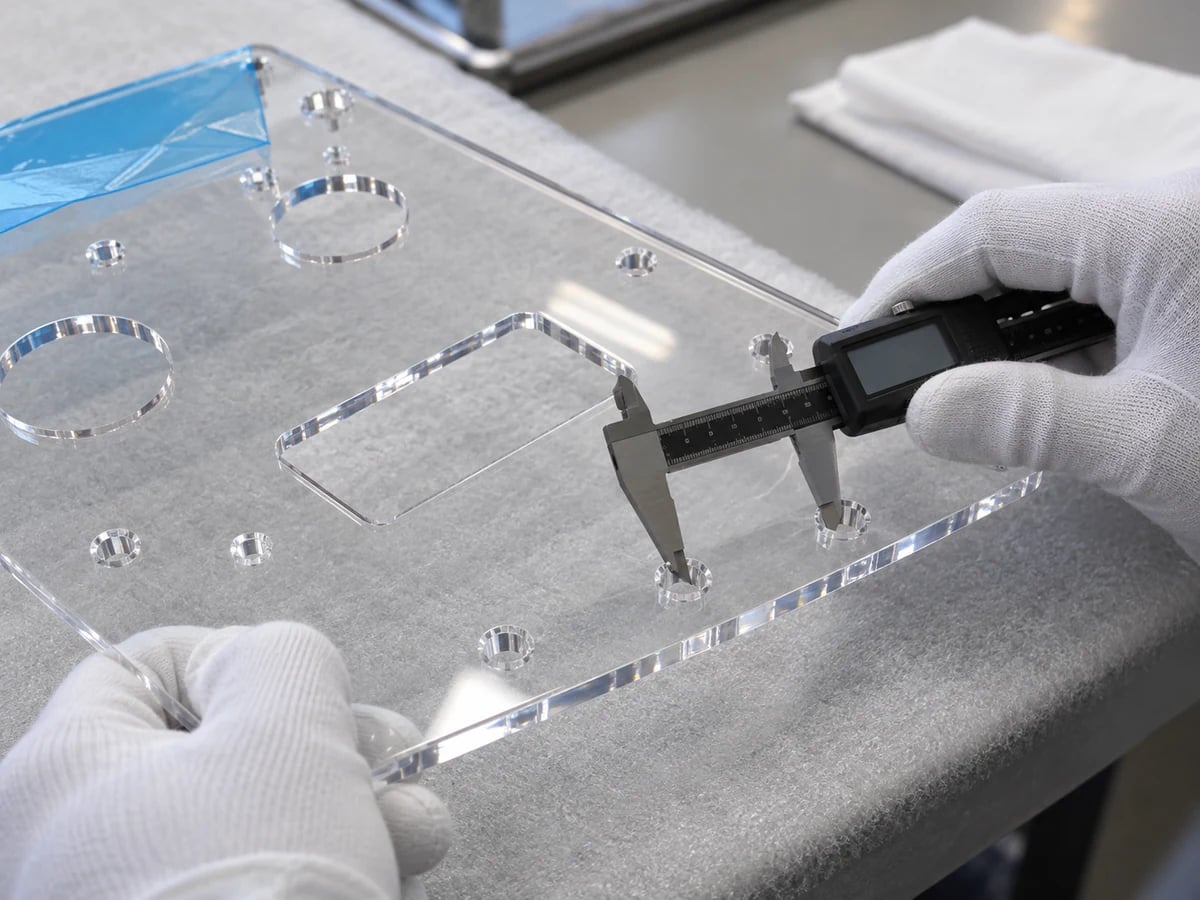
Las comprobaciones visuales pueden incluir rayones, opacidad, grietas, astillas, burbujas en las juntas, marcas de pulido y claridad de los bordes. Aceptar condiciones de visualización y aceptación de muestras. Para el rendimiento óptico, defina la prueba en lugar de confiar en una fotografía. La inspección del envío también debe confirmar que el embalaje protector evitará daños por contacto.
Elija acrílico cuando la claridad, la apariencia pulida y la dureza de la superficie sin recubrimiento lideren la decisión. Considere el PC cuando la resistencia al impacto y la tenacidad sean más importantes, sujeto a la revisión del grado y la aplicación.
| factores | Acrílico/PMMA | policarbonato |
|---|---|---|
| Claridad óptica | Seleccionado con frecuencia para componentes visuales y de trayectoria de luz claros. | Calificaciones claras disponibles; verificar los requisitos ópticos para el material y el acabado. |
| Dureza superficial | Generalmente más duro que el típico PC sin recubrimiento. | Los recubrimientos y la elección del grado pueden cambiar sustancialmente el comportamiento de la superficie. |
| Resistencia al rayado | Útil resistencia superficial sin recubrimiento, pero los rayones aún requieren protección. | La PC sin recubrimiento puede rayarse más fácilmente; evaluar opciones recubiertas cuando sea necesario. |
| Resistencia al impacto | Revisar los impactos cuidadosamente; El PMMA es generalmente más frágil. | A menudo se prefiere para componentes resistentes y aplicaciones de protección. |
| fragilidad | Los bordes, las muescas y las cargas de montaje requieren cuidado. | Por lo general, es más capaz de tolerar impactos y deformaciones concentradas. |
| Polabilidad | Las caras y aristas accesibles se pueden terminar para mejorar la apariencia. | Es posible que se requiera una ruta de llegada diferente; validar el resultado. |
| Guías de luz/pantallas | A menudo es un punto de partida útil para piezas visibles e iluminadas. | Útil cuando los requisitos ópticos deben equilibrarse con la dureza. |
| Guardias de seguridad | La idoneidad depende del riesgo de la máquina y de la verificación especificada. | Una opción frecuente de material de protección; la salvaguardia completa aún necesita validación. |
| Aspecto cosmético | Comúnmente seleccionado para ensamblajes brillantes, transparentes y con bordes pulidos. | Útil donde se debe combinar apariencia y dureza mecánica. |
Referencias técnicas: Guía para comparar superficies de PLEXIGLAS
Explore el mecanizado y la fabricación de policarbonato →Los requisitos de solicitud determinan la selección de calidad, el acabado y la documentación. La familia de materiales no establece la idoneidad para el uso regulado.
Tapas transparentes, cámaras de observación y piezas fluídicas con requisitos de limpieza y documentación.
Bloques ópticos, ventanas y carcasas transparentes con visualización definida o aceptación de la trayectoria de la luz.
Vitrinas expositoras y cerramientos transparentes con revisión de montaje y entorno.
Ventanas de inspección y cubiertas de sensores con cargas de instalación y requisitos de la zona de visualización.
Guías de luz y componentes ópticos definidos por la iluminación prevista y la prueba de rendimiento.
Cubiertas y ventanas de visualización seleccionadas según temperatura, limpieza y condiciones de soporte.
Colectores y piezas de observación de flujo con compatibilidad química y pruebas de fuga o presión acordadas.
Prototipos transparentes para validación de ajuste, apariencia, montaje y aplicación.
Utilice piezas iniciales para establecer la referencia visual y el comportamiento del ensamblaje, así como las dimensiones.
Valide la apariencia, la transparencia, las dimensiones, el ensamblaje y cualquier prueba de aplicación o transmisión de luz requerida.
Explora este servicio →Aprobar el stock, método de acabado y alcance de inspección de instrumentos, cubiertas y componentes transparentes especializados.
Controle los cambios de calidad, revisión, mecanizado y acabado, con referencias visuales consistentes y embalajes protegidos.
Para las piezas acrílicas, la precisión dimensional por sí sola no es suficiente. Es necesario tener en cuenta la claridad, la tensión, los bordes y la manipulación durante toda la ruta de fabricación.
Revise las características frágiles, el soporte y el acceso al cortador antes de acordar la ruta.
Elegir stock frente a geometría, acabado y posterior montaje.
Haga coincidir el proceso con cajeras, perfiles y características de rotación.
Identifique las zonas de visualización y los criterios de aceptación con antelación.
Confirmar el método, viabilidad y referencia de acabado por proyecto.
Conectar cargas de geometría, sujeción, acabado, limpieza y montaje.
Utilice primeros artículos aprobados y revisiones controladas para pedidos repetidos.
Acordar controles de medidas y apariencia que reflejen los requisitos del cliente.
La disponibilidad de stock específica, la capacidad óptica, la documentación, las pruebas y los compromisos de entrega se confirman en la cotización. Los conceptos ilustrados no establecen proyectos anteriores de clientes ni resultados de producción TOPS medidos.
La secuencia conecta el dibujo con la aceptación de la superficie y un componente terminado protegido. Los puntos de aprobación y las operaciones condicionales se acuerdan para la parte real.
Respuestas directas al stock, mecanizado, pulido, agrietamiento y selección de piezas transparentes de PMMA.
Sí. Acrílico es el nombre común del polimetacrilato de metilo (PMMA). Los grados, colores, recubrimientos y rutas de stock exactos aún pueden tener propiedades diferentes.
Son diferentes rutas de fabricación de stock. A menudo se prefiere el acrílico fundido para mecanizados de precisión complejos; La lámina extruida puede adaptarse a perfiles más simples. Confirme los requisitos reales de grado, espesor y tensión.
El acrílico se puede mecanizar con éxito, pero la fragilidad, el calor y la protección de la superficie requieren cuidado. El utillaje, soporte y arranque de viruta deben adaptarse a la pieza.
Sí. El fresado produce cavidades, perfiles y detalles multifacéticos; El torneado se adapta a elementos circulares y espacios en blanco cilíndricos. La geometría y los requisitos ópticos determinan la ruta.
Reduzca los riesgos de grietas revisando el material, el soporte, el calor, los radios de las esquinas, la calidad de los orificios y las cargas de ensamblaje. Ningún proceso puede garantizar cero fisuras sin considerar el diseño y la exposición reales.
Se pueden acabar las superficies y los bordes adecuados para mejorar la claridad. El acceso, la geometría, la tensión y la prueba óptica requerida determinan la viabilidad; No todos los rostros necesitan ser pulidos.
La tensión residual puede interactuar con cargas o productos químicos y limpiadores incompatibles, provocando finas grietas. Revise la secuencia completa de mecanizado, acabado, pegado y limpieza.
El acrílico a menudo se elige por su claridad y apariencia pulida; A menudo se elige la PC por su dureza y resistencia al impacto. Seleccione el grado exacto para la función y el entorno.
La viabilidad de la tolerancia depende de la geometría, el tamaño, el stock, la tensión, la temperatura y el acabado. Envíe el dibujo para una evaluación de características específicas en lugar de asumir un valor universal.
Sí, cuando el PMMA se adapta a la función prevista. Utilice prototipos para validar el ajuste, la apariencia, el ensamblaje y cualquier requisito óptico o ambiental antes de la producción.
TU DIBUJO. SUS REQUISITOS DE SUPERFICIE.
Cargue su modelo o dibujo CAD y especifique el grado, la cantidad, las tolerancias críticas, los requisitos ópticos o cosméticos, el acabado del borde, los requisitos de unión y la aplicación. Nuestro equipo revisará la estrategia de mecanizado, acabado y fabricación antes de la cotización.
Díganos si se requiere material fundido o extruido e incluya la temperatura de funcionamiento y la limpieza o exposición a productos químicos. Se requiere empresa, nombre, correo electrónico y teléfono. Todos los detalles del proyecto y la carga de ambos dibujos son opcionales.
info@tops-precision.comCarga de dibujos CAD y 2D: máximo combinado 10 MB. Los archivos más grandes se pueden compartir por correo electrónico. Acepte el manejo de archivos confidenciales antes de enviar dibujos confidenciales.