Excelente clareza óptica
Notas claras são úteis para visualização e transmissão de luz. Defina o teste óptico real se a peça precisar fazer mais do que parecer transparente.

A CLAREZA COMEÇA PELO DESENHO.
A TOPS Plastics fabrica componentes personalizados de acrílico e PMMA a partir de seus arquivos CAD e desenhos de engenharia. Revisamos janelas, guias de luz, tampas, caixas, coletores e peças transparentes de precisão em relação às suas dimensões, aparência e uso pretendido.
Fresamento CNC, roteamento, torneamento, furação e corte apoiam a rota primária do processo. O polimento, a colagem e a montagem são confirmados para o material e geometria selecionados.
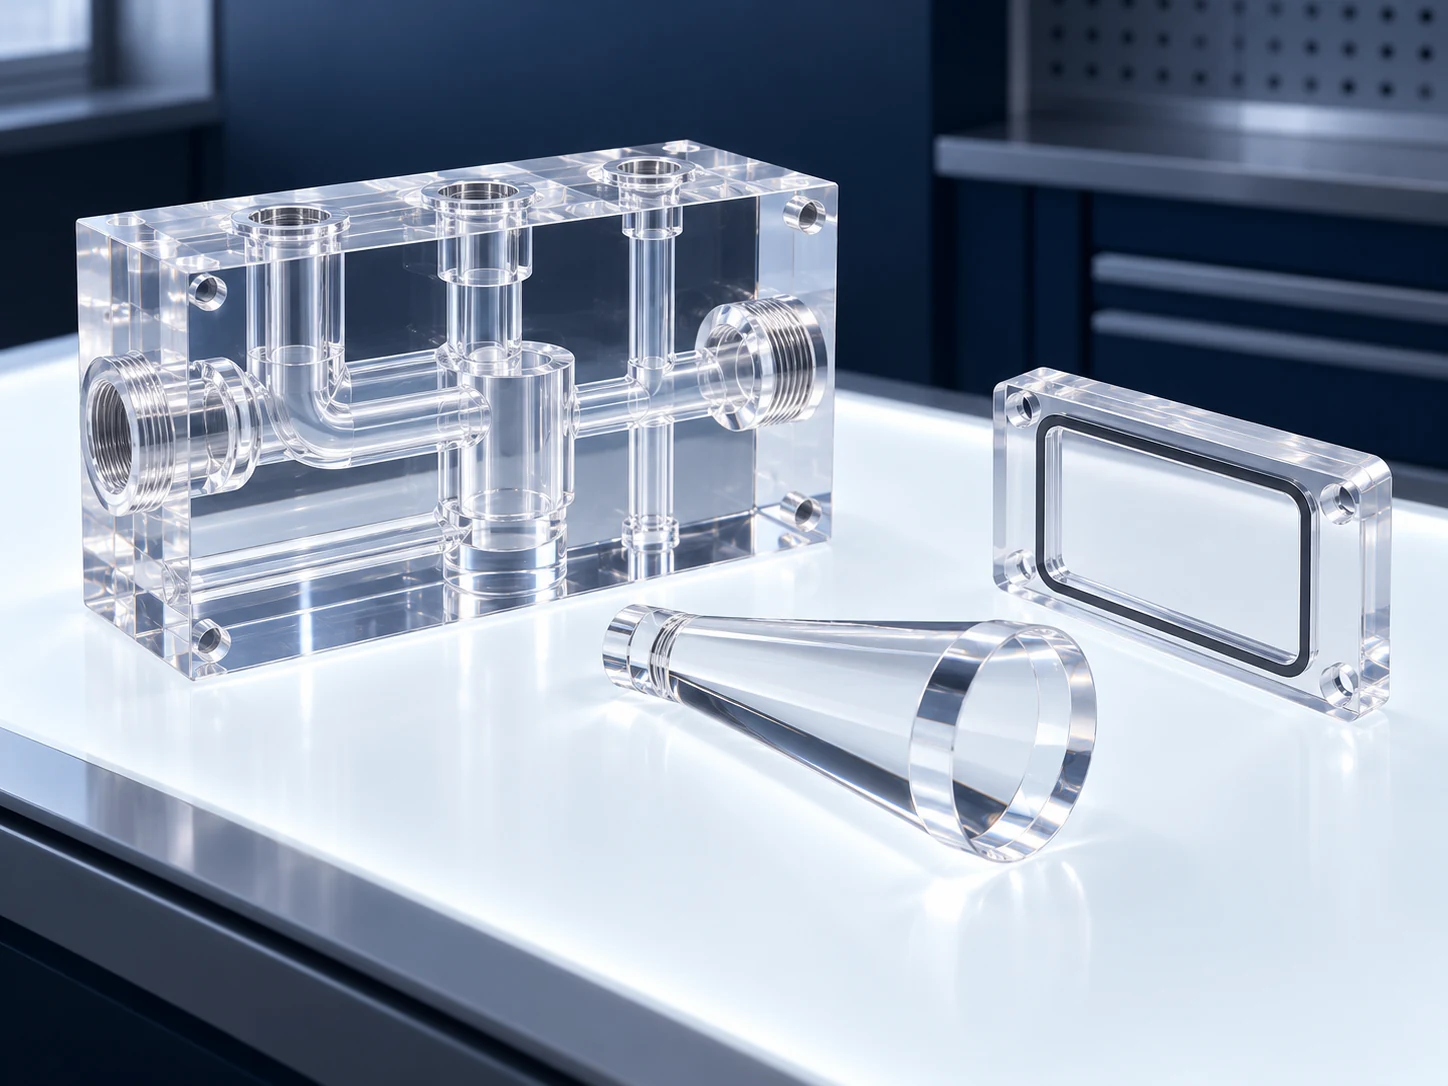
Seu desenho, requisitos ópticos e seleção de estoque definem a cotação. Detalhes do processo e critérios de aceitação são acordados para cada componente.
| Capacidade | Revisão do projeto TOPS Plastics |
|---|---|
| Materiais | Acrílico/polimetilmetacrilato (PMMA), com designação exata do fornecedor. |
| Processos | Fresamento CNC, fresamento, torneamento, furação e corte, selecionados de acordo com a geometria. |
| Processos secundários | Polimento, colagem e montagem quando adequado; método e disponibilidade confirmados antes da cotação. |
| Tipos de materiais | PMMA fundido ou extrudado em formas adequadas de folha, placa, haste ou blank. |
| Peças típicas | Janelas, tampas, guias de luz, coletores, caixas e luminárias transparentes. |
| Produção | Protótipos, pedidos de baixo volume e repetidos com um plano de inspeção definido. |
| Arquivos | STEP/STP, IGES, X_T, DWG, DXF e PDF, incluindo unidades e revisão de desenhos. |
| Inspeção | Verificações dimensionais, além de aceitação visual, cosmética e óptica acordada. |
Acrílico é o nome comum do PMMA, ou polimetilmetacrilato: um termoplástico rígido amplamente selecionado para peças transparentes, aparência limpa e transmissão de luz útil.
O PMMA pode ser usinado em janelas transparentes, caixas, guias de luz, coletores, acessórios ópticos e componentes de exibição. Classes adequadas proporcionam resistência às intempéries e menor peso que o vidro para um volume equivalente.
Transparência não é o mesmo que especificação óptica. Classe, espessura, usinagem, acabamento e geometria de visualização influenciam o resultado. Comparado com o policarbonato não revestido típico, o acrílico geralmente tem uma superfície mais dura, mas é mais quebradiço; cargas concentradas e produtos químicos incompatíveis necessitam de atenção especial.
Referências técnicas: Famílias de materiais acrílicos Plaskolite OPTIX
O PMMA é uma escolha prática quando a superfície visível faz parte da função do componente. Selecione-o juntamente com a carga e os requisitos ambientais.
Notas claras são úteis para visualização e transmissão de luz. Defina o teste óptico real se a peça precisar fazer mais do que parecer transparente.
Geralmente mais difícil que o PC não revestido. O manuseio protetor ainda é necessário; revestimentos e classes podem alterar a comparação.
Considere o acrílico para um componente transparente mais leve, enquanto analisa a espessura, o suporte e a deflexão.
A adequação ao ar livre depende do grau fornecido, da exposição e da vida útil esperada.
O acabamento adequado pode melhorar faces e bordas visíveis. Combine uma referência cosmética e condições de aceitação.
Fresamento, fresamento, torneamento e furação criam detalhes personalizados quando ferramentas, aquecimento, suporte e remoção de cavacos são controlados.
Referências técnicas: Orientação de dureza superficial PLEXIGLAS
O acrílico fundido costuma ser um ponto de partida útil para peças de precisão complexas e polidas. A chapa extrudada pode se adequar a perfis mais simples e painéis econômicos. Confirme a qualidade real e as propriedades do material.
| Fator | Acrílico fundido | Acrílico extrudado |
|---|---|---|
| Usinabilidade CNC | Frequentemente preferido para bolsos complexos e recursos de precisão. | Prático para muitos perfis fresados; o corte e o controle de calor precisam ser revisados. |
| Estresse interno | O histórico de ações ainda é importante; a fundição não garante uma peça bruta livre de tensões. | O histórico de extrusão pode criar tensões que necessitam de avaliação. |
| Acabamento óptico | Uma escolha comum para peças usinadas transparentes e exigentes. | A qualidade final depende do material, da geometria e do processo selecionado. |
| Polimento | Revise as faces e arestas a serem finalizadas e posterior montagem. | Revise a resposta do polimento e a tensão retida para o estoque fornecido. |
| Usinagem complexa | Muitas vezes, uma rota preferida para remoção substancial de material. | Considere um perfil mais simples ou qualifique a sequência de usinagem. |
| União | A preparação conjunta, a adaptação e a gestão do stress continuam a ser importantes. | Também são necessários projetos de juntas compatíveis e gerenciamento de estresse. |
| Custo | Pode custar mais; verifique o tamanho real, grau e rendimento. | Pode ser mais econômico para perfis de chapa padrão. |
| Uso típico | Blocos de precisão, peças cosméticas e componentes transparentes complexos. | Painéis planos e componentes de chapa de baixa complexidade. |
Escolha a rota padrão antes de aprovar o desenho. Inclua variação de espessura, tolerância de acabamento e disponibilidade de classe na revisão. Nenhuma das rotas de material elimina a necessidade de avaliar a tensão antes do acabamento ou da colagem.
Referências técnicas: Guia de fabricação de células fundidas OPTIX · Guia de fabricação extrudada OPTIX
Discuta acrílico fundido ou extrudado para seu desenho →Use essas famílias para descrever sua necessidade. A disponibilidade, a forma de stock e os documentos comprovativos são confirmados antes da encomenda; não se presume que as notas especiais estejam estocadas.
Um candidato frequente para peças transparentes de precisão, blocos polidos e usinagem complexa.
Considere perfis de chapa, painéis e coberturas de visualização mais simples após verificar os requisitos de tensão e espessura.
Especifique cor, transmissão, referência de aparência e se a peça deve permanecer transparente.
Confirme a exposição externa, a vida útil esperada e a documentação específica do tipo.
Defina comprimento de onda, transmissão, neblina, condição da superfície e distorção quando relevante.
Formulações antiestáticas, modificadas por impacto ou outras são consideradas apenas quando for possível obter material usinável adequado.
Uma marca de resina ou folha não é automaticamente uma qualificação óptica, médica ou elétrica para o componente acabado. Especifique a qualidade exata do estoque e a rastreabilidade necessária.
Planeje a usinagem e o acabamento juntos. O acesso a uma face ou aresta afeta tanto o controle dimensional quanto a aparência.
Bolsões, blocos, alojamentos, coletores e acessórios com pontos de referência e zonas de visualização definidos.
Explorar este serviço →Perfis, painéis, tampas, janelas e peças planas suportadas durante o corte.
Explorar este serviço →Anéis, mangas, janelas circulares, espaçadores e blanks ópticos cilíndricos.
Explorar este serviço →Os furos de montagem e montagem requerem distância de borda adequada, suporte e ruptura controlada.
Prepare perfis de chapa e blanks com subsídios práticos para usinagem e acabamento posteriores.
Combine primeiro a aparência necessária. O método de acabamento específico e a capacidade são confirmados para a geometria.
Caixas transparentes, câmaras e invólucros de múltiplas peças precisam de revisão de juntas, adesivos e tensões.
Explorar este serviço →Mecânico, diamante, chama e outros métodos de acabamento não são intercambiáveis. Não listamos uma capacidade de polimento a vapor não verificada nem prometemos um resultado óptico específico sem um processo e método de inspeção acordados.
O acrílico é quebradiço e sensível a concentrações de estresse. Ferramentas inadequadas, calor ou suporte podem causar bordas lascadas, superfícies manchadas, branqueamento ou rachaduras retardadas.
Apoie o corte e evite forçar traços finos; O PMMA geralmente tolera menos o impacto do que o PC.
O calor local excessivo pode amolecer o material e danificar a borda ou o acabamento da superfície.
Buracos ásperos e cantos afiados podem concentrar o estresse; revise raios e caminhos de carga.
Usinagem, geometria restrita e montagem podem deixar tensões que se tornarão importantes posteriormente.
As peças transparentes revelam arranhões e marcas de ferramentas, portanto, limpe as superfícies de contato e os materiais de manuseio.
Separe superfícies ópticas, cosméticas e funcionais no desenho. Cada um precisa de sua própria abordagem de fabricação e aceitação.
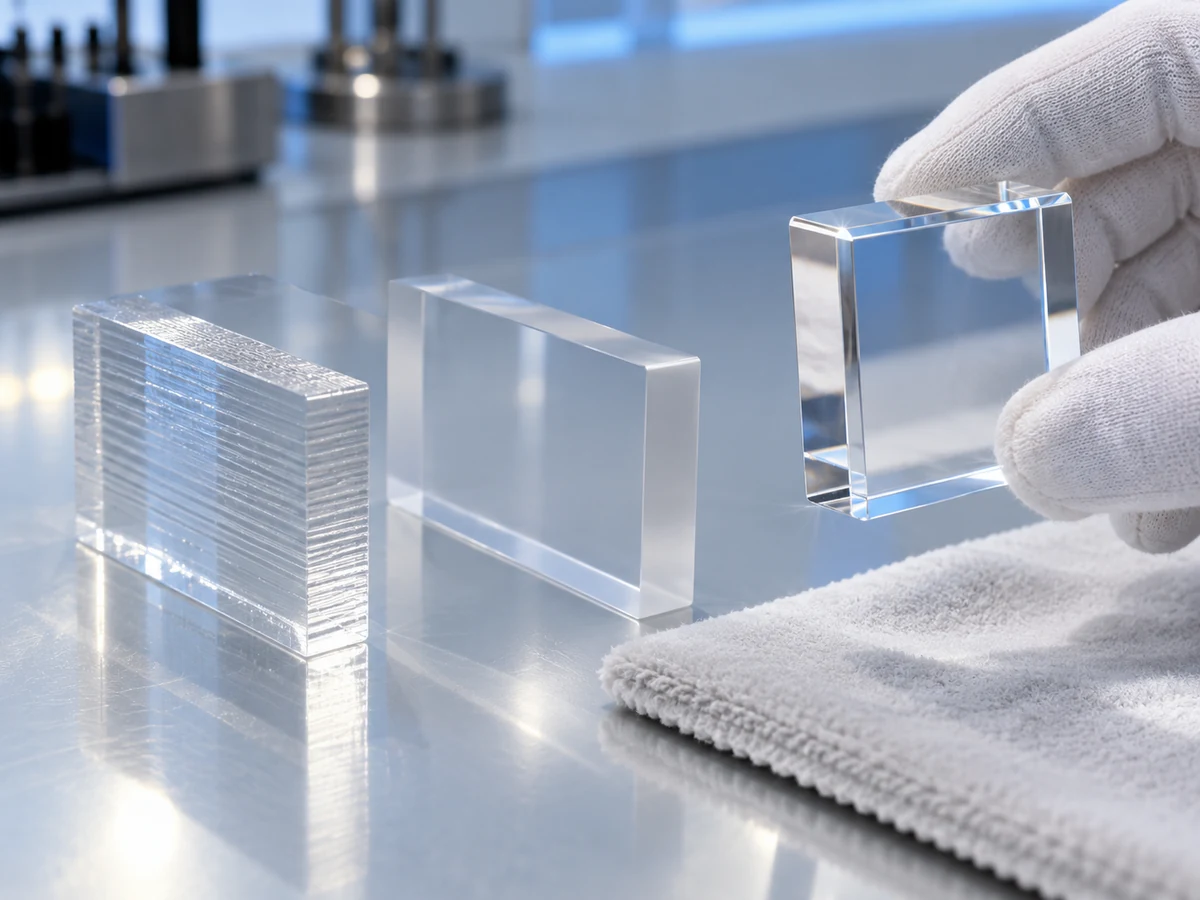
Indique o caminho da luz, comprimento de onda ou uso de visualização e qualquer método de aceitação de transmissão, neblina ou distorção.
Defina a distância de visualização, iluminação, marcas aceitáveis e uma amostra de referência ou critérios escritos.
Priorize dimensões, ajustes e referências onde as marcas visíveis da ferramenta não prejudiquem a função.
Identifique as arestas que devem permanecer visivelmente claras e como o acabamento das arestas pode afetar as dimensões.
Nem toda face acrílica precisa de polimento óptico. Limitar o acabamento às superfícies importantes pode reduzir custos e manuseio desnecessários. Uma peça de aparência lisa ainda precisa do teste óptico acordado se servir como guia de luz, janela ou lente.
Discuta seus requisitos ópticos →A viabilidade depende do tamanho, geometria, tipo de material, tensão, temperatura, espessura da parede, fixação e posterior acabamento óptico. Envie um desenho para revisão específica do recurso.
| Recurso | Consideração principal |
|---|---|
| Furo de precisão | Espessura da parede, bordas quebradiças, ajuste correspondente e método de medição. |
| Grande painel transparente | Movimento térmico, planicidade, suporte e tolerâncias de montagem. |
| Parede fina | Fixação, vibração, deflexão e lascamento após liberação. |
| Bolso profundo | Acesso à ferramenta, aquecimento, evacuação de cavacos e equilíbrio da parede. |
| Furo perfurado | Suporte de saída, quebra de borda e distância de bordas adjacentes. |
| Face óptica | Requisitos dimensionais separadamente do acabamento óptico e cosmético. |
| Montagem colada | Ajuste da junta, folga adesiva, alinhamento e movimento durante a montagem. |
| Rosca | Engate, distância da aresta, carga de aperto e pastilhas quando adequado. |
Fissuras são uma rede de fissuras finas que podem se desenvolver quando o estresse interage com o ambiente. A remoção de material, as cargas de montagem e os produtos químicos de limpeza incompatíveis devem ser analisados em conjunto.
Limite o superaquecimento local e revise os sinais de superfícies amolecidas ou danificadas.
Evite pressão concentrada ou segurar a peça em uma forma forçada que muda quando liberada.
Use raios práticos e revise a tensão nas transições carregadas.
Verifique os produtos de limpeza, adesivos, selantes e a duração da exposição de acordo com as orientações do fornecedor do estoque.
Rebarbar e inspecionar as bordas dos furos; lascas e transições ásperas podem causar rachaduras.
Podem aparecer fissuras após a usinagem ou durante a colagem, instalação ou limpeza. A revisão do primeiro artigo deve incluir a montagem pretendida e as condições de exposição, não apenas uma verificação dimensional em uma peça descarregada. Use procedimentos de limpeza aprovados pelo fornecedor em vez de presumir que um solvente familiar é compatível.
Referências técnicas: Fabricação extrudada OPTIX e orientação de tensão
O recozimento pode ser considerado quando a usinagem substancial ou posterior acabamento, colagem ou exposição tornam a tensão residual importante. É uma operação planejada e específica para cada classe, em vez de uma etapa fixa para cada peça.
O pedido pode mudar para material extrudado, classes especiais, montagens coladas ou uma rota de acabamento diferente. Acorde os requisitos de procedimento, suporte, resfriamento e reinspeção antes da fabricação. Nenhuma temperatura ou tempo de retenção universal é publicado como capacidade do processo TOPS.
Referências técnicas: Guia de usinagem e recozimento PLEXIGLAS
Um desenho útil explica o que deve permanecer claro, o que deve caber e como o componente será montado e limpo.
Considere material fundido para componentes complexos polidos ou colados, sujeito ao grau real e à disponibilidade da peça bruta.
Permita raios práticos e revise entalhes próximos a seções carregadas ou finas.
Dê espaço aos furos de montagem para suporte e cargas de aperto; revise a distância da borda para obter o tamanho e a carga reais.
Revise vãos não suportados, vibração e risco de lascamento ou fratura.
Defina zonas de visualização e pontos de referência funcionais de forma independente, evitando acabamentos desnecessários.
Identifique bordas usinadas, usinadas finamente, polidas cosméticamente ou ópticas e os critérios de aceitação.
Planeje a geometria da junta, o alinhamento, as lacunas adesivas e o gerenciamento de tensões antes de fixar o projeto da peça.
Fornece agente, concentração, frequência e temperatura para que a compatibilidade possa ser avaliada.
Cada imagem ilustra um conceito de componente diferente. As dimensões finais, nota e aceitação são controladas pelo desenho aprovado, não por estas imagens.
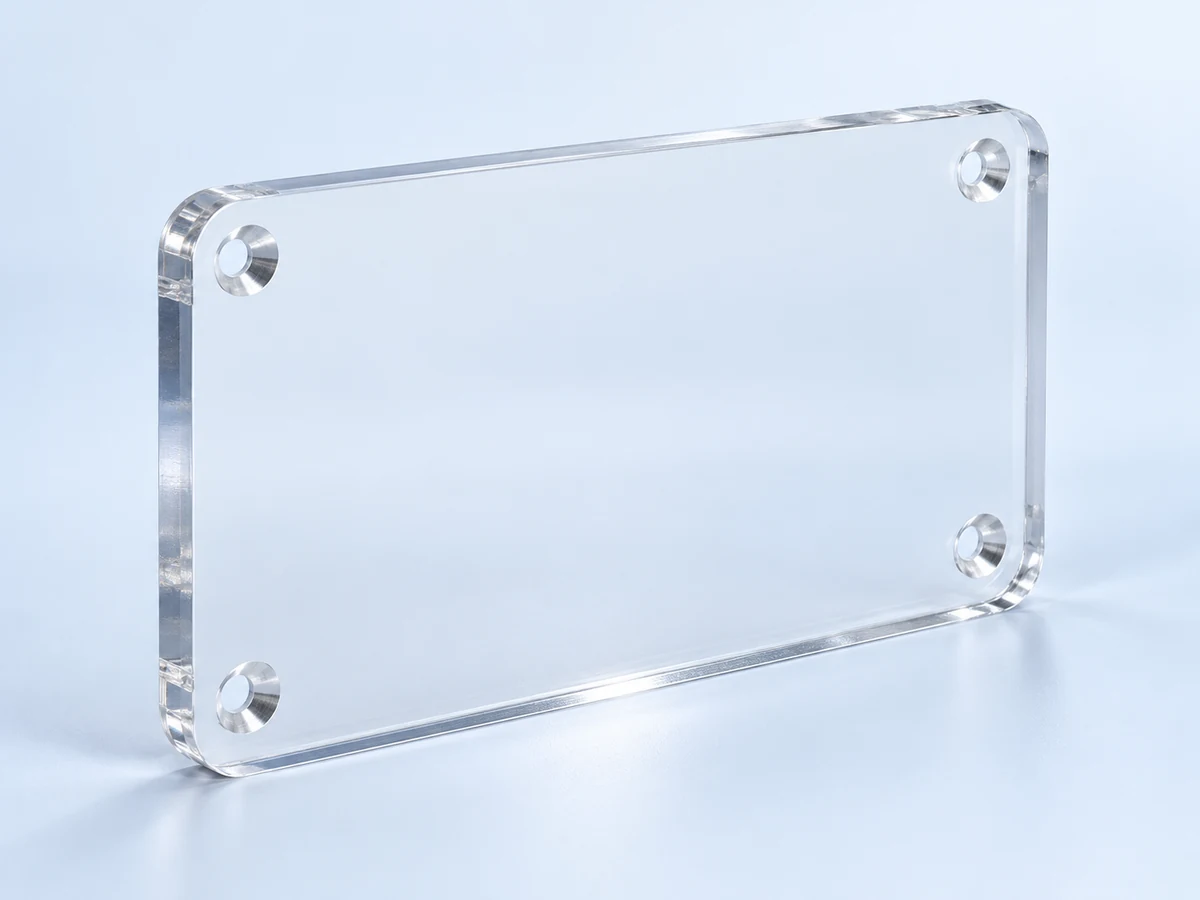
Painéis de visualização transparentes com furos de montagem, planicidade definida e faces protegidas.
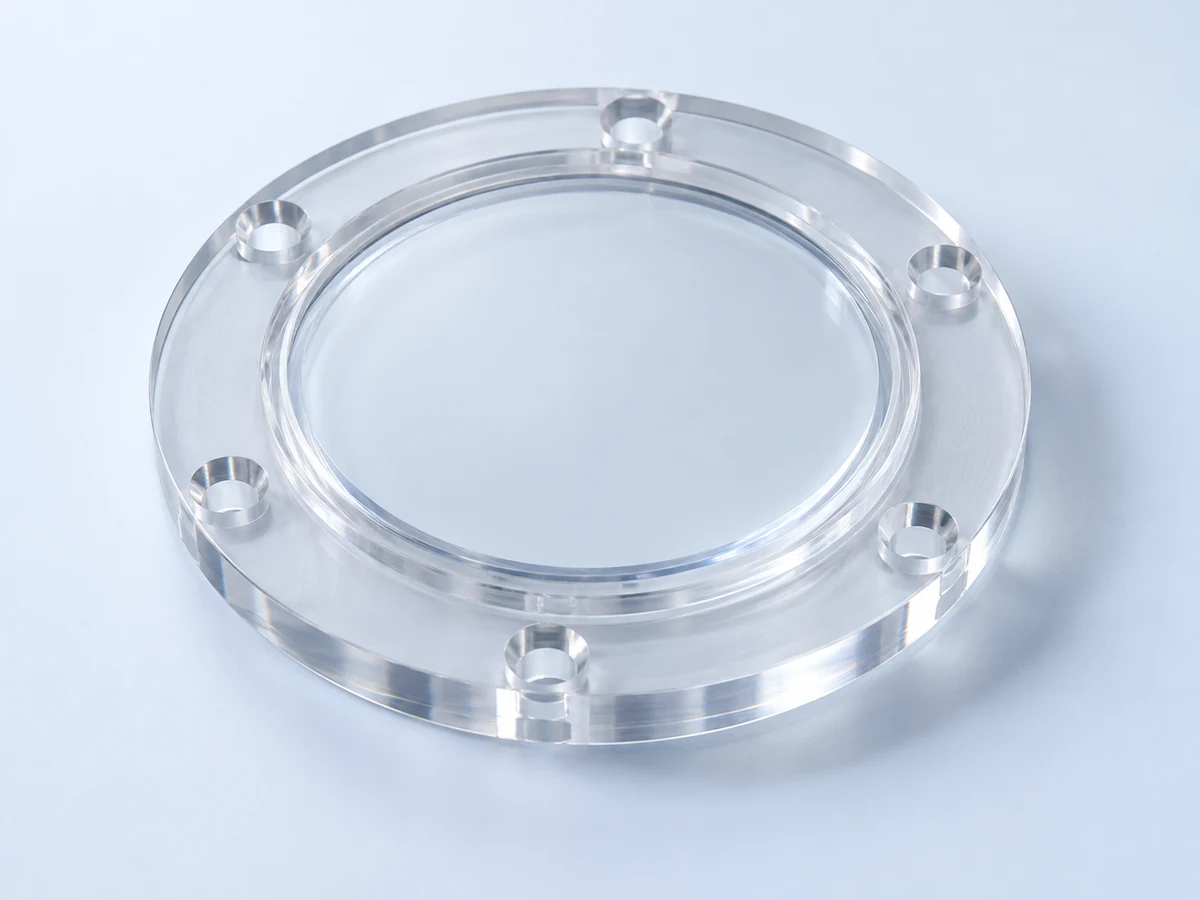
Janelas de observação circulares ou moldadas com requisitos de ajuste e zona de visualização.
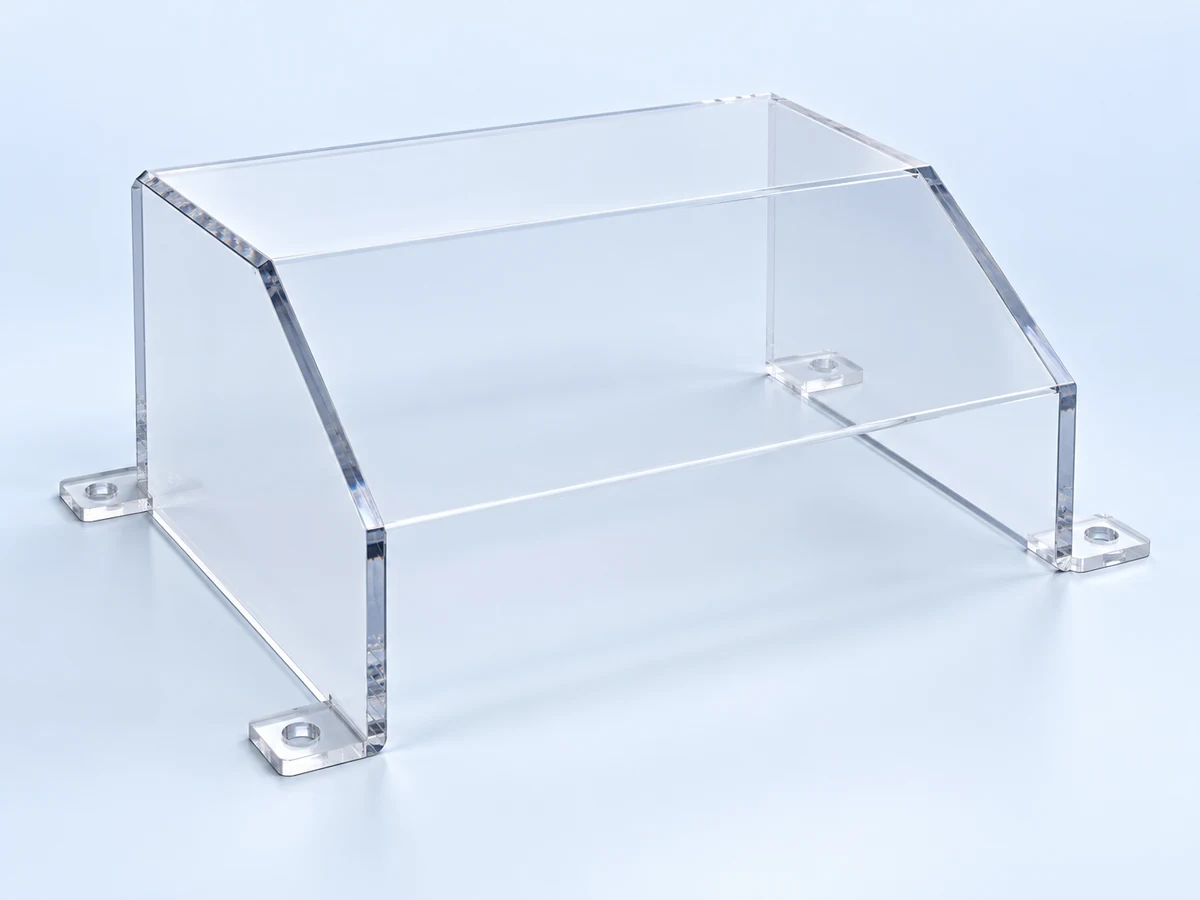
Tampas perfiladas com detalhes de montagem, folgas e aparência de borda especificada.
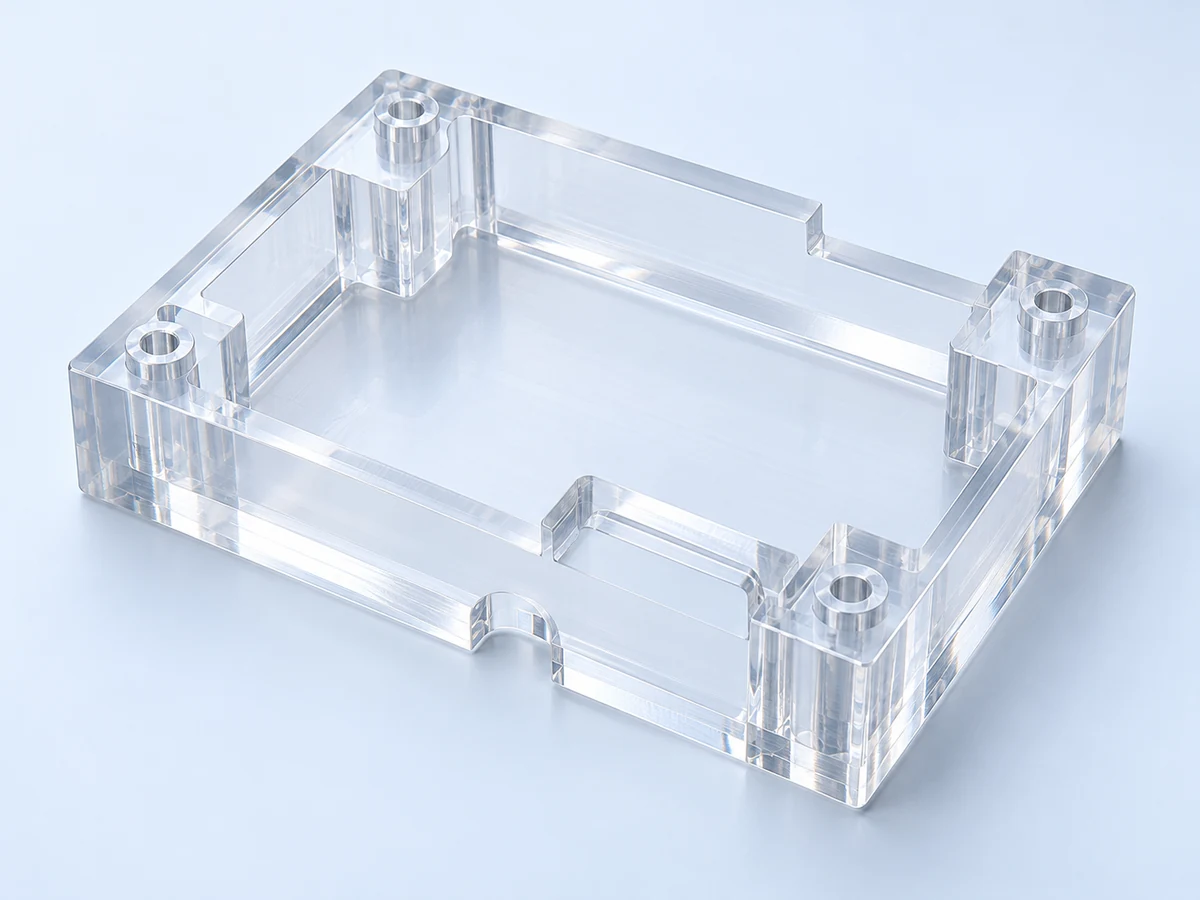
Bolsos e interfaces combinados com faces transparentes protegidas.
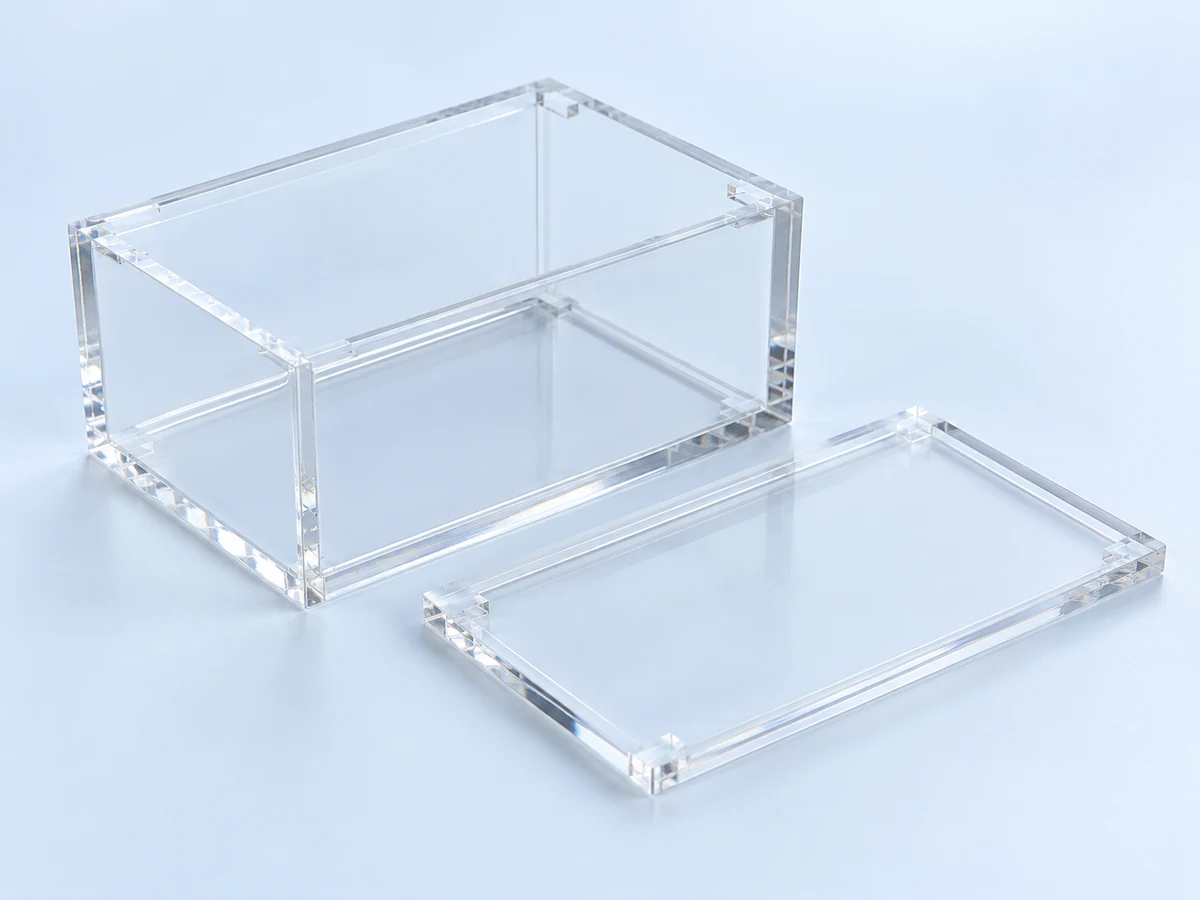
Corpos e tampas multipeças com alinhamento de juntas e revisão de montagem.
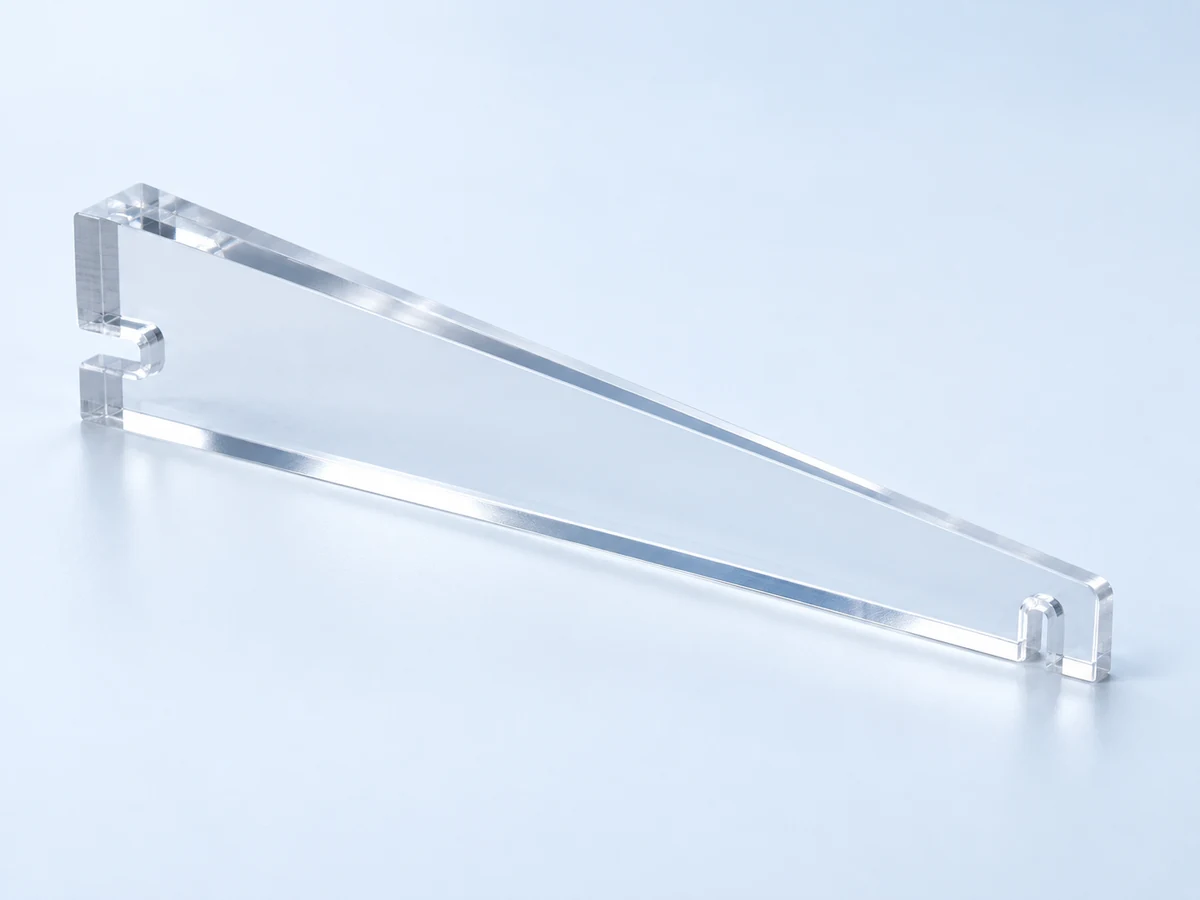
Componentes do caminho óptico cônico ou cilíndrico com aceitação óptica especificada.
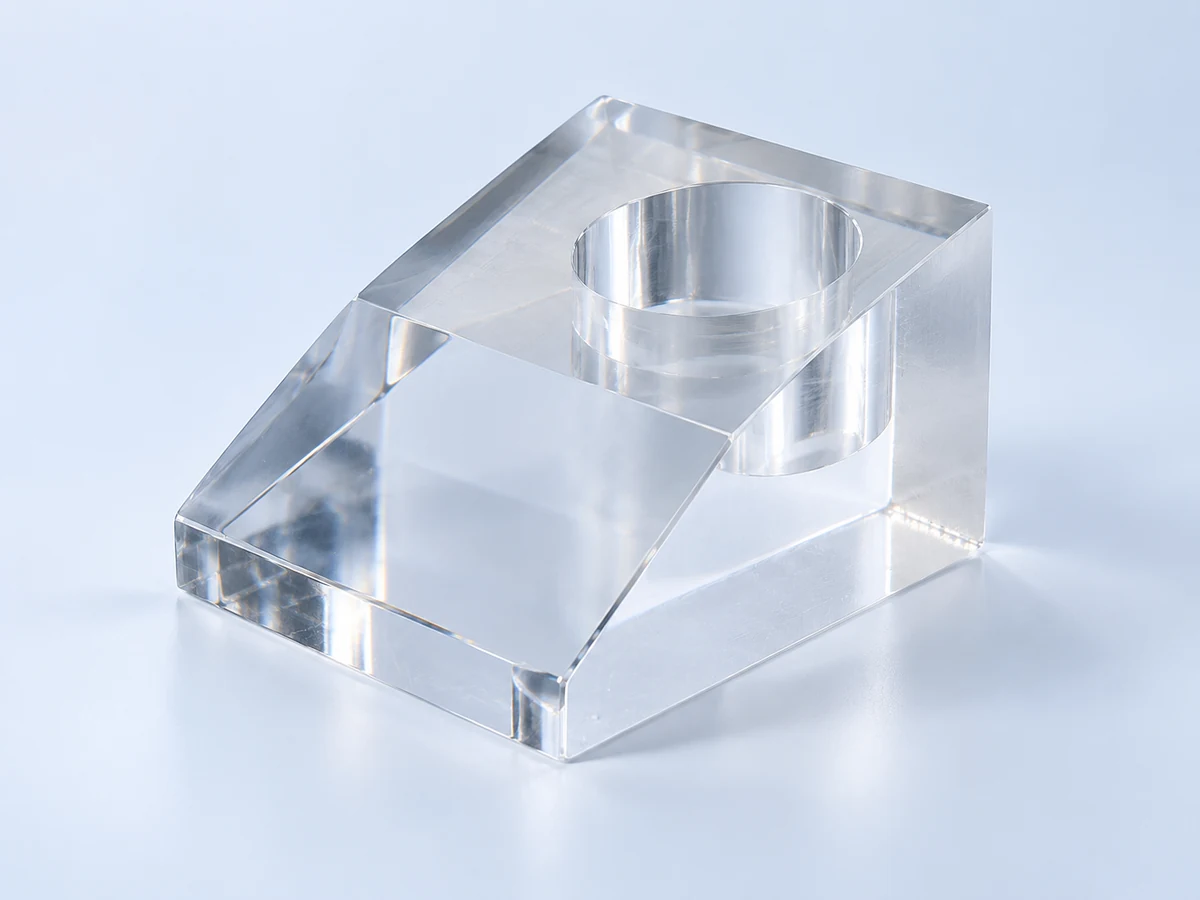
Blocos transparentes grossos com recursos usinados e faces de visualização definidas.
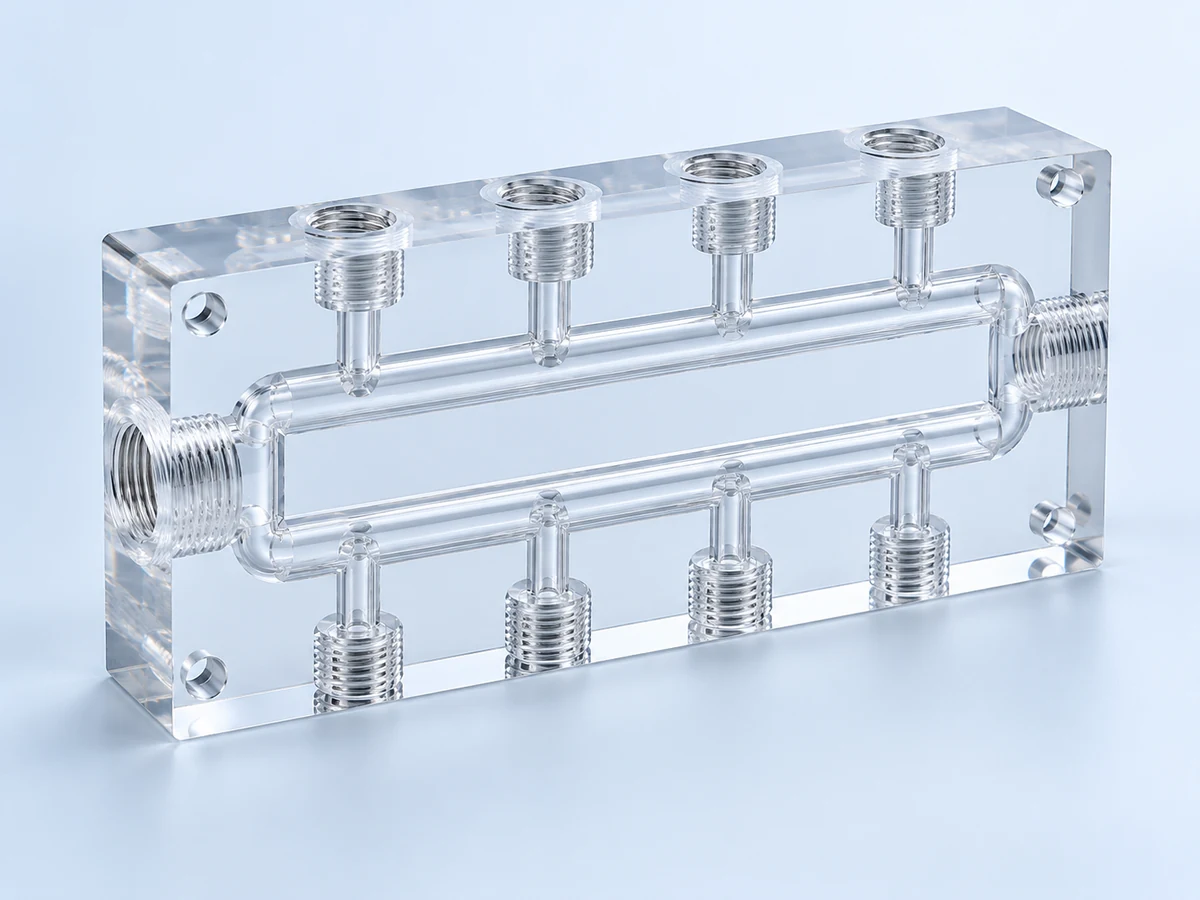
Passagens e portas transparentes para condições de fluido e pressão definidas pelo cliente.
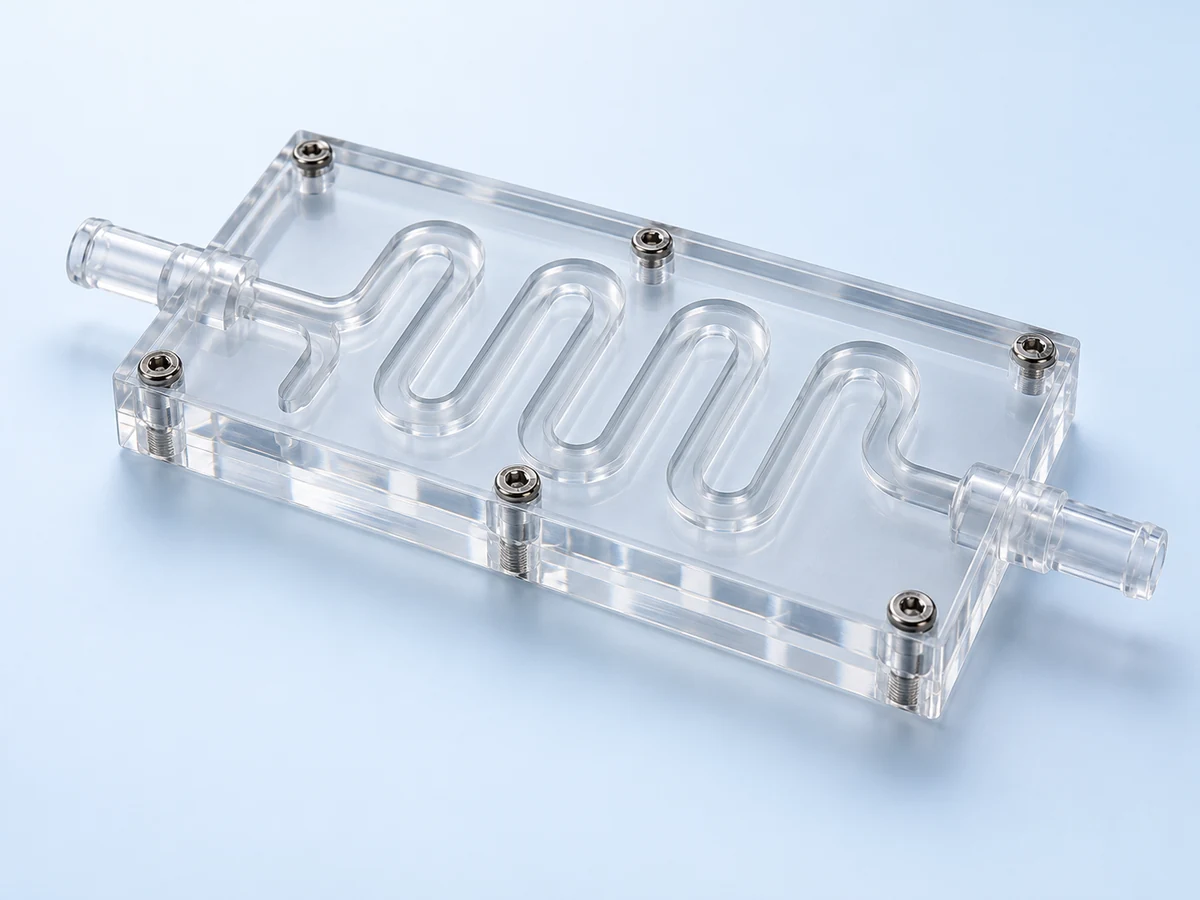
Canais e câmaras de observação com requisitos de vedação, compatibilidade e testes.
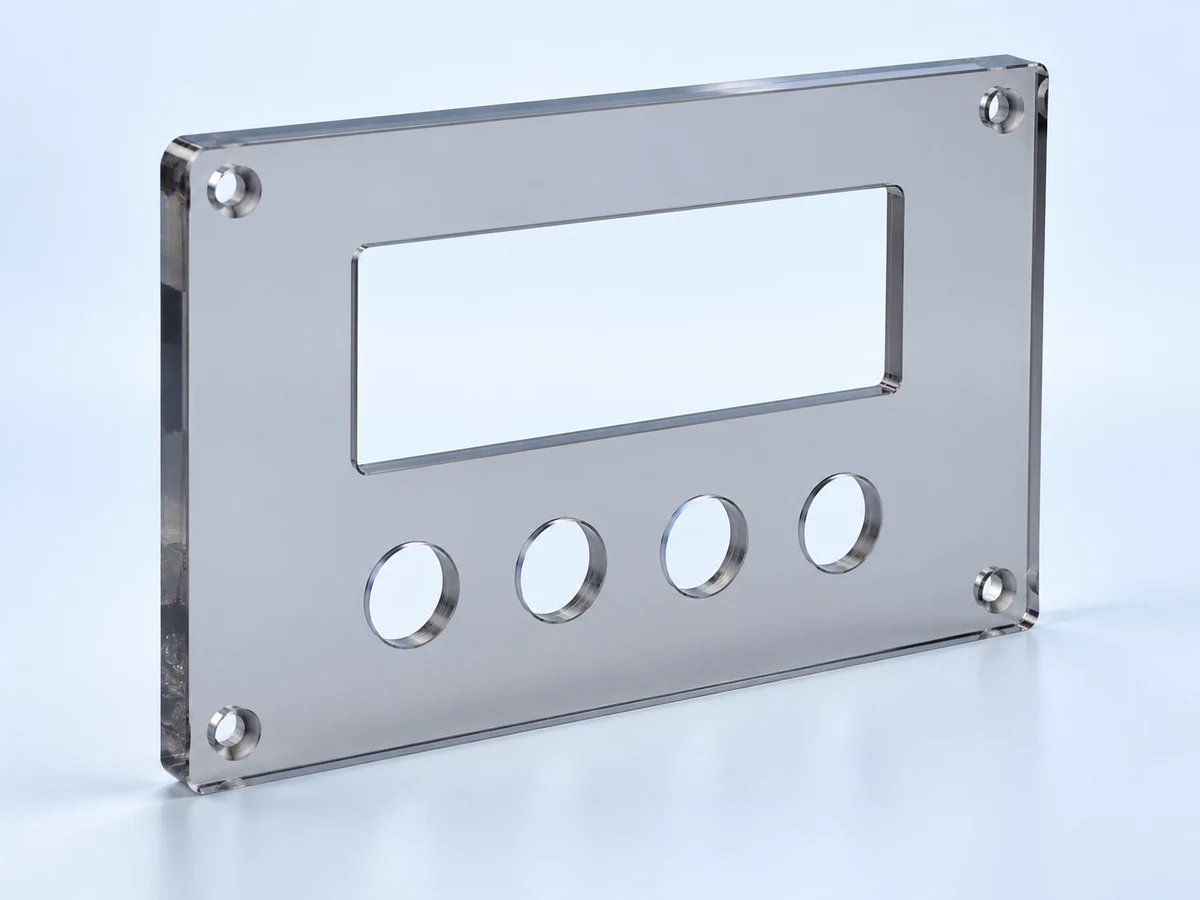
Perfis de instrumento roteados com aberturas de exibição e controles de acesso.
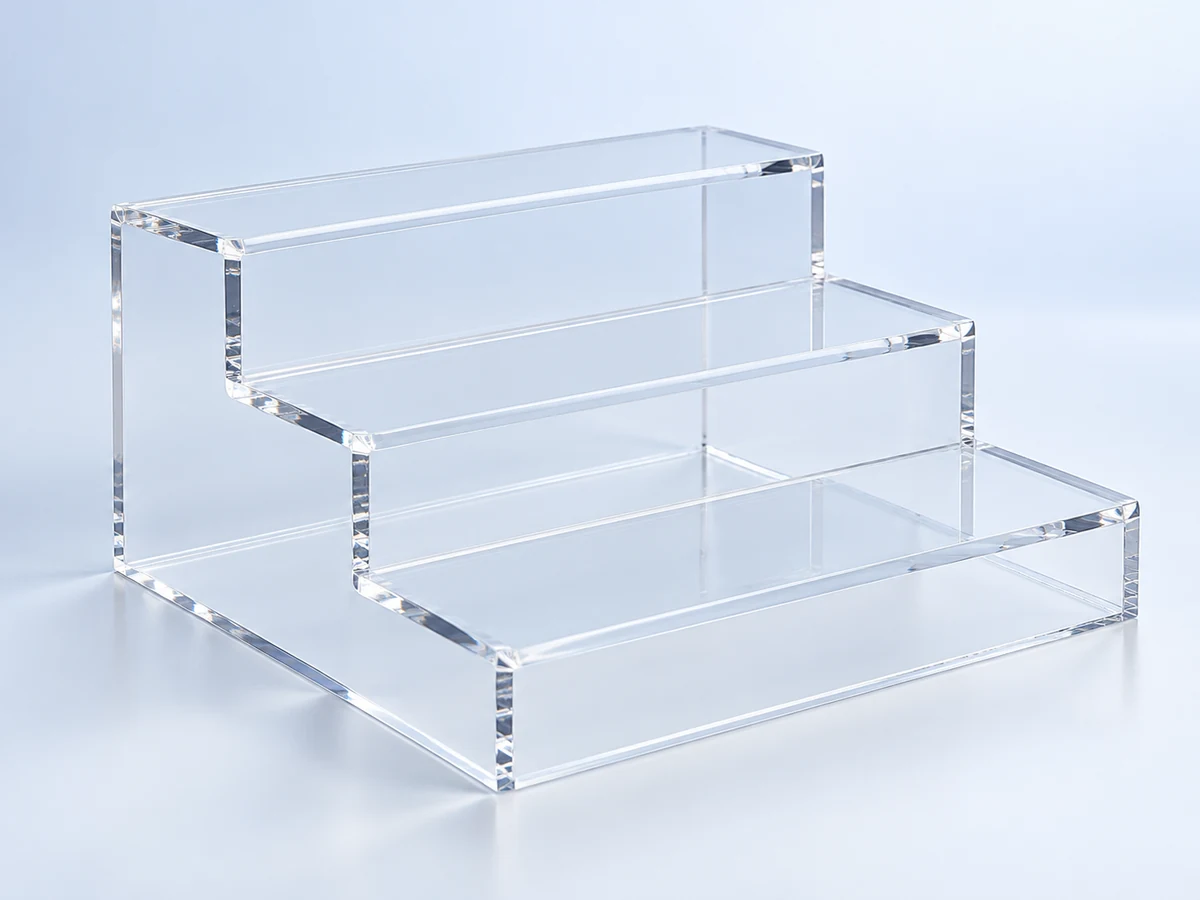
Suportes claros e montagens visuais com requisitos cosméticos de borda e face.
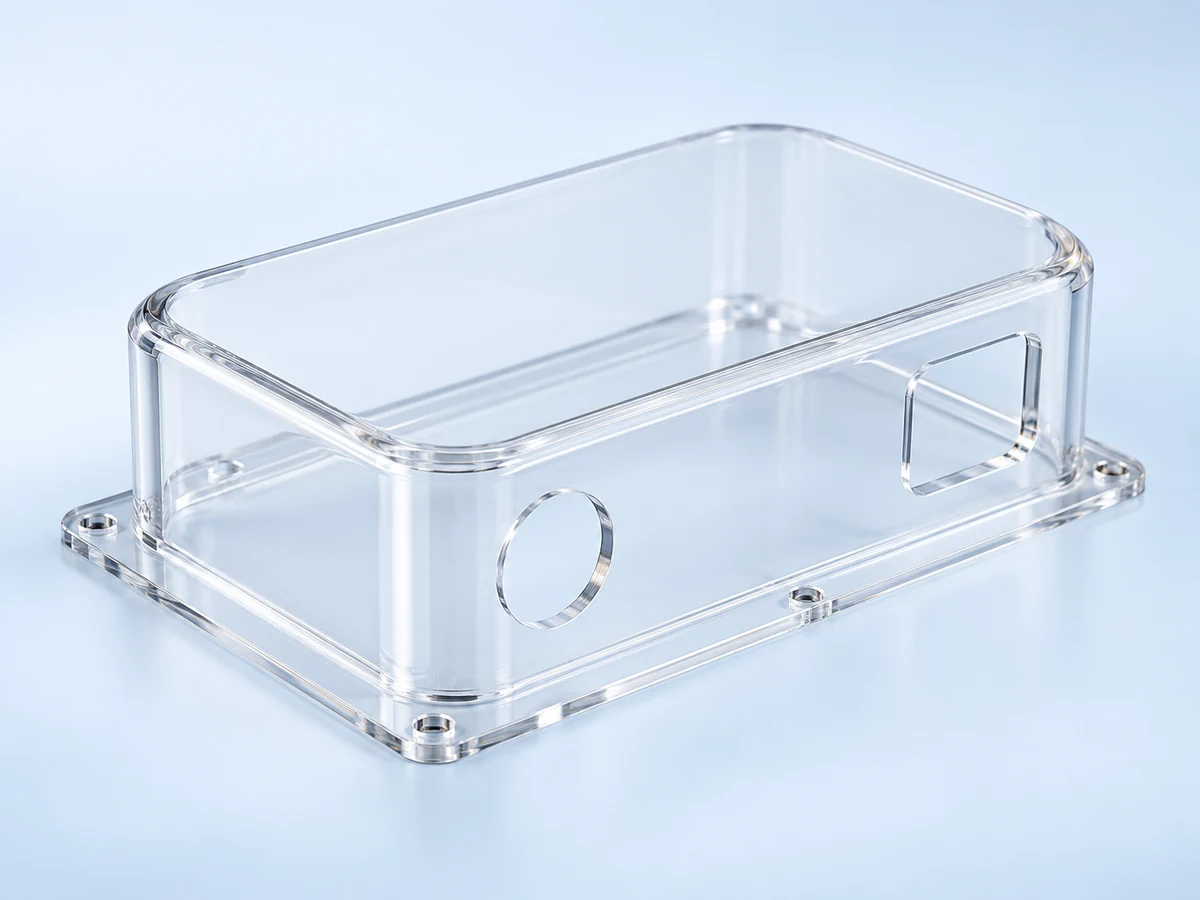
Coberturas de equipamentos com flanges de montagem e folga de instalação.
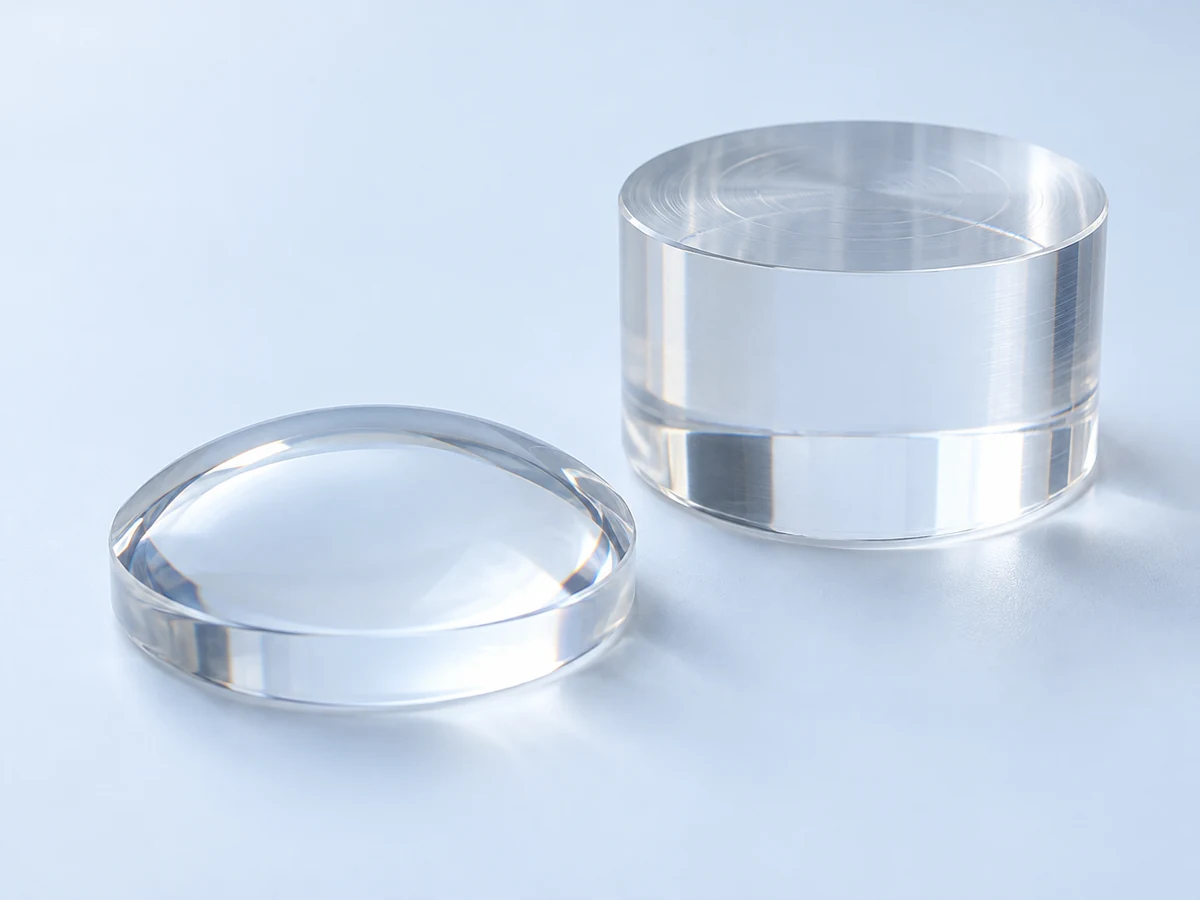
Protótipos de geometrias de lentes ou espaços em branco sujeitos à revisão de superfície, forma e viabilidade óptica.
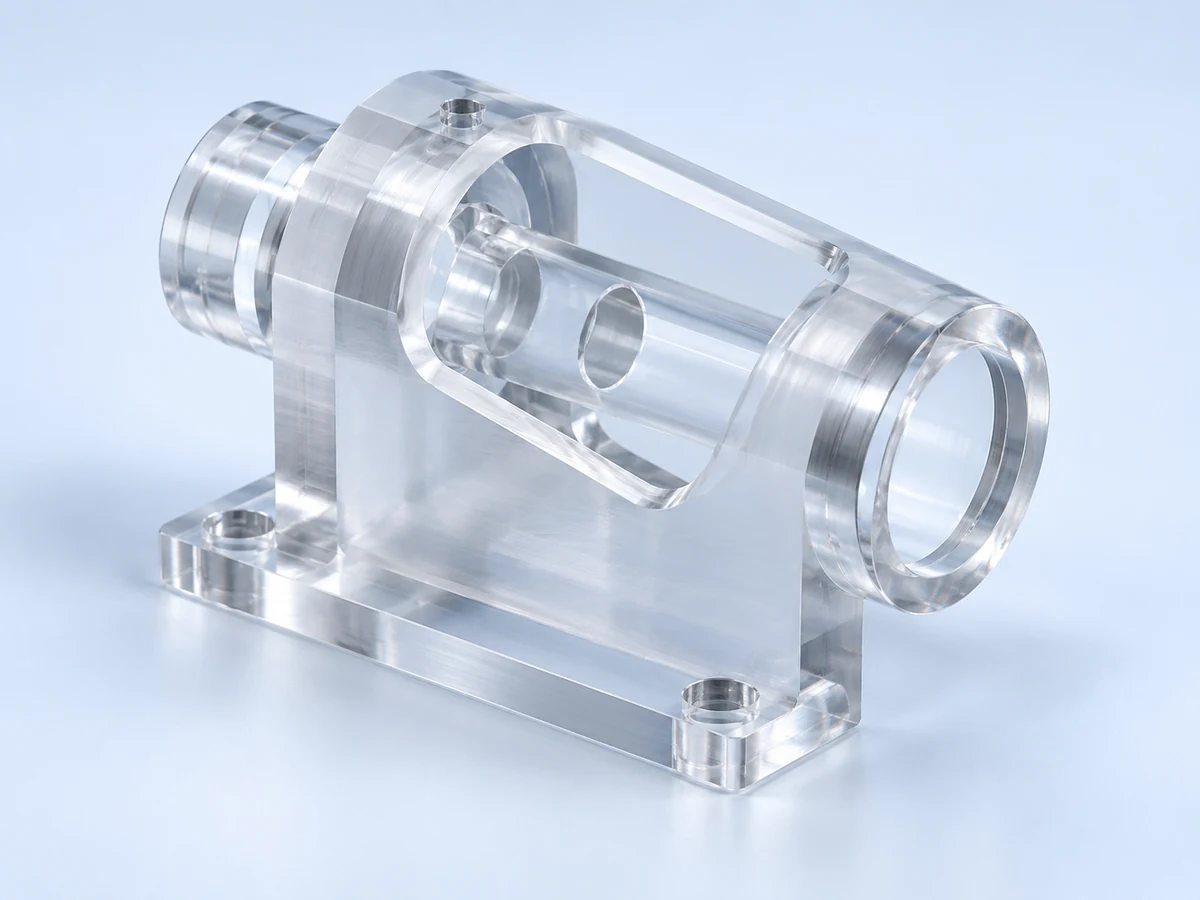
Peças transparentes para validar escolhas de ajuste, aparência e fabricação.
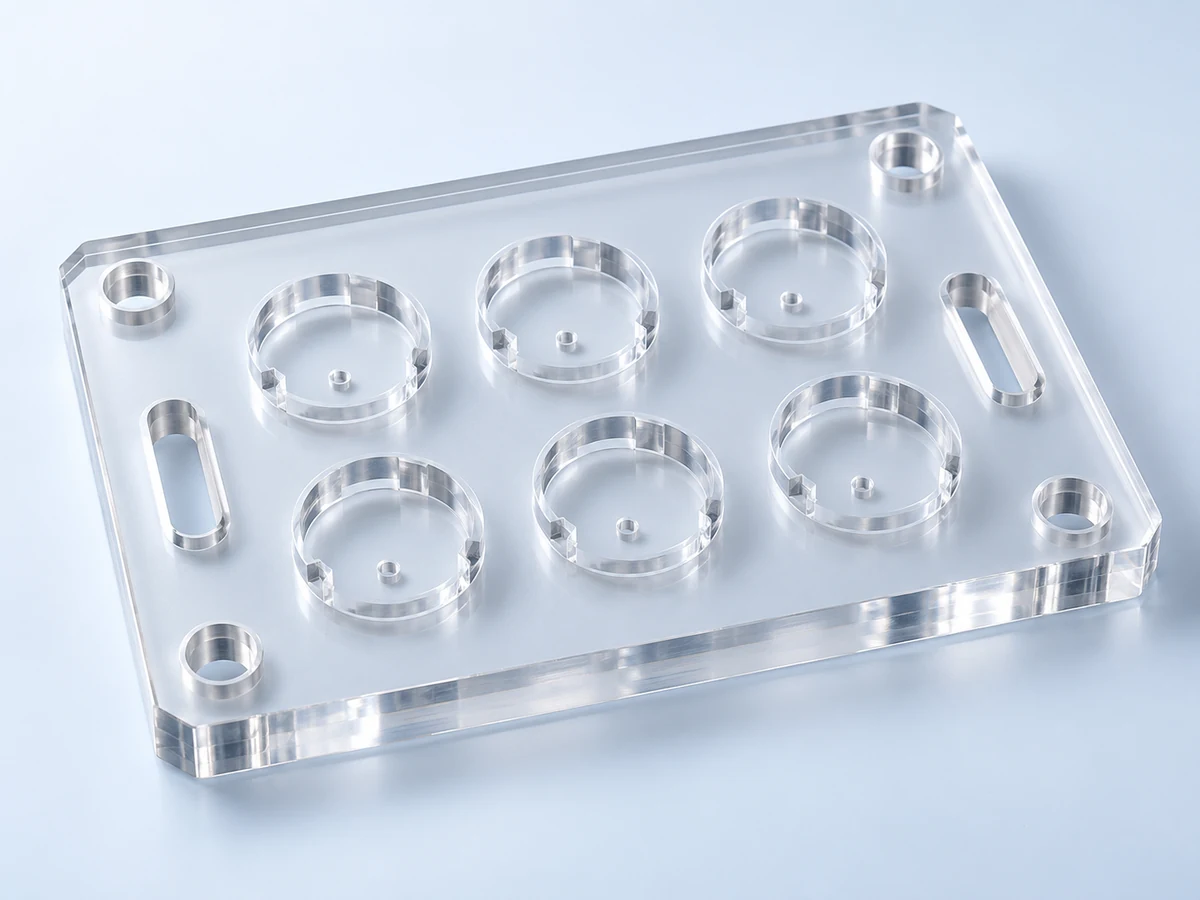
Localização de placas e bolsos para acesso visual durante a montagem ou inspeção.
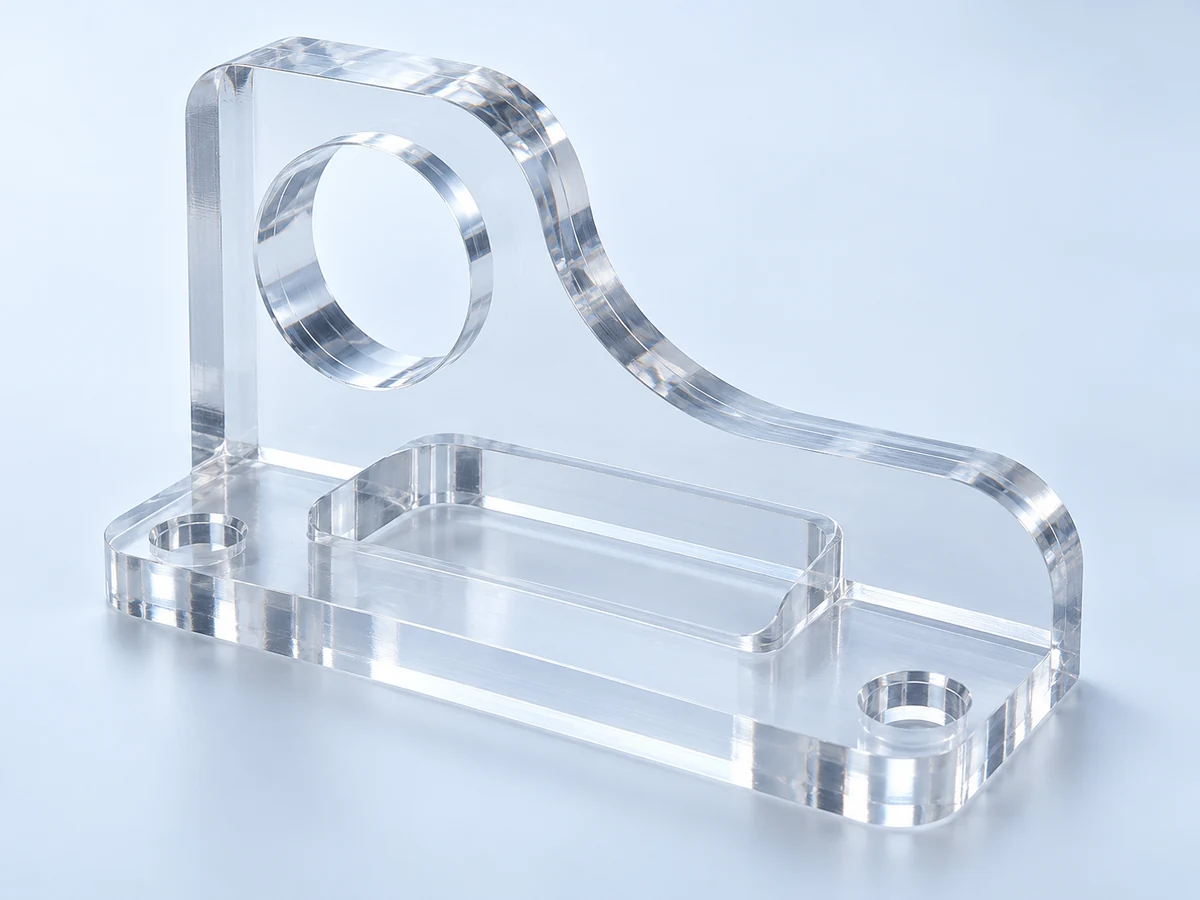
Peças transparentes baseadas em desenho com perfis, bolsos e recursos de montagem personalizados.
Para componentes transparentes, a precisão dimensional e a clareza visual devem ser controladas separadamente. Marque faces ópticas críticas antes de escolher usinagem, acabamento e inspeção.
Defina o caminho óptico, as superfícies de acoplamento e o comportamento de transmissão ou saída necessário.
Especifique a área de visualização, a forma da superfície e qualquer requisito de distorção ou neblina.
Separe zonas de visualização claras das bordas de montagem e dos recursos funcionais.
Defina visibilidade, compatibilidade de fluidos, temperatura, pressão e interfaces de vedação.
Revise passagens internas, seções de parede, cargas de porta e escopo de teste de vazamento.
Coordene juntas transparentes, aberturas de acesso e qualquer desempenho de contenção necessário.
Identifique aberturas de exibição, folgas de montagem e aceitação de superfície visível.
Combine referências cosméticas, iluminação e aparência de bordas polidas.
Uma peça bruta usinada transparente não é automaticamente uma lente óptica de precisão. A forma da lente, a qualidade da superfície e o desempenho óptico exigem viabilidade separada e acordos de teste.
Escolha o escopo de acabamento por função de superfície. As melhorias na aparência devem ser equilibradas com dimensões, tensões e montagem posterior.
| Concluir | Finalidade típica | Revisão do projeto |
|---|---|---|
| Como usinado | Recursos funcionais onde marcas de ferramentas visíveis são aceitáveis. | Defina os requisitos de rebarbas e arestas. |
| Usinado Fino | Aparência mais limpa sem uma rota de polimento completa. | Combine os limites da marca da ferramenta e uma superfície de referência. |
| Polimento Mecânico | Superfícies ou bordas cosméticas selecionadas. | Confirme o acesso, a retenção da forma e a disponibilidade do método. |
| Diamante Polonês | Bordas claras em geometria acessível adequada. | A disponibilidade e a geometria das bordas são confirmadas antes da cotação. |
| Flame polonês | Apenas geometria e aplicações compatíveis específicas. | O estresse térmico e posterior colagem devem ser revisados; não assumida como uma capacidade geral. |
| Acabamento Óptico | Desempenho definido de transparência ou caminho óptico. | Especifique o método de aceitação óptica e valide a rota. |
O polimento pode melhorar a aparência ao mesmo tempo em que introduz ou expõe estresse se for mal controlado. Uma borda brilhante não é evidência de uma peça livre de tensões. Combine uma amostra de acabamento e considere colagem, limpeza e inspeção posteriores antes de aprovar a repetição da produção.
Referências técnicas: Orientação para lixamento e polimento PLEXIGLAS
Planeje a junta como parte do projeto. A colagem pode revelar tensões residuais, e uma costura transparente tem requisitos visuais e estruturais.
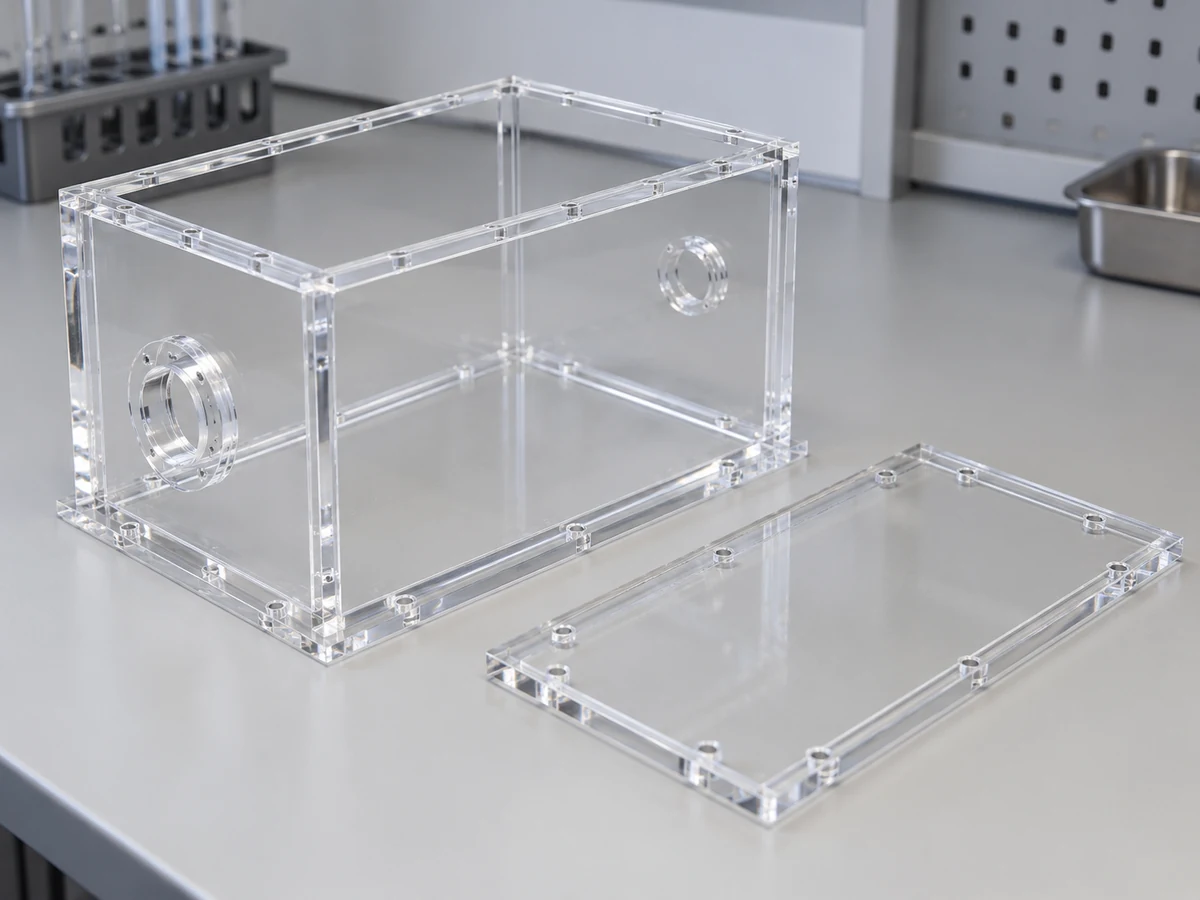
Utilize apenas um processo compatível e acordado após analisar a tensão, a adequação e a exposição pretendida das ações.
Especifique a compatibilidade do adesivo, folga, condições de cura e desempenho necessário da junta.
Revise as folgas dos furos, arruelas, suporte e torque para evitar tensão concentrada.
Avalie o tipo de pastilha, o método de retenção, a distância da aresta e a carga introduzida no PMMA.
Coordenar o alinhamento, aparência da costura, acesso e inspeção final da montagem completa.
Caixas, câmaras de laboratório, invólucros transparentes, manifolds e tampas podem utilizar diferentes estratégias de articulação. Um conjunto colado ou parafusado não é automaticamente estanque ou classificado para pressão; especifique o teste necessário e as condições operacionais. A disponibilidade de um processo de colagem específico é confirmada na cotação.
Referências técnicas: Orientação sobre colagem de PLEXIGLAS
A inspeção deve abranger a função dimensional e a qualidade visível que torna o PMMA útil. O escopo e os registros estão de acordo com suas necessidades.
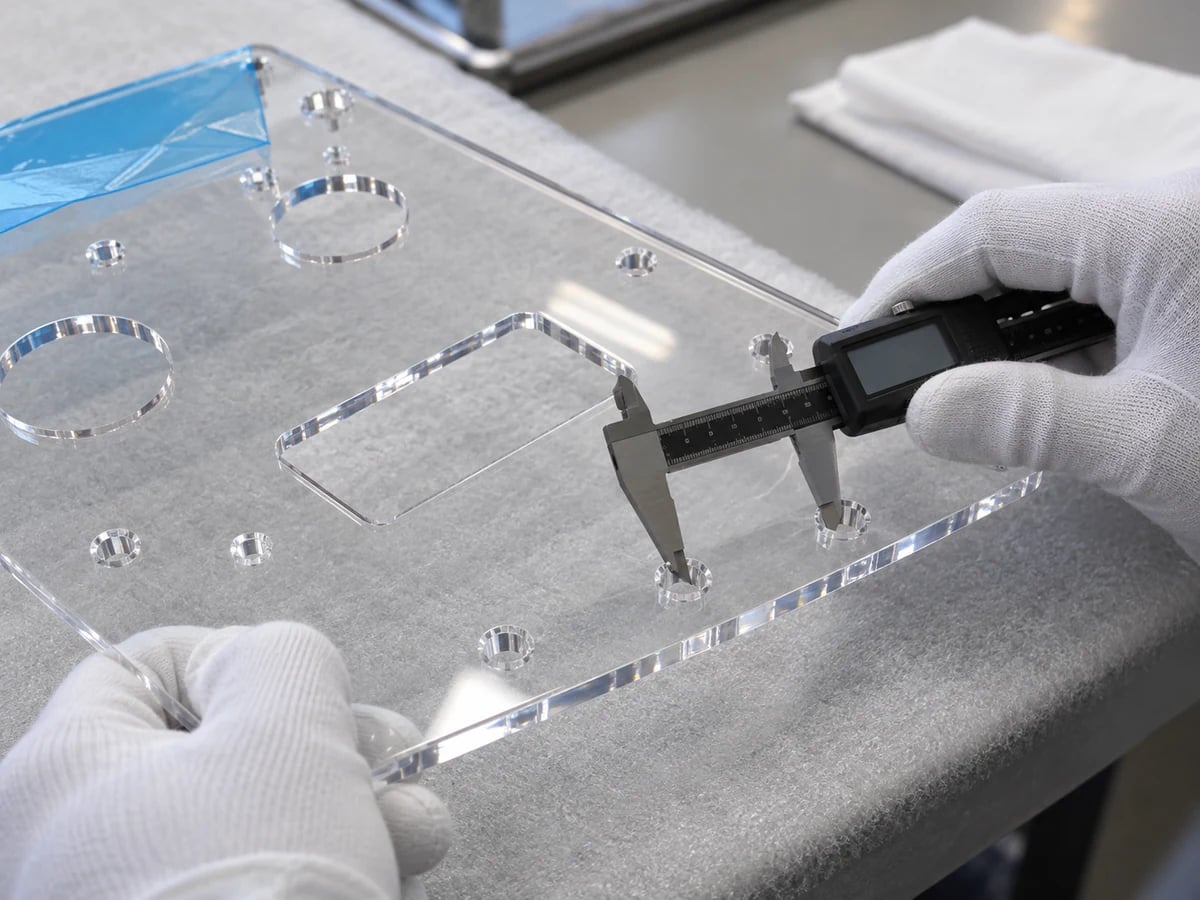
As verificações visuais podem incluir arranhões, embaçamento, rachaduras, lascas, bolhas nas juntas, marcas de polimento e clareza das bordas. Concorde com as condições de visualização e amostras de aceitação. Para desempenho óptico, defina o teste em vez de confiar em uma fotografia. A inspeção da remessa também deve confirmar se a embalagem protetora evitará danos por contato.
Escolha o acrílico quando a clareza, a aparência polida e a dureza da superfície não revestida liderarem a decisão. Considere o PC quando a resistência ao impacto e a tenacidade forem mais importantes, sujeito à revisão do grau e da aplicação.
| Fator | Acrílico / PMMA | Policarbonato |
|---|---|---|
| Clareza óptica | Frequentemente selecionado para componentes visuais e de trajetória luminosa claros. | Notas claras disponíveis; verifique os requisitos ópticos para o estoque e acabamento. |
| Dureza superficial | Geralmente mais difícil do que o típico PC não revestido. | A escolha dos revestimentos e da classe pode alterar substancialmente o comportamento da superfície. |
| Resistência a arranhões | Resistência útil de superfície não revestida, mas arranhões ainda requerem proteção. | O PC não revestido pode riscar mais facilmente; avalie opções revestidas quando necessário. |
| Resistência ao impacto | Analise os impactos cuidadosamente; O PMMA é geralmente mais frágil. | Frequentemente preferido para componentes resistentes e aplicações de proteção. |
| Fragilidade | Bordas, entalhes e cargas de montagem requerem cuidados. | Normalmente é mais capaz de tolerar impactos e deformações concentradas. |
| Polibilidade | Faces e arestas acessíveis podem receber acabamento para melhorar a aparência. | Poderá ser necessária uma rota de acabamento diferente; validar o resultado. |
| Guias de luz/displays | Muitas vezes é um ponto de partida útil para peças visíveis e iluminadas. | Útil onde os requisitos ópticos devem ser equilibrados com resistência. |
| Guardas de segurança | A adequação depende do perigo da máquina e da verificação especificada. | Uma opção frequente de material de proteção; a salvaguarda completa ainda precisa de validação. |
| Aparência cosmética | Geralmente selecionado para montagens transparentes brilhantes e com bordas polidas. | Útil onde a aparência e a resistência mecânica devem ser combinadas. |
Referências técnicas: Orientação de comparação de superfícies PLEXIGLAS
Explore a usinagem e fabricação de policarbonato →Os requisitos de aplicação determinam a seleção da classe, o acabamento e a documentação. A família de materiais não estabelece adequação para uso regulamentado.
Tampas transparentes, câmaras de observação e peças fluídicas com requisitos de limpeza e documentação.
Blocos ópticos, janelas e caixas transparentes com visualização definida ou aceitação do caminho óptico.
Janelas de exibição e gabinetes transparentes com montagem e revisão do ambiente.
Janelas de inspeção e tampas de sensores com cargas de instalação e requisitos de zona de visualização.
Guias de luz e componentes ópticos definidos pela iluminação pretendida e teste de desempenho.
Coberturas e janelas de visualização selecionadas para temperatura, produtos de limpeza e condições de suporte.
Coletores e peças de observação de fluxo com compatibilidade química e testes de vazamento ou pressão acordados.
Protótipos transparentes para ajuste, aparência, montagem e validação de aplicação.
Use peças iniciais para estabelecer a referência visual e o comportamento da montagem, bem como as dimensões.
Valide aparência, transparência, dimensões, montagem e quaisquer testes de aplicação ou transmissão de luz necessários.
Explorar este serviço →Aprovar estoque, método de acabamento e escopo de inspeção de instrumentos, tampas e componentes transparentes especializados.
Controle alterações de nivelamento, revisão, usinagem e acabamento, com referências visuais consistentes e embalagens protegidas.
Para peças de acrílico, apenas a precisão dimensional não é suficiente. Clareza, tensão, bordas e manuseio precisam ser considerados durante todo o processo de fabricação.
Revise os recursos frágeis, o suporte e o acesso ao cortador antes de definir a rota.
Escolha o material em relação à geometria, acabamento e montagem subsequente.
Combine o processo com bolsões, perfis e recursos rotacionais.
Identifique antecipadamente as zonas de visualização e os critérios de aceitação.
Confirme o método, viabilidade e referência de acabamento por projeto.
Conecte cargas de geometria, fixação, acabamento, limpeza e montagem.
Use primeiros artigos aprovados e revisões controladas para pedidos repetidos.
Combine verificações de medição e aparência que reflitam os requisitos do cliente.
Disponibilidade específica de estoque, capacidade óptica, documentação, testes e compromissos de entrega são confirmados na cotação. Os conceitos ilustrados não estabelecem projetos anteriores de clientes ou resultados medidos de produção TOPS.
A sequência conecta o desenho à aceitação da superfície e a um componente acabado protegido. Os pontos de aprovação e as operações condicionais são acordados para a peça real.
Respostas diretas para estoque de PMMA, usinagem, polimento, fissuração e seleção de peças transparentes.
Sim. Acrílico é o nome comum do polimetilmetacrilato (PMMA). Classes, cores, revestimentos e rotas de estoque exatos ainda podem ter propriedades diferentes.
São diferentes rotas de fabricação de estoque. O acrílico fundido é frequentemente preferido para usinagem de precisão complexa; a folha extrudada pode se adequar a perfis mais simples. Confirme os requisitos reais de classe, espessura e tensão.
O acrílico pode ser usinado com sucesso, mas a fragilidade, o calor e a proteção da superfície requerem cuidados. O ferramental, o suporte e a remoção de cavacos devem ser adequados à peça.
Sim. A fresagem produz bolsões, perfis e detalhes multifacetados; o torneamento é adequado para recursos circulares e peças cilíndricas. Os requisitos geométricos e ópticos determinam a rota.
Reduza os riscos de trincas analisando estoque, suporte, calor, raios de canto, qualidade do furo e cargas de montagem. Nenhum processo pode garantir zero fissuras sem considerar o design e a exposição reais.
Superfícies e bordas adequadas podem ser acabadas para maior clareza. O acesso, a geometria, a tensão e o teste óptico necessário determinam a viabilidade; nem todo rosto precisa de polimento.
A tensão residual pode interagir com cargas ou produtos químicos e produtos de limpeza incompatíveis, causando rachaduras finas. Revise a sequência completa de usinagem, acabamento, colagem e limpeza.
O acrílico é frequentemente escolhido pela clareza e aparência polida; O PC é frequentemente escolhido por sua tenacidade e resistência ao impacto. Selecione a nota exata para a função e o ambiente.
A viabilidade da tolerância depende da geometria, tamanho, estoque, tensão, temperatura e acabamento. Envie o desenho para uma avaliação específica do recurso, em vez de assumir um valor universal.
Sim, onde o PMMA se adequar à função pretendida. Use protótipos para validar ajuste, aparência, montagem e quaisquer requisitos ópticos ou ambientais antes da produção.
SEU DESENHO. SUAS REQUISITOS DE SUPERFÍCIE.
Carregue seu modelo ou desenho CAD e especifique o grau, a quantidade, as tolerâncias críticas, os requisitos ópticos ou cosméticos, o acabamento da borda, os requisitos de colagem e a aplicação. Nossa equipe revisará a estratégia de usinagem, acabamento e fabricação antes da cotação.
Diga-nos se é necessário material fundido ou extrudado e inclua temperatura operacional e limpeza ou exposição a produtos químicos. Empresa, nome, e-mail e telefone são obrigatórios. Todos os detalhes do projeto e ambos os uploads de desenhos são opcionais.
info@tops-precision.comUploads de desenhos CAD e 2D: máximo combinado de 10 MB. Arquivos maiores podem ser compartilhados por email. Combine o tratamento de arquivos confidenciais antes de enviar desenhos confidenciais.