Colagem por solvente
Para conjuntos compatíveis de acrílico/PMMA, PVC e ABS selecionados. Ajuste perfeito, bordas limpas, espaços capilares controlados, fixações precisas e tempo de estabilização suficiente governam o resultado.

JUNTAS PROJETADAS. MONTAGENS COMPLETAS.
TOPS Plastics fornece colagem e montagem de plástico personalizada para componentes fabricados, caixas, gabinetes, coletores, tampas e montagens transparentes. Selecionamos o método de união de acordo com seus materiais plásticos, geometria da junta, resistência, aparência, exposição química e volume de produção.
Componentes separados. Uma considerada montagem.
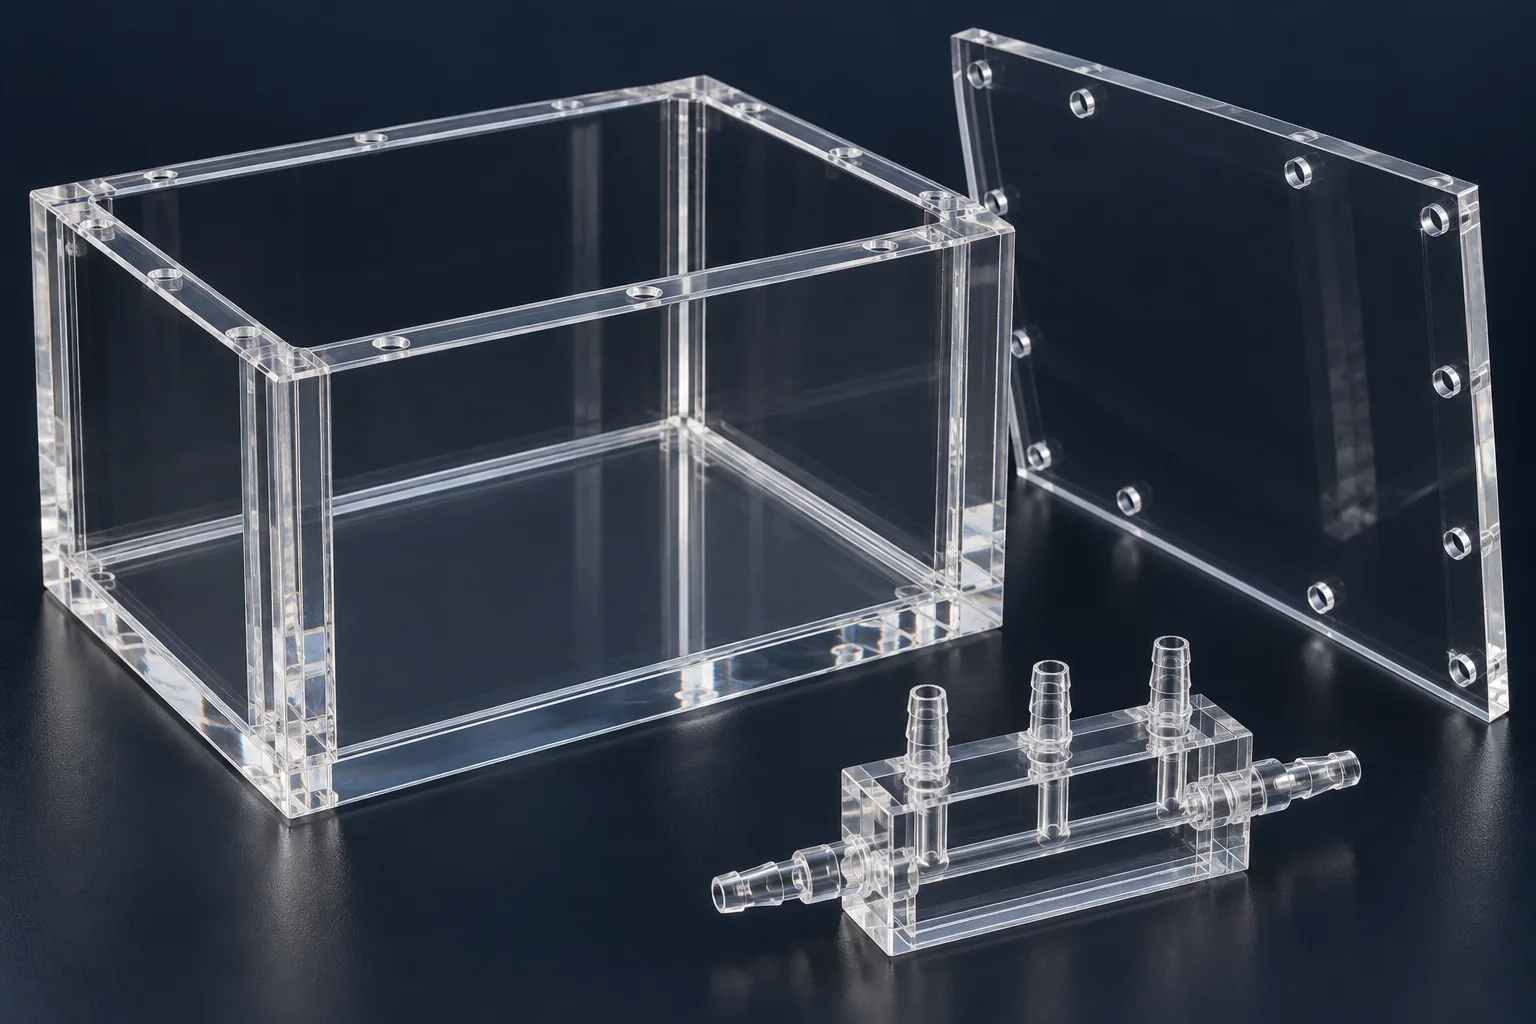
01
Uma montagem colada começa com o par de materiais, a junta e as condições em que deve funcionar. Nós os revisamos juntos antes de escolher uma rota de adesão.
| Capacidade | Escopo do projeto |
|---|---|
| Métodos de união | Colagem solvente, adesivos estruturais, adesivos de cura UV e uniões mecânicas ou híbridas, sujeitos a revisão de substrato e aplicação. |
| Materiais | Acrílico/PMMA, Policarbonato, PVC, ABS, PETG e outros plásticos compatíveis selecionados. Os graus exatos e os aditivos são importantes. |
| Aplicativos | Carcaças personalizadas, gabinetes, manifolds, proteções de máquinas, tampas de equipamentos e câmaras transparentes. |
| Requisitos conjuntos | Transferência de carga estrutural, vedação, aparência cosmética ou clareza óptica, com critérios de aceitação acordados. |
| Produção | Montagens de protótipos, construções de baixo volume e repetição da produção com uma sequência de montagem definida. |
| Entradas do projeto | Desenhos de montagem, arquivos CAD, desenhos de peças individuais, amostras e condições de serviço. |
| Operações secundárias | Usinagem CNC, fresagem, corte, polimento selecionado e montagem de componentes conforme o projeto exigir. |
| Inspeção | Verificações visuais e dimensionais; verificações de ajuste, vazamento ou funcionamento quando especificado e acordado. |
02
A colagem de plástico une componentes separados em uma montagem acabada usando um solvente ou sistema adesivo compatível. O melhor método depende do polímero, do desenho da junta e do desempenho requerido.
A ligação com solvente amolece as superfícies termoplásticas compatíveis para que a junta possa se fundir à medida que o solvente sai. Depende da compatibilidade do material, do ajuste íntimo e de um processo de aplicação controlado; não é um método universal para todos os plásticos.
A ligação adesiva cria uma camada curada separada entre os substratos. Isso pode ajudar no preenchimento de lacunas ou na união de materiais diferentes quando a química do adesivo, a preparação da superfície e a cura forem apropriadas.
A soldagem de plástico é um processo relacionado, mas diferente: ela une termoplásticos compatíveis por meio de calor ou outra energia. Fixadores mecânicos também podem fazer parte de uma montagem quando uma junta removível ou um caminho de carga alternativo for necessário.
03
A compatibilidade dos materiais vem em primeiro lugar. Avaliamos então o carregamento, a vedação, a aparência, o acesso, o tempo de montagem e o ambiente operacional.
| Sua exigência | Rota para avaliar | O que deve ser verificado |
|---|---|---|
| Montagem em acrílico transparente | Colagem com solvente controlada ou um adesivo de cura UV compatível | Condição da borda, ajuste, bolhas, neblina e tensão residual. |
| Montagem estrutural opaca | Adesivo estrutural selecionado | Classes reais de substrato, área de junta, cargas de descascamento e condições de cura. |
| Componente de serviço químico PVC | Cimento solvente compatível ou um processo de soldagem qualificado | Classe PVC, exposição química, geometria da junta e classificação de serviço. |
| Montagem utilizável | Fixadores mecânicos ou união híbrida | Acesso para remoção, fluência de plástico, inserções e estratégia de vedação. |
| Componente PP ou HDPE | Adesivo especial com preparação, soldagem ou fixação qualificada | Baixa energia superficial, durabilidade do tratamento e testes de serviço. |
| Materiais diferentes | Adesivo testado em compatibilidade | Incompatibilidade de expansão térmica, rigidez e resistência química. |
| Montagem estanque | Solvente projetado, junta soldada ou adesiva | Continuidade conjunta e teste de vazamento acordado; a aparência por si só é insuficiente. |
| Junta transparente cosmética | Adesivo UV ou ligação com solvente controlada | Transmissão de luz, linha de adesão visível e aceitação cosmética. |
04
Selecionamos um sistema de união para a montagem em vez de escolher um adesivo para cada plástico.
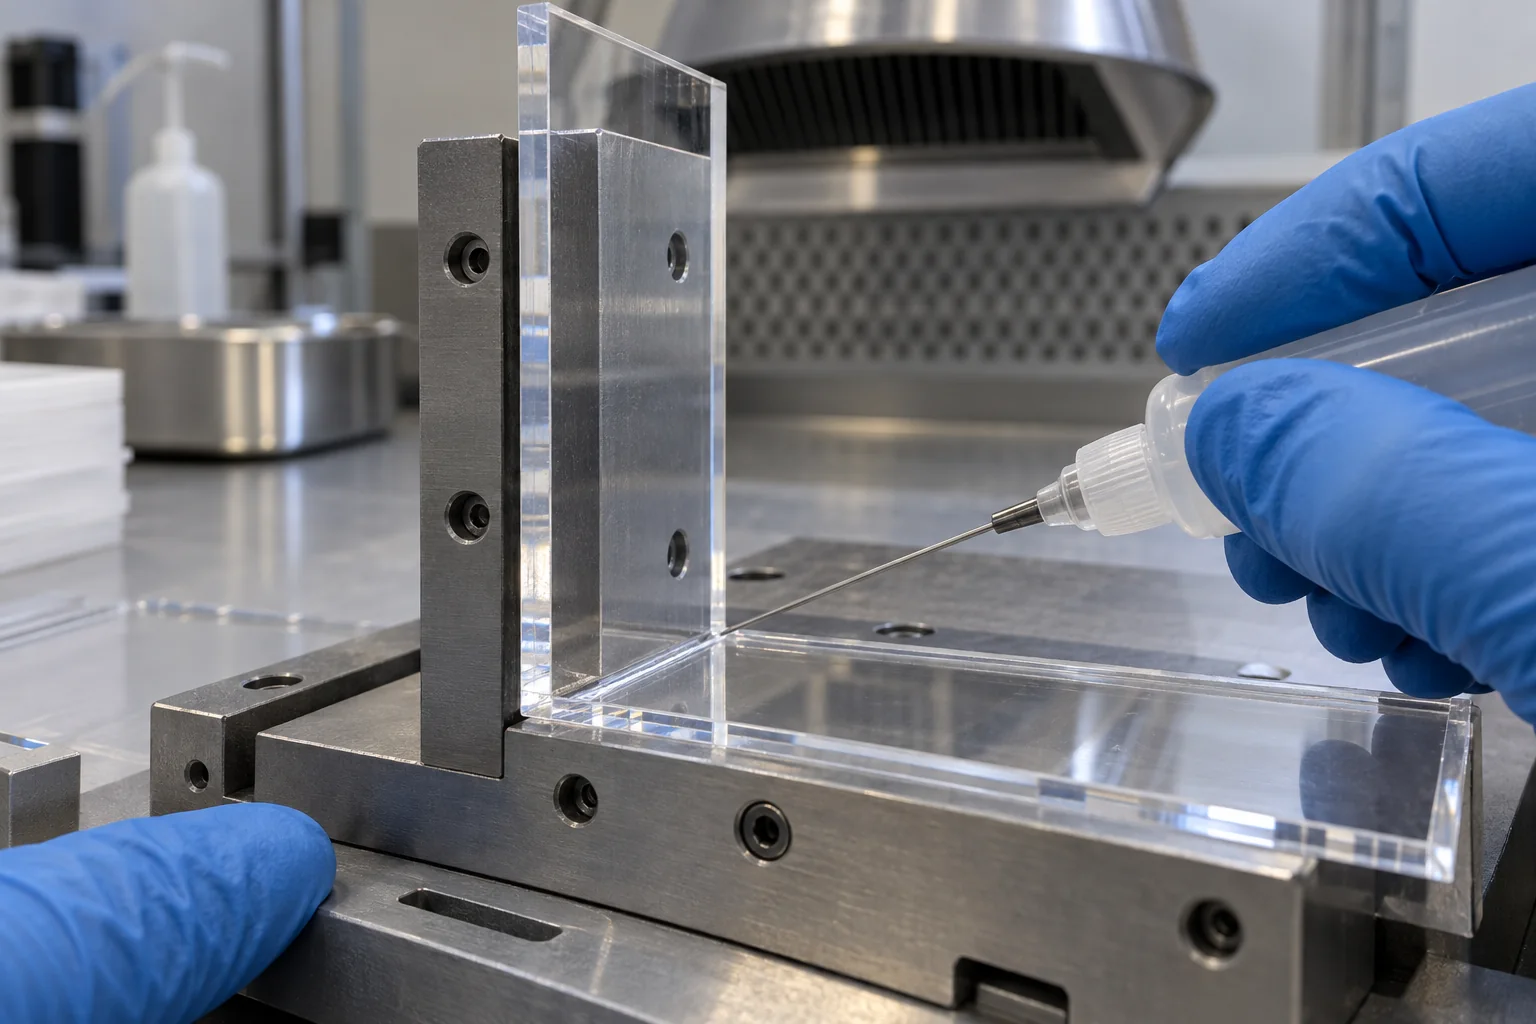
Para conjuntos compatíveis de acrílico/PMMA, PVC e ABS selecionados. Ajuste perfeito, bordas limpas, espaços capilares controlados, fixações precisas e tempo de estabilização suficiente governam o resultado.
Para juntas estruturais selecionadas, para preenchimento de lacunas ou de materiais diferentes. Sistemas epóxi, poliuretano, acrílico e especiais oferecem diferentes rigidez, impacto e comportamento químico; cada um precisa de revisão específica do substrato.
Para montagens transparentes e cosméticas compatíveis onde a luz de polimerização pode atingir o adesivo. Comprimento de onda, transmissão do substrato, profundidade de ligação e áreas sombreadas determinam a estratégia de cura.
Para montagens removíveis, substratos difíceis de colar ou caminhos de carga que se beneficiam de fixadores. Uma junta híbrida pode combinar fixação com adesivo ou um sistema de vedação separado.
O adesivo, solvente, método de preparação e cronograma de cura propostos são confirmados para seus materiais específicos. A disponibilidade do processo e quaisquer requisitos especiais de tratamento ou teste são acordados antes da produção.
05
O que se segue é um guia geral de seleção, não uma garantia de resistência da união adesiva. Classe, enchimentos, revestimentos, contaminação e condições de serviço podem alterar o resultado.
| Plástico | Dificuldade geral de ligação | Métodos e considerações |
|---|---|---|
| Acrílico / PMMA | Muitas vezes comparativamente fácil | Solvente compatível ou adesivo UV; protege superfícies ópticas e gerencia o estresse de usinagem. |
| ABS | Muitas vezes comparativamente fácil | Sistemas solventes ou adesivos selecionados; verifique a formulação e a aparência. |
| PVC | Muitas vezes comparativamente fácil | Cimento solvente compatível ou soldagem; confirme o grau rígido/flexível e o serviço químico. |
| PETG | Muitas vezes gerenciável | Sistemas solventes ou adesivos selecionados; confirme a quebra de estresse e a compatibilidade cosmética. |
| Policarbonato | Requer cuidado | Adesivos selecionados ou sistemas solventes qualificados; a quebra do estresse ambiental é uma preocupação fundamental. |
| Náilon | Requer cuidado | O grau, o condicionamento de umidade, a preparação e a compatibilidade do adesivo afetam a adesão. |
| Delrin/POM | Difícil | Superfície quimicamente resistente; preparação especializada e qualificação adesiva podem ser necessárias. |
| HDPE | Difícil | Baixa energia superficial; avaliar adesivos especiais, tratamento qualificado, soldagem ou fixação. |
| Polipropileno / PP | Difícil | Baixa energia superficial; adesivos padrão de uso geral podem não molhar ou aderir de maneira confiável. |
| PTFE / Teflon | Muito difícil | Energia superficial extremamente baixa; tratamento e qualificação especializada, ou desenho de união diferenciado. |
06
Esses materiais podem ser úteis precisamente porque resistem à adesão ou a produtos químicos. Esse mesmo comportamento torna uma junta colada confiável mais exigente.
A baixa energia superficial limita a molhabilidade de muitos adesivos comuns. Pode ser necessário um sistema especializado ou um processo de ativação qualificado.
Sua superfície de baixo consumo de energia e flexibilidade exigem uma seleção cuidadosa do adesivo e uma junta que acomode o movimento.
A resistência química e a química de sua superfície dificultam a colagem de adesivos de uso geral. Não presuma que um adesivo que funciona no ABS funcionará no POM.
A energia superficial muito baixa torna particularmente difícil a ligação. Tratamento de superfície especializado pode ser necessário e deve ser validado para a aplicação.
Plasma, corona, tratamento por chama, tratamento químico e primers são possíveis rotas de preparação para substratos selecionados. Não são intercambiáveis e sua disponibilidade, controle de processo e durabilidade devem ser confirmados. Não os tratamos como soluções automáticas nem assumimos uma capacidade de tratamento sem revisão do projeto.
Para alguns conjuntos PP e HDPE, soldagem termoplástica compatível ou retenção mecânica é o caminho mais prático. Os adesivos especiais podem unir alguns tipos sem ativação especial, mas os dados dos fornecedores e os testes nas peças reais continuam essenciais.
07
Uma superfície de aparência limpa ainda pode conter agente desmoldante, líquido refrigerante de usinagem, óleo ou impressões digitais. Um adesivo forte não consegue compensar uma interface inadequada.
Identifique os graus de polímero, cargas, revestimentos e qualquer película protetora.
Inspecione as superfícies de contato quanto a danos, contaminação e tensão residual.
Limpe utilizando um método compatível com o sistema plástico e adesivo.
Prepare as superfícies de junta apenas conforme exigido pelo processo selecionado.
Aplique um primer específico ou tratamento qualificado quando necessário.
Dispensar o solvente ou adesivo com quantidade e cobertura controladas.
Fixe o conjunto e mantenha as condições de cura ou estabilização acordadas.
Inspecione a junta concluída e mantenha os registros do processo necessários.
Poeira, graxa e agentes desmoldantes podem impedir o molhamento. Resíduos de líquido refrigerante, impressões digitais, rugosidade inconsistente e fluido de limpeza retido também podem comprometer a adesão ou a aparência. O manuseio após a preparação deve manter as superfícies de colagem limpas.
A abrasão e a limpeza com solvente não são instruções universais. A abrasão de uma superfície transparente pode prejudicar a aparência, enquanto um solvente incompatível pode rachar ou rachar o policarbonato e outros plásticos estressados. Use orientações específicas do fornecedor do substrato e ensaios qualificados.
08
A geometria da junta deve distribuir a carga através de uma área de ligação útil e reduzir o descascamento, a clivagem e a tensão de bloqueio. Revise a junta antes de usinar as peças individuais.
As juntas sobrepostas e as sobreposições apoiadas geralmente distribuem melhor a carga do que uma pequena junta de topo. Mais área só ajuda quando o adesivo molha e cura em toda a junta.
Projete o caminho da carga para favorecer o cisalhamento ou compressão distribuída. Bordas sem suporte podem concentrar tensões e iniciar uma abertura na junta.
Use a lacuna exigida pelo sistema selecionado. Uma junta capilar solvente e um adesivo estrutural que preenche lacunas precisam de ajustes diferentes.
Ressaltos, reentrâncias, abas e recursos de localização podem controlar a posição e reduzir a dependência da força de fixação. Mantenha-os compatíveis com a sequência de montagem.
Não junte peças distorcidas e prenda a tensão na junta. Considere tolerâncias, movimento térmico e retração de cura.
Forneça ao ar preso e ao excesso de material um caminho de fuga controlado. Planeje a distribuição, inspeção e acesso à cura, especialmente em canais fechados.
Use transições adequadas e suporte próximo às juntas. Cantos agudos, mudanças bruscas de seção e cargas locais podem enfraquecer uma montagem que, de outra forma, seria sólida.
Pequena área de colagem; as cargas de abertura podem se concentrar na interface.
A sobreposição distribui a carga; projete a lacuna e gerencie o descascamento da borda.
Os diagramas mostram conceitos de caminho de carga em vez de dimensões aprovadas. A sobreposição de ligação, a folga, a espessura da parede e as fixações devem ser projetadas para os materiais e cargas reais.
09
Não existe uma cola mais forte para cada montagem. Defina o que a junta deve fazer e como o sucesso será medido.
Identifique cargas estáticas, cíclicas, de impacto e de desprendimento, direção de carga, rigidez e requisitos relacionados à segurança. Indique se é necessário um corpo de prova ou um teste de peça montada.
Especifique o meio, pressão ou vácuo, tempo de exposição, temperatura e vazamento permitido. Uma costura visualmente contínua não estabelece uma classificação de pressão.
Defina faces visíveis, bolhas aceitáveis, névoa, compressão e aparência de linha de colagem. Combine uma amostra ou padrão de aceitação visual quando necessário.
Liste produtos químicos, concentração, agentes de limpeza, duração da exposição e temperaturas contínuas ou de pico. Avalie os substratos e o sistema de união curado.
10
As juntas transparentes têm duas funções: manter a montagem unida e preservar a aparência que a aplicação exige.
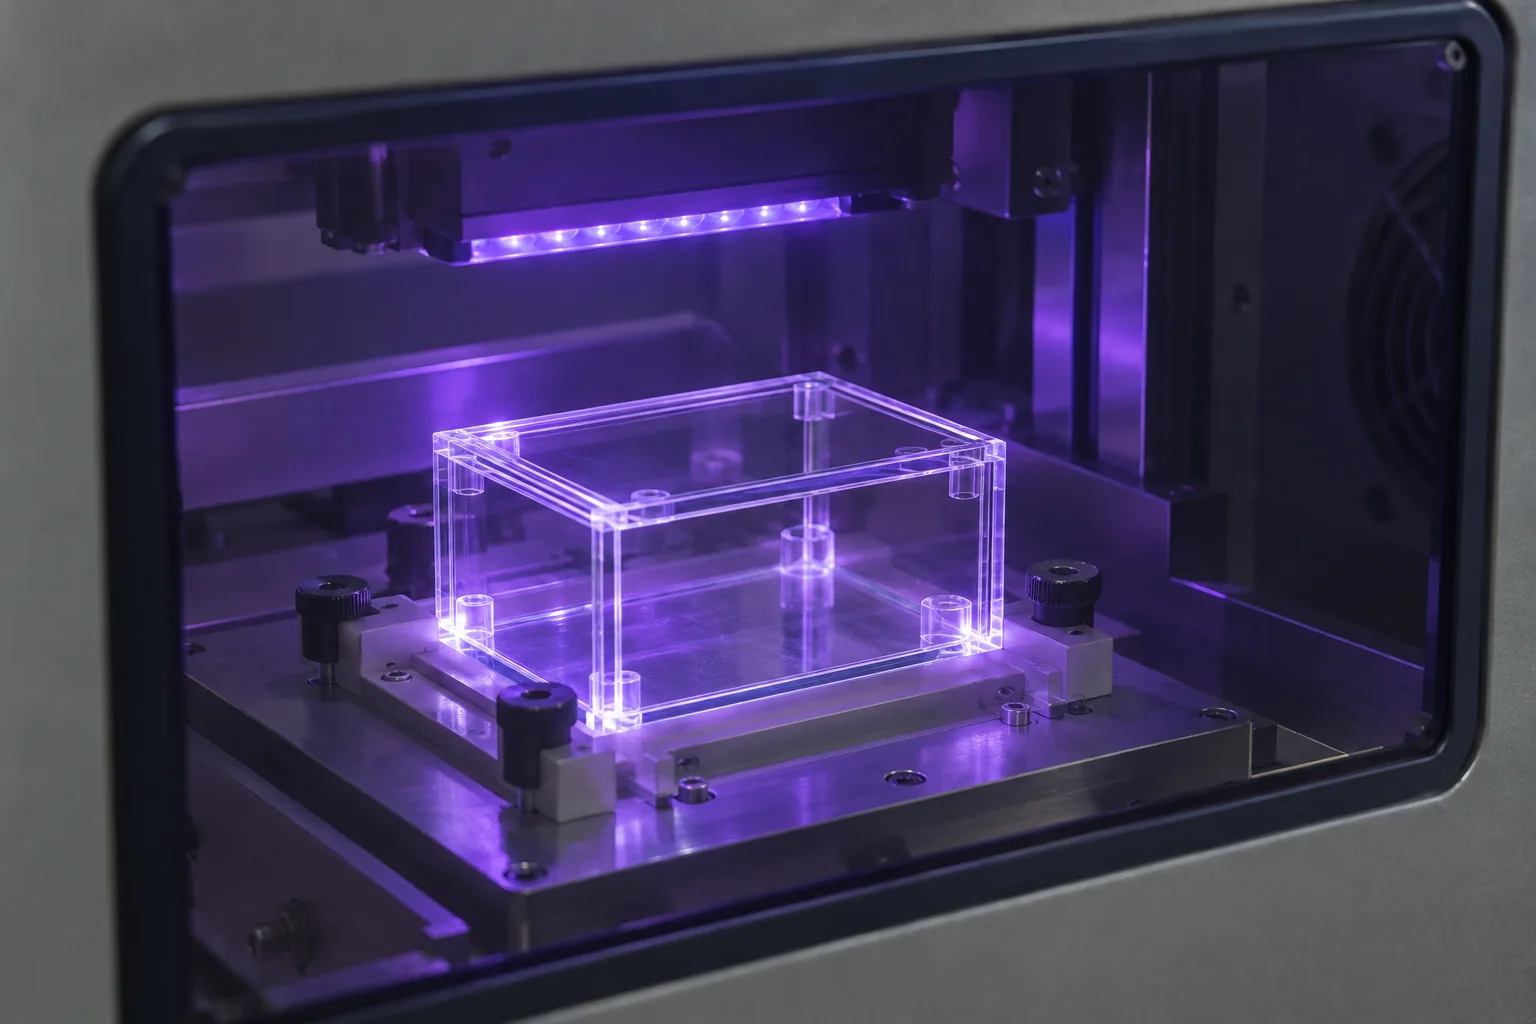
Para montagens de acrílico compatíveis, a preparação das bordas, o ajuste, o fluxo capilar e os acessórios ajudam a formar uma costura limpa. Excesso de solvente, mau ajuste ou tensão residual podem causar bolhas, branqueamento ou fissuras.
Para montagens transparentes selecionadas, uma camada adesiva controlada pode fornecer uma junta bem visível. Verifique a transmissão real do material no comprimento de onda de cura e confirme a cura em todas as regiões da junta.
Câmaras transparentes, caixas, tampas de equipamentos, janelas de instrumentos, gabinetes de exibição e coletores transparentes selecionados precisam de especificações estéticas e funcionais definidas.
Planeje a usinagem, o corte a laser e o polimento antes da colagem. Estas operações podem deixar tensão ou alterar o ajuste da borda; use manuseio, limpeza e embalagem compatíveis.
O Policarbonato Transparente não é intercambiável com Acrílico / PMMA. Um processo com solvente acrílico pode danificar um componente de policarbonato. Polímeros transparentes diferentes exigem um sistema compatível e testes de fissuras, turvação e movimento.
Classes de bloqueio de UV, revestimentos, seções espessas e cantos sombreados podem impedir a fotopolimerização completa. Uma cura secundária só é possível quando o sistema adesivo específico a suporta; a transparência visível por si só não prova a transmissão de UV.
Guia de material acrílico / PMMA →11
Revisamos montagens de múltiplas peças, desde a geometria do componente individual até a junta acabada e os requisitos de manuseio.
Invólucros de equipamentos transparentes com alinhamento controlado dos cantos e requisitos de costura visíveis.
Câmaras transparentes fabricadas com acesso, vedação e condições de serviço acordadas.
Caixas multipeças combinando recursos usinados e painéis unidos.
Tampas personalizadas e painéis de proteção com suportes colados ou recursos de localização.
Componentes de fluxo multiparte selecionados com geometria de canal e critérios de vazamento definidos.
Protetores transparentes e conjuntos de proteção com requisitos de montagem e acesso para serviço.
Suportes, câmaras e componentes de equipamentos personalizados feitos com materiais especificados.
Conjuntos selecionados revisados em relação às condições de mídia, pressão, temperatura e limpeza.
Janelas e caixilhos transparentes com aceitação óptica e cosmética acordada.
Componentes de precisão montados com dados definidos e relações de ajuste.
Recipientes fabricados com juntas de canto projetadas e requisitos de manuseio.
Placas, suportes e alojamentos usinados unidos em um componente acabado.
12
Compare todos os requisitos de montagem, incluindo compatibilidade de materiais, acesso para reparos, aparência e ambiente operacional.
| Método de adesão | Onde pode caber | Principais limitações |
|---|---|---|
| Ligação solvente | Termoplásticos compatíveis com ajuste justo, incluindo conjuntos selecionados de acrílico ou PVC. | Específico do material; ajuste, compatibilidade com solventes, tensão residual e matéria de estabilização. |
| Adesivo estrutural | Juntas selecionadas de suporte de carga, preenchimento de lacunas e materiais diferentes. | A preparação, a folga de ligação, as propriedades adesivas e a cura completa devem ser controladas. |
| Adesivo UV | Conjuntos transparentes compatíveis com acesso à luz e requisitos cosméticos. | A transmissão do substrato e as áreas de ligação sombreadas podem limitar a cura. |
| Soldagem de plástico | Conjuntos termoplásticos compatíveis, frequentemente considerados para PP, PE ou PVC. | Necessita de um processo qualificado e adequado; calor, distorção e acesso podem afetar a geometria. |
| Fixação mecânica | Juntas removíveis, fraca compatibilidade adesiva ou retenção mecânica direta. | Tensões locais, fluência, inserções, vedação e torque de instalação precisam de atenção. |
| Junção híbrida | Conjuntos que combinam funções de transferência de carga, vedação ou posicionamento. | As funções do adesivo, vedação e fixadores devem ser claramente definidas. |
13
Pode valer a pena avaliar a soldagem quando uma junta termoplástica compatível é preferível a uma camada adesiva separada, especialmente para montagens PP, PE e PVC selecionadas.
Pode ser adequado para serviços químicos ou montagens termoplásticas fabricadas onde o material, o acesso à junta e a geometria suportam um processo de soldagem qualificado. Os graus do substrato devem ser compatíveis e a entrada de calor, a preparação da junta e a distorção precisam ser controladas.
A soldagem não é automaticamente mais forte ou mais estanque do que a colagem. Combine o processo disponível, os critérios de aceitação e quaisquer testes funcionais necessários para a montagem específica. Para plásticos mistos, juntas cosméticas transparentes ou características sensíveis ao calor, outro método pode ser mais apropriado.
Discuta a rota completa de fabricação de plástico →14
Às vezes, com um adesivo selecionado e uma junta desenhada para ambos os materiais. A aparência correspondente não estabelece compatibilidade química.
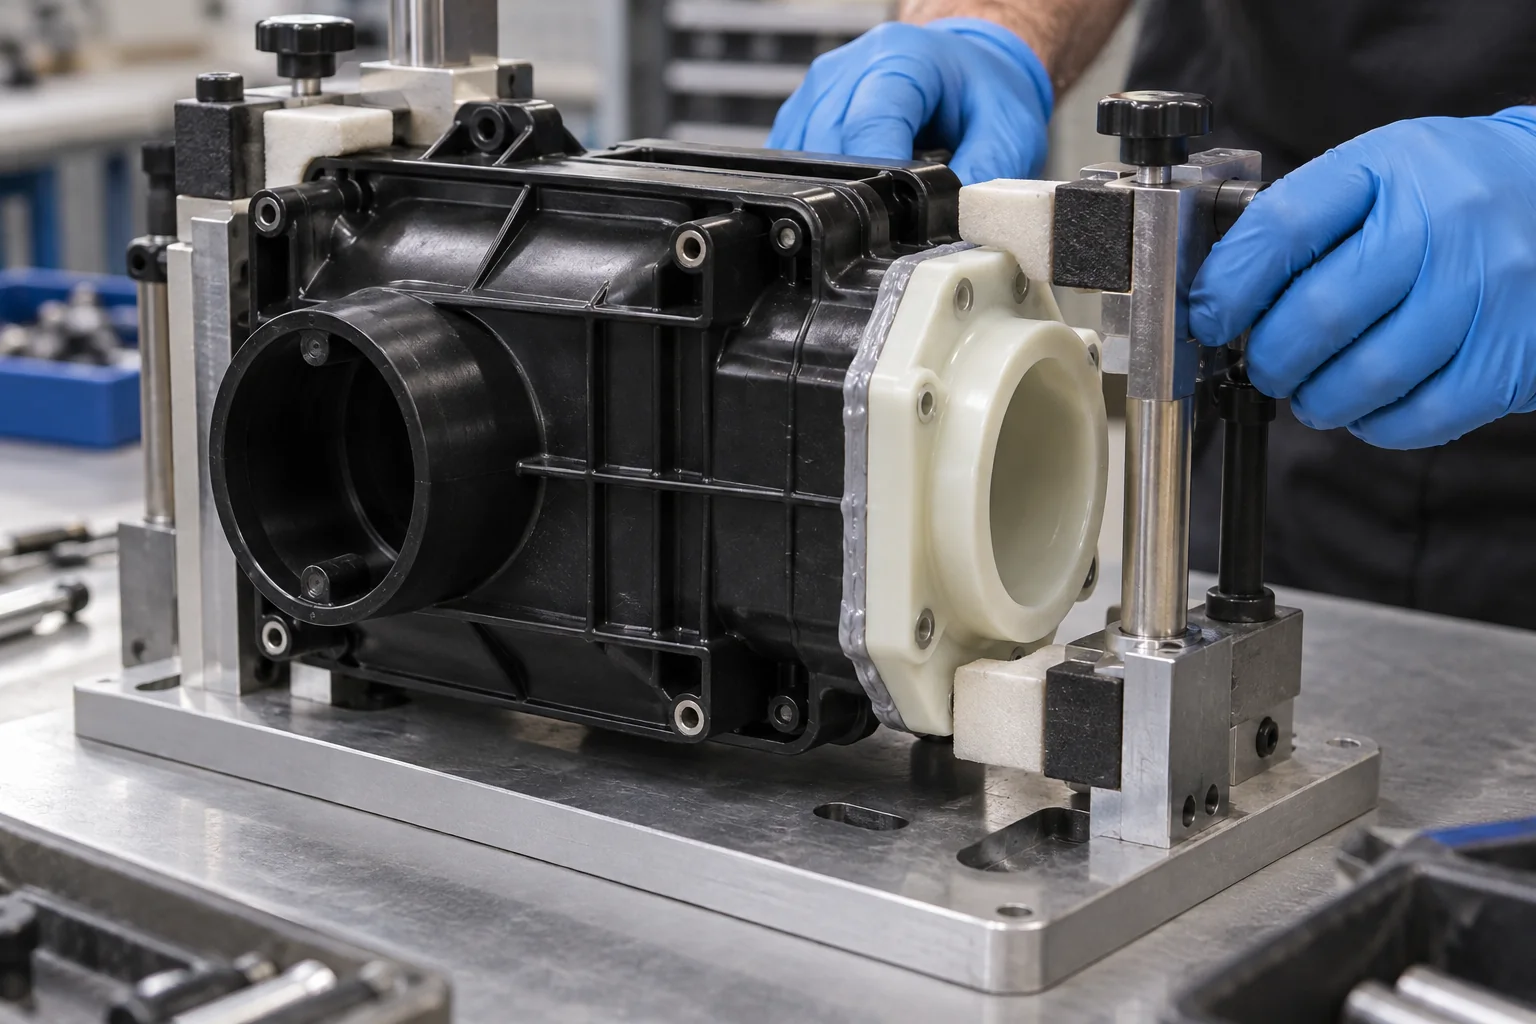
Indique as classes, revestimentos e enchimentos exatos. A compatibilidade deve abranger cada interface, não apenas um substrato.
Diferentes expansões térmicas e rigidez podem criar tensão durante mudanças de temperatura ou carregamento. Um adesivo e uma folga adequados podem ajudar a acomodá-lo.
A contração da cura, o calor, a exposição a solventes e a restrição do acessório podem afetar o alinhamento, a tensão interna e a aparência.
Avalie os substratos reais com produtos químicos, ciclos de temperatura e cargas relevantes. Um teste de manuseio em temperatura ambiente não qualifica o serviço de longo prazo.
15
A inspeção segue um plano acordado que abrange a junta, as dimensões acabadas e as funções importantes para a sua aplicação.
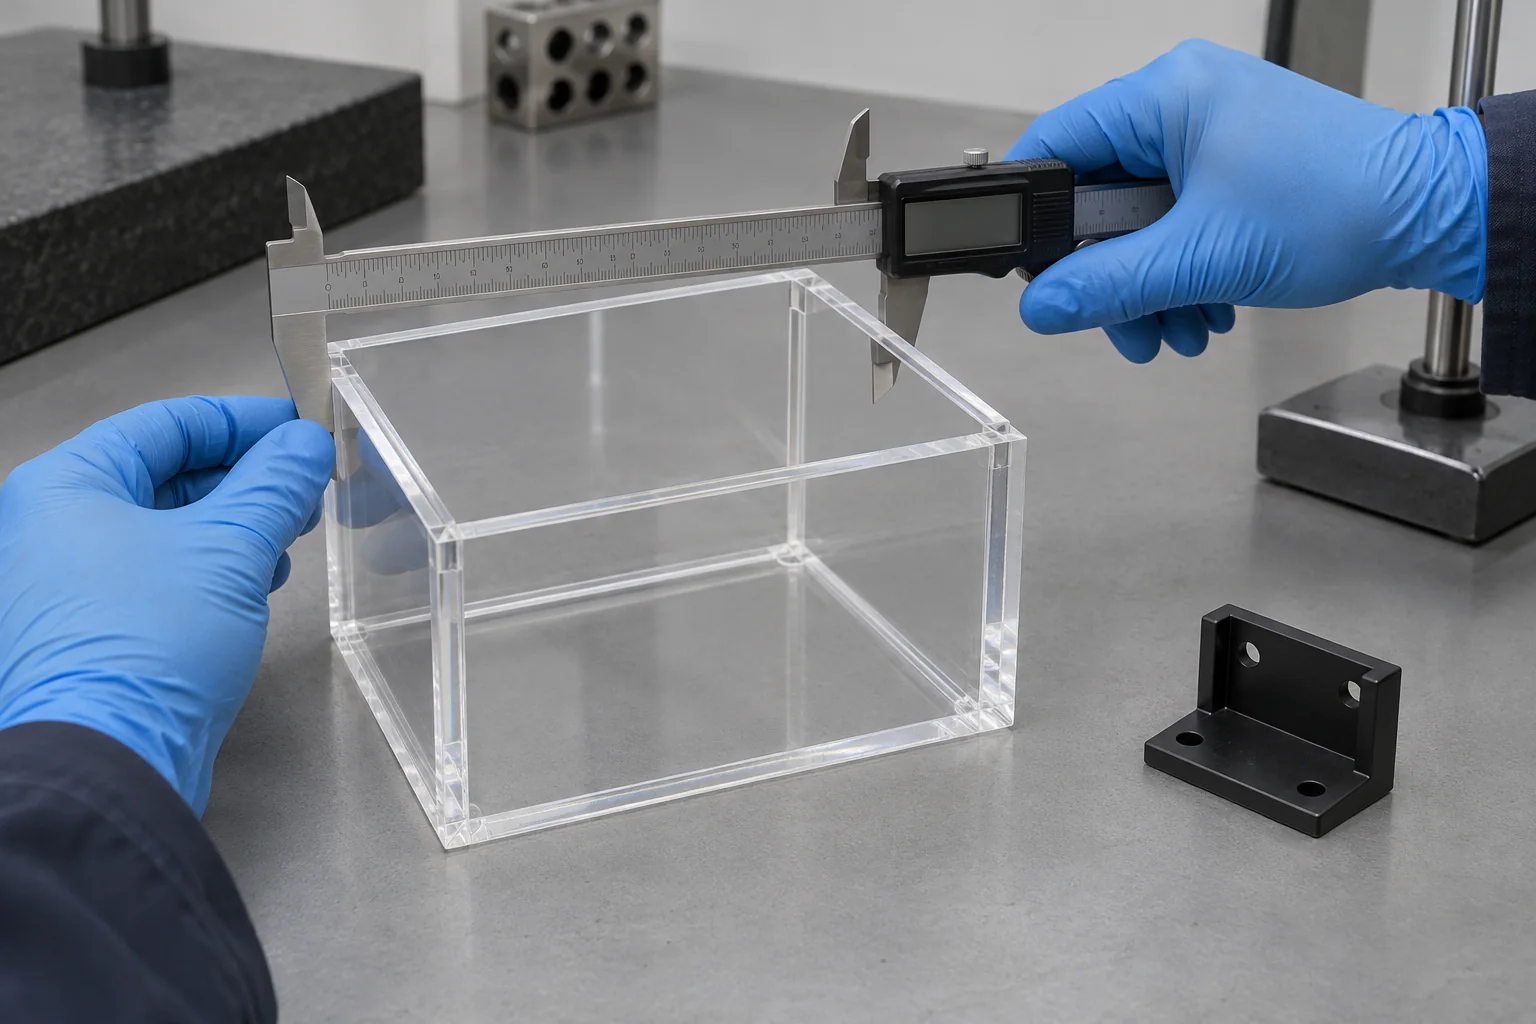
Revise a identificação de materiais, revisões de desenhos e requisitos conjuntos.
Verifique a preparação e o manuseio da superfície antes da união.
Verifique a localização do acessório, o alinhamento e o ajuste do componente.
Controle a aplicação de adesivo ou solvente e as condições de cura especificadas.
Inspecione a continuidade visível, bolhas, vazios e excesso de material.
Verifique dimensões, alinhamento, embaçamento, rachaduras e fissuras.
Execute verificações acordadas de ajuste, vazamento ou funcionamento quando necessário.
Registre os resultados especificados e libere a montagem de acordo com os critérios de aceitação.
Limpe e proteja juntas e superfícies cosméticas para embalagem.
Uma verificação visual não estabelece a resistência da ligação ou a vida útil. Se for necessário testar resistência, vazamento ou funcionamento, defina o método, quantidade de amostra, meio, pressão, duração, temperatura e critérios de aprovação antes da cotação.
Um teste destrutivo pode exigir peças adicionais ou cupons representativos. Qualquer teste laboratorial, certificação ou inspeção especial deverá ser especificamente acordado; isso não está implícito em uma ordem de montagem padrão.
16
A primeira construção estabelece uma sequência viável de junta e montagem. A produção repetida precisa de um processo controlado que preserve essas decisões.
Revise o ajuste, a aparência, a vedação e a geometria da junta usando materiais reais. Use os resultados para refinar o projeto dos componentes e os critérios de aceitação.
Apresente acessórios repetíveis, instruções de preparação e uma sequência prática de cura. Planeje o manuseio e a inspeção em torno da quantidade do lote.
Controle a identidade do material, lote de adesivo e prazo de validade, preparação, distribuição, condição de fixação e cura. Mantenha os registros de rastreabilidade e inspeção acordados.
17
As aplicações orientam a especificação da união. O uso pela indústria por si só não estabelece aprovação regulatória ou adequação para um serviço específico.
Gabinetes personalizados, suportes e montagens transparentes. Defina limpeza, contato e qualquer documentação de material necessária.
Tampas, proteções, caixas e suportes unidos projetados para instalação e manutenção.
Carcaças de instrumentos, painéis e conjuntos isolantes com requisitos definidos de temperatura e compatibilidade.
Canais, câmaras e manifolds selecionados revisados quanto a meios, vazamentos e condições operacionais.
Protetores personalizados, caixas de sensores e componentes de fixação com requisitos de alinhamento e movimento.
Câmaras e componentes de instrumentos transparentes com critérios de limpeza, visibilidade e dimensões acordados.
18
Traga a geometria da peça e os requisitos de montagem para a mesma revisão de desenho. Nosso foco é uma junta fabricável e um plano de aceitação claro.
Revise as qualidades do substrato e o ambiente antes de escolher um método de união.
Coordene a usinagem, corte e montagem de componentes para que os recursos de acoplamento apoiem a junta.
Considere faces ópticas, aparência de costura e plásticos transparentes sensíveis ao estresse.
Defina limpeza, manuseio e quaisquer requisitos selecionados de primer ou tratamento.
Avalie a sobreposição, a folga, o alinhamento, a ventilação e o caminho da carga antes da produção.
Use construções iniciais para estabelecer acessórios, sequência e condições de processo repetíveis.
Combine dimensões, aceitação visual e quaisquer verificações funcionais especiais.
Coordene os componentes e a montagem finalizada através de uma única revisão de projeto.
19
Uma sequência documentada conecta o desenho, o processo de união e a montagem finalizada.
Carregue arquivos CAD, desenhos de componentes e um desenho de montagem.
Confirme ambos os plásticos, qualidades exatas e quaisquer revestimentos de superfície.
Revise a geometria da junta, alinhamento e acesso à montagem.
Defina os requisitos de resistência, aparência, vedação e serviço.
Selecione e qualifique a rota de adesão apropriada.
Usine ou corte os componentes individuais de acordo com o projeto acordado.
Prepare e proteja as superfícies de contato.
Aplique o sistema de união e localize as peças no acessório.
Mantenha as condições especificadas de cura ou estabilização.
Inspecione a aparência da junta, o alinhamento e as dimensões acabadas.
Conclua as verificações acordadas de ajuste, vazamento ou funcionamento.
Limpe, proteja e embale os conjuntos acabados.
20
A colagem de plástico une componentes plásticos separados usando um solvente ou sistema adesivo compatível. A ligação por solvente funde superfícies adequadas à medida que o solvente sai; a ligação adesiva retém uma camada de união curada separada.
Acrílico / PMMA, ABS e PVC geralmente oferecem opções comparativamente simples com sistemas compatíveis. PETG também pode ser adequado. A classificação exata, a condição da superfície, o projeto da junta e os requisitos de serviço ainda determinam o processo.
PP, HDPE, POM e especialmente PTFE são difíceis com muitos adesivos de uso geral. Eles podem exigir um adesivo especial, preparação qualificada ou um método de união diferente, como soldagem ou fixação.
A ligação com solvente suaviza as superfícies termoplásticas compatíveis para que possam se fundir. A ligação adesiva utiliza um material curado separado entre os substratos. Os seus requisitos de ajuste, preparação e estabilização são diferentes.
Nenhum dos dois é universalmente mais forte. Uma junta solvente compatível pode funcionar bem em um termoplástico adequado, enquanto um adesivo estrutural selecionado pode se adequar melhor a lacunas ou materiais diferentes. Julgue a junta real de acordo com as cargas e o ambiente exigidos.
Um adesivo compatível selecionado pode uni-los, mas o sistema deve ser verificado quanto a ambos os graus, fissuras por tensão, aparência e movimento térmico. Não presuma que um processo com solvente PMMA seja seguro para policarbonato.
Algumas classes podem ser unidas com adesivos especiais e, quando necessário, com tratamento de superfície qualificado. Os adesivos comuns podem não funcionar de maneira confiável. Soldagem ou retenção mecânica podem ser mais adequadas para alguns projetos.
Contaminação, agentes de limpeza incompatíveis e preparação inconsistente podem enfraquecer a adesão ou danificar o plástico. Um processo controlado de preparação e manuseio específico do substrato oferece suporte à repetibilidade.
Um projeto com sobreposição adequada, uma folga controlada, alinhamento preciso e um caminho de carga que limite o destacamento é geralmente preferível. A melhor geometria depende do polímero, do sistema de união e das cargas operacionais.
Avalie a soldagem para termoplásticos compatíveis adequados e um processo qualificado. Escolha fixadores quando a remoção, a retenção mecânica ou a difícil compatibilidade adesiva forem importantes. Projetos híbridos podem combinar funções de união e vedação.
SEUS MATERIAIS. SUA ASSEMBLÉIA.
Carregue seus arquivos CAD e desenhos de montagem. Inclua o par de materiais, quantidade, detalhes da junta, requisitos de resistência e cosméticos, exposição química, temperaturas e quaisquer critérios de teste de vazamento no pacote de desenhos ou por e-mail.
Empresa, nome, e-mail e telefone são obrigatórios. País, número de peça, quantidade e upload de desenho são opcionais. Podemos revisar os componentes, juntando necessidades de roteiro e inspeção antes da cotação.
info@tops-precision.comSTEP/STP/IGES/X_T/DWG/DXF/PDF ou ZIP, máximo 10 MB. Pacotes de desenhos maiores podem ser compartilhados por email. Combine o tratamento de arquivos confidenciais antes de enviar desenhos confidenciais.