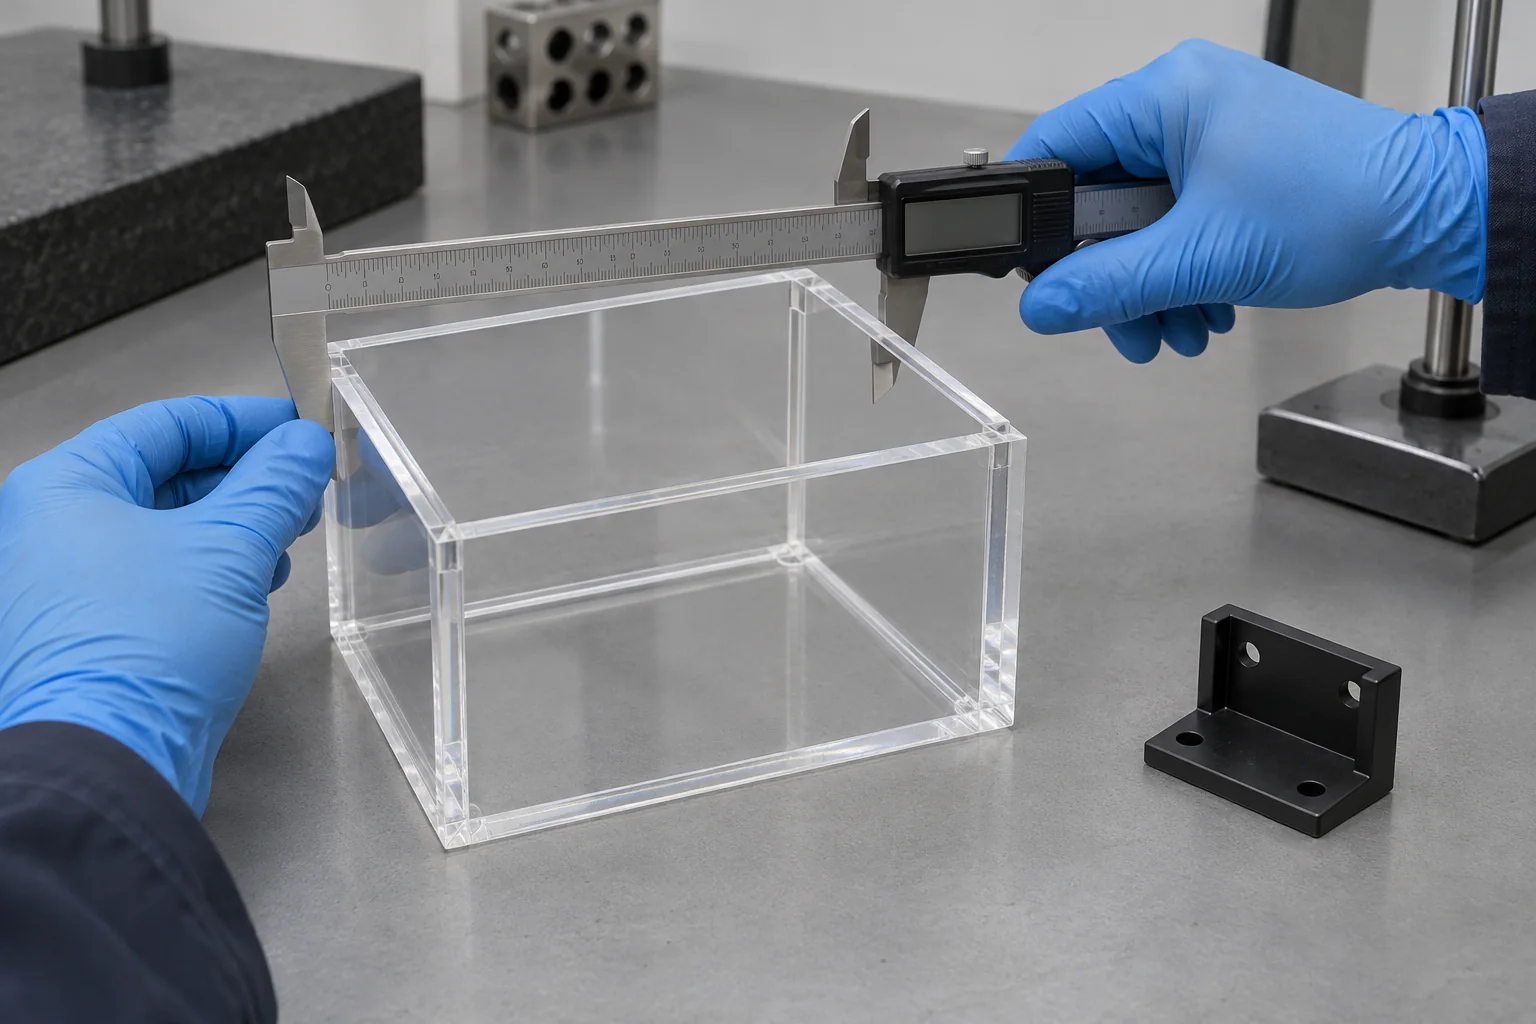
Services de collage de plastique pour composants et assemblages personnalisés
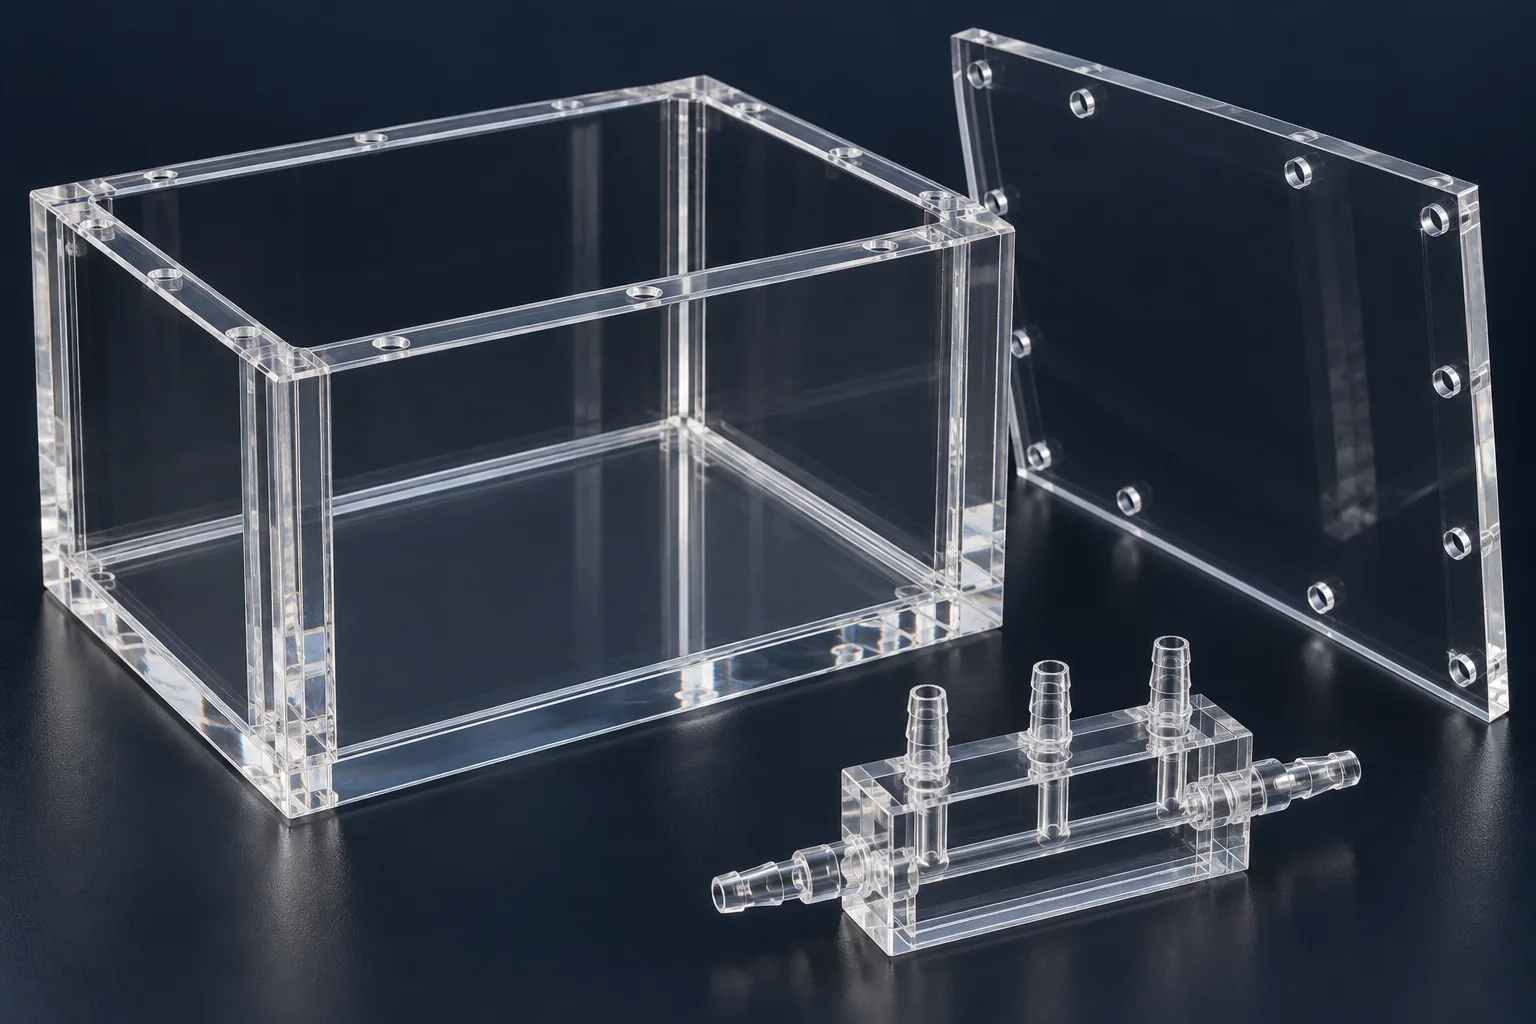
TOPS Plastics permet une liaison et un assemblage plastique personnalisés pour les composants fabriqués, les boîtiers, les boîtiers, les collecteurs, les couvercles et les assemblages transparents. Nous sélectionnons la méthode d'assemblage en fonction de vos matériaux plastiques, de la géométrie du joint, de la résistance, de l'apparence, de l'exposition chimique et du volume de production.
Acrylique sélectionné, PVC et thermoplastiques compatibles.
Adhésifs structurels
Systèmes spécifiques aux matériaux pour les joints techniques.
Collage durci aux UV
Des assemblages clairs et esthétiques avec un accès à la lumière adapté.
Assemblage personnalisé
De l'examen du prototype à la répétition de la production.
01
Capacités de liaison et d’assemblage du plastique
Un assemblage collé commence par le couple de matériaux, le joint et les conditions dans lesquelles il doit fonctionner. Nous les examinons ensemble avant de choisir un itinéraire de jonction.
Capacité
Portée du projet
Méthodes de jointure
Collage par solvant, adhésifs structurels, adhésifs à durcissement UV et assemblage mécanique ou hybride, sous réserve de l'examen du substrat et de l'application.
Matériaux
Acrylique / PMMA, Polycarbonate, PVC, ABS, PETG et autres plastiques compatibles sélectionnés. Les qualités exactes et les additifs sont importants.
Applications
Boîtiers, enceintes, collecteurs, protections de machines, couvercles d'équipement et chambres transparentes personnalisés.
Exigences communes
Transfert de charge structurelle, étanchéité, aspect esthétique ou clarté optique, avec critères d'acceptation convenus.
Fabrication
Assemblages de prototypes, constructions à faible volume et production répétée avec une séquence d'assemblage définie.
Contributions au projet
Dessins d'assemblage, fichiers CAO, dessins de pièces individuelles, échantillons et conditions de service.
Opérations secondaires
Usinage CNC, routage, découpe, polissage sélectionné et assemblage de composants selon les besoins de la conception.
Contrôle
Contrôles visuels et dimensionnels ; contrôles d'ajustement, de fuite ou de fonctionnement lorsque cela est spécifié et convenu.
02
Qu’est-ce que le collage plastique ?
Le collage plastique relie des composants séparés dans un assemblage fini à l'aide d'un solvant ou d'un système adhésif compatible. La meilleure méthode dépend du polymère, de la conception du joint et des performances requises.
La liaison par solvant adoucit les surfaces thermoplastiques compatibles afin que le joint puisse fusionner lorsque le solvant s'échappe. Cela dépend de la compatibilité des matériaux, d’un ajustement parfait et d’un processus d’application contrôlé ; ce n'est pas une méthode universelle pour tous les plastiques.
Le collage crée une couche durcie séparée entre les substrats. Cela peut permettre de combler des espaces ou d'assembler des matériaux différents lorsque la chimie de l'adhésif, la préparation de la surface et le durcissement sont appropriés.
Le soudage du plastique est un processus apparenté mais différent : il assemble des thermoplastiques compatibles par la chaleur ou une autre énergie. Les fixations mécaniques peuvent également faire partie d'un assemblage lorsqu'un joint amovible ou un chemin de charge alternatif est nécessaire.
03
Comment choisir la bonne méthode de collage du plastique ?
La compatibilité des matériaux passe avant tout. Nous évaluons ensuite le chargement, l’étanchéité, l’apparence, l’accès, le temps d’assemblage et l’environnement d’exploitation.
Votre exigence
Itinéraire à évaluer
Ce qu'il faut vérifier
Assemblage en acrylique transparent
Collage par solvant contrôlé ou adhésif durcissant aux UV compatible
État des bords, ajustement, bulles, voile et contraintes résiduelles.
Assemblage structurel opaque
Adhésif structurel sélectionné
Qualités réelles du substrat, zone des joints, charges de pelage et conditions de durcissement.
Composant de service chimique PVC
Colle à solvant compatible ou procédé de soudage qualifié
Nuance PVC, exposition aux produits chimiques, géométrie des joints et indice de service.
Assemblage réparable
Fixations mécaniques ou assemblage hybride
Accès au retrait, fluage plastique, inserts et stratégie d'étanchéité.
Composant PP ou HDPE
Adhésif spécialisé avec préparation, soudure ou fixation qualifiée
Faible énergie de surface, durabilité du traitement et tests de service.
Matériaux différents
Adhésif testé en compatibilité
Inadéquation de dilatation thermique, rigidité et résistance chimique.
Assemblage étanche
Joint technique à solvant, soudé ou adhésif
Continuité des joints et test d'étanchéité convenu ; L’apparence seule ne suffit pas.
Joint transparent esthétique
Adhésif UV ou collage par solvant contrôlé
Transmission de la lumière, ligne de liaison visible et acceptation esthétique.
04
Nos services de collage de plastique
Nous sélectionnons un système d'assemblage pour l'assemblage plutôt que de choisir un adhésif pour chaque plastique.
Collage par solvant
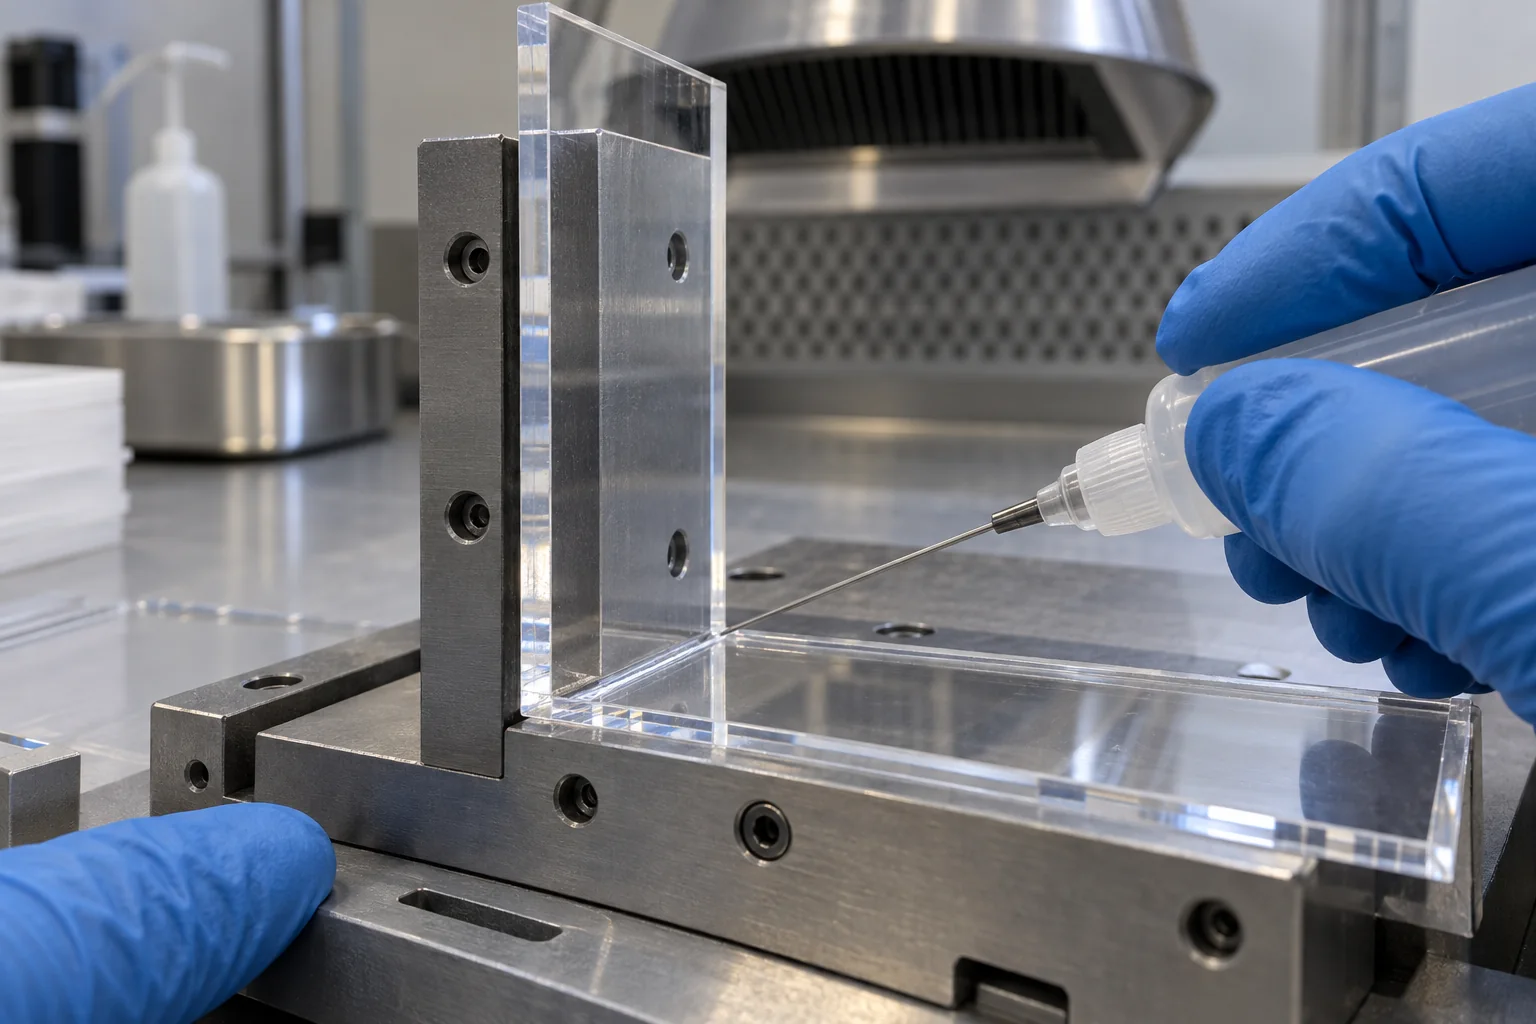
Pour les assemblages acryliques / PMMA, PVC et sélectionnés ABS compatibles. Un ajustement serré, des bords nets, des espaces capillaires contrôlés, des fixations précises et un temps de stabilisation suffisant déterminent le résultat.
Collage adhésif structurel
Pour certains joints structurels, de remplissage d'espace ou de matériaux différents. Les systèmes époxy, polyuréthane, acrylique et spéciaux offrent différents comportements en termes de rigidité, d'impact et chimique ; chacun nécessite un examen spécifique au substrat.
Collage durci aux UV
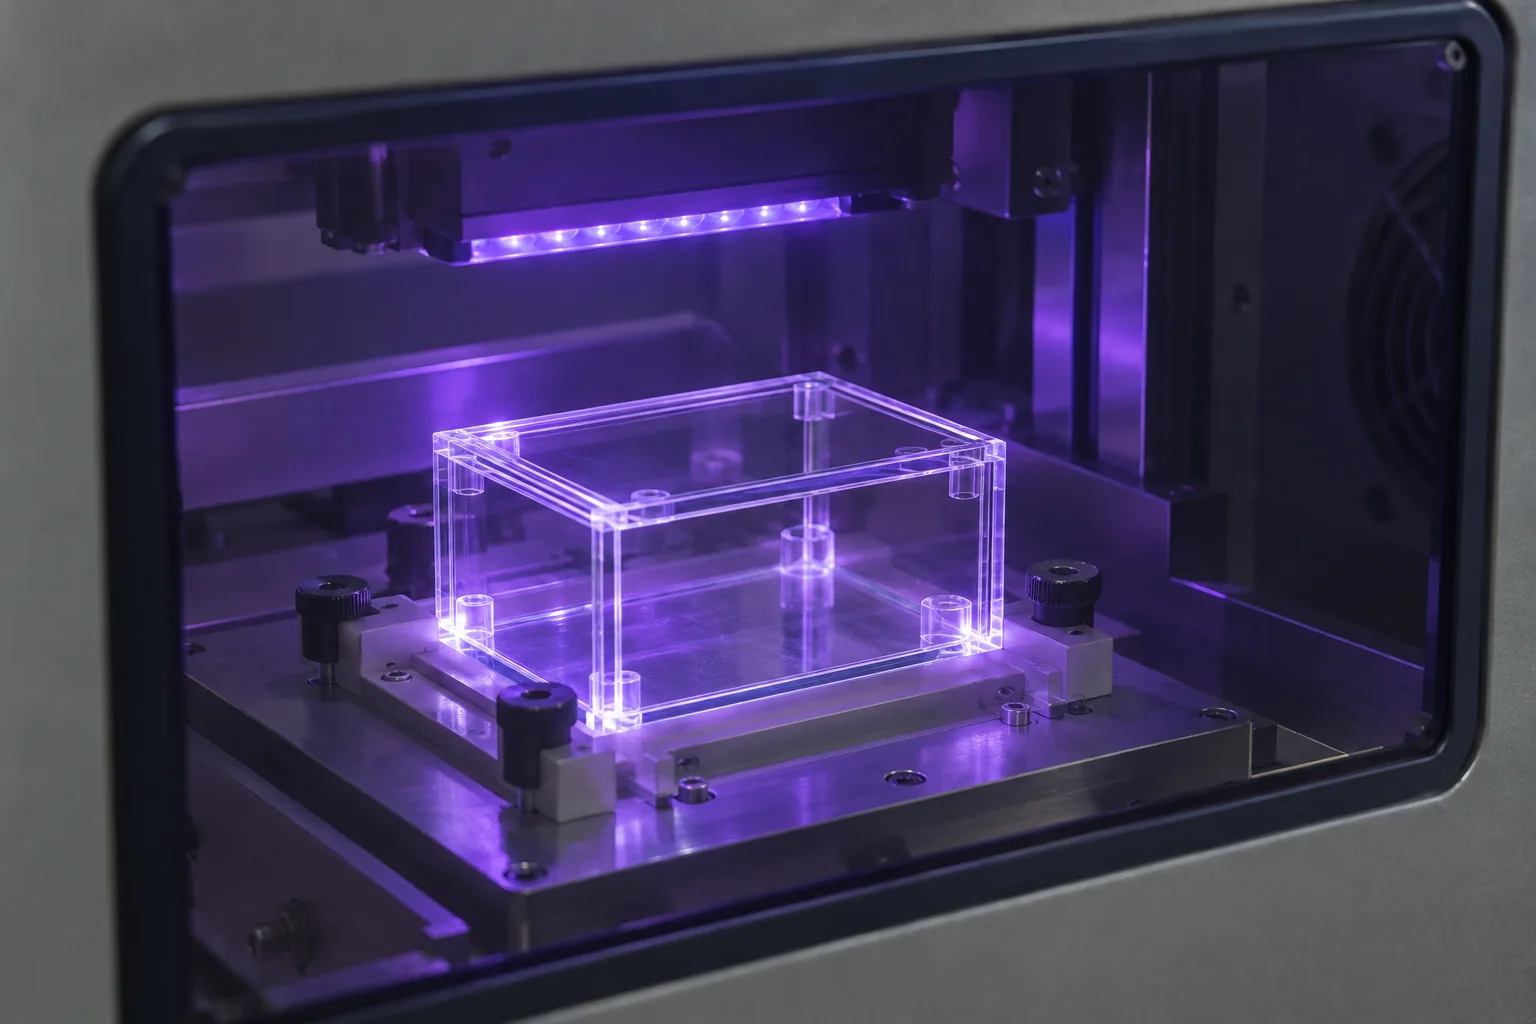
Pour les assemblages transparents et esthétiques compatibles où la lumière polymérisante peut atteindre l'adhésif. La longueur d'onde, la transmission du substrat, la profondeur de liaison et les zones d'ombre déterminent la stratégie de durcissement.
Fixation mécanique et assemblage hybride
Pour les assemblages amovibles, les substrats difficiles à coller ou les chemins de charge bénéficiant de fixations. Un joint hybride peut combiner une fixation avec un adhésif ou un système d'étanchéité séparé.
L'adhésif, le solvant, la méthode de préparation et le calendrier de durcissement proposés sont confirmés pour vos matériaux particuliers. La disponibilité du processus et toute exigence particulière en matière de traitement ou de test sont convenues avant la production.
05
Quels plastiques sont faciles à coller ?
Ce qui suit est un guide de sélection général et non une garantie de résistance du joint de collage. La qualité, les charges, les revêtements, la contamination et les conditions de service peuvent modifier le résultat.
Plastique
Difficulté générale de liaison
Méthodes et considérations
Acrylique / PMMA
Souvent relativement facile
Solvant compatible ou adhésif UV ; protéger les surfaces optiques et gérer les contraintes d’usinage.
ABS
Souvent relativement facile
Systèmes de solvants ou d'adhésifs sélectionnés ; vérifier la formulation et l’apparence.
PVC
Souvent relativement facile
Colle à solvant ou soudure compatible ; confirmer la qualité rigide/flexible et le service chimique.
PETG
Souvent gérable
Systèmes de solvants ou d'adhésifs sélectionnés ; confirmer la résistance au stress et la compatibilité esthétique.
Polycarbonate
Nécessite des soins
Adhésifs sélectionnés ou systèmes de solvants qualifiés ; la fissuration sous contrainte environnementale est une préoccupation majeure.
Nylon
Nécessite des soins
La qualité, le conditionnement à l’humidité, la préparation et la compatibilité de l’adhésif affectent l’adhérence.
Delrin/POM
Difficile
Surface chimiquement résistante ; une préparation spécialisée et une qualification en matière d'adhésif peuvent être nécessaires.
HDPE
Difficile
Faible énergie de surface ; évaluer les adhésifs spéciaux, les traitements qualifiés, le soudage ou la fixation.
Polypropylène / PP
Difficile
Faible énergie de surface ; les adhésifs standard à usage général peuvent ne pas mouiller ou adhérer de manière fiable.
PTFE / Teflon
Très difficile
Énergie de surface extrêmement faible ; traitement et qualification spécialisés, ou une conception d'assemblage différente.
Pourquoi les PP, HDPE, POM et PTFE sont-ils difficiles à coller ?
Ces matériaux peuvent être utiles précisément parce qu’ils résistent à l’adhérence ou aux produits chimiques. Ce même comportement rend un joint collé fiable plus exigeant.
Polypropylène / PP
La faible énergie de surface limite le mouillage par de nombreux adhésifs ordinaires. Un système spécialisé ou un processus d’activation qualifié peut être nécessaire.
HDPE
Sa surface à faible énergie et sa flexibilité nécessitent une sélection minutieuse de l'adhésif et un joint qui s'adapte au mouvement.
Delrin/POM
La résistance chimique et la chimie de sa surface rendent difficile le collage par adhésif à usage général. Ne présumez pas qu’un adhésif qui fonctionne sur le ABS fonctionnera sur le POM.
PTFE / Teflon
La très faible énergie de surface rend le collage particulièrement difficile. Un traitement de surface spécialisé peut être nécessaire et doit être validé pour l'application.
Le plasma, le corona, le traitement à la flamme, le traitement chimique et les apprêts sont des voies de préparation possibles pour des substrats sélectionnés. Ils ne sont pas interchangeables et leur disponibilité, leur maîtrise des processus et leur durabilité doivent être confirmées. Nous ne les traitons pas comme des solutions automatiques et ne supposons pas une capacité de traitement sans examen du projet.
Pour certains assemblages PP et HDPE, le soudage thermoplastique compatible ou la rétention mécanique constituent la voie la plus pratique. Les adhésifs spéciaux peuvent lier certains grades sans activation particulière, mais les données des fournisseurs et les tests sur les pièces réelles restent essentiels.
07
Pourquoi la préparation de la surface est-elle essentielle pour le collage du plastique ?
Une surface d'apparence propre peut encore contenir un agent de démoulage, du liquide de refroidissement d'usinage, de l'huile ou des empreintes digitales. Un adhésif puissant ne peut pas compenser une interface inadaptée.
01
Identifiez les qualités de polymères, les charges, les revêtements et tout film protecteur.
02
Inspectez les surfaces de contact pour détecter tout dommage, contamination et contrainte résiduelle.
03
Nettoyer selon une méthode compatible avec le système plastique et adhésif.
04
Préparez les surfaces de joint uniquement selon les exigences du processus sélectionné.
05
Appliquer un apprêt spécifié ou un traitement qualifié si nécessaire.
06
Distribuez le solvant ou l’adhésif avec une quantité et une couverture contrôlées.
07
Fixer l'ensemble et maintenir les conditions de durcissement ou de stabilisation convenues.
08
Inspectez le joint terminé et conservez les enregistrements de processus requis.
La poussière, la graisse et les agents de démoulage peuvent empêcher le mouillage. Les résidus de liquide de refroidissement, les empreintes digitales, la rugosité inégale et la rétention de liquide de nettoyage peuvent également compromettre l'adhérence ou l'apparence. La manipulation après préparation doit maintenir les surfaces de collage propres.
L'abrasion et l'essuyage au solvant ne sont pas des instructions universelles. L'abrasion d'une surface transparente peut gâcher son apparence, tandis qu'un solvant incompatible peut craqueler ou fissurer le polycarbonate et d'autres plastiques soumis à des contraintes. Utilisez les conseils du fournisseur spécifiques au substrat et les essais qualifiés.
08
Directives de conception pour les joints en plastique collés
La géométrie du joint doit répartir la charge sur une zone de liaison utile et réduire les contraintes de pelage, de clivage et de blocage. Examinez le joint avant d’usiner les pièces individuelles.
Maximiser la zone de liaison utilisable
Les joints à recouvrement et les chevauchements supportés répartissent souvent mieux la charge qu'un petit joint bout à bout. Une plus grande surface n'est utile que lorsque l'adhésif mouille et durcit dans tout le joint.
Évitez le pelage et le décolleté
Concevez le chemin de charge pour favoriser le cisaillement ou la compression distribuée. Les bords non soutenus peuvent concentrer les contraintes et provoquer une ouverture du joint.
Maîtriser l’épaisseur du joint de collage
Utilisez l'écart requis par le système sélectionné. Un joint capillaire à solvant et un adhésif structurel comblant les espaces nécessitent des ajustements différents.
Ajouter des fonctionnalités d'alignement
Les épaulements, les feuillures, les languettes et les fonctions de positionnement peuvent contrôler la position et réduire la dépendance à la force de serrage. Gardez-les compatibles avec la séquence d’assemblage.
Éviter les assemblages forcés
Ne rapprochez pas les pièces déformées et n’emprisonnez pas les contraintes dans le joint. Tenir compte des tolérances, des mouvements thermiques et du retrait de polymérisation.
Prévoir une ventilation et un accès
Donnez à l’air emprisonné et à l’excès de matériau un chemin d’évacuation contrôlé. Planifiez l'accès à la distribution, à l'inspection et au durcissement, notamment dans les canaux fermés.
Réduire les concentrations de contraintes
Utilisez des transitions et un support appropriés près des joints. Les angles vifs, les changements brusques de section et les charges locales peuvent affaiblir un assemblage autrement sain.
Joint bout à bout
Petite zone de liaison ; les charges d’ouverture peuvent se concentrer à l’interface.
Joint à recouvrement
Le chevauchement répartit la charge ; Concevez l'espace et gérez le pelage des bords.
Les diagrammes montrent les concepts de chemin de charge plutôt que les dimensions approuvées. Le chevauchement de liaison, l'espace, l'épaisseur des murs et les fixations doivent être conçus pour les matériaux et les charges réels.
09
Quelles exigences doivent être définies avant le collage ?
Il n’existe pas de colle la plus résistante pour chaque assemblage. Définissez ce que l’association doit faire et comment le succès sera mesuré.
Résistance et chargement
Identifier les charges statiques, cycliques, d'impact et de pelage, la direction de la charge, la rigidité et les exigences liées à la sécurité. Indiquer si un essai sur éprouvette ou sur une pièce assemblée est nécessaire.
Etanchéité
Précisez le fluide, la pression ou le vide, le temps d'exposition, la température et les fuites autorisées. Un joint visuellement continu n’établit pas de pression nominale.
Aspect optique et esthétique
Définissez les faces visibles, les bulles acceptables, le voile, l'écrasement et l'apparence de la ligne de liaison. Convenez d’un échantillon ou d’une norme d’acceptation visuelle si nécessaire.
Produits chimiques et température
Énumérez les produits chimiques, la concentration, les agents de nettoyage, la durée d’exposition et les températures continues ou maximales. Évaluez les substrats et le système de jonction durci.
10
Comment les pièces en acrylique transparent et en plastique transparent sont-elles liées ?
Les joints transparents ont deux fonctions : maintenir l’assemblage et préserver l’apparence requise par l’application.
Joints à solvant contrôlé
Pour les assemblages acryliques compatibles, la préparation des bords, l’ajustement, le flux capillaire et les fixations aident à former un joint propre. Un excès de solvant, un mauvais ajustement ou une contrainte résiduelle peuvent provoquer des bulles, un blanchiment ou des craquelures.
Adhésifs à durcissement UV
Pour certains assemblages transparents, une couche adhésive contrôlée peut fournir un joint visible et net. Vérifiez la transmission réelle du matériau à la longueur d'onde de durcissement et confirmez le durcissement dans toutes les régions du joint.
Applications transparentes
Les chambres transparentes, les boîtiers, les couvercles d'équipement, les fenêtres d'instruments, les boîtiers d'affichage et les collecteurs transparents sélectionnés nécessitent une spécification esthétique et fonctionnelle définie.
Protéger les surfaces finies
Planifier l'usinage, la découpe laser et le polissage avant collage. Ces opérations peuvent laisser des contraintes ou modifier l'ajustement des bords ; utiliser une manipulation, un nettoyage et un emballage compatibles.
Le polycarbonate transparent n'est pas interchangeable avec l'acrylique/PMMA. Un procédé au solvant acrylique peut endommager un composant en polycarbonate. Les polymères transparents différents nécessitent un système compatible et des tests de fissuration, de voile et de mouvement.
Les qualités bloquant les UV, les revêtements, les sections épaisses et les coins ombragés peuvent empêcher une photopolymérisation complète. Un durcissement secondaire n'est possible que là où le système adhésif spécifique le supporte ; la transparence visible à elle seule ne prouve pas la transmission des UV.
Assemblages en plastique collés sur mesure que nous fabriquons
Nous examinons les assemblages en plusieurs parties, depuis la géométrie des composants individuels jusqu'aux exigences de joint fini et de manipulation.
Boîtiers en acrylique
Boîtiers d'équipement clairs avec alignement contrôlé des coins et exigences de couture visibles.
Chambres transparentes
Chambres transparentes fabriquées avec accès, étanchéité et conditions de service convenues.
Boîtiers en plastique
Boîtiers multipièces combinant des caractéristiques usinées et des panneaux assemblés.
Housses d'équipement
Couvertures et panneaux de protection personnalisés avec supports collés ou caractéristiques de localisation.
Collecteurs en plastique
Composants d'écoulement en plusieurs parties sélectionnés avec une géométrie de canal et des critères de fuite définis.
Protections de machines
Protecteurs et ensembles de protection transparents avec exigences de montage et d'accès au service.
Assemblages de laboratoire
Supports, chambres et composants d'équipement personnalisés fabriqués selon les matériaux spécifiés.
Composants de gestion des fluides
Assemblages sélectionnés examinés en fonction des conditions de fluide, de pression, de température et de nettoyage.
Fenêtres d'équipement
Fenêtres et cadres transparents avec acceptation optique et esthétique convenue.
Composants de l'instrument
Composants de précision assemblés avec des données de référence et des relations d'ajustement définies.
Boîtes et plateaux
Conteneurs fabriqués avec joints d'angle et exigences de manutention.
Assemblages CNC en plusieurs parties
Plaques, supports et boîtiers usinés assemblés en un composant fini.
Collage plastique vs soudage vs fixation mécanique
Comparez l'ensemble des exigences d'assemblage, y compris la compatibilité des matériaux, l'accès aux réparations, l'apparence et l'environnement d'exploitation.
Méthode d'adhésion
Où il peut s'adapter
Principales limites
Liaison solvant
Thermoplastiques compatibles à ajustement serré, y compris certains assemblages acryliques ou PVC.
Spécifique au matériau ; ajustement, compatibilité des solvants, contraintes résiduelles et matière de stabilisation.
Adhésif structurel
Joints porteurs, de remplissage d'espaces et de matériaux différents sélectionnés.
La préparation, le jeu de liaison, les propriétés adhésives et le durcissement complet doivent être contrôlés.
Adhésif UV
Assemblages transparents compatibles avec accès à la lumière et exigences esthétiques.
La transmission du substrat et les zones de liaison ombragées peuvent limiter le durcissement.
Soudure plastique
Assemblages thermoplastiques compatibles, souvent envisagés pour PP, PE ou PVC.
Nécessite un processus qualifié approprié ; la chaleur, la distorsion et l'accès peuvent affecter la géométrie.
Fixation mécanique
Joints démontables, mauvaise compatibilité adhésive ou rétention mécanique directe.
Les contraintes locales, le fluage, les inserts, l'étanchéité et le couple d'installation nécessitent une attention particulière.
Adhésion hybride
Ensembles combinant des fonctions de transfert de charge, d'étanchéité ou de positionnement.
Les rôles de l’adhésif, du joint et des fixations doivent être clairement définis.
13
Quand le soudage du plastique est-il meilleur que le collage ?
Le soudage peut être intéressant à évaluer lorsqu'un joint thermoplastique compatible est préféré à une couche adhésive séparée, en particulier pour certains assemblages PP, PE et PVC.
Il peut convenir aux services chimiques ou aux assemblages thermoplastiques fabriqués où le matériau, l'accès aux joints et la géométrie prennent en charge un processus de soudage qualifié. Les qualités de substrat doivent être compatibles et l’apport de chaleur, la préparation des joints et la déformation doivent être contrôlés.
Le soudage n’est pas automatiquement plus résistant ni plus étanche que le collage. Convenez du processus disponible, des critères d’acceptation et de tout test fonctionnel requis pour l’assemblage spécifique. Pour les plastiques mixtes, les joints transparents esthétiques ou les éléments sensibles à la chaleur, une autre méthode peut être plus appropriée.
Différents plastiques peuvent-ils être liés ensemble ?
Parfois, avec un adhésif sélectionné et un joint conçu pour les deux matériaux. L'apparence correspondante n'établit pas la compatibilité chimique.
Confirmer la paire de matériaux
Indiquez les qualités exactes, les revêtements et les charges. La compatibilité doit couvrir chaque interface, pas seulement un substrat.
Permettre le mouvement
Différentes dilatations thermiques et rigidités peuvent créer des contraintes lors des changements de température ou des charges. Un adhésif et un espace appropriés peuvent aider à l'adapter.
Examiner les effets du traitement
Le retrait du durcissement, la chaleur, l'exposition aux solvants et la contrainte des fixations peuvent affecter l'alignement, les contraintes internes et l'apparence.
Tester l'environnement de service
Évaluez les substrats réels avec les produits chimiques, les cycles de température et les charges pertinents. Un essai de manipulation à température ambiante ne qualifie pas un service à long terme.
15
Inspection des assemblages en plastique collé
L'inspection suit un plan convenu couvrant le joint, les dimensions finies et les fonctions importantes pour votre application.
01
Examiner l’identification des matériaux, les révisions des dessins et les exigences en matière de joints.
02
Vérifier la préparation et la manipulation de la surface avant de joindre.
03
Vérifiez l'emplacement du luminaire, l'alignement et l'ajustement des composants.
04
Contrôlez l’application de l’adhésif ou du solvant et les conditions de durcissement spécifiées.
05
Inspectez la continuité visible, les bulles, les vides et l’excès de matériau.
06
Vérifiez les dimensions, l’alignement, le voile, les fissures et les fissures.
07
Effectuez les contrôles convenus d’ajustement, de fuite ou de fonctionnement si nécessaire.
08
Enregistrez les résultats spécifiés et libérez l’assemblage en fonction des critères d’acceptation.
09
Nettoyer et protéger les joints et les surfaces esthétiques pour l'emballage.
Un contrôle visuel n’établit pas la force d’adhésion ou la durée de vie. Si des tests de résistance, de fuite ou fonctionnels sont nécessaires, définissez la méthode, la quantité d'échantillon, le fluide, la pression, la durée, la température et les critères de réussite avant de proposer un devis.
Un test destructif peut nécessiter des pièces supplémentaires ou des coupons représentatifs. Tout test en laboratoire, certification ou inspection spéciale doit être spécifiquement convenu ; cela n’est pas implicite dans un ordre de montage standard.
16
Collage plastique du prototype à la production
La première construction établit une séquence de joint et d’assemblage réalisable. La production répétée nécessite un processus contrôlé qui préserve ces décisions.
Assemblages de prototypes
Examinez l’ajustement, l’apparence, l’étanchéité et la géométrie des joints à l’aide de matériaux réels. Utilisez les résultats pour affiner la conception des composants et les critères d’acceptation.
Constructions à faible volume
Présentez des montages reproductibles, des instructions de préparation et une séquence de durcissement pratique. Planifiez la manutention et l’inspection en fonction de la quantité du lot.
Répéter la production
Contrôlez l’identité du matériau, le lot d’adhésif et la durée de conservation, la préparation, la distribution, l’état de fixation et le durcissement. Conservez les enregistrements de traçabilité et d’inspection convenus.
Les applications guident la spécification d’assemblage. L'utilisation par l'industrie à elle seule n'établit pas l'approbation réglementaire ou l'adéquation pour un service particulier.
Matériel médical et de laboratoire
Boîtiers, supports et ensembles transparents sur mesure. Définir le nettoyage, le contact et toute documentation matérielle requise.
Machines industrielles
Couvercles, protections, boîtiers et supports joints conçus pour l'installation et la maintenance.
Électronique
Boîtiers d'instruments, panneaux et ensembles isolants avec des exigences définies en matière de température et de compatibilité.
Gestion des fluides
Canaux, chambres et collecteurs sélectionnés examinés pour les fluides, les fuites et les conditions de fonctionnement.
Automatisation et robotique
Protections personnalisées, boîtiers de capteurs et composants de luminaires avec exigences d'alignement et de mouvement.
Équipement analytique
Chambres et composants d'instruments transparents avec des critères convenus de propreté, de visibilité et de dimensions.
Pourquoi choisir le TOPS Plastics pour le collage du plastique ?
Intégrez la géométrie de la pièce et les exigences d'assemblage dans la même révision de dessin. Notre objectif est un joint réalisable et un plan de réception clair.
Sélection basée sur les matériaux
Examinez les qualités du substrat et l’environnement avant de choisir une méthode d’assemblage.
Usinage et fabrication ensemble
Coordonner l'usinage, la découpe et l'assemblage des composants afin que les caractéristiques d'accouplement soutiennent le joint.
Examen transparent de l'assemblage
Tenez compte des faces optiques, de l’apparence des coutures et des plastiques transparents sensibles aux contraintes.
Planification de la préparation
Définir le nettoyage, la manipulation et toute exigence sélectionnée en matière d'apprêt ou de traitement.
Examen conjoint de la conception
Évaluez le chevauchement, l’écart, l’alignement, la ventilation et le chemin de charge avant la production.
Planification du prototype à la production
Utilisez les premières versions pour établir des montages, une séquence et des conditions de processus reproductibles.
Inspection alignée sur la fonction
Convenir des dimensions, de l'acceptation visuelle et des éventuels contrôles fonctionnels particuliers.
Une discussion en assemblée
Coordonnez les composants et l’assemblage fini via une seule revue de projet.
19
Comment nous produisons des assemblages en plastique collé
Une séquence documentée relie le dessin, le processus d'assemblage et l'assemblage fini.
01
Téléchargez des fichiers CAO, des dessins de composants et un dessin d'assemblage.
02
Confirmez les plastiques, les qualités exactes et les éventuels revêtements de surface.
03
Vérifiez la géométrie des joints, l’alignement et l’accès à l’assemblage.
04
Définir les exigences en matière de résistance, d’apparence, d’étanchéité et de service.
05
Sélectionnez et qualifiez l’itinéraire de connexion approprié.
06
Usinez ou découpez les différents composants selon le modèle convenu.
07
Préparez et protégez les surfaces de contact.
08
Appliquez le système d'assemblage et localisez les pièces dans le luminaire.
09
Maintenir les conditions de durcissement ou de stabilisation spécifiées.
10
Inspectez l’apparence, l’alignement et les dimensions finies des joints.
11
Effectuer les contrôles convenus d’ajustement, de fuite ou de fonctionnement.
12
Nettoyer, protéger et emballer les assemblages finis.
20
FAQ sur le collage du plastique
Qu’est-ce que le collage plastique ?+
Le collage plastique relie des composants plastiques séparés à l'aide d'un solvant ou d'un système adhésif compatible. La liaison par solvant fusionne les surfaces appropriées à mesure que le solvant s'en va ; la liaison adhésive conserve une couche de jonction durcie séparée.
Quels plastiques sont les plus faciles à coller ?+
Acrylique / PMMA, ABS et PVC offrent souvent des options relativement simples avec les systèmes compatibles. Le PETG peut également convenir. La qualité exacte, l'état de surface, la conception des joints et les exigences d'entretien déterminent toujours le processus.
Quels plastiques sont difficiles à coller ?+
Les PP, HDPE, POM et surtout PTFE sont difficiles à appliquer avec de nombreux adhésifs à usage général. Ils peuvent nécessiter un adhésif spécial, une préparation qualifiée ou une méthode d'assemblage différente telle que le soudage ou la fixation.
Quelle est la différence entre le collage par solvant et le collage avec un adhésif ?+
La liaison par solvant ramollit les surfaces thermoplastiques compatibles afin qu'elles puissent fusionner. Le collage adhésif utilise un matériau durci séparé entre les substrats. Leurs exigences d’ajustement, de préparation et de stabilisation diffèrent.
La liaison au solvant est-elle plus forte que la colle ?+
Ni l’un ni l’autre n’est universellement plus fort. Un joint à solvant compatible peut donner de bons résultats dans un thermoplastique approprié, tandis qu'un adhésif structurel sélectionné peut mieux convenir aux espaces ou aux matériaux différents. Jugez le joint réel sous les charges et l’environnement requis.
L'acrylique et le polycarbonate peuvent-ils être liés ensemble ?+
Un adhésif compatible sélectionné peut les joindre, mais le système doit être vérifié pour les deux qualités, la fissuration sous contrainte, l'apparence et le mouvement thermique. Ne présumez pas qu’un procédé au solvant PMMA est sans danger pour le polycarbonate.
Les PP et HDPE peuvent-ils être liés ?+
Certaines qualités peuvent être assemblées avec des adhésifs spéciaux et, si nécessaire, un traitement de surface qualifié. Les adhésifs ordinaires peuvent ne pas fonctionner de manière fiable. Le soudage ou la rétention mécanique peuvent être plus adaptés à certaines conceptions.
Pourquoi la préparation des surfaces est-elle importante ?+
La contamination, les produits de nettoyage incompatibles et la préparation incohérente peuvent affaiblir l'adhérence ou endommager le plastique. Un processus contrôlé de préparation et de manipulation spécifique au substrat favorise la répétabilité.
Quelle est la meilleure conception de joint pour le collage plastique ?+
Une conception avec un chevauchement adéquat, un espace contrôlé, un alignement précis et un chemin de charge limitant le pelage est souvent préférable. La meilleure géométrie dépend du polymère, du système d’assemblage et des charges de fonctionnement.
Quand faut-il plutôt utiliser des soudures ou des fixations ?+
Évaluez le soudage pour les thermoplastiques compatibles appropriés et un processus qualifié. Choisissez des fixations lorsque le retrait, la rétention mécanique ou une compatibilité adhésive difficile sont importants. Les conceptions hybrides peuvent combiner des fonctions d’assemblage et d’étanchéité.
VOS MATÉRIAUX. VOTRE ASSEMBLÉE.
Obtenez un devis pour le collage et l'assemblage du plastique
Téléchargez vos fichiers CAO et votre dessin d'assemblage. Incluez la paire de matériaux, la quantité, les détails des joints, les exigences en matière de résistance et d'esthétique, l'exposition aux produits chimiques, les températures et tout critère de test d'étanchéité dans le dossier de dessins ou par courrier électronique.
L'entreprise, le nom, l'e-mail et le téléphone sont requis. Le pays, le numéro de pièce, la quantité et le téléchargement du dessin sont facultatifs. Nous pouvons examiner les composants, joindre l'itinéraire et les besoins d'inspection avant le devis.
STEP / STP / IGES / X_T / DWG / DXF / PDF ou ZIP, maximum 10 Mo. Des packages de dessins plus grands peuvent être partagés par e-mail. Acceptez le traitement des fichiers confidentiels avant d’envoyer des dessins sensibles.