Excellente clarté optique
Les qualités claires sont utiles pour la visualisation et la transmission de la lumière. Définissez le test optique réel si la pièce doit faire plus que paraître transparente.

LA CLARTÉ COMMENCE PAR LE DESSIN.
TOPS Plastics fabrique des composants personnalisés en acrylique et PMMA à partir de vos fichiers CAO et dessins techniques. Nous examinons les fenêtres, les guides de lumière, les couvercles, les boîtiers, les collecteurs et les pièces transparentes avec précision en fonction de leurs dimensions, de leur apparence et de leur utilisation prévue.
Le fraisage, le routage, le tournage, le perçage et la découpe CNC soutiennent le processus principal. Le polissage, le collage et l'assemblage sont confirmés pour la matière et la géométrie sélectionnées.
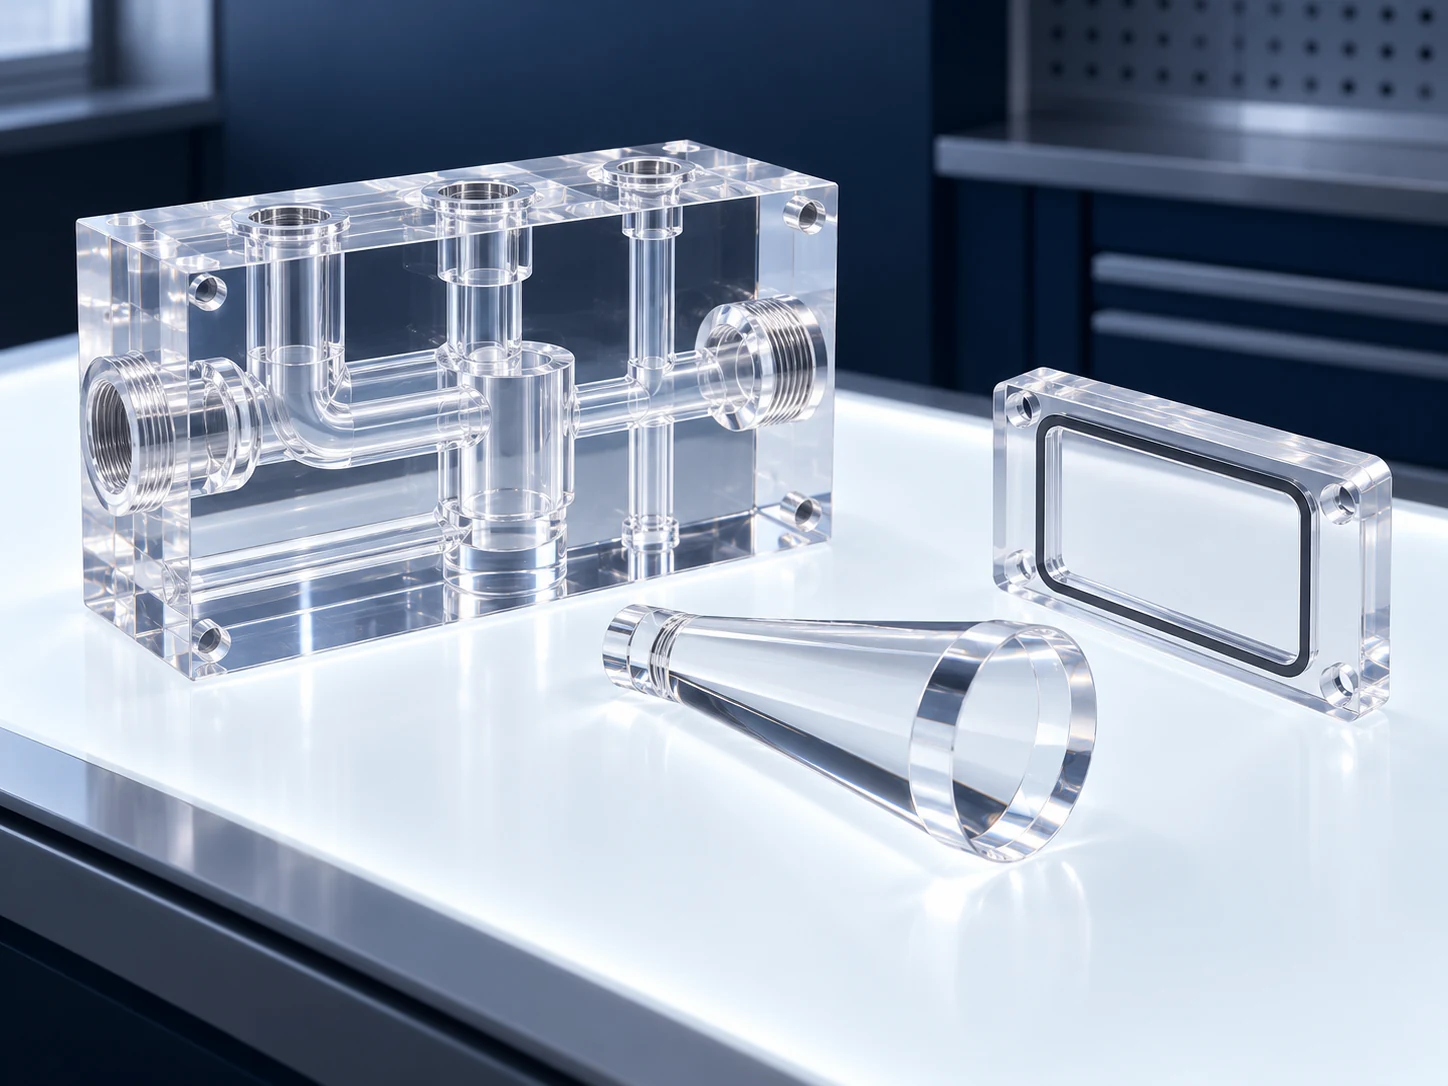
Votre dessin, vos exigences optiques et votre sélection de stock définissent le devis. Les détails du processus et les critères d’acceptation sont convenus pour chaque composant.
| Capacité | Revue du projet TOPS Plastics |
|---|---|
| Matériel | Acrylique / polyméthacrylate de méthyle (PMMA), avec désignation exacte du fournisseur. |
| Processus | Fraisage, fraisage, tournage, perçage et découpe CNC, sélectionnés autour de la géométrie. |
| Processus secondaires | Polissage, collage et assemblage le cas échéant ; méthode et disponibilité confirmées avant devis. |
| Types de matériaux | PMMA coulé ou extrudé sous forme de feuille, de plaque, de tige ou de flan approprié. |
| Pièces typiques | Fenêtres, couvercles, guides de lumière, collecteurs, boîtiers et montages de fixation transparents. |
| Fabrication | Commandes prototypes, de faible volume et répétées avec un plan d'inspection défini. |
| Fichiers | STEP / STP, IGES, X_T, DWG, DXF et PDF, y compris les unités et la révision des dessins. |
| Contrôle | Contrôles dimensionnels et acceptation visuelle, cosmétique et éventuelle optique convenue. |
L'acrylique est le nom commun du PMMA, ou polyméthacrylate de méthyle : un thermoplastique rigide largement sélectionné pour ses pièces transparentes, son aspect épuré et sa transmission lumineuse utile.
Le PMMA peut être usiné dans des fenêtres transparentes, des boîtiers, des guides de lumière, des collecteurs, des montages de fixation optiques et des composants d'affichage. Les qualités appropriées offrent une résistance aux intempéries et un poids inférieur à celui du verre pour un volume équivalent.
La transparence n’est pas la même chose qu’une spécification optique. La nuance, l'épaisseur, l'usinage, la finition et la géométrie de visualisation influencent tous le résultat. Comparé au polycarbonate non revêtu typique, l'acrylique a généralement une surface plus dure mais est plus cassant ; les charges concentrées et les produits chimiques incompatibles nécessitent une attention particulière.
Références techniques : Familles de matériaux acryliques Plaskolite OPTIX
Le PMMA est un choix pratique lorsque la surface visible fait partie de la fonction du composant. Sélectionnez-le en fonction des exigences de charge et d'environnement.
Les qualités claires sont utiles pour la visualisation et la transmission de la lumière. Définissez le test optique réel si la pièce doit faire plus que paraître transparente.
Généralement plus dur que le PC non couché. Une manipulation protectrice est toujours nécessaire ; Les revêtements et les qualités peuvent modifier la comparaison.
Considérez l’acrylique pour un composant transparent plus léger, tout en examinant l’épaisseur, le support et la déflexion.
L’aptitude à l’extérieur dépend de la qualité fournie, de l’exposition et de la durée de vie prévue.
Une finition appropriée peut améliorer les faces et les bords visibles. Convenir d’une référence cosmétique et de conditions d’acceptation.
Le fraisage, le fraisage, le tournage et le perçage créent des détails personnalisés lorsque l'outillage, la chaleur, le support et l'évacuation des copeaux sont contrôlés.
Références techniques : Guide de dureté de la surface PLEXIGLAS
L'acrylique coulé est souvent un point de départ utile pour des pièces de précision complexes et polies. La feuille extrudée peut convenir à des profils plus simples et à des panneaux sensibles au coût. Confirmez la qualité réelle et les propriétés du stock.
| Facteur | Acrylique coulé | Acrylique extrudé |
|---|---|---|
| Usinabilité CNC | Souvent préféré pour les poches complexes et les fonctionnalités de précision. | Pratique pour de nombreux profils routés ; la coupe et le contrôle de la chaleur doivent être revus. |
| Stress interne | L’historique des stocks compte toujours ; le moulage ne garantit pas un flan sans stress. | L'historique de l'extrusion peut créer des contraintes qui nécessitent une évaluation. |
| Finition optique | Un choix courant pour les pièces usinées claires et exigeantes. | La qualité finie dépend du stock, de la géométrie et du procédé sélectionné. |
| Polissage | Revoir les faces et les bords à finir et l'assemblage ultérieur. | Examinez la réponse du polissage et les contraintes retenues pour le stock fourni. |
| Usinage complexe | Souvent une voie privilégiée pour un enlèvement de matière important. | Considérez un profil plus simple ou qualifiez la séquence d'usinage. |
| Collage | La préparation conjointe, la forme physique et la gestion du stress restent importantes. | Une conception des joints compatible et une gestion des contraintes sont également nécessaires. |
| Coût | Peut coûter plus cher ; vérifiez la taille, la qualité et le rendement réels. | Peut être plus économique pour les profils de tôle standard. |
| Utilisation typique | Blocs de précision, pièces cosmétiques et composants transparents complexes. | Écrans plats et composants en feuilles de faible complexité. |
Choisissez l'itinéraire du stock avant d'approuver le dessin. Incluez la variation d’épaisseur, la tolérance de finition et la disponibilité des qualités dans l’examen. Aucune des deux méthodes de matériaux n’élimine la nécessité d’évaluer les contraintes avant la finition ou le collage.
Références techniques : Guide de fabrication des moulages de cellules OPTIX · Guide de fabrication extrudé OPTIX
Discutez de l’acrylique coulé ou extrudé pour votre dessin →Utilisez ces familles pour décrire votre besoin. La disponibilité, la forme du stock et les justificatifs sont confirmés avant une commande ; les qualités spécialisées ne sont pas supposées être stockées.
Un candidat fréquent pour les pièces transparentes de précision, les blocs polis et l'usinage complexe.
Envisagez des profils de tôles, des panneaux et des couvercles de visualisation plus simples après avoir vérifié les exigences de contrainte et d'épaisseur.
Préciser la couleur, la transmission, la référence d'aspect et si la pièce doit rester transparente.
Confirmez l'exposition extérieure, la durée de vie prévue et la documentation spécifique au grade.
Définissez la longueur d’onde, la transmission, le voile, l’état de surface et la distorsion, le cas échéant.
Les formulations antistatiques, à impact modifié ou autres ne sont prises en compte que lorsqu'il est possible de se procurer un matériau usinable approprié.
Une marque de résine ou de feuille ne constitue pas automatiquement une qualification optique, médicale ou électrique pour le composant fini. Spécifiez la qualité exacte du stock et la traçabilité requise.
Planifiez ensemble l’usinage et la finition. L'accès à une face ou à une arête affecte à la fois le contrôle dimensionnel et l'apparence.
Poches, blocs, boîtiers, collecteurs et fixations avec références et zones de visualisation définies.
Découvrez ce service →Profilés, panneaux, couvertures, fenêtres et pièces plates d'affichage supportés lors de la découpe.
Découvrez ce service →Bagues, manchons, fenêtres circulaires, entretoises et flans optiques cylindriques.
Découvrez ce service →Les trous de montage et d'assemblage nécessitent une distance de bord appropriée, un support et une rupture contrôlée.
Préparez des profils de tôle et des flans avec des tolérances pratiques pour l'usinage et la finition ultérieurs.
Convenez d’abord de l’apparence requise. La méthode et la capacité de finition spécifiques sont confirmées pour la géométrie.
Les boîtes transparentes, les chambres et les boîtiers en plusieurs parties nécessitent un examen des joints, de l'adhésif et des contraintes.
Découvrez ce service →Les méthodes de finition mécaniques, au diamant, à la flamme et autres ne sont pas interchangeables. Nous ne listons pas de capacité de polissage à la vapeur non vérifiée et ne promettons pas un résultat optique particulier sans un processus et une méthode d'inspection convenus.
L'acrylique est fragile et sensible aux concentrations de contraintes. Un mauvais outillage, une mauvaise chaleur ou un mauvais support peuvent entraîner des bords ébréchés, des surfaces tachées, un blanchiment ou une fissuration retardée.
Soutenir la coupe et éviter de forcer les traits fins ; Le PMMA tolère généralement moins bien les chocs que le PC.
Une chaleur locale excessive peut ramollir le matériau et endommager le bord ou la finition de la surface.
Les trous rugueux et les angles vifs peuvent concentrer les contraintes ; examiner les rayons et les chemins de charge.
L'usinage, la géométrie restreinte et l'assemblage peuvent laisser des contraintes qui deviennent importantes par la suite.
Les pièces transparentes révèlent des rayures et des marques d'outils, donc nettoyez les surfaces de contact et les matières de manipulation.
Séparez les surfaces optiques, cosmétiques et fonctionnelles sur le dessin. Chacun a besoin de sa propre approche de fabrication et d’acceptation.
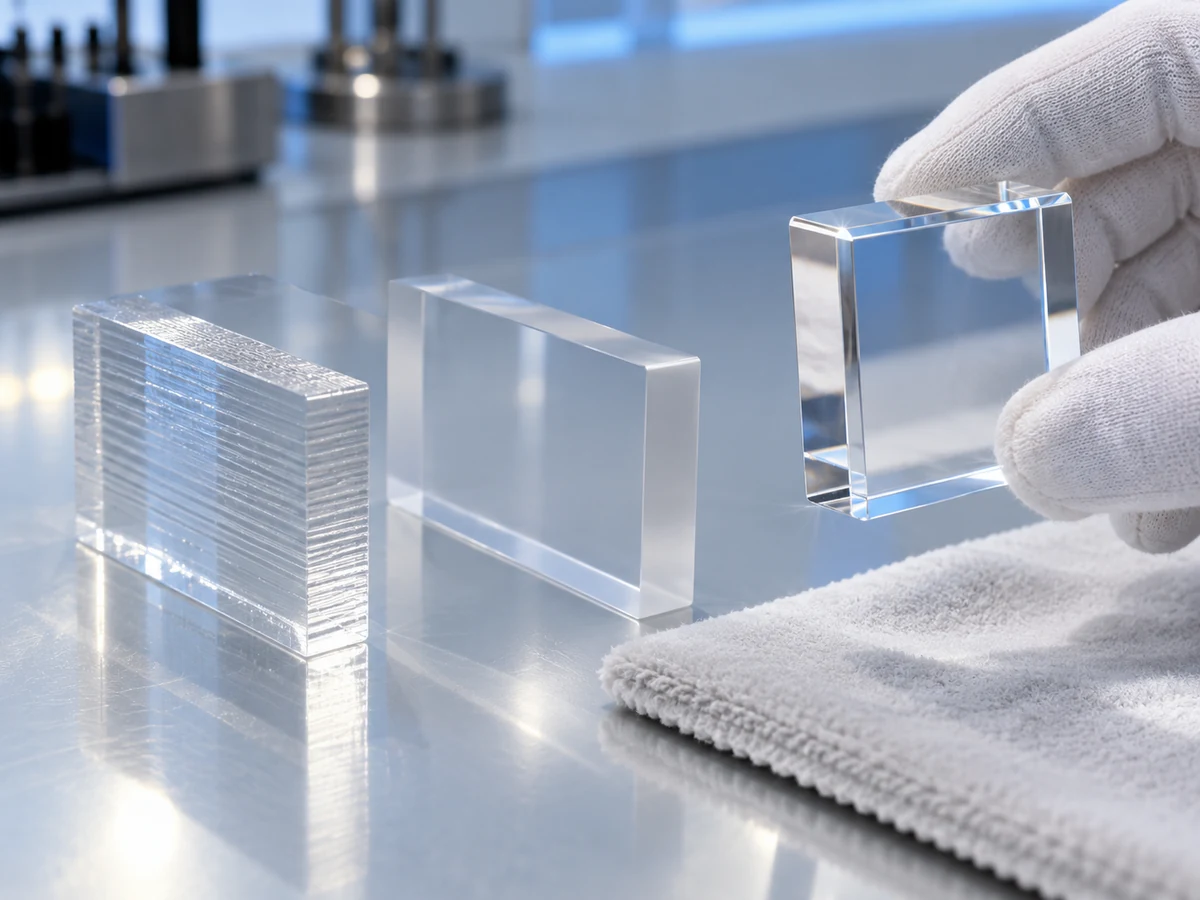
Indiquez le trajet de la lumière, la longueur d'onde ou l'utilisation de la visualisation ainsi que toute méthode d'acceptation de transmission, de voile ou de distorsion.
Définissez la distance de visualisation, l'éclairage, les marques acceptables et un échantillon de référence ou des critères écrits.
Donnez la priorité aux dimensions, ajustements et références là où les marques d'outils visibles ne nuisent pas au fonctionnement.
Identifiez les bords qui doivent rester visiblement clairs et comment la finition des bords peut affecter les dimensions.
Toutes les faces acryliques n’ont pas besoin d’un polissage optique. Limiter la finition aux surfaces importantes peut réduire les coûts et les manipulations inutiles. Une pièce d'apparence lisse nécessite toujours le test optique convenu si elle sert de guide de lumière, de fenêtre ou de lentille.
Discutez de vos besoins optiques →La faisabilité dépend de la taille, de la géométrie, du type de matériau, de la contrainte, de la température, de l'épaisseur de la paroi, du maintien de la pièce et de la finition optique ultérieure. Envoyez un dessin pour examen spécifique aux fonctionnalités.
| Caractéristique | Considération principale |
|---|---|
| Alésage de précision | Épaisseur de paroi, bords fragiles, ajustement et méthode de mesure. |
| Grand panneau transparent | Mouvement thermique, planéité, support et tolérances de montage. |
| Paroi mince | Serrage, vibration, déflexion et écaillage après desserrage. |
| Poche profonde | Accès aux outils, chaleur, évacuation des copeaux et équilibrage des parois. |
| Trou percé | Support de sortie, rupture de bord et distance par rapport aux bords adjacents. |
| Visage optique | Exigences dimensionnelles distinctes de la finition optique et cosmétique. |
| Assemblage collé | Ajustement des joints, espace adhésif, alignement et mouvement lors de l'assemblage. |
| Filetage | Engagement, distance au bord, charge de serrage et inserts le cas échéant. |
La fissuration est un réseau de fines fissures qui peuvent se développer lorsque les contraintes interagissent avec l'environnement. L'enlèvement de matière, les charges d'assemblage et les produits chimiques de nettoyage incompatibles doivent être examinés ensemble.
Limitez la surchauffe locale et examinez les signes de surfaces ramollies ou endommagées.
Évitez toute pression concentrée ou maintien de la pièce dans une forme forcée qui change lorsqu'elle est relâchée.
Utilisez des rayons pratiques et examinez les contraintes aux transitions chargées.
Vérifiez les nettoyants, les adhésifs, les produits d’étanchéité et la durée d’exposition par rapport aux instructions du fournisseur en stock.
Ébavurer et inspecter les bords des trous ; les éclats et les transitions rugueuses peuvent provoquer des fissures.
Des fissures peuvent apparaître après l'usinage ou lors du collage, de la pose ou du nettoyage. L'examen du premier article doit inclure les conditions d'assemblage et d'exposition prévues, et pas seulement une vérification dimensionnelle sur une pièce déchargée. Utilisez des procédures de nettoyage approuvées par le fournisseur plutôt que de supposer qu'un solvant familier est compatible.
Références techniques : Fabrication extrudée OPTIX et guidage des contraintes
Le recuit peut être envisagé lorsqu'un usinage important ou une finition, un collage ou une exposition ultérieure rendent les contraintes résiduelles importantes. Il s'agit d'une opération planifiée et spécifique à un grade plutôt que d'une étape fixe pour chaque pièce.
L'ordre peut changer pour les produits extrudés, les qualités spéciales, les assemblages liés ou un itinéraire de finition différent. Convenez des exigences en matière de procédure, de support, de refroidissement et de réinspection avant la fabrication. Aucune température ou durée de maintien universelle n'est publiée en tant que capacité du processus TOPS.
Références techniques : Guide d'usinage et de recuit du PLEXIGLAS
Un dessin utile explique ce qui doit rester clair, ce qui doit s'adapter et comment le composant sera assemblé et nettoyé.
Considérez le stock moulé pour les composants complexes polis ou liés, sous réserve de la qualité réelle et de la disponibilité des ébauches.
Prévoyez des rayons pratiques et examinez les encoches à proximité des sections chargées ou minces.
Laissez de la place aux trous de montage pour le support et les charges de serrage ; Examinez la distance du bord pour connaître la taille et la charge réelles.
Examinez les portées non soutenues, les vibrations et le risque d’écaillage ou de fracture.
Définissez indépendamment les zones de visualisation et les références fonctionnelles, en évitant les finitions inutiles.
Identifiez les bords bruts d'usinage, finement usinés, polis cosmétiquement ou optiques ainsi que les critères d'acceptation.
Planifiez la géométrie des joints, l'alignement, les espaces adhésifs et la gestion des contraintes avant de fixer la conception de la pièce.
Agent d'alimentation, concentration, fréquence et température afin que la compatibilité puisse être évaluée.
Chaque image illustre un concept de composant différent. Les dimensions finales, la qualité et l'acceptation sont contrôlées par votre dessin approuvé, et non par ces images.
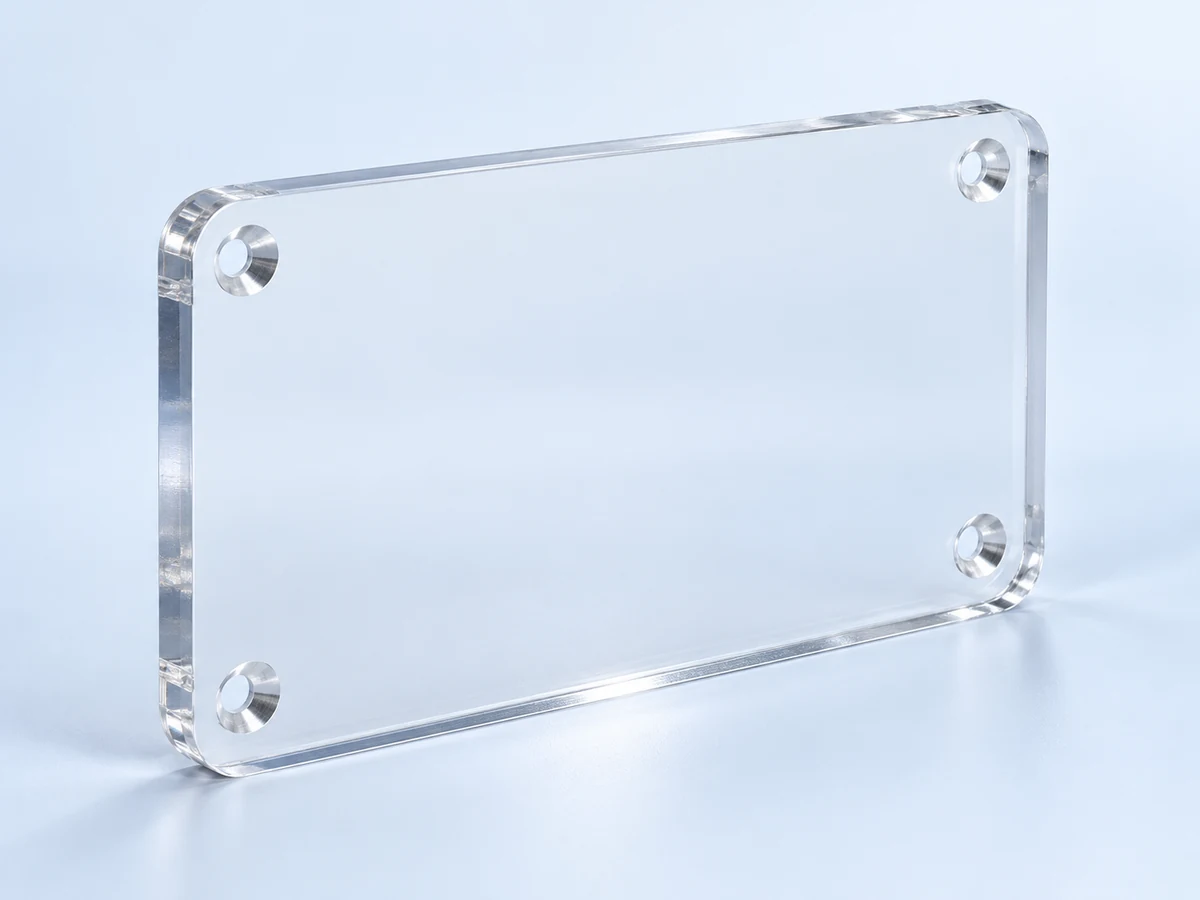
Panneaux de visualisation transparents avec trous de montage, planéité définie et faces protégées.
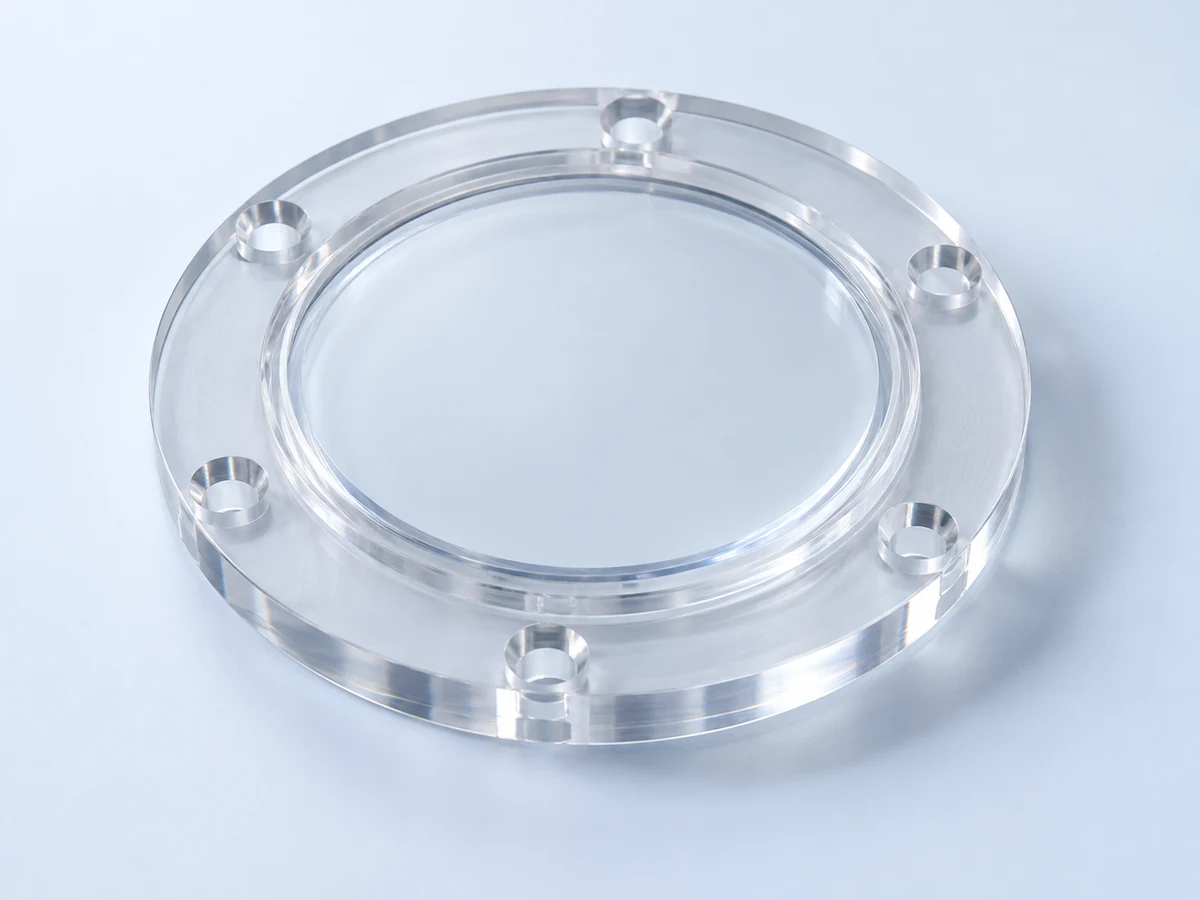
Fenêtres d'observation circulaires ou profilées avec exigences d'ajustement et de zone de visualisation.
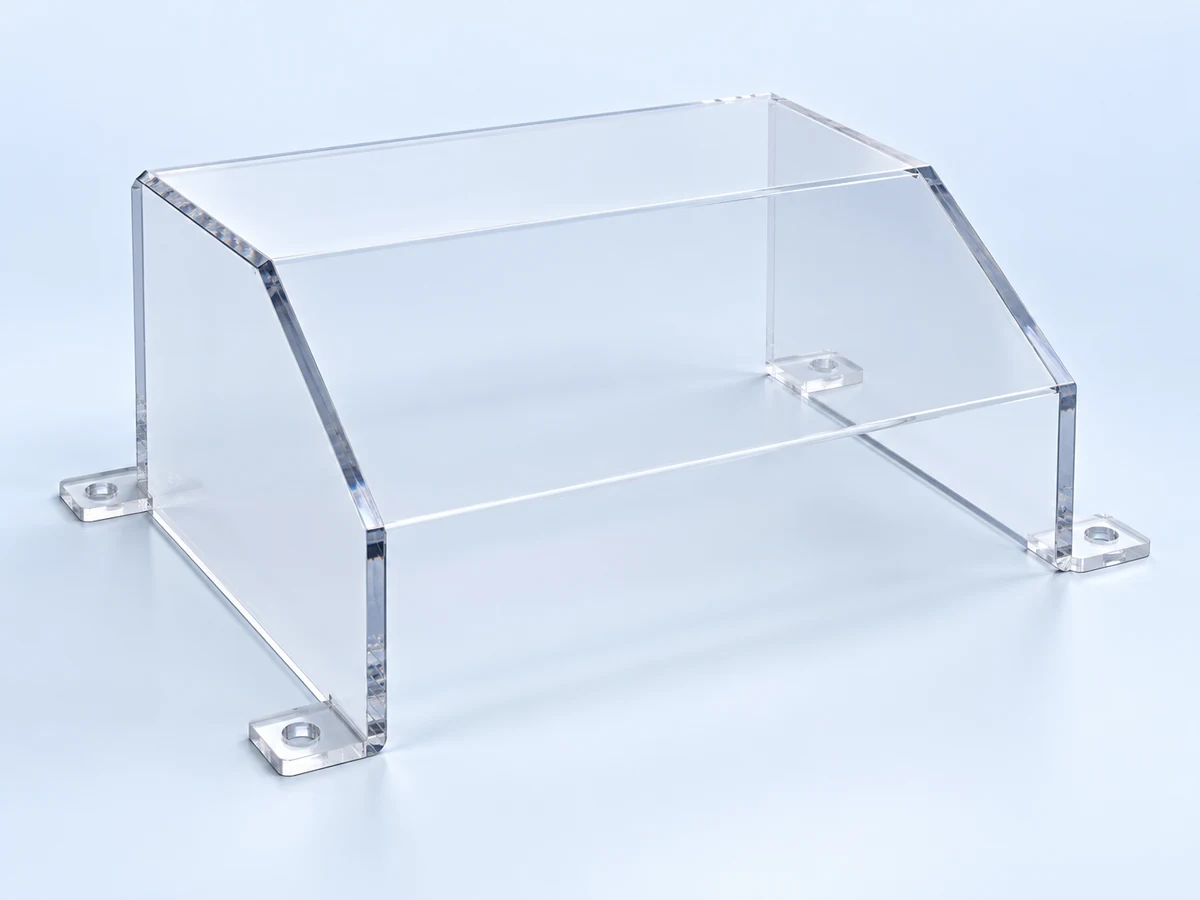
Couvercles profilés avec détails de montage, dégagements et aspect des bords spécifiés.
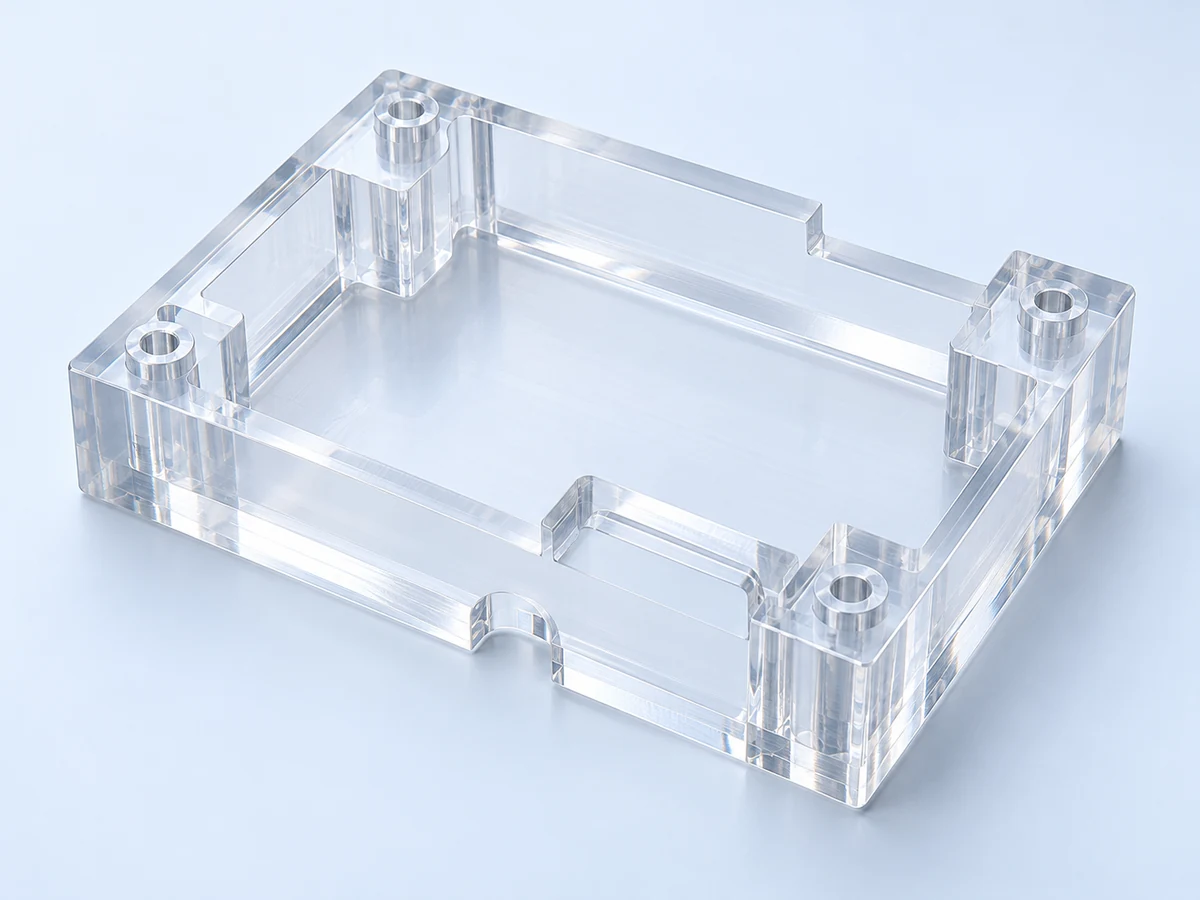
Poches et interfaces associées à des faces transparentes protégées.
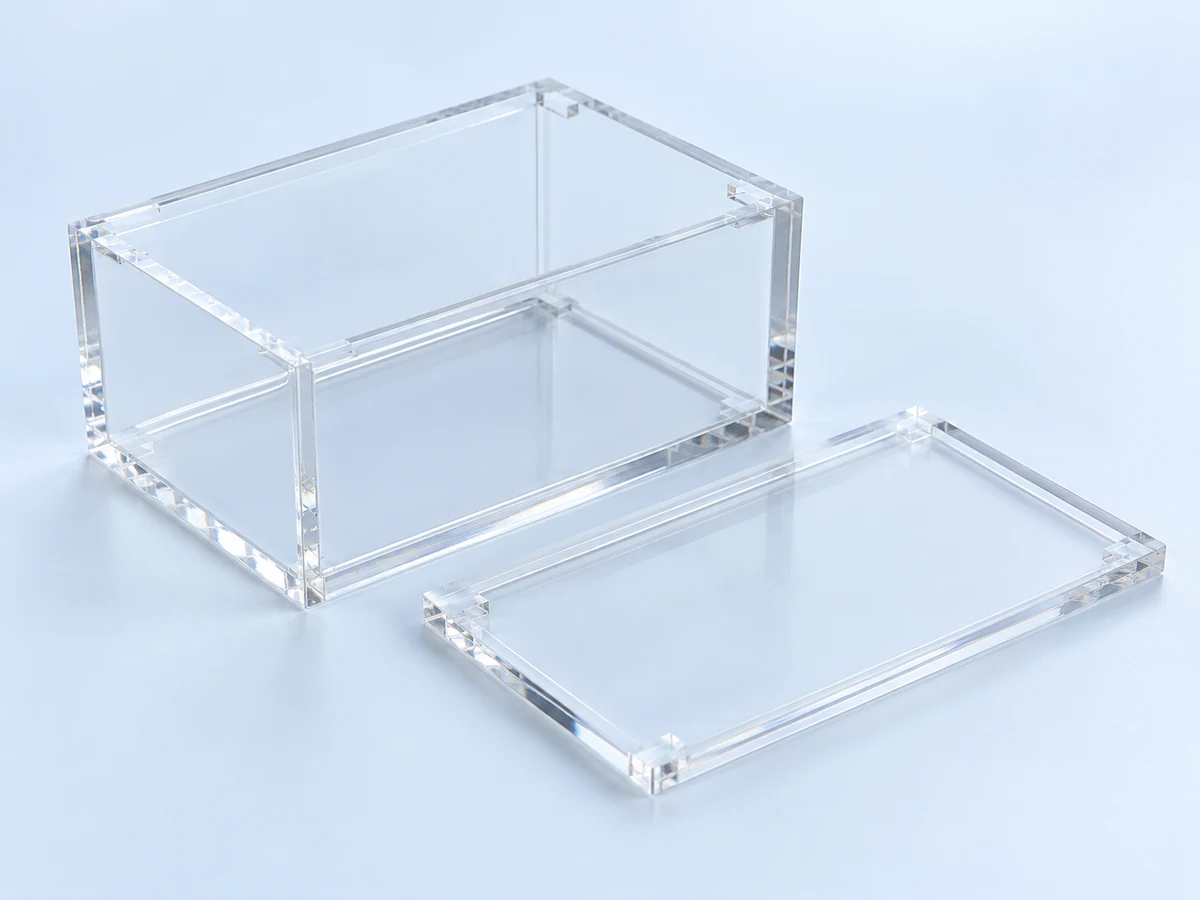
Corps et couvercles en plusieurs parties avec alignement des joints et révision de l'assemblage.
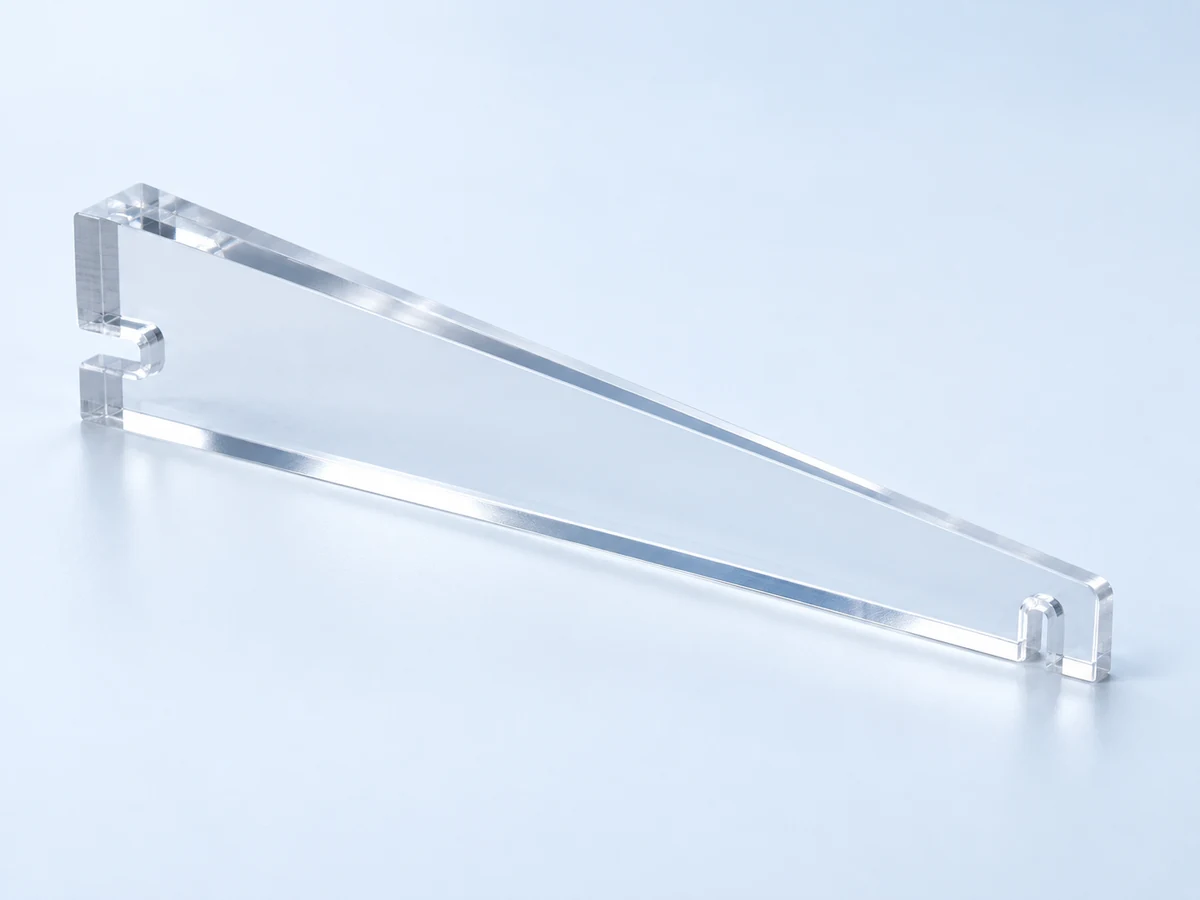
Composants de chemin de lumière coniques ou cylindriques avec acceptation optique spécifiée.
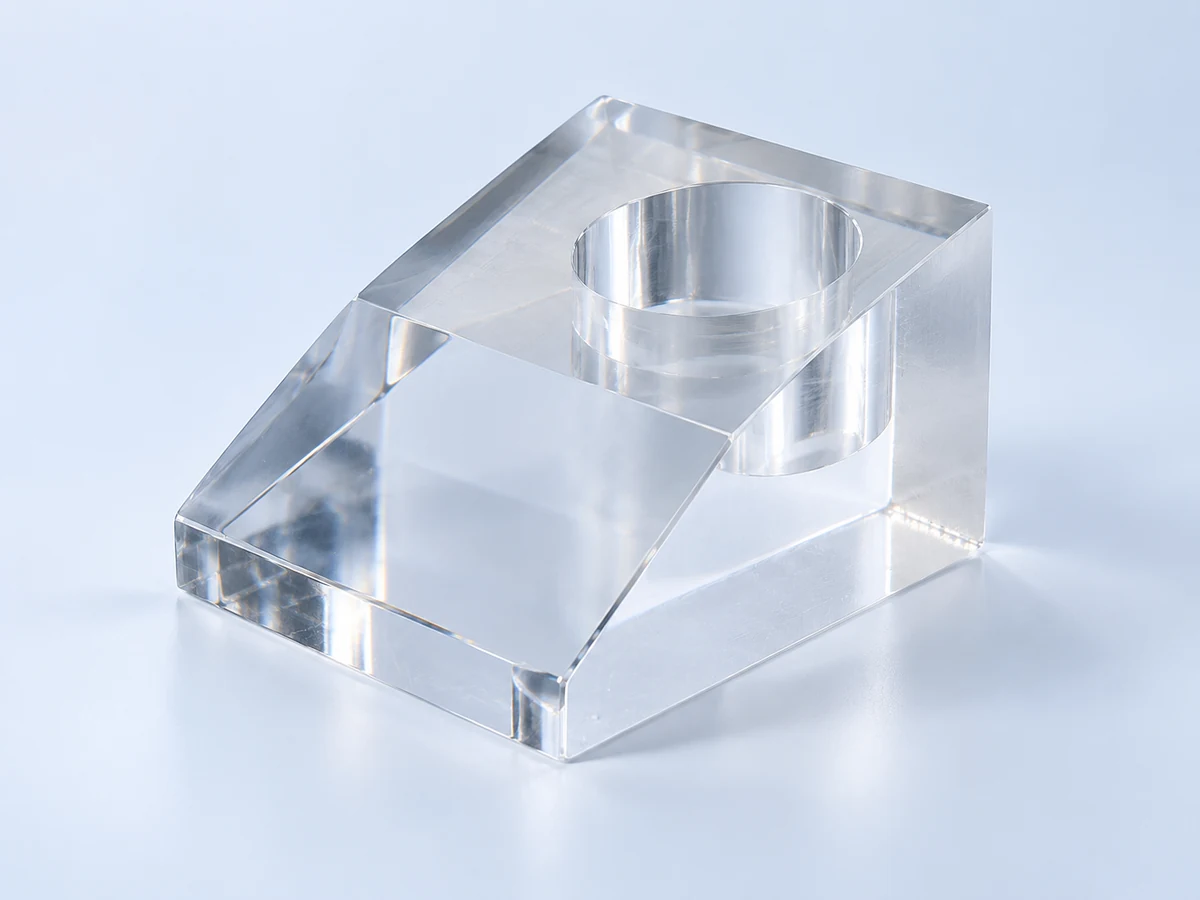
Blocs transparents épais avec caractéristiques usinées et faces de visualisation définies.
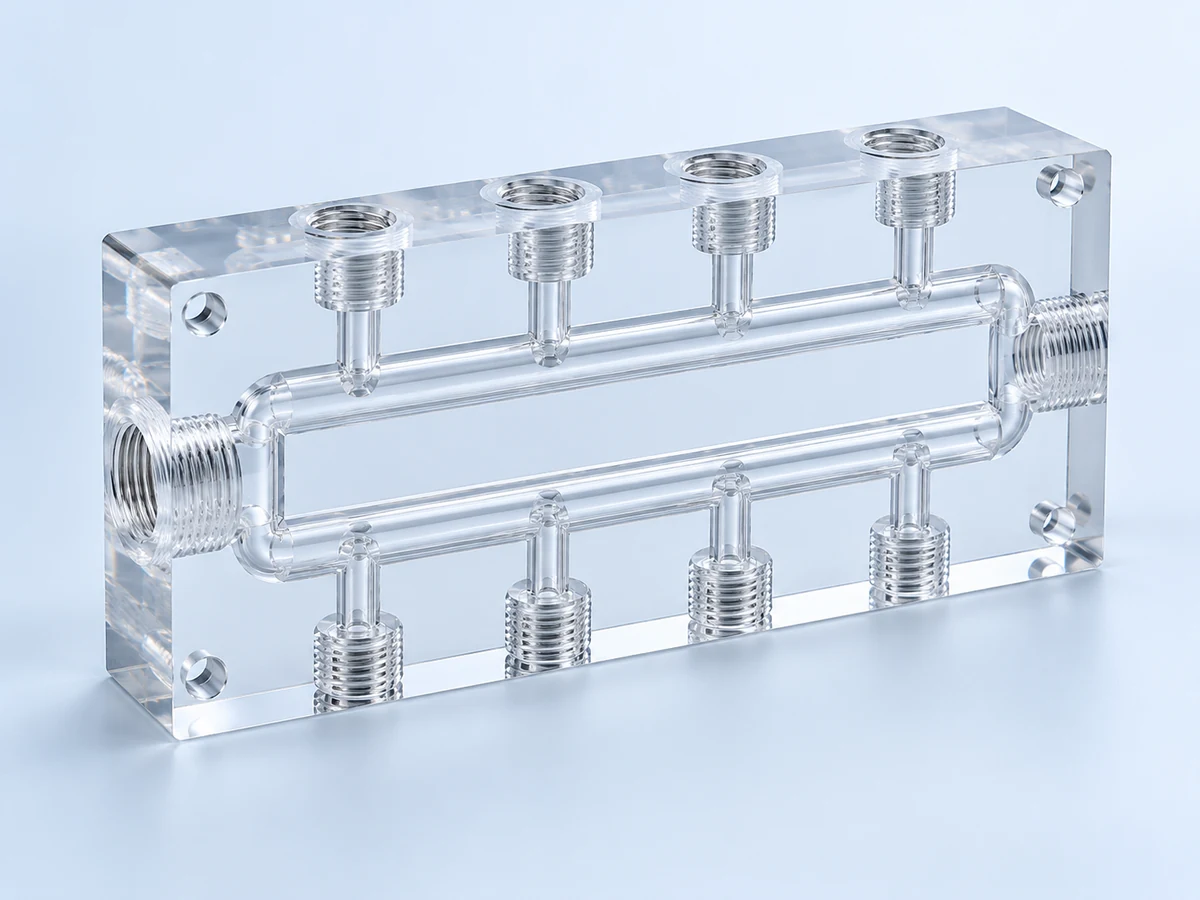
Passages et ports transparents pour les conditions de fluide et de pression définies par le client.
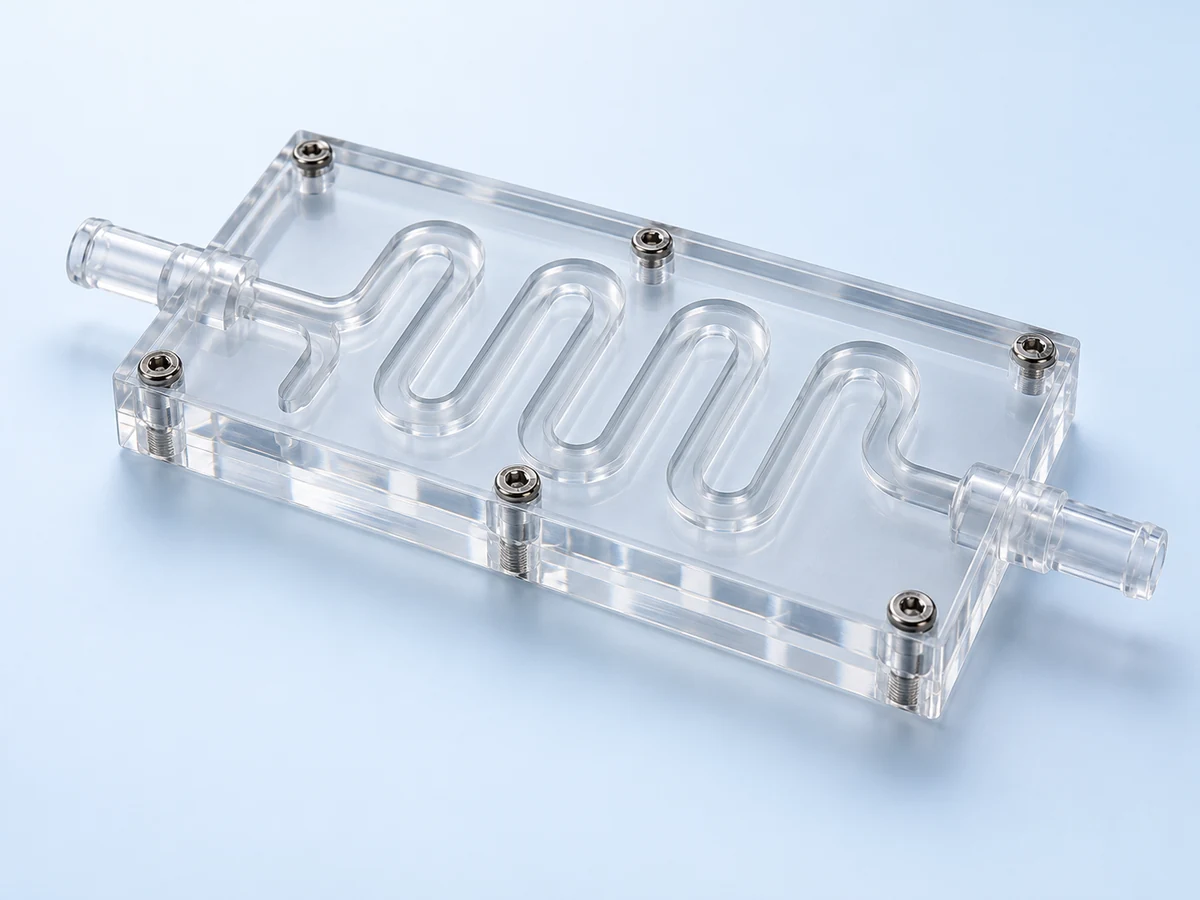
Canaux et chambres d'observation avec exigences d'étanchéité, de compatibilité et de test.
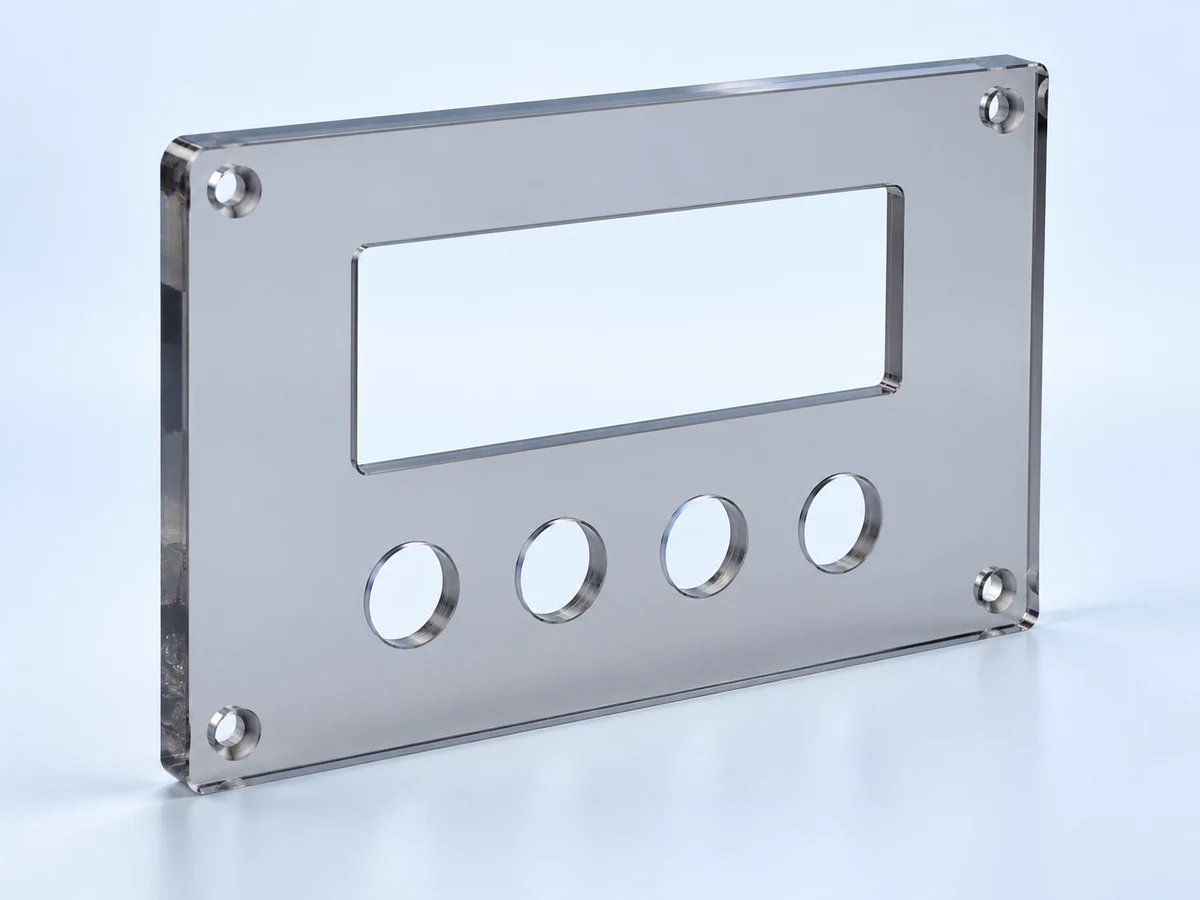
Profils d'instruments routés avec ouvertures d'affichage et contrôles d'accès.
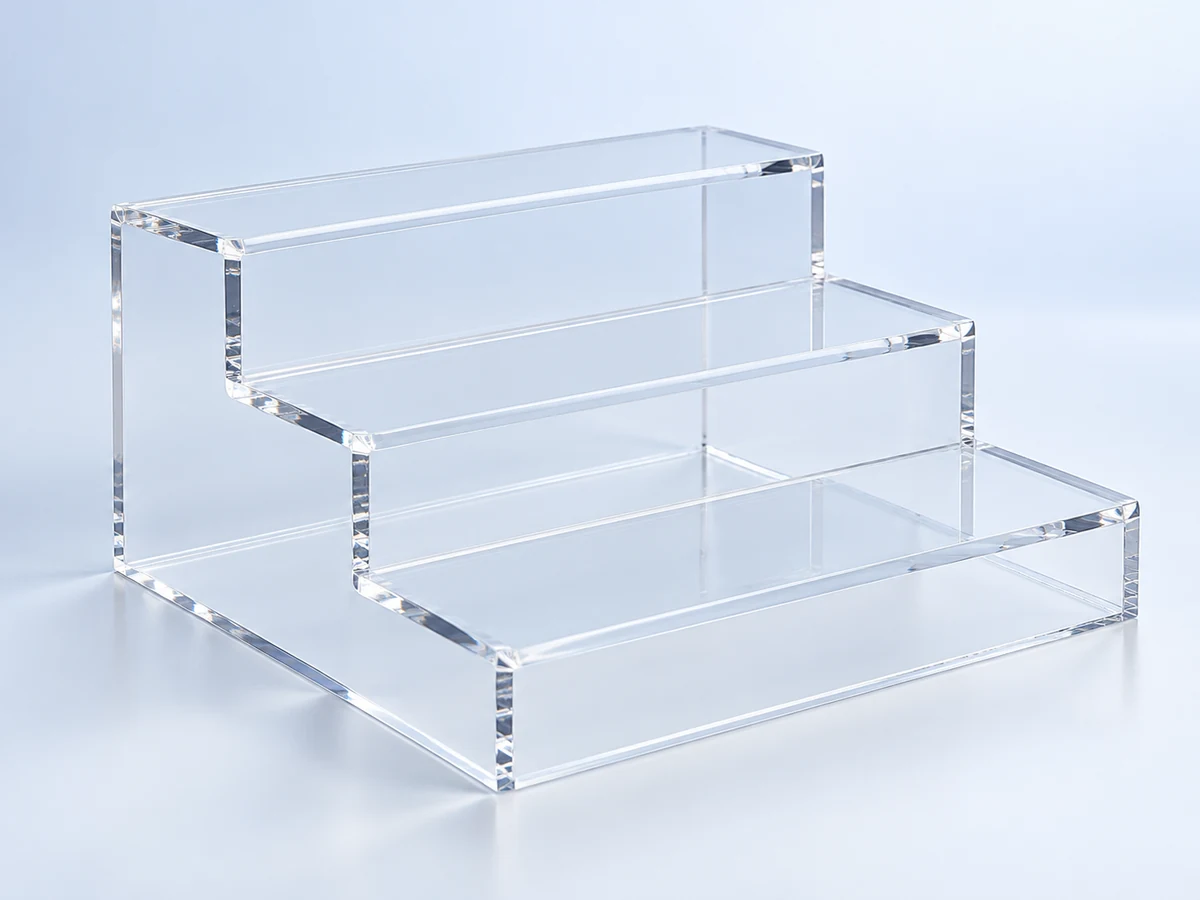
Supports et assemblages visuels clairs avec exigences esthétiques en matière de bords et de faces.
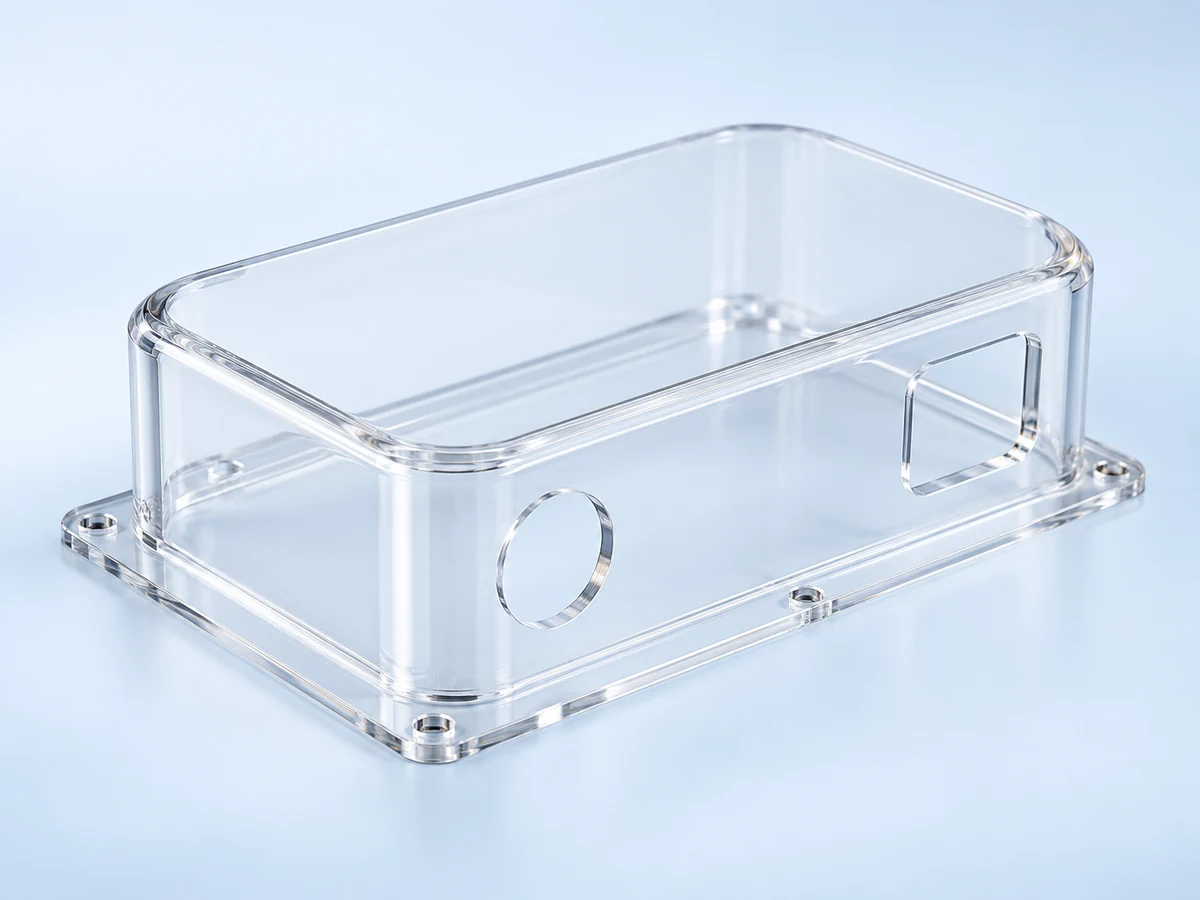
Couvercles d'équipement avec brides de montage et dégagement d'installation.
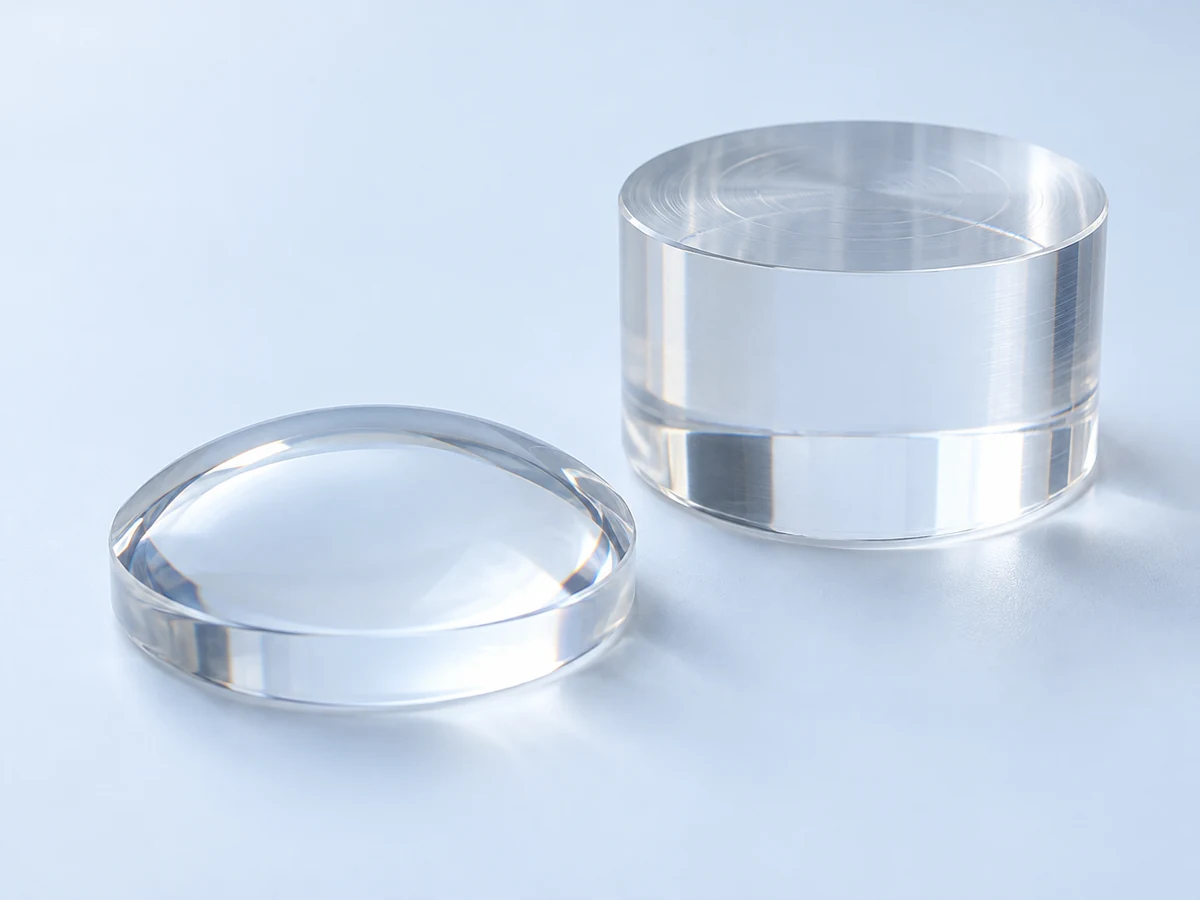
Géométries ou ébauches de lentilles prototypes soumises à un examen de surface, de forme et de faisabilité optique.
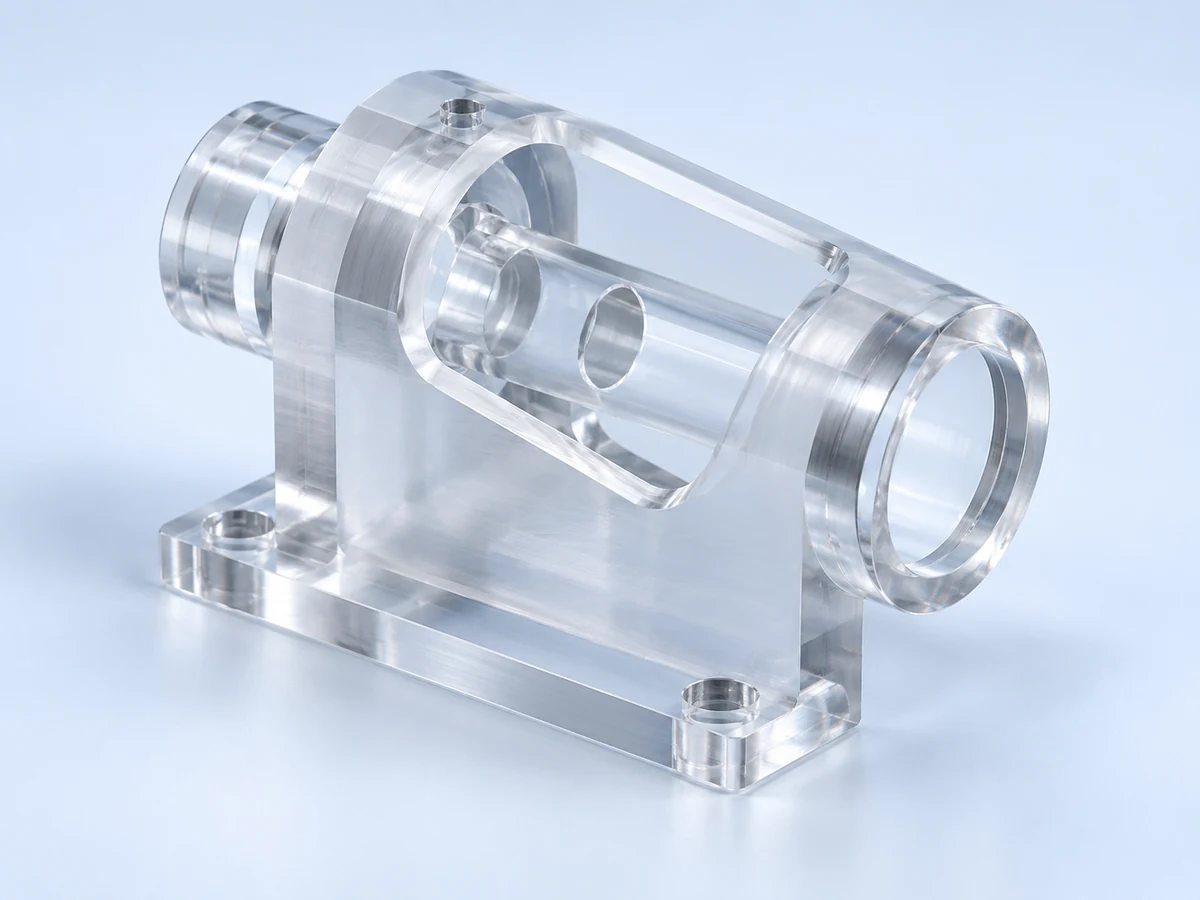
Pièces transparentes pour valider les choix d’ajustement, d’apparence et de fabrication.
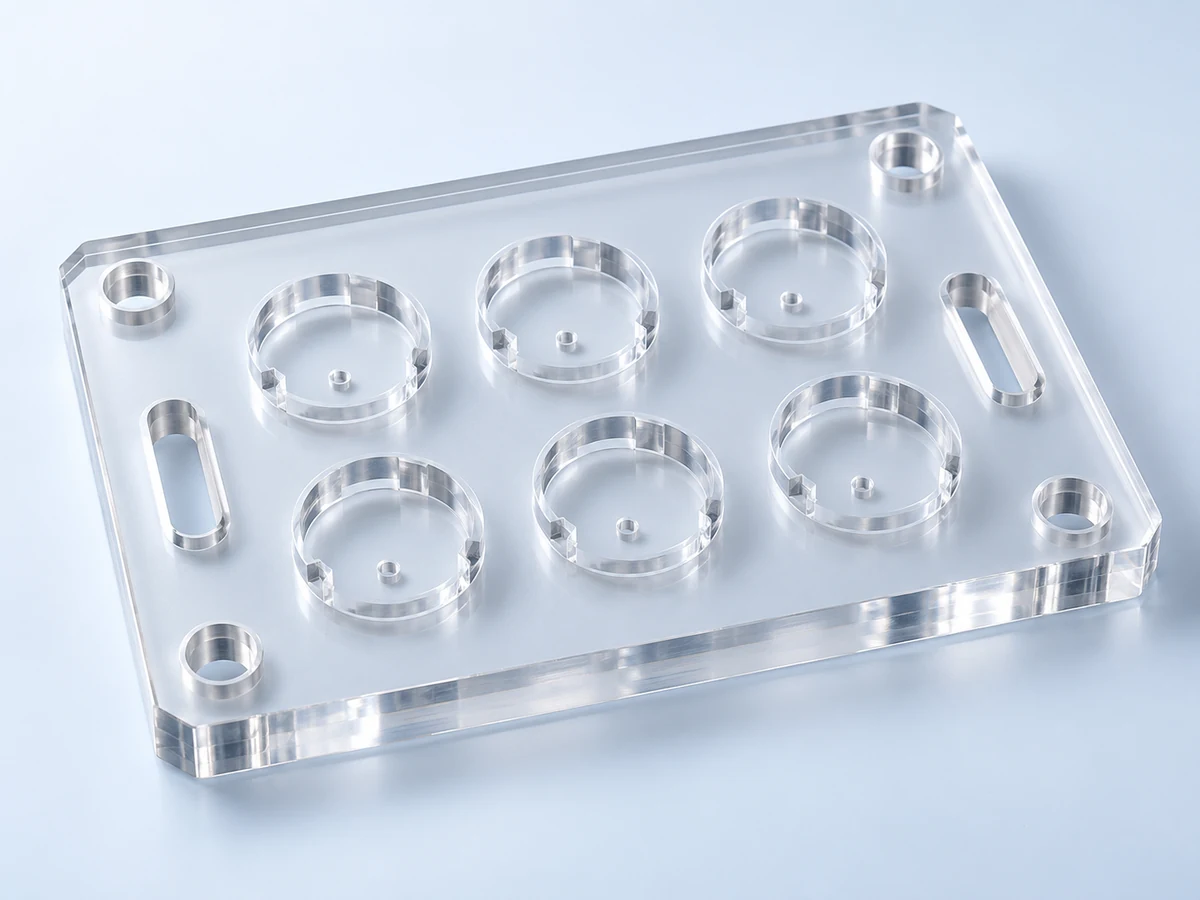
Plaques de localisation et poches pour un accès visuel lors de l'assemblage ou de l'inspection.
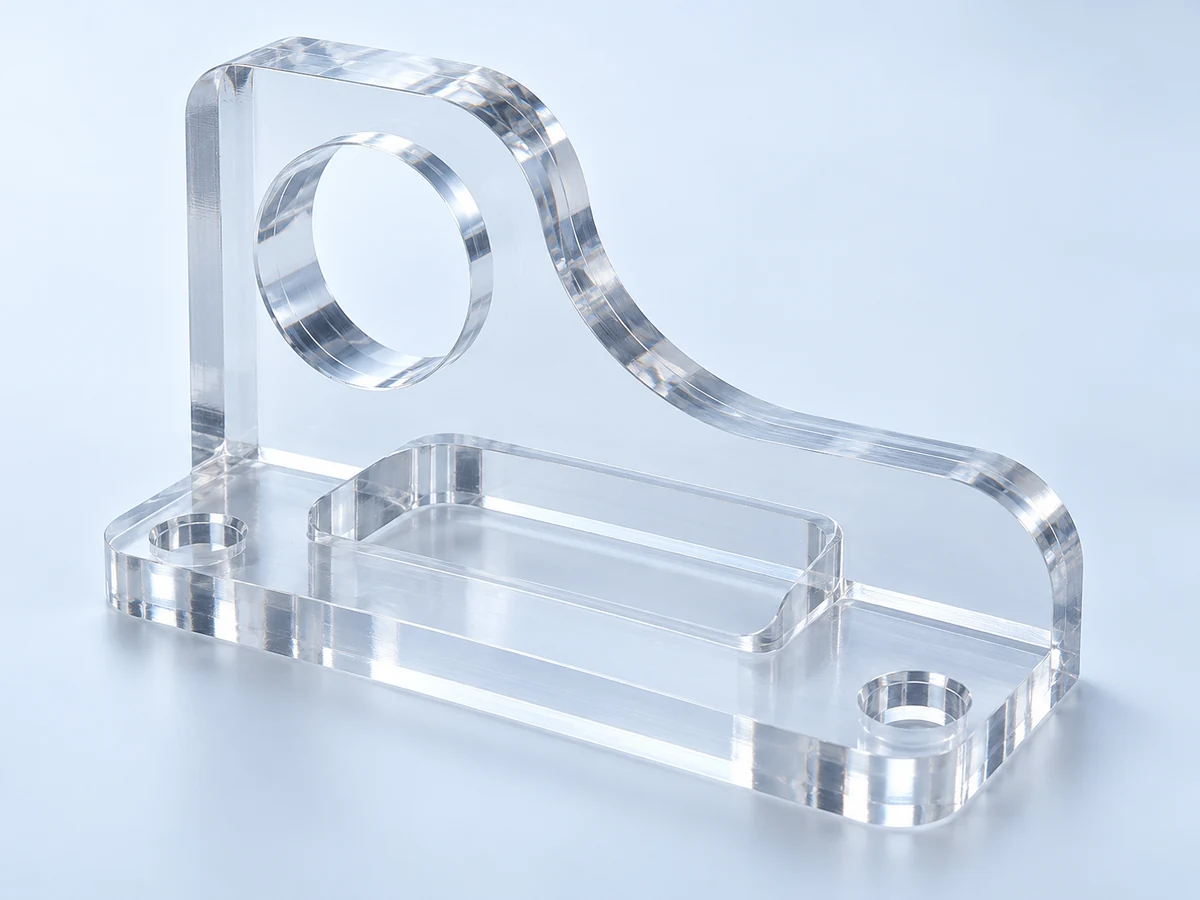
Pièces transparentes basées sur des dessins avec profils, poches et fonctionnalités de montage personnalisés.
Pour les composants transparents, la précision dimensionnelle et la clarté visuelle doivent être contrôlées séparément. Marquez les faces optiques critiques avant de choisir l’usinage, la finition et l’inspection.
Définissez le chemin de la lumière, les surfaces de couplage et le comportement de transmission ou de sortie requis.
Spécifiez la zone de visualisation, la forme de la surface et toute exigence de distorsion ou de brume.
Séparez les zones de visualisation claires des bords de montage et des caractéristiques fonctionnelles.
Définir la visibilité, la compatibilité des fluides, la température, la pression et les interfaces d’étanchéité.
Examinez les passages internes, les sections de murs, les charges des ports et la portée des tests d'étanchéité.
Coordonnez les joints clairs, les ouvertures d’accès et toute performance de confinement requise.
Identifiez les ouvertures d’affichage, les dégagements de montage et l’acceptation de la surface visible.
D'accord sur les références cosmétiques, l'éclairage et l'aspect des bords polis.
Une ébauche usinée transparente n’est pas automatiquement une lentille optique de précision. La forme des lentilles, la qualité de la surface et les performances optiques nécessitent des accords de faisabilité et de test distincts.
Choisissez l'étendue de la finition par fonction de surface. Les améliorations de l'apparence doivent être équilibrées avec les dimensions, les contraintes et l'assemblage ultérieur.
| Terminer | Objectif typique | Revue de projet |
|---|---|---|
| Tel qu'usiné | Caractéristiques fonctionnelles où les marques d'outils visibles sont acceptables. | Définir les exigences en matière de bavures et de bords. |
| Finement usiné | Aspect plus propre sans itinéraire de polissage complet. | Convenez des limites des marques d'outil et d'une surface de référence. |
| Polissage mécanique | Surfaces ou bords cosmétiques sélectionnés. | Confirmez l’accès, la rétention de forme et la disponibilité de la méthode. |
| Polissage du diamant | Bords dégagés sur une géométrie accessible adaptée. | La disponibilité et la géométrie des bords sont confirmées avant devis. |
| Polissage à la flamme | Géométrie et applications compatibles spécifiques uniquement. | Les contraintes thermiques et le collage ultérieur doivent être revus ; pas considérée comme une capacité générale. |
| Finition optique | Performances de transparence ou de chemin de lumière définies. | Spécifiez la méthode d'acceptation optique et validez l'itinéraire. |
Le polissage peut améliorer l’apparence tout en introduisant ou en exposant des contraintes s’il est mal contrôlé. Un bord brillant n’est pas la preuve d’une pièce sans contrainte. Convenez d’un échantillon de finition et envisagez ultérieurement le collage, le nettoyage et l’inspection avant d’approuver une production répétée.
Références techniques : Conseils de ponçage et de polissage du PLEXIGLAS
Planifiez le joint dans le cadre de la conception. Le collage peut révéler des contraintes résiduelles, et une couture transparente a des exigences visuelles ainsi que structurelles.
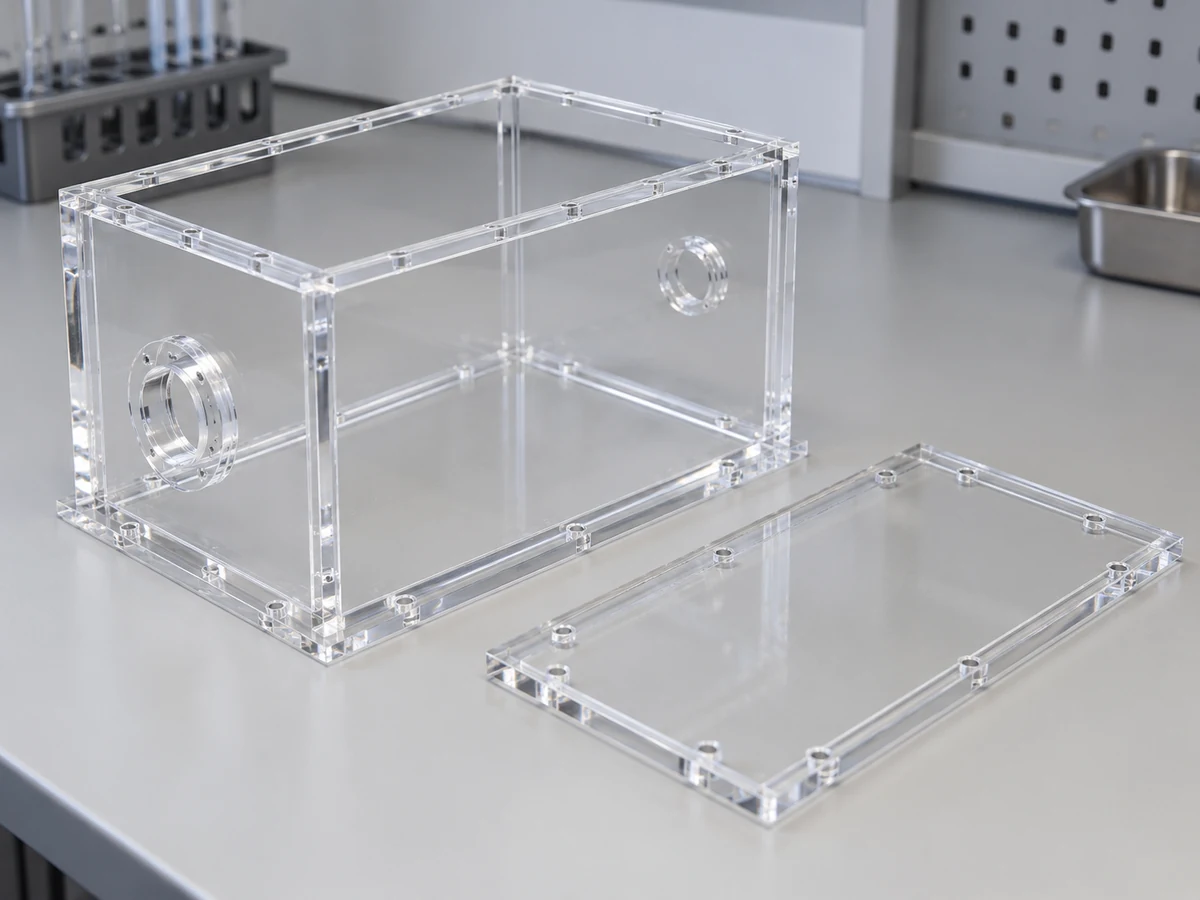
N'utilisez un processus compatible et convenu qu'après avoir examiné les contraintes du stock, l'ajustement et l'exposition prévue.
Spécifiez la compatibilité des adhésifs, les écarts, les conditions de durcissement et les performances de joint requises.
Vérifiez les dégagements des trous, les rondelles, le support et le couple pour éviter les contraintes concentrées.
Évaluez le type d'insert, la méthode de rétention, la distance au bord et la charge introduite dans le PMMA.
Coordonner l’alignement, l’apparence des coutures, l’accès et l’inspection finale de l’assemblage complet.
Les boîtes, les chambres de laboratoire, les boîtiers transparents, les collecteurs et les couvercles peuvent utiliser différentes stratégies d'assemblage. Un assemblage collé ou vissé n’est pas automatiquement étanche ni résistant à la pression ; préciser les conditions d'essai et de fonctionnement requises. La disponibilité d'un procédé de collage particulier est confirmée dans le devis.
Références techniques : Conseils de collage du PLEXIGLAS
L'inspection doit couvrir la fonction dimensionnelle et la qualité visible qui rendent le PMMA utile. La portée et les enregistrements sont adaptés à vos besoins.
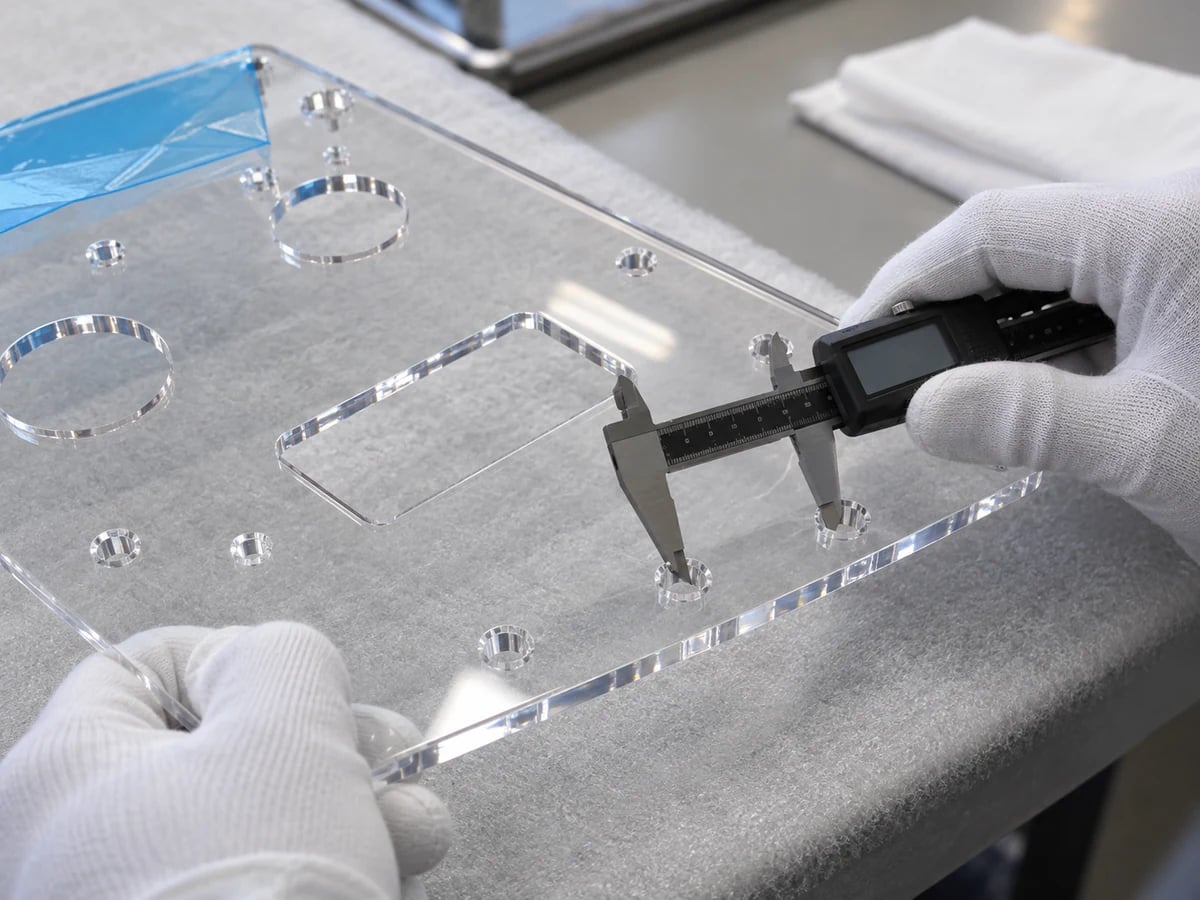
Les contrôles visuels peuvent inclure des rayures, du voile, des fissures, des éclats, des bulles au niveau des joints, des marques de polissage et la clarté des bords. Convenez des conditions de visualisation et des échantillons d’acceptation. Pour les performances optiques, définissez le test plutôt que de vous fier à une photographie. L’inspection de l’expédition doit également confirmer que l’emballage protecteur empêchera les dommages par contact.
Choisissez l’acrylique lorsque la clarté, l’apparence polie et la dureté de la surface non revêtue déterminent la décision. Envisagez le PC lorsque la résistance aux chocs et la ténacité sont plus importantes, sous réserve de l'examen de la qualité et de l'application.
| Facteur | Acrylique / PMMA | Polycarbonate |
|---|---|---|
| Clarté optique | Fréquemment sélectionné pour ses composants visuels et lumineux clairs. | Notes claires disponibles ; vérifier les exigences optiques pour le stock et la finition. |
| Dureté superficielle | Généralement plus dur que le PC non revêtu classique. | Les revêtements et le choix des qualités peuvent modifier considérablement le comportement de la surface. |
| Résistance aux rayures | Résistance utile de la surface non revêtue, mais les rayures nécessitent toujours une protection. | Le PC non revêtu peut se rayer plus facilement ; évaluer les options enduites si nécessaire. |
| Résistance aux chocs | Examinez attentivement les impacts ; Le PMMA est généralement plus fragile. | Souvent préféré pour les composants résistants et les applications de protection. |
| Fragilité | Les bords, les encoches et les charges de montage nécessitent des précautions. | Généralement plus apte à tolérer les impacts et les déformations concentrées. |
| Polissage | Les faces et les bords accessibles peuvent être finis pour plus d'apparence. | Un itinéraire de finition différent peut être nécessaire ; valider le résultat. |
| Guides de lumière / écrans | Souvent un point de départ utile pour les pièces visibles et éclairées. | Utile lorsque les exigences optiques doivent être équilibrées avec la robustesse. |
| Gardes de sécurité | L'adéquation dépend du risque de la machine et de la vérification spécifiée. | Une option fréquente de matériel de garde ; la sauvegarde complète doit encore être validée. |
| Aspect cosmétique | Couramment sélectionné pour les assemblages brillants, transparents et à bords polis. | Utile là où l’esthétique et la résistance mécanique doivent être combinées. |
Références techniques : Guide de comparaison des surfaces PLEXIGLAS
Explorez l'usinage et la fabrication du polycarbonate →Les exigences d’application déterminent la sélection des qualités, la finition et la documentation. La famille de matériaux n’établit pas d’adéquation à un usage réglementé.
Couvercles transparents, chambres d'observation et pièces fluidiques avec exigences de nettoyage et de documentation.
Blocs optiques, fenêtres et boîtiers transparents avec visualisation définie ou acceptation du trajet lumineux.
Vitrines et boîtiers transparents avec montage et revue d'environnement.
Fenêtres d'inspection et couvercles de capteurs avec charges d'installation et exigences en matière de zone de visualisation.
Guides de lumière et composants optiques définis par le test d'éclairage et de performance prévu.
Couvercles et fenêtres de visualisation sélectionnés en fonction de la température, des nettoyants et des conditions de support.
Collecteurs et pièces d'observation du débit avec compatibilité chimique et tests de fuite ou de pression convenus.
Prototypes transparents pour l’ajustement, l’apparence, l’assemblage et la validation de l’application.
Utilisez les premières pièces pour établir la référence visuelle et le comportement de l'assemblage ainsi que les dimensions.
Validez l’apparence, la transparence, les dimensions, l’assemblage et tout test de transmission lumineuse ou d’application requis.
Découvrez ce service →Approuver le stock, la méthode de finition et la portée d'inspection des instruments, des couvercles et des composants transparents spécialisés.
Contrôlez les modifications de qualité, de révision, d’usinage et de finition, avec des références visuelles cohérentes et un emballage protégé.
Pour les pièces en acrylique, la précision dimensionnelle seule ne suffit pas. La clarté, la contrainte, les bords et la manipulation doivent être pris en compte tout au long du processus de fabrication.
Passez en revue les caractéristiques fragiles, le support et l’accès aux couteaux avant de convenir de l’itinéraire.
Choisissez le stock en fonction de la géométrie, de la finition et de l'assemblage ultérieur.
Adaptez le processus aux poches, aux profils et aux caractéristiques de rotation.
Identifiez tôt les zones de visualisation et les critères d’acceptation.
Confirmer la méthode, la faisabilité et la référence de finition par projet.
Reliez les charges de géométrie, de serrage, de finition, de nettoyage et d’assemblage.
Utilisez les premiers articles approuvés et les révisions contrôlées pour les commandes répétées.
Convenez des contrôles de mesure et d’apparence qui reflètent les exigences du client.
La disponibilité spécifique des stocks, la capacité optique, la documentation, les tests et les engagements de livraison sont confirmés dans le devis. Les concepts illustrés n'établissent pas de projets clients antérieurs ni de résultats de production TOPS mesurés.
La séquence relie le dessin à l'acceptation de la surface et à un composant fini protégé. Les points d'approbation et les opérations conditionnelles sont convenus pour la pièce réelle.
Réponses directes aux stocks de PMMA, à l'usinage, au polissage, au faïençage et à la sélection de pièces transparentes.
Oui. L'acrylique est le nom commun du polyméthacrylate de méthyle (PMMA). Les qualités exactes, les couleurs, les revêtements et les itinéraires de stockage peuvent toujours avoir des propriétés différentes.
Il s’agit de différentes filières de fabrication de stocks. L'acrylique coulé est souvent préféré pour l'usinage de précision complexe ; la feuille extrudée peut convenir à des profils plus simples. Confirmez les exigences réelles en matière de qualité, d'épaisseur et de contrainte.
L'acrylique peut être usiné avec succès, mais la fragilité, la chaleur et la protection de la surface nécessitent des précautions. L'outillage, le support et l'évacuation des copeaux doivent être adaptés à la pièce.
Oui. Le fraisage produit des poches, des profils et des détails multifaces ; le tournage convient aux éléments circulaires et aux ébauches cylindriques. Les exigences géométriques et optiques déterminent l'itinéraire.
Réduisez les risques de fissures en examinant le stock, le support, la chaleur, les rayons des coins, la qualité des trous et les charges d'assemblage. Aucun processus ne peut garantir l’absence de fissures sans tenir compte de la conception et de l’exposition réelles.
Les surfaces et bords appropriés peuvent être finis pour une meilleure clarté. L'accès, la géométrie, les contraintes et le test optique requis déterminent la faisabilité ; tous les visages n’ont pas besoin d’être polis.
Les contraintes résiduelles peuvent interagir avec des charges ou des produits chimiques et nettoyants incompatibles, provoquant de fines fissures. Passez en revue la séquence complète d’usinage, de finition, de collage et de nettoyage.
L'acrylique est souvent choisi pour sa clarté et son aspect poli ; Le PC est souvent choisi pour sa robustesse et sa résistance aux chocs. Sélectionnez la qualité exacte pour la fonction et l'environnement.
La faisabilité de la tolérance dépend de la géométrie, de la taille, du brut, de la contrainte, de la température et de la finition. Envoyez le dessin pour une évaluation spécifique aux caractéristiques plutôt que de supposer une valeur universelle.
Oui, lorsque le PMMA convient à la fonction prévue. Utilisez des prototypes pour valider l’ajustement, l’apparence, l’assemblage et toute exigence optique ou environnementale avant la production.
VOTRE DESSIN. VOS BESOINS EN SURFACE.
Téléchargez votre modèle ou dessin CAO et spécifiez la qualité, la quantité, les tolérances critiques, les exigences optiques ou cosmétiques, la finition des bords, les exigences de liaison et l'application. Notre équipe examinera la stratégie d’usinage, de finition et de fabrication avant le devis.
Dites-nous si un matériau moulé ou extrudé est requis et indiquez la température de fonctionnement et le nettoyage ou l'exposition aux produits chimiques. L'entreprise, le nom, l'e-mail et le téléphone sont requis. Tous les détails du projet et les deux téléchargements de dessins sont facultatifs.
info@tops-precision.comTéléchargements de dessins CAO et 2D : maximum combiné 10 Mo. Les fichiers plus volumineux peuvent être partagés par e-mail. Acceptez le traitement des fichiers confidentiels avant d’envoyer des dessins sensibles.