Превосходная оптическая четкость
Прозрачные сорта полезны для просмотра и пропускания света. Определите фактическое оптическое испытание, если деталь должна не только выглядеть прозрачной.

ЧЕТКОСТЬ НАЧИНАЕТСЯ С ЧЕРТЕЖА.
TOPS Plastics производит индивидуальные компоненты из акрила и PMMA на основе ваших файлов САПР и инженерных чертежей. Мы проверяем окна, световоды, крышки, корпуса, коллекторы и прецизионные прозрачные детали на предмет их размеров, внешнего вида и предполагаемого использования.
Фрезерование, фрезерование, токарная обработка, сверление и резка с ЧПУ поддерживают основной маршрут процесса. Полировка, склеивание и сборка подтверждаются для выбранной заготовки и геометрии.
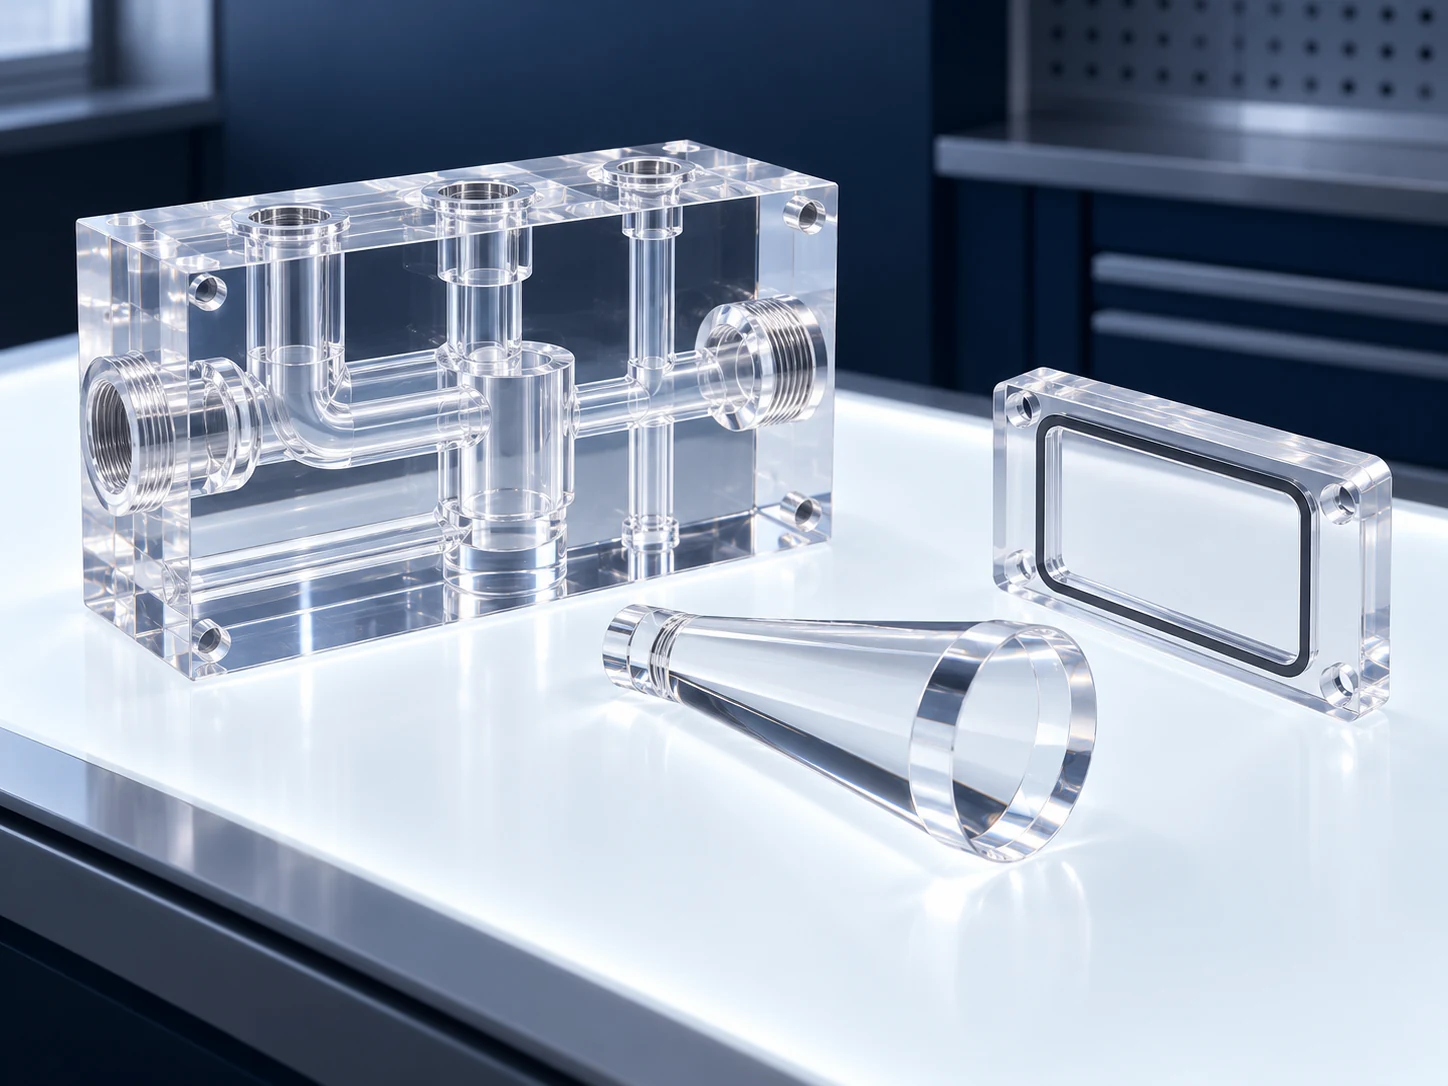
Ваш чертеж, оптические требования и выбор материала определяют предложение. Детали процесса и критерии приемки согласовываются для каждого компонента.
| Возможность | Обзор проекта TOPS Plastics |
|---|---|
| Материал | Акрил/полиметилметакрилат (PMMA), с точным обозначением поставщика. |
| Процессы | Фрезерование, фрезерование, токарная обработка, сверление и резка с ЧПУ, выбранная по геометрии. |
| Вторичные процессы | Полировка, склеивание и сборка, где это необходимо; Метод и доступность подтверждены перед предложением. |
| Типы материалов | Литой или экструдированный PMMA в подходящей форме листа, пластины, стержня или заготовки. |
| Типовые детали | Окна, крышки, световоды, коллекторы, корпуса и прозрачные приспособления. |
| Производство | Прототипные, мелкосерийные и повторные заказы с определенным планом проверки. |
| Файлы | STEP/STP, IGES, X_T, DWG, DXF и PDF, включая единицы измерения и доработку чертежей. |
| Инспекция | Проверка размеров плюс согласованная визуальная, косметическая и оптическая приемка. |
Акрил — это общее название PMMA, или полиметилметакрилата: жесткого термопластика, широко используемого для изготовления прозрачных деталей, чистого внешнего вида и полезного светопропускания.
Из PMMA можно изготавливать прозрачные окна, корпуса, световоды, коллекторы, оптические приспособления и компоненты дисплеев. Подходящие марки обеспечивают устойчивость к атмосферным воздействиям и меньший вес, чем стекло, при эквивалентном объеме.
Прозрачность — это не то же самое, что оптическая характеристика. Сорт, толщина, обработка, отделка и геометрия обзора – все это влияет на результат. По сравнению с типичным поликарбонатом без покрытия, акрил обычно имеет более твердую поверхность, но более хрупкий; концентрированные нагрузки и несовместимые химические вещества требуют особого внимания.
Технические ссылки: Семейство акриловых материалов Plaskolite OPTIX
PMMA — практичный выбор, когда видимая поверхность является частью функции компонента. Выбирайте его с учетом требований к нагрузке и окружающей среде.
Прозрачные сорта полезны для просмотра и пропускания света. Определите фактическое оптическое испытание, если деталь должна не только выглядеть прозрачной.
Обычно тверже, чем PC без покрытия. Защитное обращение по-прежнему необходимо; покрытия и марки могут изменить сравнение.
Рассмотрите возможность использования акрила в качестве более легкого прозрачного компонента, учитывая при этом толщину, поддержку и прогиб.
Пригодность для использования вне помещений зависит от поставляемого класса, воздействия и ожидаемого срока службы.
Соответствующая отделка может улучшить видимость граней и кромок. Согласовать косметический эталон и условия приемки.
Фрезерование, фрезерование, токарная обработка и сверление позволяют создавать индивидуальные детали, контролируя оснастку, нагрев, поддержку и удаление стружки.
Технические ссылки: Рекомендации по твердости поверхности PLEXIGLAS
Литой акрил часто является полезной отправной точкой для создания сложных полированных прецизионных деталей. Экструдированный лист подходит для более простых профилей и недорогих панелей. Подтвердите фактический сорт и свойства заготовки.
| Фактор | Литой акрил | Экструдированный акрил |
|---|---|---|
| обрабатываемость на станке с ЧПУ | Часто предпочтительнее для сложных карманов и точных функций. | Практичен для многих профилированных профилей; резка и контроль нагрева требуют пересмотра. |
| Внутреннее напряжение | История акций по-прежнему имеет значение; литье не гарантирует получение заготовки без напряжений. | История экструзии может создавать напряжения, которые требуют оценки. |
| Оптическая обработка | Распространенный выбор для требовательных к чистоте обработанных деталей. | Качество готовой продукции зависит от заготовки, геометрии и выбранного процесса. |
| Полировка | Просмотрите грани и кромки, которые необходимо обработать, и последующую сборку. | Просмотрите реакцию полировки и сохраните стресс для поставляемого запаса. |
| Комплексная обработка | Часто предпочтительный путь для значительного удаления материала. | Рассмотрите более простой профиль или уточните последовательность обработки. |
| Склеивание | Совместная подготовка, физическая форма и управление стрессом остаются важными. | Также необходимы совместимая конструкция суставов и управление стрессом. |
| Стоимость | Может стоить дороже; проверьте фактический размер, сорт и урожайность. | Может оказаться более экономичным для стандартных листовых профилей. |
| Типичное использование | Прецизионные блоки, косметические детали и сложные прозрачные компоненты. | Плоские панели и листовые компоненты меньшей сложности. |
Прежде чем утвердить чертеж, выберите маршрут запаса. Включите в обзор изменения толщины, припуски на чистовую обработку и наличие марок. Ни один из способов нанесения материала не исключает необходимости оценки напряжения перед отделкой или склеиванием.
Технические ссылки: Руководство по изготовлению ячеистой модели OPTIX · Руководство по изготовлению экструдированных изделий OPTIX
Обсудите литой или экструдированный акрил для вашего рисунка →Используйте эти семейства, чтобы описать ваши требования. Наличие, наличие на складе и сопроводительные документы подтверждаются перед заказом; Предполагается, что специальные сорта не будут храниться на складе.
Часто используется для прецизионных прозрачных деталей, полированных блоков и сложной механической обработки.
После проверки требований к нагрузкам и толщине рассмотрите возможность использования более простых листовых профилей, панелей и смотровых крышек.
Укажите цвет, передачу, внешний вид и должна ли деталь оставаться прозрачной.
Подтвердите воздействие на открытом воздухе, ожидаемый срок службы и соответствующую документацию.
Определите длину волны, пропускание, дымку, состояние поверхности и искажения, где это необходимо.
Антистатические, ударопрочные или другие составы рассматриваются только в том случае, если можно найти подходящую обрабатываемую заготовку.
Марка смолы или листа не является автоматически оптической, медицинской или электрической квалификацией готового компонента. Укажите точный сорт товара и требуемую прослеживаемость.
Планируйте обработку и чистовую обработку вместе. Доступ к грани или кромке влияет как на контроль размеров, так и на внешний вид.
Карманы, блоки, корпуса, коллекторы и приспособления с определенными базами и зонами просмотра.
Изучите эту услугу →Профили, панели, крышки, окна и плоские детали витрин поддерживаются во время резки.
Изучите эту услугу →Кольца, гильзы, круглые окна, проставки и цилиндрические оптические заготовки.
Изучите эту услугу →Монтажные и сборочные отверстия требуют соответствующего краевого расстояния, поддержки и контролируемого выламывания.
Подготовьте листовые профили и заготовки с практическими припусками для последующей механической обработки и чистовой обработки.
Сначала согласуйте необходимый внешний вид. Конкретный метод отделки и возможности подтверждены для данной геометрии.
Прозрачные коробки, камеры и многосекционные корпуса нуждаются в проверке соединений, клеев и напряжений.
Изучите эту услугу →Механический, алмазный, газовый и другие методы отделки не взаимозаменяемы. Мы не указываем непроверенные возможности полировки паром и не обещаем конкретный оптический результат без согласованного процесса и метода проверки.
Акрил хрупок и чувствителен к концентрациям напряжений. Плохая обработка, нагрев или поддержка могут привести к сколам по краям, испачканию поверхностей, побелению или замедленному растрескиванию.
Поддерживайте разрез и избегайте использования тонких элементов; PMMA обычно хуже переносит воздействие, чем PC.
Чрезмерное локальное тепло может размягчить материал и повредить кромку или отделку поверхности.
Грубые отверстия и острые углы могут концентрировать напряжение; просмотрите радиусы и пути нагрузки.
Механическая обработка, ограниченная геометрия и сборка могут вызвать напряжение, которое станет важным позже.
На прозрачных деталях видны царапины и следы инструментов, поэтому очищайте контактные поверхности и посторонние предметы.
Выделите на рисунке оптические, косметические и функциональные поверхности. Для каждого необходим свой собственный подход к производству и приемке.
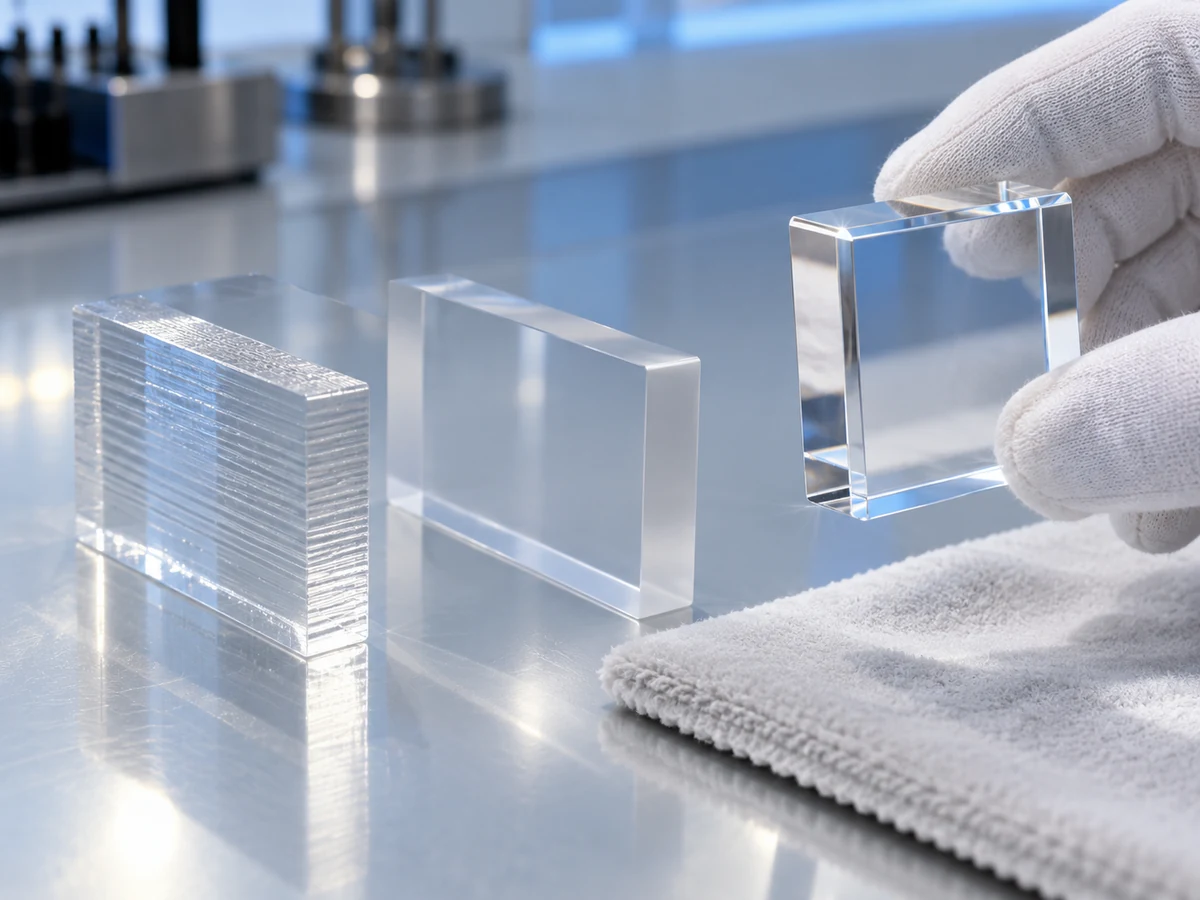
Укажите путь света, длину волны или способ просмотра, а также любой метод пропускания, дымки или искажений.
Определите расстояние просмотра, освещение, приемлемые оценки и эталонный образец или письменные критерии.
Отдавайте приоритет размерам, посадкам и базовым точкам, где видимые следы инструмента не ухудшают функциональность.
Определите края, которые должны оставаться видимыми и как обработка кромок может повлиять на размеры.
Не каждое акриловое лицо нуждается в оптической полировке. Ограничение отделки важными поверхностями может снизить ненужные затраты и затраты на обработку. Гладкая на вид деталь все равно нуждается в согласованном оптическом тесте, если она служит световодом, окном или линзой.
Обсудите ваши оптические требования →Осуществимость зависит от размера, геометрии, типа заготовки, напряжения, температуры, толщины стенки, крепления и последующей оптической обработки. Отправьте чертеж на рассмотрение конкретной функции.
| Особенность | Основное соображение |
|---|---|
| Прецизионное отверстие | Толщина стенки, хрупкие края, посадка и метод измерения. |
| Большая прозрачная панель. | Термическое перемещение, плоскостность, припуски на опору и монтаж. |
| Тонкая стена | Зажим, вибрация, прогиб и сколы после освобождения. |
| Глубокий карман | Доступ к инструменту, нагрев, эвакуация стружки и балансировка стенок. |
| Просверленное отверстие | Поддержка выхода, прорыв края и расстояние от соседних краев. |
| Оптическое лицо | Требования к размерам отдельно от оптической и косметической отделки. |
| Склеенная сборка | Посадка соединения, клеевой зазор, выравнивание и перемещение во время сборки. |
| Резьба | Зацепление, расстояние до края, нагрузка затяжки и вставки, где это необходимо. |
Crazing — это сеть мелких трещин, которые могут образоваться при взаимодействии стресса с окружающей средой. Удаление материала, сборочные нагрузки и несовместимые чистящие средства следует рассматривать вместе.
Ограничьте местный перегрев и обратите внимание на признаки размягчения или повреждения поверхностей.
Избегайте концентрированного давления или удерживания детали в принудительной форме, которая меняется при отпускании.
Используйте практические радиусы и проверяйте напряжение на нагруженных переходах.
Проверьте чистящие средства, клеи, герметики и продолжительность воздействия согласно рекомендациям поставщика.
Снимите заусенцы и осмотрите края отверстий; сколы и неровные переходы могут привести к появлению трещин.
Трещина может появиться после механической обработки или во время склеивания, установки или очистки. Обзор первого изделия должен включать предполагаемую сборку и условия эксплуатации, а не только проверку размеров ненагруженной детали. Используйте процедуры очистки, одобренные поставщиком, а не предполагайте, что знакомый растворитель совместим.
Технические ссылки: OPTIX: изготовление экструдированных изделий и управление напряжением
Отжиг можно рассмотреть, когда значительная механическая обработка или последующая чистовая обработка, склеивание или экспозиция делают остаточное напряжение важным. Это запланированная операция, специфичная для конкретной марки, а не фиксированный шаг для каждой детали.
Заказ может измениться в зависимости от экструдированного материала, специальных марок, склеенных сборок или другого маршрута отделки. Перед производством согласуйте процедуры, требования к поддержке, охлаждению и повторной проверке. Никакая универсальная температура или время выдержки не публикуются в качестве характеристик процесса TOPS.
Технические ссылки: Руководство по обработке и отжигу из плексигласа
Полезный чертеж объясняет, что должно оставаться ясным, что должно соответствовать и как компонент будет собираться и очищаться.
Рассмотрите возможность изготовления литых заготовок для сложных полированных или склеенных компонентов при условии фактического качества и наличия заготовок.
Учитывайте практические радиусы и проверяйте выемки возле нагруженных или тонких сечений.
Оставьте в монтажных отверстиях место для поддержки и затягивания нагрузок; проверьте расстояние до края для фактического размера и нагрузки.
Просмотрите неподдерживаемые пролеты, вибрацию и риск сколов или переломов.
Определите зоны обзора и функциональные базы самостоятельно, избегая ненужной доработки.
Определите кромки в состоянии механической обработки, чистовой обработки, косметической полировки или оптической обработки, а также критерии приемки.
Прежде чем исправлять конструкцию детали, спланируйте геометрию соединения, выравнивание, клеевые зазоры и управление напряжением.
Агент подачи, концентрация, частота и температура, чтобы можно было оценить совместимость.
Каждое изображение иллюстрирует различную концепцию компонента. Окончательные размеры, класс и приемка контролируются утвержденным вами чертежом, а не этими изображениями.
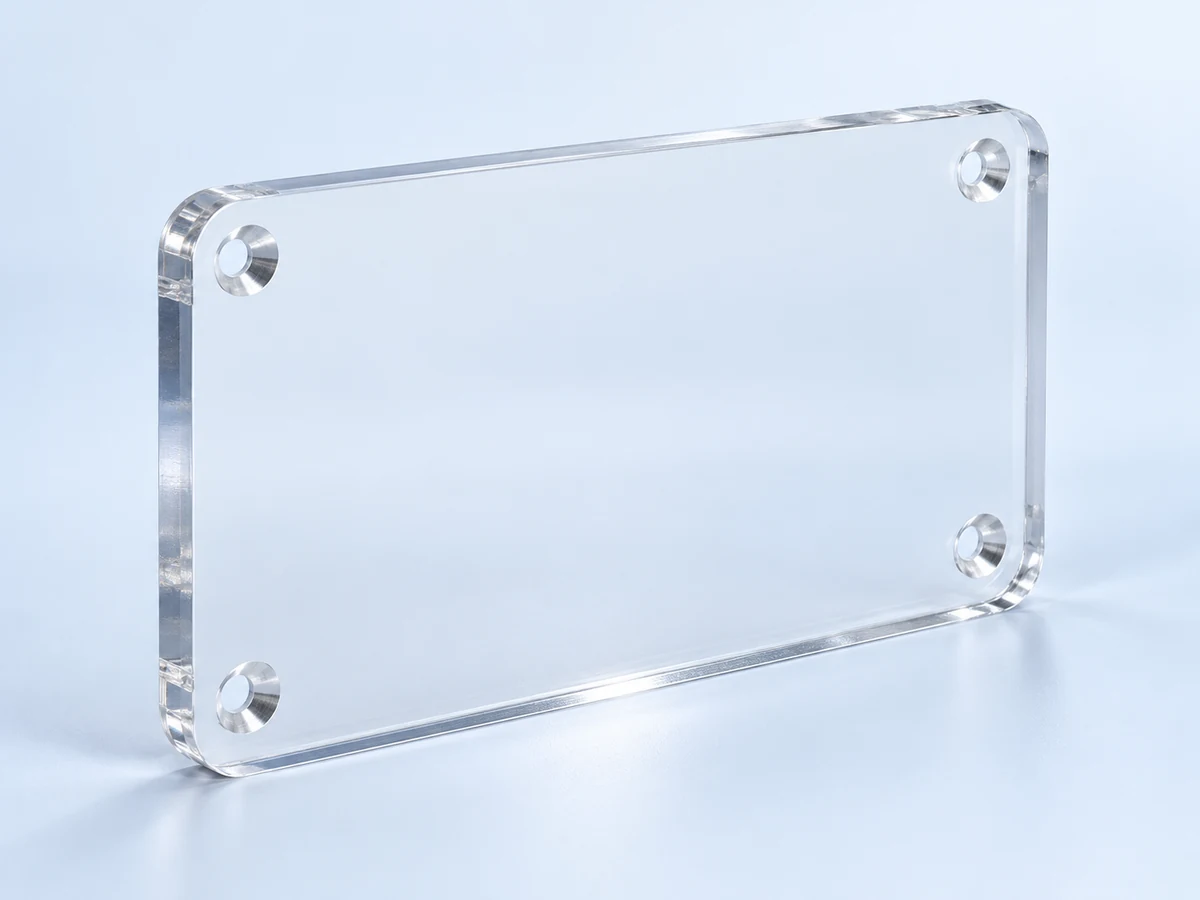
Прозрачные смотровые панели с монтажными отверстиями, определенной плоскостностью и защищенными поверхностями.
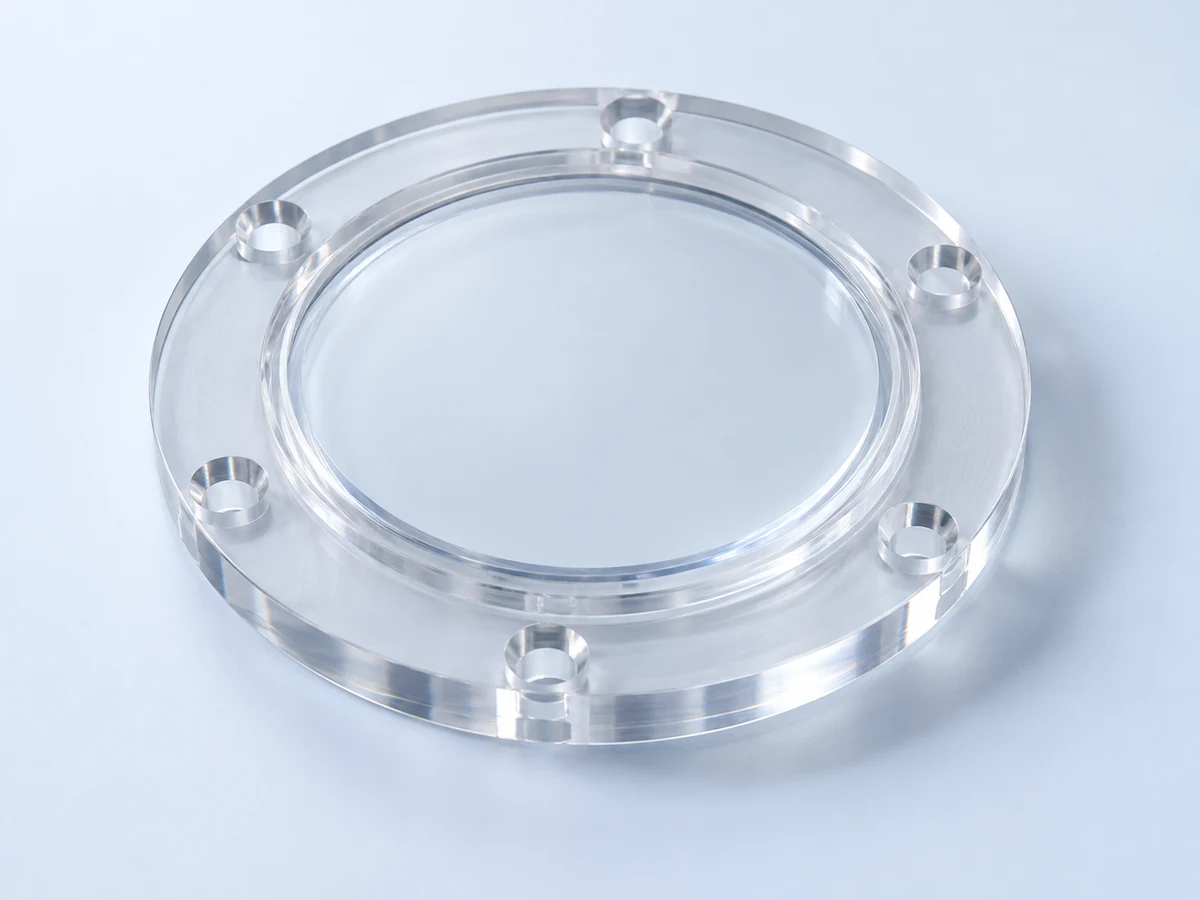
Смотровые окна круглой или фигурной формы с учетом требований к размеру и зоне обзора.
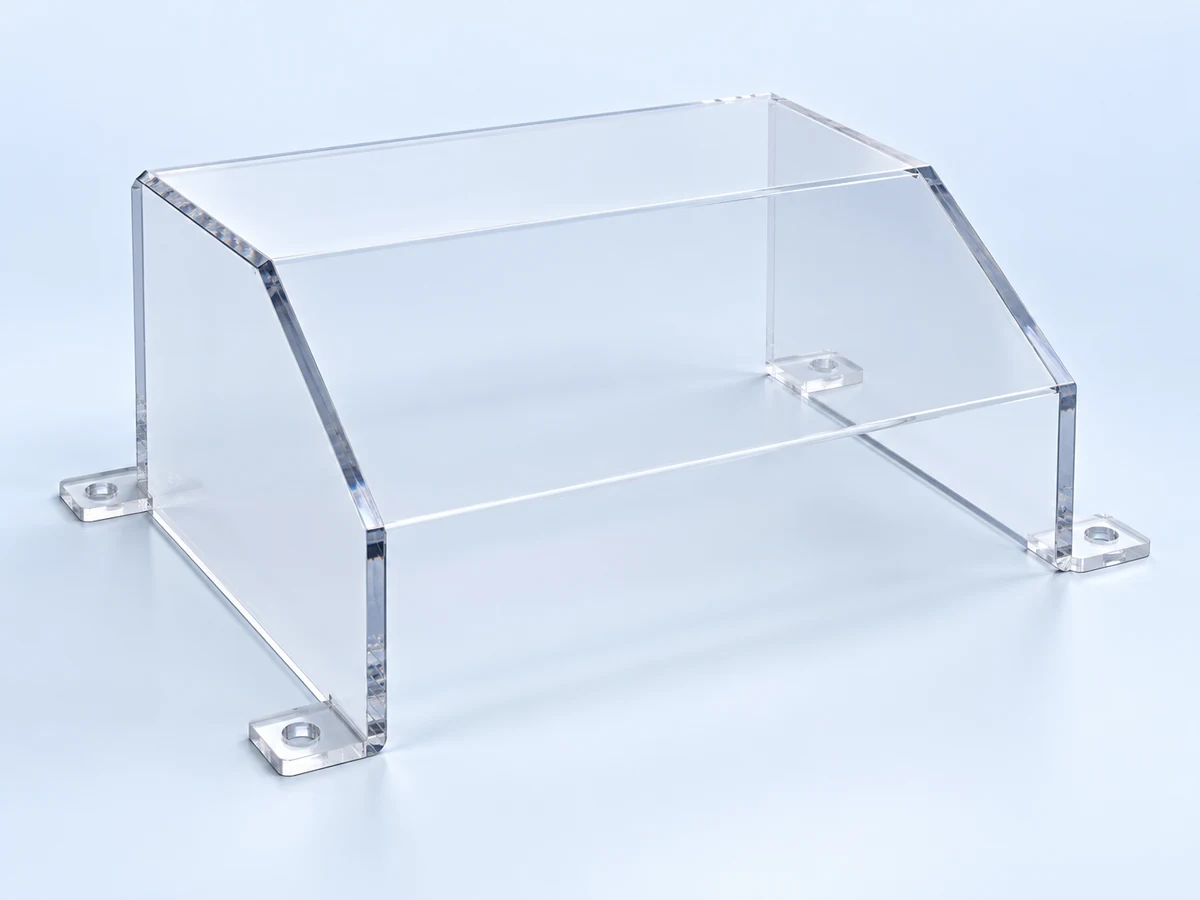
Профилированные крышки с деталями крепления, зазорами и заданным внешним видом кромок.
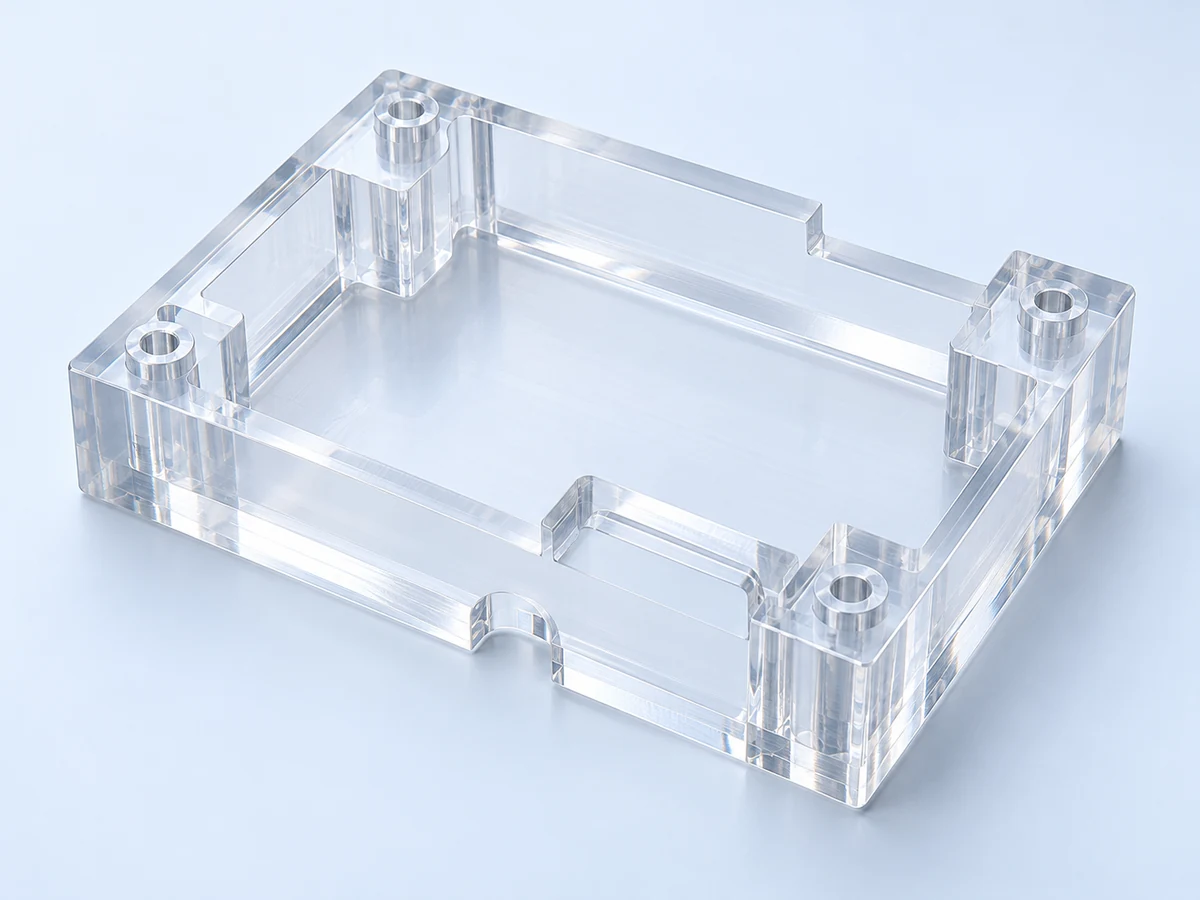
Карманы и интерфейсы в сочетании с защищенными прозрачными сторонами.
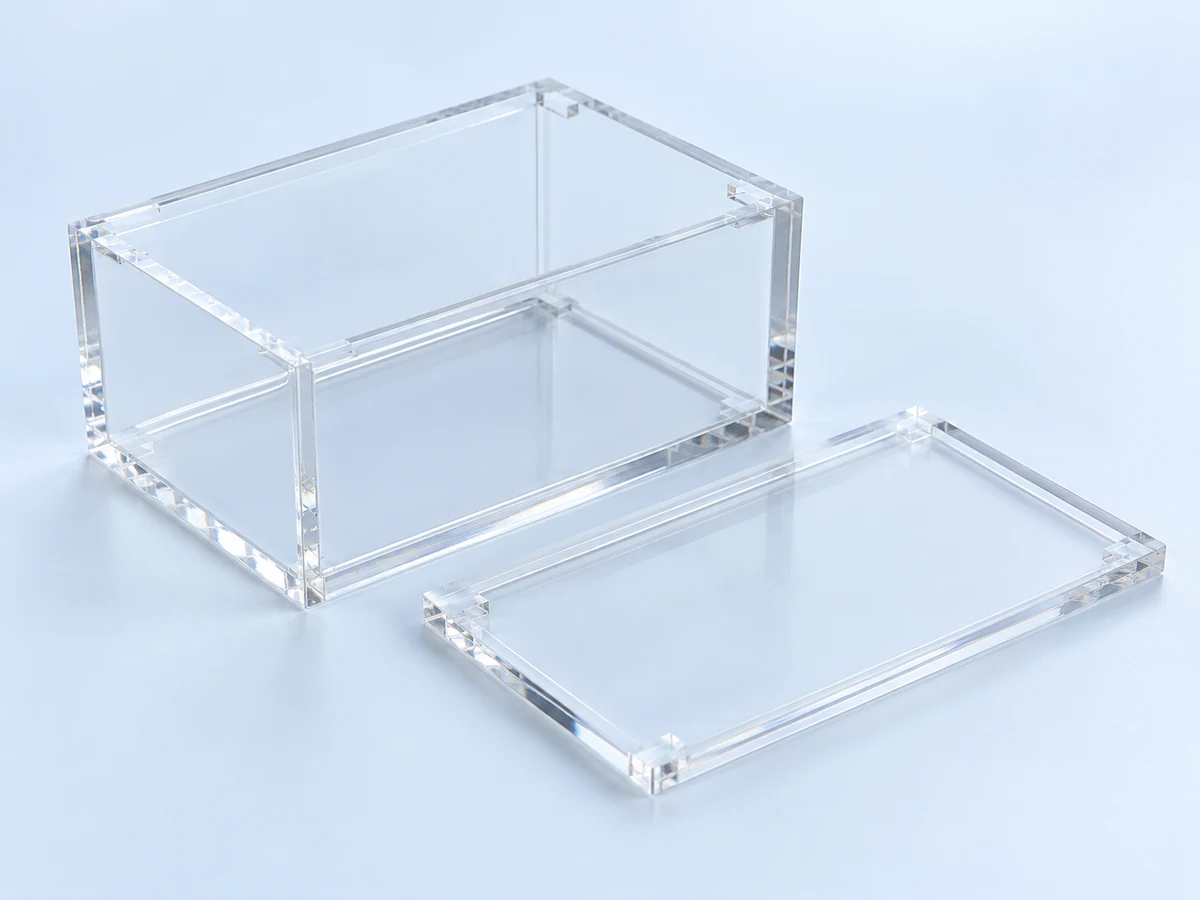
Корпуса и крышки, состоящие из нескольких частей, с возможностью выравнивания соединений и проверки сборки.
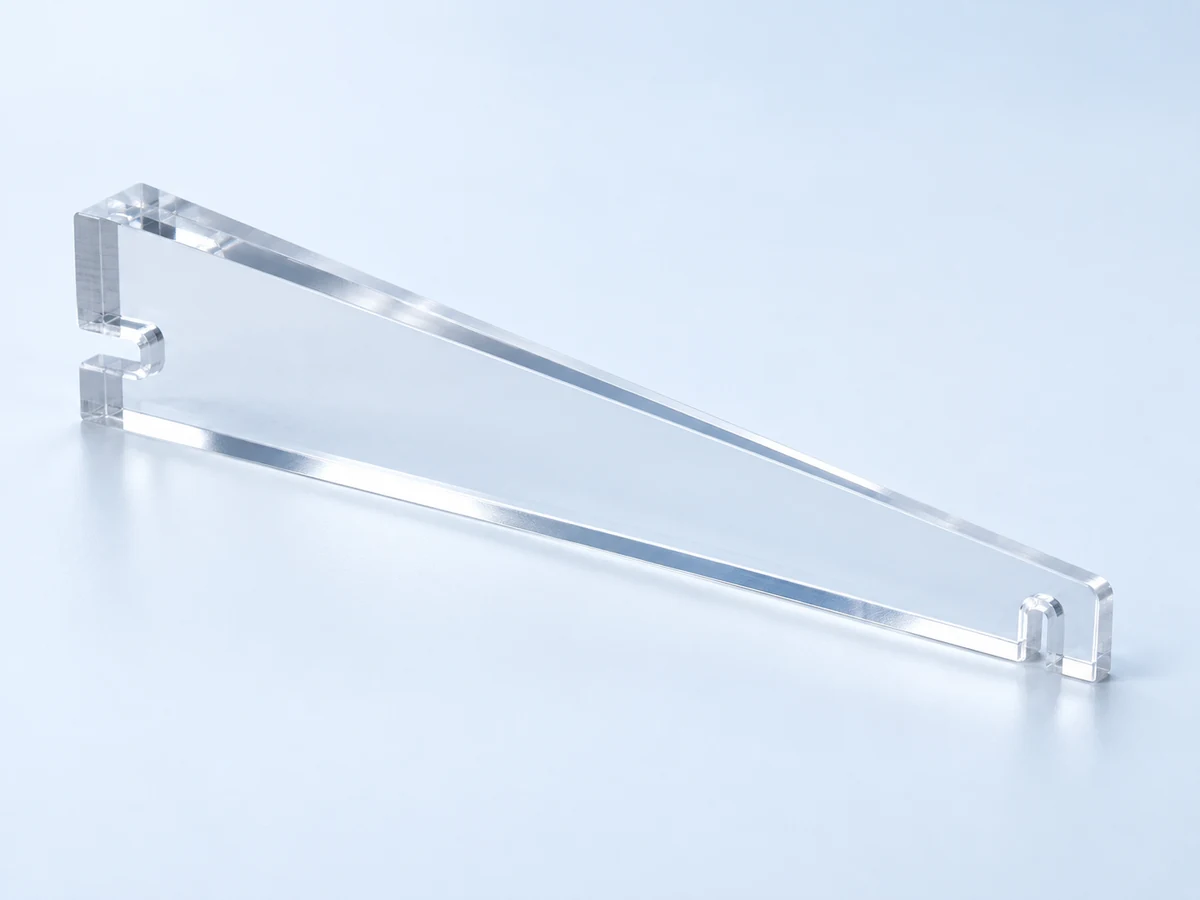
Конические или цилиндрические компоненты светового пути с заданным оптическим восприятием.
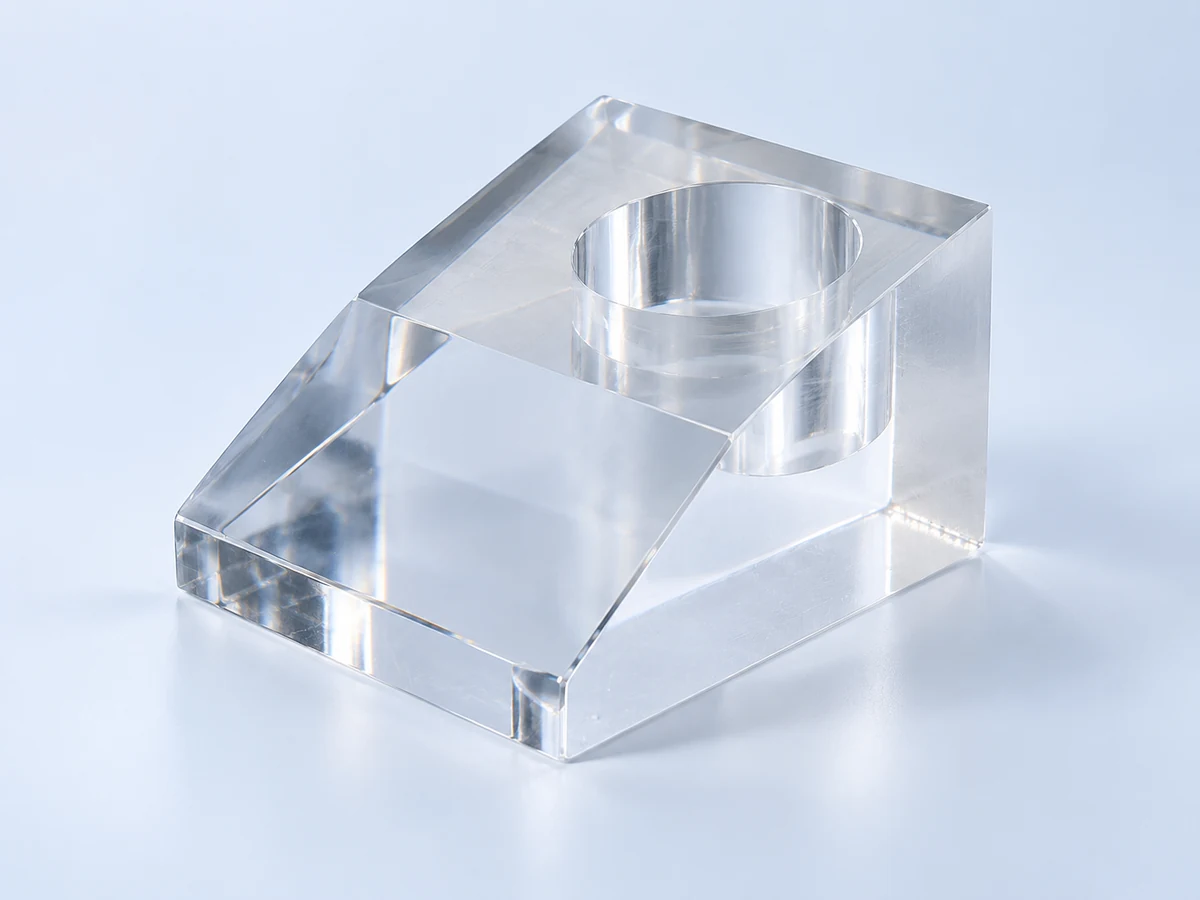
Толстые прозрачные блоки с механически обработанными элементами и четкими смотровыми гранями.
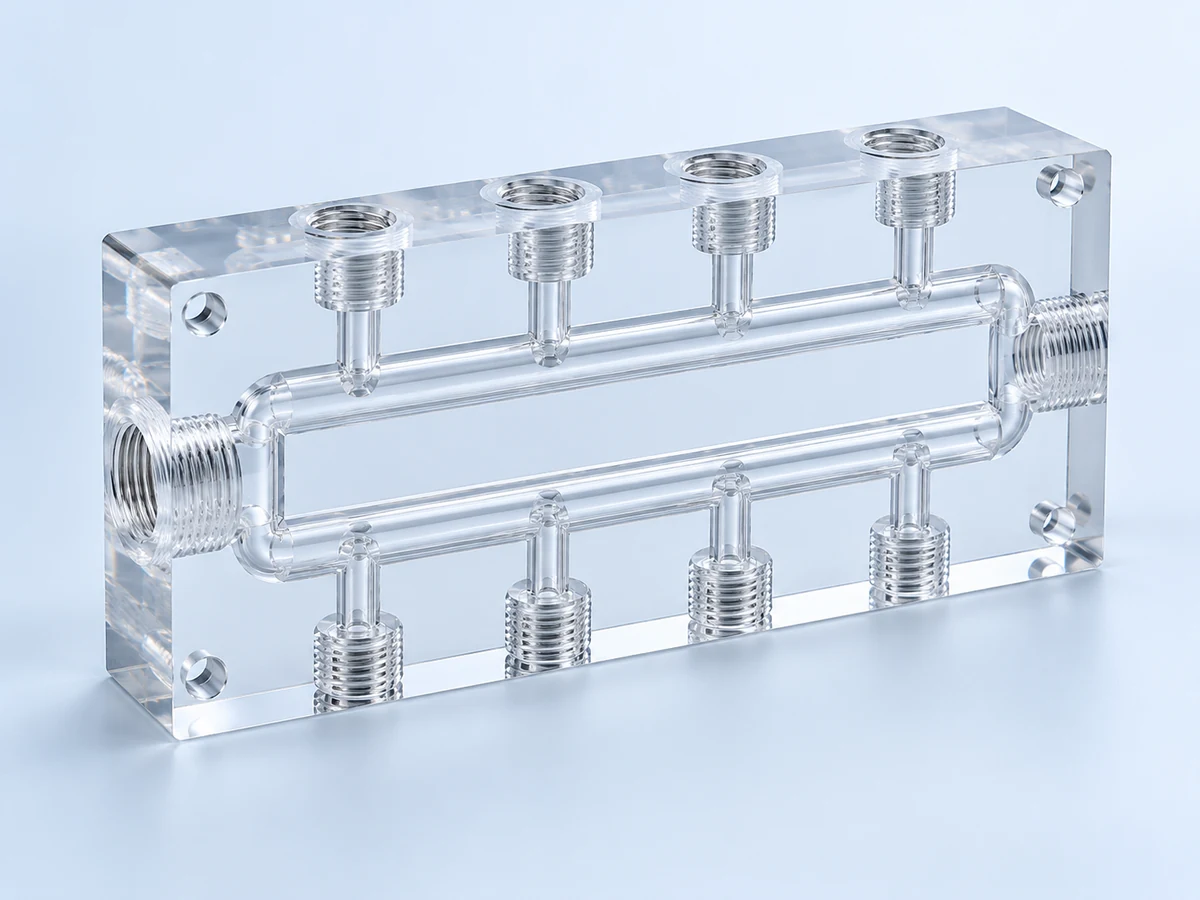
Прозрачные каналы и порты для условий жидкости и давления, определяемых заказчиком.
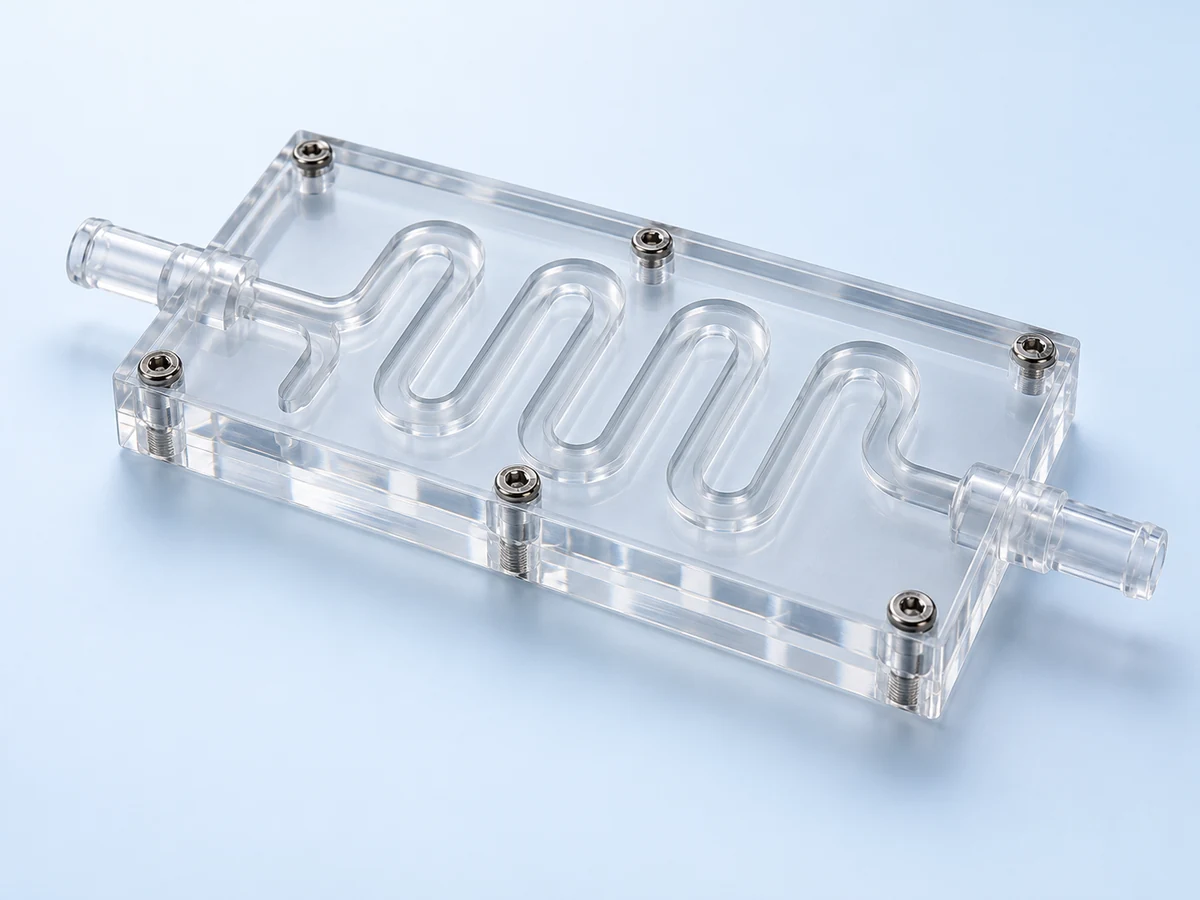
Смотровые каналы и камеры с требованиями к герметизации, совместимости и испытаниям.
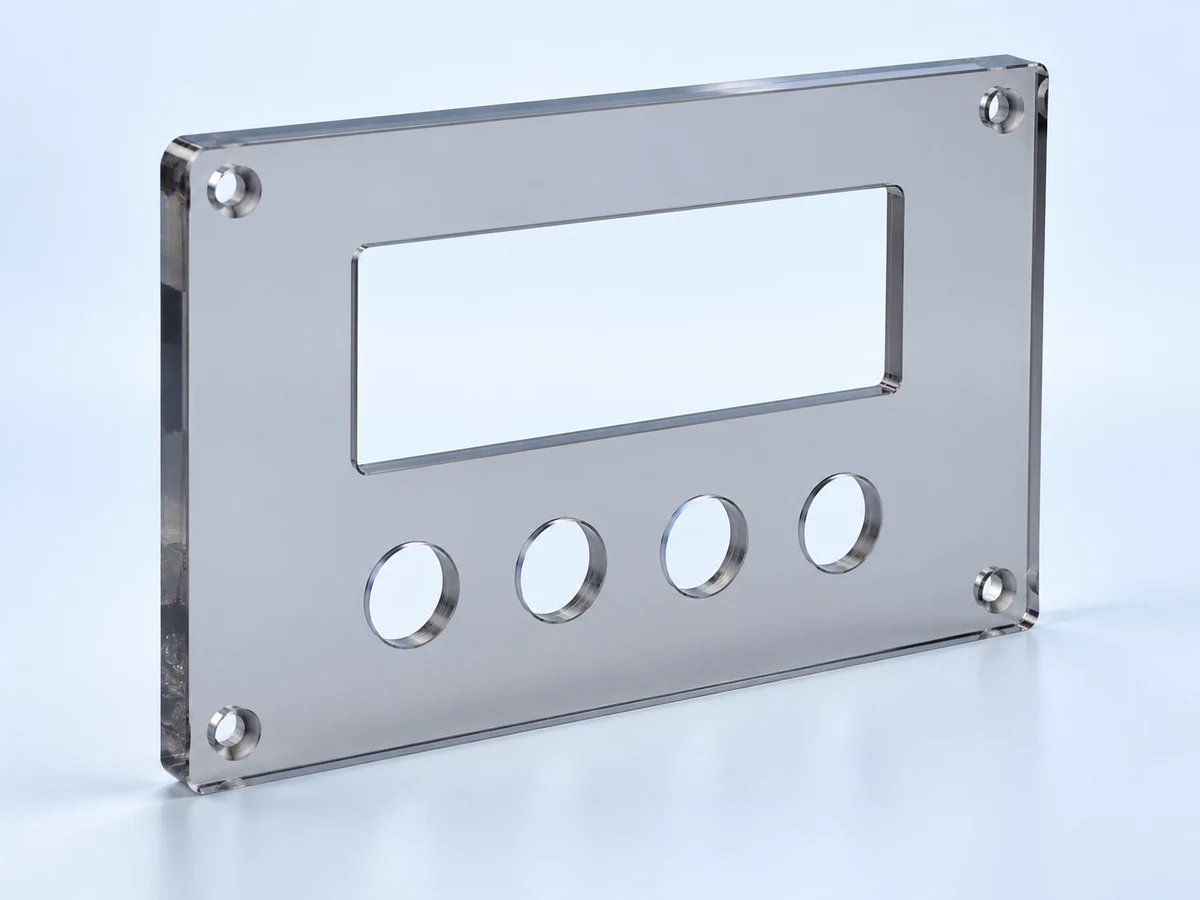
Профилированные профили инструментов с отверстиями для дисплея и доступом к элементам управления.
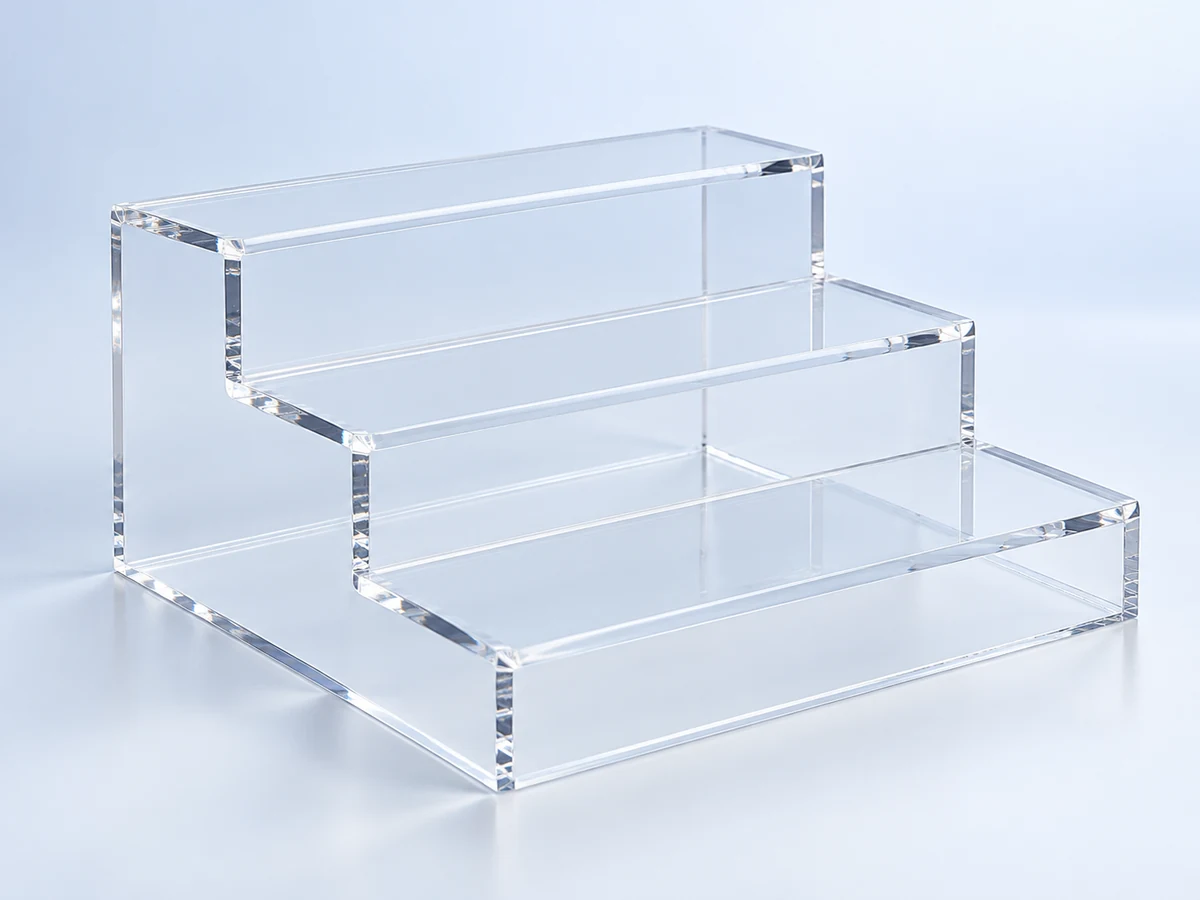
Четкие опоры и визуальные сборки с косметическими требованиями к краям и граням.
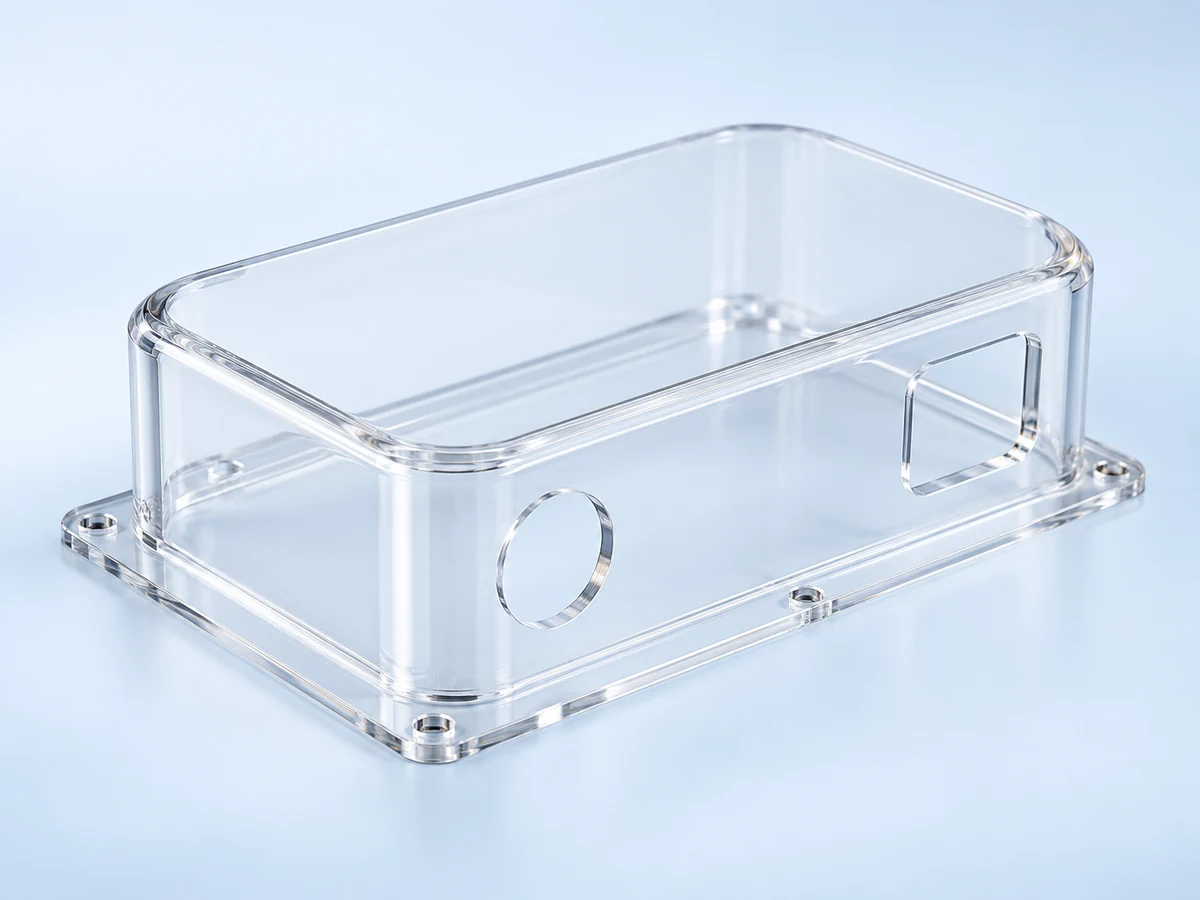
Крышки оборудования с монтажными фланцами и установочным зазором.
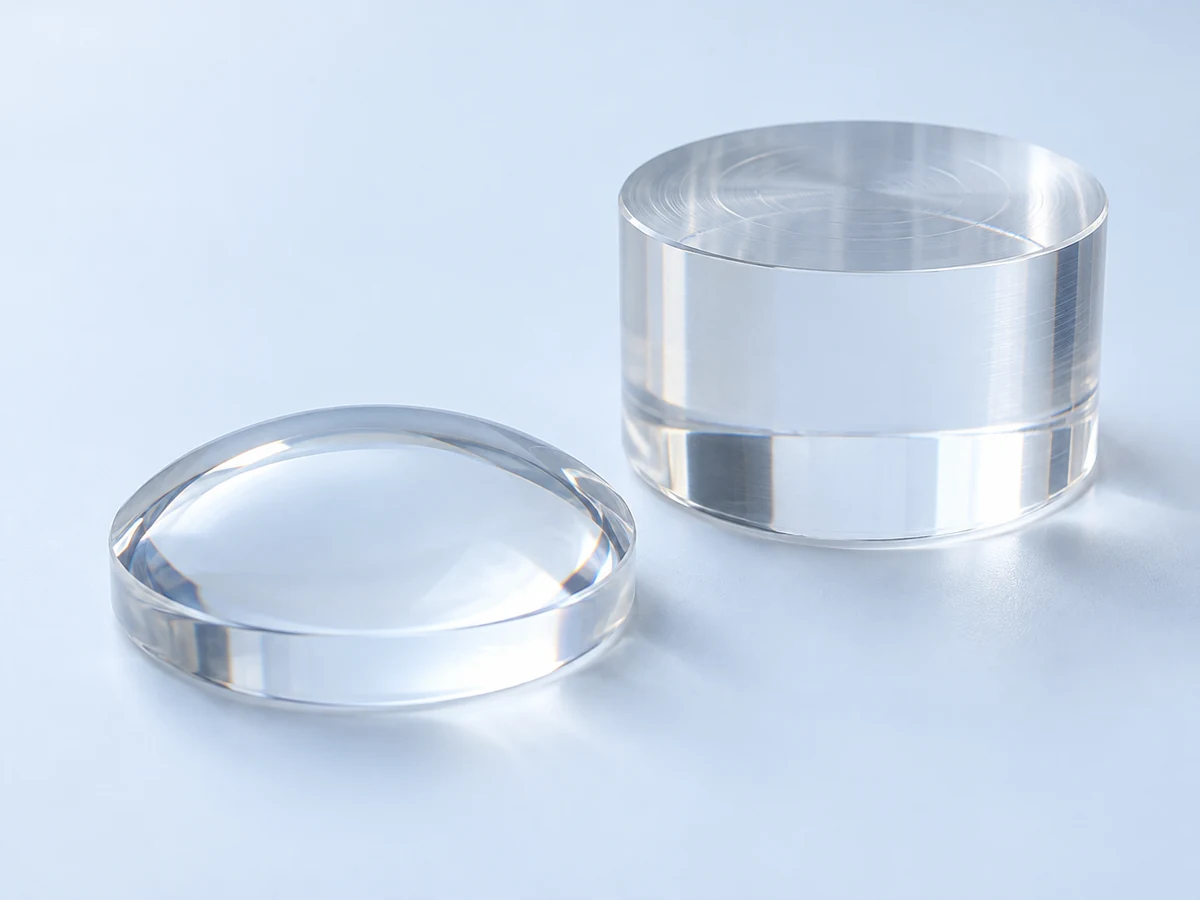
Геометрия или заготовки прототипов линз подлежат проверке поверхности, формы и оптической осуществимости.
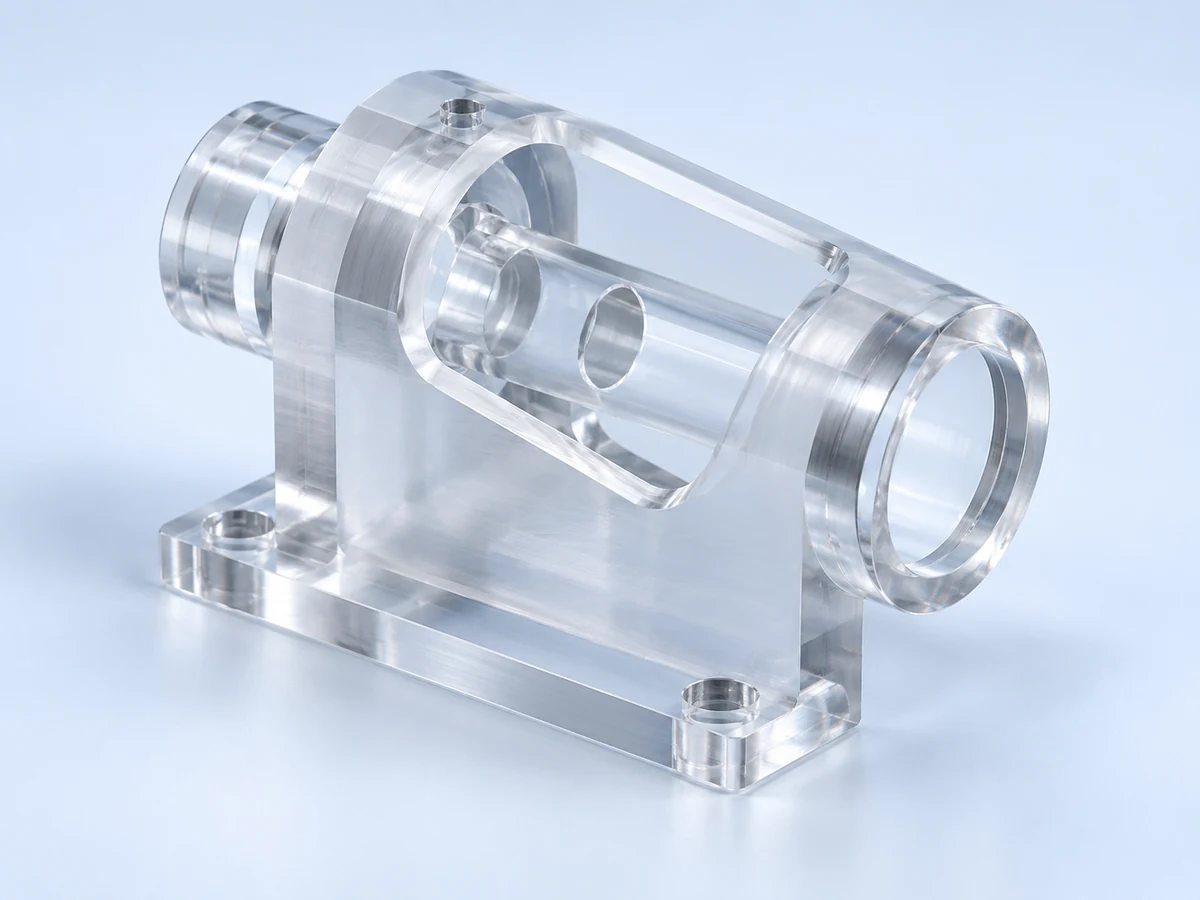
Прозрачные детали для проверки соответствия, внешнего вида и выбора изготовления.
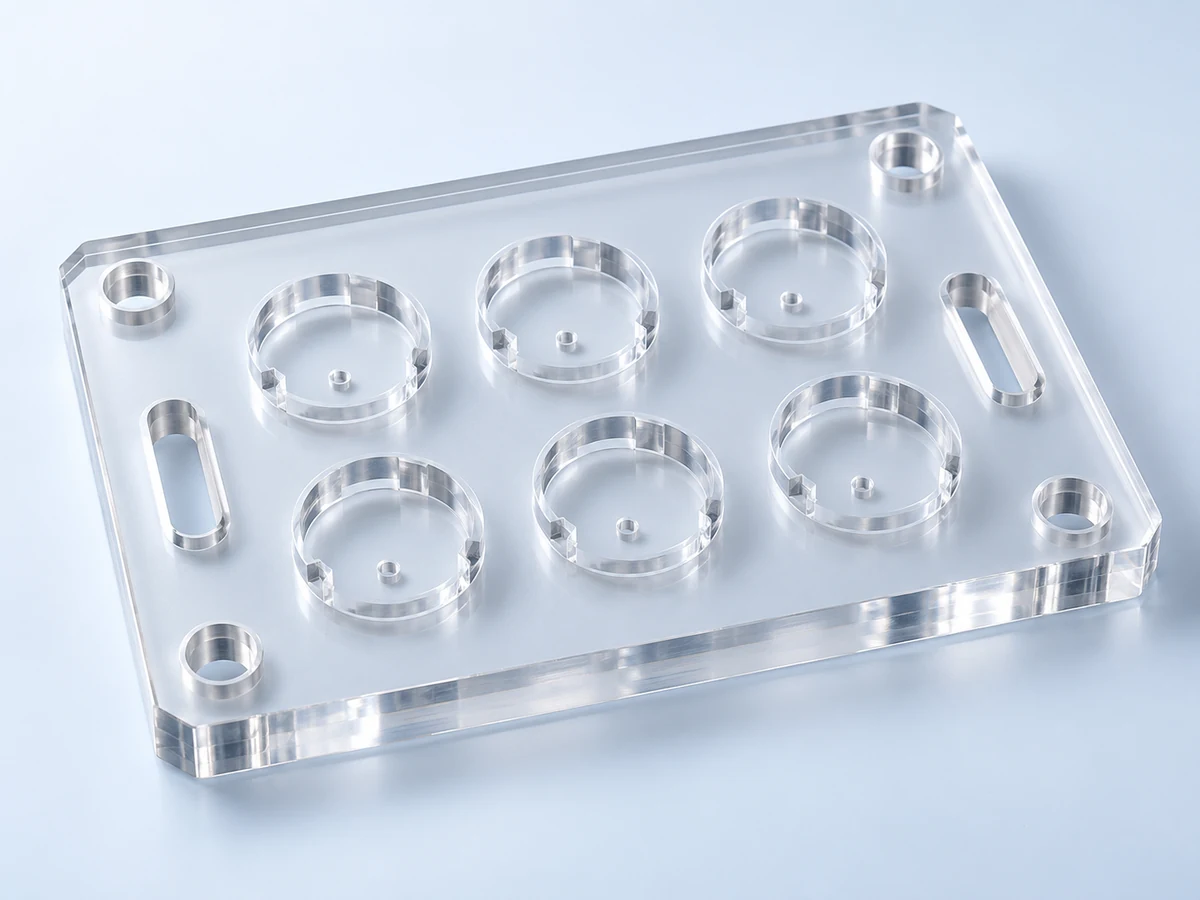
Расположение пластин и карманов для визуального доступа во время сборки или проверки.
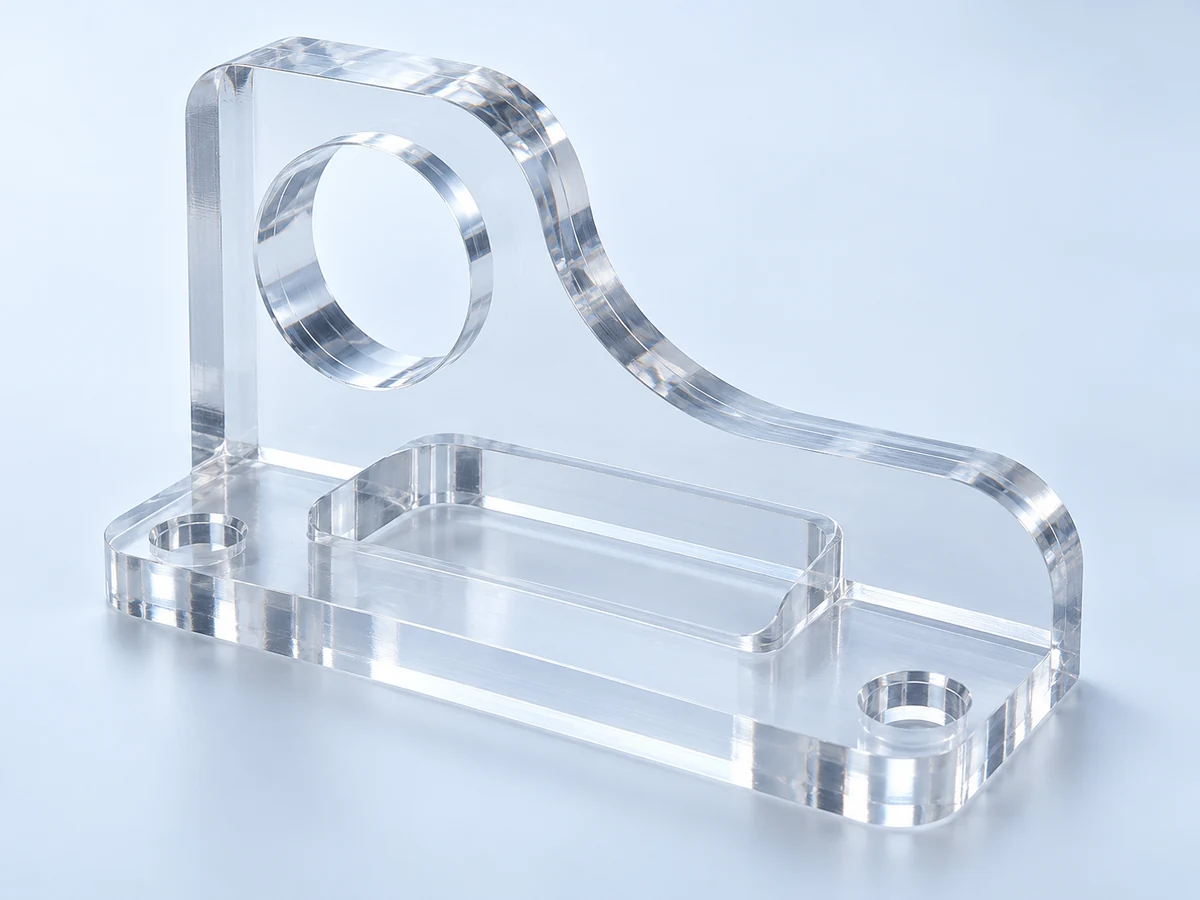
Прозрачные детали на основе чертежей с индивидуальными профилями, карманами и элементами крепления.
Для прозрачных компонентов точность размеров и визуальная четкость должны контролироваться отдельно. Отметьте критические оптические поверхности перед выбором обработки, чистовой обработки и проверки.
Определите путь света, соединительные поверхности и требуемое поведение передачи или вывода.
Укажите область просмотра, форму поверхности и любые требования к искажениям или дымке.
Отделите свободные зоны обзора от монтажных кромок и функциональных особенностей.
Определите видимость, совместимость жидкостей, температуру, давление и границы раздела уплотнений.
Проверьте внутренние проходы, секции стен, нагрузки на порты и объем испытаний на герметичность.
Согласуйте чистые стыки, отверстия для доступа и любые необходимые характеристики защитной оболочки.
Определите апертуры дисплея, монтажные зазоры и приемку видимой поверхности.
Согласитесь с косметическими отсылками, подсветкой и появлением полированных краев.
Прозрачная обработанная заготовка не является автоматически точной оптической линзой. Форма линз, качество поверхности и оптические характеристики требуют отдельных соглашений о технико-экономическом обосновании и испытаниях.
Выберите объем отделки по функции поверхности. Улучшения внешнего вида должны быть сбалансированы с размерами, нагрузками и последующей сборкой.
| Готово | Типичная цель | Обзор проекта |
|---|---|---|
| как обработано | Функциональные особенности, при которых допустимы видимые следы инструментов. | Определите требования к заусенцам и кромкам. |
| Точная обработка | Более чистый внешний вид без полной полировки. | Согласуйте пределы отметок инструмента и опорную поверхность. |
| Механическая полировка | Выбранные косметические поверхности или края. | Подтвердите доступ, сохранение формы и доступность метода. |
| Алмазный лак | Четкие края на подходящей доступной геометрии. | Наличие и геометрия кромки подтверждаются перед предложением. |
| Пламенный лак | Только определенная совместимая геометрия и приложения. | Термическое напряжение и последующее соединение должны быть рассмотрены; не предполагается как общая способность. |
| Оптическая отделка | Определенная прозрачность или световой путь. | Укажите метод оптической приемки и подтвердите маршрут. |
Полировка может улучшить внешний вид, вызывая или подвергая стрессу, если его плохо контролировать. Глянцевый край не является свидетельством отсутствия напряжений. Согласуйте образец отделки и рассмотрите возможность последующего склеивания, очистки и проверки, прежде чем утвердить повторное производство.
Технические ссылки: Руководство по шлифовке и полировке PLEXIGLAS
Запланируйте соединение как часть дизайна. Склеивание может выявить остаточное напряжение, а прозрачный шов предъявляет не только структурные, но и визуальные требования.
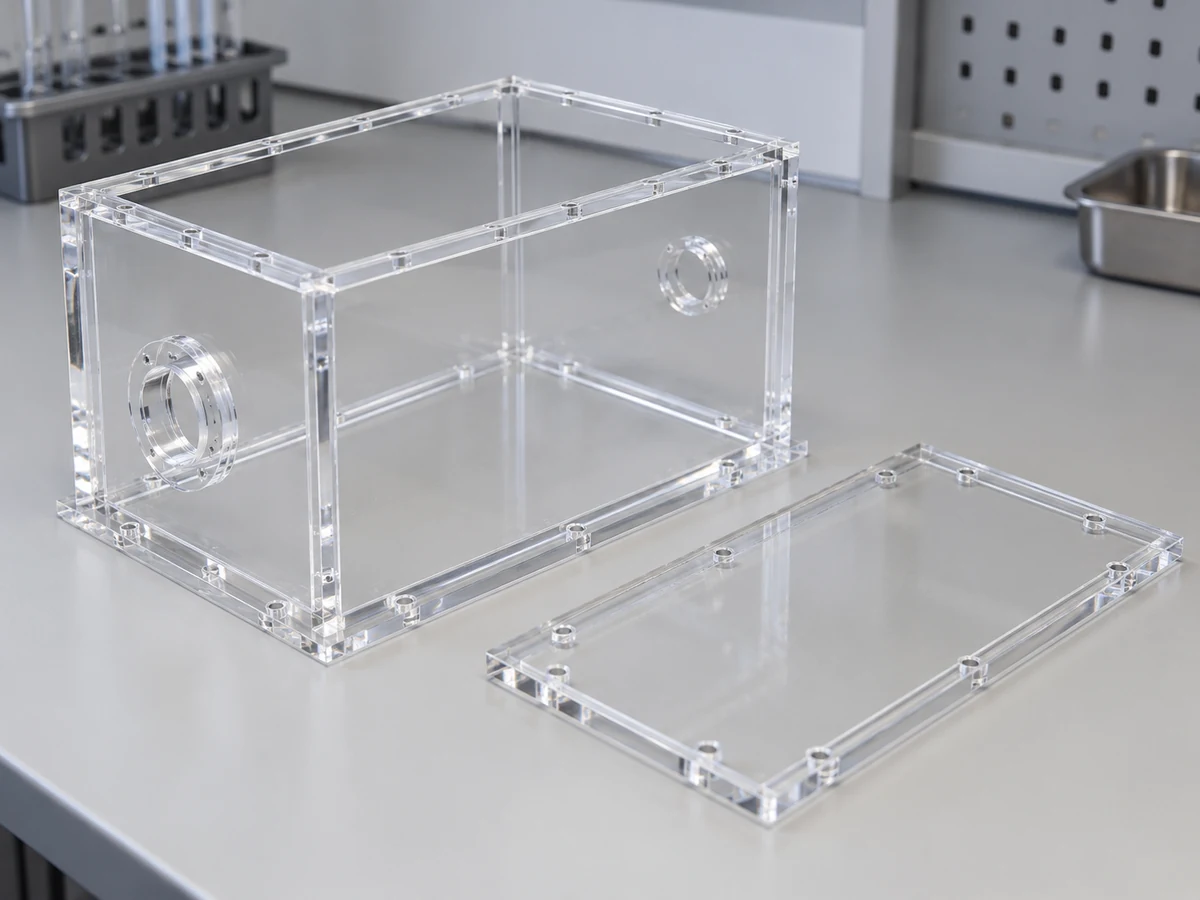
Используйте только совместимый, согласованный процесс после проверки нагрузки на запас, его пригодности и предполагаемого воздействия.
Укажите совместимость клея, зазор, условия отверждения и требуемые характеристики соединения.
Проверьте зазоры отверстий, шайбы, опоры и момент затяжки, чтобы избежать концентрированного напряжения.
Оцените тип пластины, метод фиксации, краевое расстояние и нагрузку, прикладываемую к PMMA.
Выравнивание координат, внешний вид шва, доступ и окончательный контроль всей сборки.
В ящиках, лабораторных камерах, прозрачных корпусах, коллекторах и крышках могут использоваться разные стратегии соединения. Склеенный или резьбовой узел автоматически не является герметичным или рассчитанным на давление; указать необходимые условия испытаний и эксплуатации. Наличие конкретного процесса склеивания подтверждается в коммерческом предложении.
Технические ссылки: Рекомендации по склеиванию плексигласа
Проверка должна охватывать размерную функцию и видимое качество, которое делает PMMA полезным. Объем и записи согласованы с вашими требованиями.
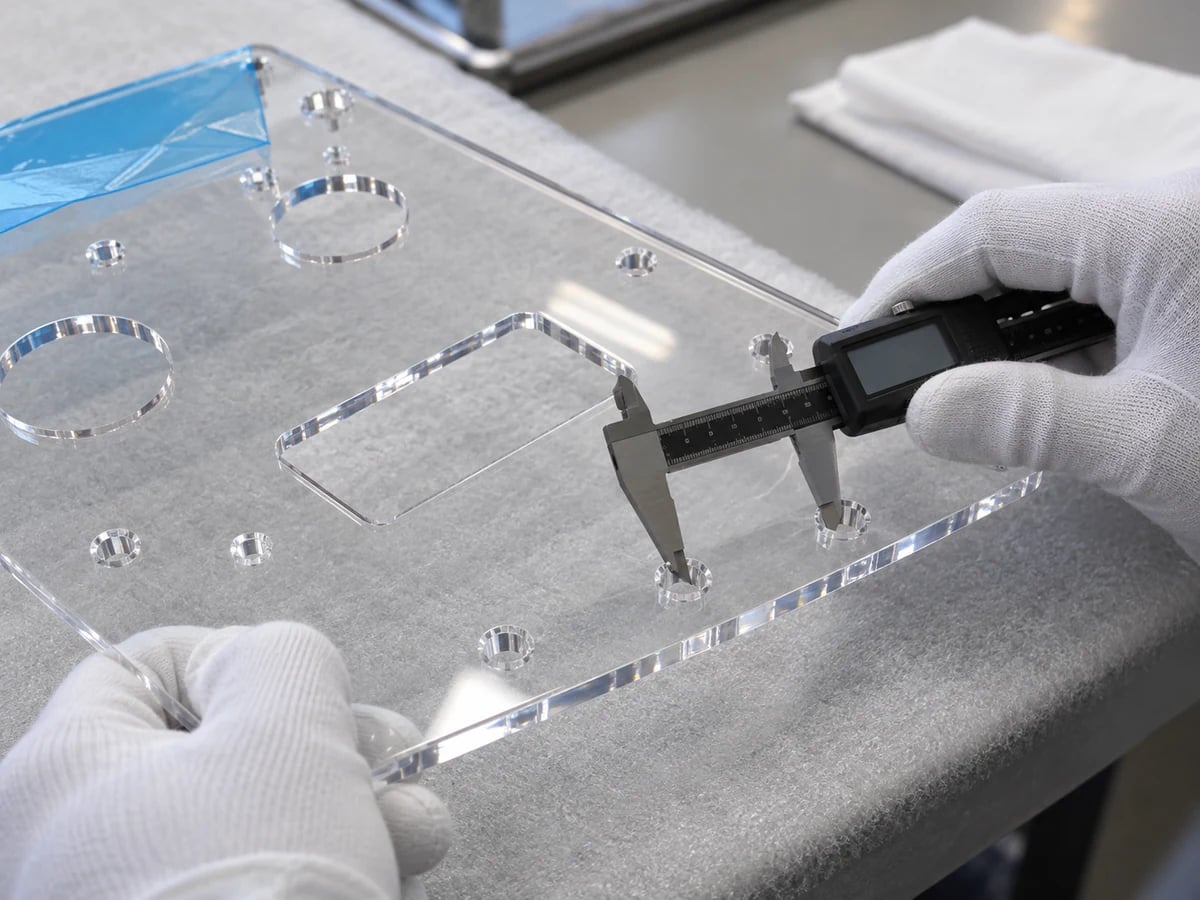
Визуальные проверки могут включать царапины, помутнение, трещины, сколы, пузыри на стыках, следы полировки и чистоту кромок. Согласуйте условия просмотра и приемочные образцы. Для определения оптических характеристик определите тест, а не полагайтесь на фотографию. Проверка отгрузки также должна подтвердить, что защитная упаковка предотвратит контактное повреждение.
Выбирайте акрил, когда решающими факторами являются прозрачность, полированный внешний вид и твердость поверхности без покрытия. Рассмотрите PC, когда ударопрочность и ударная вязкость являются более важными, при условии проверки класса и применения.
| Фактор | Акрил / PMMA | Поликарбонат |
|---|---|---|
| Оптическая прозрачность | Часто выбирается из-за четкости визуальных компонентов и компонентов светового пути. | Доступны четкие оценки; проверить оптические требования к заготовке и отделке. |
| Твердость поверхности | Обычно тверже, чем обычный PC без покрытия. | Покрытия и выбор марки могут существенно изменить поведение поверхности. |
| Устойчивость к царапинам | Полезная устойчивость поверхности без покрытия, но царапины все равно требуют защиты. | PC без покрытия легче царапается; при необходимости оценить варианты с покрытием. |
| Ударопрочность | Внимательно изучите последствия; PMMA обычно более хрупкий. | Часто предпочтительнее для жестких компонентов и защитных приложений. |
| хрупкость | Края, выемки и монтажные нагрузки требуют ухода. | Обычно лучше переносит удары и концентрированную деформацию. |
| Полируемость | Доступные грани и края могут быть обработаны для внешнего вида. | Может потребоваться другой финишный маршрут; подтвердить результат. |
| Световоды/дисплеи | Часто полезная отправная точка для видимых и освещенных частей. | Полезно там, где оптические требования должны быть сбалансированы с прочностью. |
| Охранники безопасности | Пригодность зависит от опасности машины и указанной проверки. | Часто используемый вариант защитного материала; Полная защита все еще нуждается в проверке. |
| Косметический внешний вид | Обычно выбирается для глянцевых прозрачных и полированных сборок. | Полезен там, где необходимо объединить внешний вид и механическую прочность. |
Технические ссылки: Руководство по сравнению поверхностей из оргстекла
Изучите обработку и изготовление поликарбоната →Требования к применению определяют выбор марки, отделку и документацию. Семейство материалов не определяет пригодность для регулируемого использования.
Прозрачные крышки, камеры наблюдения и жидкостные детали, требующие очистки и документации.
Оптические блоки, окна и прозрачные корпуса с определенным обзором или приемом светового пути.
Витрины и прозрачные корпуса с возможностью монтажа и обзора окружающей среды.
Смотровые окна и крышки датчиков с учетом монтажных нагрузок и требований к зоне обзора.
Световоды и оптические компоненты определяются в соответствии с предполагаемым освещением и эксплуатационными испытаниями.
Крышки и смотровые окна выбираются с учетом температуры, чистящих средств и условий эксплуатации.
Манифольды и детали для наблюдения за расходом, обладающие химической совместимостью и прошедшие согласованные испытания на герметичность или давление.
Прозрачные прототипы для проверки соответствия, внешнего вида, сборки и применения.
Используйте ранние детали, чтобы установить визуальную привязку и поведение сборки, а также размеры.
Проверьте внешний вид, прозрачность, размеры, сборку и любые необходимые испытания на светопропускание или применение.
Изучите эту услугу →Утвердить запас, метод отделки и объем проверки инструментов, крышек и специализированных прозрачных компонентов.
Контролируйте изменения качества, доработок, обработки и отделки с помощью последовательных визуальных ссылок и защищенной упаковки.
Для акриловых деталей одной лишь точности размеров недостаточно. Четкость, напряжение, края и обращение необходимо учитывать на протяжении всего производственного маршрута.
Прежде чем согласовывать маршрут, просмотрите хрупкие детали, опоры и доступ к фрезе.
Выбирайте заготовку по геометрии, отделке и последующей сборке.
Сопоставьте процесс с карманами, профилями и элементами вращения.
Определите зоны просмотра и критерии приемки заранее.
Подтвердите метод, осуществимость и закончите ссылку на проект.
Подключите геометрические, зажимные, чистовые, чистящие и сборочные нагрузки.
Используйте утвержденные первые артикулы и контролируемые изменения для повторных заказов.
Согласуйте измерения и проверки внешнего вида, которые отражают требования заказчика.
Наличие конкретных запасов, оптические возможности, документация, обязательства по тестированию и доставке подтверждаются в предложении. Иллюстрированные концепции не отражают предыдущие проекты клиентов или измеренные производственные результаты TOPS.
Последовательность связывает чертеж с приемкой поверхности и защищенным готовым компонентом. Для фактической детали согласовываются точки согласования и условные операции.
Прямые ответы на вопросы по заготовке PMMA, механической обработке, полировке, образованию трещин и выбору прозрачных деталей.
Да. Акрил – это общее название полиметилметакрилата (PMMA). Точные сорта, цвета, покрытия и маршруты складирования могут иметь разные свойства.
Это разные маршруты производства запасов. Литой акрил часто предпочитают для сложной точной обработки; Экструдированный лист подходит для более простых профилей. Подтвердите фактические требования к марке, толщине и напряжению.
Акрил можно успешно обрабатывать, но хрупкость, тепловая защита и защита поверхности требуют осторожности. Оснастка, поддержка и удаление стружки должны соответствовать детали.
Да. Фрезерованием производят карманы, профили и многогранные детали; токарная обработка подходит для круглых деталей и цилиндрических заготовок. Геометрия и оптические требования определяют маршрут.
Уменьшите риск возникновения трещин, проверив запасы, опоры, нагрев, радиусы углов, качество отверстий и нагрузки при сборке. Ни один процесс не может гарантировать отсутствие трещин без учета фактической конструкции и воздействия.
Подходящие поверхности и края могут быть обработаны для улучшения прозрачности. Доступ, геометрия, нагрузка и необходимые оптические испытания определяют осуществимость; не каждое лицо нуждается в полировке.
Остаточные напряжения могут взаимодействовать с нагрузками или несовместимыми химикатами и чистящими средствами, вызывая появление мелких трещин. Просмотрите всю последовательность обработки, чистовой обработки, склеивания и очистки.
Акрил часто выбирают из-за его прозрачности и блестящего внешнего вида; PC часто выбирают из-за прочности и ударопрочности. Выберите точную оценку для функции и окружающей среды.
Возможность соблюдения допусков зависит от геометрии, размера, заготовки, напряжения, температуры и отделки. Отправьте рисунок на оценку конкретного объекта, а не предполагайте одно универсальное значение.
Да, там, где PMMA соответствует предполагаемой функции. Используйте прототипы для проверки соответствия, внешнего вида, сборки и любых оптических или экологических требований перед началом производства.
ВАШ РИСУНОК. ВАШИ ТРЕБОВАНИЯ К ПОВЕРХНОСТИ.
Загрузите свою модель или чертеж САПР и укажите марку, количество, критические допуски, оптические или косметические требования, обработку кромок, требования к склеиванию и применение. Наша команда рассмотрит стратегию обработки, отделки и изготовления перед составлением предложения.
Сообщите нам, требуется ли литая или экструдированная заготовка, а также укажите рабочую температуру, очистку или химическое воздействие. Требуется компания, имя, адрес электронной почты и телефон. Все сведения о проекте и загрузка обоих чертежей не являются обязательными.
info@tops-precision.comЗагрузка CAD и 2D-чертежей: общий размер максимум 10 МБ. Файлами большего размера можно поделиться по электронной почте. Прежде чем отправлять конфиденциальные чертежи, согласуйте обработку конфиденциальных файлов.