Склеивание растворителем
Для совместимых сборок Acrylic/PMMA, PVC и некоторых сборок ABS. Плотное прилегание, чистые края, контролируемые капиллярные зазоры, точные крепления и достаточное время стабилизации определяют результат.

ИНЖЕНЕРНЫЕ СОЕДИНЕНИЯ. ПОЛНЫЕ СБОРКИ.
TOPS Plastics обеспечивает индивидуальное пластиковое склеивание и сборку готовых компонентов, корпусов, корпусов, коллекторов, крышек и прозрачных сборок. Мы выбираем метод соединения с учетом ваших пластиковых материалов, геометрии соединения, прочности, внешнего вида, химического воздействия и объема производства.
Отдельные компоненты. Один считал сборку.
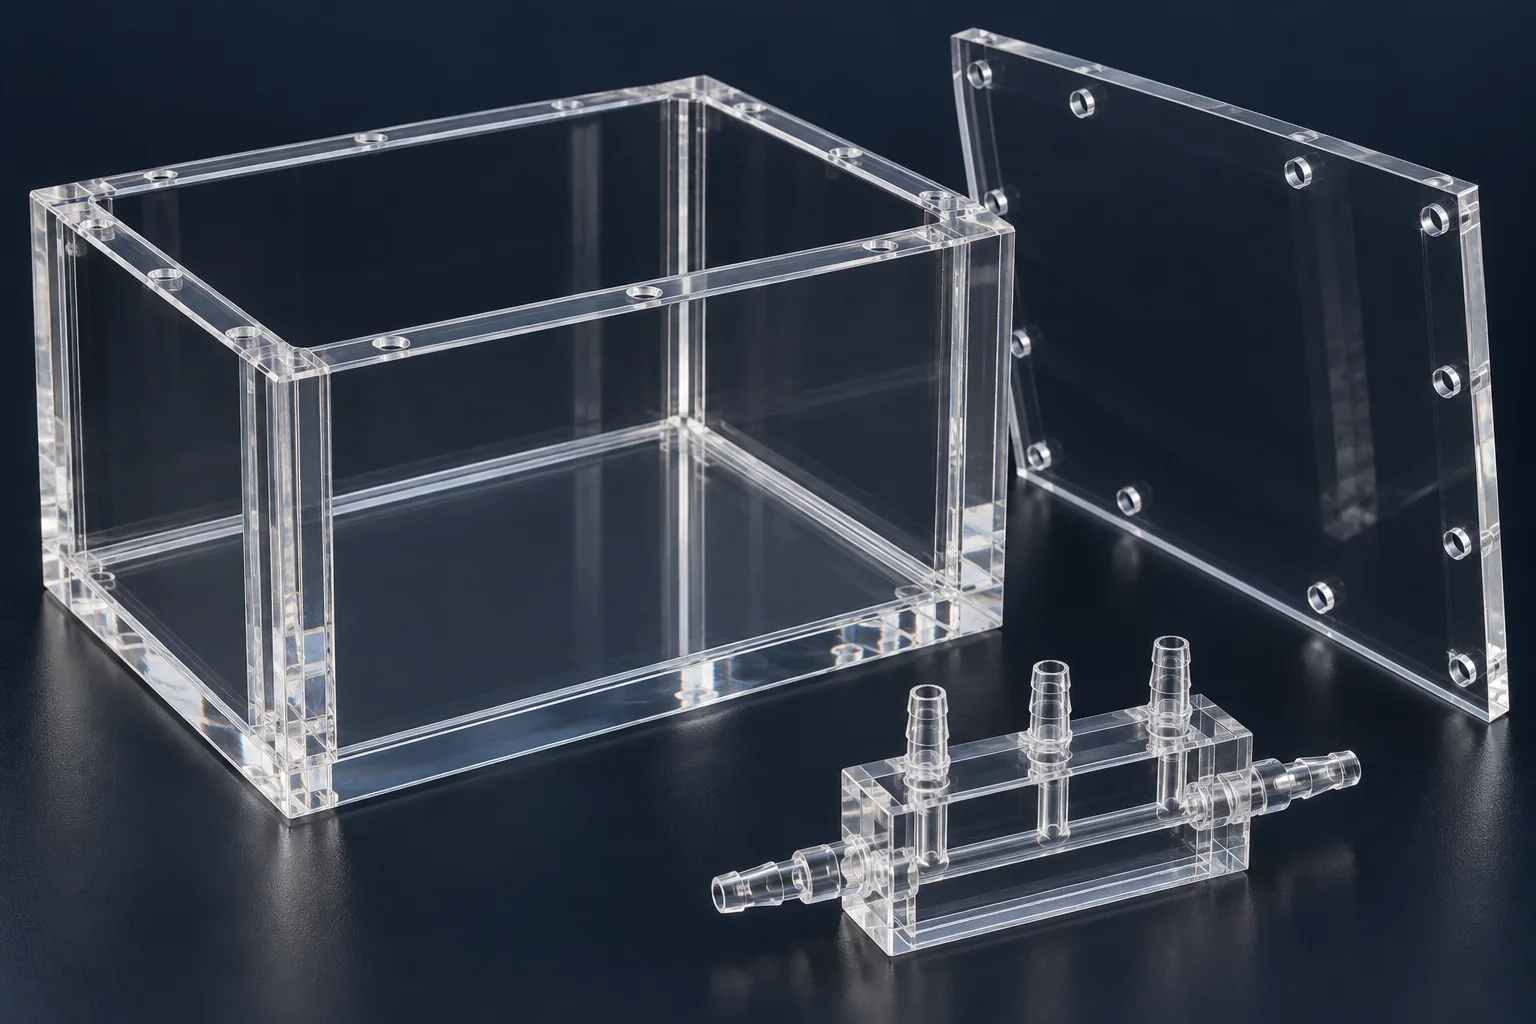
01
Клеевой монтаж начинается с пары материалов, соединения и условий, в которых оно должно работать. Мы рассмотрим их вместе, прежде чем выбрать маршрут присоединения.
| Возможность | Объем проекта |
|---|---|
| Методы присоединения | Склеивание на растворителях, структурные клеи, клеи УФ-отверждения, а также механическое или гибридное соединение, в зависимости от основы и применения. |
| Материалы | Акрил / PMMA, поликарбонат, PVC, ABS, PETG и другие совместимые пластики. Точные сорта и добавки имеют значение. |
| Приложения | Изготовленные на заказ корпуса, кожухи, коллекторы, ограждения машин, крышки оборудования и прозрачные камеры. |
| Совместные требования | Передача структурной нагрузки, герметизация, косметический внешний вид или оптическая прозрачность при согласованных критериях приемки. |
| Производство | Сборка прототипов, мелкосерийная сборка и повторное производство с определенной последовательностью сборки. |
| Вклад проекта | Сборочные чертежи, файлы САПР, чертежи отдельных деталей, образцы и условия эксплуатации. |
| Вторичные операции | Обработка на станке с ЧПУ, фрезерование, резка, выборочная полировка и сборка компонентов в соответствии с требованиями проекта. |
| Инспекция | Визуальные и размерные проверки; проверки соответствия, утечек или функциональности, если это указано и согласовано. |
02
Пластиковое склеивание соединяет отдельные компоненты в готовую сборку с использованием совместимого растворителя или клеевой системы. Лучший метод зависит от полимера, конструкции соединения и требуемых характеристик.
Склеивание растворителем смягчает совместимые термопластические поверхности, так что соединение может плавиться при выходе растворителя. Это зависит от совместимости материалов, плотного прилегания и контролируемого процесса нанесения; это не универсальный метод для всех пластиков.
Клеевое соединение создает отдельный отвержденный слой между подложками. Это может способствовать заполнению зазоров или соединению разнородных материалов, если химический состав клея, подготовка поверхности и отверждение являются подходящими.
Сварка пластмасс — это родственный, но другой процесс: он соединяет совместимые термопласты посредством тепла или другой энергии. Механические крепежи также могут быть частью сборки, когда требуется съемное соединение или альтернативный путь нагрузки.
03
Совместимость материалов стоит на первом месте. Затем мы оцениваем загрузку, герметизацию, внешний вид, доступ, время сборки и рабочую среду.
| Ваше требование | Маршрут оценки | Что необходимо проверить |
|---|---|---|
| Прозрачный акрил в сборе | Контролируемое соединение растворителем или совместимый клей УФ-отверждения. | Состояние кромок, посадка, пузыри, помутнение и остаточные напряжения. |
| Структурная непрозрачная сборка | Выбранный структурный клей | Фактические марки основания, площадь соединения, нагрузки на отслаивание и условия отверждения. |
| PVC химический компонент | Совместимый клей на растворителе или квалифицированный сварочный процесс. | Марка PVC, химическое воздействие, геометрия соединений и эксплуатационные характеристики. |
| Исправная сборка | Механические крепления или гибридное соединение | Доступ для удаления, расползание пластика, вставки и стратегия герметизации. |
| Компонент PP или HDPE | Специальный клей с квалифицированной подготовкой, сваркой или креплением. | Низкая поверхностная энергия, долговечность обработки и эксплуатационные испытания. |
| Разные материалы | Клей, проверенный на совместимость | Несоответствие температурного расширения, жесткости и химической стойкости. |
| Герметичная сборка | Специальное растворяющее, сварное или клеевое соединение | Совместная непрерывность и согласованное испытание на утечку; одного лишь внешнего вида недостаточно. |
| Косметический прозрачный шов | УФ-клей или контролируемое склеивание растворителем | Светопроницаемость, видимая линия соединения и косметическая приемлемость. |
04
Мы подбираем систему соединения для сборки, а не выбираем один клей для каждого пластика.
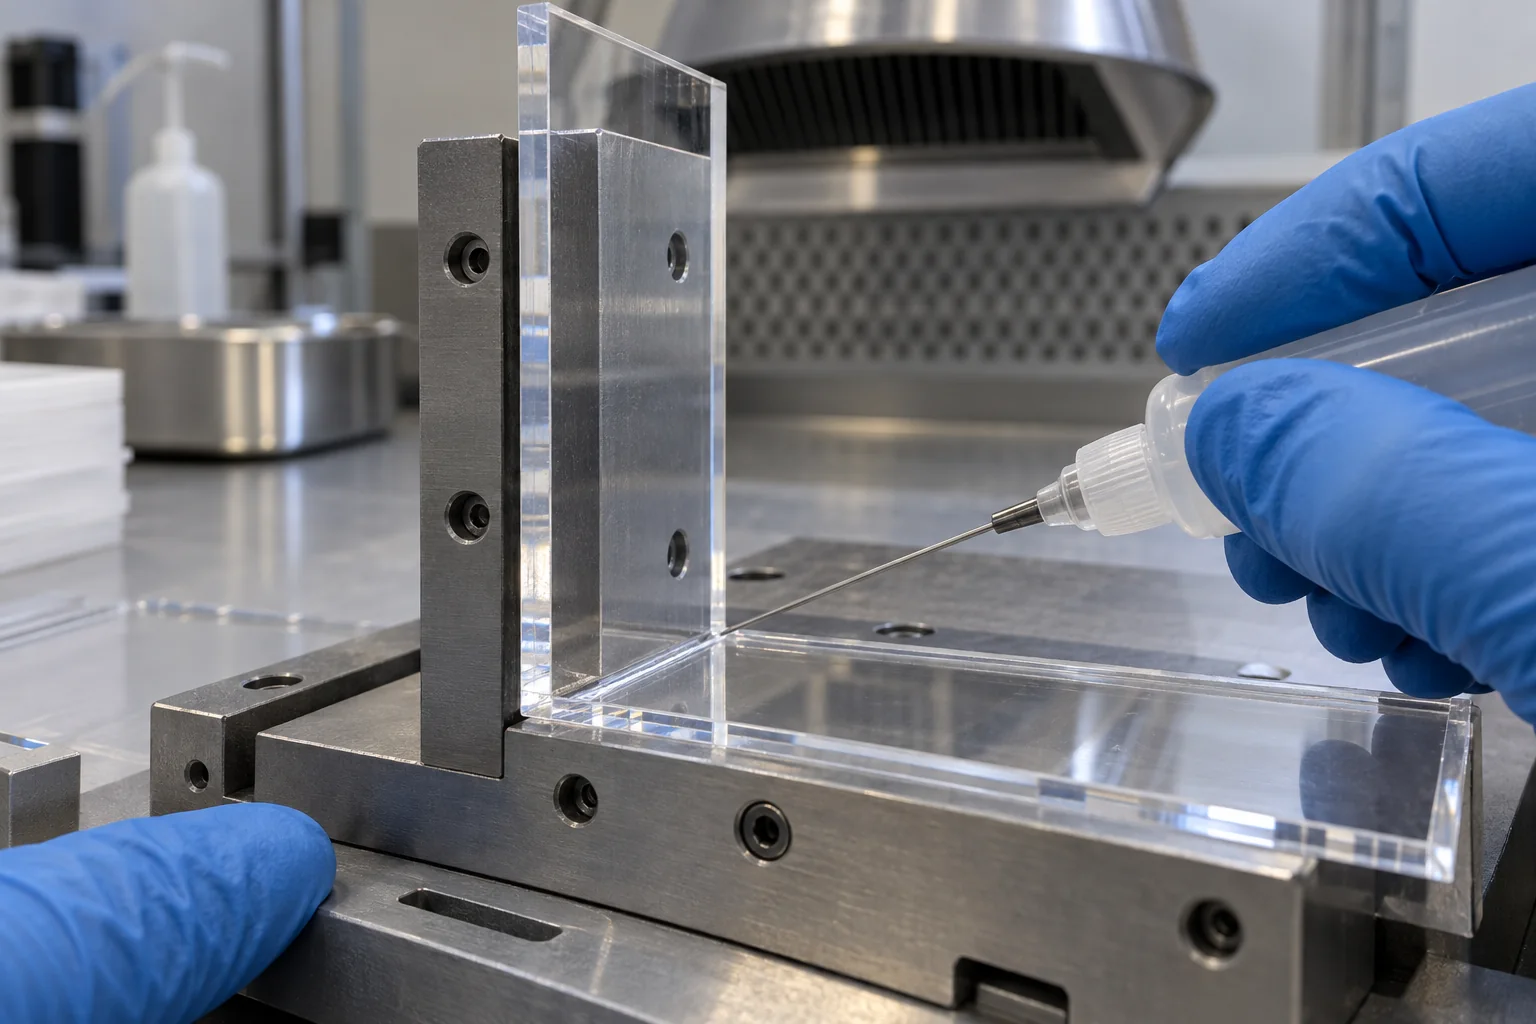
Для совместимых сборок Acrylic/PMMA, PVC и некоторых сборок ABS. Плотное прилегание, чистые края, контролируемые капиллярные зазоры, точные крепления и достаточное время стабилизации определяют результат.
Для выбранных структурных соединений, соединений с заполнением зазоров или соединений разнородных материалов. Эпоксидные, полиуретановые, акриловые и специальные системы обладают различной жесткостью, ударопрочностью и химическим поведением; каждый нуждается в рассмотрении конкретного субстрата.
Для совместимых прозрачных и косметических сборок, где на клей может попасть свет отверждения. Длина волны, пропускание подложки, глубина соединения и затененные области определяют стратегию отверждения.
Для съемных узлов, трудно склеиваемых подложек или путей нагрузки, для которых лучше использовать крепеж. Гибридное соединение может сочетать в себе крепление на клей или отдельную систему герметизации.
Предлагаемый клей, растворитель, метод приготовления и график отверждения подтверждены для ваших конкретных материалов. Доступность процесса и любые требования к специальной обработке или испытаниям согласовываются до начала производства.
05
Ниже приводится общее руководство по выбору, а не гарантия прочности связи. Марка, наполнители, покрытия, загрязнения и условия эксплуатации могут изменить результат.
| Пластик | Общие трудности склеивания | Методы и соображения |
|---|---|---|
| Акрил / PMMA | Часто сравнительно легко | Совместимый растворитель или УФ-клей; защитить оптические поверхности и снизить нагрузку при обработке. |
| ABS | Часто сравнительно легко | Выбранные растворители или клеевые системы; проверьте состав и внешний вид. |
| PVC | Часто сравнительно легко | Совместимый растворитель-клей или сварка; подтвердить жесткий/гибкий класс и химическую эксплуатацию. |
| ПЭТГ | Часто управляемый | Выбранные растворители или клеевые системы; подтвердить устойчивость к растрескиванию и косметическую совместимость. |
| Поликарбонат | Требует ухода | Отобранные клеи или сертифицированные системы растворителей; Растрескивание под воздействием окружающей среды является ключевой проблемой. |
| Нейлон | Требует ухода | Марка, влажность, подготовка и совместимость с клеем влияют на адгезию. |
| Delrin / POM | Трудный | Химически стойкая поверхность; Может потребоваться специальная подготовка и квалификация клея. |
| HDPE | Трудный | Низкая поверхностная энергия; оценить специальные клеи, квалифицированную обработку, сварку или крепление. |
| Полипропилен / PP | Трудный | Низкая поверхностная энергия; стандартные клеи общего назначения могут не смачиваться и не прилипать надежно. |
| PTFE / Teflon | Очень сложно | Чрезвычайно низкая поверхностная энергия; специальная обработка и квалификация или другая конструкция соединения. |
06
Эти материалы могут быть полезны именно потому, что они устойчивы к адгезии и воздействию химикатов. Такое же поведение делает надежное клеевое соединение более требовательным.
Низкая поверхностная энергия ограничивает смачивание многими обычными клеями. Может потребоваться специальная система или квалифицированный процесс активации.
Его низкоэнергетическая поверхность и гибкость требуют тщательного выбора клея и соединения, допускающего движение.
Химическая стойкость и химический состав поверхности затрудняют клеевое соединение общего назначения. Не думайте, что клей, подходящий для ABS, подойдет и для POM.
Очень низкая поверхностная энергия делает соединение особенно трудным. Может потребоваться специальная обработка поверхности, которая должна быть одобрена для данного применения.
Плазма, коронный разряд, обработка пламенем, химическая обработка и грунтовка — возможные способы подготовки выбранных субстратов. Они не взаимозаменяемы, а их доступность, технологичность и долговечность должны быть подтверждены. Мы не рассматриваем их как автоматические решения и не предполагаем возможности очистки без проверки проекта.
Для некоторых сборок PP и HDPE более практичным способом является совместимая сварка термопластика или механическое крепление. Специальные клеи могут склеивать некоторые марки без специальной активации, но данные поставщиков и испытания реальных деталей остаются важными.
07
На чистой на вид поверхности все равно могут остаться следы антиадгезива, охлаждающей жидкости, масла или отпечатков пальцев. Прочный клей не может компенсировать неподходящий интерфейс.
Определите марки полимеров, наполнители, покрытия и любую защитную пленку.
Осмотрите сопрягаемые поверхности на наличие повреждений, загрязнений и остаточных напряжений.
Очистите, используя метод, совместимый с пластиком и клеевой системой.
Подготавливайте соединяемые поверхности только в соответствии с выбранным процессом.
При необходимости нанесите указанную грунтовку или квалифицированную обработку.
Нанесите растворитель или клей в контролируемом количестве и с контролируемым покрытием.
Закрепите узел и поддерживайте согласованные условия отверждения или стабилизации.
Осмотрите готовое соединение и сохраните необходимые технологические записи.
Пыль, жир и антиадгезивы могут препятствовать намоканию. Остатки охлаждающей жидкости, отпечатки пальцев, неравномерная шероховатость и остатки чистящей жидкости также могут ухудшить адгезию или внешний вид. При обработке после подготовки склеиваемые поверхности должны оставаться чистыми.
Истирание и очистка растворителем не являются универсальными инструкциями. Истирание прозрачной поверхности может испортить внешний вид, а несовместимый растворитель может растрескать или растрескать поликарбонат и другие находящиеся под нагрузкой пластмассы. Используйте рекомендации поставщиков конкретных субстратов и проводите квалифицированные испытания.
08
Геометрия соединения должна распределять нагрузку через полезную область соединения и уменьшать отслаивание, расслоение и напряжение фиксации. Проверьте соединение перед обработкой отдельных деталей.
Соединения внахлест и поддерживаемые перекрытия часто распределяют нагрузку лучше, чем небольшое стыковое соединение. Большая площадь помогает только тогда, когда клей смачивается и затвердевает по всему шву.
Спроектируйте путь нагрузки так, чтобы обеспечить распределенный сдвиг или сжатие. Неподдерживаемые края могут сконцентрировать напряжение и привести к раскрытию шва.
Используйте зазор, необходимый выбранной системе. Капиллярное соединение с растворителем и структурный клей, заполняющий зазоры, требуют разной посадки.
Заплечики, фальцы, выступы и установочные элементы позволяют контролировать положение и снижать зависимость от силы зажима. Следите за тем, чтобы они соответствовали последовательности сборки.
Не стягивайте деформированные детали вместе, чтобы не зафиксировать напряжение в соединении. Учитывайте допуски, термическое перемещение и усадку отверждения.
Обеспечьте захваченному воздуху и избыточному материалу контролируемый путь эвакуации. Планируйте раздачу, осмотр и доступ для обработки, особенно в закрытых каналах.
Используйте подходящие переходы и опоры возле стыков. Острые углы, резкие изменения секций и местные нагрузки могут ослабить прочную сборку.
Маленькая площадь склеивания; Нагрузки на открытие могут концентрироваться на границе раздела.
Перекрытие распределяет нагрузку; спроектируйте зазор и управляйте отслаиванием кромок.
На диаграммах показаны концепции путей нагрузки, а не утвержденные размеры. Перекрытие склеек, зазор, толщина стен и крепления должны быть рассчитаны с учетом реальных материалов и нагрузок.
09
Не существует единого и прочного клея для каждой сборки. Определите, что должен делать сустав и как будет измеряться успех.
Определите статические, циклические, ударные и отслаивающие нагрузки, направление нагрузки, жесткость и требования, связанные с безопасностью. Укажите, требуется ли испытание испытуемого образца или собранной детали.
Укажите среду, давление или вакуум, время воздействия, температуру и допустимую утечку. Визуально непрерывный шов не соответствует номинальному давлению.
Определите видимые поверхности, допустимые пузыри, дымку, выдавливание и внешний вид линий соединения. При необходимости согласуйте образец или стандарт визуальной приемки.
Перечислите химические вещества, концентрацию, чистящие средства, продолжительность воздействия и постоянные или пиковые температуры. Оцените как основу, так и затвердевшую соединительную систему.
10
Прозрачные соединения выполняют две задачи: скрепляют сборку и сохраняют внешний вид, необходимый для применения.
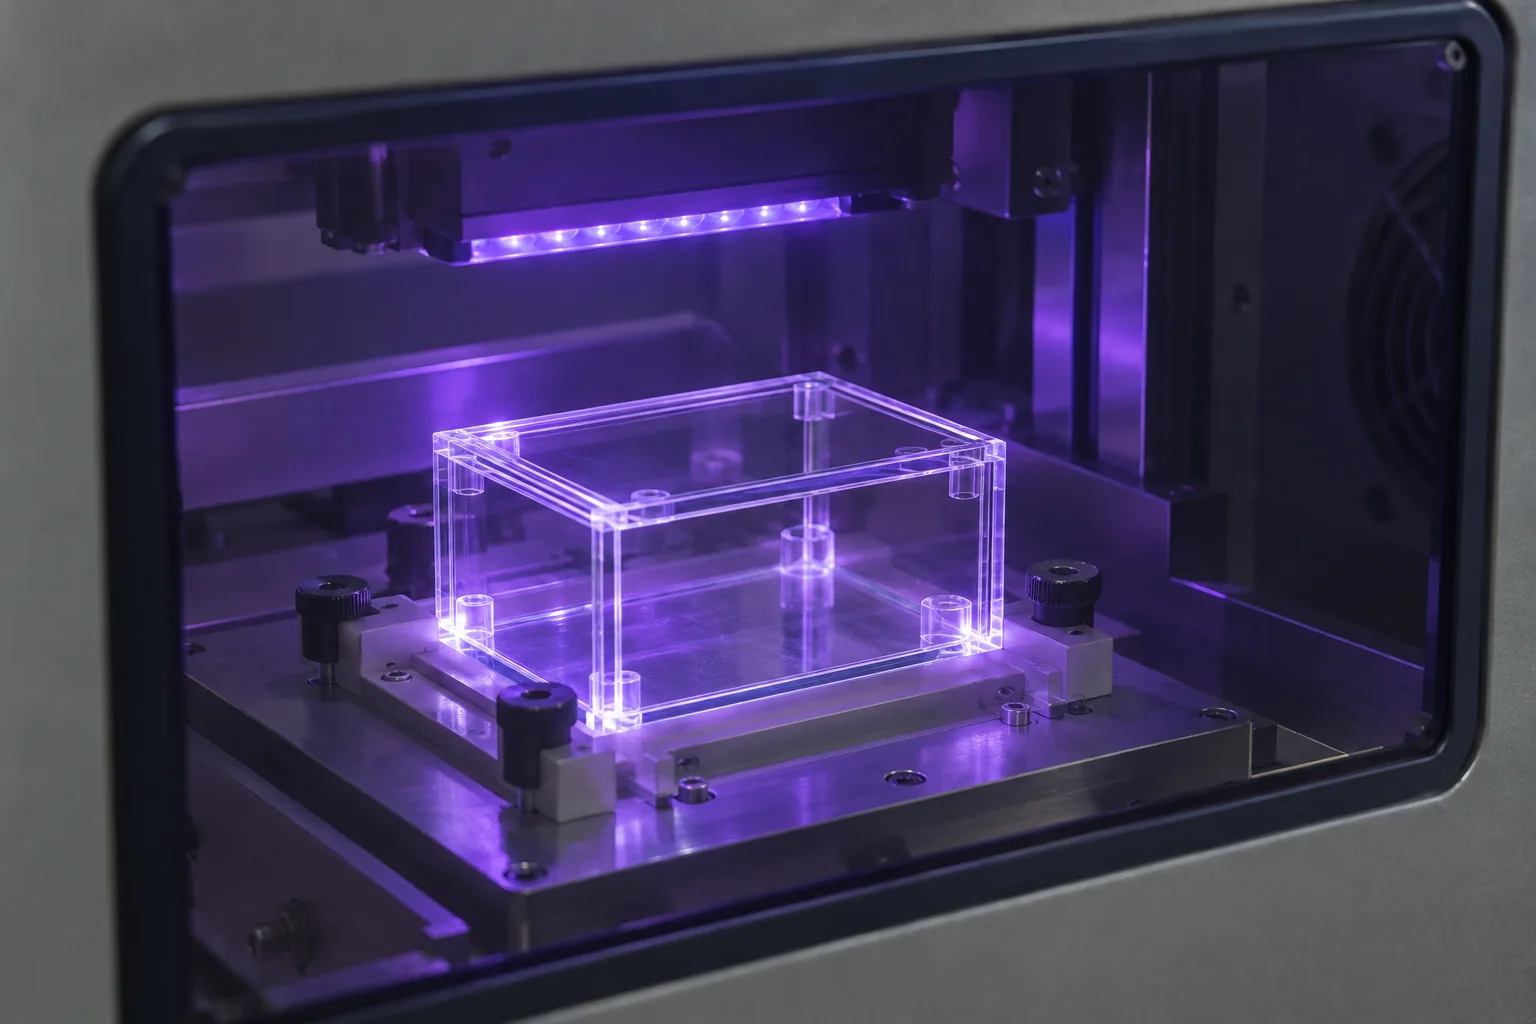
Для совместимых акриловых сборок подготовка кромок, посадка, капиллярный поток и приспособления помогают сформировать чистый шов. Избыток растворителя, плохая посадка или остаточные напряжения могут привести к образованию пузырей, побелению или растрескиванию.
Для некоторых прозрачных сборок контролируемый слой клея может обеспечить аккуратный видимый шов. Проверьте фактическое пропускание материала на длине волны отверждения и убедитесь в отверждении во всех областях соединения.
Прозрачные камеры, корпуса, крышки оборудования, приборные окна, корпуса дисплеев и отдельные прозрачные коллекторы требуют определенной косметической и функциональной спецификации.
Перед склеиванием спланируйте механическую обработку, лазерную резку и полировку. Эти операции могут вызвать напряжение или изменить прилегание кромок; используйте совместимое обращение, очистку и упаковку.
Прозрачный поликарбонат не взаимозаменяем с акрилом/PMMA. Процесс обработки акриловым растворителем может повредить компонент из поликарбоната. Разнородные прозрачные полимеры требуют совместимой системы и испытаний на растрескивание, помутнение и подвижность.
Сорта, блокирующие УФ-излучение, покрытия, толстые участки и затененные углы могут предотвратить полное светоотверждение. Вторичное отверждение возможно только в том случае, если его поддерживает специфическая адгезивная система; видимая прозрачность сама по себе не доказывает передачу УФ-излучения.
Руководство по материалам акрил/PMMA →11
Мы проверяем составные сборки, начиная с геометрии отдельных компонентов и заканчивая готовыми соединениями и требованиями к обращению.
Прозрачные корпуса оборудования с контролируемым выравниванием углов и видимыми требованиями к швам.
Изготовленные прозрачные камеры с доступом, герметизацией и согласованными условиями эксплуатации.
Составные корпуса, сочетающие в себе обработанные детали и соединенные панели.
Изготовленные на заказ крышки и защитные панели с приклеенными кронштейнами или элементами крепления.
Выбраны составные компоненты потока с заданной геометрией канала и критериями утечки.
Прозрачные ограждения и защитные устройства с требованиями к монтажу и доступу для обслуживания.
Специальные держатели, камеры и компоненты оборудования, изготовленные из указанных материалов.
Отобранные сборки проверяются на соответствие средам, давлению, температуре и условиям очистки.
Прозрачные окна и рамы с согласованной оптической и косметической приемкой.
Прецизионные компоненты собираются с заданными базовыми точками и соотношениями посадки.
Готовые контейнеры с спроектированными угловыми соединениями и требованиями к обращению.
Обработанные пластины, кронштейны и корпуса соединяются в готовый компонент.
12
Сравните все требования к сборке, включая совместимость материалов, доступ для ремонта, внешний вид и рабочую среду.
| Метод присоединения | Где это может поместиться | Основные ограничения |
|---|---|---|
| Склеивание растворителем | Плотно прилегающие совместимые термопласты, включая выбранные акриловые сборки или сборки PVC. | В зависимости от материала; Пригодность, совместимость с растворителями, остаточное напряжение и стабилизация имеют значение. |
| Структурный клей | Выбранные несущие, заполняющие зазоры и соединения из разнородных материалов. | Необходимо контролировать подготовку, клеевой зазор, адгезионные свойства и полное отверждение. |
| УФ клей | Совместимые прозрачные конструкции с учетом легкого доступа и косметических требований. | Пропускание субстрата и затененные области соединения могут ограничить отверждение. |
| Сварка пластика | Совместимые термопластические сборки, часто рассматриваемые для PP, PE или PVC. | Нужен подходящий квалифицированный процесс; тепло, искажения и доступ могут повлиять на геометрию. |
| Механическое крепление | Съемные соединения, плохая совместимость с клеем или прямая механическая фиксация. | Местные напряжения, ползучесть, вставки, уплотнение и момент затяжки требуют внимания. |
| Гибридное присоединение | Узлы, сочетающие функции передачи нагрузки, уплотнения или позиционирования. | Роли клея, уплотнителя и крепежных элементов должны быть четко определены. |
13
Сварку стоит оценить, когда совместимое термопластическое соединение предпочтительнее отдельного клеевого слоя, особенно для некоторых сборок PP, PE и PVC.
Он может подойти для химических предприятий или сборных термопластических узлов, где материал, доступ к соединениям и геометрия обеспечивают квалифицированный сварочный процесс. Марки подложек должны быть совместимыми, а тепловложение, подготовка швов и деформация требуют контроля.
Сварка не является автоматически более прочной и герметичной, чем склеивание. Согласуйте доступный процесс, критерии приемки и любые необходимые функциональные испытания для конкретной сборки. Для смешанных пластиков, косметических прозрачных швов или термочувствительных деталей может оказаться более подходящим другой метод.
Обсудить полный маршрут производства пластика →14
Иногда с использованием выбранного клея и соединения, предназначенного для обоих материалов. Соответствие внешнего вида не является показателем химической совместимости.
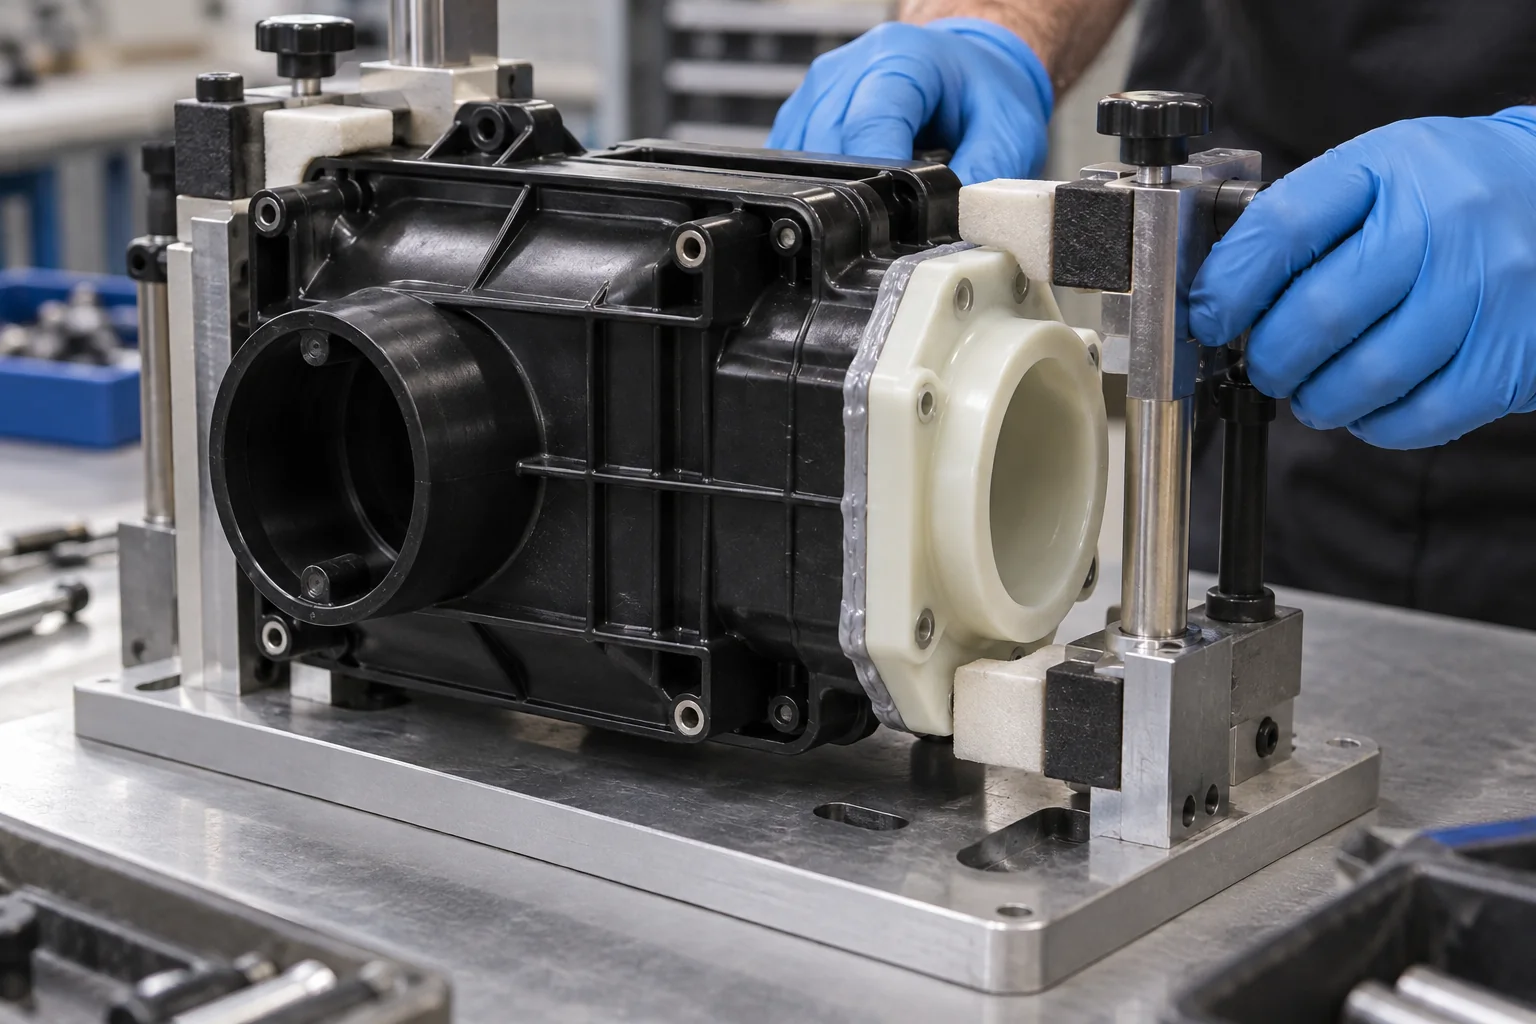
Укажите точные марки, покрытия и наполнители. Совместимость должна охватывать каждый интерфейс, а не только одну подложку.
Различное тепловое расширение и жесткость могут создавать напряжения во время изменений температуры или нагрузки. Подходящий клей и зазор могут помочь в этом.
Усадка при отверждении, нагревание, воздействие растворителей и задержка крепления могут повлиять на выравнивание, внутреннее напряжение и внешний вид.
Оцените фактические основания с соответствующими химическими веществами, температурными циклами и нагрузками. Испытание на эксплуатацию при комнатной температуре не является основанием для долгосрочной эксплуатации.
15
Проверка проводится по согласованному плану, охватывающему соединение, готовые размеры и функции, важные для вашего применения.
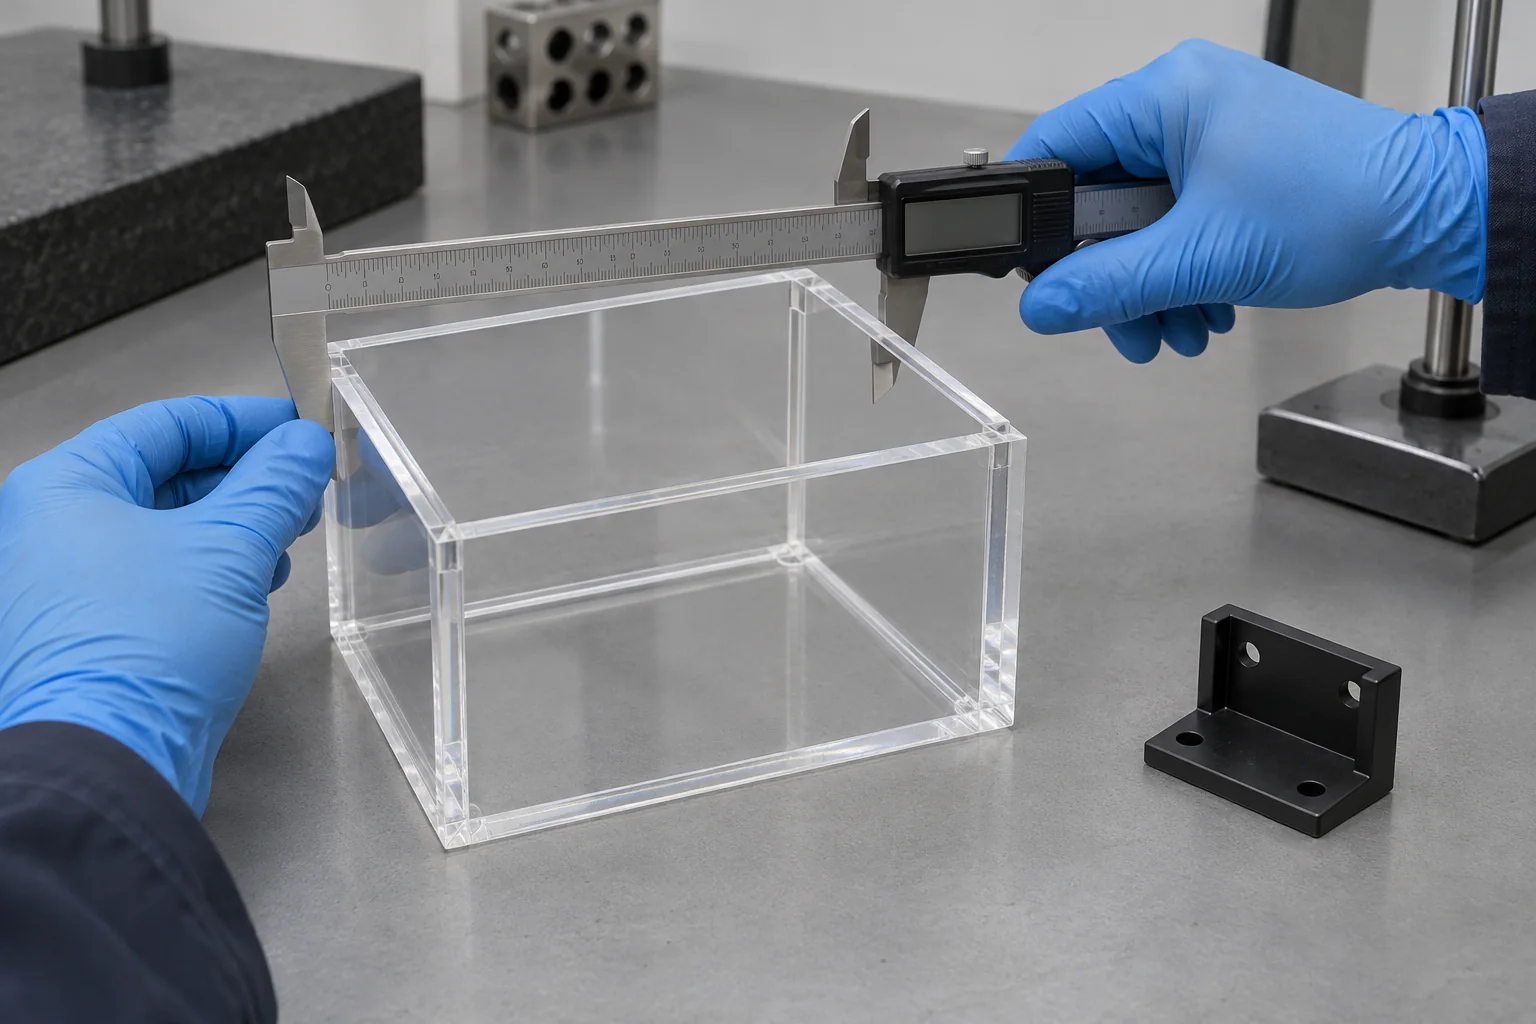
Просмотрите идентификацию материалов, изменения в чертежах и требования к соединениям.
Перед соединением проверьте подготовку поверхности и обращение с ней.
Проверьте расположение приспособления, выравнивание и посадку компонентов.
Контролируйте нанесение клея или растворителя и указанные условия отверждения.
Проверьте видимую целостность, наличие пузырьков, пустот и излишков материала.
Проверьте размеры, выравнивание, отсутствие помутнения, трещин и трещин.
При необходимости выполните согласованную проверку соответствия, проверки герметичности или функциональности.
Запишите указанные результаты и отпустите сборку в соответствии с критериями приемки.
Очистите и защитите швы и косметические поверхности перед упаковкой.
Визуальная проверка не позволяет определить прочность соединения или срок службы. Если требуются испытания на прочность, герметичность или функциональные испытания, перед предложением предложения определите метод, количество образца, среду, давление, продолжительность, температуру и критерии прохождения.
Для разрушающего испытания могут потребоваться дополнительные детали или репрезентативные купоны. Любые лабораторные испытания, сертификация или специальные проверки должны быть специально согласованы; это не предусмотрено стандартным порядком сборки.
16
Первая сборка устанавливает работоспособную последовательность соединений и сборки. Повторное производство требует контролируемого процесса, который сохраняет эти решения.
Проверьте посадку, внешний вид, герметичность и геометрию соединения с использованием реальных материалов. Используйте результаты для уточнения конструкции компонентов и критериев приемки.
Представьте повторяемые приспособления, инструкции по подготовке и практическую последовательность отверждения. Планируйте обработку и проверку в зависимости от количества партии.
Контролируйте идентичность материала, партию клея и срок годности, подготовку, дозирование, состояние крепежа и отверждение. Сохраняйте согласованные записи отслеживания и проверок.
17
Приложения определяют спецификацию соединения. Использование в промышленности само по себе не обеспечивает одобрения регулирующих органов или пригодности для конкретной услуги.
Изготовленные на заказ корпуса, держатели и прозрачные сборки. Определите очистку, контакт и любую необходимую документацию по материалам.
Крышки, ограждения, корпуса и соединительные кронштейны предназначены для установки и обслуживания.
Корпуса приборов, панели и изоляционные узлы с определенными требованиями к температуре и совместимости.
Отобранные каналы, камеры и коллекторы проверяются на предмет среды, утечек и условий эксплуатации.
Специальные ограждения, корпуса датчиков и компоненты крепления с требованиями по выравниванию и перемещению.
Прозрачные камеры и компоненты приборов с согласованными критериями чистоты, видимости и размеров.
18
Внесите геометрию детали и требования к сборке в один просмотр чертежа. Наше внимание уделяется технологическому соединению и четкому плану приемки.
Прежде чем выбирать метод соединения, ознакомьтесь с марками подложек и окружающей средой.
Координируйте обработку, резку и сборку компонентов, чтобы элементы сопряжения поддерживали соединение.
Учитывайте оптические поверхности, внешний вид швов и чувствительный к нагрузкам прозрачный пластик.
Определите требования к очистке, обращению и любым выбранным требованиям к грунтовке или обработке.
Перед началом производства оцените перекрытие, зазор, выравнивание, вентиляцию и путь нагрузки.
Используйте ранние сборки для определения приспособлений, последовательности и повторяемых условий процесса.
Согласуйте размеры, визуальную приемку и любые специальные функциональные проверки.
Координируйте компоненты и готовую сборку посредством единого анализа проекта.
19
Документированная последовательность связывает чертеж, процесс соединения и готовую сборку.
Загрузите файлы САПР, чертежи компонентов и чертеж сборки.
Подтвердите пластик, точные марки и любые поверхностные покрытия.
Проверьте геометрию соединения, выравнивание и доступ к сборке.
Определите требования к прочности, внешнему виду, уплотнению и обслуживанию.
Выберите и определите соответствующий маршрут присоединения.
Обработайте или разрежьте отдельные компоненты по согласованному дизайну.
Подготовьте и защитите сопрягаемые поверхности.
Примените систему соединения и найдите детали в приспособлении.
Поддерживайте указанные условия отверждения или стабилизации.
Проверьте внешний вид соединения, его выравнивание и конечные размеры.
Выполните согласованные проверки соответствия, утечек и функциональности.
Очистите, защитите и упакуйте готовые сборки.
20
Пластиковое склеивание соединяет отдельные пластиковые компоненты с использованием совместимого растворителя или клеевой системы. Связывание растворителем соединяет подходящие поверхности по мере удаления растворителя; Клеевое соединение сохраняет отдельный затвердевший соединительный слой.
Акрил / PMMA, ABS и PVC часто предлагают сравнительно простые варианты с совместимыми системами. PETG также может подойти. Точная марка, состояние поверхности, конструкция соединения и требования к обслуживанию по-прежнему определяют процесс.
PP, HDPE, POM и особенно PTFE плохо справляются со многими клеями общего назначения. Для них может потребоваться специальный клей, квалифицированная подготовка или другой метод соединения, например сварка или крепление.
Склеивание растворителем смягчает совместимые термопластические поверхности, чтобы они могли плавиться. При клеевом соединении между подложками используется отдельный отвержденный материал. Их требования к подгонке, подготовке и стабилизации различаются.
Ни один из них не является универсально более сильным. Совместимое соединение с растворителем может хорошо работать с подходящим термопластом, в то время как выбранный конструкционный клей может лучше подходить для зазоров или разнородных материалов. Оцените фактическое соединение при требуемых нагрузках и условиях окружающей среды.
Их можно соединить с помощью выбранного совместимого клея, но систему необходимо проверить на предмет обеих марок, растрескивания под напряжением, внешнего вида и теплового движения. Не думайте, что процесс растворителя PMMA безопасен для поликарбоната.
Некоторые марки можно соединить с помощью специальных клеев и, при необходимости, квалифицированной обработки поверхности. Обычные клеи могут работать ненадежно. Для некоторых конструкций более подходящими могут быть сварка или механическая фиксация.
Загрязнения, несовместимые чистящие средства и неправильная подготовка могут ослабить адгезию или повредить пластик. Контролируемый процесс подготовки и обработки конкретного субстрата обеспечивает повторяемость.
Часто предпочтительнее конструкция с достаточным перекрытием, контролируемым зазором, точным выравниванием и траекторией нагрузки, ограничивающей отслаивание. Лучшая геометрия зависит от полимера, системы соединения и эксплуатационных нагрузок.
Оцените сварку на предмет подходящих совместимых термопластов и квалифицированного процесса. Выбирайте крепежные детали, когда важно их снять, механическое удержание или сложная адгезионная совместимость. Гибридные конструкции могут совмещать функции соединения и герметизации.
ВАШИ МАТЕРИАЛЫ. ВАША СБОРКА.
Загрузите файлы САПР и чертеж сборки. Укажите пару материалов, количество, детали соединения, требования к прочности и косметическим характеристикам, химическое воздействие, температуру и любые критерии проверки на герметичность в пакет чертежей или по электронной почте.
Требуется компания, имя, адрес электронной почты и телефон. Страна, номер детали, количество и загрузка чертежей не являются обязательными. Мы можем просмотреть компоненты, маршрут соединения и потребности в проверке перед предложением.
info@tops-precision.comSTEP/STP/IGES/X_T/DWG/DXF/PDF или ZIP, максимум 10 МБ. Пакеты чертежей большего размера можно отправить по электронной почте. Прежде чем отправлять конфиденциальные чертежи, согласуйте обработку конфиденциальных файлов.