Отсутствие обоснования оснастки пресс-формы
Ожидаемое количество не соответствует инвестициям и обслуживанию специального оборудования для литья под давлением.

ПИЛОТ / МОСТ / ПОВТОРНОЕ ПРОИЗВОДСТВО
TOPS Plastics производит пластиковые детали на заказ в небольших количествах с использованием фрезерной, токарной и многокоординатной обработки на станках с ЧПУ. От пилотных запусков и разработки партий для проверки до промежуточного производства и повторных мелкосерийных заказов — мы обрабатываем пластиковые компоненты непосредственно из САПР без специального инструмента для пресс-форм.
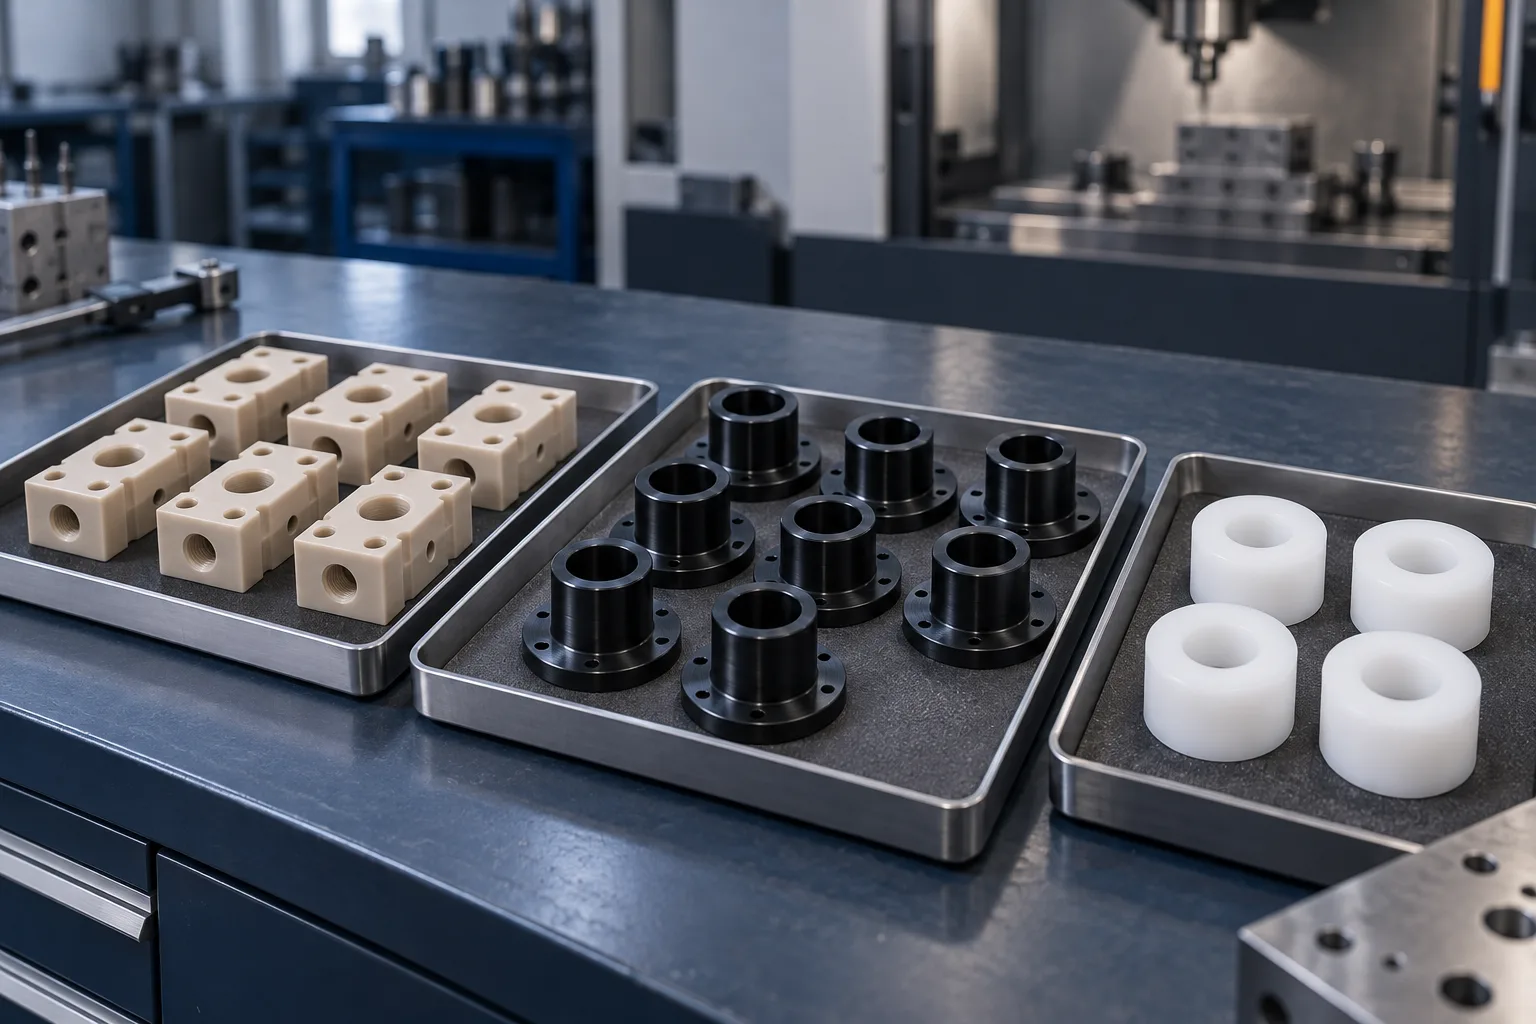
Объемы производства и маршрут обработки проверяются с учетом вашей детали, материала и повторного спроса.
| Возможность | TOPS Plastics |
|---|---|
| Тип производства | Мелкосерийная обработка на станках с ЧПУ |
| Процессы | Фрезерование, токарная обработка, сверление, нарезание резьбы и 5-осевая обработка. |
| Количество | Зависит от проекта; проверяется на предмет геометрии, времени цикла и экономики оснастки. |
| Материалы | PEEK, POM, PTFE, нейлон, UHMW, PC, PMMA, ABS, PVC, PP, PEI, PVDF, PPS и Torlon / PAI |
| Типы деталей | Функциональные компоненты, корпуса, втулки, крепления и коллекторы |
| Ввод | Файлы САПР, 2D-чертежи и эталонные образцы; образцы требуют согласованной спецификации размеров |
| Файлы | ШАГ, STP, IGES, X_T, DWG, DXF и PDF; ZIP-пакеты принимаются |
| Инспекция | Первая деталь и проверка размеров по согласованному чертежу и плану |
Обработка пластика в небольших объемах позволяет производить пластиковые детали на станках с ЧПУ по индивидуальному заказу в таких количествах, которые трудно оправдать использованием специальных инструментов для литья, в то время как заказ по-прежнему требует повторяемых настроек и контролируемого контроля.
Обычно он обслуживает инженерные испытания, опытное производство, специализированное оборудование, запасные части, производство мостов и повторяющиеся небольшие объемы OEM-заказов. Заказ на небольшие объемы определяется экономикой и требованиями к детали, а не универсальным ограничением количества.
Обработка непосредственно из CAD позволяет избежать использования специальной литьевой формы. Программирование, фиксация, режущие инструменты и проверка по-прежнему требуют затрат на подготовку, которые должны быть включены в предложение.
Выбирайте процесс с учетом производственных требований, зрелости конструкции и стоимости инструментов.
Ожидаемое количество не соответствует инвестициям и обслуживанию специального оборудования для литья под давлением.
Дизайн может меняться между партиями. Программы и приспособления ЧПУ можно проверять на соответствие каждой новой версии.
Вам нужен указанный стандартный полимер и марка, а не предполагать, что печатный материал будет вести себя таким же образом.
Пригодные к использованию детали необходимы во время подготовки оснастки, квалификации или другого производственного маршрута.
Специализированному промышленному, медицинскому и лабораторному оборудованию могут потребоваться небольшие количества на протяжении всего срока службы.
Небольшие партии нескольких конфигураций позволяют избежать использования отдельной формы для каждой версии.
Обработка прототипа направлена на проверку конструкции. Мелкосерийная обработка также требует контролируемого процесса, обеспечивающего поставку пригодных для производства деталей.
| Этап | Основная цель | Фокус на производстве |
|---|---|---|
| Прототип | Проверка дизайна, соответствия и функциональности | Итерация и обучение; детали прототипа могут не соответствовать производственным требованиям |
| Инженерная партия | Проверка функции и процесса | Критические размеры, испытания и репрезентативный материал |
| Низкая громкость | Поставка годных к использованию производственных деталей | Повторяемость, критерии приемки и экономика партии |
| Производство мостов | Поставка деталей до того, как будет готов окончательный производственный маршрут. | Планирование непрерывности, квалификации и перехода |
| Повторное производство | Поставка повторяющихся партий | Стабильные спецификации, контроль версий и инспекция |
ЧПУ может стать практической отправной точкой для создания функциональных деталей мелкосерийного производства, если доступ к фрезе и запас материала соответствуют геометрии.
Избегайте инвестиций в специальные пресс-формы, сохраняя при этом возможность программирования, приспособлений и настройки обработки.
Выберите документально подтвержденную марку материала, подходящую для вашего применения. Стандартные и формованные формы по-прежнему требуют отдельной проверки.
Просматривайте изменения САПР между партиями без модификации литьевой формы; измененная геометрия может потребовать нового крепления.
Отверстия, карманы, резьбы, уплотнительные поверхности и базовые поверхности могут быть обработаны и проверены в соответствии с согласованными требованиями.
Изучите инженерные и высокоэффективные полимеры с точки зрения температуры, химикатов, износа и требований к размерам.
Утвержденная программа и запись наладки могут поддерживать повторные заказы при условии подтверждения материала и модификации.
Объедините процессы в соответствии с геометрией детали и элементами, которые должны оставаться связанными с одними и теми же базовыми данными.
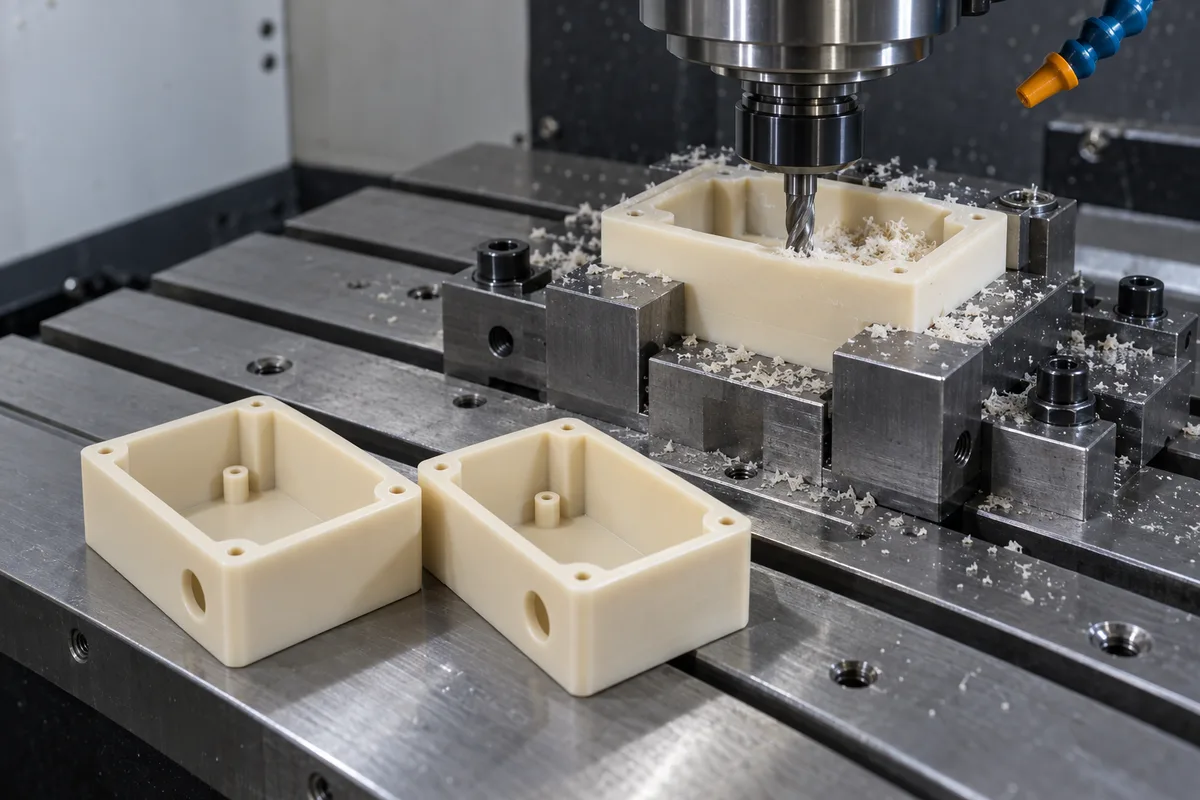
Для корпусов, креплений, коллекторов, кронштейнов, пластин и сложных компонентов с карманами, профилями и элементами на нескольких сторонах.
Изучите процесс →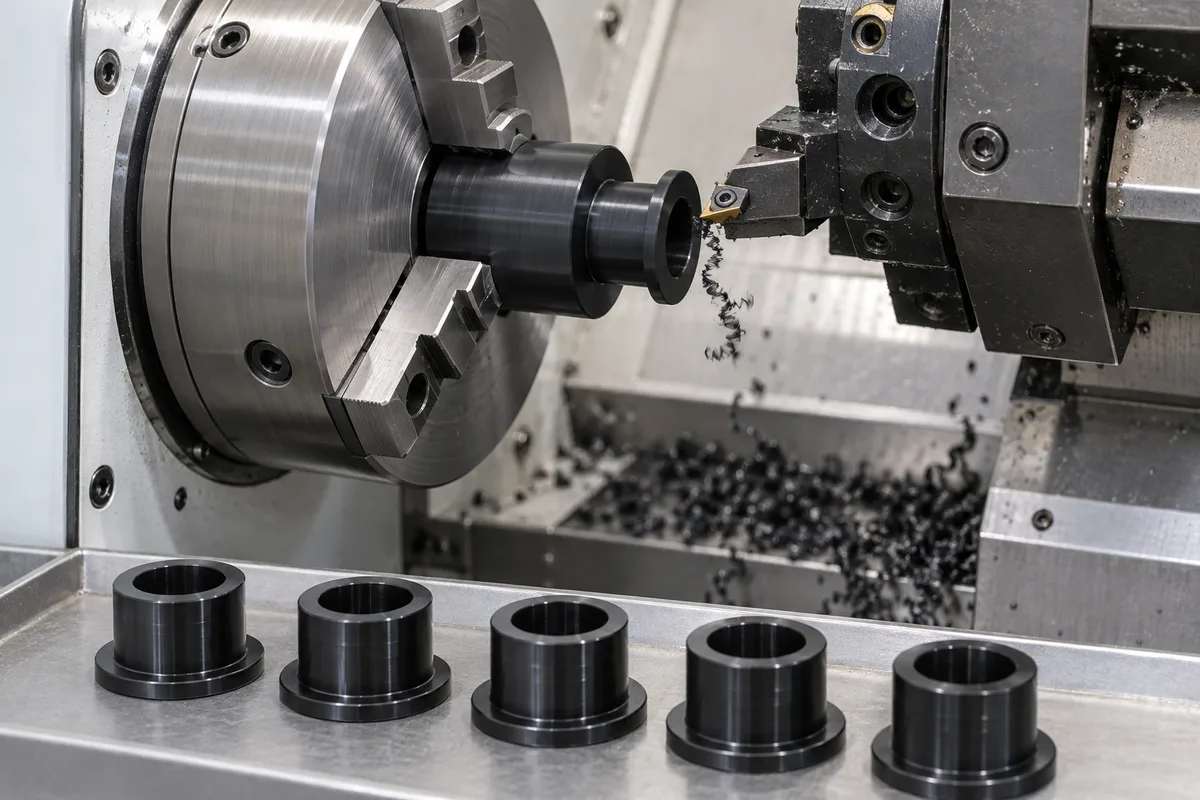
Для втулок, гильз, роликов, проставок, колец и резьбовых деталей. Проверьте контакт патрона, толщину стенки и освобожденные размеры.
Изучите процесс →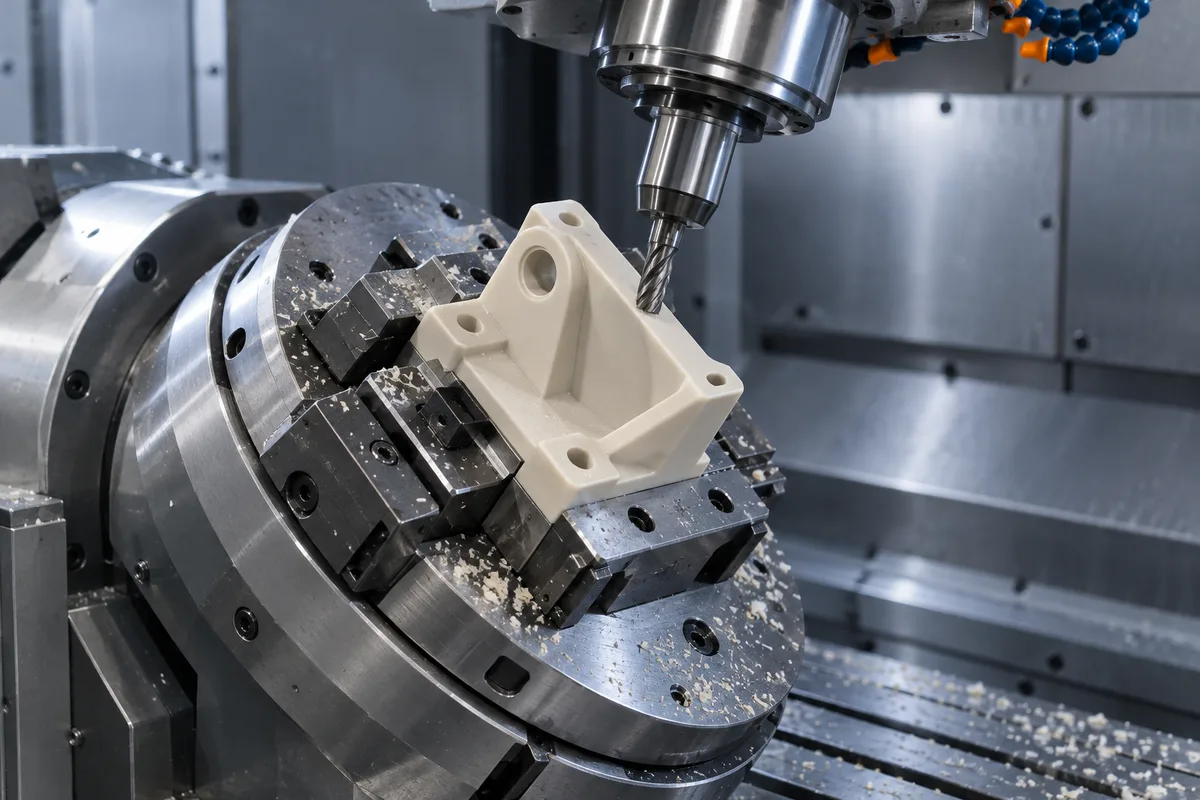
Для многогранных деталей, сложных углов и сложной геометрии, где доступ к инструменту или меньшее количество перемещений оправдывают этот процесс.
Изучите процесс →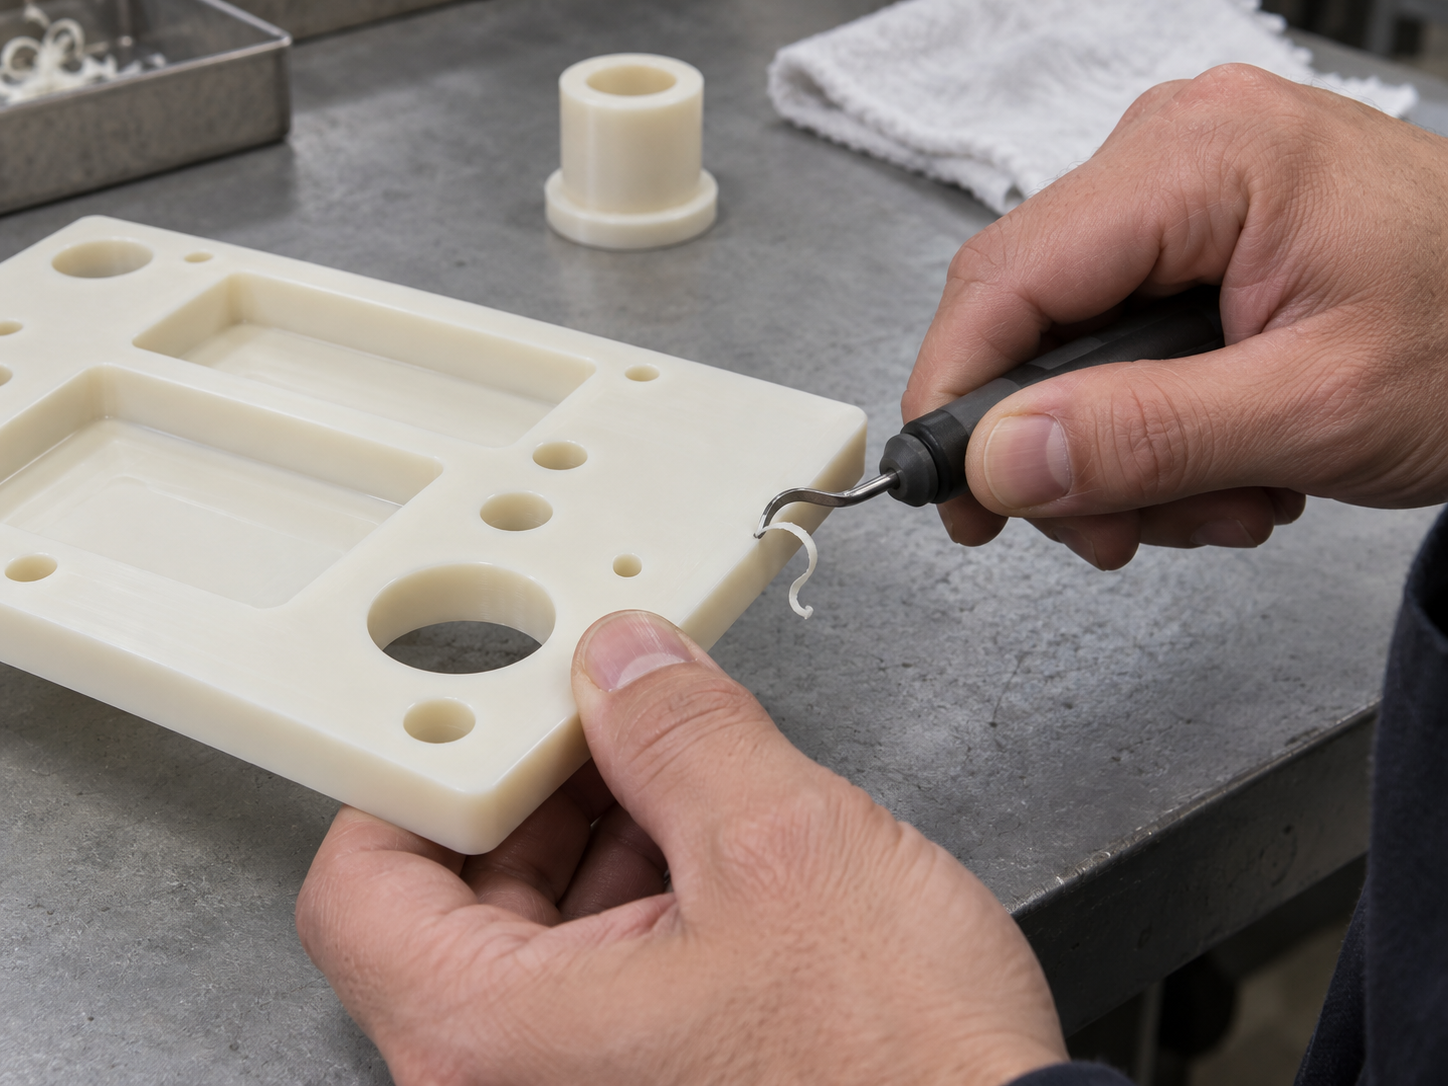
Обсудите сверление, нарезание резьбы, вставки, удаление заусенцев, полировку, гравировку и сборку, если это необходимо для полимера и рисунка.
Изучите процесс →Прежде чем сравнивать стоимость обработки, выберите материал для условий эксплуатации. ABS, PVC, HDPE и полипропилен также доступны для рассмотрения проекта.
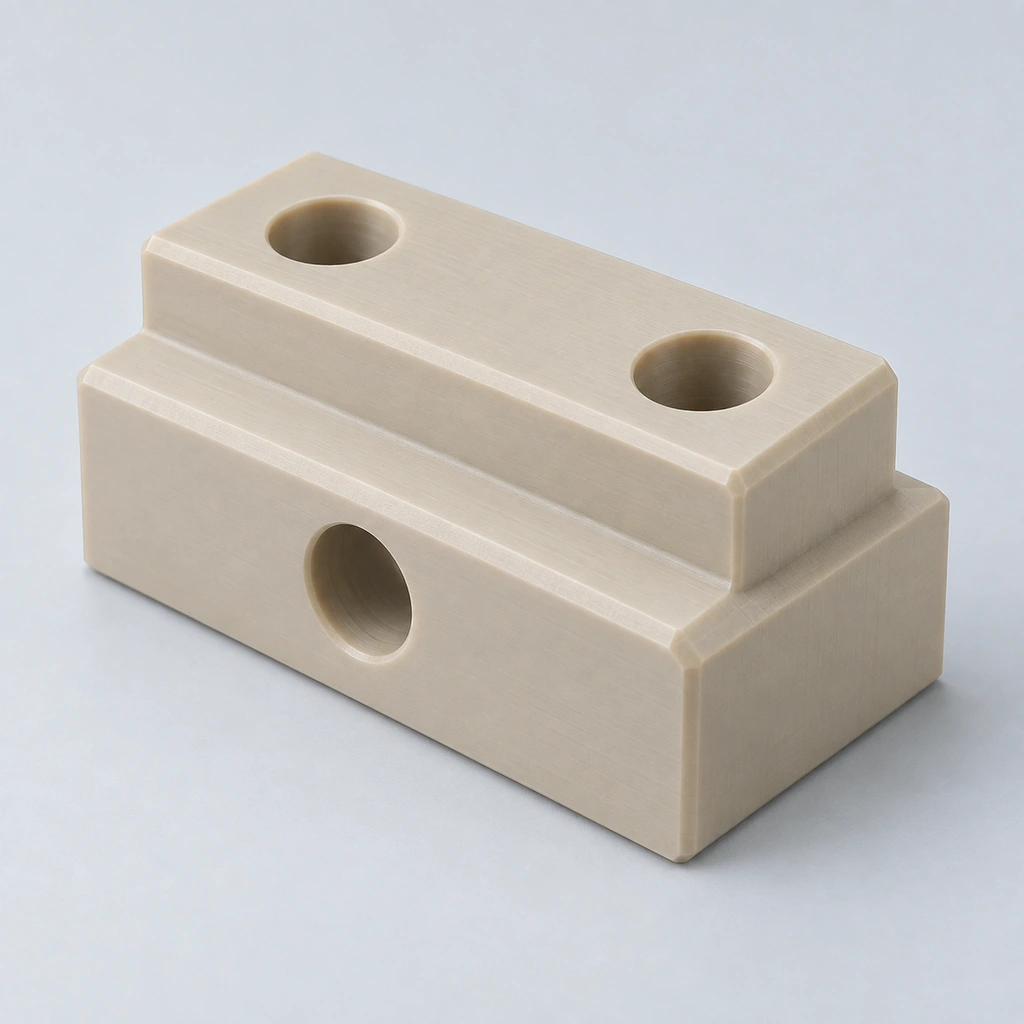
Высококачественные технические детали с высокими термическими и механическими требованиями. Подтвердите точную оценку.
Шестерни, втулки и механические компоненты, для которых важны низкое трение и контроль размеров.
Уплотнения, изоляторы и совместимые детали для работы с химикатами; просмотреть ползучесть, нагрузки и условия проверки.
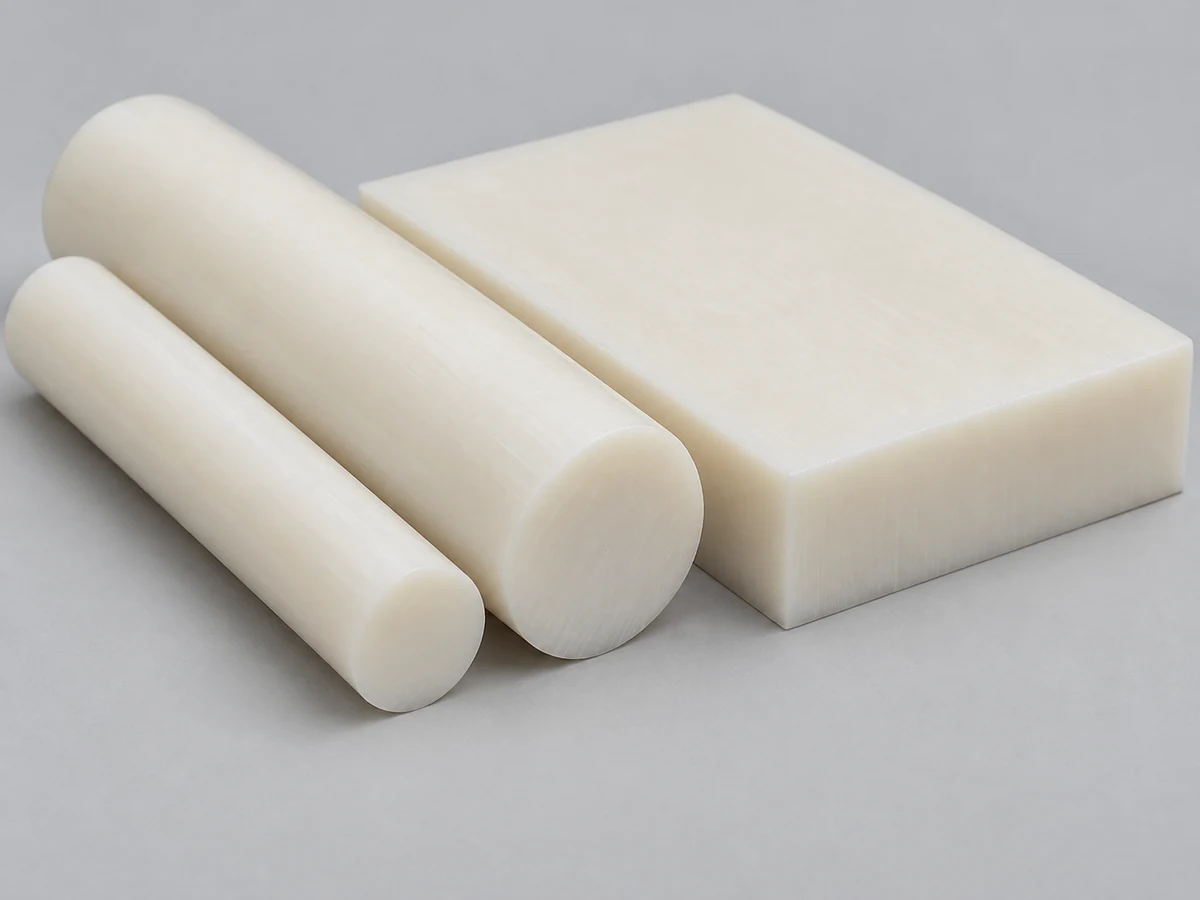
Ролики, шестерни и втулки; согласовать условия влажности и состояние приемки размеров.
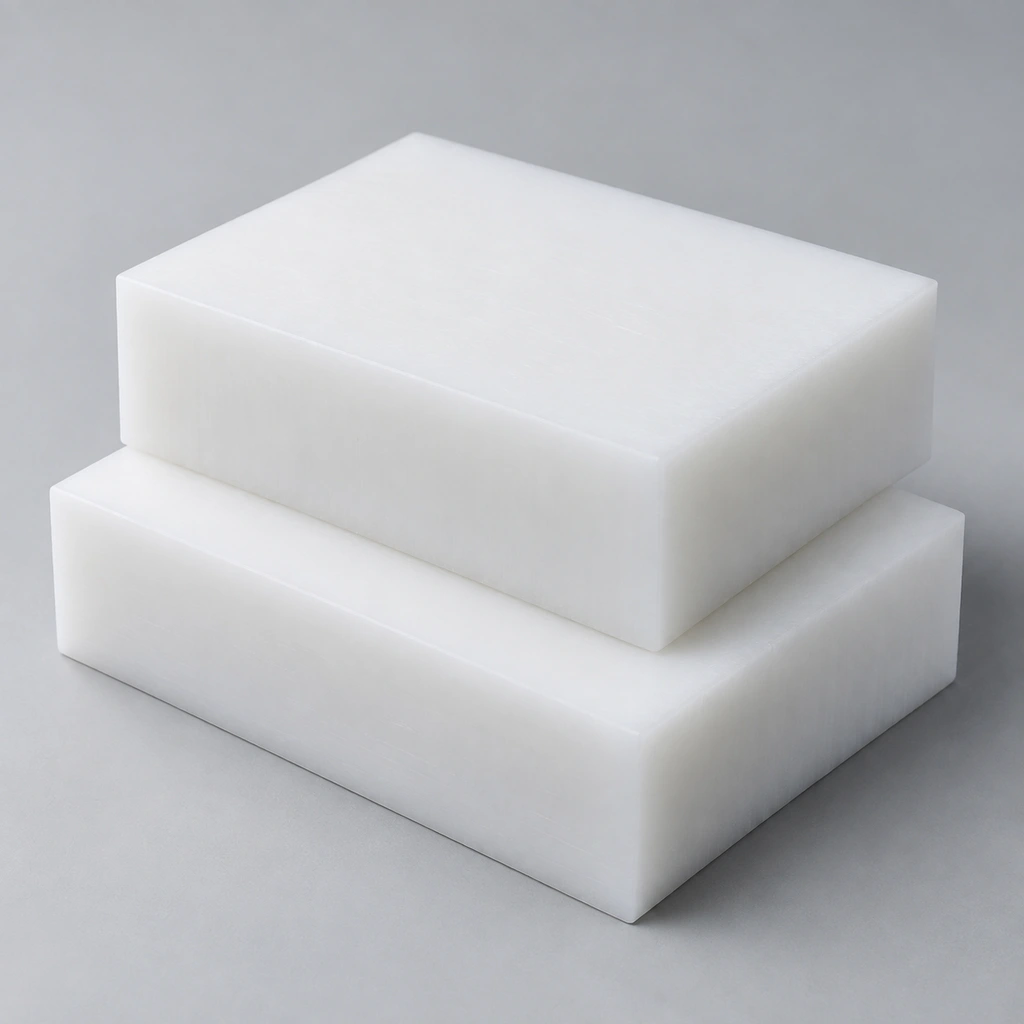
Направляющие, вкладыши и изнашиваемые детали; проверяйте отклонение и избегайте ненужных требований к точности.
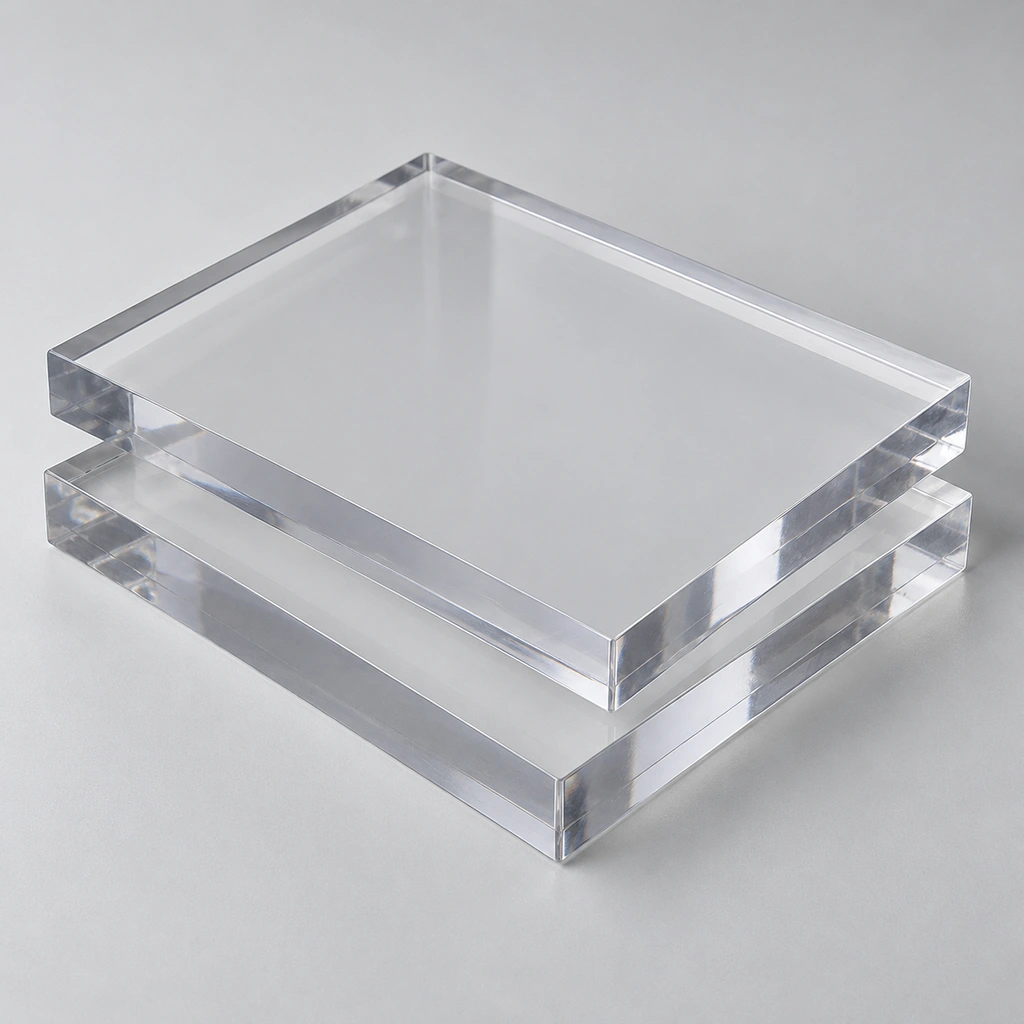
Прозрачные корпуса и ограждения; указать требования к воздействию, внешнему виду и химическому воздействию.
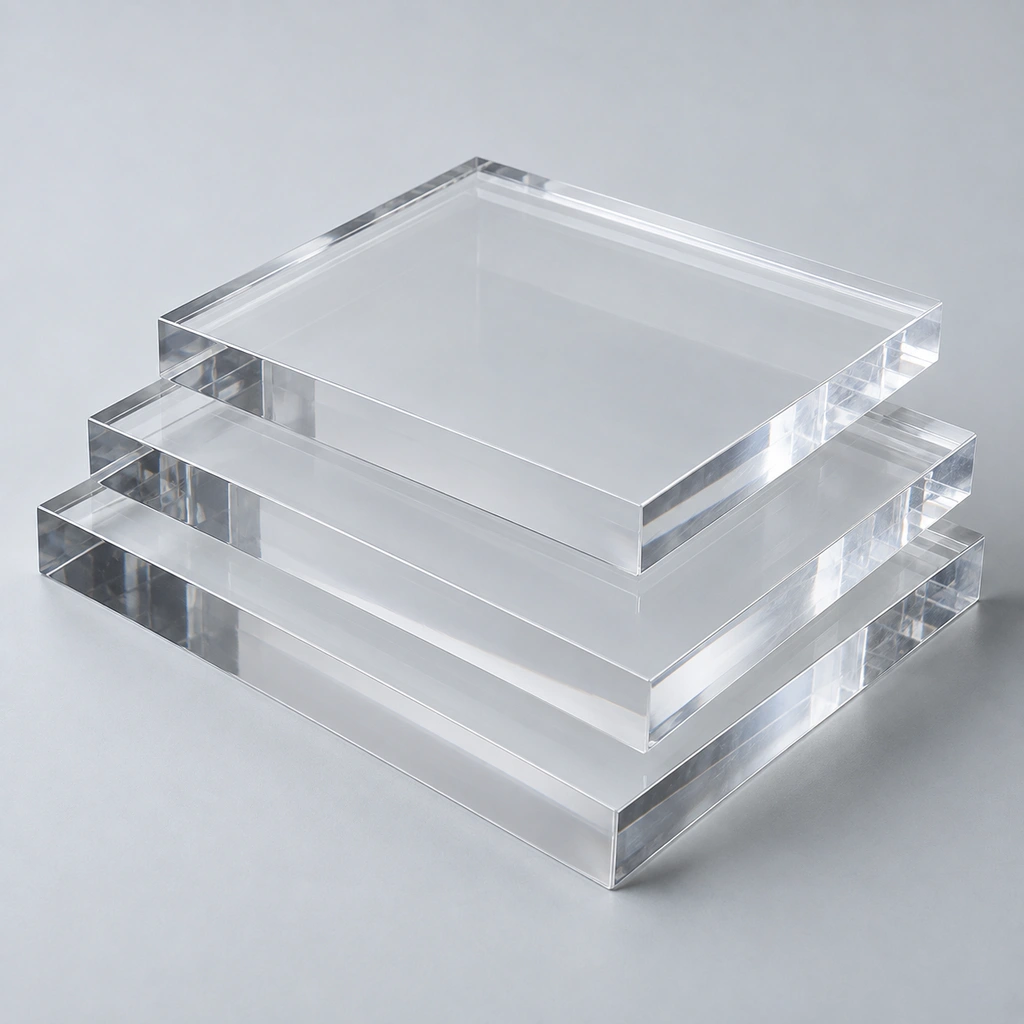
Прозрачные компоненты, для которых важен внешний вид и обработка кромок; подтвердить любые оптические критерии приемки.
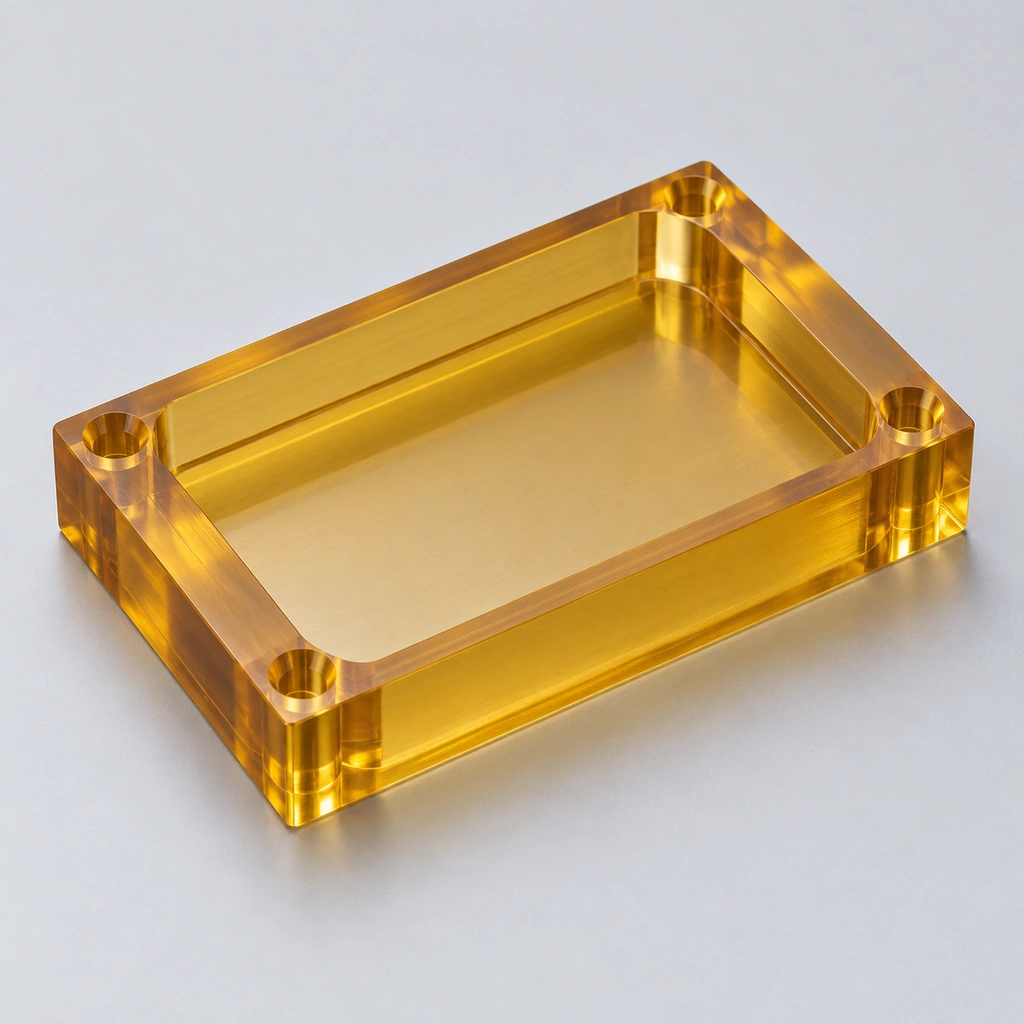
Электрические и термические применения, требующие использования указанной марки PEI без наполнителя или армированной стали.
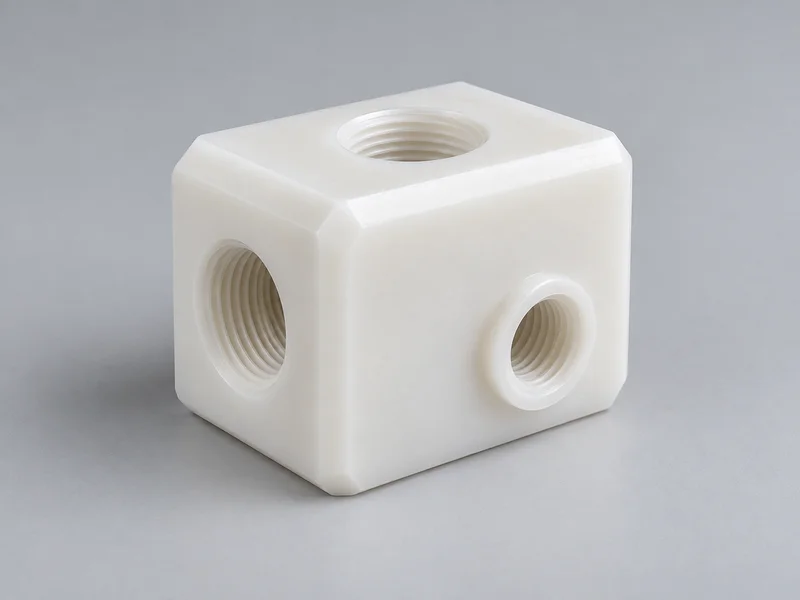
Совместимые детали для жидкостей и химических процессов; Требования к чистоте зависят от марки и документации.
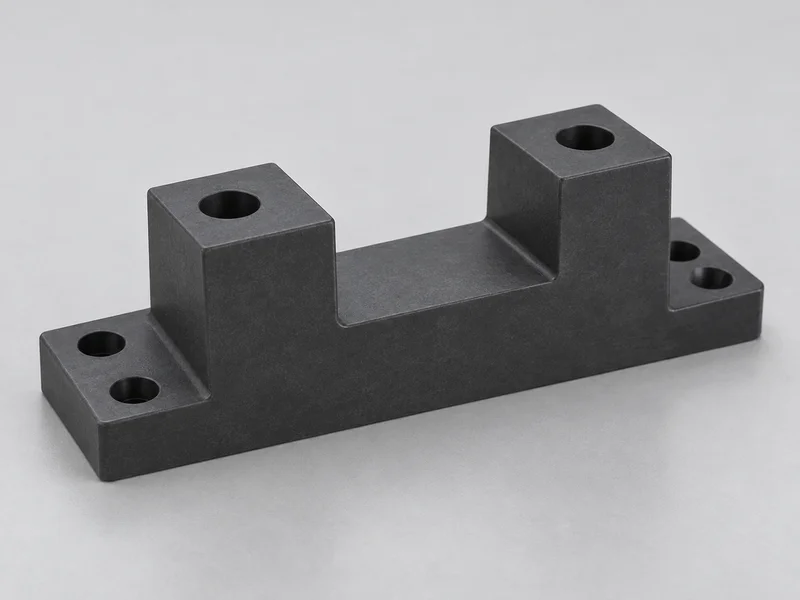
Специализированные жесткие компоненты; перед проверкой допусков выберите арматуру и сорт.
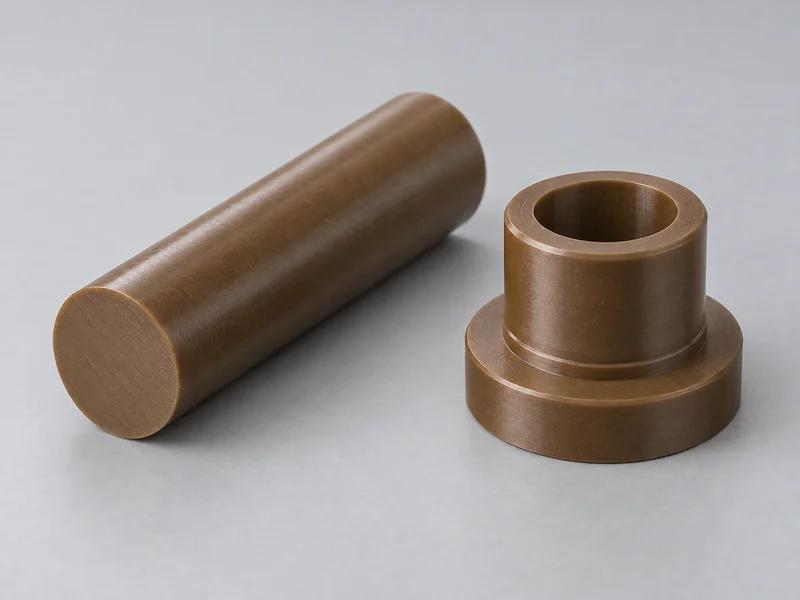
Высокопроизводительные подшипниковые и изоляционные детали; состояние запаса и постобработка требуют проверки с учетом конкретного сорта.
Укажите марку поставщика, наполнители, форму выпуска и всю необходимую документацию. Не следует считать, что обработанная заготовка и формованная смола из одного и того же семейства полимеров обладают идентичными свойствами или квалификационными доказательствами.
Функциональные детали для производителей оборудования, групп закупок и требований к техническому обслуживанию.
Фланцевые и гильзовые детали для управляемых соединений валов.
Индивидуальная механическая геометрия для согласованной нагрузки и окружающей среды.
Вращающиеся компоненты управления и направляющие.
Гидроблоки с определенными отверстиями и особенностями подключения.
Корпуса оборудования, крышки и интерфейсные компоненты.
Электрические прокладки и опоры указанных марок.
Инструменты для сборки, эксплуатации и испытаний специализированного оборудования.
Определены стойки, кольца и разделительные компоненты.
Скользящие и фиксирующие элементы для подъемно-транспортных систем.
К приспособлениям и технологическим деталям предъявляются требования к чистоте, специфичные для конкретного применения.
Компоненты оборудования с приемкой по чертежам и аттестацией заказчика.
Небольшие тиражи, когда существующий инструмент недоступен; подтвердить геометрию, право собственности и требования приемки.
Марка материала, пересмотр программы, условия обработки и критерии проверки должны оставаться под контролем, чтобы каждая деталь оценивалась на соответствие одним и тем же требованиям.
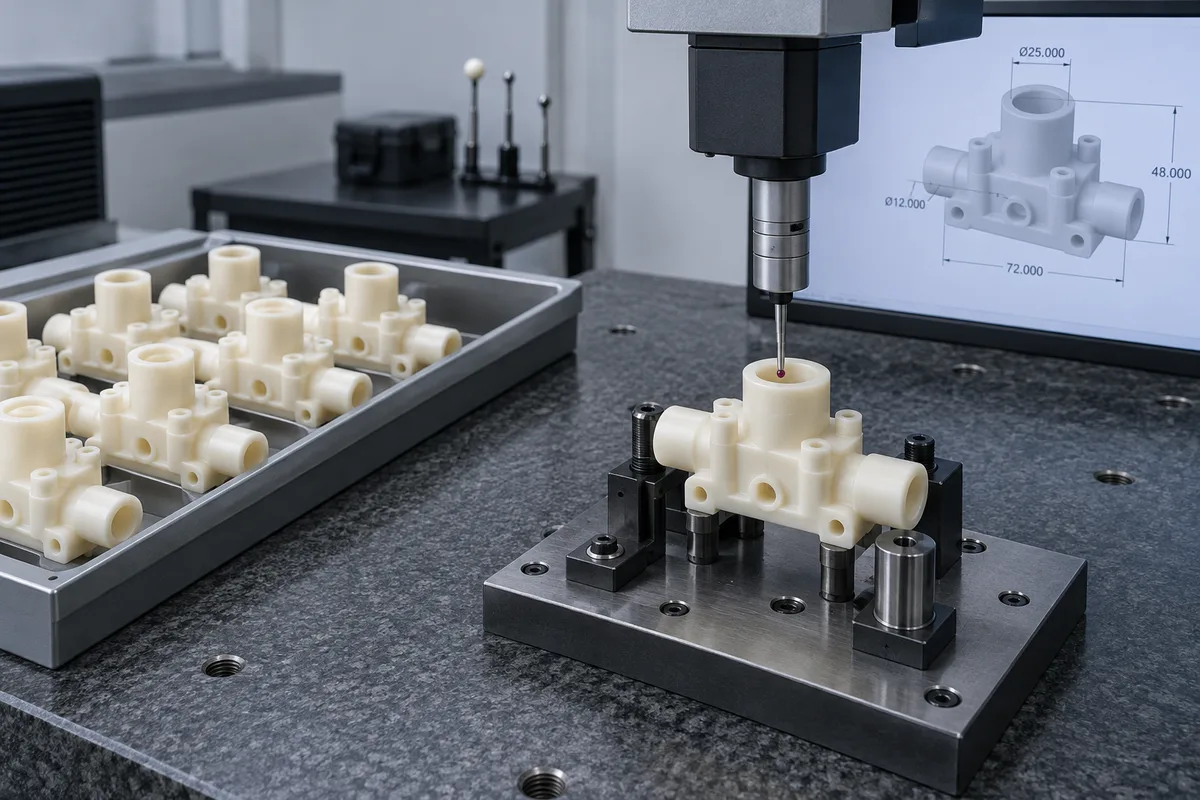
Подтвердите полимер, армирование, спецификацию запаса и необходимую документацию партии.
Свяжите утвержденную программу обработки и параметры с правильной редакцией чертежа.
Определите поддерживаемые поверхности, опорные точки, условия зажима и последовательность обработки.
Прежде чем продолжить серию, проверьте первую часть на соответствие согласованным критическим характеристикам.
Контролируйте выбранные размеры и состояние инструмента с согласованной частотой.
Примените согласованный план отбора проб или полной проверки перед выпуском и отправкой.
Определите, какие записи необходимы перед заказом: результаты первого изделия, отчеты о размерах, документация по материалам и отслеживаемость — это результаты, специфичные для проекта. Согласуйте, как будут обрабатываться несоответствующие детали или изменения в чертежах.
Допускайте функцию, а не применяйте максимально возможный предел к каждому измерению. Марка, толщина стенки, геометрия и условия контроля влияют как на повторяемость, так и на стоимость.
| Требование | Рекомендуемый подход |
|---|---|
| Общая геометрия | Согласуйте допуск на обработку в предложении и чертеже. |
| Критическая посадка | Уточните только функциональные особенности и определите исходные данные. |
| Подшипник / отверстие | Определите посадку, сопрягаемую часть и метод измерения. |
| Большая пластиковая деталь. | Укажите соответствующую температуру проверки и стабилизацию. |
| Тонкая стена | Просмотрите зажим и деформацию освобожденной формы. |
| Повторяющийся пакет | Используйте повторяемые критерии и условия проверки. |
| Несколько редакций | Зафиксируйте редакцию чертежа для каждой партии |
Тепловое расширение, остаточные напряжения и влага могут повлиять на измеряемые размеры. Особого внимания требуют кондиционирование нейлона и гибкие детали PTFE или UHMW. Подтвердите достижимые допуски после рассмотрения фактического проекта; не существует универсального заявления о жестких допусках, применимого к каждому полимеру.
Подготовьте план допусков и проверок. →Целенаправленный просмотр чертежей может сократить количество повторных работ по настройке, механической обработке и проверке.
Соблюдайте строгие ограничения на функциональные размеры; используйте согласованные общие допуски в других местах.
Прежде чем зафиксировать геометрию, проверьте давление, поддержку и отклонение инструмента.
Постоянные размеры отверстий, резьбы и практические внутренние радиусы упрощают оснастку и проверки.
Сравните химическое воздействие, температуру, износ, нагрузку и влажность, а не только цену материала.
Четко обозначьте критически важные для качества характеристики, взаимосвязи исходных данных и методы приемки.
Если формование вероятно позже, проверьте черновик, однородность стены и выбор смолы отдельно.
Утвердите одну версию чертежа для производственного цикла и изолируйте замененные файлы.
Производство мостов поставляет пригодные к использованию детали с ЧПУ, в то время как пресс-форма, производственная линия или конечный производственный процесс все еще разрабатываются или восстанавливаются.
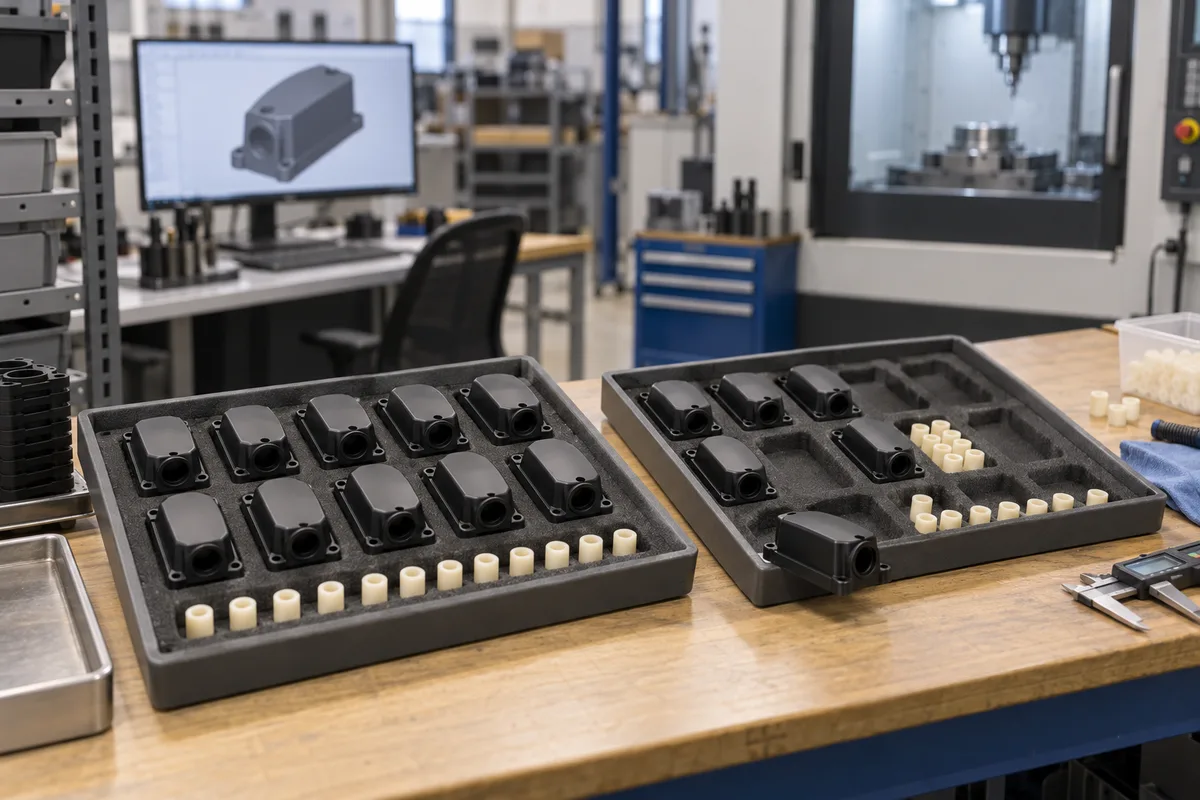
Поставляйте детали во время изготовления или ремонта литьевой формы.
Поддержка квалификации клиентов, первоначальный вывод на рынок или разработка, которая еще не полностью заморожена.
Обсудите перемещение поставщика, неожиданный спрос или нарушение установленного маршрута.
Перед началом производства определите количество мостов, требуемую дату, принятый материал и запланированную замену. Обработанные и отлитые детали могут различаться по напряжению, внешнему виду, свойствам и размерам; уточнить окончательный маршрут, а не предполагать автоматическое одобрение пакетной передачи моста.
Да. Регулярная мелкосерийная обработка может быть практичной, когда спрос и экономика деталей не оправдывают использование специального инструмента.
Согласуйте количество партии, ожидаемый годовой спрос и частоту повторных заказов. Подтверждайте редакцию, источник материала и необходимые документы при каждом выпуске; более ранний заказ на поставку не утверждает автоматически замену сорта.
Сохранение информации о программе и настройке может сократить повторную подготовку, но время выполнения заказа и цена по-прежнему зависят от наличия запасов, загрузки машины, объема проверки и любых технических изменений. Укажите в заказе необходимость хранения документации.
Сравните полную стоимость и путь квалификации. Не существует единого количества безубыточности, подходящего для каждой пластиковой детали.
| Фактор | обработка с ЧПУ | Литье под давлением |
|---|---|---|
| Оснастка | Нет специальной формы; может потребоваться программирование и приспособления | Требуется специальная настройка пресс-формы и процесса. |
| Первоначальные инвестиции | Часто ниже для доступной мелкосерийной геометрии. | Инвестиции в оснастку могут быть значительными |
| Изменения дизайна | Программа и настройки проверены на предмет доработки | Может потребоваться модификация или замена инструмента. |
| Небольшие партии | Часто практично; время цикла и отходы по-прежнему имеют значение | Может быть жизнеспособным при наличии подходящего инструмента и повторного спроса. |
| Материал производственного класса | Указанные сорта акций | Указанные марки формовочных смол |
| Сложные формованные элементы | Ограничено доступом к фрезе и рабочему креплению | Подходящая геометрия может быть интегрирована в форму. |
| Повторяющийся большой объем | Цикл обработки остается фактором затрат | Инструменты могут амортизироваться в зависимости от спроса |
| Время выполнения первых частей | Зависит от наличия, настройки и проверки | Включает оснастку и квалификацию процесса. |
| Диапазон материалов | Доступные формы и сорта | Доступные формовочные смеси и проверенная обработка. |
Выбирайте станки с ЧПУ для небольших объемов производства, когда спрос ограничен, конструкция может измениться или инвестиции в пресс-формы трудно оправдать. Рассмотрите возможность литья под давлением, когда стабильная конструкция и повторяющийся спрос могут покрыть затраты на оснастку и квалификацию.
Включите в сравнение инструменты, приспособления, настройку, использование запасов, время цикла, отделку, проверку, транспортировку и ожидаемые изменения. Литье не является автоматически неэкономичным для каждого небольшого заказа.
Сравните обработку с ЧПУ и литье под давлением →Мелкосерийное производство может обслуживать специализированное оборудование там, где инженерные требования высоки, а годовая потребность скромна.
Крепления, коллекторы и технологические компоненты с требованиями к чистоте и материалам, определяемыми заказчиком.
Валидационные партии и повторяющиеся компоненты оборудования; нормативные требования и требования к применению остаются индивидуальными для клиента.
Изготовленные на заказ приспособления, направляющие, ролики и подъемно-транспортные механизмы.
Высокопроизводительные полимерные компоненты, требования к чертежам и документации согласовываются перед производством.
Запасные части, приспособления, корпуса и изнашиваемые компоненты.
Изоляторы, испытательные приспособления и корпуса оборудования.
Коллекторы, жидкостные детали и нестандартные компоненты приборов.
Небольшой производственный заказ требует большего, чем просто дополнительные прототипы: ему нужен согласованный материал, доработка, маршрут обработки и план приемки.
Обсудите поведение полимера вместе с геометрией.
Производство со склада без использования оснастки для литья под давлением.
Выберите комбинацию процессов, соответствующую рисунку.
Обзор общетехнических и высокопроизводительных марок.
Согласуйте функции, методы, периодичность и отчеты перед производством.
Перед резкой определите практические улучшения затрат и повторяемости.
Используйте уроки первой партии для определения последующих выпусков.
Сохраняйте утвержденный чертеж и его изменения в центре процесса приемки.
Определите критерии выпуска перед обработкой, а затем применяйте те же требования к чертежам и проверкам для всей партии.
Поделитесь моделью и чертежом с размерами, версией и запросом партии.
Согласуйте точную спецификацию и количество запасов для этого выпуска.
Проверьте обрабатываемость, стоимость установки и приемку размеров.
Определите критические для качества характеристики и метод их проверки.
Подготовьте утвержденный маршрут, исходные данные и стратегию поддержки.
Обработайте начальную деталь, используя запланированную производственную установку.
Проверьте согласованные функции и устраните любые несоответствия перед запуском.
Произведите выпущенное количество в соответствии с утвержденной редакцией.
Отслеживайте критические функции и записывайте проверки в соответствии с соглашением.
Сверьте готовую партию с планом приемки.
Защитите детали и определите версию чертежа и необходимые отгрузочные документы.
Это производство на станке с ЧПУ пластиковых деталей на заказ небольшими партиями с контролем материала, установки и проверки в соответствии с предполагаемым производственным использованием. Обычно он обслуживает пилотные запуски, поставку мостов и повторные заказы OEM.
Низкий объем зависит от геометрии, материала, времени цикла и экономичности инструмента. Отправьте количество партии и предполагаемый годовой спрос, чтобы мы могли просмотреть маршрут; не существует универсального ограничения или гарантии опубликованного количества.
Это возможно, потому что специальная форма не нужна. В предложение по-прежнему необходимо включать программирование, фиксацию, запас, механическую обработку, чистовую обработку и проверку. Геометрия и потребность в повторении определяют результат.
Прототип в первую очередь проверяет дизайн, пригодность и функциональность. Производственная партия также должна соответствовать согласованным требованиям к материалам, модификациям, согласованности и проверке для ее предполагаемого использования. Успешный прототип не является автоматически квалифицированной производственной деталью.
Да, если геометрия, материал и график подходят для обработки. Определите временный объем поставки и требования к приемке во время подготовки оснастки или окончательного маршрута. Если впоследствии маршрут изменится, аттестуйте формованные детали отдельно.
Не существует лучшего материала для каждой детали. Обзор PEEK, Delrin / POM, PTFE, Nylon, UHMW, PC, PMMA, ABS, PEI, PVDF, PPS и Torlon на предмет нагрузки, температуры, химикатов, влаги и размеров требования.
Согласуйте марку материала, версию чертежа, программу, схему обработки и план проверки. Подтверждайте это при каждом выпуске и указывайте отчеты или отслеживаемость, необходимые для вашего заказа.
Часто для ограниченного спроса, но не всегда. Сравните полную стоимость механической обработки с инвестициями в пресс-форму, стоимостью формованной единицы, квалификацией, риском пересмотра и ожидаемым объемом срока службы. Литье в небольших объемах также может быть практичным для подходящих проектов.
Да. Выпустите новую версию чертежа и определите изменения до следующего выпуска. Пересмотренная конструкция требует проверки технологичности, цены и проверки, а также может потребовать обновленных приспособлений или нового первого изделия.
Потенциально. Заблаговременно проверьте геометрию формованной формы, осадку, однородность стенок, наличие смолы, усадку и квалификационные требования. Не следует предполагать, что обработанная заготовка и формованная смола ведут себя одинаково.
ОДИН ЧЕРТЕЖ. КОНТРОЛИРУЕМАЯ ПАРТИЯ.
Загрузите свою модель САПР и инженерный чертеж и поделитесь маркой пластика, количеством в партии и критическими допусками. Наша команда может проверить, соответствует ли обработка с ЧПУ вашим требованиям к небольшим объемам, и определить практические способы снижения затрат без ущерба для функциональности.
Для повторных или промежуточных поставок укажите в своем пакете чертежей или по электронной почте расчетную годовую потребность, частоту заказов, текущую стадию производства, требования к проверке, применение и любой будущий план литья под давлением. Требуется компания, имя, адрес электронной почты и телефон. Страна, номер детали, количество и загрузка чертежей не являются обязательными.
info@tops-precision.comSTEP/STP/IGES/X_T/DWG/DXF/PDF или ZIP, максимум 10 МБ. Файлами большего размера можно поделиться по электронной почте. Прежде чем отправлять конфиденциальные чертежи, согласуйте обработку конфиденциальных файлов.