Экономичный инженерный пластик
Стандартная ложа ABS может быть экономичнее по сравнению со специальными полимерами. Сравните полную стоимость деталей, включая требования к настройке, отделке, проверке и обслуживанию.

ABS · ОТ ДИЗАЙНА К ФУНКЦИОНАЛЬНОМУ ПРОТОТИПУ
TOPS Plastics обеспечивает обработку ABS с ЧПУ для функциональных прототипов, нестандартных корпусов, приспособлений, кронштейнов, панелей и компонентов мелкосерийного производства. Мы производим детали ABS на основе чертежей, используя фрезеровку, токарную обработку, сверление и многоосную обработку там, где этого требует геометрия.
От подгонки корпуса до видимой отделки поверхности — определите, что должна доказать ваша деталь ABS. Прежде чем планировать производственный маршрут, мы проверяем толщину стенок, марку материала, температуру, крепление и контроль.
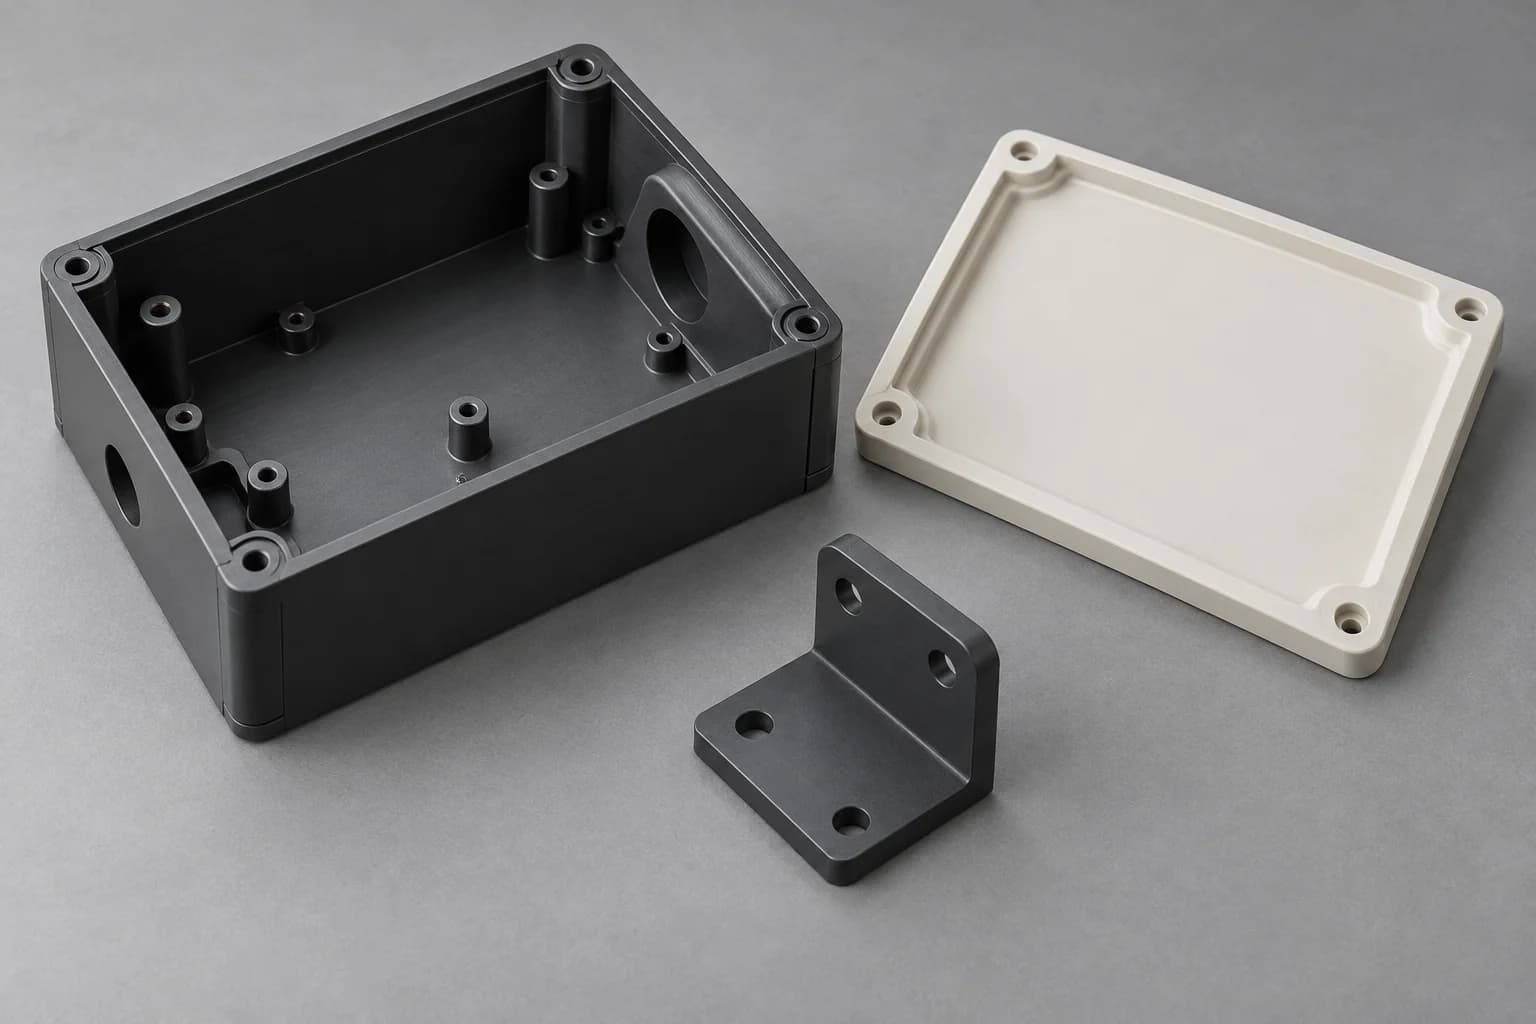
Возможности подтверждаются по полному чертежу, состоянию запаса, оболочке детали и критериям приемки.
| Возможность | Область применения на основе чертежей |
|---|---|
| Материал | ABS/Акрилонитрил-бутадиен-стирол; определить сорт, цвет и необходимые записи. |
| Процессы | Фрезерование, токарная обработка, сверление, нарезание резьбы и фрезерование на станках с ЧПУ; многоосный доступ, где это необходимо. |
| Типовые детали | Корпуса, крепления, кронштейны, панели, корпуса и функциональные прототипы. |
| Производство | Прототип, мелкосерийное и повторное производство с контролируемыми доработками. |
| Инженерный вклад | CAD-модель и чертеж; образец требует согласованных размеров. |
| Файлы | СТЕП/СТП/ИГЕС/Х_Т/DWG/DXF/PDF; один ZIP-пакет может объединять документы. |
| Инспекция | Проверка размеров по чертежу с определенными базами данных и условиями измерения. |
| Вторичные операции | Удаление заусенцев, гравировка, отделка и сборка подлежат рассмотрению проекта. Покраска требует отдельно согласованной спецификации. |
ABS, или акрилонитрил-бутадиен-стирол, представляет собой аморфный технический термопласт, сочетающий в себе необходимую жесткость, ударную вязкость, ударопрочность и экономическую эффективность. Обычно его используют для непрозрачных корпусов, корпусов, арматуры и конструктивных деталей с низкой и средней нагрузкой.
Его полимерные составляющие влияют на различные аспекты жесткости, ударной вязкости и технологичности материала. Баланс зависит от фактического состава, поэтому общее обозначение ABS не может заменить марку поставщика, когда обязательны термические, электрические, воспламеняемые или химические требования.
Обработка ABS привлекательна, когда вам нужен функциональный пластиковый компонент без инвестиций в специальную литьевую форму. Стандартный ABS не является высокотемпературным полимером и не является автоматическим выбором для длительного воздействия на открытом воздухе. Сильные растворители, чистящие средства и постоянные механические нагрузки также требуют пересмотра.
ABS — практичный кандидат, когда внешний вид, ударопрочность и приемлемые производственные затраты имеют большее значение, чем устойчивость к высоким температурам или сильному износу.
Стандартная ложа ABS может быть экономичнее по сравнению со специальными полимерами. Сравните полную стоимость деталей, включая требования к настройке, отделке, проверке и обслуживанию.
Кандидат для покрытий и корпусов, подвергающихся обычному обращению. Ударные характеристики зависят от марки, температуры, насечек и геометрии стенки.
Острые инструменты и контролируемое тепло позволяют получить чистые карманы, отверстия и профили. Легкая резка по-прежнему требует внимания к заусенцам и форме освобожденной детали.
Непрозрачный материал подходит для видимых корпусов и косметических прототипов. Перед заказом определите допустимые следы инструмента, цвет и царапины.
Потенциально полезен для корпусов и приспособлений для электроники. Требуемые электрические характеристики должны зависеть от выбранной марки и конструкции оборудования.
Твердый материал позволяет осуществлять проверку посадки и сборки без специальной формы. Определите, какие тесты должен поддерживать образец.
Наличие и документация подтверждаются перед закупкой. Не думайте, что каждый лист или стержень имеет одинаковые механические или нормативные свойства.
Для рассмотренных корпусов, приспособлений и прототипов. Если размерное поведение имеет значение, укажите обрабатывающий материал и обозначение поставщика.
Распространенный выбор внешнего вида компонентов оборудования. Черный цвет сам по себе не обеспечивает устойчивость к ультрафиолетовому излучению или огнестойкость.
Запросите точную документированную марку и соответствующий номинал для требуемой толщины. Оценка материала не является подтверждением готовой сборки.
Рассмотрим идентифицированную формулировку, в которой прочность является приоритетом; Сравните поведение надреза, рабочую температуру и жесткость.
Антистатические, УФ-модифицированные или другие марки требуют проверки поставщиков и документации. Смеси ABS, включая PC/ABS, не являются автоматическими заменителями.
Выбирайте процесс, связанный с доступом к инструменту, поддерживаемыми стенками, функциональными базами и видимыми поверхностями, а не только меткой машины.
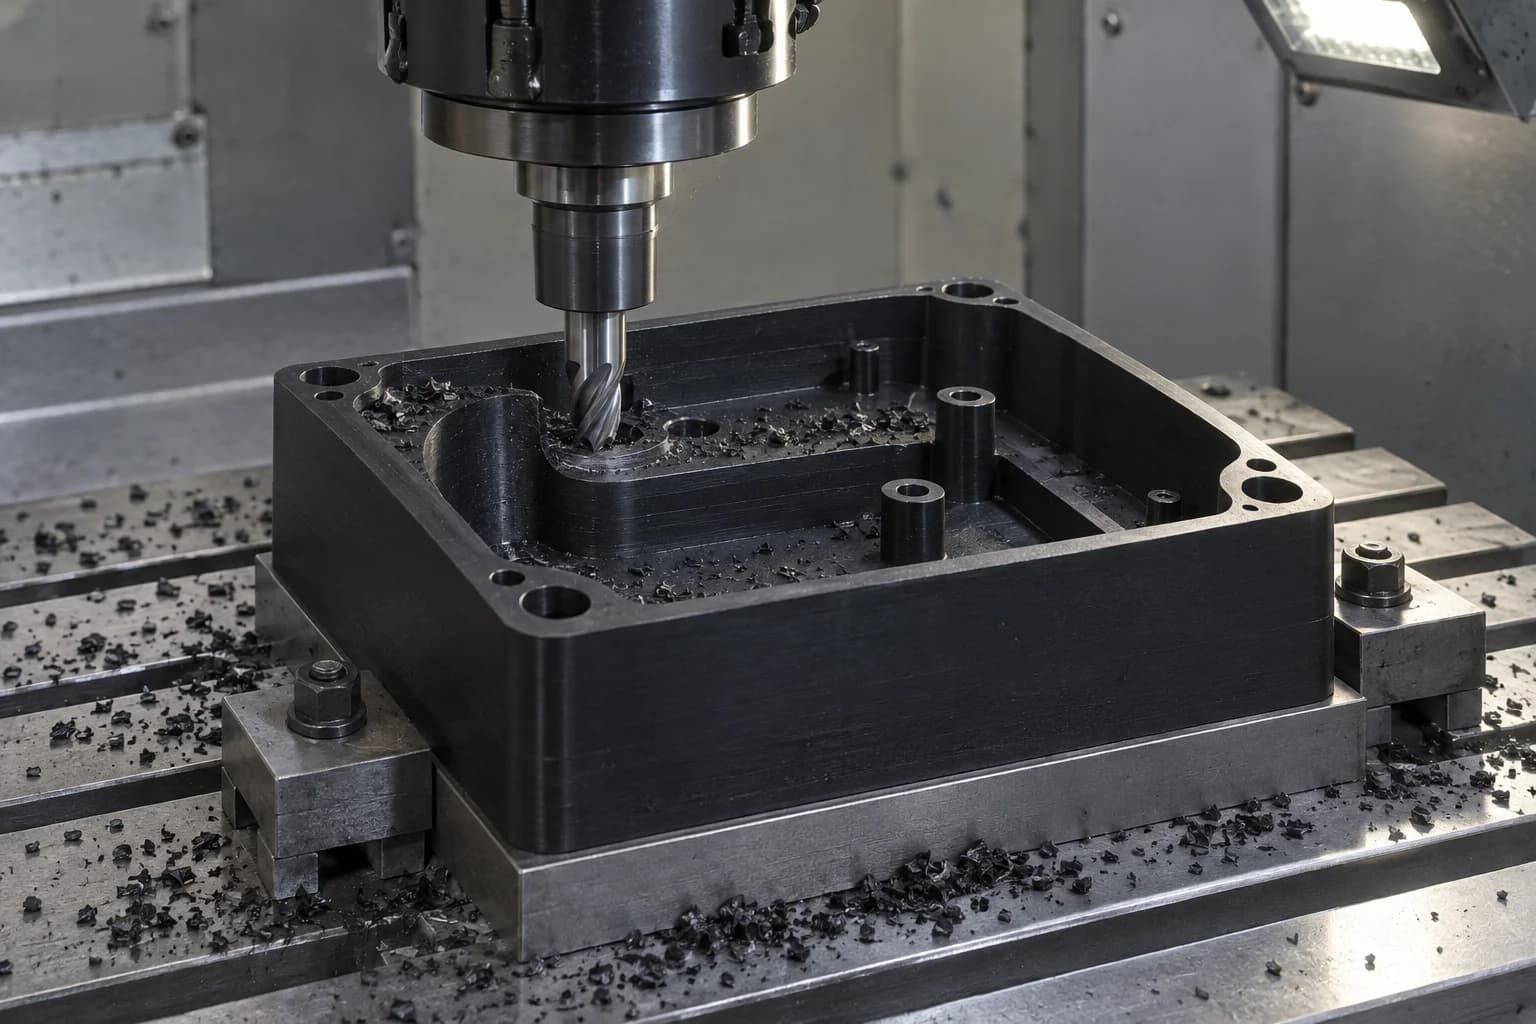
Карманы, корпуса, панели, кронштейны, приспособления и корпуса с элементами монтажа, указанными на чертеже. Просмотрите радиусы карманов, оставшиеся стенки и доступ для установки.
Изучите процесс →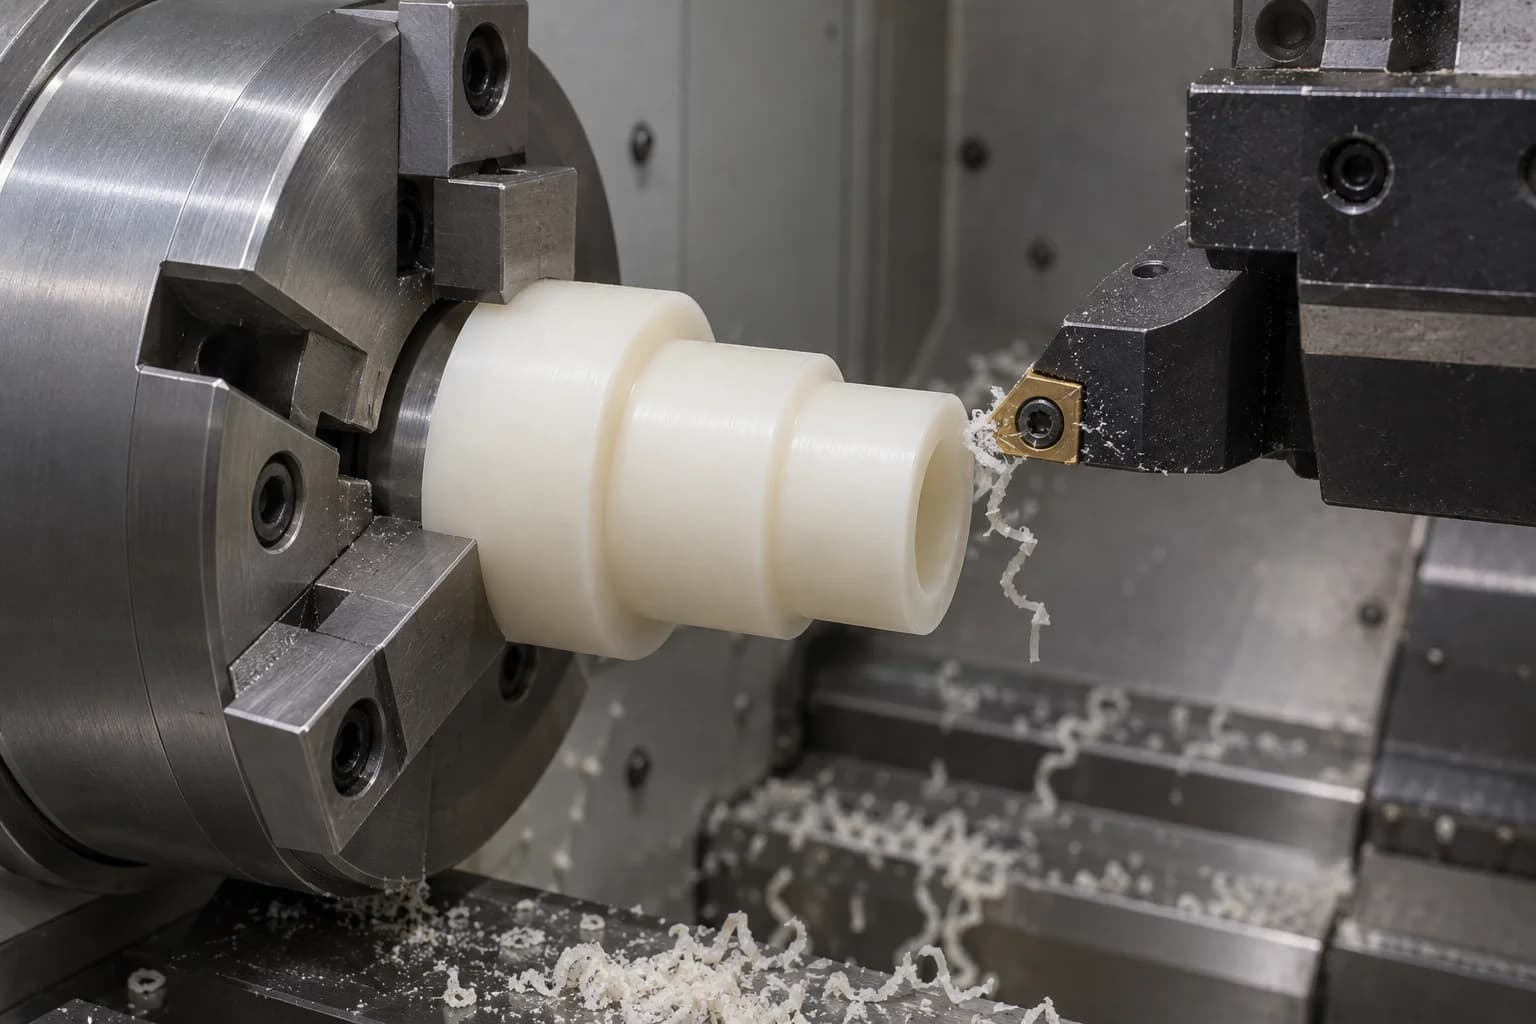
Проставки, втулки, кольца, втулки и цилиндрические детали-прототипы. Проверьте прочность стенки отверстия, концентричность и предполагаемую механическую функцию при низких напряжениях.
Изучите процесс →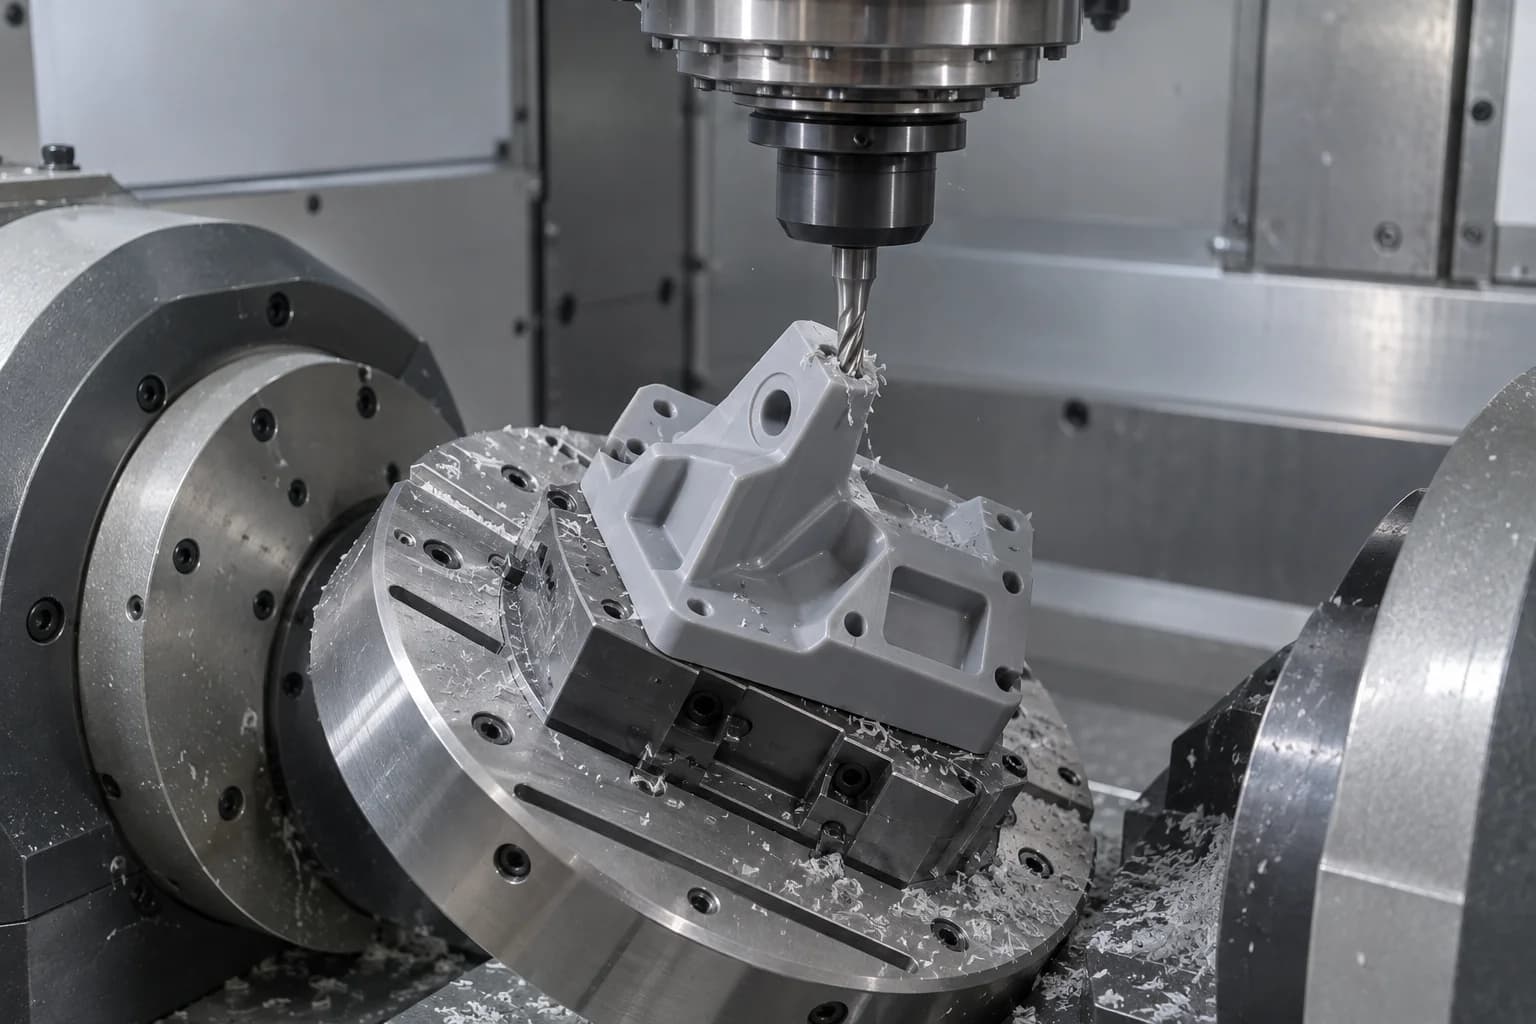
Сложные компоненты прототипа с угловыми или многогранными элементами. Подтвердите вылет фрезы, зазор приспособления и взаимосвязи, которые должны оставаться в одной базовой схеме.
Изучите процесс →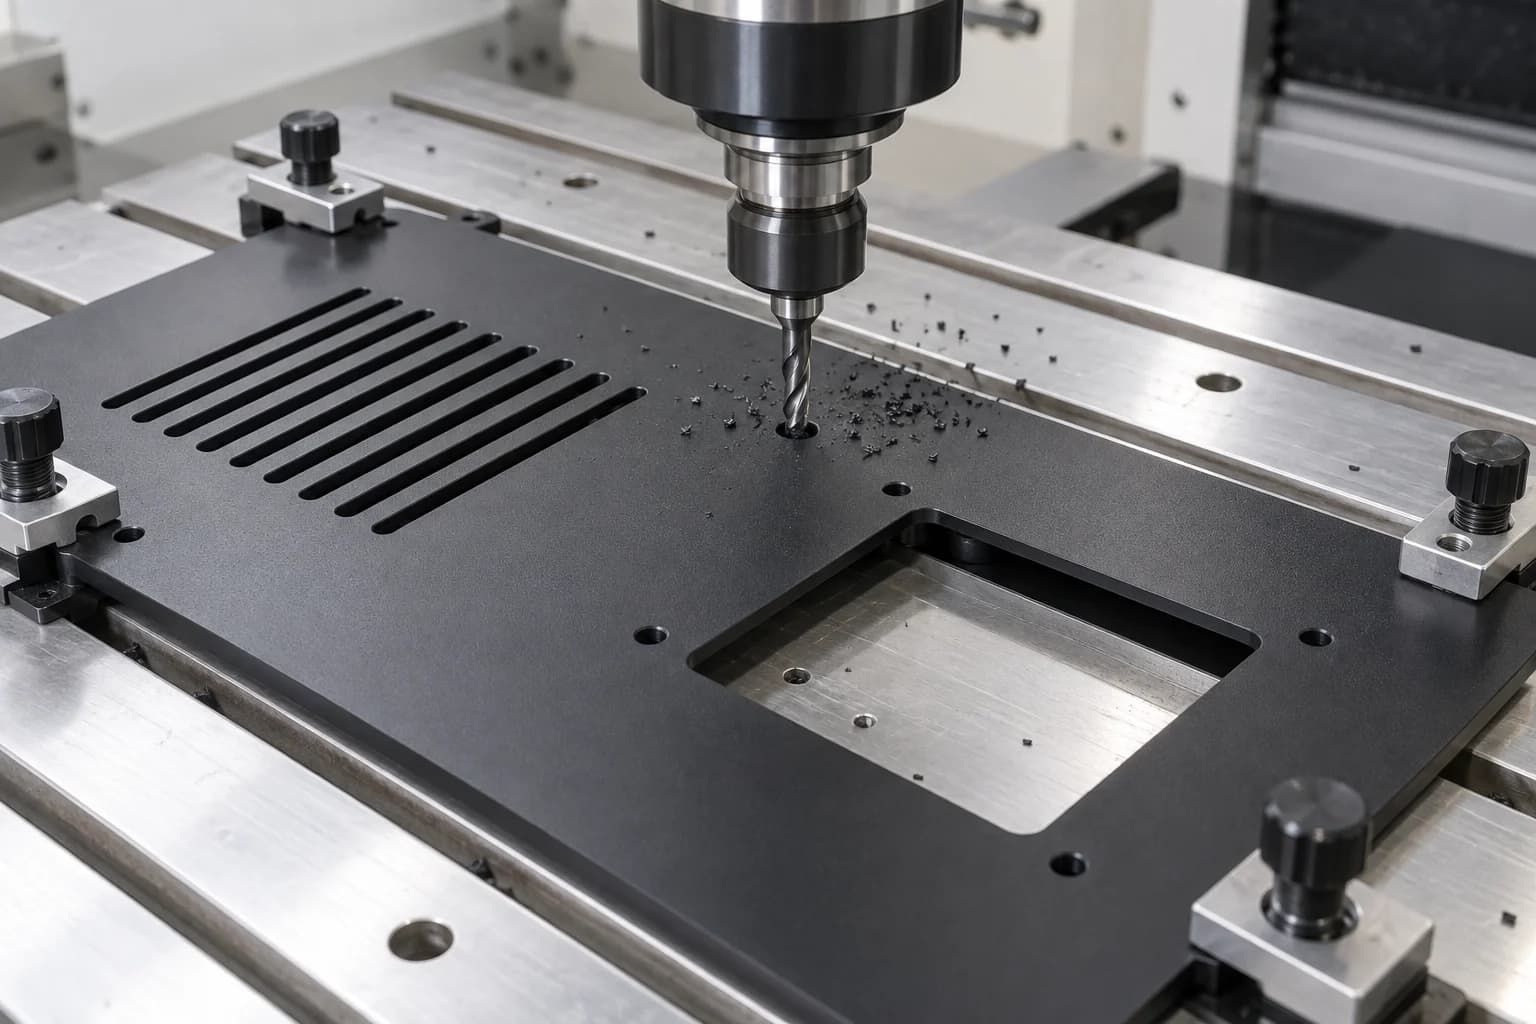
Монтажные отверстия, резьбовые элементы, вентиляционные отверстия, вырезы в панелях и детали корпуса. Зацепление резьбы, момент затяжки и эвакуация стружки требуют специального рассмотрения.
Изучите процесс →ABS предлагает экономичный путь создания прототипов компонентов из цельного материала без специальной формы. Механическая обработка позволяет пересматривать точки крепления, карманы и геометрию корпуса во время разработки конструкции.
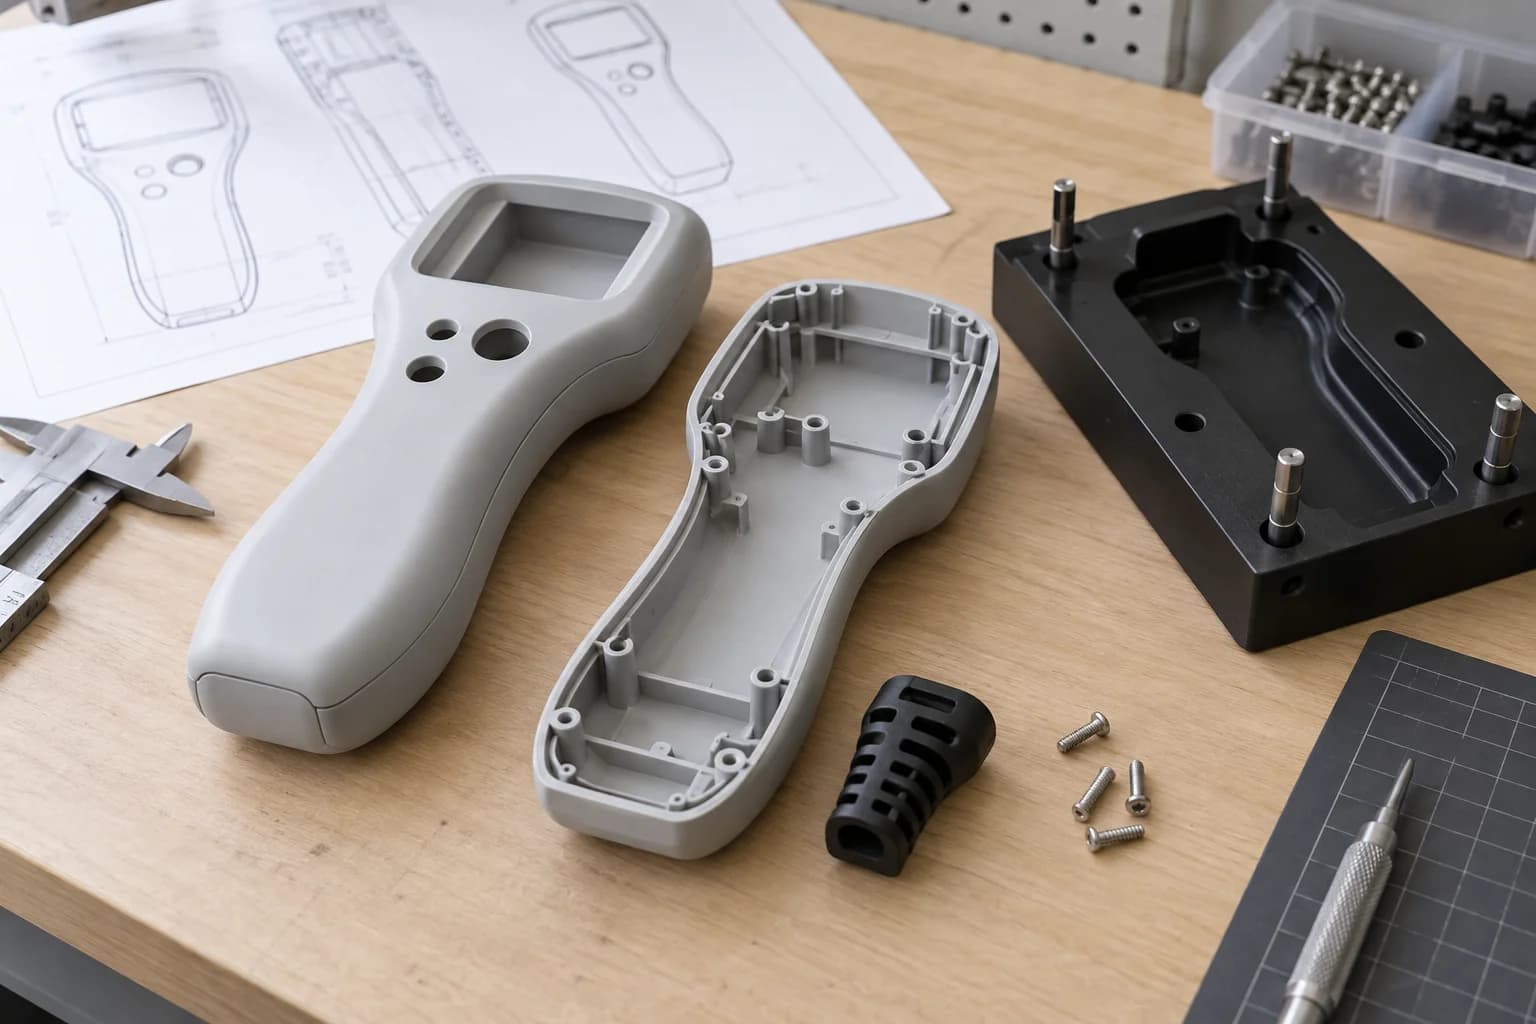
Используйте идентифицированный материал ABS, а не предполагайте, что визуальная модель имеет требуемое поведение материала. Подтвердите, соответствует ли исходный сорт смоле, предназначенной для производства.
Оцените компонент, прежде чем приступать к использованию инструментов для литья под давлением. Обработка приспособлений и программирование по-прежнему требуют затрат.
Пересмотреть расположение отверстий, толщину стенок и интерфейсы в соответствии с новой версией чертежа; проверьте, изменяется ли доступ к инструментам или размер запаса.
Оцените посадку, сборку, монтаж и взаимодействие с пользователем. Прежде чем считать прототип одобренным, согласуйте заводские испытания или проверку заказчиком.
Обработанный прототип не воспроизводит поток литья под давлением, усадку, линии сварки или остаточные напряжения. Таким образом, успешная проверка посадки не определяет прочность или соответствие конечной отлитой детали. Отдельная проверка геометрии от окончательной проверки производственного процесса.
Обсудите свой прототип ABS →ABS легко режет, но трущиеся инструменты, застрявшая стружка, остаточное напряжение и чрезмерная удерживающая сила могут привести к размазыванию кромок или к образованию детали, которая меняет форму после обработки.
Локализованное тепло может смягчить поверхность разреза. Избегайте трения и застоя инструмента; выберите инструмент и условия резания для конкретного элемента.
Накопившаяся стружка увеличивает нагрев и может повредить готовую стену. Держите карманы и пути выхода свободными, используя подходящий метод эвакуации.
Удаление материала изменяет баланс напряжений заготовки. Большие асимметричные карманы могут обнажать движения во время или после резки.
Тонкие стены и плоские панели могут прогнуться под концентрированным давлением арматуры. Поддерживайте их, не делая искаженную форму плоской.
Тупые инструменты и плохие условия выхода могут привести к тому, что края станут растянутыми или нечеткими. План контролируемого удаления заусенцев должен сохранять функциональную геометрию.
Полезная точность обработки зависит от размера, толщины стенки, геометрии, состояния заготовки, температуры, метода зажима и контроля. Мы проверяем допуски по каждому элементу вместо того, чтобы публиковать универсальный предел.
| Особенность | Основное соображение | Обзор перед выпуском |
|---|---|---|
| Тонкая стена | Нагрев и деформация зажима. | Укажите минимальную толщину и способ измерения освобожденной стенки. |
| Большая плоская панель | Остаточный стресс и поддержка. | Определите плоскостность, установленное или свободное состояние и поддержку проверки. |
| Прецизионное отверстие | Состояние инструмента и окружающей стены. | Определите сопрягаемую часть, глубину отверстия и измерительную силу. |
| Глубокий карман | Нагрев и застрявшая стружка. | Обеспечьте практический радиус и доступ для удаления стружки. |
| Резьба | Прочность стены и взаимодействие. | Проверьте крутящий момент сборки, повторное использование и вставки, если необходимо. |
| Плоскостность корпуса | Несбалансированное удаление материала. | При необходимости запланируйте черновую, стабилизирующую и чистовую обработку. |
| Многосторонняя функция | Передача данных между установками. | Определите грани и оси, управляющие сборкой. |
| Плотно прилегает | Тепловое и материальное движение. | Согласуйте температуру, эксплуатационные нагрузки и состояние приемки. |
Нагрев при обработке, напряжение заготовки и неравномерное удаление материала могут изменить баланс внутренних напряжений детали. Большие плоские панели и тонкостенные корпуса особенно чувствительны.
Стабилизация – это не обещание того, что каждая деталь останется ровной при любых условиях эксплуатации. Термическая обработка, если это необходимо, должна проводиться в соответствии с процедурой, соответствующей конкретной марке; не применяйте импровизированный цикл отжига. Осмотр временно закрепленной плоской панели может скрыть состояние, которое клиент увидит во время установки.
Для крышки, которая должна прилегать к металлическому корпусу, сообщите требования к сопрягаемой поверхности, схеме крепления, прокладке или зазору, а также о том, является ли приемка отдельностоящей или собранной. Эта информация помогает отличить безобидное движение за свободу государства от функциональной проблемы.
Прежде чем заморозить геометрию, четко укажите функциональные и косметические требования.
Неопорные стены могут прогибаться во время резки и сборки. Сравните толщину с пролетом, карманами и монтажной нагрузкой.
Совместите внутренние углы с доступными фрезами. Очень малые радиусы могут потребовать использования менее жесткого инструмента и увеличения времени обработки.
Обеспечьте доступ к фрезе и место для стружки. При необходимости рассмотрите возможность открытия геометрии или разделения сборки.
Проверьте асимметричные карманы и большие плоские поверхности, чтобы последовательность обработки могла управлять движением заготовки.
Применяйте жесткие ограничения к интерфейсам сборок, а не к каждой поверхности. Определите исходные данные и назначение каждого критического измерения.
Проверьте крутящий момент затяжки, площадь контакта, повторную разборку и длительную нагрузку. Рассматривайте вставки только в том случае, если конструкция и метод установки их поддерживают.
Стандартный ABS не является жаростойким материалом. Оцените точную жесткость и поведение нагрузки при постоянных и пиковых температурах.
Растворители и некоторые чистящие средства могут повредить ABS или вызвать его растрескивание. Оцените химическое вещество, концентрацию, температуру и время воздействия.
К вашему чертежу будут рассмотрены пятнадцать репрезентативных семейств деталей. Это производственные концепции, а не фиксированные размеры по каталогу или проверенные проекты клиентов.
Механически обработанные полости, бобышки и места крепления узлов оборудования.
Непрозрачные защитные корпуса с проверенными характеристиками посадки крышки, доступа и крепления.
Крепления для низких и средних нагрузок с определенными контактными поверхностями и расположением болтов.
Опорные и позиционирующие элементы с согласованной жесткостью, исходными данными и контактной геометрией.
Направляйте элементы и справочные поверхности для определенной задачи сборки или производства.
Демонстрационные проемы, вентиляционные отверстия, пазы и монтажные отверстия на поддерживаемых листовых профилях.
Съемные защитные ограждения и крышки с косметическими лицевыми поверхностями и зазором для установки.
Крепления, лицевые панели и внутренние опоры предназначены для управляемых интерфейсов.
Монтаж платы, доступ к кабелям и вентиляция проверены с учетом электрических и тепловых требований.
Детали разработки интерьера и лицевые панели для оценки геометрии; квалификация остается специфичной для проекта.
Легкие непрозрачные крышки, обеспечивающие свободное движение и требования к доступу.
Направляющие, фиксаторы и переходники с обработкой кромок для защиты кабелей.
Гнезда и опоры для определенных проверок или функциональных испытаний.
Компоненты, контролируемые чертежами, для согласованных испытаний на посадку, сборку и применение.
Комбинированные призматические и вращательные характеристики сравниваются с полным применением продукта.
ABS часто выбирают для видимых непрозрачных компонентов. Определите косметические поверхности отдельно от размерных интерфейсов и подтвердите маршрут отделки перед составлением предложения.
Подходит для многих внутренних или функциональных компонентов, если определены допустимые отметки инструмента и кромки.
Уточните выбранные видимые грани, где разрешен доступ к инструменту. Согласуйте образцы внешнего вида вместо того, чтобы полагаться на неопределенную отделку премиум-класса.
Контролируйте края вентиляционных отверстий, отверстий, резьбы и стыков крышки, не скругляя функциональные детали.
Идентификация, определяемая чертежом, или маркировка панелей, если это позволяют размер элемента и оставшаяся стена.
Проверьте совместимость красок, подготовку поверхности, цвет, блеск и толщину покрытия. Цитируйте только согласованный процесс; краска может повлиять на посадку и характеристики материала.
Проверьте конструкцию соединений, химическую совместимость и нагрузки при сборке. Клеи или растворители нуждаются в проверке, а не предполагаемой универсальной связи ABS.
План проверки включает размеры и поверхности, которые увидит клиент. Отчеты, заводские испытания и объем проверки отгрузки согласовываются для фактического заказа.
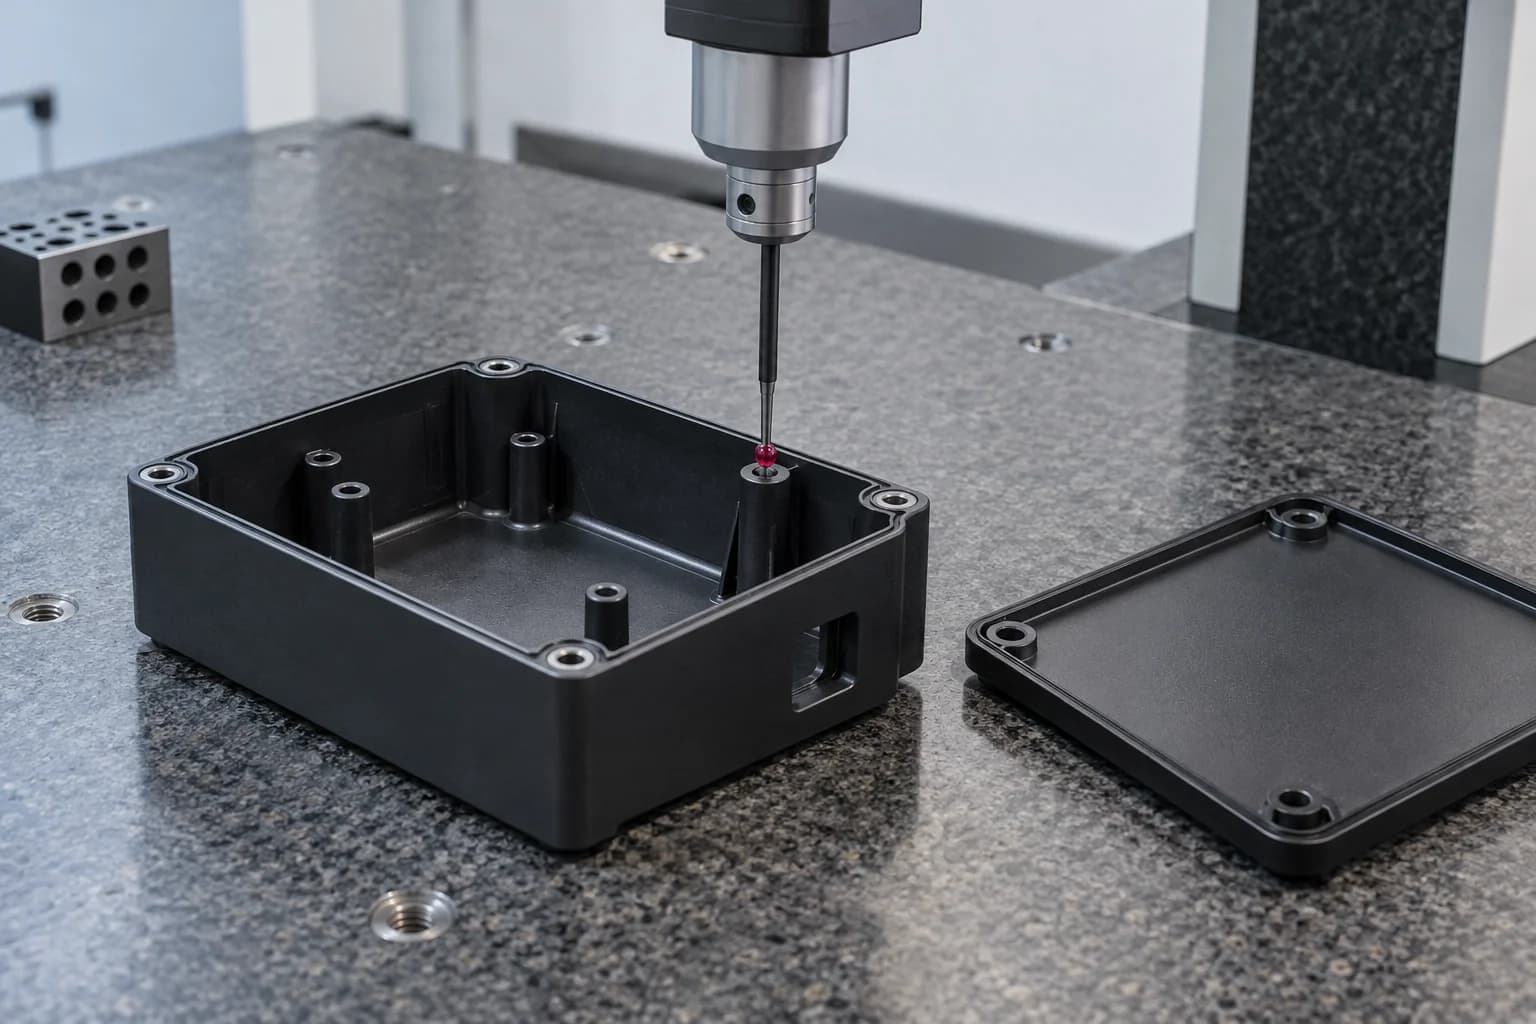
Функциональная приемка может включать геометрию панели, посадку крышки и доступ к крепежным элементам, а также индивидуальные размеры. Укажите все необходимые сопрягаемые детали или проверки сборки. Косметические критерии должны определять условия наблюдения и допустимые изменения поверхности; их не следует оставлять в неопределенном ожидании формованной отделки.
Выбирайте ABS, когда непрозрачный корпус, косметический прототип или слегка нагруженное приспособление требуют практичных вариантов стоимости и отделки. Рассмотрите POM для скользящих интерфейсов, шестерен, втулок и жестких механических посадок. Сравните точные марки и условия эксплуатации.
| Фактор принятия решения | ABS | POM / Delrin |
|---|---|---|
| Стоимость | Часто экономичный стандартный запас; сравнить расценки на готовую деталь. | Стоимость материалов может быть выше, но общая стоимость зависит от функциональности и срока службы. |
| Обрабатываемость | Хорошо справляется с нагревом, заусенцами и контролем стресса. | Часто хорошо подходит для чистой прецизионной обработки; геометрия все еще имеет значение. |
| Размерное поведение | Напряженность на складе и тонкие стенки требуют внимания. | Часто рассматривается для стабильных жестких механических интерфейсов. |
| Трение скольжения | Внимательно ознакомьтесь с требованиями к умеренному скольжению. | Обычно выбирается для механических контактов с низким коэффициентом трения. |
| Износостойкость | Обычно это не лучший выбор при сильном износе. | Часто более сильный кандидат на детали, ориентированные на износ. |
| Корпуса и корпуса | Полезная непрозрачная геометрия и варианты косметической отделки. | Используйте, когда это оправдано механическими потребностями; внешний вид и отделка отличаются. |
| Шестерни и втулки | Только для проверенных нагрузок и режимов. | Часто используется для функциональных шестерен и втулок. |
| Возможность покраски | Покраска может быть практичной при наличии проверенной системы подготовки. | Низкая поверхностная энергия может затруднить адгезию. |
| Прототипы | Полезно для оценки формы, соответствия и управляемости в стиле ABS. | Полезно, когда производственной функции требуется поведение POM. |
Выбирайте ABS для экономичных непрозрачных корпусов и косметических прототипов, когда его термические и ударные характеристики подходят. Рассмотрите поликарбонат, когда выбор зависит от прозрачности или более жестких требований к ударам и температуре.
| Фактор принятия решения | ABS | Поликарбонат |
|---|---|---|
| Стоимость | Часто экономный кандидат. | Сравните указанный уклон и финишный маршрут. |
| Ударопрочность | Полезная прочность; сорт и геометрия имеют значение. | Часто рассматривается для требовательных приложений с ударной нагрузкой; проверить сборку. |
| Прозрачность | Стандартный обрабатывающий материал непрозрачен. | Доступны прозрачные сорта; оптическая отделка требует отдельного контроля. |
| Тепловые характеристики | Стандартные сорта имеют ограниченное использование при высоких температурах. | Часто обеспечивает большую теплоемкость; используйте точные данные. |
| Обрабатываемость | Контролируйте нагрев, напряжение материала и образование заусенцев. | Особенно важны стресс, состояние инструмента и химическая совместимость. |
| Непрозрачные косметические корпуса | Практичный кандидат с проверенной отделкой. | Подумайте, когда требуемая производительность оправдывает это. |
| Четкие защитные ограждения | Непрозрачный ABS непригоден там, где требуется видимость. | Кандидат в явные охранники; требования безопасности готового оборудования по-прежнему применяются. |
Станьте ABS, если вам нужна проверка конструкции, производство деталей небольшого объема или частая доработка. Рассмотрите возможность литья под давлением, когда конструкция стабильна и ожидаемый объем поддерживает инвестиции в оснастку. Не существует универсального количества безубыточности.
| Фактор | обработка с ЧПУ | Литье под давлением |
|---|---|---|
| Оснастка | Нет специальной литьевой формы; могут потребоваться приспособления и программирование. | Требуется разработка формы и процесса. |
| Количество прототипов | Полезно для небольших партий на основе чертежей. | Экономика зависит от инструментов прототипа и объема программы. |
| Низкая громкость | Часто практично без вложений в пресс-форму. | Оцените стоимость оснастки, амортизацию и сложность деталей. |
| Изменения дизайна | Пересмотреть CAD, чертеж и план обработки. | Может потребоваться модификация или замена формы. |
| Форма материала | Твердый материал ABS со своей историей обработки. | Формованная смола; Оценка и история потока влияют на поведение. |
| Большой объем | Повторная резка и отходы материала могут повысить себестоимость единицы продукции. | Может снизить себестоимость единицы продукции после установки инструментов и процесса. |
| Комплексные функции | Ограничено доступом к фрезе, радиусом и креплением заготовки. | Можно формировать ребра и детали с учетом чертежей, течений и форм. |
| Время до первых частей | Зависит от наличия, программирования и вместимости магазина. | Включает испытания инструментов и технологических процессов; сравнить реальные расписания. |
При изготовлении мостов чертеж прототипа и конечный чертеж формованной детали должны быть связаны, но при необходимости разделены. Прежде чем приступить к переносу проекта с ЧПУ непосредственно в форму, проверьте изменения толщины стенки, ребер, осадки и крепежных элементов.
План прототипа ABS и деталей моста →Отраслевая маркировка не подтверждает сертификацию. Укажите функцию компонента, рабочую среду и обязательную документацию.
Корпуса, панели управления и внутренние кронштейны проверены на предмет теплоизоляции, изоляции и вентиляции.
Прототипы интерьера, лицевые панели и крепления для определенных испытаний на пригонку и разработку; нет общих претензий на автомобильную квалификацию.
Чехлы, крепления и кабельные направляющие для роботов с проверенными диапазонами движения и условиями эксплуатации.
Корпуса и приспособления без имплантатов только в том случае, если указанный класс, метод очистки и документация соответствуют требованиям.
Крышки, панели и крепления для проверенных нагрузок, химикатов и рабочих температур.
Функциональные прототипы корпусов и узлов, поддерживающие определенные проектные решения.
Шаблоны, гнезда и специальные приспособления с контролируемыми опорными поверхностями и требованиями к измерениям.
Каждый этап должен отвечать на определенный инженерный вопрос и сохранять версию чертежа, класс и критерии приемки.
Проверьте посадку, сборку, геометрию корпуса, точки крепления и взаимодействие с пользователем. Отделите утверждение внешнего вида от утверждения качества обслуживания.
Поддержка нестандартных устройств и специализированного оборудования после согласования материала, маршрута обработки и размеров/косметических проверок.
Предоставьте проверенные временные компоненты до того, как будет доступен окончательный вариант инструмента. Подтвердите количество, контроль версий и отличия от возможного формованного производства.
Хорошая обработка ABS требует большего, чем просто быстрая резка. На приемку влияют тепло, напряжение заготовки, толщина стенок, давление крепления и внешний вид поверхности.
Сопоставьте марку ABS с окружающей средой и функциями компонента.
Определите решения по подгонке, сборке и проверке, которые должен поддерживать прототип.
Выберите маршрут изготовления вокруг всей геометрии.
Проверьте доступ к карманам, настенную опору, выступы и интерфейсы крышки.
Учитывайте эвакуацию стружки, перемещение запасов и проверку выпущенных деталей.
Контролируйте требования к материалам, модификациям и проверкам посредством последующих заказов.
Рассматривайте видимые поверхности и функциональные интерфейсы как отдельные требования приемки.
Создавайте индивидуальные интерфейсы в соответствии с согласованными требованиями клиентов, а не по стандартным размерам каталога.
Одиннадцатиэтапный рабочий процесс связывает предполагаемый прототип или производственную цель с приемкой размеров и внешнего вида.
Используйте рекомендации поставщика для составления обзора, а затем подтвердите текущий лист данных для фактического качества запасов. Общие рекомендации не являются гарантией возможностей TOPS или производительности готовой детали.
ABS обычно легко режется острыми инструментами, но нагрев, накопление стружки, напряжение заготовки и фиксация заготовки по-прежнему требуют контроля для получения чистых деталей приемлемых размеров.
Обработка ABS удаляет материал из твердого акрилонитрил-бутадиен-стирола с помощью таких процессов, как фрезерование на станке с ЧПУ, токарная обработка, сверление и фрезерование, для производства компонентов по чертежам.
Да. Фрезерование подходит для корпусов, панелей, кронштейнов и карманов; токарная обработка подходит для гильз, колец, проставок и цилиндрических прототипов. Полная геометрия и марка материала определяют осуществимость.
Допуск зависит от размера детали, стенок, геометрии, состояния заготовки, температуры и состояния контроля. Отправьте чертеж и определите критические интерфейсы для рассмотрения конкретной функции.
Локализованное тепло может размягчить и размазать ABS, когда инструмент трется, задерживается или перерезает застрявшую стружку. Проверьте остроту инструмента, геометрию резания, нагрузку на стружку и эвакуацию стружки для конкретной детали.
Нагрев, остаточные напряжения заготовки, неравномерное удаление и деформация приспособления могут изменить форму во время или после обработки. Перед окончательным контролем могут потребоваться поддержка, сбалансированная черновая обработка и стабилизация.
Да, для определенных тестов с использованием соответствующей оценки. Он может поддерживать оценку посадки, сборки и обработки, но обработанная заготовка не воспроизводит все свойства или дефекты окончательной детали, отлитой под давлением.
Ни то, ни другое не лучше в целом. ABS часто подходит для непрозрачных корпусов и косметических прототипов; POM / Delrin часто предпочитают для скольжения с низким коэффициентом трения, зубчатых колес, втулок и жестких механических посадок.
ABS обычно представляет собой экономичный непрозрачный вариант. Поликарбонат предлагает прозрачные сорта и часто рассматривается как выдерживающий более высокие ударные или термические требования; Точная оценка и обзор применения по-прежнему необходимы.
Рассмотрите возможность механической обработки прототипов, внесения изменений в конструкцию, мелкосерийных заказов или деталей мостов. Рассмотрите возможность формования, когда конструкция стабильна и количество инструментов поддерживает; сравнить фактическую общую стоимость и требования к валидации.
ВАШ ДИЗАЙН. ЧЕТКИЙ СЛЕДУЮЩИЙ ШАГ.
Загрузите свою модель САПР или инженерный чертеж, чтобы просмотреть марку ABS, количество, критические допуски, толщину стенок, косметические поверхности и предполагаемое применение. Включите требования к отделке, рабочей температуре и переходу от прототипа к производству в чертеж или в сопроводительное электронное письмо, если таковое имеется.
Требуется компания, имя, адрес электронной почты и телефон. Количество, номер детали и страна не являются обязательными. Один чертеж или загрузка САПР не являются обязательными; файлы большего размера можно отправлять по электронной почте.
info@tops-precision.comSTEP/STP/IGES/X_T/DWG/DXF/PDF или ZIP, максимум 10 МБ. Пожалуйста, согласитесь на конфиденциальность файлов перед отправкой конфиденциальных чертежей.