Plástico de ingeniería rentable
El stock estándar ABS puede ser económico en comparación con los polímeros especiales. Compare el costo completo de la pieza, incluidos los requisitos de configuración, acabado, inspección y servicio.

ABS · DEL DISEÑO AL PROTOTIPO FUNCIONAL
TOPS Plastics proporciona mecanizado CNC de ABS para prototipos funcionales, carcasas personalizadas, accesorios, soportes, paneles y componentes de producción de bajo volumen. Fabricamos piezas ABS basadas en planos mediante fresado, torneado, taladrado y mecanizado multieje donde la geometría lo requiere.
Desde el ajuste del gabinete hasta el acabado de la superficie visible, defina lo que debe demostrar su pieza ABS. Revisamos el espesor de la pared, la calidad del material, el calor, la sujeción de la pieza y la inspección antes de planificar la ruta de fabricación.
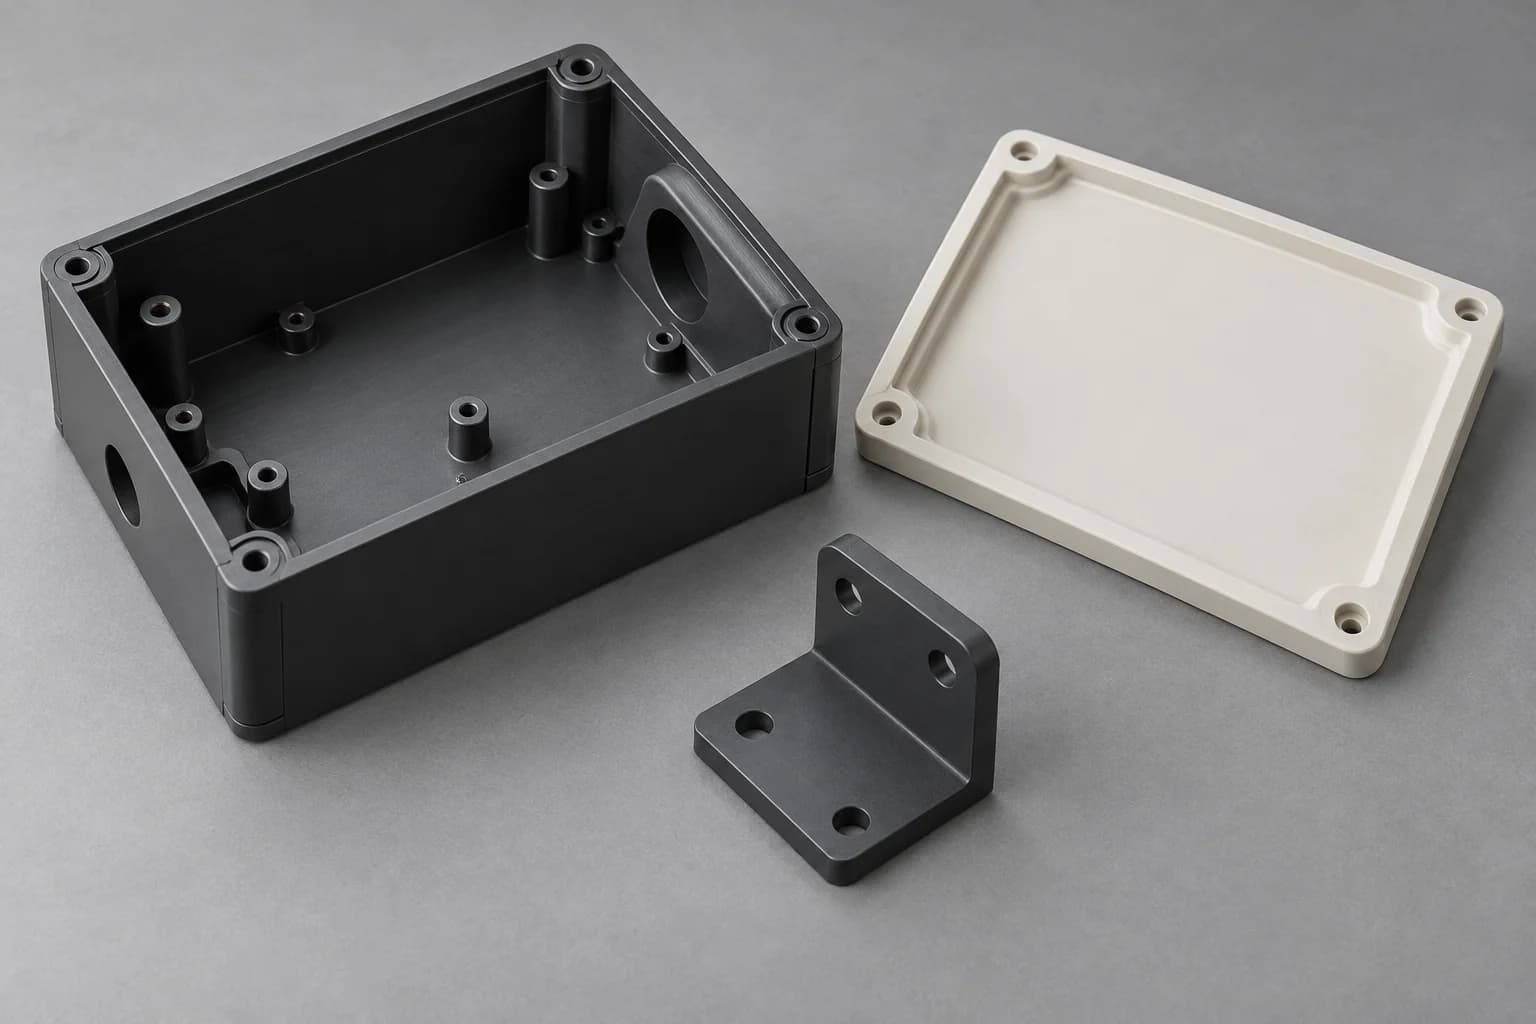
Las capacidades se confirman según el plano completo, la calidad del stock, la envolvente de piezas y los criterios de aceptación.
| Capacidad | Alcance basado en dibujos |
|---|---|
| Materiales | ABS / Acrilonitrilo Butadieno Estireno; identificar grado, color y registros requeridos. |
| Procesos | Fresado, torneado, taladrado, roscado y fresado CNC; acceso multieje cuando corresponda. |
| Piezas típicas | Carcasas, luminarias, soportes, paneles, cerramientos y prototipos funcionales. |
| Producción | Prototipo, producción de bajo volumen y repetición, con revisiones controladas. |
| Entrada de ingeniería | modelo y dibujo CAD; una muestra requiere una especificación dimensional acordada. |
| Archivos | PASO/STP/IGES/X_T/DWG/DXF/PDF; un paquete ZIP puede combinar documentos. |
| Inspección | Inspección dimensional según plano con datos definidos y condiciones de medición. |
| Operaciones secundarias | Desbarbado, grabado, acabado y montaje sujeto a revisión de proyecto. La pintura requiere una especificación acordada por separado. |
ABS, o acrilonitrilo butadieno estireno, es un termoplástico de ingeniería amorfo que combina rigidez, tenacidad, resistencia al impacto y rentabilidad útiles. Se considera comúnmente para carcasas, recintos, accesorios y piezas estructurales opacas de carga baja a media.
Sus constituyentes poliméricos contribuyen con diferentes aspectos de la rigidez, tenacidad y procesabilidad del material. El equilibrio depende de la formulación real, por lo que una designación genérica ABS no puede reemplazar la calidad de un proveedor cuando los requisitos térmicos, eléctricos, de inflamabilidad o químicos son obligatorios.
El mecanizado ABS resulta atractivo cuando se necesita un componente plástico funcional sin invertir en un molde de inyección exclusivo. El ABS estándar no es un polímero de alta temperatura ni una opción automática para una exposición prolongada al aire libre. También es necesario revisar los disolventes fuertes, los agentes de limpieza y las cargas mecánicas sostenidas.
ABS es un candidato práctico cuando la apariencia, la resistencia al impacto y el costo de fabricación manejable son más importantes que el rendimiento a altas temperaturas o desgaste severo.
El stock estándar ABS puede ser económico en comparación con los polímeros especiales. Compare el costo completo de la pieza, incluidos los requisitos de configuración, acabado, inspección y servicio.
Candidato para cubiertas y carcasas expuestas a manipulación ordinaria. El rendimiento ante impactos depende del grado, la temperatura, las muescas y la geometría de la pared.
Las herramientas afiladas y el calor controlado pueden producir cavidades, agujeros y perfiles limpios. El corte fácil aún requiere atención a las rebabas y a la forma de la pieza liberada.
El material opaco se adapta a recintos visibles y prototipos cosméticos. Defina marcas, colores y rayones de herramientas aceptables antes de realizar el pedido.
Potencialmente útil para carcasas y accesorios electrónicos. El rendimiento eléctrico requerido debe provenir del grado seleccionado y del diseño del equipo.
El material sólido permite realizar comprobaciones de ajuste y montaje sin un molde dedicado. Defina qué pruebas debe soportar la muestra.
La disponibilidad y la documentación se confirman antes del abastecimiento. No asuma que cada lámina o varilla tiene las mismas propiedades mecánicas o regulatorias.
Para carcasas, accesorios y prototipos revisados. Especifique el stock de mecanizado y la designación del proveedor cuando el comportamiento dimensional sea importante.
Una opción de apariencia común para los componentes del equipo. El color negro no establece por sí solo la resistencia a los rayos UV ni el rendimiento ante las llamas.
Solicite una calidad documentada exacta y la clasificación correspondiente al espesor requerido. Una calificación de material no certifica el ensamblaje terminado.
Considere una formulación identificada donde la dureza sea una prioridad; compare el comportamiento de entalla, la temperatura de servicio y la rigidez.
Los grados antiestáticos, modificados con rayos UV u otros grados requieren revisión de abastecimiento y documentación. Las mezclas de ABS, incluidas PC/ABS, no son sustitutos automáticos.
Seleccione el proceso en torno al acceso a herramientas, paredes de soporte, referencias funcionales y superficies visibles en lugar de una etiqueta de máquina únicamente.
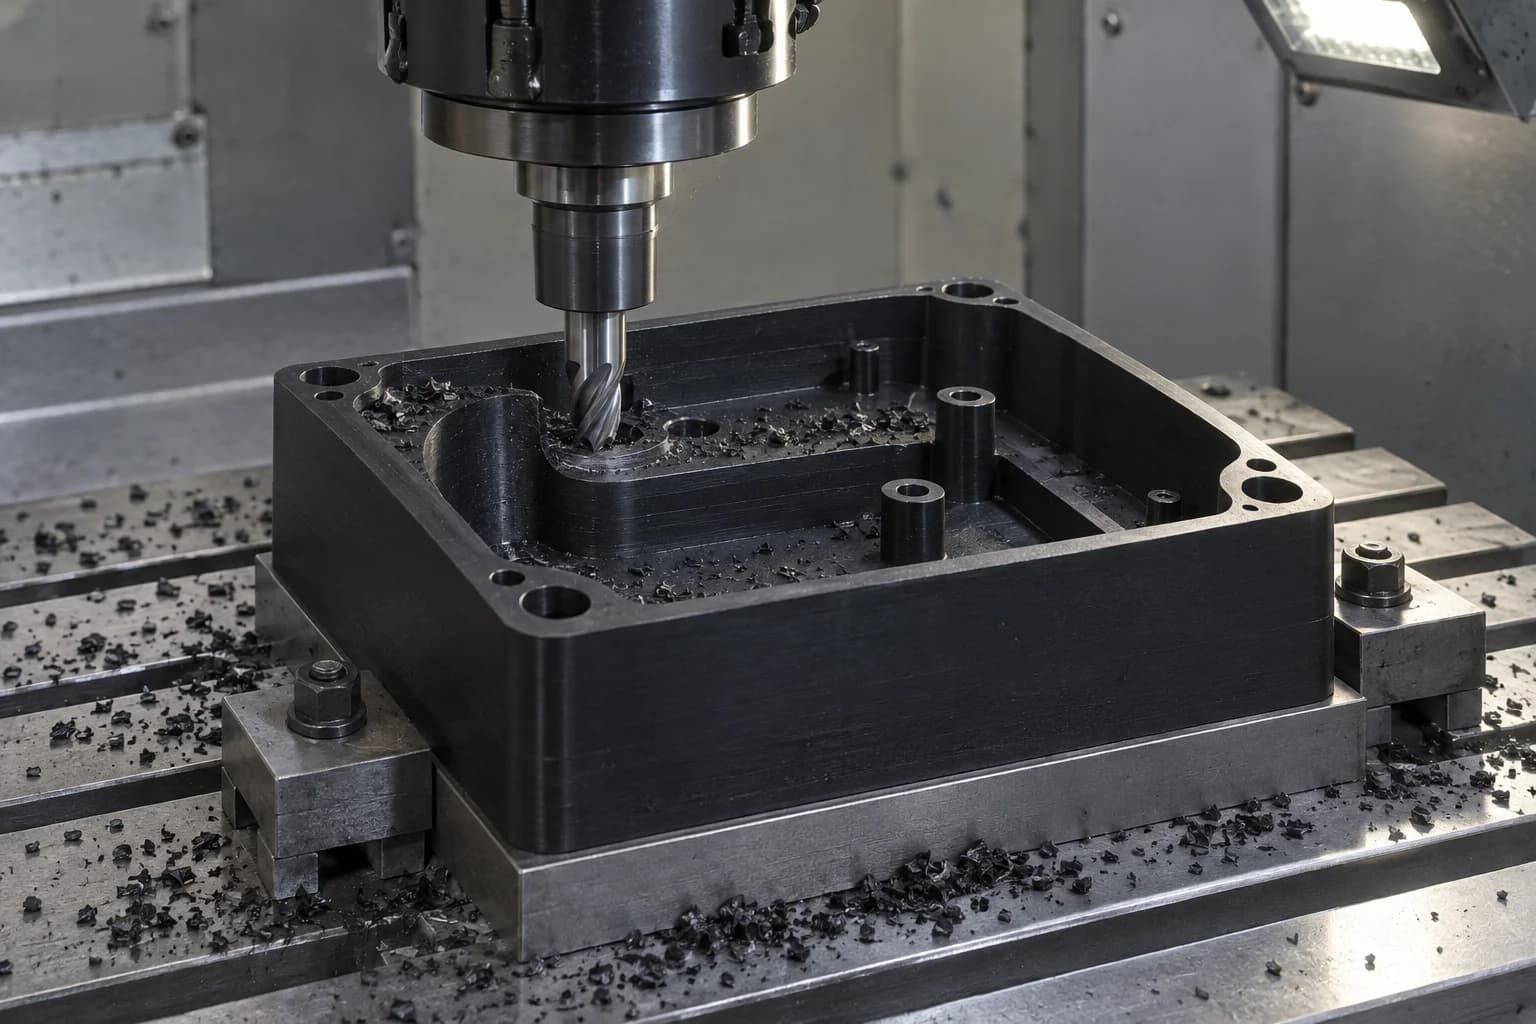
Bolsillos, carcasas, paneles, soportes, accesorios y gabinetes con características de montaje definidas en el dibujo. Revise los radios de las cavidades, las paredes restantes y el acceso a la instalación.
Explora el proceso →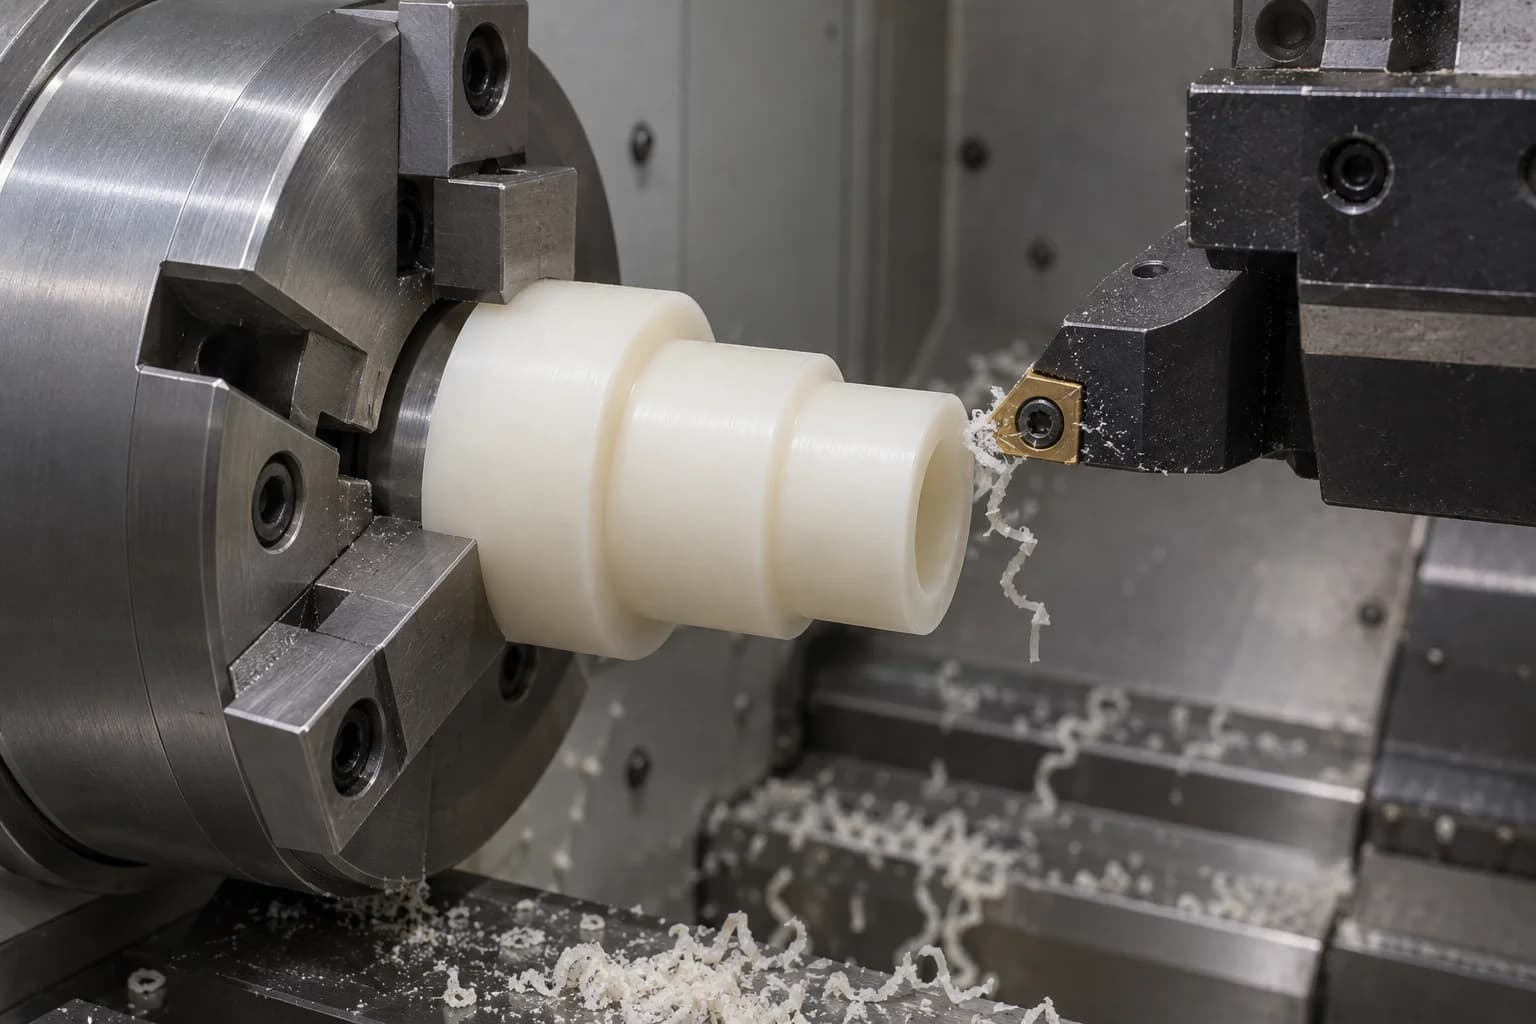
Espaciadores, manguitos, anillos, casquillos y piezas prototipo cilíndricas. Revise la resistencia de la pared del orificio, la concentricidad y la función mecánica de baja tensión prevista.
Explora el proceso →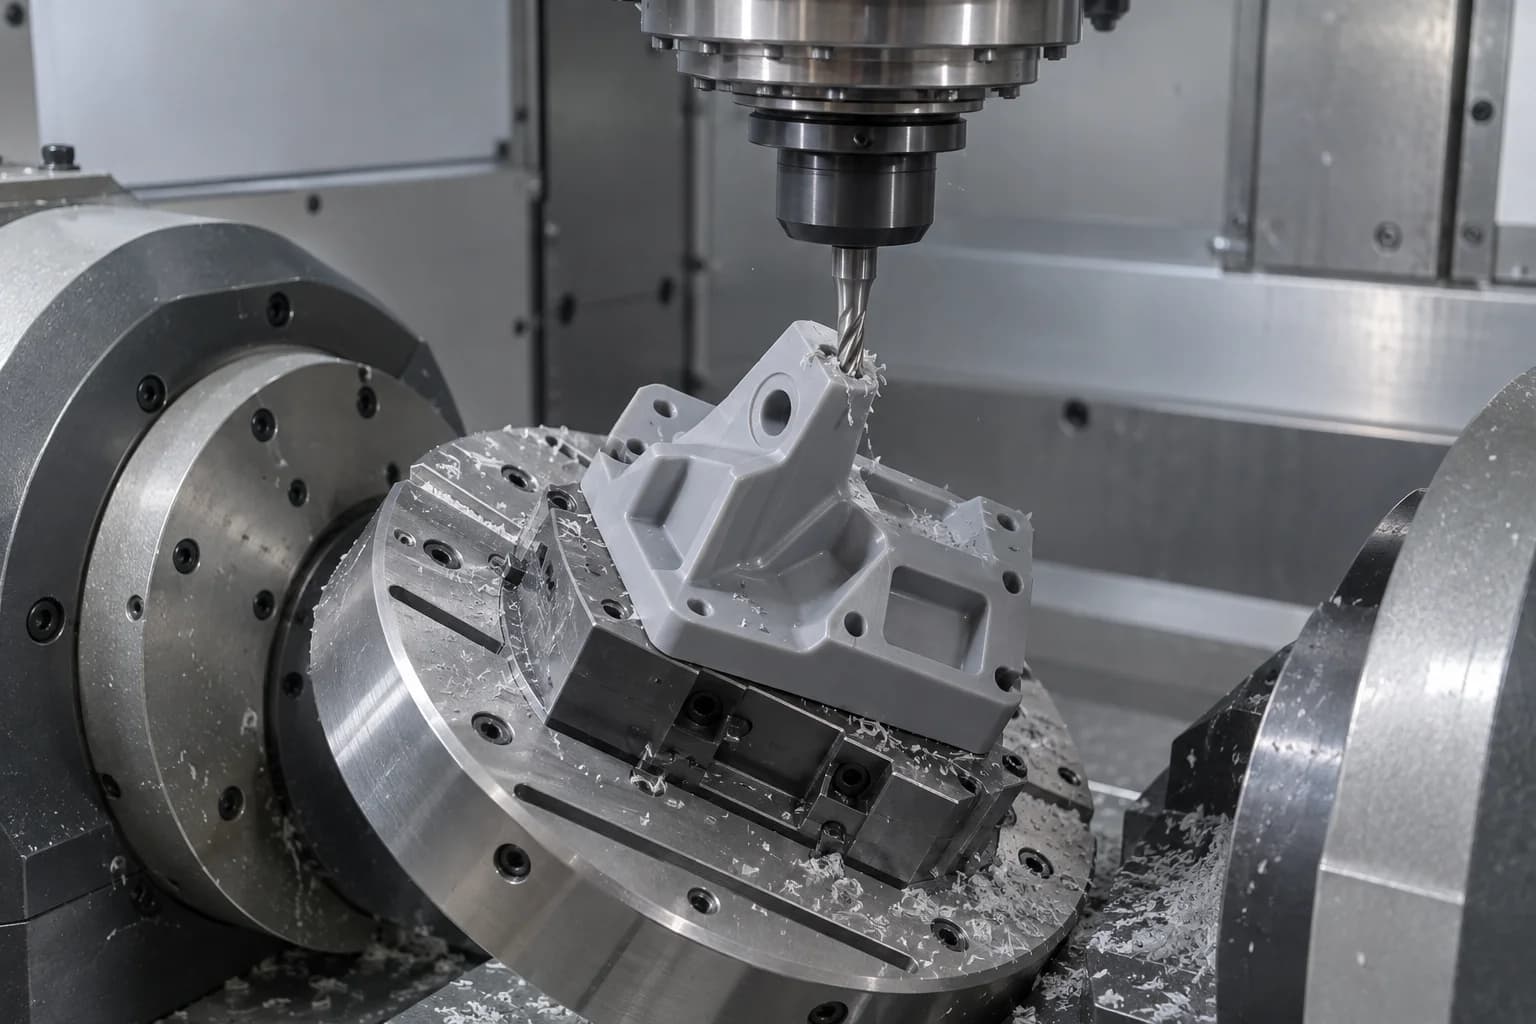
Componentes de prototipos complejos con características en ángulo o de múltiples caras. Confirme el alcance del cortador, la holgura del accesorio y las relaciones que deben permanecer en un esquema de referencia.
Explora el proceso →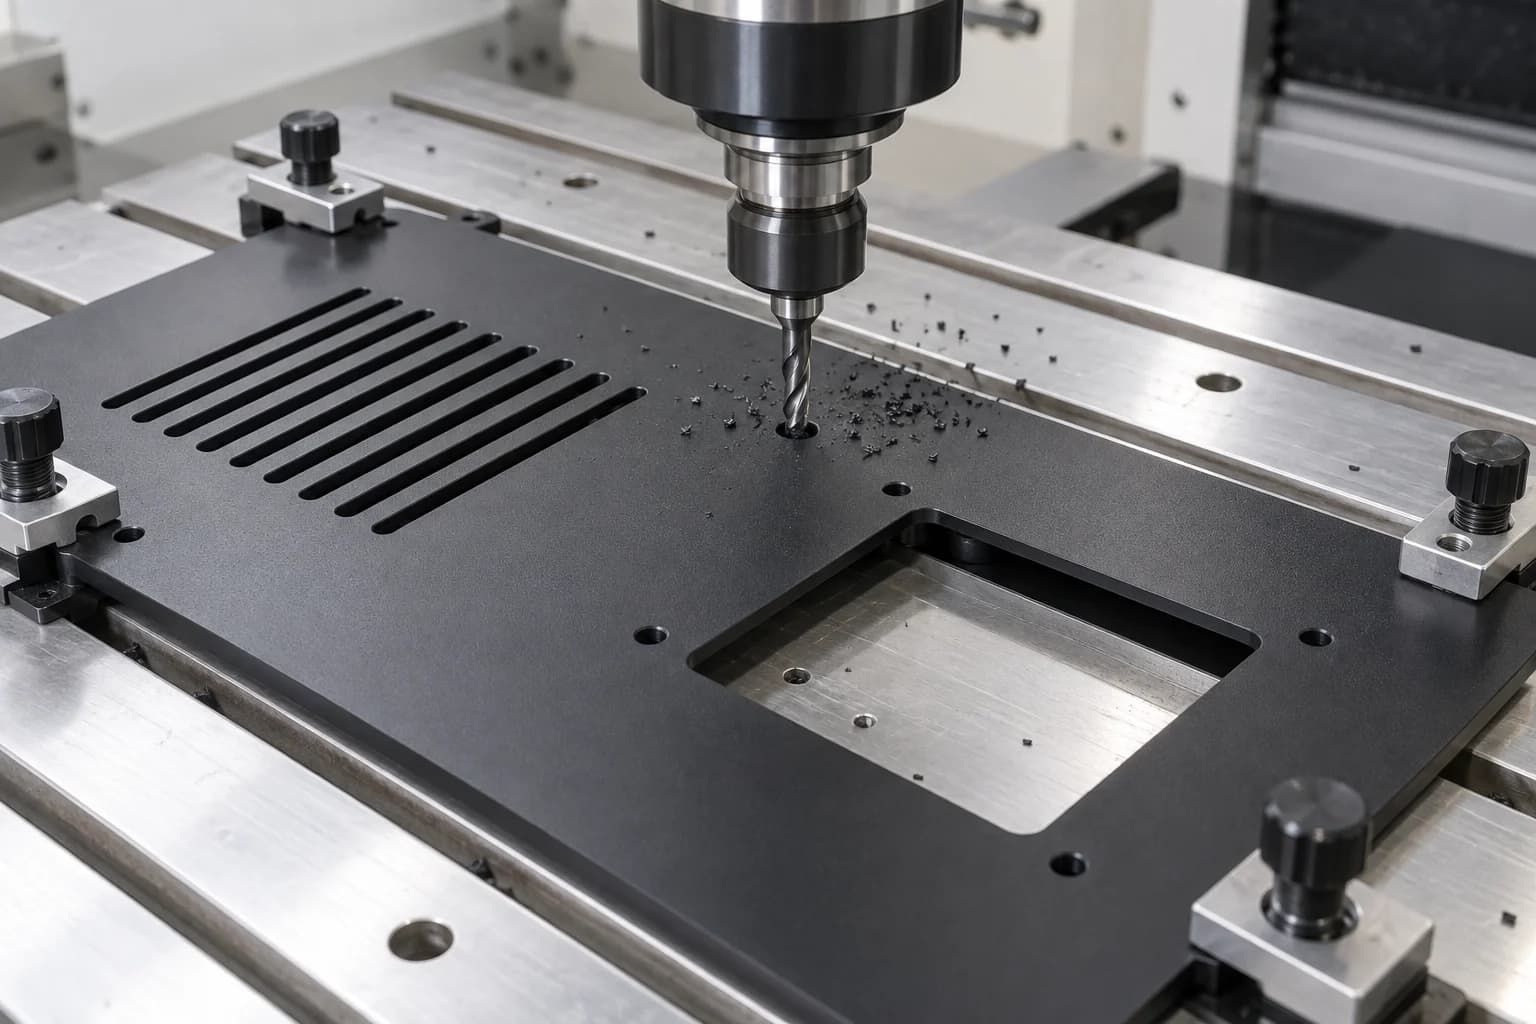
Orificios de montaje, elementos roscados, ventilaciones, recortes de paneles y detalles del gabinete. El enganche de rosca, el par de apriete de los sujetadores y la evacuación de virutas requieren una revisión específica.
Explora el proceso →ABS ofrece una ruta económica hacia componentes prototipo de stock sólido sin un molde dedicado. El mecanizado le permite revisar los puntos de montaje, las cavidades y la geometría del gabinete mientras el diseño aún se está desarrollando.
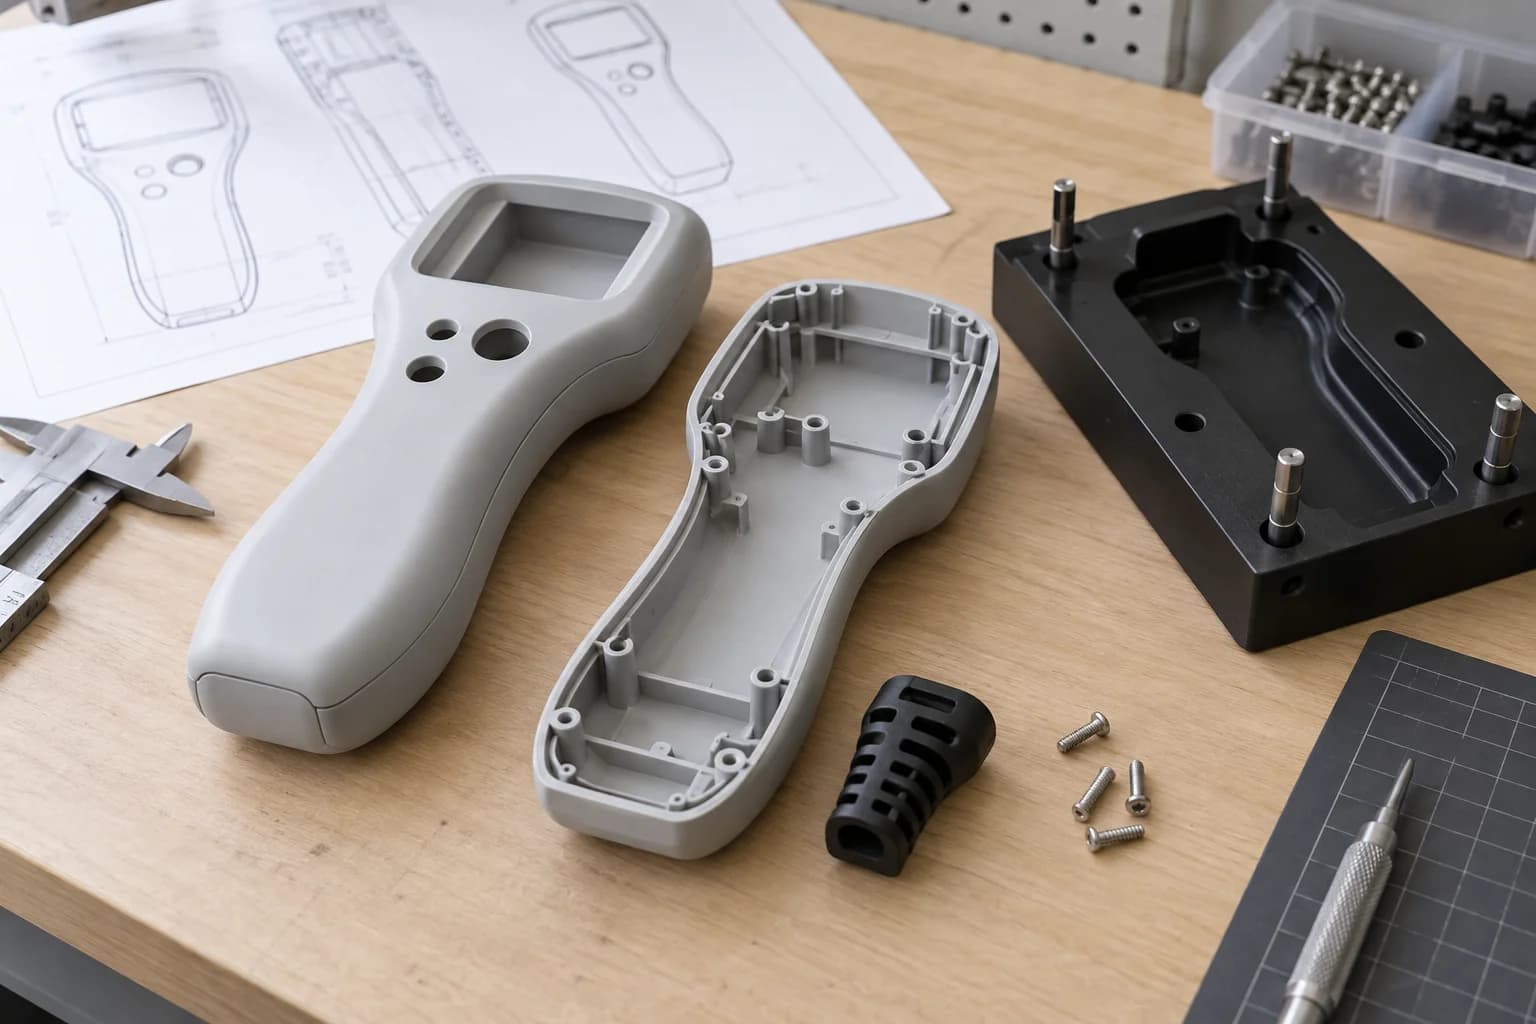
Utilice material ABS identificado en lugar de asumir que un modelo visual tiene el comportamiento del material requerido. Confirme si el grado original representa la resina de producción prevista.
Evalúe el componente antes de comprometerse con las herramientas de moldeo por inyección. Los útiles de mecanizado y la programación siguen teniendo un coste.
Revisar las ubicaciones de los orificios, el espesor de las paredes y las interfaces con una nueva revisión del dibujo; Revisar si el acceso a las herramientas o el tamaño del stock cambian.
Evaluar ajuste, montaje, montaje e interacción del usuario. Acuerde las pruebas de fábrica o la validación del cliente antes de tratar un prototipo como aprobado.
Un prototipo mecanizado no reproduce el flujo del moldeo por inyección, la contracción, las líneas de soldadura ni las tensiones residuales. Por lo tanto, una verificación de ajuste exitosa no establece la resistencia o la conformidad de la pieza moldeada final. Separe la validación de la geometría de la validación del proceso de producción final.
Discuta su prototipo ABS →ABS corta fácilmente, pero las herramientas de fricción, las virutas atrapadas, la tensión residual y la fuerza de sujeción excesiva pueden dejar bordes manchados o una pieza que cambia de forma después del mecanizado.
El calor localizado puede ablandar la superficie cortada. Evite el roce y la permanencia de la herramienta; seleccionar herramientas y condiciones de corte para la característica real.
Las virutas acumuladas aumentan el calor y pueden dañar la pared terminada. Mantenga despejados los bolsillos y los caminos de salida con un método de evacuación adecuado.
La eliminación de material cambia el equilibrio de tensiones del material. Los bolsillos grandes y asimétricos pueden exponer el movimiento durante o después del corte.
Las paredes delgadas y los paneles planos pueden doblarse bajo la presión concentrada de los accesorios. Apóyelos sin forzar una forma distorsionada y plana.
Las herramientas desafiladas y las malas condiciones de salida pueden dejar bordes estirados o borrosos. Un plan de desbarbado controlado debería preservar la geometría funcional.
La precisión útil del mecanizado depende del tamaño, el espesor de la pared, la geometría, el estado del material, la temperatura, la sujeción y el método de inspección. Revisamos las tolerancias característica por característica en lugar de publicar un límite universal.
| Característica | Consideración principal | Revisar antes del lanzamiento |
|---|---|---|
| pared delgada | Distorsión por calor y sujeción. | Indique el espesor mínimo y cómo se mide la pared liberada. |
| Panel plano grande | Estrés y apoyo residuales. | Definir planitud, estado instalado o libre y soporte de inspección. |
| Orificio de precisión | Estado de la herramienta y pared circundante. | Identifique la pieza coincidente, la profundidad del orificio y la fuerza de medición. |
| Bolsillo profundo | Calor y virutas atrapadas. | Permitir radios prácticos y acceso para la eliminación de virutas. |
| Rosca | Fuerza y compromiso del muro. | Revise el torque de montaje, el uso repetido y los insertos si es necesario. |
| Planitud de la carcasa | Eliminación de material desequilibrado. | Planificar desbaste, estabilización y acabado cuando sea necesario. |
| Función multicara | Transferencia de datos entre configuraciones. | Definir las caras y ejes que controlan el conjunto. |
| Ajuste ceñido | Movimiento térmico y de materiales. | Acordar temperatura, cargas de servicio y estado de aceptación. |
El calor del mecanizado, la tensión del material y la eliminación desigual de material pueden cambiar el equilibrio de tensiones internas de un componente. Los paneles planos grandes y las carcasas de paredes finas son especialmente sensibles.
La estabilización no es una promesa de que todas las piezas permanecerán planas en todas las condiciones de servicio. El tratamiento térmico, si corresponde, debe seguir un procedimiento específico para el grado; No aplique un ciclo de recocido improvisado. La inspección de un panel plano sujeto temporalmente puede ocultar la condición que verá el cliente durante la instalación.
Para una cubierta que debe asentarse contra una carcasa metálica, comunique los requisitos de la cara de contacto, el patrón de sujetadores, la junta o el espacio y si la aceptación es independiente o ensamblada. Esa información ayuda a distinguir el movimiento inofensivo de un estado libre de un problema funcional.
Haga explícitos los requisitos funcionales y estéticos antes de congelar la geometría.
Las paredes sin soporte pueden deformarse durante el corte y el montaje. Revise el espesor respecto del tramo, los espacios y la carga de montaje.
Haga coincidir las esquinas internas con los cortadores accesibles. Radios muy pequeños pueden forzar herramientas menos rígidas y tiempo de mecanizado adicional.
Proporcione acceso al cortador y espacio para las virutas. Considere abrir la geometría o separar un ensamblaje cuando corresponda.
Revise los bolsillos asimétricos y las grandes superficies planas para que la secuencia de mecanizado pueda gestionar el movimiento del material.
Aplique límites estrictos a las interfaces de ensamblaje en lugar de a cada superficie. Identificar datos y el propósito de cada dimensión crítica.
Revise el torque del sujetador, el área de contacto, el desmontaje repetido y la carga a largo plazo. Considere los insertos sólo cuando el diseño y el método de instalación los admitan.
El ABS estándar no es un material de alta temperatura. Evalúe la rigidez y el comportamiento de carga de la calidad exacta a temperaturas máximas y continuas.
Los disolventes y algunos agentes de limpieza pueden atacar o agrietar el ABS. Evaluar sustancia química, concentración, temperatura y tiempo de exposición.
Se revisan quince familias de piezas representativas según su dibujo. Estos son conceptos de fabricación, no dimensiones fijas de catálogo ni proyectos de clientes verificados.
Cavidades mecanizadas, salientes e interfaces de montaje para conjuntos de equipos.
Carcasas protectoras opacas con características revisadas de ajuste, acceso y cierre de la tapa.
Montajes de carga baja a media con caras de contacto y patrones de pernos definidos.
Características de soporte y localización con rigidez, referencias y geometría de contacto acordadas.
Funciones de guía y superficies de referencia para una tarea de ensamblaje o fabricación definida.
Muestre aberturas, ventilaciones, ranuras y orificios de montaje en perfiles de láminas compatibles.
Protectores y tapas removibles con caras cosméticas y espacio libre para instalación.
Monturas, biseles y soportes internos fabricados para interfaces controladas.
Montaje de tablero, acceso de cables y ventilación revisados con requisitos eléctricos y térmicos.
Componentes de desarrollo interior y biseles para evaluación de geometría; La calificación sigue siendo específica del proyecto.
Cubiertas opacas livianas con requisitos de acceso y espacio libre de movimiento.
Guías, retenedores e interfaces de enrutamiento con tratamiento de bordes para proteger los cables.
Nidos y soportes para inspección definida o pruebas funcionales.
Componentes controlados por dibujo para pruebas de ajuste, montaje y aplicación acordadas.
Características prismáticas y rotacionales combinadas revisadas en comparación con la aplicación completa del producto.
ABS se elige a menudo para componentes opacos visibles. Identifique las caras cosméticas por separado de las interfaces dimensionales y confirme la ruta de acabado antes de la cotización.
Adecuado para muchos componentes internos o funcionales cuando se definen marcas y bordes de herramientas permitidos.
Refine las caras visibles seleccionadas donde el acceso a la herramienta lo permita. Acepte muestras de apariencia en lugar de confiar en un acabado premium indefinido.
Controle los bordes alrededor de las rejillas de ventilación, los orificios, las roscas y las interfaces de la tapa sin redondear los detalles funcionales.
Identificación definida por dibujo o marcas de paneles donde el tamaño de la característica y la pared restante lo permitan.
Revise la compatibilidad de la pintura, la preparación de la superficie, el color, el brillo y el espesor del recubrimiento. Cotizar sólo un proceso acordado; La pintura puede afectar el ajuste y el rendimiento del material.
Revisar el diseño de las juntas, la compatibilidad química y las cargas de montaje. Los adhesivos o disolventes necesitan validación en lugar de una supuesta unión ABS universal.
El plan de inspección incluye dimensiones y las superficies que verá el cliente. Los informes, las pruebas de fábrica y el alcance de la inspección del envío se acuerdan para el pedido real.
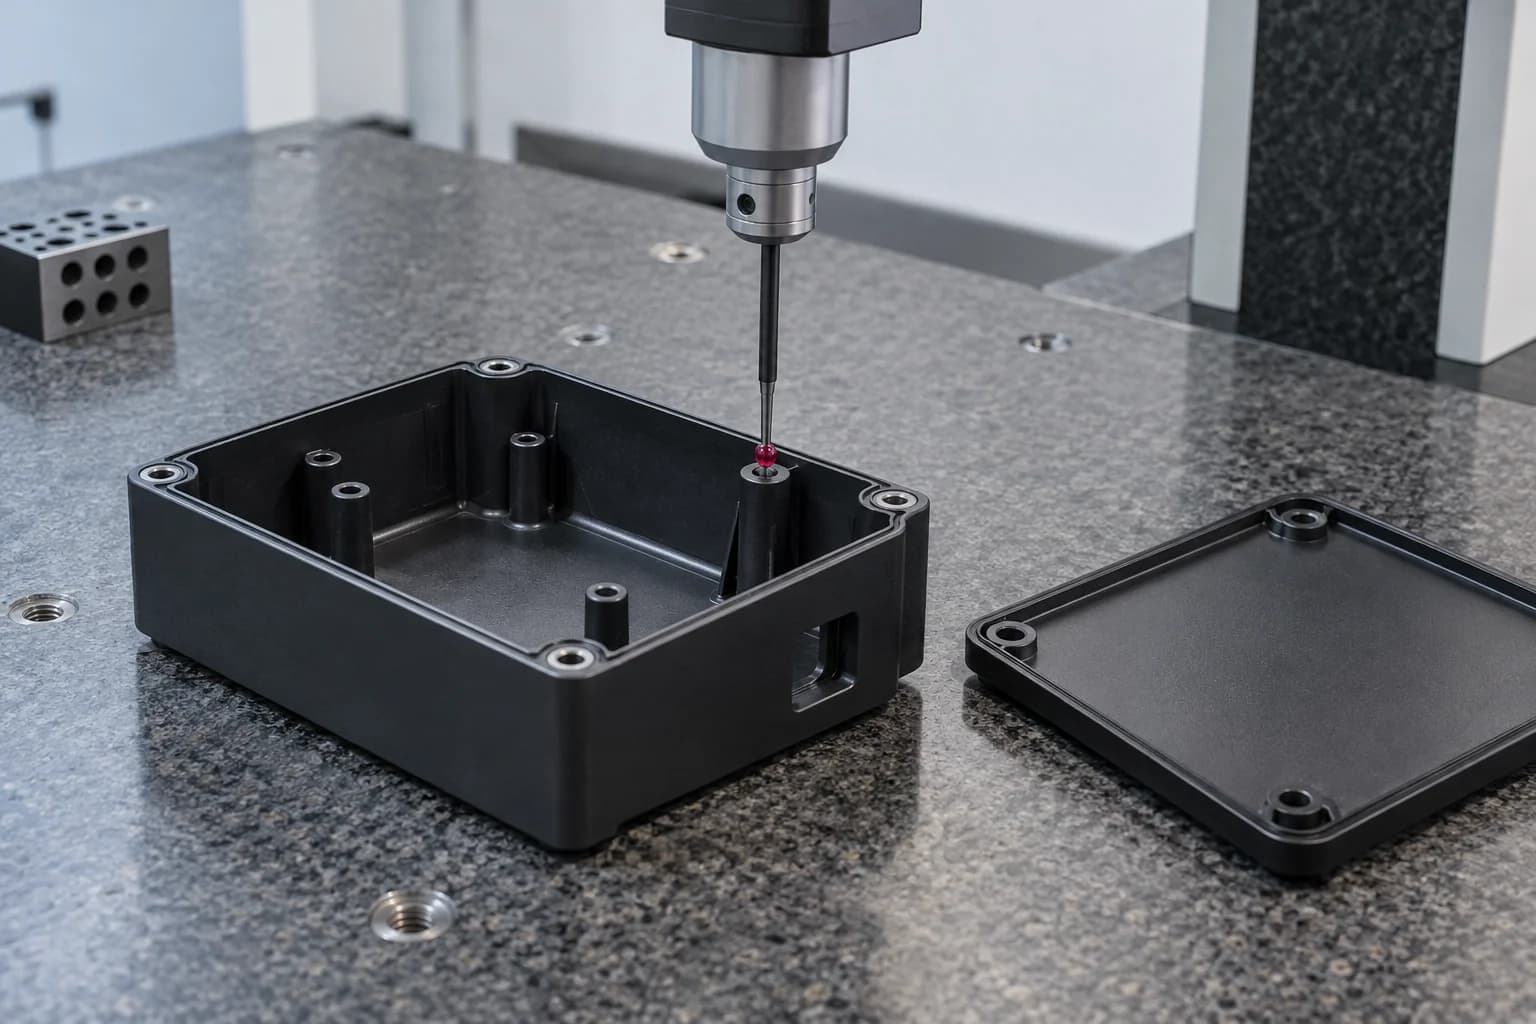
La aceptación funcional puede incluir la geometría del panel, el asiento de la tapa y el acceso a los sujetadores, así como dimensiones individuales. Especifique las piezas coincidentes o las comprobaciones de ensamblaje necesarias. Los criterios estéticos deberían definir las condiciones de visualización y la variación aceptable de la superficie; no deben dejarse con una expectativa indefinida de un acabado moldeado.
Elija ABS cuando una carcasa opaca, un prototipo cosmético o un dispositivo con carga ligera necesite opciones prácticas de costo y acabado. Considere POM para interfaces deslizantes, engranajes, casquillos y ajustes mecánicos rígidos. Compare grados exactos y condiciones de servicio.
| factor de decisión | ABS | POM / Delrin |
|---|---|---|
| Costo | A menudo stock estándar económico; compare cotizaciones de piezas terminadas. | El costo del material puede ser mayor, pero la función y la vida útil controlan el costo total. |
| maquinabilidad | Bueno para controlar el calor, las rebabas y el estrés. | A menudo es muy adecuado para mecanizado limpio de precisión; La geometría todavía importa. |
| Comportamiento dimensional | La tensión del stock y las paredes delgadas necesitan atención. | A menudo se considera para interfaces mecánicas rígidas estables. |
| Fricción deslizante | Revise cuidadosamente los requisitos de deslizamiento moderado. | Comúnmente seleccionado para contactos mecánicos de baja fricción. |
| Resistencia al desgaste | Generalmente no es la primera opción para desgaste severo. | A menudo es un candidato más sólido para piezas centradas en el desgaste. |
| Viviendas y cerramientos | Útiles opciones de geometría opaca y acabado cosmético. | Úselo cuando las necesidades mecánicas lo justifiquen; la apariencia y el acabado difieren. |
| Engranajes y casquillos | Sólo para cargas y turnos revisados. | Considerado con frecuencia para engranajes y bujes funcionales. |
| Pintabilidad | Pintar puede resultar práctico con un sistema de preparación validado. | La baja energía superficial puede dificultar la adhesión. |
| Prototipos | Útil para evaluaciones de forma, ajuste y manejo similares a ABS. | Útil cuando la función de producción necesita el comportamiento POM. |
Elija ABS para carcasas opacas económicas y prototipos cosméticos cuando su rendimiento térmico y de impacto sea adecuado. Considere el policarbonato cuando la transparencia o los requisitos más exigentes de impacto y temperatura impulsen la selección.
| factor de decisión | ABS | policarbonato |
|---|---|---|
| Costo | A menudo un candidato económico. | Compare la pendiente especificada y la ruta de llegada. |
| Resistencia al impacto | Dureza útil; El grado y la geometría importan. | A menudo se considera para aplicaciones de impacto exigentes; validar el montaje. |
| Transparencia | El material de mecanizado estándar es opaco. | Hay grados transparentes disponibles; El acabado óptico necesita un control independiente. |
| Rendimiento térmico | Los grados estándar tienen un uso limitado a altas temperaturas. | A menudo ofrece una mayor capacidad térmica; Utilice datos de grado exacto. |
| maquinabilidad | Controle el calor, la tensión del stock y las rebabas. | La tensión, el estado de la herramienta y la compatibilidad química pueden ser particularmente importantes. |
| Carcasas cosméticas opacas | Un candidato práctico con acabados revisados. | Considere cuándo el desempeño requerido lo justifica. |
| Protectores transparentes | El opaco ABS no es adecuado cuando se requiere visibilidad. | Un candidato para guardias claros; Los requisitos de seguridad del equipo terminado aún se aplican. |
Máquina ABS cuando necesite validación de diseño, piezas de bajo volumen o revisiones frecuentes. Considere el moldeo por inyección cuando el diseño sea estable y el volumen esperado respalde la inversión en herramientas. No existe una cantidad de equilibrio universal.
| factores | Mecanizado CNC | moldeo por inyección |
|---|---|---|
| Herramientas | Sin molde de inyección dedicado; Es posible que se requieran accesorios y programación. | Se requiere un desarrollo de molde y proceso. |
| Cantidad de prototipo | Útil para lotes pequeños basados en dibujos. | La economía depende de las herramientas prototipo y del alcance del programa. |
| Volumen bajo | A menudo es práctico sin revestimiento de molde. | Evalúe el costo de las herramientas, la amortización y la complejidad de las piezas. |
| Cambios de diseño | Revisar CAD, planos y planos de mecanizado. | Puede requerir modificación o reemplazo del molde. |
| Forma material | Stock sólido de ABS con su propio historial de procesamiento. | Resina moldeada; La ley y el historial de flujo afectan el comportamiento. |
| Alto volumen | Los cortes repetidos y el desperdicio de material pueden aumentar el costo unitario. | Puede reducir el costo unitario una vez que se establecen las herramientas y el proceso. |
| Características complejas | Limitado por el acceso al cortador, los radios y el soporte de pieza. | Puede formar nervaduras y detalles, sujeto al diseño del molde, el flujo y la inclinación. |
| Tiempo antes de las primeras partes | Depende del stock, programación y capacidad de la tienda. | Incluye herramientas y pruebas de procesos; comparar horarios reales. |
Para la fabricación de puentes, mantenga el dibujo del prototipo y el dibujo de la pieza moldeada final vinculados pero separados cuando sea necesario. Valide los cambios en el espesor de la pared, las nervaduras, el dibujo y los sujetadores antes de asumir que el diseño CNC se transfiere directamente al molde.
Plano del prototipo ABS y piezas del puente. →Una etiqueta industrial no establece una certificación. Especifique la función del componente, el entorno operativo y la documentación obligatoria.
Cerramientos, paneles de control y soportes internos revisados en cuanto a calor, aislamiento y ventilación.
Prototipos interiores, biseles y soportes para pruebas de ajuste y desarrollo definidas; no hay reclamo general de calificación automotriz.
Cubiertas de robot, accesorios y guías de cables con envolventes de movimiento y condiciones de servicio revisadas.
Carcasas y accesorios que no sean implantes solo cuando el grado, el método de limpieza y la documentación especificados sean apropiados.
Cubiertas, paneles y accesorios para cargas revisadas, químicos y temperaturas de operación.
Prototipos de carcasas y conjuntos funcionales que respaldan decisiones de diseño definidas.
Plantillas, nidos y accesorios personalizados con superficies de referencia controladas y requisitos de medición.
Cada etapa debe responder a una pregunta de ingeniería definida y preservar los criterios de revisión, calificación y aceptación del dibujo.
Valide el ajuste, el ensamblaje, la geometría de la carcasa, los puntos de montaje y la interacción del usuario. Separe la aprobación de apariencia de la aprobación de desempeño del servicio.
Respalde dispositivos personalizados y equipos especializados después de que se acuerden el material, la ruta de mecanizado y las verificaciones dimensionales/cosméticas.
Proporcionar componentes provisionales revisados antes de que las herramientas finales estén disponibles. Confirmar cantidad, control de revisión y diferencias con respecto a una eventual producción moldeada.
Un buen mecanizado del ABS requiere algo más que cortar rápidamente. El calor, la tensión del material, el espesor de la pared, la presión del accesorio y la apariencia de la superficie influyen en la aceptación.
Haga coincidir el grado ABS con el entorno y la función del componente.
Definir las decisiones de ajuste, montaje y validación que debe soportar el prototipo.
Elija la ruta de fabricación alrededor de la geometría completa.
Revise el acceso a los bolsillos, el soporte de la pared, los salientes y las interfaces de la tapa.
Tenga en cuenta la evacuación de virutas, el movimiento de existencias y la inspección de piezas liberadas.
Mantener controlados los requisitos de material, revisión e inspección a través de pedidos posteriores.
Trate las superficies visibles y las interfaces funcionales como requisitos de aceptación separados.
Fabrice interfaces personalizadas según los requisitos acordados del cliente en lugar de dimensiones de catálogo genéricas.
Un flujo de trabajo de once pasos conecta el prototipo previsto o el propósito de producción con la aceptación dimensional y estética.
Utilice la orientación del proveedor para enmarcar la revisión y luego confirme la hoja de datos actual para conocer la calidad real del stock. La orientación general no es garantía de las capacidades de TOPS ni del rendimiento de las piezas terminadas.
ABS generalmente corta fácilmente con herramientas afiladas, pero el calor, la acumulación de virutas, la tensión del material y la sujeción de piezas aún necesitan control para obtener piezas limpias y dimensionalmente aceptables.
El mecanizado ABS elimina material del material sólido de acrilonitrilo butadieno estireno mediante procesos como fresado, torneado, taladrado y fresado CNC para producir componentes definidos por dibujo.
Sí. El fresado se adapta a carcasas, paneles, soportes y bolsillos; Trajes de torneado de mangas, anillos, espaciadores y prototipos cilíndricos. La geometría completa y la calidad del material determinan la viabilidad.
La tolerancia depende del tamaño de la pieza, las paredes, la geometría, el estado del stock, la temperatura y el estado de inspección. Envíe el dibujo e identifique interfaces críticas para una revisión de características específicas.
El calor localizado puede ablandar y manchar el ABS cuando una herramienta frota, permanece o recorta las virutas atrapadas. Revise el filo de la herramienta, la geometría de corte, la carga de viruta y la evacuación de la característica real.
El calor, la tensión residual del material, la eliminación desigual y la distorsión del accesorio pueden cambiar de forma durante o después del mecanizado. Es posible que se necesite soporte, desbaste equilibrado y estabilización antes de la inspección final.
Sí, para pruebas definidas utilizando una calificación adecuada. Puede respaldar la evaluación de ajuste, ensamblaje y manipulación, pero el material mecanizado no reproduce todas las propiedades o defectos de una pieza final moldeada por inyección.
Ninguno de los dos es universalmente mejor. ABS suele ser adecuado para carcasas opacas y prototipos cosméticos; A menudo se prefiere POM / Delrin para deslizamientos de baja fricción, engranajes, casquillos y ajustes mecánicos rígidos.
ABS suele ser una opción opaca económica. El policarbonato ofrece grados transparentes y a menudo se considera para mayores demandas térmicas o de impacto; La calificación exacta y la revisión de la solicitud siguen siendo necesarias.
Considere el mecanizado de prototipos, cambios de diseño, pedidos de bajo volumen o piezas de puentes. Considere el moldeado cuando el diseño sea estable y la cantidad admita las herramientas; comparar el costo total real y los requisitos de validación.
TU DISEÑO. UN PRÓXIMO PASO CLARO.
Cargue su modelo CAD o dibujo de ingeniería para obtener una revisión del grado, la cantidad, las tolerancias críticas, el espesor de la pared, las caras cosméticas y la aplicación prevista del ABS. Incluya los requisitos de acabado, temperatura de funcionamiento y desde el prototipo hasta la producción en el dibujo o en el correo electrónico adjunto, cuando esté disponible.
Se requiere empresa, nombre, correo electrónico y teléfono. La cantidad, el número de pieza y el país son opcionales. La carga de un dibujo o CAD es opcional; Los archivos más grandes se pueden compartir por correo electrónico.
info@tops-precision.comSTEP / STP / IGES / X_T / DWG / DXF / PDF o ZIP, máximo 10 MB. Acepte el manejo de archivos confidenciales antes de enviar dibujos confidenciales.