Kostengünstiger technischer Kunststoff
Standardmaterial ABS kann im Vergleich zu Spezialpolymeren wirtschaftlich sein. Vergleichen Sie die gesamten Teilekosten, einschließlich Einrichtung, Fertigstellung, Inspektion und Serviceanforderungen.

ABS · VOM DESIGN ZUM FUNKTIONSPROTOTYP
TOPS Plastics bietet CNC-Bearbeitung von ABS für Funktionsprototypen, kundenspezifische Gehäuse, Vorrichtungen, Halterungen, Platten und Kleinserienproduktionskomponenten. Wir fertigen zeichnungsbasierte ABS-Teile durch Fräsen, Drehen, Bohren und Mehrachsbearbeitung dort, wo die Geometrie dies erfordert.
Definieren Sie von der Gehäusepassung bis zur sichtbaren Oberflächenbeschaffenheit, was Ihr ABS-Teil beweisen muss. Wir überprüfen Wandstärke, Materialqualität, Hitze, Werkstückspannung und Inspektion, bevor wir den Fertigungsweg planen.
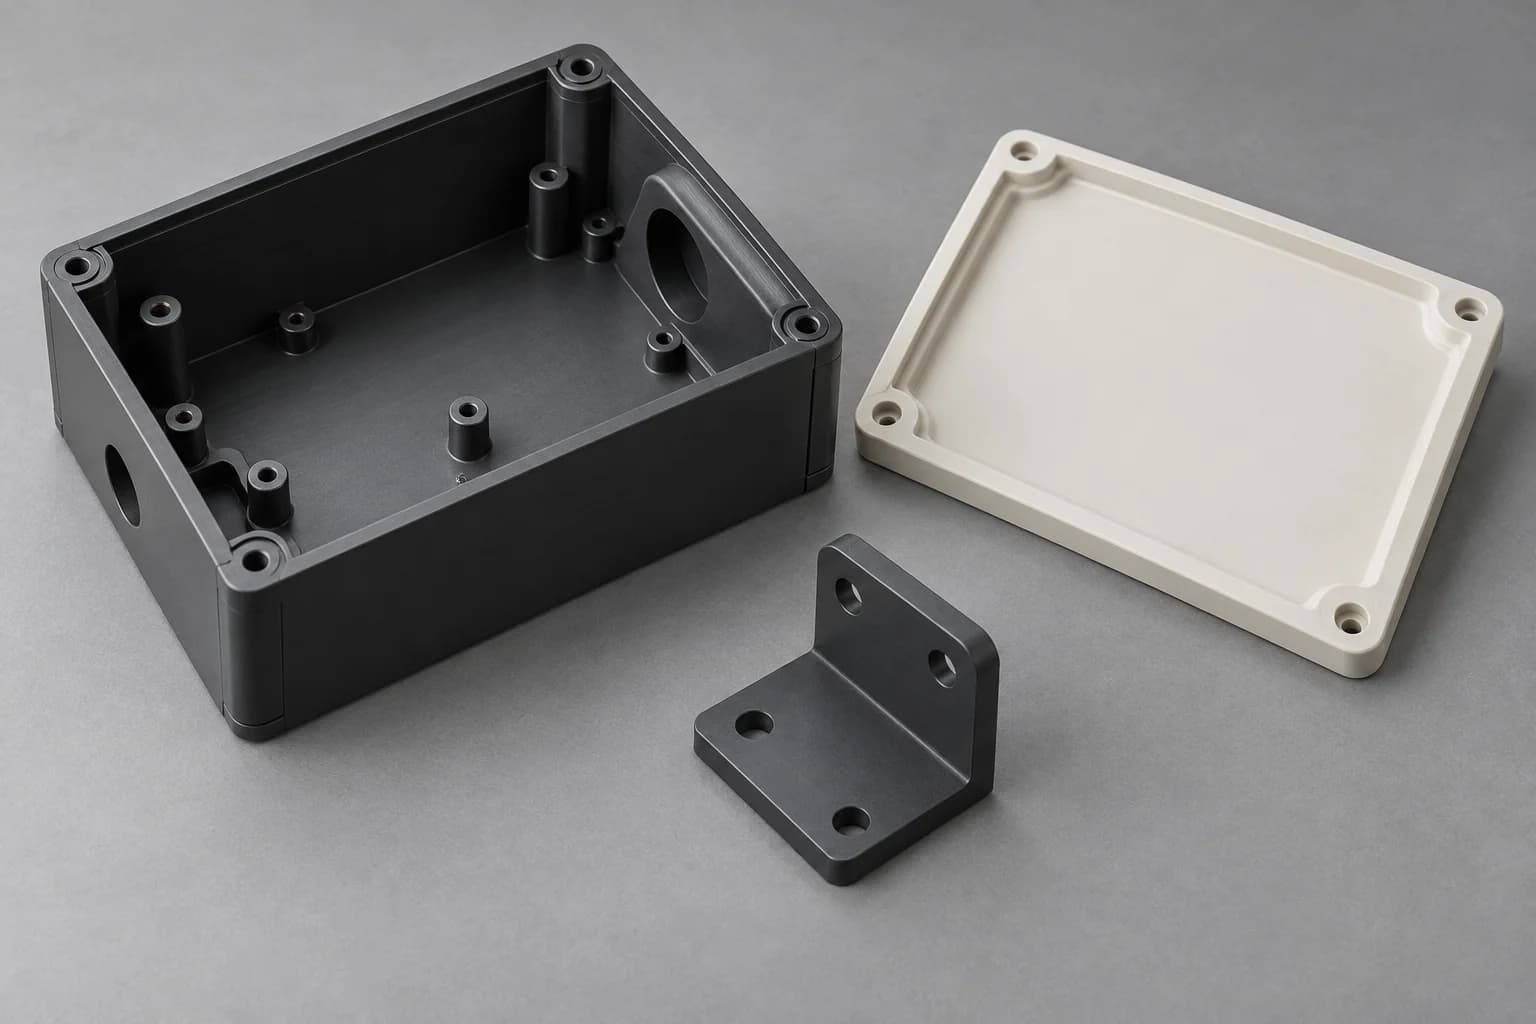
Die Fähigkeiten werden anhand der vollständigen Zeichnung, der Lagerqualität, der Teileumhüllung und der Abnahmekriterien bestätigt.
| Fähigkeit | Zeichnungsbasierter Umfang |
|---|---|
| Material | ABS / Acrylnitril-Butadien-Styrol; Identifizieren Sie Sorte, Farbe und erforderliche Aufzeichnungen. |
| Prozesse | CNC-Fräsen, Drehen, Bohren, Gewindeschneiden und Fräsen; ggf. mehrachsiger Zugriff. |
| Typische Teile | Gehäuse, Vorrichtungen, Halterungen, Panels, Gehäuse und Funktionsprototypen. |
| Produktion | Prototypen-, Kleinserien- und Wiederholungsproduktion mit kontrollierten Überarbeitungen. |
| Technischer Input | CAD-Modell und Zeichnung; Für ein Muster ist eine vereinbarte Maßangabe erforderlich. |
| Dateien | STEP / STP / IGES / X_T / DWG / DXF / PDF; Ein ZIP-Paket kann Dokumente kombinieren. |
| Inspektion | Maßkontrolle nach Zeichnung mit definierten Bezugspunkten und Messbedingungen. |
| Sekundäroperationen | Entgraten, Gravieren, Veredeln und Zusammenbau unterliegen der Projektprüfung. Für die Lackierung ist eine gesondert vereinbarte Spezifikation erforderlich. |
ABS oder Acrylnitril-Butadien-Styrol ist ein amorpher technischer Thermoplast, der nützliche Steifigkeit, Zähigkeit, Schlagfestigkeit und Kosteneffizienz vereint. Es wird häufig für undurchsichtige Gehäuse, Umhüllungen, Vorrichtungen und Strukturteile mit geringer bis mittlerer Belastung in Betracht gezogen.
Seine Polymerbestandteile tragen auf unterschiedliche Weise zur Steifigkeit, Zähigkeit und Verarbeitbarkeit des Materials bei. Der Rest hängt von der tatsächlichen Formulierung ab, daher kann eine generische ABS-Bezeichnung eine Lieferantensorte nicht ersetzen, wenn thermische, elektrische, Entflammbarkeits- oder chemische Anforderungen zwingend sind.
Die ABS-Bearbeitung ist attraktiv, wenn Sie eine funktionelle Kunststoffkomponente benötigen, ohne in eine spezielle Spritzgussform zu investieren. Standard ABS ist kein Hochtemperaturpolymer und auch keine automatische Wahl für längere Außeneinsätze. Auch starke Lösungsmittel, Reinigungsmittel und dauerhafte mechanische Belastungen bedürfen einer Überprüfung.
ABS ist ein praktischer Kandidat, wenn Aussehen, Schlagfestigkeit und überschaubare Herstellungskosten wichtiger sind als die Leistung bei hohen Temperaturen oder starker Beanspruchung.
Standardmaterial ABS kann im Vergleich zu Spezialpolymeren wirtschaftlich sein. Vergleichen Sie die gesamten Teilekosten, einschließlich Einrichtung, Fertigstellung, Inspektion und Serviceanforderungen.
Ein Kandidat für Abdeckungen und Gehäuse, die einer normalen Handhabung ausgesetzt sind. Die Schlagleistung hängt von Sorte, Temperatur, Kerben und Wandgeometrie ab.
Scharfe Werkzeuge und kontrollierte Hitze können saubere Taschen, Löcher und Profile erzeugen. Beim einfachen Schneiden muss weiterhin auf Grate und die Form der freigesetzten Teile geachtet werden.
Undurchsichtiges Material eignet sich für sichtbare Gehäuse und kosmetische Prototypen. Definieren Sie vor der Bestellung akzeptable Werkzeugspuren, Farben und Kratzer.
Potenziell nützlich für Elektronikgehäuse und -vorrichtungen. Die erforderliche elektrische Leistung muss sich aus der ausgewählten Sorte und dem Gerätedesign ergeben.
Solides Material ermöglicht Pass- und Montageprüfungen ohne spezielle Form. Definieren Sie, welche Tests das Beispiel unterstützen muss.
Verfügbarkeit und Dokumentation werden vor der Beschaffung bestätigt. Gehen Sie nicht davon aus, dass jedes Blatt oder jeder Stab die gleichen mechanischen oder regulatorischen Eigenschaften aufweist.
Für geprüfte Gehäuse, Vorrichtungen und Prototypen. Geben Sie Bearbeitungsmaterial und Lieferantenbezeichnung an, wenn das Maßverhalten wichtig ist.
Eine gängige Wahl für das Erscheinungsbild von Ausrüstungskomponenten. Die schwarze Farbe allein stellt keine UV-Beständigkeit oder Flammwidrigkeit dar.
Fordern Sie eine genaue dokumentierte Güteklasse und die entsprechende Bewertung für die erforderliche Dicke an. Eine Materialbewertung bescheinigt nicht die fertige Baugruppe.
Betrachten Sie eine identifizierte Formulierung, bei der Zähigkeit im Vordergrund steht; Vergleichen Sie Kerbverhalten, Betriebstemperatur und Steifigkeit.
Antistatische, UV-modifizierte oder andere Qualitäten erfordern eine Überprüfung der Beschaffung und Dokumentation. ABS-Mischungen, einschließlich PC/ABS, sind keine automatischen Ersatzstoffe.
Wählen Sie den Prozess rund um den Werkzeugzugang, unterstützte Wände, Funktionsbezüge und sichtbare Oberflächen und nicht nur eine Maschinenbeschriftung.
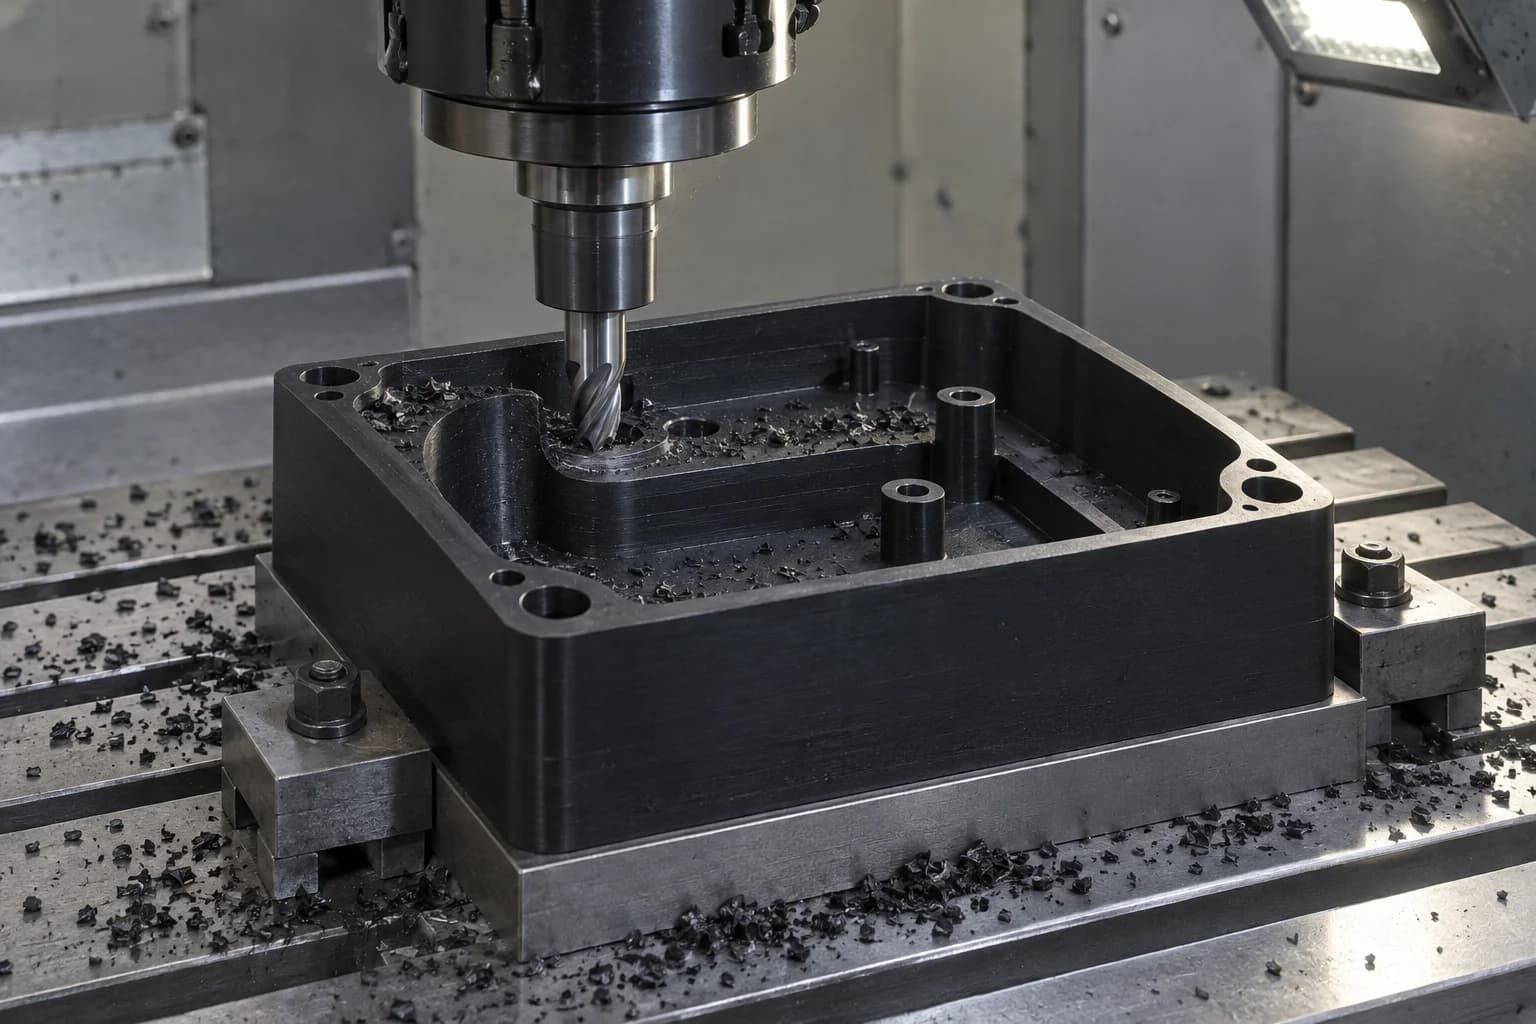
Taschen, Gehäuse, Platten, Halterungen, Vorrichtungen und Gehäuse mit zeichnungsdefinierten Montagemerkmalen. Überprüfen Sie die Taschenradien, die verbleibenden Wände und den Einrichtungszugang.
Erkunden Sie den Prozess →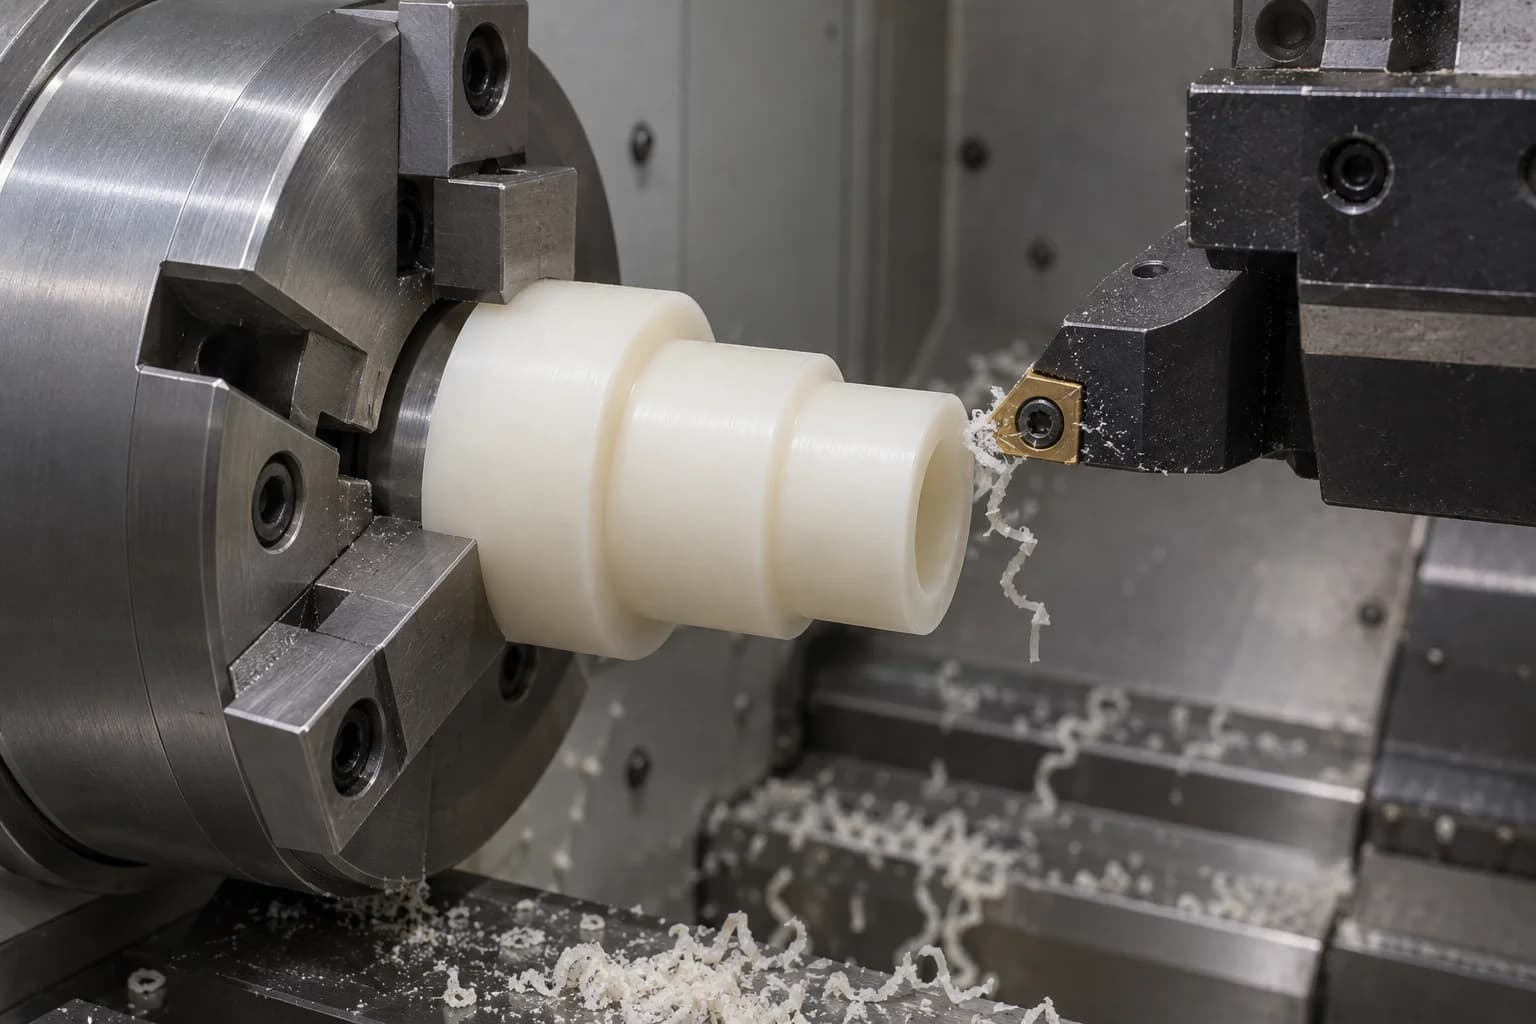
Distanzstücke, Hülsen, Ringe, Buchsen und zylindrische Prototypenteile. Überprüfen Sie die Festigkeit der Bohrungswand, die Konzentrizität und die beabsichtigte spannungsarme mechanische Funktion.
Erkunden Sie den Prozess →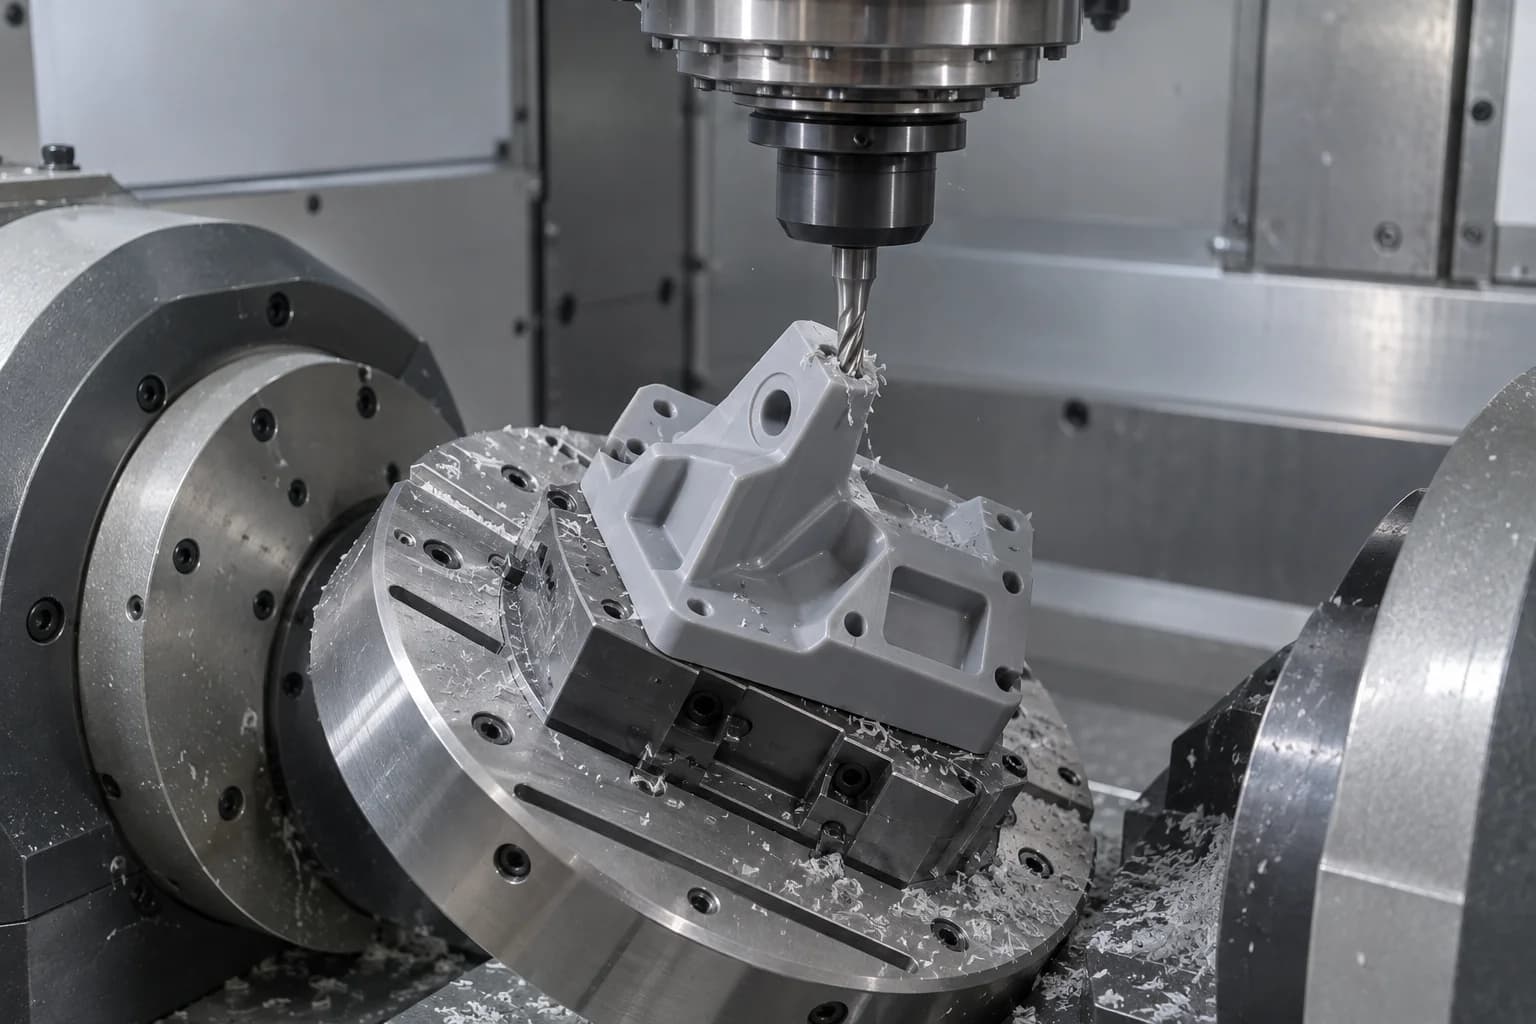
Komplexe Prototypenkomponenten mit abgewinkelten oder mehrflächigen Merkmalen. Bestätigen Sie die Fräserreichweite, den Spannabstand und die Beziehungen, die in einem Bezugsschema verbleiben müssen.
Erkunden Sie den Prozess →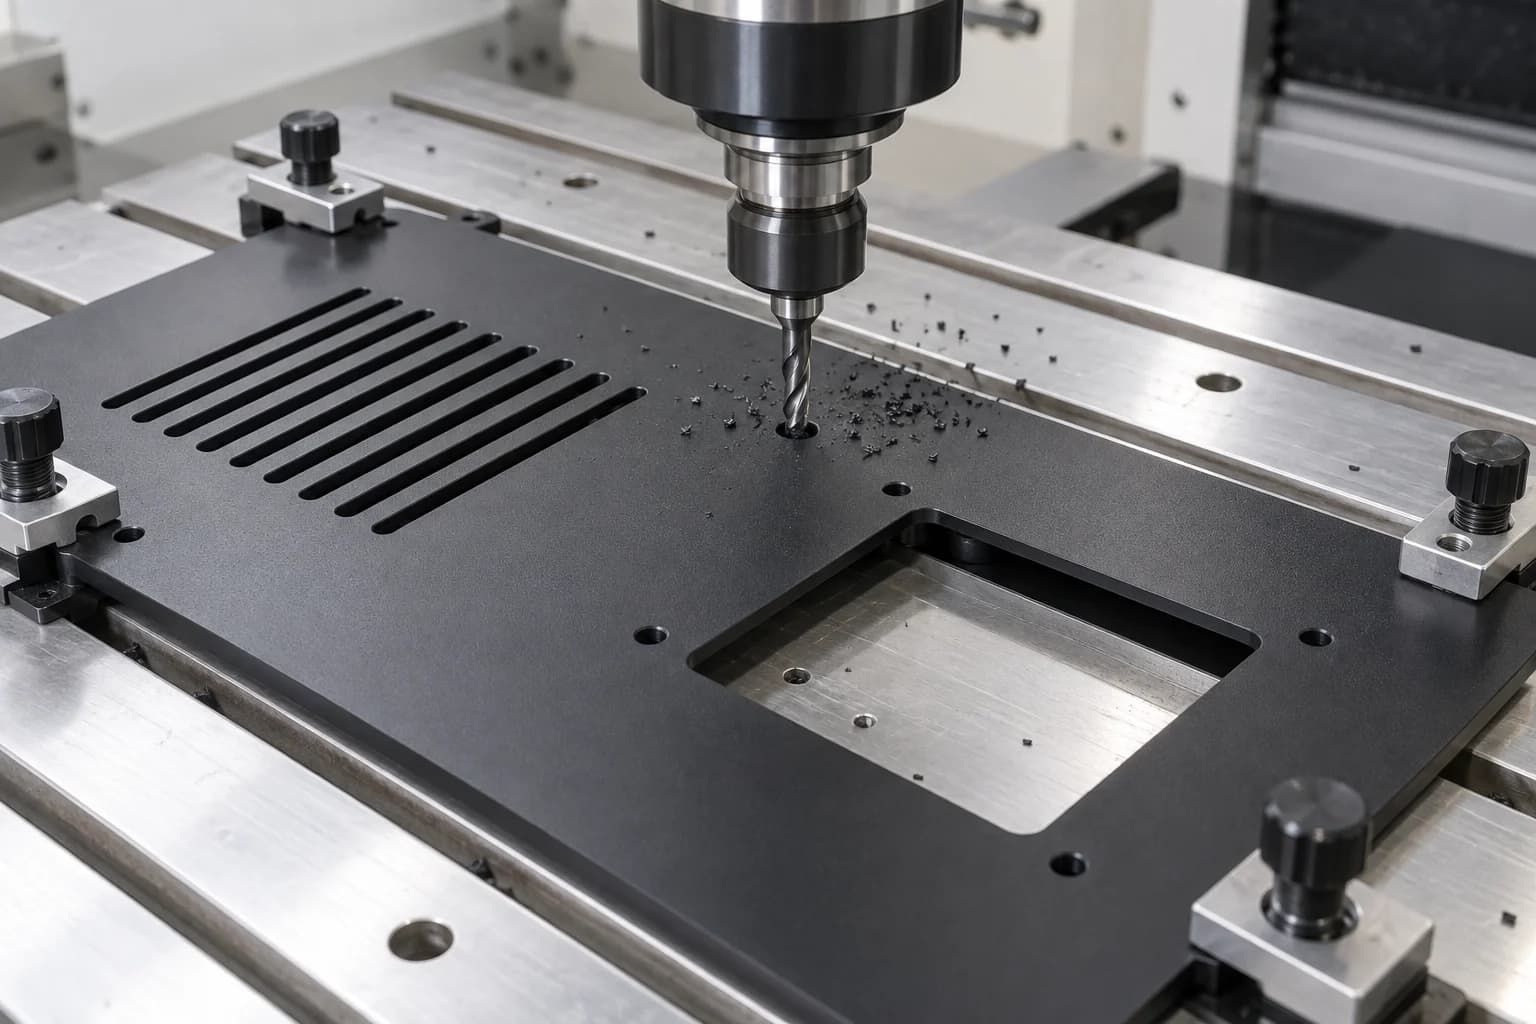
Befestigungslöcher, Gewindeelemente, Lüftungsöffnungen, Schalttafelausschnitte und Gehäusedetails. Der Gewindeeingriff, das Drehmoment des Befestigungselements und die Spanabfuhr erfordern eine besondere Überprüfung.
Erkunden Sie den Prozess →ABS bietet einen wirtschaftlichen Weg zu Prototypenkomponenten aus massivem Material ohne eine spezielle Form. Durch die Bearbeitung können Sie Befestigungspunkte, Taschen und Gehäusegeometrie überarbeiten, während sich das Design noch entwickelt.
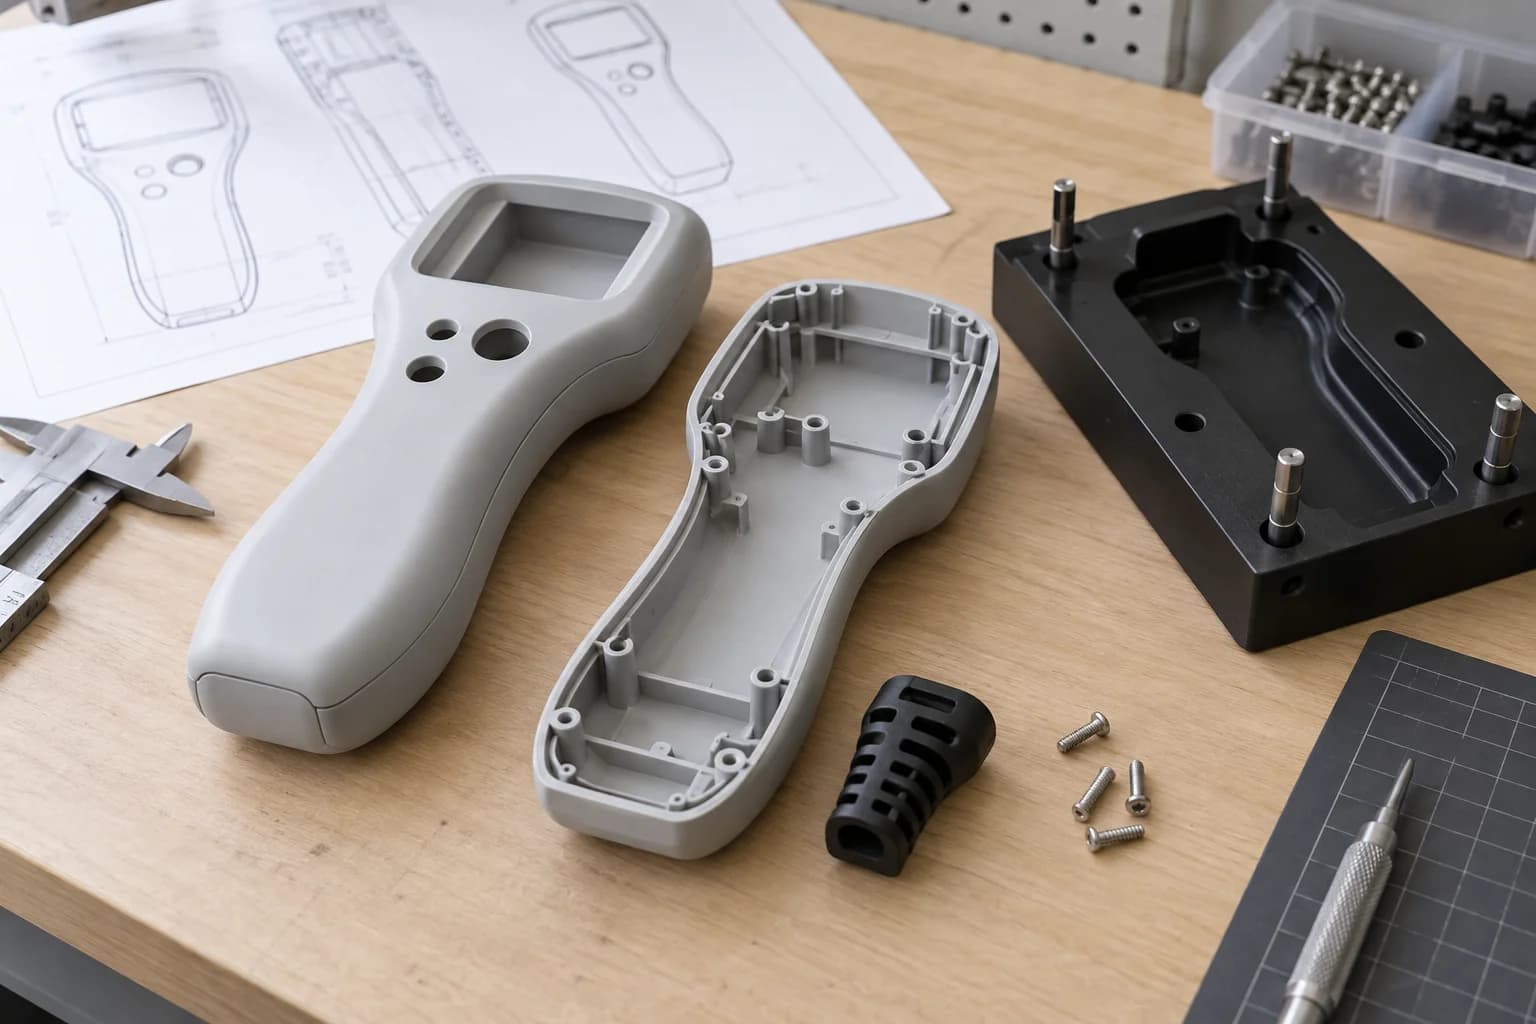
Verwenden Sie identifiziertes ABS-Material, anstatt davon auszugehen, dass ein visuelles Modell das erforderliche Materialverhalten aufweist. Bestätigen Sie, ob die Lagerqualität dem beabsichtigten Produktionsharz entspricht.
Bewerten Sie die Komponente, bevor Sie sich für Spritzgusswerkzeuge entscheiden. Bearbeitungsvorrichtungen und Programmierung sind immer noch mit Kosten verbunden.
Überarbeiten Sie Lochpositionen, Wandstärken und Schnittstellen anhand einer neuen Zeichnungsrevision. Überprüfen Sie, ob sich der Werkzeugzugriff oder die Lagergröße ändert.
Bewerten Sie Passform, Montage, Montage und Benutzerinteraktion. Vereinbaren Sie Werkstests oder Kundenvalidierungen, bevor Sie einen Prototyp als genehmigt betrachten.
Ein bearbeiteter Prototyp reproduziert nicht den Spritzgussfluss, die Schrumpfung, die Bindenähte oder die Eigenspannungen. Eine erfolgreiche Passprüfung stellt daher nicht die Festigkeit oder Nachgiebigkeit des letztendlich geformten Teils fest. Trennen Sie die Geometrievalidierung von der endgültigen Validierung des Produktionsprozesses.
Besprechen Sie Ihren ABS-Prototyp →ABS schneidet problemlos, aber reibende Werkzeuge, eingeklemmte Späne, Restspannung und übermäßige Haltekraft können verschmierte Kanten oder ein Teil hinterlassen, das nach der Bearbeitung seine Form ändert.
Lokale Hitze kann die Schnittfläche aufweichen. Reiben und Verweilen des Werkzeugs vermeiden; Wählen Sie die Werkzeug- und Schnittbedingungen für das tatsächliche Merkmal aus.
Angesammelte Späne erhöhen die Hitze und können eine fertige Wand beschädigen. Halten Sie Taschen und Fluchtwege mit einer geeigneten Evakuierungsmethode frei.
Das Entfernen von Material verändert das Spannungsgleichgewicht des Schafts. Große, asymmetrische Taschen können Bewegungen während oder nach dem Schneiden freilegen.
Dünne Wände und flache Platten können sich unter dem konzentrierten Druck der Vorrichtung durchbiegen. Stützen Sie sie, ohne eine verzerrte Form flach zu machen.
Stumpfe Werkzeuge und schlechte Ausgabebedingungen können zu gedehnten oder unscharfen Kanten führen. Durch einen kontrollierten Entgratungsplan soll die Funktionsgeometrie erhalten bleiben.
Die nutzbare Bearbeitungsgenauigkeit hängt von der Größe, der Wandstärke, der Geometrie, dem Zustand des Werkstücks, der Temperatur, der Aufspannung und der Prüfmethode ab. Wir überprüfen die Toleranzen Merkmal für Merkmal, anstatt einen universellen Grenzwert zu veröffentlichen.
| Funktion | Hauptüberlegung | Überprüfung vor der Veröffentlichung |
|---|---|---|
| Dünne Wand | Hitze- und Klemmverzug. | Geben Sie die Mindestdicke an und wie die freigegebene Wand gemessen wird. |
| Großes Flachbildschirm | Reststress und Unterstützung. | Definieren Sie Ebenheit, installierten oder freien Zustand und Inspektionsunterstützung. |
| Präzisionsbohrung | Werkzeugzustand und umgebende Wand. | Identifizieren Sie Gegenstück, Bohrtiefe und Messkraft. |
| Tiefe Tasche | Hitze und eingeschlossene Späne. | Ermöglichen praktische Radien und Zugang zur Spanabfuhr. |
| Gewinde | Wandstärke und Engagement. | Überprüfen Sie das Montagedrehmoment, die wiederholte Verwendung und ggf. Einsätze. |
| Ebenheit des Gehäuses | Ungleichmäßiger Materialabtrag. | Planen Sie bei Bedarf Schruppen, Stabilisieren und Schlichten ein. |
| Multiface-Funktion | Datumsübertragung zwischen Setups. | Definieren Sie die Flächen und Achsen, die die Baugruppe steuern. |
| Enge Passform | Wärme- und Materialbewegung. | Vereinbaren Sie Temperatur, Betriebslasten und Akzeptanzzustand. |
Bearbeitungswärme, Materialspannung und ungleichmäßiger Materialabtrag können das innere Spannungsgleichgewicht eines Bauteils verändern. Besonders empfindlich sind große Flachbildschirme und dünnwandige Gehäuse.
Stabilisierung ist kein Versprechen, dass jedes Teil unter allen Betriebsbedingungen flach bleibt. Die ggf. erforderliche thermische Behandlung muss nach einem sortenspezifischen Verfahren erfolgen; Wenden Sie keinen improvisierten Glühzyklus an. Die Inspektion eines vorübergehend eingespannten Flachpaneels kann den Zustand verbergen, den der Kunde während der Installation sehen wird.
Geben Sie bei einer Abdeckung, die an einem Metallgehäuse anliegen muss, die Passfläche, das Befestigungsmuster, die Dichtungs- oder Spaltanforderungen an und geben Sie an, ob die Abdeckung freistehend oder montiert ist. Diese Informationen helfen dabei, eine harmlose Freistaatsbewegung von einem funktionalen Problem zu unterscheiden.
Machen Sie die funktionalen und kosmetischen Anforderungen deutlich, bevor Sie die Geometrie einfrieren.
Nicht unterstützte Wände können sich beim Schneiden und Zusammenbau durchbiegen. Überprüfen Sie die Dicke anhand der Spannweite, der Taschen und der Montagelast.
Passen Sie die Innenecken an zugängliche Fräser an. Sehr kleine Radien können zu weniger steifen Werkzeugen und längerer Bearbeitungszeit führen.
Sorgen Sie für Zugang zum Fräser und Platz für Späne. Erwägen Sie ggf. das Öffnen der Geometrie oder das Trennen einer Baugruppe.
Überprüfen Sie asymmetrische Taschen und große ebene Flächen, damit die Bearbeitungssequenz die Materialbewegung steuern kann.
Legen Sie strenge Grenzen für die Montageschnittstellen und nicht für jede Oberfläche fest. Identifizieren Sie Daten und den Zweck jeder kritischen Dimension.
Überprüfen Sie das Drehmoment des Befestigungselements, die Kontaktfläche, die wiederholte Demontage und die Langzeitbelastung. Ziehen Sie Einsätze nur in Betracht, wenn das Design und die Installationsmethode dies unterstützen.
Standard ABS ist kein Hochtemperaturmaterial. Bewerten Sie die genaue Steifigkeit und das Lastverhalten der Sorte bei Dauer- und Spitzentemperaturen.
Lösungsmittel und einige Reinigungsmittel können ABS angreifen oder Spannungsrisse verursachen. Bewerten Sie Chemikalie, Konzentration, Temperatur und Einwirkzeit.
Ihre Zeichnung wird anhand von 15 repräsentativen Teilefamilien überprüft. Dabei handelt es sich um Fertigungskonzepte, nicht um festgelegte Katalogmaße oder verifizierte Kundenprojekte.
Bearbeitete Hohlräume, Vorsprünge und Montageschnittstellen für Gerätebaugruppen.
Undurchsichtige Schutzhüllen mit überprüfter Deckelpassung, Zugriffs- und Befestigungsfunktionen.
Halterungen für geringe bis mittlere Belastungen mit definierten Kontaktflächen und Schraubenmustern.
Stütz- und Positionierungsmerkmale mit vereinbarter Steifigkeit, Bezugspunkten und Kontaktgeometrie.
Führungsmerkmale und Referenzflächen für eine definierte Montage- oder Fertigungsaufgabe.
Zeigen Sie Öffnungen, Lüftungsschlitze, Schlitze und Befestigungslöcher an unterstützten Blechprofilen an.
Abnehmbare Schutzvorrichtungen und Deckel mit kosmetischen Flächen und Einbauspielraum.
Halterungen, Blenden und interne Stützen für kontrollierte Schnittstellen.
Platinenmontage, Kabelzugang und Belüftung unter Berücksichtigung der elektrischen und thermischen Anforderungen.
Innenentwicklungskomponenten und Blenden zur Geometriebewertung; Die Qualifikation bleibt projektspezifisch.
Leichte, undurchsichtige Abdeckungen mit Bewegungsfreiheit und Zugangsvoraussetzungen.
Führungen, Halterungen und Routing-Schnittstellen mit Kantenbehandlung zum Schutz der Kabel.
Nester und Stützen für definierte Inspektionen oder Funktionstests.
Zeichnungsgesteuerte Bauteile für abgestimmte Pass-, Montage- und Anwendungstests.
Kombinierte prismatische und rotierende Merkmale werden anhand der gesamten Produktanwendung überprüft.
ABS wird oft für sichtbare undurchsichtige Komponenten gewählt. Identifizieren Sie kosmetische Flächen getrennt von dimensionalen Schnittstellen und bestätigen Sie die Endbearbeitungsroute vor dem Angebot.
Geeignet für viele interne oder funktionale Komponenten, wenn zulässige Werkzeugmarkierungen und -kanten definiert sind.
Verfeinern Sie ausgewählte sichtbare Flächen, sofern der Werkzeugzugriff dies zulässt. Vereinbaren Sie Optikmuster, statt sich auf ein undefiniertes Premium-Finish zu verlassen.
Kontrollieren Sie die Kanten um Lüftungsöffnungen, Löcher, Gewinde und Deckelschnittstellen, ohne funktionale Details abzurunden.
Zeichnungsdefinierte Identifikation oder Plattenmarkierungen, sofern die Elementgröße und die verbleibende Wand dies zulassen.
Überprüfen Sie Lackverträglichkeit, Oberflächenvorbereitung, Farbe, Glanz und Schichtdicke. Zitieren Sie nur einen vereinbarten Prozess; Farbe kann die Passform und die Materialleistung beeinträchtigen.
Überprüfen Sie das Verbindungsdesign, die chemische Kompatibilität und die Montagebelastungen. Klebstoffe oder Lösungsmittel benötigen eher eine Validierung als eine angenommene universelle ABS-Verbindung.
Der Inspektionsplan enthält Abmessungen und die Oberflächen, die ein Kunde sehen wird. Berichte, Werksprüfungen und Versandkontrollumfang werden für den konkreten Auftrag vereinbart.
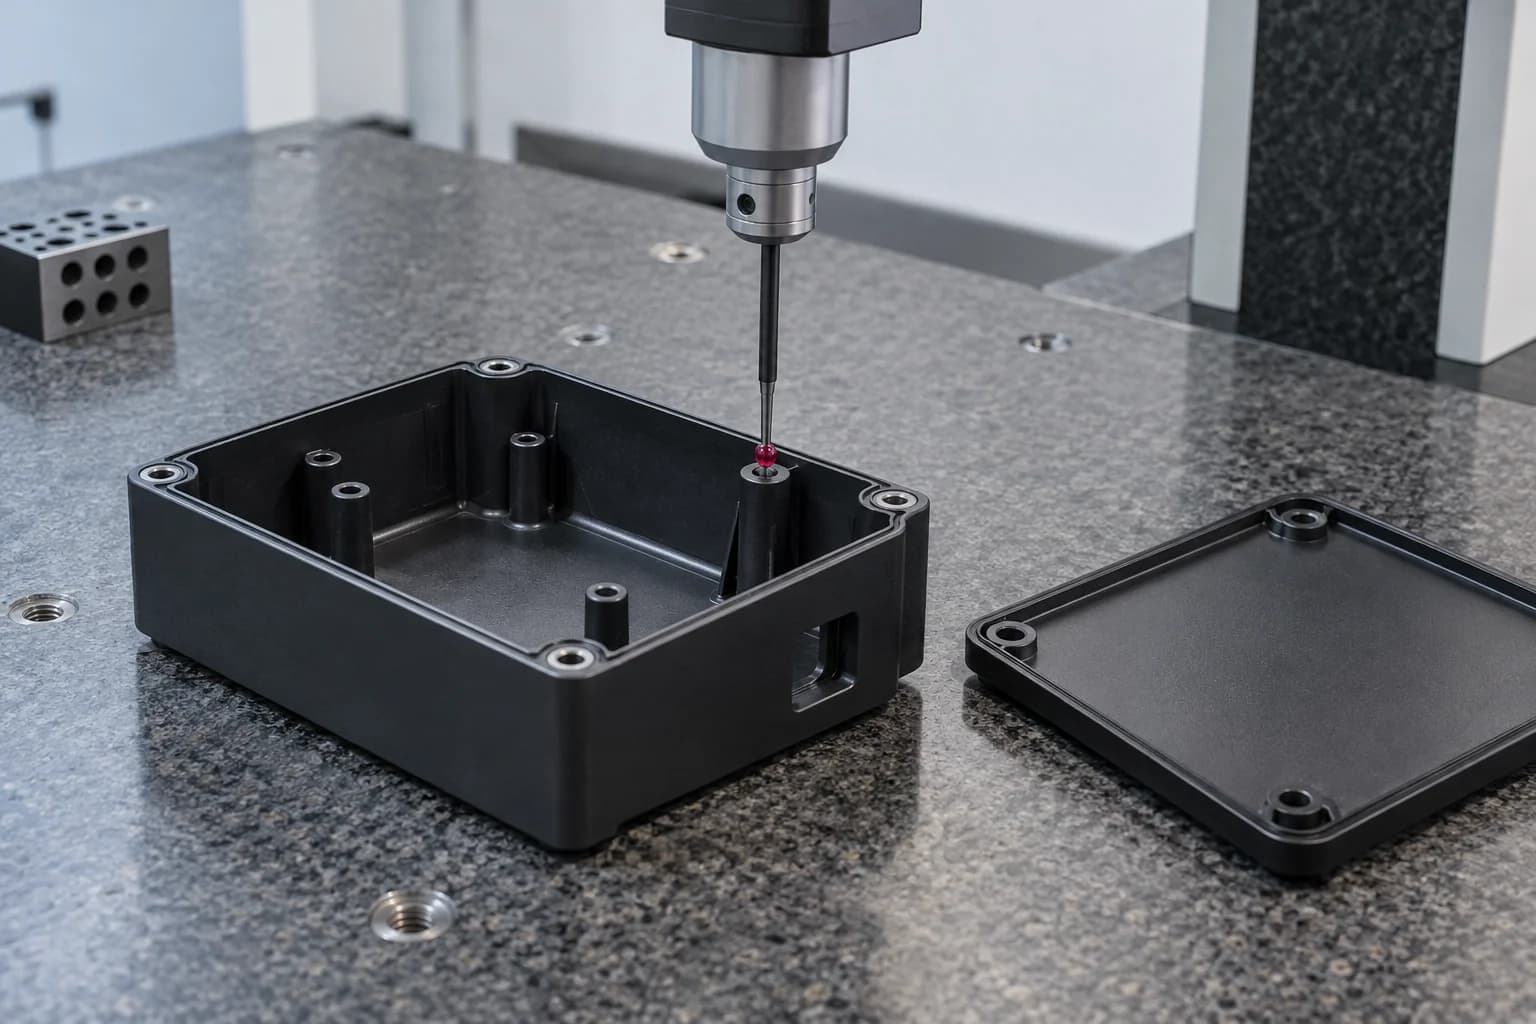
Die funktionale Akzeptanz kann die Plattengeometrie, den Sitz des Deckels und den Zugang zu den Befestigungselementen sowie individuelle Abmessungen umfassen. Geben Sie alle erforderlichen Passteile oder Montageprüfungen an. Kosmetische Kriterien sollten die Betrachtungsbedingungen und akzeptable Oberflächenvariationen definieren; Sie sollten nicht der undefinierten Erwartung einer geformten Oberfläche überlassen werden.
Wählen Sie ABS, wenn ein undurchsichtiges Gehäuse, ein kosmetischer Prototyp oder eine leicht belastete Vorrichtung praktische Kosten- und Oberflächenoptionen erfordert. Ziehen Sie POM für Gleitschnittstellen, Zahnräder, Buchsen und starre mechanische Passungen in Betracht. Vergleichen Sie genaue Qualitäten und Servicebedingungen.
| Entscheidungsfaktor | ABS | POM / Delrin |
|---|---|---|
| Kosten | Oft preiswerter Standardbestand; Fertigteilangebote vergleichen. | Die Materialkosten können höher sein, aber Funktion und Lebensdauer bestimmen die Gesamtkosten. |
| Bearbeitbarkeit | Gute Hitze-, Grat- und Spannungskontrolle. | Oft gut geeignet für saubere Präzisionsbearbeitung; Geometrie ist immer noch wichtig. |
| Dimensionsverhalten | Lagerbeanspruchung und dünne Wände erfordern Aufmerksamkeit. | Wird oft für stabile, starre mechanische Schnittstellen in Betracht gezogen. |
| Gleitreibung | Überprüfen Sie die mäßigen Gleitanforderungen sorgfältig. | Wird häufig für mechanische Kontakte mit geringer Reibung ausgewählt. |
| Verschleißfestigkeit | Bei starkem Verschleiß normalerweise nicht die erste Wahl. | Oft ein stärkerer Kandidat für verschleißorientierte Teile. |
| Gehäuse und Gehäuse | Nützliche opake Geometrie und kosmetische Veredelungsoptionen. | Verwenden Sie es, wenn mechanische Anforderungen dies rechtfertigen. Aussehen und Verarbeitung unterscheiden sich. |
| Zahnräder und Buchsen | Nur für geprüfte Ladungen und Einsatzgebiete. | Wird häufig für funktionsfähige Zahnräder und Buchsen in Betracht gezogen. |
| Lackierbarkeit | Mit einem validierten Vorbereitungssystem kann das Lackieren praktisch sein. | Eine niedrige Oberflächenenergie kann die Haftung erschweren. |
| Prototypen | Nützlich für ABS-ähnliche Form-, Passform- und Handhabungsbewertungen. | Nützlich, wenn die Produktionsfunktion POM-Verhalten benötigt. |
Wählen Sie ABS für wirtschaftliche, undurchsichtige Gehäuse und kosmetische Prototypen, wenn die thermische Leistung und die Schlagfestigkeit passen. Ziehen Sie Polycarbonat in Betracht, wenn Transparenz oder anspruchsvollere Schlag- und Temperaturanforderungen ausschlaggebend für die Wahl sind.
| Entscheidungsfaktor | ABS | Polycarbonat |
|---|---|---|
| Kosten | Oft ein wirtschaftlicher Kandidat. | Vergleichen Sie die angegebene Steigung und Zielroute. |
| Schlagfestigkeit | Nützliche Zähigkeit; Qualität und Geometrie sind wichtig. | Wird oft für anspruchsvolle Schlaganwendungen in Betracht gezogen; Validieren Sie die Baugruppe. |
| Transparenz | Standardbearbeitungsmaterial ist undurchsichtig. | Transparente Qualitäten sind verfügbar; Das optische Finish erfordert eine separate Steuerung. |
| Wärmeleistung | Standardgüten sind nur begrenzt für den Einsatz bei hohen Temperaturen geeignet. | Bietet oft eine größere thermische Leistungsfähigkeit; Verwenden Sie exakte Daten. |
| Bearbeitbarkeit | Kontrollieren Sie Hitze, Materialspannung und Grate. | Besonders wichtig können Belastung, Werkzeugzustand und chemische Verträglichkeit sein. |
| Undurchsichtige Kosmetikgehäuse | Ein praktischer Kandidat mit überprüfter Endbearbeitung. | Überlegen Sie, wann die erforderliche Leistung dies rechtfertigt. |
| Klare Schutzvorrichtungen | Der undurchsichtige ABS ist dort ungeeignet, wo Sichtbarkeit erforderlich ist. | Ein Kandidat für Clear Guards; Es gelten weiterhin Sicherheitsanforderungen für Fertiggeräte. |
Bearbeiten Sie die ABS, wenn Sie eine Designvalidierung, Kleinserienteile oder häufige Revisionen benötigen. Erwägen Sie das Spritzgießen, wenn das Design stabil ist und das erwartete Volumen die Werkzeuginvestition unterstützt. Es gibt keine universelle Break-Even-Größe.
| Faktor | CNC-Bearbeitung | Spritzguss |
|---|---|---|
| Werkzeuge | Keine spezielle Spritzgussform; Möglicherweise sind Vorrichtungen und Programmierung erforderlich. | Eine Formen- und Prozessentwicklung ist erforderlich. |
| Prototypenmenge | Nützlich für kleine zeichnungsbasierte Chargen. | Die Wirtschaftlichkeit hängt von der Prototypenausstattung und dem Programmumfang ab. |
| Geringe Lautstärke | Oft praktisch ohne Forminvestition. | Bewerten Sie Werkzeugkosten, Amortisation und Teilekomplexität. |
| Designänderungen | CAD-, Zeichnungs- und Bearbeitungsplan überarbeiten. | Möglicherweise ist eine Modifikation oder ein Austausch der Form erforderlich. |
| Materielle Form | Solider ABS-Schaft mit eigener Verarbeitungsgeschichte. | Geformtes Harz; Grad und Flussverlauf beeinflussen das Verhalten. |
| Hohe Lautstärke | Wiederholtes Schneiden und Materialverschwendung können die Stückkosten erhöhen. | Kann die Stückkosten senken, sobald Werkzeuge und Prozesse festgelegt sind. |
| Komplexe Funktionen | Begrenzt durch Fräserzugang, Radien und Werkstückspannung. | Kann Rippen und Details formen, je nach Formschräge, Strömung und Formdesign. |
| Zeit bis zu den ersten Teilen | Abhängig von Lagerbestand, Programmierung und Shop-Kapazität. | Beinhaltet Werkzeug- und Prozessversuche; Vergleichen Sie die tatsächlichen Zeitpläne. |
Halten Sie bei der Herstellung von Brücken die Prototypzeichnung und die eventuelle Zeichnung des Formteils miteinander verknüpft, aber bei Bedarf getrennt. Überprüfen Sie Änderungen an Wandstärke, Rippen, Schräge und Befestigungselementen, bevor Sie davon ausgehen, dass der CNC-Entwurf direkt auf die Form übertragen wird.
Planen Sie ABS-Prototypen und Brückenteile →Ein Branchenlabel stellt keine Zertifizierung dar. Geben Sie die Komponentenfunktion, die Betriebsumgebung und die obligatorische Dokumentation an.
Gehäuse, Bedienfelder und interne Halterungen werden auf Wärme, Isolierung und Belüftung überprüft.
Innenprototypen, Blenden und Halterungen für definierte Passform- und Entwicklungstests; kein pauschaler Kfz-Qualifikationsanspruch.
Roboterabdeckungen, Vorrichtungen und Kabelführungen mit überprüften Bewegungsbereichen und Betriebsbedingungen.
Nicht-implantierte Gehäuse und Vorrichtungen nur, wenn die angegebene Qualität, Reinigungsmethode und Dokumentation angemessen sind.
Abdeckungen, Paneele und Vorrichtungen für geprüfte Belastungen, Chemikalien und Betriebstemperaturen.
Funktionale Prototypgehäuse und Baugruppen zur Unterstützung definierter Designentscheidungen.
Vorrichtungen, Nester und kundenspezifische Vorrichtungen mit kontrollierten Referenzflächen und Messanforderungen.
Jede Stufe sollte eine definierte technische Frage beantworten und die Zeichnungsrevision, den Grad und die Abnahmekriterien beibehalten.
Validieren Sie Passform, Montage, Gehäusegeometrie, Montagepunkte und Benutzerinteraktion. Getrennte Erscheinungsgenehmigung und Leistungsgenehmigung.
Unterstützen Sie kundenspezifische Geräte und Spezialgeräte, nachdem Material, Bearbeitungsroute und Maß-/Kosmetikprüfungen vereinbart wurden.
Stellen Sie überprüfte Zwischenkomponenten bereit, bevor die endgültigen Werkzeuge verfügbar sind. Bestätigen Sie Menge, Revisionskontrolle und Unterschiede zur eventuellen Formproduktion.
Eine gute ABS-Bearbeitung erfordert mehr als nur schnelles Schneiden. Hitze, Materialbeanspruchung, Wandstärke, Vorrichtungsdruck und Oberflächenbeschaffenheit beeinflussen die Akzeptanz.
Passen Sie den ABS-Typ an die Umgebung und Funktion der Komponente an.
Definieren Sie die Passform-, Montage- und Validierungsentscheidungen, die der Prototyp unterstützen muss.
Wählen Sie den Fertigungsweg rund um die komplette Geometrie.
Überprüfen Sie den Taschenzugang, die Wandhalterung, die Vorsprünge und die Deckelschnittstellen.
Berücksichtigen Sie die Späneabfuhr, Lagerbewegungen und die Inspektion freigegebener Teile.
Behalten Sie die Kontrolle über Material-, Revisions- und Prüfanforderungen bei späteren Bestellungen bei.
Behandeln Sie sichtbare Oberflächen und funktionale Schnittstellen als separate Abnahmeanforderungen.
Erstellen Sie kundenspezifische Schnittstellen nach vereinbarten Kundenanforderungen und nicht nach generischen Katalogabmessungen.
Ein elfstufiger Arbeitsablauf verbindet den beabsichtigten Prototypen- oder Produktionszweck mit der dimensionalen und kosmetischen Abnahme.
Nutzen Sie die Empfehlungen des Lieferanten, um die Bewertung zu formulieren, und bestätigen Sie dann das aktuelle Datenblatt für die tatsächliche Lagerqualität. Allgemeine Hinweise sind keine Garantie für die Leistungsfähigkeit von TOPS oder die Leistung des fertigen Teils.
ABS schneidet im Allgemeinen problemlos mit scharfen Werkzeugen, aber Hitze, Spanansammlung, Materialspannung und Werkstückspannung müssen dennoch kontrolliert werden, um saubere, maßlich akzeptable Teile zu erhalten.
Bei der ABS-Bearbeitung wird Material aus festem Acrylnitril-Butadien-Styrol-Material entfernt, wobei Verfahren wie CNC-Fräsen, Drehen, Bohren und Fräsen zur Herstellung zeichnungsdefinierter Komponenten eingesetzt werden.
Ja. Fräsen von Gehäusen, Platten, Halterungen und Taschen; Drehanzüge, Hülsen, Ringe, Distanzstücke und zylindrische Prototypen. Die komplette Geometrie und Materialgüte bestimmen die Machbarkeit.
Die Toleranz hängt von der Teilegröße, den Wänden, der Geometrie, dem Lagerzustand, der Temperatur und dem Prüfzustand ab. Senden Sie die Zeichnung und identifizieren Sie kritische Schnittstellen für eine funktionsspezifische Überprüfung.
Lokale Hitze kann ABS erweichen und verschmieren, wenn ein Werkzeug festsitzende Späne reibt, verweilt oder nachschneidet. Überprüfen Sie die Werkzeugschärfe, die Schnittgeometrie, die Spanlast und die Abfuhr für das tatsächliche Merkmal.
Hitze, Restmaterialspannung, ungleichmäßiger Abtrag und Vorrichtungsverzug können während oder nach der Bearbeitung zu Formveränderungen führen. Vor der Endkontrolle sind möglicherweise Unterstützung, ausgewogenes Schruppen und Stabilisieren erforderlich.
Ja, für definierte Tests mit entsprechender Note. Es kann die Evaluierung von Passform, Montage und Handhabung unterstützen, aber bearbeitetes Material reproduziert nicht alle Eigenschaften oder Mängel eines endgültigen Spritzgussteils.
Keines von beiden ist allgemein besser. ABS eignet sich häufig für undurchsichtige Gehäuse und kosmetische Prototypen; POM/Delrin wird oft für reibungsarmes Gleiten, Zahnräder, Buchsen und starre mechanische Passungen bevorzugt.
ABS ist normalerweise eine kostengünstige undurchsichtige Option. Polycarbonat bietet transparente Qualitäten und wird oft für höhere Schlagfestigkeit oder thermische Anforderungen in Betracht gezogen; Eine genaue Noten- und Bewerbungsprüfung bleibt erforderlich.
Erwägen Sie die Bearbeitung von Prototypen, Designänderungen, Kleinserienbestellungen oder Brückenteilen. Erwägen Sie das Formen, wenn das Design stabil ist und die Menge die Werkzeuge unterstützt; Vergleichen Sie die tatsächlichen Gesamtkosten und Validierungsanforderungen.
IHR DESIGN. EIN KLARER NÄCHSTER SCHRITT.
Laden Sie Ihr CAD-Modell oder Ihre Konstruktionszeichnung hoch, um einen Überblick über ABS-Sorte, Menge, kritische Toleranzen, Wandstärke, kosmetische Flächen und beabsichtigte Anwendung zu erhalten. Geben Sie in der Zeichnung oder der begleitenden E-Mail, sofern verfügbar, die Anforderungen an Oberfläche, Betriebstemperatur und Prototyp bis zur Produktion an.
Firma, Name, E-Mail und Telefonnummer sind erforderlich. Menge, Teilenummer und Land sind optional. Ein Zeichnungs- oder CAD-Upload ist optional; Größere Dateien können per E-Mail geteilt werden.
info@tops-precision.comSTEP / STP / IGES / X_T / DWG / DXF / PDF oder ZIP, maximal 10 MB. Bitte stimmen Sie der vertraulichen Behandlung der Dateien zu, bevor Sie sensible Zeichnungen senden.