Plástico de engenharia econômico
O estoque ABS padrão pode ser econômico em comparação com polímeros especiais. Compare o custo completo da peça, incluindo requisitos de configuração, acabamento, inspeção e serviço.

ABS · DO DESIGN AO PROTÓTIPO FUNCIONAL
TOPS Plastics fornece usinagem CNC de ABS para protótipos funcionais, caixas personalizadas, acessórios, suportes, painéis e componentes de produção de baixo volume. Fabricamos peças ABS baseadas em desenho usando fresamento, torneamento, furação e usinagem multieixos onde a geometria assim o exigir.
Do ajuste do gabinete ao acabamento superficial visível, defina o que sua peça ABS precisa provar. Revisamos a espessura da parede, o grau do material, o calor, a fixação e a inspeção antes de planejar a rota de fabricação.
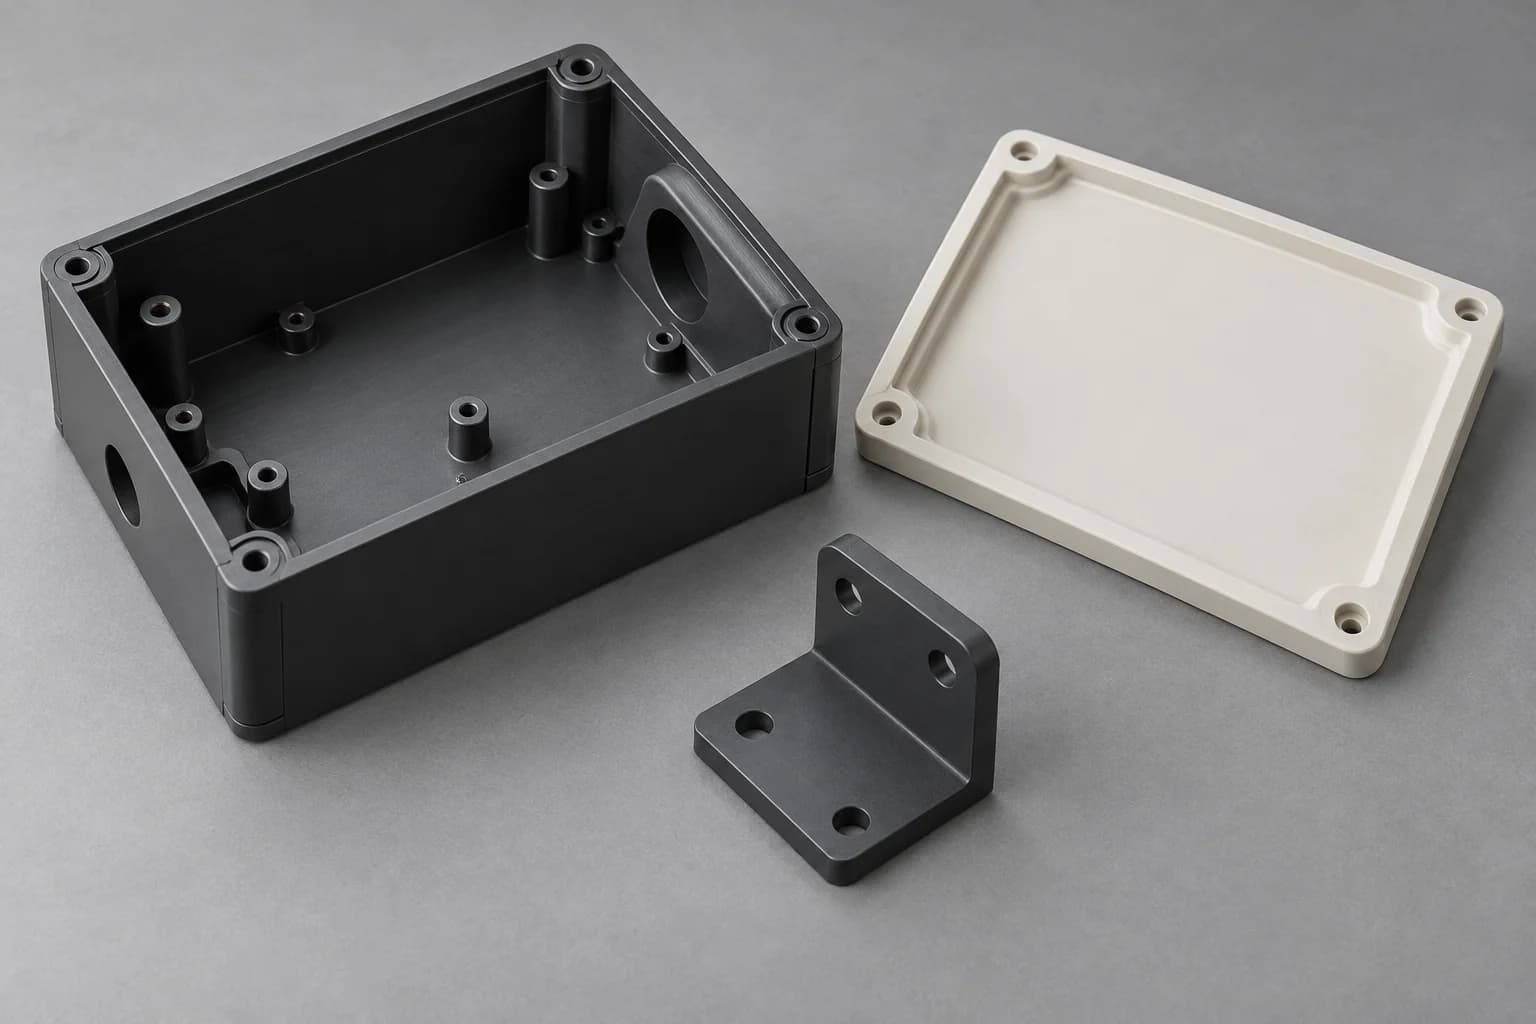
As capacidades são confirmadas em relação ao desenho completo, grau de estoque, envelope da peça e critérios de aceitação.
| Capacidade | Escopo baseado em desenho |
|---|---|
| Materiais | ABS / Acrilonitrila Butadieno Estireno; identificar grau, cor e registros obrigatórios. |
| Processos | Fresagem CNC, torneamento, furação, rosqueamento e fresamento; acesso multieixo quando apropriado. |
| Peças típicas | Caixas, luminárias, suportes, painéis, gabinetes e protótipos funcionais. |
| Produção | Protótipo, baixo volume e produção repetida, com revisões controladas. |
| Entrada de engenharia | Modelo e desenho CAD; uma amostra requer uma especificação dimensional acordada. |
| Arquivos | PASSO/STP/IGES/X_T/DWG/DXF/PDF; um pacote ZIP pode combinar documentos. |
| Inspeção | Inspeção dimensional até desenho com dados e condições de medição definidos. |
| Operações secundárias | Rebarbação, gravação, acabamento e montagem sujeitos a revisão de projeto. A pintura requer uma especificação acordada separadamente. |
ABS, ou acrilonitrila butadieno estireno, é um termoplástico de engenharia amorfo que combina rigidez útil, tenacidade, resistência ao impacto e economia. É comumente considerado para caixas opacas, gabinetes, acessórios e peças estruturais de baixa a média carga.
Seus constituintes poliméricos contribuem com diferentes aspectos da rigidez, tenacidade e processabilidade do material. O equilíbrio depende da formulação real, portanto, uma designação genérica ABS não pode substituir um grau de fornecedor quando requisitos térmicos, elétricos, de inflamabilidade ou químicos são obrigatórios.
A usinagem ABS é atraente quando você precisa de um componente plástico funcional sem investir em um molde de injeção dedicado. O ABS padrão não é um polímero de alta temperatura ou uma escolha automática para exposição prolongada ao ar livre. Solventes fortes, agentes de limpeza e cargas mecânicas sustentadas também requerem revisão.
ABS é um candidato prático quando a aparência, a resistência ao impacto e o custo de fabricação gerenciável são mais importantes do que o desempenho em altas temperaturas ou desgaste severo.
O estoque ABS padrão pode ser econômico em comparação com polímeros especiais. Compare o custo completo da peça, incluindo requisitos de configuração, acabamento, inspeção e serviço.
Um candidato para tampas e invólucros expostos ao manuseio normal. O desempenho do impacto depende do grau, temperatura, entalhes e geometria da parede.
Ferramentas afiadas e calor controlado podem produzir cavidades, furos e perfis limpos. O corte fácil ainda requer atenção às rebarbas e ao formato das peças soltas.
O material opaco é adequado para invólucros visíveis e protótipos cosméticos. Defina marcas, cores e riscos aceitáveis da ferramenta antes de fazer o pedido.
Potencialmente útil para caixas e acessórios eletrônicos. O desempenho elétrico necessário deve vir do tipo selecionado e do projeto do equipamento.
O material sólido permite verificações de ajuste e montagem sem um molde dedicado. Defina quais testes a amostra deve suportar.
A disponibilidade e a documentação são confirmadas antes da aquisição. Não presuma que todas as folhas ou hastes possuem as mesmas propriedades mecânicas ou regulatórias.
Para caixas, acessórios e protótipos revisados. Especifique o estoque de usinagem e a designação do fornecedor quando o comportamento dimensional for importante.
Uma escolha de aparência comum para componentes de equipamentos. A cor preta por si só não estabelece resistência aos raios UV ou desempenho à chama.
Solicite uma classe documentada exata e a classificação relevante na espessura exigida. Uma classificação de material não certifica a montagem finalizada.
Considere uma formulação identificada onde a resistência seja uma prioridade; compare o comportamento do entalhe, a temperatura de serviço e a rigidez.
Classes antiestáticas, modificadas por UV ou outras requerem análise de fornecimento e documentação. As misturas ABS, incluindo PC/ABS, não são substitutos automáticos.
Selecione o processo em torno do acesso à ferramenta, paredes apoiadas, referências funcionais e superfícies visíveis, em vez de apenas uma etiqueta de máquina.
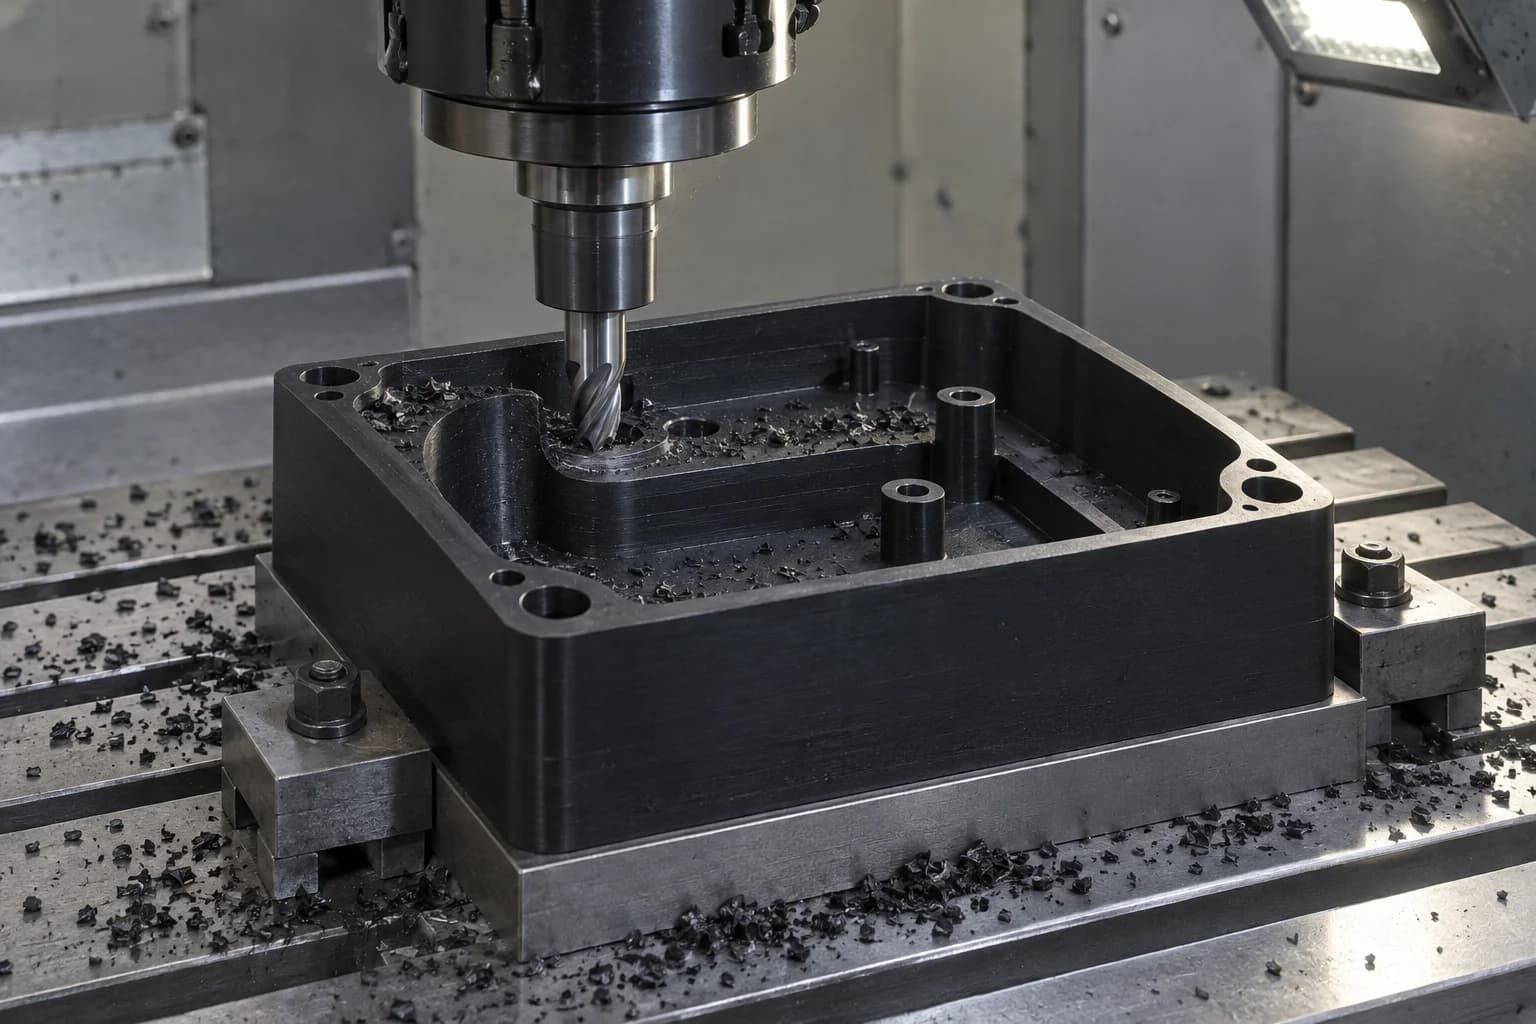
Bolsos, caixas, painéis, suportes, luminárias e gabinetes com recursos de montagem definidos por desenho. Revise os raios do bolsão, as paredes restantes e o acesso de configuração.
Explore o processo →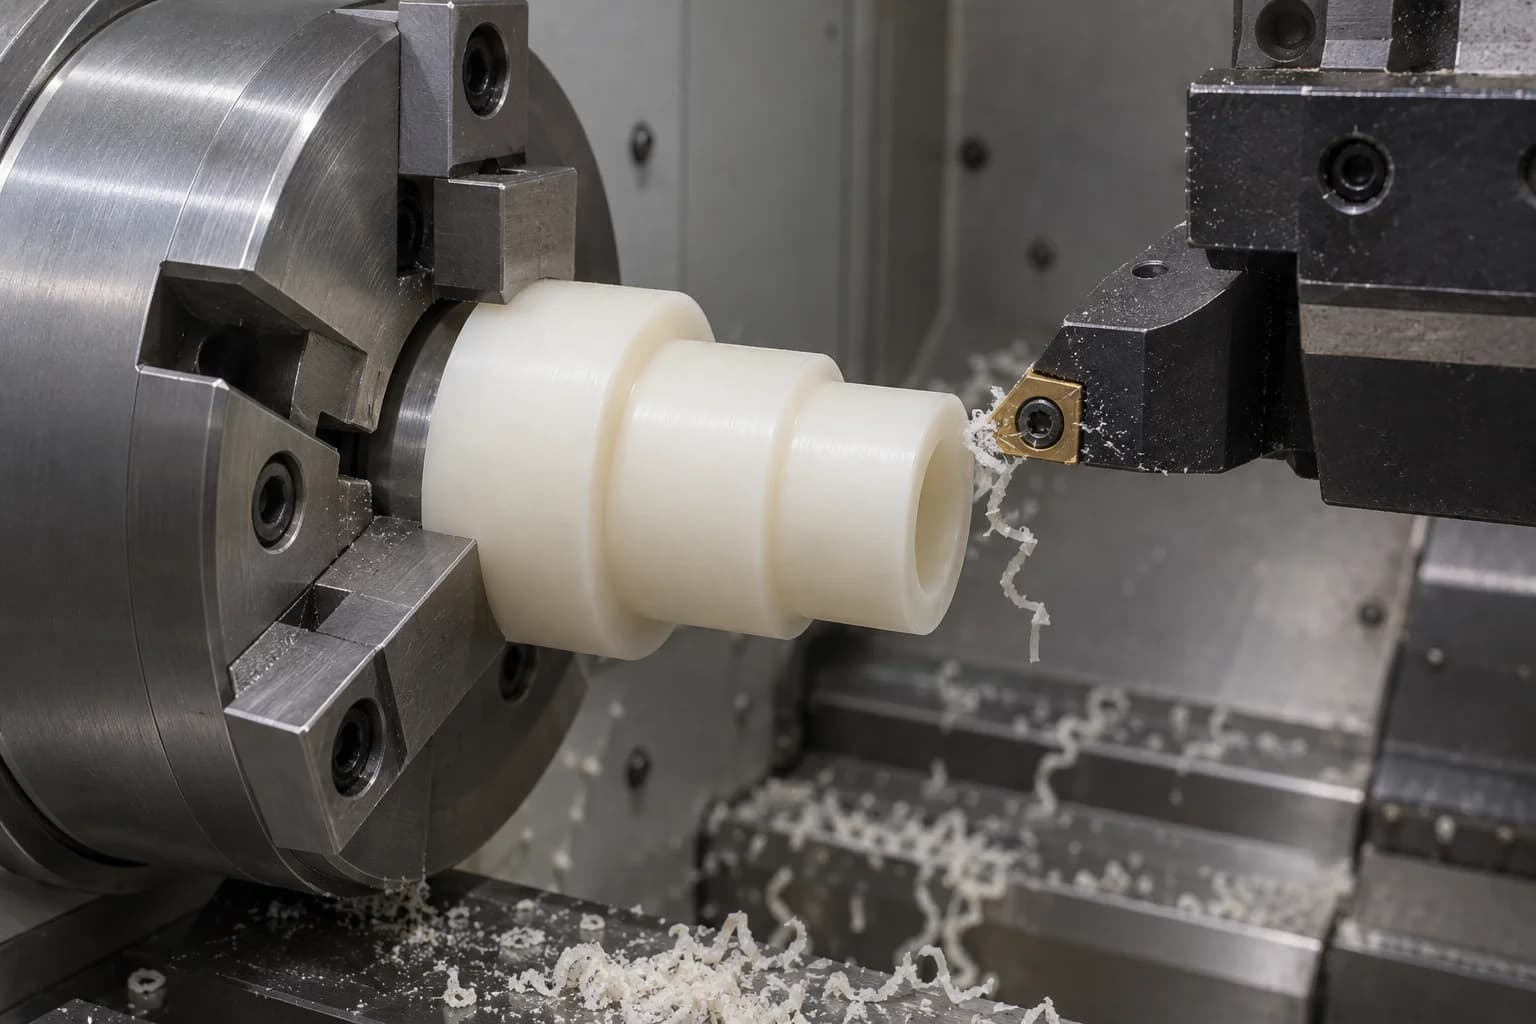
Espaçadores, mangas, anéis, buchas e peças de protótipos cilíndricos. Revise a resistência da parede do furo, a concentricidade e a função mecânica de baixa tensão pretendida.
Explore o processo →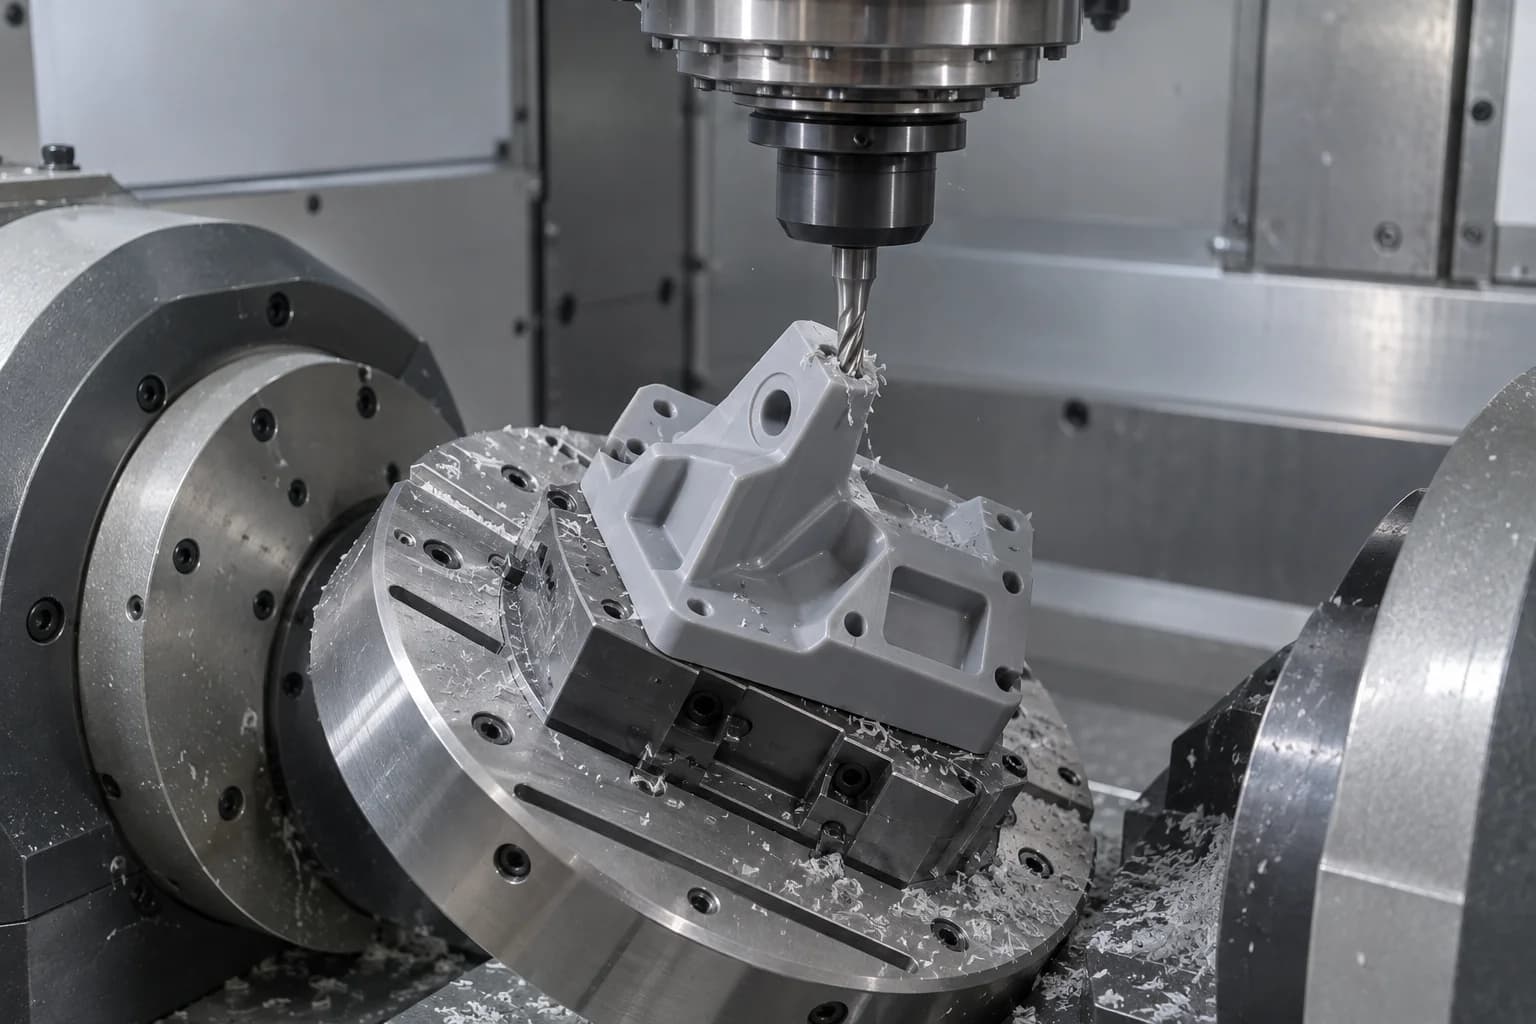
Componentes de protótipo complexos com recursos angulares ou multifacetados. Confirme o alcance da fresa, a folga do acessório e as relações que devem permanecer em um esquema de referência.
Explore o processo →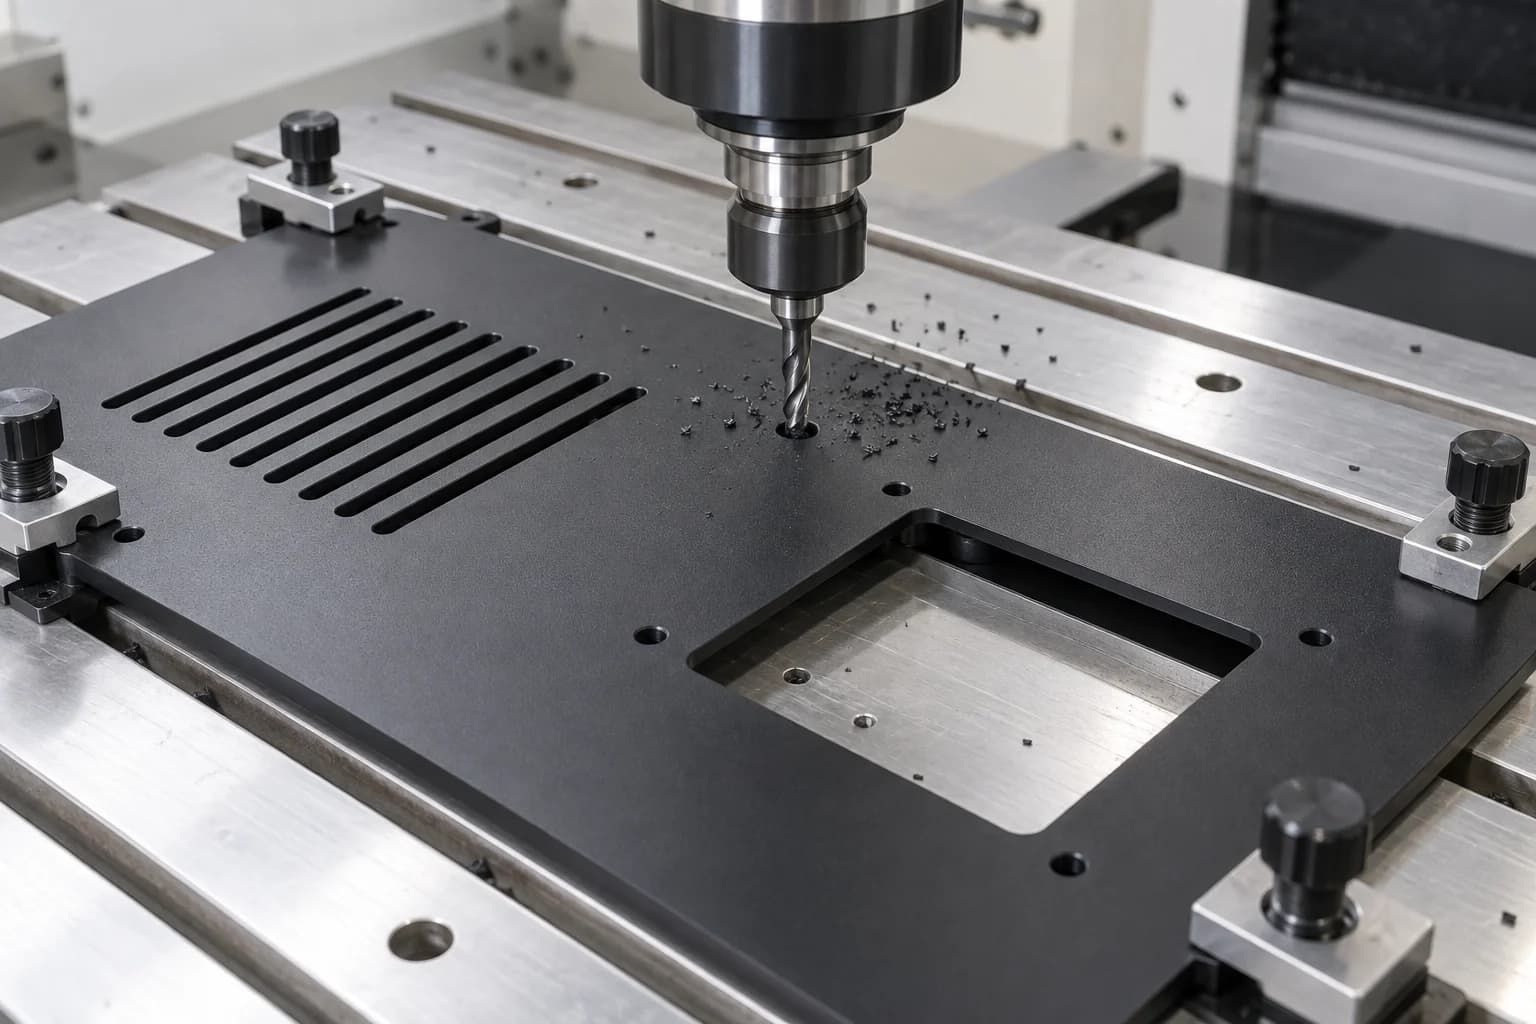
Orifícios de montagem, recursos roscados, aberturas de ventilação, recortes de painel e detalhes de gabinete. O engate da rosca, o torque do fixador e o escoamento de cavacos exigem revisão específica.
Explore o processo →ABS oferece um caminho econômico para componentes de protótipos de estoque sólido sem um molde dedicado. A usinagem permite revisar pontos de montagem, bolsões e geometria do gabinete enquanto o projeto ainda está em desenvolvimento.
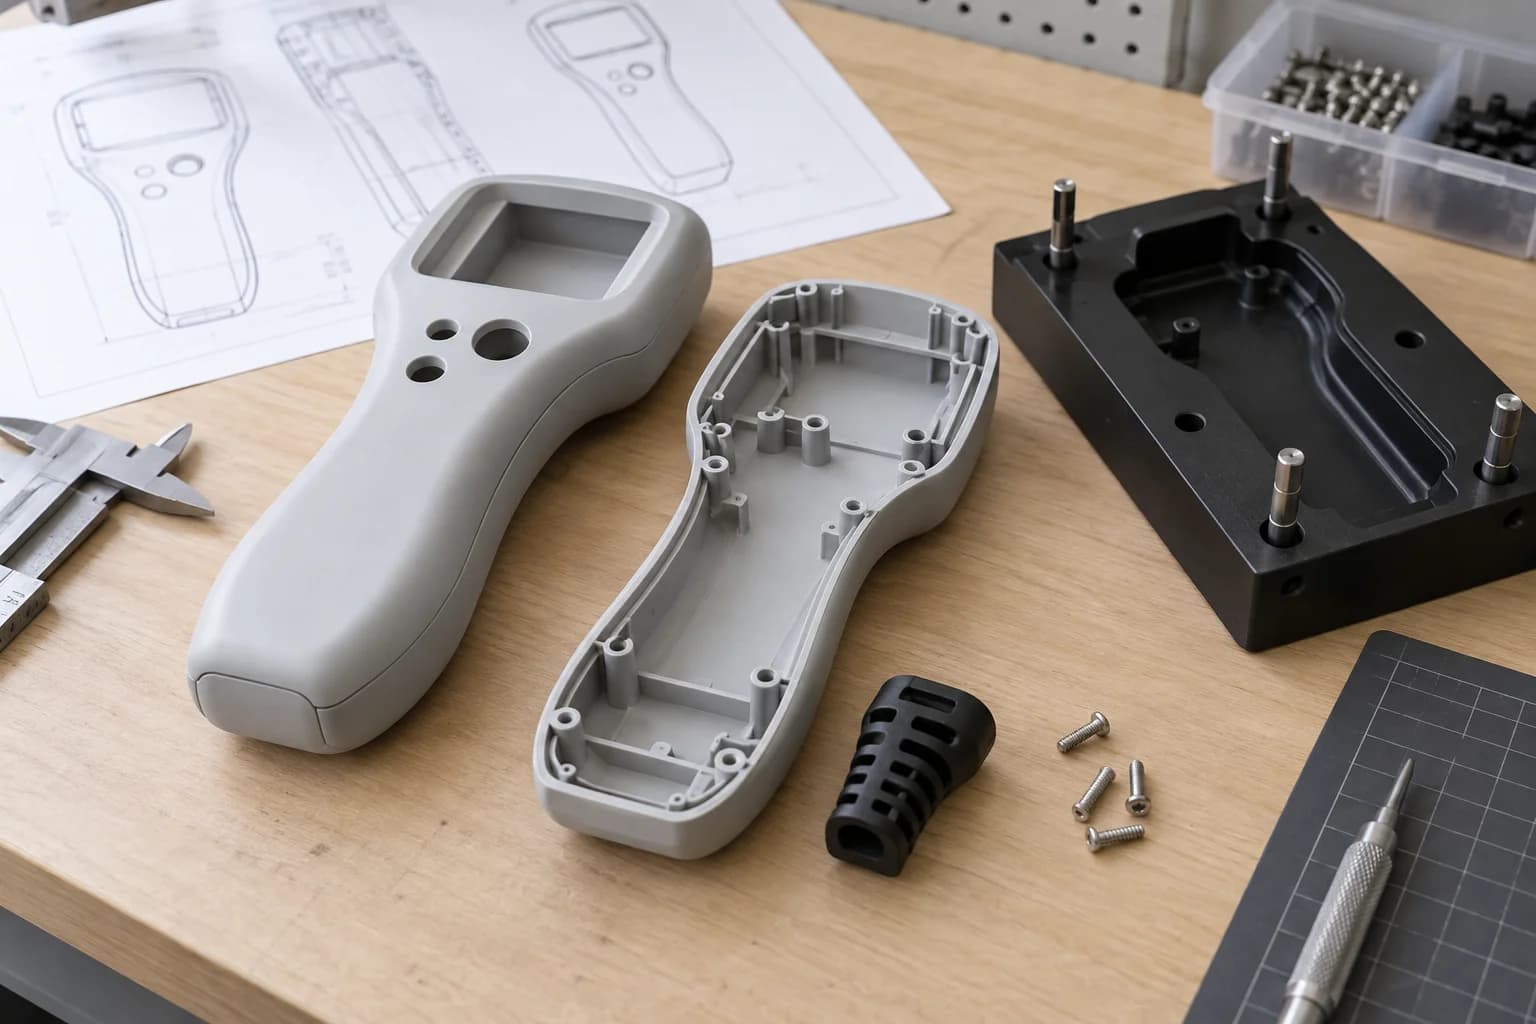
Use material ABS identificado em vez de assumir que um modelo visual tem o comportamento de material necessário. Confirme se o grau de estoque representa a resina de produção pretendida.
Avalie o componente antes de se comprometer com ferramentas de moldagem por injeção. Acessórios de usinagem e programação ainda têm um custo.
Revisar localizações de furos, espessuras de parede e interfaces em relação a uma nova revisão de desenho; revise se o acesso às ferramentas ou o tamanho do estoque mudam.
Avalie o ajuste, a montagem, a montagem e a interação do usuário. Combine testes de fábrica ou validação do cliente antes de tratar um protótipo como aprovado.
Um protótipo usinado não reproduz fluxo de moldagem por injeção, retração, linhas de solda ou tensões residuais. Uma verificação de ajuste bem-sucedida, portanto, não estabelece a resistência ou a conformidade da eventual peça moldada. Separe a validação da geometria da validação final do processo de produção.
Discuta seu protótipo ABS →ABS corta facilmente, mas ferramentas de atrito, cavacos presos, tensão residual e força de retenção excessiva podem deixar bordas manchadas ou uma peça que muda de forma após a usinagem.
O calor localizado pode suavizar a superfície cortada. Evite esfregar e prender a ferramenta; selecione ferramentas e condições de corte para o recurso real.
Lascas acumuladas aumentam o calor e podem danificar a parede acabada. Mantenha os bolsões e caminhos de saída desobstruídos com um método de evacuação adequado.
A remoção de material altera o equilíbrio de tensões do material. Bolsos grandes e assimétricos podem expor o movimento durante ou após o corte.
Paredes finas e painéis planos podem curvar-se sob pressão concentrada do dispositivo. Apoie-os sem forçar uma forma distorcida.
Ferramentas cegas e más condições de saída podem deixar bordas esticadas ou confusas. Um plano de rebarbação controlado deve preservar a geometria funcional.
A precisão útil da usinagem depende do tamanho, espessura da parede, geometria, condição do material, temperatura, fixação e método de inspeção. Revisamos as tolerâncias recurso por recurso, em vez de publicar um limite universal.
| Recurso | Consideração principal | Revise antes do lançamento |
|---|---|---|
| Parede fina | Distorção por calor e fixação. | Indique a espessura mínima e como a parede liberada é medida. |
| Tela plana grande | Estresse residual e suporte. | Definir planicidade, estado instalado ou livre e suporte de inspeção. |
| Furo de precisão | Condição da ferramenta e parede circundante. | Identifique a peça correspondente, a profundidade do furo e a força de medição. |
| Bolso profundo | Calor e lascas presas. | Permita raios práticos e acesso para remoção de cavacos. |
| Rosca | Força e engajamento da parede. | Revise o torque de montagem, o uso repetido e as inserções, se necessário. |
| Planicidade da habitação | Remoção de material desequilibrada. | Planeje desbaste, estabilização e acabamento quando necessário. |
| Recurso multifacetado | Transferência de dados entre configurações. | Defina as faces e os eixos que controlam a montagem. |
| Ajuste justo | Movimento térmico e material. | Combine temperatura, cargas de serviço e estado de aceitação. |
O calor de usinagem, a tensão do material e a remoção irregular de material podem alterar o equilíbrio da tensão interna de um componente. Painéis planos grandes e caixas de paredes finas são particularmente sensíveis.
A estabilização não é uma promessa de que todas as peças permanecerão planas sob todas as condições de serviço. O tratamento térmico, se for o caso, deverá seguir procedimento específico para o grau; não aplique um ciclo de recozimento improvisado. A inspeção de um painel plano fixado temporariamente pode ocultar a condição que o cliente verá durante a instalação.
Para uma tampa que deve assentar contra um invólucro de metal, comunique a face de contato, o padrão de fixação, os requisitos de gaxeta ou folga e se a aceitação é independente ou montada. Essa informação ajuda a distinguir o movimento inofensivo do Estado livre de um problema funcional.
Explicite os requisitos funcionais e cosméticos antes de congelar a geometria.
Paredes sem suporte podem deformar durante o corte e a montagem. Revise a espessura em relação ao vão, bolsões e carga de montagem.
Combine os cantos internos com os cortadores acessíveis. Raios muito pequenos podem forçar ferramentas menos rígidas e tempo de usinagem adicional.
Forneça acesso ao cortador e espaço para cavacos. Considere abrir a geometria ou separar uma montagem quando apropriado.
Revise os bolsões assimétricos e grandes superfícies planas para que a sequência de usinagem possa gerenciar o movimento do material.
Aplique limites rígidos às interfaces de montagem, e não a todas as superfícies. Identifique os dados e a finalidade de cada dimensão crítica.
Revise o torque do fixador, a área de contato, desmontagens repetidas e carga de longo prazo. Considere inserções somente quando o projeto e o método de instalação as suportarem.
O ABS padrão não é um material para altas temperaturas. Avalie a rigidez exata da classe e o comportamento da carga em temperaturas contínuas e de pico.
Solventes e alguns agentes de limpeza podem atacar ou trincar o ABS. Avalie química, concentração, temperatura e tempo de exposição.
Quinze famílias de peças representativas são revisadas em seu desenho. Estes são conceitos de fabricação, não dimensões fixas de catálogo ou projetos verificados de clientes.
Cavidades usinadas, ressaltos e interfaces de montagem para montagens de equipamentos.
Conchas protetoras opacas com ajuste de tampa, recursos de acesso e fixação revisados.
Suportes de carga baixa a média com faces de contato e padrões de parafusos definidos.
Recursos de suporte e localização com rigidez, pontos de referência e geometria de contato acordados.
Recursos de guia e superfícies de referência para uma montagem definida ou tarefa de fabricação.
Exiba aberturas, aberturas, slots e furos de montagem em perfis de chapa suportados.
Protetores e tampas removíveis com faces estéticas e folga de instalação.
Montagens, molduras e suportes internos feitos para interfaces controladas.
Montagem em placa, acesso a cabos e ventilação revisados de acordo com os requisitos elétricos e térmicos.
Componentes de desenvolvimento de interiores e molduras para avaliação de geometria; a qualificação permanece específica do projeto.
Tampas opacas leves com requisitos de folga e acesso de movimento.
Guias, retentores e interfaces de roteamento com tratamento de bordas para proteção dos cabos.
Ninhos e suportes para inspeção definida ou testes funcionais.
Componentes controlados por desenho para testes de ajuste, montagem e aplicação acordados.
Recursos prismáticos e rotacionais combinados analisados em relação à aplicação completa do produto.
ABS é frequentemente escolhido para componentes opacos visíveis. Identifique as faces cosméticas separadamente das interfaces dimensionais e confirme a rota de acabamento antes da cotação.
Adequado para muitos componentes internos ou funcionais quando são definidas marcas e arestas de ferramentas permitidas.
Refine as faces visíveis selecionadas onde o acesso à ferramenta permitir. Combine amostras de aparência em vez de confiar em um acabamento premium indefinido.
Controle as bordas em torno de aberturas de ventilação, furos, roscas e interfaces de tampa sem arredondar detalhes funcionais.
Identificação definida por desenho ou marcações de painel onde o tamanho da característica e a parede restante o permitirem.
Revise a compatibilidade da tinta, preparação da superfície, cor, brilho e espessura do revestimento. Cite apenas um processo acordado; a tinta pode afetar os ajustes e o desempenho do material.
Revise o projeto da junta, a compatibilidade química e as cargas de montagem. Adesivos ou solventes precisam de validação em vez de uma ligação ABS universal assumida.
O plano de inspeção inclui dimensões e as superfícies que um cliente verá. Relatórios, testes de fábrica e escopo de inspeção de remessa são acordados para o pedido real.
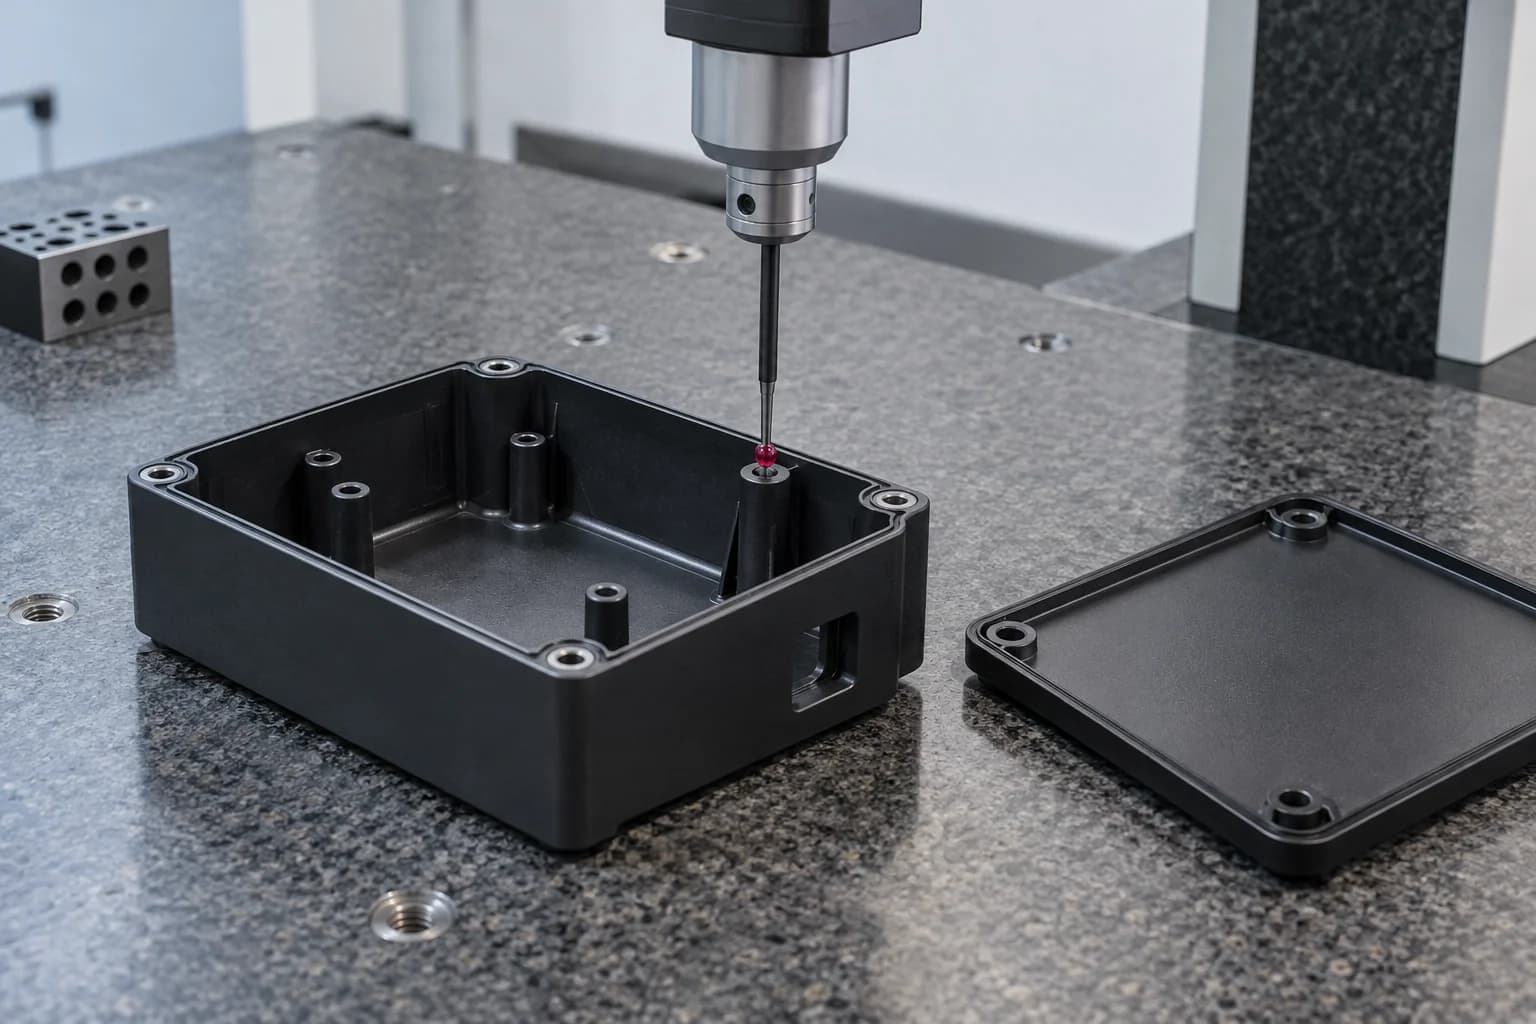
A aceitação funcional pode incluir geometria do painel, assento da tampa e acesso aos fixadores, bem como dimensões individuais. Especifique quaisquer peças correspondentes ou verificações de montagem necessárias. Os critérios cosméticos devem definir as condições de visualização e a variação aceitável da superfície; eles não devem ser deixados a uma expectativa indefinida de um acabamento moldado.
Escolha ABS quando um invólucro opaco, um protótipo cosmético ou um acessório com carga leve precisar de opções práticas de custo e acabamento. Considere o POM para interfaces deslizantes, engrenagens, buchas e ajustes mecânicos rígidos. Compare notas exatas e condições de serviço.
| Fator de decisão | ABS | POM/Delrin |
|---|---|---|
| Custo | Muitas vezes estoque padrão econômico; compare cotações de peças acabadas. | O custo do material pode ser maior, mas a função e a vida útil controlam o custo total. |
| Usinabilidade | Bom com controle de calor, rebarbas e estresse. | Muitas vezes adequado para usinagem de precisão limpa; a geometria ainda importa. |
| Comportamento dimensional | O estresse do estoque e as paredes finas precisam de atenção. | Frequentemente considerado para interfaces mecânicas rígidas estáveis. |
| Fricção deslizante | Revise cuidadosamente os requisitos de deslizamento moderado. | Geralmente selecionado para contatos mecânicos de baixo atrito. |
| Resistência ao desgaste | Geralmente não é a primeira escolha para desgaste severo. | Muitas vezes, um candidato mais forte para peças focadas em desgaste. |
| Caixas e gabinetes | Geometria opaca útil e opções de acabamento cosmético. | Utilizar quando as necessidades mecânicas o justificarem; aparência e acabamento diferem. |
| Engrenagens e buchas | Somente para cargas e serviços revisados. | Frequentemente considerado para engrenagens e buchas funcionais. |
| Capacidade de pintura | A pintura pode ser prática com um sistema de preparação validado. | A baixa energia superficial pode dificultar a adesão. |
| Protótipos | Útil para avaliações de forma, ajuste e manuseio do tipo ABS. | Útil quando a função de produção precisa do comportamento POM. |
Escolha ABS para carcaças opacas econômicas e protótipos cosméticos quando seu desempenho térmico e de impacto for adequado. Considere o policarbonato quando a transparência ou requisitos mais exigentes de impacto e temperatura determinam a seleção.
| Fator de decisão | ABS | Policarbonato |
|---|---|---|
| Custo | Muitas vezes um candidato econômico. | Compare a nota especificada e a rota de acabamento. |
| Resistência ao impacto | Resistência útil; grau e geometria são importantes. | Frequentemente considerado para aplicações de impacto exigentes; validar a montagem. |
| Transparência | O estoque de usinagem padrão é opaco. | Estão disponíveis classes transparentes; o acabamento óptico precisa de controle separado. |
| Desempenho térmico | As classes padrão têm uso limitado em altas temperaturas. | Muitas vezes oferece maior capacidade térmica; use dados de notas exatas. |
| Usinabilidade | Controle o calor, o estresse do estoque e as rebarbas. | A tensão, a condição da ferramenta e a compatibilidade química podem ser particularmente importantes. |
| Caixas cosméticas opacas | Um candidato prático com acabamento revisado. | Considere quando o desempenho exigido justifica isso. |
| Guardas de proteção transparentes | O ABS opaco não é adequado onde a visibilidade é necessária. | Um candidato a guardas claros; os requisitos de segurança do equipamento acabado ainda se aplicam. |
Usine ABS quando precisar de validação de projeto, peças de baixo volume ou revisões frequentes. Considere a moldagem por injeção quando o projeto for estável e o volume esperado suportar o investimento em ferramentas. Não existe um valor de equilíbrio universal.
| Fator | Usinagem CNC | Moldagem por injeção |
|---|---|---|
| Ferramentas | Nenhum molde de injeção dedicado; luminárias e programação podem ser necessárias. | É necessário um desenvolvimento de molde e processo. |
| Quantidade de protótipo | Útil para pequenos lotes baseados em desenhos. | A economia depende de ferramentas de protótipo e do escopo do programa. |
| Volume baixo | Muitas vezes prático sem investimento em molde. | Avalie o custo das ferramentas, a amortização e a complexidade das peças. |
| Mudanças de design | Revisar CAD, desenho e plano de usinagem. | Pode exigir modificação ou substituição do molde. |
| Formulário material | Estoque sólido ABS com seu próprio histórico de processamento. | Resina moldada; o histórico de grau e fluxo afeta o comportamento. |
| Alto volume | Cortes repetidos e desperdício de material podem aumentar o custo unitário. | Pode reduzir o custo unitário uma vez que as ferramentas e o processo são estabelecidos. |
| Recursos complexos | Limitado pelo acesso da fresa, raios e fixação. | Pode formar nervuras e detalhes, sujeitos a desenho, fluxo e projeto de molde. |
| Tempo antes das primeiras partes | Depende do estoque, programação e capacidade da loja. | Inclui testes de ferramentas e processos; comparar cronogramas reais. |
Para a fabricação de pontes, mantenha o desenho do protótipo e o eventual desenho da peça moldada vinculados, mas distintos quando necessário. Valide as alterações na espessura da parede, nervuras, inclinação e fixadores antes de assumir que o projeto CNC é transferido diretamente para o molde.
Planeje o protótipo ABS e as peças da ponte →Um selo da indústria não estabelece certificação. Especifique a função do componente, o ambiente operacional e a documentação obrigatória.
Gabinetes, painéis de controle e suportes internos revisados para aquecimento, isolamento e ventilação.
Protótipos de interiores, molduras e montagens para testes de ajuste e desenvolvimento definidos; nenhuma reivindicação geral de qualificação automotiva.
Coberturas, acessórios e guias de cabos do robô com envelopes de movimento e condições de serviço revisados.
Invólucros e acessórios que não sejam de implantes somente quando o grau especificado, o método de limpeza e a documentação forem apropriados.
Coberturas, painéis e luminárias para cargas revisadas, produtos químicos e temperaturas operacionais.
Protótipos de carcaças e conjuntos funcionais que apoiam decisões de projeto definidas.
Gabaritos, ninhos e acessórios personalizados com superfícies de referência controladas e requisitos de medição.
Cada etapa deve responder a uma questão de engenharia definida e preservar os critérios de revisão, classificação e aceitação do desenho.
Valide ajuste, montagem, geometria do alojamento, pontos de montagem e interação do usuário. Separe a aprovação de aparência da aprovação de desempenho de serviço.
Apoie dispositivos personalizados e equipamentos especializados após o material, a rota de usinagem e as verificações dimensionais/cosméticas serem acordadas.
Forneça componentes provisórios revisados antes que o ferramental final esteja disponível. Confirmar quantidade, controle de revisão e diferenças de eventual produção moldada.
Uma boa usinagem da ABS requer mais do que corte rápido. Calor, tensão do material, espessura da parede, pressão de fixação e aparência da superfície influenciam a aceitação.
Combine a classe ABS com o ambiente e a função do componente.
Defina as decisões de ajuste, montagem e validação que o protótipo deve suportar.
Escolha a rota de fabricação em torno da geometria completa.
Revise o acesso ao bolso, suporte de parede, saliências e interfaces de tampa.
Responsável pela evacuação de cavacos, movimentação de estoque e inspeção de peças liberadas.
Mantenha os requisitos de material, revisão e inspeção controlados em pedidos posteriores.
Trate as superfícies visíveis e as interfaces funcionais como requisitos de aceitação separados.
Fabrique interfaces personalizadas de acordo com os requisitos acordados do cliente, em vez de dimensões genéricas de catálogo.
Um fluxo de trabalho de onze etapas conecta o protótipo pretendido ou a finalidade de produção à aceitação dimensional e cosmética.
Use a orientação do fornecedor para enquadrar a revisão e, em seguida, confirme a folha de dados atual para o grau de estoque real. A orientação geral não é uma garantia das capacidades do TOPS ou do desempenho da peça acabada.
ABS geralmente corta facilmente com ferramentas afiadas, mas o calor, o acúmulo de cavacos, a tensão do material e a fixação ainda precisam de controle para obter peças limpas e dimensionalmente aceitáveis.
A usinagem ABS remove material do estoque sólido de acrilonitrila butadieno estireno usando processos como fresamento CNC, torneamento, perfuração e roteamento para produzir componentes definidos por desenho.
Sim. A fresagem atende carcaças, painéis, suportes e bolsões; torneamento de mangas, anéis, espaçadores e protótipos cilíndricos. A geometria completa e o grau do material determinam a viabilidade.
A tolerância depende do tamanho da peça, paredes, geometria, condição do material, temperatura e estado de inspeção. Envie o desenho e identifique interfaces críticas para uma revisão específica do recurso.
O calor localizado pode amolecer e manchar o ABS quando uma ferramenta esfrega, retém ou recorta cavacos presos. Revise a nitidez da ferramenta, a geometria de corte, a carga de cavacos e o escoamento do recurso real.
Calor, tensão residual do material, remoção irregular e distorção do acessório podem mudar de forma durante ou após a usinagem. Suporte, desbaste balanceado e estabilização podem ser necessários antes da inspeção final.
Sim, para testes definidos com nota adequada. Ele pode suportar avaliação de ajuste, montagem e manuseio, mas o material usinado não reproduz todas as propriedades ou defeitos de uma peça final moldada por injeção.
Nenhum dos dois é universalmente melhor. ABS é frequentemente adequado para caixas opacas e protótipos cosméticos; POM / Delrin é frequentemente preferido para deslizamento de baixo atrito, engrenagens, buchas e ajustes mecânicos rígidos.
ABS é normalmente uma opção opaca econômica. O policarbonato oferece classes transparentes e é frequentemente considerado para maior impacto ou demandas térmicas; a avaliação exata e a revisão da aplicação continuam necessárias.
Considere a usinagem para protótipos, alterações de projeto, pedidos de baixo volume ou peças de pontes. Considere a moldagem quando o projeto for estável e a quantidade suportar ferramentas; compare o custo total real e os requisitos de validação.
SEU PROJETO. UM PRÓXIMO PASSO CLARO.
Carregue seu modelo CAD ou desenho de engenharia para uma revisão da classe ABS, quantidade, tolerâncias críticas, espessura da parede, faces cosméticas e aplicação pretendida. Inclua os requisitos de acabamento, temperatura operacional e protótipo para produção no desenho ou no e-mail que o acompanha, quando disponível.
Empresa, nome, e-mail e telefone são obrigatórios. Quantidade, número da peça e país são opcionais. Um desenho ou upload de CAD é opcional; arquivos maiores podem ser compartilhados por e-mail.
info@tops-precision.comSTEP/STP/IGES/X_T/DWG/DXF/PDF ou ZIP, máximo 10 MB. Por favor, concorde com o tratamento de arquivos confidenciais antes de enviar desenhos sensíveis.