コスト効率の高いエンジニアリングプラスチック
標準 ABS ストックは特殊ポリマーと比較して経済的です。セットアップ、仕上げ、検査、サービス要件を含む部品全体のコストを比較します。

ABS · 設計から機能試作まで
TOPS Plastics は、機能プロトタイプ、カスタム ハウジング、固定具、ブラケット、パネル、および少量生産コンポーネント向けに ABS の CNC 加工を提供します。当社は、形状に必要なフライス加工、旋削、穴あけ、多軸加工を使用して、図面ベースの ABS 部品を製造しています。
エンクロージャの取り付けから目に見える表面仕上げまで、ABS 部品が何を証明する必要があるかを定義します。製造ルートを計画する前に、肉厚、材料グレード、熱、ワーク保持、検査を検討します。
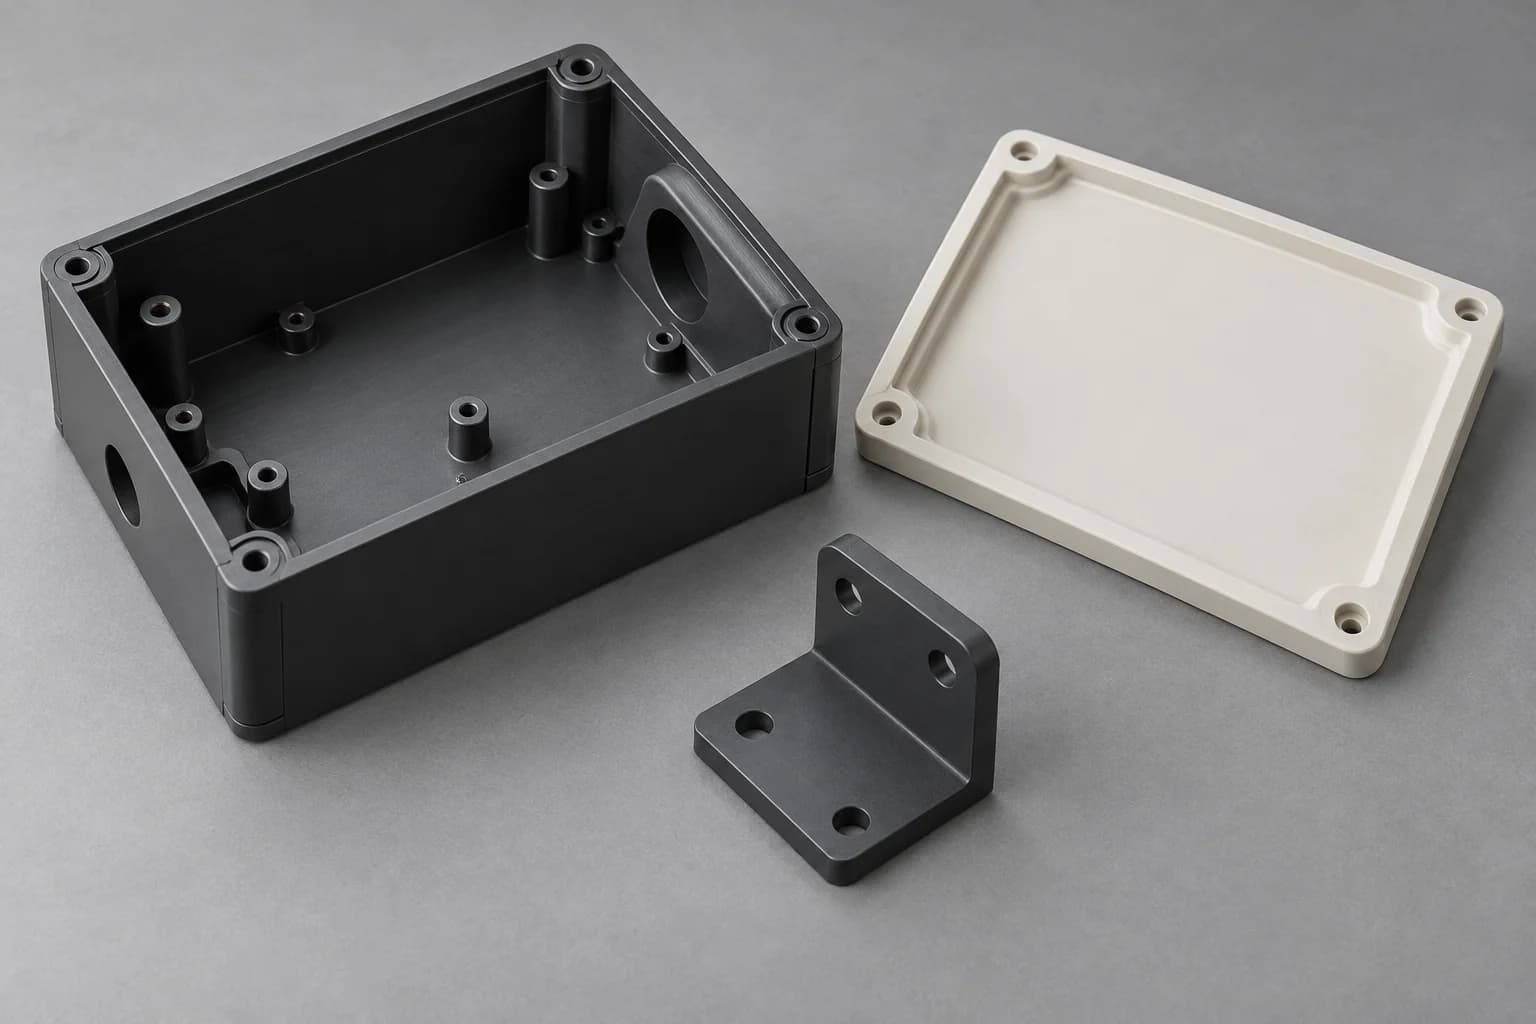
機能は、完全な図面、ストックグレード、部品のエンベロープ、および合格基準に照らして確認されます。
| 能力 | 図面ベースの範囲 |
|---|---|
| 材質 | ABS / アクリロニトリル ブタジエン スチレン;グレード、色、必要な記録を特定します。 |
| プロセス | CNC フライス加工、旋削、穴あけ、タッピング、ルーティング。必要に応じて多軸アクセス。 |
| 代表的な部品 | ハウジング、固定具、ブラケット、パネル、エンクロージャ、機能プロトタイプ。 |
| 生産 | プロトタイプ、少量生産、および改訂を管理した繰り返し生産。 |
| エンジニアリングインプット | CAD モデルと図面。サンプルには合意された寸法仕様が必要です。 |
| ファイル | STEP / STP / IGES / X_T / DWG / DXF / PDF; 1 つの ZIP パッケージでドキュメントを結合できます。 |
| 検査 | 定義されたデータムと測定条件を使用した図面の寸法検査。 |
| 二次的な操作 | バリ取り、彫刻、仕上げ、組み立てはプロジェクトレビューの対象となります。塗装には別途合意仕様が必要となります。 |
ABS (アクリロニトリル ブタジエン スチレン) は、有用な剛性、靱性、耐衝撃性、およびコスト効率を兼ね備えた非晶質エンジニアリング熱可塑性プラスチックです。一般に、不透明なハウジング、エンクロージャ、固定具、および低負荷から中負荷の構造部品に使用されると考えられています。
そのポリマー成分は、材料の剛性、靱性、加工性のさまざまな側面に貢献します。バランスは実際の配合に依存するため、熱、電気、可燃性、化学的要件が必須の場合、一般的な ABS の指定はサプライヤーのグレードに代わることはできません。
ABS 加工は、専用の射出成形金型に投資せずに機能プラスチック部品が必要な場合に魅力的です。標準の ABS は、高温ポリマーではなく、屋外での長時間の暴露に自動的に選択されるものでもありません。強力な溶剤、洗浄剤、および持続的な機械的負荷も検討する必要があります。
高温や厳しい摩耗に対する性能よりも、外観、耐衝撃性、管理しやすい製造コストが重要な場合、ABS が実用的な候補となります。
標準 ABS ストックは特殊ポリマーと比較して経済的です。セットアップ、仕上げ、検査、サービス要件を含む部品全体のコストを比較します。
通常の取り扱いにさらされるカバーおよびハウジングの候補です。衝撃性能は、勾配、温度、ノッチ、壁の形状によって異なります。
鋭利なツールと制御された熱により、きれいなポケット、穴、プロファイルを作成できます。簡単に切断するにはやはりバリやリリース部の形状に注意が必要です。
不透明なストックは、目に見える筐体や化粧品のプロトタイプに適しています。注文する前に、許容可能な工具マーク、色、傷を定義してください。
電子機器のハウジングや備品に役立つ可能性があります。必要な電気的性能は、選択したグレードと機器の設計から得られる必要があります。
ソリッドストックにより、専用の金型を使用せずにフィッティングと組み立てのチェックが可能です。サンプルがサポートする必要があるテストを定義します。
入手前に在庫と文書が確認されます。すべてのシートまたはロッドが同じ機械的特性または規制特性を持っていると想定しないでください。
レビューされたハウジング、備品、プロトタイプ用。寸法挙動が重要な場合は、加工ストックとサプライヤーの指定を指定します。
機器コンポーネントの一般的な外観の選択。黒色だけでは耐紫外線性や難燃性が確立されません。
文書化された正確なグレードと、必要な厚さにおける関連する評価をリクエストしてください。材料評価は、完成したアセンブリを保証するものではありません。
靭性が優先される特定の配合物を考えてみましょう。ノッチの挙動、使用温度、剛性を比較します。
帯電防止グレード、UV 加工グレード、またはその他のグレードについては、調達と文書のレビューが必要です。 PC/ABS を含む ABS ブレンドは、自動代替ではありません。
機械ラベル単独ではなく、工具アクセス、サポートされる壁、機能基準、可視表面に関するプロセスを選択します。
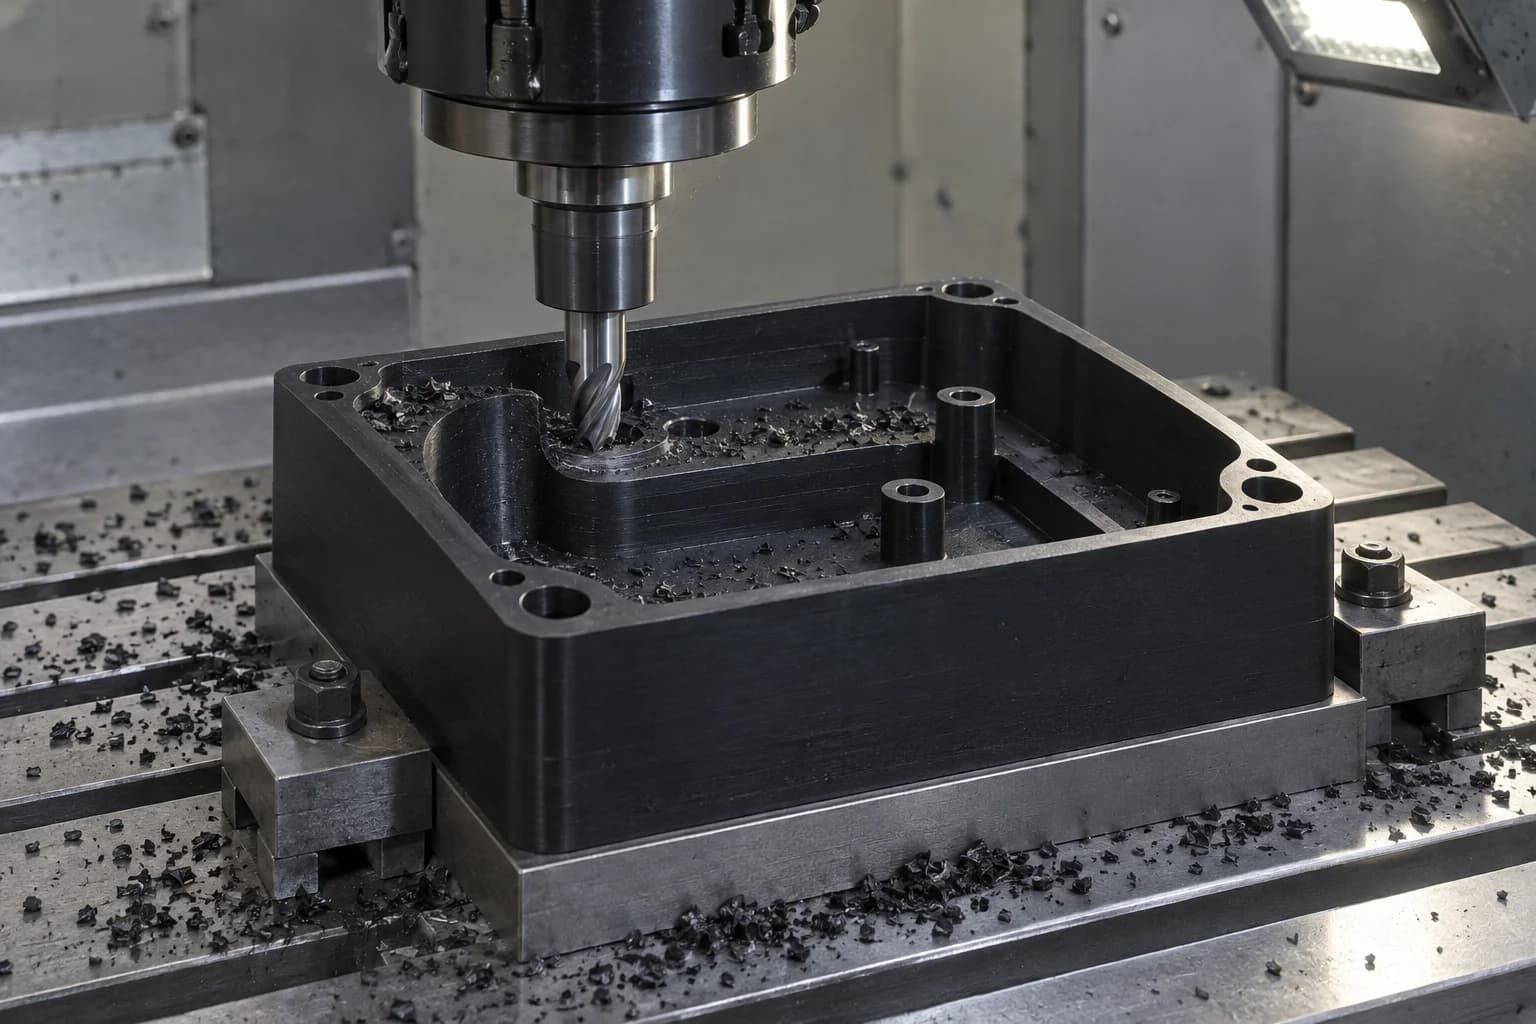
図面で定義された取り付け機能を備えたポケット、ハウジング、パネル、ブラケット、固定具、およびエンクロージャ。ポケットの半径、残りの壁、セットアップへのアクセスを確認します。
プロセスを詳しく見る →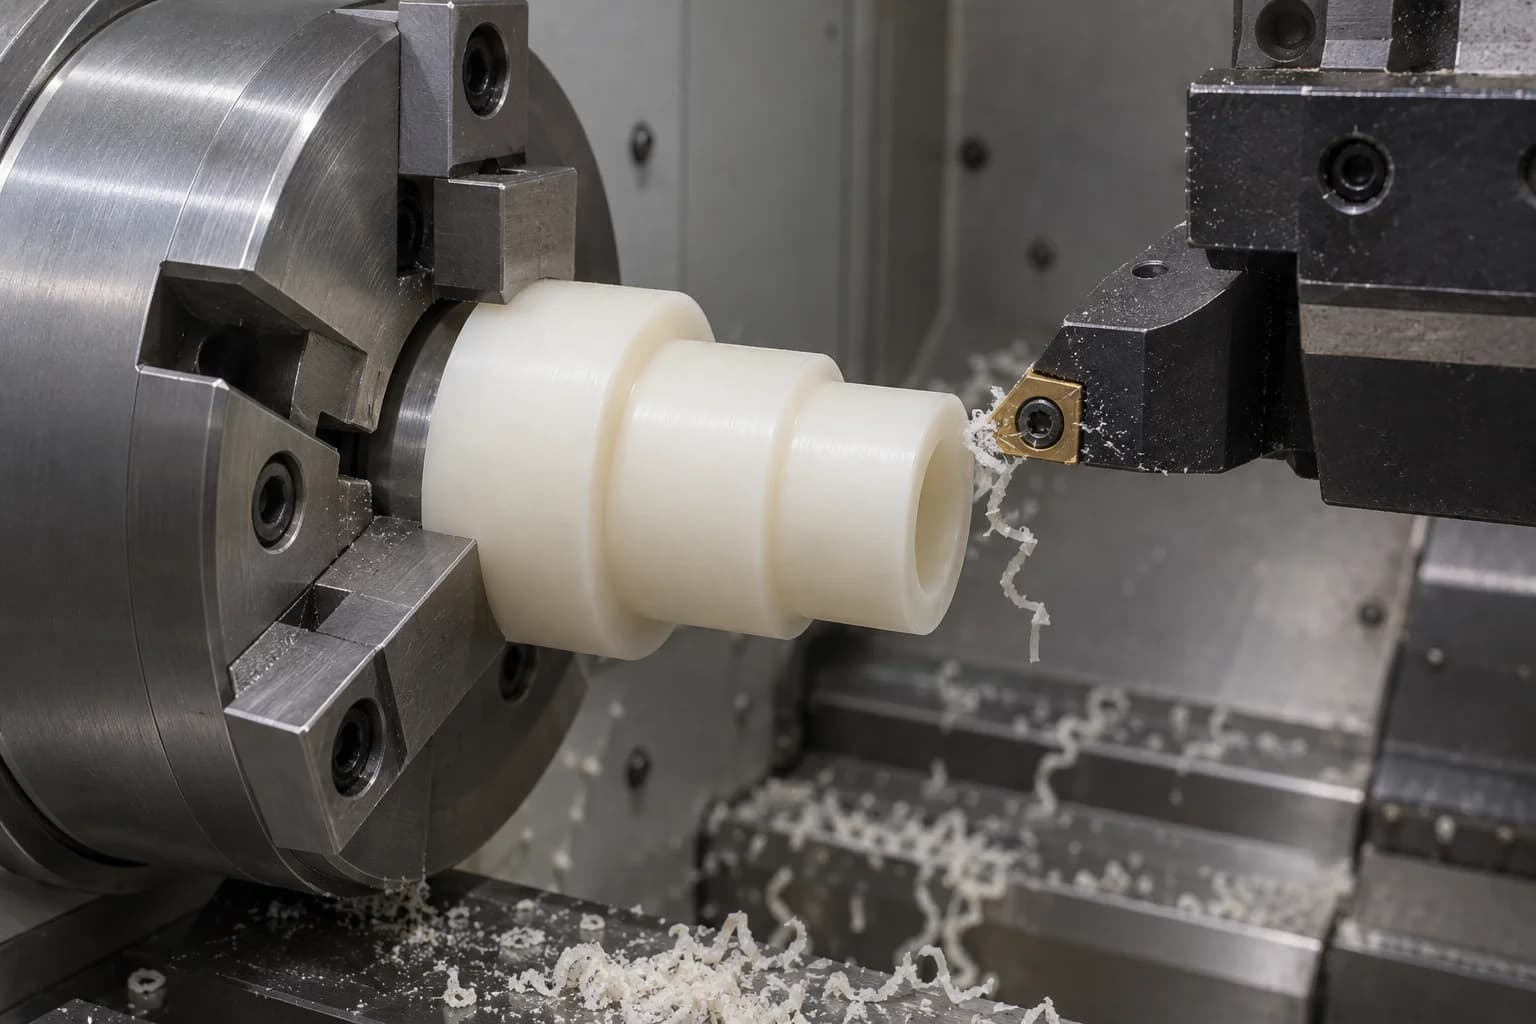
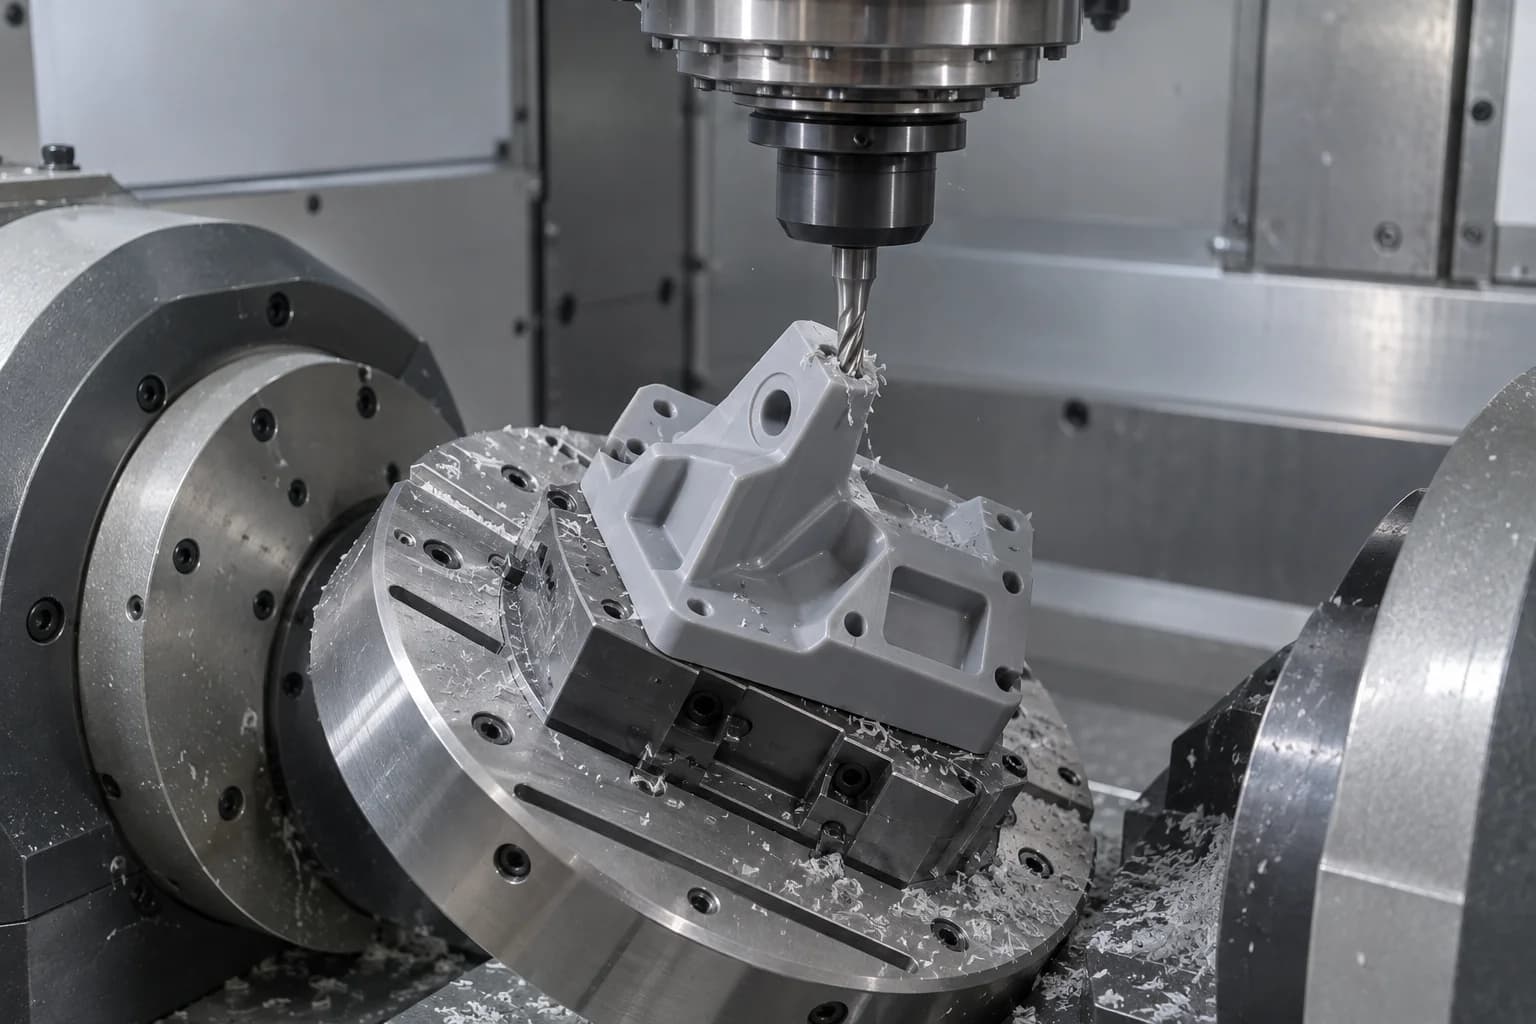
角度のあるフィーチャまたは多面フィーチャを備えた複雑なプロトタイプ コンポーネント。カッターのリーチ、治具のクリアランス、および 1 つのデータム スキーム内に維持する必要がある関係を確認します。
プロセスを詳しく見る →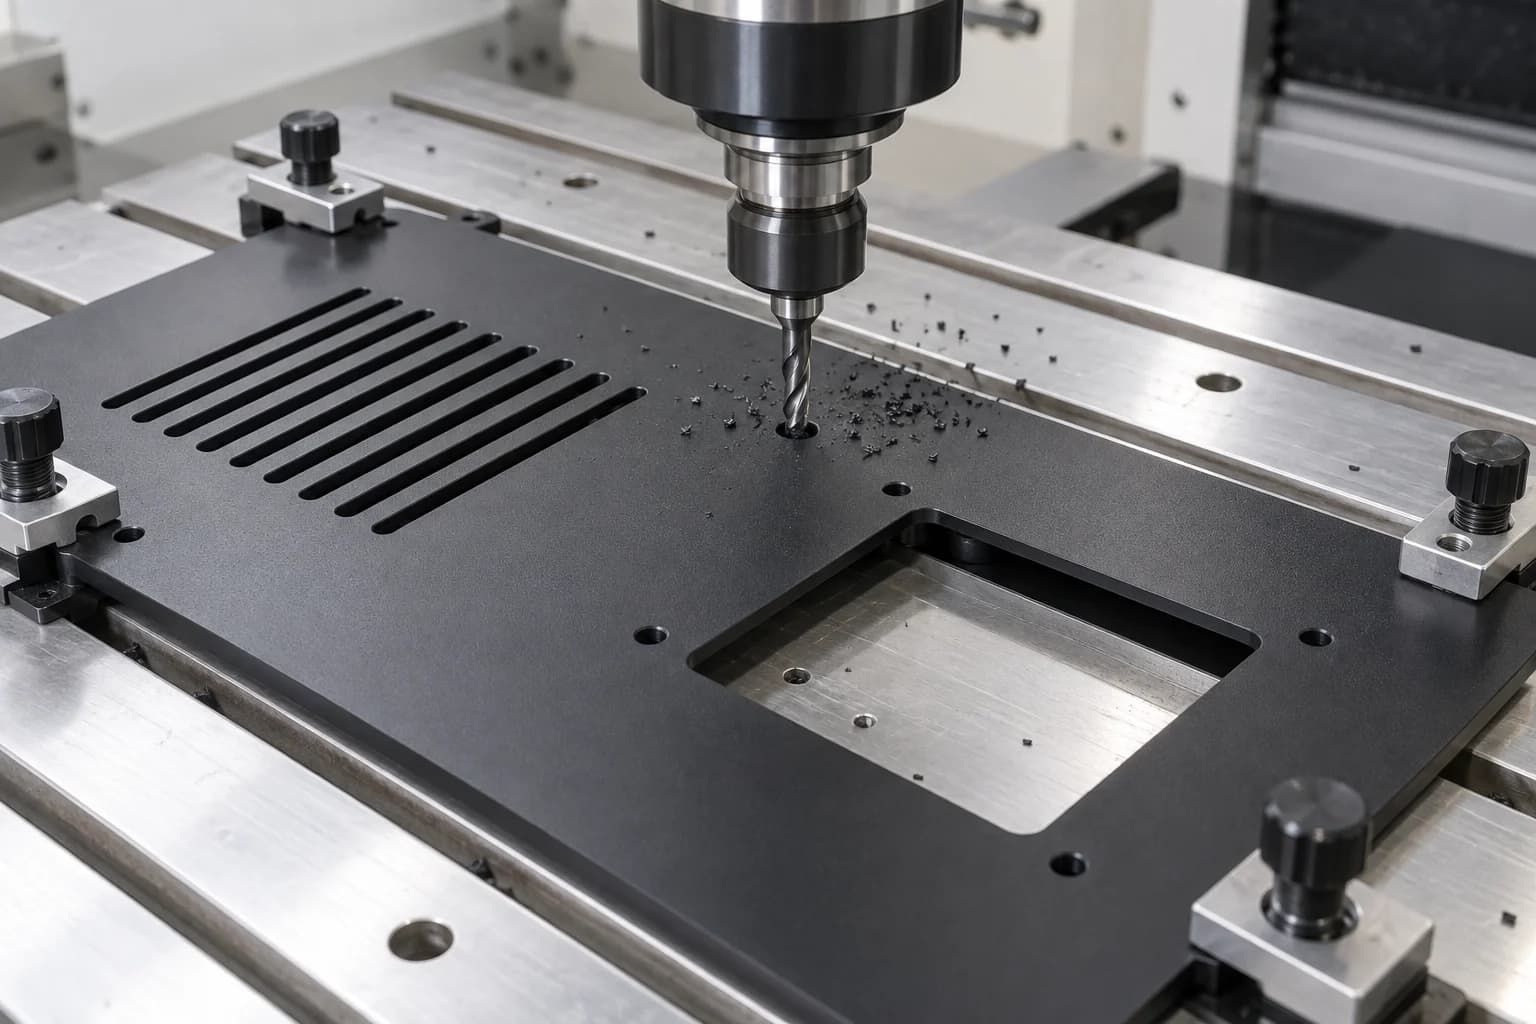
取り付け穴、ネジ付き機能、通気口、パネルのカットアウト、エンクロージャの詳細。ねじ山のかみ合い、締結トルク、切りくずの排出には特別な検討が必要です。
プロセスを詳しく見る →ABS は、専用の金型を使用せずに固体ストックのプロトタイプコンポーネントを作成するための経済的なルートを提供します。機械加工により、設計の開発中に取り付けポイント、ポケット、エンクロージャの形状を修正できます。
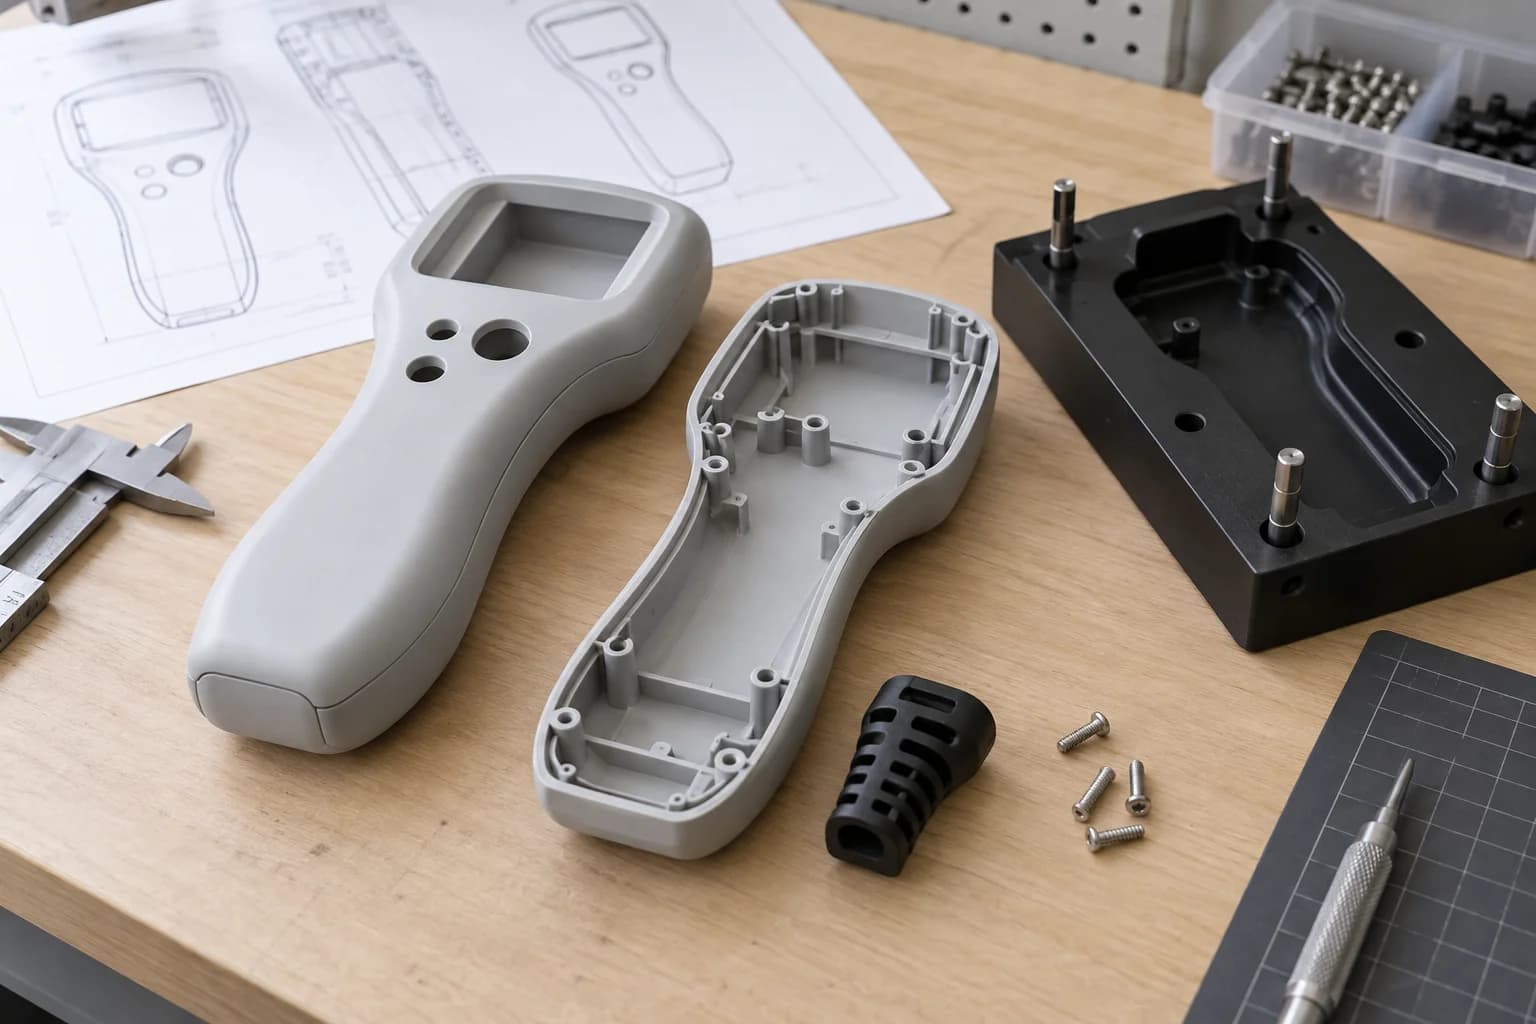
ビジュアル モデルに必要なマテリアルの動作があると仮定するのではなく、識別された ABS ストックを使用します。在庫グレードが意図した製造樹脂を表しているかどうかを確認します。
射出成形ツールを使用する前にコンポーネントを評価します。機械加工治具とプログラミングには依然としてコストがかかります。
新しい図面改訂に基づいて、穴の位置、壁の厚さ、境界面を修正します。工具へのアクセスやストック サイズが変更されるかどうかを確認してください。
フィット感、組み立て、取り付け、ユーザー インタラクションを評価します。プロトタイプを承認済みとして扱う前に、工場でのテストまたは顧客による検証に同意します。
機械加工されたプロトタイプでは、射出成形の流れ、収縮、ウェルド ライン、残留応力が再現されません。したがって、適合チェックが成功しても、最終的な成形部品の強度やコンプライアンスは確立されません。ジオメトリの検証を最終的な製造プロセスの検証から分離します。
ABS プロトタイプについて話し合う →ABS は容易に切断できますが、工具のこすれ、切りくずの捕捉、残留応力、過度の保持力により、エッジが汚れたり、加工後に形状が変化する部分が残る可能性があります。
局所的な熱により切断面が柔らかくなります。摩擦や工具の滞留を避けてください。実際のフィーチャーに合わせてツーリングと切削条件を選択します。
蓄積した切り粉は熱を増加させ、完成した壁を損傷する可能性があります。適切な避難方法でポケットや出口経路を空けておいてください。
材料を除去すると、ストックの応力バランスが変化します。大きくて非対称なポケットは、切断中または切断後に動きを露呈する可能性があります。
薄い壁や平らなパネルは、器具に集中した圧力がかかると曲がる可能性があります。歪んだ形状を無理に平らにせずに支えます。
鈍いツールや不十分な終了条件により、エッジが伸びたり、ぼやけたりする可能性があります。制御されたバリ取り計画では、機能的な形状を維持する必要があります。
有用な加工精度は、サイズ、肉厚、形状、在庫状態、温度、クランプおよび検査方法によって異なります。当社では、普遍的な制限を公開するのではなく、機能ごとに公差を確認します。
| 特徴 | 主な考慮事項 | 発売前のレビュー |
|---|---|---|
| 薄壁 | 熱とクランプの歪み。 | 最小の厚さと解放された壁の測定方法を説明します。 |
| 大型フラットパネル | 残留ストレスとサポート。 | 平坦度、設置状態または自由状態、検査サポートを定義します。 |
| 精密穴 | ツールの状態と周囲の壁。 | 嵌合部品、穴の深さ、測定力を特定します。 |
| 深いポケット | 加熱して切りくずを閉じ込めます。 | 実用的な半径と切りくず除去のためのアクセスを許可します。 |
| ねじ | 壁の強度と噛み合い。 | 組み立てトルク、繰り返し使用を確認し、必要に応じて挿入してください。 |
| ハウジングの平面度 | アンバランスな材料の除去。 | 必要に応じて荒加工、安定化、仕上げ加工を計画します。 |
| マルチフェイス機能 | セットアップ間のデータ転送。 | アセンブリを制御する面と軸を定義します。 |
| タイトフィット | 熱と物質の動き。 | 温度、使用負荷、および許容状態に同意します。 |
加工熱、ストック応力、および不均一な材料除去により、コンポーネントの内部応力バランスが変化する可能性があります。大型のフラット パネルや薄壁のハウジングは特に敏感です。
安定化は、あらゆる使用条件下ですべての部品が平らな状態を保つことを保証するものではありません。熱処理は、必要に応じて、グレード固有の手順に従う必要があります。即席のアニーリング サイクルを適用しないでください。一時的にクランプされたフラット パネルを検査すると、設置中に顧客が目にする状態を隠すことができます。
金属ハウジングに固定する必要があるカバーの場合は、合わせ面、ファスナーのパターン、ガスケットまたはギャップの要件、および受け入れが自立型か組み立て済みかを伝えます。この情報は、無害な自由状態の動作と機能的な問題を区別するのに役立ちます。
ジオメトリをフリーズする前に、機能的および外観上の要件を明確にしてください。
サポートされていない壁は、切断や組み立て中にたわむ可能性があります。スパン、ポケット、取付荷重に対する厚みを検討してください。
内側のコーナーをアクセス可能なカッターに合わせます。半径が非常に小さいと、工具の剛性が低くなり、加工時間が長くなる可能性があります。
カッターへのアクセスと切りくずのためのスペースを提供します。必要に応じて、ジオメトリを開くか、アセンブリを分離することを検討してください。
非対称のポケットと大きな平らな表面を見直して、加工シーケンスでストックの動きを管理できるようにします。
すべての表面ではなく、アセンブリの境界面に厳しい制限を適用します。データと各重要な寸法の目的を特定します。
ファスナーのトルク、接触面積、繰り返しの分解、長期にわたる荷重を見直してください。設計と設置方法がインサートをサポートしている場合にのみ、インサートを検討してください。
標準のABSは高温材料ではありません。連続温度およびピーク温度における正確なグレードの剛性と荷重挙動を評価します。
溶剤や一部の洗浄剤は、ABS を攻撃したりストレスクラックを引き起こす可能性があります。化学薬品、濃度、温度、暴露時間を評価します。
15 の代表的なパーツ ファミリが図面に対してレビューされます。これらは製造コンセプトであり、固定されたカタログ寸法や検証済みの顧客プロジェクトではありません。
機械加工されたキャビティ、ボス、および機器アセンブリの取り付けインターフェイス。
蓋のフィット感、アクセス、固定機能を見直した不透明な保護シェル。
定義された接触面とボルトパターンを備えた低~中荷重マウント。
合意された剛性、データム、接触形状を備えたサポートと位置決め機能。
定義されたアセンブリまたは製造タスク用のガイド フィーチャと参照面。
サポートされているシート プロファイルの開口部、通気口、スロット、取り付け穴を表示します。
化粧面と設置スペースを備えた取り外し可能なガードと蓋。
マウント、ベゼル、内部サポートは制御されたインターフェイス用に作られています。
電気要件と熱要件を考慮して、基板の取り付け、ケーブル アクセス、通気を確認します。
形状評価用の内部開発コンポーネントとベゼル。資格はプロジェクト固有のままです。
動きのクリアランスとアクセス要件を備えた軽量の不透明カバー。
ケーブルを保護するためのエッジ処理を施したガイド、リテイナー、およびルーティングインターフェイス。
定義された検査または機能テストをネストしてサポートします。
合意された取り付け、組み立て、および適用テストのための図面管理されたコンポーネント。
完全な製品アプリケーションに対してレビューされたプリズム機能と回転機能の組み合わせ。
ABS は、目に見える不透明なコンポーネントによく選択されます。寸法境界面とは別に化粧面を特定し、見積前に仕上げルートを確認します。
許可されたツールマークとエッジが定義されている場合、多くの内部コンポーネントまたは機能コンポーネントに適しています。
ツールのアクセスが許可されている場合は、選択した表示面を調整します。未定義の高級仕上げに依存するのではなく、外観サンプルに同意します。
機能的な細部を丸くすることなく、通気孔、穴、ネジ山、蓋のインターフェースの周りのエッジを制御します。
図面で定義された識別またはパネル マーキング (フィーチャー サイズと残りの壁が許可する場合)。
塗料の適合性、表面処理、色、光沢、コーティングの厚さを確認します。合意されたプロセスのみを引用します。ペイントはフィット感や材料の性能に影響を与える可能性があります。
ジョイントの設計、化学的適合性、組み立て荷重を確認してください。接着剤または溶剤は、想定されている普遍的な ABS 結合ではなく、検証が必要です。
検査計画には、顧客が目にする寸法と表面が含まれています。実際の注文に関しては、レポート、工場テスト、出荷検査の範囲が合意されます。
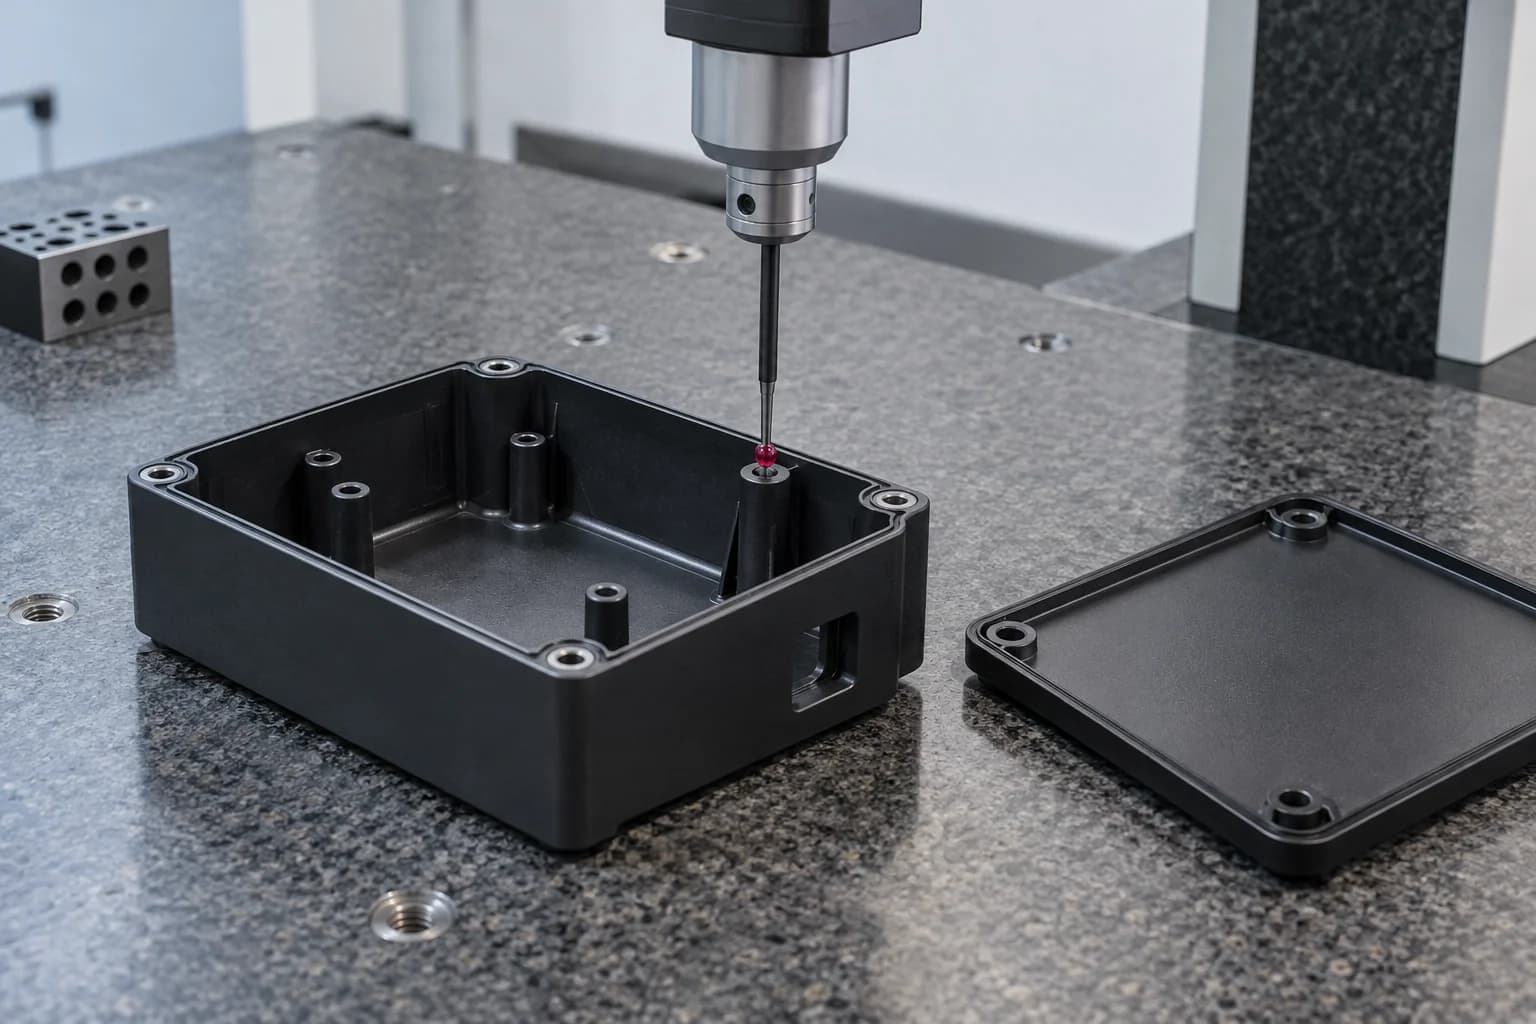
機能的な許容には、パネルの形状、蓋の取り付け位置、ファスナーへのアクセス、個々の寸法が含まれる場合があります。必要な嵌合部品またはアセンブリチェックを指定します。外観上の基準は、観察条件と許容可能な表面変化を定義する必要があります。成形仕上げに対する不明確な期待に任せるべきではありません。
不透明なハウジング、化粧品のプロトタイプ、または軽荷重の治具に実用的なコストと仕上げのオプションが必要な場合は、ABS をお選びください。スライド インターフェイス、ギア、ブッシング、および剛性の高い機械的フィットについては、POM を検討してください。正確なグレードと使用状況を比較してください。
| 決定要因 | ABS | POM / Delrin |
|---|---|---|
| コスト | 多くの場合、経済的な標準在庫。完成品の見積もりを比較します。 | 材料コストは高くなりますが、機能と耐用年数が総コストを左右します。 |
| 被削性 | 熱、バリ、応力制御に優れています。 | 多くの場合、クリーンな精密加工に適しています。ジオメトリは依然として重要です。 |
| 次元の挙動 | 在庫応力や薄肉には注意が必要です。 | 多くの場合、安定した剛性の機械的インターフェイスとして考慮されます。 |
| 滑り摩擦 | 適度な滑り要件を慎重に検討してください。 | 低摩擦の機械接点によく選択されます。 |
| 耐摩耗性 | 通常、激しい摩耗の場合には第一選択ではありません。 | 多くの場合、摩耗に重点を置いた部品の有力な候補となります。 |
| ハウジングとエンクロージャ | 便利な不透明なジオメトリと化粧仕上げのオプション。 | 機械的な必要性が正当化される場合に使用します。見た目や仕上げが異なります。 |
| ギアとブッシュ | レビューされた負荷と義務のみ。 | 機能的なギアやブッシュについてよく検討されます。 |
| 塗装性 | 検証済みの準備システムがあれば、塗装は実用的になります。 | 表面エネルギーが低いと、接着がより困難になる可能性があります。 |
| プロトタイプ | ABSのようなフォルム、フィット感、ハンドリングの評価に役立ちます。 | 運用関数で POM の動作が必要な場合に便利です。 |
経済的な不透明ハウジングや外観のプロトタイプには、熱性能と耐衝撃性能が適合する ABS をお選びください。透明性やより厳しい衝撃や温度の要件が選択を左右する場合は、ポリカーボネートを検討してください。
| 決定要因 | ABS | ポリカーボネート |
|---|---|---|
| コスト | 多くの場合、経済的な候補です。 | 指定した勾配とフィニッシュルートを比較してください。 |
| 耐衝撃性 | 有用な靭性。グレードとジオメトリが重要です。 | 多くの場合、要求の厳しい衝撃用途で考慮されます。アセンブリを検証します。 |
| 透明性 | 標準の加工素材は不透明です。 | 透明グレードもございます。光学仕上げには個別の制御が必要です。 |
| 耐熱性能 | 標準グレードは高温での使用が制限されています。 | 多くの場合、より優れた熱能力を提供します。正確なグレードのデータを使用します。 |
| 被削性 | 熱、材料応力、バリを制御します。 | 応力、工具の状態、化学的適合性は特に重要です。 |
| 不透明な化粧品ハウジング | 仕上げも見直した実用派候補。 | 必要なパフォーマンスがそれを正当化する場合を検討してください。 |
| 透明な保護ガード | 不透明ABSは視認性が必要な場合には不向きです。 | クリアガード候補。完成した機器の安全要件は引き続き適用されます。 |
設計の検証、少量部品、または頻繁な改訂が必要な場合は、ABS を加工します。設計が安定しており、予想される量が金型への投資に対応できる場合は、射出成形を検討してください。普遍的な損益分岐点の数量はありません。
| 因子 | CNC加工 | 射出成形 |
|---|---|---|
| ツーリング | 専用の射出成形金型はありません。治具やプログラミングが必要になる場合があります。 | 金型とプロセスの開発が必要です。 |
| 試作数量 | 小規模な図面ベースのバッチに役立ちます。 | 経済性はプロトタイプのツールとプログラムの範囲に依存します。 |
| 音量が小さい | 多くの場合、金型投資なしで実用的です。 | 工具のコスト、償却費、部品の複雑さを評価します。 |
| 設計変更 | CAD、図面、加工計画の修正。 | 金型の修正または交換が必要になる場合があります。 |
| 素材形態 | 独自の加工履歴を持つソリッドABSストック。 | 樹脂成型品。グレードとフロー履歴は動作に影響を与えます。 |
| 大音量 | 繰り返しの切断と材料の無駄により、単価が上昇する可能性があります。 | ツールとプロセスが確立されると、単価を削減できます。 |
| 複雑な機能 | カッターのアクセス、半径、ワークホールディングによって制限されます。 | 抜き勾配、流れ、金型の設計に従って、リブや詳細を形成できます。 |
| 最初の部分の前の時間 | 在庫、プログラム、店舗のキャパシティによって異なります。 | ツールとプロセスのトライアルが含まれます。実際のスケジュールを比較します。 |
橋梁の製造では、プロトタイプの図面と最終的な成形部品の図面をリンクさせておきますが、必要に応じて区別してください。 CNC 設計が金型に直接転写されると仮定する前に、壁の厚さ、リブ、抜き勾配、ファスナーの変更を検証します。
ABS試作機とブリッジパーツの企画 →業界ラベルは認証を確立するものではありません。コンポーネントの機能、動作環境、必須ドキュメントを指定します。
エンクロージャ、コントロールパネル、内部ブラケットの熱、断熱、通気性が確認されました。
定義されたフィット感と開発テストのためのインテリアのプロトタイプ、ベゼル、マウント。包括的な自動車認定の主張はありません。
動作エンベロープと使用条件を見直したロボットのカバー、固定具、およびケーブル ガイド。
非インプラントのハウジングおよび固定具は、指定されたグレード、洗浄方法、および文書が適切な場合にのみ使用できます。
レビューされた負荷、化学薬品、動作温度に対応するカバー、パネル、および固定具。
定義された設計上の決定をサポートする機能的なプロトタイプのハウジングとアセンブリ。
管理された基準面と測定要件を備えたジグ、ネスト、およびカスタム治具。
各段階では、定義されたエンジニアリングの質問に答え、図面の改訂、グレード、および合格基準を維持する必要があります。
フィット感、組み立て、ハウジングの形状、取り付けポイント、ユーザーの操作を検証します。外観の承認とサービスパフォーマンスの承認を分けてください。
材料、加工ルート、寸法・外観チェックを合意の上、カスタム装置や専用装置をサポートします。
最終ツールが利用可能になる前に、レビュー済みの暫定コンポーネントを提供します。数量、改訂管理、最終的な成形品との差異を確認します。
優れたABS加工には、ただ速く切るだけでは不十分です。熱、素材の応力、壁の厚さ、治具の圧力、表面の外観はすべて、合格に影響します。
ABSグレードはコンポーネントの環境や機能に合わせてください。
プロトタイプがサポートする必要がある適合、組み立て、および検証の決定を定義します。
完全な形状に沿った製造ルートを選択します。
ポケットへのアクセス、壁のサポート、ボスと蓋のインターフェイスを確認します。
切りくずの排出、在庫の移動、リリースされた部品の検査を考慮します。
後の注文を通じて、材料、改訂、検査の要件を管理します。
目に見える表面と機能的なインターフェースを別個の受け入れ要件として扱います。
一般的なカタログ寸法ではなく、合意された顧客要件に合わせてカスタム インターフェイスを製造します。
11 ステップのワークフローは、意図したプロトタイプまたは製造目的を寸法および外観の受け入れに結びつけます。
サプライヤーのガイダンスを使用してレビューを組み立て、実際の在庫グレードについては現在のデータシートを確認してください。一般的なガイダンスは、TOPS の機能や完成品のパフォーマンスを保証するものではありません。
ABS は通常、鋭利な工具で容易に切断しますが、きれいで寸法的に許容可能な部品を得るには、熱、切りくずの蓄積、ストック応力、ワークホールディングを制御する必要があります。
ABS 機械加工では、CNC フライス加工、旋削、穴あけ、ルーティングなどのプロセスを使用して固体アクリロニトリル ブタジエン スチレン ストックから材料を除去し、図面で定義されたコンポーネントを製造します。
はい。ハウジング、パネル、ブラケット、ポケットのフライス加工。旋削加工はスリーブ、リング、スペーサー、円筒形のプロトタイプに適しています。完全な形状と材料グレードが実現可能性を決定します。
公差は部品のサイズ、壁、形状、在庫状態、温度、検査状態によって異なります。図面を送信し、機能固有のレビューのために重要なインターフェイスを特定します。
工具が捕捉された切りくずをこすったり、滞留させたり、再切断したりすると、局所的な熱により ABS が柔らかくなり、汚れが生じる可能性があります。実際のフィーチャの工具の切れ味、切削形状、切りくず負荷、排出を確認します。
熱、残留ストック応力、不均一な除去、治具の歪みは、加工中または加工後に形状を変化させる可能性があります。最終検査の前に、サポート、バランスの取れた荒加工、安定化が必要になる場合があります。
はい、適切なグレードを使用した定義されたテストの場合は可能です。取り付け、組み立て、および取り扱いの評価をサポートできますが、機械加工されたストックでは、最終的な射出成形部品のすべての特性や欠陥が再現されるわけではありません。
どちらが一般的に優れているというわけではありません。 ABS は、多くの場合、不透明なハウジングや化粧品のプロトタイプに適しています。 POM / Delrin は、低摩擦のスライド、ギア、ブッシング、および剛性の高い機械的嵌合に好まれることがよくあります。
ABS は通常、経済的な不透明オプションです。ポリカーボネートは透明なグレードを提供し、多くの場合、衝撃や熱の要求が大きいと考えられます。正確な成績評価と申請書の審査は引き続き必要です。
プロトタイプ、設計変更、少量注文、ブリッジ部品などの機械加工を検討してください。設計が安定しており、量的にツーリングがサポートされている場合は、成形を検討してください。実際の総コストと検証要件を比較します。
あなたのデザイン。明確な次のステップ。
CAD モデルまたはエンジニアリング図面をアップロードして、ABS のグレード、数量、重要公差、壁の厚さ、化粧面、および対象用途を確認します。仕上げ、動作温度、プロトタイプから生産までの要件を図面または添付の電子メールに記載してください (可能な場合)。
会社名、名前、メールアドレス、電話番号は必須です。数量、部品番号、国はオプションです。 1 つの図面または CAD のアップロードはオプションです。大きなファイルは電子メールで共有できます。
info@tops-precision.comSTEP / STP / IGES / X_T / DWG / DXF / PDF または ZIP、最大 10 MB。機密図面を送信する前に、機密ファイルの取り扱いに同意してください。