بلاستيك هندسي فعال من حيث التكلفة
يمكن أن يكون مخزون ABS القياسي اقتصاديًا مقارنة بالبوليمرات المتخصصة. قارن التكلفة الكاملة للقطعة، بما في ذلك متطلبات الإعداد والإنهاء والفحص والخدمة.

ABS · من التصميم إلى النموذج الوظيفي
توفر TOPS Plastics التصنيع باستخدام الحاسب الآلي لـ ABS للنماذج الأولية الوظيفية، والمساكن المخصصة، والتركيبات، والأقواس، والألواح ومكونات الإنتاج منخفضة الحجم. نقوم بتصنيع أجزاء ABS القائمة على الرسم باستخدام الطحن والخراطة والحفر والتصنيع متعدد المحاور حيث تتطلب الهندسة ذلك.
بدءًا من ملاءمة العلبة وحتى تشطيب السطح المرئي، حدد ما يحتاج جزء ABS إلى إثباته. نقوم بمراجعة سمك الجدار ودرجة المواد والحرارة ومدة العمل والفحص قبل التخطيط لمسار التصنيع.
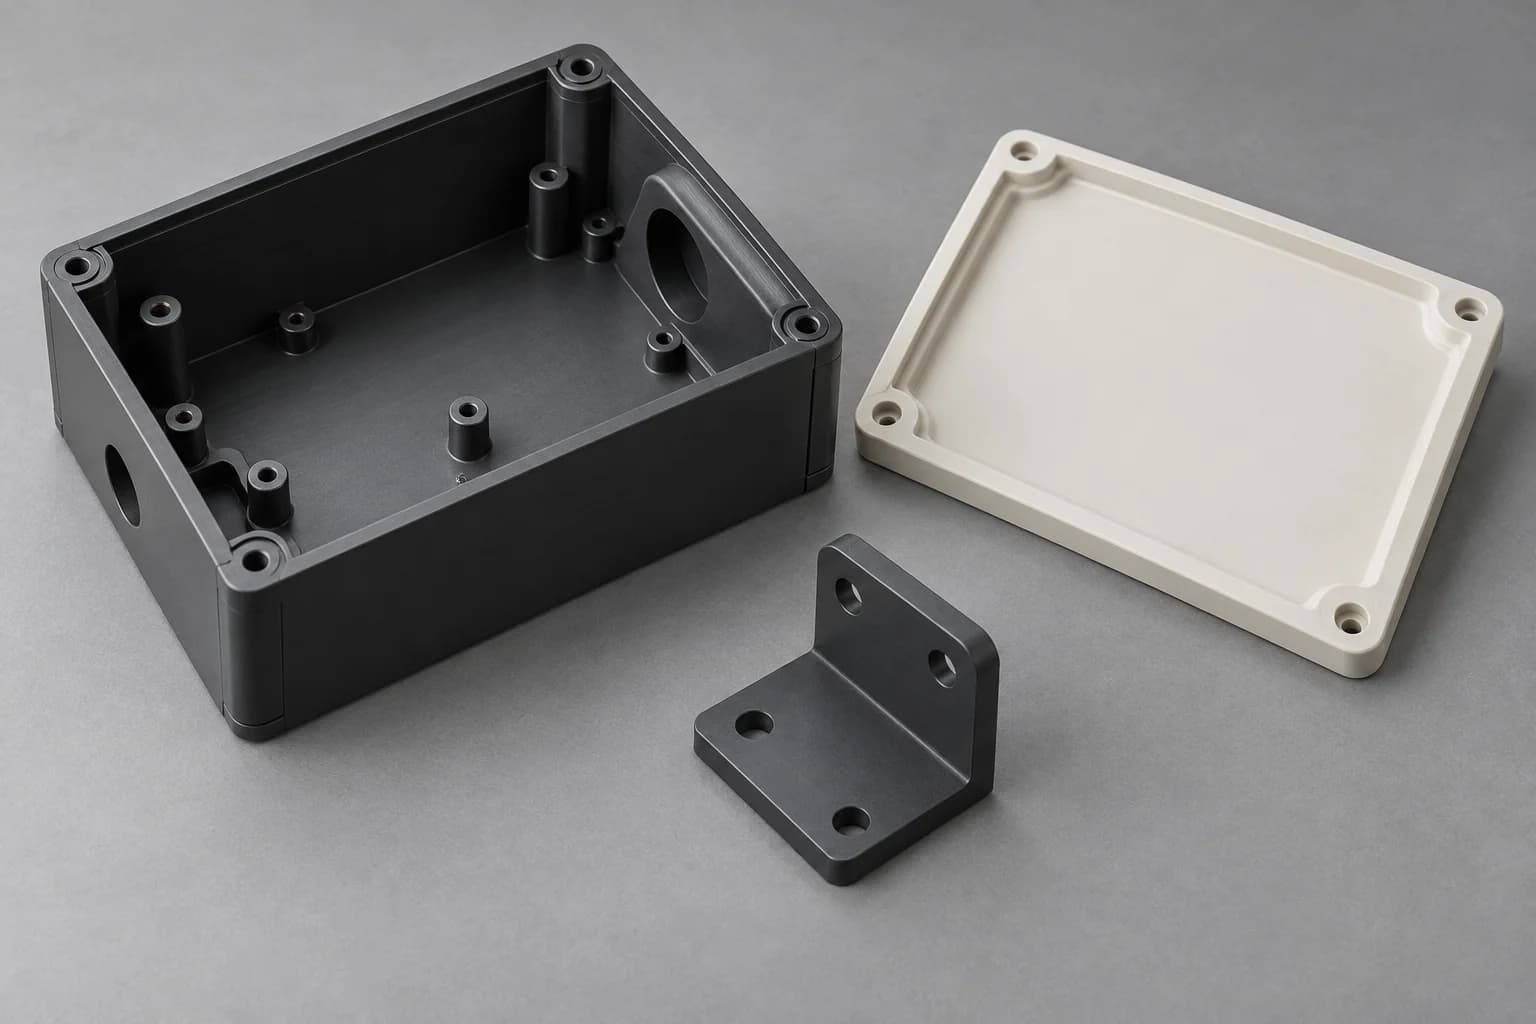
يتم تأكيد القدرات وفقًا للرسم الكامل ودرجة المخزون والمظروف الجزئي ومعايير القبول.
| القدرة | النطاق القائم على الرسم |
|---|---|
| مادة | ABS / أكريلونتريل بوتادين ستايرين؛ تحديد الصف واللون والسجلات المطلوبة. |
| العمليات | الطحن باستخدام الحاسب الآلي، والخراطة، والحفر، والتنصت والتوجيه؛ الوصول متعدد المحاور عند الاقتضاء. |
| أجزاء نموذجية | العلب والتركيبات والأقواس والألواح والمرفقات والنماذج الأولية الوظيفية. |
| الإنتاج | نموذج أولي، إنتاج منخفض الحجم ومتكرر، مع مراجعات خاضعة للرقابة. |
| المدخلات الهندسية | نموذج CAD والرسم. تتطلب العينة مواصفات الأبعاد المتفق عليها. |
| ملفات | خطوة / STP / IGES / X_T / DWG / DXF / PDF؛ يمكن لحزمة ZIP واحدة أن تجمع المستندات. |
| التفتيش | فحص الأبعاد للرسم بمسندات وشروط قياس محددة. |
| العمليات الثانوية | إزالة الأزيز والنقش والتشطيب والتجميع تخضع لمراجعة المشروع. تتطلب اللوحة مواصفات متفق عليها بشكل منفصل. |
ABS، أو أكريلونتريل بوتادين ستايرين، عبارة عن لدن حراري هندسي غير متبلور يجمع بين الصلابة المفيدة والمتانة ومقاومة الصدمات وكفاءة التكلفة. يُستخدم عادةً في المساكن غير الشفافة والمرفقات والتركيبات والأجزاء الهيكلية ذات الحمل المنخفض إلى المتوسط.
تساهم مكونات البوليمر في جوانب مختلفة من صلابة المادة وصلابتها وقابليتها للمعالجة. ويعتمد الرصيد على الصيغة الفعلية، لذلك لا يمكن لتسمية ABS العامة أن تحل محل درجة المورد عندما تكون المتطلبات الحرارية أو الكهربائية أو القابلة للاشتعال أو الكيميائية إلزامية.
تعتبر عملية تصنيع ABS جذابة عندما تحتاج إلى مكون بلاستيكي وظيفي دون الاستثمار في قالب حقن مخصص. معيار ABS ليس بوليمرًا عالي الحرارة أو اختيارًا تلقائيًا للتعرض الخارجي لفترة طويلة. كما تتطلب المذيبات القوية وعوامل التنظيف والأحمال الميكانيكية المستمرة المراجعة.
يعتبر ABS مرشحًا عمليًا عندما يكون المظهر ومقاومة الصدمات وتكلفة التصنيع التي يمكن التحكم فيها أكثر أهمية من الأداء في درجات الحرارة العالية أو التآكل الشديد.
يمكن أن يكون مخزون ABS القياسي اقتصاديًا مقارنة بالبوليمرات المتخصصة. قارن التكلفة الكاملة للقطعة، بما في ذلك متطلبات الإعداد والإنهاء والفحص والخدمة.
مرشح للأغطية والمساكن المعرضة للتعامل العادي. يعتمد أداء التأثير على الدرجة ودرجة الحرارة والشقوق وهندسة الجدار.
يمكن للأدوات الحادة والحرارة الخاضعة للتحكم أن تنتج جيوبًا وثقوبًا وملامح نظيفة. لا يزال القطع السهل يتطلب الاهتمام بالنتوءات وشكل الأجزاء المحررة.
يناسب المخزون غير الشفاف العبوات المرئية والنماذج التجميلية. حدد علامات الأداة واللون والخدوش المقبولة قبل الطلب.
من المحتمل أن تكون مفيدة للمساكن والتركيبات الإلكترونية. يجب أن يأتي الأداء الكهربائي المطلوب من الدرجة المحددة وتصميم المعدات.
يسمح المخزون الصلب بفحص الملاءمة والتجميع بدون قالب مخصص. تحديد الاختبارات التي يجب أن تدعمها العينة.
يتم تأكيد التوفر والوثائق قبل تحديد المصادر. لا تفترض أن كل لوح أو قضيب يحمل نفس الخصائص الميكانيكية أو التنظيمية.
للمباني التي تمت مراجعتها والتركيبات والنماذج الأولية. حدد مخزون الآلات وتعيين المورد عندما يكون سلوك الأبعاد مهمًا.
اختيار المظهر الشائع لمكونات المعدات. اللون الأسود لا يثبت في حد ذاته مقاومة للأشعة فوق البنفسجية أو أداء اللهب.
اطلب درجة موثقة دقيقة والتصنيف ذي الصلة بالسمك المطلوب. لا يشهد تصنيف المواد على التجميع النهائي.
النظر في صياغة محددة حيث تكون المتانة هي الأولوية؛ قارن سلوك الشق ودرجة حرارة الخدمة والصلابة.
تتطلب الدرجات المقاومة للكهرباء الساكنة أو المعدلة بالأشعة فوق البنفسجية أو غيرها من الدرجات مراجعة المصادر والوثائق. إن خلطات ABS، بما في ذلك PC/ABS، ليست بدائل تلقائية.
حدد العملية المتعلقة بالوصول إلى الأداة والجدران المدعومة وبيانات الإسناد الوظيفية والأسطح المرئية بدلاً من تسمية الآلة وحدها.
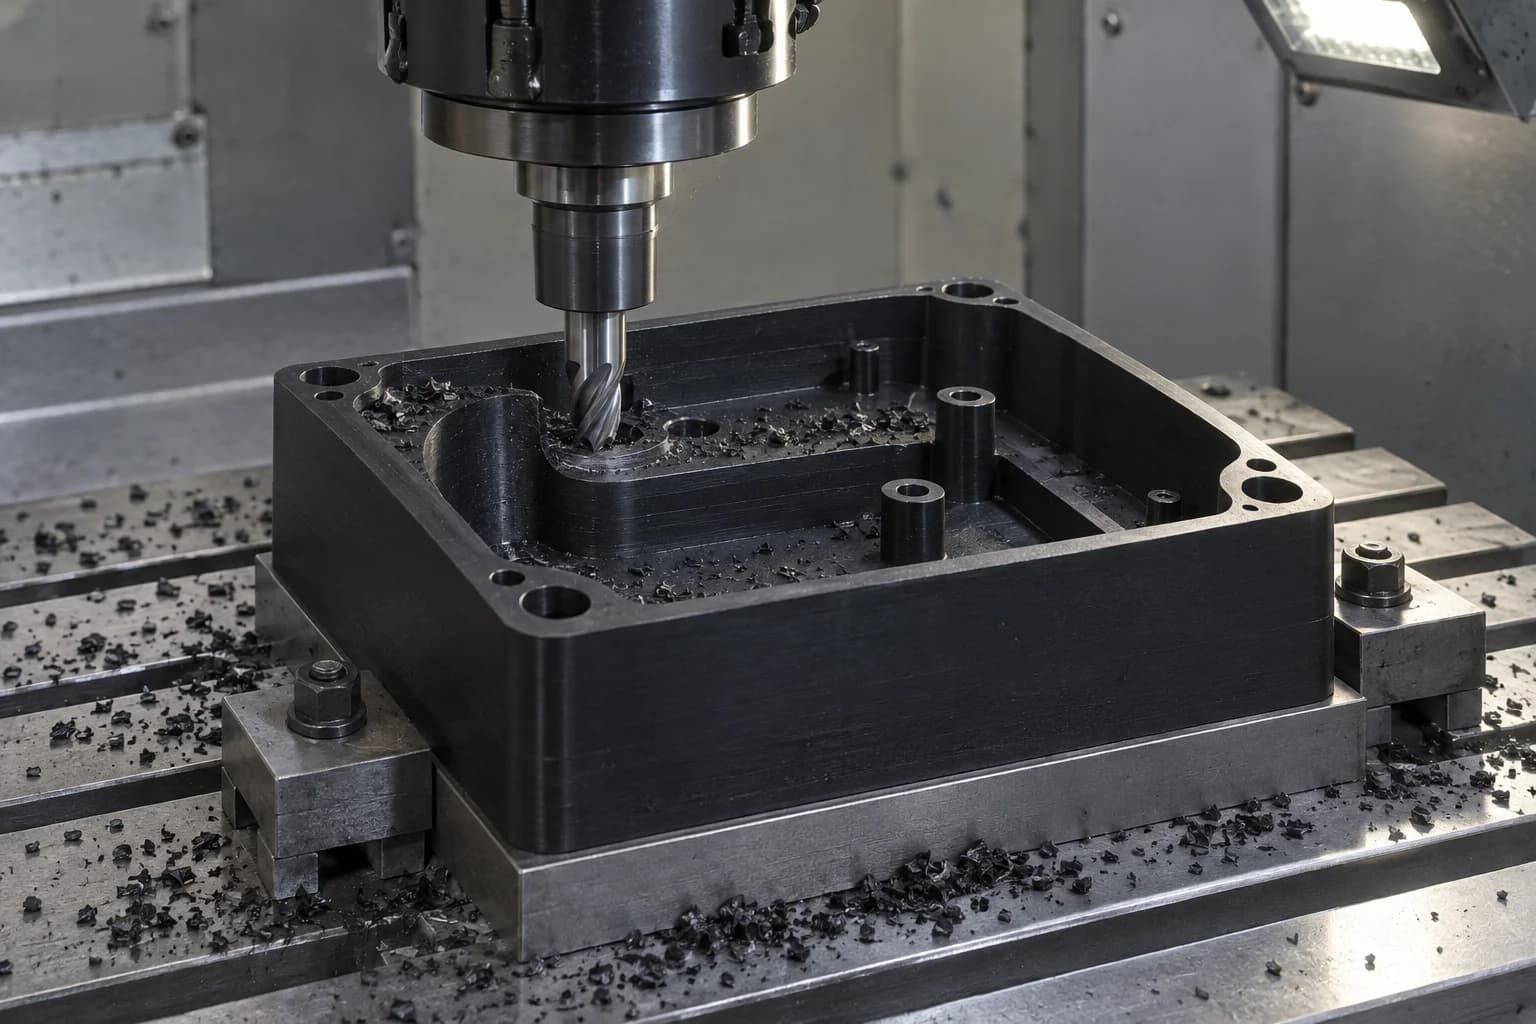
الجيوب والمبيتات والألواح والأقواس والتركيبات والمرفقات مع ميزات التثبيت المحددة بالرسم. قم بمراجعة نصف قطر الجيب والجدران المتبقية والوصول إلى الإعداد.
استكشف العملية →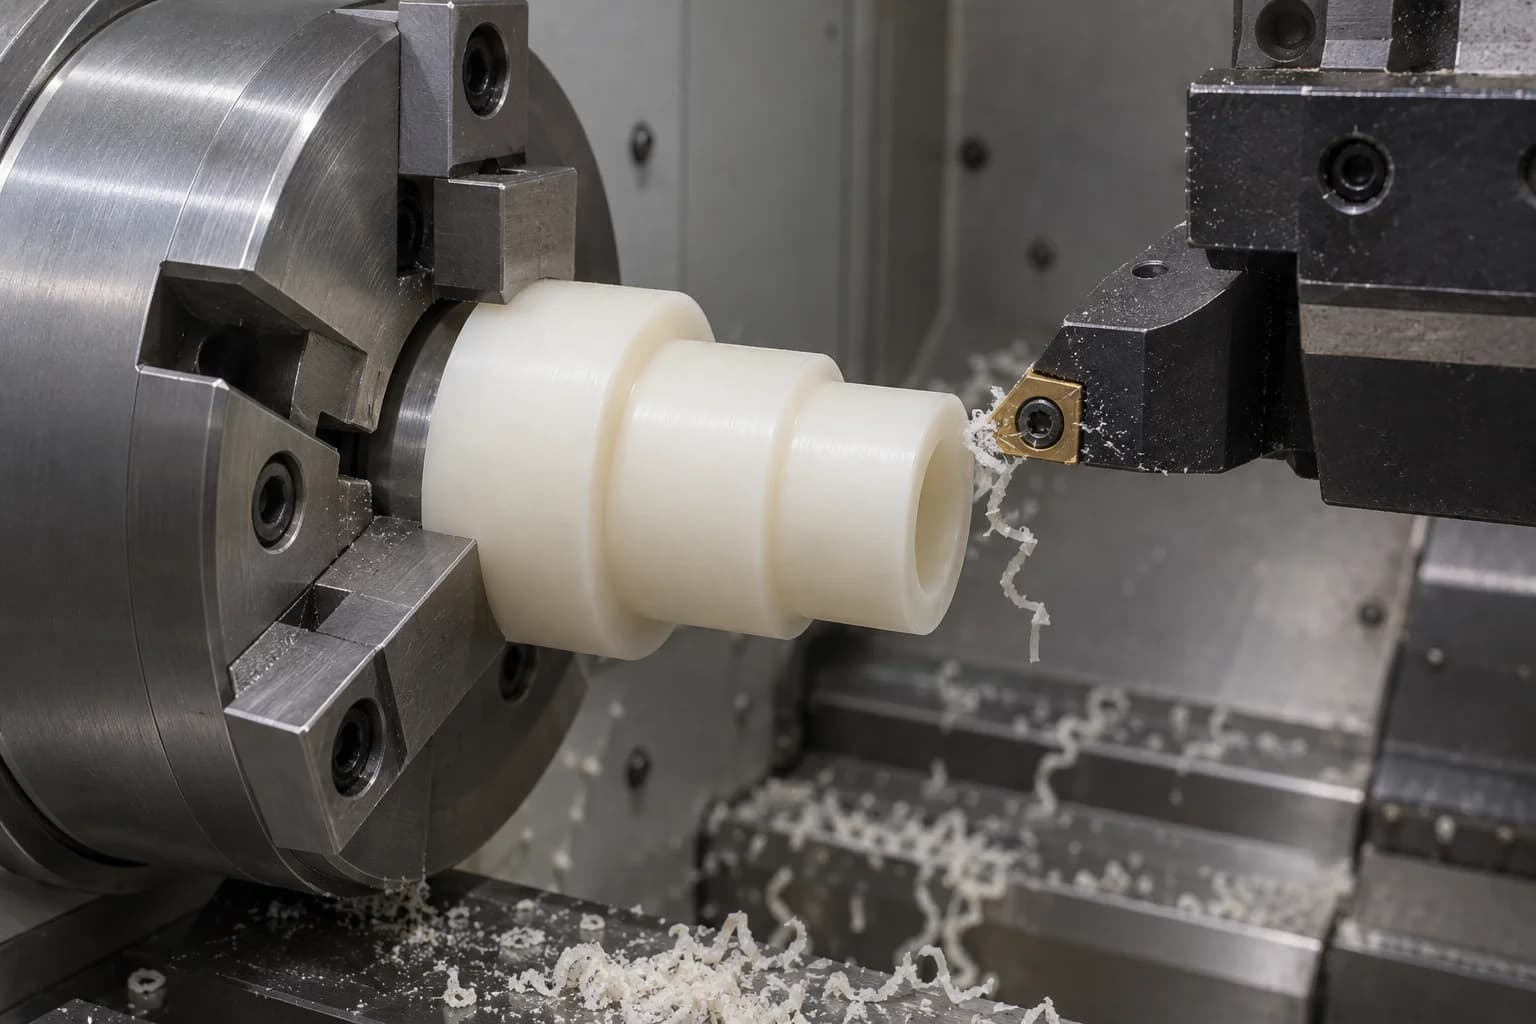
الفواصل والأكمام والخواتم والبطانات والأجزاء النموذجية الأسطوانية. قم بمراجعة قوة جدار التجويف والتركيز والوظيفة الميكانيكية منخفضة الضغط المقصودة.
استكشف العملية →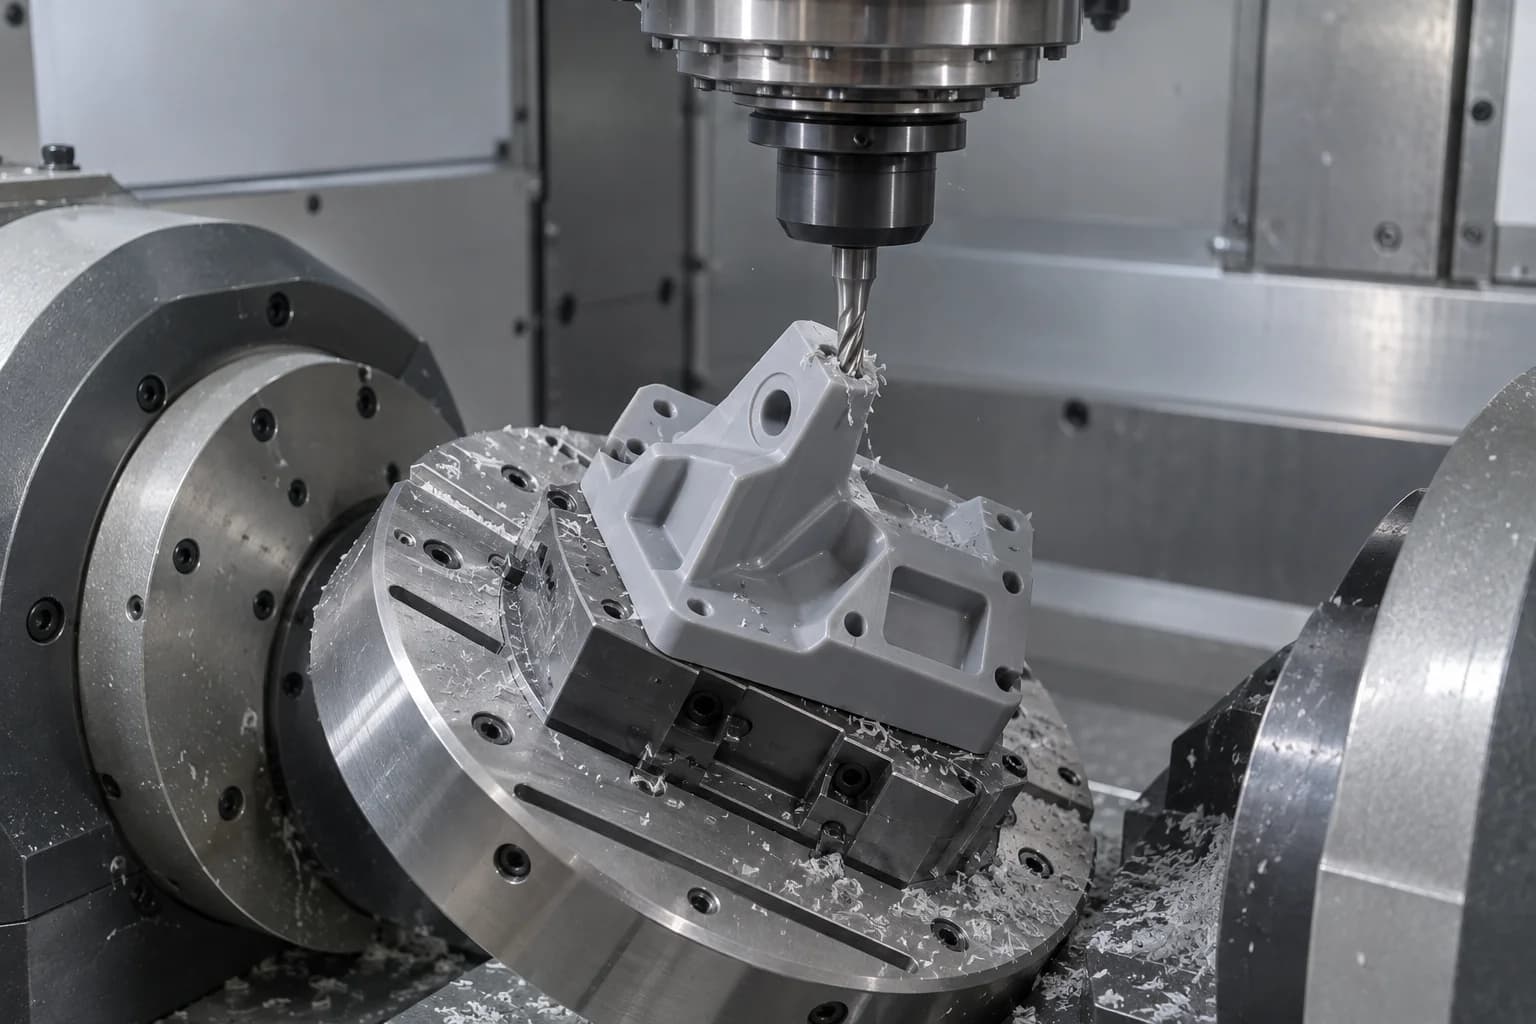
مكونات نموذجية معقدة ذات ميزات زاوية أو متعددة الوجوه. تأكد من وصول القاطع وتخليص التركيبات والعلاقات التي يجب أن تظل في مخطط مرجعي واحد.
استكشف العملية →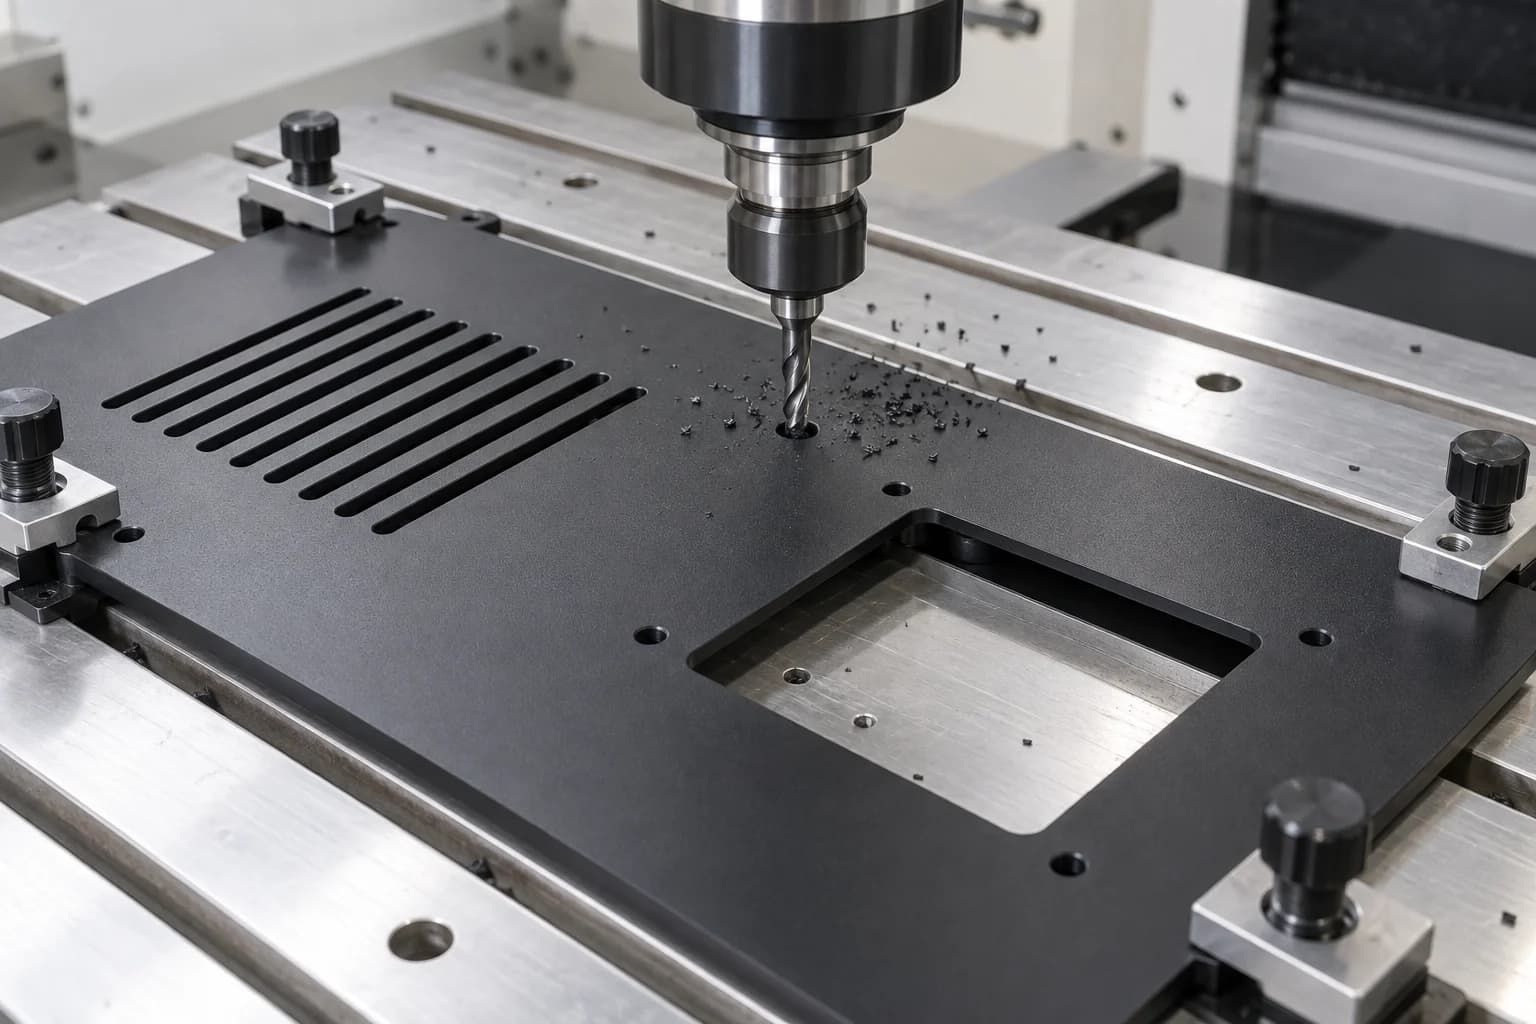
فتحات التركيب، والميزات الملولبة، والفتحات، وفتحات اللوحة، وتفاصيل العلبة. تتطلب مشاركة الخيط وعزم دوران التثبيت وإخلاء الرقاقة مراجعة محددة.
استكشف العملية →يوفر ABS طريقًا اقتصاديًا لمكونات النماذج الأولية الصلبة بدون قالب مخصص. تتيح لك المعالجة الآلية مراجعة نقاط التثبيت والجيوب وهندسة العلبة بينما لا يزال التصميم قيد التطوير.
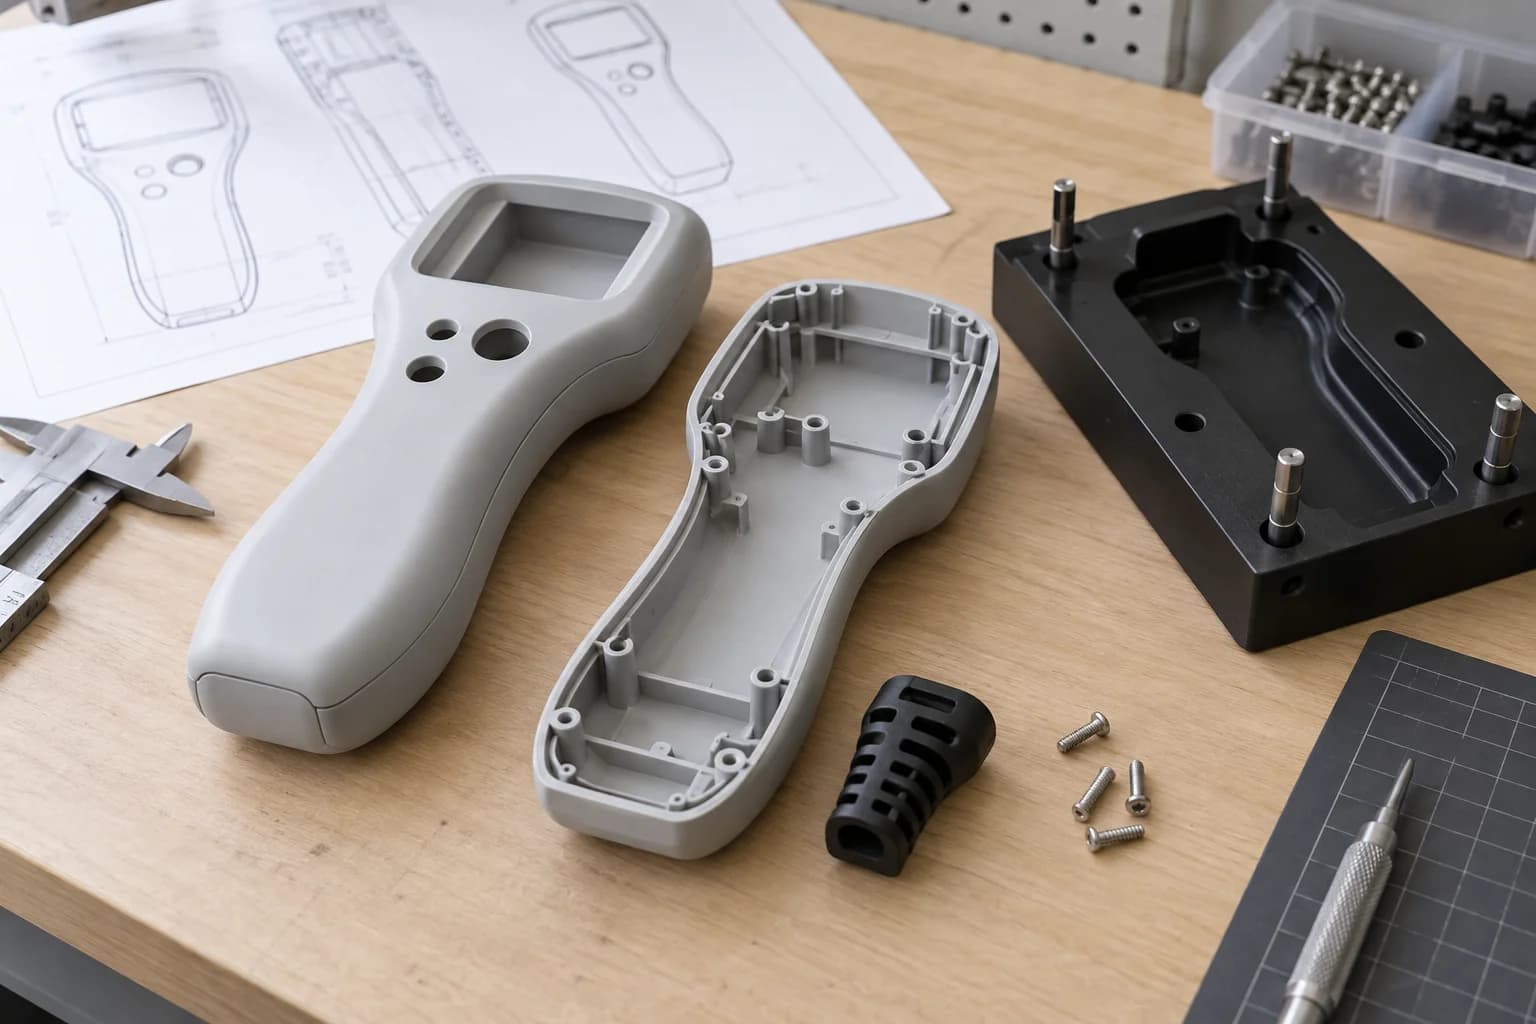
استخدم مخزون ABS المحدد بدلاً من افتراض أن النموذج المرئي يتمتع بالسلوك المادي المطلوب. تأكد مما إذا كانت درجة المخزون تمثل راتنج الإنتاج المقصود.
قم بتقييم المكون قبل الالتزام بأدوات القولبة بالحقن. تجهيزات الآلات والبرمجة لا تزال لها تكلفة.
مراجعة مواقع الثقب وسمك الجدار والواجهات مقابل مراجعة الرسم الجديدة؛ مراجعة ما إذا كان الوصول إلى الأدوات أو تغيير حجم المخزون.
تقييم الملاءمة والتجميع والتركيب وتفاعل المستخدم. الموافقة على اختبار المصنع أو التحقق من صحة العميل قبل التعامل مع النموذج الأولي على أنه معتمد.
لا يقوم النموذج الأولي المُشكَّل بإعادة إنتاج تدفق القولبة بالحقن، أو الانكماش، أو خطوط اللحام، أو الضغوط المتبقية. وبالتالي فإن فحص الملاءمة الناجح لا يثبت قوة أو امتثال الجزء المصبوب النهائي. التحقق من صحة الهندسة بشكل منفصل عن التحقق من صحة عملية الإنتاج النهائية.
ناقش النموذج الأولي ABS الخاص بك →ABS يقطع بسهولة، ولكن أدوات الاحتكاك والرقائق المحتبسة والضغط المتبقي وقوة التثبيت المفرطة يمكن أن تترك حواف ملطخة أو جزء يتغير شكله بعد التشغيل الآلي.
الحرارة الموضعية يمكن أن تخفف سطح القطع. تجنب الفرك وتسكين الأداة؛ حدد الأدوات وشروط القطع للميزة الفعلية.
تزيد الرقائق المتراكمة من الحرارة ويمكن أن تلحق الضرر بالجدار النهائي. إبقاء الجيوب ومسارات الخروج خالية باستخدام طريقة الإخلاء المناسبة.
تؤدي إزالة المواد إلى تغيير توازن الضغط في المخزون. يمكن للجيوب الكبيرة غير المتماثلة أن تكشف الحركة أثناء القطع أو بعده.
يمكن أن تنحني الجدران الرقيقة والألواح المسطحة تحت ضغط التركيبات المركزة. ادعمهم دون فرض شكل مشوه مسطحًا.
يمكن للأدوات الباهتة وظروف الخروج السيئة أن تترك حواف ممتدة أو غامضة. يجب أن تحافظ خطة إزالة الأزيز الخاضعة للرقابة على الهندسة الوظيفية.
تعتمد دقة المعالجة المفيدة على الحجم، وسمك الجدار، والهندسة، وحالة المخزون، ودرجة الحرارة، وطريقة التثبيت والفحص. نقوم بمراجعة التفاوتات لكل ميزة على حدة بدلاً من نشر حد عالمي.
| ميزة | الاعتبار الرئيسي | المراجعة قبل الإصدار |
|---|---|---|
| جدار رقيق | الحرارة والتشويه لقط. | اذكر الحد الأدنى للسمك وكيفية قياس الجدار المحرر. |
| لوحة مسطحة كبيرة | الإجهاد المتبقي والدعم. | تحديد التسطيح والحالة المثبتة أو المجانية ودعم الفحص. |
| تتحمل الدقة | حالة الأداة والجدار المحيط بها. | تحديد جزء التزاوج وعمق التجويف وقوة القياس. |
| جيب عميق | الحرارة والرقائق المحاصرين. | السماح لنصف القطر العملي والوصول لإزالة الرقائق. |
| القلاوظ | قوة الجدار والاشتباك. | قم بمراجعة عزم دوران التجميع والاستخدام المتكرر والإدخالات إذا لزم الأمر. |
| التسطيح السكن | إزالة المواد غير المتوازنة. | خطط للتخشين والتثبيت والتشطيب عند الضرورة. |
| خاصية تعدد الوجوه | نقل المسند بين الاجهزة. | تحديد الوجوه والمحاور التي تتحكم في التجميع. |
| تناسب ضيق | الحركة الحرارية والمادية. | الموافقة على درجة الحرارة وأحمال الخدمة وحالة القبول. |
يمكن أن تؤدي حرارة التشغيل الآلي وإجهاد المخزون والإزالة غير المتساوية للمواد إلى تغيير توازن الضغط الداخلي للمكون. تعتبر الألواح المسطحة الكبيرة والمساكن ذات الجدران الرقيقة حساسة بشكل خاص.
إن التثبيت ليس وعدًا بأن كل جزء سيبقى ثابتًا في كل حالة خدمة. يجب أن تتبع المعالجة الحرارية، إذا كان ذلك مناسبًا، إجراءً خاصًا بالدرجة؛ لا تطبق دورة الصلب المرتجلة. يمكن أن يؤدي فحص اللوحة المسطحة المثبتة مؤقتًا إلى إخفاء الحالة التي سيراها العميل أثناء التثبيت.
بالنسبة للغطاء الذي يجب أن يوضع على غلاف معدني، قم بتوصيل وجه التزاوج أو نمط التثبيت أو الحشية أو متطلبات الفجوة وما إذا كان القبول قائمًا بذاته أو مجمعًا. تساعد هذه المعلومات في التمييز بين حركة الحالة الحرة غير الضارة والمشكلة الوظيفية.
اجعل المتطلبات الوظيفية والتجميلية واضحة قبل تجميد الشكل الهندسي.
يمكن أن تنحرف الجدران غير المدعومة أثناء القطع والتجميع. قم بمراجعة السُمك مقابل الامتداد والجيوب وحمل التثبيت.
قم بمطابقة الزوايا الداخلية مع القواطع التي يمكن الوصول إليها. يمكن لنصف القطر الصغير جدًا أن يؤدي إلى استخدام أدوات أقل صلابة ووقتًا إضافيًا للتصنيع.
توفير وصول القاطع ومساحة للرقائق. ضع في اعتبارك فتح الشكل الهندسي أو فصل التجميع حيثما كان ذلك مناسبًا.
قم بمراجعة الجيوب غير المتماثلة والأسطح المسطحة الكبيرة حتى يتمكن تسلسل المعالجة من إدارة حركة المخزون.
قم بتطبيق حدود صارمة على واجهات التجميع بدلاً من كل سطح. تحديد المرجع والغرض من كل بعد حاسم.
قم بمراجعة عزم دوران التثبيت ومنطقة الاتصال والتفكيك المتكرر والتحميل على المدى الطويل. لا تأخذ بعين الاعتبار الإدخالات إلا عندما تدعمها طريقة التصميم والتثبيت.
معيار ABS ليس مادة عالية الحرارة. قم بتقييم صلابة الصف الدقيق وسلوك الحمل عند درجات الحرارة المستمرة ودرجات الحرارة القصوى.
يمكن للمذيبات وبعض عوامل التنظيف مهاجمة ABS أو كسرها. تقييم المادة الكيميائية والتركيز ودرجة الحرارة ووقت التعرض.
تتم مراجعة خمسة عشر عائلة تمثيلية للرسم الخاص بك. هذه هي مفاهيم التصنيع، وليست أبعاد الكتالوج الثابتة أو مشاريع العملاء التي تم التحقق منها.
التجاويف الآلية والرؤوس وواجهات التثبيت لتجميعات المعدات.
أغلفة واقية غير شفافة مع غطاء ملائم ومراجع وميزات الوصول والتثبيت.
حوامل منخفضة إلى متوسطة الحمل مع وجوه اتصال محددة وأنماط مسامير.
دعم وتحديد الميزات مع الصلابة المتفق عليها ومقاييس الإسناد وهندسة الاتصال.
دليل الميزات والأسطح المرجعية لمهمة تجميع أو تصنيع محددة.
عرض الفتحات والفتحات والفتحات وفتحات التثبيت على ملفات تعريف الألواح المدعومة.
واقيات وأغطية قابلة للإزالة ذات وجوه تجميلية وتخليص التثبيت.
حوامل وحواف ودعامات داخلية مصنوعة للواجهات التي يمكن التحكم فيها.
تمت مراجعة تركيب اللوحة والوصول إلى الكابلات والتهوية مع المتطلبات الكهربائية والحرارية.
مكونات التطوير الداخلي والحواف لتقييم الهندسة؛ يظل التأهيل خاصًا بالمشروع.
أغطية غير شفافة خفيفة الوزن مع متطلبات خلوص الحركة والوصول.
الأدلة والمثبتات وواجهات التوجيه مع معالجة الحواف لحماية الكابلات.
أعشاش ودعامات للفحص المحدد أو الاختبارات الوظيفية.
المكونات التي يتم التحكم فيها بالرسم لاختبارات الملاءمة والتجميع والتطبيق المتفق عليها.
تمت مراجعة الميزات المنشورية والدورانية المدمجة مقابل تطبيق المنتج الكامل.
غالبًا ما يتم اختيار ABS للمكونات غير الشفافة المرئية. تحديد الوجوه التجميلية بشكل منفصل عن واجهات الأبعاد وتأكيد مسار التشطيب قبل عرض الأسعار.
مناسب للعديد من المكونات الداخلية أو الوظيفية عند تحديد علامات وحواف الأداة المسموح بها.
قم بتحسين الوجوه المرئية المحددة حيث يسمح الوصول إلى الأداة. وافق على عينات المظهر بدلاً من الاعتماد على تشطيب متميز غير محدد.
تحكم في الحواف حول فتحات التهوية والثقوب والخيوط وواجهات الغطاء دون تقريب التفاصيل الوظيفية.
تعريف محدد بالرسم أو علامات اللوحة حيث يسمح حجم الميزة والجدار المتبقي بذلك.
مراجعة توافق الطلاء وإعداد السطح واللون واللمعان وسمك الطلاء. اقتبس فقط عملية متفق عليها؛ يمكن أن يؤثر الطلاء على الملاءمة وأداء المواد.
مراجعة تصميم المفاصل والتوافق الكيميائي وأحمال التجميع. تحتاج المواد اللاصقة أو المذيبات إلى التحقق من الصحة بدلاً من رابطة ABS العالمية المفترضة.
تتضمن خطة الفحص الأبعاد والأسطح التي سيراها العميل. يتم الاتفاق على التقارير واختبار المصنع ونطاق فحص الشحنة للطلب الفعلي.
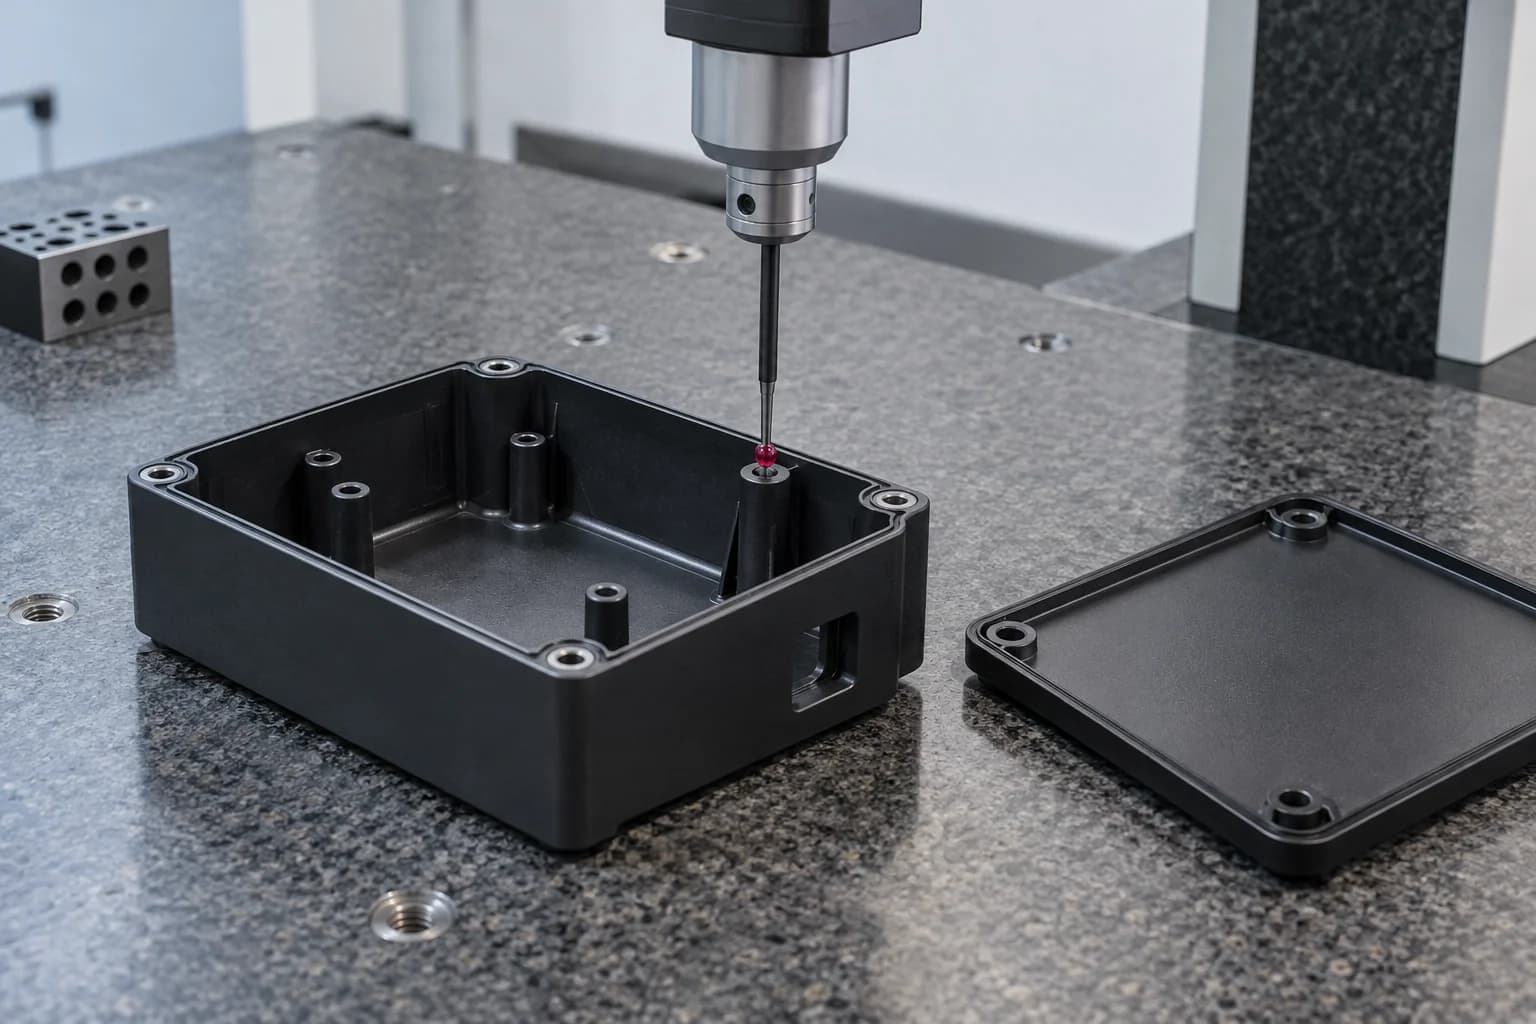
قد يشمل القبول الوظيفي هندسة اللوحة ومقاعد الغطاء والوصول إلى المثبتات بالإضافة إلى الأبعاد الفردية. حدد أي أجزاء متزاوجة أو فحوصات تجميع مطلوبة. يجب أن تحدد المعايير التجميلية شروط المشاهدة والتنوع المقبول للسطح؛ لا ينبغي تركهم لتوقع غير محدد للتشطيب المصبوب.
اختر ABS عندما يحتاج الهيكل غير الشفاف أو النموذج الأولي التجميلي أو التركيبات المحملة بخفة إلى تكلفة عملية وخيارات تشطيب. خذ بعين الاعتبار POM للواجهات المنزلقة والتروس والبطانات والتركيبات الميكانيكية الصلبة. قارن الدرجات الدقيقة وشروط الخدمة.
| عامل القرار | ABS | POM / Delrin |
|---|---|---|
| التكلفة | في كثير من الأحيان المخزون القياسي الاقتصادي؛ قارن اقتباسات الجزء النهائي. | قد تكون تكلفة المواد أعلى، لكن التكلفة الإجمالية للوظيفة وعمر الخدمة تتحكم في التكلفة. |
| القدرة على التصنيع | جيد في التحكم في الحرارة والحرق والإجهاد. | غالبًا ما تكون مناسبة تمامًا لتنظيف الآلات الدقيقة؛ الهندسة لا تزال مهمة. |
| السلوك الأبعاد | يحتاج ضغط المخزون والجدران الرقيقة إلى الاهتمام. | غالبًا ما يتم اعتبارها للواجهات الميكانيكية الصلبة المستقرة. |
| الاحتكاك المنزلق | قم بمراجعة متطلبات الانزلاق المعتدلة بعناية. | يتم اختياره بشكل شائع للاتصالات الميكانيكية منخفضة الاحتكاك. |
| ارتداء المقاومة | ليس عادة الخيار الأول للارتداء الشديد. | غالبًا ما يكون مرشحًا أقوى للأجزاء التي تركز على التآكل. |
| المساكن والمرفقات | هندسة غير شفافة مفيدة وخيارات تشطيب تجميلية. | يُستخدم عندما تبرر الاحتياجات الميكانيكية ذلك؛ يختلف المظهر والتشطيب. |
| التروس والبطانات | فقط للأحمال والواجبات التي تمت مراجعتها. | يُنظر إليه بشكل متكرر للتروس والبطانات الوظيفية. |
| قابلية الطلاء | يمكن أن يكون الرسم عمليًا من خلال نظام تحضير معتمد. | انخفاض الطاقة السطحية يمكن أن يجعل الالتصاق أكثر صعوبة. |
| النماذج الأولية | مفيد لتقييمات الشكل والملاءمة والتعامل التي تشبه ABS. | مفيد عندما تحتاج وظيفة الإنتاج إلى سلوك POM. |
اختر ABS للمساكن غير الشفافة الاقتصادية والنماذج الأولية لمستحضرات التجميل عندما يتناسب أدائها الحراري وتأثيرها. ضع في اعتبارك البولي كربونات عندما تكون الشفافية أو متطلبات التأثير ودرجة الحرارة الأكثر تطلبًا هي التي تدفع الاختيار.
| عامل القرار | ABS | البولي |
|---|---|---|
| التكلفة | في كثير من الأحيان مرشح اقتصادي. | قارن بين الدرجة المحددة ومسار التشطيب. |
| مقاومة التأثير | صلابة مفيدة الصف والهندسة المسألة. | غالبًا ما يُنظر إليه في تطبيقات التأثير الصعبة؛ التحقق من صحة الجمعية. |
| الشفافية | مخزون الآلات القياسي غير شفاف. | تتوفر درجات شفافة. اللمسة النهائية البصرية تحتاج إلى تحكم منفصل. |
| الأداء الحراري | الدرجات القياسية لها استخدام محدود لدرجة الحرارة العالية. | غالبًا ما يوفر قدرة حرارية أكبر؛ استخدام بيانات الدرجة الدقيقة. |
| القدرة على التصنيع | التحكم في الحرارة وضغط المخزون والنتوءات. | يمكن أن يكون الإجهاد وحالة الأداة والتوافق الكيميائي ذا أهمية خاصة. |
| العلب التجميلية غير الشفافة | مرشح عملي مع تشطيب تمت مراجعته. | ضع في اعتبارك متى يبرر الأداء المطلوب ذلك. |
| حراس وقائية واضحة | ABS غير الشفاف غير مناسب عندما تكون الرؤية مطلوبة. | مرشح للحراس الواضحين. لا تزال متطلبات سلامة المعدات النهائية سارية. |
استخدم الآلة ABS عندما تحتاج إلى التحقق من صحة التصميم أو الأجزاء ذات الحجم المنخفض أو المراجعات المتكررة. فكر في قولبة الحقن عندما يكون التصميم مستقرًا ويدعم الحجم المتوقع الاستثمار في الأدوات. لا توجد كمية تعادل عالمية.
| عامل | التصنيع باستخدام الحاسب الآلي | صب الحقن |
|---|---|---|
| الأدوات | لا يوجد قالب حقن مخصص؛ قد تكون هناك حاجة إلى التركيبات والبرمجة. | مطلوب تطوير القالب والعملية. |
| كمية النموذج الأولي | مفيد للدفعات الصغيرة القائمة على الرسم. | يعتمد الاقتصاد على أدوات النموذج الأولي ونطاق البرنامج. |
| حجم منخفض | غالبًا ما يكون عمليًا بدون استثمار العفن. | تقييم تكلفة الأدوات والإطفاء وتعقيد الأجزاء. |
| تغييرات التصميم | مراجعة خطة CAD والرسم والتصنيع. | قد يتطلب تعديل القالب أو استبداله. |
| شكل مادي | مخزون ABS متين مع تاريخ المعالجة الخاص به. | الراتنج المصبوب يؤثر تاريخ الصف والتدفق على السلوك. |
| حجم مرتفع | يمكن أن يؤدي القطع المتكرر وهدر المواد إلى زيادة تكلفة الوحدة. | يمكن أن يقلل من تكلفة الوحدة بمجرد إنشاء الأدوات والعملية. |
| ميزات معقدة | يقتصر على الوصول إلى القاطع، ونصف القطر وعقد العمل. | يمكن تشكيل الأضلاع والتفاصيل، مع مراعاة تصميم المسودة والتدفق والعفن. |
| الوقت قبل الأجزاء الأولى | يعتمد على المخزون والبرمجة وقدرة المتجر. | يتضمن تجارب الأدوات والعمليات؛ مقارنة الجداول الزمنية الفعلية. |
بالنسبة لتصنيع الجسور، احتفظ برسم النموذج الأولي ورسم الجزء المصبوب في نهاية المطاف مرتبطين ولكن منفصلين عند الضرورة. التحقق من صحة التغييرات في سمك الجدار والأضلاع والمسودة والمثبتات قبل افتراض أن تصميم CNC ينتقل مباشرة إلى القالب.
خطة النموذج الأولي ABS وأجزاء الجسر →علامة الصناعة لا تنشئ شهادة. حدد وظيفة المكون وبيئة التشغيل والوثائق الإلزامية.
تمت مراجعة العبوات ولوحات التحكم والأقواس الداخلية للحرارة والعزل والتهوية.
النماذج الأولية والحواف والحوامل الداخلية لإجراء اختبارات ملائمة وتطوير محددة؛ لا توجد مطالبة شاملة بتأهيل السيارات.
أغطية الروبوت والتركيبات وأدلة الكابلات مع مظاريف الحركة وشروط الخدمة التي تمت مراجعتها.
المساكن والتركيبات غير المزروعة فقط عندما تكون الدرجة المحددة وطريقة التنظيف والوثائق مناسبة.
الأغطية والألواح والتركيبات للأحمال والمواد الكيميائية ودرجات حرارة التشغيل التي تمت مراجعتها.
علب وتجميعات نموذجية وظيفية تدعم قرارات التصميم المحددة.
الرقصات والأعشاش والتركيبات المخصصة مع الأسطح المرجعية الخاضعة للرقابة ومتطلبات القياس.
يجب أن تجيب كل مرحلة على سؤال هندسي محدد وتحافظ على معايير مراجعة الرسم والدرجة والقبول.
التحقق من الملاءمة والتجميع وهندسة الإسكان ونقاط التثبيت وتفاعل المستخدم. موافقة المظهر منفصلة عن موافقة أداء الخدمة.
دعم الأجهزة المخصصة والمعدات المتخصصة بعد الاتفاق على المواد ومسار التصنيع وفحوصات الأبعاد/التجميل.
قم بتوفير المكونات المؤقتة التي تمت مراجعتها قبل توفر الأدوات النهائية. تأكد من الكمية ومراقبة المراجعة والاختلافات عن الإنتاج المقولب في نهاية المطاف.
تتطلب المعالجة الجيدة لـ ABS أكثر من مجرد القطع بسرعة. تؤثر الحرارة وإجهاد المخزون وسمك الجدار وضغط التركيب ومظهر السطح على القبول.
قم بمطابقة درجة ABS مع بيئة المكون ووظيفته.
حدد قرارات الملاءمة والتجميع والتحقق من الصحة التي يجب أن يدعمها النموذج الأولي.
اختر طريق التصنيع حول الشكل الهندسي الكامل.
قم بمراجعة الوصول إلى الجيب ودعم الحائط والرؤساء وواجهات الغطاء.
حساب لإخلاء الرقائق وحركة المخزون وفحص الأجزاء المحررة.
حافظ على التحكم في متطلبات المواد والمراجعة والفحص من خلال الطلبات اللاحقة.
التعامل مع الأسطح المرئية والواجهات الوظيفية كمتطلبات قبول منفصلة.
تصنيع واجهات مخصصة وفقًا لمتطلبات العملاء المتفق عليها بدلاً من أبعاد الكتالوج العامة.
يربط سير العمل المكون من إحدى عشرة خطوة النموذج الأولي المقصود أو غرض الإنتاج بقبول الأبعاد والتجميل.
استخدم إرشادات المورد لتأطير المراجعة، ثم قم بتأكيد ورقة البيانات الحالية لتصنيف المخزون الفعلي. لا تعد الإرشادات العامة ضمانًا لقدرات TOPS أو أداء الجزء النهائي.
ABS بشكل عام يتم القطع بسهولة باستخدام أدوات حادة، ولكن الحرارة وتراكم الرقائق وضغط المخزون وإمساك العمل لا تزال بحاجة إلى التحكم للحصول على أجزاء نظيفة ومقبولة الأبعاد.
تعمل المعالجة ABS على إزالة المواد من مخزون أكريلونتريل بوتادين ستايرين الصلب باستخدام عمليات مثل الطحن باستخدام الحاسب الآلي، والخراطة، والحفر، والتوجيه لإنتاج مكونات محددة بالرسم.
نعم. يناسب الطحن العلب والألواح والأقواس والجيوب؛ تحويل بدلات الأكمام والخواتم والفواصل والنماذج الأسطوانية. تحدد الهندسة الكاملة ودرجة المواد الجدوى.
يعتمد التسامح على حجم الجزء والجدران والهندسة وحالة المخزون ودرجة الحرارة وحالة الفحص. أرسل الرسم وحدد الواجهات الهامة لإجراء مراجعة خاصة بالميزات.
يمكن أن تؤدي الحرارة الموضعية إلى تليين ABS وتشويهه عندما تقوم أداة بفرك الرقائق المحاصرة أو تثبيتها أو إعادة قطعها. قم بمراجعة دقة الأداة وهندسة القطع وحمل الرقاقة والإخلاء للميزة الفعلية.
يمكن أن تؤدي الحرارة وإجهاد المخزون المتبقي والإزالة غير المتساوية وتشويه التركيبات إلى تغيير الشكل أثناء التشغيل الآلي أو بعده. قد تكون هناك حاجة إلى الدعم والتخشين المتوازن والتثبيت قبل الفحص النهائي.
نعم، بالنسبة للاختبارات المحددة باستخدام الدرجة المناسبة. يمكن أن يدعم تقييم الملاءمة والتجميع والتعامل، لكن المخزون الميكانيكي لا يعيد إنتاج جميع خصائص أو عيوب الجزء النهائي المصبوب بالحقن.
ولا يوجد أي منهما أفضل على المستوى العالمي. غالبًا ما يكون ABS مناسبًا للعلب غير الشفافة والنماذج الأولية لمستحضرات التجميل؛ غالبًا ما يُفضل POM / Delrin للانزلاق المنخفض الاحتكاك والتروس والبطانات والتركيبات الميكانيكية الصلبة.
يعد ABS عادةً خيارًا اقتصاديًا غير شفاف. يقدم البولي كربونات درجات شفافة وغالبًا ما يُنظر إليه على أنه ذو تأثير أكبر أو متطلبات حرارية أكبر؛ تظل مراجعة الدرجة الدقيقة والتطبيق ضرورية.
فكر في تصنيع النماذج الأولية أو تغييرات التصميم أو الطلبات ذات الحجم المنخفض أو أجزاء الجسر. خذ في الاعتبار القولبة عندما يكون التصميم مستقرًا والكمية تدعم الأدوات؛ مقارنة التكلفة الإجمالية الفعلية ومتطلبات التحقق من الصحة.
التصميم الخاص بك. خطوة تالية واضحة.
قم بتحميل نموذج CAD أو الرسم الهندسي الخاص بك لمراجعة درجة ABS والكمية والتفاوتات الحرجة وسمك الجدار والوجوه التجميلية والتطبيق المقصود. قم بتضمين متطلبات النهاية ودرجة حرارة التشغيل والنموذج الأولي للإنتاج في الرسم أو البريد الإلكتروني المصاحب حيثما كان ذلك متاحًا.
الشركة والاسم والبريد الإلكتروني والهاتف مطلوبة. الكمية ورقم الجزء والبلد اختيارية. يعد تحميل رسم واحد أو CAD اختياريًا؛ يمكن مشاركة الملفات الأكبر حجمًا عبر البريد الإلكتروني.
info@tops-precision.comSTEP / STP / IGES / X_T / DWG / DXF / PDF أو ZIP، بحد أقصى 10 ميجابايت. يرجى الموافقة على التعامل مع الملفات السرية قبل إرسال الرسومات الحساسة.