Plastique technique rentable
Le stock standard ABS peut être économique par rapport aux polymères spéciaux. Comparez le coût complet des pièces, y compris les exigences d'installation, de finition, d'inspection et de service.

ABS · DE LA CONCEPTION AU PROTOTYPE FONCTIONNEL
TOPS Plastics permet l'usinage CNC du ABS pour des prototypes fonctionnels, des boîtiers personnalisés, des luminaires, des supports, des panneaux et des composants de production en faible volume. Nous fabriquons des pièces ABS basées sur des dessins en utilisant le fraisage, le tournage, le perçage et l'usinage multi-axes là où la géométrie l'exige.
De l'ajustement du boîtier à la finition de surface visible, définissez ce que votre pièce ABS doit prouver. Nous examinons l'épaisseur des parois, la qualité du matériau, la chaleur, le maintien de la pièce et l'inspection avant de planifier l'itinéraire de fabrication.
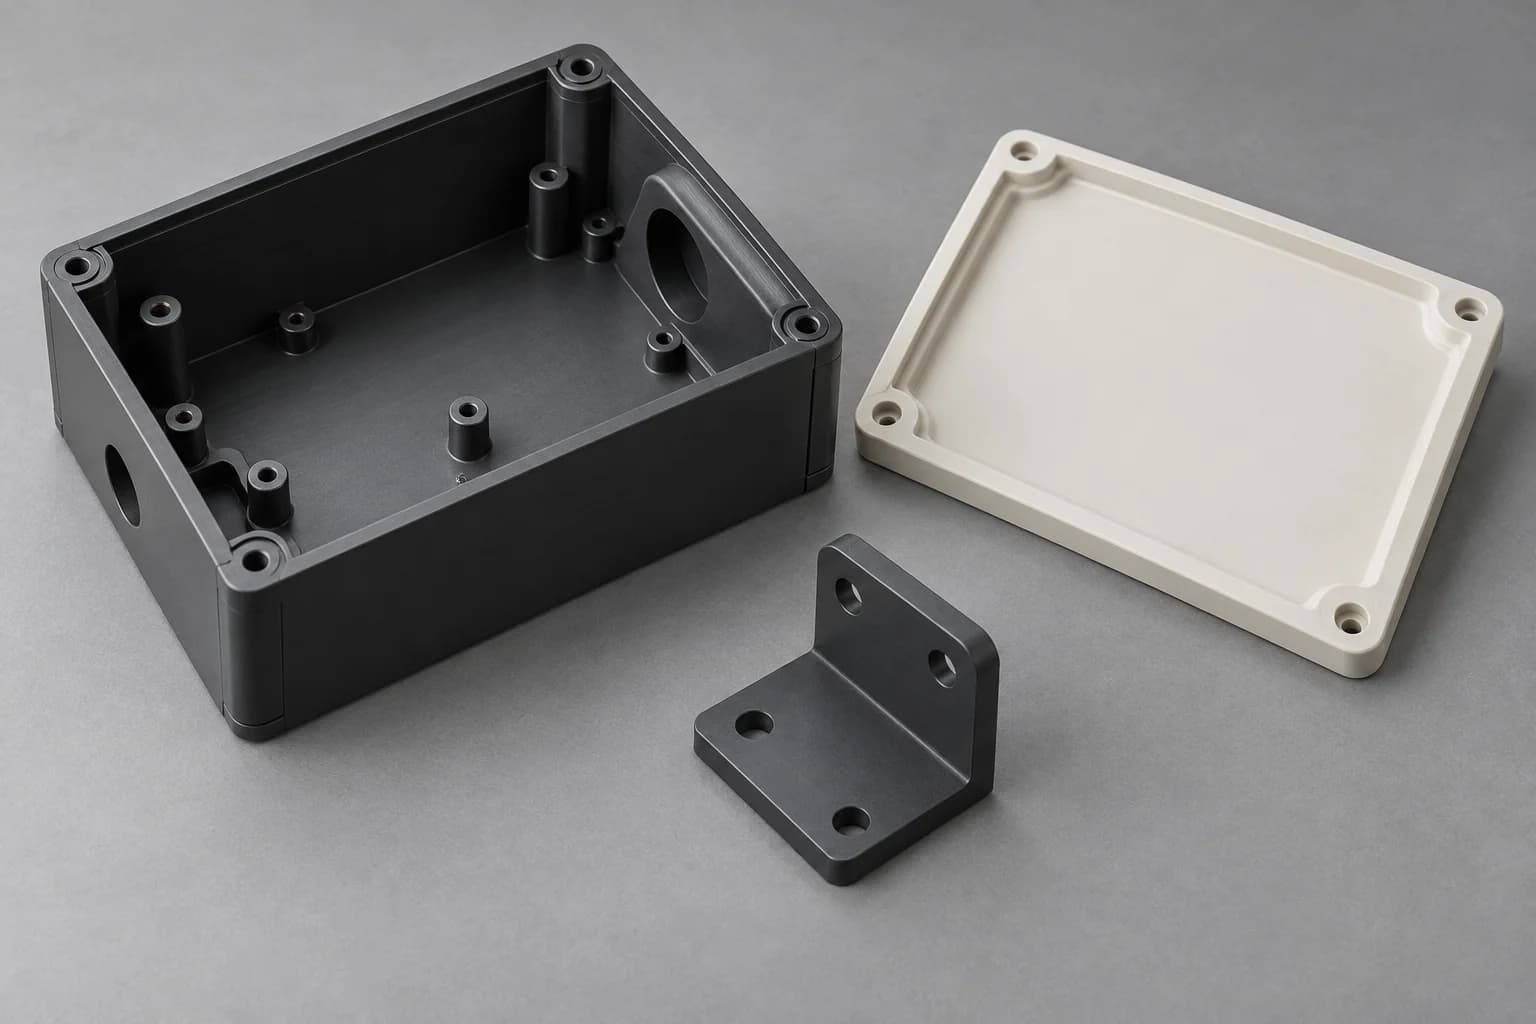
Les capacités sont confirmées par rapport au dessin complet, à la qualité du stock, à l'enveloppe de la pièce et aux critères d'acceptation.
| Capacité | Portée basée sur le dessin |
|---|---|
| Matériel | ABS / Acrylonitrile Butadiène Styrène ; identifier la qualité, la couleur et les enregistrements requis. |
| Processus | Fraisage, tournage, perçage, taraudage et fraisage CNC ; accès multi-axes le cas échéant. |
| Pièces typiques | Boîtiers, luminaires, supports, panneaux, enceintes et prototypes fonctionnels. |
| Fabrication | Production de prototypes, de petits volumes et répétées, avec révisions contrôlées. |
| Apport d'ingénierie | Modèle CAO et dessin ; un échantillon nécessite une spécification dimensionnelle convenue. |
| Fichiers | STEP/STP/IGES/X_T/DWG/DXF/PDF ; un package ZIP peut combiner des documents. |
| Contrôle | Contrôle dimensionnel selon dessin avec références et conditions de mesure définies. |
| Opérations secondaires | Ébavurage, gravure, finition et assemblage sous réserve d'examen du projet. La peinture nécessite une spécification convenue séparément. |
ABS, ou acrylonitrile butadiène styrène, est un thermoplastique technique amorphe combinant rigidité, ténacité, résistance aux chocs et rentabilité. Il est généralement envisagé pour les boîtiers opaques, les enceintes, les luminaires et les pièces structurelles à charge faible à moyenne.
Ses constituants polymères contribuent à différents aspects de la rigidité, de la ténacité et de la transformabilité du matériau. L'équilibre dépend de la formulation réelle, de sorte qu'une désignation générique ABS ne peut pas remplacer une qualité de fournisseur lorsque les exigences thermiques, électriques, d'inflammabilité ou chimiques sont obligatoires.
L'usinage ABS est intéressant lorsque vous avez besoin d'un composant plastique fonctionnel sans investir dans un moule d'injection dédié. La norme ABS n’est pas un polymère haute température ni un choix automatique pour une exposition prolongée en extérieur. Les solvants puissants, les agents de nettoyage et les charges mécaniques soutenues doivent également être examinés.
Le ABS est un candidat pratique lorsque l'apparence, la résistance aux chocs et les coûts de fabrication gérables comptent plus que les performances à haute température ou à l'usure sévère.
Le stock standard ABS peut être économique par rapport aux polymères spéciaux. Comparez le coût complet des pièces, y compris les exigences d'installation, de finition, d'inspection et de service.
Un candidat pour les couvercles et les boîtiers exposés à une manipulation ordinaire. La performance aux chocs dépend de la qualité, de la température, des entailles et de la géométrie du mur.
Des outils tranchants et une chaleur contrôlée peuvent produire des poches, des trous et des profils propres. Une découpe facile nécessite toujours une attention particulière aux bavures et à la forme des pièces détachées.
Le stock opaque convient aux boîtiers visibles et aux prototypes cosmétiques. Définissez les marques d'outils, la couleur et les rayures acceptables avant de commander.
Potentiellement utile pour les boîtiers et luminaires électroniques. Les performances électriques requises doivent provenir de la qualité sélectionnée et de la conception de l'équipement.
Un stock solide permet des contrôles d’ajustement et d’assemblage sans moule dédié. Définissez les tests que l'échantillon doit prendre en charge.
La disponibilité et la documentation sont confirmées avant le sourcing. Ne présumez pas que chaque feuille ou tige possède les mêmes propriétés mécaniques ou réglementaires.
Pour les boîtiers, luminaires et prototypes examinés. Spécifiez le stock d’usinage et la désignation du fournisseur lorsque le comportement dimensionnel est important.
Un choix d’apparence courant pour les composants d’équipement. La couleur noire n’établit pas à elle seule la résistance aux UV ou la performance des flammes.
Demandez une qualité documentée exacte et la cote correspondante à l’épaisseur requise. Une évaluation matérielle ne certifie pas l’assemblage fini.
Considérons une formulation identifiée où la ténacité est une priorité ; comparer le comportement de l'entaille, la température de service et la rigidité.
Les qualités antistatiques, modifiées aux UV ou autres nécessitent un examen de l'approvisionnement et de la documentation. Les mélanges ABS, y compris PC/ABS, ne sont pas des substituts automatiques.
Sélectionnez le processus autour de l'accès aux outils, des murs soutenus, des références fonctionnelles et des surfaces visibles plutôt qu'une seule étiquette de machine.
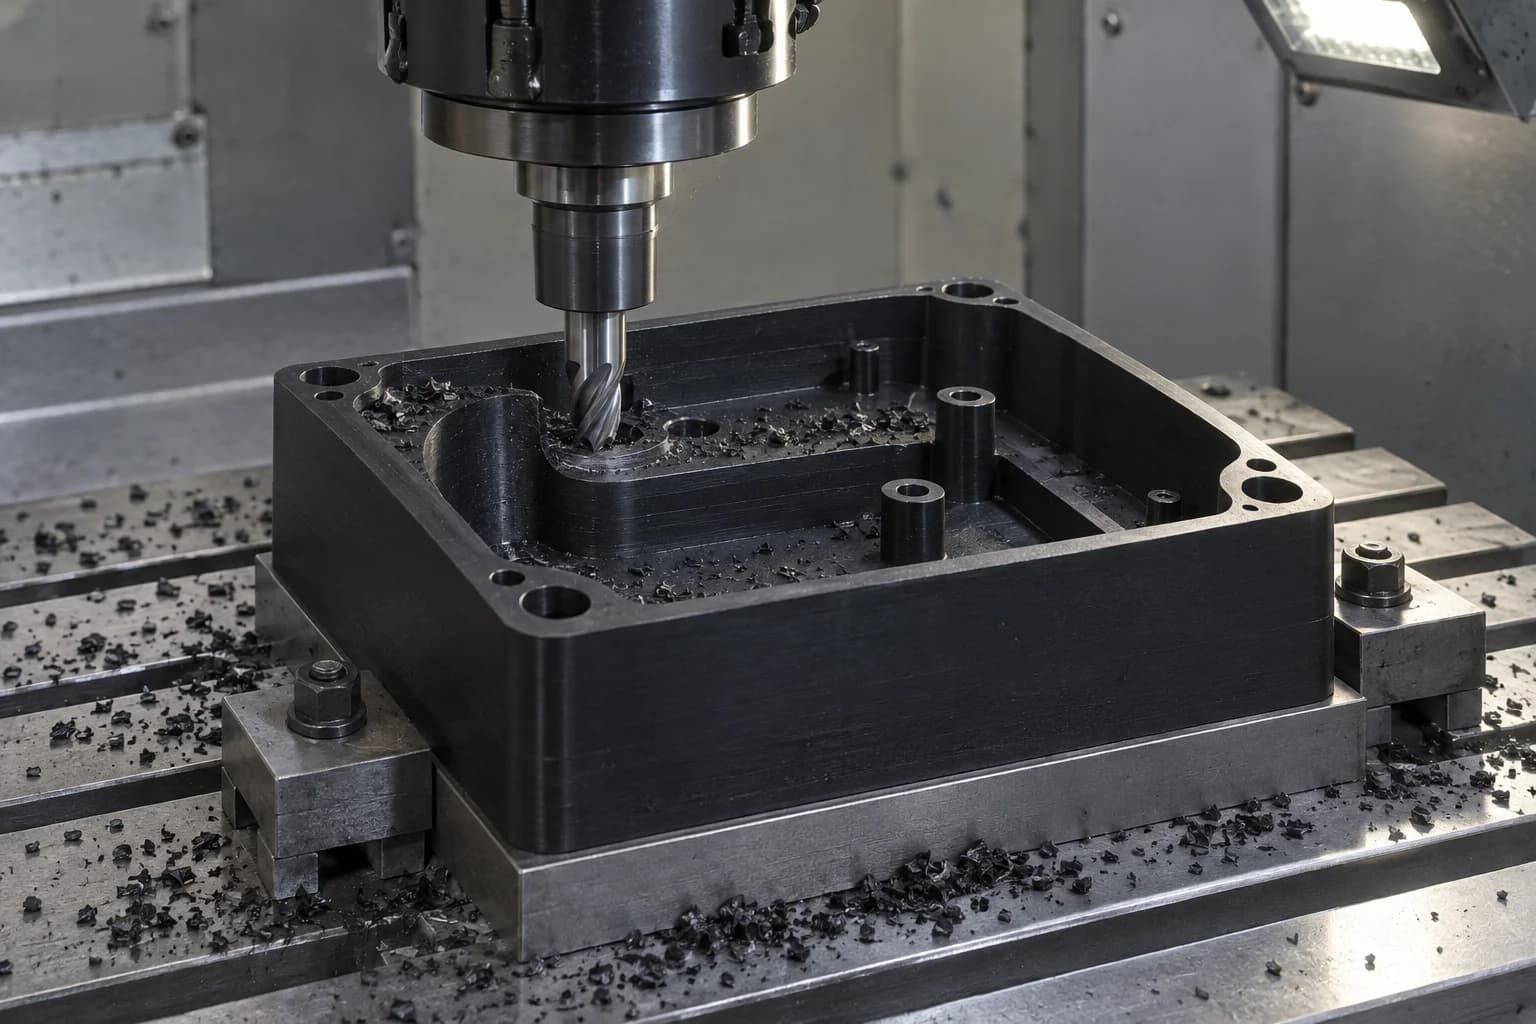
Poches, boîtiers, panneaux, supports, fixations et boîtiers avec caractéristiques de montage définies par dessin. Examinez les rayons de poche, les murs restants et l'accès à la configuration.
Explorez le processus →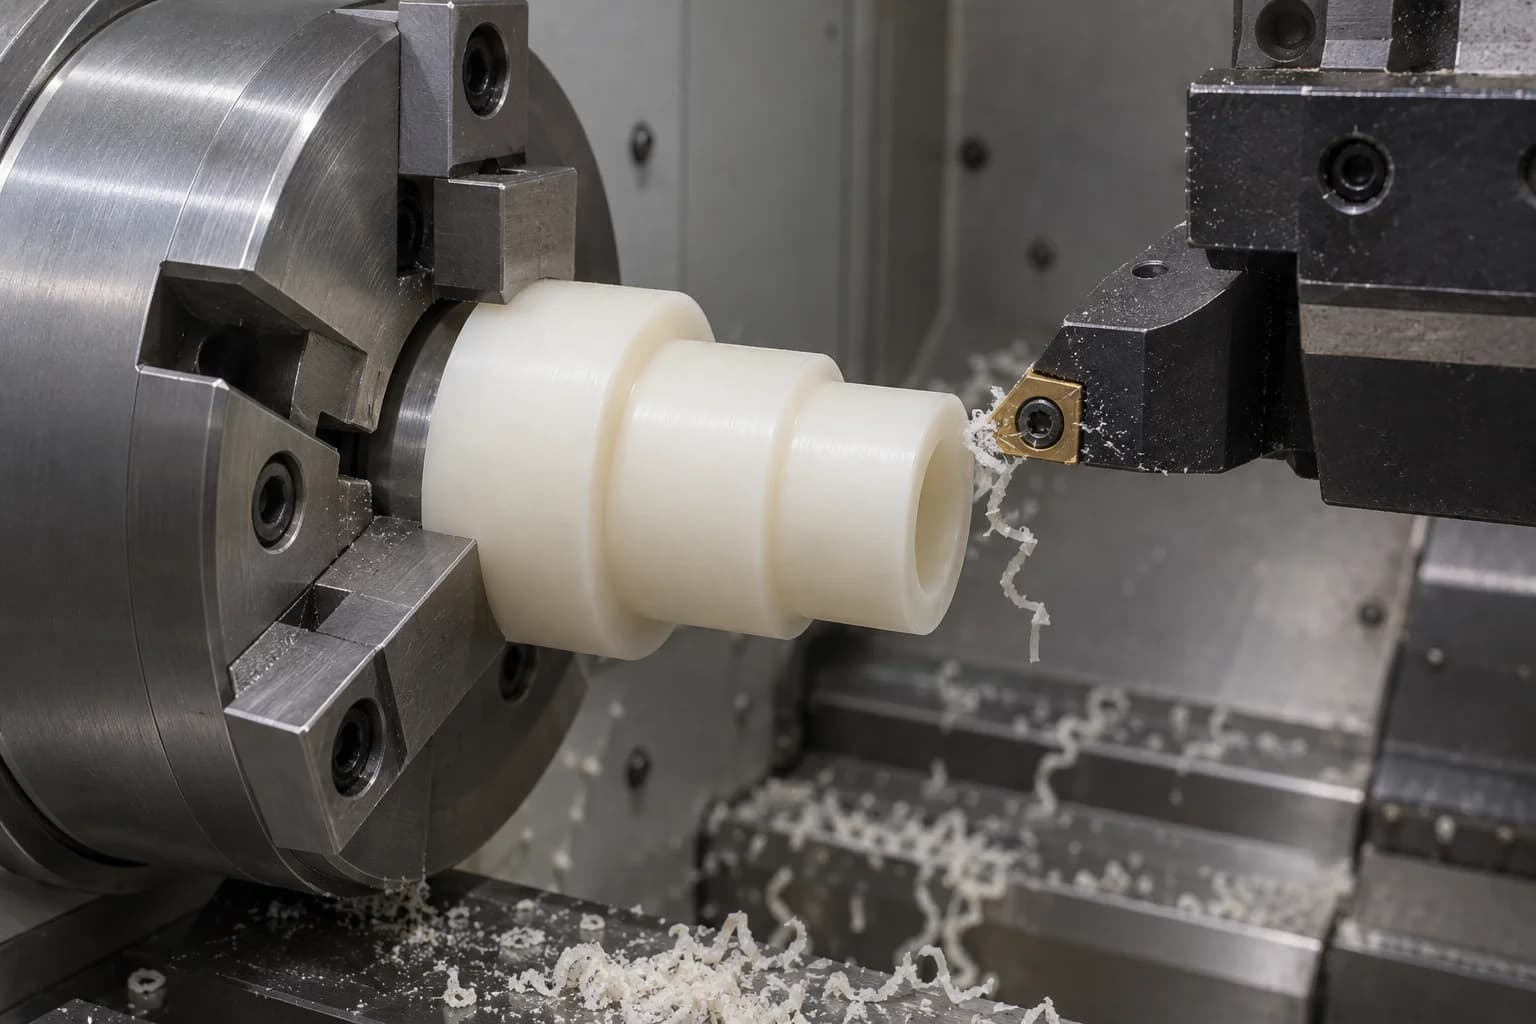
Entretoises, manchons, bagues, bagues et pièces prototypes cylindriques. Examinez la résistance des parois du forage, leur concentricité et la fonction mécanique prévue à faible contrainte.
Explorez le processus →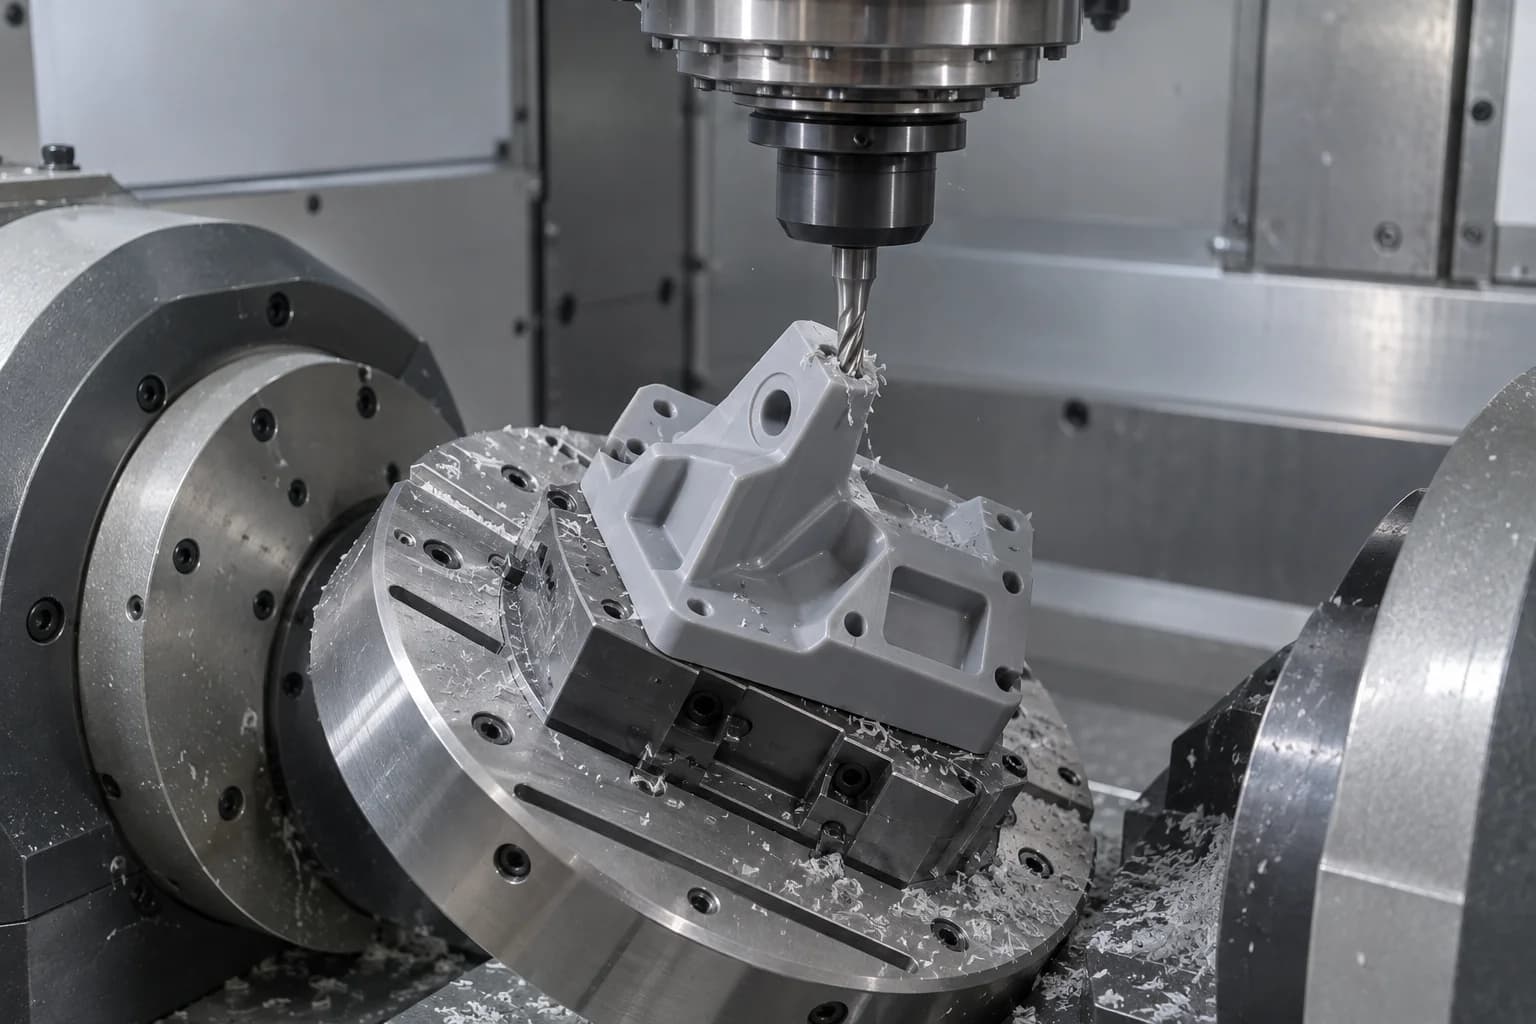
Composants prototypes complexes avec des caractéristiques inclinées ou multifaces. Confirmez la portée de la fraise, le jeu des fixations et les relations qui doivent rester dans un schéma de référence.
Explorez le processus →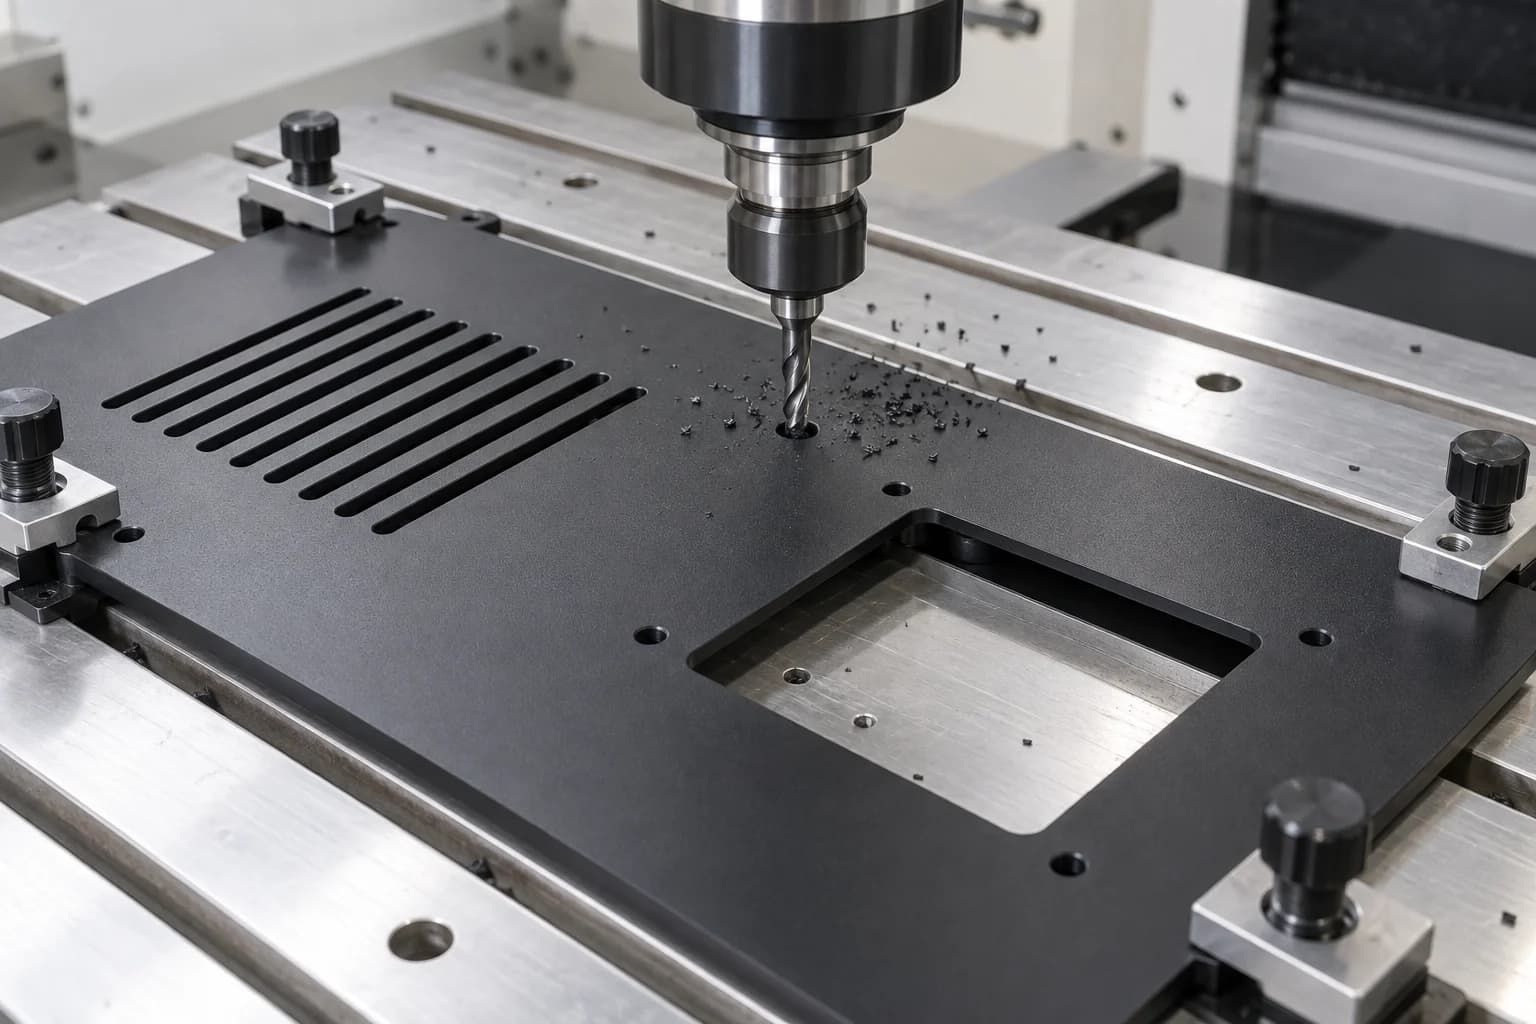
Trous de montage, éléments filetés, évents, découpes de panneaux et détails du boîtier. L'engagement du filetage, le couple de fixation et l'évacuation des copeaux nécessitent un examen spécifique.
Explorez le processus →Le ABS offre une voie économique vers des composants prototypes en stock solide sans moule dédié. L'usinage vous permet de réviser les points de montage, les poches et la géométrie du boîtier pendant que la conception est encore en développement.
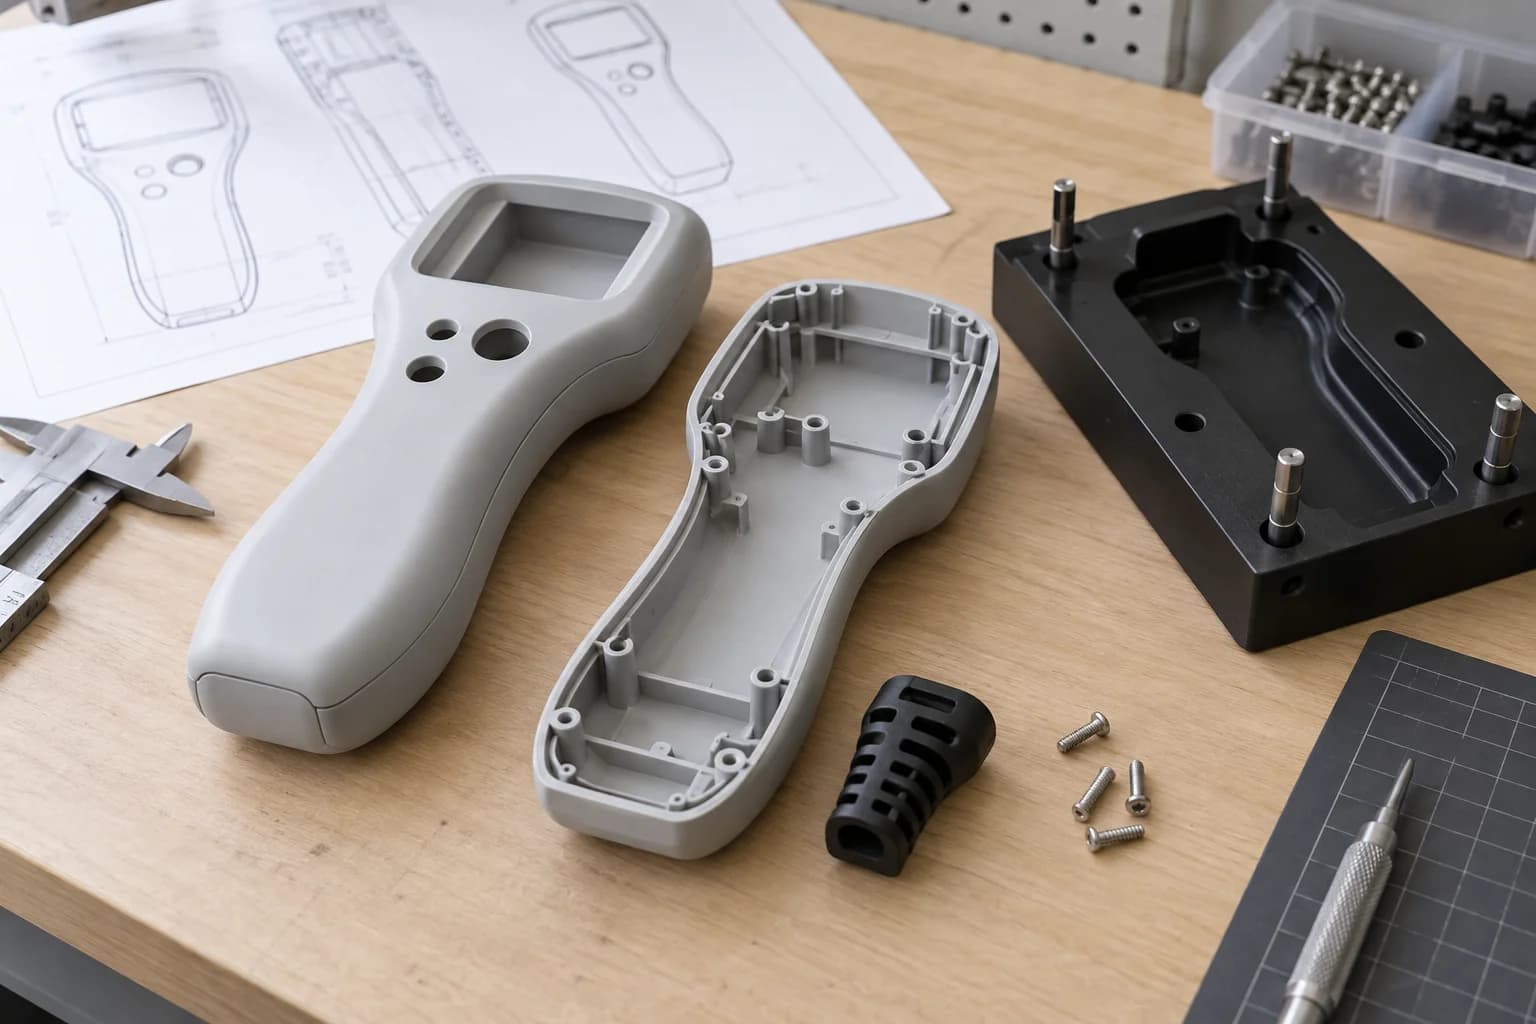
Utilisez le stock ABS identifié plutôt que de supposer qu'un modèle visuel a le comportement matériel requis. Confirmez si la qualité du stock représente la résine de production prévue.
Évaluez le composant avant de vous engager dans un outillage de moulage par injection. Les montages d'usinage et la programmation ont toujours un coût.
Réviser l'emplacement des trous, l'épaisseur des murs et les interfaces par rapport à une nouvelle révision du dessin ; vérifiez si l'accès à l'outillage ou la taille du stock change.
Évaluez l’ajustement, l’assemblage, le montage et l’interaction de l’utilisateur. Acceptez les tests en usine ou la validation du client avant de traiter un prototype comme approuvé.
Un prototype usiné ne reproduit pas le flux de moulage par injection, le retrait, les lignes de soudure ou les contraintes résiduelles. Un contrôle d’ajustement réussi ne permet donc pas d’établir la résistance ou la conformité de l’éventuelle pièce moulée. Séparez la validation de la géométrie de la validation finale du processus de production.
Discutez de votre prototype ABS →Le ABS coupe facilement, mais les outils de frottement, les copeaux piégés, les contraintes résiduelles et la force de maintien excessive peuvent laisser des bords tachés ou une pièce qui change de forme après l'usinage.
La chaleur localisée peut ramollir la surface coupée. Évitez de frotter et d'immobiliser l'outil ; sélectionner l'outillage et les conditions de coupe pour la fonction réelle.
Les copeaux accumulés augmentent la chaleur et peuvent endommager un mur fini. Gardez les poches et les chemins de sortie dégagés grâce à une méthode d’évacuation appropriée.
Le retrait de matière modifie l'équilibre des contraintes du stock. Les grandes poches asymétriques peuvent exposer des mouvements pendant ou après la coupe.
Les murs minces et les panneaux plats peuvent fléchir sous la pression concentrée des luminaires. Soutenez-les sans forcer une forme déformée à plat.
Des outils émoussés et de mauvaises conditions de sortie peuvent laisser des bords étirés ou flous. Un plan d'ébavurage contrôlé doit préserver la géométrie fonctionnelle.
La précision d'usinage utile dépend de la taille, de l'épaisseur de paroi, de la géométrie, de l'état du stock, de la température, du serrage et de la méthode d'inspection. Nous révisons les tolérances fonctionnalité par fonctionnalité au lieu de publier une limite universelle.
| Caractéristique | Considération principale | Examen avant la sortie |
|---|---|---|
| Paroi mince | Distorsion due à la chaleur et au serrage. | Indiquer l'épaisseur minimale et la façon dont le mur libéré est mesuré. |
| Grand écran plat | Stress résiduel et soutien. | Définir la planéité, l'état installé ou libre et le support d'inspection. |
| Alésage de précision | État de l'outil et mur d'enceinte. | Identifiez la pièce à assembler, la profondeur de l'alésage et la force de mesure. |
| Poche profonde | Chaleur et copeaux emprisonnés. | Permet des rayons pratiques et un accès pour l'élimination des copeaux. |
| Filetage | Résistance et engagement des murs. | Vérifiez le couple d'assemblage, l'utilisation répétée et les inserts si nécessaire. |
| Planéité du logement | Enlèvement de matière déséquilibré. | Planifier l'ébauche, la stabilisation et la finition si nécessaire. |
| Fonctionnalité multi-faces | Transfert de données entre les configurations. | Définissez les faces et les axes qui contrôlent l'assemblage. |
| Ajustement serré | Mouvement thermique et matériel. | Convenez de la température, des charges de service et de l’état d’acceptation. |
La chaleur d'usinage, les contraintes du brut et l'enlèvement inégal de matière peuvent modifier l'équilibre des contraintes internes d'un composant. Les grands écrans plats et les boîtiers à parois fines sont particulièrement sensibles.
La stabilisation ne signifie pas que chaque pièce restera plate dans toutes les conditions de service. Le traitement thermique, le cas échéant, doit suivre une procédure spécifique au grade ; ne pas appliquer un cycle de recuit improvisé. L'inspection d'un panneau plat temporairement fixé peut masquer l'état que le client verra lors de l'installation.
Pour un couvercle qui doit reposer contre un boîtier métallique, communiquez les exigences en matière de face de contact, de modèle de fixation, de joint ou d'espace et si l'acceptation est autonome ou assemblée. Ces informations permettent de distinguer un mouvement inoffensif dans un État libre d’un problème fonctionnel.
Rendre explicites les exigences fonctionnelles et esthétiques avant de figer la géométrie.
Les murs non soutenus peuvent fléchir lors de la découpe et de l'assemblage. Examinez l'épaisseur par rapport à la portée, aux poches et à la charge de montage.
Faites correspondre les coins internes aux couteaux accessibles. De très petits rayons peuvent nécessiter un outillage moins rigide et un temps d'usinage supplémentaire.
Prévoyez un accès au couteau et un espace pour les copeaux. Pensez à ouvrir la géométrie ou à séparer un assemblage, le cas échéant.
Examinez les poches asymétriques et les grandes surfaces planes afin que la séquence d'usinage puisse gérer le mouvement du stock.
Appliquez des limites strictes aux interfaces d’assemblage plutôt qu’à chaque surface. Identifiez les données et le but de chaque dimension critique.
Examinez le couple de fixation, la zone de contact, les démontages répétés et le chargement à long terme. Envisagez les inserts uniquement lorsque la méthode de conception et d’installation les prend en charge.
La norme ABS n’est pas un matériau haute température. Évaluez la rigidité exacte de la nuance et le comportement en charge à des températures continues et maximales.
Les solvants et certains agents de nettoyage peuvent attaquer ou fissurer le ABS. Évaluez le produit chimique, la concentration, la température et le temps d’exposition.
Quinze familles de pièces représentatives sont révisées selon votre dessin. Il s’agit de concepts de fabrication, et non de dimensions de catalogue fixes ou de projets clients vérifiés.
Cavités usinées, bossages et interfaces de montage pour assemblages d'équipements.
Coques de protection opaques avec ajustement du couvercle, fonctionnalités d'accès et de fixation révisés.
Supports pour charges faibles à moyennes avec faces de contact et modèles de boulons définis.
Fonctions de support et de positionnement avec rigidité, références et géométrie de contact convenues.
Fonctions de guidage et surfaces de référence pour une tâche d'assemblage ou de fabrication définie.
Affichez les ouvertures, les évents, les fentes et les trous de montage sur les profilés en tôle pris en charge.
Protections et couvercles amovibles avec faces cosmétiques et dégagement d'installation.
Supports, cadres et supports internes réalisés sur des interfaces contrôlées.
Montage sur carte, accès aux câbles et ventilation révisés en fonction des exigences électriques et thermiques.
Composants d'aménagement intérieur et cadres pour l'évaluation de la géométrie ; la qualification reste spécifique au projet.
Couvertures opaques légères avec dégagement de mouvement et exigences d'accès.
Guides, dispositifs de retenue et interfaces de routage avec traitement des bords pour protéger les câbles.
Embouts et supports pour des inspections définies ou des tests fonctionnels.
Composants contrôlés par dessin pour des tests d'ajustement, d'assemblage et d'application convenus.
Caractéristiques combinées prismatiques et rotationnelles examinées par rapport à l'application complète du produit.
Le ABS est souvent choisi pour les composants opaques visibles. Identifiez les faces cosmétiques séparément des interfaces dimensionnelles et confirmez l'itinéraire de finition avant le devis.
Convient à de nombreux composants internes ou fonctionnels lorsque les marques d'outils et les bords autorisés sont définis.
Affinez les faces visibles sélectionnées là où l’accès à l’outil le permet. Convenez d’échantillons d’apparence au lieu de vous fier à une finition haut de gamme non définie.
Contrôlez les bords autour des évents, des trous, des filetages et des interfaces du couvercle sans arrondir les détails fonctionnels.
Identification définie par le dessin ou marquage des panneaux là où la taille de l'élément et le mur restant le permettent.
Vérifiez la compatibilité de la peinture, la préparation de la surface, la couleur, la brillance et l’épaisseur du revêtement. Citez uniquement un processus convenu ; la peinture peut affecter les ajustements et les performances du matériau.
Examiner la conception des joints, la compatibilité chimique et les charges d’assemblage. Les adhésifs ou les solvants nécessitent une validation plutôt qu'une liaison ABS universelle supposée.
Le plan d'inspection comprend les dimensions et les surfaces qu'un client verra. Les rapports, les tests en usine et la portée de l'inspection de l'expédition sont convenus pour la commande réelle.
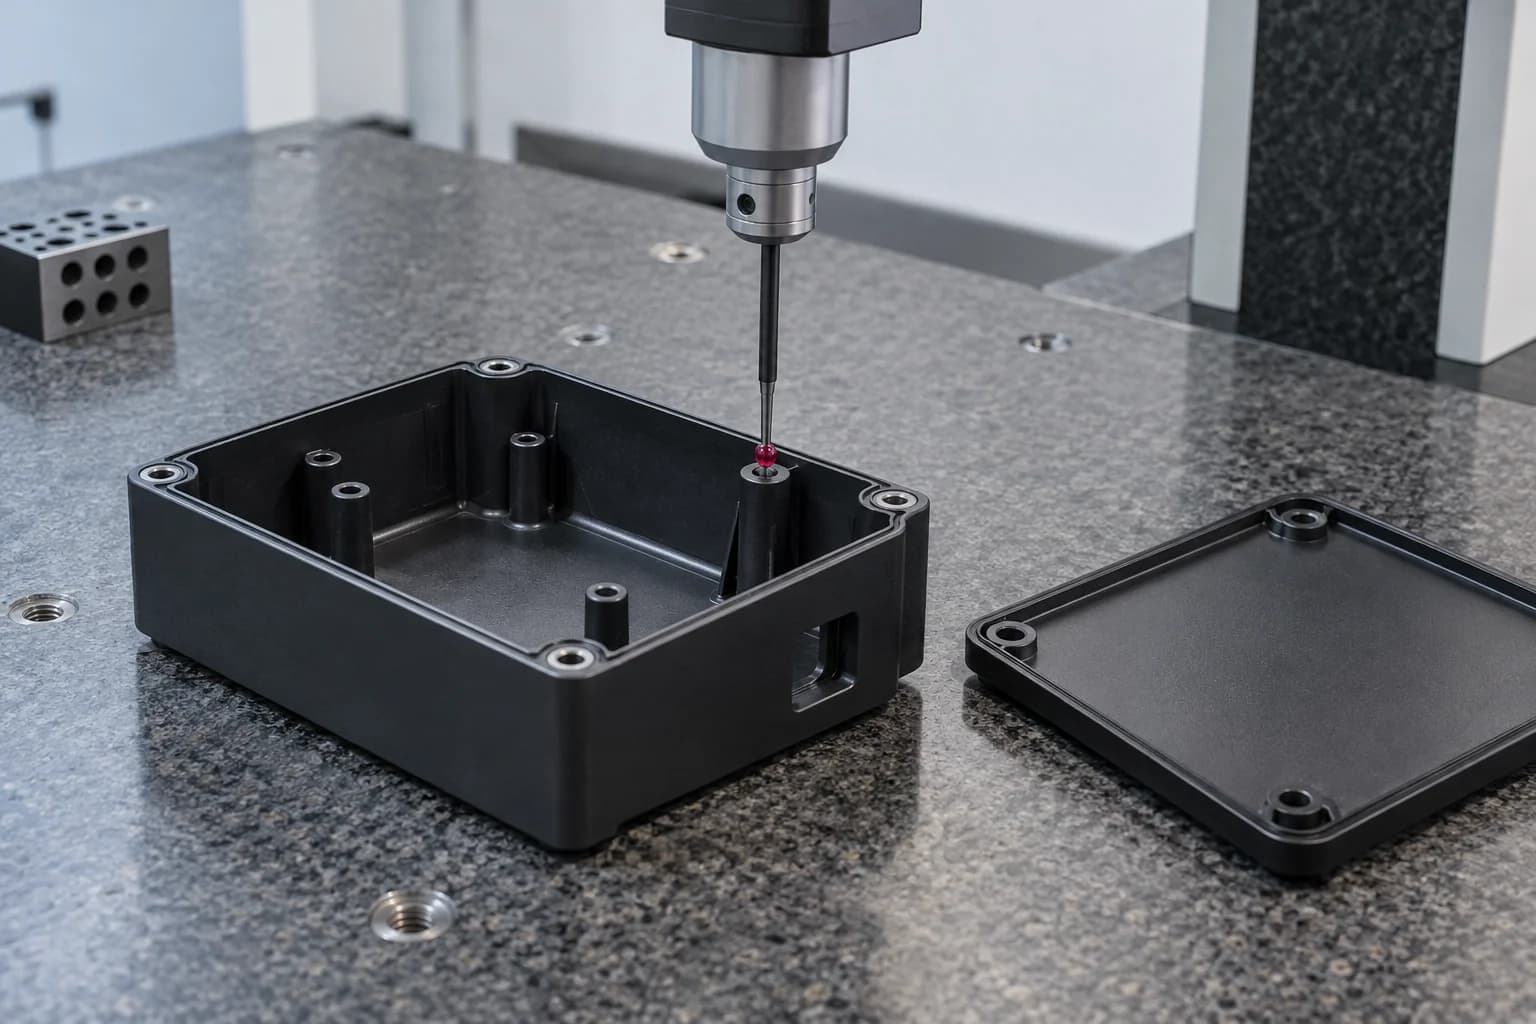
L'acceptation fonctionnelle peut inclure la géométrie des panneaux, l'emplacement du couvercle et l'accès aux fixations ainsi que les dimensions individuelles. Spécifiez les pièces d'accouplement ou les contrôles d'assemblage nécessaires. Les critères cosmétiques doivent définir les conditions d'observation et les variations de surface acceptables ; ils ne doivent pas être laissés à l’attente indéfinie d’une finition moulée.
Choisissez le ABS lorsqu'un boîtier opaque, un prototype cosmétique ou un luminaire légèrement chargé nécessite des options pratiques de coût et de finition. Considérez le POM pour les interfaces coulissantes, les engrenages, les bagues et les ajustements mécaniques rigides. Comparez les qualités exactes et les conditions de service.
| Facteur de décision | ABS | POM / Delrin |
|---|---|---|
| Coût | Stock standard souvent économique ; comparer les devis de pièces finies. | Le coût des matériaux peut être plus élevé, mais la fonction et la durée de vie contrôlent le coût total. |
| Usinabilité | Bon avec le contrôle de la chaleur, des bavures et du stress. | Souvent bien adapté à un usinage propre et précis ; la géométrie compte toujours. |
| Comportement dimensionnel | Le stress des stocks et les parois minces nécessitent une attention particulière. | Souvent considéré pour les interfaces mécaniques rigides et stables. |
| Frottement de glissement | Examinez attentivement les exigences de glissement modérées. | Couramment sélectionné pour les contacts mécaniques à faible friction. |
| Résistance à l'usure | Ce n'est généralement pas le premier choix en cas d'usure sévère. | Souvent un meilleur candidat pour les pièces axées sur l’usure. |
| Boîtiers et enceintes | Géométrie opaque utile et options de finition cosmétique. | Utiliser lorsque les besoins mécaniques le justifient ; l'apparence et la finition diffèrent. |
| Engrenages et bagues | Uniquement pour les charges et les devoirs révisés. | Fréquemment considéré pour les engrenages et les bagues fonctionnels. |
| Possibilité de peinture | La peinture peut être pratique avec un système de préparation validé. | Une faible énergie de surface peut rendre l’adhésion plus difficile. |
| Prototypes | Utile pour les évaluations de forme, d'ajustement et de manipulation de type ABS. | Utile lorsque la fonction de production nécessite le comportement POM. |
Choisissez le ABS pour des boîtiers opaques économiques et des prototypes cosmétiques lorsque ses performances thermiques et d'impact sont adaptées. Envisagez le polycarbonate lorsque la transparence ou des exigences plus exigeantes en matière d'impact et de température déterminent la sélection.
| Facteur de décision | ABS | Polycarbonate |
|---|---|---|
| Coût | Souvent un candidat économique. | Comparez la qualité spécifiée et l'itinéraire de finition. |
| Résistance aux chocs | Robustesse utile ; la qualité et la géométrie comptent. | Souvent envisagé pour les applications d’impact exigeantes ; valider l'assemblage. |
| Transparence | Le stock d’usinage standard est opaque. | Des qualités transparentes sont disponibles ; la finition optique nécessite un contrôle séparé. |
| Performance thermique | Les qualités standard ont une utilisation limitée à haute température. | Offre souvent une plus grande capacité thermique ; utiliser des données de qualité exacte. |
| Usinabilité | Contrôlez la chaleur, le stress des stocks et les bavures. | Les contraintes, l'état de l'outil et la compatibilité chimique peuvent être particulièrement importants. |
| Boîtiers cosmétiques opaques | Un candidat pratique avec des finitions revues. | Considérez quand les performances requises le justifient. |
| Protections transparentes | Le ABS opaque ne convient pas là où la visibilité est requise. | Un candidat aux gardes clairs ; les exigences de sécurité des équipements finis s’appliquent toujours. |
Machinez la ABS lorsque vous avez besoin d'une validation de conception, de pièces en faible volume ou de révisions fréquentes. Envisagez le moulage par injection lorsque la conception est stable et que le volume attendu supporte l’investissement en outillage. Il n’existe pas de seuil de rentabilité universel.
| Facteur | Usinage CNC | Moulage par injection |
|---|---|---|
| Outillage | Pas de moule à injection dédié ; des luminaires et une programmation peuvent être nécessaires. | Un développement de moule et de processus est nécessaire. |
| Quantité de prototypes | Utile pour les petits lots basés sur des dessins. | L’économie dépend de l’outillage prototype et de la portée du programme. |
| Faible volume | Souvent pratique sans investissement en moule. | Évaluez le coût de l’outillage, l’amortissement et la complexité des pièces. |
| Modifications de conception | Réviser la CAO, le dessin et le plan d'usinage. | Peut nécessiter une modification ou un remplacement du moule. |
| Forme matérielle | Stock ABS solide avec son propre historique de traitement. | Résine moulée ; l'historique du niveau et du débit affecte le comportement. |
| Volume élevé | Les coupes répétées et le gaspillage de matériaux peuvent augmenter le coût unitaire. | Peut réduire le coût unitaire une fois l’outillage et le processus établis. |
| Fonctionnalités complexes | Limité par l'accès à la fraise, les rayons et le maintien de la pièce. | Peut former des nervures et des détails, sous réserve de la conception du dépouille, de l'écoulement et du moule. |
| Temps avant les premières parties | Dépend du stock, de la programmation et de la capacité de l'atelier. | Comprend des essais d'outillage et de processus ; comparer les horaires réels. |
Pour la fabrication d'un pont, gardez le dessin du prototype et l'éventuel dessin de la pièce moulée liés mais distincts si nécessaire. Validez les changements d’épaisseur de paroi, de nervures, de dépouille et de fixations avant de supposer que la conception CNC est transférée directement au moule.
Planifier le prototype ABS et les pièces du pont →Un label industriel n’établit pas de certification. Spécifiez la fonction du composant, l'environnement d'exploitation et la documentation obligatoire.
Boîtiers, panneaux de commande et supports internes examinés pour la chaleur, l'isolation et la ventilation.
Prototypes intérieurs, cadres et supports pour des tests d'ajustement et de développement définis ; aucune revendication générale de qualification automobile.
Couvercles, fixations et guides-câbles du robot avec enveloppes de mouvement et conditions de service révisées.
Boîtiers et accessoires non implantaires uniquement lorsque la qualité spécifiée, la méthode de nettoyage et la documentation sont appropriées.
Couvercles, panneaux et fixations pour les charges, produits chimiques et températures de fonctionnement examinés.
Boîtiers et assemblages prototypes fonctionnels prenant en charge des décisions de conception définies.
Gabarits, nids et montages personnalisés avec surfaces de référence et exigences de mesure contrôlées.
Chaque étape doit répondre à une question d'ingénierie définie et préserver les critères de révision, de qualité et d'acceptation des dessins.
Validez l’ajustement, l’assemblage, la géométrie du boîtier, les points de montage et l’interaction de l’utilisateur. Séparez l’approbation de l’apparence de l’approbation de la performance du service.
Prend en charge les appareils personnalisés et les équipements spécialisés une fois que le matériau, l'itinéraire d'usinage et les contrôles dimensionnels/cosmétiques ont été convenus.
Fournissez les composants provisoires révisés avant que l’outillage final ne soit disponible. Confirmez la quantité, le contrôle des révisions et les différences par rapport à la production moulée éventuelle.
Un bon usinage du ABS nécessite plus qu’une simple coupe rapide. La chaleur, les contraintes du matériau, l’épaisseur des parois, la pression des fixations et l’apparence de la surface influencent toutes l’acceptation.
Faites correspondre la qualité ABS à l'environnement et à la fonction du composant.
Définir les décisions d'ajustement, d'assemblage et de validation que le prototype doit prendre en charge.
Choisissez le parcours de fabrication autour de la géométrie complète.
Examinez l'accès aux poches, le support mural, les bossages et les interfaces du couvercle.
Tenez compte de l’évacuation des copeaux, des mouvements de stock et de l’inspection des pièces libérées.
Gardez les exigences en matière de matériaux, de révision et d’inspection sous contrôle lors des commandes ultérieures.
Traitez les surfaces visibles et les interfaces fonctionnelles comme des exigences d'acceptation distinctes.
Fabriquez des interfaces personnalisées selon les exigences convenues des clients plutôt que selon les dimensions génériques du catalogue.
Un flux de travail en onze étapes relie le prototype ou l'objectif de production prévu à l'acceptation dimensionnelle et cosmétique.
Utilisez les conseils du fournisseur pour encadrer l’examen, puis confirmez la fiche technique actuelle pour la qualité réelle du stock. Les conseils généraux ne constituent pas une garantie des capacités TOPS ou des performances de la pièce finie.
Le ABS coupe généralement facilement avec des outils tranchants, mais la chaleur, l'accumulation de copeaux, la contrainte du stock et le maintien de la pièce nécessitent toujours un contrôle pour des pièces propres et dimensionnellement acceptables.
L'usinage ABS élimine la matière du stock solide d'acrylonitrile butadiène styrène à l'aide de processus tels que le fraisage CNC, le tournage, le perçage et le routage pour produire des composants définis par dessin.
Oui. Le fraisage convient aux boîtiers, panneaux, supports et poches ; tournage de manchons, bagues, entretoises et prototypes cylindriques. La géométrie complète et la qualité du matériau déterminent la faisabilité.
La tolérance dépend de la taille de la pièce, des parois, de la géométrie, de l'état du stock, de la température et de l'état d'inspection. Envoyez le dessin et identifiez les interfaces critiques pour un examen spécifique aux fonctionnalités.
La chaleur localisée peut ramollir et maculer le ABS lorsqu'un outil frotte, s'enfonce ou recoupe les copeaux piégés. Vérifiez l'affûtage de l'outil, la géométrie de coupe, la charge des copeaux et l'évacuation pour la fonction réelle.
La chaleur, les contraintes résiduelles sur la matière, le retrait irrégulier et la distorsion des fixations peuvent changer de forme pendant ou après l'usinage. Un soutien, une ébauche équilibrée et une stabilisation peuvent être nécessaires avant l'inspection finale.
Oui, pour des tests définis utilisant une note appropriée. Il peut prendre en charge l'évaluation de l'ajustement, de l'assemblage et de la manipulation, mais le stock usiné ne reproduit pas toutes les propriétés ou tous les défauts d'une pièce finale moulée par injection.
Ni l’un ni l’autre n’est universellement meilleur. Le ABS convient souvent aux boîtiers opaques et aux prototypes cosmétiques ; POM / Delrin est souvent préféré pour les glissements à faible friction, les engrenages, les bagues et les ajustements mécaniques rigides.
ABS est généralement une option opaque économique. Le polycarbonate offre des qualités transparentes et est souvent considéré pour ses impacts ou ses exigences thermiques plus importants ; la note exacte et l’examen des candidatures restent nécessaires.
Envisagez l'usinage de prototypes, de modifications de conception, de commandes à faible volume ou de pièces de pont. Envisagez le moulage lorsque la conception est stable et que la quantité prend en charge l'outillage ; comparer le coût total réel et les exigences de validation.
VOTRE CONCEPTION. UNE PROCHAINE ÉTAPE CLAIRE.
Téléchargez votre modèle CAO ou dessin technique pour un examen de la qualité, de la quantité, des tolérances critiques, de l'épaisseur de paroi, des faces cosmétiques et de l'application prévue du ABS. Incluez les exigences de finition, de température de fonctionnement et du prototype à la production dans le dessin ou dans l'e-mail d'accompagnement, le cas échéant.
L'entreprise, le nom, l'e-mail et le téléphone sont requis. La quantité, le numéro de pièce et le pays sont facultatifs. Un téléchargement de dessin ou de CAO est facultatif ; les fichiers plus volumineux peuvent être partagés par e-mail.
info@tops-precision.comSTEP / STP / IGES / X_T / DWG / DXF / PDF ou ZIP, maximum 10 Mo. Veuillez accepter le traitement des fichiers confidentiels avant d’envoyer des dessins sensibles.