Sin justificación de herramientas de molde
La cantidad esperada no respalda la inversión y el mantenimiento de herramientas dedicadas al moldeo por inyección.

PILOTO / PUENTE / REPETICIÓN PRODUCCIÓN
TOPS Plastics fabrica piezas de plástico personalizadas en pequeñas cantidades mediante fresado, torneado y mecanizado multieje CNC. Desde ejecuciones piloto y lotes de validación de ingeniería hasta producción de puentes y pedidos repetidos de lotes pequeños, mecanizamos componentes plásticos de ingeniería directamente desde CAD sin herramientas de molde dedicadas.
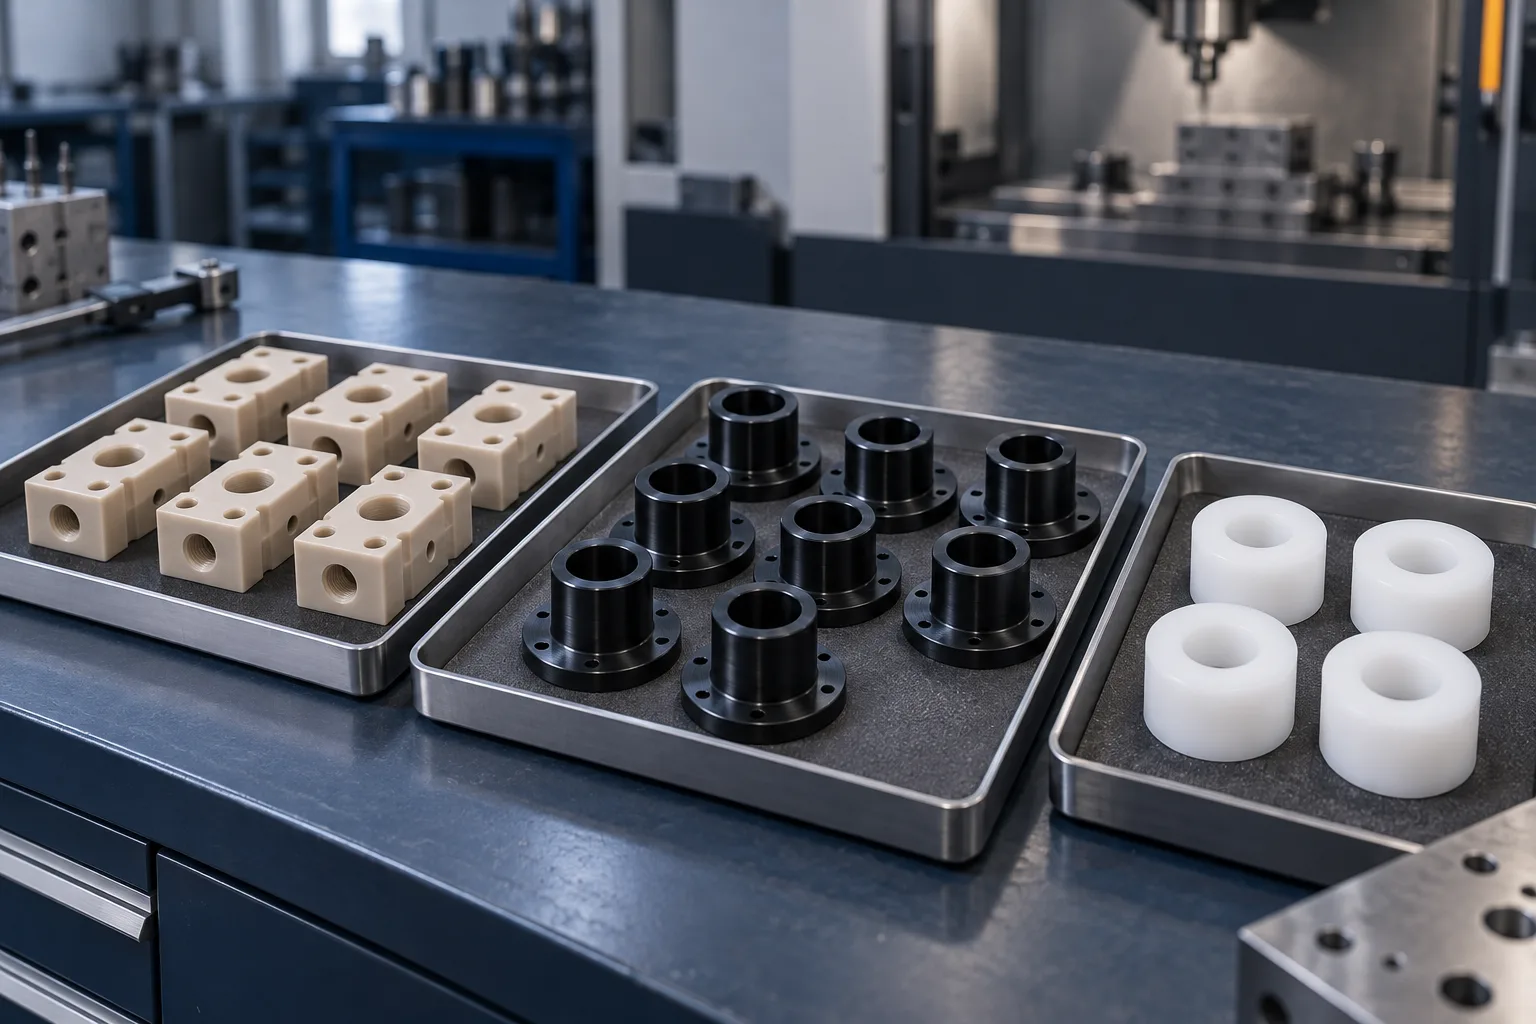
Las cantidades de producción y la ruta de mecanizado se revisan en función de su pieza, material y demanda repetida.
| Capacidad | TOPS Plastics |
|---|---|
| Tipo de producción | Mecanizado CNC de lotes pequeños/bajo volumen |
| Procesos | Fresado, torneado, taladrado, roscado y mecanizado de 5 ejes |
| Cantidad | Dependiente del proyecto; Revisado en comparación con la geometría, el tiempo de ciclo y la economía de herramientas. |
| Materiales | PEEK, POM, PTFE, nailon, UHMW, PC, PMMA, ABS, PVC, PP, PEI, PVDF, PPS y Torlon / PAI. |
| Tipos de piezas | Componentes funcionales, carcasas, casquillos, accesorios y colectores. |
| Entrada | Archivos CAD, dibujos 2D y muestras de referencia; las muestras requieren una especificación dimensional acordada |
| Archivos | PASO, STP, IGES, X_T, DWG, DXF y PDF; Se aceptan paquetes ZIP |
| Inspección | Primer artículo y inspección dimensional según el dibujo y plano acordados. |
El mecanizado de plástico de bajo volumen produce componentes de plástico CNC personalizados en cantidades en las que las herramientas de moldeo dedicadas pueden ser difíciles de justificar, mientras que el pedido aún necesita configuraciones repetibles e inspección controlada.
Comúnmente brinda pruebas de ingeniería, producción piloto, equipos especializados, piezas de repuesto, producción de puentes y pedidos recurrentes de OEM de pequeño volumen. Un pedido de bajo volumen se define por la economía y los requisitos de la pieza, en lugar de un límite de cantidad universal.
El mecanizado directamente desde CAD evita un molde de inyección exclusivo. La programación, sujeción de piezas, herramientas de corte e inspección aún implican costos de preparación que deben incluirse en la cotización.
Elija el proceso en función de los requisitos de producción, la madurez del diseño y el costo de comprometerse con las herramientas.
La cantidad esperada no respalda la inversión y el mantenimiento de herramientas dedicadas al moldeo por inyección.
El diseño puede cambiar entre lotes. Los programas y accesorios CNC se pueden revisar con cada nueva revisión.
Necesita el polímero y el grado especificados, en lugar de asumir que un material impreso se comportará de la misma manera.
Se necesitan piezas utilizables mientras se preparan las herramientas, la calificación u otra ruta de fabricación.
Los equipos industriales, médicos y de laboratorio especializados pueden necesitar cantidades modestas a lo largo de su vida útil.
Tiradas pequeñas de varias configuraciones pueden evitar comprometerse con un molde separado para cada versión.
El mecanizado de prototipos se centra en probar un diseño. El mecanizado de bajo volumen también necesita un proceso controlado que suministre piezas de producción utilizables.
| etapa | Objetivo principal | Enfoque de fabricación |
|---|---|---|
| Prototipo | Validar diseño, ajuste y función. | Iteración y aprendizaje; Es posible que las piezas del prototipo no estén calificadas para producción. |
| Lote de ingeniería | Validar función y proceso. | Dimensiones críticas, pruebas y material representativo. |
| Volumen bajo | Suministrar piezas de producción utilizables. | Repetibilidad, criterios de aceptación y economía de lotes. |
| producción de puentes | Suministrar piezas antes de que la ruta de producción final esté lista. | Planificación de continuidad, cualificación y transición |
| Repetir producción | Suministrar lotes recurrentes | Especificaciones estables, control de revisión e inspección. |
El CNC puede ser un punto de partida práctico para piezas funcionales de lotes pequeños cuando el acceso al cortador y el stock de material se adaptan a la geometría.
Evite la inversión en moldes dedicados y, al mismo tiempo, permita la programación, los accesorios y la configuración del mecanizado.
Seleccione una calidad de stock documentada apropiada para su aplicación. Los formularios en stock y moldeados aún requieren una validación por separado.
Revisar los cambios CAD entre lotes sin modificar un molde de inyección; Es posible que la geometría modificada aún necesite una nueva sujeción.
Los orificios, cavidades, roscas, interfaces de sellado y caras de referencia se pueden mecanizar e inspeccionar según los requisitos acordados.
Revisar la ingeniería y los polímeros de alto rendimiento frente a temperatura, productos químicos, desgaste y necesidades dimensionales.
Un programa aprobado y un registro de configuración pueden admitir pedidos repetidos, sujetos a confirmación de revisión y material.
Combine procesos según la geometría de la pieza y las características que deben permanecer relacionadas con los mismos datos.
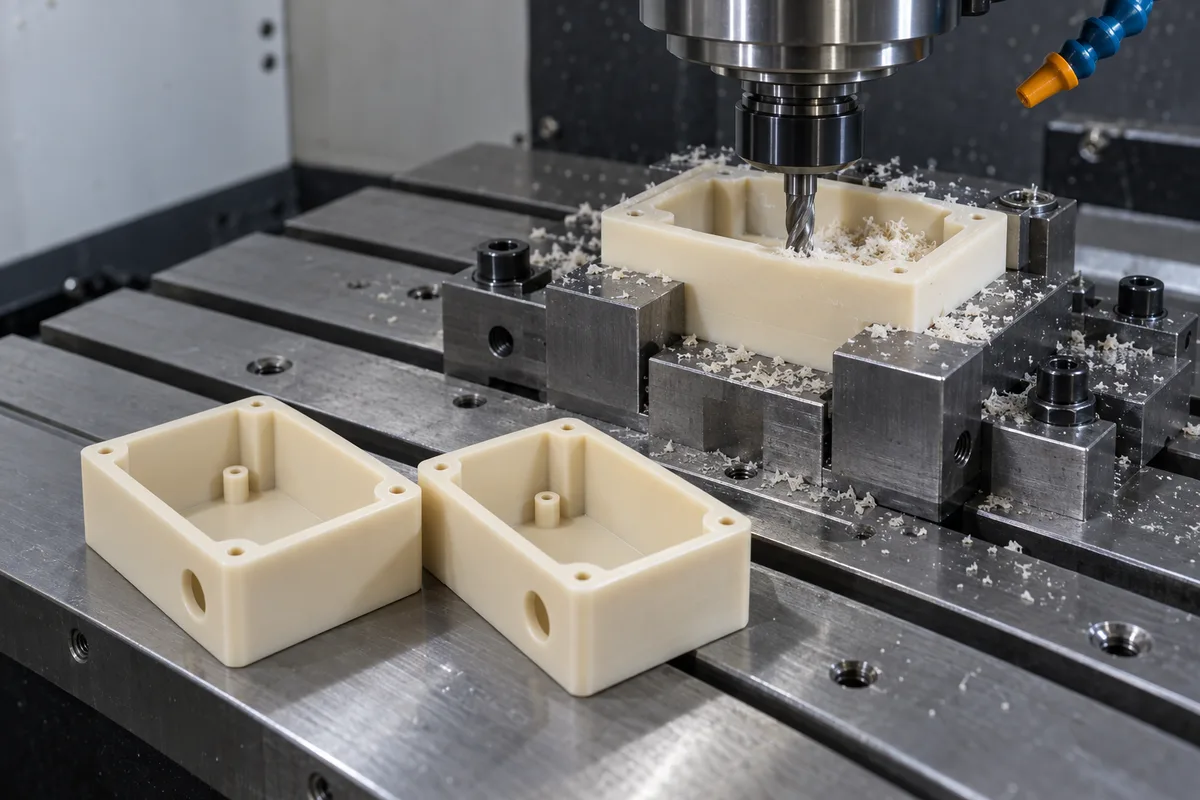
Para carcasas, accesorios, colectores, soportes, placas y componentes complejos con cavidades, perfiles y características en varias caras.
Explora el proceso →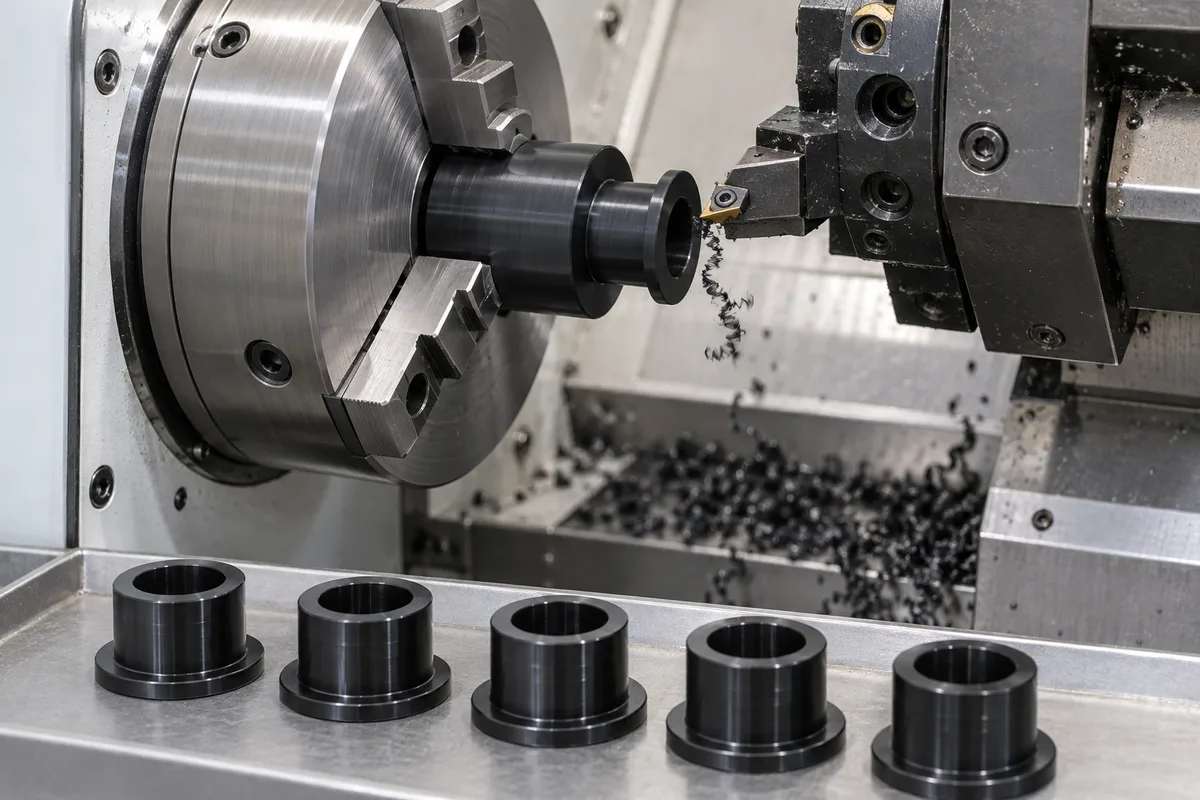
Para casquillos, manguitos, rodillos, espaciadores, anillos y piezas roscadas. Revise el contacto del mandril, el espesor de la pared y las dimensiones liberadas.
Explora el proceso →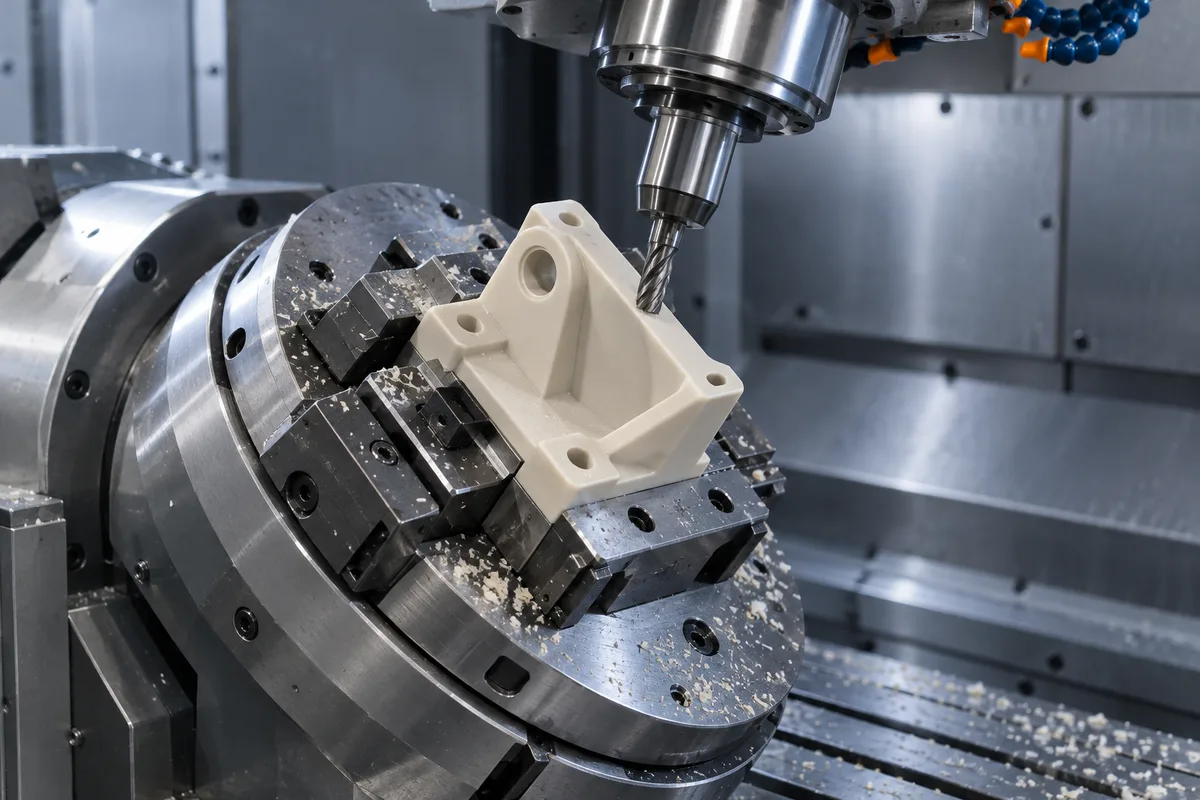
Para piezas de varias caras, los ángulos compuestos y la geometría de alto valor donde el acceso a las herramientas o menos reposicionamientos justifican el proceso.
Explora el proceso →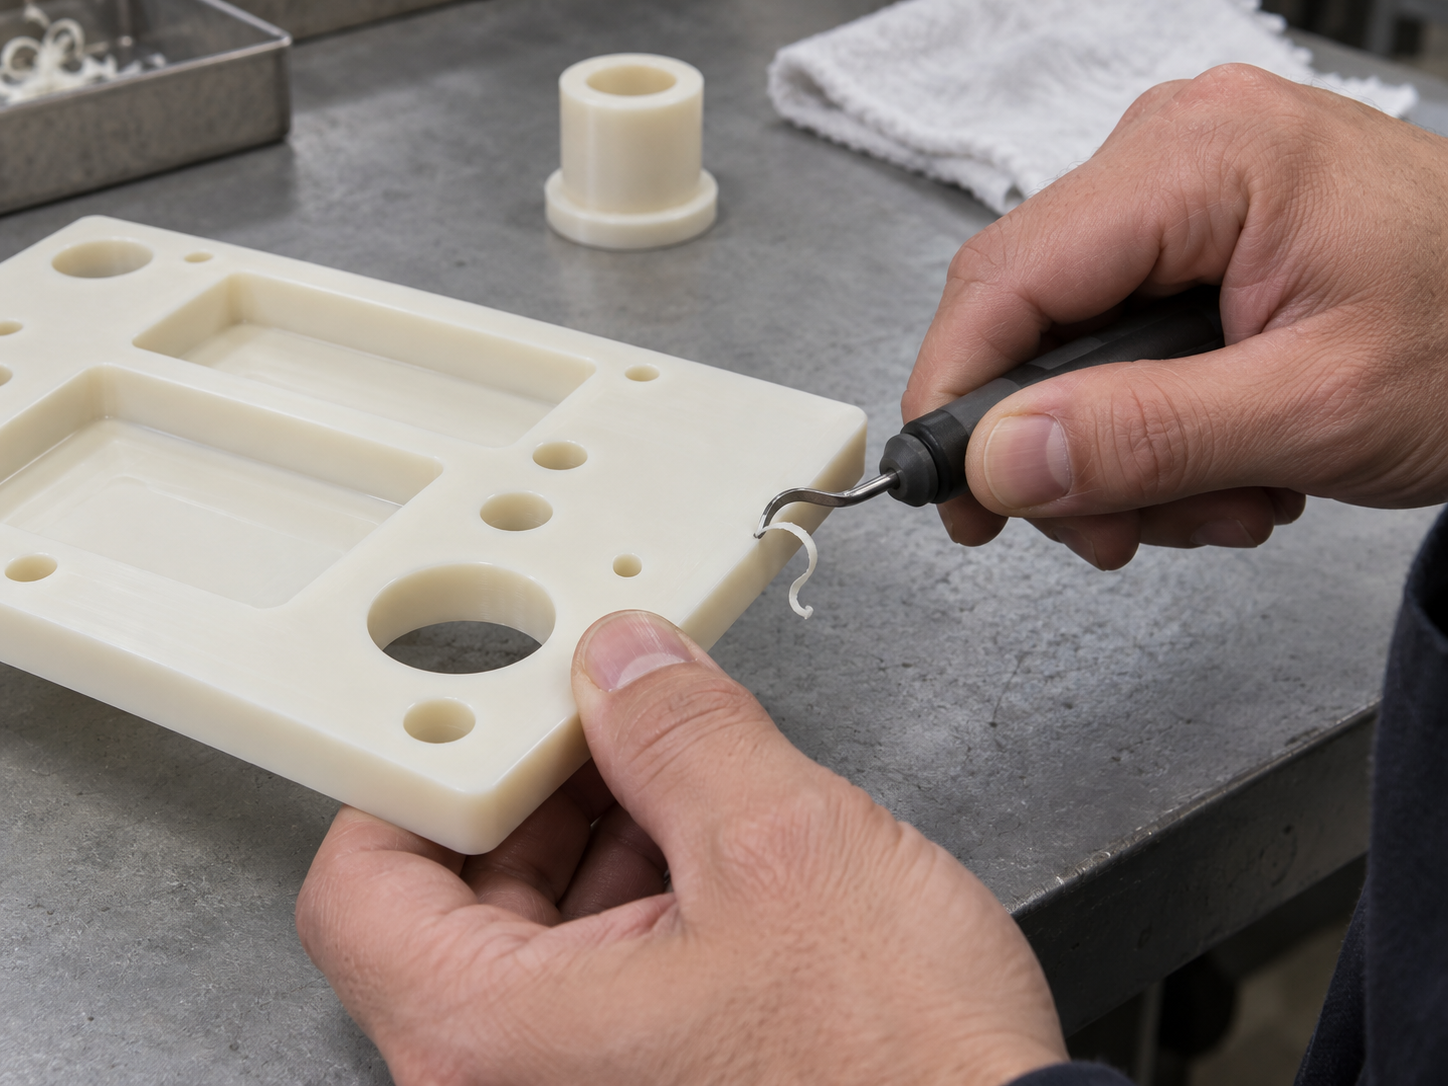
Analice la perforación, el roscado, las inserciones, el desbarbado, el pulido, el grabado y el ensamblaje cuando sea apropiado para el polímero y el dibujo.
Explora el proceso →Elija el material para el entorno de servicio antes de comparar el costo de mecanizado. ABS, PVC, HDPE y polipropileno también están disponibles para revisión de proyectos.
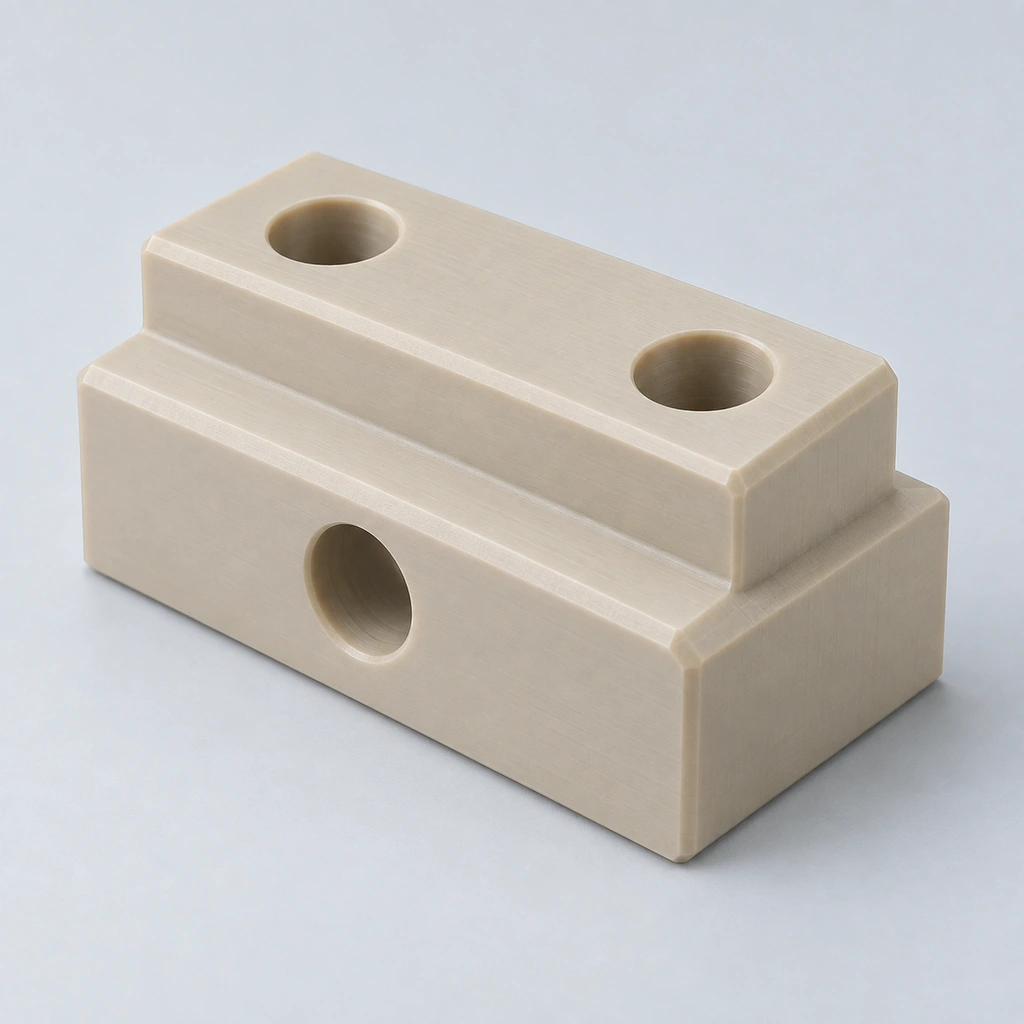
Piezas técnicas de alto valor con exigentes requisitos térmicos y mecánicos. Confirma la calificación exacta.
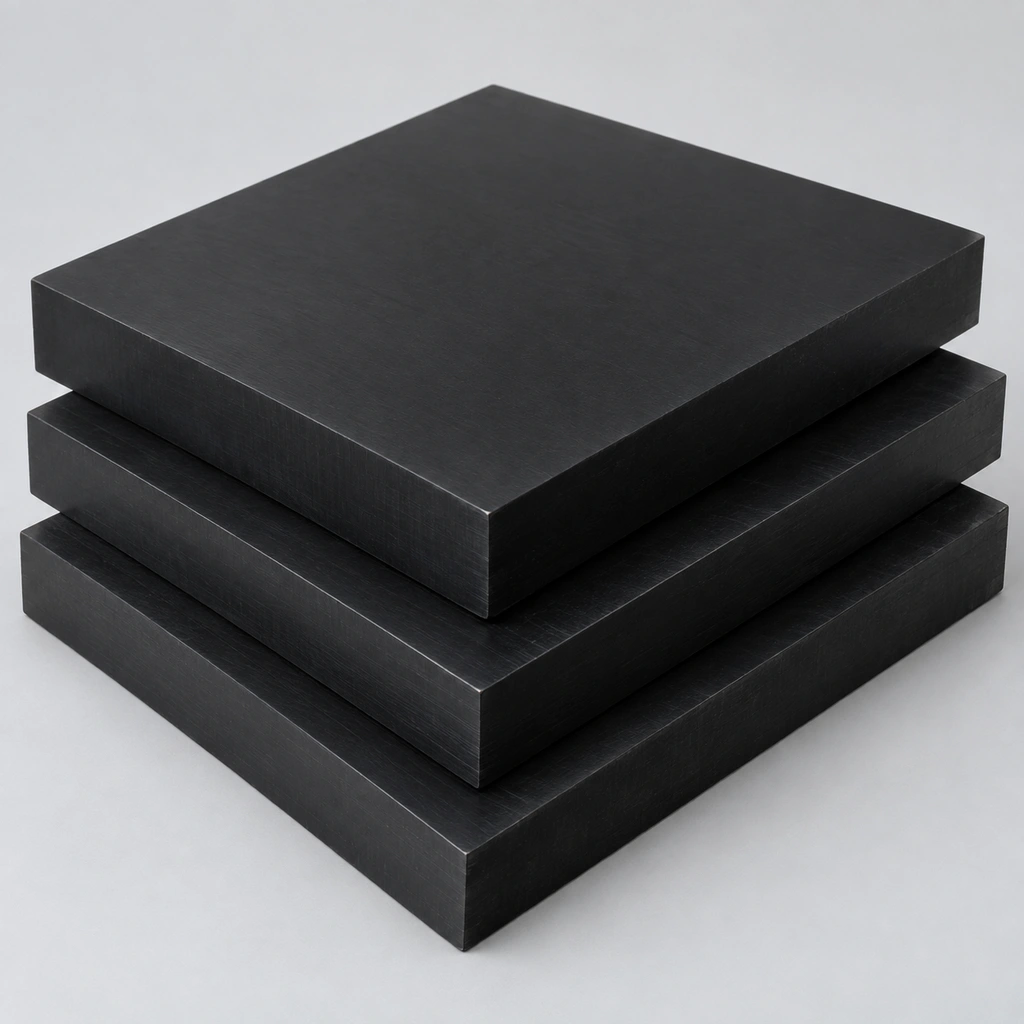
Engranajes, casquillos y componentes mecánicos donde la baja fricción y el control dimensional son importantes.
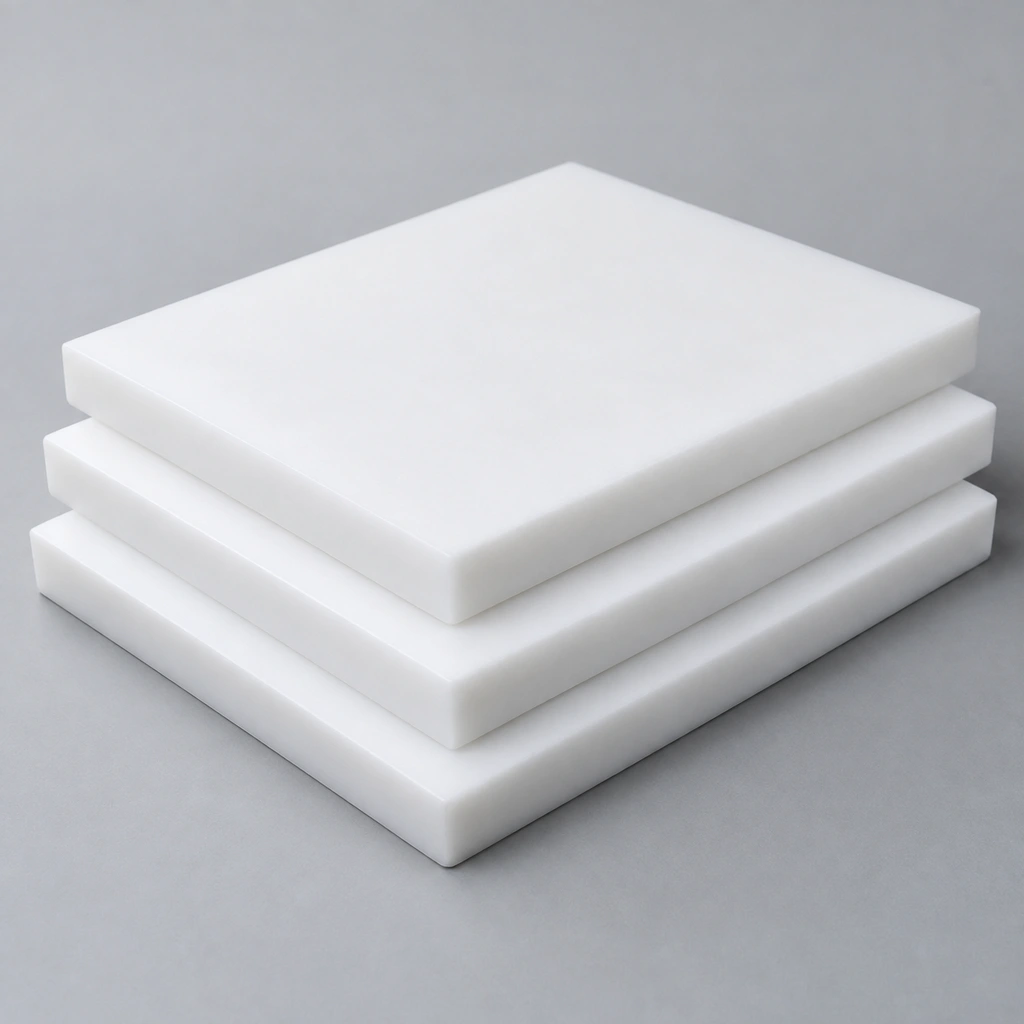
Sellos, aisladores y piezas compatibles para el manejo de productos químicos; revisar la fluencia, las cargas y las condiciones de inspección.
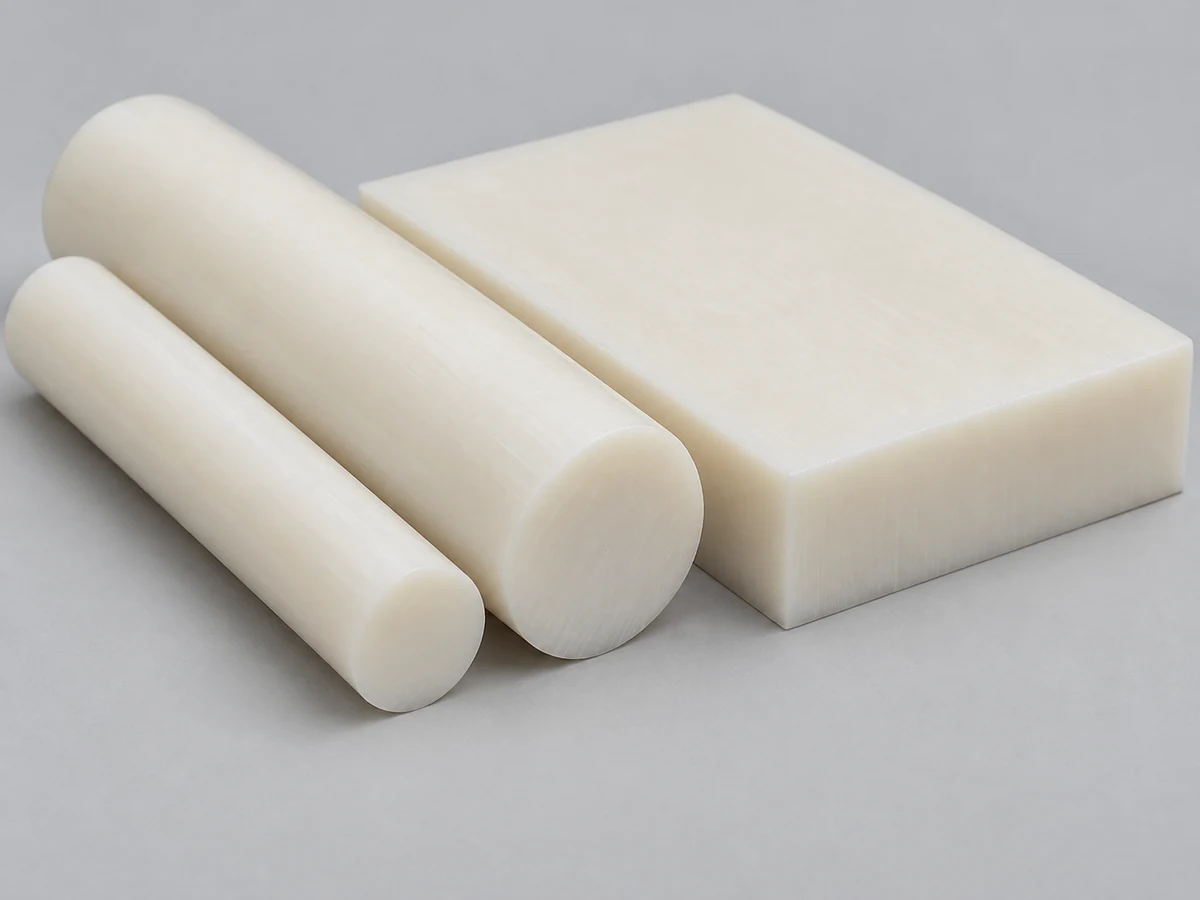
Rodillos, engranajes y casquillos; acordar el acondicionamiento de la humedad y el estado de aceptación dimensional.
Guías, revestimientos y piezas de desgaste; revise la deflexión y evite requisitos de precisión innecesarios.
Carcasas y protectores transparentes; especificar los requisitos de impacto, apariencia y exposición química.
Componentes transparentes donde la apariencia y el acabado de los bordes importan; confirmar cualquier criterio de aceptación óptica.
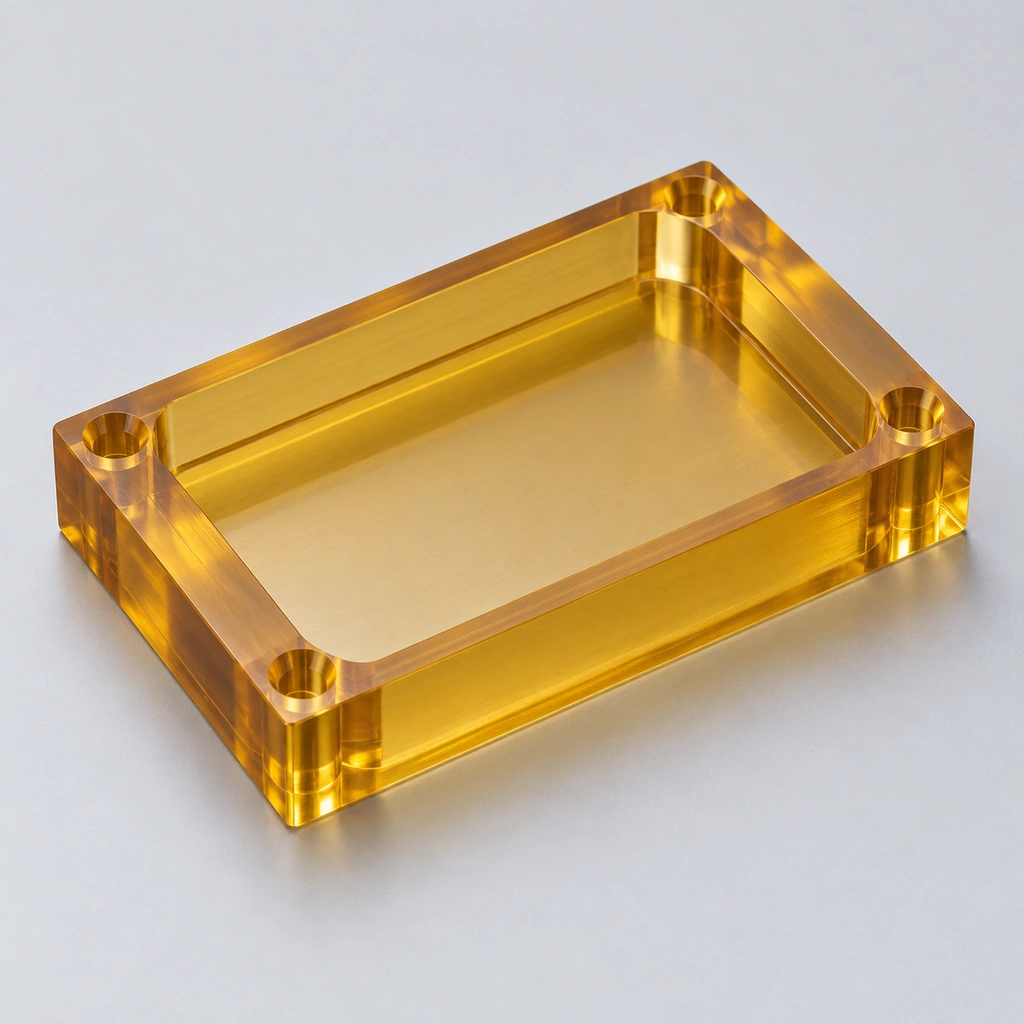
Aplicaciones eléctricas y térmicas que requieren un grado PEI reforzado o sin relleno específico.
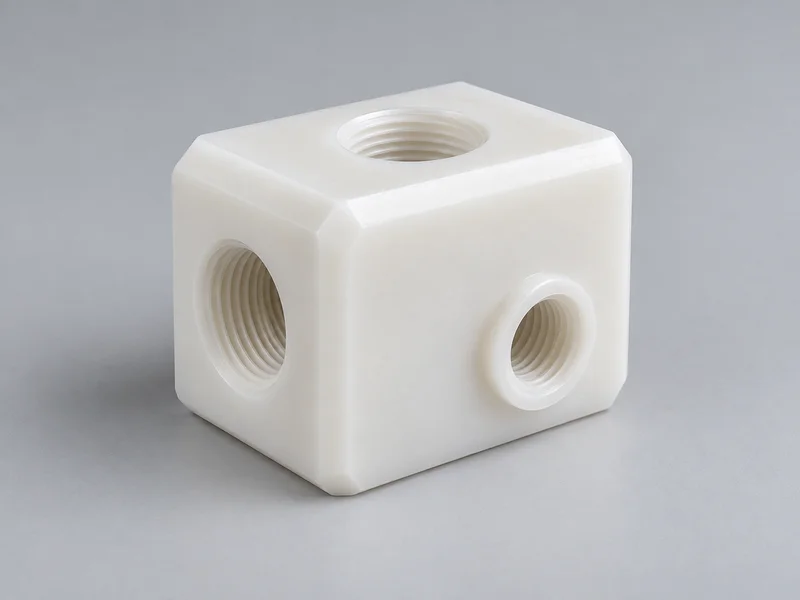
Piezas compatibles de procesos químicos y fluidos; Los requisitos de pureza dependen del grado y la documentación.
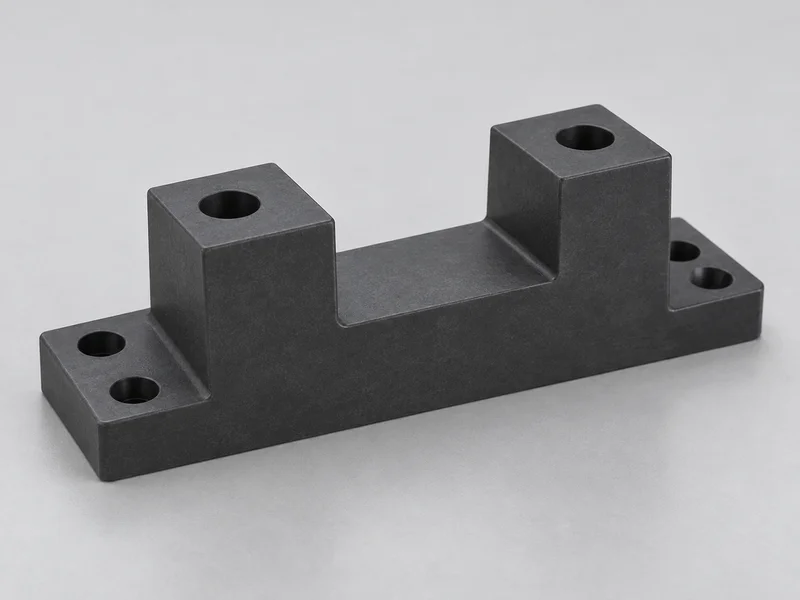
Componentes rígidos especializados; seleccione el refuerzo y el grado antes de la revisión de tolerancia.
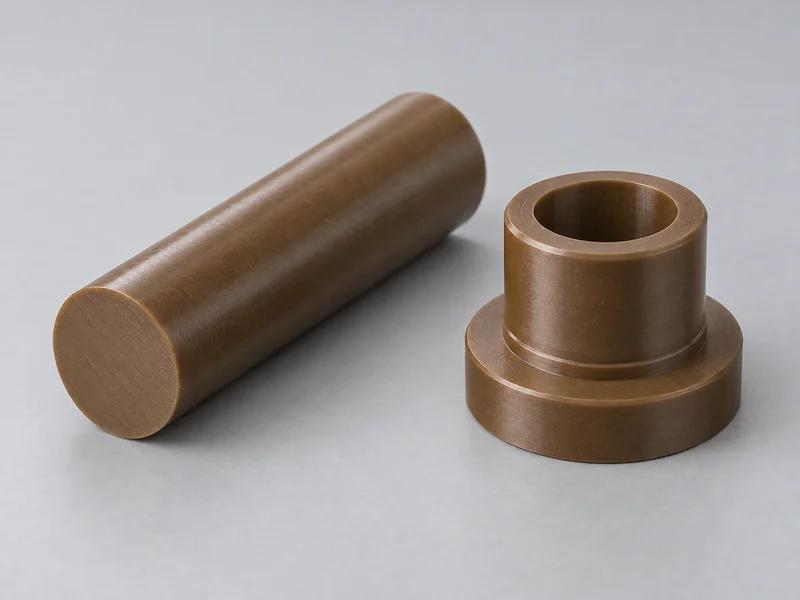
Piezas aislantes y de rodamientos de alto rendimiento; El estado del stock y el posprocesamiento necesitan una revisión específica del grado.
Especifique la calidad del proveedor, los rellenos, el formulario de existencias y cualquier documentación requerida. No se debe suponer que el material mecanizado y la resina moldeada de la misma familia de polímeros proporcionen propiedades idénticas o evidencia de calificación.
Piezas funcionales para fabricantes de equipos, equipos de compras y requisitos de mantenimiento.
Piezas con bridas y manguitos para interfaces de eje controladas.
Geometría mecánica personalizada para una carga y un entorno acordados.
Componentes giratorios de manipulación y guía.
Bloques fluidos con orificios definidos y características de conexión.
Cuerpos de equipos, cubiertas y componentes de interfaz.
Espaciadores y soportes eléctricos en grados específicos.
Herramientas de montaje, manipulación y prueba para equipos especializados.
Separadores, anillos y componentes separadores definidos.
Elementos deslizantes y posicionadores para sistemas de manipulación.
Accesorios y piezas de proceso sujetos a requisitos de limpieza específicos de la aplicación.
Componentes de equipos con aceptación basada en planos y calificación del cliente.
Tiradas pequeñas cuando las herramientas existentes no están disponibles; Confirmar los requisitos de geometría, propiedad y aceptación.
Los criterios de calidad del material, revisión del programa, sujeción del trabajo e inspección deben mantenerse controlados para que cada pieza se evalúe según los mismos requisitos.
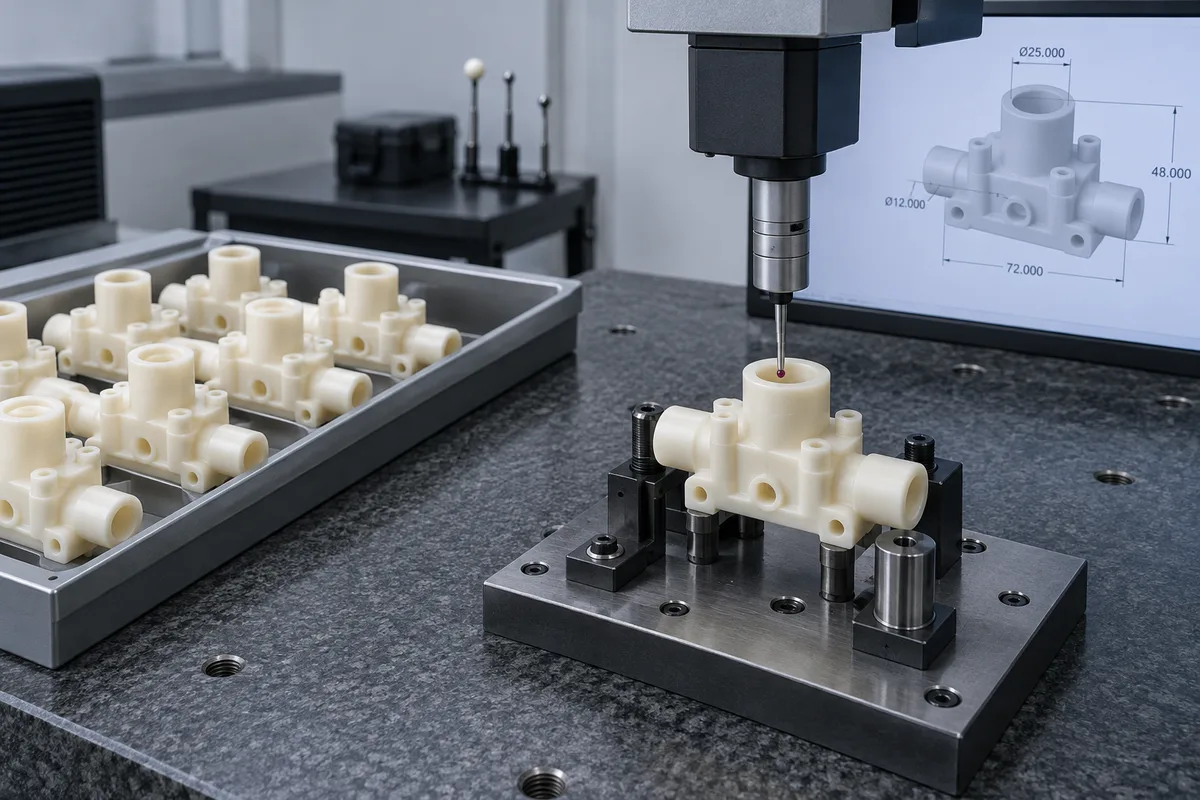
Confirme el polímero, el refuerzo, las especificaciones de stock y los documentos de lote requeridos.
Asocie el programa y los parámetros de mecanizado aprobados con la revisión de dibujo correcta.
Defina superficies de soporte, puntos de referencia, condiciones de sujeción y secuencia de mecanizado.
Verifique la primera parte con las características críticas acordadas antes de continuar con el lote.
Supervise las dimensiones seleccionadas y el estado de la herramienta con la frecuencia acordada.
Aplicar el plan de muestreo o inspección completa acordado antes de la liberación y el envío.
Defina qué registros se requieren antes del pedido: los resultados del primer artículo, los informes dimensionales, la documentación del material y la trazabilidad son entregables específicos del proyecto. Acuerde cómo se manejará una pieza no conforme o un cambio de dibujo.
Tolerar la función en lugar de aplicar el límite más estricto posible a cada dimensión. La calidad, el espesor de la pared, la geometría y las condiciones de inspección afectan tanto la repetibilidad como el costo.
| Requisito | Enfoque recomendado |
|---|---|
| geometría general | Acordar la tolerancia de mecanizado en la cotización y el dibujo. |
| Ajuste crítico | Apretar sólo las características funcionales y definir datos de referencia. |
| Rodamiento/agujero | Definir ajuste, pieza acoplada y método de medición. |
| Gran pieza de plástico | Especificar la temperatura de inspección y la estabilización relevantes. |
| pared delgada | Revisar la sujeción y la deformación de la forma liberada. |
| Lote recurrente | Utilice criterios y condiciones de inspección repetibles. |
| Múltiples revisiones | Bloquear la revisión del dibujo para cada lote |
La expansión térmica, las tensiones residuales y la humedad pueden afectar las dimensiones medidas. El acondicionamiento de nailon y las piezas flexibles PTFE o UHMW necesitan especial atención. Confirmar las tolerancias alcanzables después de revisar el diseño real; No existe ninguna afirmación universal de tolerancia estricta que se aplique a todos los polímeros.
Elaborar un plan de tolerancia e inspección. →Una revisión de los planos enfocada puede reducir el trabajo repetido de configuración, mecanizado e inspección.
Mantener límites estrictos en las dimensiones funcionales; utilizar tolerancias generales acordadas en otros lugares.
Revise la presión, el soporte y la deflexión de la herramienta antes de congelar la geometría.
Los tamaños uniformes de orificios, las roscas y los prácticos radios internos simplifican las herramientas y las comprobaciones.
Compare la exposición a productos químicos, la temperatura, el desgaste, la carga y la humedad en lugar del precio del material únicamente.
Marque claramente las características críticas para la calidad, las relaciones de datos y los métodos de aceptación.
Si es probable que se produzca el moldeado más adelante, revise el borrador, la uniformidad de la pared y la elección de la resina por separado.
Aprobar una revisión de dibujo para una ejecución de producción y aislar los archivos reemplazados.
La producción de puentes suministra piezas CNC utilizables mientras aún se está desarrollando o restaurando un molde, una línea de producción o un proceso de fabricación final.
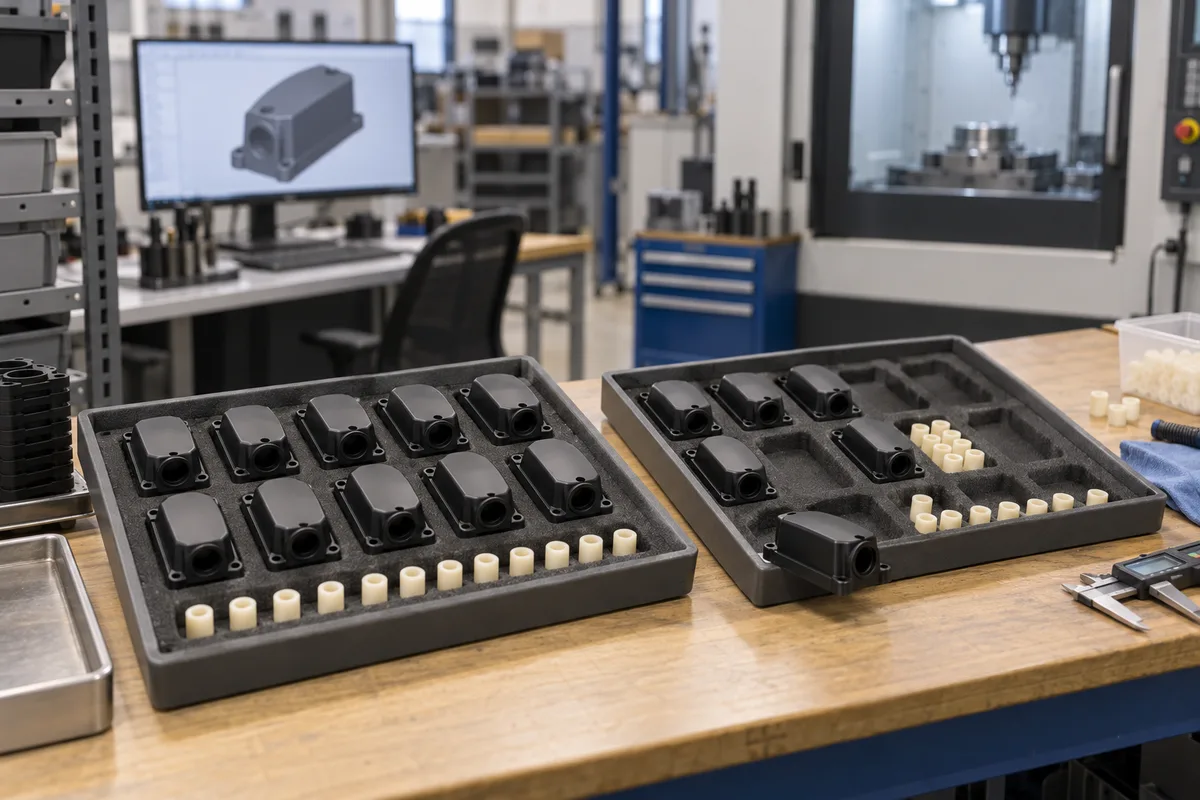
Suministrar piezas mientras se construye o repara un molde de inyección.
Apoyar la calificación del cliente, un lanzamiento inicial al mercado o un diseño que no está completamente congelado.
Discutir traslado de proveedor, demanda inesperada o interrupción de la ruta establecida.
Defina la cantidad de puente, la fecha requerida, el material aceptado y el cambio planificado antes de la producción. Las piezas mecanizadas y moldeadas pueden diferir en tensión, apariencia, propiedades y comportamiento dimensional; calificar la ruta final en lugar de asumir la aprobación de las transferencias del lote puente automáticamente.
Sí. El mecanizado recurrente de lotes pequeños puede resultar práctico cuando la demanda y la economía de las piezas no justifican herramientas dedicadas.
Acuerde la cantidad por lote, la demanda anual esperada y la frecuencia de reorden. Reconfirmar la revisión, la fuente del material y los documentos requeridos en cada versión; una orden de compra anterior no aprueba automáticamente una calificación sustituida.
La información retenida sobre el programa y la configuración puede reducir la preparación repetida, pero el tiempo de entrega y el precio aún dependen de la disponibilidad de existencias, la carga de la máquina, el alcance de la inspección y cualquier cambio de ingeniería. Especifique las necesidades de conservación de registros en el pedido.
Compare el costo completo y la ruta de calificación. No existe una única cantidad de equilibrio que funcione para todas las piezas de plástico.
| factores | Mecanizado CNC | moldeo por inyección |
|---|---|---|
| Herramientas | Sin molde dedicado; Es posible que se requiera programación y accesorios. | Se requiere configuración de proceso y molde dedicado |
| Inversión inicial | A menudo más bajo para una geometría accesible de lotes pequeños | La inversión en herramientas puede ser sustancial |
| Cambios de diseño | Programa y configuración revisados para la revisión. | Es posible que sea necesario modificar o reemplazar la herramienta |
| Pequeños lotes | A menudo práctico; el tiempo de ciclo y el desperdicio siguen siendo importantes | Puede ser viable con herramientas adecuadas y demanda repetida |
| Material de calidad de producción | Grados de stock especificados | Grados de resina moldeables especificados |
| Características moldeadas complejas | Limitado por el acceso al cortador y al portapiezas | Se puede integrar una geometría adecuada en el molde |
| Alto volumen recurrente | El ciclo de mecanizado sigue siendo un factor de costes | Las herramientas se pueden amortizar según la demanda. |
| Plazo de entrega de las primeras partes. | Depende del stock, configuración e inspección. | Incluye herramientas y calificación de procesos. |
| Gama de materiales | Formas y grados disponibles en stock | Compuestos moldeables disponibles y procesamiento validado. |
Elija CNC de bajo volumen cuando la demanda sea limitada, el diseño pueda cambiar o la inversión en el molde sea difícil de justificar. Revise el moldeo por inyección cuando un diseño estable y una demanda recurrente puedan absorber el costo de herramientas y calificación.
Incluya herramientas, accesorios, configuración, utilización de existencias, tiempo de ciclo, acabado, inspección, flete y revisiones esperadas en la comparación. El moldeado no es automáticamente antieconómico para cada pedido pequeño.
Compare el mecanizado CNC y el moldeo por inyección →La producción en lotes pequeños puede servir para equipos especializados donde los requisitos de ingeniería son altos y la demanda anual es modesta.
Accesorios, colectores y componentes de proceso con requisitos de materiales y limpieza definidos por el cliente.
Lotes de validación y componentes recurrentes de equipos; La calificación regulatoria y de aplicaciones sigue siendo específica del cliente.
Fijaciones, guías, rodillos y mecanismos de manipulación personalizados.
Componentes poliméricos de alto rendimiento con requisitos de dibujo y documentación acordados antes de la fabricación.
Piezas de repuesto, plantillas, carcasas y componentes de desgaste.
Aisladores, accesorios de prueba y carcasas de equipos.
Colectores, piezas fluídicas y componentes de instrumentos personalizados.
Un pedido de producción pequeño necesita más que prototipos adicionales: necesita un material acordado, revisión, ruta de mecanizado y plan de aceptación.
Discuta el comportamiento del polímero junto con la geometría.
Fabricación a partir de stock sin comprometerse con herramientas de moldeo por inyección.
Seleccione la combinación de procesos que se ajuste al dibujo.
Revisar las calificaciones de ingeniería general y alto rendimiento.
Acordar las características, métodos, frecuencia e informes antes de la producción.
Identifique mejoras prácticas en costos y repetibilidad antes de cortar.
Utilice las lecciones del primer lote para definir versiones posteriores.
Mantenga el dibujo aprobado y la revisión central para la aceptación.
Defina los criterios de liberación antes del mecanizado y luego aplique los mismos requisitos de dibujo e inspección a lo largo del lote.
Compartir el modelo y plano acotado, revisión y demanda de lote.
Acuerde la especificación de stock exacta y la cantidad para esta versión.
Revisar la maquinabilidad, el costo de instalación y la aceptación dimensional.
Identificar características críticas para la calidad y su método de inspección.
Elaborar la ruta aprobada, datums y estrategia de apoyo.
Mecanice la pieza inicial utilizando la configuración de producción planificada.
Verifique las características acordadas y resuelva cualquier discrepancia antes de la ejecución.
Producir la cantidad liberada según la revisión aprobada.
Supervise las características críticas y registre las comprobaciones según lo acordado.
Verifique el lote terminado con el plan de aceptación.
Proteja las piezas e identifique la revisión del dibujo y los documentos de envío requeridos.
Es la fabricación CNC de piezas de plástico personalizadas en pequeños lotes, con material, configuración e inspección controlados para el uso de producción previsto. Por lo general, brinda servicios piloto, suministro puente y pedidos repetidos de OEM.
El bajo volumen depende de la geometría, el material, el tiempo del ciclo y la economía de las herramientas. Enviar la cantidad por lote y la demanda anual estimada para que podamos revisar la ruta; no existe un límite universal ni una garantía de cantidad publicada.
Puede serlo, porque no se necesita un molde dedicado. La cotización aún debe incluir programación, sujeción de piezas, stock, mecanizado, acabado e inspección. La geometría y la repetición determinan el resultado.
Un prototipo prueba principalmente el diseño, el ajuste y la función. Un lote de producción también debe cumplir con los requisitos acordados de material, revisión, consistencia e inspección para su uso previsto. Un prototipo exitoso no es automáticamente una pieza de producción calificada.
Sí, cuando la geometría, material y calendario se adapten al mecanizado. Defina la cantidad de suministro temporal y los requisitos de aceptación mientras se preparan las herramientas o la ruta final. Califique las piezas moldeadas por separado si la ruta cambia posteriormente.
No existe el mejor material para cada parte. Revise los requisitos de carga, temperatura, productos químicos, humedad y dimensiones de PEEK, Delrin / POM, PTFE, Nylon, UHMW, PC, PMMA, ABS, PEI, PVDF, PPS y Torlon.
Acordar la calidad del material, la revisión del dibujo, el programa, el plan de sujeción y inspección. Confírmalos en cada lanzamiento y especifica los informes o trazabilidad requeridos para tu pedido.
A menudo para una demanda limitada, pero no siempre. Compare el costo total del mecanizado con la inversión en moldes, el costo unitario moldeado, la calificación, el riesgo de revisión y el volumen de vida útil esperado. El moldeado de bajo volumen también puede resultar práctico para proyectos adecuados.
Sí. Emita una nueva revisión del dibujo e identifique los cambios antes de la próxima versión. El diseño revisado necesita una revisión de la capacidad de fabricación, el precio y la inspección, y es posible que necesite accesorios actualizados o un primer artículo nuevo.
Potencialmente. Revise con anticipación la geometría moldeada, el borrador, la uniformidad de la pared, la disponibilidad de resina, la contracción y los requisitos de calificación. No se debe suponer que la calidad original mecanizada y la resina moldeada se comportan de manera idéntica.
UN DIBUJO. UN LOTE CONTROLADO.
Cargue su modelo CAD y dibujo de ingeniería y comparta el grado de plástico, la cantidad por lote y las tolerancias críticas. Nuestro equipo puede revisar si el mecanizado CNC se ajusta a sus requisitos de bajo volumen e identificar formas prácticas de reducir costos sin comprometer la función.
Para suministro repetido o puente, incluya la demanda anual estimada, la frecuencia de los pedidos, la etapa de producción actual, los requisitos de inspección, la aplicación y cualquier plan futuro de moldeo por inyección en su paquete de planos o correo electrónico. Se requiere empresa, nombre, correo electrónico y teléfono. El país, el número de pieza, la cantidad y la carga del dibujo son opcionales.
info@tops-precision.comSTEP / STP / IGES / X_T / DWG / DXF / PDF o ZIP, máximo 10 MB. Los archivos más grandes se pueden compartir por correo electrónico. Acepte el manejo de archivos confidenciales antes de enviar dibujos confidenciales.