Keine Rechtfertigung für Formwerkzeuge
Die erwartete Menge deckt die Investition und Wartung spezieller Spritzgusswerkzeuge nicht ab.

PILOT-/BRÜCKEN-/WIEDERHOLUNGSPRODUKTION
TOPS Plastics fertigt kundenspezifische Kunststoffteile in geringen Stückzahlen durch CNC-Fräsen, Drehen und Mehrachsbearbeitung. Von Pilotläufen und technischen Validierungschargen bis hin zu Brückenproduktionen und wiederkehrenden Kleinserienaufträgen bearbeiten wir technische Kunststoffkomponenten direkt aus CAD ohne spezielle Formwerkzeuge.
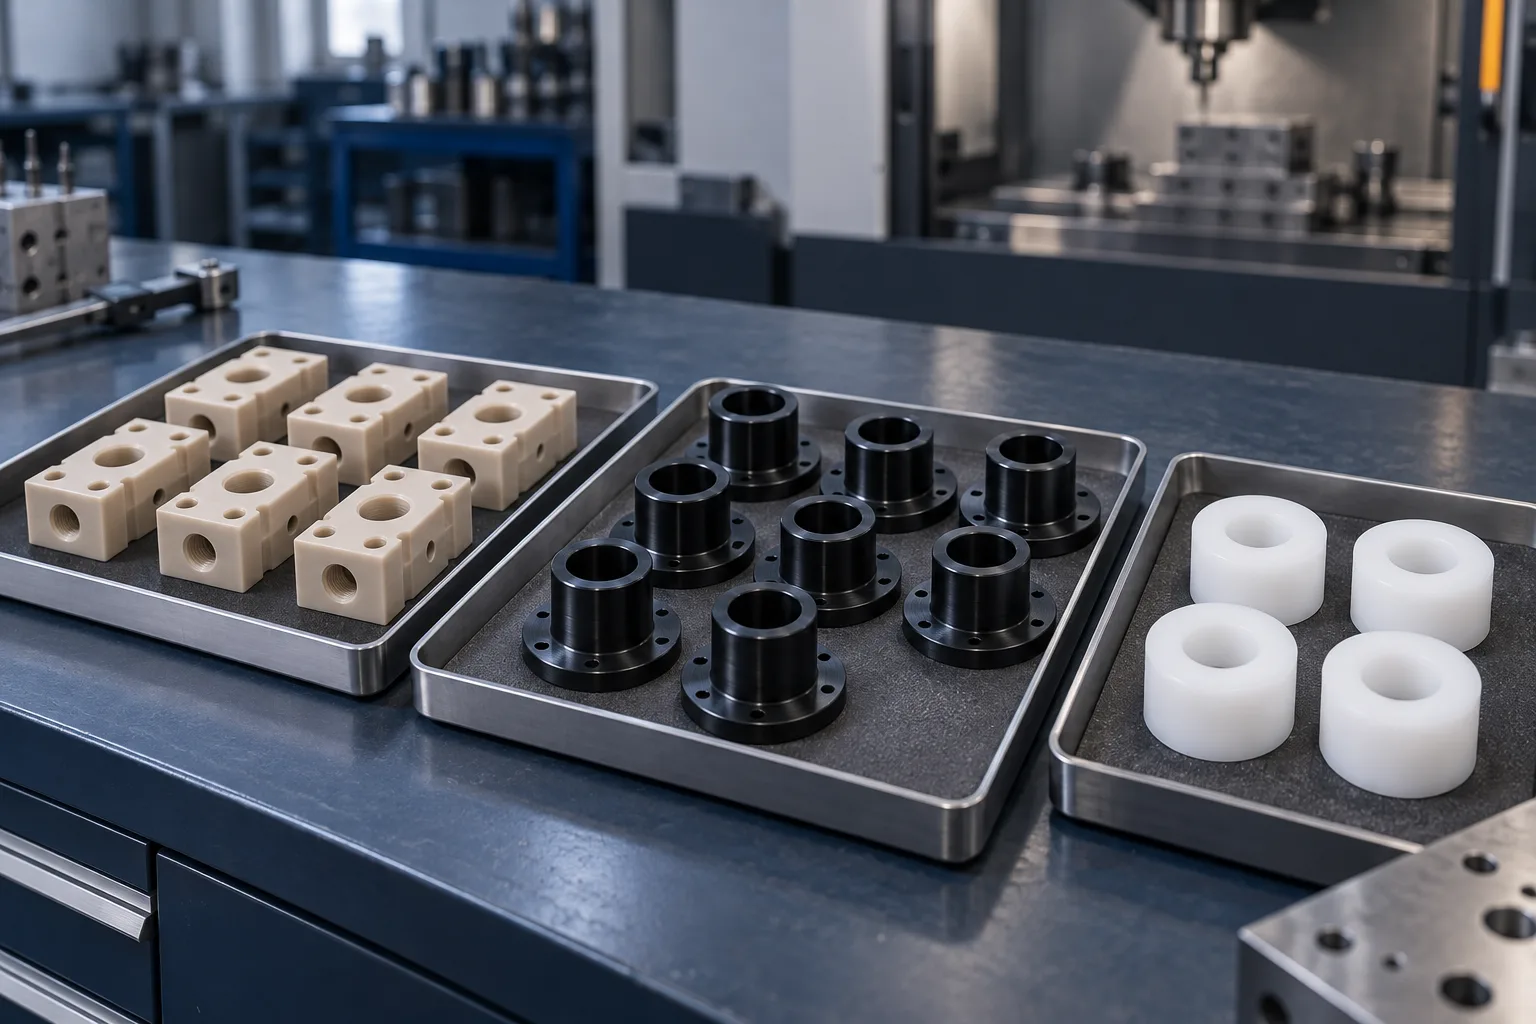
Produktionsmengen und Bearbeitungsroute werden anhand Ihres Teile-, Material- und Wiederholungsbedarfs überprüft.
| Fähigkeit | TOPS Plastics |
|---|---|
| Produktionstyp | CNC-Bearbeitung kleiner Stückzahlen/Kleinserien |
| Prozesse | Fräsen, Drehen, Bohren, Gewindeschneiden und 5-Achs-Bearbeitung |
| Menge | Projektabhängig; im Hinblick auf Geometrie, Zykluszeit und Werkzeugökonomie überprüft |
| Materialien | PEEK, POM, PTFE, Nylon, UHMW, PC, PMMA, ABS, PVC, PP, PEI, PVDF, PPS und Torlon / PAI |
| Teiletypen | Funktionskomponenten, Gehäuse, Buchsen, Vorrichtungen und Verteiler |
| Eingabe | CAD-Dateien, 2D-Zeichnungen und Referenzmuster; Muster erfordern eine vereinbarte Maßangabe |
| Dateien | STEP, STP, IGES, X_T, DWG, DXF und PDF; ZIP-Pakete werden akzeptiert |
| Inspektion | Erstmuster- und Maßkontrolle nach der vereinbarten Zeichnung und Planung |
Bei der Kunststoffbearbeitung in geringen Stückzahlen werden kundenspezifische CNC-Kunststoffkomponenten in Mengen hergestellt, bei denen spezielle Formwerkzeuge möglicherweise nur schwer zu rechtfertigen sind, während der Auftrag dennoch wiederholbare Einstellungen und kontrollierte Inspektionen erfordert.
Es dient üblicherweise technischen Versuchen, Pilotproduktionen, Spezialausrüstung, Ersatzteilen, Brückenproduktion und wiederkehrenden OEM-Bestellungen in kleinen Stückzahlen. Eine Kleinserienbestellung wird durch die Wirtschaftlichkeit und die Anforderungen des Teils definiert und nicht durch eine allgemeine Mengenbegrenzung.
Durch die direkte Bearbeitung aus dem CAD entfällt die Verwendung einer speziellen Spritzgussform. Für Programmierung, Werkstückspannung, Schneidwerkzeuge und Inspektion fallen weiterhin Vorbereitungskosten an, die im Angebot enthalten sein sollten.
Wählen Sie den Prozess entsprechend den Produktionsanforderungen, der Reife des Designs und den Kosten für die Werkzeugausstattung.
Die erwartete Menge deckt die Investition und Wartung spezieller Spritzgusswerkzeuge nicht ab.
Das Design kann sich zwischen den Chargen ändern. CNC-Programme und Vorrichtungen können mit jeder neuen Revision überprüft werden.
Sie benötigen das angegebene Ausgangspolymer und die angegebene Qualität, anstatt davon auszugehen, dass sich ein gedrucktes Material genauso verhält.
Verwendbare Teile werden benötigt, während Werkzeuge, Qualifizierung oder ein anderer Fertigungsweg vorbereitet werden.
Spezielle Industrie-, Medizin- und Laborgeräte benötigen während ihrer gesamten Lebensdauer möglicherweise geringe Mengen.
Durch kleine Auflagen mehrerer Konfigurationen kann vermieden werden, dass für jede Version eine separate Form benötigt wird.
Der Schwerpunkt der Prototypenbearbeitung liegt auf der Prüfung eines Designs. Auch die Kleinserienbearbeitung erfordert einen kontrollierten Prozess, der nutzbare Produktionsteile liefert.
| Bühne | Primäres Ziel | Fertigungsschwerpunkt |
|---|---|---|
| Prototyp | Validieren Sie Design, Passform und Funktion | Iteration und Lernen; Prototypenteile sind möglicherweise nicht produktionsqualifiziert |
| Engineering-Charge | Funktion und Prozess validieren | Kritische Abmessungen, Tests und repräsentatives Material |
| Geringe Lautstärke | Bereitstellung brauchbarer Produktionsteile | Wiederholbarkeit, Akzeptanzkriterien und Chargenökonomie |
| Brückenproduktion | Liefern Sie Teile, bevor der endgültige Produktionsweg fertig ist | Kontinuität, Qualifizierung und Übergangsplanung |
| Produktion wiederholen | Liefern Sie wiederkehrende Chargen | Stabile Spezifikationen, Revisionskontrolle und Inspektion |
CNC kann ein praktischer Ausgangspunkt für funktionsfähige Kleinserienteile sein, wenn der Zugang zum Fräser und der Materialvorrat zur Geometrie passen.
Vermeiden Sie dedizierte Investitionen in Formen und lassen Sie gleichzeitig Programmierung, Vorrichtungen und Bearbeitungseinrichtung zu.
Wählen Sie eine dokumentierte Materialsorte aus, die für Ihre Anwendung geeignet ist. Stamm- und Formformen erfordern weiterhin eine separate Validierung.
Überprüfen Sie CAD-Änderungen zwischen Chargen, ohne eine Spritzgussform zu modifizieren. Eine geänderte Geometrie erfordert möglicherweise noch eine neue Werkstückhalterung.
Bohrungen, Taschen, Gewinde, Dichtungsschnittstellen und Bezugsflächen können gemäß den vereinbarten Anforderungen bearbeitet und geprüft werden.
Überprüfen Sie technische und Hochleistungspolymere im Hinblick auf Temperatur, Chemikalien, Verschleiß und Maßanforderungen.
Ein genehmigtes Programm und ein Einrichtungsprotokoll können Nachbestellungen unterstützen, vorbehaltlich der Material- und Revisionsbestätigung.
Kombinieren Sie Prozesse entsprechend der Teilegeometrie und den Merkmalen, die mit denselben Bezugspunkten verknüpft bleiben müssen.
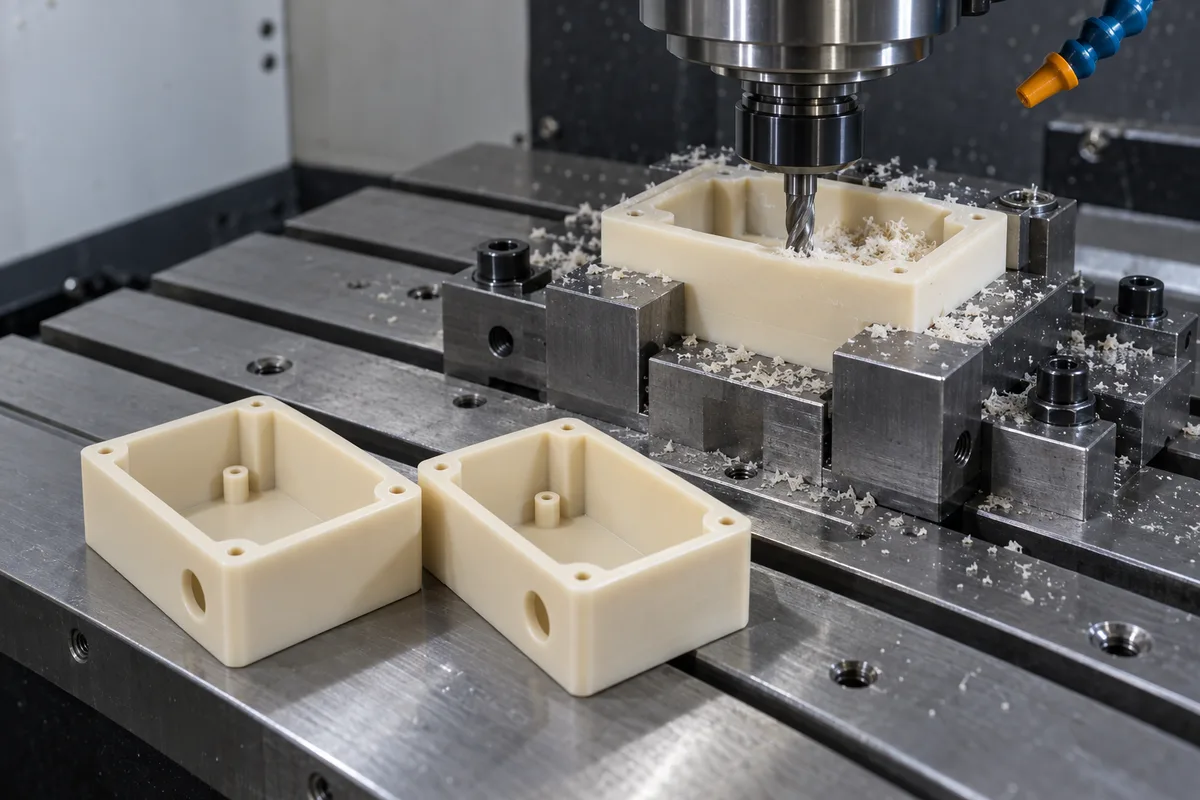
Für Gehäuse, Vorrichtungen, Verteiler, Halterungen, Platten und komplexe Komponenten mit Taschen, Profilen und Merkmalen auf mehreren Flächen.
Erkunden Sie den Prozess →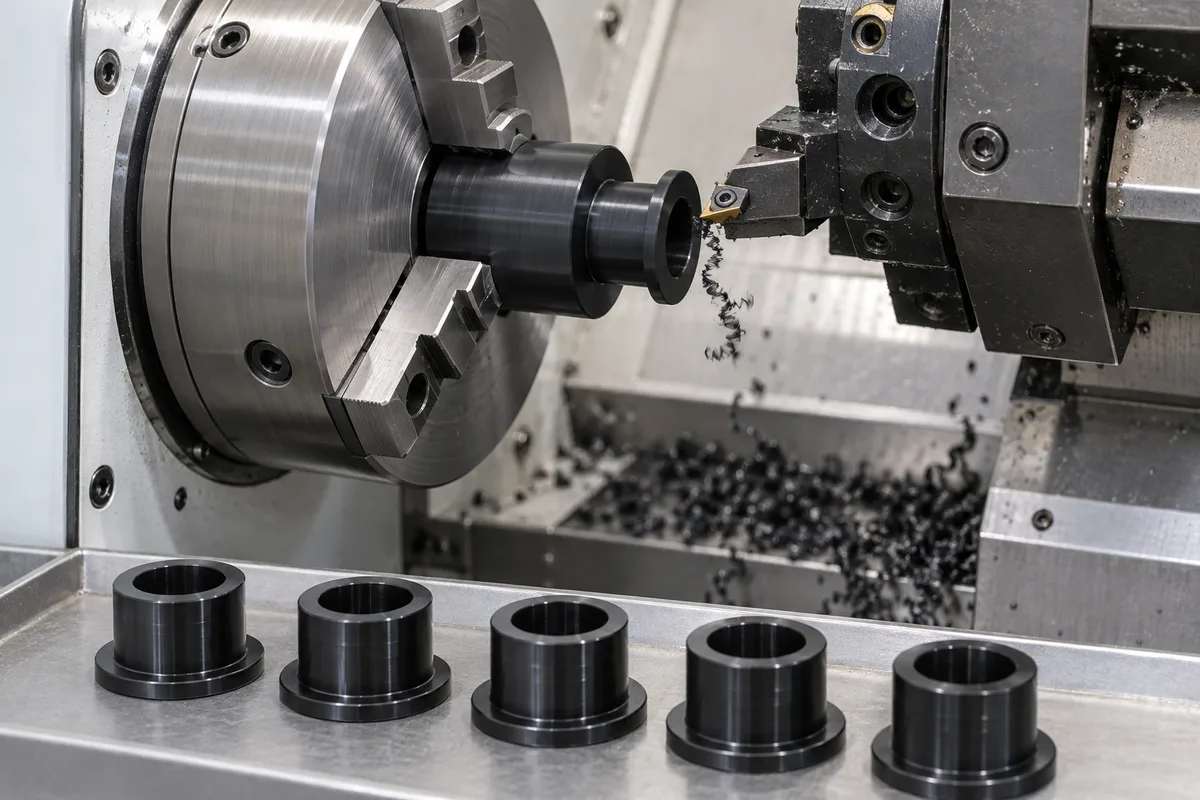
Für Buchsen, Hülsen, Rollen, Distanzstücke, Ringe und Gewindeteile. Überprüfen Sie den Futterkontakt, die Wandstärke und die freigegebenen Abmessungen.
Erkunden Sie den Prozess →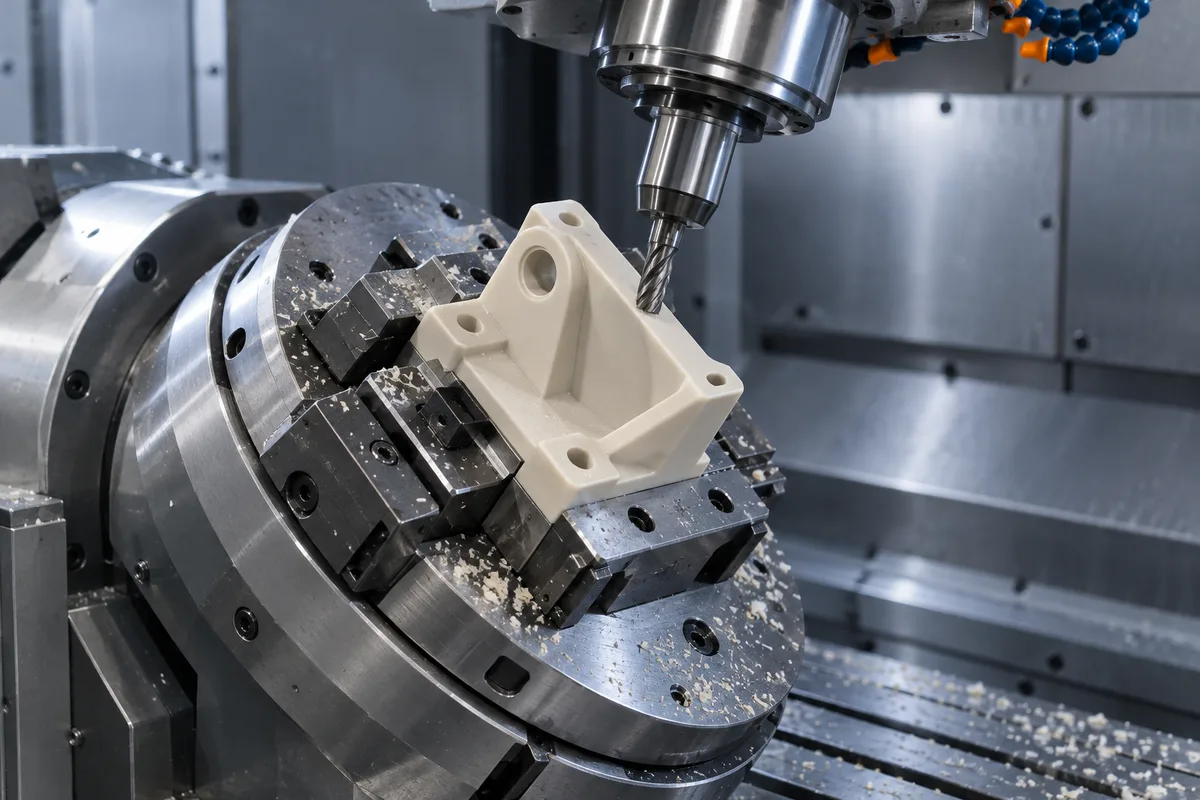
Für mehrflächige Teile, zusammengesetzte Winkel und hochwertige Geometrien, bei denen der Werkzeugzugriff oder weniger Neupositionierungen den Prozess rechtfertigen.
Erkunden Sie den Prozess →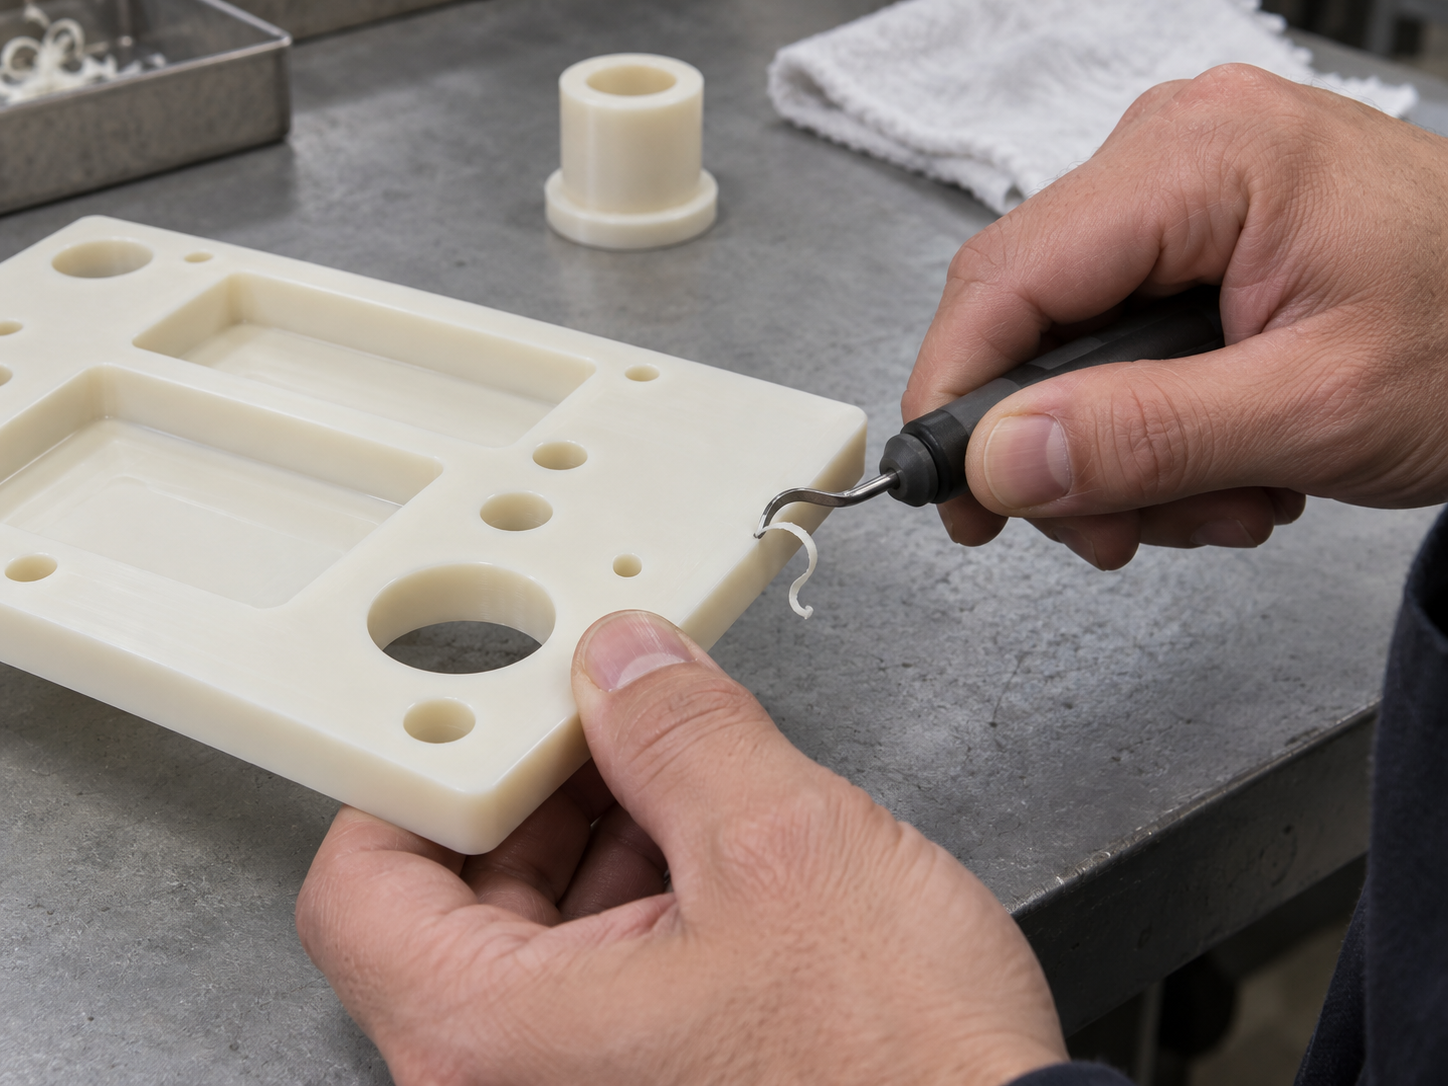
Besprechen Sie Bohren, Gewindeschneiden, Einsätze, Entgraten, Polieren, Gravieren und Zusammenbau, sofern dies für das Polymer und die Zeichnung angemessen ist.
Erkunden Sie den Prozess →Wählen Sie das Material für die Serviceumgebung aus, bevor Sie die Bearbeitungskosten vergleichen. ABS, PVC, HDPE und Polypropylen stehen ebenfalls zur Projektprüfung zur Verfügung.
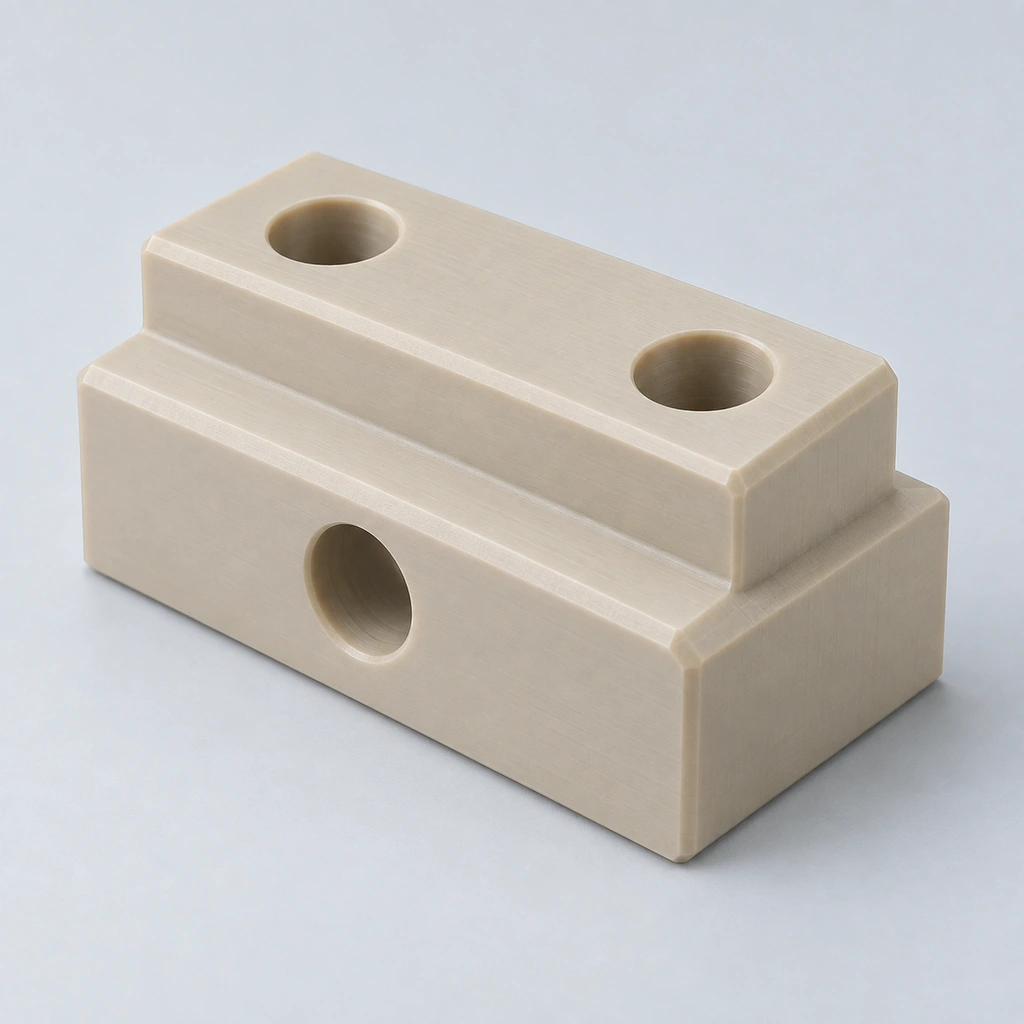
Hochwertige technische Teile mit anspruchsvollen thermischen und mechanischen Anforderungen. Bestätigen Sie die genaue Note.
Zahnräder, Buchsen und mechanische Komponenten, bei denen es auf geringe Reibung und Maßhaltigkeit ankommt.
Dichtungen, Isolatoren und kompatible Teile für den Umgang mit Chemikalien; Überprüfen Sie Kriechen, Belastungen und Prüfbedingungen.
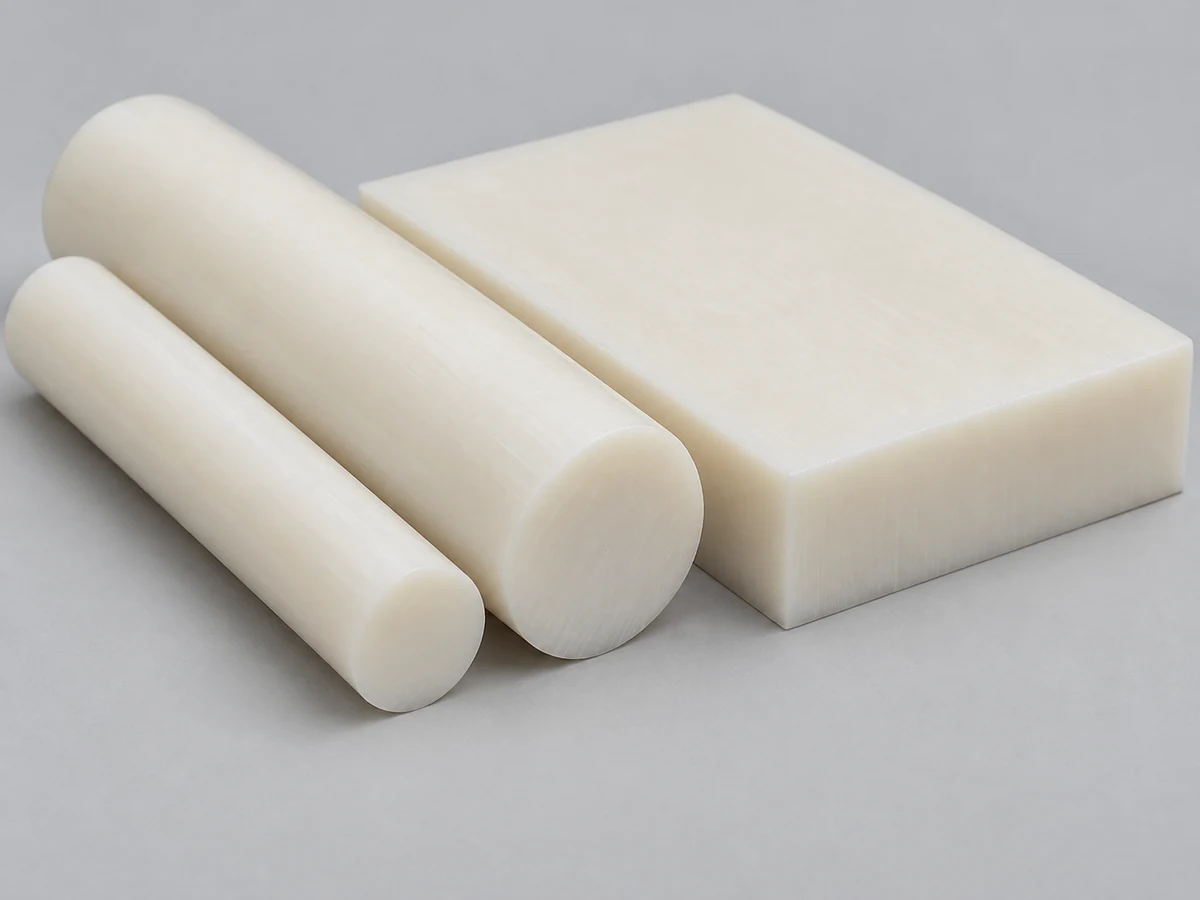
Rollen, Zahnräder und Buchsen; stimmen die Feuchtigkeitskonditionierung und den dimensionalen Akzeptanzzustand überein.
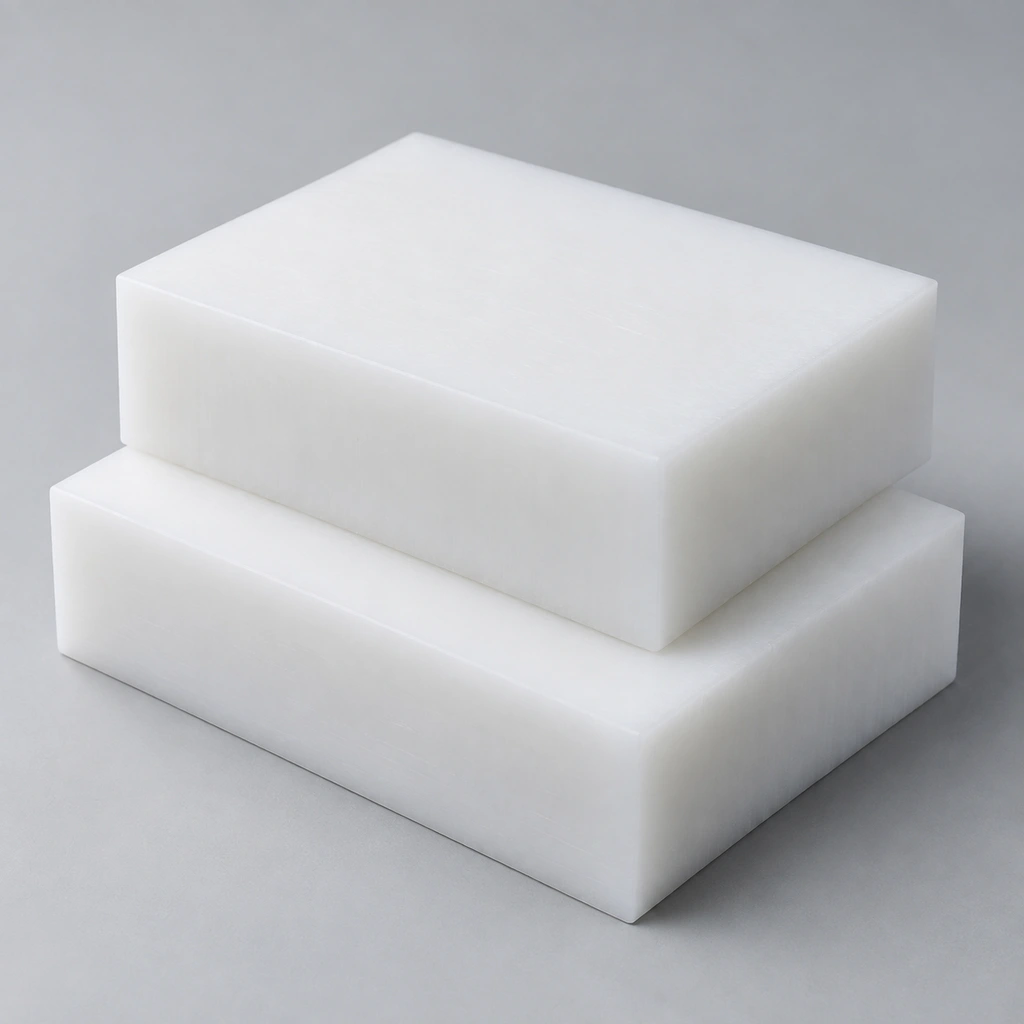
Führungen, Liner und Verschleißteile; Überprüfen Sie die Durchbiegung und vermeiden Sie unnötige Präzisionsanforderungen.
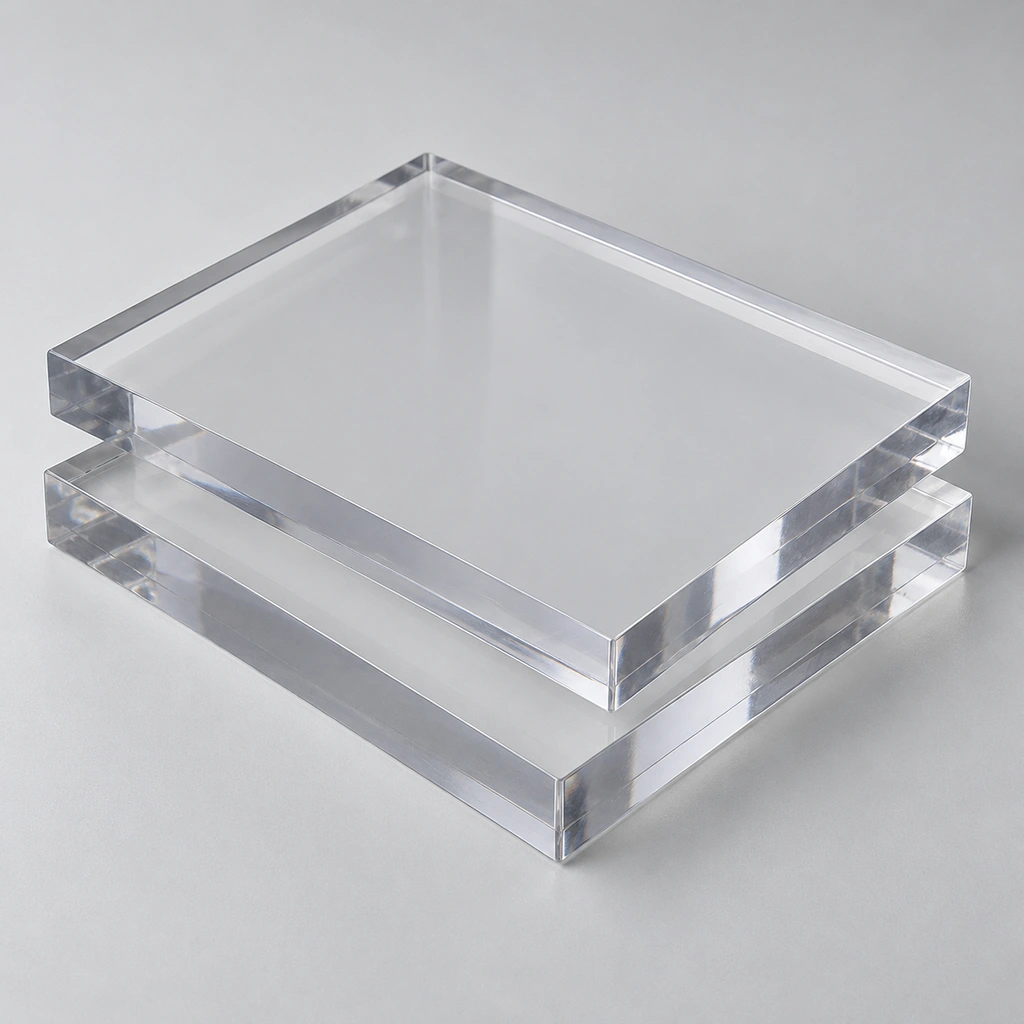
Transparente Gehäuse und Schutzvorrichtungen; Legen Sie die Anforderungen an Auswirkungen, Aussehen und chemische Belastung fest.
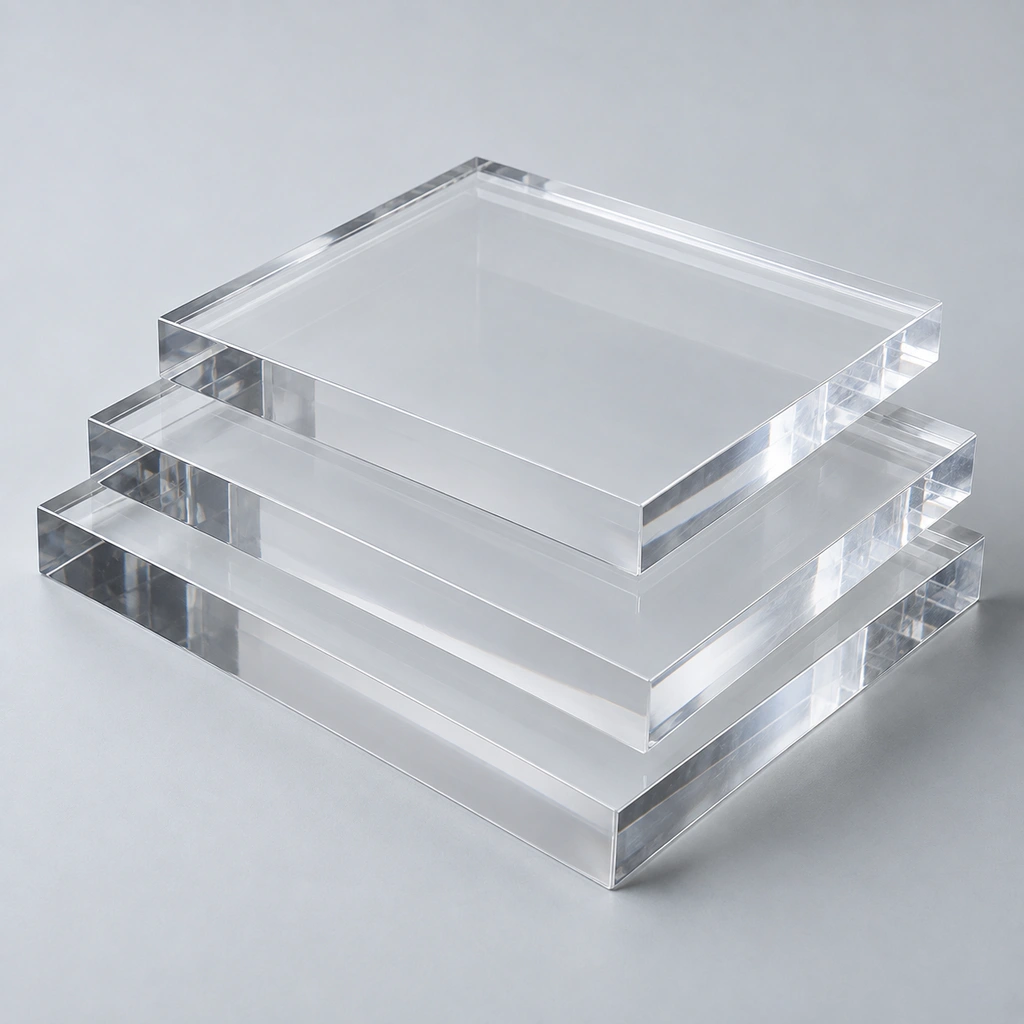
Klare Komponenten, bei denen Aussehen und Kantenbearbeitung eine Rolle spielen; Bestätigen Sie alle optischen Akzeptanzkriterien.
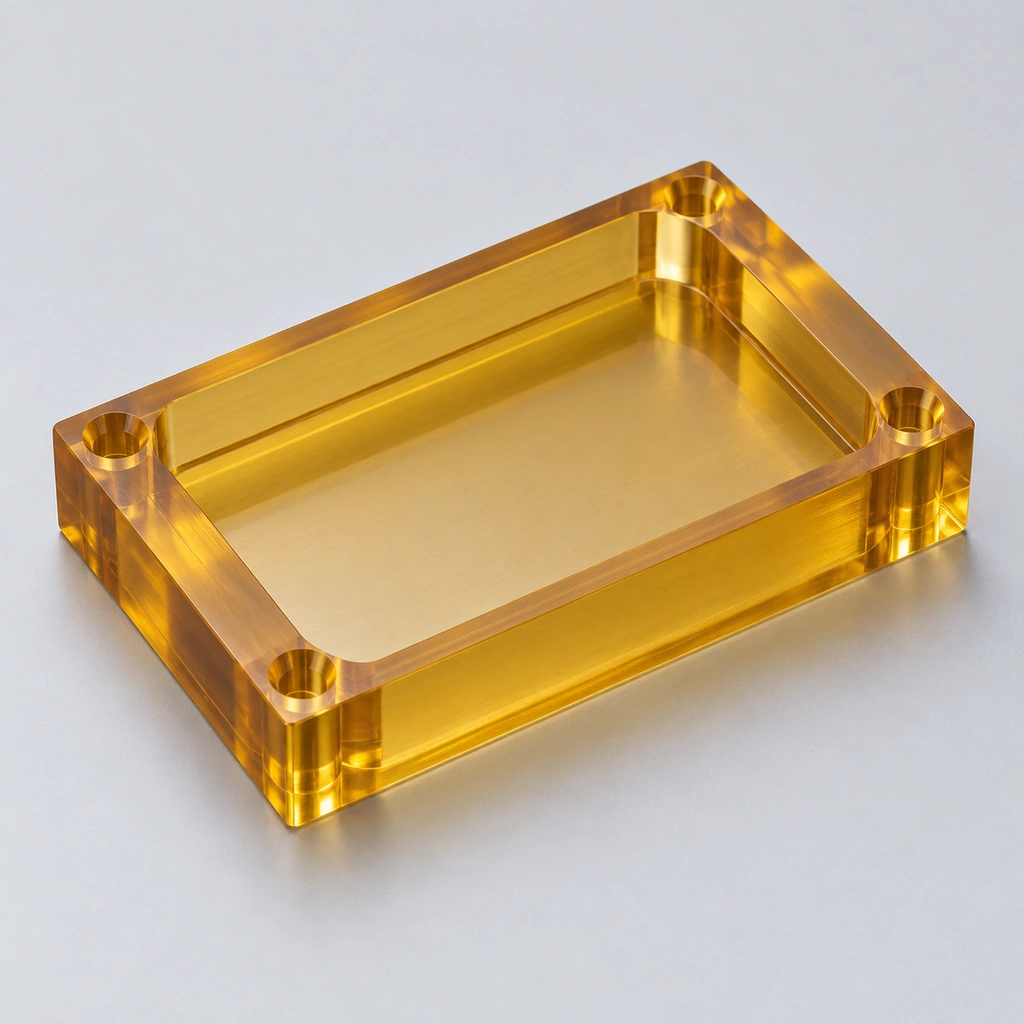
Elektrische und thermische Anwendungen erfordern eine spezifizierte ungefüllte oder verstärkte PEI-Sorte.
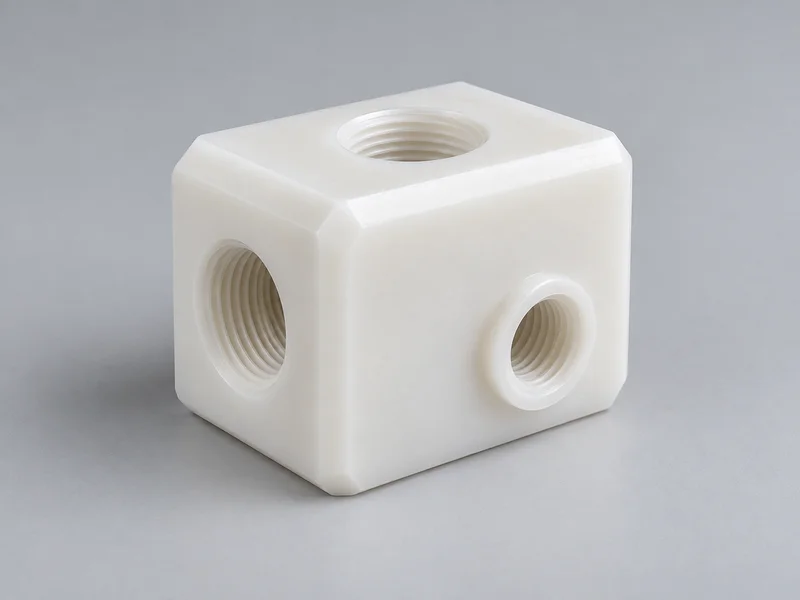
Kompatible Teile für Flüssigkeiten und chemische Prozesse; Reinheitsanforderungen hängen von der Sorte und der Dokumentation ab.
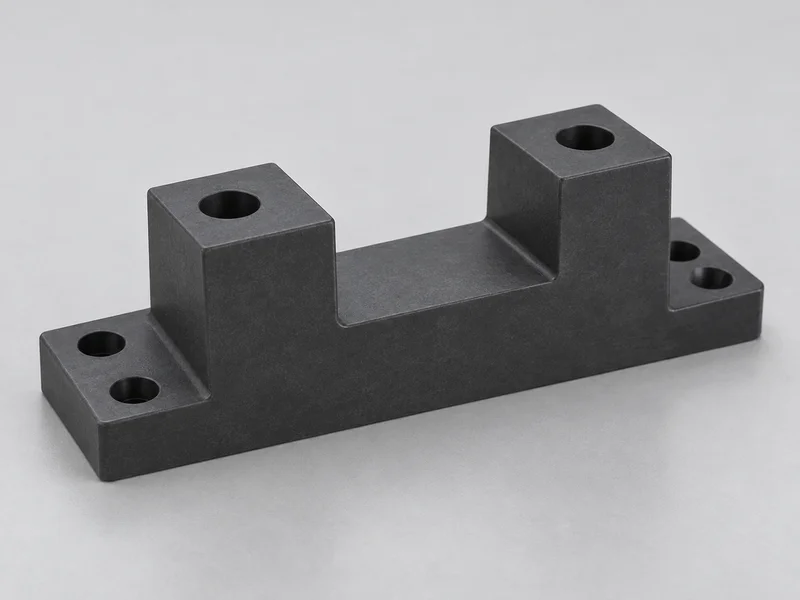
Spezialisierte starre Komponenten; Wählen Sie vor der Toleranzprüfung die Bewehrung und die Güte aus.
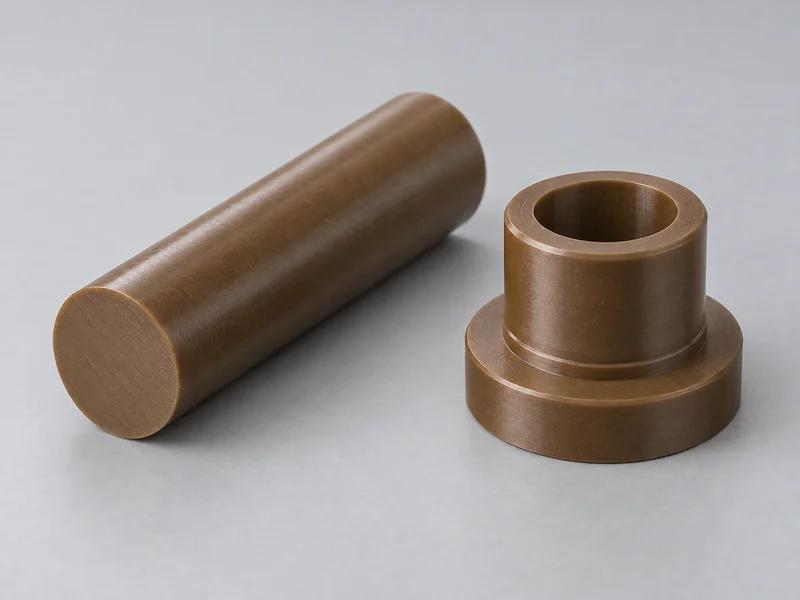
Hochleistungslager- und Isolierteile; Der Zustand des Lagerbestands und die Nachbearbeitung erfordern eine sortenspezifische Überprüfung.
Geben Sie die Qualität des Lieferanten, die Füllstoffe, die Lagerform und alle erforderlichen Unterlagen an. Es sollte nicht davon ausgegangen werden, dass maschinell bearbeitetes Material und geformtes Harz derselben Polymerfamilie identische Eigenschaften oder Qualifikationsnachweise bieten.
Funktionsteile für Gerätebauer, Einkaufsteams und Wartungsanforderungen.
Flansch- und Hülsenteile für kontrollierte Wellenschnittstellen.
Kundenspezifische mechanische Geometrie für eine vereinbarte Last und Umgebung.
Rotierende Handhabungs- und Führungskomponenten.
Fluidblöcke mit definierten Bohrungen und Anschlussmerkmalen.
Gerätekörper, Abdeckungen und Schnittstellenkomponenten.
Elektrische Abstandshalter und Halterungen in bestimmten Qualitäten.
Montage-, Handhabungs- und Testwerkzeuge für Spezialgeräte.
Definierte Abstandshalter, Ringe und Trennelemente.
Gleit- und Aufnahmeelemente für Handhabungssysteme.
Vorrichtungen und Prozessteile unterliegen anwendungsspezifischen Sauberkeitsanforderungen.
Ausrüstungskomponenten mit zeichnungsbasierter Abnahme und Kundenqualifizierung.
Kleine Auflagen, wenn vorhandene Werkzeuge nicht verfügbar sind; Bestätigen Sie die Geometrie-, Eigentums- und Abnahmeanforderungen.
Materialqualität, Programmrevision, Werkstückspannung und Prüfkriterien müssen kontrolliert bleiben, damit jedes Teil anhand derselben Anforderungen bewertet wird.
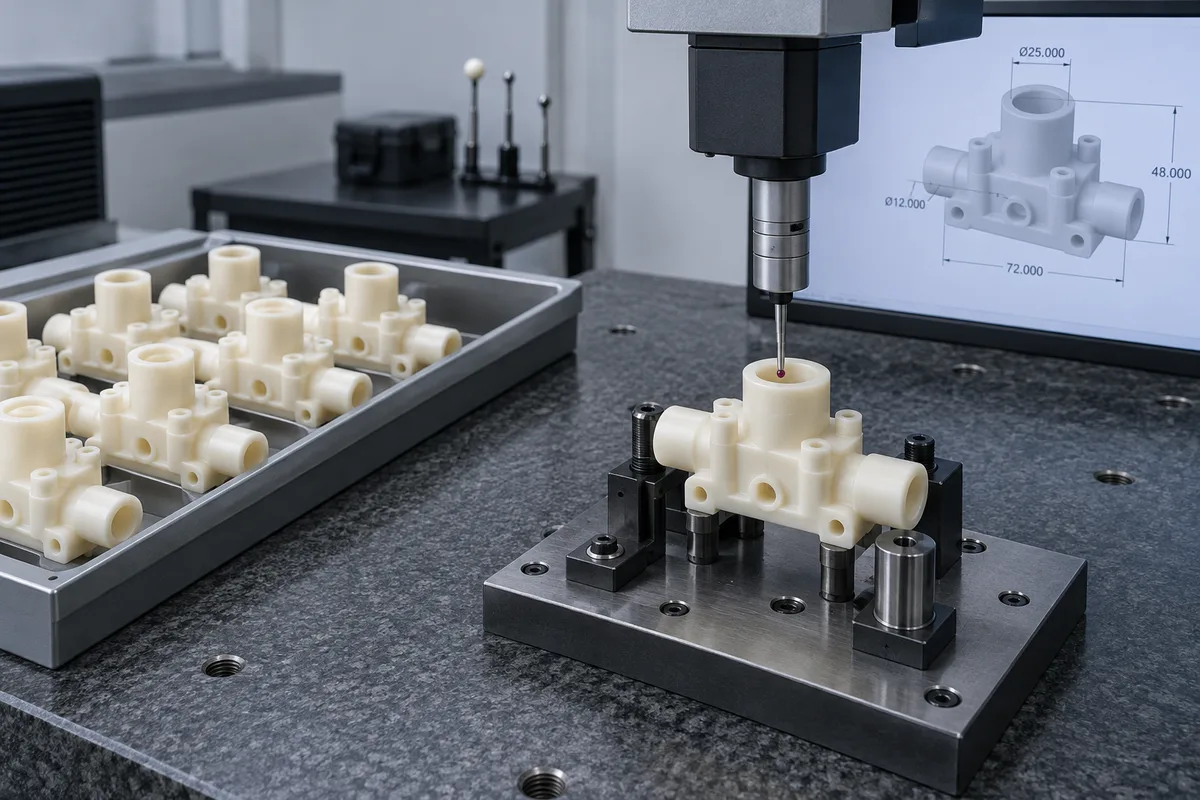
Bestätigen Sie das Polymer, die Verstärkung, die Lagerspezifikation und die erforderlichen Chargendokumente.
Ordnen Sie das genehmigte Bearbeitungsprogramm und die genehmigten Parameter der richtigen Zeichnungsrevision zu.
Definieren Sie unterstützte Flächen, Bezüge, Spannbedingungen und Bearbeitungsreihenfolge.
Überprüfen Sie das erste Teil anhand der vereinbarten kritischen Merkmale, bevor Sie mit der Charge fortfahren.
Überwachen Sie ausgewählte Abmessungen und Werkzeugzustand in der vereinbarten Häufigkeit.
Wenden Sie vor der Freigabe und dem Versand den vereinbarten Probenahme- oder Vollinspektionsplan an.
Definieren Sie vor der Bestellung, welche Aufzeichnungen erforderlich sind: Erstartikelergebnisse, Maßberichte, Materialdokumentation und Rückverfolgbarkeit sind projektspezifische Leistungen. Vereinbaren Sie, wie mit einem fehlerhaften Teil oder einer Zeichnungsänderung umgegangen wird.
Tolerieren Sie die Funktion, anstatt für jede Dimension die engstmögliche Grenze festzulegen. Güte, Wandstärke, Geometrie und Prüfbedingungen wirken sich sowohl auf die Wiederholbarkeit als auch auf die Kosten aus.
| Anforderung | Empfohlener Ansatz |
|---|---|
| Allgemeine Geometrie | Vereinbaren Sie die Bearbeitungstoleranz im Angebot und in der Zeichnung |
| Kritische Passform | Ziehen Sie nur die Funktionsmerkmale fest und definieren Sie Bezugspunkte |
| Lager / Bohrung | Definieren Sie Passform, Gegenstück und Messmethode |
| Großes Kunststoffteil | Geben Sie die relevante Prüftemperatur und Stabilisierung an |
| Dünne Wand | Überprüfen Sie die Klemmung und die Verformung der gelösten Form |
| Wiederkehrende Charge | Verwenden Sie wiederholbare Prüfkriterien und -bedingungen |
| Mehrere Überarbeitungen | Sperren Sie die Zeichnungsrevision für jeden Stapel |
Wärmeausdehnung, Eigenspannung und Feuchtigkeit können die gemessenen Maße beeinflussen. Nylonkonditionierung und flexible PTFE- oder UHMW-Teile erfordern besondere Aufmerksamkeit. Bestätigen Sie die erreichbaren Toleranzen, nachdem Sie das tatsächliche Design überprüft haben. Für jedes Polymer gilt kein allgemeingültiger Anspruch auf enge Toleranzen.
Erstellen Sie einen Toleranz- und Prüfplan →Eine gezielte Zeichnungsprüfung kann wiederholte Einrichtungs-, Bearbeitungs- und Inspektionsarbeiten reduzieren.
Halten Sie die Funktionsabmessungen eng ein; Verwenden Sie an anderer Stelle vereinbarte Allgemeintoleranzen.
Überprüfen Sie den Werkzeugdruck, die Unterstützung und die Durchbiegung, bevor Sie die Geometrie einfrieren.
Gleichbleibende Lochgrößen, Gewinde und praktische Innenradien vereinfachen die Werkzeugbestückung und Kontrollen.
Vergleichen Sie chemische Belastung, Temperatur, Verschleiß, Belastung und Feuchtigkeit und nicht nur den Materialpreis.
Markieren Sie qualitätskritische Merkmale, Bezugsbeziehungen und Akzeptanzmethoden klar und deutlich.
Wenn eine spätere Formgebung wahrscheinlich ist, überprüfen Sie den Entwurf, die Gleichmäßigkeit der Wand und die Wahl des Harzes separat.
Genehmigen Sie eine Zeichnungsrevision für einen Produktionslauf und isolieren Sie überholte Dateien.
Die Brückenproduktion liefert verwendbare CNC-Teile, während eine Form, eine Produktionslinie oder ein endgültiger Herstellungsprozess noch entwickelt oder wiederhergestellt wird.
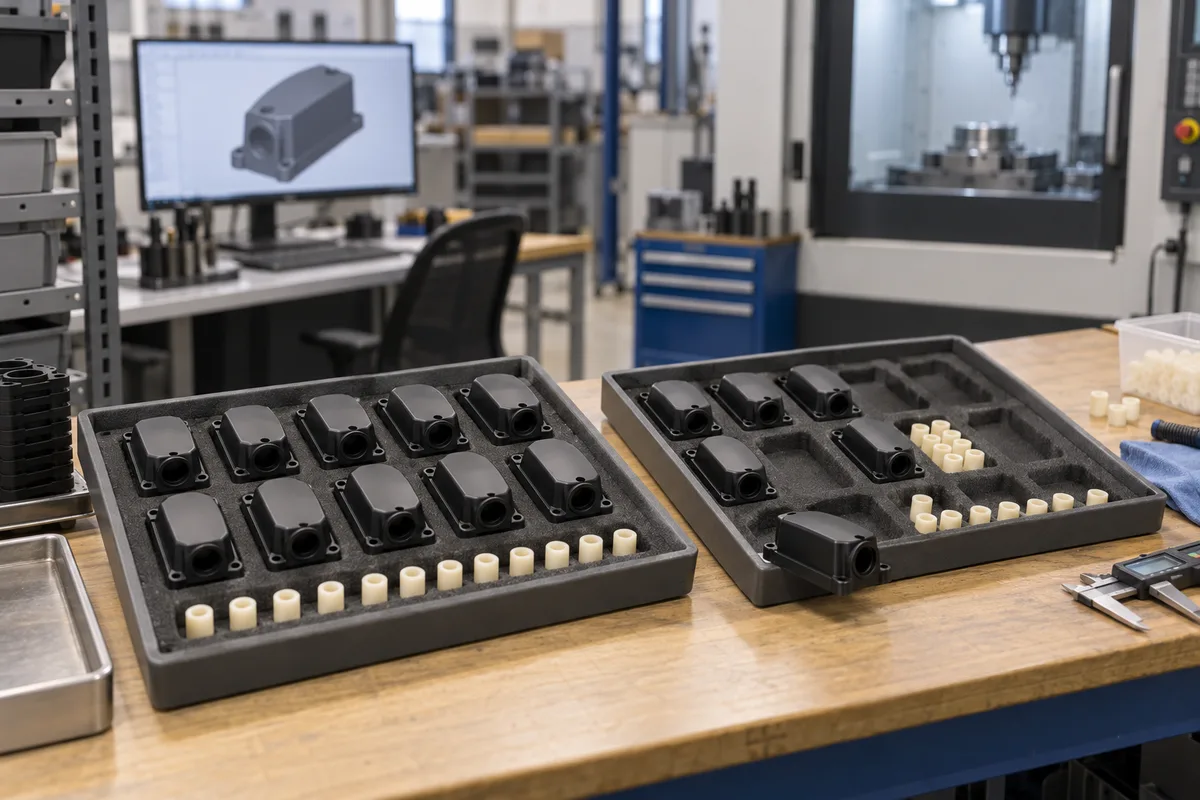
Liefern Sie Teile, während eine Spritzgussform gebaut oder repariert wird.
Unterstützen Sie die Kundenqualifizierung, eine erste Markteinführung oder ein Design, das noch nicht vollständig eingefroren ist.
Besprechen Sie Lieferantenwechsel, unerwartete Nachfrage oder eine Unterbrechung der festgelegten Route.
Definieren Sie die Überbrückungsmenge, das benötigte Datum, das akzeptierte Material und die geplante Umstellung vor der Produktion. Bearbeitete und geformte Teile können sich in Beanspruchung, Aussehen, Eigenschaften und Maßverhalten unterscheiden; Qualifizieren Sie die endgültige Route, anstatt automatisch davon auszugehen, dass die Brücke Batch-Transfers genehmigt.
Ja. Die wiederkehrende Kleinserienbearbeitung kann sinnvoll sein, wenn Nachfrage und Teilewirtschaftlichkeit eine spezielle Werkzeugausstattung nicht rechtfertigen.
Vereinbaren Sie die Menge pro Charge, den erwarteten Jahresbedarf und die Nachbestellungshäufigkeit. Bestätigen Sie die Revision, die Materialquelle und die erforderlichen Dokumente bei jeder Veröffentlichung erneut. Eine frühere Bestellung genehmigt nicht automatisch eine ersetzte Sorte.
Beibehaltene Programm- und Setup-Informationen können wiederholte Vorbereitungen reduzieren, aber Vorlaufzeit und Preis hängen immer noch von der Lagerverfügbarkeit, der Maschinenauslastung, dem Inspektionsumfang und etwaigen technischen Änderungen ab. Geben Sie in der Bestellung die Anforderungen an die Aufbewahrung von Datensätzen an.
Vergleichen Sie den kompletten Kosten- und Qualifizierungsweg. Es gibt keine einheitliche Break-Even-Menge, die für jedes Kunststoffteil funktioniert.
| Faktor | CNC-Bearbeitung | Spritzguss |
|---|---|---|
| Werkzeuge | Keine spezielle Form; Programmierung und Vorrichtungen können erforderlich sein | Spezielle Form- und Prozesseinrichtung erforderlich |
| Erstinvestition | Bei zugänglicher Kleinseriengeometrie oft niedriger | Die Werkzeuginvestitionen können erheblich sein |
| Designänderungen | Programm und Setup für die Überarbeitung überprüft | Möglicherweise ist eine Änderung oder ein Austausch des Werkzeugs erforderlich |
| Kleine Chargen | Oft praktisch; Zykluszeit und Abfall sind immer noch wichtig | Kann mit geeigneten Werkzeugen und wiederholter Nachfrage realisierbar sein |
| Material in Produktionsqualität | Spezifizierte Lagerqualitäten | Spezifizierte formbare Harzqualitäten |
| Komplex geformte Merkmale | Begrenzt durch den Zugang zum Fräser und zur Werkstückhalterung | Passende Geometrie kann in die Form integriert werden |
| Wiederkehrende hohe Lautstärke | Der Bearbeitungszyklus bleibt ein Kostentreiber | Werkzeuge können über den Bedarf abgeschrieben werden |
| Lieferzeit für die ersten Teile | Hängt vom Lagerbestand, der Einrichtung und der Inspektion ab | Beinhaltet Werkzeug- und Prozessqualifizierung |
| Materialauswahl | Verfügbare Lagerformen und Güten | Verfügbare formbare Compounds und validierte Verarbeitung |
Wählen Sie CNC-Maschinen für kleine Stückzahlen, wenn die Nachfrage begrenzt ist, sich das Design ändern kann oder sich die Investition in eine Form nur schwer rechtfertigen lässt. Prüfen Sie das Spritzgießen, wenn ein stabiles Design und eine wiederkehrende Nachfrage die Werkzeug- und Qualifizierungskosten decken können.
Beziehen Sie Werkzeuge, Vorrichtungen, Einrichtung, Lagerauslastung, Zykluszeit, Endbearbeitung, Inspektion, Fracht und erwartete Revisionen in den Vergleich ein. Das Spritzgießen ist nicht bei jedem Kleinauftrag automatisch unwirtschaftlich.
Vergleichen Sie CNC-Bearbeitung und Spritzguss →Mit der Kleinserienfertigung können Spezialgeräte bedient werden, bei denen die technischen Anforderungen hoch und die jährliche Nachfrage gering ist.
Vorrichtungen, Verteiler und Prozesskomponenten mit kundendefinierten Sauberkeits- und Materialanforderungen.
Validierungschargen und wiederkehrende Gerätekomponenten; Regulierungs- und Anwendungsqualifizierung bleiben kundenspezifisch.
Kundenspezifische Vorrichtungen, Führungen, Rollen und Handhabungsmechanismen.
Hochleistungspolymerkomponenten mit vor der Herstellung vereinbarten Zeichnungs- und Dokumentationsanforderungen.
Ersatzteile, Vorrichtungen, Gehäuse und Verschleißteile.
Isolatoren, Prüfvorrichtungen und Gerätegehäuse.
Verteiler, Fluidteile und kundenspezifische Instrumentenkomponenten.
Ein kleiner Produktionsauftrag erfordert mehr als zusätzliche Prototypen: Er benötigt ein vereinbartes Material, eine Revision, einen Bearbeitungsweg und einen Abnahmeplan.
Besprechen Sie das Verhalten des Polymers zusammen mit der Geometrie.
Fertigung ab Lager, ohne auf Spritzgusswerkzeuge angewiesen zu sein.
Wählen Sie die zur Zeichnung passende Prozesskombination aus.
Sehen Sie sich allgemeine Ingenieur- und Hochleistungssorten an.
Vereinbaren Sie vor der Produktion Funktionen, Methoden, Häufigkeit und Berichte.
Identifizieren Sie praktische Kosten- und Wiederholbarkeitsverbesserungen vor dem Schneiden.
Nutzen Sie Erkenntnisse aus dem ersten Batch, um spätere Releases zu definieren.
Behalten Sie die genehmigte Zeichnung und Revision im Mittelpunkt der Abnahme.
Definieren Sie die Freigabekriterien vor der Bearbeitung und führen Sie dann die gleichen Zeichnungs- und Prüfanforderungen durch die Charge.
Teilen Sie das Modell und die bemaßte Zeichnung, Revision und Chargenbedarf.
Vereinbaren Sie die genaue Lagerspezifikation und -menge für diese Version.
Überprüfen Sie die Bearbeitbarkeit, die Einrichtungskosten und die Maßhaltigkeit.
Identifizieren Sie qualitätskritische Merkmale und deren Prüfmethode.
Bereiten Sie die genehmigte Route, Daten und Unterstützungsstrategie vor.
Bearbeiten Sie das erste Teil mit dem geplanten Produktionsaufbau.
Überprüfen Sie die vereinbarten Funktionen und beheben Sie etwaige Unstimmigkeiten vor dem Lauf.
Produzieren Sie die freigegebene Menge zur genehmigten Revision.
Überwachen Sie kritische Funktionen und protokollieren Sie Prüfungen wie vereinbart.
Überprüfen Sie die fertige Charge anhand des Abnahmeplans.
Schützen Sie Teile und identifizieren Sie die Zeichnungsrevision und die erforderlichen Versanddokumente.
Dabei handelt es sich um die CNC-Fertigung kundenspezifischer Kunststoffteile in kleinen Chargen, wobei Material, Einrichtung und Inspektion für den vorgesehenen Produktionszweck kontrolliert werden. Es bedient üblicherweise Pilotläufe, Überbrückungslieferungen und OEM-Nachbestellungen.
Ein geringes Volumen hängt von der Geometrie, dem Material, der Zykluszeit und der Werkzeugökonomie ab. Senden Sie die Menge pro Charge und den geschätzten Jahresbedarf, damit wir die Route überprüfen können; Es gibt keine allgemeingültige Cutoff- oder veröffentlichte Mengengarantie.
Dies kann der Fall sein, da keine spezielle Form erforderlich ist. Das Angebot muss weiterhin Programmierung, Spannvorrichtung, Lager, Bearbeitung, Endbearbeitung und Inspektion umfassen. Geometrie und Wiederholbedarf bestimmen das Ergebnis.
Ein Prototyp testet vor allem Design, Passform und Funktion. Eine Produktionscharge muss außerdem die vereinbarten Material-, Revisions-, Konsistenz- und Prüfanforderungen für den vorgesehenen Verwendungszweck erfüllen. Ein erfolgreicher Prototyp ist nicht automatisch ein qualifiziertes Produktionsteil.
Ja, wenn Geometrie, Material und Zeitplan zur Bearbeitung passen. Definieren Sie die temporäre Liefermenge und die Abnahmeanforderungen, während die Werkzeuge oder die endgültige Route vorbereitet werden. Formteile gesondert qualifizieren, wenn sich die Route später ändert.
Es gibt nicht für jedes Teil das beste Material. Überprüfen Sie PEEK, Delrin / POM, PTFE, Nylon, UHMW, PC, PMMA, ABS, PEI, PVDF, PPS und Torlon auf Belastung, Temperatur, Chemikalien, Feuchtigkeit und Maßanforderungen.
Vereinbaren Sie die Materialqualität, die Überarbeitung der Zeichnung, das Programm, die Werkstückaufspannung und den Prüfplan. Bestätigen Sie diese bei jeder Freigabe und geben Sie die für Ihre Bestellung erforderlichen Berichte oder Rückverfolgbarkeit an.
Oftmals bei begrenzter Nachfrage, aber nicht immer. Vergleichen Sie die kompletten Bearbeitungskosten mit den Investitionen in die Form, den Kosten der geformten Einheit, der Qualifikation, dem Revisionsrisiko und dem erwarteten Volumen über die gesamte Lebensdauer. Auch Kleinserienspritzguss kann für geeignete Projekte sinnvoll sein.
Ja. Geben Sie eine neue Zeichnungsrevision heraus und identifizieren Sie die Änderungen vor der nächsten Veröffentlichung. Das überarbeitete Design erfordert eine Überprüfung der Herstellbarkeit, des Preises und der Inspektion und erfordert möglicherweise aktualisierte Vorrichtungen oder einen neuen Erstartikel.
Möglicherweise. Überprüfen Sie die geformte Geometrie, Formschräge, Wandgleichmäßigkeit, Harzverfügbarkeit, Schrumpfung und Qualifikationsanforderungen frühzeitig. Es sollte nicht davon ausgegangen werden, dass sich die bearbeitete Rohmaterialsorte und das geformte Harz identisch verhalten.
EINE ZEICHNUNG. EINE KONTROLLIERTE CHARGE.
Laden Sie Ihr CAD-Modell und Ihre Konstruktionszeichnung hoch und teilen Sie die Kunststoffqualität, die Menge pro Charge und kritische Toleranzen mit. Unser Team kann prüfen, ob die CNC-Bearbeitung Ihren Anforderungen an geringe Stückzahlen entspricht, und praktische Möglichkeiten zur Kostenreduzierung ermitteln, ohne die Funktion zu beeinträchtigen.
Geben Sie für Wiederholungs- oder Überbrückungslieferungen in Ihrem Zeichnungspaket oder Ihrer E-Mail den geschätzten Jahresbedarf, die Bestellhäufigkeit, die aktuelle Produktionsphase, die Inspektionsanforderungen, die Anwendung und alle zukünftigen Spritzgusspläne an. Firma, Name, E-Mail und Telefonnummer sind erforderlich. Land, Teilenummer, Menge und Zeichnungs-Upload sind optional.
info@tops-precision.comSTEP / STP / IGES / X_T / DWG / DXF / PDF oder ZIP, maximal 10 MB. Größere Dateien können per E-Mail geteilt werden. Vereinbaren Sie den vertraulichen Umgang mit Dateien, bevor Sie vertrauliche Zeichnungen senden.