CONTROLA LA SUPERFICIE. CONSERVAR LA GEOMETRÍA.

Servicios de pulido de plástico para piezas mecanizadas de precisión

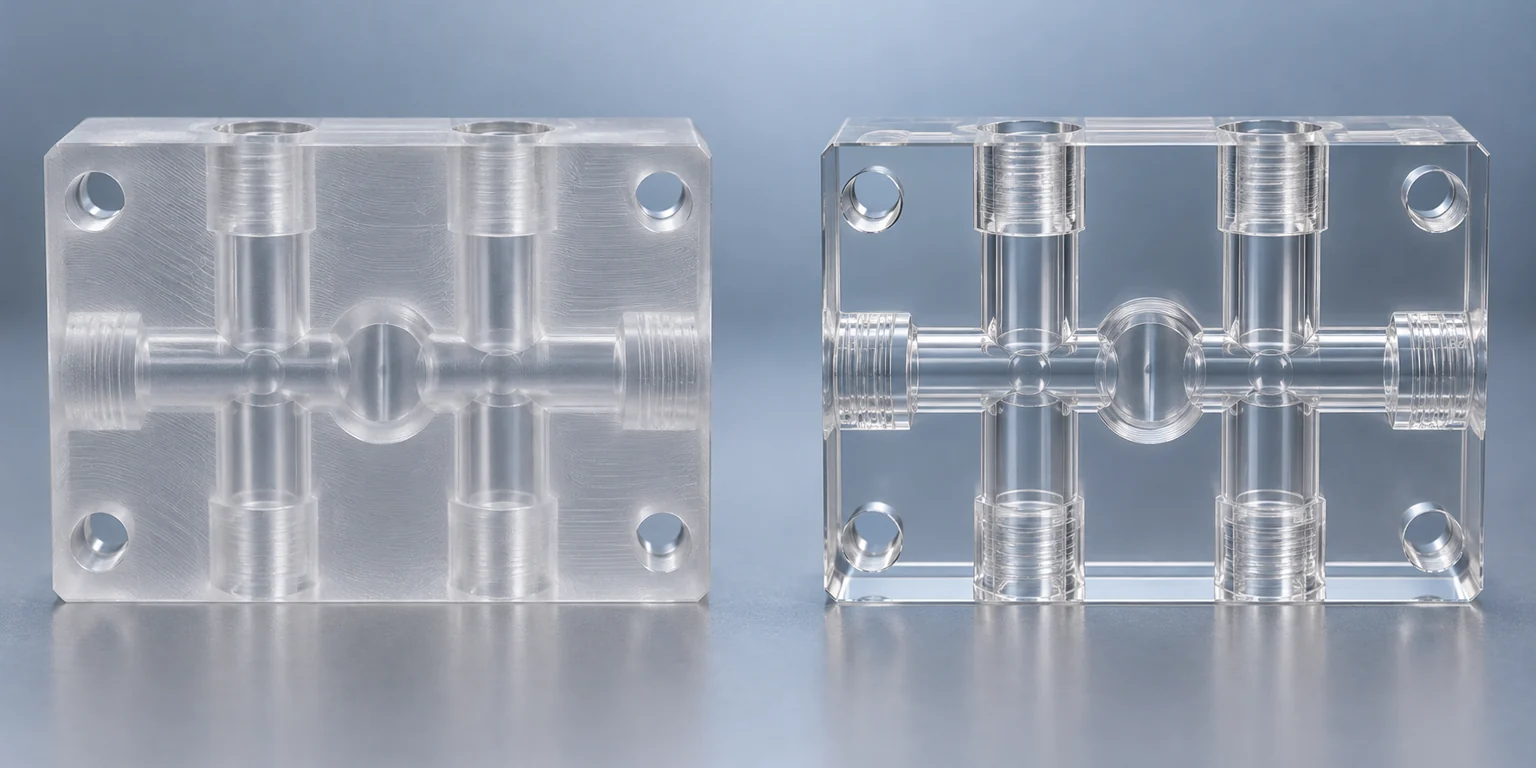
Acabado de superficies para piezas de plástico CNC personalizadas: desde bordes acrílicos y ventanas transparentes hasta carcasas, colectores y requisitos de componentes ópticos. Revisamos juntos el material, las zonas de acabado y la geometría crítica.

Textura. Apariencia. Claridad.

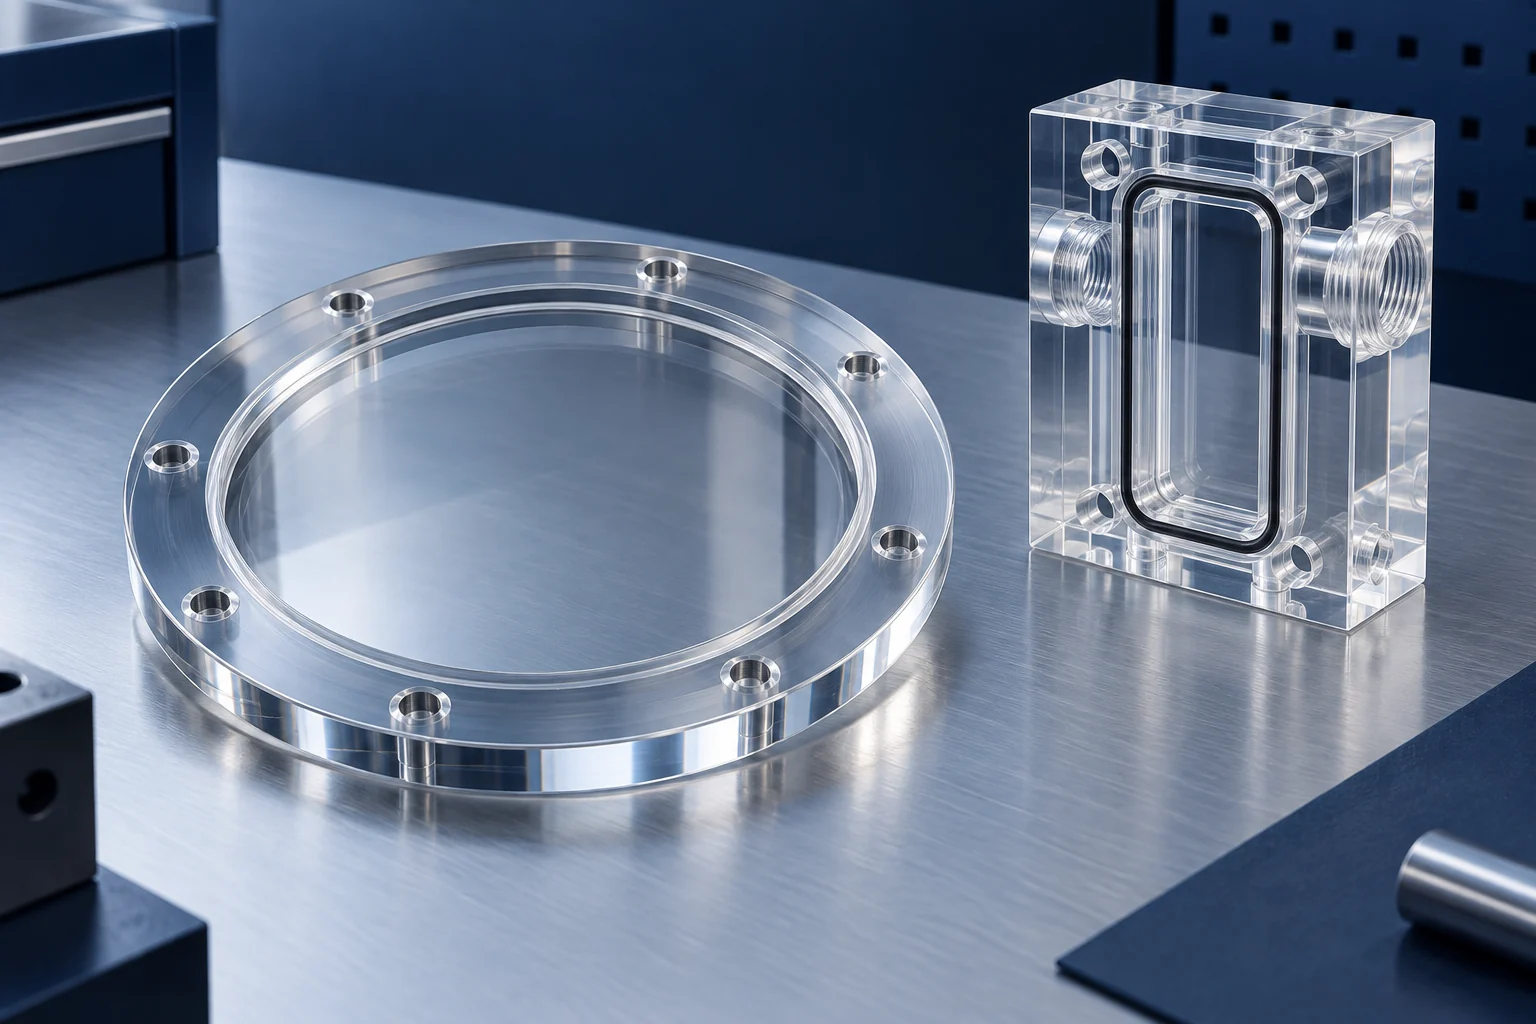
Ventana de inspección acrílica circular terminada y bloque de observación transparente.
Acabado de superficies
Componentes de plástico mecanizados a medida.
Acrílico y policarbonato
Requisitos de transparencia y cosmética.
Acabado de bordes de precisión
Aristas definidas y geometría final.
Prototipo a producción
Muestras de calificación y pedidos OEM.

01

Capacidades de pulido de plástico y acabado de superficies

Planificar la superficie acabada junto con el material, la geometría y los criterios de inspección. La ruta indicada depende de la pieza, más que de una receta de pulido universal.

Consideración del proyectoAlcance de la revisión
Servicio primarioAcabado de superficies para componentes de plástico fabricados y mecanizados con CNC personalizados.
Materiales principalesAcrílico / PMMA y policarbonato; otros polímeros requieren una revisión de compatibilidad.
Finalizando rutasPulido mecánico, acabado de bordes y acabado CNC de precisión. Los métodos de diamante, llama y vapor requieren confirmación de compatibilidad y disponibilidad específica del proyecto.
Objetivos de superficieTextura funcional, apariencia cosmética, visualización transparente o rendimiento óptico especificado.
Componentes típicosVentanas de inspección, cubiertas, carcasas, bloques de observación, colectores y guías de luz.
ProducciónPrototipos, lotes pequeños y pedidos repetidos de OEM.
AceptaciónDimensiones finales y criterios visuales acordados antes de la fabricación; Los controles instrumentados de acabado o ópticos requieren un método de inspección acordado.
Entradas de cotizaciónGrado del material, superficie inicial, áreas de acabado designadas, cantidad, tolerancias y aplicación.

02

¿Qué es el pulido de plástico?

El pulido de plástico mejora la suavidad, la apariencia o la transparencia de la superficie después del mecanizado, corte o fabricación. Un método adecuado depende del polímero, la condición inicial, la geometría accesible y el acabado objetivo.

El alisado de superficies reduce la textura fina. El acabado cosmético controla rayones visibles, brillo y marcas de herramientas. El acabado óptico aborda la función real de visualización o manejo de la luz, con criterios de aceptación que van más allá del brillo únicamente. Estos objetivos pueden superponerse, pero deben especificarse por separado en el dibujo.

Una superficie de apariencia clara no es automáticamente un componente óptico. Los daños profundos pueden necesitar preparación o mecanizado correctivo antes del acabado, y los canales inaccesibles pueden conservar su textura mecanizada. Revise las dimensiones finales, la sensibilidad al estrés y las condiciones de limpieza como parte de la selección del proceso. El pulido debe mejorar las superficies importantes sin comprometer las características que hacen que el componente funcione.

03

Nuestros métodos de pulido y acabado de plástico

Haga coincidir el proceso con la superficie. Los métodos siguientes describen los enfoques de acabado disponibles para la evaluación; Las rutas especializadas se confirman en el presupuesto antes de cualquier compromiso.

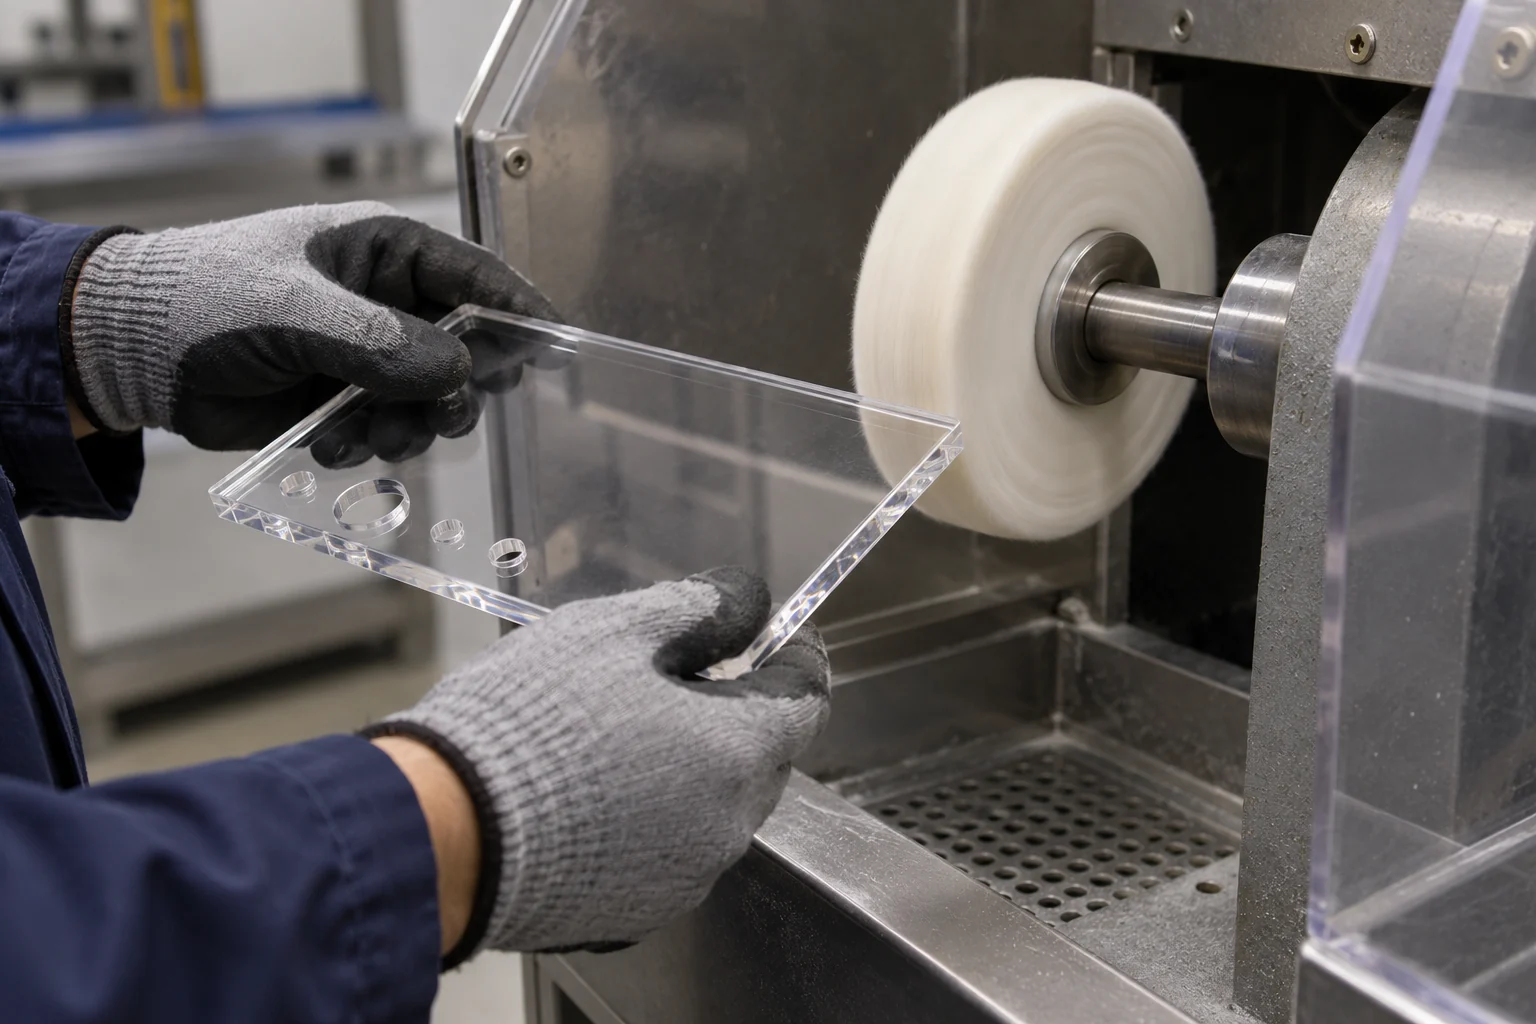
Pulido mecánico de un borde de panel acrílico transparente accesible

Pulido mecánico y abrillantado

Los abrasivos y compuestos controlados refinan las superficies y los bordes accesibles preparados. Pueden beneficiarse las cubiertas, ventanas y carcasas PMMA adecuadas. Gestionar la presión, el calor y la contaminación; Las marcas profundas necesitan preparación primero.

Pulido de bordes de diamante

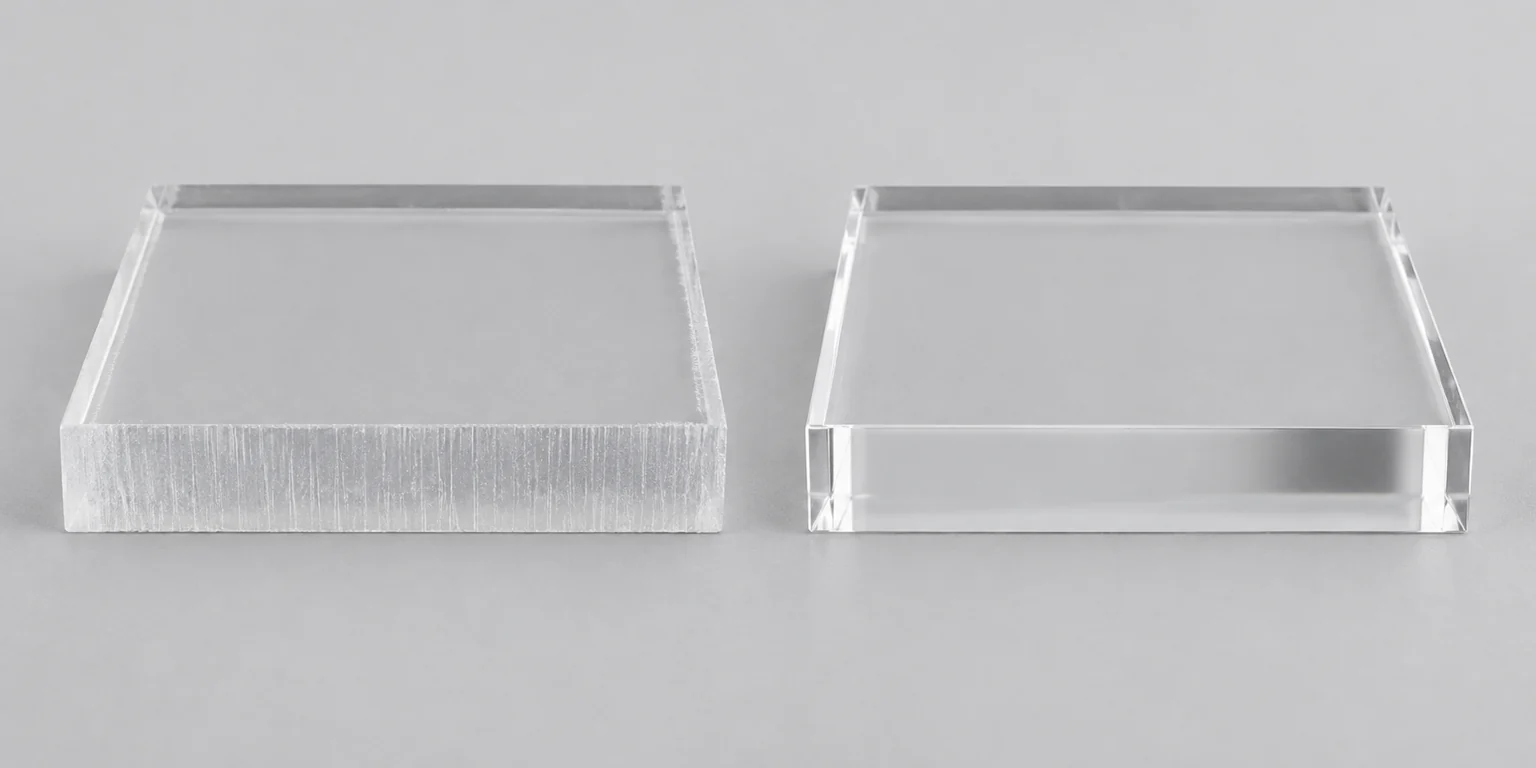
Las herramientas de corte de precisión pueden producir bordes lisos y claros en una lámina acrílica adecuada. Los bordes rectos y accesibles son el principal caso de uso. Confirmar la disponibilidad del equipo, la geometría y el estándar de aceptación del borde.

Pulido de llama acrílica

El calentamiento superficial controlado puede mejorar los bordes PMMA adecuados, pero puede introducir tensiones o redondeos. Revisar la vinculación posterior y la exposición al servicio. Esta es una ruta específica del material que requiere confirmación, no un tratamiento general para cada plástico transparente.

Pulido de plásticos con vapor de disolvente

Un proceso especializado, cerrado y controlado que utiliza un medio de acabado compatible. Ciertos polímeros específicos, incluidas algunas aplicaciones de policarbonato, pueden ser candidatos. Se debe establecer la disponibilidad de material, estrés, manipulación y proceso calificado; no se implica ninguna capacidad general de vapor interna.

Mecanizado de acabado CNC de precisión

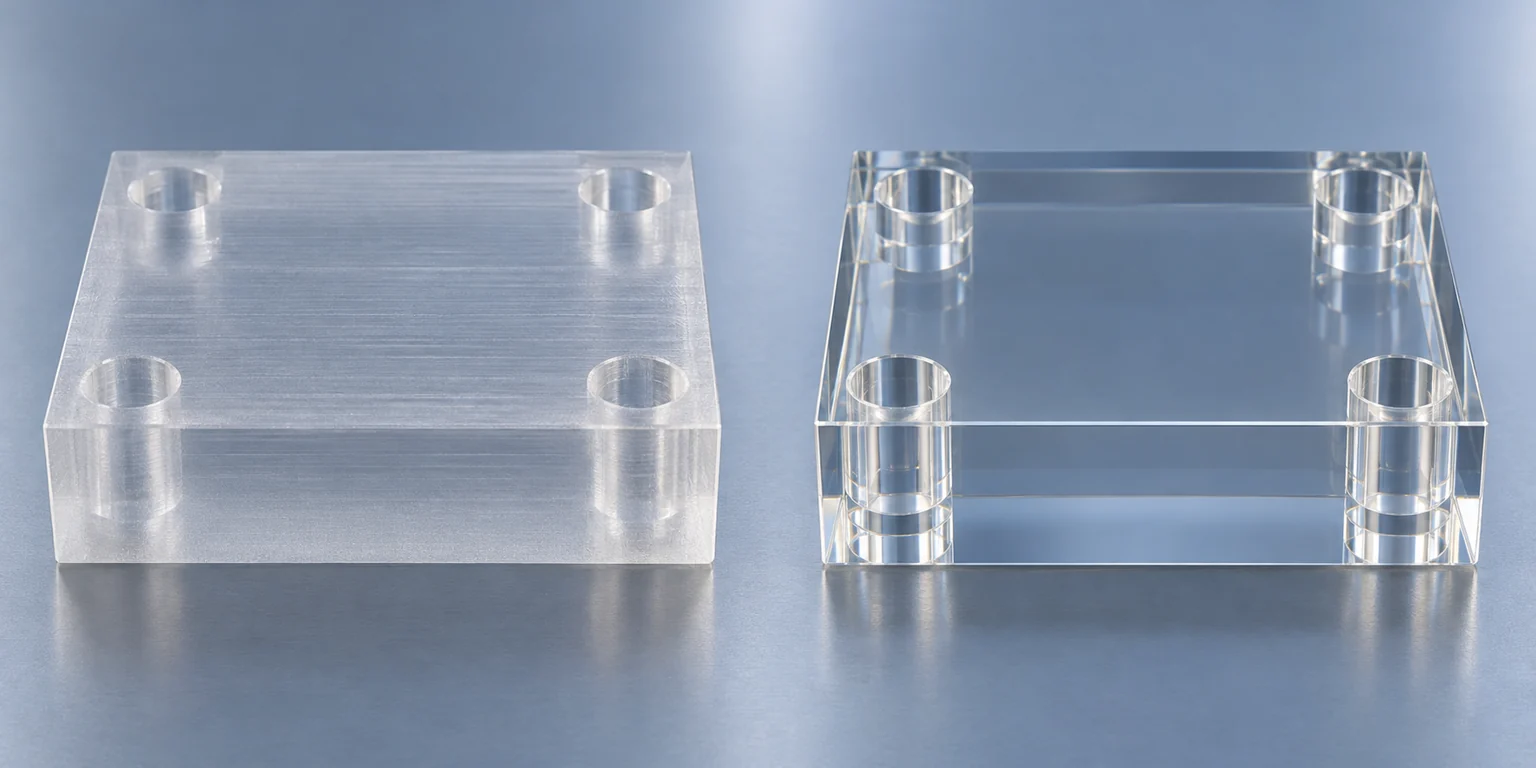
Una fresa, una trayectoria de herramienta y una pasada de acabado adecuadas pueden proporcionar la superficie funcional manteniendo la geometría. Esto puede ser preferible en orificios, superficies de contacto, polímeros de ingeniería opacos o características que no pueden tolerar la eliminación de material secundario.

El pulido por sí solo no puede eliminar de manera confiable todos los rayones profundos, bordes desconchados o marcas de herramientas pesadas. Corregir la superficie inicial antes de seleccionar el tratamiento final.

04

¿Qué materiales plásticos son adecuados para pulir?

El acrílico y el policarbonato son los principales materiales transparentes a revisar, pero sus riesgos de acabado difieren. La formulación, los recubrimientos, el historial de existencias y el estrés residual pueden cambiar la compatibilidad.

Acrílico/PMMA

Defina caras de visualización, bordes expuestos y superficies que luego se unirán.

Acrílico/PMMA →

policarbonato

Definir necesidades ópticas o cosméticas y revelar productos químicos de limpieza, revestimientos y cargas mecánicas.

policarbonato →
MaterialesObjetivo principalConsideración del proceso
Acrílico/PMMAClaridad y bordes accesibles brillantesUn fuerte candidato para el acabado mecánico y apropiado de los bordes; proteger las interfaces de enlace.
Policarbonato / PCClaridad y apariencia mejoradas.Revisar el agrietamiento por tensión relacionado con los solventes, los recubrimientos y la tensión residual; No copie un proceso acrílico sin evaluación.
PETGClaridad cosméticaDepende del grado y del método de acabado.
ABSEstado cosmético de la superficieSuele ser una apariencia objetiva más que una transparencia.
Ultem/PEISuperficie mecanizada mejoradaSe requiere proceso especializado y revisión de calificaciones.
PEEKAcabado funcionalEl mecanizado de precisión es generalmente más relevante que el pulido óptico.
POM / DelrinSuperficie funcional lisaGeneralmente se prefiere el mecanizado CNC fino.
PTFE/UHMWAcabado funcionalEl pulido convencional puede proporcionar beneficios limitados; Priorizar los requisitos de geometría y servicio.

05

Claridad óptica versus rugosidad de la superficie: ¿cuál es la diferencia?

La rugosidad de la superficie describe una textura a pequeña escala, a menudo expresada como Ra o Rz. La claridad óptica también depende de la transmisión, la turbidez, la dispersión, la distorsión, la forma de la superficie y el propio material. Una rugosidad baja no establece automáticamente la idoneidad óptica.

Función requeridaCriterios de aceptación para definir
Superficie funcional lisaRugosidad superficial y dimensiones finales.
Acabado cosméticoRayones, brillo y marcas de herramientas visibles bajo la iluminación acordada.
Ventana de visualización claraTransparencia, neblina y distorsión visual.
guía de luzRendimiento óptico, geometría de la superficie y trayectoria de luz especificada.
Componente de observación de fluidos.Visibilidad, estado del canal y limpieza.
Superficie de contacto de precisiónDimensiones, planitud y acabado.

Especifique la función en lugar de pedir únicamente un "acabado de espejo". Para la aceptación óptica, acuerde la prueba, el equipo o el socio de inspección calificado antes de la cotización. No se aplica ningún porcentaje de claridad universal ni valor de rugosidad a todas las piezas.

06

¿Cómo afecta el pulido de plástico a las tolerancias dimensionales?

El pulido puede eliminar o redistribuir el material de la superficie, redondear los bordes y cambiar la geometría final. Identifique superficies de tolerancia estricta antes de elegir la ruta de acabado.

CaracterísticaImpacto potencial
Orificio de precisiónCambios de diámetro o ajuste.
Superficie de sellado planaCambios locales de planitud o textura.
Borde acrílicoRedondeo y pérdida de un borde de referencia agudo.
pared delgadaDistorsión por calor o presión.
ventana ópticaCambios de forma de la superficie y distorsión visual.
Característica roscadaPérdida de definición dimensional.
canal pequeñoCambios de superficie o acceso incompleto.

Marque en el dibujo las áreas sin pulir, los puntos de referencia, las tierras de sellado y el estado de inspección. Defina si una dimensión se aplica antes o después del acabado; La aceptación final debe reflejar el componente entregado.

Solicite una revisión de tolerancia y acabado superficial →

07

¿Qué causa el agrietamiento, la turbiedad y los defectos superficiales durante el pulido del plástico?

El material de partida y la historia del proceso son tan importantes como el paso de pulido final. El acrílico y el policarbonato necesitan diferentes evaluaciones de compatibilidad.

Estrés residual

El estado del stock, el mecanizado y la sujeción pueden introducir o liberar tensiones internas. Evalúe las piezas sensibles al estrés y cualquier requisito de acondicionamiento específico del material antes del acabado.

Calor excesivo

El calor incontrolado puede distorsionar la pieza, dañar la superficie o introducir tensión adicional. Las secciones delgadas y las transiciones pronunciadas necesitan especial cuidado.

Compatibilidad con disolventes

Los medios incompatibles pueden causar agrietamiento o agrietamiento por estrés ambiental. Confirme el grado del polímero, la exposición y la tensión residual en lugar de depender de una etiqueta de plástico genérica.

Preparación de la superficie

Los rayones profundos, las astillas y las superficies mecanizadas dañadas pueden requerir lijado o mecanizado correctivo. Un acabado brillante no puede ocultar todos los defectos subyacentes.

Manipulación y embalaje

El acabado exitoso puede verse perjudicado por el uso de paños abrasivos, residuos o apilamiento sin protección. Conviene limpieza compatible y protección no abrasiva.

09

¿Por qué combinar el mecanizado y pulido de plástico CNC?

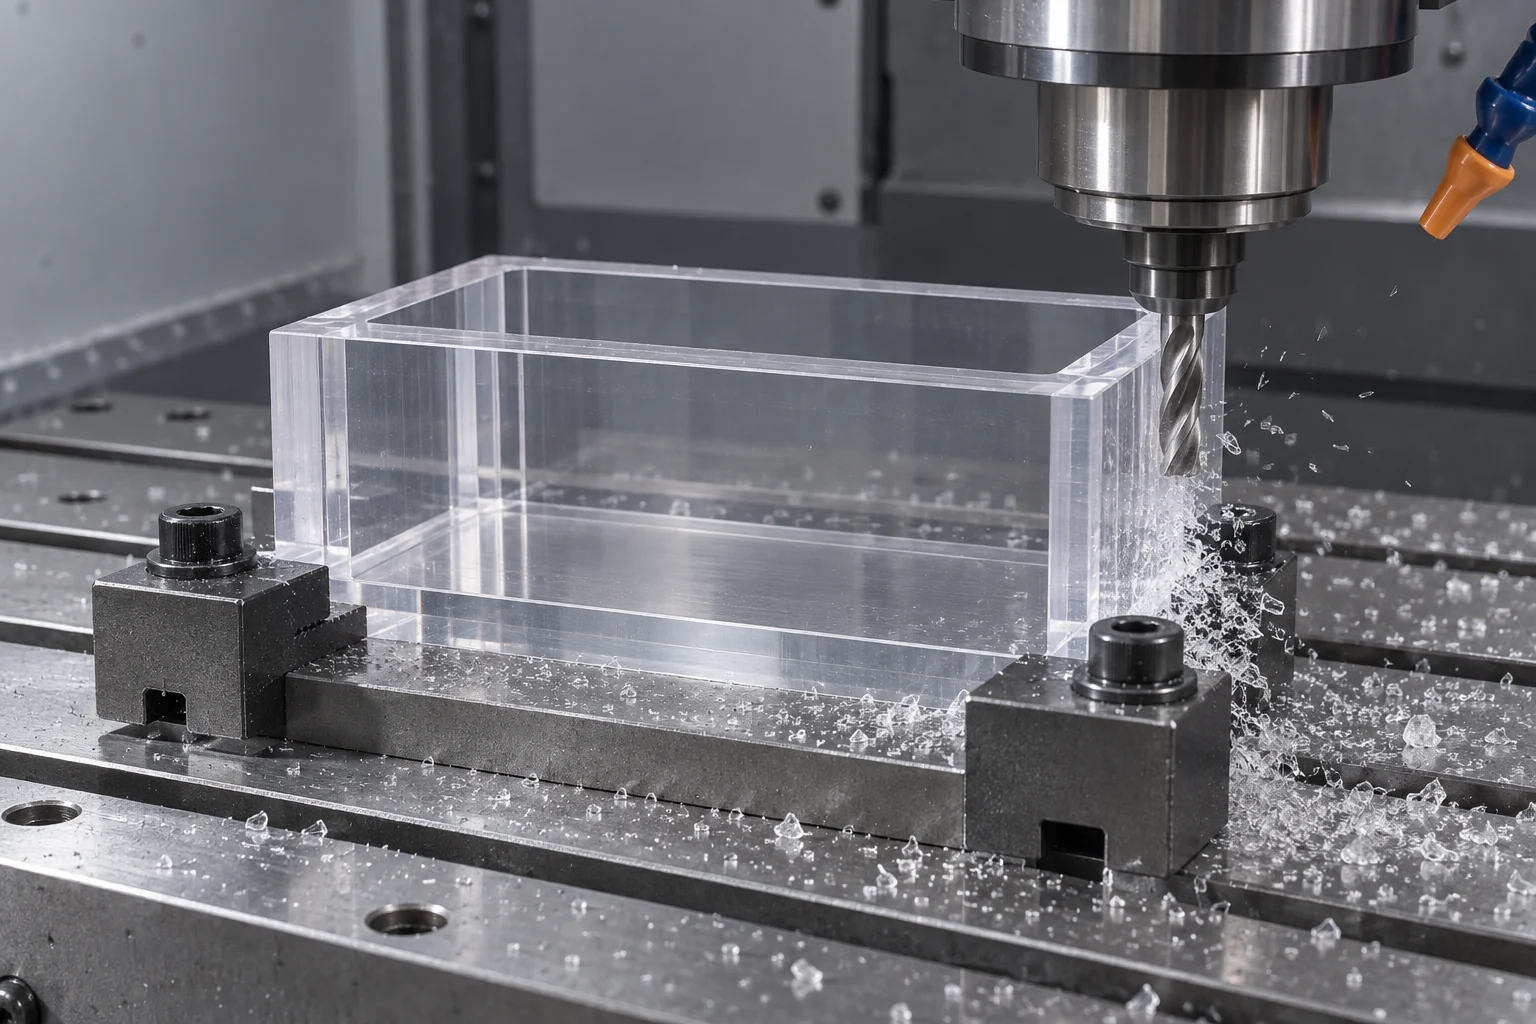
La planificación conjunta del mecanizado y el pulido ayuda a coordinar las características dimensionales con las superficies cosméticas u ópticas. Puede reducir el retrabajo evitable, proteger la geometría crítica y simplificar el abastecimiento.

Paso de acabado ligero CNC sobre un bloque de observación acrílico transparente
  1. CAD y revisión de superficies: identifique zonas de acabado y criterios de aceptación.

  2. Selección de materiales: confirme el grado, el recubrimiento y la compatibilidad.

  3. Fresado/torneado CNC: establezca la geometría y una superficie inicial adecuada.

  4. Desbarbado y preparación: elimine defectos sin dañar los datos.

  5. Pulido/mecanizado de acabado: aplique la ruta acordada a las áreas designadas.

  6. Inspección dimensional y visual: verifique el estado de entrega.

  7. Embalaje protector: conserve la superficie aceptada durante el envío.

Explorar el mecanizado de plástico CNC →

10

Piezas y componentes de plástico pulido personalizados

Los componentes industriales necesitan un acabado que sirva para su aplicación. Estos conceptos de componentes muestran requisitos comunes; el material y el plan de aceptación siguen siendo específicos del proyecto.

Concepto de componente de ventanas de inspección acrílicas

Ventanas de inspección de acrílico

Transparencia, bordes limpios expuestos y características de montaje estables.

Concepto de componente de cubiertas protectoras de policarbonato

Cubiertas protectoras de policarbonato

Calidad de visualización con condición de superficie controlada y compatibilidad de materiales.

Concepto de componente de colectores acrílicos

Colectores de acrílico

Visibilidad externa, observación del paso de fluidos y limpieza especificada del canal.

Concepto de componente de guías de luz de plástico

Guías de luz de plástico

Superficies ópticas definidas y geometría adecuada al camino de la luz.

Concepto de componente de carcasas transparentes

Carcasas transparentes

Acabado cosmético consistente preservando los ajustes y las interfaces.

Concepto de componente de bloques de observación de laboratorio

Bloques de observación de laboratorio

Visibilidad del componente y plan de limpieza adecuado.

Concepto de componente de paneles de instrumentos de plástico

Paneles de instrumentos de plástico

Apariencia consistente en áreas de visualización y bordes accesibles.

Concepto de componente de componentes de plástico mecanizados personalizados

Componentes de plástico mecanizados personalizados

Textura funcional y aceptación dimensional final.

Explorar componentes de plástico personalizados →

11

Directrices de diseño para piezas de plástico pulidas

Un dibujo con zonas de acabado marcadas es más útil que una instrucción general para pulir toda la pieza.

Identificar superficies ópticas y cosméticas

Marque las caras ópticas, las áreas de visualización y las zonas cosméticas por separado. Identificar caras ocultas y áreas que deben permanecer tal como mecanizadas.

Definir los requisitos de acabado superficial

Especifique Ra/Rz cuando sea relevante, o acuerde una referencia visual, iluminación, distancia de visualización y defectos aceptables. Defina los criterios ópticos por separado.

Permitir efectos de acabado

Considere la eliminación de material, el redondeo de bordes y el estado de inspección final. Proteja las zonas de sellado, los orificios, las roscas y los puntos de referencia.

Evite funciones excesivamente delgadas y no compatibles

Las paredes frágiles y las proyecciones sin soporte pueden deformarse bajo presión o calor. Proporcione una geometría accesible y compatible siempre que sea posible.

Considere la exposición a sustancias químicas y a la temperatura

Divulgue los limpiadores, adhesivos, fluidos y temperaturas de servicio para que se pueda revisar la compatibilidad del método de acabado.

Revise la unión antes de pulir

Las interfaces de unión pueden necesitar un acabado mecanizado controlado. El pulido puede redondear los bordes, mientras que la tensión inducida por el calor puede aumentar el riesgo de agrietamiento durante la unión con solvente.

Danos tu opinión de los servicios de unión de plásticos →

12

Pulido de plástico versus mecanizado de acabado CNC de precisión

El pulido de plástico mejora principalmente el estado de la superficie. El mecanizado de acabado CNC controla principalmente la geometría y las dimensiones. Algunos componentes se benefician de ambos.

factoresPulido de plásticoMecanizado de acabado CNC
Objetivo principalAspecto o textura de la superficieGeometría y precisión dimensional.
Métodos principalesPulido, abrasión o rutas especializadas confirmadas.Pasadas de corte de precisión controladas
Claridad ópticaPosible con un material y proceso adecuado.Es posible que se necesite un acabado adicional
Perforaciones críticasRequiere un control cuidadoso de la eliminación de material.Generalmente preferido para el control dimensional.
Bordes acrílicos transparentes.Una aplicación útil para el acabado adecuado de los bordesPuede requerir un pulido posterior
Tolerancia geométrica estrictaEl acabado secundario puede afectar la geometría.Un objetivo de mecanizado controlado más directamente

13

¿Cómo se inspeccionan las piezas de plástico pulidas?

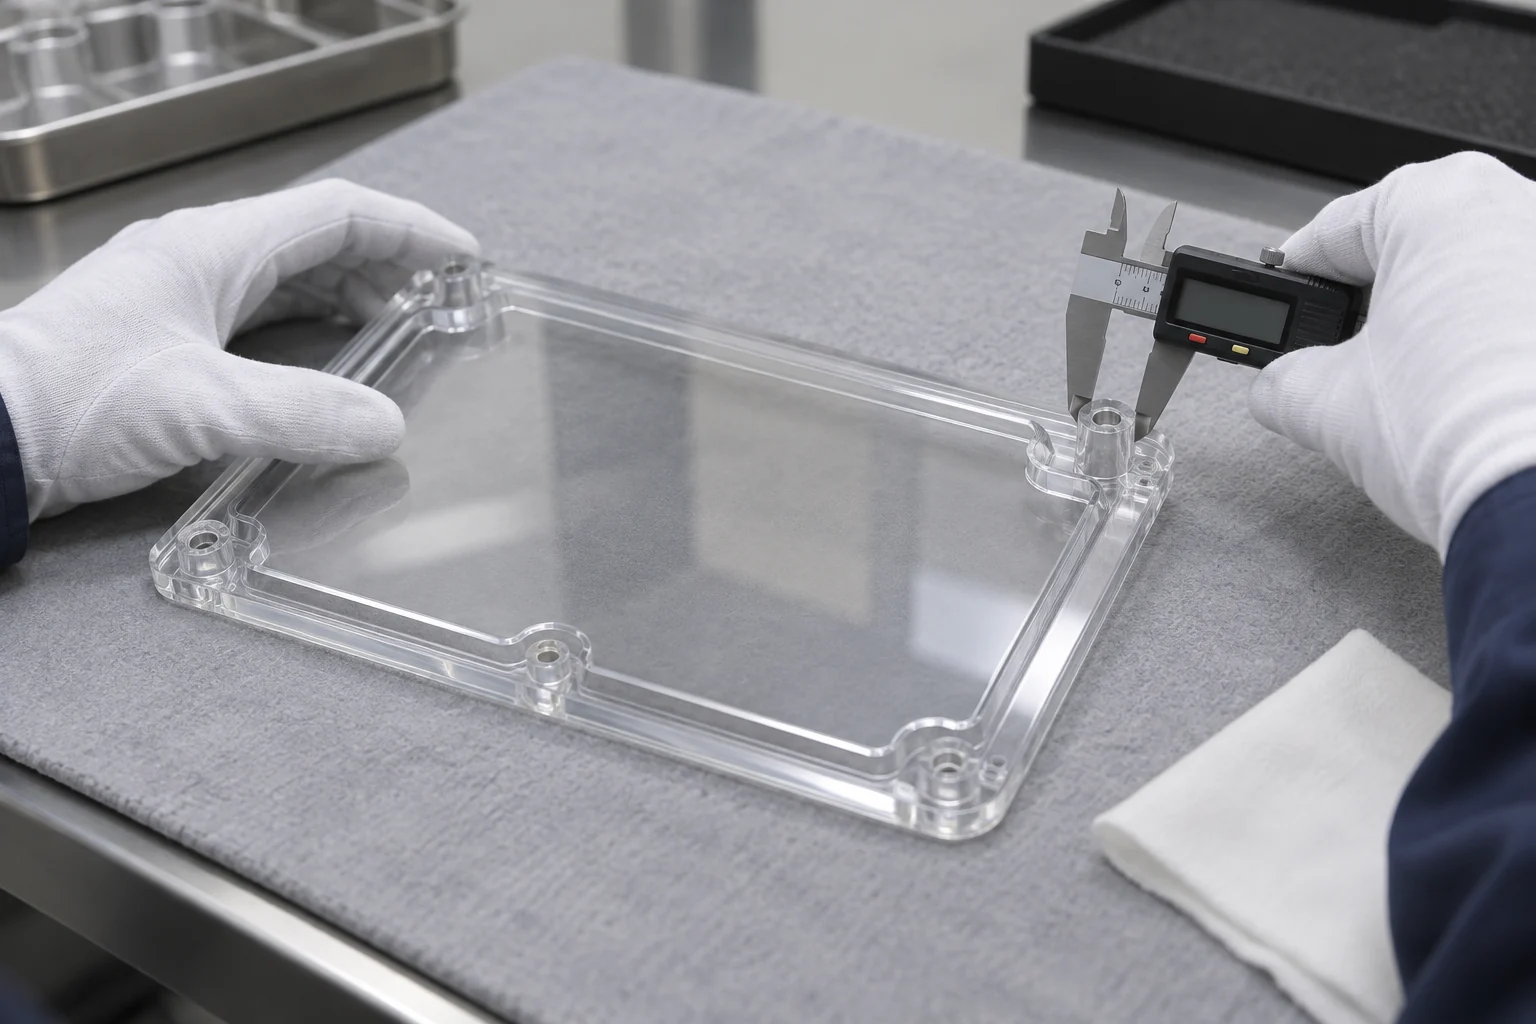
Acordar la aceptación tanto visual como dimensional antes de la fabricación. Las pruebas instrumentadas de rugosidad, turbidez o ópticas deben especificarse y confirmarse con el equipo adecuado o un socio calificado.

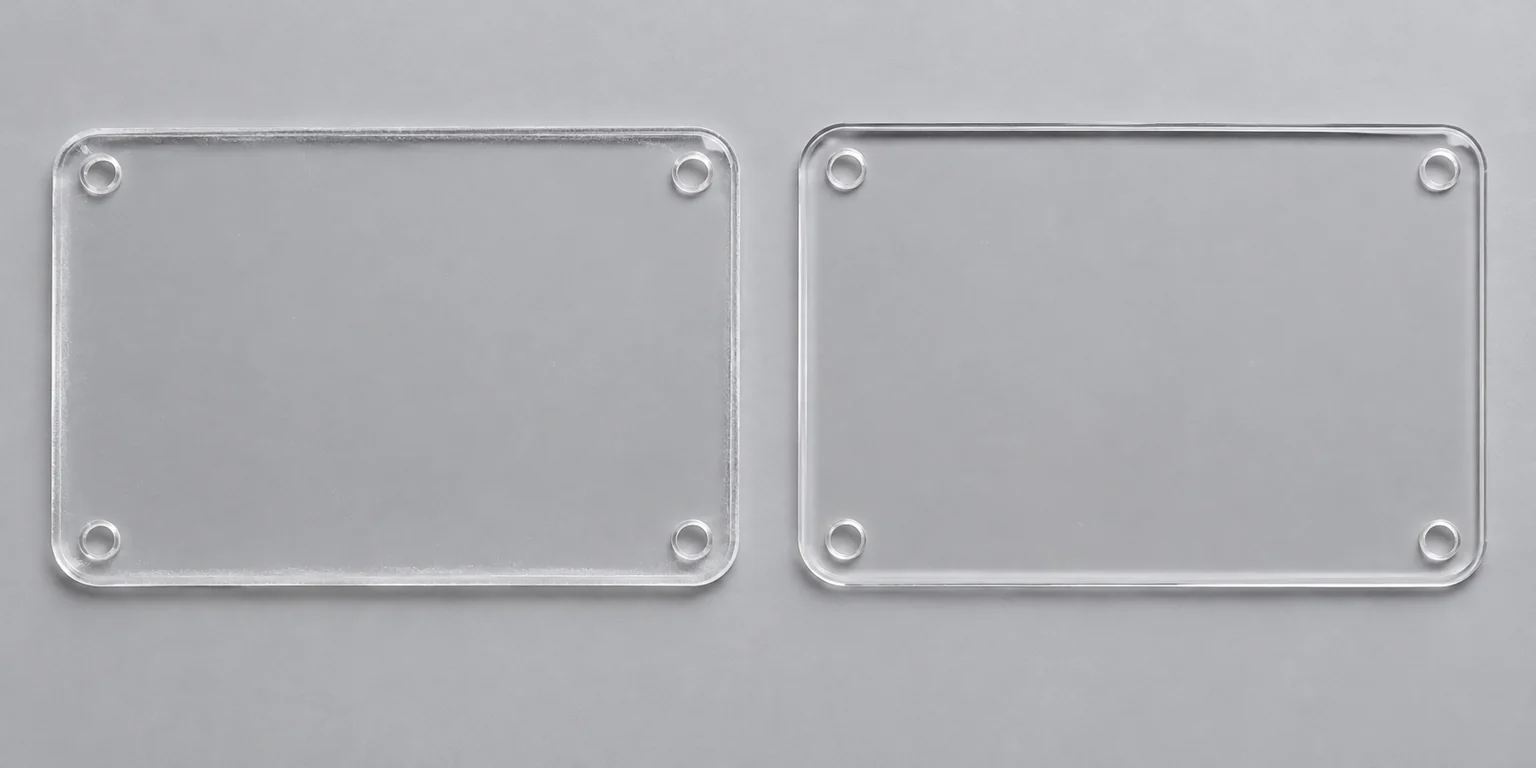
Inspección de la geometría de montaje en una ventana acrílica transparente usando un calibrador
  1. Verifique los rayones y la turbidez con una referencia acordada.

  2. Inspeccione las marcas de herramientas visibles en las caras designadas.

  3. Revise la claridad y el estado del borde expuesto.

  4. Comprobar la uniformidad del pulido bajo la iluminación acordada.

  5. Verifique las dimensiones finales y la planitud especificada.

  6. Mida la rugosidad de la superficie donde se haya acordado.

  7. Verificar los criterios ópticos utilizando el plan de inspección confirmado.

  8. Compruebe si hay grietas o agrietamientos por tensión.

  9. Confirmar limpieza y embalaje protector.

14

Pulido de plástico para aplicaciones industriales

Seleccione la superficie acabada según su función real en el equipo. La idoneidad para una aplicación regulada u óptica requiere el plan de cualificación específico del proyecto.

Equipo médico y de laboratorio

Carcasas transparentes y ventanas de inspección; definir los requisitos de limpieza y documentación.

Instrumentos analíticos

Bloques de visualización y guías de luz con criterios ópticos específicos de la aplicación.

Equipos semiconductores

Tapas de inspección y componentes ópticos seleccionados con limpieza especificada.

Maquinaria Industrial

Protectores y paneles transparentes con zonas de acabado controladas.

Automatización y Robótica

Ventanas de sensores y cubiertas protectoras con áreas de visualización definidas.

Equipos electrónicos y ópticos

Vitrinas y componentes de instrumentos con aceptación cosmética u óptica.

15

¿Por qué elegir TOPS Plastics para el pulido de plásticos?

Comience con una revisión de los requisitos de material, dibujo y pieza terminada, luego acuerde una ruta práctica de fabricación y aceptación.

Acabado específico del material

Evalúe la compatibilidad del polímero, la superficie de partida y la exposición antes de elegir un método.

Integración de mecanizado CNC

Planifique las necesidades cosméticas y las características dimensionales juntas en lugar de tratar el acabado como una ocurrencia tardía.

Revisión del acabado superficial

Identifique las superficies que necesitan tratamiento adicional y aquellas que es mejor dejar mecanizadas con precisión.

Prototipo a producción

Utilice muestras de calificación para establecer una referencia acordada para pedidos posteriores.

Calidad dimensional y visual

Inspeccione el componente entregado según los requisitos definidos de geometría y apariencia.

16

Cómo terminamos los componentes de plástico personalizados

Una secuencia clara conecta su dibujo con el componente final protegido. Confirme los procesos especializados y el alcance de la inspección durante la etapa de cotización.

  1. Reciba archivos CAD, dibujos y requisitos de superficie.

  2. Confirme el material plástico y el grado exacto.

  3. Identificar superficies funcionales, cosméticas y ópticas.

  4. Evalúe la condición inicial de la superficie mecanizada.

  5. Seleccione y confirme un método de acabado adecuado.

  6. Realizar la preparación y acabado acordados.

  7. Inspeccionar la apariencia y las dimensiones finales críticas.

  8. Limpiar, proteger y empaquetar componentes terminados.

17

Preguntas frecuentes sobre el pulido de plástico

¿Qué es el pulido de plástico?

El pulido de plástico refina una superficie de plástico preparada después del mecanizado, corte o fabricación para mejorar la textura, apariencia o transparencia. La ruta puede implicar un acabado mecánico controlado, un proceso de borde adecuado o un mecanizado de acabado de precisión. La compatibilidad del material y la geometría final requerida determinan la elección. El brillo cosmético y el rendimiento óptico son requisitos diferentes y deben tener criterios de aceptación separados.

¿Qué plásticos se pueden pulir?

El acrílico/PMMA y el policarbonato son candidatos transparentes comunes, pero requieren evaluaciones de proceso diferentes. PETG, ABS y algunos otros grados también pueden beneficiarse de una ruta de acabado adecuada. PEEK, POM, PTFE y UHMW generalmente requieren un control de acabado funcional en lugar de un pulido óptico. Confirme el grado, el recubrimiento, la condición de tensión y la exposición al servicio antes de seleccionar cualquier tratamiento químico o térmico.

¿Se puede pulir el acrílico mecanizado por CNC hasta obtener un acabado transparente?

Las superficies acrílicas adecuadas a menudo pueden aclararse después del mecanizado cuando las condiciones iniciales, la geometría y la preparación lo permiten. Las marcas profundas o los daños pueden necesitar primero un mecanizado correctivo o un lijado. Especifica qué caras deben ser transparentes y cómo serán aceptadas. Una cara externa clara no establece un rendimiento de grado óptico ni garantiza que los pasajes internos reciban el mismo acabado.

¿Cuál es la diferencia entre el pulido acrílico y el pulido de policarbonato?

El acrílico es un candidato común para el acabado mecánico y apropiado de los bordes. El policarbonato requiere su propia evaluación de compatibilidad, especialmente para disolventes, revestimientos y tensiones residuales. Un proceso de llama acrílica o solvente no debe transferirse al policarbonato sin calificación. Ambos materiales necesitan una manipulación controlada, zonas de acabado definidas y un plan de inspección final basado en la aplicación real.

¿Qué es el pulido con vapor?

El pulido con vapor es un proceso especializado en el que un medio de acabado compatible actúa sobre superficies poliméricas accesibles en equipos controlados. Algunos polímeros y geometrías específicos pueden ser candidatos. No es universalmente compatible y no elimina la necesidad de evaluar tensiones, geometría y dimensiones finales. TOPS confirma la disponibilidad del proceso calificado y el alcance de la inspección antes de incluir esta ruta en una cotización.

¿El pulido puede eliminar las marcas de mecanizado CNC?

El pulido puede reducir las marcas de mecanizado fino adecuadas después de una preparación adecuada, pero no puede eliminar de manera confiable todas las ranuras profundas, rayones o bordes dañados. Es posible que sea necesario un mecanizado correctivo o una preparación de la superficie por etapas. Es posible que las funciones inaccesibles no respondan como una cara expuesta. Revise la condición inicial y la eliminación de material permitida antes de decidir si es apropiado un pulido secundario o una mejor pasada de acabado CNC.

¿El pulido afecta las tolerancias dimensionales?

Sí. La eliminación, redistribución, calor o presión del material pueden cambiar las dimensiones, redondear los bordes o afectar la planitud. Marque orificios, roscas, zonas de sellado y puntos de referencia críticos e identifique las áreas que deben permanecer tal como mecanizadas. Acordar el estado de inspección final y la condición aceptable del borde. Puede ser preferible un acabado CNC de precisión cuando la característica no puede tolerar efectos de acabado secundarios.

¿Las piezas de plástico pulidas pueden desarrollar grietas por tensión?

Sí. El estrés residual, los productos químicos incompatibles y la exposición posterior pueden contribuir al agrietamiento o al agrietamiento por estrés ambiental. Una apariencia brillante no significa que la pieza esté libre de estrés. Revise juntos el estado del stock, el historial de mecanizado, el método de acabado, los agentes de limpieza y las cargas de servicio. El acondicionamiento específico del material puede ser apropiado, pero debe evaluarse para el grado y el componente reales en lugar de asumirse de manera universal.

¿Cuál es la diferencia entre el pulido mecánico y el pulido con llama?

El pulido mecánico utiliza compuestos y acción abrasiva controlada para refinar una superficie preparada. El pulido con llama utiliza calor localizado en bordes acrílicos compatibles y puede introducir tensiones o redondeos. Los dos métodos tienen diferentes implicaciones de acceso, geometría y unión aguas abajo. Confirme primero la disponibilidad del material y del proceso; un borde acabado térmicamente no debe considerarse automáticamente apto para unión con solvente.

¿Puede TOPS Plastics proporcionar mecanizado y pulido CNC para el mismo componente?

Envíe los requisitos de dibujo y acabado para una revisión combinada. TOPS puede planificar juntos la geometría de mecanizado, la preparación de la superficie y la ruta de acabado adecuada, con métodos especializados y acuerdos de inspección confirmados en la cotización. Identifique las zonas de acabado, el grado del material y las tolerancias finales para que la propuesta cubra el componente entregado en lugar de solo su condición inicial mecanizada.

TU SUPERFICIE. SU ESPECIFICACIÓN.

Obtenga una cotización para servicios de pulido de plástico

Envíe su modelo CAD, dibujo de ingeniería y fotografías de la superficie existente. Especifique el grado del material, la cantidad, el acabado requerido, las áreas ópticas o cosméticas, las tolerancias críticas y la aplicación. Podemos revisar si el pulido mecánico, el acabado CNC u otra ruta confirmada se ajusta a sus necesidades.

Mantenga el formulario simple: el país, el número de pieza y la cantidad son opcionales. Incluya los requisitos de acabado detallados y las fotografías de referencia en su paquete de dibujo o ZIP, o compártalas por correo electrónico. Se requiere empresa, nombre, correo electrónico y teléfono; La carga del dibujo es opcional.

info@tops-precision.com

STEP / STP / IGES / X_T / DWG / DXF / PDF o ZIP, máximo 10 MB. Los paquetes de dibujos más grandes se pueden compartir por correo electrónico. Acepte el manejo de archivos confidenciales antes de enviar dibujos confidenciales.

Obtenga una cotización

Se requiere empresa, nombre, correo electrónico y teléfono (*). Todos los detalles y cargas del proyecto son opcionales.

Pulido de plástico detalles de la cotización

Sus datos y archivos adjuntos se envían a través de FormSubmit a info@tops-precision.com. Vea nuestro Política de privacidad. Es posible que aparezca un desafío de verificación antes de que se complete el envío.

Si la verificación o el envío fallan, inténtelo nuevamente o envíe sus requisitos por correo electrónico directamente. La confirmación de devolución no garantiza la entrega a la bandeja de entrada del destinatario.