機械研磨&バフ研磨
制御された研磨剤とコンパウンドは、準備されたアクセス可能な表面とエッジを洗練します。適切な PMMA カバー、窓、ハウジングを使用すると効果が得られる場合があります。圧力、熱、汚染を管理します。深いマークの場合は、最初に準備が必要です。

表面をコントロールします。ジオメトリを保存します。
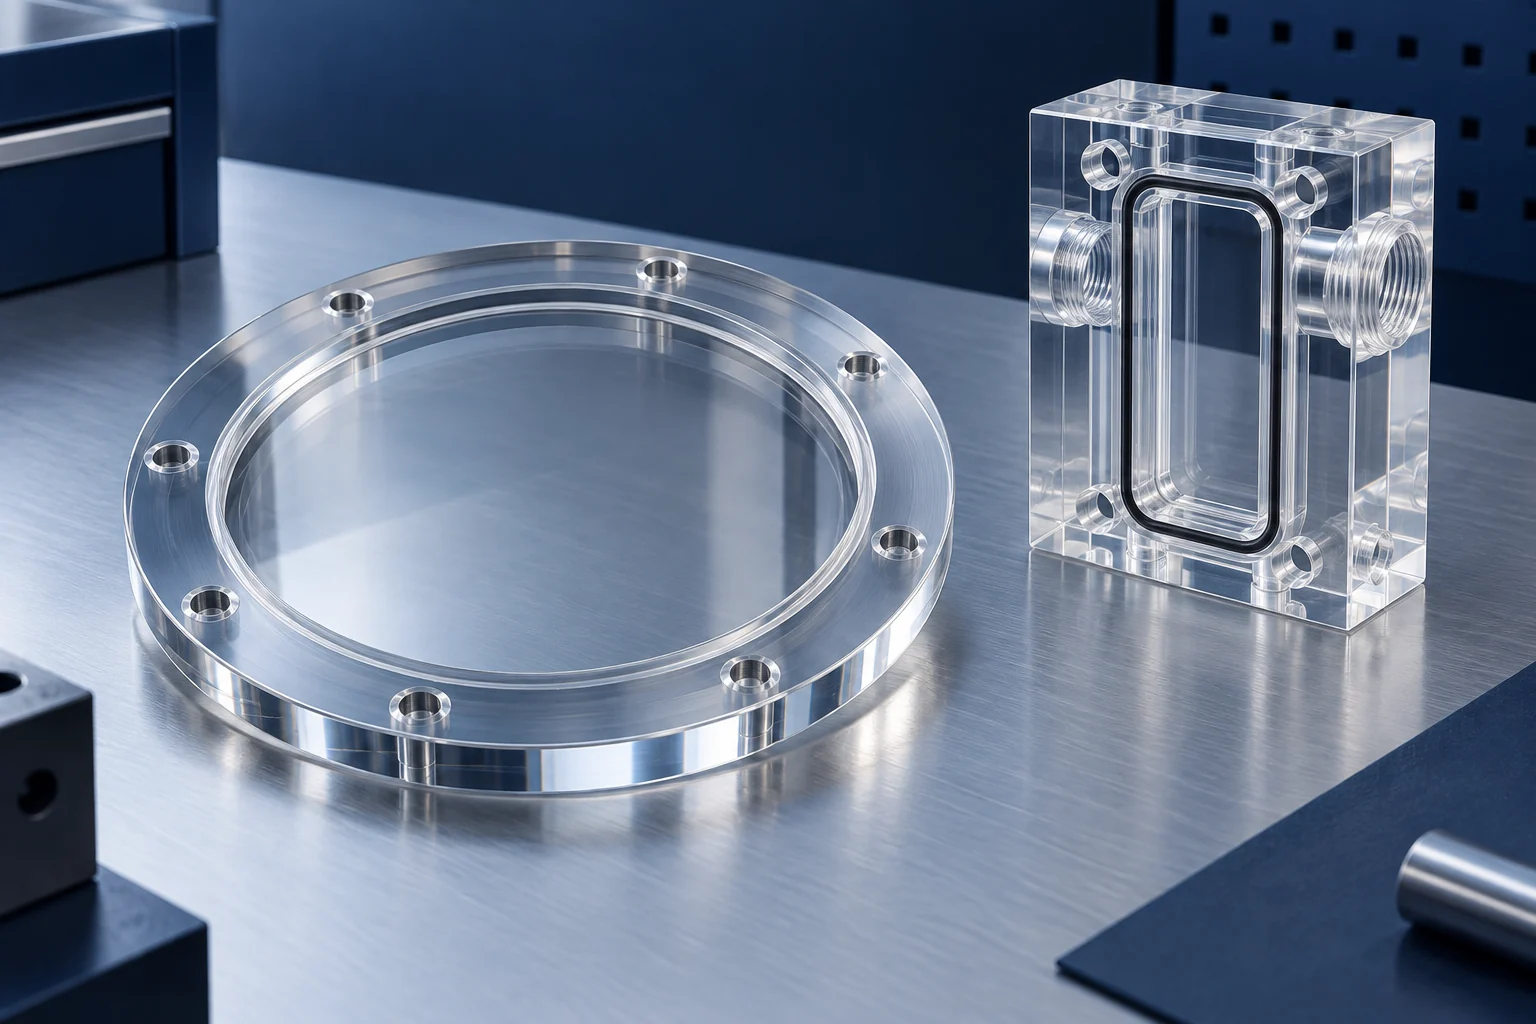
カスタム CNC プラスチック部品の表面仕上げ: アクリル エッジや透明窓からハウジング、マニホールド、光学部品の要件に至るまで。材料、仕上げゾーン、重要な形状を一緒にレビューします。
テクスチャ。外観。明瞭さ。
01
材質、形状、検査基準とともに仕上げ面を計画します。引用されたルートは、普遍的な研磨レシピではなく、部品によって異なります。
| プロジェクトの検討 | 見直しの範囲 |
|---|---|
| 主なサービス | カスタム CNC 機械加工および製造プラスチック部品の表面仕上げ。 |
| 主な材質 | アクリル/PMMAおよびポリカーボネート;他のポリマーについては互換性の検討が必要です。 |
| フィニッシュルート | 機械研磨、エッジ仕上げ、精密CNC仕上げ。ダイヤモンド、火炎、蒸気による方法では、プロジェクト固有の可用性と互換性の確認が必要です。 |
| 表面対物レンズ | 機能的な質感、外観、透明な視界、または指定された光学性能。 |
| 代表的なコンポーネント | 検査窓、カバー、ハウジング、観察ブロック、マニホールド、ライトガイド。 |
| 生産 | プロトタイプ、小ロット、繰り返しの OEM 注文。 |
| 承諾 | 製造前に合意された最終寸法と視覚的基準。計装仕上げまたは光学チェックには、合意された検査方法が必要です。 |
| 見積入力 | 材料グレード、開始面、指定された終了領域、数量、公差、および用途。 |
02
プラスチック研磨により、機械加工、切断、または製作後の表面の平滑性、外観、または透明性が向上します。適切な方法は、ポリマー、開始条件、アクセス可能な形状、およびターゲットの仕上げによって異なります。
表面を滑らかにすることで細かいテクスチャーが軽減されます。化粧仕上げにより、目に見える傷、光沢、工具の跡を制御します。光学仕上げは、光沢だけを超えた許容基準を備え、実際の表示機能または光処理機能に対応します。これらの目的は重複する場合がありますが、図面上で個別に指定する必要があります。
透明に見える表面は、自動的には光学部品ではありません。深い損傷がある場合は、仕上げの前に準備または修正機械加工が必要になる場合があり、アクセスできないチャネルには機械加工されたテクスチャが残る場合があります。プロセス選択の一環として、最終寸法、応力感度、洗浄条件を確認してください。研磨は、コンポーネントを機能させる機能を損なうことなく、重要な表面を改善する必要があります。
03
プロセスを表面に合わせます。以下の方法では、評価に使用できる仕上げアプローチについて説明します。専門ルートは約束の前に見積書で確認されます。
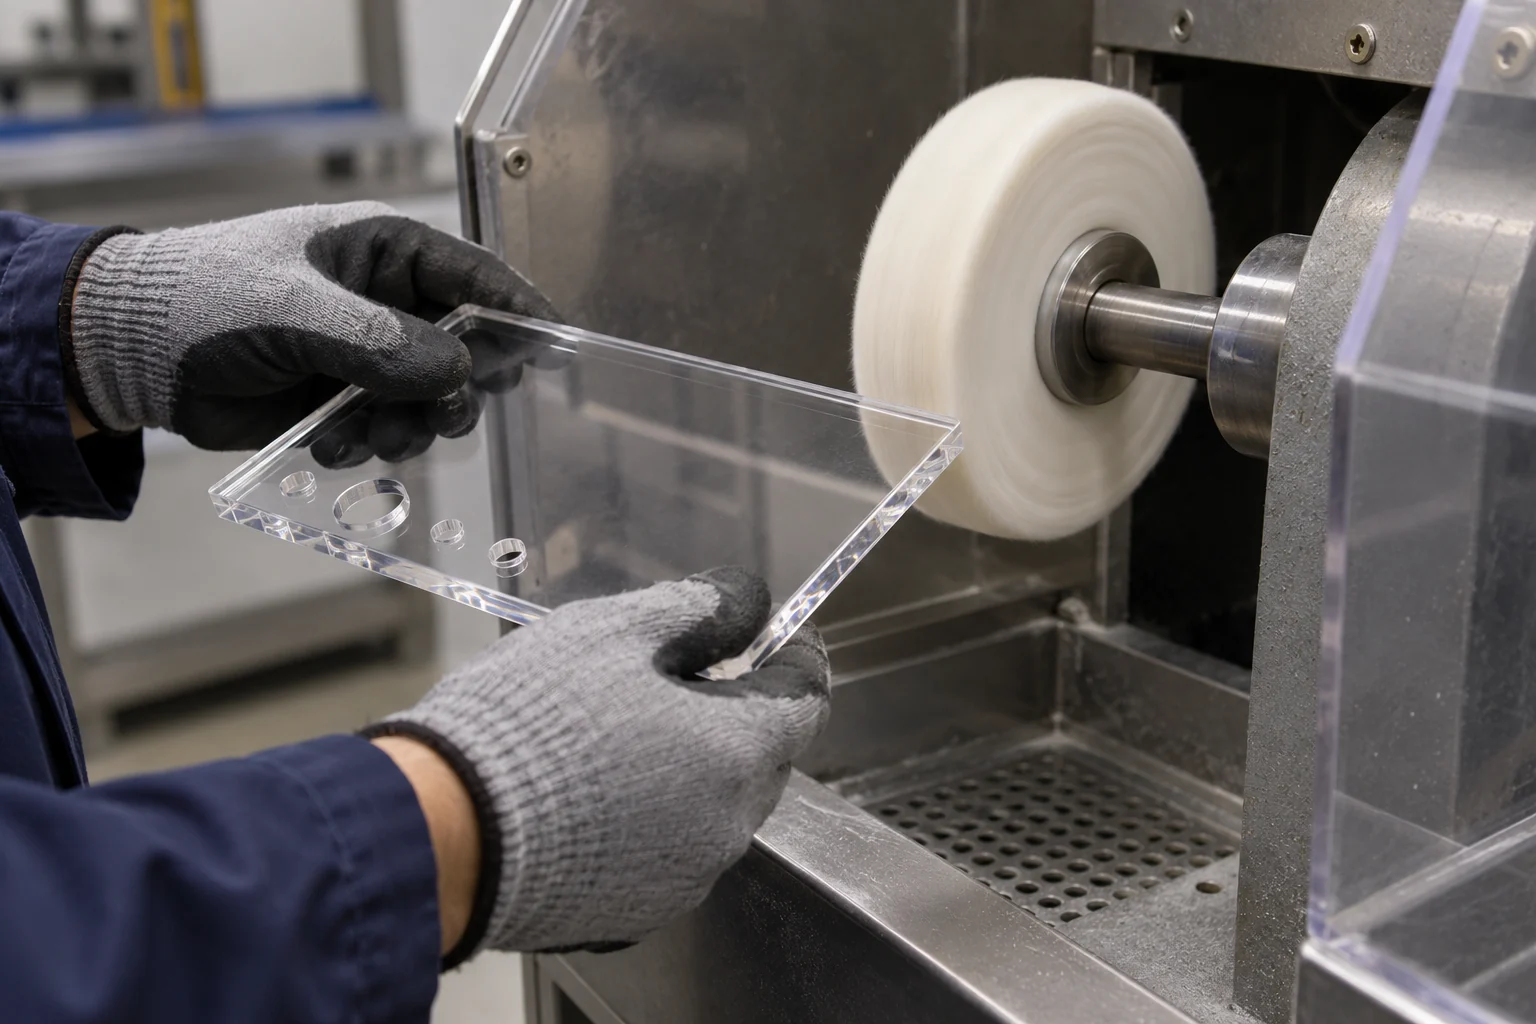
制御された研磨剤とコンパウンドは、準備されたアクセス可能な表面とエッジを洗練します。適切な PMMA カバー、窓、ハウジングを使用すると効果が得られる場合があります。圧力、熱、汚染を管理します。深いマークの場合は、最初に準備が必要です。
精密切断ツールを使用すると、適切なアクリル シートに滑らかで鮮明なエッジを作成できます。まっすぐでアクセスしやすいエッジが主な使用例です。機器の可用性、形状、エッジ受け入れ基準を確認します。
制御された表面加熱により、適切な PMMA エッジを改善できますが、応力や丸みが生じる可能性があります。その後のボンディングとサービスのエクスポージャーを確認します。これは確認が必要な材料固有のルートであり、すべての透明プラスチックに対する一般的な処理ではありません。
互換性のある仕上げ媒体を使用した、特殊な密閉された管理されたプロセス。一部のポリカーボネート用途を含む特定の特定のポリマーが候補となる可能性があります。材料、応力、取り扱い、および適格なプロセスの利用可能性を確立する必要があります。一般的な社内の蒸気機能は示唆されていません。
適切なカッター、ツールパス、仕上げパスにより、形状を維持しながら機能的な表面を提供できます。これは、穴、合わせ面、不透明なエンジニアリングポリマー、または二次材料の除去を許容できない形状に適している場合があります。
研磨だけでは、すべての深い傷、欠けたエッジ、または重い工具跡を確実に除去することはできません。最終処理を選択する前に、開始表面を修正してください。
04
アクリルとポリカーボネートは主に検討すべき透明材料ですが、仕上げのリスクは異なります。配合、コーティング、在庫履歴、残留応力によって互換性が変化する可能性があります。
表示面、露出したエッジ、および後で接着される表面を定義します。
アクリル/PMMA →光学的または化粧品のニーズを定義し、洗浄剤、コーティング、機械的負荷を開示します。
ポリカーボネート →| 材質 | 主な目的 | プロセスの考慮事項 |
|---|---|---|
| アクリル/PMMA | 透明度と光沢のあるアクセス可能なエッジ | 機械的かつ適切なエッジ仕上げの有力な候補です。結合界面を保護します。 |
| ポリカーボネート/PC | 透明度と外観の向上 | 溶剤関連の応力亀裂、コーティング、残留応力を確認します。評価せずにアクリルプロセスをコピーしないでください。 |
| PETG | 見た目の透明感 | グレードと仕上げ方法によって異なります。 |
| ABS | 表面の表面状態 | 通常、透明性ではなく外観が目的です。 |
| Ultem / PEI | 加工面の改善 | 特殊なプロセスとグレードのレビューが必要です。 |
| PEEK | 機能的な仕上がり | 一般に、光学研磨よりも精密機械加工の方が関連性が高くなります。 |
| POM / Delrin | 滑らかな機能面 | 一般に、精密な CNC 機械加工が好まれます。 |
| PTFE / UHMW | 機能的な仕上げ | 従来の研磨では効果が限られている可能性があります。形状とサービス要件に優先順位を付けます。 |
05
表面粗さは小規模なテクスチャーを表し、Ra または Rz で表されることがよくあります。光学的な透明度は、透過率、ヘイズ、散乱、歪み、表面形状、材料自体にも依存します。粗さが低いと自動的に光学的適合性が確立されるわけではありません。
| 必要な機能 | 定義する受け入れ基準 |
|---|---|
| 滑らかな機能面 | 表面粗さと仕上がり寸法。 |
| 化粧仕上げ | 合意された照明の下で目に見える傷、光沢、工具の跡。 |
| 透明な観察窓 | 透明度、曇り、視覚的な歪み。 |
| ライトガイド | 光学性能、表面形状、指定された光路。 |
| 流体観察コンポーネント | 視認性、チャンネルの状態、清潔さ。 |
| 精密な合わせ面 | 寸法、平面度、仕上げ。 |
「鏡面仕上げ」だけを求めるのではなく、機能を指定してください。光学的な受け入れについては、見積もりの前にテスト、機器、または資格のある検査パートナーと合意してください。すべての部品に適用される普遍的な透明度のパーセンテージや粗さの値はありません。
06
研磨により、表面材料が除去または再分配され、エッジが丸くなり、最終的な形状が変更される可能性があります。仕上げルートを選択する前に、公差が厳しい表面を特定してください。
| 特徴 | 潜在的な影響 |
|---|---|
| 精密穴 | 直径やフィット感が変わります。 |
| 平坦なシール面 | 局所的な平坦性またはテクスチャの変化。 |
| アクリルエッジ | 鋭い基準エッジの丸みと損失。 |
| 薄壁 | 熱または圧力による歪み。 |
| 光学窓 | 表面形状の変化と視覚的な歪み。 |
| ネジ付きフィーチャー | 次元の定義が失われます。 |
| 小さなチャンネル | 表面の変化または不完全なアクセス。 |
図面上に非研磨領域、データム、シールランド、検査状態をマークします。寸法を仕上げ前または仕上げ後に適用するかどうかを定義します。最終的な承認には、納品されたコンポーネントが反映されている必要があります。
表面仕上げと公差のレビューをリクエストする →07
出発材料とプロセス履歴は、最終研磨ステップと同じくらい重要です。アクリルとポリカーボネートは異なる互換性評価が必要です。
ストック状態、加工、クランプは内部応力を導入または解放する可能性があります。仕上げ前に、応力に敏感な部品と材料固有の調整要件を評価します。
熱が制御されていないと、部品が変形したり、表面が損傷したり、追加の応力が発生したりする可能性があります。薄いセクションや鋭いトランジションには特に注意が必要です。
互換性のないメディアを使用すると、ひび割れや環境応力による亀裂が発生する可能性があります。一般的なプラスチックのラベルに頼るのではなく、ポリマーのグレード、露出、残留応力を確認してください。
深い傷、欠け、および損傷した機械加工表面がある場合は、サンディングまたは修正機械加工が必要になる場合があります。光沢のある仕上げでは、根本的な欠陥をすべて隠すことはできません。
研磨剤による拭き取り、破片、または保護されていない積み重ねによって、良好な仕上げが台無しになる可能性があります。互換性のある洗浄と非研磨保護に同意します。
08
表面の外観の例: これらの一致した視覚的比較は、機械加工された表面と完成した外観を示しています。これらは測定された TOPS 生産結果ではありません。実際の受け入れはプロジェクトサンプルで確立する必要があります。
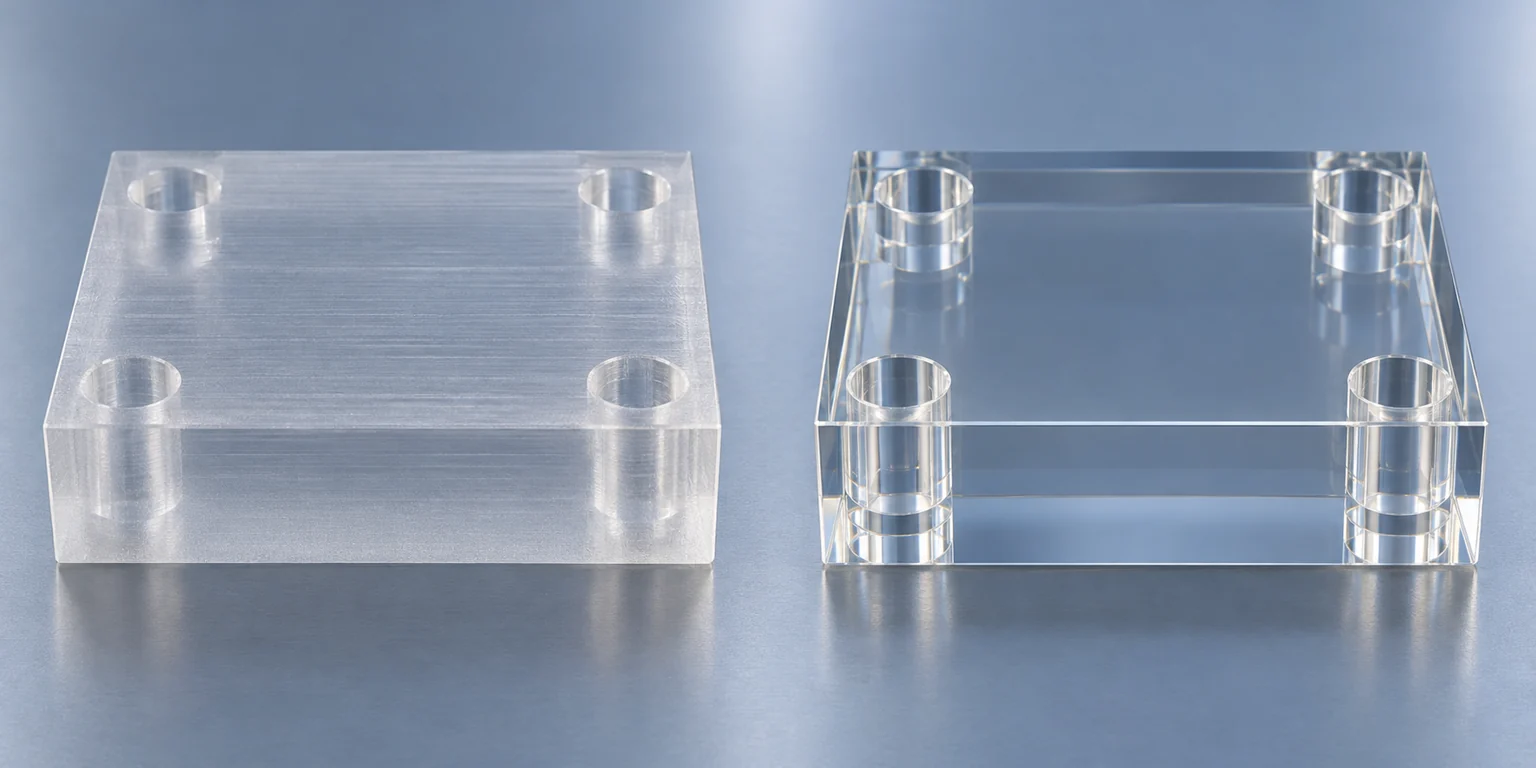
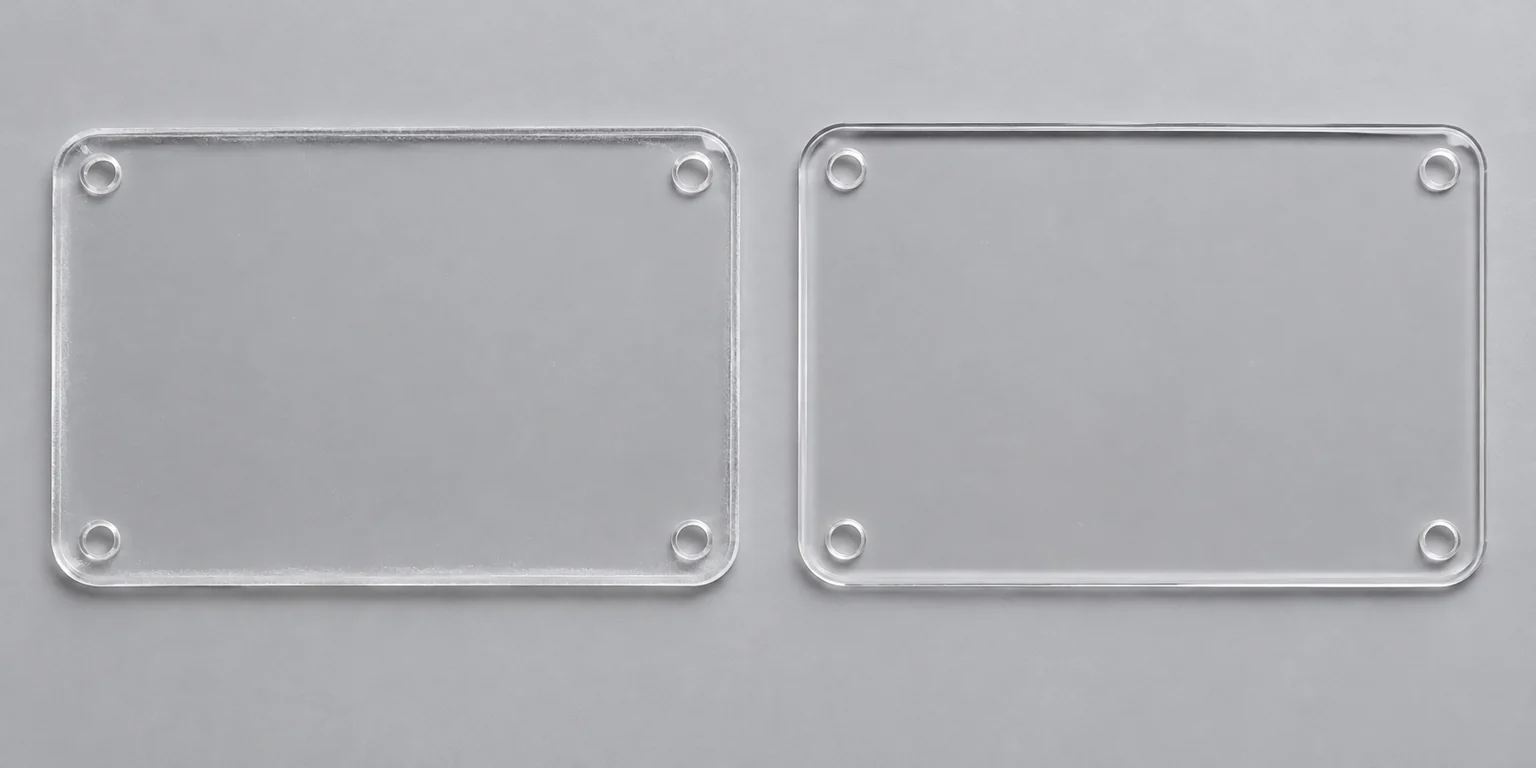
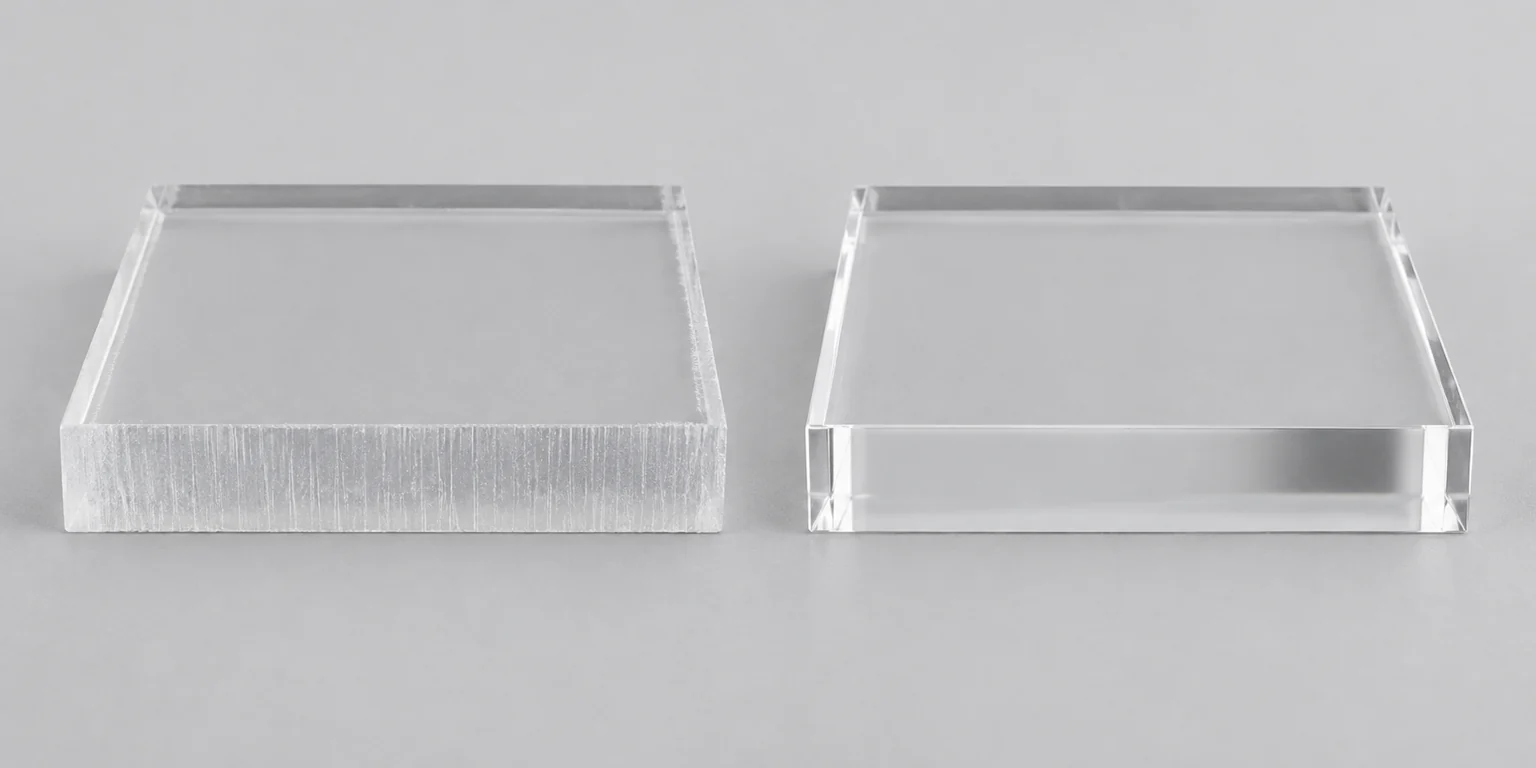
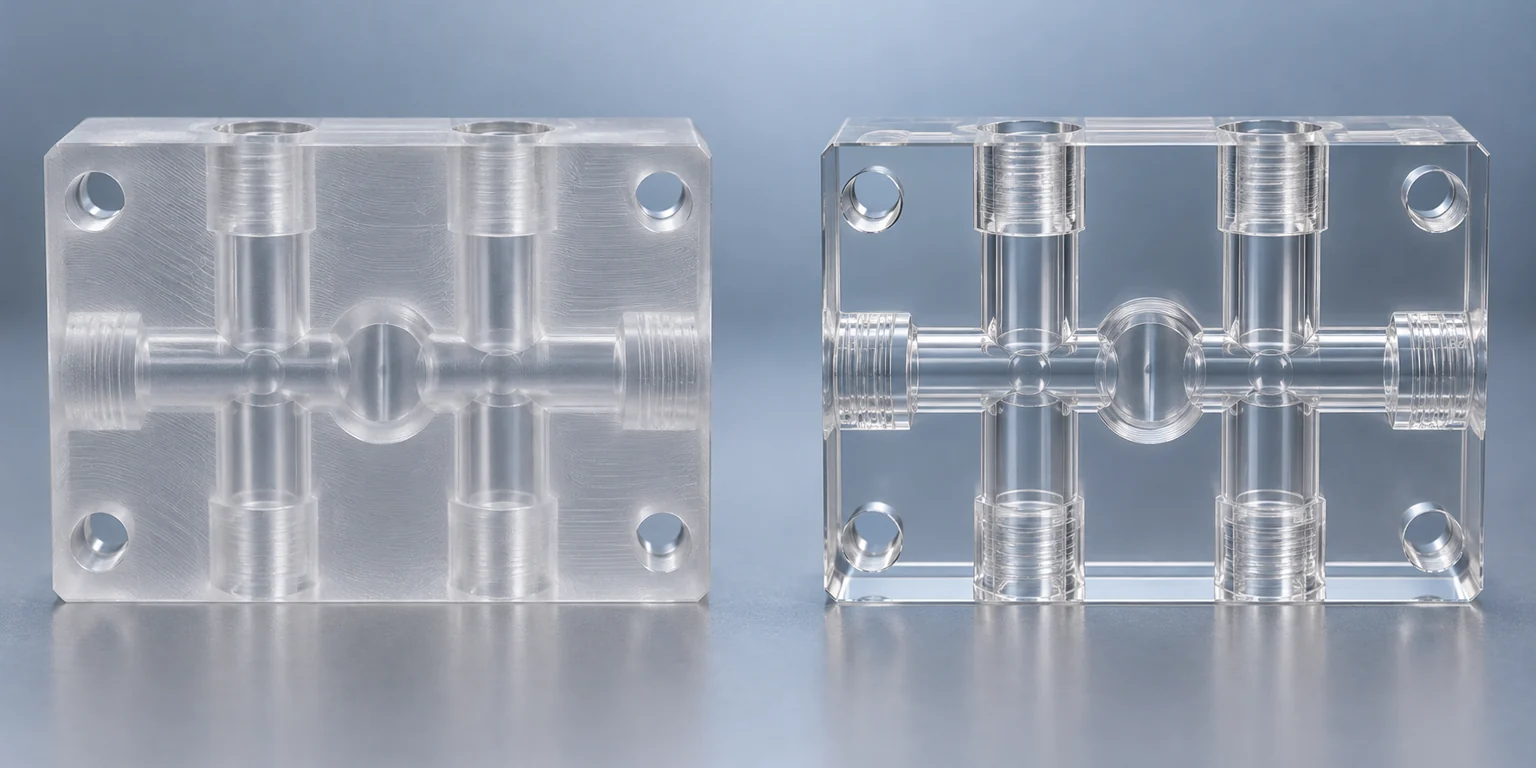
一貫した照明の下で同じジオメトリを比較します。指定された表示面とエッジを内部ボアとは別に評価します。より透明な外面は、寸法準拠性や完成した内部チャネルを証明するものではありません。
09
機械加工と研磨を同時に計画すると、寸法フィーチャと化粧面または光学面を調整するのに役立ちます。回避可能なやり直し作業を減らし、重要な形状を保護し、調達を簡素化できます。
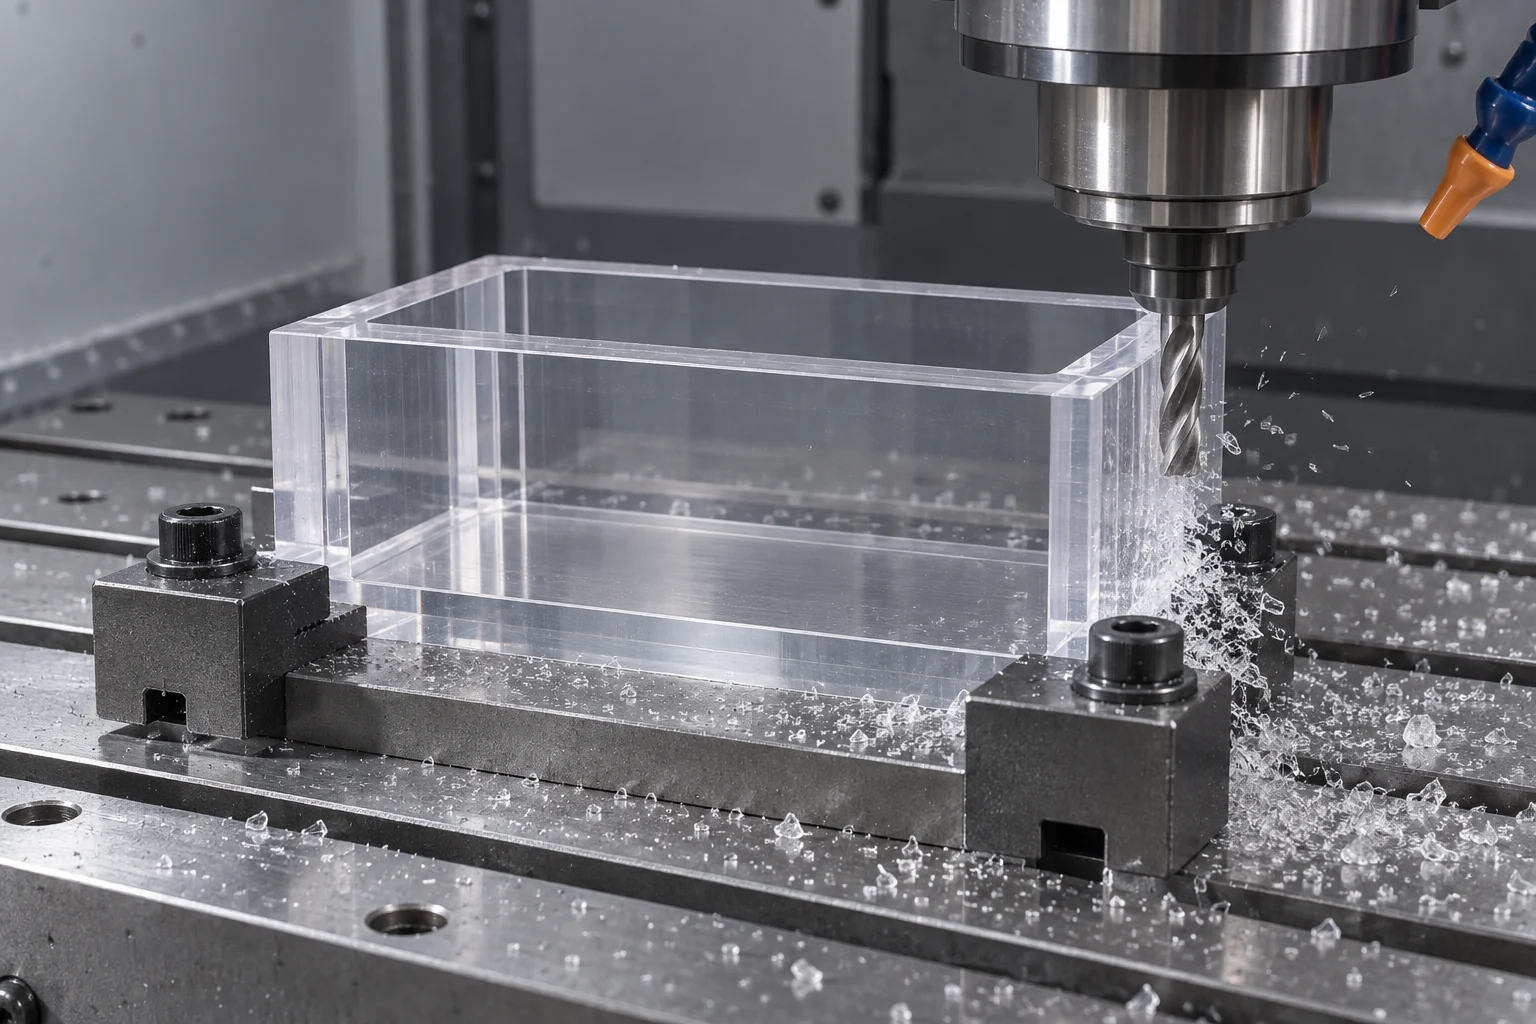
CAD と表面のレビュー — 仕上げゾーンと合格基準を特定します。
材料の選択 - グレード、コーティング、互換性を確認します。
CNC フライス加工/旋削 - 形状と適切な開始面を確立します。
バリ取りと準備 — データムを損傷することなく欠陥を除去します。
研磨/仕上げ加工 — 指定された領域に合意されたルートを適用します。
寸法および目視検査 - 納品された状態を確認します。
保護梱包 — 出荷まで受け入れられた表面を保存します。
10
産業用コンポーネントには、その用途に適した仕上げが必要です。これらのコンポーネントの概念は、共通の要件を示しています。材料と受け入れ計画はプロジェクト固有のままです。
透明性、きれいな露出エッジ、安定した取り付け機能。
管理された表面状態と材料の適合性による品質の表示。
外部の可視性、流体通路の観察、および指定されたチャネルの清浄度。
光路に適した定義された光学面と形状。
フィット感とインターフェースを維持しながら、一貫した外観仕上げを実現します。
コンポーネントの可視化と適切な洗浄計画。
表示領域とアクセス可能な端での一貫した外観。
機能的な質感と最終的な寸法の受け入れ。
11
仕上げゾーンをマークした図面は、部品全体を研磨するための包括的な指示よりも役立ちます。
光学面、表示領域、および化粧ゾーンを個別にマークします。機械加工のまま残しておく必要がある隠れた面と領域を特定します。
関連する場合は Ra/Rz を指定するか、視覚的な基準、照明、観察距離、および許容可能な欠陥に同意します。光学基準を個別に定義します。
材料の除去、エッジの丸み、および最終検査状態を考慮します。シールランド、ボア、ネジ山、データムを保護します。
壊れやすい壁や支持されていない突起物は、圧力や熱によって変形する可能性があります。可能な場合は、アクセス可能でサポート可能なジオメトリを提供します。
仕上げ方法の互換性を確認できるように、クリーナー、接着剤、液体、使用温度を開示します。
接着界面には、制御された機械加工仕上げが必要な場合があります。研磨するとエッジが丸くなる可能性があり、熱による応力により溶剤接着中にひび割れのリスクが増加する可能性があります。
12
プラスチック研磨は主に表面状態を改善します。 CNC 仕上げ加工では主に形状と寸法を制御します。一部のコンポーネントは両方の恩恵を受けます。
| 因子 | プラスチック研磨 | CNC仕上げ加工 |
|---|---|---|
| 主な目的 | 表面の外観または質感 | 形状と寸法精度 |
| 主な手法 | バフ研磨、研磨または確認済みの専門ルート | 制御された精密なカッターパス |
| 光学的透明度 | 適切な材料とプロセスで可能 | 追加の仕上げが必要な場合があります |
| クリティカルボア | 材料除去を慎重に制御する必要がある | 通常、寸法制御に好まれます |
| 透明アクリルエッジ | 適切なエッジ仕上げに便利なアプリケーション | フォローアップの研磨が必要な場合があります |
| 厳しい幾何公差 | 二次仕上げは形状に影響を与える可能性があります | より直接的に制御される加工目標 |
13
製造前に、視覚的および寸法的許容の両方に同意します。計測された粗さ、ヘイズ、または光学テストは、適切な機器または資格のあるパートナーによって指定および確認される必要があります。
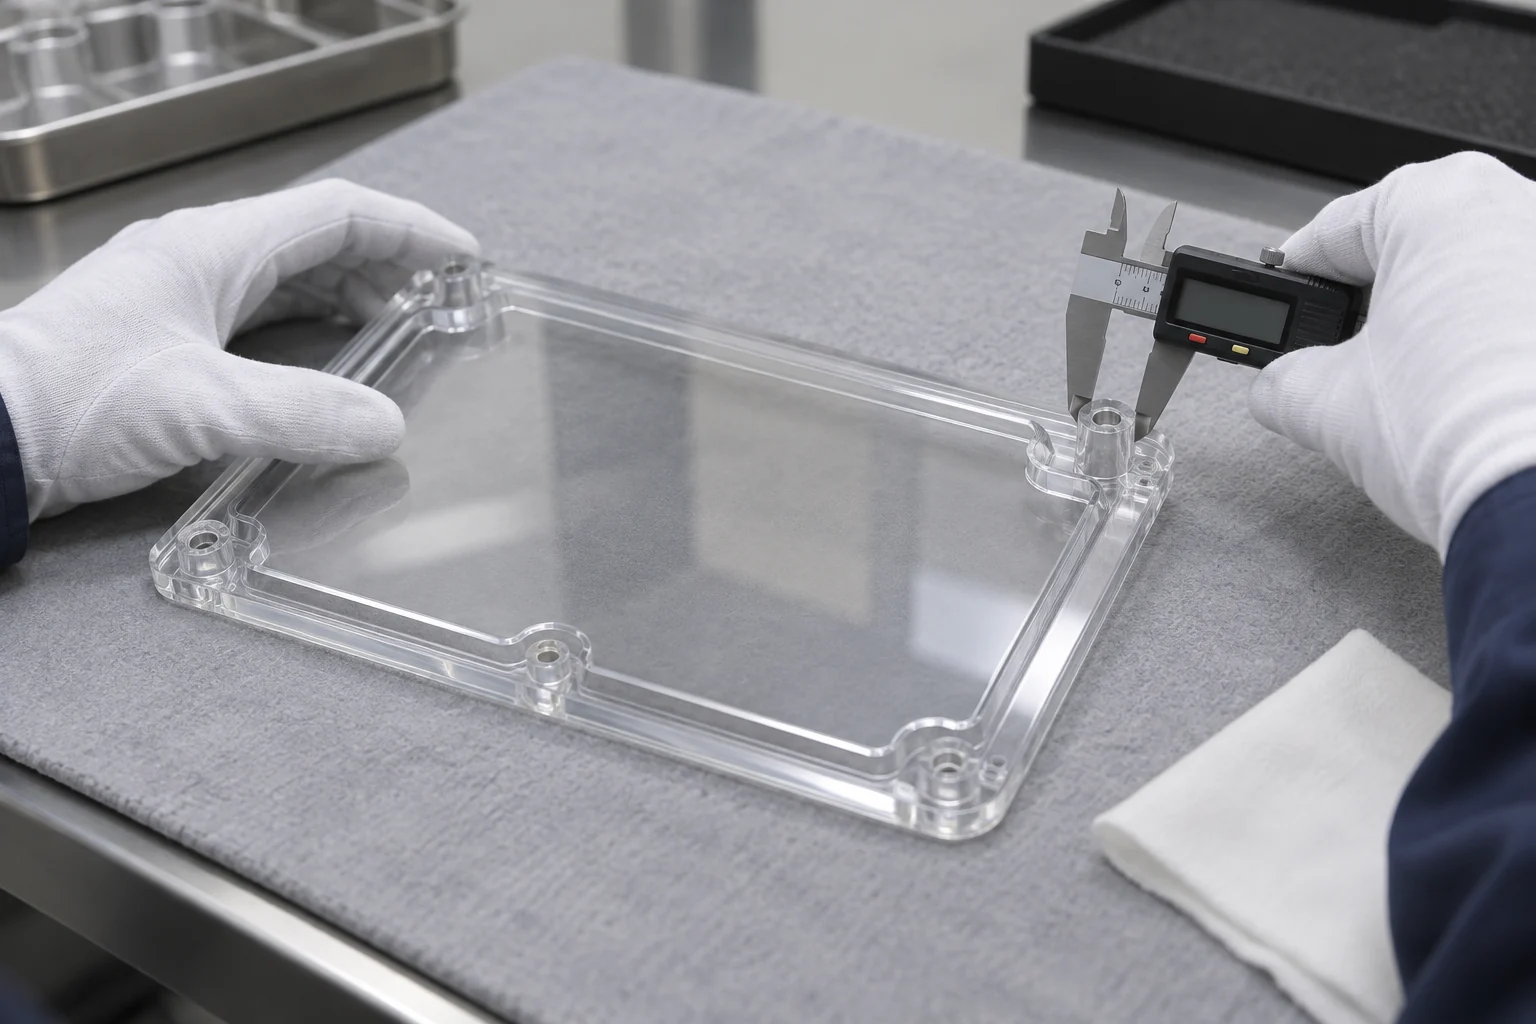
合意された基準に照らして傷と曇りを確認します。
指定された面にある目に見える工具マークを検査します。
露出したエッジの透明度と状態を確認します。
合意された照明の下で研磨の均一性を確認します。
最終寸法と指定された平面度を確認してください。
合意された場所で表面粗さを測定します。
確認された検査計画を使用して光学基準を検証します。
応力亀裂やひび割れがないか確認します。
清潔さと保護梱包を確認してください。
14
装置内での実際の役割に基づいて仕上げ面を選択します。規制されたアプリケーションまたは光学的アプリケーションに適合するには、プロジェクト固有の認定計画が必要です。
透明なハウジングと点検窓。クリーニングと文書化の要件を定義します。
アプリケーション固有の光学基準でブロックとライトガイドを表示します。
指定された清浄度を備えた厳選された検査カバーと光学部品。
コントロールされたフィニッシュゾーンを備えた透明なガードとパネル。
定義された表示領域を備えたセンサー ウィンドウと保護カバー。
外観または光学的に受け入れられるディスプレイウィンドウおよび機器コンポーネント。
15
材料、図面、完成部品の要件を確認することから始めて、実際の製造と受け入れルートに同意します。
方法を選択する前に、ポリマーの適合性、開始表面、および露出を評価します。
仕上げを後回しにするのではなく、外観上のニーズと寸法上の特徴を合わせて計画します。
追加の処理が必要な表面と、精密機械加工が最適な表面を特定します。
認定サンプルを使用して、後続の注文のための合意された参照を確立します。
納入されたコンポーネントを、定義された形状および外観の要件に照らして検査します。
16
明確なシーケンスにより、図面が最終的な保護されたコンポーネントに接続されます。見積段階で専門のプロセスや検査範囲を確認します。
CAD ファイル、図面、および表面の要件を受け取ります。
プラスチックの材質と正確なグレードを確認してください。
機能面、外観面、光学面を特定します。
開始時の加工面状態を評価します。
適切な仕上げ方法を選択して確認します。
合意された準備と仕上げを実行します。
外観と重要な最終寸法を検査します。
完成したコンポーネントを洗浄、保護し、梱包します。
17
プラスチック研磨は、機械加工、切断、または製造後に準備されたプラスチック表面を精製して、質感、外観、または透明性を向上させます。このルートには、制御された機械仕上げ、適切なエッジ処理、または精密仕上げ機械加工が含まれる場合があります。材料の互換性と必要な最終形状によって選択が決まります。表面の光沢と光学性能は異なる要件であり、個別の許容基準が必要です。
アクリル/PMMA およびポリカーボネートは一般的な透明候補ですが、異なるプロセス評価が必要です。 PETG、ABS、およびその他の一部のグレードも、適切な仕上げルートから恩恵を受ける可能性があります。 PEEK、POM、PTFE、UHMWは一般に光学研磨ではなく機能的な仕上げ管理が必要となります。化学処理または熱処理を選択する前に、グレード、コーティング、応力状態、使用時の暴露を確認してください。
開始条件、形状、準備が許せば、多くの場合、適切なアクリル表面は機械加工後により透明にすることができます。深い傷や損傷は、最初に修正加工や研磨が必要な場合があります。どの面を透明にする必要があるか、およびそれらの面がどのように受け入れられるかを指定します。透明な外面は光学グレードの性能を確立するものではなく、内部通路が同じ仕上げを受けることを保証するものでもありません。
アクリルは、機械的かつ適切なエッジ仕上げの一般的な候補です。ポリカーボネートには、特に溶剤、コーティング、残留応力に関して、独自の適合性評価が必要です。アクリルフレームまたは溶剤プロセスは、認定なしにポリカーボネートに転用すべきではありません。どちらの材料も、制御された取り扱い、定義された仕上げゾーン、および実際の用途に基づいた最終検査計画が必要です。
蒸気研磨は、制御された装置内で、適合性のある仕上げ媒体がアクセス可能なポリマー表面に作用する特殊なプロセスです。いくつかの特定のポリマーおよび形状が候補となる可能性があります。汎用的な互換性があるわけではなく、応力、形状、最終寸法を評価する必要性がなくなるわけではありません。 TOPSでは、このルートを見積に含める前に、適格なプロセスの可用性と検査範囲を確認します。
研磨は、適切な準備の後、適切な微細な機械加工マークを減らすことができますが、すべての深い溝、傷、または損傷したエッジを確実に除去することはできません。修正加工や段階的な表面処理が必要になる場合があります。アクセスできない機能は、露出した顔のように反応しない場合があります。二次研磨またはより優れた CNC 仕上げパスが適切であるかどうかを決定する前に、開始条件と許容される材料除去を確認してください。
はい。材料の除去、再分配、熱または圧力により、寸法が変化したり、エッジが丸くなったり、平坦度に影響が出る可能性があります。重要な穴、ねじ山、シールランドおよびデータムにマークを付け、機械加工のまま残しておく必要がある領域を特定します。最終検査状態と許容可能なエッジ状態に同意します。二次的な仕上げ効果を許容できない場合には、精密な CNC 仕上げが望ましい場合があります。
はい。残留応力、不適合化学物質、およびその後の暴露は、ひび割れや環境応力亀裂の原因となる可能性があります。艶やかな見た目ではストレスフリーな部分が確立されません。在庫状況、加工履歴、仕上げ方法、洗浄剤、サービス負荷を合わせて見直します。材料固有のコンディショニングが適切な場合もありますが、普遍的に想定されるのではなく、実際のグレードやコンポーネントに応じて評価する必要があります。
機械研磨では、制御された研磨作用とコンパウンドを使用して、準備された表面を磨きます。火炎研磨では、互換性のあるアクリルのエッジに局所的な熱が使用されるため、応力や丸みが生じる可能性があります。 2 つの方法には、アクセス、形状、下流のボンディングへの影響が異なります。最初に材料とプロセスの入手可能性を確認します。熱仕上げされたエッジは、自動的に溶剤接着に適したものとして処理されるべきではありません。
図面と仕上げの要件を送信して、組み合わせてレビューします。 TOPSは、見積書で確認された専門的な方法と検査手配に基づいて、加工形状、表面処理、適切な仕上げルートを一緒に計画できます。仕上げゾーン、材料グレード、最終公差を特定して、提案が機械加工の開始状態だけでなく納入されたコンポーネントをカバーするようにします。
あなたの表面。あなたの仕様。
CAD モデル、設計図面、既存の表面の写真をお送りください。材料グレード、数量、必要な仕上げ、光学または化粧領域、重要な公差、および用途を指定します。機械研磨、CNC仕上げ、またはその他の確認済みルートがお客様の要件に合うかどうかを検討します。
フォームはシンプルにしてください。国、部品番号、数量はオプションです。詳細な仕上げ要件と参考写真を図面パッケージまたは ZIP に含めるか、電子メールで共有します。会社名、名前、電子メール、電話番号は必須です。図面のアップロードはオプションです。
info@tops-precision.comSTEP / STP / IGES / X_T / DWG / DXF / PDF または ZIP、最大 10 MB。より大きな図面パッケージは電子メールで共有できます。機密図面を送信する前に、機密ファイルの取り扱いに同意してください。