PVC / ビニール
PVC および PVC を含むブレンドまたはフィルムは除外されます。塩素含有プラスチックを加熱すると、有害な腐食性のフュームが発生し、機器に損傷を与える可能性があります。機械的なルーティングや機械加工を検討することもできます。

互換性のある素材。クリーンなプロファイル。
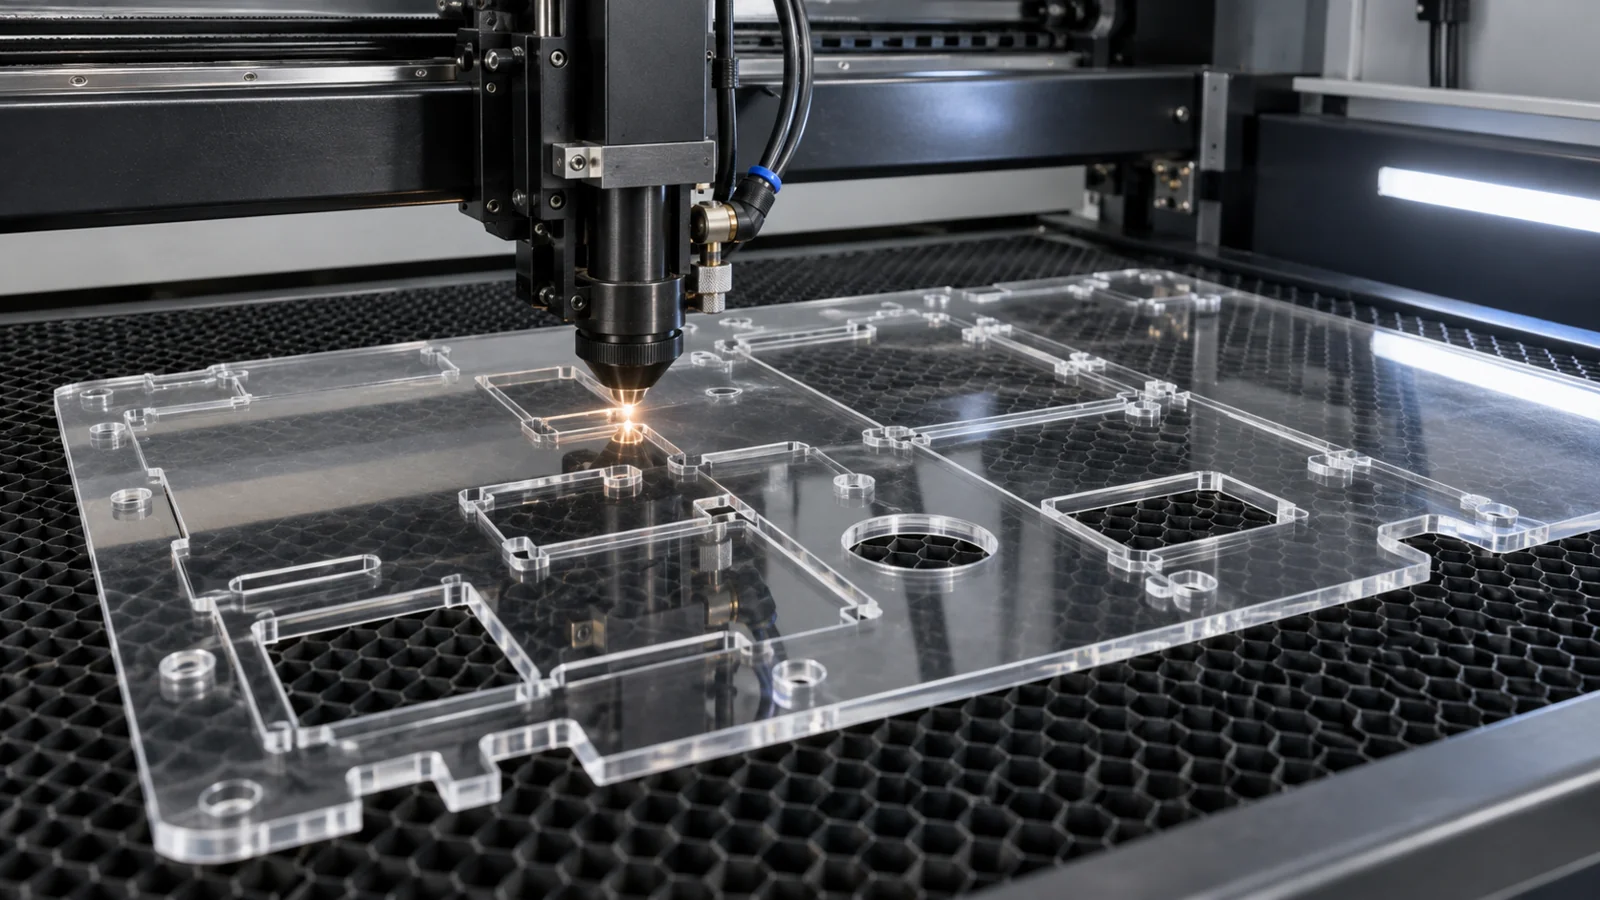
TOPS Plastics は、アクリル / PMMA に関する特別な専門知識を備え、互換性のあるプラスチック シート材料の精密レーザー切断を提供します。当社は、ベクター ファイルとエンジニアリング図面からカスタム パネル、カバー、窓、プロファイル、インサート、その他の平らなプラスチック コンポーネントを製造します。材料、厚さ、エッジの品質、およびフィット要件によってプロセスが決まります。
平らなシートから完成したコンポーネントまで。
01
図面ベースで対応するシートプラスチックのサービスです。お見積もり前に材料とプロセスウィンドウを確認します。厚さ範囲、シート容量、公差はプロジェクトごとに検討されます。
| 能力 | TOPS Plastics |
|---|---|
| プロセス | 素材や用途に合わせたCO₂レーザー切断。 |
| 最高の素材 | アクリル/PMMA;仕上げと厚さの要件に基づいて選択された鋳造または押し出し素材。 |
| ジオメトリ | 平坦な 2D プロファイル、スルーホール、スロット、取り付けパターン、内部カットアウト。 |
| 追加の操作 | 彫刻、マーキング、研磨、および該当する場合は二次加工。 |
| 入力ファイル | DXF、DWG、AI、およびベクター PDF は、寸法記入された設計図面によってサポートされます。 |
| 生産 | プロトタイプ、少量バッチ、繰り返し生産。 |
| 検査 | 合意された合格基準に対する寸法および視覚チェック。 |
| 代替プロセス | レーザー切断時の CNC ルーティングまたはフライス加工は不適切です。 |
02
プラスチック レーザー切断では、集束レーザー ビームを使用して、カッターと部品が物理的に接触することなく、互換性のあるプラスチック シートから 2 次元プロファイルを切断します。
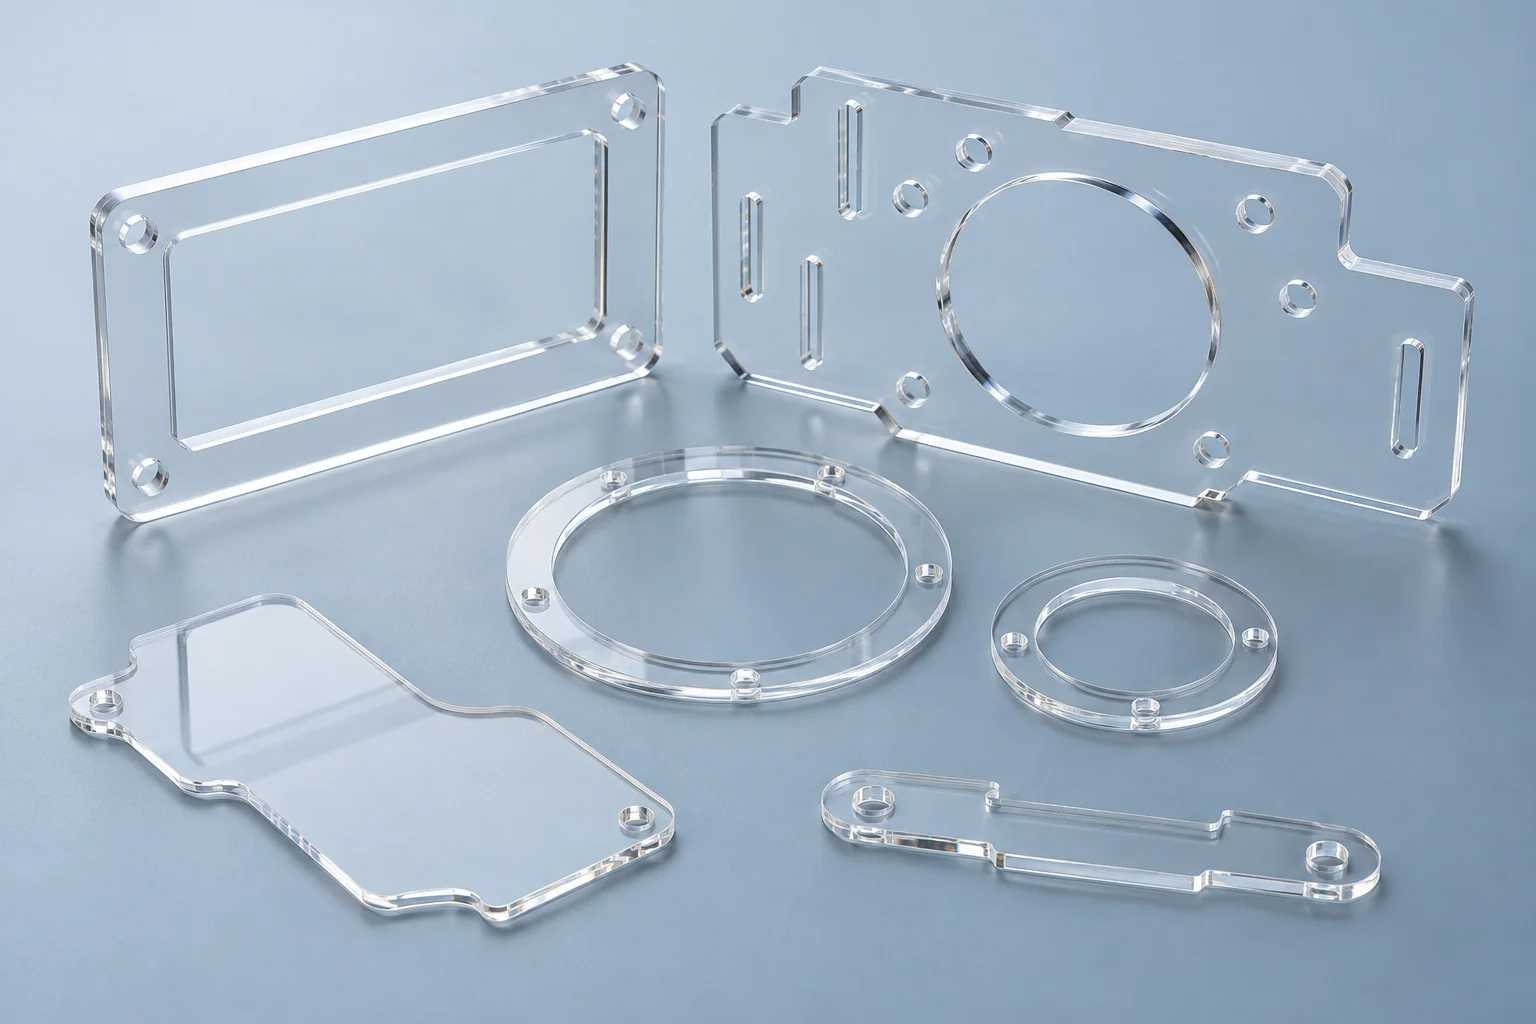
ビームはベクトル パスに従い、狭いカットに沿って材料を除去します。アクリル/PMMA の場合、適切な CO₂ プロセスにより滑らかで光沢のあるエッジを残すことができ、多くの窓、カバー、パネルに必要な仕上げを軽減できます。専用のプロファイル ツールがないため、プロトタイプ開発中に修正が現実的になります。
このプロセスでは依然として熱が発生します。材料のグレード、シートの厚さ、焦点、ネスト、および小さなフィーチャの間隔が結果に影響します。光沢のあるエッジは光学仕様や正確なフィット感を確立しません。私たちは図面を評価し、機能的および外観上の要件に応じてレーザー切断、CNC ルーティング、またはその組み合わせを選択します。
03
ポリマー名だけでは不十分です。材料が承認される前に、グレード、添加剤、保護フィルム、厚さ、抽出要件、および合格基準を確認する必要があります。
| 材質 | レーザー適合性 | 推奨されるアプローチ |
|---|---|---|
| アクリル/PMMA | 優先候補者 | 鋳造または押し出しのグレード、厚さ、彫刻、エッジの仕上げを確認します。 |
| POM / アセタール | プロセスレビュー後にのみ可能 | 分解生成物、抽出、エッジの品質、寸法のニーズを評価します。 CNC は依然として代替手段です。 |
| PET / PETG | プロセスに依存する | 正確なシート素材を特定します。溶融、エッジの状態、寸法応答をテストします。 |
| ポリプロピレン | 多くのシート部品に制限あり | 熱により溶けたり変形したりする可能性があります。多くの場合、CNC ルーティングが推奨されます。 |
| HDPE/PE | 多くのシート部品に制限あり | 溶解とエッジの品質を確認します。通常、ルーティングまたは機械加工により、より優れた産業ルートが提供されます。 |
| ポリカーボネート | 一般的に厚い工業用シートには適していません | 機能パネルとガードには CNC ルーティングまたはフライス加工を好みます。薄膜は別の用途です。 |
| ABS | このサービスには適していません | 通常、CNC 加工は、寸法フィーチャや工業用エッジに適しています。 |
| PTFE / Teflon | 従来のレーザー加工から除外 | CNC 加工を使用します。フッ素ポリマーを一般的なレーザーカットプラスチックとして扱わないでください。 |
| PVC / ビニール | 従来のレーザー加工から除外 | 適切な機械的切断プロセスを使用してください。ブレンドと表面フィルムを確認します。 |
材料の承認には、完全なストック構造が含まれます。コーティング、接着剤、マスキングによって、加工の適合性が変わる可能性があります。外観からアクリルであると判断できないシートは受け付けておりません。
アクリルを探索 / PMMA →04
材質をご確認の上、機械を選定してください。テストカットは、材料の特定や適切なプロセスと抽出の評価に代わるものではありません。
PVC および PVC を含むブレンドまたはフィルムは除外されます。塩素含有プラスチックを加熱すると、有害な腐食性のフュームが発生し、機器に損傷を与える可能性があります。機械的なルーティングや機械加工を検討することもできます。
ポリマー、グレード、添加剤、コーティングが明確に特定されるまでは、レーザー切断を行わないでください。サプライヤーの文書または材料指定を図面とともに提供してください。
通常、工業用シート部品には CNC ルーティングまたはフライス加工が好まれます。レーザーの熱により、特に厚い素材の場合、エッジが変色したり損傷したりする可能性があります。薄膜アプリケーションには別の評価が必要です。
熱分解により有害なフッ素化生成物が生成される可能性があるため、従来のレーザー切断からは除外されます。 CNC加工レビューの場合はPTFE材種をご指定ください。
他の充填材、難燃性材、または多層材も評価が必要です。レーザーマーキングとの互換性は、自動的にスルーカットとの互換性を意味するものではありません。
05
図面周りの操作を選択します。平らなプロファイルの切断、浅い彫刻、および二次 CNC フィーチャーには、異なる受け入れ要件があります。
適切なシートからパネル、カバー、窓、ブラケット、プロファイル、ディスプレイコンポーネント、ライトガイドの形状を透明にします。製造前の状態負荷、透明度、エッジ期待値。
外側の輪郭、内側の切り欠き、スロット、取り付けパターン、およびリリースされたベクター ジオメトリから生成された不規則な形状。小さなフィーチャと切り口に応じたフィットを確認します。
承認された材料上の部品番号、ロゴ、スケール、識別およびパネルのマーキング。制作前に位置、深さ、コントラスト、アートワークについて合意します。
専用の金型やプロファイル ツールを使用せずに、CAD から直接フラット パーツを作成します。バッチをリリースする前に、形状、アセンブリのクリアランス、および外観を確認してください。
制御されたベクター ファイル、ネスト、定期的な注文の検査基準。シートの使用率は、部品の間隔、熱の蓄積、および取り扱いとのバランスがとれています。
06
アクリルは、透明シートの入手可能性と便利な CO₂ 切断および彫刻動作を組み合わせているため、このサービスの主要な材料選択です。
適切なアクリル素材と設定を使用すると、滑らかで光沢のあるエッジを作成できます。表面の外観は、寸法の許容とは別に合意されます。
非接触切断により、繊細なプロファイルに対するカッターの圧力が回避されますが、サポートと熱歪みには依然として注意が必要です。
ベクター パスは、プロファイルごとに物理的なカッターを選択することなく、複雑な輪郭や内部開口部をサポートします。
互換性のあるパーツはシート レイアウトを共有できます。間隔と切断順序は、局所的な過度の加熱を防ぐ必要があります。
浅い識別とグラフィックをカットプロファイルと組み合わせることができます。キャストアクリルは、多くの場合、つや消しの彫刻された外観を与えます。
リリースされた CAD パスは、専用の金型や型を使用せずにプロトタイプや小規模バッチをサポートします。
デフォルトでは、キャストアクリルと押し出しアクリルは互換性がありません。鋳造シートは、彫刻の外観を重視して選択されることがよくあります。押出シートは、有用な厚さの一貫性を提供できます。実際のサプライヤーのグレード、寸法要件、および目的の仕上げを確認します。レーザーカットされたエッジには残留応力が残る可能性があります。製造ルートを公開する前に、接着、溶剤への曝露、またはその後の研磨を評価する必要があります。
アクリル製造オプションを確認する →07
レーザーカットの公差は、材料、シートの厚さ、形状、フィーチャーサイズ、ビームカーフ、入熱、および図面の寸法要件によって異なります。
| 特徴 | 主な考慮事項 |
|---|---|
| 外形 | カーフ補正と熱挙動によって、完成した境界が決まります。 |
| 小さな穴 | 穴の直径を厚さ、真円度、局所的な熱と比較して検討します。 |
| 狭いスロット | 熱の蓄積は幅や近くの薄い部分に影響を与える可能性があります。 |
| 長い直線プロファイル | シートの平坦度、サポート、温度は一貫性に影響します。 |
| アクリル窓 | エッジの外観と表面保護とともに寸法を確認してください。 |
| フィットクリティカルな穴 | CNC 穴あけ、ボーリング、または仕上げが望ましい場合があります。 |
| 厚手のシート | カットのテーパー、熱の影響、エッジの状態を確認します。 |
| 化粧品部品 | 傷、変色、マスキング、および取り扱いの許容範囲を定義します。 |
当社では、すべてのプロファイル、穴、厚さに単一の公差を適用するわけではありません。図面上の重要なフィーチャとデータムを特定します。レーザーだけでは確実に適合を達成できない場合は、二次加工操作と検査方法に同意してください。
レーザー切断の実現可能性レビューのために図面を送信してください →08
カーフとは、ビームによって除去される材料の狭い幅のことです。その幅と入熱は、特に小さな形状や厚いシートの場合、プロファイルのサイズ、穴の寸法、エッジの状態に影響します。
測定されたプロセスに合わせて生産パスをオフセットします。設計に独自のカーフ許容値を黙って追加するのではなく、公称完成形状を提供します。
局所的な熱が過剰になると、プラスチックが溶けたり、変色したり、変形したりする可能性があります。材料の選択、カット順序、フィーチャの間隔を一緒に考慮する必要があります。
非常に小さな穴、尖った角、狭いブリッジはきれいに再現できない場合があります。実際の厚さとグレードについては、最小限の機能を確認してください。
歪んだストックにより、焦点とサポート ベッドとの関係が変わります。切断前にシートの状態を評価し、合意された状態で検査します。
サンプル クーポンまたは最初の製品により、提案されたエッジ、フィット感、小さな特徴が許容できるかどうかを確認できます。これは、さまざまなプラスチックにわたる普遍的な最小穴サイズや切り溝値を正当化するものではありません。
09
切断エッジと公差が用途を満たす場合は、互換性のあるフラット プロファイルにレーザーを使用します。ポケット、制御された深さ、ねじ山、精密な穴、またはレーザー加工に適さない材料には CNC を選択してください。
| 因子 | レーザー切断 | CNCルーティング/フライス加工 |
|---|---|---|
| 最適な形状 | フラット 2D スルー プロファイル | 2D プロファイルと制御された深さおよび 3D 機能 |
| 工具接触 | 非接触ビーム | 物理的な切削工具。サポートとクランプが必要 |
| アクリルエッジ | 適切なマテリアルと設定で光沢のあることが多い | 機械加工されたエッジ。研磨を追加することができます |
| ポケット | 精密なポケット加工ではありません | 深さを制御されたポケット |
| ザグリ穴 | 通常のスルーカットでは製作できません | 制御された直径と深さ |
| ねじ | 通常のプロファイルカットでは作成できません | 適切な場合はタッピングまたはねじ切り加工 |
| タイトフィット穴 | プロセスに依存します。熱と切り口が重要 | 通常、制御されたボアの場合はより良いルートです |
| 厚い素材 | 材料および認定プロセスによる制限 | 多くの場合、より適切です。ツールへのアクセスとサポートは依然として重要 |
| アクリルシートプロファイル | 有力候補 | エッジ仕上げが異なる有力な候補 |
| ポリカーボネートシート | 通常、このサービスは推奨されません | 優先産業ルート |
| PVC | 従来のレーザー加工から除外 | 適切な制御を備えた機械プロセスの選択 |
| 複雑な機械加工部品 | フラットプロファイルの貢献に限定される | 多機能コンポーネントに推奨 |
10
機器やアセンブリ用の図面ベースのシート コンポーネント。材料の適合性、荷重、規制要件は、使用目的に応じて検討されます。
取り付け穴、スロット、切り欠きを備えたフラットな機器パネル。
定義された寸法、エッジ仕上げ、および保護された化粧面を備えたウィンドウを表示します。
組立図に合わせたサイズのフラット保護カバー。
選択した材料がリスク評価を満たしているパネルを表示します。衝撃が重要なガードには、CNC カットのポリカーボネートが必要な場合があります。
スイッチ、ディスプレイ、計器の開口部と識別。
工業用ディスプレイウィンドウ、オーバーレイ、透明なサポート形状。
カスタムのフラットライトガイド形状。光学性能と表面仕上げは個別の検証が必要です。
指定されたマーキングと取り付けパターンを備えた互換性のあるシート プレート。
平らな形状のインサートとインターフェースピース。
制御されたベクトル ジオメトリから生成される不規則な輪郭。
シーリング、負荷、および環境要件も満たす、承認されたレーザー互換材料のみを使用します。
レイアウト、組み立て、外観レビュー用の初期パーツ。
11
寸法を記入した図面をきれいなベクトル ジオメトリと一緒に送信します。図面では、完成寸法とアセンブリで重要となる表面を定義する必要があります。
DXF、DWG、AI、またはベクター PDF が推奨されます。状態の単位とスケール。重複または開いたカット パスを削除し、スルーカット ジオメトリから彫刻アートワークを分離します。
小さな穴は切り溝、テーパー、局所的な熱の影響を受けやすいです。 CNC 仕上げを評価できるように、重要な穴のサイズをマークします。
開口部と隣接する部品の間にスペースを空けてください。緻密なディテールは熱を集中させ、エッジの品質を変化させる可能性があります。
薄いウェブは取り扱い中に柔らかくなったり、歪んだり、破損したりする可能性があります。材質や厚みに応じてブリッジ幅を検討してください。
表示面、マスキング要件、許容される傷、光学的許容範囲を特定します。一方の面の外観は他方の面と異なる場合があります。
カットしたままの状態、光沢のあるエッジ、マットなエッジ、機械研磨されたエッジ、または CNC 仕上げのエッジ。接着されるエッジ、または溶剤にさらされるエッジを特定します。
データムや制御された深さを含めて、ポケット、ザグリ穴、ねじ山、重要な穴に明確にマークを付けます。ベクトル プロファイルだけではこれらの特徴を定義できません。
図面またはファイル パッケージに公称シートの厚さとグレードを含めます。全体のサイズ、公差、リビジョン、数量は、ネスティングとプロセスの実現可能性を検討するのに役立ちます。ラスター アートワークはマーキングの議論をサポートできますが、正確なベクター カット パスに代わるものではありません。
12
承認されたシート素材に部品番号、シリアル情報、測定スケール、ロゴ、警告文、パネルのグラフィックス、識別情報を追加します。
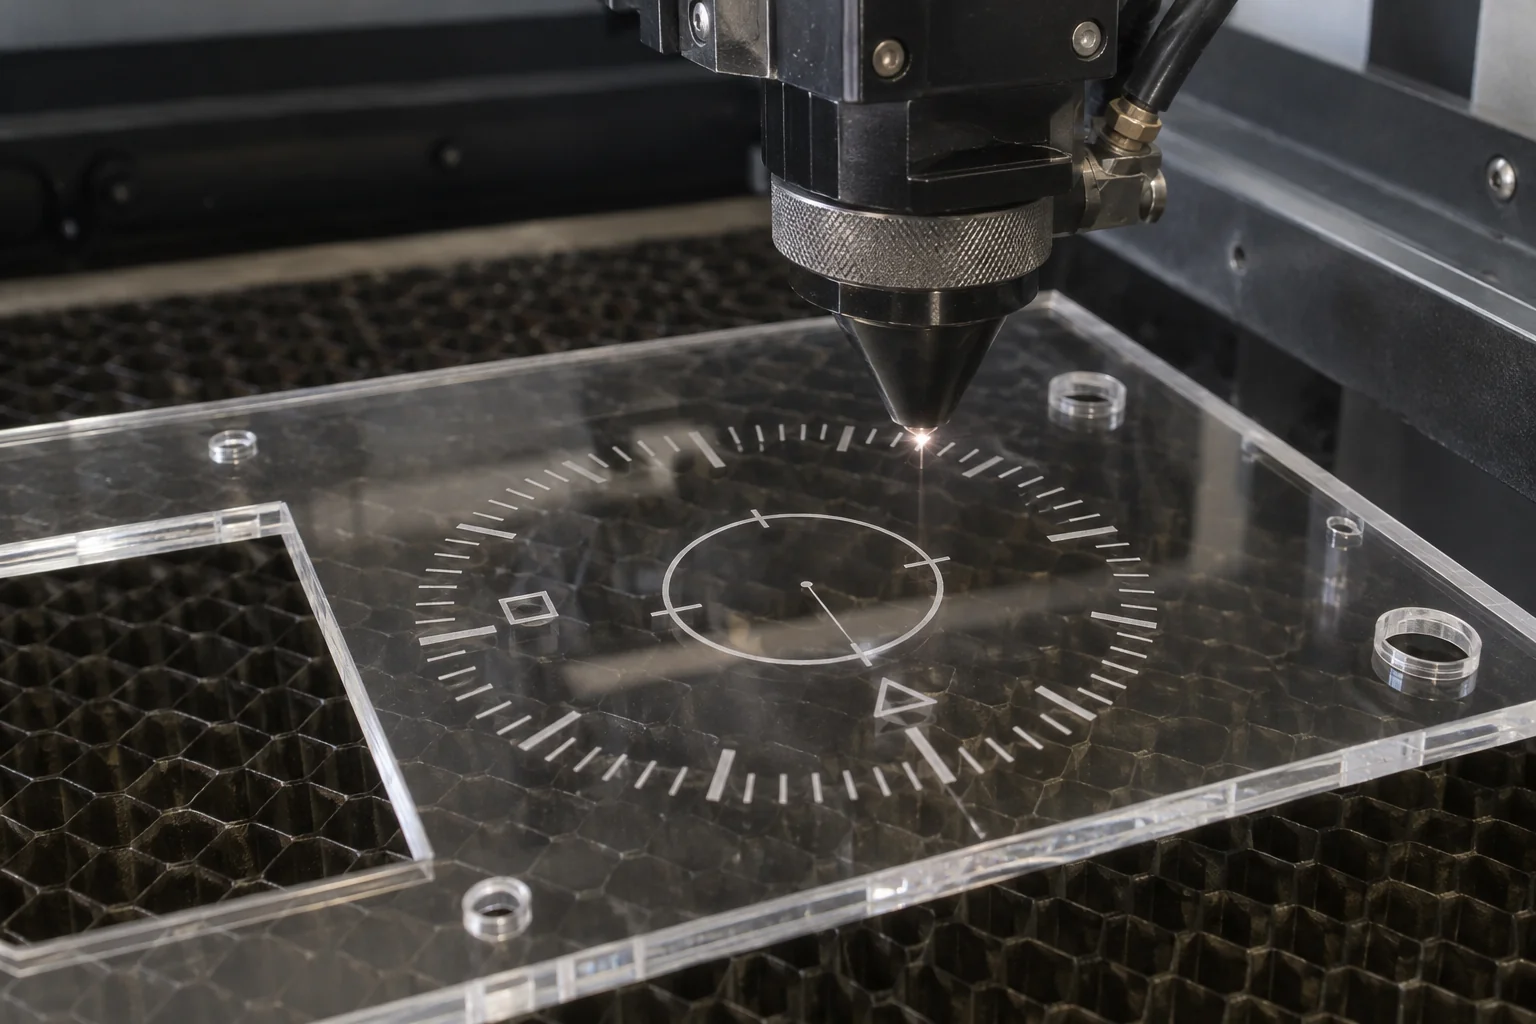
アートワーク、場所、向き、リビジョンを提供します。実際の素材のコントラストと奥行きを一致させます。
図面に別途指定がない限り、マーキングは臨界嵌めや光学領域から離して配置してください。
読みやすさ、外観のコントラスト、繰り返しの識別が重要なサンプルをレビューします。
彫刻は、深い精密機械加工ではなく、浅い表面マーキングです。深いポケット、制御されたベアリングシート、またはシール溝は、CNC 機械加工のレビューに含まれます。彫刻互換性とスルーカット互換性は個別に評価されます。
13
適切な仕上げは、エッジが装飾的であるか、機能的であるか、接着されているか、または化学的環境にさらされているかによって異なります。
| エッジ/仕上げ | 上手な使い方とレビューポイント |
|---|---|
| レーザーカットされたアクリルエッジ | 切断されたままの結果が合意された外観を満たす光沢のあるプロファイル エッジ。 |
| カットされたままの機能的なエッジ | 寸法および取り扱いが十分に許容される内部コンポーネント。 |
| メカニカルポリッシュ | 外観の向上。材料の除去とエッジの丸みを考慮します。 |
| フレイムポリッシュ | 残留応力、接着、使用環境を検討した後にのみアクリル化粧エッジを選択します。 |
| CNC仕上げ | 制御された機械加工フィーチャーを必要とする嵌合面とフィットが重要なエッジ。 |
研磨は、すべての透明パーツに対して自動的に行われる解決策ではありません。仕上げを選択する前に、許容可能なエッジの丸み、寸法変化、および外観を定義します。応力に敏感な接着や溶剤の使用には、異なる順序や材料の処理が必要になる場合があります。
14
平らな外形をレーザーで切断し、CNC 機械加工で精密な二次フィーチャーを生成できます。組み合わせたルートは、セットアップコスト、熱影響、基準、および最終検査要件に照らして検討されます。
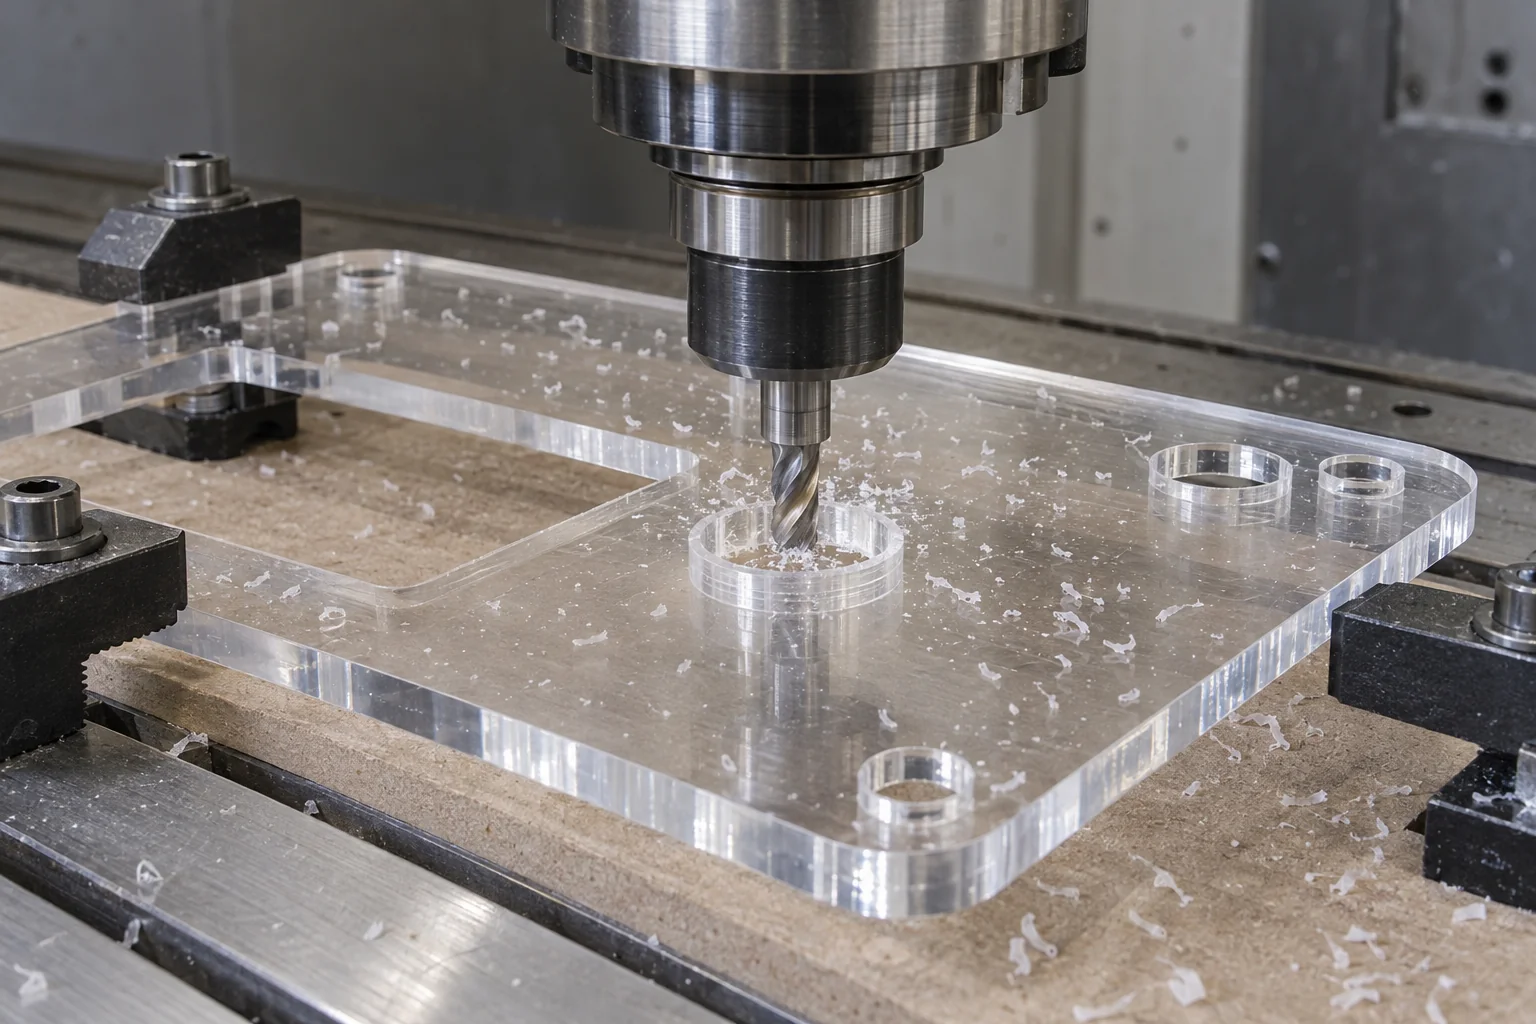
アクリル板と厚みの確認
外側の輪郭をレーザーカットします
CNCミルポケットとザグリ穴
指定された穴をドリルまたはタップで開ける
必要に応じて研磨または彫刻します
完成した機能と外観を検査する
制御パネル、機械カバー、検査窓、ハウジング、機器パネルは、このアプローチの恩恵を受けることができます。 2 番目の操作が完成したプロファイルに正しく関連付けられるように、許容値、ワークホールド、およびフィーチャの位置を計画する必要があります。
組み合わせたルートが自動的に安くなるわけではありません。公差が厳しい少量の部品の場合は、部品全体を機械加工する方が効率的である場合があります。外側の輪郭だけを判断するのではなく、完成図を比較します。
プラスチック製造を探索する →15
フィット感と外観を中心に最初の部分を開発し、その後、安定したファイル セットと実稼働用の受け入れ基準をリリースします。
プロファイル、アセンブリのフィット感、外観、穴の位置を検証します。エッジや彫刻に関する質問を解決するには、承認済みのサンプルを使用してください。
機器パネルとカスタマイズされたコンポーネントを小ロットで提供します。ネスティング、セットアップ、処理、および二次操作のバランスをとります。
ベクターのリビジョン、グレード、厚さ、ネスティング戦略、検査基準を制御します。次の注文の前に変更を確認してください。
16
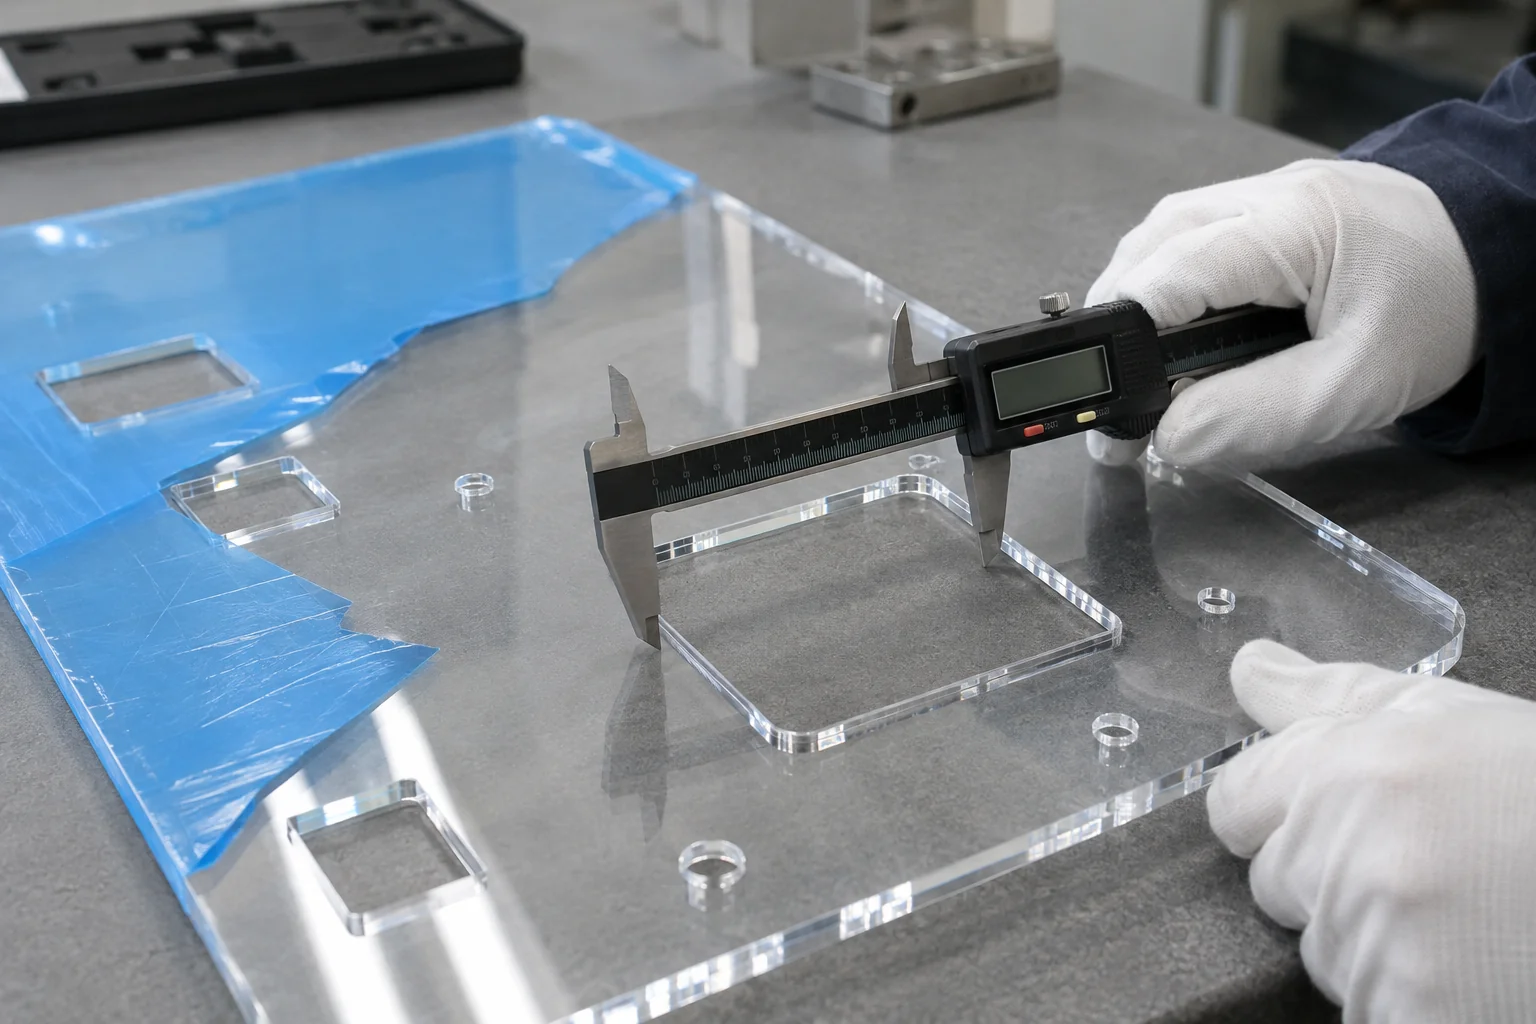
寸法チェックと視覚的受容は連携して機能します。部品のプロファイル寸法が一致していても、傷、エッジの状態、または変色によって不合格となる場合があります。
材料とシートの構造を確認する
ベクター ファイルと図面のリビジョンを確認する
必要に応じてテストカット
最初の記事を確認する
生産バッチをカットする
プロファイル、穴、スロットを確認してください
エッジと表面の検査
必要に応じて二次加工を完了する
最終検査を行う
部品を保護して梱包します
検査計画には、外形、穴のサイズ、フィーチャーの位置、スロット幅、テーパー、および重要な嵌合寸法を含めることができます。測定中に柔軟なシートがどのようにサポートされるか、および保護マスキングが所定の位置に留まるかどうかについて同意します。
目視検査には、エッジの品質、焼け跡または変色、傷、保護フィルムの状態が含まれます。最終的な承認は、すべての二次操作の後に行われます。機械加工または研磨前の検査だけでは、完成品の適合性は確立されません。
17
まず、作業環境に適したポリマーを選択してください。レーザーの適合性だけでは、衝撃保護、電気的適合性、光学的性能、または医学的許容を確立するものではありません。
定義された取り付け機能を備えたウィンドウ、カバー、コントロール パネルを表示します。
保護カバーと表示パネル。インパクトとガードの要件を個別に評価します。
インストルメントパネルおよび互換性のある絶縁フラットパーツは、指定された材料および電気要件に適合します。
計器窓と透明コンポーネント。グレード、洗浄、および該当する承認にはプロジェクトのレビューが必要です。
検証された光学要件を備えたディフューザー、ライトガイドプロファイル、透明コンポーネント。
リリースされた図面に付属するパネル、カバー、および識別プレート。
迅速なレイアウト、フィット感、外観の検証のための平らな部品。
18
まず材料、厚さ、形状、公差、エッジの要件を評価し、次に図面に基づいてレーザー切断、CNC ルーティング、またはそれらを組み合わせたプロセスを選択します。
ポリマーが熱や機械的切断にどのように反応するかを確認します。
グレード、厚さ、透明度、彫刻、エッジの許容性を合わせて検討してください。
プロファイルと二次フィーチャーを 1 つの完成したコンポーネントとして計画します。
切断ルートが承認される前に、特定された素材、コーティング、フィルムを確認してください。
承認された形状と許容基準を繰り返しのバッチに組み込みます。
管理されたリビジョン、寸法、ベクター ファイルを使用します。
機能的特徴と透明な外観を検査します。
見積書で機械加工、研磨、マーキング、組み立ての必要性を確認します。
19
制御されたシーケンスにより、ベクター ファイルが完成したコンポーネントに接続されます。オプションの操作は、すべての部分で想定されるのではなく、プロジェクトに対して確認されます。
図面とベクター ファイルをアップロードする
材質とグレードを確認する
レーザーの互換性を確認する
厚さとエッジの要件を確認する
設計とカーフ戦略を見直す
必要に応じてテストカットまたは最初の記事
レーザーカットと彫刻
必要に応じて CNC の二次操作を追加します
完全なエッジと化粧仕上げ
完成した部品を検査します
保護パッケージを適用する
20
このサービスではアクリル/PMMA が推奨素材です。選択された POM または PET シートなど、その他の特定のプラスチックには、グレード固有のプロセスのレビューが必要です。 PVC、PTFE、および未確認のプラスチックは従来のレーザー切断から除外されます。
アクリル/PMMA は、通常、光沢のあるカットエッジを持つ透明な平らなパーツに最適な選択肢です。鋳造素材と押し出し素材は、彫刻、厚さの一貫性、絞りの要件に基づいて選択されます。
はい。互換性のあるキャストおよび押し出しアクリルは、CO₂ レーザーでパネル、窓、プロファイルに切断できます。シートの厚さ、小さな特徴、エッジの外観、残留応力をさらに検討する必要があります。
一部の薄膜は適切なレーザー システムで処理できますが、だからといって工業用シートが好ましい候補になるわけではありません。より厚い機能パネルやガードの場合は、熱エッジによる損傷や変色が発生するため、通常は CNC ルーティングまたはフライス加工の方が適しています。
PVC は、従来のレーザーカットプラスチックのように加工しないでください。塩素を含む物質を加熱すると、有害な腐食性のフュームが発生する可能性があります。 PVC ブレンド、コーティング、フィルムも材料検証の対象となります。代わりに機械加工を検討してください。
どちらのプロセスも一般的により正確というわけではありません。切り溝、熱、厚さ、形状はレーザーのプロファイルに影響します。 CNC 加工は、通常、ぴったりフィットする穴、ポケット、ねじ山、および機能基準に関連付けられたフィーチャーに好まれます。図面上で要件を確認します。
適切なアクリルおよび CO₂ プロセスにより、滑らかで光沢のあるエッジを残すことができます。自動的に光学品質やストレスのない仕上がりになるわけではありません。外観、寸法、接着または溶剤サービスの要件に同意します。
寸法図、単位、厚さ、グレード、リビジョンを含む DXF、DWG、AI、またはベクター PDF を送信します。サポートされているアップロード形式を使用するか、AI および関連ファイルを ZIP パッケージに入れてください。ラスター画像だけでは正確なカット パスを定義できません。
はい、複合ルートが適している場合は可能です。プロファイルは、CNC ポケット、座ぐり、穴あけ、またはタッピングの前にレーザーカットされる場合があります。許容値、データム、ワーク保持、および最終検査を一緒に計画する必要があります。
はい、互換性のあるシート部品については可能です。直接ベクトル処理により、専用のプロファイル ツールが不要になり、リビジョンがサポートされます。プロトタイプの承認は、製造前のフィット感、穴、外観、および二次操作をカバーする必要があります。
あなたの絵。正しいプロセス。
DXF、DWG、AI、ベクター PDF、またはエンジニアリング図面をアップロードし、材料、シートの厚さ、数量、重要な寸法、エッジ要件、および二次加工のニーズを特定します。当社のチームは、レーザー切断、CNC ルーティング、またはそれらを組み合わせたプロセスがコンポーネントに適合するかどうかを確認できます。
フォームはシンプルにしてください。会社名、名前、電子メール、電話番号は必須です。国、部品番号、数量、図面のアップロードはオプションです。材質、厚さ、表面、彫刻、加工の詳細を図面またはZIPパッケージに入れてください。 AI ファイルは ZIP に含めることができます。大きなパッケージは電子メールで共有できます。
info@tops-precision.comDXF / DWG / PDF / STEP / STP / IGES / X_T または ZIP、最大 10 MB。 AI ファイルを ZIP 形式で含めます。大きなパッケージは電子メールで共有できます。機密図面を送信する前に、機密ファイルの取り扱いに同意してください。