01
Möglichkeiten zum Laserschneiden von Kunststoffen
Ein zeichnungsbasierter Service für kompatible Kunststoffplatten. Wir bestätigen das Material- und Prozessfenster vor dem Angebot; Dickenbereich, Blechkapazität und Toleranz werden für jedes Projekt überprüft.
| Fähigkeit | TOPS Plastics |
|---|
| Prozess | CO₂-Laserschneiden, wenn Material und Anwendung geeignet sind. |
|---|
| Bestes Material | Acryl / PMMA; Guss- oder Strangpressmaterial, ausgewählt nach den Anforderungen an Oberfläche und Dicke. |
|---|
| Geometrie | Flache 2D-Profile, Durchgangslöcher, Schlitze, Montagemuster und Innenausschnitte. |
|---|
| Zusätzliche Operationen | Gravieren, Markieren, Polieren und gegebenenfalls Nachbearbeitung. |
|---|
| Eingabedateien | DXF, DWG, AI und Vektor-PDF, unterstützt durch eine bemaßte technische Zeichnung. |
|---|
| Produktion | Prototypen, Kleinserien und Wiederholungsproduktionen. |
|---|
| Inspektion | Maß- und Sichtprüfungen gemäß vereinbarter Abnahmekriterien. |
|---|
| Alternativer Prozess | CNC-Fräsen oder Fräsen ist beim Laserschneiden ungeeignet. |
|---|
02
Was ist Kunststoff-Laserschneiden?
Beim Kunststoff-Laserschneiden wird ein fokussierter Laserstrahl verwendet, um zweidimensionale Profile aus kompatibler Kunststoffplatte zu schneiden, ohne dass ein Fräser physischen Kontakt mit dem Teil hat.
Der Strahl folgt einem Vektorpfad und entfernt Material entlang eines schmalen Schnitts. Bei Acryl/PMMA kann ein geeigneter CO₂-Prozess eine glatte, glänzende Kante hinterlassen, wodurch sich der Nachbearbeitungsaufwand bei vielen Fenstern, Abdeckungen und Paneelen verringert. Es gibt keine speziellen Profilwerkzeuge, sodass Änderungen während der Prototypenentwicklung praktisch sind.
Der Prozess führt immer noch Wärme ein. Materialqualität, Blechdicke, Fokus, Verschachtelung und Abstände kleiner Elemente beeinflussen das Ergebnis. Eine glänzende Kante stellt weder eine optische Spezifikation noch eine Passgenauigkeit dar. Wir bewerten die Zeichnung und wählen je nach funktionalen und optischen Anforderungen Laserschneiden, CNC-Fräsen oder eine Kombination aus.
03
Welche Kunststoffe können lasergeschnitten werden?
Ein Polymername allein reicht nicht aus. Qualität, Zusatzstoffe, Schutzfilm, Dicke, Extraktionsanforderungen und Akzeptanzkriterien müssen vor der Freigabe eines Materials geprüft werden.
| Material | Lasertauglichkeit | Empfohlener Ansatz |
|---|
| Acryl / PMMA | Bevorzugter Kandidat | Überprüfen Sie Guss- oder Strangpressqualität, Dicke, Gravur und Kantenbearbeitung. |
|---|
| POM / Acetal | Nur nach Prozessprüfung möglich | Zersetzungsprodukte, Extraktion, Kantenqualität und Maßanforderungen bewerten; CNC bleibt eine Alternative. |
|---|
| PET / PETG | Prozessabhängig | Identifizieren Sie das genaue Blattmaterial; Testen Sie Schmelzen, Kantenzustand und Dimensionsverhalten. |
|---|
| Polypropylen | Begrenzt für viele Blechteile | Hitze kann zum Schmelzen oder Verziehen führen; CNC-Fräsen ist oft vorzuziehen. |
|---|
| HDPE / PE | Begrenzt für viele Blechteile | Überprüfen Sie die Schmelz- und Kantenqualität. Fräsen oder Bearbeiten bietet in der Regel einen besseren industriellen Weg. |
|---|
| Polycarbonat | Im Allgemeinen schlecht für dickere Industriebleche | Bevorzugen Sie CNC-Fräsen oder Fräsen für Funktionsplatten und Schutzvorrichtungen; Dünne Filme sind eine andere Anwendung. |
|---|
| ABS | Für diesen Service nicht bevorzugt | Für Dimensionsmerkmale und Industriekanten eignet sich die CNC-Bearbeitung in der Regel besser. |
|---|
| PTFE / Teflon | Ausgenommen von der konventionellen Laserbearbeitung | Verwenden Sie CNC-Bearbeitung; Behandeln Sie Fluorpolymere nicht als generische lasergeschnittene Kunststoffe. |
|---|
| PVC / Vinyl | Ausgenommen von der konventionellen Laserbearbeitung | Verwenden Sie ein geeignetes mechanisches Schneidverfahren; Überprüfen Sie Mischungen und Oberflächenfilme. |
|---|
Die Materialfreigabe umfasst den kompletten Schaftaufbau: Beschichtungen, Kleber und Maskierungen können die Verarbeitungseignung verändern. Aufgrund ihres Aussehens akzeptieren wir keine nicht identifizierten Platten aus Acryl.
Entdecken Sie Acryl / PMMA →04
Welche Kunststoffe sollten nicht lasergeschnitten werden?
Bestätigen Sie das Material, bevor Sie die Maschine auswählen. Ein Probeschnitt ersetzt keine Materialidentifikation oder eine geeignete Prozess- und Extraktionsbeurteilung.
PVC / Vinyl
Ausgenommen sind PVC und PVC-haltige Mischungen oder Folien. Beim Erhitzen von chlorhaltigem Kunststoff können gefährliche, ätzende Dämpfe freigesetzt und die Ausrüstung beschädigt werden. Mechanisches Fräsen oder Bearbeiten ist die Alternative zur Überprüfung.
Unbekannter Kunststoff
Führen Sie keinen Laserschnitt durch, bis Polymer, Qualität, Zusatzstoffe und Beschichtungen eindeutig identifiziert sind. Fügen Sie Ihrer Zeichnung eine Lieferantendokumentation oder eine Materialbezeichnung bei.
Polycarbonatplatte
Für industrielle Blechkomponenten wird normalerweise das CNC-Fräsen oder Fräsen bevorzugt. Laserhitze kann die Kante verfärben oder beschädigen, insbesondere bei dickerem Material; Dünnschichtanwendungen bedürfen einer gesonderten Beurteilung.
PTFE / Teflon
Vom konventionellen Laserschneiden ausgeschlossen, da durch thermische Zersetzung gefährliche fluorierte Produkte entstehen können. Geben Sie die Sorte PTFE für eine CNC-Bearbeitungsprüfung an.
Auch andere gefüllte, flammhemmende oder mehrschichtige Materialien bedürfen einer Beurteilung. Die Kompatibilität mit der Laserbeschriftung bedeutet nicht automatisch die Kompatibilität mit dem Durchschneiden.
05
Unsere Dienstleistungen zum Laserschneiden von Kunststoffen
Wählen Sie die Operation rund um die Zeichnung. Flachprofilschneiden, flaches Gravieren und sekundäre CNC-Funktionen stellen unterschiedliche Akzeptanzanforderungen.
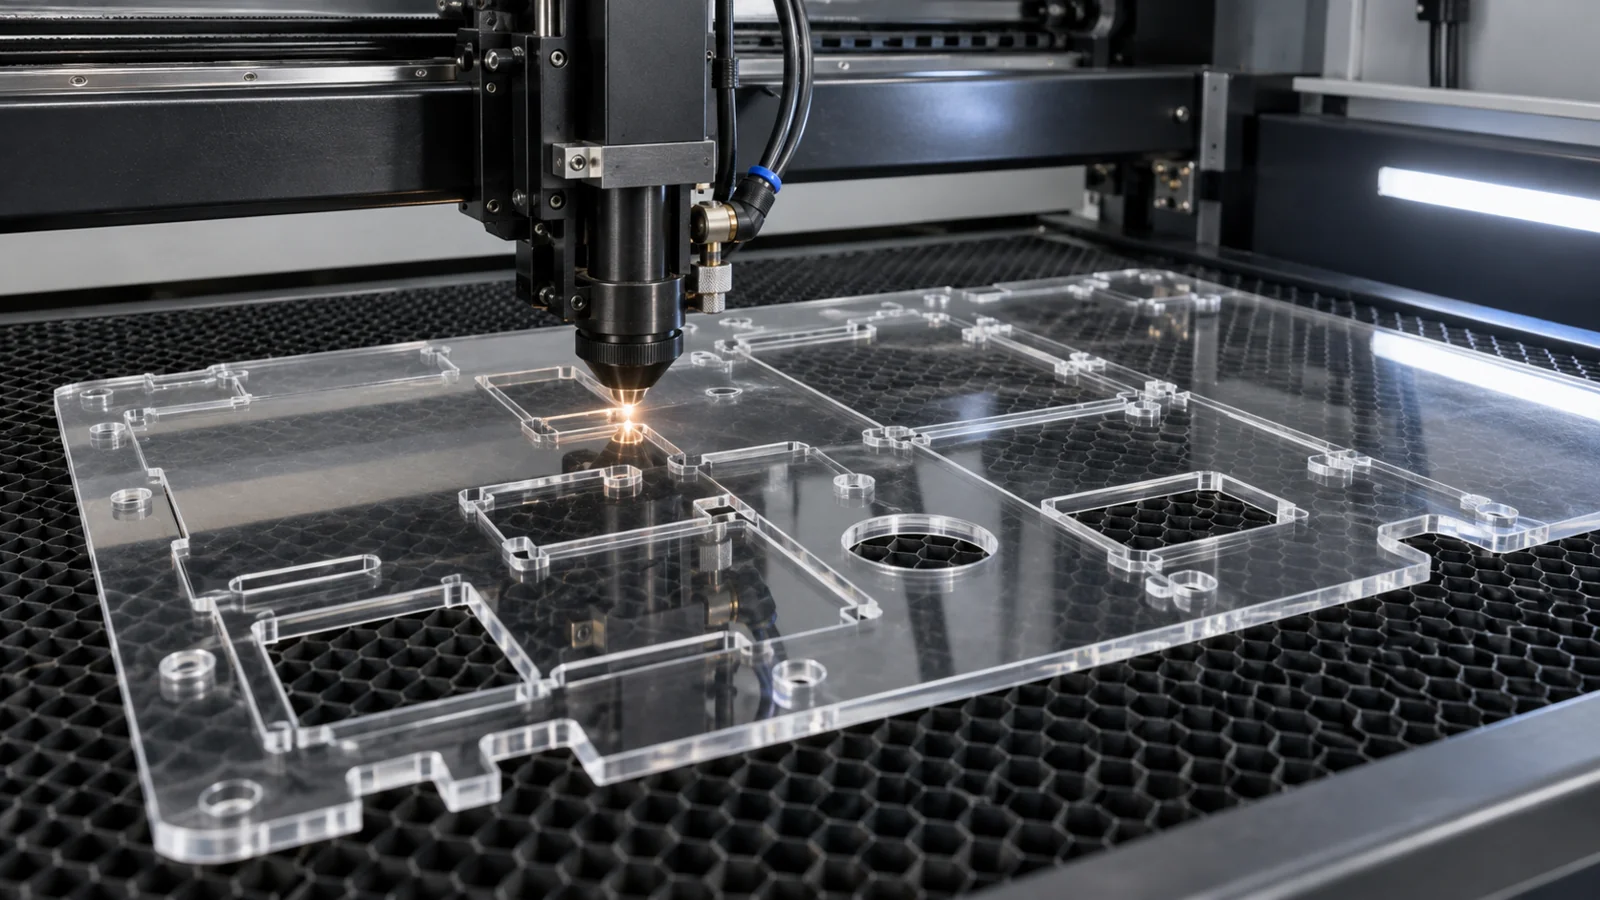
Acryl / PMMA Laserschneiden
Klarsichtplatten, Abdeckungen, Fenster, Halterungen, Profile, Anzeigeelemente und Lichtleiterformen aus geeignetem Blech. Geben Sie vor der Herstellung Belastung, Transparenz und Kantenerwartungen an.
Präzises 2D-Profilschneiden
Außenkonturen, Innenausschnitte, Schlitze, Montagemuster und unregelmäßige Formen, hergestellt aus freigegebener Vektorgeometrie. Überprüfen Sie kleine Merkmale und schnittempfindliche Passungen.
Lasergravur
Teilenummern, Logos, Skalen, Identifikations- und Schalttafelmarkierungen auf zugelassenem Material. Vereinbaren Sie vor der Produktion Position, Tiefe, Kontrast und Bildmaterial.
Prototyp-Laserschneiden
Flache Teile direkt aus CAD ohne spezielle Form- oder Profilwerkzeuge. Überprüfen Sie Form, Montagespielraum und optisches Erscheinungsbild, bevor Sie eine Charge freigeben.
Wiederholen Sie die Produktion
Kontrollierte Vektordateien, Verschachtelungs- und Prüfkriterien für wiederkehrende Aufträge. Die Blechausnutzung wird gegen Teileabstand, Wärmeansammlung und Handhabung abgewogen.
06
Warum ist Acryl / PMMA ideal zum Laserschneiden?
Acryl ist das Material der Wahl für diesen Service, da es die Verfügbarkeit transparenter Platten mit einem vorteilhaften CO₂-Schneide- und Gravurverhalten kombiniert.
Saubere Schnittkante
Mit geeigneten Acrylmaterialien und Einstellungen können glatte, glänzende Kanten erzeugt werden. Die Oberflächenbeschaffenheit wird gesondert von der Maßabnahme vereinbart.
Keine mechanische Schnittkraft
Beim berührungslosen Schneiden wird der Druck des Fräsers auf empfindliche Profile vermieden, obwohl Unterstützung und thermische Verformung dennoch Beachtung erfordern.
Komplexe 2D-Formen
Vektorpfade unterstützen komplizierte Konturen und interne Öffnungen, ohne dass für jedes Profil ein physischer Fräser ausgewählt werden muss.
Effiziente Blattschachtelung
Kompatible Teile können ein Blattlayout gemeinsam nutzen. Abstand und Schnittreihenfolge müssen eine übermäßige lokale Erwärmung verhindern.
Gravurfähigkeit
Flache Kennzeichnungen und Grafiken können mit dem Schnittprofil kombiniert werden. Gegossenes Acryl ergibt oft ein mattiertes, graviertes Aussehen.
Keine speziellen Werkzeuge
Ein freigegebener CAD-Pfad unterstützt Prototypen und Kleinserien ohne spezielle Matrize oder Form.
Gegossenes und extrudiertes Acryl sind standardmäßig nicht austauschbar. Gussblech wird oft für die Gravur ausgewählt; Extrudierte Platten können eine nützliche Dickenkonsistenz bieten. Wir überprüfen die tatsächliche Qualität des Lieferanten, die Maßanforderung und die geplante Endbearbeitung. Lasergeschnittene Kanten können Restspannungen behalten: Die Verklebung, die Einwirkung von Lösungsmitteln oder das spätere Polieren sollten vor der Freigabe des Herstellungswegs bewertet werden.
Sehen Sie sich die Möglichkeiten zur Herstellung von Acryl an →07
Toleranzen beim Laserschneiden von Kunststoffen
Die Laserschnitttoleranz hängt vom Material, der Blechdicke, der Geometrie, der Strukturgröße, der Strahlfuge, der Wärmezufuhr und den Maßanforderungen der Zeichnung ab.
| Funktion | Hauptüberlegung |
|---|
| Außenprofil | Die Schnittfugenkompensation und das thermische Verhalten bestimmen die fertige Grenze. |
|---|
| Kleine Löcher | Überprüfen Sie den Lochdurchmesser im Verhältnis zu Dicke, Rundheit und lokaler Wärme. |
|---|
| Schmale Schlitze | Wärmestau kann sich auf die Breite und die angrenzenden Dünnstellen auswirken. |
|---|
| Lange gerade Profile | Die Ebenheit, der Halt und die Temperatur des Blechs beeinflussen die Konsistenz. |
|---|
| Acrylfenster | Maße sowie Kantenbild und Oberflächenschutz prüfen. |
|---|
| Passgenaue Löcher | CNC-Bohren, Aufbohren oder Endbearbeiten können vorzuziehen sein. |
|---|
| Dickes Blatt | Überprüfen Sie die Schnittkonizität, die Wärmeeinwirkung und den Kantenzustand. |
|---|
| Kosmetische Teile | Definieren Sie Kratzer, Verfärbungen, Maskierungen und Handhabungsakzeptanz. |
|---|
Wir wenden nicht für jedes Profil, jedes Loch und jede Dicke eine einheitliche Toleranz an. Identifizieren Sie die kritischen Merkmale und Bezüge in einer Zeichnung. Wenn eine Passung allein mit dem Laser nicht zuverlässig erreicht werden kann, vereinbaren Sie einen sekundären Bearbeitungsvorgang und eine Prüfmethode.
Senden Sie Ihre Zeichnung für eine Machbarkeitsprüfung des Laserschneidens →08
Wie wirken sich Schnittfugen und Hitze auf lasergeschnittene Kunststoffteile aus?
Die Schnittfuge ist die schmale Breite des vom Strahl entfernten Materials. Seine Breite und der Wärmeeintrag beeinflussen Profilgröße, Lochabmessungen und Kantenbeschaffenheit, insbesondere bei kleinen Merkmalen und dickeren Blechen.
Schnittfugenkompensation
Versetzen Sie den Produktionspfad entsprechend dem gemessenen Prozess. Stellen Sie eine nominelle fertige Geometrie bereit, anstatt dem Design stillschweigend Ihre eigene Schnittfugenzugabe hinzuzufügen.
Wärmeeintrag
Übermäßige lokale Hitze kann Kunststoff schmelzen, verfärben oder verformen. Materialauswahl, Schnittreihenfolge und Merkmalsabstände müssen gemeinsam berücksichtigt werden.
Kleine Funktionen
Sehr kleine Löcher, spitze Ecken und schmale Brücken können möglicherweise nicht sauber reproduziert werden. Überprüfen Sie die Mindestmerkmale für die tatsächliche Dicke und Güte.
Blechebenheit
Verzogener Schaft verändert den Fokus und die Beziehung zum Stützbett. Beurteilen Sie den Zustand des Blechs vor dem Schneiden und überprüfen Sie es auf den vereinbarten Zustand.
Anhand eines Mustercoupons oder des ersten Artikels kann festgestellt werden, ob der vorgeschlagene Rand, die Passform und die kleinen Merkmale akzeptabel sind. Es rechtfertigt keine universelle Mindestlochgröße oder einen einheitlichen Schnittfugenwert für verschiedene Kunststoffe.
09
Kunststoff-Laserschneiden vs. CNC-Fräsen: Was ist besser?
Verwenden Sie Laser für kompatible Flachprofile, wenn Schnittkante und Toleranz der Anwendung entsprechen. Wählen Sie CNC für Taschen, kontrollierte Tiefen, Gewinde, Präzisionsbohrungen oder Materialien, die nicht für die Laserbearbeitung geeignet sind.
| Faktor | Laserschneiden | CNC-Fräsen / Fräsen |
|---|
| Beste Geometrie | Flache 2D-Durchgangsprofile | 2D-Profile sowie kontrollierte Tiefen- und 3D-Funktionen |
|---|
| Werkzeugkontakt | Berührungsloser Strahl | Physisches Schneidwerkzeug; Unterstützung und Klemmung erforderlich |
|---|
| Acrylkante | Bei geeigneten Materialien und Einstellungen oft glänzend | Bearbeitete Kante; Polieren kann hinzugefügt werden |
|---|
| Taschen | Kein Präzisions-Taschenbearbeitungsprozess | Taschen mit kontrollierter Tiefe |
|---|
| Senkungen | Wird nicht durch gewöhnliches Durchschneiden hergestellt | Kontrollierter Durchmesser und Tiefe |
|---|
| Gewinde | Wird nicht durch normales Profilschneiden hergestellt | Gegebenenfalls Gewindeschneiden oder Gewindefräsen |
|---|
| Passgenaue Löcher | Prozessabhängig; Hitze und Schnittfuge sind wichtig | Normalerweise die bessere Route für kontrollierte Bohrungen |
|---|
| Dickes Material | Begrenzt durch Material und qualifizierten Prozess | Oft besser geeignet; Der Zugriff auf das Tool und der Support sind immer noch wichtig |
|---|
| Acrylplattenprofile | Starker Kandidat | Starker Kandidat mit einem anderen Kantenfinish |
|---|
| Polycarbonatplatte | Normalerweise wird dieser Dienst nicht bevorzugt | Bevorzugte Industrieroute |
|---|
| PVC | Ausgenommen von der konventionellen Laserbearbeitung | Mechanischer Prozess mit geeigneten Steuerungen ausgewählt |
|---|
| Komplex bearbeitete Teile | Beschränkt auf den Beitrag mit flachem Profil | Bevorzugt für Komponenten mit mehreren Funktionen |
|---|
10
Kundenspezifische lasergeschnittene Kunststoffteile
Zeichnungsbasierte Blechkomponenten für Geräte und Baugruppen. Materialkompatibilität, Belastungen und behördliche Anforderungen werden für den vorgesehenen Verwendungszweck überprüft.
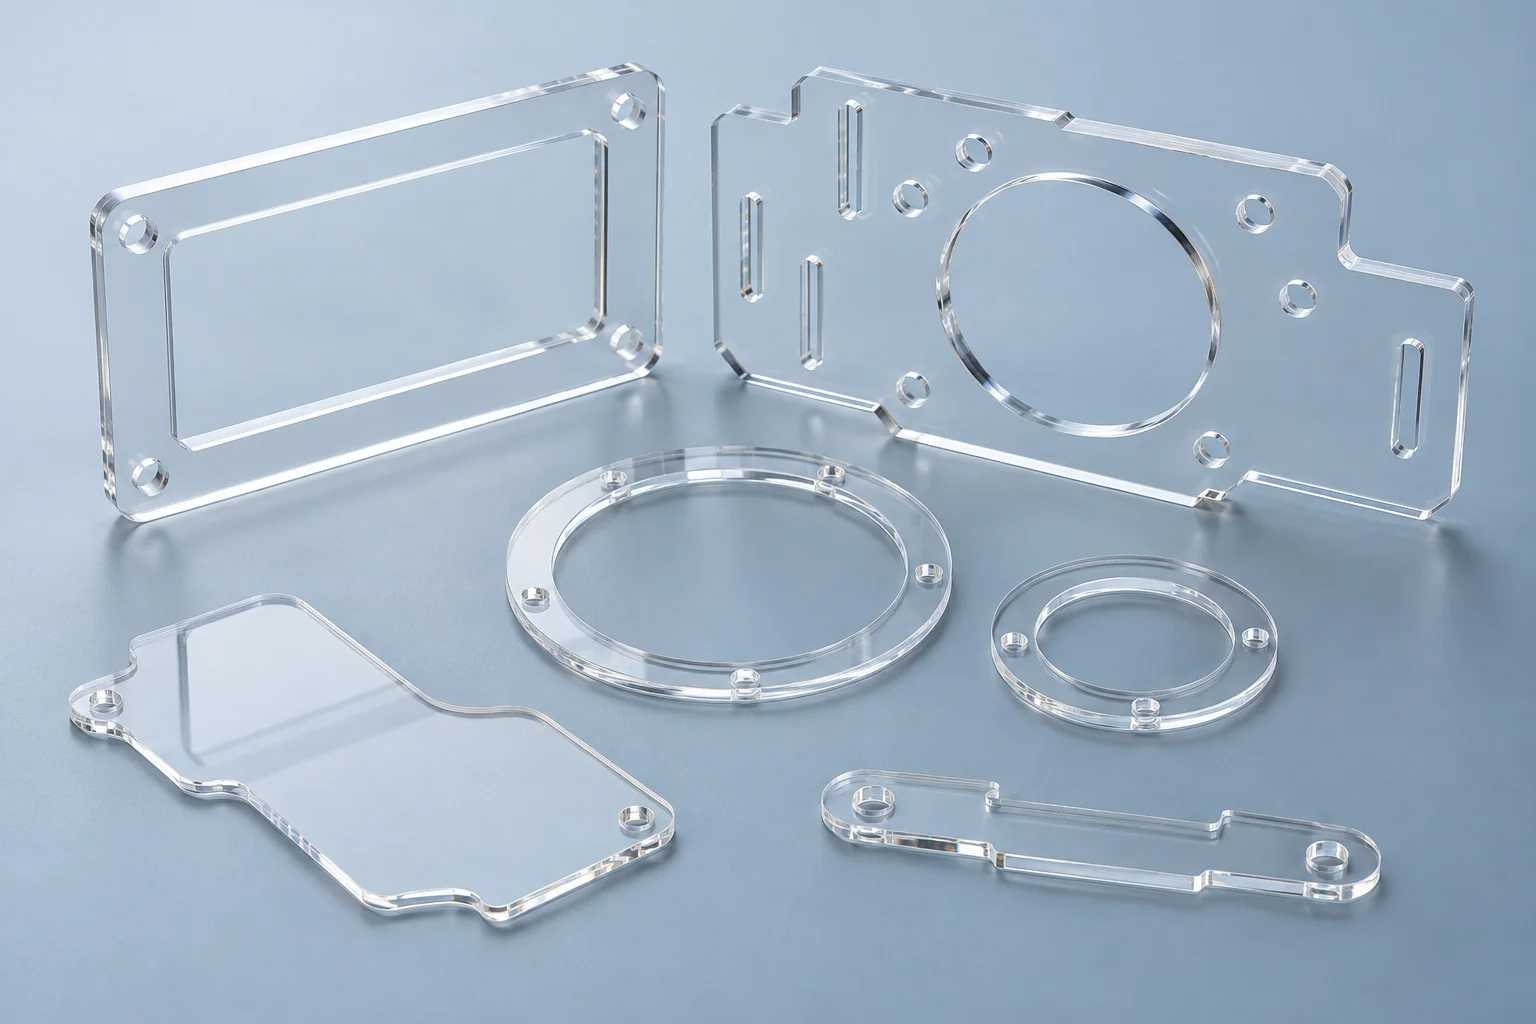
Acrylplatten
Flache Gerätetafeln mit Befestigungslöchern, Schlitzen und Aussparungen.
Acrylfenster
Sichtfenster mit definierten Abmessungen, Kantenbearbeitung und geschützten kosmetischen Flächen.
Kunststoffabdeckungen
Flache Schutzhüllen im Maß einer Montagezeichnung.
Transparente Schutzvorrichtungen
Sichttafeln, bei denen das ausgewählte Material die Risikobewertung erfüllt; Für stoßkritische Schutzvorrichtungen ist möglicherweise CNC-geschnittenes Polycarbonat erforderlich.
Bedienfelder
Öffnungen und Kennzeichnungen für Schalter, Anzeigen und Instrumente.
Komponenten anzeigen
Industrielle Schaufenster, Overlays und transparente Trägerformen.
Lichtleiterprofile
Kundenspezifische flache Lichtleiterformen; optische Leistung und Oberflächenbeschaffenheit bedürfen einer gesonderten Validierung.
Maschinen-Identifikationsschilder
Kompatible Blechplatten mit vorgegebenen Markierungen und Montagemustern.
Kunststoffeinsätze
Flache Einsätze und Schnittstellenteile.
Kundenspezifische Flachprofile
Unregelmäßige Konturen, erzeugt aus kontrollierter Vektorgeometrie.
Dichtungen / Abstandshalter
Nur aus einem zugelassenen laserkompatiblen Material, das auch die Anforderungen an Abdichtung, Belastung und Umgebung erfüllt.
Prototyp-Blechkomponenten
Frühe Teile zur Überprüfung von Layout, Montage und Erscheinungsbild.
11
Designrichtlinien für lasergeschnittene Kunststoffteile
Senden Sie eine bemaßte Zeichnung zusammen mit sauberer Vektorgeometrie. In der Zeichnung sollten die Endabmessungen und die für die Montage wichtigen Oberflächen definiert werden.
Verwenden Sie Vektordateien
Bevorzugt werden DXF, DWG, AI oder Vektor-PDF. Staatliche Einheiten und Maßstab; Entfernen Sie doppelte oder offene Schnittpfade und trennen Sie Gravurgrafiken von durchgeschnittener Geometrie.
Vermeiden Sie extrem kleine Löcher
Kleine Löcher reagieren empfindlich auf Schnittfuge, Konizität und lokale Hitze. Markieren Sie kritische Lochgrößen, damit die CNC-Endbearbeitung beurteilt werden kann.
Behalten Sie den Feature-Abstand bei
Lassen Sie Platz zwischen Öffnungen und benachbarten Teilen. Dichte Details können die Wärme konzentrieren und die Kantenqualität verändern.
Vermeiden Sie sehr schmale Brücken
Dünne Bahnen können bei der Handhabung weich werden, sich verziehen oder brechen. Überprüfen Sie die Brückenbreite anhand von Material und Dicke.
Markieren Sie kosmetische Oberflächen
Identifizieren Sie Sichtflächen, Maskierungsanforderungen, zulässige Kratzer und optische Akzeptanz. Das Aussehen einer Seite kann sich von der anderen unterscheiden.
Geben Sie Edge-Anforderungen an
Geben Sie die Kanten im Schnittzustand, glänzend, matt, mechanisch poliert oder CNC-bearbeitet an. Identifizieren Sie Kanten, die verklebt oder Lösungsmitteln ausgesetzt werden.
Separate Laser- und CNC-Funktionen
Markieren Sie Taschen, Senkungen, Gewinde und kritische Bohrungen deutlich, einschließlich Bezugspunkten und kontrollierter Tiefen. Das Vektorprofil allein kann diese Merkmale nicht definieren.
Geben Sie die Nennblechdicke und -güte in die Zeichnung oder das Dateipaket ein. Gesamtgröße, Toleranzen, Revision und Menge helfen uns bei der Überprüfung der Verschachtelung und der Prozessdurchführbarkeit. Rastergrafiken können eine Markierungsdiskussion unterstützen, ersetzen jedoch nicht einen genauen Vektorschnittpfad.
12
Lasergravur und -markierung von Kunststoffen
Fügen Sie Teilenummern, Serieninformationen, Messskalen, Logos, Warntexte, Schalttafelgrafiken und Identifikationen auf genehmigtem Blattmaterial hinzu.
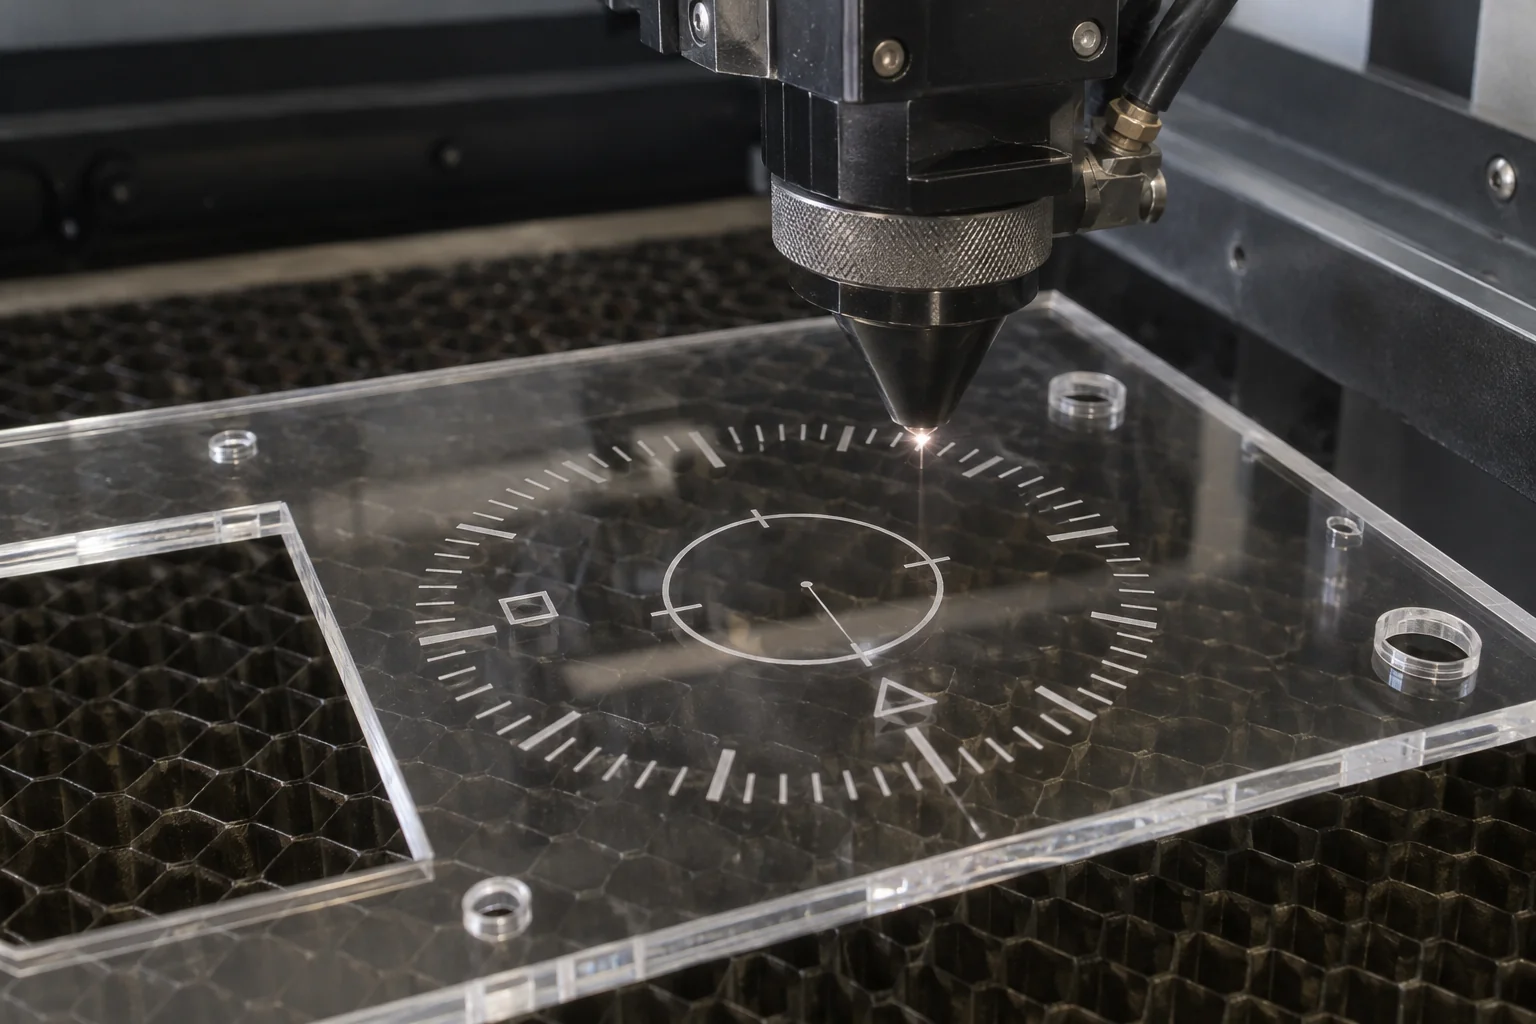
Definieren Sie die Markierung
Geben Sie Bildmaterial, Standort, Orientierung und Überarbeitung an. Stimmen Sie Kontrast und Tiefe auf das tatsächliche Material ab.
Funktionelle Gesichter schützen
Platzieren Sie die Markierungen entfernt von kritischen Passungen oder optischen Bereichen, sofern in der Zeichnung nichts anderes angegeben ist.
Aussehen genehmigen
Überprüfen Sie ein Muster, bei dem es auf Lesbarkeit, kosmetischen Kontrast oder wiederholte Identifizierung ankommt.
Beim Gravieren handelt es sich eher um eine flache Oberflächenmarkierung als um eine tiefe Präzisionsbearbeitung. Eine tiefe Tasche, ein kontrollierter Lagersitz oder eine Dichtungsnut gehören in die CNC-Bearbeitungsbewertung. Gravurkompatibilität und Durchschnittkompatibilität werden separat bewertet.
13
Kantenbearbeitung für lasergeschnittene Kunststoffteile
Die geeignete Veredelung hängt davon ab, ob die Kante kosmetisch, funktionell, verklebt oder einer chemischen Umgebung ausgesetzt ist.
| Kante / Finish | Bester Verwendungs- und Bewertungspunkt |
|---|
| Lasergeschnittene Acrylkante | Glänzende Profilkanten, bei denen das Schnittergebnis auf das vereinbarte Erscheinungsbild trifft. |
|---|
| Funktionskante im Schnittzustand | Interne Komponenten, deren Abmessungen und Handhabung ausreichend sind. |
|---|
| Mechanische Politur | Verbessertes kosmetisches Erscheinungsbild; Berücksichtigen Sie den Materialabtrag und die Kantenverrundung. |
|---|
| Flammenpolitur | Ausgewählte Acryl-Kosmetikkanten erst nach Überprüfung der Eigenspannung, der Haftung und der Betriebsumgebung. |
|---|
| CNC-Finish | Passflächen und passungskritische Kanten, die eine kontrollierte Bearbeitung erfordern. |
|---|
Polieren ist nicht für jedes transparente Teil eine automatische Lösung. Definieren Sie akzeptable Kantenrundungen, Dimensionsänderungen und das optische Erscheinungsbild, bevor Sie eine Oberfläche auswählen. Spannungsempfindliche Verklebungen und Lösungsmittelanwendungen können eine andere Reihenfolge oder Materialbehandlung erfordern.
14
Wann sollten Laserschneiden und CNC-Bearbeitung kombiniert werden?
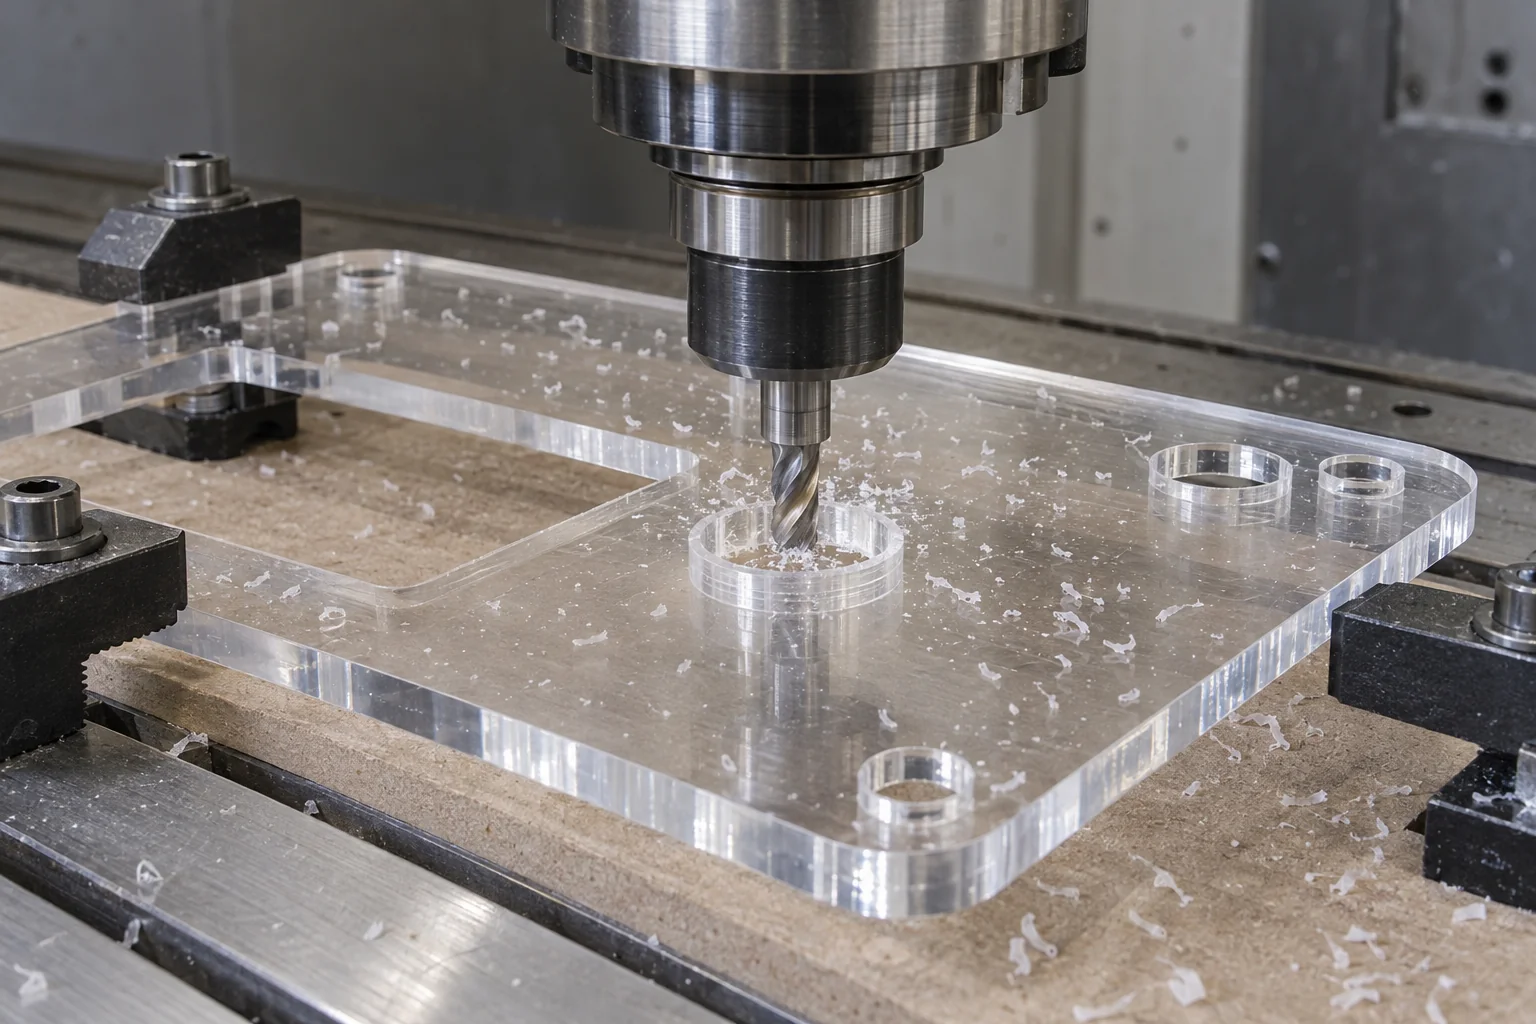
Ein flaches Außenprofil kann lasergeschnitten werden, während die CNC-Bearbeitung präzise Sekundärmerkmale erzeugt. Die kombinierte Route wird im Hinblick auf Einrichtungskosten, Wärmeeffekte, Daten und die Anforderungen der Endkontrolle überprüft.
- 01
Bestätigen Sie die Acrylglasplatte und deren Dicke
- 02
Das Außenprofil per Laser zuschneiden
- 03
CNC-Frästaschen und Senkungen
- 04
Bohren oder schneiden Sie die angegebenen Löcher
- 05
Bei Bedarf polieren oder gravieren
- 06
Überprüfen Sie die fertigen Merkmale und das Erscheinungsbild
Von diesem Ansatz können Bedientafeln, Maschinenabdeckungen, Sichtfenster, Gehäuse und Gerätetafeln profitieren. Aufmaß, Werkstückspannung und Merkmalsposition müssen geplant werden, damit sich der zweite Arbeitsgang korrekt auf das fertige Profil bezieht.
Eine kombinierte Route ist nicht automatisch günstiger. Bei einer kleinen Menge eng tolerierter Teile kann die Bearbeitung der gesamten Komponente effizienter sein. Wir vergleichen die komplette Zeichnung und beurteilen nicht nur die Außenkontur.
Entdecken Sie die Kunststoffverarbeitung →15
Kunststoff-Laserschneiden vom Prototyp bis zur Produktion
Entwickeln Sie den ersten Teil im Hinblick auf Passform und Aussehen und geben Sie dann einen stabilen Dateisatz und Abnahmekriterien für die Produktion frei.
Prototyp
Überprüfen Sie das Profil, die Montagepassung, das Erscheinungsbild und die Lochpositionen. Verwenden Sie ein genehmigtes Muster, um Kanten- oder Gravurfragen zu klären.
Kleinserienproduktion
Gerätetafeln und kundenspezifische Komponenten in Kleinserien. Balance zwischen Verschachtelung, Einrichtung, Handhabung und sekundären Vorgängen.
Wiederholen Sie die Produktion
Kontrollieren Sie Vektorrevision, Güteklasse, Dicke, Verschachtelungsstrategie und Inspektionsstandards. Überprüfen Sie die Änderungen vor der nächsten Bestellung.
16
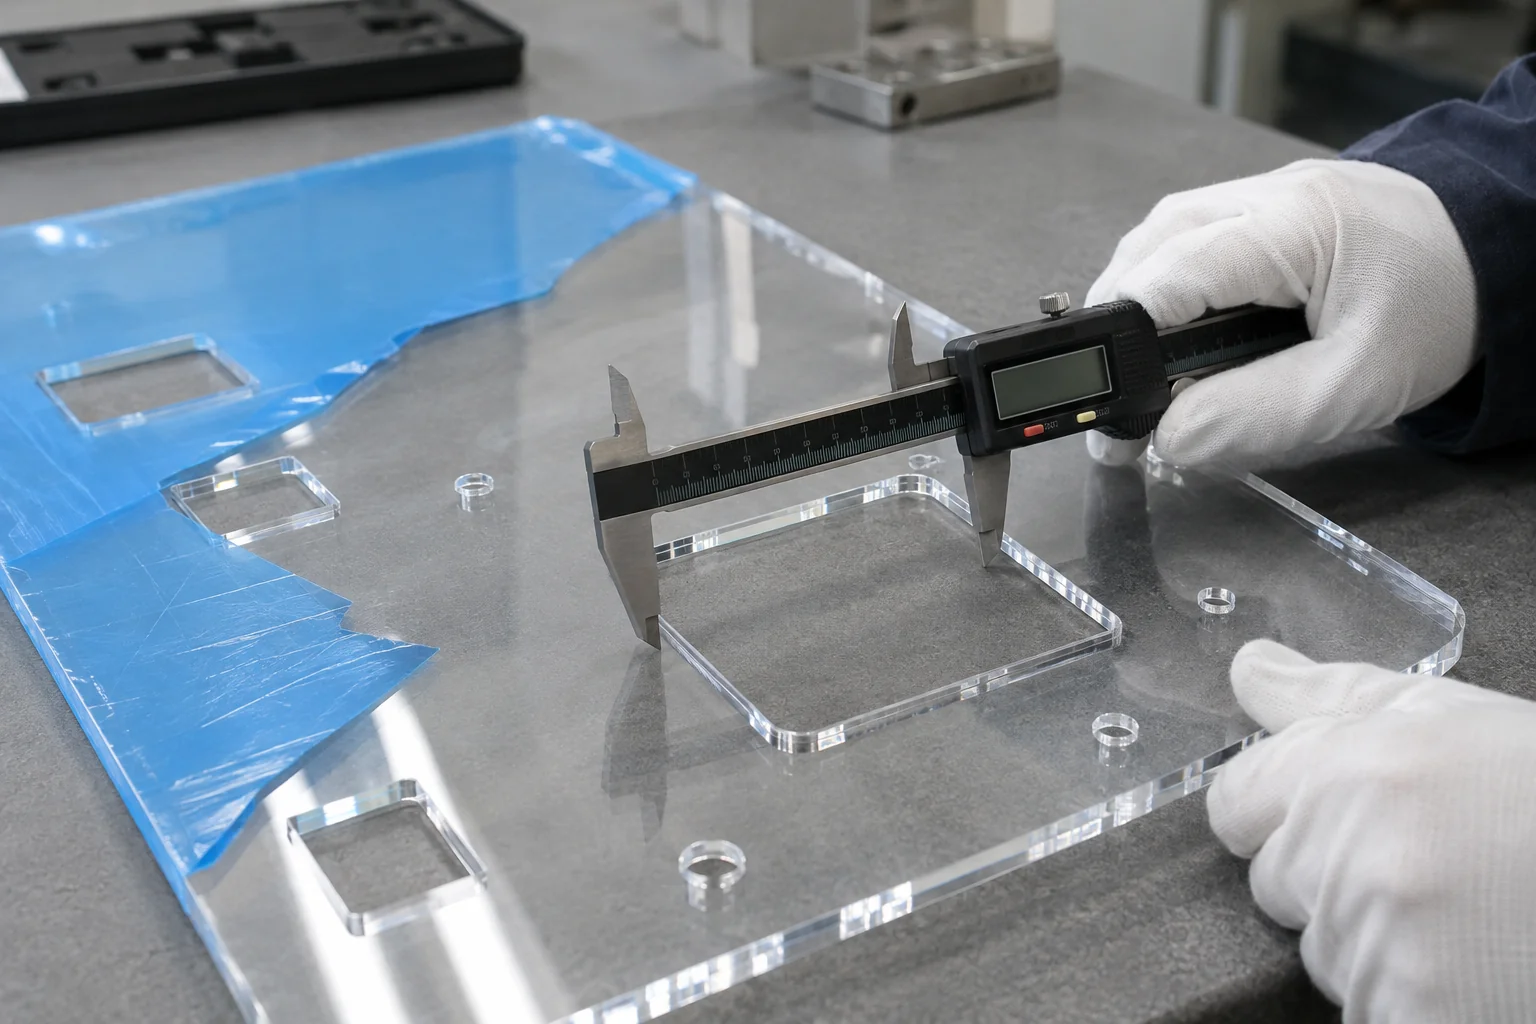
Inspektion auf lasergeschnittene Kunststoffteile
Maßkontrolle und Sichtabnahme arbeiten zusammen. Ein Teil kann seinen Profilabmessungen entsprechen und dennoch aufgrund von Kratzern, Kantenzustand oder Verfärbung ausfallen.
- 01
Überprüfen Sie Material und Plattenkonstruktion
- 02
Überprüfen Sie Vektordateien und Zeichnungsüberarbeitungen
- 03
Bei Bedarf Probeschnitt durchführen
- 04
Sehen Sie sich den ersten Artikel an
- 05
Schneiden Sie die Produktionscharge ab
- 06
Profile, Löcher und Schlitze prüfen
- 07
Überprüfen Sie Kanten und kosmetische Flächen
- 08
Komplette Nachbearbeitung bei Bedarf
- 09
Endkontrolle durchführen
- 10
Schützen und verpacken Sie die Teile
Der Prüfplan kann Außenprofil, Lochgröße, Merkmalsposition, Schlitzbreite, Konizität und kritische Passmaße umfassen. Vereinbaren Sie, wie die flexible Platte während der Messung gestützt wird und ob die Schutzmaske an Ort und Stelle bleibt.
Die visuelle Prüfung umfasst Kantenqualität, Brandflecken oder Verfärbungen, Kratzer und den Zustand der Schutzfolie. Die endgültige Abnahme erfolgt nach allen Nebenvorgängen; Eine alleinige Inspektion vor der Bearbeitung oder dem Polieren stellt noch keine Konformität des fertigen Teils dar.
17
Lasergeschnittene Kunststoffteile für industrielle Anwendungen
Wählen Sie zunächst das Polymer für seine Arbeitsumgebung aus. Die Eignung eines Lasers allein begründet keinen Aufprallschutz, keine elektrische Konformität, keine optische Leistung oder keine medizinische Akzeptanz.
Industriemaschinen
Sichtfenster, Abdeckungen und Bedienfelder mit definierten Montagemöglichkeiten.
Automatisierung und Robotik
Schutzhüllen und Sichtscheiben; Beurteilen Sie die Aufprall- und Schutzanforderungen getrennt.
Elektronik
Instrumententafeln und kompatible isolierende Flachteile gemäß den angegebenen Material- und Elektroanforderungen.
Medizinische und Laborausrüstung
Instrumentenfenster und transparente Komponenten; Qualität, Reinigung und geltende Genehmigungen erfordern eine Projektprüfung.
Beleuchtung
Diffusoren, Lichtleiterprofile und transparente Komponenten mit validierten optischen Anforderungen.
Geräteherstellung
Paneele, Abdeckungen und Typenschilder werden nach freigegebener Zeichnung geliefert.
Prototypenentwicklung
Flache Teile für eine schnelle Überprüfung von Layout, Passform und Aussehen.
18
Warum TOPS Plastics für das Laserschneiden von Kunststoffen wählen?
Wir bewerten zunächst Material, Dicke, Geometrie, Toleranz und Kantenanforderungen und entscheiden uns dann auf der Grundlage der Zeichnung für Laserschneiden, CNC-Fräsen oder einen kombinierten Prozess.
Kunststofforientierte Prozessauswahl
Überprüfen Sie, wie das Polymer auf Hitze und mechanisches Schneiden reagiert.
Acryl / PMMA-Expertise
Berücksichtigen Sie Qualität, Dicke, Transparenz, Gravur und Kantenakzeptanz gemeinsam.
Laser- und CNC-Fertigungsstrategie
Planen Sie das Profil und die sekundären Features als eine fertige Komponente.
Überprüfung der Materialverträglichkeit
Überprüfen Sie identifizierte Materialien, Beschichtungen und Folien, bevor der Schneidweg akzeptiert wird.
Prototyp zur Wiederholung der Produktion
Übertragen Sie genehmigte Geometrie- und Akzeptanzkriterien in wiederkehrende Chargen.
Zeichnungsbasierte kundenspezifische Teile
Verwenden Sie kontrollierte Revisionen, Bemaßungen und Vektordateien.
Maß- und Sichtprüfung
Überprüfen Sie funktionelle Merkmale und transparente kosmetische Gesichter.
Sekundäre Fertigungsunterstützung
Überprüfen Sie die Bearbeitungs-, Polier-, Markierungs- und Montageanforderungen im Angebot.
19
Wie wir lasergeschnittene Kunststoffteile herstellen
Ein kontrollierter Ablauf verbindet Ihre Vektordatei mit dem fertigen Bauteil. Optionale Vorgänge werden für das Projekt bestätigt und nicht für jedes Teil angenommen.
- 01
Laden Sie eine Zeichnungs- und Vektordatei hoch
- 02
Bestätigen Sie Material und Qualität
- 03
Überprüfen Sie die Laserkompatibilität
- 04
Bestätigen Sie die Anforderungen an Dicke und Kanten
- 05
Überprüfen Sie Design und Schnittfugenstrategie
- 06
Bei Bedarf Probeschnitt oder Erstanfertigung
- 07
Lasergeschnitten und graviert
- 08
Fügen Sie bei Bedarf CNC-Sekundäroperationen hinzu
- 09
Komplette Kanten- und Kosmetikbearbeitung
- 10
Überprüfen Sie das fertige Teil
- 11
Schutzverpackung anbringen
20
Häufig gestellte Fragen zum Laserschneiden von Kunststoffen
Welche Kunststoffe können lasergeschnitten werden?+
Acryl/PMMA ist das bevorzugte Material für diesen Service. Andere identifizierte Kunststoffe, wie z. B. ausgewählte POM- oder PET-Platten, erfordern eine qualitätsspezifische Prozessüberprüfung. PVC, PTFE und nicht identifizierte Kunststoffe sind vom herkömmlichen Laserschneiden ausgeschlossen.
Welcher Kunststoff eignet sich am besten zum Laserschneiden?+
Acryl/PMMA ist normalerweise die stärkste Wahl für transparente flache Teile mit einer glänzenden Schnittkante. Die Auswahl von gegossenem oder extrudiertem Material richtet sich nach der Gravur, der Dickenkonsistenz und den Zeichnungsanforderungen.
Kann Acryl lasergeschnitten werden?+
Ja. Kompatibles gegossenes und extrudiertes Acryl kann mit dem CO₂-Laser in Platten, Fenster und Profile geschnitten werden. Blechdicke, kleine Merkmale, Kantenaussehen und Eigenspannung müssen noch überprüft werden.
Kann Polycarbonat lasergeschnitten werden?+
Einige dünne Folien können mit geeigneten Lasersystemen bearbeitet werden, das macht Industriebleche jedoch nicht zu einem bevorzugten Kandidaten. Für dickere Funktionsplatten und Schutzvorrichtungen ist das CNC-Fräsen oder -Fräsen aufgrund thermischer Kantenschäden und Verfärbungen normalerweise die bessere Lösung.
Kann PVC lasergeschnitten werden?+
PVC sollte nicht wie ein herkömmlicher lasergeschnittener Kunststoff verarbeitet werden. Beim Erhitzen von chlorhaltigem Material können gefährliche, ätzende Dämpfe entstehen. PVC-Mischungen, Beschichtungen und Folien unterliegen ebenfalls einer Materialprüfung; Ziehen Sie stattdessen eine mechanische Bearbeitung in Betracht.
Ist Laserschneiden genauer als CNC-Fräsen?+
Keiner der beiden Prozesse ist allgemein genauer. Schnittfuge, Hitze, Dicke und Geometrie beeinflussen Laserprofile. Bei passgenauen Bohrungen, Taschen, Gewinden und Merkmalen, die an funktionale Bezugspunkte gebunden sind, wird in der Regel die CNC-Bearbeitung bevorzugt. Bestätigen Sie die Anforderung anhand der Zeichnung.
Hinterlässt das Laserschneiden eine polierte Kante auf Acryl?+
Ein geeigneter Acryl- und CO₂-Prozess kann eine glatte, glänzende Kante hinterlassen. Es handelt sich nicht automatisch um ein optisch hochwertiges oder spannungsfreies Finish. Vereinbaren Sie das Aussehen, die Abmessungen und etwaige Klebe- oder Lösungsmittelanforderungen.
Welche Dateiformate benötigen Sie zum Laserschneiden von Kunststoffen?+
Senden Sie DXF, DWG, AI oder Vektor-PDF mit einer bemaßten Zeichnung, Einheiten, Dicke, Güte und Revision. Verwenden Sie die unterstützten Upload-Formate oder legen Sie AI und zugehörige Dateien in einem ZIP-Paket ab. Ein Rasterbild allein definiert keinen genauen Schnittpfad.
Können Laserschneiden und CNC-Bearbeitung am selben Teil verwendet werden?+
Ja, sofern die kombinierte Route geeignet ist. Das Profil kann vor dem CNC-Taschenschneiden, Senken, Bohren oder Gewindeschneiden lasergeschnitten werden. Aufmaße, Bezugspunkte, Werkstückspannung und Endkontrolle müssen gemeinsam geplant werden.
Ist das Laserschneiden für Prototypen und Kleinserien-Kunststoffteile geeignet?+
Ja, für kompatible Blechteile. Die direkte Vektorverarbeitung vermeidet spezielle Profilwerkzeuge und unterstützt Überarbeitungen. Die Prototypengenehmigung sollte Passform, Löcher, Aussehen und sekundäre Vorgänge vor der Produktion abdecken.
DEINE ZEICHNUNG. DER RICHTIGE PROZESS.
Holen Sie sich ein Angebot für das Laserschneiden von Kunststoffen
Laden Sie Ihre DXF-, DWG-, AI-, Vektor-PDF- oder Konstruktionszeichnung hoch und ermitteln Sie Material, Blechdicke, Menge, kritische Abmessungen, Kantenanforderungen und sekundäre Bearbeitungsanforderungen. Unser Team prüft, ob Laserschneiden, CNC-Fräsen oder ein kombinierter Prozess zu Ihrem Bauteil passt.
Halten Sie das Formular einfach: Firma, Name, E-Mail-Adresse und Telefonnummer sind erforderlich. Land, Teilenummer, Menge und Zeichnungs-Upload sind optional. Tragen Sie Details zu Material, Dicke, kosmetischer Oberfläche, Gravur und Bearbeitung in die Zeichnung oder das ZIP-Paket ein. AI-Dateien können in ZIP eingebunden werden; Größere Pakete können per E-Mail geteilt werden.
info@tops-precision.comDXF / DWG / PDF / STEP / STP / IGES / X_T oder ZIP, maximal 10 MB. Fügen Sie AI-Dateien in ZIP ein. Größere Pakete können per E-Mail geteilt werden. Vereinbaren Sie den vertraulichen Umgang mit Dateien, bevor Sie vertrauliche Zeichnungen senden.
