Expansão térmica
O calor de usinagem e a temperatura ambiente podem alterar uma dimensão. O efeito torna-se mais significativo à medida que o comprimento medido aumenta.

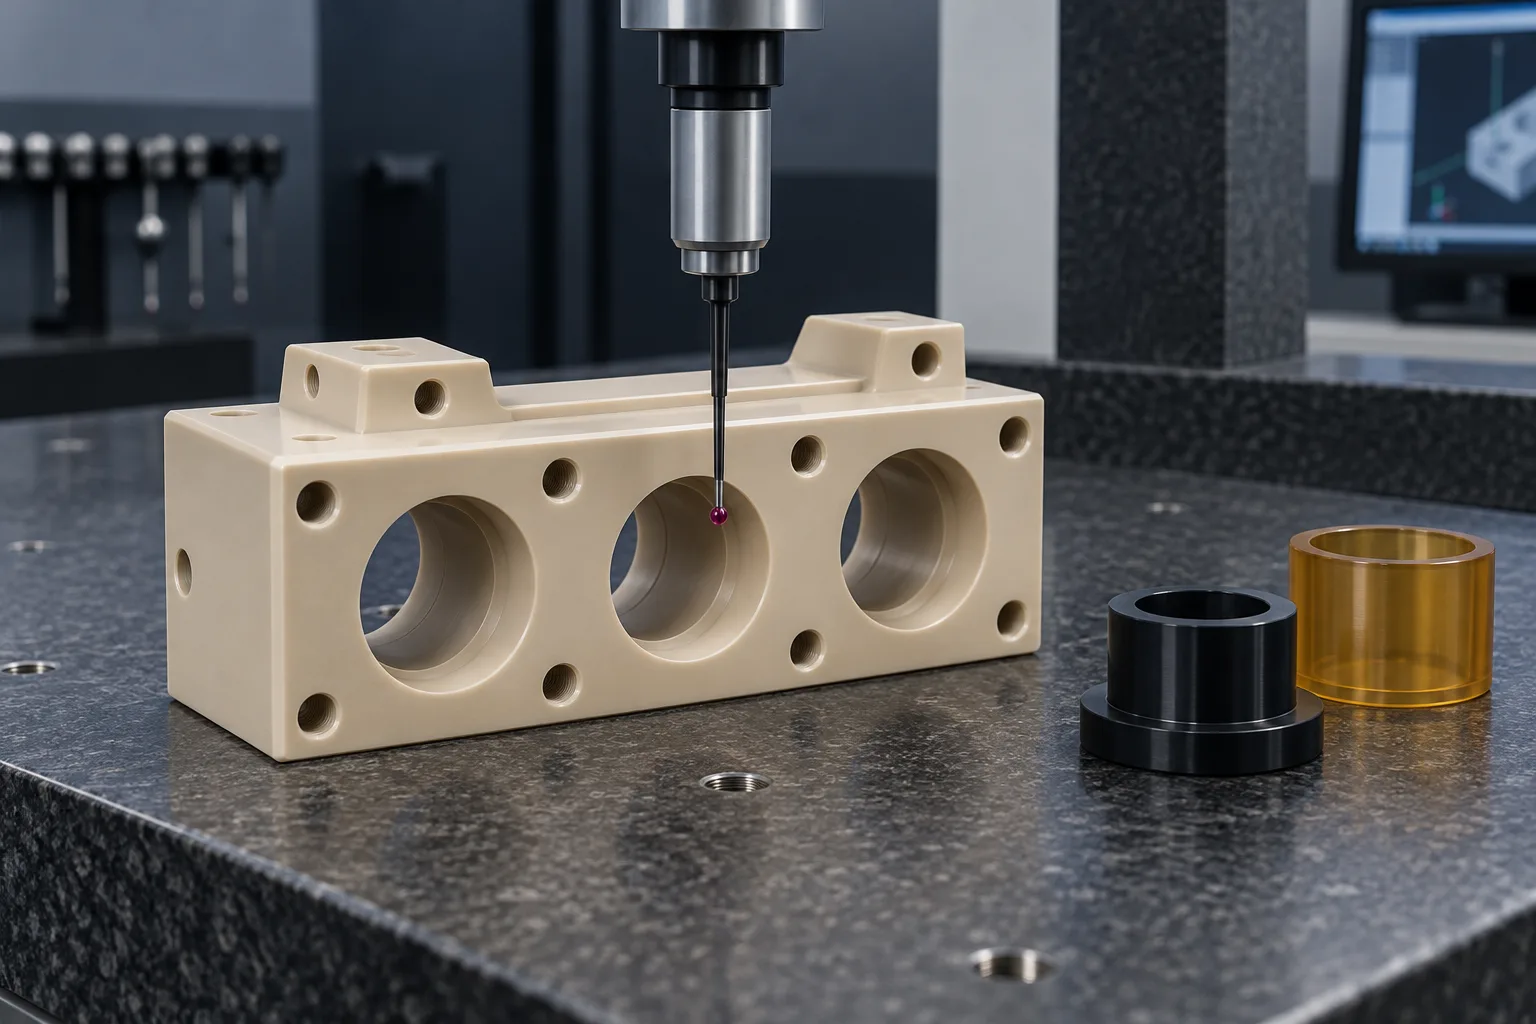
AJUSTE FUNCIONAL / ESTABILIDADE DO MATERIAL / MEDIÇÃO
TOPS Plastics fornece usinagem CNC de precisão para componentes plásticos com requisitos críticos dimensionais, posicionais e de ajuste. Revisamos usinagem específica de material, fixação, processamento escalonado e inspeção dimensional para PEEK, POM, PEI, PPS, Nylon, PTFE e outros plásticos de engenharia.
A precisão começa com uma condição definida.
01 / REVISÃO DE PRECISÃO
O desenho define o requisito de precisão. Revisamos o polímero, o tamanho do recurso, a condição do suporte e o plano de inspeção antes de confirmar a viabilidade.
| Capacidade | Escopo do projeto |
|---|---|
| Processos | Fresagem CNC de precisão, torneamento e usinagem de 5 eixos; operações secundárias selecionadas por recurso. |
| Foco de precisão | Dimensões críticas, ajustes funcionais, GD&T e relações entre funcionalidades. |
| Materiais | PEEK, POM, PEI, PPS, PET-P, Nylon, PTFE, PC, PMMA e outros plásticos de engenharia especificados. |
| Inspeção | Verificação dimensional ao desenho controlado e condição de medição acordada. |
| Abordagem de qualidade | Revisão do primeiro artigo, verificações em processo e inspeção final dentro do escopo acordado. |
| Entrada | Modelo CAD 3D mais desenho 2D controlado, revisão, qualidade e quantidade de material. |
| Documentação | Formato do relatório de inspeção, características medidas, amostragem e documentação do material acordadas antes do pedido. |
| Produção | Protótipos funcionais, lotes de validação, pedidos de baixo volume e produção repetida. |
Uma especificação de posicionamento da máquina não é uma garantia de tolerância da peça acabada. Tolerâncias numéricas, equipamentos de medição, incertezas, controles ambientais e requisitos de relatórios devem ser confirmados para o seu projeto específico.
02 / REVISÃO DE PRECISÃO
A usinagem de plástico com tolerância restrita controla dimensões selecionadas, relações geométricas ou ajustes dentro de uma estreita variação permitida em relação ao tamanho e função da peça.
O objetivo é controlar os recursos que determinam a montagem, vedação, movimento e alinhamento. As dimensões gerais podem muitas vezes permanecer menos restritivas. Isso direciona o esforço de usinagem e inspeção para os recursos que afetam o desempenho.
Um requisito completo identifica a característica, dimensão nominal, variação permitida, referência de referência quando necessário, condição do material e método de aceitação. Uma tolerância muito pequena sem essas condições pode ser difícil de fabricar ou verificar de forma consistente.
04 / REVISÃO DE PRECISÃO
A seleção de materiais deve acontecer antes que a estratégia de tolerância seja finalizada. POM, PEEK, PEI, PPS e PET-P são frequentemente considerados para trabalhos de precisão, mas nenhuma classificação substitui uma revisão específica da nota.
| Materiais | Ponto de partida de precisão | Principais riscos a rever |
|---|---|---|
| POM/Delrin | Frequentemente favorável para recursos mecânicos de precisão | Controle o calor, a tensão do estoque, as rebarbas e a condição de ajuste. |
| PEEK | Muitas vezes favorável quando o estoque e a usinagem são controlados | Revise a tensão residual, o calor e o comportamento específico da classe. |
| PEI/Ultem | Frequentemente adequado para recursos de precisão estáveis | Revise o estresse do estoque, a umidade, o calor e a compatibilidade química. |
| PPS | Muitas vezes favorável, dependendo do grau e da direção | A fragilidade, a orientação do enchimento e o desgaste da ferramenta requerem atenção. |
| PET-P | Muitas vezes favorável para peças de desgaste de precisão | Revise o calor de usinagem, danos nas arestas e recursos sensíveis a entalhes. |
| ABS | Útil para muitos recursos de protótipo de precisão | O calor e a remoção assimétrica podem contribuir para o movimento. |
| Policarbonato | A viabilidade depende fortemente da tensão e da geometria | Revise fissuras, fluidos compatíveis e requisitos de superfície. |
| Náilon | Sensível à condição | Defina dimensões secas, condicionadas ou em estado de serviço. |
| PTFE | Altamente sensível para ajustes exigentes | Flexibilidade, fluência, medição de força e expansão térmica. |
| UHMW | Altamente sensível para ajustes exigentes | Baixa rigidez, movimento térmico e medição suportada. |
| HDPE / PP | Sensível à condição para tolerâncias estreitas | Movimento térmico, fluência e suporte de recursos. |
Estas são considerações de seleção qualitativa e não classificações de capacidade certificadas. Classes preenchidas e não preenchidas, forma da massa, direção da fibra, temperatura e tamanho da peça podem alterar o resultado. Selecione primeiro o material para a função e depois qualifique as dimensões necessárias.
Compare materiais plásticos de engenharia →05 / REVISÃO DE PRECISÃO
A dimensão final é o resultado de um sistema completo de fabricação e medição.
Especifique a designação exata, os enchimentos, as restrições do fornecedor e qualquer evidência necessária. O reforço pode introduzir comportamento direcional.
Material extrudado, moldado por compressão, recozido e com alívio de tensão pode responder de maneira diferente à remoção de material.
Paredes finas, placas grandes, vãos longos e remoção irregular aumentam a necessidade de suporte e processamento escalonado.
A pressão do acessório e os locais de suporte afetam a forma que está sendo cortada. Evite usar carga de pinça para ocultar o movimento.
Desbaste equilibrado, ferramentas de corte adequadas e margem para acabamento ajudam a controlar o calor e a liberação de tensões.
A temperatura de usinagem, a estabilização e a temperatura de medição afetam a interpretação dimensional.
Medições de estado livre, suportadas e montadas podem fornecer resultados diferentes. Combine o método com a condição especificada.
06 / REVISÃO DE PRECISÃO
Selecione o processo em torno das superfícies funcionais e das relações de referência e, em seguida, confirme como cada recurso crítico será inspecionado.
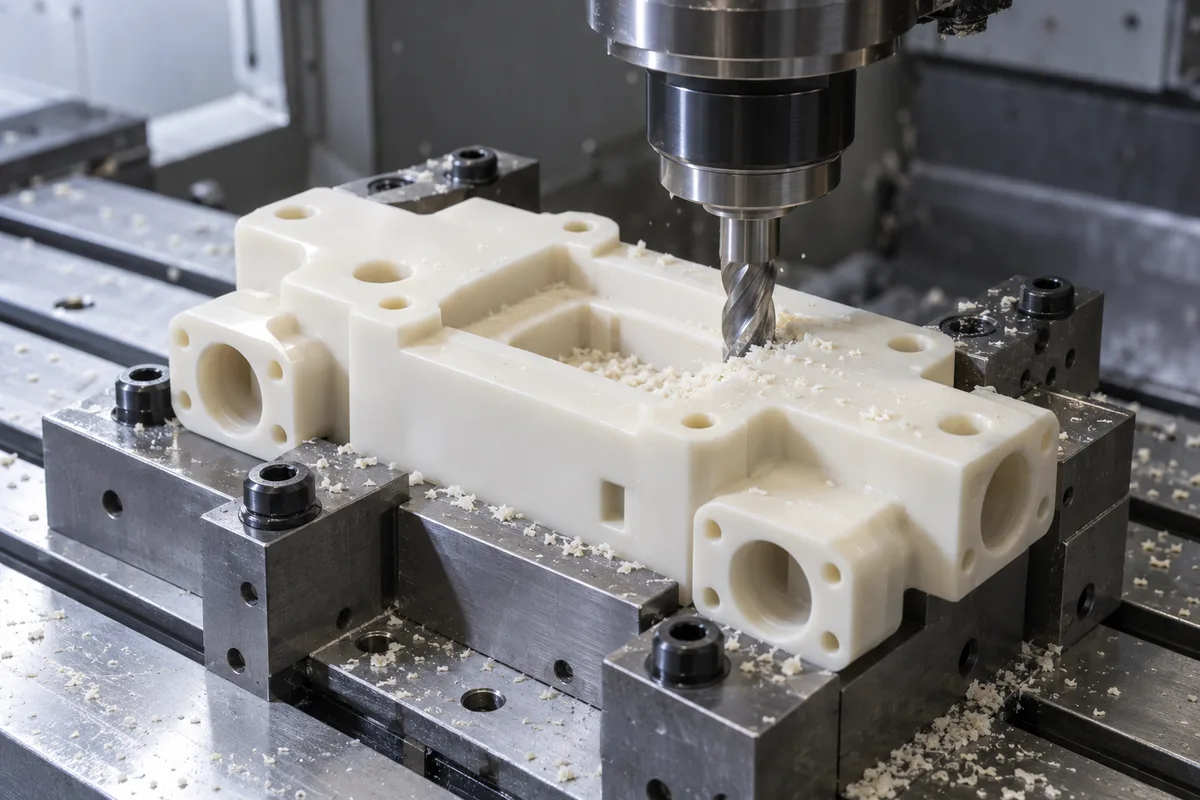
Para caixas de mancal de precisão, manifolds, faces correspondentes, furos, bolsões e recursos em múltiplas faces. Planeje a transferência de dados e o acesso final juntos.
Revise este processo →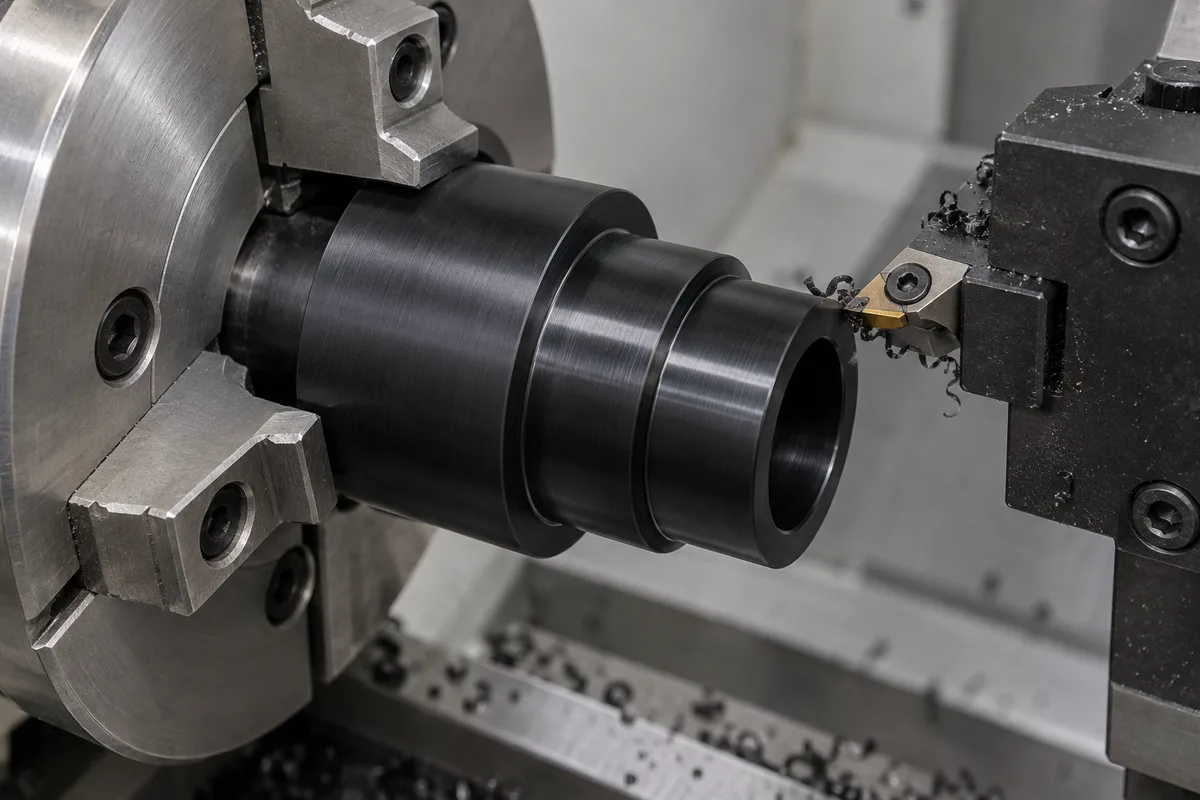
Para buchas, componentes de rolamentos, buchas e rolos com diâmetro controlado, ajuste e relações OD/ID. Revise a pressão do mandril, a espessura da parede e as dimensões liberadas.
Revise este processo →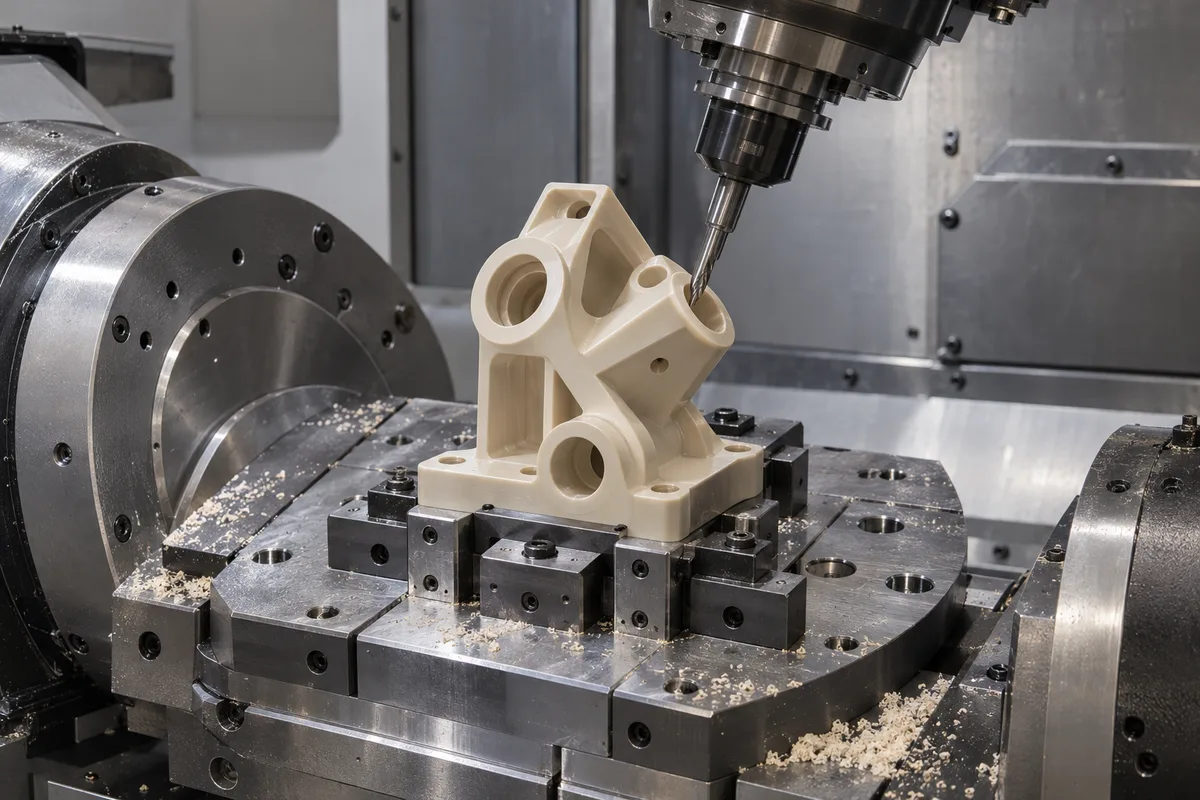
Para recursos de ângulos compostos, requisitos posicionais multifacetados e relações de dados complexas. Menos configurações podem ajudar no controle do ponto de referência, mas não eliminam o movimento do material.
Revise este processo →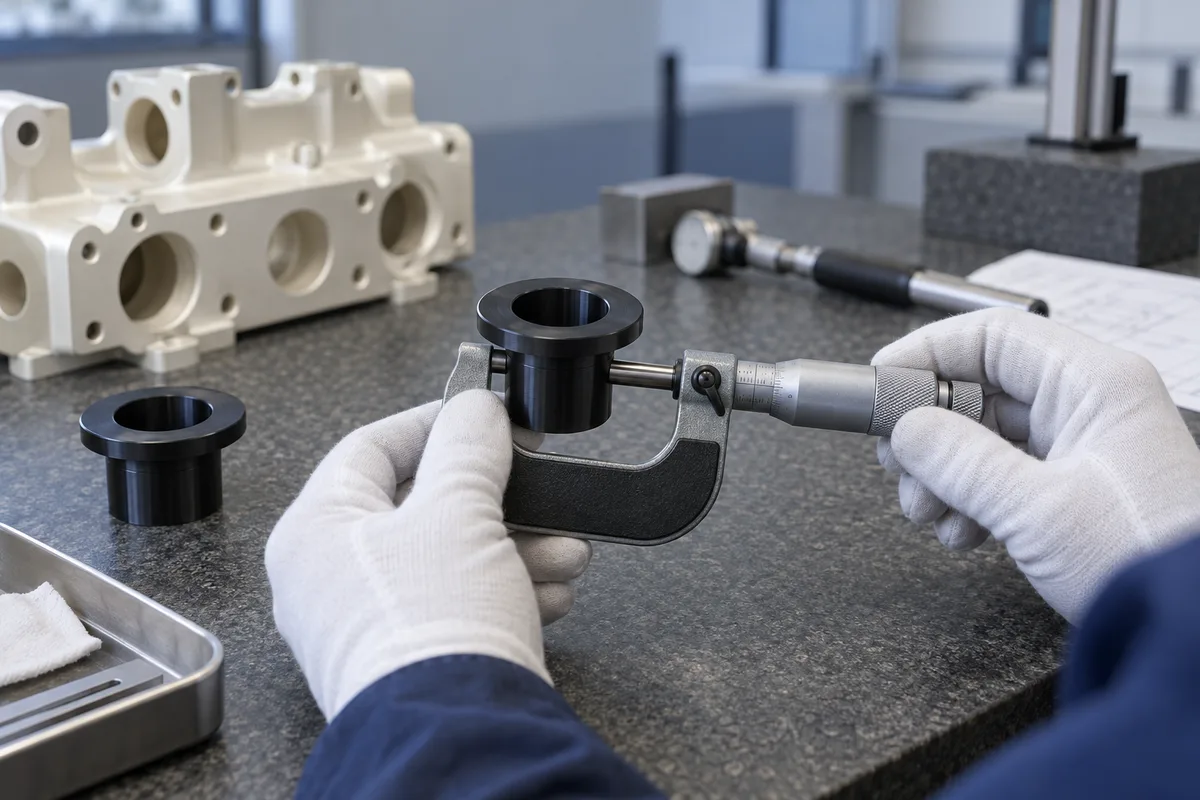
Operações de mandrilamento, alargamento, acabamento de roscas, polimento e fixação de inspeção podem ser consideradas quando a característica e a classe as justificarem. O acabamento deve preservar a geometria exigida.
Revise este processo →07 / REVISÃO DE PRECISÃO
Use a resposta do material para definir a sequência de usinagem, o suporte e as condições de inspeção.
Um ponto de partida útil para ajustes mecânicos. Controlar o calor de corte, rebarbas e tensão do material; verifique os diâmetros após a liberação e estabilização.
Revise o histórico de estoque, a condição da ferramenta e o calor. O alívio de tensão pode ser considerado para geometrias exigentes, usando um processo específico aprovado para classe.
Indique se as dimensões se aplicam a seco, condicionado ou em estado de serviço. O momento da embalagem e da inspeção deve ser consistente com esse requisito.
Use ajustes realistas e forças de medição leves e repetíveis. Apoie recursos suaves e verifique se a pressão da braçadeira ou a carga sustentada alteram o resultado.
Restrinja requisitos rígidos a recursos funcionais. Revise o movimento térmico, a fluência, o suporte e os benefícios de um material mais estável quando a função permitir.
Alterar a classe após a aprovação do desenho pode alterar a viabilidade da tolerância. Trate as substituições como uma mudança de engenharia e revise novamente o plano de aceitação.
08 / REVISÃO DE PRECISÃO
Uma estrutura de referência funcional define como a peça se posiciona em sua montagem e como os recursos críticos se relacionam com esse local. Pode ser mais útil do que uma cadeia de dimensões bilaterais estreitas.
Relacione o furo com as referências funcionais. A seleção real do dado e o controle geométrico devem seguir seu padrão de desenho e montagem.
Localize os furos relativos aos pontos de referência de montagem e localização usados na montagem. Inclua quaisquer modificadores aplicáveis no desenho.
Aplicar onde a vedação ou montagem depende do formato da superfície. Defina a condição liberada ou suportada para peças flexíveis.
Controle uma face correspondente ou eixo de furo em relação à referência funcional em vez de depender de uma cadeia de dimensões lineares.
Use um requisito de perfil apropriado para alojamentos ou contornos complexos, com uma referência de referência e um método de avaliação claros.
Para peças torneadas, selecione controles de posição ou desvio que expressam a função. Se uma chamada de concentricidade herdada aparecer, esclareça o padrão de desenho aplicável e como ele será medido.
Relacione placas, guias e faces deslizantes correspondentes à superfície que realmente localiza o componente.
Use o padrão GD&T e a revisão indicada no desenho. A simulação de dados, a restrição, a estratégia de sondagem e a força de medição permitida devem ser resolvidas antes da produção.
09 / REVISÃO DE PRECISÃO
Uma dimensão pode mudar entre usinagem, inspeção e serviço conforme a temperatura muda. Estabilize a peça e o equipamento de medição antes de avaliar tolerâncias rigorosas.
Acabamento de usinagem
Solte o acessório
Permitir estabilização térmica
Inspecione na condição acordada
Registre o resultado e a condição
Indique a temperatura de inspeção ou condição de referência acordada e a variação permitida quando relevante. O tempo de estabilização depende do material, da massa, da espessura da seção e do ambiente; um tempo de espera não pode cobrir todas as partes.
Considere a diferença de temperatura entre a inspeção e o uso. Um ajuste que funciona à temperatura ambiente pode se comportar de maneira diferente em uma montagem quente. As estimativas térmicas devem utilizar dados específicos do grau e ser validadas quando o desempenho for crítico.
10 / REVISÃO DE PRECISÃO
Os materiais higroscópicos absorvem umidade e podem mudar de tamanho. O estado do material necessário faz parte da especificação dimensional.
A umidade pode ter um efeito substancial. Defina aceitação seca, condicionada ou em estado de serviço e o procedimento de condicionamento.
Normalmente menos sensível à umidade do que o nylon, mas use os dados exatos de classificação e o ambiente especificado.
A baixa absorção de umidade pode ser útil para estabilidade dimensional; confirme o grau e as condições reais de serviço.
Muitas vezes menos sensíveis à umidade que o nylon, mas esses materiais não são intercambiáveis. PEI e classes preenchidas ainda exigem sua própria revisão de condicionamento.
Para polímeros sensíveis à umidade, registre o estado necessário, o método de condicionamento, o momento da inspeção e a embalagem protetora. A secagem ou condicionamento não é uma etapa automática da produção; deve ser apropriado ao material e ao requisito acordado.
11 / REVISÃO DE PRECISÃO
O recozimento ou a usinagem escalonada podem ser apropriados quando a remoção pesada, paredes finas, planicidade rígida ou recursos de precisão tornam provável o movimento de tensão. Não é necessário para todas as peças plásticas.
Confirme o estoque qualificado
Máquina áspera
Alívio de estresse, se especificado
Estabilizar
Máquina de acabamento
Inspeção final
PEEK, PEI, acrílico e outros polímeros podem reter a tensão do material que se torna importante durante usinagens exigentes. Revise as orientações do fornecedor de estoque, transições de materiais, suporte, dimensões e o ciclo térmico completo antes de especificar o tratamento.
Não use uma temperatura de recozimento genérica entre polímeros. Qualquer ciclo aprovado, subsídio intermediário e estágio de inspeção devem ser documentados. Quando o tratamento for fornecido externamente, acorde a rota e os registros de apoio antes do pedido.
12 / REVISÃO DE PRECISÃO
Uma peça flexível pode ser moldada por um acessório e se mover quando liberada. A usinagem e a inspeção devem refletir a condição necessária de suporte da peça acabada.
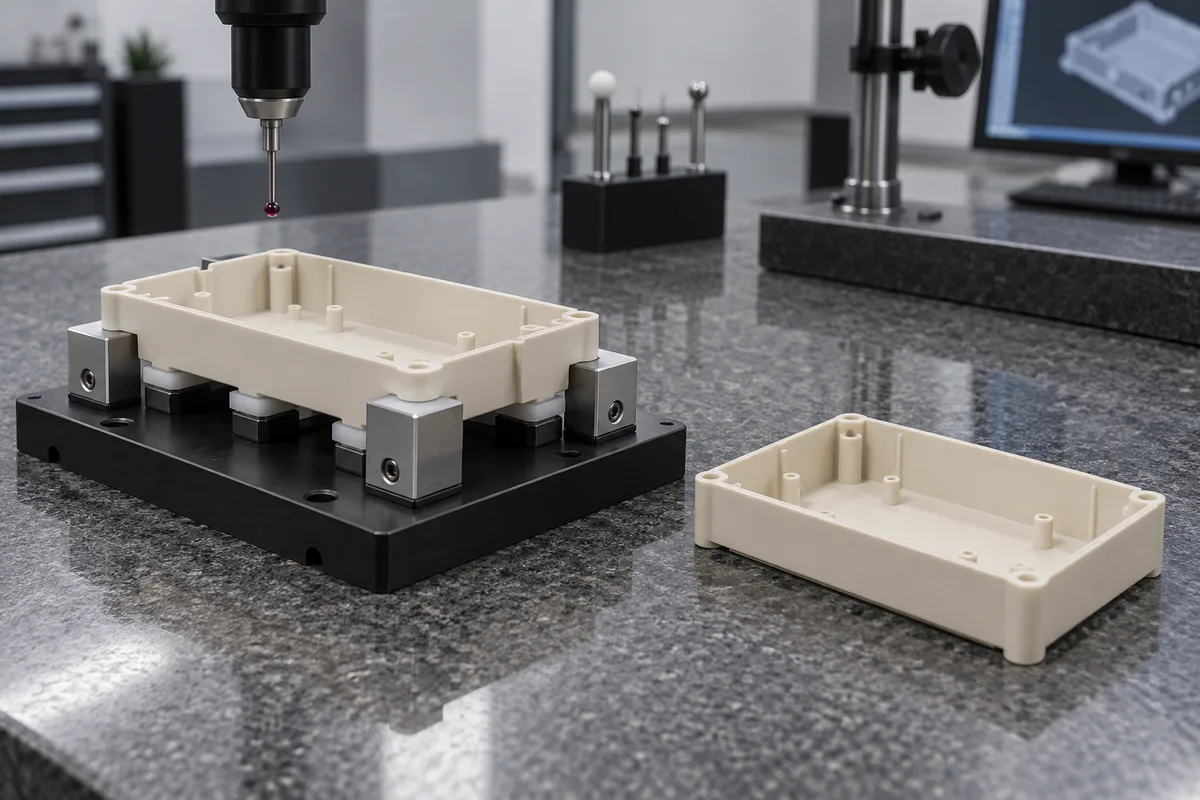
Distribua a carga por áreas de suporte adequadas, em vez de concentrá-la em uma parede fina ou em um furo de precisão.
Localize repetidamente em áreas funcionais enquanto protege características delicadas e superfícies acabadas.
Considere-os para componentes planos adequados após revisar a área de vedação, força de retenção e possível deformação.
Inspecione após a liberação quando o desenho exigir aceitação no estado livre. Para requisitos restritos, defina o dispositivo elétrico e a carga permitida.
Não aperte um acessório de medição até que uma parte distorcida pareça passar. Concorde se a aceitação se aplica gratuitamente, com suporte ou montada e reproduza esse estado de forma consistente.
13 / REVISÃO DE PRECISÃO
A rigidez, o acesso e o tamanho dos recursos determinam se o desenho precisa de um suporte, processo ou estratégia de tolerância diferente.
| Recurso | Risco principal | Abordagem de revisão |
|---|---|---|
| Paredes finas | Deflexão e distorção de fixação | Aumente a rigidez local ou defina suporte e restrição. |
| Recursos sem suporte há muito tempo | Dobra durante o corte e medição | Reduza períodos ou adicione suporte distribuído. |
| Grandes placas planas | Movimento de estresse térmico e residual | Revise a condição equilibrada de remoção, estabilização e medição. |
| Furos profundos | Alcance da ferramenta, evacuação de calor e cavacos | Revise a profundidade, o acesso de acabamento e a medição do furo. |
| Pequenos furos de precisão | Rebarbas, danos nas bordas e acesso à medição | Especifique a condição da borda e um método de medição adequado. |
| Recursos multifacetados | Transferência de dados entre configurações | Planeje a localização do ponto de referência e a sequência de configuração. |
| Ajustes de imprensa | Temperatura, tensão circular e fluência | Revise os materiais de acoplamento, a força de montagem e a carga de serviço. |
| Peças torneadas longas e delgadas | Deflexão e influência do mandril | Revise o suporte, a sequência e a retidão liberada. |
| Plásticos ópticos | Fissuração por tensão e requisitos de superfície | Revise fluidos compatíveis, acabamento e aceitação dimensional. |
14 / REVISÃO DE PRECISÃO
Selecione a metrologia de acordo com a característica, rigidez do material e condição de aceitação. Uma CMM não é automaticamente a melhor ferramenta para todos os recursos de plástico flexível.
| Método a considerar | Recurso ou tarefa adequada | Limitação importante |
|---|---|---|
| CMM | Posição do recurso, perfil e geometria relacionada ao dado | A força da sonda, a restrição, o acesso e a incerteza devem ser adequados à peça. |
| Comparador óptico ou visão | Pequenas bordas, perfis e recursos acessíveis | Iluminação, transparência e definição de bordas podem afetar o resultado. |
| Medidor de altura | Alturas e relações acessíveis a um plano de referência | O suporte e o assentamento de referência devem ser repetíveis. |
| Medidores de furo e micrômetros | Diâmetros e espessuras | A força de contato pode distorcer superfícies macias ou paredes finas. |
| Medidores de linha | Aceitação de thread funcional especificada | Concorde com a classe de medição, o envolvimento e quaisquer limitações de materiais leves. |
| Medição de superfície | Textura especificada ou condição de superfície | Escolha a avaliação com ou sem contato apropriada à superfície. |
| Acessórios personalizados | Localização relacionada à montagem e verificações de estado suportado | Defina restrições, cargas e correlação com o desenho. |
Este é um guia de planejamento de inspeção e não uma declaração de inventário de equipamentos TOPS. A disponibilidade do equipamento necessário, calibração, resolução, incerteza de medição, amostragem e formato do relatório são confirmados na cotação. Um relatório CMM solicitado ou inspeção especializada deve ser explicitamente incluído no escopo acordado.
Use um método repetível, registre as condições do material e do ambiente quando relevante e relacione cada resultado à revisão controlada do desenho. Resolva métodos de medição conflitantes antes de aceitar uma tolerância rigorosa.
15 / REVISÃO DE PRECISÃO
Transforme o primeiro artigo aprovado em um processo repetível e um plano de inspeção. Os lotes subsequentes devem utilizar os mesmos requisitos controlados.
Revisão de desenho e GD&T
Verificação de materiais e estoque
Usinagem do primeiro artigo
Inspeção do primeiro artigo
Ajuste corretivo se necessário
Produção controlada
Verificações em processo
Inspeção final
Relatório de inspeção acordado
Defina pontos de verificação para recursos críticos, desgaste da ferramenta e dimensões que podem se mover após a liberação. Um primeiro artigo é a prova da parte e condição acordadas; por si só, não estabelece a capacidade do processo a longo prazo. Os estudos de capacidade estatística, a inspeção completa e os formatos FAI específicos do cliente necessitam de um escopo acordado separado.
Planeje um pedido de baixo volume ou repetido →16 / REVISÃO DE PRECISÃO
Requisitos funcionais claros tornam a peça mais fácil de fabricar e o resultado mais fácil de verificar.
Identifique as dimensões que determinam a vedação, o movimento, a localização e a montagem. Evite impor o limite mais rígido em todos os lugares.
Escolha recursos de localização estáveis que representem a montagem e possam ser reproduzidos na inspeção.
Inclua requisitos relevantes de temperatura, estado de umidade, tempo e suporte.
Evite paredes finas em torno de furos justos onde a função permitir. Revise o efeito de pressionar ou apertar.
Use um esquema de dados coerente e GD&T apropriado para relações funcionais.
Revise a expansão diferencial entre a peça plástica e seus componentes correspondentes.
Enchimentos estaduais, restrições de estoque e substituições permitidas. As notas preenchidas podem se comportar de maneira diferente conforme a direção.
Para painéis e caixas flexíveis, indique a restrição necessária e a condição em que a aceitação se aplica.
17 / REVISÃO DE PRECISÃO
Essas famílias de componentes ilustram os relacionamentos de recursos que podemos revisar. Cada desenho é avaliado quanto à capacidade de fabricação e condições de aceitação.
O furo e o diâmetro externo se ajustam com faces de assentamento controladas.
Ajuste, folga de funcionamento e geometria relacionada à carga.
Posição da porta, faces de vedação e passagens que se cruzam.
Localização de recursos, planicidade e limpeza especificada ou requisitos de material.
Posição de montagem, folgas e requisitos exatos de classe elétrica.
Faces correspondentes, localização de furos e alinhamento montado.
Geometria do assento, áreas de vedação e interfaces funcionais.
Recursos de localização de instrumentos, alojamentos e revisões controladas.
Alinhamento, perfil e aceitação cosmética ou óptica especificada.
Interfaces de diâmetro, desvio e rolamento.
Espessura, paralelismo e geometria de localização.
Faces compostas e recursos posicionais relacionados a dados.
18 / REVISÃO DE PRECISÃO
Ajuste, alinhamento, vedação e precisão de posicionamento impulsionam essas aplicações. Os requisitos de pureza, conformidade e qualificação do material devem ser especificados separadamente.
Dispositivos elétricos de equipamentos e interfaces de precisão; os requisitos exatos de pureza, liberação de gases e limpeza precisam de revisão específica da aplicação.
Carcaças, acessórios e componentes de instrumentos de acordo com desenhos controlados. A adequação médica ou a aceitação regulamentar não estão implícitas no nome do polímero.
Componentes leves de alto desempenho com requisitos específicos de material, rastreabilidade e inspeção.
Dispositivos de teste, isoladores e caixas de precisão com montagem e alinhamento definidos.
Manifolds, peças de válvulas e interfaces de vedação revisadas para meio, temperatura e pressão.
Guias, rolos e componentes do sistema de movimento com folgas funcionais e requisitos de posicionamento.
19 / REVISÃO DE PRECISÃO
Nossa análise começa com as condições que tornam uma tolerância significativa: material, geometria, temperatura, umidade e estado de medição.
Avalie o comportamento do polímero juntamente com o desenho, em vez de aplicar uma suposição de usinagem de metal.
Confirme o grau, a forma do estoque e a necessidade de condicionamento ou processamento escalonado.
Esclareça as referências funcionais e como os requisitos serão verificados.
Planeje os locais de suporte e fixação em torno da rigidez do recurso e da condição da peça acabada.
Selecione a combinação de processos que se ajusta às relações de geometria e referência.
Combine medições críticas e critérios de liberação antes de realizar a execução completa.
Identifique verificações que podem revelar movimento, desgaste ou desvio de configuração durante a produção.
Discuta mudanças práticas em restrições desnecessárias, preservando ao mesmo tempo a função da peça.
Envie a tolerância que sua montagem necessita. Analisaremos sua viabilidade e as evidências exigidas antes da cotação, em vez de prometer um número para cada material e componente.
20 / REVISÃO DE PRECISÃO
O fluxo de trabalho registra as decisões de engenharia que conectam seu desenho às medições da peça acabada.
Fornece revisão, quantidade, recursos críticos e função de montagem.
Identifique o material exato, os enchimentos, as restrições do fornecedor e a documentação necessária.
Resolva referências, controles geométricos, ajustes e ambiguidades de desenho.
Combine temperatura, umidade, suporte, métodos de medição e relatórios.
Confirme o que pode ser cotado e quais requisitos precisam ser discutidos.
Escolha superfícies de localização, suporte de fixação e estágios de desbaste/acabamento.
Remover material com suporte adequado e margem de acabamento.
Use a rota específica da nota aprovada e as verificações intermediárias.
Produza dimensões funcionais na condição do material revisado.
Revise as evidências acordadas e faça alterações corretivas, se necessário.
Siga os pontos de verificação de configuração, revisão e medição divulgados.
Verifique a aceitação, prepare o relatório acordado e proteja as peças para envio.
21 / SUAS PERGUNTAS
Depende do tamanho do recurso, material, geometria e função. Uma tolerância é restrita quando a variação permitida é pequena em relação ao movimento do material e à incerteza de fabricação ou medição envolvida. Envie o desenho real; nenhum limite numérico universal cobre todos os polímeros.
POM, PEEK, PEI, PPS e PET-P são frequentemente considerados para trabalhos de precisão. A melhor escolha também deve atender aos requisitos de carga, temperatura, meio e elétricos. A classe exata, a condição do material e a geometria determinam se a tolerância solicitada é realista.
Muitos plásticos têm maior expansão térmica, menor rigidez e mais sensibilidade à fixação, umidade ou tensão liberada do material do que os metais de engenharia comuns. Uma dimensão pode mudar após a usinagem, portanto, a condição da peça acabada e o método de inspeção são importantes.
Ambos podem ser adequados para componentes de precisão quando a classe, o material, a geometria e o processo são controlados. Isto não estabelece uma tolerância garantida para cada peça PEEK ou Delrin. Dimensões críticas e condições de inspeção necessitam de revisão individual.
O nylon pode absorver umidade e alterar as dimensões à medida que seu teor de umidade muda. Temperatura, tensão residual e liberação do acessório também podem contribuir. Especifique se as dimensões se aplicam a seco, condicionado ou em estado de serviço.
As dimensões mudam à medida que o polímero se expande ou contrai. O efeito depende do grau exato, direção, comprimento medido e diferença de temperatura. Permitir a estabilização e concordar com as condições de inspeção; avaliar os ajustes de temperatura de serviço separadamente.
Nem sempre. O alívio de tensões ou a usinagem escalonada podem ajudar na geometria exigente ou na remoção pesada de material, mas a necessidade e o ciclo térmico dependem da classe e do histórico do material. Qualquer tratamento deve seguir um processo aprovado específico para o material.
Comece pela função de montagem e selecione referências reproduzíveis. Aplique controles geométricos às relações funcionais e especifique o padrão aplicável. Para componentes flexíveis, esclareça a aceitação em estado livre ou restrito e o dispositivo de inspeção.
Use um método adequado à característica e rigidez: medidores dimensionais, métodos ópticos, CMM ou acessórios dedicados podem ser considerados. Combine a disponibilidade do equipamento, medição de força, suporte, condições ambientais, incerteza e relatórios antes do pedido.
Não. A capacidade de tolerância deve ser qualificada por material, classe, geometria, tamanho e condição de inspeção. Um requisito aceito para um componente não pode ser automaticamente aplicado a outro polímero ou projeto de peça.
SORTEIO + CONDIÇÕES + ACEITAÇÃO
Carregue seu modelo CAD 3D e desenho de engenharia controlado. Identifique as dimensões críticas, a tolerância exigida mais rigorosa, GD&T, esquema de referência, classe exata do material e a função de montagem. Nossa equipe pode analisar a viabilidade e propor uma abordagem de usinagem e inspeção antes da cotação.
Inclua classe preenchida ou não, tamanho total, quantidade, temperatura de serviço, condição de umidade, temperatura de inspeção, suporte ou restrição e qualquer relatório FAI, CMM ou certificado de material exigido em seu pacote de desenho ou e-mail. São obrigatórios empresa, nome, email e telefone; país, número da peça, quantidade e upload do desenho permanecem opcionais.
info@tops-precision.comSTEP/STP/IGES/X_T/DWG/DXF/PDF ou ZIP, máximo 10 MB. Arquivos maiores podem ser compartilhados por email. Combine o tratamento de arquivos confidenciais antes de enviar desenhos confidenciais.