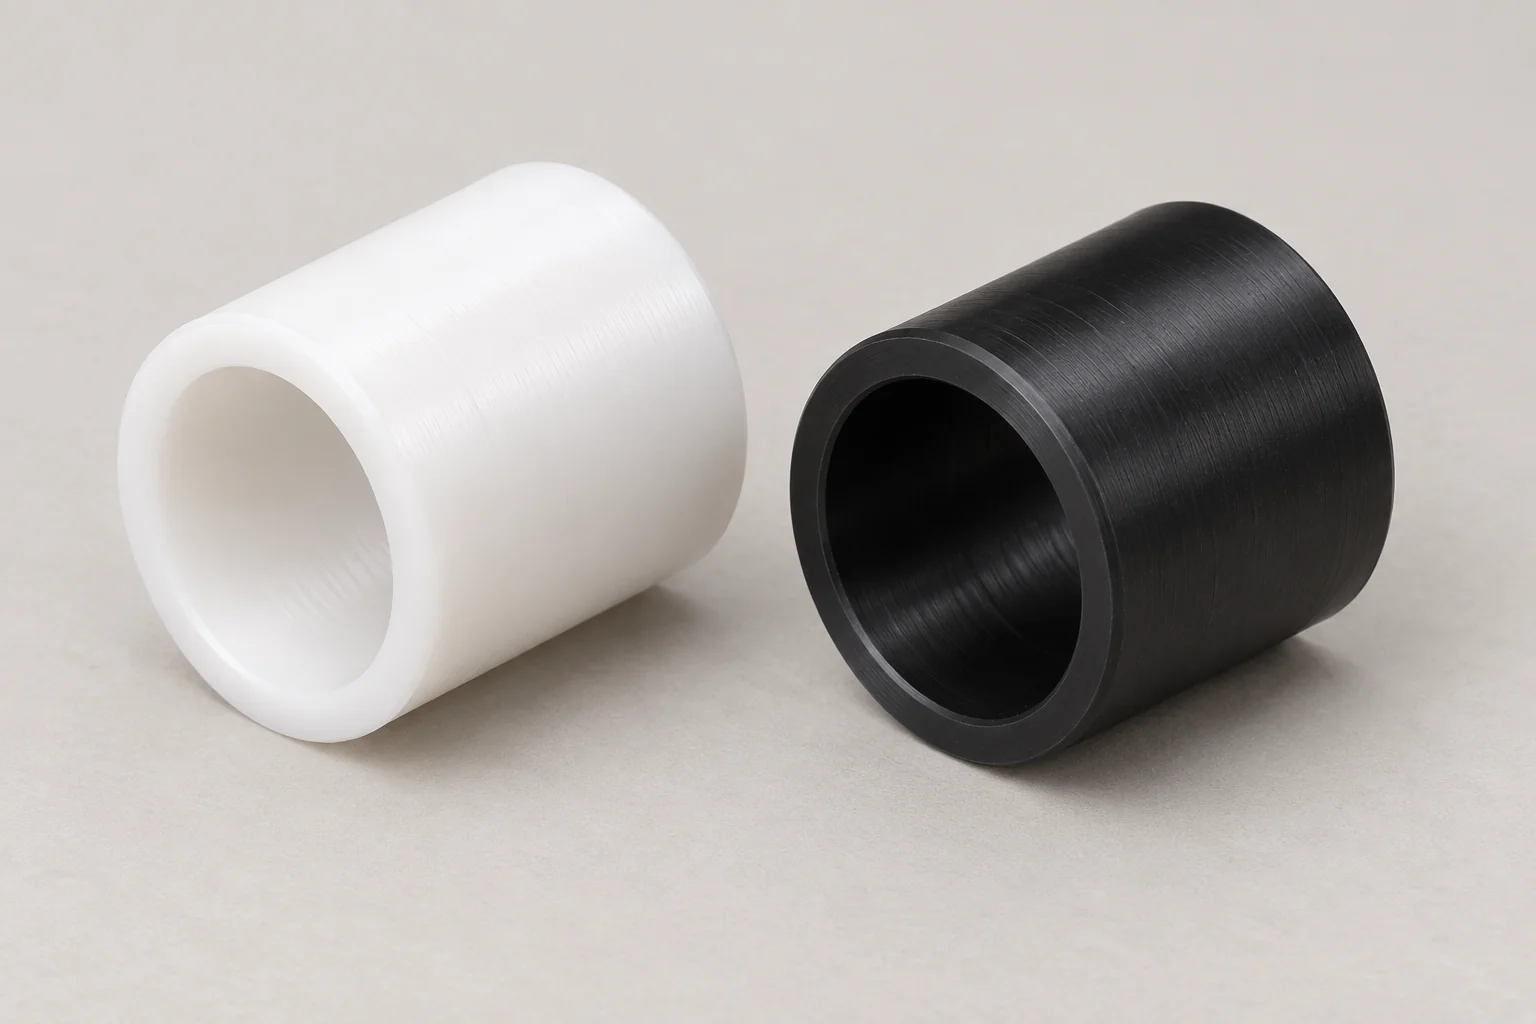
Zylindrische Kunststoffbuchsen
Gerade zylindrische Buchsen zur Wellenführung, Gleitkontakt und mechanischen Unterstützung. Geben Sie die eingebaute Bohrung und Lagerlänge an.
Besprechen Sie diese Buchse →
HÜLSE / FLANSCH / PRÄZISIONSBUCHSEN
TOPS Plastics stellt kundenspezifische CNC-gefräste Kunststoffbuchsen für Industriemaschinen, Automatisierung, Robotik, Geräteherstellung und OEM-Anwendungen her. Wir fertigen Hülsenbuchsen, Bundbuchsen, Präzisionslagerhülsen und Sonderbauteile aus PEEK, Delrin/POM, Nylon, PTFE, UHMW und anderen technischen Kunststoffen nach Kundenzeichnungen und Spezifikationen.
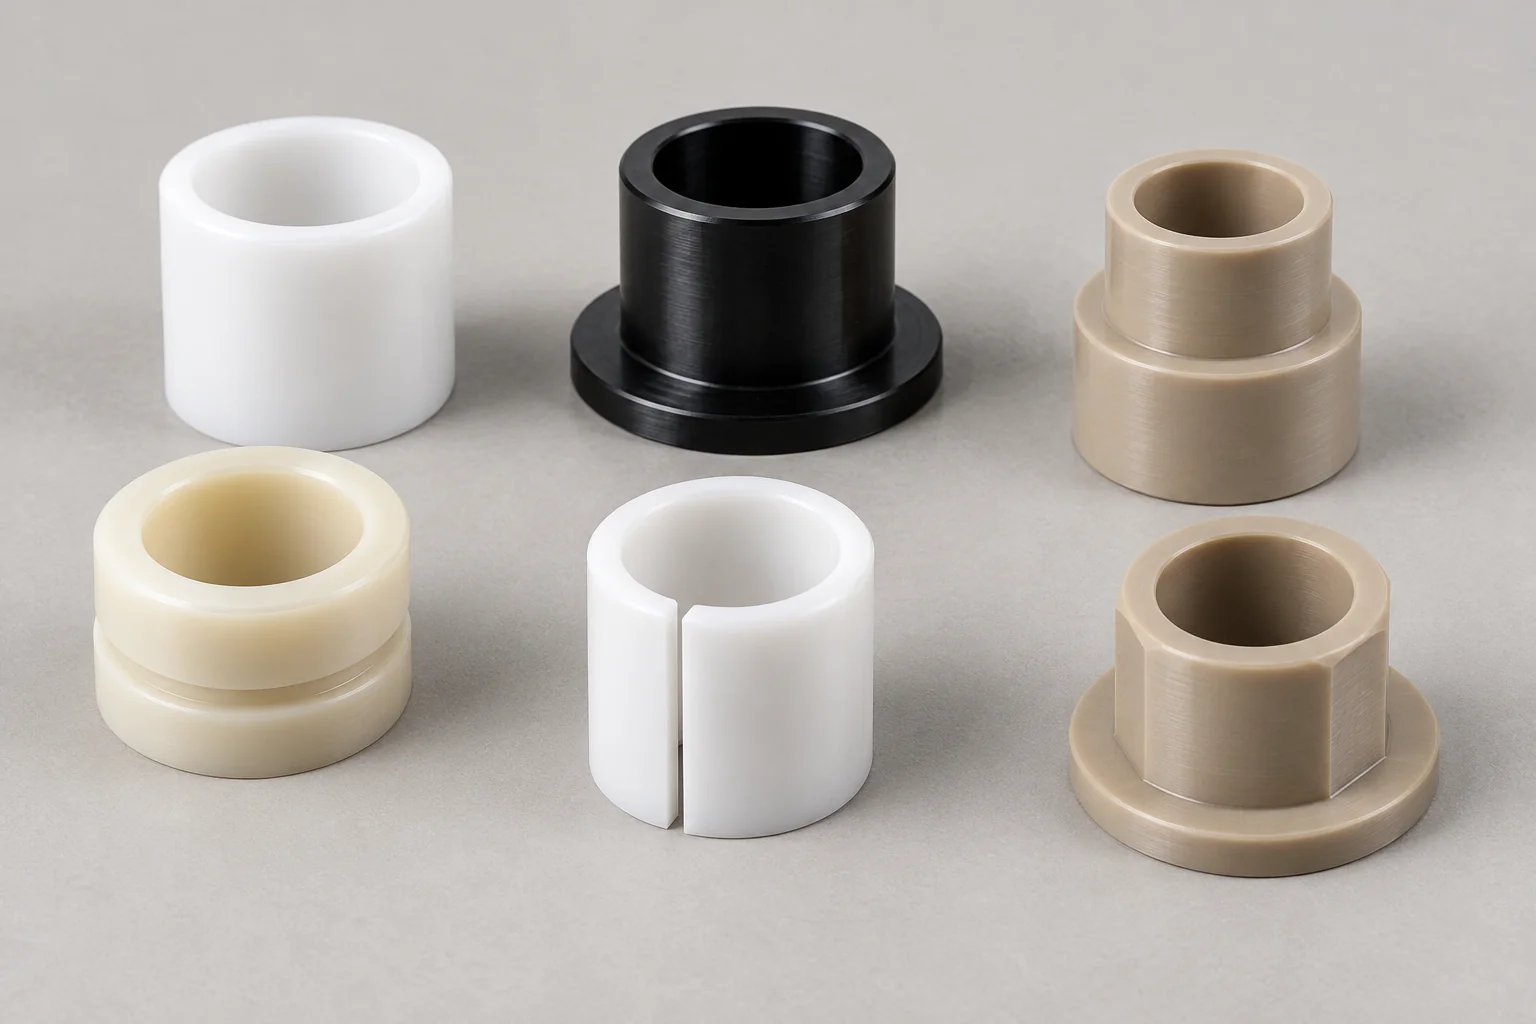
GEOMETRIE ZUERST
Wählen Sie die Geometrie, die zu Ihrer Baugruppe passt. Jeder Entwurf wird nach Ihrer Zeichnung angefertigt, wobei das Material, die Einbaupassung und die Funktionsflächen gemeinsam überprüft werden.
Gerade zylindrische Buchsen zur Wellenführung, Gleitkontakt und mechanischen Unterstützung. Geben Sie die eingebaute Bohrung und Lagerlänge an.
Besprechen Sie diese Buchse →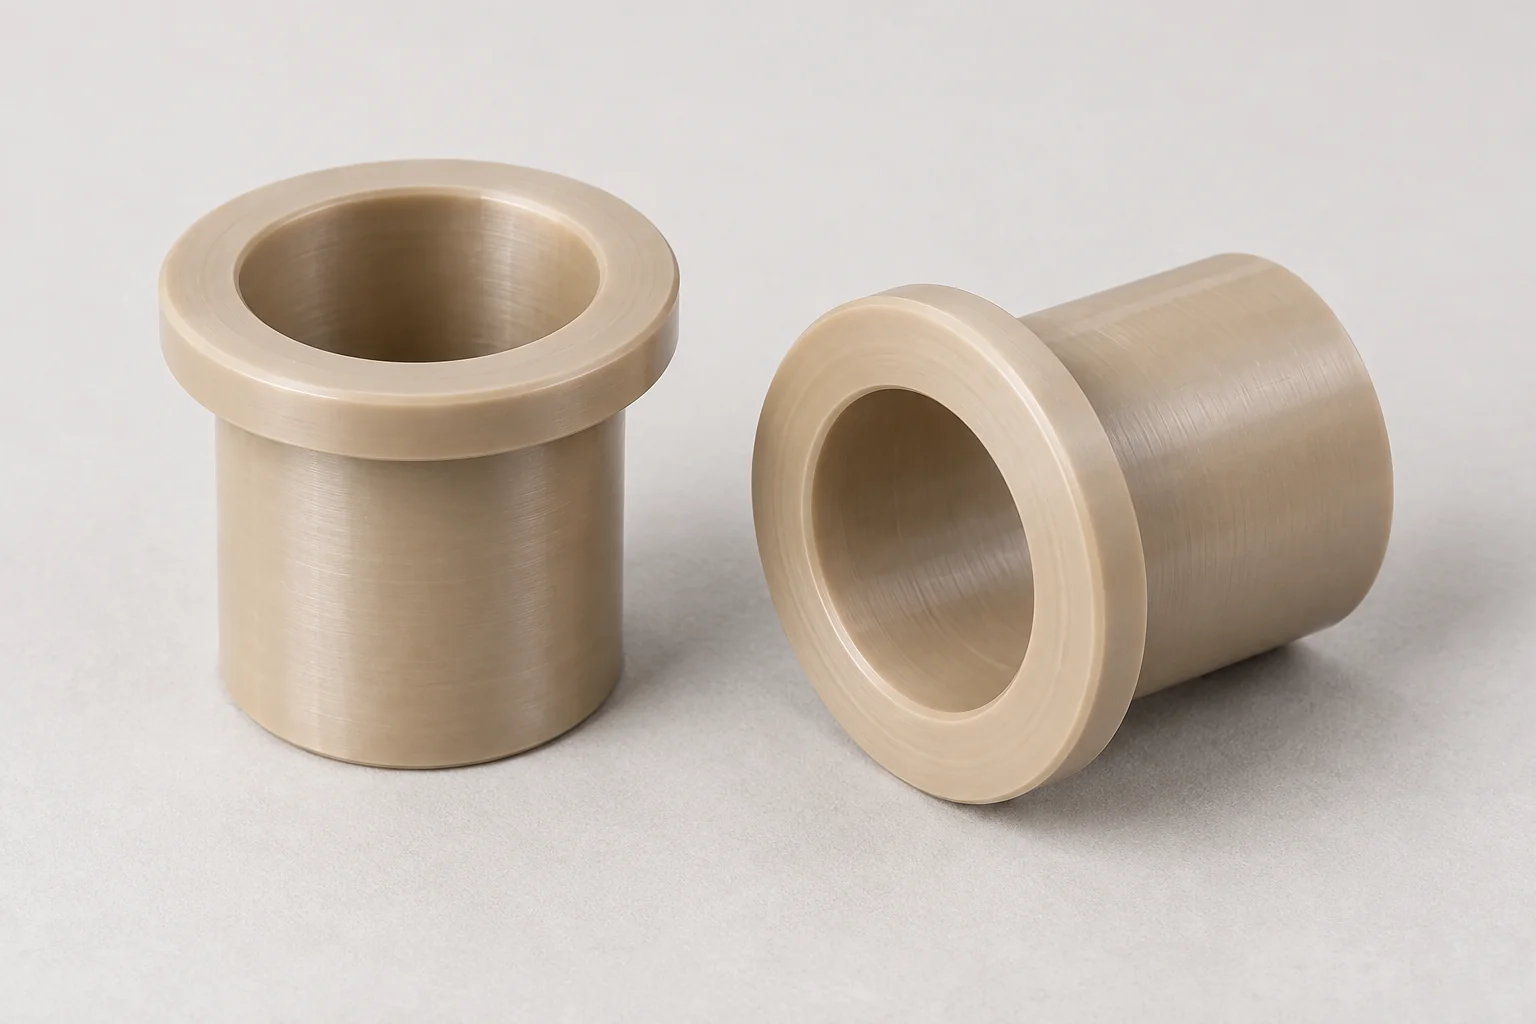
Ein integrierter Flansch sorgt für die axiale Positionierung und, sofern die Konstruktion dies zulässt, für eine Drucklagerfläche. Definieren Sie sowohl radiale als auch axiale Lasten.
Besprechen Sie diese Buchse →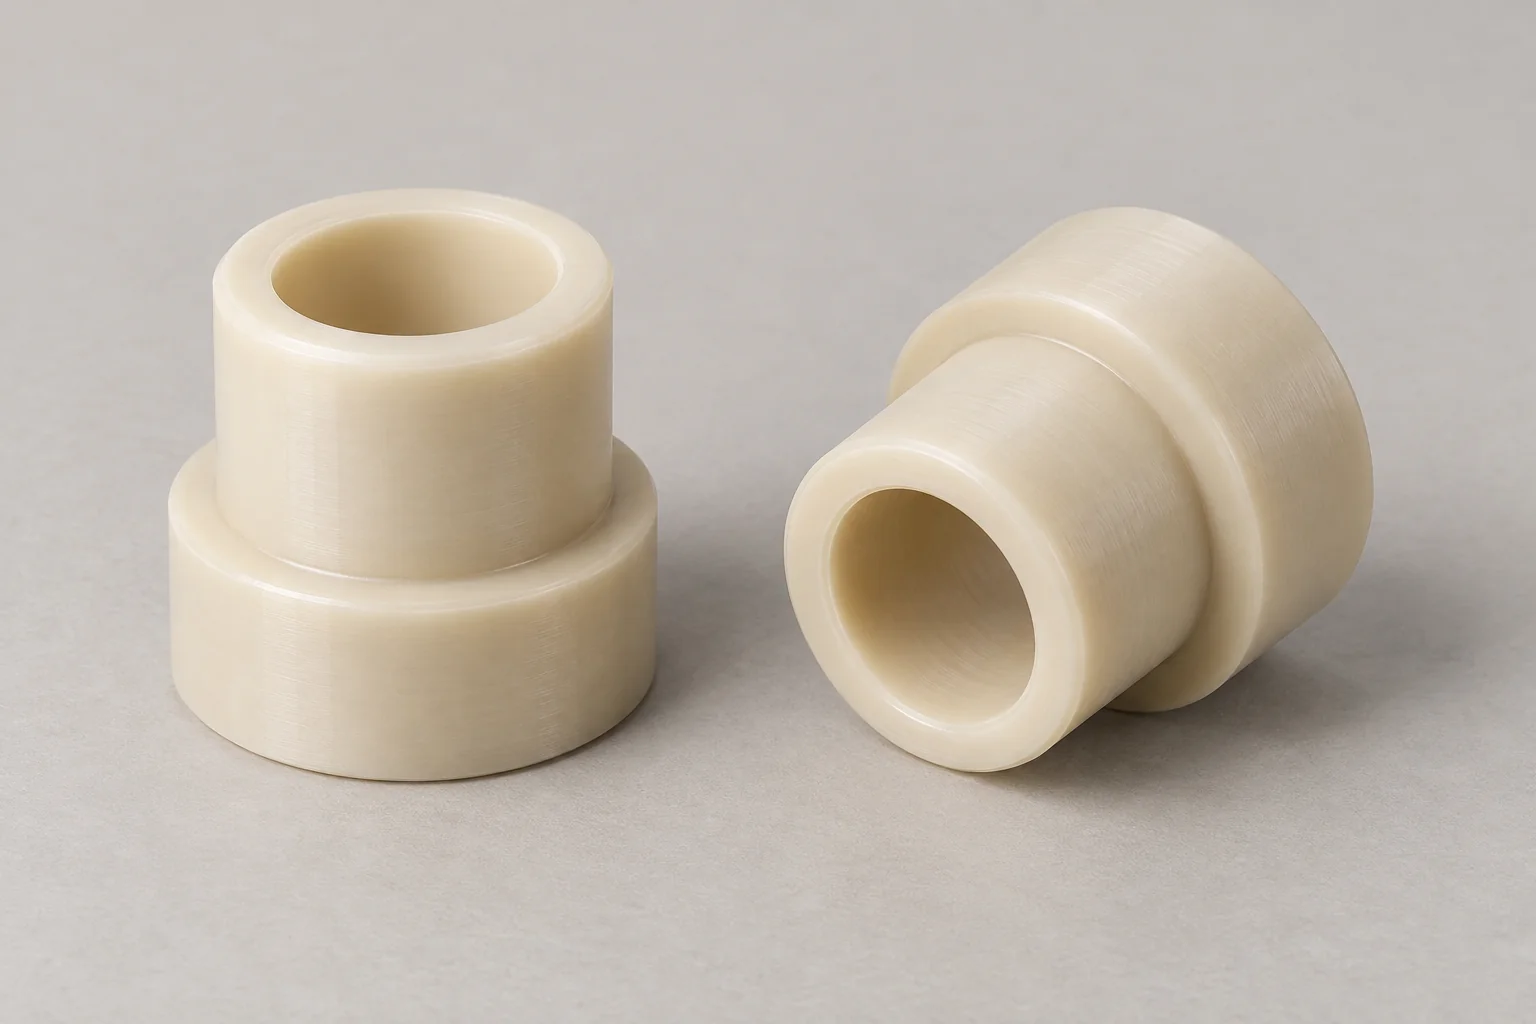
Mehrere Außendurchmesser und Schultern fixieren die Buchse in speziellen Gehäusen oder sorgen für Montageanschläge.
Besprechen Sie diese Buchse →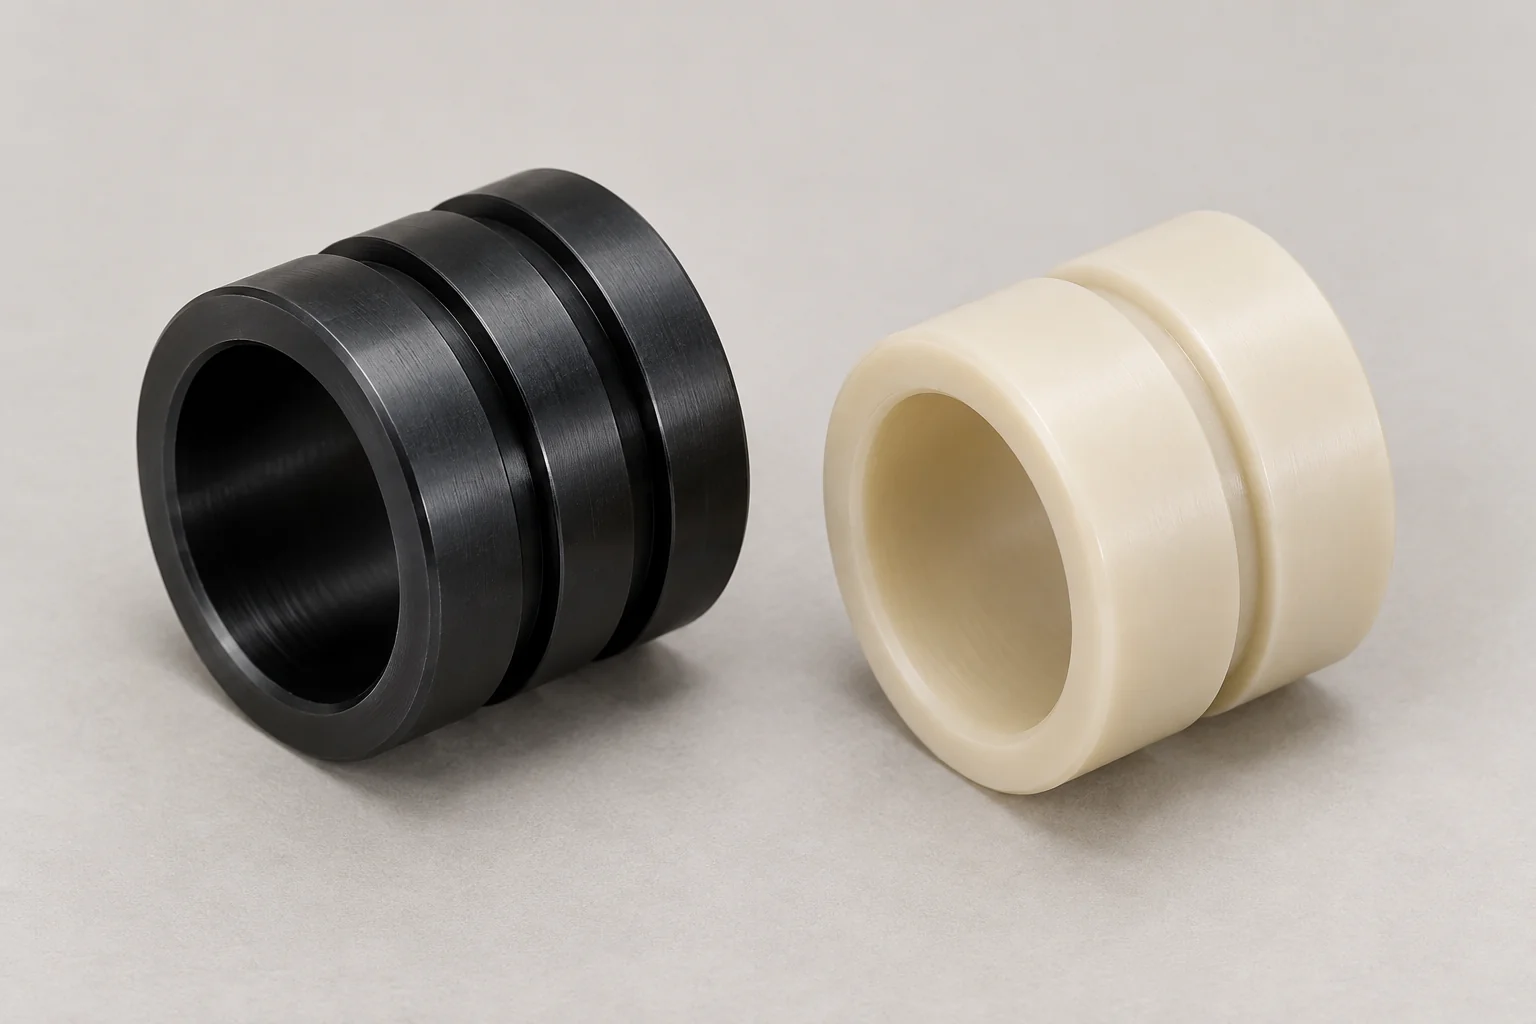
Zeichnungsspezifische Nuten und Schlitze unterstützen ausgewählte Schmier-, Positions- oder Halteanforderungen. Halten Sie die Nuten bei Bedarf von kritischem Lagerkontakt fern.
Besprechen Sie diese Buchse →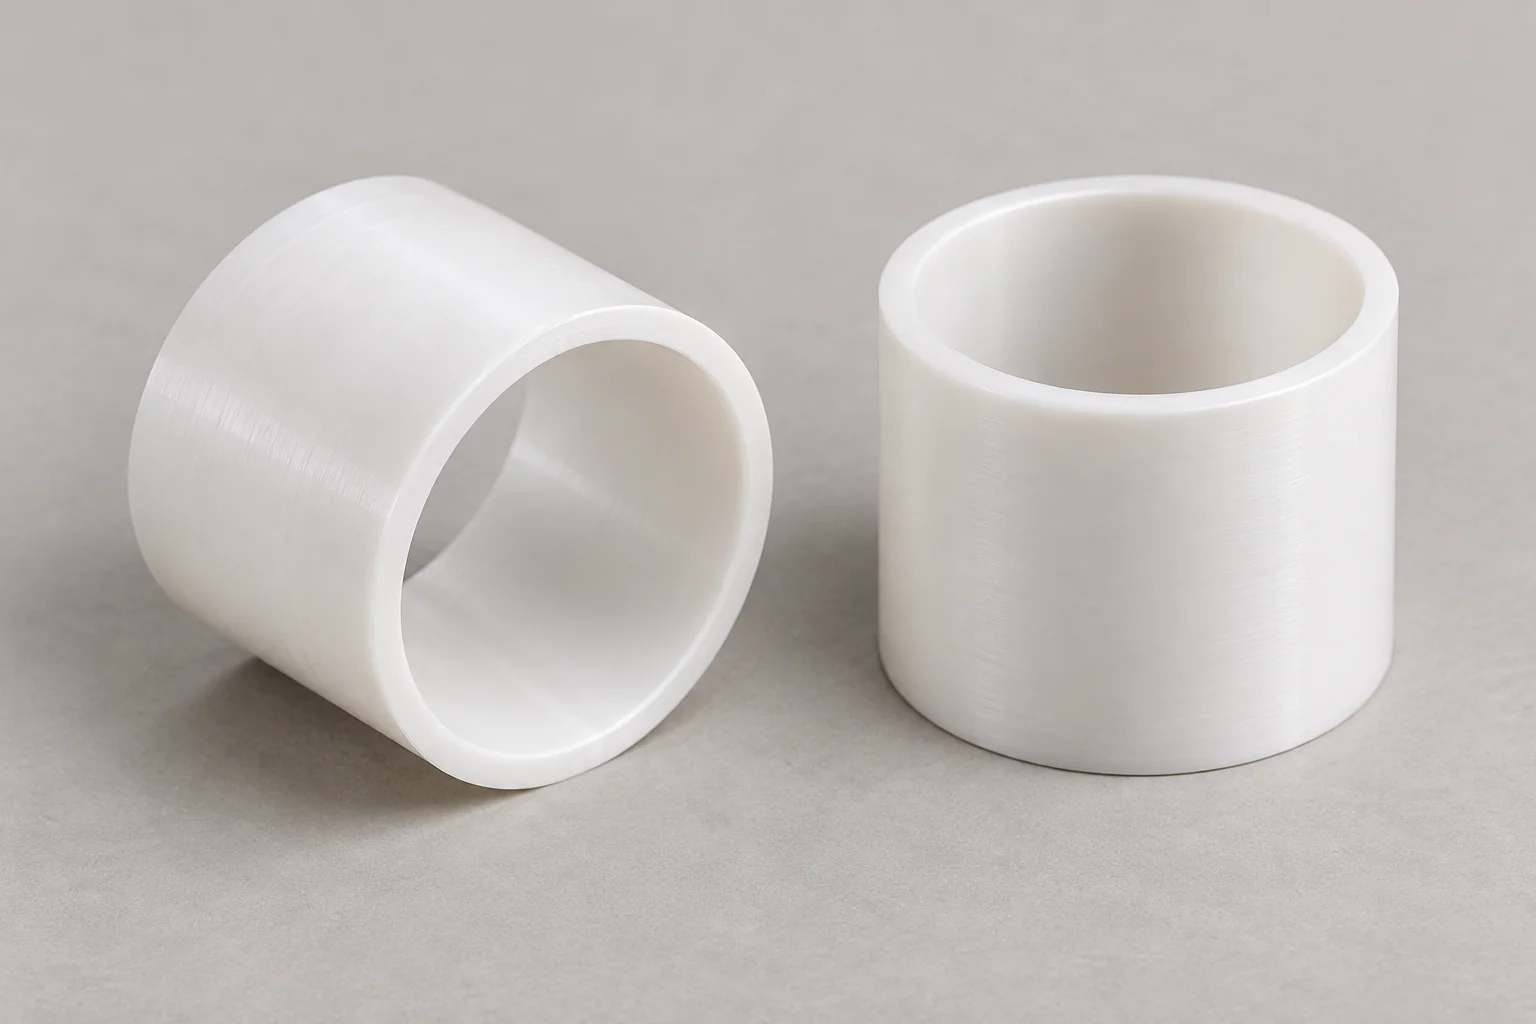
Bei platzsparenden Hülsen müssen beim Einsetzen die Wandsteifigkeit, die Klemmverformung und die Bohrungsänderung überprüft werden.
Besprechen Sie diese Buchse →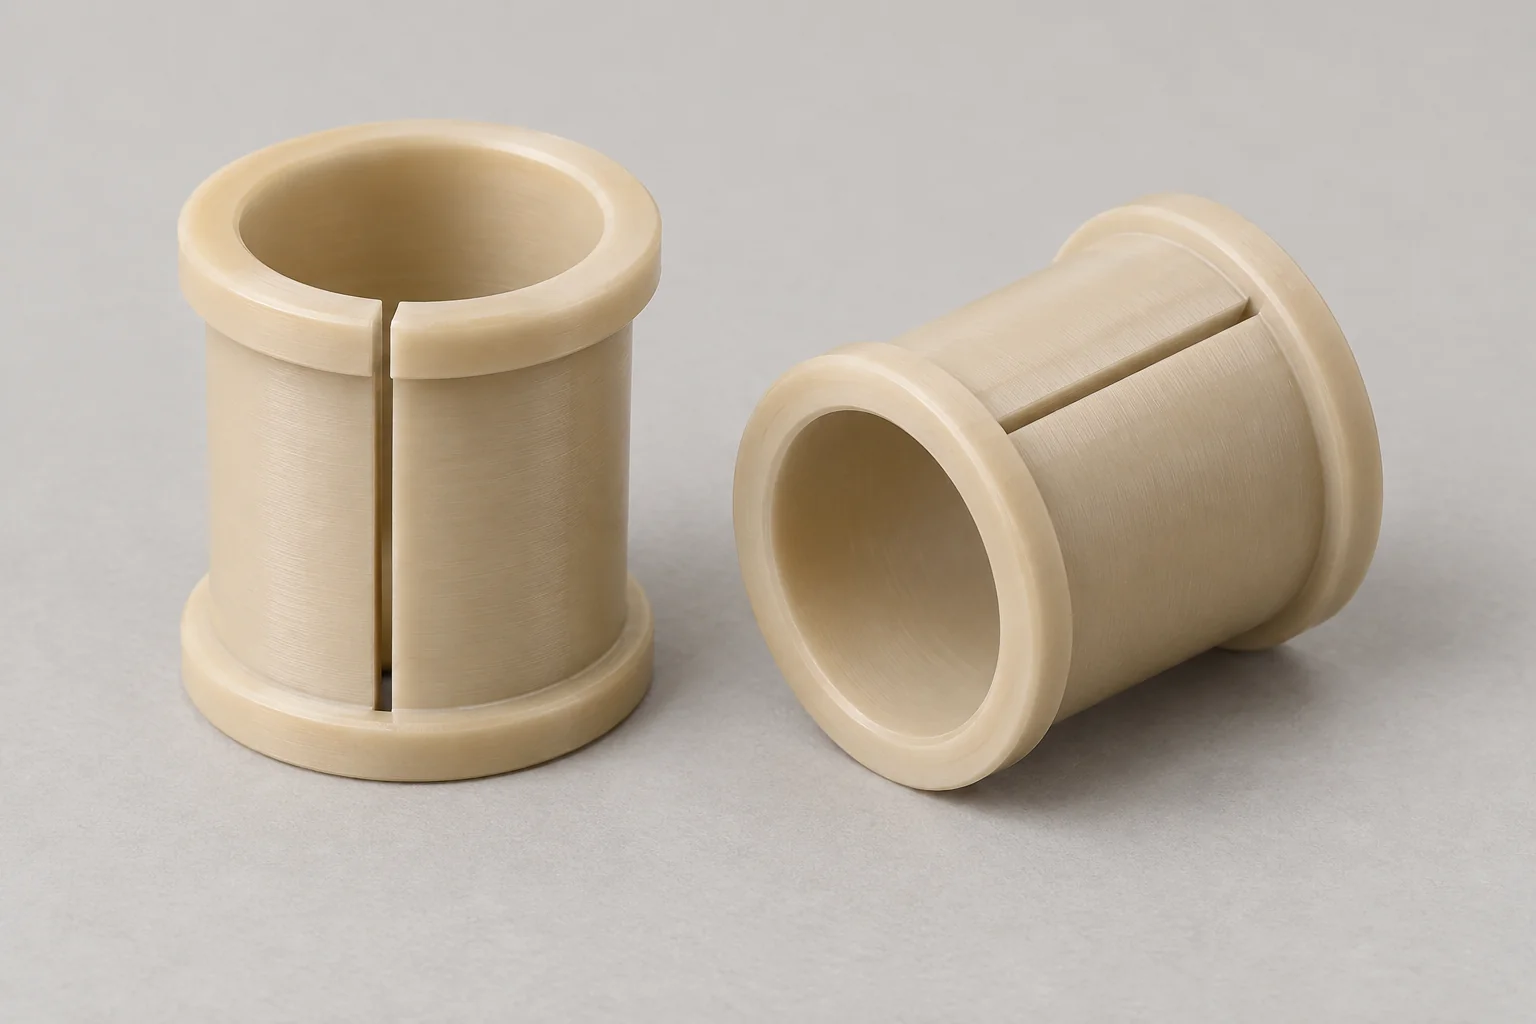
Eine Längsteilung kann besondere Installations- und Gehäuseanordnungen unterstützen. Definieren Sie den Spaltspalt und seinen Zustand nach der Montage.
Besprechen Sie diese Buchse →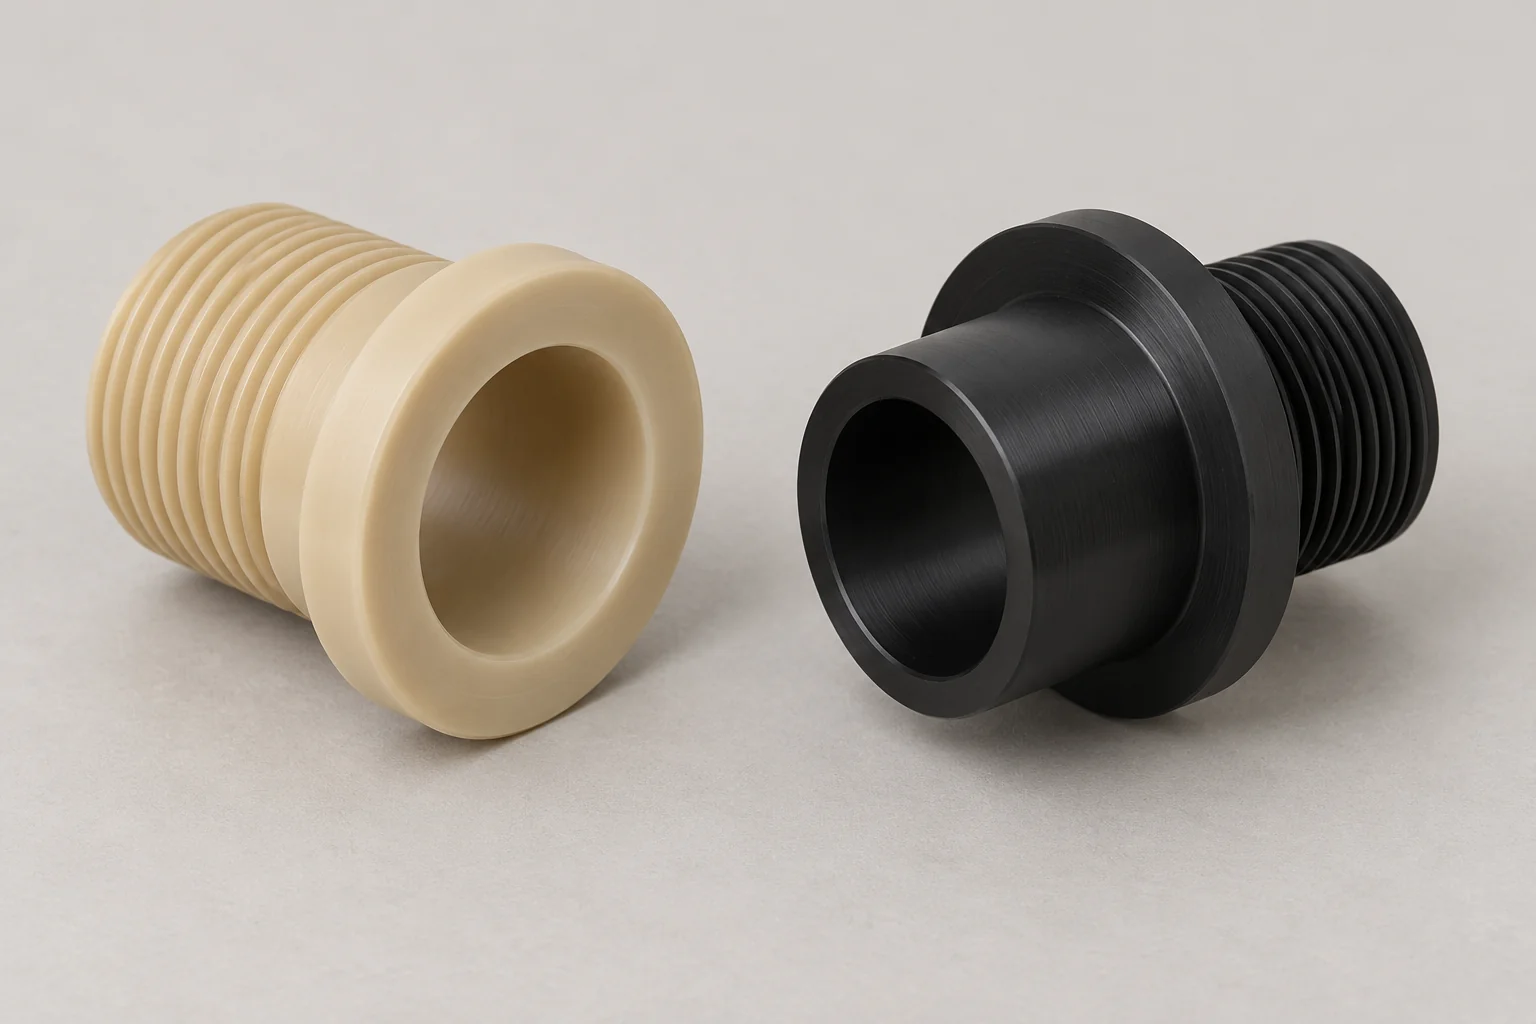
Spezifische Gewinde sorgen für die Montage oder Positionierung, während die glatte Bohrung die Welle führt. Überprüfen Sie den Gewindeeingriff und das Montagedrehmoment.
Besprechen Sie diese Buchse →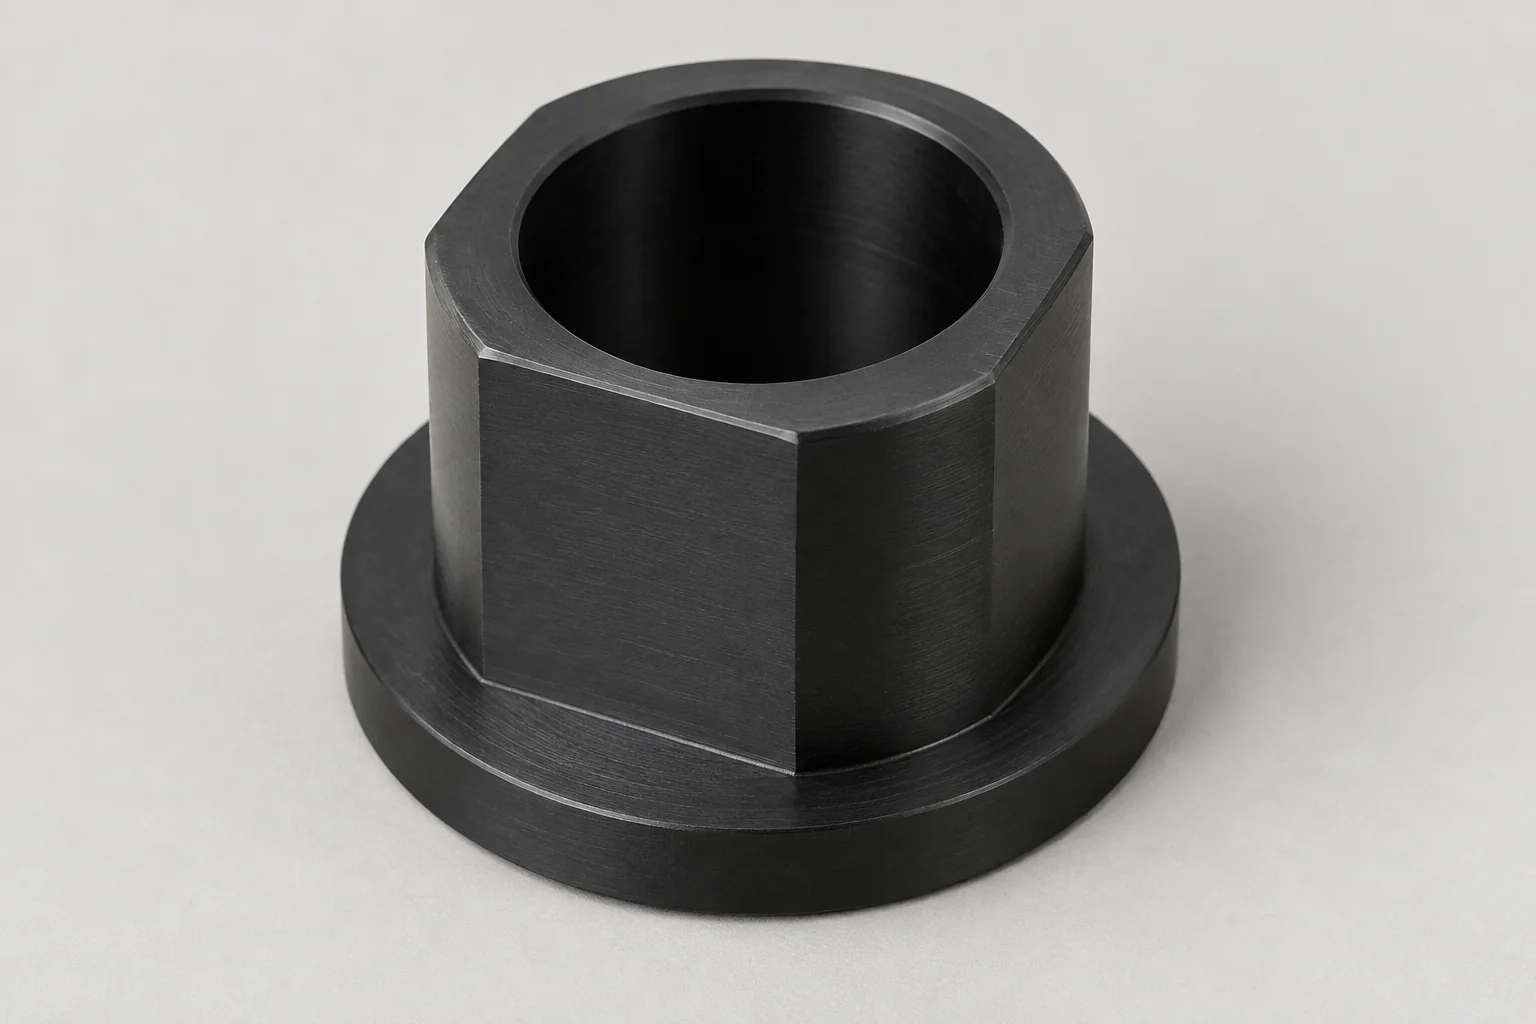
Nicht standardmäßige Flansche, Aussparungen, Fasen, verdrehsichere Abflachungen, exzentrische Bohrungen und Sonderprofile nach Ihrer Zeichnung.
Besprechen Sie diese Buchse →01
Definieren Sie die Komponente und ihre zugehörigen Teile gemeinsam. Für jede Zeichnung werden Abmessungen, Güten, Produktionsmengen und Prüfbedingungen überprüft.
| Spezifikation | Anpassungsoptionen |
|---|---|
| Innendurchmesser (ID) | Kundenspezifischer Wellendurchmesser und eingebaute Laufpassung |
| Außendurchmesser (OD) | Abgestimmt auf Gehäusebohrung und Halteart |
| Gesamtlänge | Zeichnungsspezifische Lagerabstützung und Axialspiel |
| Flanschdurchmesser | Kundenspezifische Positionierungs- und Druckflächengeometrie |
| Flanschdicke | Definierte axiale Position und verfügbarer Montageraum |
| Wandstärke | Material-, last- und montageabhängig |
| Funktionen | Nuten, Schlitze, Fasen, Schultern und Aussparungen |
| Materialien | POM, Nylon, PTFE, PEEK, UHMW, PET-P und bestimmte Qualitäten |
| Bearbeitung | CNC-Drehen, Bohren und Sekundärfräsen |
| Produktion | Prototypen, Kleinserien und OEM-Nachbestellungen |
| Inspektion | Kritische Abmessungen und spezifizierte funktionale Passformen |
02
Kunststoffbuchsen sind zylindrische oder speziell geformte Polymerbauteile, die Maschinenelemente stützen, führen, fixieren oder trennen. Bei Gleitlageranwendungen sitzt eine Polymeroberfläche zwischen Welle und Gehäuse, um Reibung, Verschleiß und Ausrichtung ohne Wälzkörper zu bewältigen.
Die Welle gleitet oder dreht sich gegen die Bohrung, während die Buchse die Radiallast auf das Gehäuse überträgt. Die Lagerlänge verteilt diese Last; Die installierte Bohrung und der Wellendurchmesser bestimmen das Spiel. Ein Flansch kann die Wellenbaugruppe auch axial fixieren. Die Trockenlauf- und Wartungsanforderungen hängen von der Rezeptur und den Betriebsbedingungen ab.
03
POM eignet sich oft für präzise mechanische Buchsen, Nylon für Anwendungen mit starkem Verschleiß, PTFE für reibungsarme oder chemische Umgebungen und PEEK für anspruchsvolle thermische Bedingungen. Wählen Sie die genaue Sorte je nach Welle, Last, Geschwindigkeit, Temperatur, Feuchtigkeit und Schmierung.
| Material | Hauptstärken | Überlegungen zur Auswahl |
|---|---|---|
| Delrin / POM | Bearbeitbarkeit, Dimensionsstabilität und geringe Reibung | Ein praktischer Ausgangspunkt für präzise mechanische Buchsen; Überprüfen Sie die Qualität und die chemische Belastung. |
| Nylon/PA | Zähigkeit und Verschleißfestigkeit | Feuchtigkeitskonditionierung kann Bohrung und Passform verändern; zwischen gegossenen und extrudierten Güten unterscheiden. |
| PTFE | Geringe Reibung und breite chemische Beständigkeit | Kriechen und geringe Steifigkeit erfordern Unterstützung und Lastprüfung. |
| PEEK | Festigkeit bei erhöhter Temperatur und chemische Beständigkeit | Höhere Kosten; Vergleichen Sie ungefüllte und Lagermischungen. |
| UHMW-PE | Abrieb- und Schlagfestigkeit | Eine geringere Steifigkeit und Dimensionsverschiebungen erschweren eine enge Passform. |
| PET-P | Dimensionsstabilität und geringe Feuchtigkeitsaufnahme | Prüfen Sie Güteklasse, Stoßbelastung und Temperaturgrenzen. |
| Gefüllte Lagerpolymere | Maßgeschneidertes Reibungs- und Verschleißverhalten | Bestätigen Sie den Füllertyp, die Schaftkompatibilität, die Lieferantendaten und die Betriebsbedingungen. |
04
Eine Buchse kann zwar ihrer Zeichnung entsprechen, aber schnell klemmen oder verschleißen, wenn Welle, Gehäuse und eingebaute Bohrung nicht kompatibel sind. Stellen Sie eine Arbeitspassung für den tatsächlichen Montagezustand her.
Konzeptioneller Abschnitt, nicht maßstabsgetreu. Die weiße Lücke stellt den Laufabstand dar; es schreibt keinen Übermaß- oder Abstandswert vor.
Das Laufspiel ist die Differenz zwischen dem Innendurchmesser der eingebauten Buchse und dem Außendurchmesser der Welle. Geben Sie den akzeptablen Bereich mit beiden Sätzen von Durchmessergrenzen an.
Eine Presspassung kann die Bohrung verkleinern. Interferenzen, Wandstärke, Polymersteifigkeit und Gehäusegeometrie beeinflussen die Veränderung; Ein allgemeiner Interferenzwert reicht nicht aus.
Flanschdurchmesser und -dicke steuern den Sitz und die axiale Position. Überprüfen Sie die Druckfläche, das axiale Spiel und etwaige Schulterradien am Gegenstück.
Geben Sie an, ob die Maße für die lose Buchse, ein Referenzgehäuse oder die Endmontage gelten. Vereinbaren Sie Gehäusegröße, Halterung, Temperatur und Konditionierung für die Inspektion.
PASSFORMÜBERPRÜFUNG / ABMESSUNGSGRENZEN
Geben Sie den minimalen und maximalen Innendurchmesser der installierten Buchse und den Außendurchmesser der Welle in Millimetern ein. Das Tool berechnet aus Ihren Eingaben einen geometrischen Abstandsbereich.
Berechneter diametraler Spielbereich
0,050 – 0,120 mmAbstand im gesamten eingegebenen Bereich
Entsprechender Radialspielbereich: 0,025 – 0,060 mm
Mindestdurchmesserspiel = minimaler installierter Innendurchmesser − maximaler Wellenaußendurchmesser.
Maximales Durchmesserspiel = maximaler installierter Innendurchmesser − minimaler Wellenaußendurchmesser.
Bei einer konzentrischen Baugruppe beträgt das radiale Spiel die Hälfte des diametralen Spiels. Positive Werte zeigen Spielraum an; Negative Werte weisen auf Interferenzen hin.
Dieses Tool berechnet keine Presspassungsverformung und berücksichtigt weder Feuchtigkeit, Temperatur, Verschleiß, Belastung noch Messunsicherheit. Geben Sie die Grenzwerte für installierte Bohrungen ein, nicht für eine Bohrung im freien Zustand, von der angenommen wird, dass sie unverändert bleibt. Das Ergebnis ist keine empfohlene Laufpassform.
05
Belastbarkeit und Lebensdauer hängen vom kompletten Gleitsystem ab. Ein Materialname allein stellt weder eine sichere Arbeitslast noch eine Vorhersage der Lebensdauer dar.
Eine vereinfachte Schätzung des projizierten Drucks ist p = F / (d × L). Mit Kraft F in Newton und effektivem Lagerdurchmesser d und Länge L in Millimetern ist p in N/mm² (MPa). Dieser Durchschnitt erfasst keine Kantenbelastung, Fehlausrichtung oder lokale Spannung.
Rotations- und Lineargeschwindigkeit beeinflussen die Wärmeentwicklung und den Verschleiß. Geben Sie bei der Anforderung einer Überprüfung kontinuierliche Geschwindigkeit, Starts und Stopps, Oszillation und Arbeitszyklus an.
PV kombiniert Auflagedruck und Gleitgeschwindigkeit zur vorläufigen Materialsiebung. Vergleichen Sie mit den Daten die genaue Sorte, Temperatur, Schmierung und Testbedingungen; es handelt sich nicht um eine universelle Akzeptanzgrenze.
Wellenhärte, Rauheit, Beschichtungen und Zustand beeinflussen Verschleiß und Reibung. Ein stärker polierter Schaft verbessert nicht automatisch jede Polymerpaarung.
Trockenlauf, Schmierung, Staub, Feuchtigkeit, Chemikalien und Reinigungszyklen können die Leistung beeinträchtigen. Nur bestimmte Qualitäten und Bedingungen unterstützen den Trockenlaufbetrieb.
06
Die Eignung hängt von der Polymersorte, dem Bohrungsdurchmesser, der Wandstärke, der Gesamtlänge, dem Aufbau, der Konditionierung und davon ab, ob die Abmessungen vor oder nach der Installation überprüft werden. Wir überprüfen kritische Passungsanforderungen anhand des tatsächlichen Montagezustands.
| Kritische Funktion | Wichtigste technische Überlegung |
|---|---|
| Innendurchmesser | Einfluss von Wellenspiel und Presspassung |
| Außendurchmesser | Gehäuseinterferenz oder Standortanpassung |
| Konzentrizität / Koaxialität | Beziehung zwischen ID und AD-Achse; Definieren Sie das erforderliche Datum und die Steuerung |
| Rundheit | Lagerkontakt und Verformung beim Spannen |
| Flanschdicke | Axiale Positionierung und Axialspiel |
| Rechtwinkligkeit der Fläche | Sitz und Ausrichtung relativ zur Bohrungsachse |
| Oberflächenbeschaffenheit | Gleitverhalten, Verschleiß und vereinbarte Messmethode |
| Dünnwandige Geometrie | Schneid-, Klemm- und Einführverzug |
| Gesamtlänge | Lagerunterstützung und axiales Montagespiel |
07
Kombinieren Sie die Lagergeometrie mit den Positionierungs- und Montagefunktionen, die Ihre Ausrüstung benötigt.
Definieren Sie Haltenuten, Schmierpfade und Spaltspalte in Bezug auf den funktionalen Lagerbereich.
Positionieren Sie das Teil axial und legen Sie Sitz- oder Druckflächen mit klaren Bezugsbeziehungen fest.
Fügen Sie Installationseinführungen und Schulterentlastungen hinzu, um Störungen und Kantenschäden zu vermeiden.
Geben Sie Abflachungen, Montagegewinde, exzentrische Bohrungen oder nicht standardmäßige Konturen mit ihrem funktionalen Zweck an.
08
Beginnen Sie mit der passenden Baugruppe und den Betriebsbedingungen und weisen Sie dann den Merkmalen, die die Funktion bestimmen, Abmessungen und Steuerungen zu.
Überprüfen Sie Belastung, Geschwindigkeit, Temperatur, chemische Einwirkung, Feuchtigkeit und die passende Welle, bevor Sie eine genaue Sorte auswählen.
Geben Sie den zulässigen installierten Abstandsbereich an. Die nominelle Freistaat-ID definiert nicht die Arbeitstauglichkeit.
Dünne Wände können sich beim Bearbeiten und Einsetzen verziehen. Überprüfen Sie frühzeitig die Support- und Installationsbedingungen.
Die Lagerlänge beeinflusst den projizierten Druck, die Ausrichtung und die Empfindlichkeit gegenüber Wellenfehlausrichtungen. Länger ist nicht automatisch besser.
Einführungen erleichtern die Installation und schützen die Bohrung. Geben Sie an, welche Kanten scharf bleiben oder einen Funktionsradius haben müssen.
Konditionierung und Betriebstemperatur können die Abmessungen verändern. Stellen Sie relevante Prüf- und Betriebszustände her.
Kontrollieren Sie die wichtigen Beziehungen zwischen Bohrung, Außendurchmesser, Fläche und Bezugspunkt, ohne überall unnötig enge Toleranzen anzuwenden.
09
CNC-Drehen und Bohren sind die Hauptbearbeitungsschritte für Rotationsbuchsen. Sekundäre Operationen folgen den funktionalen Details in Ihrer Zeichnung.
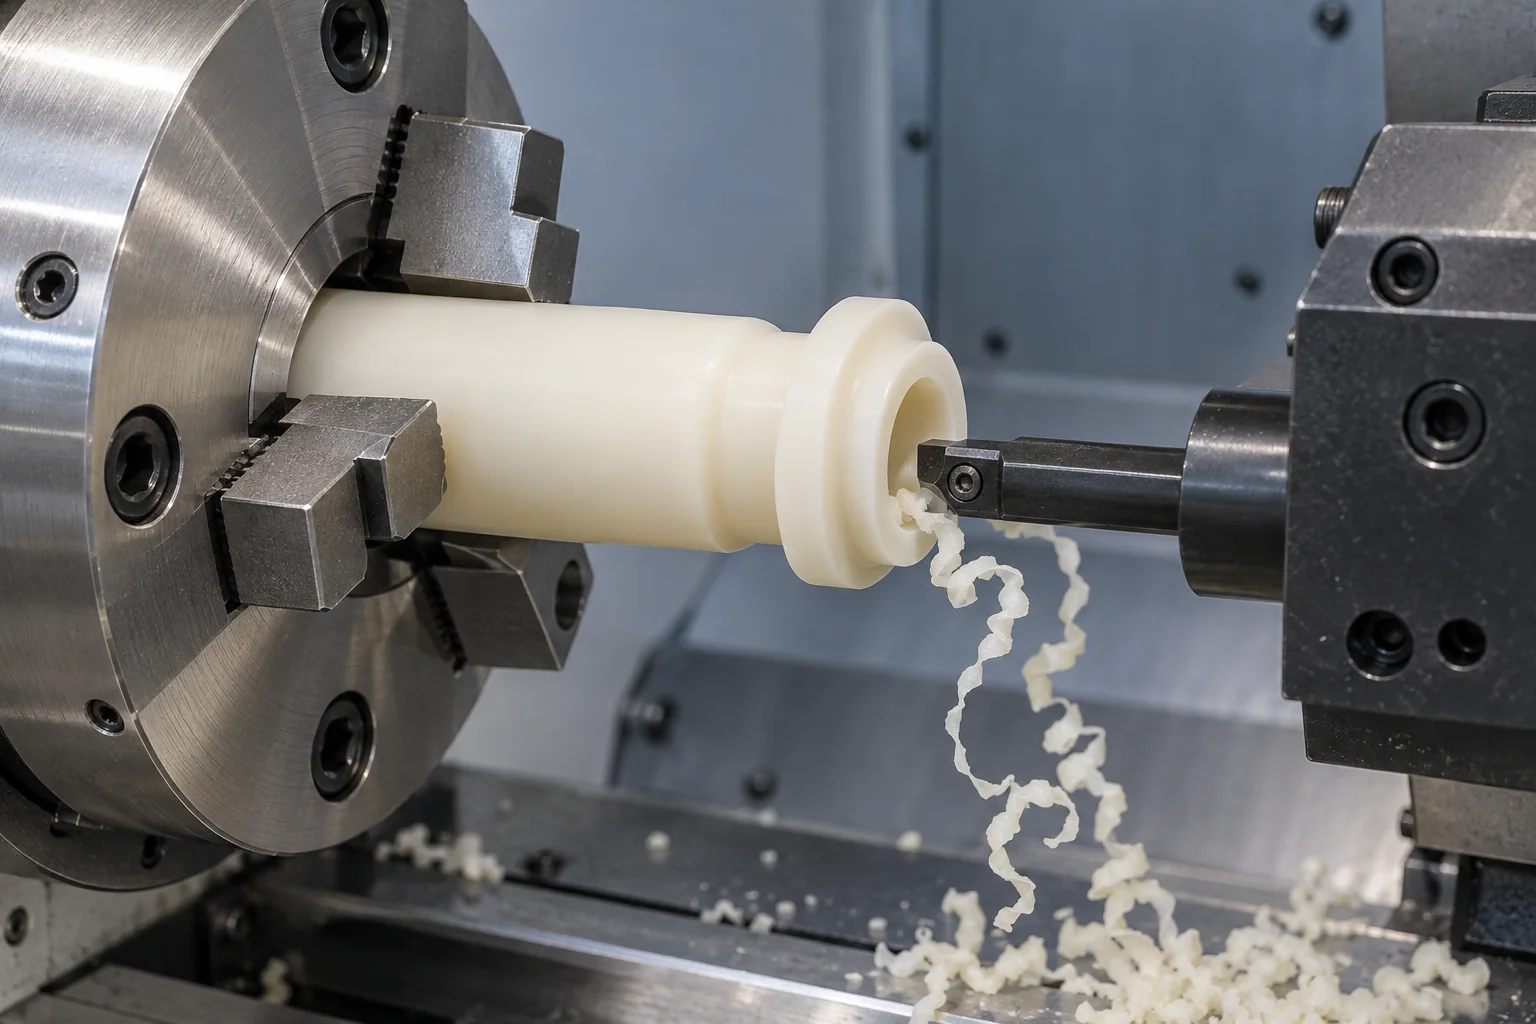
Bearbeiten Sie den Außendurchmesser, den Innendurchmesser, die Schultern, Nuten und Flanschflächen mit einem Setup, das die Achsenbeziehungen kontrolliert und die Klemmverformung begrenzt.
Fügen Sie Abflachungen, Schlitze, Anti-Rotations-Funktionen und spezielle Profile hinzu, wo die Zeichnung dies erfordert.
Bohrungskanten kontrollieren, loses Material entfernen und Funktionsflächen prüfen. Vermeiden Sie eine aggressive Endbearbeitung, die kritische Passungen verändert.
10
Kunststoffbuchsen eignen sich für Anwendungen, die Wert auf geringes Gewicht, Korrosionsbeständigkeit, geringere Geräuschentwicklung oder sortenspezifischen Trockenlauf legen. Metallbuchsen können für höhere Belastungen, größere Steifigkeit oder stärkere Wärmeableitung geeignet sein.
| Faktor | Kunststoffbuchsen | Metallbuchsen |
|---|---|---|
| Gewicht | Im Allgemeinen leichter | Generell schwerer |
| Korrosion | Polymerabhängig; kein metallischer Rost | Legierungs- und umgebungsabhängig |
| Schmierung | Einige Qualitäten unterstützen Trockenlauf | Erfordert häufig Schmierung oder bearbeitete Lagerflächen |
| Tragfähigkeit | Abhängig von Sorte, Temperatur und Dauer | Bei hoher Belastung oft stärker |
| Wärmeableitung | Im Allgemeinen niedriger | Generell höher |
| Lärm | Kann Betriebsgeräusche reduzieren | Hängt vom Lagersystem ab |
| Chemische Belastung | Bestimmte Qualitäten sind gegenüber ausgewählten Chemikalien gut beständig | Legierungsabhängig |
| Dimensionsbewegung | Höhere Empfindlichkeit gegenüber thermischer Bewegung und Kriechen | Unter Dauerbelastung oft stabiler |
11
Passen Sie die Buchsenfunktion an die Geräteschnittstelle an. Materialdokumentation und -validierung hängen von der Anwendung ab; Ein Polymerfamilienname allein stellt keine Konformität dar.
Wellenführungen, Drehlagerbuchsen und Gleitschnittstellen in mechanischen Geräten.
Positionierungsmechanismen, Führungsbaugruppen und Drehgelenke mit wiederholter Bewegung.
Rollenschnittstellen, Drehpunkte und bewegliche Maschinen mit definierten Verschleiß- und Reinigungsanforderungen.
Gerätedurchführungen aus entsprechend dokumentierten Qualitäten für Lebensmittelkontakt; Kontakt- und Reinigungsbedingungen bestätigen.
Instrumentendrehpunkte und mechanische Führungen mit anwendungsspezifischen Material- und Reinigungsanforderungen.
Schiebe- und Drehteile sind Stößen, Schmutz, Feuchtigkeit und wechselnden Betriebszyklen ausgesetzt.
Durchführungen und Hülsen werden auf das jeweilige Medium, die Konzentration, die Temperatur und die Einwirkungsdauer abgestimmt.
12
Vereinbaren Sie vor der Produktion den Prüfstand. Prüfen Sie bei einer Pressfit-Ausführung, ob die Funktionsbohrung nicht nur im freien Zustand, sondern in einem vorgegebenen Referenzgehäuse gemessen werden muss.
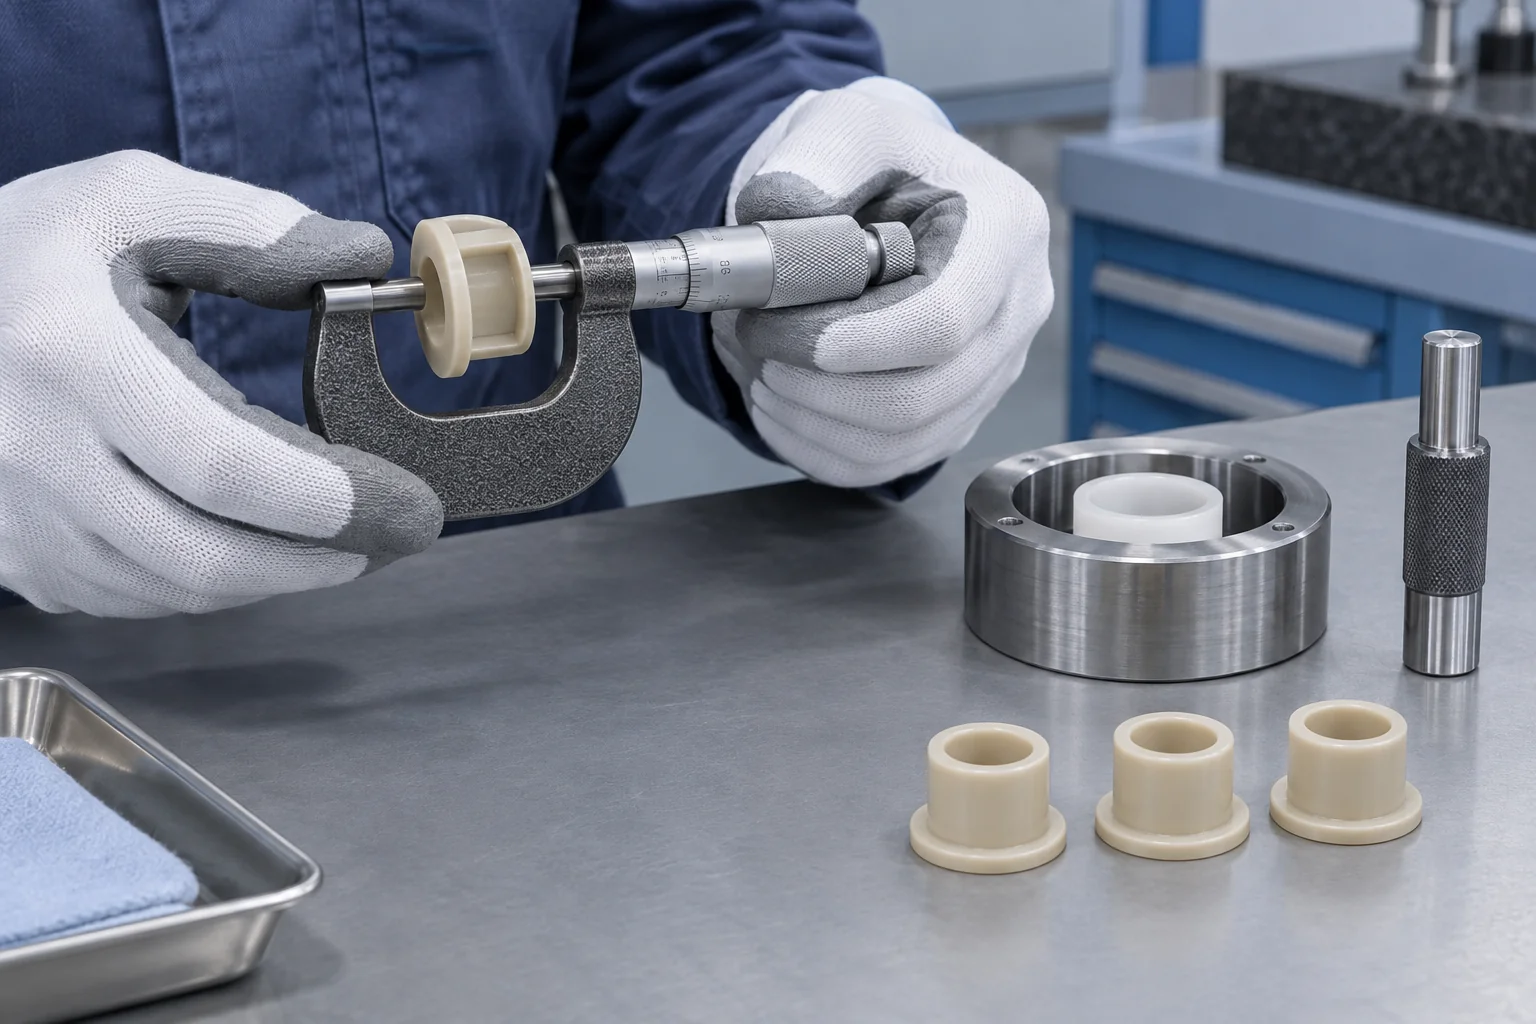
Überprüfung der Materialqualität – Bestätigen Sie das angegebene Polymer, den Füllstoff und die verfügbare Dokumentation.
Überprüfung der Zeichnung und Wellenpassung – Definieren Sie die passende Welle, die Gehäusebohrung, die Bezugspunkte und den Prüfzustand.
Bearbeitung des ersten Artikels – Überprüfen Sie die anfängliche Geometrie und die Funktionsmerkmale anhand des vereinbarten Plans.
Außen-/Innen-/Längenprüfung – verwenden Sie geeignete Ausrüstung und Unterstützung, ohne das Teil zu verformen.
Rundheits- und Achsenbeziehungsprüfungen – Bewerten Sie spezifizierte Formen und geometrische Beziehungen mit einer vereinbarten Methode.
Bohrungs-/Kanten-/Oberflächeninspektion – Überprüfen Sie Grate, Fasen, Oberflächenzustand und Lagerkontaktflächen.
Abschließende Dokumentation und Verpackung – stellen Sie vereinbarte Aufzeichnungen bereit und schützen Sie Bohrung, Kanten und Flansch beim Versand.
13
Verwenden Sie den Prototyp, um die Material- und Montagepassung festzustellen, und übernehmen Sie dann genehmigte Anforderungen in die Nachlieferung.
Bewerten Sie Wellenpassung, Material, Geometrie, Installation und repräsentative Verschleißbedingungen, bevor Sie das Design genehmigen.
Fertigen Sie kleine Chargen für spezielle OEM-Geräte ohne spezielle Formwerkzeuge. Bestätigen Sie Mengen und Lieferbedarf für jede Angebotsanfrage.
Nutzen Sie kontrollierte Güten, genehmigte Zeichnungsänderungen und einen wiederholbaren Bearbeitungs- und Prüfplan.
14
Eine Kunststoffbuchse muss mehr können, als nur ihrer Zeichnung zu entsprechen. Material, endgültige installierte Bohrung, Wellenspiel, Last und Umgebung bestimmen, wie es sich im Betrieb verhält.
Erstellen Sie kundenspezifische Buchsen entsprechend den von Ihnen gelieferten Abmessungen, Revisionen und Funktionsanforderungen.
Koordinieren Sie die Rotationslagergeometrie mit Abflachungen, Nuten und anderen kundenspezifischen Merkmalen.
Überprüfen Sie geeignete POM, Nylon, PTFE, PEEK, UHMW und andere spezifizierte Materialien.
Besprechen Sie die Beziehungen zwischen Welle und Gehäuse, bevor Sie sich auf eine kritische Passform festlegen.
Unterstützt Flansch-, Stufen-, geteilte und Sonderprofilausführungen.
Entwickeln Sie die erste Komponente und unterstützen Sie wiederkehrende, zeichnungsgesteuerte Chargen.
Vereinbaren Sie Prüfgeräte, Bedingungen und Dokumentation für die wesentlichen Merkmale.
15
Eine klare Reihenfolge verbindet die technische Prüfung mit den freigegebenen Teil- und Nachbestellungen.
Teilen Sie die Zeichnung, das CAD-Modell, die Menge und die Materialpräferenz mit.
Definieren Sie Wellengröße, Gehäusebohrung, Laufspiel, Last und Gleitgeschwindigkeit.
Überprüfen Sie die Sorte, den Bearbeitungsansatz, die Passung und den Prüfzustand.
Bestätigen Sie das Angebot, die Überarbeitung der Zeichnung und die vereinbarten Anforderungen.
Bearbeiten und prüfen Sie den ersten Artikel oder die genehmigte Charge.
Überprüfen Sie die erforderlichen Aufzeichnungen und verpacken Sie Funktionsoberflächen für den Versand.
Nutzen Sie Feedback und genehmigte Überarbeitungen, um zukünftige Bestellungen zu steuern.
Kunststoffbuchsen stützen, führen, positionieren oder trennen Maschinenelemente und bilden häufig eine Gleitfläche zwischen Welle und Gehäuse. Zu den typischen Anwendungen gehören Drehzapfen, Wellenführungen und mechanische Hülsen.
Lesen Sie die entsprechende Anleitung →Eine Kunststoffbuchse ist eine Bauteilgeometrie, meist eine Hülse; Ein Kunststofflager beschreibt eine lasttragende Gleit- oder Drehfunktion. Eine Buchse zur Lagerung einer beweglichen Welle ist eine Art Gleitlager.
Lesen Sie die entsprechende Anleitung →Das beste Material hängt von Belastung, Geschwindigkeit, Wellenmaterial, Temperatur, Feuchtigkeit, Chemikalien und Schmierung ab. POM, Nylon, PTFE, PEEK, UHMW und PET-P bieten unterschiedliche Balancen; Wählen Sie die genaue Note für die Bewerbung aus.
Lesen Sie die entsprechende Anleitung →Keines von beiden ist allgemein besser. Delrin/POM eignet sich häufig für stabile Präzisionspassungen, während Nylon Robustheit und Verschleißfestigkeit bietet, jedoch eine feuchtigkeitsbezogene Maßprüfung erfordert. Vergleichen Sie die Noten unter Ihren Servicebedingungen.
Lesen Sie die entsprechende Anleitung →Einige PTFE-Typen können unter geeigneten Bedingungen trocken betrieben werden, PTFE garantiert jedoch keine wartungsfreie Leistung. Überprüfen Sie Druck, Geschwindigkeit, Kriechen, Temperatur und Wellenverträglichkeit für die ausgewählte Verbindung.
Lesen Sie die entsprechende Anleitung →Das Durchmesserspiel entspricht dem Innendurchmesser der eingebauten Buchse minus dem Außendurchmesser der Welle. Der minimale Abstand setzt sich aus dem minimalen installierten Innendurchmesser minus dem maximalen Wellenaußendurchmesser zusammen. Das maximale Spiel verwendet den maximalen installierten Innendurchmesser abzüglich des minimalen Wellenaußendurchmessers. Das Radialspiel beträgt bei einer konzentrischen Baugruppe die Hälfte des Durchmesserwerts.
Lesen Sie die entsprechende Anleitung →Erreichbare Toleranzen werden hinsichtlich der genauen Güte, Abmessungen, Wandstärke, Einrichtung und Prüfzustand überprüft. Reichen Sie die Zeichnung und die Passungsanforderungen für eine funktionsspezifische Überprüfung ein, anstatt sich auf eine universelle Toleranz zu verlassen.
Lesen Sie die entsprechende Anleitung →Ja, sofern Material und Konstruktion einen geeigneten Presssitz zulassen. Durch Störungen kann die Bohrung verringert werden; Überprüfen Sie gemeinsam Gehäuse, Wandstärke, Temperatur, Konditionierung und Einbauspiel.
Lesen Sie die entsprechende Anleitung →Eine Hülsenbuchse hat ein gerades zylindrisches Profil; Eine Flanschbuchse fügt einen integrierten Rand für die axiale Positionierung und, bei geeigneten Konstruktionen, für den Druckkontakt hinzu.
Lesen Sie die entsprechende Anleitung →Ja. Senden Sie eine Zeichnung oder ein CAD-Modell mit Materialpräferenz, Menge und passenden Montageanforderungen, damit TOPS Plastics vor dem Angebot die Geometrie, Passform und Bearbeitungsmethode überprüfen kann.
Lesen Sie die entsprechende Anleitung →DIE BUCHSE UND IHRE PASSENDEN TEILE
Laden Sie Ihre Buchsenzeichnung oder Ihr 3D-CAD-Modell hoch und geben Sie Material, Menge, kritische Abmessungen, Wellen- und Gehäusegrößen, erforderliches Laufspiel und Betriebsbedingungen an. Unser Team kann vor dem Angebot die Geometrie, Materialeignung und CNC-Bearbeitungsanforderungen überprüfen.
Geben Sie in der Zeichnung oder der begleitenden E-Mail Buchsentyp, genaue Güteklasse, Innen- und Außendurchmesser, Länge, Flanschabmessungen, Wellenmaterial und -durchmesser, Gehäusebohrung, Presssitzanforderung, radiale und axiale Belastung, Geschwindigkeit, Arbeitszyklus, Temperatur, Feuchtigkeit oder Chemikalien, Schmierung und kritische GD&T an. Das Formular hält Projektdetails optional; Es sind lediglich Firma, Name, E-Mail und Telefonnummer erforderlich.
info@tops-precision.comSTEP / STP / IGES / X_T / DWG / DXF / PDF oder ZIP, maximal 10 MB. Größere Pakete können per E-Mail geteilt werden. Vereinbaren Sie den vertraulichen Umgang mit Dateien, bevor Sie vertrauliche Zeichnungen senden.