01
Dispositivos de montagem de plástico
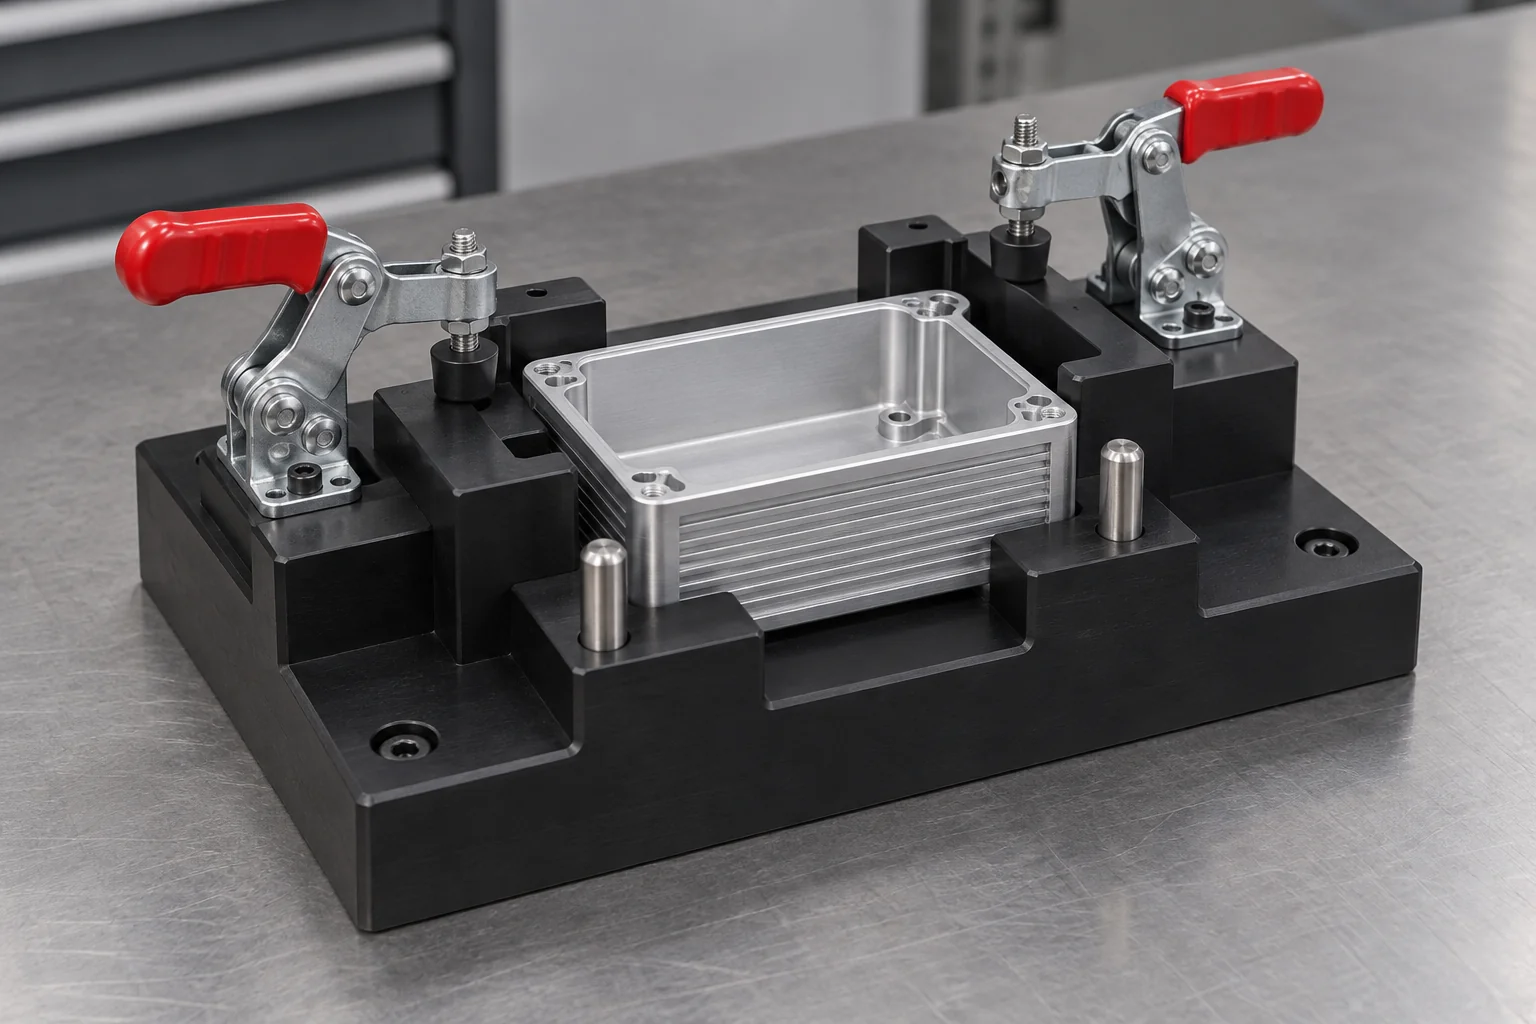
Mantenha os componentes na relação correta durante a fixação, colagem, fiação, inserção e montagem. Fornece acesso para ferramentas e uma sequência de carregamento clara.
Discuta este acessório →
POSICIONAR. FIXAR. REPETIR.
TOPS Plastics fabrica gabaritos e acessórios de plástico personalizados para fixação de peças, montagem, inspeção, perfuração, testes e suporte à produção. Nós fabricamos placas de fixação para máquinas CNC, ninhos, blocos localizadores, acessórios de inspeção e ferramentas personalizadas de POM, Nylon, PEEK, UHMW, PEI e outros plásticos de engenharia de acordo com os arquivos CAD do cliente e requisitos de processo.
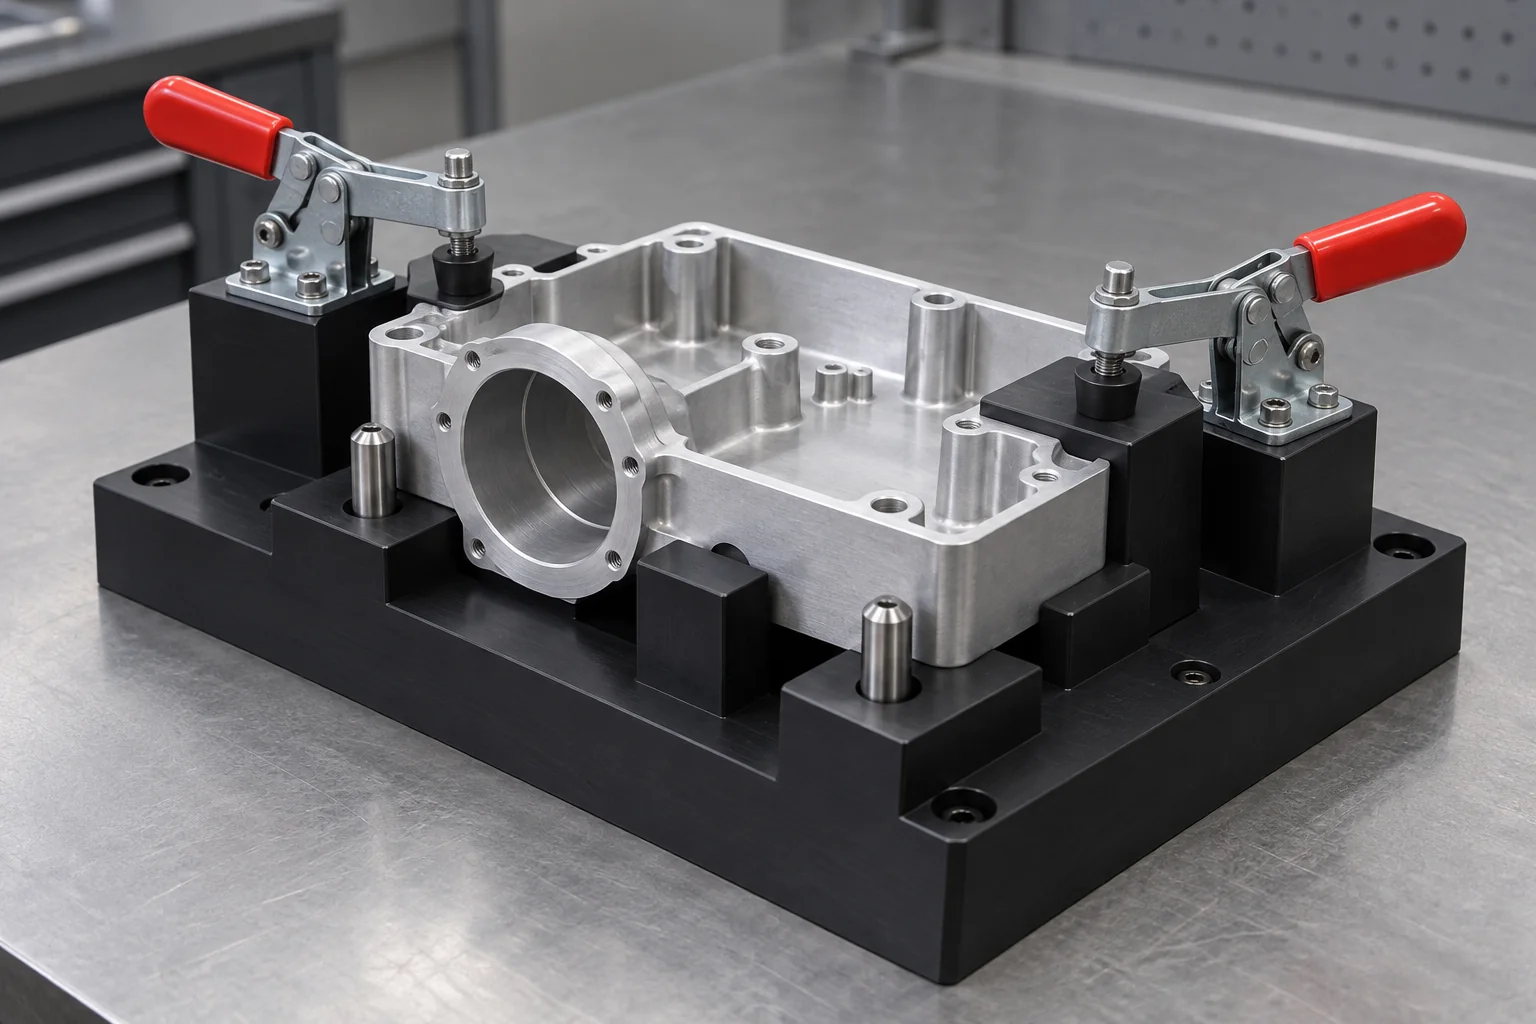
As ferramentas de produção construídas para impressão começam com a peça de trabalho, a operação e as relações de localização necessárias.
| Capacidade | TOPS Plastics |
|---|---|
| Tipos de luminárias | Acessórios de montagem, inspeção, perfuração, fixação, teste e encaixe |
| Materiais | POM, Nylon, UHMW, PEEK, PEI, PPS e classes especificadas |
| Recursos | Bolsos, ninhos, furos, localizadores, batentes, slots e inserções |
| Hardware | Pinos, buchas, braçadeiras, inserções e fixadores quando especificado |
| Processos | Fresamento CNC, torneamento, furação, rosqueamento e usinagem de 5 eixos |
| Produção | Ferramentas únicas, acessórios duplicados e ferramentas repetidas |
| Entrada | Modelos CAD, desenhos de peças, requisitos de processo e amostras |
| Inspeção | Inspeção crítica de dados, furos, localizadores e interfaces |
Oito funções de ferramentas, cada uma construída em torno da peça, do processo e da sequência de carregamento. Especifique as referências de localização e o hardware necessário.
Mantenha os componentes na relação correta durante a fixação, colagem, fiação, inserção e montagem. Fornece acesso para ferramentas e uma sequência de carregamento clara.
Discuta este acessório →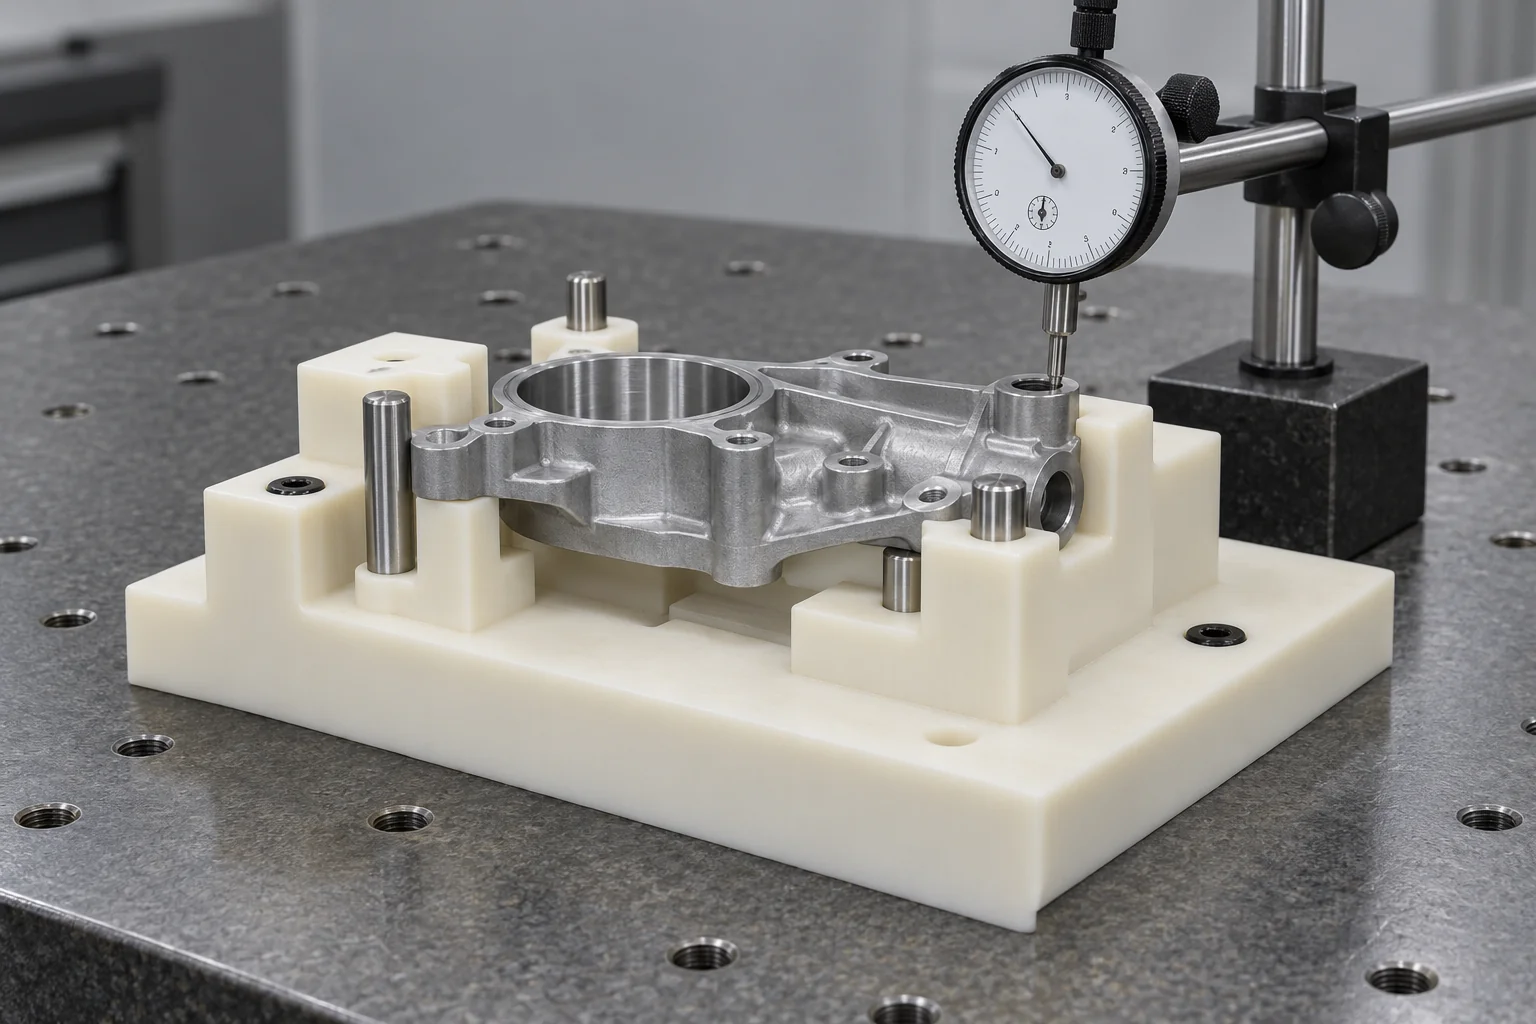
Posicione as peças de forma consistente para inspeção dimensional ou visual. Defina o sistema de referência, interfaces de medição e método de aceitação.
Discuta este acessório →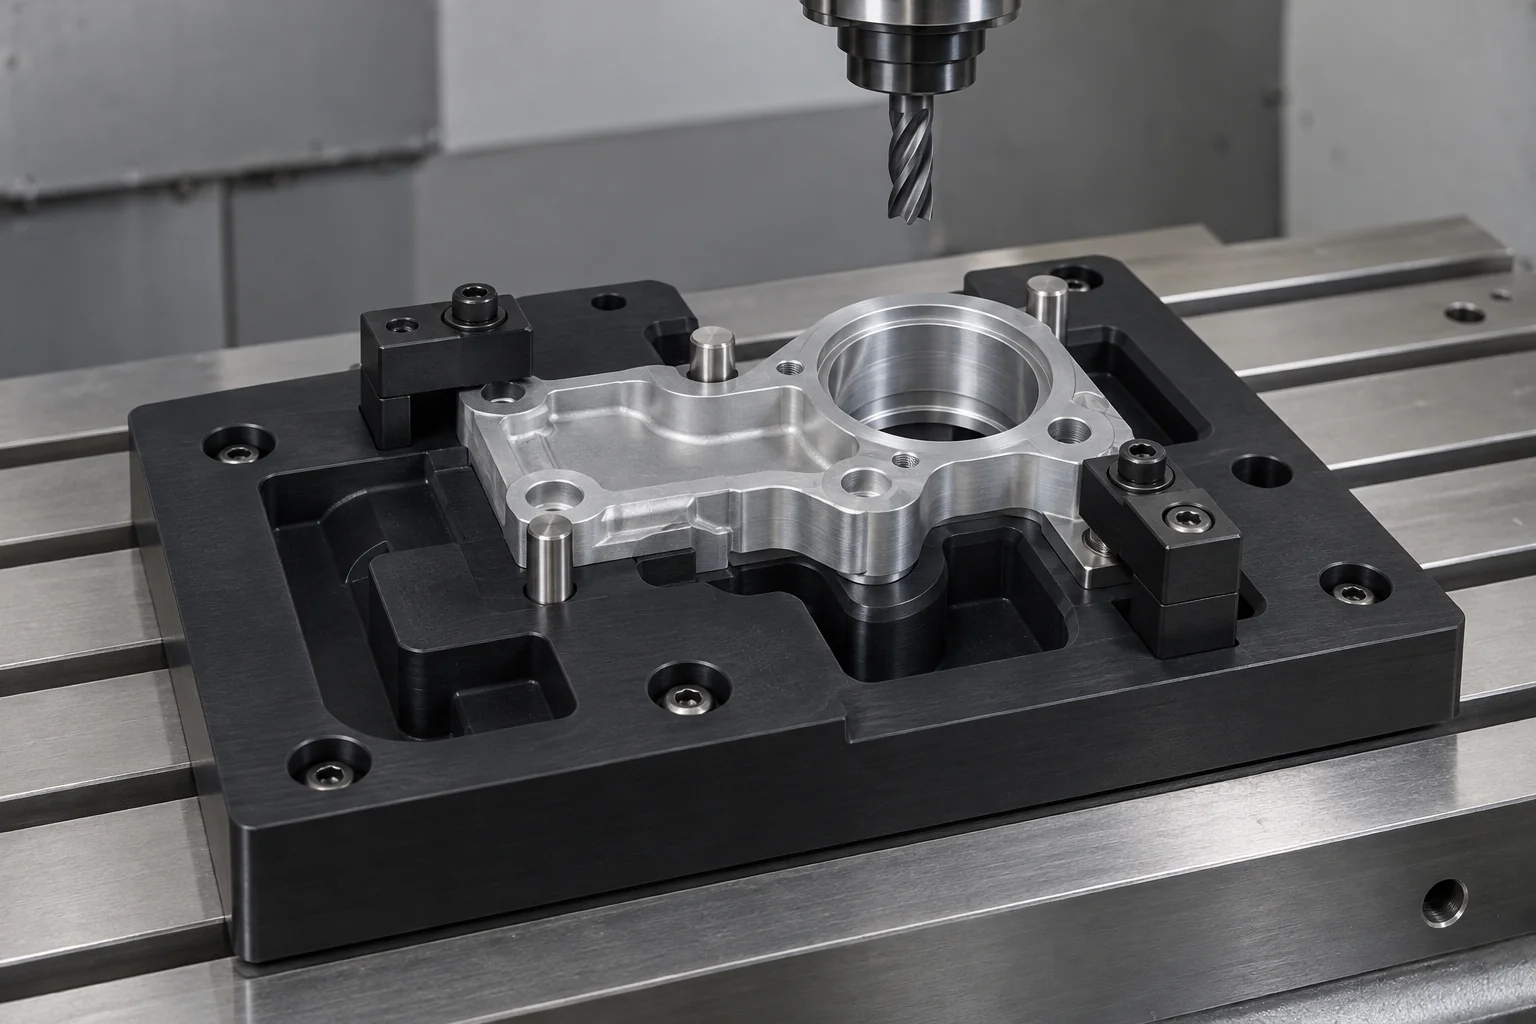
Localize e apoie peças para usinagem, operações secundárias ou posicionamento de processo. Revise as forças de corte, suporte e retenção da braçadeira.
Discuta este acessório →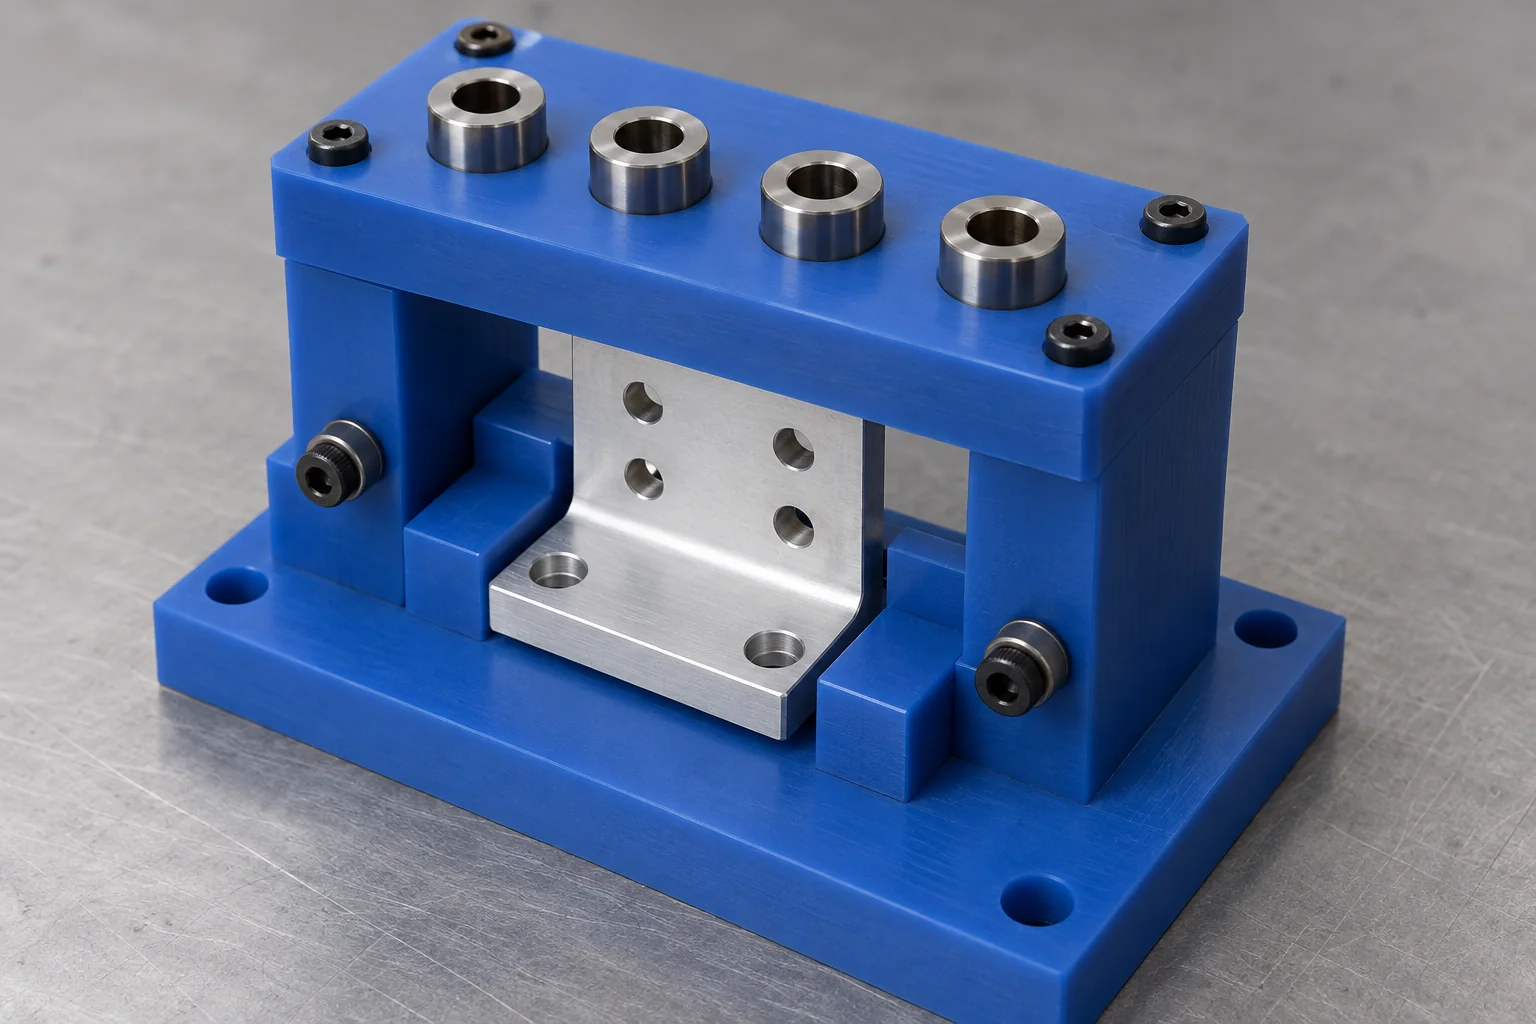
Localize operações repetidas de perfuração usando buchas de perfuração específicas. Defina o tamanho da bucha, retenção, acesso à broca e folga de cavacos.
Discuta este acessório →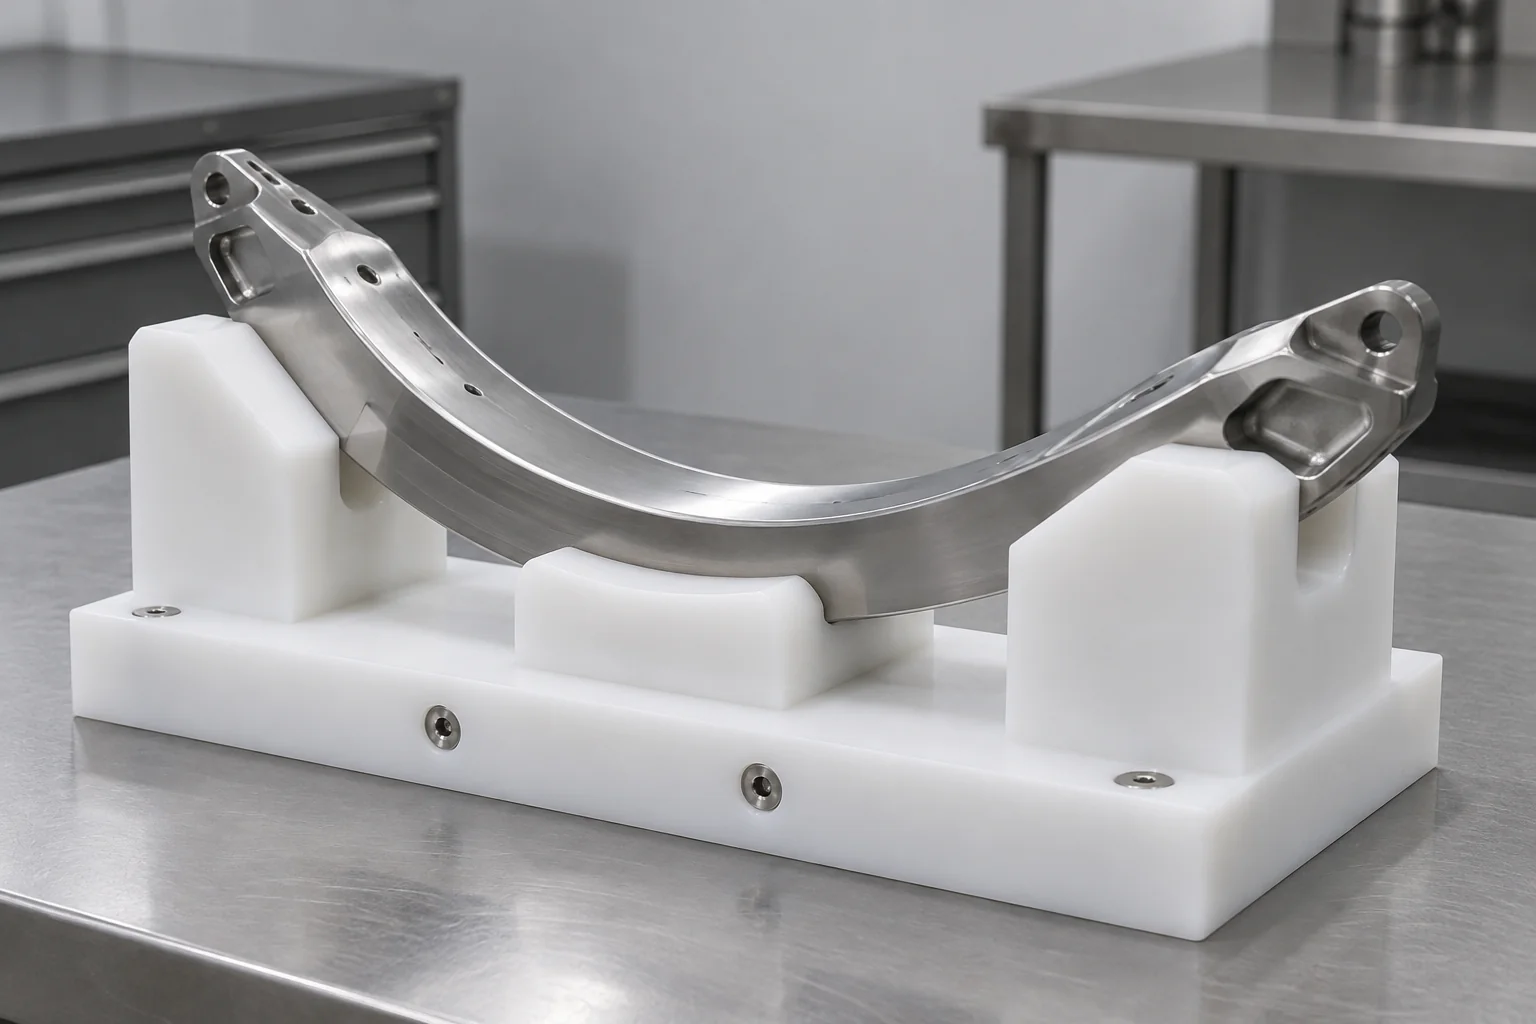
Use cavidades ou perfis personalizados para suportar uma peça específica sem forçá-la a ter um formato distorcido. Alivie superfícies não funcionais.
Discuta este acessório →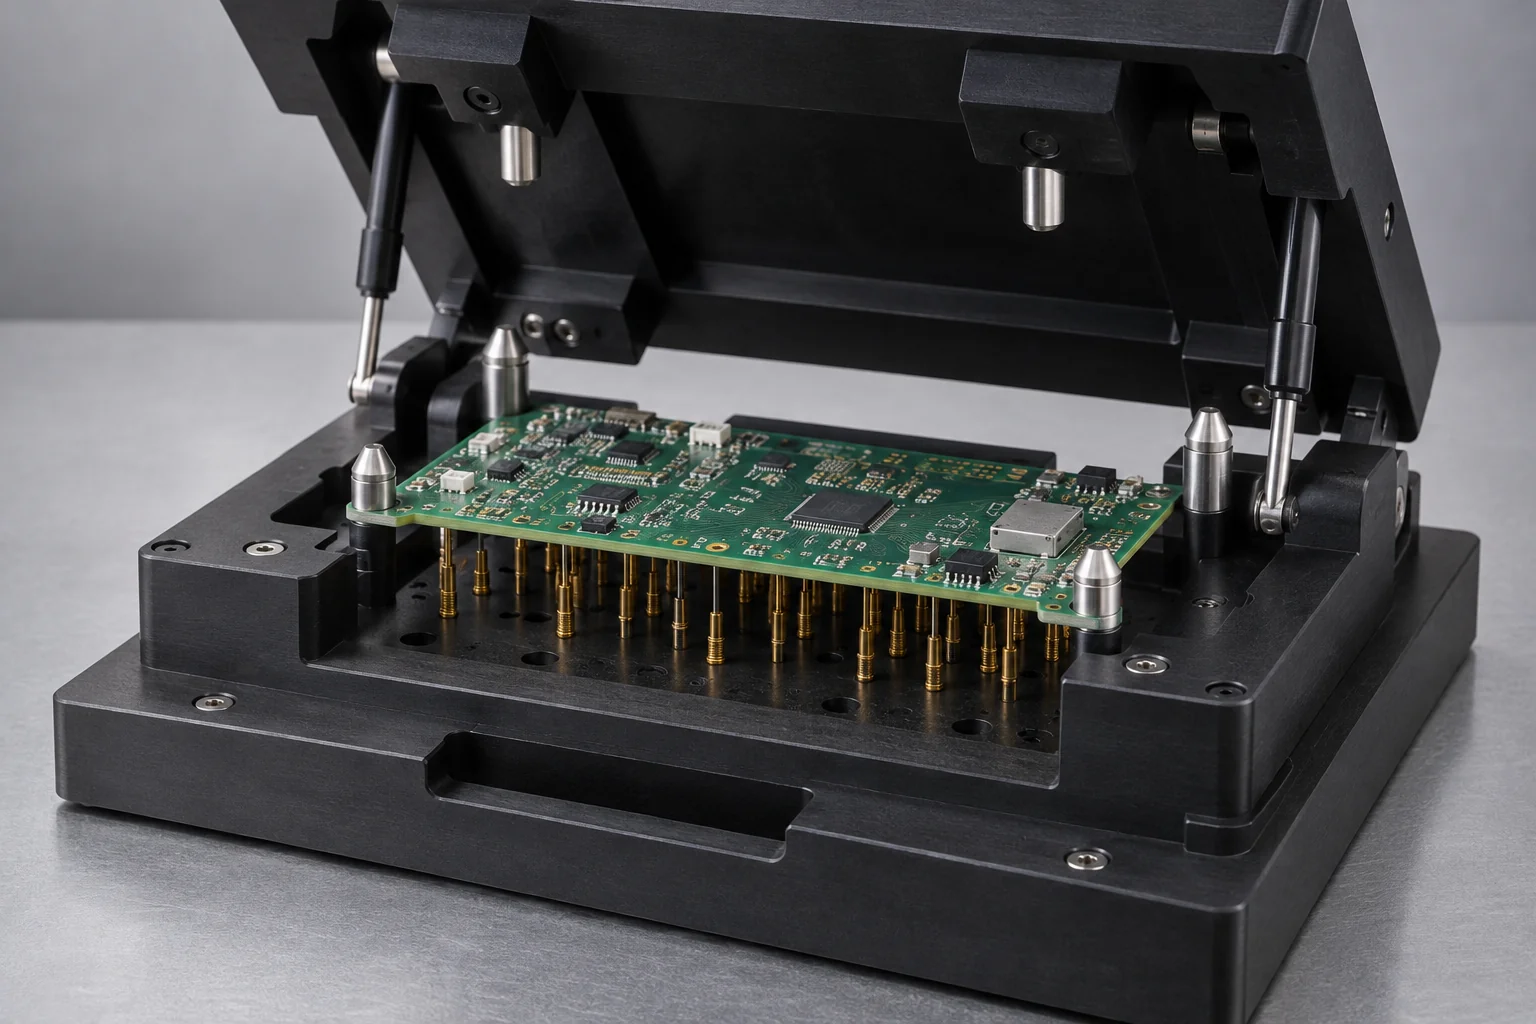
Segure componentes eletrônicos, sensores e conectores para testes funcionais. Especifique o acesso à sonda, o alinhamento do conector e os requisitos elétricos.
Discuta este acessório →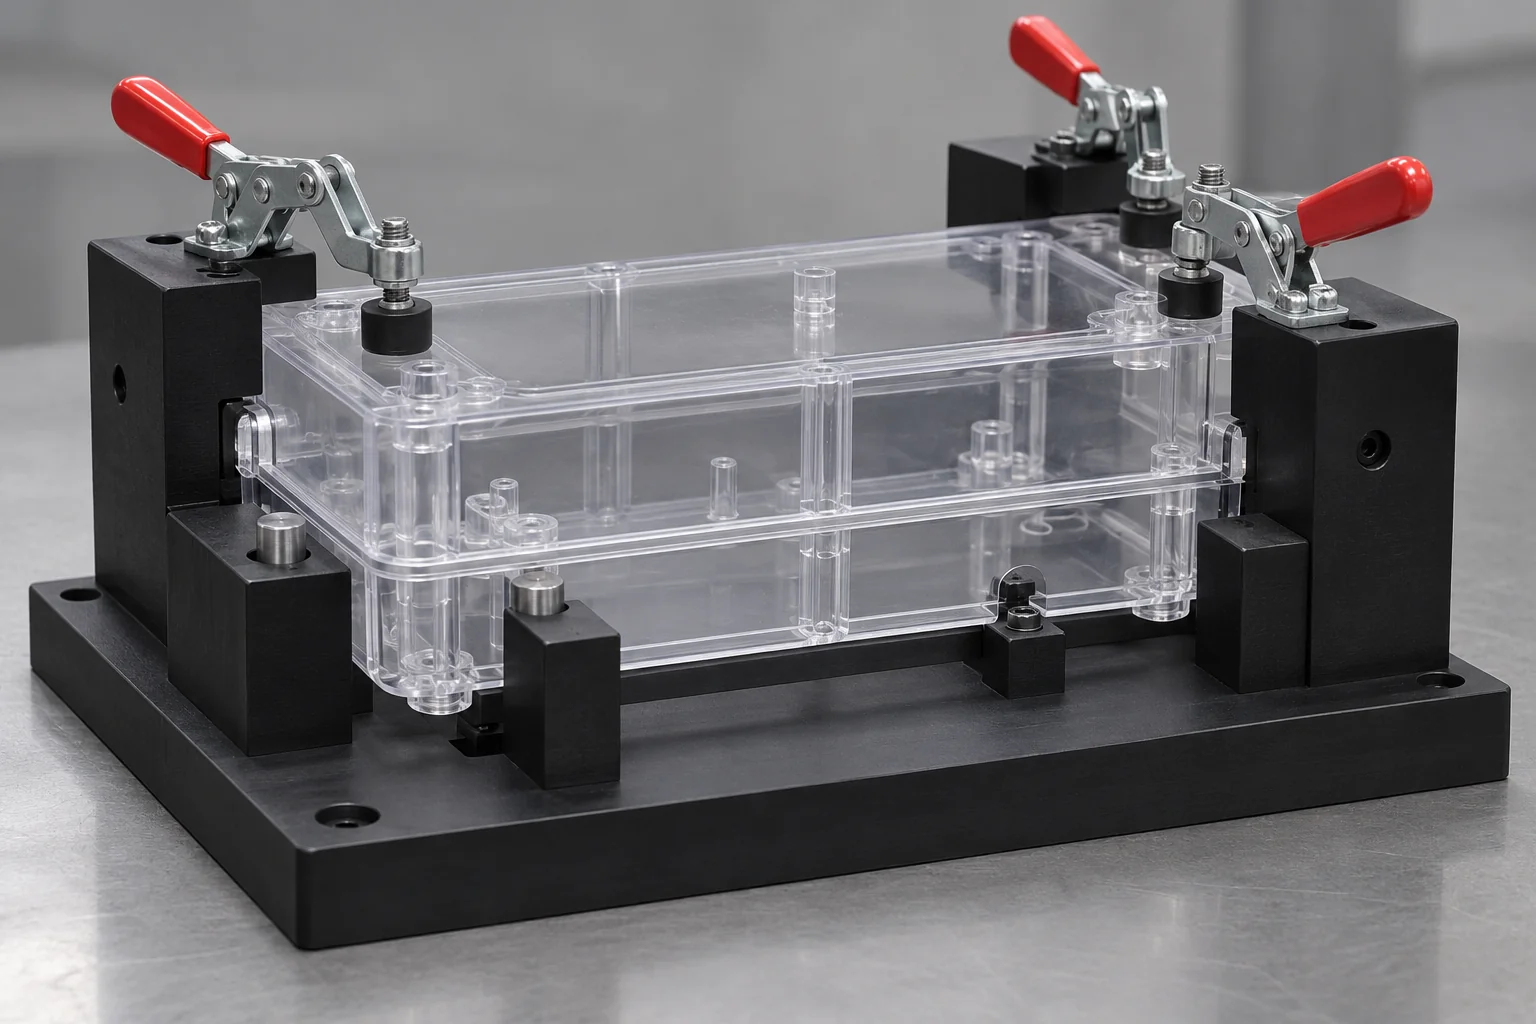
Mantenha o alinhamento durante a colagem adesiva, soldagem ultrassônica, estaqueamento térmico ou outras operações de união. Revise o calor, a exposição química e as forças do processo.
Discuta este acessório →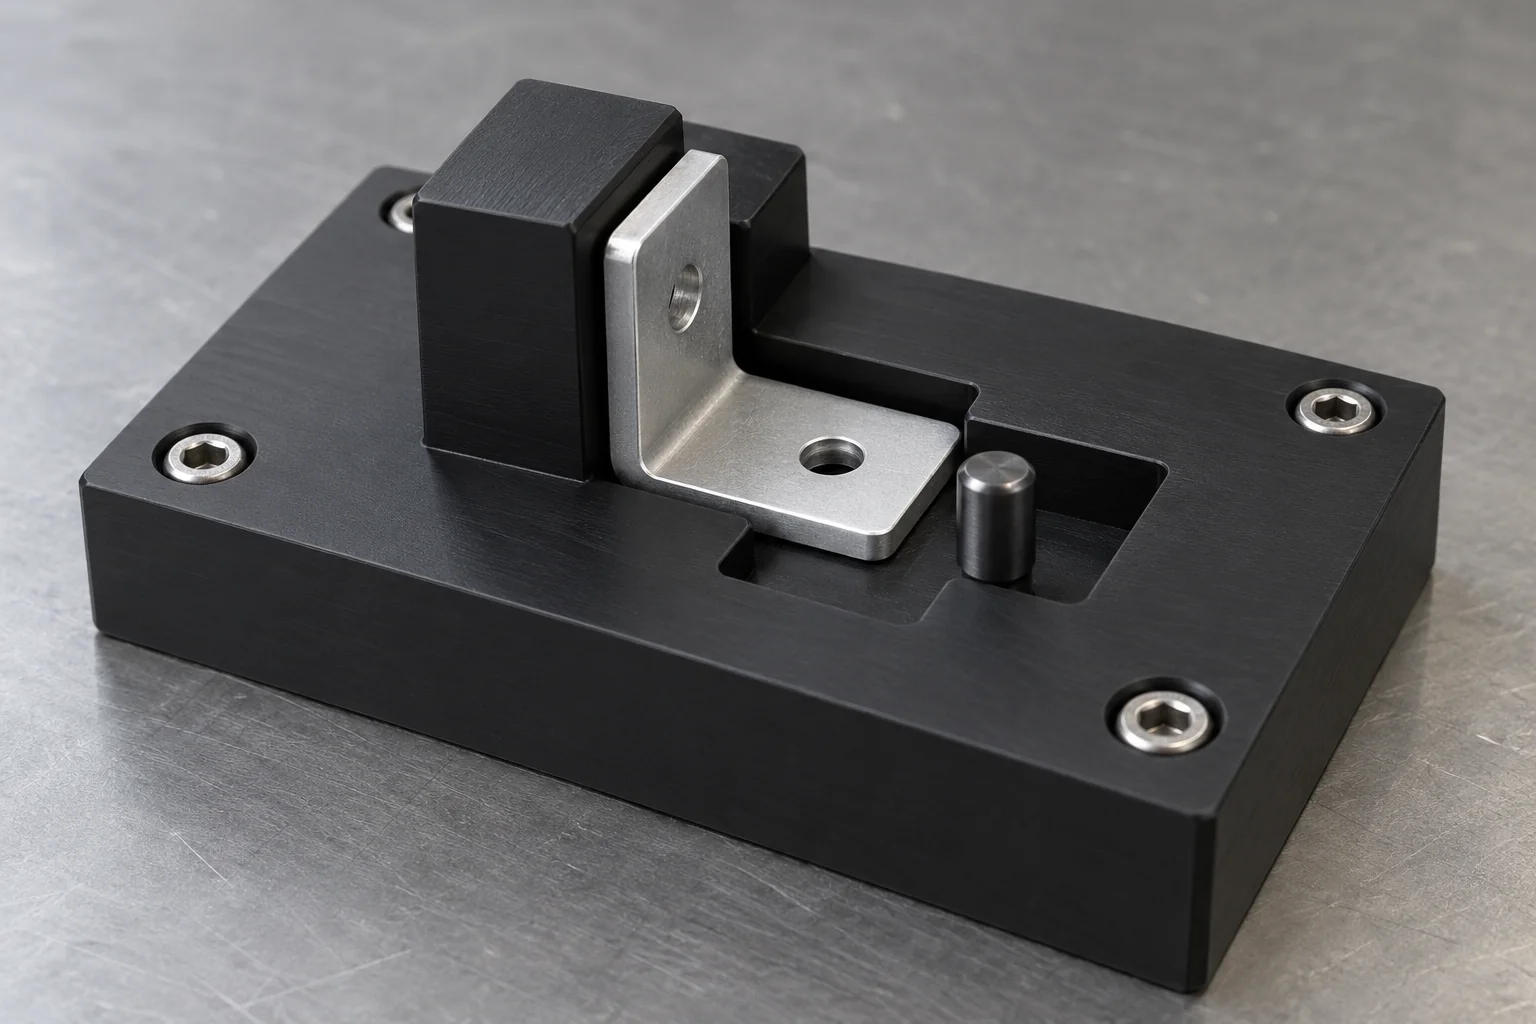
Use agrupamentos chaveados, paradas assimétricas ou recursos de orientação para reduzir o carregamento incorreto de peças. Valide a proteção contra erros pretendida com peças representativas.
Discuta este acessório →Os gabaritos e acessórios de plástico são ferramentas de fabricação personalizadas usadas para localizar, apoiar, segurar, guiar, inspecionar ou montar peças de forma consistente durante a produção.
Um gabarito geralmente orienta ou controla uma operação, como localizar uma broca através de uma bucha.
Um acessório posiciona e segura principalmente a peça de trabalho. Muitas ferramentas de produção personalizadas combinam ambas as funções.
Os plásticos de engenharia são úteis onde as ferramentas entram em contato com superfícies acabadas, reduzem o peso de manuseio, isolam eletricamente componentes, resistem à corrosão ou reproduzem contornos complexos de peças.
Polímeros selecionados podem ajudar a proteger superfícies cosméticas e acabadas. A pressão de contato e a limpeza ainda requerem controle.
Materiais de menor densidade podem facilitar a movimentação e o carregamento de ferramentas de tamanho equivalente; compare a montagem completa.
As classes selecionadas são adequadas para ambientes úmidos ou químicos após exposição e revisão de temperatura.
Classes de isolamento podem fornecer separação elétrica em aplicações eletrônicas e de teste selecionadas.
Materiais adequados podem facilitar o deslizamento ou carregamento em ninhos e interfaces de contato.
Usine contornos complexos e agrupamentos de peças diretamente do CAD lançado.
POM costuma ser um ponto de partida para localizadores de precisão, UHMW para contato deslizante, Nylon para ferramentas resistentes e PEEK ou PEI para condições térmicas ou elétricas exigentes. Verifique a classificação real e o ambiente operacional.
| Materiais | Melhor para | Força principal | Consideração principal |
|---|---|---|---|
| POM/Delrin | Ninhos e localizadores de precisão | Baixa absorção de umidade e estabilidade dimensional | Temperatura moderada; exposição dependente do grau |
| Náilon | Dispositivos de produção difíceis | Resistência ao impacto | Absorção de umidade e condicionamento |
| UHMW | Contato deslizante/protetor | Baixo atrito e resistência ao desgaste | Menor rigidez e fluência sob carga sustentada |
| PEEK | Luminárias exigentes/de alta temperatura | Desempenho mecânico e térmico | Maior custo de material |
| PEI/Ultem | Ferramentas elétricas/térmicas | Desempenho térmico e elétrico | Custo mais elevado; compatibilidade química |
| PPS | Ferramentas químicas/estáveis | Resistência térmica e química | Fragilidade e sensibilidade ao entalhe |
| HDPE | Dispositivos de manuseio geral | Resistência química e custo | Menor rigidez e estabilidade dimensional |
Localize a partir de dados funcionais definidos em vez de combinar todas as superfícies externas. Um ninho aliviado reduz a restrição excessiva e permite assentos repetíveis.
LOCALIZE PRIMEIRO. GRAMPO SEGUNDO.
Uma vista de planta conceitual: os três suportes principais ficam abaixo da peça de trabalho. Contatos laterais e um batente final estabelecem as referências de localização restantes.
Separar localização de retenção. Coloque as reações de fixação perto dos suportes e verifique a geometria real da peça.
Estabeleça o plano de assentamento principal com três contatos de suporte adequadamente separados em uma configuração prismática típica.
Dois contatos em uma segunda face estabelecem o alinhamento lateral e controlam a rotação em torno da normal do plano primário.
Um batente final completa a referência de localização para um arranjo 3-2-1 típico.
Especifique a posição, ajuste e acesso do pino. Um par de localizadores redondo e em relevo pode evitar a ligação onde dois furos localizam uma peça.
Apoie áreas funcionais enquanto proporciona alívio para variações de peças, raios e detritos. Não use grampos para forçar um ajuste inadequado.
O princípio 3-2-1 é um conceito inicial prático para peças prismáticas adequadas, e não uma prescrição universal. Peças cilíndricas, flexíveis ou irregulares requerem uma estratégia de localização adequada à sua geometria. Os grampos mantêm o assentamento contra os localizadores.
Use retenção suficiente para a operação enquanto limita a deflexão, os danos à superfície e a compressão do polímero a longo prazo.
Direcione a carga nas áreas suportadas para que a peça de trabalho e o acessório não dobrem desnecessariamente.
Peças finas ou delicadas necessitam de força controlada e área de contato adequada. Revise a fluência sob carregamento sustentado.
Fornece acesso claro, visibilidade do assento e espaço seguro para mãos e ferramentas.
Combine a atuação e liberação do grampo com o volume de produção e a sequência do operador.
Os métodos possíveis incluem braçadeiras articuladas, de parafuso, de mola e pneumáticas, ou retenção passiva, quando adequado. A retenção magnética requer uma peça e um sistema compatíveis; ele não atua diretamente sobre um corpo de fixação de plástico comum. Valide a retenção para cargas de processo reais.
Coloque lentes de contato em torno de superfícies cosméticas e funcionais. Um polímero mais macio ou de baixo atrito pode reduzir arranhões, mas detritos presos, pressão e limpeza continuam importantes.
Use almofadas de contato limpas e evite pequenos contatos de alta pressão em faces visíveis.
Mantenha rebarbas, lascas e ferragens expostas longe das superfícies revestidas.
Revise a cura do revestimento, a carga de contato e os produtos químicos de limpeza.
Fornece amplo suporte e folga de liberação sem arrastar a peça.
Defina zonas de contato permitidas e critérios de aceitação de superfície.
Proteja as faces estéticas enquanto preserva o acesso ao conector e à montagem.
A precisão do acessório depende de mais do que tolerância de usinagem. A estabilidade do material, o desgaste do localizador, a força de fixação, o projeto de referência e o meio ambiente afetam a repetibilidade da produção.
| Fator | Por que isso importa |
|---|---|
| Estabilidade material | A temperatura e a umidade podem alterar as dimensões; selecione e condicione a nota adequadamente. |
| Projeto de referência | Estabelece assentos e orientações repetíveis. |
| Desgaste do localizador | O desgaste altera a posição da peça ao longo de ciclos repetidos. |
| Força de fixação | Pode distorcer a peça ou comprimir o acessório. |
| Planicidade da base | Controla o assento na bancada ou na interface da máquina. |
| Inserção/ajuste do pino | Afeta a posição do localizador, retenção e substituição de serviço. |
| Temperatura ambiental | As temperaturas de inspeção e serviço afetam as dimensões do polímero. |
| Limpeza/contaminação | Os detritos podem impedir o assento completo. |
Especifique o estado de medição, os dados funcionais e o teste de repetibilidade, em vez de assumir que apenas uma inspeção dimensional comprova o desempenho.
Isolamento elétrico, dissipação de carga e compatibilidade química são requisitos diferentes. Especifique cada um de forma independente.
Defina a tensão, o isolamento necessário e as condições de teste para todo o conjunto de ferramentas, incluindo ferragens metálicas.
Especifique um grau documentado, faixa de resistência elétrica, método de teste e arranjo de aterramento quando necessário. O plástico isolante padrão não é automaticamente seguro contra ESD.
Revise produtos de limpeza, fluxos, óleos, refrigerantes, solventes e produtos químicos de processo com concentração, temperatura e duração da exposição.
A cor preta não estabelece condutividade ou comportamento dissipativo estático. Propriedades de classe documentadas e validação de montagem são necessárias antes de fazer uma declaração de desempenho ESD.
Todo o equipamento não precisa ser sacrificial. Recursos substituíveis de alto desgaste podem reduzir o escopo da manutenção.
Use buchas específicas para orientação repetida da perfuração, com ajuste e retenção acordados.
Use pontos de localização resistentes ao desgaste onde a contagem de ciclos os justificar.
Renove as faces de contato desgastadas sem substituir a base completa.
Proteja interfaces de parafuso repetidas; revisar a retenção da inserção no polímero selecionado.
Substitua um contorno desgastado localizado preservando ao mesmo tempo o sistema de base e de referência.
Acomode variantes ou compensações aprovadas, com um método de travamento seguro.
As relações de dados e as posições do localizador geralmente são mais importantes do que tolerâncias rígidas em todas as superfícies externas. Combine valores específicos do recurso após a revisão do desenho e do material.
| Recurso | Por que isso importa |
|---|---|
| Posição do pino localizador | Controla o posicionamento e a repetibilidade das peças |
| Geometria do ninho | Controla o assentamento das peças sem interferência |
| Planicidade da superfície de referência | Fornece um plano de referência estável |
| Padrão de furo | Alinha as interfaces do hardware e da peça de trabalho |
| Localização da braçadeira | Controla a distribuição de força |
| Recurso de medidor | Afeta o resultado da inspeção e a incerteza da medição |
| Inserir posição | Suporta substituição repetível de recursos de desgaste |
| Dimensões básicas | Integra-se com a máquina ou bancada |
Nenhuma tolerância universal se aplica a todos os equipamentos. Material, tamanho, suporte, temperatura, método de medição e cargas de serviço determinam o que é apropriado.
Defina os critérios de operação e aceitação antes de liberar a geometria do ferramental.
Especifique montagem, inspeção, perfuração, teste ou usinagem, juntamente com forças de processo e acesso a ferramentas.
Sempre que for prático, faça referência às superfícies que importam na peça acabada e defina a interface entre o acessório e a máquina.
Forneça apenas os contatos de localização necessários; permitir a tolerância da peça e o movimento térmico.
Use recursos chaveados, assento visível e uma sequência de fixação simples para reduzir erros de carregamento.
Sempre que possível, mantenha os grampos e os localizadores longe de áreas de aparência crítica.
Fornece alívio de cavacos e detritos com superfícies de limpeza acessíveis.
Separe os elementos de contato de alto ciclo da base de fixação durável.
Revise o condicionamento e as alterações dimensionais, especialmente para nylon e acessórios maiores.
A fabricação segue o CAD divulgado, esquema de referência, especificação de material e requisitos de hardware.
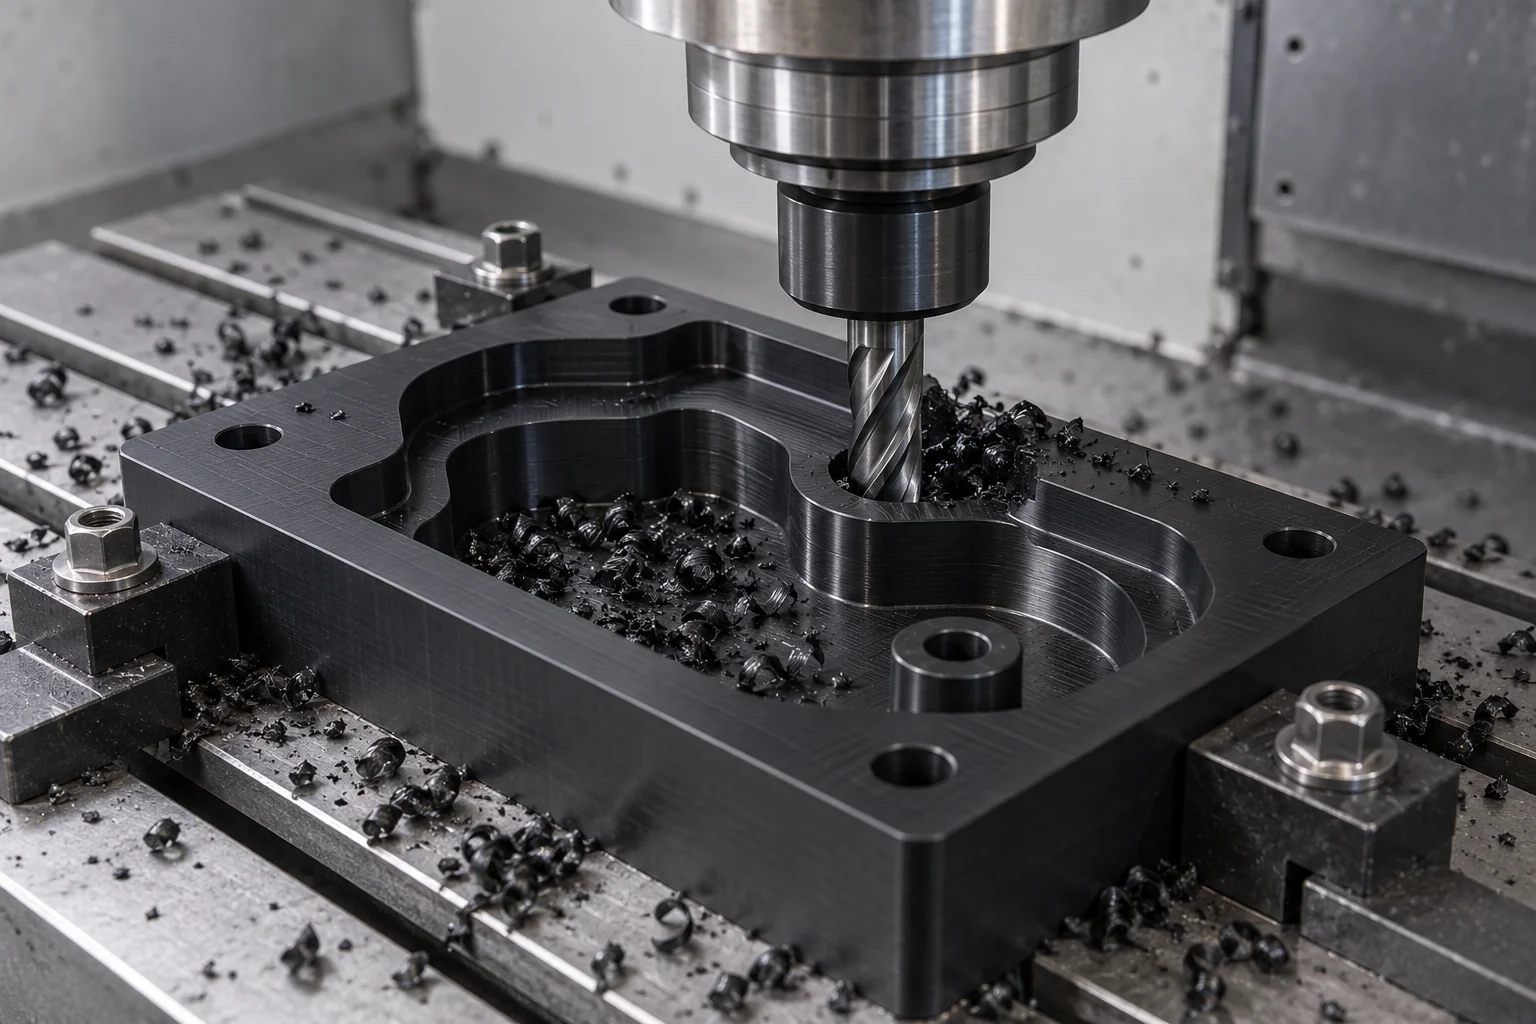
Placas de fixação da máquina, ninhos, bolsões, superfícies de localização e recursos de fixação.
Produza agrupamentos complexos de contornos de peças e recursos multifacetados onde a geometria e o acesso justificam o processo.
Produza localizadores cilíndricos, luvas e outros componentes de fixação rotacional.
Crie interfaces específicas para grampos, pinos, parafusos e ferragens.
Instale buchas, pinos localizadores, inserções roscadas e braçadeiras de acordo com as especificações de montagem acordadas.
Verifique os pontos de referência, posições dos furos, assentos, ferragens e montagem do acessório; use uma peça correspondente do cliente, quando fornecida.
Escolha plástico onde o contato protetor, o isolamento elétrico, o peso de manuseio ou a compatibilidade química sejam importantes. O alumínio pode ser adequado para maior rigidez ou cargas de fixação; ferramentas híbridas podem combinar uma base metálica com contatos de polímero.
| Fator | Fixação de plástico | Luminária de alumínio |
|---|---|---|
| Peso | Geralmente menor para geometria equivalente | Geralmente maior para geometria equivalente |
| Contato sem estragar | Bom potencial com contatos e limpeza adequados | Pode precisar de almofadas protetoras |
| Isolamento elétrico | Disponível com classes de isolamento | Condutivo, a menos que seja fornecido um sistema de isolamento |
| Rigidez | Inferior; suporte e assunto de seção | Geralmente mais alto |
| Alta temperatura | Dependente do grau e da carga | Frequentemente adequado para temperaturas mais altas; matéria de liga e condição |
| Usinagem complexa | Possíveis ninhos e contornos complexos | Geometria complexa possível |
| Resistência química | Dependente do polímero e da exposição | Dependente da liga, do revestimento e da exposição |
| Manuseio do operador | Pode reduzir a massa de levantamento | Pode exigir assistência no manuseio |
| Alta carga de fixação | Compressão e fluência requerem revisão | Muitas vezes mais adequado; o design ainda controla o desempenho |
Estas são aplicações de ferramentas para análise em relação ao processo real, em vez de reivindicações de qualificação genéricas.
Ninhos de PCB, acessórios de conectores e ferramentas de teste com requisitos elétricos especificados.
Montagem, verificação e posicionamento de dispositivos para estações de produção.
Ferramentas de montagem e inspeção de precisão usando materiais adequados para o processo especificado.
PEEK, PEI e ferramentas técnicas com limpeza e requisitos ambientais definidos.
Ferramentas leves de montagem e inspeção construídas de acordo com os desenhos do cliente.
Dispositivos de fixação e perfuração com força específica para operação e revisão de acesso.
Posicionamento de produtos e ferramentas de montagem repetitiva integradas às interfaces das estações.
Acorde o plano de inspeção antes da produção. Uma peça correspondente do cliente ou uma amostra mestre suporta uma verificação de ajuste adicional.
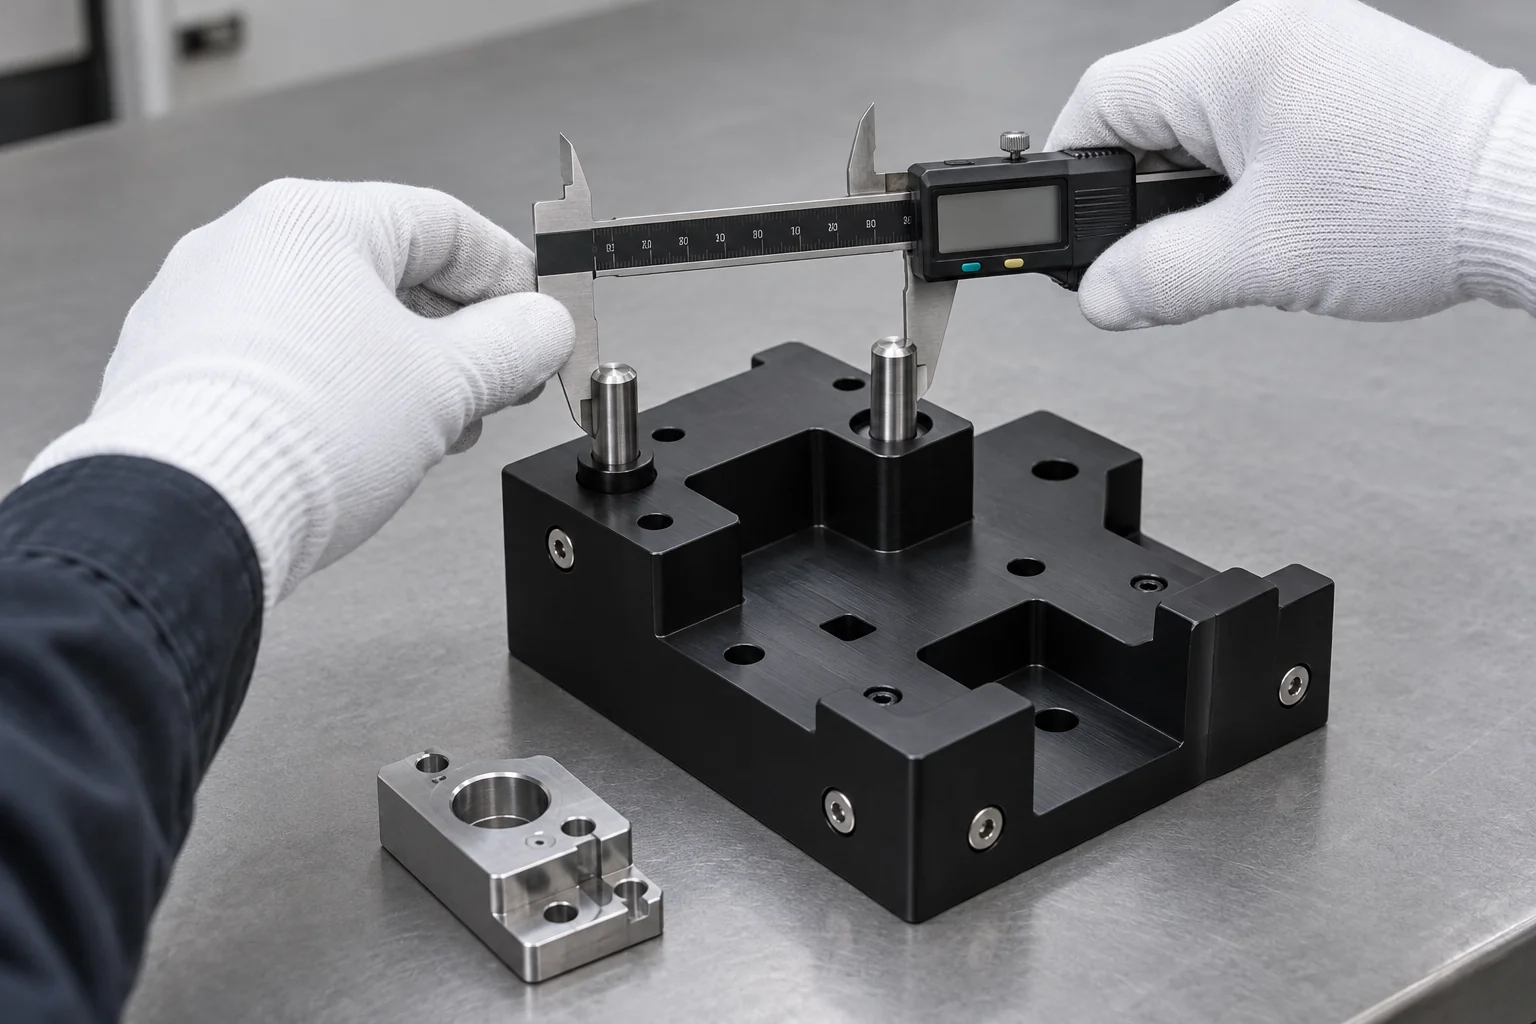
Verifique o grau especificado e a documentação de rastreabilidade solicitada.
Confirme revisões, recursos críticos e referências de medição.
Meça as faces de assentamento e a interface de montagem do acessório.
Inspecione os locais dos pinos e paradas em relação aos pontos de referência acordados.
Verifique contornos funcionais, folgas e relações de suporte.
Revise as posições instaladas, os requisitos de ajuste e retenção.
Verifique os componentes, deslocamento, folga e pontos de contato suportados.
Quando um componente correspondente for fornecido, verifique o assentamento e o carregamento; concordar com testes de carga repetida, se necessário.
Proteja faces de localização, hardware e superfícies críticas para envio.
Uma verificação de adequação é diferente de um processo de produção validado. Testes funcionais, estudos de medição e aceitação de capacidade exigem métodos, amostras e condições operacionais acordadas.
As ferramentas progridem através de um processo de liberação acordado, com lições de testes de carga e desgaste capturadas na próxima revisão.
Valide o conceito de localização, o ajuste das peças correspondentes e o carregamento do operador.
Avalie o tempo de ciclo, a repetibilidade e o desgaste no processo pretendido.
Use CAD liberado, hardware padronizado e critérios de inspeção acordados.
Forneça ferramentas correspondentes para múltiplas linhas ou estações de trabalho com revisões controladas e interfaces de referência.
Um bom acessório deve ser posicionado de forma repetida, proteger superfícies críticas, controlar a força de fixação, acomodar o desgaste da produção e simplificar o carregamento do operador.
Fabricação de acordo com a peça liberada e os requisitos do processo.
Selecione a rota de usinagem para o agrupamento e a geometria multifacetada.
Revise as escolhas de materiais em relação à temperatura, umidade, contato e exposição a produtos químicos.
Concentre a inspeção em dados funcionais e relações de localização.
Revise as zonas de contato e as interfaces de polímero adequadas.
Inclui insertos, pinos, buchas e componentes de fixação especificados.
Protótipos de suporte, ferramentas repetidas e conjuntos duplicados controlados.
Combine medições críticas e verificações de peças correspondentes antes da fabricação.
Respostas sobre estratégia de dados, contato de proteção, graus ESD, validação de hardware e acessórios.
Eles localizam, apoiam, seguram, orientam, inspecionam ou montam peças durante a produção. Os usos comuns incluem ninhos de montagem, gabaritos de perfuração, acessórios de inspeção e ferramentas de teste.
Um gabarito geralmente orienta uma operação; um acessório principalmente segura e localiza a peça. Algumas ferramentas personalizadas executam ambas as funções.
POM costuma ser um material inicial útil para agrupamentos e localizadores de precisão. A seleção final depende da carga, temperatura, umidade, produtos químicos e da estabilidade de referência necessária.
Sim, classes Delrin / POM adequadas podem ser usadas para ninhos de montagem usinados e blocos de localização. Revise a pressão de contato, a temperatura, a exposição e o grau real.
UHMW é útil para contato deslizante e protetor onde o baixo atrito é importante. Sua menor rigidez e fluência devem ser consideradas para localizadores de precisão ou cargas sustentadas de fixação.
Sim, pinos metálicos, buchas e insertos roscados específicos podem ser integrados em um corpo de plástico. Seu método de ajuste, retenção, espaçamento e substituição requerem definição.
Somente quando o material especificado e o acessório completo atenderem aos critérios elétricos exigidos. O plástico isolante comum não é automaticamente dissipador de estática ou seguro contra ESD.
A precisão é específica do recurso e da aplicação. Combine tolerâncias, condicionamento de material, temperatura, inspeção de referência e testes de repetibilidade após revisar o desenho.
Uma amostra pode apoiar a medição e a revisão de substituição. Fornecer dados de peças correspondentes, dados funcionais e critérios de aceitação; desgastes ou modificações não documentadas devem ser resolvidas antes da liberação de um desenho.
Escolha plástico onde o contato protetor, menor peso de manuseio, isolamento elétrico ou resistência química adequada sejam prioridades. Ferramentas de alumínio ou híbridas podem se adequar melhor a cargas de alta rigidez, calor ou fixação.
SUA PARTE. SEU PROCESSO. SUA FIXAÇÃO.
Carregue seu modelo CAD de fixação, desenho, arquivo de peça correspondente ou descrição do processo. Forneça o material, função de fixação, dados críticos, posições do localizador, requisitos de fixação, volume de ciclo esperado e ambiente de produção. TOPS Plastics pode revisar a geometria da ferramenta e a abordagem de usinagem antes da cotação.
Mantenha o formulário simples: são obrigatórios empresa, nome, email e telefone. País, número da peça, quantidade e upload de desenho/CAD são opcionais. Coloque detalhes técnicos em seu desenho ou email; combine arquivos 2D, 3D e peças correspondentes em um ZIP, se for útil.
info@tops-precision.comSTEP/STP/IGES/X_T/DWG/DXF/PDF ou ZIP, máximo 10 MB. Pacotes maiores podem ser compartilhados por email. Combine o tratamento de arquivos confidenciais antes de enviar desenhos confidenciais.