POSITIONIEREN. SPANNEN. WIEDERHOLEN.

Hersteller kundenspezifischer Kunststofflehren und Spannvorrichtungen

TOPS Plastics stellt kundenspezifische Kunststoffvorrichtungen und -vorrichtungen für die Werkstückhaltung, Montage, Inspektion, Bohrung, Prüfung und Produktionsunterstützung her. Wir bearbeiten CNC-Befestigungsplatten, Nester, Positionierungsblöcke, Prüfvorrichtungen und kundenspezifische Werkzeuge aus POM, Nylon, PEEK, UHMW, PEI und anderen technischen Kunststoffen entsprechend den CAD-Dateien und Prozessanforderungen des Kunden.

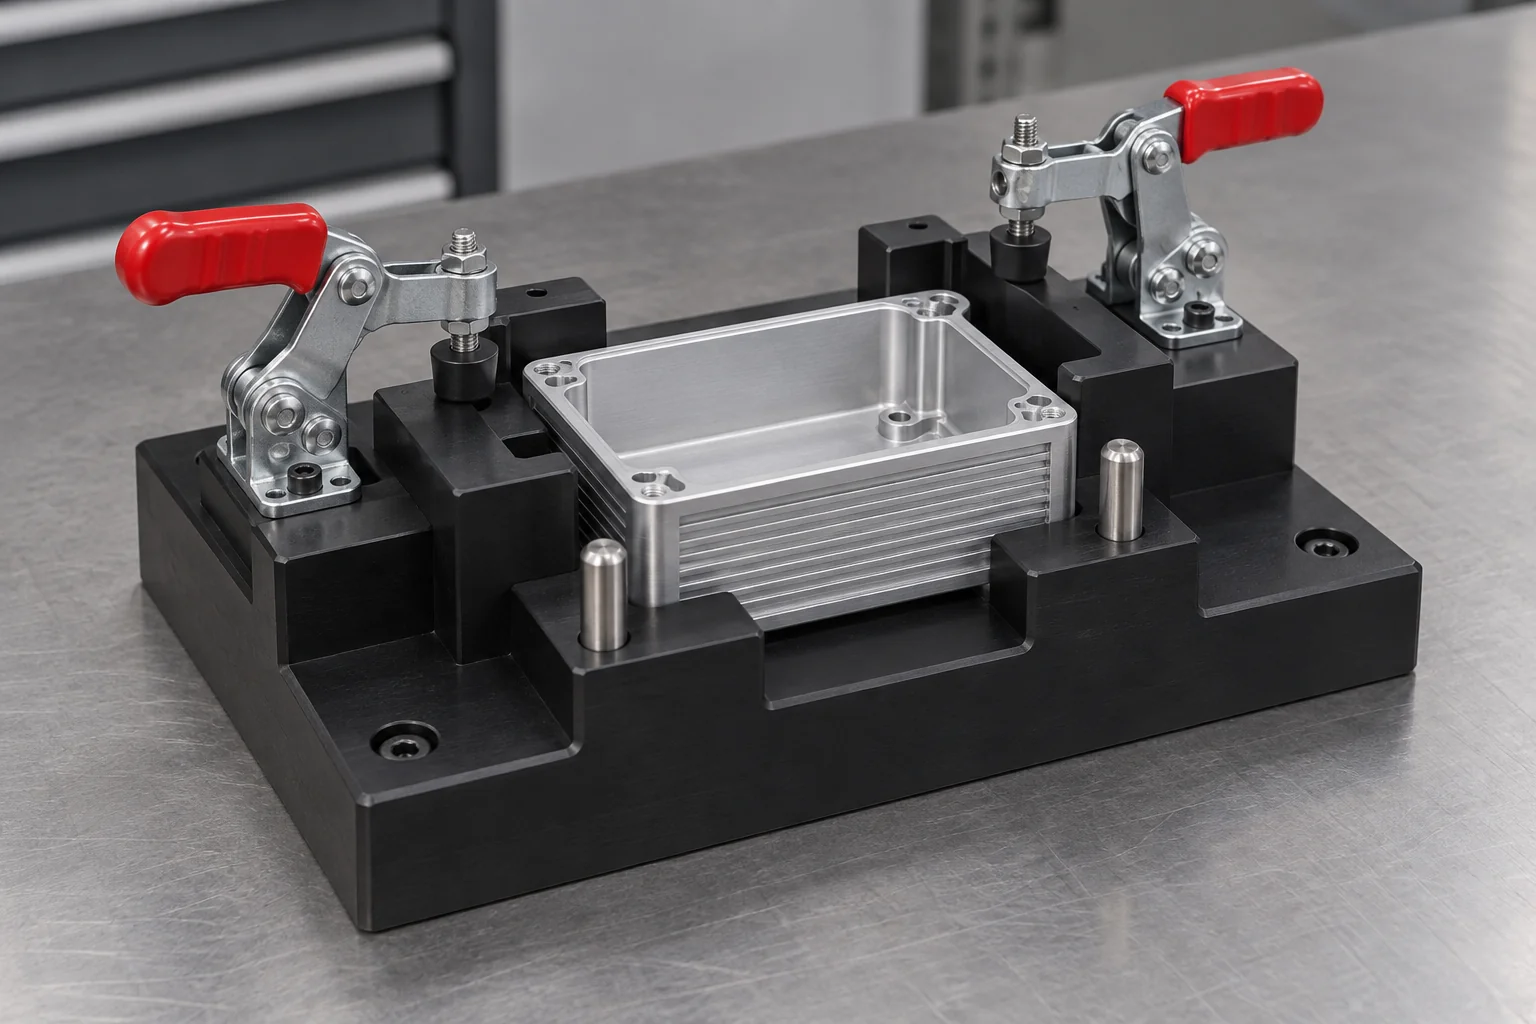
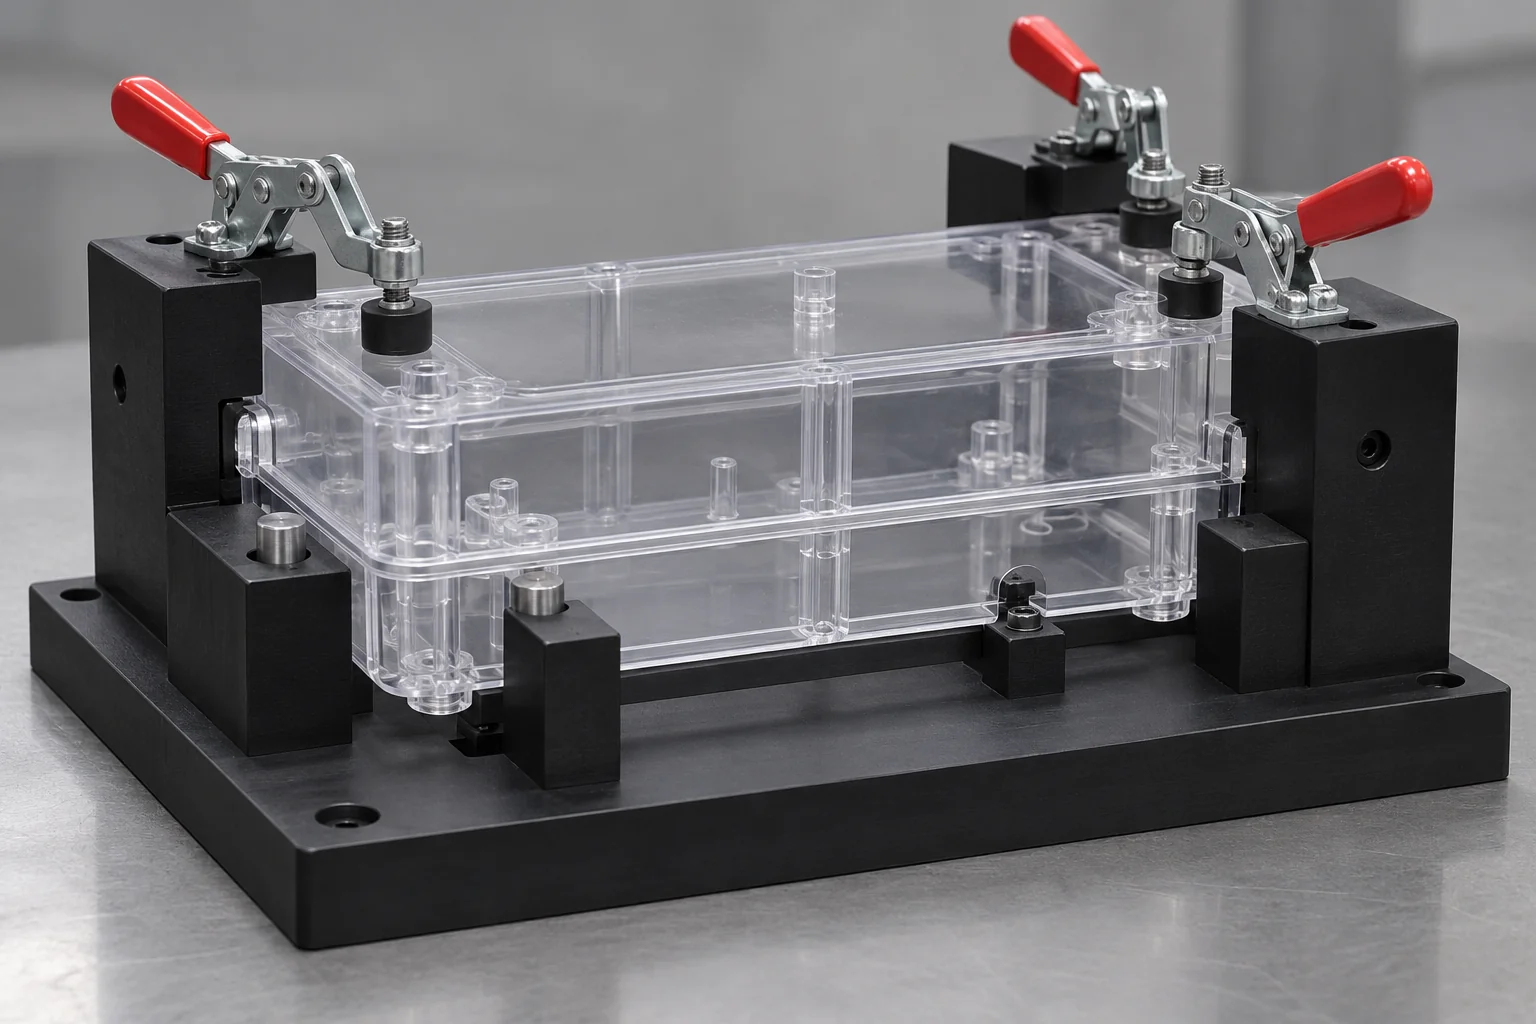
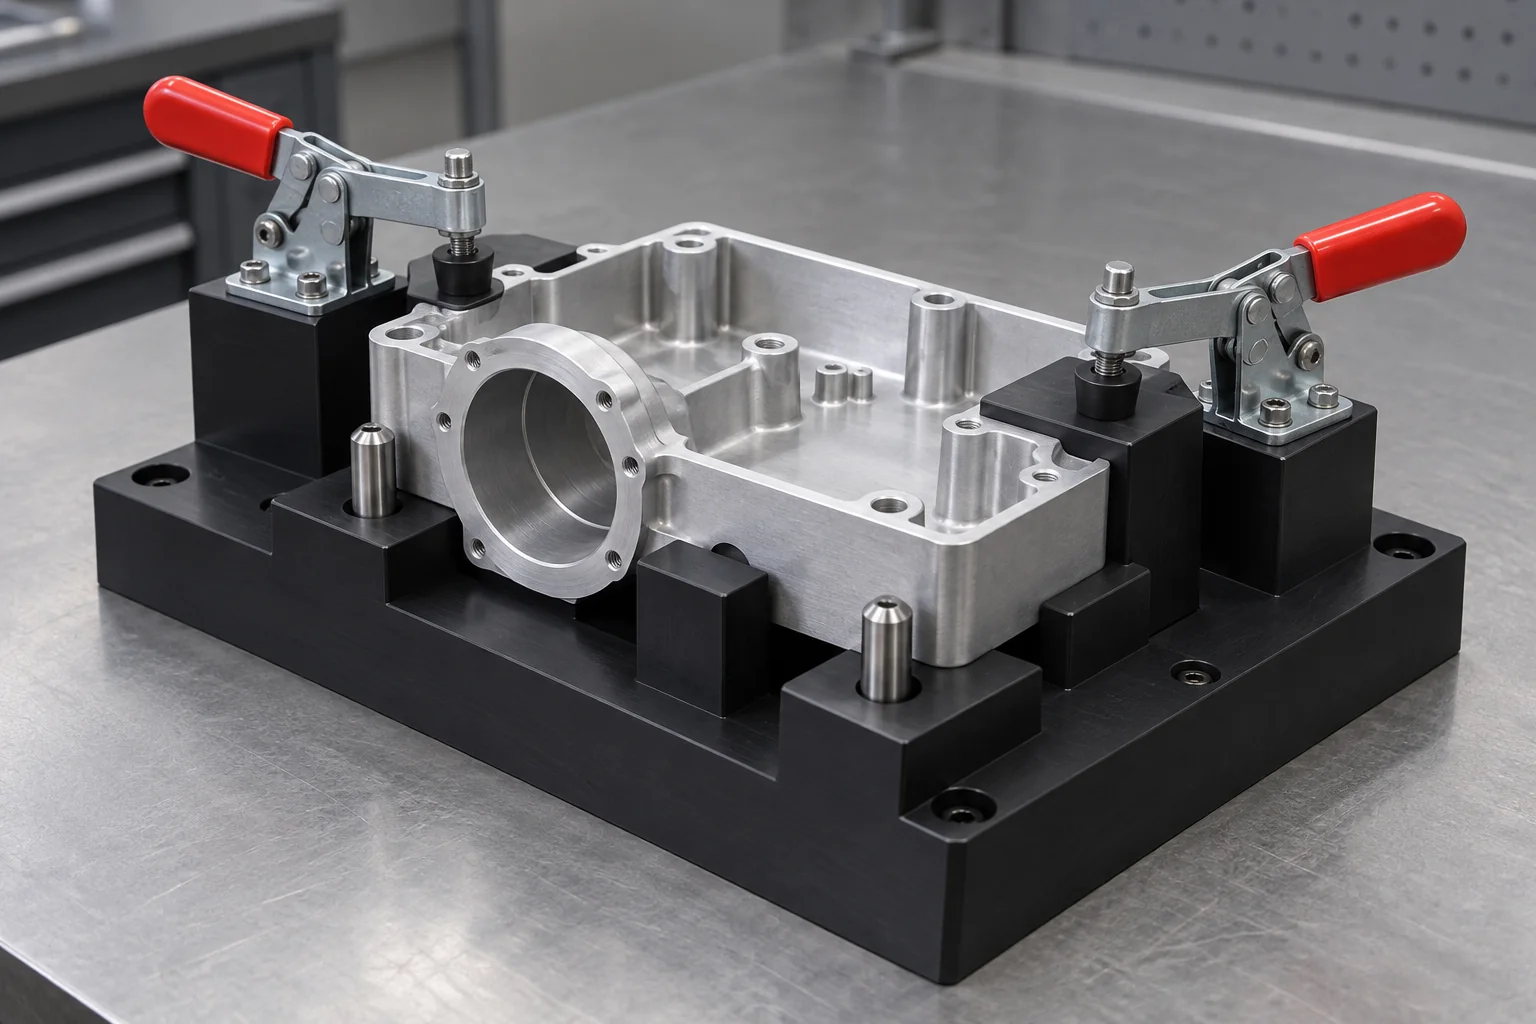
Schwarze POM-Produktionshalterung mit Stahlpositionierstiften und roten Kniehebelklemmen, die ein Aluminiumgehäuse halten
DatenUNTERSTÜTZTE KLEMMUNGWIEDERHOLBARES LADEN
Benutzerdefinierte Werkzeuggeometrie
Basierend auf Ihrem Teil und Prozess
Technische Kunststoffe
POM, Nylon, UHMW, PEEK, PEI und mehr
Präzise Ortungsfunktionen
Unterstützt wiederholbare Beladung und Inspektion
Vom Prototyp zur Produktion
Einmalige Befestigung durch Wiederholbearbeitung
01

Möglichkeiten zur Herstellung kundenspezifischer Vorrichtungen und Vorrichtungen aus Kunststoff

Build-to-Print-Produktionswerkzeuge beginnen mit dem Werkstück, dem Betrieb und den erforderlichen Positionierungsbeziehungen.

FähigkeitTOPS Plastics
GerätetypenMontage-, Inspektions-, Bohr-, Werkstückhalte-, Test- und Nestvorrichtungen
MaterialienPOM, Nylon, UHMW, PEEK, PEI, PPS und bestimmte Qualitäten
FunktionenTaschen, Nester, Löcher, Positionierer, Anschläge, Schlitze und Einsätze
HardwareStifte, Buchsen, Klemmen, Einsätze und Befestigungselemente, sofern angegeben
ProzesseCNC-Fräsen, Drehen, Bohren, Gewindeschneiden und 5-Achs-Bearbeitung
ProduktionEinzelwerkzeuge, doppelte Vorrichtungen und wiederholte Werkzeuge
EingabeCAD-Modelle, Teilezeichnungen, Prozessanforderungen und Muster
InspektionKritische Bezugspunkt-, Loch-, Positions- und Schnittstellenprüfung
02

Von uns hergestellte kundenspezifische Vorrichtungs- und Vorrichtungstypen aus Kunststoff

Acht Werkzeugfunktionen, die jeweils auf das Teil, den Prozess und die Ladesequenz abgestimmt sind. Geben Sie die Ortungsreferenzen und die erforderliche Hardware an.

Montagevorrichtungen aus Kunststoff mit bearbeiteten Positionierungs- und Stützfunktionen
01

Montagevorrichtungen aus Kunststoff

Halten Sie die Komponenten beim Befestigen, Kleben, Verdrahten, Einsetzen und Zusammenbau in der richtigen Beziehung. Sorgen Sie für den Zugriff auf Werkzeuge und eine klare Ladereihenfolge.

Besprechen Sie diese Vorrichtung →
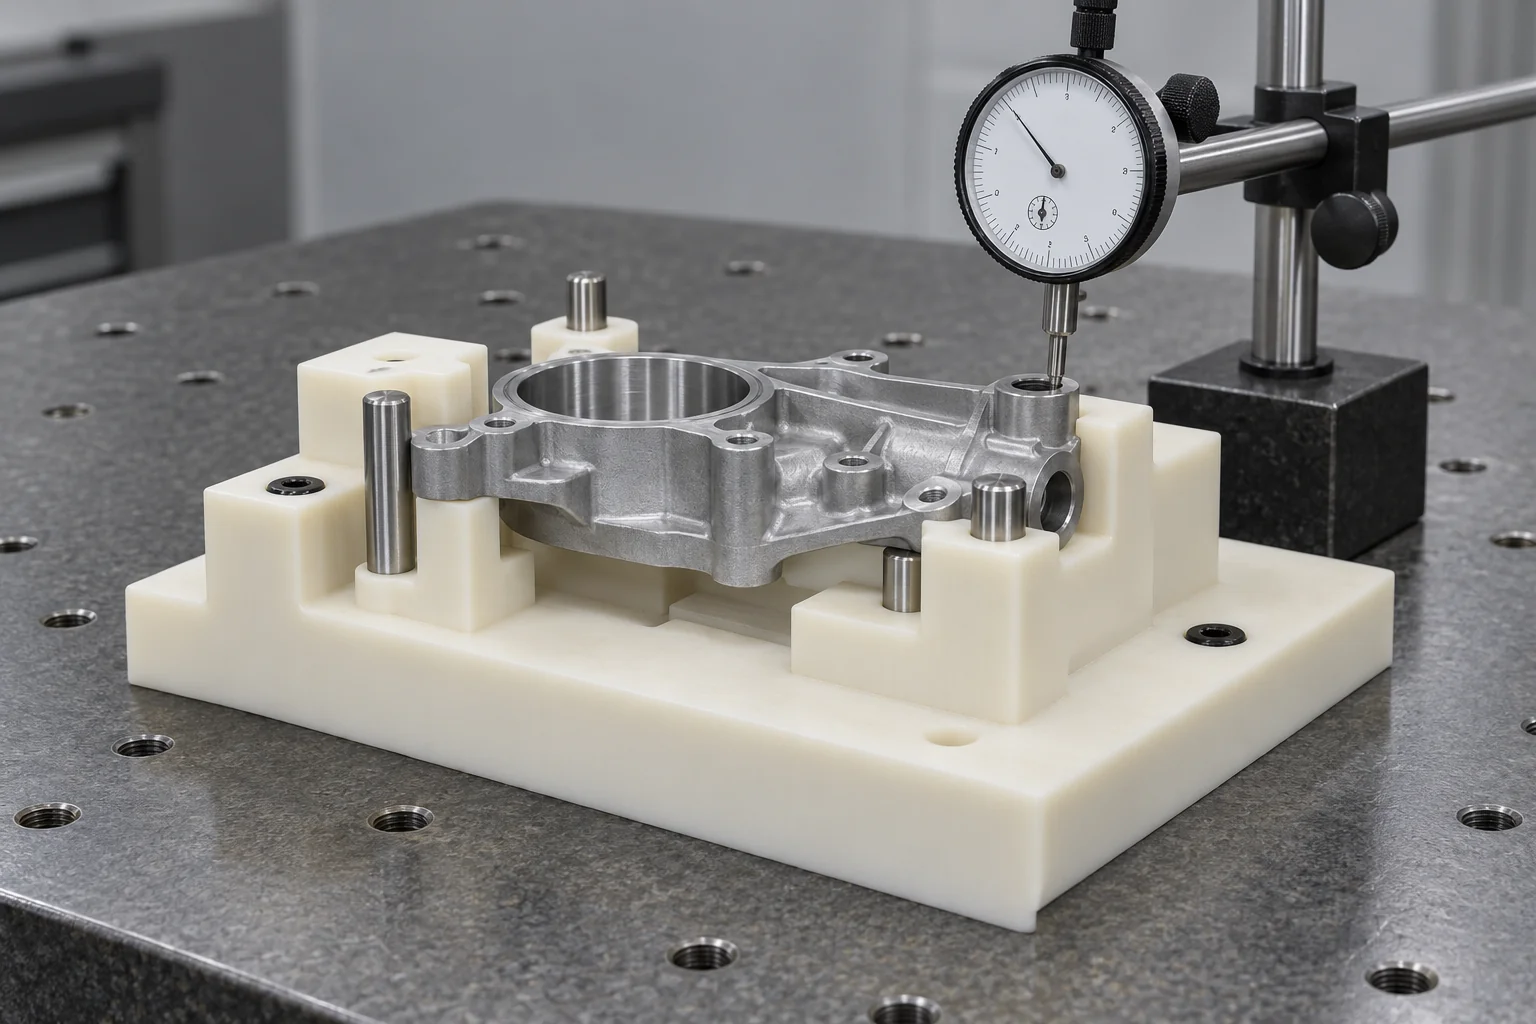
Kunststoff-Inspektionsvorrichtungen mit bearbeiteten Positionierungs- und Stützmerkmalen
02

Kunststoff-Inspektionsvorrichtungen

Positionieren Sie Teile konsistent für die Maß- oder Sichtprüfung. Definieren Sie das Bezugssystem, die Messschnittstellen und die Akzeptanzmethode.

Besprechen Sie diese Vorrichtung →
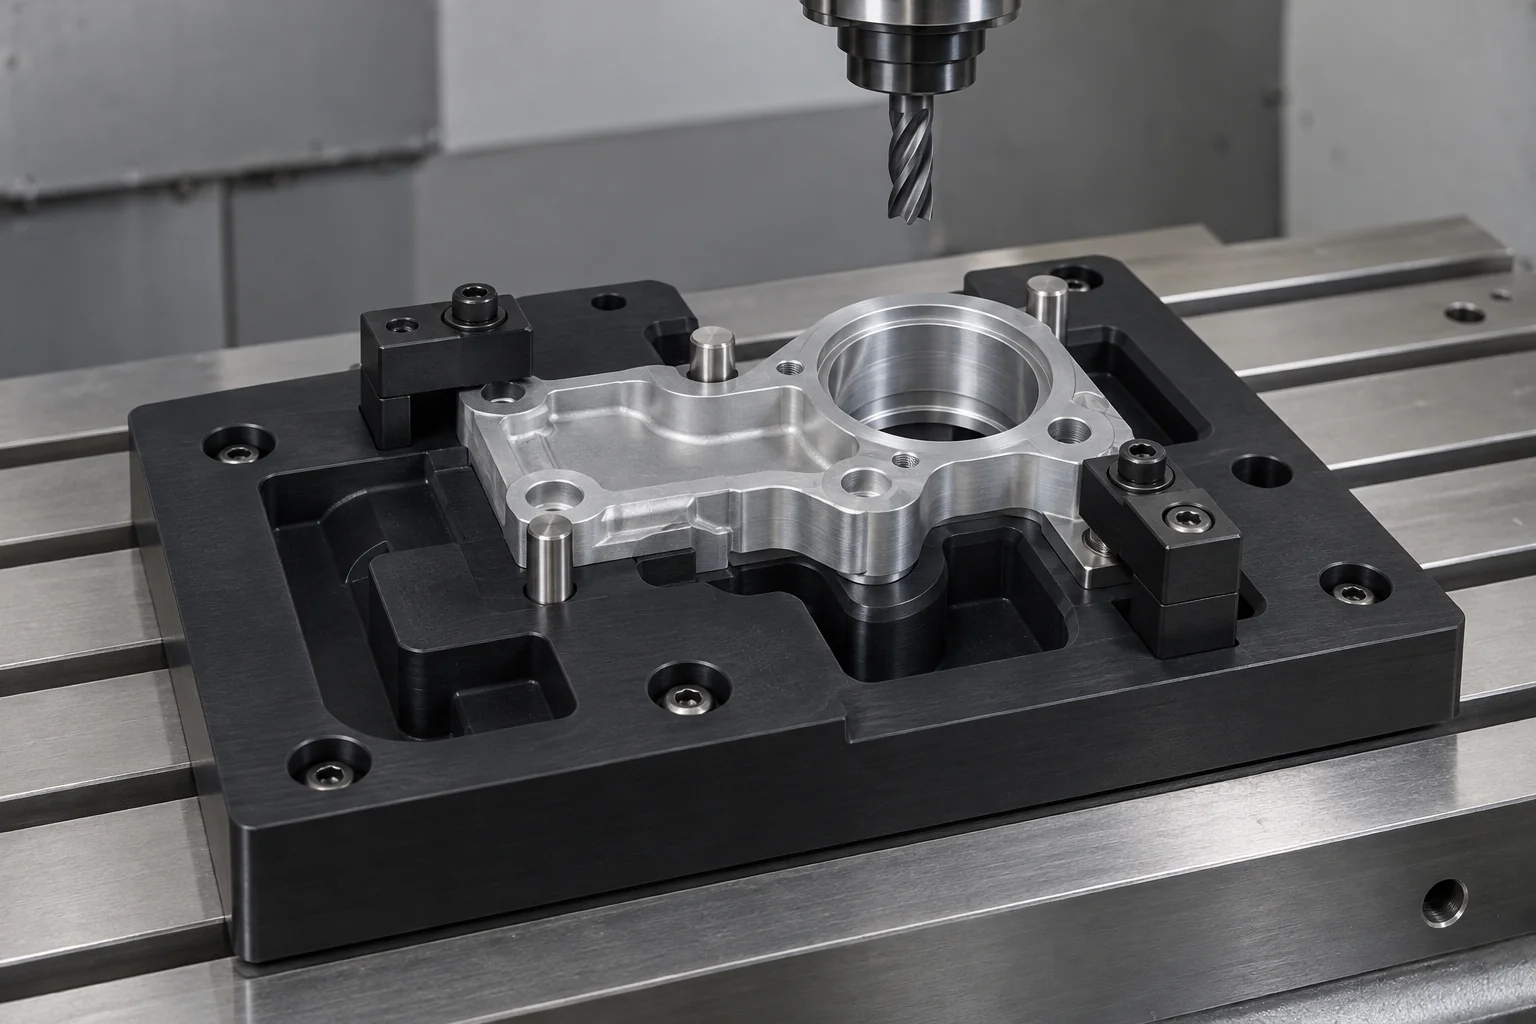
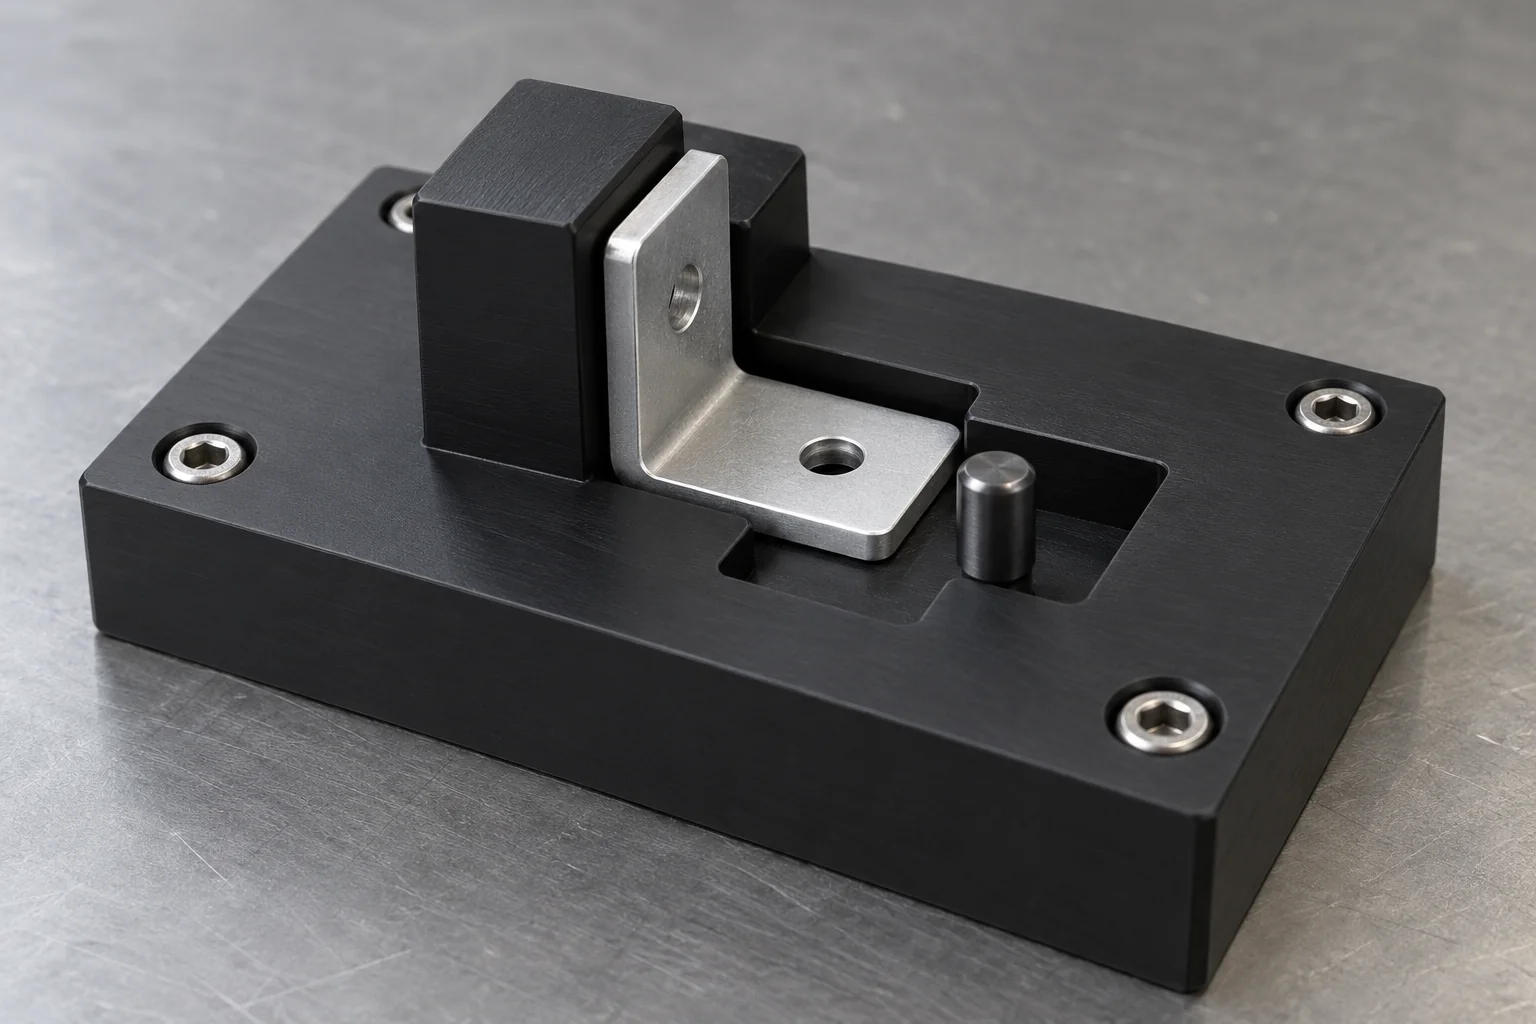
Spannvorrichtungen aus Kunststoff mit bearbeiteten Positionierungs- und Stützfunktionen
03

Spannvorrichtungen aus Kunststoff

Lokalisieren und unterstützen Sie Teile für die Bearbeitung, sekundäre Vorgänge oder die Prozesspositionierung. Überprüfen Sie die Schnittkräfte, die Unterstützung und den Halt der Klemme.

Besprechen Sie diese Vorrichtung →
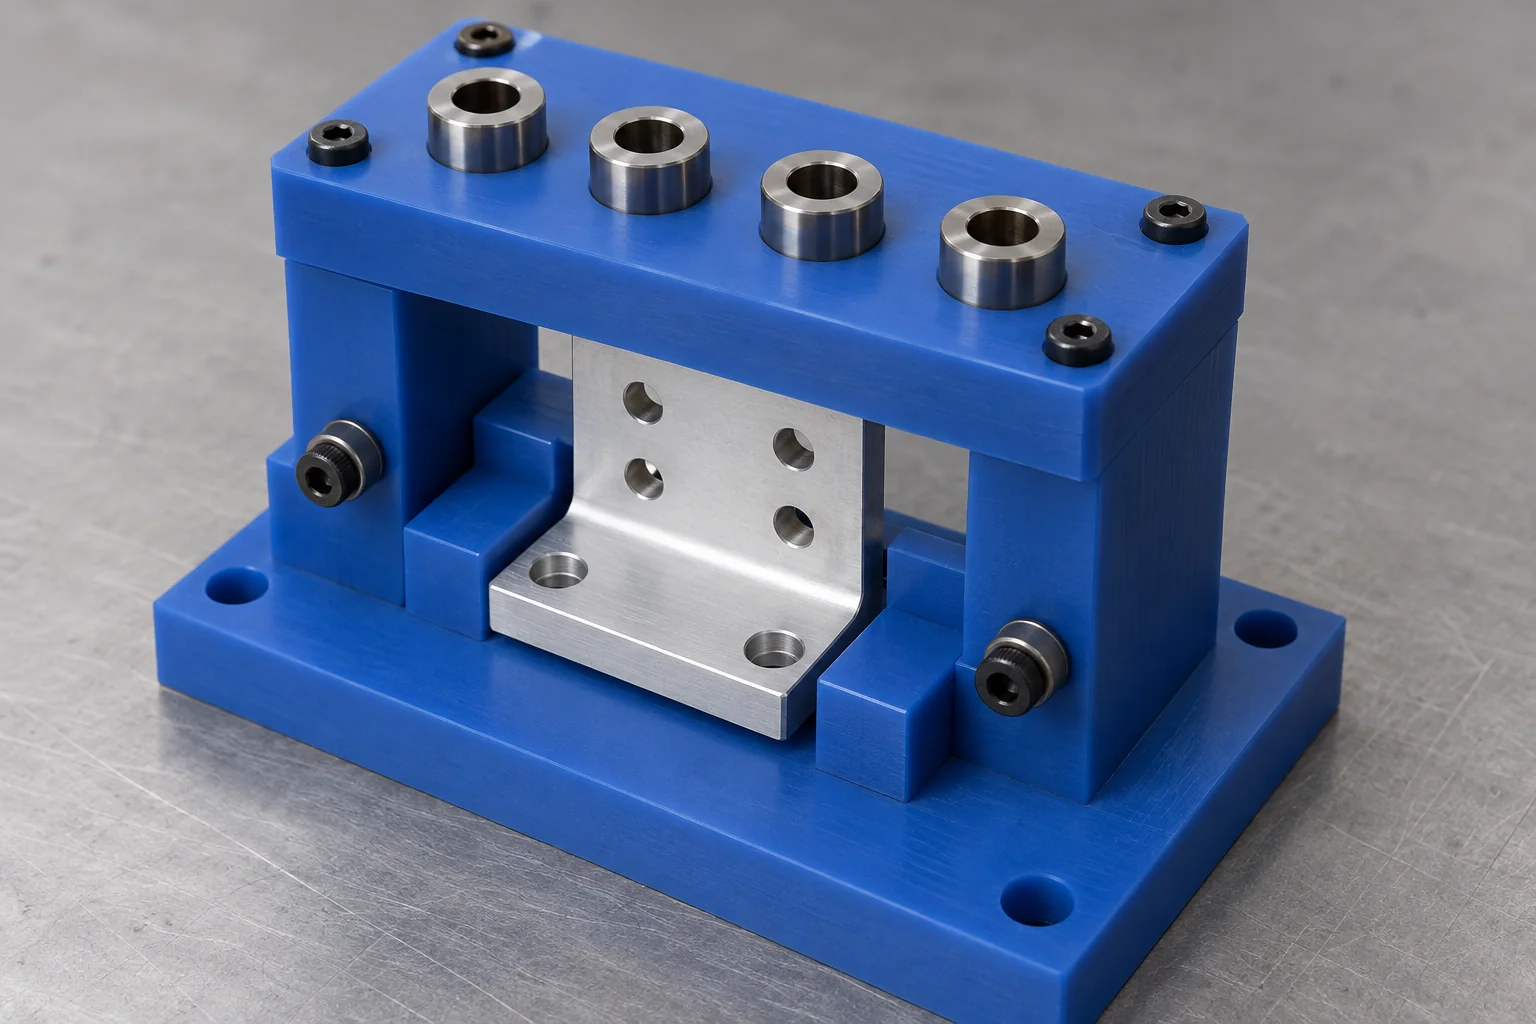
Bohrlehren aus Kunststoff mit bearbeiteten Positionierungs- und Stützfunktionen
04

Bohrlehren aus Kunststoff

Lokalisieren Sie wiederholte Bohrvorgänge mit den angegebenen Bohrbuchsen. Definieren Sie Buchsengröße, Retention, Bohrzugang und Spanfreiheit.

Besprechen Sie diese Vorrichtung →
Nestbefestigungen aus Kunststoff mit bearbeiteten Positionierungs- und Stützfunktionen
05

Nestbefestigungen aus Kunststoff

Verwenden Sie benutzerdefinierte Hohlräume oder Profile, um ein bestimmtes Teil zu stützen, ohne es in eine verzerrte Form zu zwingen. Nicht funktionsfähige Oberflächen entlasten.

Besprechen Sie diese Vorrichtung →
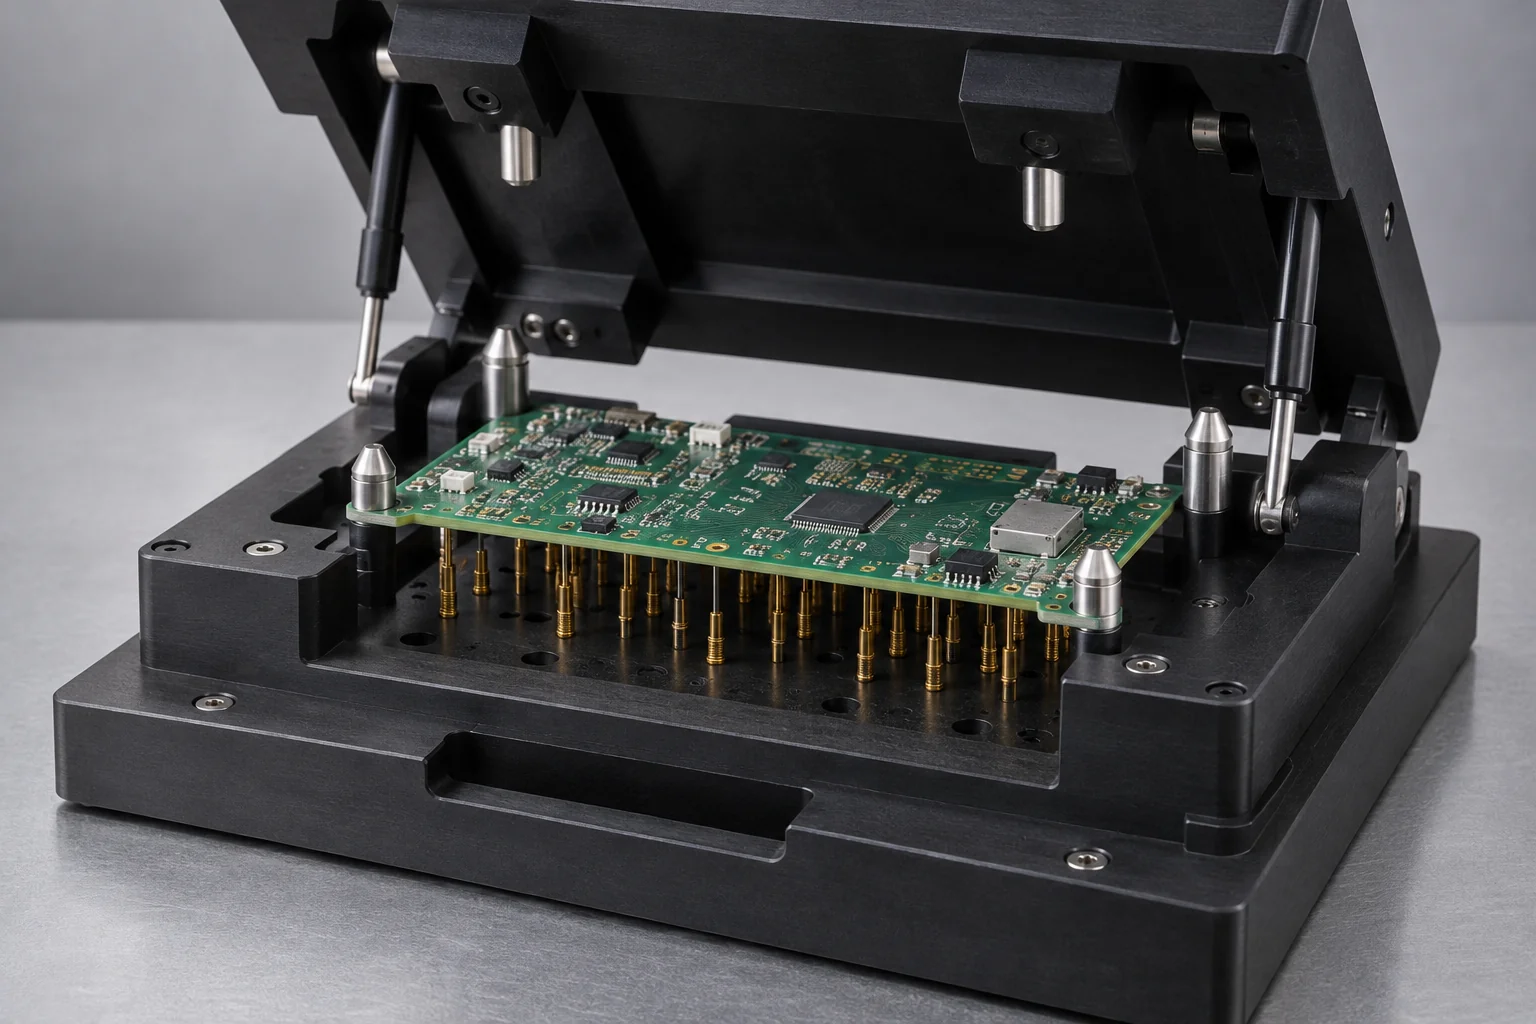
Prüfvorrichtungen aus Kunststoff mit bearbeiteten Positionierungs- und Stützfunktionen
06

Prüfvorrichtungen aus Kunststoff

Halten Sie Elektronik, Sensoren und Anschlüsse für Funktionstests bereit. Geben Sie den Sondenzugang, die Steckerausrichtung und die elektrischen Anforderungen an.

Besprechen Sie diese Vorrichtung →
Kunststoff-Schweiß-/Klebevorrichtungen mit maschinell bearbeiteten Positionierungs- und Stützfunktionen
07

Kunststoff-Schweiß-/Klebevorrichtungen

Behalten Sie die Ausrichtung beim Kleben, Ultraschallschweißen, Heißnieten oder anderen Verbindungsvorgängen bei. Überprüfen Sie Hitze, chemische Einwirkung und Prozesskräfte.

Besprechen Sie diese Vorrichtung →
Poka-Yoke-Befestigungen mit bearbeiteten Positionierungs- und Stützfunktionen
08

Poka-Yoke-Befestigungen

Verwenden Sie Keilschachtelungen, asymmetrische Anschläge oder Ausrichtungsfunktionen, um falsche Teileladungen zu reduzieren. Validieren Sie die beabsichtigte Fehlersicherheit mit repräsentativen Teilen.

Besprechen Sie diese Vorrichtung →
03

Was sind Vorrichtungen und Vorrichtungen aus Kunststoff?

Vorrichtungen und Vorrichtungen aus Kunststoff sind kundenspezifische Fertigungswerkzeuge, die dazu dienen, Teile während der Produktion konsistent zu lokalisieren, zu stützen, zu halten, zu führen, zu prüfen oder zu montieren.

01

Vorrichtung: Führung des Vorgangs

Eine Vorrichtung führt oder steuert normalerweise einen Vorgang, beispielsweise das Positionieren eines Bohrers durch eine Buchse.

02

Vorrichtung: Halten und lokalisieren

Eine Vorrichtung positioniert und hält in erster Linie das Werkstück. Viele kundenspezifische Produktionswerkzeuge kombinieren beide Funktionen.

04

Warum technische Kunststoffe für Vorrichtungen und Vorrichtungen verwenden?

Technische Kunststoffe sind dort nützlich, wo Werkzeuge mit fertigen Oberflächen in Kontakt kommen, das Handhabungsgewicht reduzieren, Komponenten elektrisch isolieren, Korrosion widerstehen oder komplexe Teilekonturen reproduzieren.

01

Nicht beschädigender Kontakt

Ausgewählte Polymere können zum Schutz kosmetischer und lackierter Oberflächen beitragen. Anpressdruck und Sauberkeit bedürfen noch der Kontrolle.

02

Geringeres Gewicht

Materialien mit geringerer Dichte können das Bewegen und Laden von Werkzeugen gleicher Größe erleichtern; Vergleichen Sie die komplette Baugruppe.

03

Korrosionsbeständigkeit

Ausgewählte Typen eignen sich nach Prüfung der Belastung und Temperatur für nasse oder chemische Umgebungen.

04

Elektrische Isolierung

Isolierende Qualitäten können in ausgewählten Elektronik- und Testanwendungen für elektrische Trennung sorgen.

05

Geringe Reibung

Geeignete Materialien können das Gleiten oder Belasten an Nestern und Kontaktschnittstellen erleichtern.

06

Einfache kundenspezifische Bearbeitung

Bearbeiten Sie komplexe Konturen und Teileschachtelungen direkt aus freigegebenem CAD.

05

Beste Materialien für kundenspezifische Kunststoffvorrichtungen und Vorrichtungen

POM ist oft ein Ausgangspunkt für Präzisionspositionierer, UHMW für Gleitkontakte, Nylon für robuste Werkzeuge und PEEK oder PEI für anspruchsvolle thermische oder elektrische Bedingungen. Überprüfen Sie die tatsächliche Qualität und Betriebsumgebung.

MaterialAm besten fürHauptstärkeHauptüberlegung
POM / DelrinPräzisionsnester und OrtungsgeräteGeringe Feuchtigkeitsaufnahme und DimensionsstabilitätModerate Temperatur; sortenabhängige Belastung
NylonRobuste ProduktionsvorrichtungenSchlagfestigkeitFeuchtigkeitsaufnahme und Konditionierung
UHMWSchleif-/SchutzkontaktGeringe Reibung und VerschleißfestigkeitGeringere Steifigkeit und geringeres Kriechen unter Dauerlast
PEEKAnspruchsvolle / HochtemperaturvorrichtungenMechanische und thermische LeistungHöhere Materialkosten
PEI / UltemElektrische / thermische WerkzeugeWärme- und elektrische LeistungHöhere Kosten; chemische Verträglichkeit
PPSChemische/stabile WerkzeugeHitze- und ChemikalienbeständigkeitSprödigkeit und Kerbempfindlichkeit
HDPEAllgemeine HandhabungsvorrichtungenChemische Beständigkeit und KostenGeringere Steifigkeit und Dimensionsstabilität
06

Wie soll eine Kunststoffvorrichtung das Teil lokalisieren?

Suchen Sie anhand definierter funktionaler Bezugspunkte, anstatt jede Außenfläche abzugleichen. Ein entlastetes Nest reduziert übermäßige Belastung und ermöglicht wiederholbares Sitzen.

WERKSTÜCK
123
456

ZUERST FINDEN. KLEMME ZWEITER.

3 Stützen · 2 Seitenkontakte · 1 Endanschlag

Eine konzeptionelle Draufsicht: Die drei Hauptstützen sitzen unter dem Werkstück. Seitenkontakte und ein Endanschlag stellen die restlichen Positionierungsreferenzen her.

Lokalisierung und Retention trennen. Platzieren Sie Klemmreaktionen in der Nähe von Stützen und überprüfen Sie die tatsächliche Werkstückgeometrie.

01

Primärbezug

Richten Sie die Hauptsitzebene mit drei entsprechend getrennten Stützkontakten in einem typischen prismatischen Aufbau ein.

02

Sekundärbezug

Zwei Kontakte auf einer zweiten Fläche stellen die seitliche Ausrichtung her und steuern die Drehung um die Normale der Primärebene.

03

Tertiärbezug

Ein Endanschlag vervollständigt die Positionierungsreferenz für eine typische 3-2-1-Anordnung.

04

Positionierstifte/Anschläge

Geben Sie Position, Passform und Zugang des Stifts an. Ein rundes und ausgespartes Positionierungspaar kann ein Festklemmen an der Stelle verhindern, an der zwei Löcher ein Teil fixieren.

05

Nestgeometrie

Unterstützen Sie Funktionsbereiche und sorgen Sie gleichzeitig für Entlastung bei Teileabweichungen, Radien und Ablagerungen. Verwenden Sie keine Klammern, um einen schlechten Sitz zu erzwingen.

Beim 3-2-1-Prinzip handelt es sich um ein praktisches Ausgangskonzept für geeignete Prismenteile, nicht um ein allgemeingültiges Rezept. Zylindrische, flexible oder unregelmäßige Werkstücke erfordern eine auf ihre Geometrie abgestimmte Positionierungsstrategie. Klemmen halten den Sitz an den Positionsgebern aufrecht.

07

Wie sollte die Klemmung bei Kunststoffvorrichtungen gestaltet sein?

Sorgen Sie für ausreichend Retention für die Operation und begrenzen Sie gleichzeitig Durchbiegung, Oberflächenschäden und langfristige Polymerkompression.

Schwarze Kunststoff-Aufspannvorrichtung mit unterstütztem Aluminiumteil und Schraubzwingen
01

Klemmen Sie in der Nähe von Stützpunkten

Direkte Belastung in unterstützten Bereichen, damit sich Werkstück und Vorrichtung nicht unnötig verbiegen.

02

Vermeiden Sie übermäßige Klemmkräfte

Dünne oder empfindliche Teile erfordern eine kontrollierte Kraft und eine ausreichende Kontaktfläche. Überprüfen Sie das Kriechen unter anhaltender Belastung.

03

Laden Sie einfach weiter

Sorgen Sie für freien Zugang, Sicht auf den Sitzplatz und sicheren Abstand für Hände und Werkzeuge.

04

Berücksichtigen Sie die Zykluszeit

Passen Sie die Betätigung und Freigabe der Klemme an das Produktionsvolumen und die Bedienersequenz an.

Zu den möglichen Methoden gehören Kniehebel-, Schraub-, Feder- und pneumatische Klemmen oder gegebenenfalls passive Halterung. Die magnetische Befestigung erfordert ein kompatibles Werkstück und System; Es wirkt nicht direkt auf einen gewöhnlichen Leuchtenkörper aus Kunststoff. Validieren Sie die Aufbewahrung für tatsächliche Prozesslasten.

08

Wie können Kunststoffbefestigungen fertige Teile schützen?

Platzieren Sie Kontakte rund um kosmetische und funktionelle Oberflächen. Ein weicheres oder reibungsarmes Polymer kann Kratzer reduzieren, aber eingeschlossene Rückstände, Druck und Reinigung bleiben wichtig.

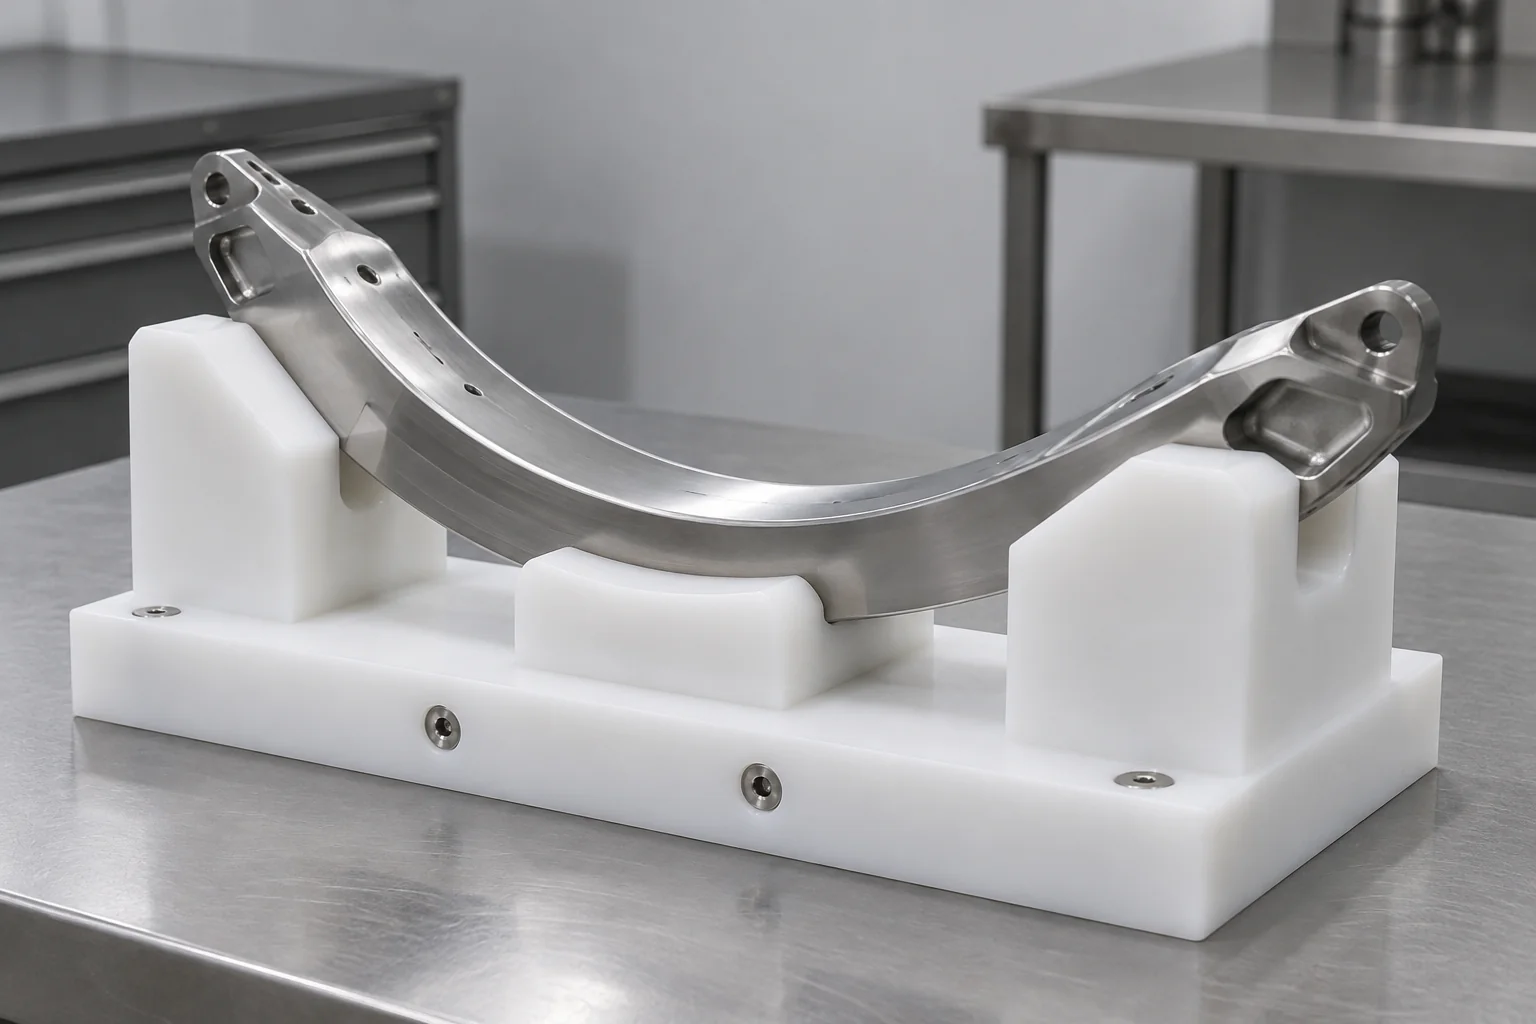
Weißes UHMW-Nest, das ein poliertes Metallteil an kontrollierten Kontaktbereichen trägt
01

Poliertes Metall

Verwenden Sie saubere Kontaktpads und vermeiden Sie kleine Hochdruckkontakte auf sichtbaren Flächen.

02

Eloxiertes Aluminium

Halten Sie Grate, Späne und freiliegende Teile von beschichteten Oberflächen fern.

03

Lackierte Komponenten

Überprüfen Sie die Aushärtung der Beschichtung, die Kontaktbelastung und die Reinigungschemikalien.

04

Geformte kosmetische Oberflächen

Bieten Sie eine breite Unterstützung und Freigabespielraum, ohne das Teil zu ziehen.

05

Optische Teile

Definieren Sie zulässige Kontaktzonen und Oberflächenakzeptanzkriterien.

06

Fertige Elektronikgehäuse

Schützen Sie kosmetische Flächen und bewahren Sie gleichzeitig den Zugang zu Steckverbindern und Baugruppen.

09

Was bestimmt die Genauigkeit und Wiederholbarkeit von Kunststoffvorrichtungen?

Die Genauigkeit der Vorrichtung hängt von mehr als der Bearbeitungstoleranz ab. Materialstabilität, Positionierverschleiß, Klemmkraft, Bezugsdesign und die Umgebung beeinflussen die Wiederholbarkeit der Produktion.

FaktorWarum es wichtig ist
MaterialstabilitätTemperatur und Feuchtigkeit können die Abmessungen verändern; Wählen Sie die Note entsprechend aus und konditionieren Sie sie.
DatumsdesignErmöglicht wiederholbare Sitz- und Orientierungsfunktionen.
Verschleiß des LocatorsDurch Verschleiß verändert sich die Position des Teils über wiederholte Zyklen.
KlemmkraftKann das Teil verformen oder die Vorrichtung komprimieren.
Ebenheit der BasisSteuert das Sitzen auf der Bank oder der Maschinenschnittstelle.
Einsteck-/StiftpassungBeeinflusst die Position des Locators, die Aufbewahrung und den Serviceaustausch.
UmgebungstemperaturInspektions- und Betriebstemperaturen beeinflussen die Polymerabmessungen.
Reinigung / VerschmutzungSchmutz kann den vollständigen Sitz verhindern.

Geben Sie den Messzustand, die Funktionsdaten und den Wiederholbarkeitstest an, anstatt davon auszugehen, dass eine Maßprüfung allein die Leistung beweist.

10

ESD-, elektrische und chemische Anforderungen für Kunststoffbefestigungen

Elektrische Isolierung, Ladungsableitung und chemische Verträglichkeit sind unterschiedliche Anforderungen. Geben Sie jedes einzeln an.

01

Elektrische Isolierung

Definieren Sie die Spannung, die erforderliche Isolation und die Testbedingungen für die gesamte Werkzeugbaugruppe, einschließlich der Metallteile.

02

Statisch ableitende/ESD-Materialien

Geben Sie bei Bedarf eine dokumentierte Qualität, einen elektrischen Widerstandsbereich, eine Testmethode und eine Erdungsanordnung an. Standard-Isolierkunststoff ist nicht automatisch ESD-sicher.

03

Chemische Exposition

Überprüfen Sie Reinigungsmittel, Flussmittel, Öle, Kühlmittel, Lösungsmittel und Prozesschemikalien mit Konzentration, Temperatur und Einwirkungsdauer.

Schwarze Farbe bewirkt weder Leitfähigkeit noch statisch ableitendes Verhalten. Bevor ein ESD-Leistungsanspruch geltend gemacht werden kann, sind dokumentierte Qualitätseigenschaften und eine Baugruppenvalidierung erforderlich.

11

Wie können Kunststoffbefestigungen für eine längere Lebensdauer ausgelegt werden?

Die gesamte Vorrichtung muss nicht geopfert werden. Austauschbare Verschleißteile können den Wartungsaufwand reduzieren.

01

Bohrbuchsen aus Metall

Verwenden Sie für die wiederholte Führung des Bohrers die angegebenen Buchsen mit vereinbarter Passform und Halterung.

02

Gehärtete Positionierungsstifte

Verwenden Sie verschleißfeste Aufnahmepunkte, wenn die Zyklenzahl dies rechtfertigt.

03

Austauschbare Verschleißplatten

Erneuern Sie verschlissene Kontaktflächen, ohne den kompletten Sockel auszutauschen.

04

Gewindeeinsätze

Schützen Sie wiederholte Schraubschnittstellen; Überprüfen Sie die Insert-Retention im ausgewählten Polymer.

05

Austauschbare Nesteinsätze

Ersetzen Sie eine örtlich abgenutzte Kontur unter Beibehaltung des Basis- und Bezugssystems.

06

Einstellbare Anschläge

Unterbringen Sie genehmigte Varianten oder Kompensationen mit einer sicheren Verriegelungsmethode.

12

Welche Toleranzen sind bei Vorrichtungen und Vorrichtungen aus Kunststoff am wichtigsten?

Bezugsbeziehungen und Positionsgeberpositionen sind in der Regel wichtiger als enge Toleranzen auf jeder Außenfläche. Vereinbaren Sie nach Zeichnung und Materialprüfung merkmalsspezifische Werte.

FunktionWarum es wichtig ist
Position des PositionsstiftsSteuert die Positionierung und Wiederholbarkeit der Teile
NestgeometrieKontrolliert den Teilesitz ohne Störungen
Ebenheit der BezugsoberflächeBietet eine stabile Referenzebene
LochmusterRichtet Hardware- und Werkstückschnittstellen aus
KlemmpositionSteuert die Kraftverteilung
MessgerätefunktionBeeinflusst Prüfergebnis und Messunsicherheit
Position einfügenUnterstützt den wiederholbaren Austausch von Verschleißmerkmalen
GrundmaßeLässt sich in die Maschine oder den Tisch integrieren

Es gibt keine universelle Toleranz, die für jede Vorrichtung gilt. Material, Größe, Träger, Temperatur, Messmethode und Betriebsbelastung bestimmen, was angemessen ist.

13

Designrichtlinien für kundenspezifische Kunststoffvorrichtungen und Vorrichtungen

Definieren Sie die Betriebs- und Akzeptanzkriterien, bevor Sie die Werkzeuggeometrie freigeben.

01

Definieren Sie zunächst den Herstellungsprozess

Geben Sie Montage, Inspektion, Bohrung, Prüfung oder Bearbeitung zusammen mit Prozesskräften und Werkzeugzugang an.

02

Identifizieren Sie funktionale Bezugspunkte

Wenn möglich, beziehen Sie sich auf die Oberflächen, die am fertigen Teil wichtig sind, und definieren Sie die Schnittstelle zwischen Vorrichtung und Maschine.

03

Vermeiden Sie übermäßige Einschränkungen

Stellen Sie nur die benötigten Ortungskontakte bereit; ermöglichen Teiletoleranz und thermische Bewegung.

04

Machen Sie das Laden intuitiv

Nutzen Sie Schlüsselfunktionen, sichtbare Sitze und eine einfache Klemmsequenz, um Ladefehler zu reduzieren.

05

Schützen Sie kosmetische Oberflächen

Halten Sie Klemmen und Positioniervorrichtungen nach Möglichkeit von kritischen Bereichen fern.

06

Design für die Reinigung

Entlasten Sie Späne und Schmutz mit zugänglichen Reinigungsflächen.

07

Verwenden Sie austauschbare Verschleißmerkmale

Trennen Sie hochzyklische Kontaktelemente von der robusten Gerätebasis.

08

Berücksichtigen Sie Temperatur und Feuchtigkeit

Überprüfen Sie die Konditionierung und Dimensionsänderungen, insbesondere bei Nylon und größeren Vorrichtungen.

14

Wie wir kundenspezifische Vorrichtungen und Vorrichtungen aus Kunststoff herstellen

Die Fertigung folgt den veröffentlichten CAD-, Bezugsschema-, Materialspezifikations- und Hardwareanforderungen.

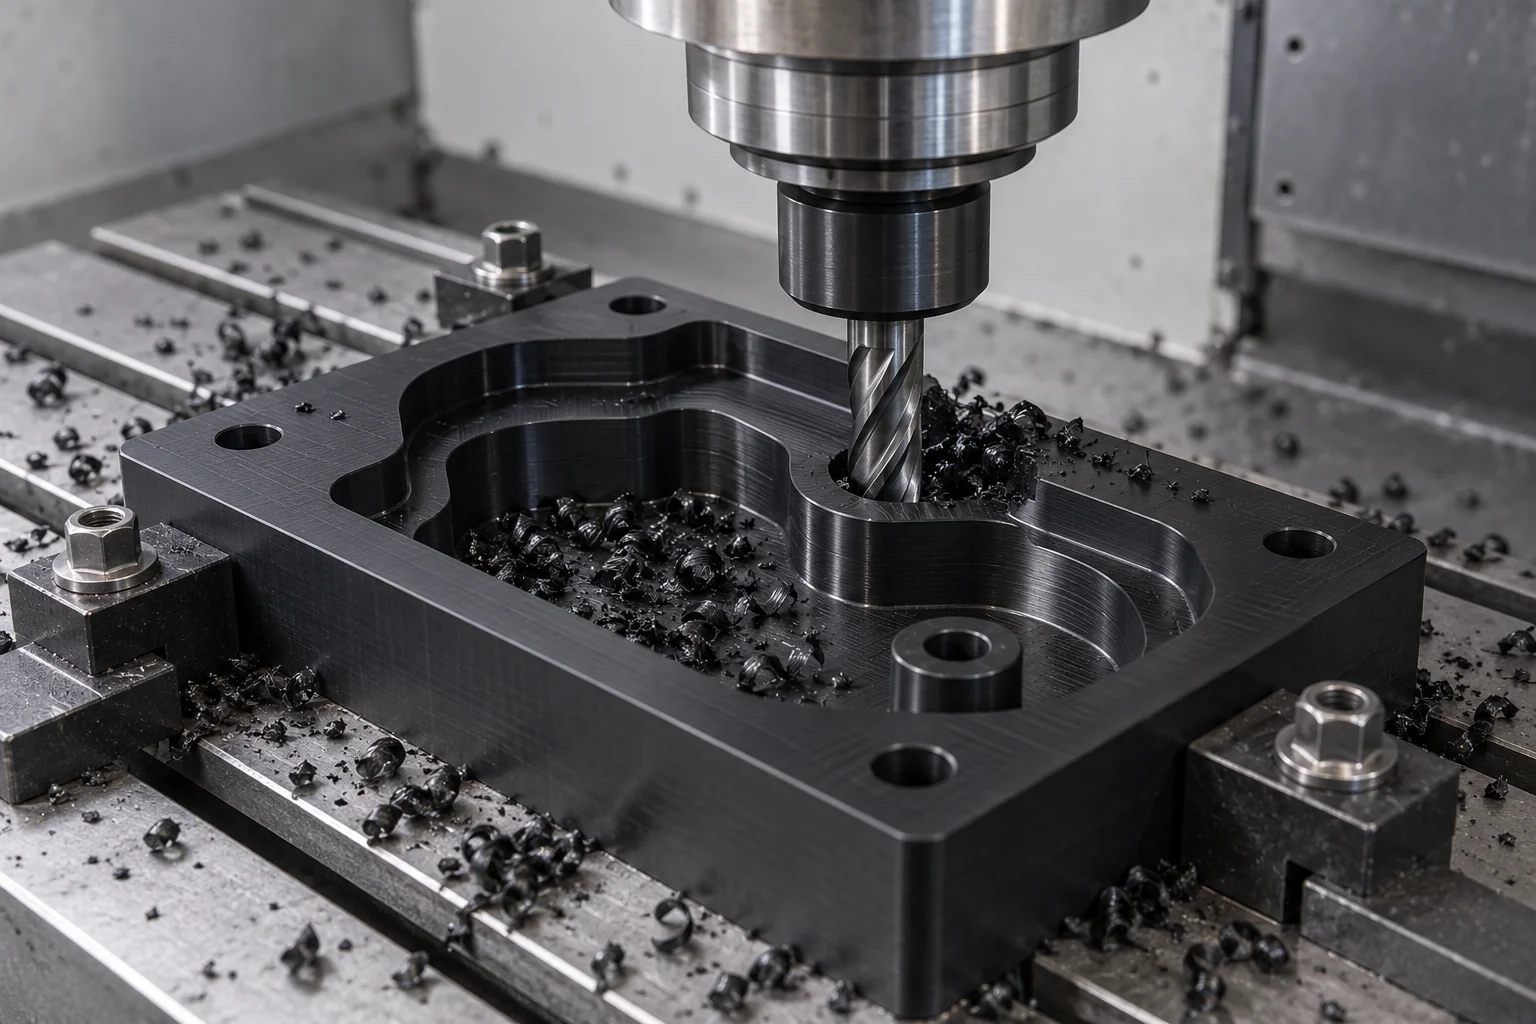
CNC-Schaftfräser, der ein konturiertes Nest in der schwarzen POM-Aufspannplatte bearbeitet
01

CNC-Fräsen

Maschinenbefestigungsplatten, Nester, Taschen, Positionierungsflächen und Klemmfunktionen.

02

5-Achsen-Bearbeitung

Erstellen Sie komplexe Verschachtelungen von Teilkonturen und mehrflächige Merkmale, bei denen Geometrie und Zugang den Prozess rechtfertigen.

03

CNC-Drehen

Produzieren Sie zylindrische Positionierungselemente, Hülsen und andere rotierende Vorrichtungskomponenten.

04

Bohren und Gewindeschneiden

Erstellen Sie spezifizierte Schnittstellen für Klemmen, Stifte, Schrauben und Hardware.

05

Einfügen / Hardware-Installation

Installieren Sie Buchsen, Passstifte, Gewindeeinsätze und Klemmen gemäß der vereinbarten Montagespezifikation.

06

Endkontrolle und Passprüfung

Überprüfen Sie Bezugspunkte, Lochpositionen, Sitze, Hardware und die Vorrichtungsbaugruppe. Verwenden Sie ein passendes Kundenteil, sofern es mitgeliefert wird.

15

Vorrichtungen und Vorrichtungen aus Kunststoff vs. Vorrichtungen aus Aluminium: Welche sollten Sie wählen?

Wählen Sie Kunststoff, wenn es auf Schutzkontakt, elektrische Isolierung, Handhabungsgewicht oder chemische Verträglichkeit ankommt. Aluminium eignet sich möglicherweise für höhere Steifigkeit oder Klemmlasten. Hybridwerkzeuge können eine Metallbasis mit Polymerkontakten kombinieren.

FaktorKunststoffbefestigungHalterung aus Aluminium
GewichtBei gleichwertiger Geometrie normalerweise niedrigerNormalerweise höher für äquivalente Geometrie
Nicht beschädigender KontaktGutes Potenzial bei geeigneten Kontakten und ReinigungMöglicherweise sind Schutzpolster erforderlich
Elektrische IsolierungErhältlich mit IsolierqualitätenLeitfähig, sofern kein Isolationssystem vorhanden ist
SteifheitUnten; Unterstützung und AbschnittsangelegenheitGenerell höher
Hohe TemperaturSteigungs- und lastabhängigGeeignet oft für höhere Temperaturen; Legierung und Zustand sind wichtig
Komplexe BearbeitungKomplexe Nester und Konturen möglichKomplexe Geometrie möglich
Chemische BeständigkeitPolymer- und belichtungsabhängigAbhängig von Legierung, Beschichtung und Belichtung
Handhabung durch den BedienerKann die Hubmasse reduzierenMöglicherweise ist Hilfe bei der Handhabung erforderlich
Hohe KlemmkraftKompression und Kriechen müssen überprüft werdenOft besser geeignet; Das Design bestimmt immer noch die Leistung
16

Kundenspezifische Kunststoffvorrichtungen und Vorrichtungen für industrielle Anwendungen

Hierbei handelt es sich um Werkzeuganwendungen zur Überprüfung anhand des tatsächlichen Prozesses und nicht um pauschale Qualifikationsansprüche.

01

Elektronikmontage

Leiterplattennester, Steckverbinderbefestigungen und Prüfwerkzeuge mit spezifischen elektrischen Anforderungen.

02

Automobilbau

Montage-, Prüf- und Positionierungsvorrichtungen für Produktionsarbeitsplätze.

03

Medizinische Ausrüstung

Präzise Montage- und Prüfwerkzeuge unter Verwendung von Materialien, die für den angegebenen Prozess geeignet sind.

04

Halbleiterausrüstung

PEEK, PEI und technische Werkzeuge mit definierten Sauberkeits- und Umweltanforderungen.

05

Luft- und Raumfahrtfertigung

Leichte Montage- und Inspektionswerkzeuge, die nach Kundenzeichnungen gebaut werden.

06

CNC / Sekundäroperationen

Werkstück- und Bohrvorrichtungen mit betriebsspezifischer Kraft- und Zugangskontrolle.

07

Verpackung und Automatisierung

Produktpositionierung und sich wiederholende Montagewerkzeuge, integriert mit Stationsschnittstellen.

17

Wie werden kundenspezifische Vorrichtungen und Vorrichtungen aus Kunststoff geprüft?

Vereinbaren Sie den Inspektionsplan vor der Produktion. Ein kundenseitiges Gegenstück oder Urmuster unterstützt eine zusätzliche Passgenauigkeitsprüfung.

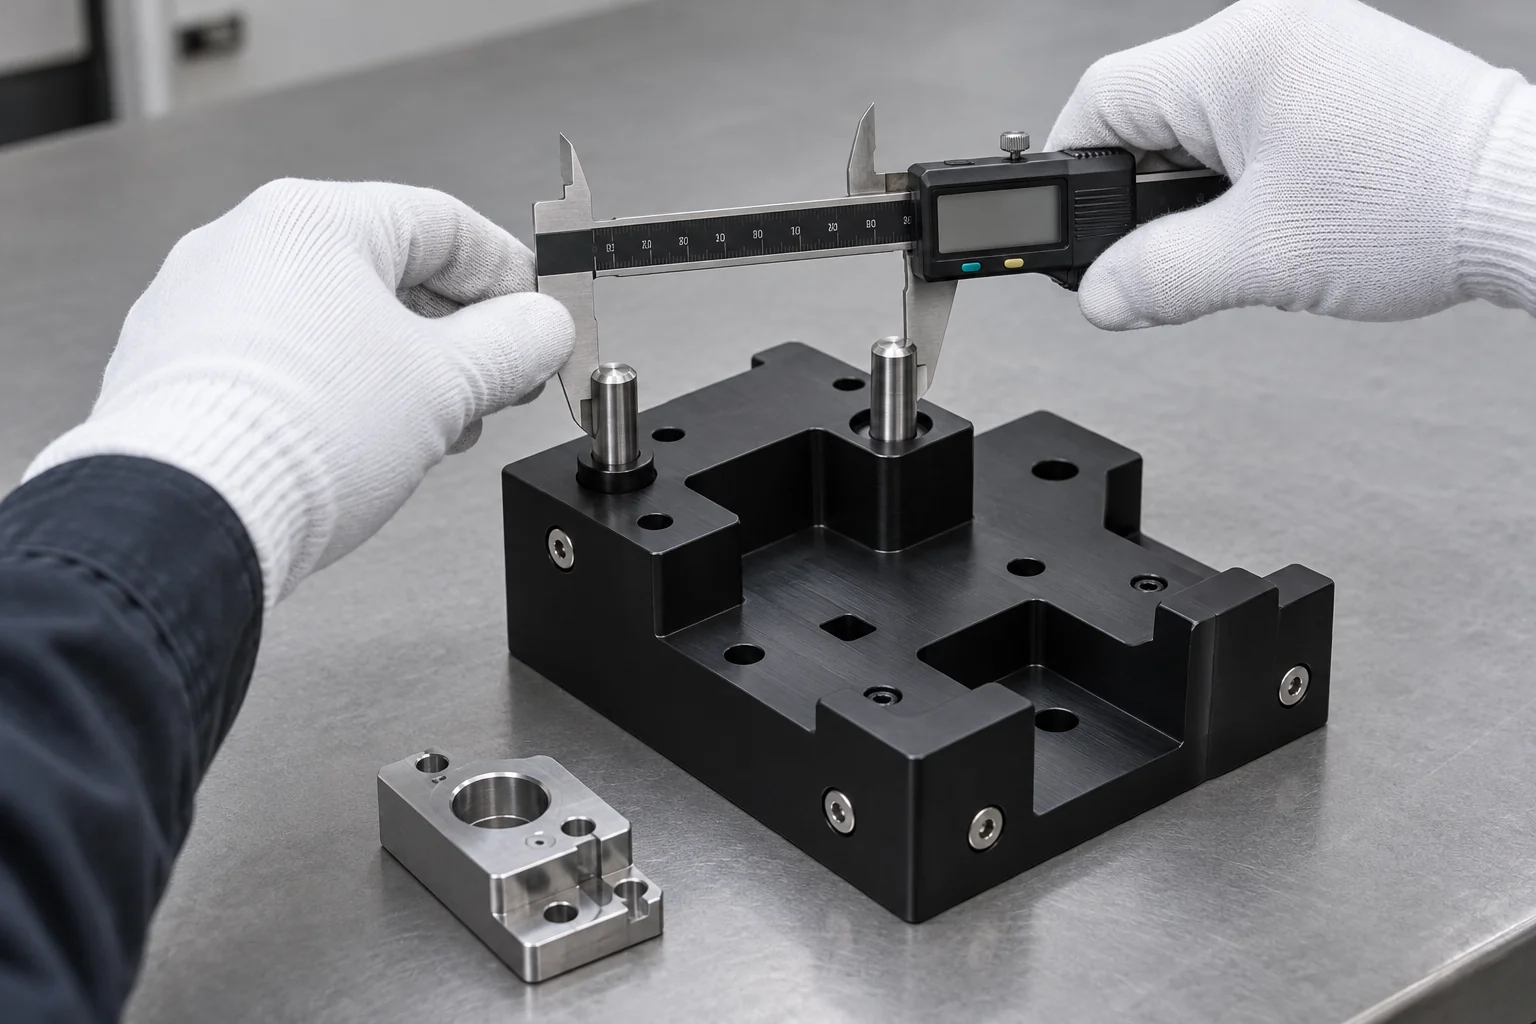
Behandschuhte Hände prüfen den Abstand der Passstifte an einer bearbeiteten Kunststoffvorrichtung
01

Materialüberprüfung

Überprüfen Sie die angegebene Qualität und die angeforderte Rückverfolgbarkeitsdokumentation.

02

Zeichnungs-/Datumsüberprüfung

Bestätigen Sie Revisionen, kritische Funktionen und Messreferenzen.

03

Inspektion der Vorrichtungsbasis und des Bezugspunkts

Messen Sie die Sitzflächen und die Montageschnittstelle der Vorrichtung.

04

Überprüfung der Locator-Position

Überprüfen Sie die Stift- und Anschlagpositionen relativ zu den vereinbarten Bezugspunkten.

05

Nest-/Taschenmessung

Überprüfen Sie Funktionskonturen, Abstände und Stützverhältnisse.

06

Einsatz-/Stiftinspektion

Überprüfen Sie die installierten Positionen, Passform- und Halteanforderungen.

07

Hardware-/Klemmenüberprüfung

Überprüfen Sie Komponenten, Hub, Abstand und unterstützte Kontaktpunkte.

08

Passungsprüfung des Teils

Wenn eine passende Komponente mitgeliefert wird, überprüfen Sie den Sitz und die Belastung; Vereinbaren Sie bei Bedarf wiederholte Belastungsversuche.

09

Endverpackung

Schützen Sie Positionierungsflächen, Hardware und kritische Oberflächen für den Versand.

Eine Passprüfung unterscheidet sich von einem validierten Produktionsprozess. Funktionstests, Messgerätestudien und Fähigkeitsabnahmen erfordern vereinbarte Methoden, Proben und Betriebsbedingungen.

18

Kundenspezifische Kunststoffvorrichtungen und Vorrichtungen vom Prototyp bis zur Produktion

Die Werkzeugentwicklung durchläuft einen vereinbarten Freigabeprozess, wobei die Erkenntnisse aus Belastungs- und Verschleißversuchen in der nächsten Überarbeitung erfasst werden.

01

Prototypenbefestigung

Validieren Sie das Lokalisierungskonzept, die Passung der passenden Teile und die Belastung durch den Bediener.

02

Vorrichtung zur Pilotproduktion

Bewerten Sie Zykluszeit, Wiederholgenauigkeit und Verschleiß im vorgesehenen Prozess.

03

Produktionseinrichtung

Nutzen Sie freigegebenes CAD, standardisierte Hardware und vereinbarte Prüfkriterien.

04

Doppelte Vorrichtungssätze

Stellen Sie passende Werkzeuge für mehrere Linien oder Arbeitsstationen mit kontrollierten Revisionen und Bezugsschnittstellen bereit.

19

Warum sollten Sie sich für TOPS Plastics für kundenspezifische Kunststoffvorrichtungen und Vorrichtungen entscheiden?

Eine gute Vorrichtung muss wiederholbar lokalisieren, kritische Oberflächen schützen, die Klemmkraft kontrollieren, Produktionsverschleiß berücksichtigen und die Belastung für den Bediener vereinfachen.

01

Kundenspezifische Build-to-Print-Werkzeuge

Fertigung rund um die freigegebenen Werkstück- und Prozessanforderungen.

02

CNC-Fräsen und 5-Achsen-Fähigkeit

Wählen Sie die Bearbeitungsroute für die Verschachtelungs- und Mehrflächengeometrie aus.

03

Auswahl technischer Kunststoffmaterialien

Überprüfen Sie die Materialauswahl im Hinblick auf Temperatur, Feuchtigkeit, Kontakt und chemische Einwirkung.

04

Präzise Ortungsfunktionen

Konzentrieren Sie sich bei der Inspektion auf funktionale Bezugs- und Positionsbeziehungen.

05

Nicht beschädigendes Leuchtendesign

Überprüfen Sie Kontaktzonen und geeignete Polymerschnittstellen.

06

Pins und Hardware-Integration

Berücksichtigen Sie die angegebenen Einsätze, Stifte, Buchsen und Klemmkomponenten.

07

Einmalige bis duplizierte Vorrichtungen

Unterstützen Sie Prototypen, Wiederholungswerkzeuge und kontrollierte Duplikatsätze.

08

Maß- und Passungsprüfung

Vereinbaren Sie vor der Herstellung wichtige Messungen und Prüfungen der Gegenstücke.

20

Häufig gestellte Fragen zu Vorrichtungen und Vorrichtungen aus Kunststoff

Antworten zu Bezugsstrategie, Schutzkontakt, ESD-Klassen, Hardware- und Vorrichtungsvalidierung.

Wofür werden Vorrichtungen und Vorrichtungen aus Kunststoff verwendet?

Sie lokalisieren, unterstützen, halten, führen, prüfen oder montieren Teile während der Produktion. Zu den üblichen Anwendungen gehören Montagenester, Bohrvorrichtungen, Prüfvorrichtungen und Testwerkzeuge.

Was ist der Unterschied zwischen einer Vorrichtung und einer Vorrichtung?

Eine Vorrichtung leitet normalerweise einen Vorgang; Eine Vorrichtung hält und lokalisiert das Teil hauptsächlich. Einige benutzerdefinierte Tools führen beide Funktionen aus.

Welcher Kunststoff eignet sich am besten für Präzisionsvorrichtungen?

POM ist häufig ein nützliches Ausgangsmaterial für Präzisionsnester und Ortungsgeräte. Die endgültige Auswahl hängt von der Belastung, der Temperatur, der Feuchtigkeit, den Chemikalien und der erforderlichen Datenstabilität ab.

Ist Delrin für Montagevorrichtungen geeignet?

Ja, geeignete Delrin-/POM-Sorten können für bearbeitete Montagenester und Aufnahmeblöcke verwendet werden. Überprüfen Sie Anpressdruck, Temperatur, Belichtung und die tatsächliche Qualität.

Wann sollte UHMW für Vorrichtungsnester verwendet werden?

UHMW eignet sich für Gleit- und Schutzkontakte, bei denen es auf geringe Reibung ankommt. Seine geringere Steifigkeit und Kriechfähigkeit müssen bei Präzisionspositionierern oder anhaltenden Klemmlasten berücksichtigt werden.

Können bei Kunststoffvorrichtungen Metallstifte oder Bohrbuchsen verwendet werden?

Ja, spezifizierte Metallstifte, Buchsen und Gewindeeinsätze können in einen Kunststoffkörper integriert werden. Ihre Passform, Halterung, Abstand und Austauschmethode müssen definiert werden.

Sind Kunststoffbefestigungen für ESD-empfindliche Elektronik geeignet?

Nur wenn das angegebene Material und die komplette Vorrichtung die erforderlichen elektrischen Kriterien erfüllen. Gewöhnlicher isolierender Kunststoff ist nicht automatisch statisch ableitend oder ESD-sicher.

Wie genau können Prüfvorrichtungen aus Kunststoff sein?

Die Genauigkeit ist funktions- und anwendungsspezifisch. Vereinbaren Sie nach Prüfung der Zeichnung Toleranzen, Materialkonditionierung, Temperatur, Bezugspunktprüfung und Wiederholbarkeitsprüfung.

Kann TOPS Plastics ein vorhandenes Gerät anhand eines Musters reproduzieren?

Ein Muster kann die Messung und Ersatzprüfung unterstützen. Bereitstellung von Passteildaten, Funktionsdaten und Akzeptanzkriterien; Verschleiß oder nicht dokumentierte Änderungen müssen vor der Freigabe einer Zeichnung behoben werden.

Wann sollte ich Kunststoff- statt Aluminiumwerkzeuge wählen?

Wählen Sie Kunststoff, wenn Schutzkontakt, geringeres Handhabungsgewicht, elektrische Isolierung oder geeignete chemische Beständigkeit im Vordergrund stehen. Aluminium- oder Hybridwerkzeuge eignen sich möglicherweise besser für hohe Steifigkeit, Hitze oder Klemmlasten.

DEIN TEIL. IHR PROZESS. IHRE EINRICHTUNG.

Holen Sie sich ein Angebot für kundenspezifische Vorrichtungen und Vorrichtungen aus Kunststoff

Laden Sie Ihr Vorrichtungs-CAD-Modell, Ihre Zeichnung, Ihre passende Teiledatei oder Ihre Prozessbeschreibung hoch. Geben Sie das Material, die Vorrichtungsfunktion, kritische Bezugspunkte, Positionierungspositionen, Klemmanforderungen, das erwartete Zyklusvolumen und die Produktionsumgebung an. TOPS Plastics kann die Werkzeuggeometrie und den Bearbeitungsansatz vor der Angebotserstellung überprüfen.

Fügen Sie es Ihrer Zeichnung bei

  • Vorrichtungstyp, Anwendung/Prozess, Werkstückmaterial und Teileabmessungen
  • Vorrichtungs-CAD, 2D-Zeichnung, Gegenteil-CAD, Revision und Verfügbarkeit von Referenzmustern
  • Material/Sorte, Menge, kritische Toleranzen und GD&T
  • Funktionale Bezugspunkte, Anforderungen an Passstifte und Nest-/Taschengeometrie
  • Klemmtyp, erforderliche Kraft, Werkzeugzugang und Ladereihenfolge des Bedieners
  • Metalleinsätze/Bohrbuchsen, Gewindeeinsätze und austauschbare Verschleißelemente
  • Erwartete Zyklen, Temperatur, Reinigungsmittel/Chemikalienbelastung und ESD-Anforderungen
  • Zusätzliche Hinweise, Messmethode, Fit-Check-Proben und Akzeptanzkriterien

Halten Sie das Formular einfach: Firma, Name, E-Mail-Adresse und Telefonnummer sind erforderlich. Land, Teilenummer, Menge und ein Zeichnungs-/CAD-Upload sind optional. Geben Sie technische Details in Ihre Zeichnung oder E-Mail ein. Kombinieren Sie bei Bedarf 2D-, 3D- und Passteildateien in einer ZIP-Datei.

info@tops-precision.com

STEP / STP / IGES / X_T / DWG / DXF / PDF oder ZIP, maximal 10 MB. Größere Pakete können per E-Mail geteilt werden. Vereinbaren Sie den vertraulichen Umgang mit Dateien, bevor Sie vertrauliche Zeichnungen senden.

Holen Sie sich ein Angebot

Firma, Name, E-Mail und Telefonnummer sind erforderlich (*). Alle Projektdetails und Uploads sind optional.

Kundenspezifische Vorrichtungen und Vorrichtungen aus Kunststoff Angebotsdetails

Ihre Daten und Ihr Anhang werden über FormSubmit an info@tops-precision.com übermittelt. Sehen Sie sich unsere an Datenschutzrichtlinie. Bevor die Übermittlung abgeschlossen ist, wird möglicherweise eine Überprüfungsaufforderung angezeigt.

Wenn die Überprüfung oder Übermittlung fehlschlägt, versuchen Sie es erneut oder senden Sie Ihre Anforderungen direkt per E-Mail. Die Rücksendebestätigung garantiert keine Zustellung an den Posteingang des Empfängers.